

Insinöörien ja tuotepäälliköiden on tiedettävä, miten hoivarobotin kotelo valmistetaan. Viisi pääprosessia ovat CNC-koneistus, ruiskuvalu, ohutlevytyöt, tarkkuuspainevalu ja 3D-tulostus. Jokainen menetelmä toimii parhaiten eri tilanteissa. CNC-koneistus sopii hyvin monimutkaisille muodoille. Ruiskuvalu toimii hyvin monien osien valmistukseen.
Tässä oppaassa opit toleransseista ja materiaalivalinnoista. Käsittelemme myös valmistettavuuden suunnittelua. Näet myös, kuinka valita oikea prosessi volyymin ja monimutkaisuuden perusteella. Tavoitteenamme on yksinkertainen. Haluamme auttaa sinua työskentelemään hyvin NOBLE:n kaltaisen valmistajan kanssa alusta loppuun. Ajattele tätä käytännön oppaana hoivarobotin kotelon valmistukseen.
Hoivarobottien koteloiden yleiset valmistusprosessit
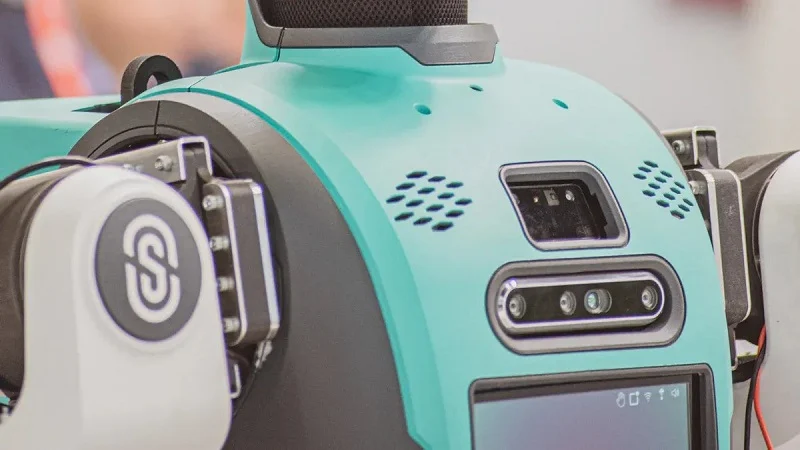
Hoivarobottien koteloiden valmistukseen käytetään viittä yleisintä tapaa. Jokaisella on omat vahvuutensa. CNC-koneistuksella, ruiskuvalulla, ohutlevytyöllä, tarkkuuspainevalulla ja 3D-tulostuksella on kaikilla oma osansa. Oikean vaihtoehdon valitsemiseksi sinun on ensin tiedettävä, mihin kukin menetelmistä pystyy.
CNC-koneistus hoitorobottien koteloille
CNC-koneistus leikkaa materiaalia irti kiinteästä kappaleesta, kunnes haluttu muoto on saavutettu. Tämä prosessi sopii erinomaisesti monimutkaisten koteloiden ja kansien valmistukseen. Ajattele esimerkiksi nivelkiinnikkeitä, vaihteiston koteloita ja anturikiinnikkeitä. Näissä osissa on usein käyriä, taskuja ja reikiä, jotka vaativat tarkkaa hallintaa.
Korkea tarkkuus monimutkaisille geometrioille
Tarkkuus-CNC-koneistuksella voidaan saavuttaa ±0.0002 tuuman (±5 µm) tai sitäkin tarkemmat toleranssit tärkeimmissä ominaisuuksissa. Pinnan viimeistelyssä voidaan saavuttaa jopa Ra 0.8 µm:n hienous, ja lisätyöllä niistä voidaan tehdä vieläkin tasaisempia. Nämä luvut ovat tärkeitä toistettavien nivelliikkeiden ja tarkan anturin asennuksen kannalta. Robottien nivelkoteloissa reiän koaksiaalisuus on tärkein toleranssi. Moottorin puolen reiän ja ulostulopuolen reiän on pysyttävä koaksiaalisena 0.015 mm:n sisällä osan pituudesta. Viisiakselinen kone, jossa on koneeseen kiinnitetty mittaus, selviytyy tästä hyvin. Yleiset profiilimitat ovat yleensä ±0.02 mm:n ja ±0.05 mm:n välillä. Sijaintitoleranssi on noin ±0.01 mm - ±0.02 mm nollapistekiinnityksellä.
Sopii prototyypeille ja pienimuotoisille osille
CNC-koneistus on erinomainen vaihtoehto, kun tarvitset osia nopeasti ilman työkaluihin kuluvaa rahaa. Pienet tuotantomäärät, alle noin 100–500 yksikköä, toimivat parhaiten tällä menetelmällä. Muottikustannuksia ei ole, joten kunkin osan koneistamiseen kuluva aika vaikuttaa hintaan. CNC-prototyyppien valmistus voi kestää 1–10 päivää. Prototyyppien valmistukseen keskittyvä toimittaja saattaa saada työn valmiiksi 1–3 päivässä. Yksinkertaisten prismaosien kohdalla CNC voi jopa päihittää 3D-tulostuksen, kun lisätyötä ei tarvita ja materiaalia on saatavilla.
Ruiskuvalu hoivarobottien koteloille
Ruiskuvalussa sulatettu muovi työnnetään teräsmuottiin. Muotti avautuu, osa putoaa ulos ja sykli alkaa alusta. Tämä menetelmä säästää rahaa suurilla volyymeilla. Kun teräsmuotti on valmis, osat tulevat ulos sekunneissa ja osaa kohden tarvitaan hyvin vähän työtä.
Kustannustehokas suurten volyymien tuotanto
Kannattavuusraja riippuu osan koosta ja monimutkaisuudesta. Yksinkertainen kansi saavuttaa sen nopeammin kuin monimutkainen liukukiskoilla varustettu kuori. Yli 500–1 000 yksikön tilavuudessa ruiskuvalu on kustannustehokas. Nopeat modulaariset työkalut alumiini- tai pehmeäteräksillä maksavat 40–60 % vähemmän kuin karkaistut tuotantomuotit. Tämä säästää 15 000–30 000 dollaria työkalujen alkuinvestointikustannuksissa pilottivaiheen aikana.
Erinomainen pinnanlaatu ja toistettavuus
Valetut osat loppuvat sileinä ja yhtenäisinä. Muotin pinta siirtyy suoraan muoviin. Tekstuurit, kiiltoasteet ja väri pysyvät samoina miljoonien syklien ajan. Tämä toistettavuus on tärkeää toimitusrobottien koteloille, joiden on näytettävä ja sovittava samalla tavalla joka kerta.
Lisäaine-, levymetalli- ja painevaluvaihtoehdot
3D-tulostus nopeaa prototyyppien valmistusta ja räätälöityjä ominaisuuksia varten
3D-tulostus rakentaa osia kerros kerrokselta. Toimitusaika vaihtelee samasta päivästä kolmeen päivään. Tämä nopeus auttaa, kun sinun on testattava sopivuus ja muoto ennen työkaluihin sitoutumista. Mukautetut ominaisuudet, kuten sisäiset kanavat tai ristikkorakenteet, ovat ilmaisia. Monimutkaisuudesta ei peritä lisäkustannuksia.
Ohutlevy kestäviin ja kevyisiin rakenneosiin
Toimitusrobottien koteloiden ohutlevyjen valmistus sisältää leikkaamista, taivuttamista ja hitsausta. Raskas laserleikkaus ja robottihitsaus muodostavat noin 40 % alustan kustannuksista. Tuloksena on vahva ja kevyt runko. Suojaavat ulkokuoret muodostavat loput 25 % alustan kustannuksista. Tämä lähestymistapa sopii rakennepaneeleille ja asennuslevyille.
Tarkkuuspainevalu tiukkojen toleranssien metallikoteloille
Painevalu pakottaa sulan metallin teräsmuottiin korkeassa paineessa. Se tarjoaa erinomaisen mittatarkkuuden ja suuren rakenteellisen jäykkyyden. Erinomainen lämmönjohtavuus auttaa lämmönhallinnassa. Sähkönjohtavuus ja EMI/RFI-suojaus ovat sisäänrakennettuja. Prosessi on nopea ja sopii laajamittaiseen valmistukseen. Se usein poistaa tai vähentää toissijaisen koneistuksen tarvetta. Sisäisten komponenttien kokoonpanossa painevalu varmistaa lääketieteellisten robottien osien vaatimat tiukat toleranssit ja koaksiaalisuuden.
Tarkkuus ja pinnan viimeistely hoitorobottien koteloille
Tarkkuus on tärkeää minkä tahansa toimitusrobotin kotelon valinnassa. Valitsemasi toleranssit vaikuttavat siihen, kuinka hyvin osat sopivat yhteen. Ne muuttavat myös kustannuksia. Katsotaanpa, mitä kukin prosessi voi tehdä älykkäiden hoivarobottien osille.
Muovi- ja metallikoteloiden tyypilliset toleranssit
Jokaisella prosessilla on normaali toleranssialue. Myös materiaalilla on merkitystä. Toimitusrobotin koteloon tarvitaan osia, jotka sopivat yhteen ilman rakoja. Kunkin menetelmän ominaisuuksien tunteminen auttaa sinua suunnittelemaan paremmin.
Muoviset ruiskuvaletut osat saavuttavat ±0.1 mm:n paksuuden
Kun muovaat muovia toimitusrobotin koteloa varten, odota toleransseja, jotka ovat lähellä ±0.1 mm:n tarkkuutta. Tämä toimii hyvin useimmissa malleissa. Muovi kutistuu jäähtyessään. Tämä tekee tiukemmista numeroista vaikeampia pitää kiinni. Silti ±0.1 mm on hyvä napsautusliitoksille ja paneelien rakoille. Monet älykkäiden hoivarobottien osat käyttävät tätä standardia. Se pitää kustannukset alhaisina. Toimitusrobotin kotelon ulkosuojien osalta tämä taso riittää.
CNC-koneistettujen ja painevalettujen metallien paksuus on ±0.05 mm
Metalliosat voivat noudattaa tiukempia toleransseja. Sekä CNC-työstö että painevalu saavuttavat noin ±0.05 mm:n tarkkuuden. Tällä on merkitystä lääketieteellisten robottien osien kannalta, jotka ovat erittäin tarkkoja. Ajattele vaihdekoteloita tai nivelkiinnikkeitä. Nämä osat vaativat tarkan kohdistuksen. Pieni ero voi aiheuttaa jumiutumista. Tarkkuus-CNC-työstö toimitus- ja hoivarobottien koteloissa auttaa sinua saavuttamaan nämä luvut. Prosessi poistaa materiaalia erittäin hallitusti. CNC-työstö käsittelee monimutkaisia muotoja hyvin. Painevalussa käytetään korkeaa painetta muotin täyttämiseen. Tulos on tasainen. Tämä mittatarkkuus varmistaa, että sisäiset komponentit ovat linjassa. Monet lääketieteellisten robottien osat tarvitsevat tätä tarkkuustasoa.
Hoitorobottien koteloiden pintakäsittelyvaihtoehdot
Pintakäsittely suojaa osaa kulumiselta. Se myös tekee kotelosta näyttävän. Eri käsittelyt antavat erilaisia etuja synnytysrobotin kotelolle.
| Hoito | Best For | Kulumiskestävyysetu | Tyypillinen käyttö roboteissa |
| Anodisointi (tyypit II ja III) | Alumiiniprofiilit, taivutetut/leikatut osat | Kova oksidikerros; erinomainen korroosionkestävyys | Alustakiskot, kotelot, kiinnikkeet, anturikiinnikkeet |
| Jauhemaalaus / E-Coat | Teräksestä ja alumiinista muotoillut osat | Paksu, kestävä pinta; iskun- ja naarmuuntumisenkestävyys | Kotelot, kannet, kehykset, rakennelevyt |
| PVD-/CVD-pinnoitteet (TiN, TiAlN, DLC) | Vaihteet, akselit, liukupinnat | Erittäin kova; pieni kitka; korkea kulutuskestävyys | Hammasrattaiden hampaat, laakeritapit, liukunivelet |
Anodisointi, pinnoitus ja kiillotus kestävyyden takaamiseksi
Kovaanodisointi muuttaa alumiinipinnan alumiinioksidiksi. Tästä kerroksesta tulee osa metallia. Se ei irtoa tai lohkeile. Lähetysrobotin kotelolle tämä tarkoittaa parempaa naarmuuntumisenkestävyyttä. Pinnan kovuus nousee noin 95 HV:sta 600–700 HV:hen tyypin III anodisoinnin jälkeen. Tämä on suuri harppaus älykkäiden hoivarobottien osille. Se pidentää kotelon käyttöikää päivittäisessä käytössä.
Esteettisten ja kulutusta kestävien pintojen saavuttaminen
Voit myös valita pulverimaalauksen tai PVD-pinnoitteet. Pulverimaalaus antaa paksun kerroksen. Se kestää iskuja. PVD-pinnoitteet ovat vielä kovempia. Toimitusrobotin kotelossa tämä sopii hyvin liikkuville osille. Älykkään hoivarobotin osissa oikean viimeistelyn valinta pitää kotelon ulkonäössä hyvänä vuosia. CNC-työstö voi antaa sileän pohjapinnan. Tämä auttaa viimeistelyä tarttumaan paremmin. CNC-työstö ja hyvä pintakäsittely toimivat yhdessä kestävien älykkään hoivarobotin osien valmistamiseksi.
Älykkäiden hoitorobottien koteloiden materiaalit
Hoivarobotin kotelomateriaalien valinta tarkoittaa tasapainon löytämistä. Paino, lujuus, ruosteenkestävyys ja kustannukset kilpailevat keskenään. Jos valitset raskaan metallin, robotti väsyy nopeammin. Jos valitset halvan muovin, kotelo saattaa halkeilla päivittäisessä käytössä. Siksi lääketieteellisten robottien osien materiaalivalintakriteereihin on kiinnitettävä erityistä huomiota jo suunnitteluvaiheessa. Oikea metallien, muovien ja elastomeerien yhdistelmä pitää kotelon vahvana, kevyenä ja edullisena.
Metallit: Ruostumaton teräs ja titaaniseokset
Metallikotelot kannattelevat kuormia, suojaavat elektroniikkaa ja pitävät tiukat toleranssit. Kaksi metalliseosta esiintyy yhä uudelleen edistyneissä robottisuunnitteluissa.
17-4 PH ruostumaton teräs lujuuden ja korroosionkestävyyden takaamiseksi
Tämä seos on työjuhta rakenteellisissa kotelo-osissa. Se kestää hyvin ruostetta ja pitää muotonsa rasituksen aikana. Näin numerot näyttävät:
| Omaisuus | Arvo |
| Äärimmäinen vetolujuus | 1275 MPa |
| Tuottovahvuus | 1060 MPa |
| Taivutuslujuus | 1380 MPa |
| Elastinen moduuli | 200 GPa |
| Venymä tauolla | 10% |
| Kovuus | 38 HRC |
Nuo luvut ovat peräisin yhdestä lämpökäsittelyolosuhteesta. Muissa lähteissä mainitaan vetolujuudeksi 170 000 PSI (1 170 MPa), myötölujuudeksi 150 000 PSI (1 030 MPa) ja kovuudeksi 35–45 HRC. Joka tapauksessa tämä metalli sopii hyvin nivelkiinnikkeisiin ja kuormaa kantaviin kiinnikkeisiin toimitusrobotin kotelossa.
Ti-6Al-4V-titaania kevyisiin ja erittäin lujiin sovelluksiin
Titaani on erittäin luja, ja sen paino on noin puolet teräksestä. Sen vetolujuus vaihtelee välillä 936–1014 MPa. Keskimääräiset arvot ovat lähellä 983 ± 22 MPa:a H-suunnassa ja 953 ± 14 MPa:a V-suunnassa. Tämä seos on hintansa arvoinen, jos kyseessä on kevyt toimitusrobotin kotelo.
Tekniset muovit ja komposiitit
Muovit vähentävät painoa ja kustannuksia. Niiden avulla voit myös muovata monimutkaisia muotoja kerralla. Yleiset robotiikkamateriaalit älykkäiden hoivarobottien osille perustuvat muutamaan hyväksi havaittuun hartsiin.
ABS, polykarbonaatti ja nailon hoivarobottien koteloihin
ABS on kestävää ja edullista, minkä vuoksi se on suosittu materiaali suojien valmistuksessa. Polykarbonaatti päihittää sen iskunkestävyydessä ja läpinäkyvyydessä. Nailon lisää kulutuskestävyyttä liikkuvissa rajapinnoissa. Nämä kolme materiaalia peittävät useimmat muovikotelot ja hoitorobottien kotelot. Ne ovat myös edelläkävijöitä lääketieteellisten robottien muovikoteloissa, joissa sterilointi ja kestävyys ovat tärkeitä.
Palonsuoja- ja iskunkestävyyden huomioon ottaminen
Turvallisuusmääräykset vaativat usein palonestoaineita. Lisäaineet voivat heikentää iskunkestävyyttä, joten kestävyyden sijaan kannattaa vaihtaa paloturvallisuuteen. Testaa molemmat ominaisuudet yhdessä ennen kuin sitoudut. Sairaalassa oleva synnytysrobotin kotelo altistuu kolhuille, pudotuksille ja puhdistuskemikaaleille. Iskunkestävyys ei ole valinnainen asia.
Elastomeerit tiivisteisiin ja kahvoihin
Pehmeät osat tiivistävät raot ja pehmusteen kosketuksen. Ne tekevät myös kotelosta miellyttävän tuntuisen koskettaa.
Silikoni ja TPU muovausmuovaukseen ja pehmeille alueille
Silikonipäällysvalujen kovuus on tyypillisesti Shore A -lujuusalueella 10–70. Tämä alue kattaa lääkinnällisten laitteiden tiivisteet ja puettavat terveyslaitteet. Se toimii hyvin myös synnytysrobottien koteloiden kahvoissa. TPU tarjoaa samanlaisen pehmeän tuntuman ja paremman kulutuskestävyyden. Molemmat kiinnittyvät jäykkiin alustoihin muovauksen aikana. Tämä luo yhden osan, jossa on kovat ja pehmeät alueet. Älykkäiden hoivarobottien osissa, joita ihmiset koskettavat koko päivän, tuo pehmeä alue on tärkeä.
Jokainen valinta heijastuu suunnittelussa. Painavampi metalli muuttaa moottorin kokoa. Pehmeämpi elastomeeri muuttaa otteen tuntumaa. Palosuojattu muovi muuttaa hintaa. Kun materiaalit on valittu oikein, loput kotelosta loksahtaa paikoilleen.
Hoivarobottien koteloiden suunnittelun perusteet
Säännöt helposti rakennettavan suunnittelun tekemiseen
Hyvä ja helposti rakennettava rakenne pitää kustannukset alhaisina ja laadun korkeana. Nämä säännöt pätevät sekä muovi- että metallikoteloissa.
Syvyyskulmat, tasainen seinämän paksuus ja ripaus
Luonnos on välttämättömyys – ei vain hieno idea – osien valmistamiseksi oikein.
Ilman vetoa osat juuttuvat muottiin.
| Ongelma ilman vetokulmaa | Mitä tapahtuu |
| Suuri kitka työnnettäessä osaa ulos | Tarvitsee vahvemmat ulostyöntötapit, jotka voivat taivuttaa osaa |
| Muottiin juuttuneet osat | Hidastaa asioita ja pidentää jokaista sykliä |
| Jatkuvasti suuri voima ja kitka | Kuluttaa muotin pintaa ja lyhentää muotin käyttöikää |
| Kovan työntövoiman aiheuttama stressi | Aiheuttaa osan vääntymisen sen ulostulon jälkeen |
Pieni vetokulma ratkaisee nämä ongelmat. Osa liukuu ulos sujuvasti. Muotti kestää pidempään.
Tasainen seinämän paksuus estää myös vääntymisen. Paksut alueet jäähtyvät hitaammin kuin ohuet. Tämä johtaa uppoutumisjälkiin ja vääntymiseen. Pidä seinämän paksuus samana koko kappaleessa. Kun tarvitset lisää lujuutta, lisää vahvikoita paksumman seinämän sijaan. Vaarat lisäävät jäykkyyttä luomatta paksuja kohtia. Ne auttavat myös ohjaamaan muovin virtausta muovauksen aikana.
Pysy kaukana terävistä kulmista ja syvistä uurteista
Terävät kulmat luovat kohtia, joihin jännitys kertyy. Kolhuille altistuva hoivarobotin kotelo voi haljeta näistä kohdista. Käytä sileitä, pyöristettyjä reunoja kuorman jakamiseksi ja muovin virtauksen parantamiseksi.
Syvät uurteet vaikeuttavat muotin suunnittelua. Niissä tarvitaan liukuvia keernoja tai nostimia. Nämä ylimääräiset osat lisäävät kustannuksia ja vaativat enemmän huoltoa. Suunnittele kotelo siten, että kaikki ominaisuudet irtoavat suoraan muotista. Yksinkertaiset muotit toimivat nopeammin ja niiden rakentaminen on halvempaa.
Käyttämällä osia, joita voit ostaa hyllyltä
Jokainen mittatilaustyönä tehty osa lisää kustannuksia. Vakio-osat alentavat kustannuksia ja helpottavat kokoamista.
Vakiokiinnikkeet, liittimet ja kaapelinhallinta
Yleiset ruuvikoot, kuten M3 ja M4, sopivat hyvin useimpiin kokoonpanoihin. Tavalliset USB- ja pyöreät liittimet on helppo löytää ja vaihtaa. Käytä kaapelien reititykseen valmiita klemmaria ja vedonpoistosuojia. Vakio-osista valmistettu kotelo toimitetaan nopeammin.
Mukautettujen työkalujen kustannusten vähentäminen
Mukautetut kiinnikkeet tarvitsevat räätälöityjä muotteja. Nuo työkalut maksavat tuhansia dollareita. Asenna komponentit standardikokoisille DIN-kiskoille, kun mahdollista. Käytä standardikokoisia piirilevytukia. Jokainen valitsemasi standardiosa säästää työkaluissa rahaa ja lyhentää toimitusaikaa.
Elektroniikan ja antureiden yhdistäminen järjestelmään
Hoivarobotin kotelon on pidettävä elektroniikkansa turvallisesti. Anturit, piirilevyt ja toimilaitteet on kaikki kiinnitettävä tukevasti.
Kiinnityspultit, tuet ja lämmönhallinta
Kiinnitysnastat pitävät piirilevyt paikoillaan. Suunnittele ne samojen seinämänpaksuuksien mukaisesti kuin muu kotelo. Lisää jokaiseen napaan kulmavahvikkeet lujuuden lisäämiseksi. Lämmönhallinta on tärkeää, kun moottorit tuottavat lämpöä. Käytä metallisia sisäkkeitä muovisissa kiinnitysnastoissa paremman lämmönsiirron saavuttamiseksi. Suunnittele runkoon ilmakanavat. Suuritehoisiin osiin kiinnitä metallinen jäähdytyselementti.
Pitää pölyn ja kosteuden loitolla
Hoivarobotit työskentelevät kodeissa ja sairaaloissa. Pölyä ja roiskeita sattuu joka päivä. Hyvä lähtökohta on IP54-luokitus IEC 60529 -standardin mukaisesti. Käytä silikonitiivisteitä sauman varrella. Lisää muoviin ura pitämään tiiviste paikallaan. Käytä anturi-ikkunoissa ja painikkeiden aukoissa pieniä O-renkaita. Tiivisteen suunnitteluun vaikuttavat turvallisuus, puhdistettavuuden helppous, lujuus suhteessa painoon ja kustannukset. Jokainen tekijä vaikuttaa lopulliseen valintaan. Testaa tiiviste alkuvaiheessa prototyypillä.
Hoivarobottien koteloiden valmistusprosessien valinta
Prosessin valinta riippuu kolmesta pääasiasta: määrästä, monimutkaisuudesta ja tarkkuudesta. Kun nämä asiat tehdään oikein, synnytysrobotin kotelo pysyy edullisena ja toimii hyvin.
Määränäkökohdat: Prototyypistä suuriin määriin
CNC-koneistus ja 3D-tulostus pienille volyymeille
Pieni tuotantomäärä tarkoittaa alle 100 yksikköä. CNC-koneistus ja 3D-tulostus sopivat tähän erinomaisesti. Et maksa työkaluista, joten maksat vain koneajasta. Lähetysrobotin kotelon prototyyppi voi olla valmis vain muutamassa päivässä.
Ruiskuvalu ja painevalu suurille volyymeille
Kun tarvitset yli 10 000 yksikköä, ruiskuvalu ja painevalu ovat parhaita vaihtoehtoja. Työkalujen kustannukset jakautuvat useille osille. Toimitusrobotin kotelossa tämä laskee osakohtaista hintaa nopeasti.
Jos osan koneistaminen 200 kappaleen eränä maksaa 15 dollaria kappaleelta, ruiskuvalu 3 000 dollarin alumiinityökalulla saattaa maksaa samasta summasta 4 dollaria kappaleelta. Tämä tarkoittaa, että työkalu maksaa itsensä takaisin ensimmäisellä kerralla. Yli 500 kappaleen tuotantomäärissä muoviosille ruiskuvalu on lähes aina halvempaa.
Kompromisseja monimutkaisuuden ja tarkkuuden välillä
Prosessikyvykkyyden yhteensovittaminen suunnitteluvaatimuksiin
Osan muoto auttaa päätöksenteossa. Yksinkertainen litteä kansi toimii hyvin ohutlevyn kanssa. Toimitusrobotin kotelo, jossa on rivat, kohoumat ja kaapelireititys, sopii paremmin painevaluun, koska nämä ominaisuudet tehdään muotissa.
| Osan monimutkaisuusskenaario | Suositeltu prosessi |
| Yksinkertainen litteä kansi | Pelti |
| Monimutkainen alumiiniosa, toistuva tilavuus | Painevalu + CNC-koneistus |
| Kylkiluut, kohoumat, kiinnitysreiät | painevalu |
Pelti sopii hyvin suojuksiin, kansiin ja koteloihin. Se ei kuitenkaan aina tarjoa tarvittavaa tasaisuutta, suorakulmaisuutta tai laakerisovitetta nivelissä, käyttöjärjestelmissä tai tarkkuuskiinnikkeissä.
Tiukemmat toleranssit nostavat kustannuksia nopeasti. Siirtyminen karkeista toleransseista tarkkuustoleransseihin nostaa kustannuksia noin nelinkertaisiksi. Ultratarkkuustoleransseihin siirtyminen voi maksaa noin 24 kertaa enemmän.
Kustannus- ja läpimenoaika-arviointi
Työkaluinvestointien tasapainottaminen osakohtaisten kustannusten kanssa
Työkalut ovat suurin alkukustannus. Alumiinimuotit maksavat 1 000–10 000 dollaria. Teräsmuotit maksavat 10 000–100 000 dollaria tai enemmän. Pienillä tuotantomäärillä räätälöity toimitusrobotin kotelo välttää nämä kustannukset. Suurilla tuotantomäärillä työkalu maksaa itsensä takaisin.
Myös läpimenoaika on tärkeä. Työkalujen valmistus kestää Yhdysvalloissa 8–12 viikkoa ja ulkomailla 12–20 viikkoa. Ensimmäisen artikkelin tarkastus lisää aikaa 2–6 viikkoa. Tuotannon ylösajo lisää aikaa 2–4 viikkoa lisää.
NOBLE, Kiinan johtava valmistaja, auttaa asiakkaita tasapainottamaan näitä kompromisseja. Heidän tiiminsä auttaa sovittamaan oikean prosessin kotelointitarpeisiin sekä prototyyppejä että massatuotantoa varten.
Yhteistyössä NOBLEN kanssa hoivarobottien asumisen saralla

Ydinosaamisemme metallin ja muovin koneistuksessa
CNC-koneistus, ruiskuvalu ja ohutlevytyöt
NOBLE yhdistää CNC-koneistuksen ja ruiskuvalun edistyneet taidot yhteen paikkaan. Tämä taitojen yhdistelmä on tärkeä hoivarobotin kotelon valmistuksessa. Yhteistyö saman kumppanin kanssa molemmissa menetelmissä antaa sinulle useita todellisia etuja.
Listan kärjessä on helpompi toimittajien hallinta. Työskentelet yhden tiimin kanssa, ei monen eri korjaamon kanssa. Hallinnollinen työ vähenee. Aikataulutus on yksinkertaisempaa. Viestit pysyvät selkeinä alusta loppuun. Työt sujuvat nopeammin kuin niiden jälkeen. Ei toimitusviiveitä eri toimittajien välillä. Ei aikataulukatkoksia, jotka hidastavat työtä. Myös tuotantokatkoksia on vähemmän.
Myös laadunvalvonta paranee. Osat pysyvät samankokoisina kaikissa kappaleissa. Samat ihmiset tarkistavat, miten osat sopivat ja toimivat. Saman hyvän osan valmistaminen yhä uudelleen ja uudelleen on sääntö, ei harvinainen asia. Myös suunnittelutiimityö paranee. Sama ryhmä tarkastelee, mihin ominaisuudet sijoitetaan, miten materiaali toimii ja miten koneella yletetään jokaiseen osaan. He miettivät, mitä kiinnittimiä tarvitaan ja miten kokorajoitukset käsitellään, kaikki yhdessä suunnitelmassa.
Vähemmän luovutuksia tarkoittaa pienempää kokonaisriskiä. Kuljetuksen aikaiset vahingot vähenevät. Viestien aukot kutistuvat. Paperityöt pysyvät samoina koko projektin ajan.
Tarkkuuspainevalu ja 3D-tulostuspalvelut
CNC- ja ruiskuvalun lisäksi NOBLE tarjoaa myös tarkkuuspainevalua metallikoteloille ja 3D-tulostusta nopeille malleille. Painevalu antaa tarkan koonhallinnan ja vahvan muodon. Se toimii hyvin alumiiniosille, joiden on kestettävä lämpöä hyvin. 3D-tulostus voi valmistaa osia nopeasti, samana päivänä tai muutamassa päivässä, joten voit testata sopivuutta ja muotoa ennen kuin maksat teräsmuotin ostamisesta. Nämä vaihtoehdot antavat sinulle vaihtoehtoja riippumatta siitä, missä vaiheessa tuotteen valmistusta olet.
Laatusertifikaatit: ISO 9001:2015 ja ISO 13485:2016
Johdonmukaisuuden ja määräystenmukaisuuden varmistaminen
NOBLEN laatujärjestelmä on standardin ISO 9001:2015 mukainen. Tämä standardi varmistaa, että jokainen vaihe kirjataan ylös ja sitä valvotaan. Saat saman hyvän tuloksen erästä toiseen. Sairaaloissa käytettäville hoitoroboteille ISO 13485:2016 lisää tärkeän tason. Tämä standardi on laadittu erityisesti lääkinnällisten laitteiden valmistukseen. Se kattaa riskienhallinnan, seurannan ja sääntöjen noudattamisen. Molempien sertifikaattien ansiosta NOBLE voi käsitellä tiukkojen alan sääntöjen mukaisia osia luottavaisin mielin.
Täyden palvelun kumppanuus suunnittelusta kokoonpanoon
Suunnittelukatselmukset, DFM-palaute ja avaimet käteen -kokoonpano
NOBLE ei valmista vain osia. Tiimi auttaa suunnittelukatselmuksissa jo alkuvaiheessa. He antavat palautetta siitä, miten osan valmistaminen olisi helpompaa, ennen kuin muottityöt alkavat. Tämä säästää rahaa etukäteen ja vähentää hukkaan heitettyä aikaa. Sen jälkeen he hoitavat mallit, tuotannon ja lopullisen kokoonpanon. Avaimet käteen -kokoonpano tarkoittaa, että saat valmiin tuotteen, etkä vain laatikollista irtonaisia osia.
Yhden toimijan vastuu hoivarobottisi koteloinnista
Yksi kumppani kantaa täyden vastuun alusta loppuun. Jos jokin menee pieleen, tiedät tarkalleen, keneen ottaa yhteyttä. Suunnittelutoimiston ja erillisen tehtaan välillä ei ole syyttelyä. Tämä yhden toimijan lähestymistapa tekee projektinhallinnasta paljon yksinkertaisempaa. Se myös suojaa aikatauluasi ja budjettiasi. Asuntorakenteessa, jossa tarkka koko ja luotettavuus ovat tärkeitä, mielenrauha on paljon arvoinen.
Oikean hoitorobotin kotelointiprosessin valinta riippuu tilavuudesta, tarkkuudesta ja materiaalivaatimuksista. CNC-koneistus, ruiskuvalu, ohutlevytyöt, tarkkuuspainevalu ja 3D-tulostus toimivat kaikki hyvin eri tapauksissa. Myös pintakäsittelyillä ja materiaalivalinnoilla on merkitystä. Edistykselliset seokset, kuten 17-4 PH ja Ti-6Al-4V, tarjoavat lujuutta ja kestävyyttä, johon halvemmat vaihtoehdot eivät pysty.
Hoivarobottien markkinat kasvavat nopeasti. Grand View Research ennustaa 17.6 prosentin vuotuista kasvuvauhtia vuosina 2025–2030. Tämä kasvu tarkoittaa suurempaa tarvetta hyvin rakennetuille koteloille.
Tee yhteistyötä kokeneen valmistajan, kuten NOBLEn, kanssa. Heidän ISO 9001:2015- ja ISO 13485:2016 -sertifikaattinsa ja kokonaisvaltainen palvelulähestymistapansa ohjaavat sinua suunnittelusta toimitukseen. Ota yhteyttä NOBLEen saadaksesi suunnitteluarvioinnin tai tarjouksen ja tutustu aiheeseen liittyviin resursseihin blogissa.
Usein kysytyt kysymykset hoivarobottien asumisesta
Minkä toleranssin hoivarobotin kotelo voi kestää?
Muovisten ruiskuvalettujen osien tarkkuus on ±0.1 mm. CNC- tai painevalettujen metalliosien tarkkuus on ±0.05 mm. Nämä lukemat varmistavat, että sisäiset komponentit sopivat oikein.
Miten valitsen ruiskuvalun ja CNC:n välillä hoivarobotin kotelon valinnassa?
Määrä ratkaisee. Alle 500–1 000 yksikön CNC voittaa kustannuksissa. Sen ylittyessä ruiskuvalu kannattaa. CNC:llä ei ole muottikustannuksia. Nopeat muovaussyklit.
Mitkä materiaalit sopivat parhaiten hoivarobotin koteloon?
17-4 PH ruostumaton teräs tarjoaa 1 275 MPa:n vetolujuuden. Ti-6Al-4V-titaani puolittaa painon. ABS, polykarbonaatti ja nailon kattavat useimmat muovitarpeet.
Voinko käyttää 3D-tulostusta osien tuotantoon?
Ei tyypillisesti tarkoitettu suuriin määriin. 3D-tulostus toimii parhaiten prototyypeille ja räätälöidyille ominaisuuksille. Toimitusaika on samasta päivästä kolmeen päivään. Erinomainen testaustyökalu ennen työkalujen käyttöä.
Mitkä pintakäsittelyt pitävät hoivarobotin kotelon kestävänä?
Kovaanodisointi nostaa alumiinin kovuuden 600–700 HV:iin. Jauhemaalaus kestää iskuja. PVD-pinnoitteet lisäävät äärimmäistä kovuutta. Jokainen niistä suojaa päivittäiseltä kulumiselta.
Kuinka kauan uuden hoivarobotin kotelon työkalujen valmistus kestää?
Teräsmuottien valmistus kestää Yhdysvalloissa 8–12 viikkoa ja ulkomailla 12–20 viikkoa. Ensimmäisen kappaleen tarkastus lisää aikaa 2–6 viikkoa.
Milloin minun pitäisi valita metalli muovin sijaan hoivarobotin koteloon?
Valitse metalli tiukkojen toleranssien, lämmönhallinnan tai EMI-suojauksen vuoksi. Valitse muovi kevyemmän painon, alhaisempien kustannusten ja monimutkaisten muovattujen muotojen vuoksi.






