

Paras kokoonpano yhdistää yleensä CNC-koneistetun alumiinin tai ruostumattoman teräksen runkoihin ja liitoksiin ruiskuvalettuun ABS/PC-muoviin ulkokuoriin. Tilavuus, tarkkuus ja toimivuus ratkaisevat lopullisen valinnan. Tekoälyhoitorobotin kotelon materiaalien ja prosessien valinta on vaikeaa. Sinun on käsiteltävä EMI-suojausta, lämpöä, lujuutta ja ihmisten turvallisuutta samanaikaisesti. Tämä opas antaa insinööreille hyödyllisen viitekehyksen. He voivat sovittaa prosessit ja materiaalit tarkkoihin tekoälyhoitorobotin kotelotarpeisiinsa. Markkinat osoittavat, miksi tämä on tärkeää. Analyytikot arvioivat sen 2.0 miljardiksi Yhdysvaltain dollariksi vuonna 2024 ja odottavat 5.4 miljardia Yhdysvaltain dollaria vuoteen 2030 mennessä, mikä on 17.6 %:n vuotuinen kasvuvauhti. Hyvä robottikoteloiden valmistus alkaa älykkäistä valinnoista. Vankka valmistuksen suunnittelu pitää kaikki turvassa.
Tekoälyhoitorobottien koteloiden valmistusprosessit
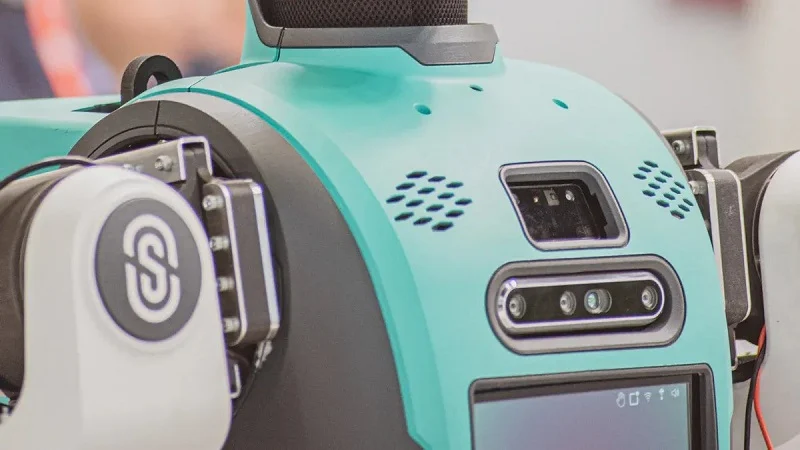
Robottikoteloiden valmistuksessa esiintyy useimmiten kolme prosessia: CNC-koneistus, ruiskuvalu ja 3D-tulostus. Valintasi riippuu määrästä, tarkkuudesta ja budjetista. Tässä on lyhyt katsaus robottikoteloiden osien keskisuurten tuotantomäärien tyypillisiin läpimenoaikoihin.
| Käsitellä asiaa | Tyypillinen toimitusaika (keskimääräinen määrä) | Avainhuomautus |
| CNC-koneistus | 3–10 arkipäivää (vakio); jopa 2–3 viikkoa monimutkaisille 5-akselisille tai tiukoille toleranssialueille | Ei työkalujen odottelua; tuotanto alkaa suoraan CAD-tiedostosta. |
| Ruiskuvalu | Yhteensä 4–16 viikkoa (työkalutilauksesta ensimmäisiin osiin). Alumiiniprototyyppimuotit: 2–4 viikkoa; karkaistusta teräksestä valmistetut muotit: 6–10 viikkoa; monimutkaiset monipesäiset teräsmuotit: 10–16 viikkoa | Pitkä työkalun alkuvaiheen valmistusaika, mutta nopeat osakohtaiset työkiertot työkalun valmistuttua. |
| 3D-tulostus | 1–5 arkipäivää (useimmat teknologiat); SLS/DMLS voi kestää 5–10 päivää, mukaan lukien rakentaminen ja jälkikäsittely | Ei työkalujen tai ohjelmoinnin viiveitä; jälkikäsittely voi olla hallitseva tekijä. |
CNC-koneistus tekoälyhoitorobottien koteloille
Jyrsintä ja sorvaus
CNC-koneistuksessa käytetään leikkaustyökaluja materiaalin poistamiseen kiinteästä kappaleesta. Jyrsinnässä työkalu pyörii kappaletta vasten monimutkaisten muotojen leikkaamiseksi. Sorvauksessa kappale pyörii työkalua vasten pyöreiden muotojen luomiseksi. Tekoälyllä toimivan hoivarobotin kotelossa nämä prosessit takaavat vahvoja ja tarkkoja osia. Saat tarkat toleranssit suoraan koneesta.
Tarkkuustoleranssit ja pinnan viimeistely
CNC-koneistus on parhaimmillaan tiukkojen toleranssien säilyttämisessä. Se voi saavuttaa ±0.005 tuumaa tai paremman tarkkuuden. Tällä tarkkuudella on suuri merkitys tekoälyllä varustettujen hoivarobottien koteloiden nivelissä ja liikkuvissa osissa. Oikeilla työkaluilla ja syötöillä pinnanlaatu voi olla jopa 63 µin Ra. Se on riittävän sileä moniin käyttötarkoituksiin ilman ylimääräistä koneistusta. Jos tarvitset tarkkoja robottiosia, CNC-koneistus on vahva valinta.
Sovellukset nivel- ja rakennekoteloissa
Tekoälyllä hoivarobottien koteloissa käytetään usein koneistettua alumiinikoteloa robottivarsissa ja alustoissa. Se kantaa raskaita kuormia ja kestää kulutusta. CNC toimii hyvin pienille ja keskisuurille volyymeille. Saat nopean läpimenon, koska työkalujen kanssa ei tarvitse odottaa. Rakennekehysten ja alustojen osalta CNC-koneistus on ensisijainen menetelmä.
Lisäainevalmistus tekoälyyn perustuvalle hoitorobottien asumiselle
FDM ja SLS prototyyppien valmistukseen
FDM ja SLS ovat nopeita ja edullisia menetelmä suunnittelun alkuvaiheen tarkastuksiin. Saat osat päivässä tai kahdessa. Nämä tulosteet eivät kuitenkaan ole tarpeeksi vahvoja lopullista robottikoteloa varten. Käytä niitä sopivuuden, muodon ja toiminnan testaamiseen ennen kuin sitoudut tuotantoon.
DMLS ja SLM metalliosille
Tarvitsetko metalliosia nopeasti? DMLS ja SLM tulostavat metallia suoraan jauheesta. Valmistuspinnan karheus on: 200–400 µin Ra. CNC-koneistuksen jälkeen voit laskea sen 63 µin Ra:iin. Tämä yhdistelmä toimii hyvin monimutkaisille muodoille, joita et voi jyrsiä kappaleesta. Alla oleva taulukko näyttää tyypillisen pinnan karheuden muutoksen.
| Kunto | Pinnan karheus (Ra) |
| Toteutettu DMLS | 200–400 µtuumaa |
| CNC-työstön jälkeen | 63 µin |
Tarkkuusrajoitukset ja jälkikäsittely
3D-tulostus ei vastaa CNC-koneistuksen tarkkuutta. Toleranssit ovat leveämmät ja jälkikäsittely lisää aikaa. Tekoälyllä tehtävien hoivarobottien koteloiden tarkkuutta vaativissa tapauksissa usein tulostetaan lähes lopullinen muoto ja sitten koneistetaan kriittiset pinnat. Tämä hybridimenetelmä säästää aikaa ja täyttää vaatimukset.
Muovaus ja ohutlevytyöt
Polymeerikoteloiden ruiskuvalu
Ruiskuvalu hallitsee tekoälyhoitorobottien koteloiden suurtuotantoa. Saat yhdenmukaisia robottirunkoja ja -kuoria. Työkalujen valmistus kestää 4–16 viikkoa. Mutta kun muotti on valmis, jokainen osa työstetään sekunneissa. Tämä tekee ruiskuvalusta täydellisen massatuotantoon. Se toimii monien materiaalien, kuten ABS- ja polykarbonaattiseosten, kanssa.
Metallikoteloiden painevalu
Painevalu on kuin ruiskuvalua, mutta metallille. Se luo kestäviä ja monimutkaisia muotoja tekoälyhoitorobottien koteloiden runkoihin ja alustoihin. Painevalu sopii suurille volyymeille ja antaa hyvän tarkkuuden. Se on vankka vaihtoehto metallisten robottikoteloiden osille.
Runkojen ja alustojen peltityöt
Yksinkertaisten ja kestävien tekoälyrobottien koteloiden kehysten kohdalla ohutlevytyöt säästävät rahaa. Leikkaat, taivutat ja hitsaat ohutlevyä muotoonsa. Se toimii hyvin prototyypeille ja pienille tuotantomäärille. Voit valmistaa rakennekehyksiä ja alustoja nopeasti ilman kalliita työkaluja.
Materiaalit tekoälyhoitorobottien koteloille
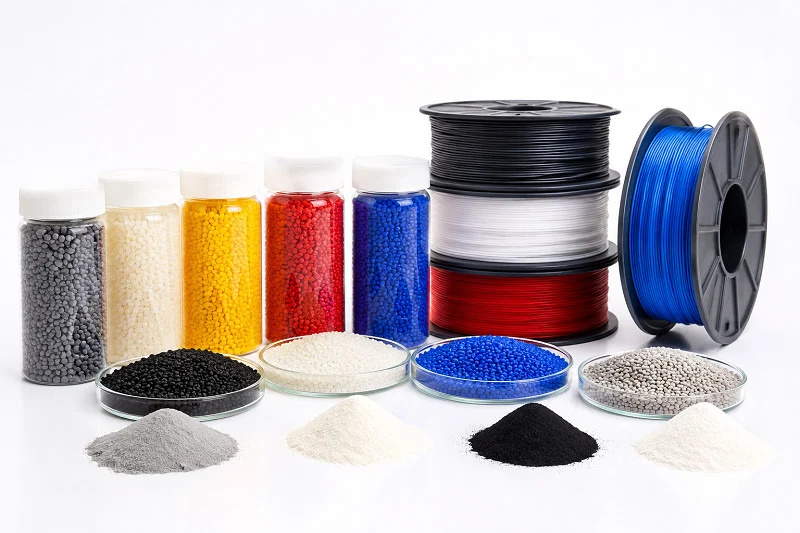
Oikeiden materiaalien valinta tekoälyhoivalle hoivarobotin kotelolle tarkoittaa parhaan yhdistelmän löytämistä lujuuden, painon, turvallisuuden ja kustannusten välillä. Valintasi vaikuttaa robotin vahvuuteen ja lämmönkäsittelykykyyn. Materiaalien on kestettävä päivittäisiä kolhuja ja naarmuja. Katsotaanpa parhaita vaihtoehtoja robotin kotelosuunnitteluun.
Metallit tekoälyhoitorobottien koteloihin
Metallit ja seokset antavat robottikoteloille lujuutta, jäykkyyttä ja suojaa sähkömagneettisilta häiriöiltä. Käytetään kolmea pääryhmää seoksia. Nämä materiaalit ovat yleisiä rakenneosien metallikoteloissa. Jokaisella ryhmällä on omat vahvuutensa ja heikkoutensa metallikoteloissa.
Alumiiniseokset
6061-T6 on ensisijainen valinta runkoihin. Sen tiheys on 2.7 g/cm³. Sen vetolujuus on jopa 310 MPa. Sen myötölujuus on 270 MPa. Vertaa tätä ruostumattomaan teräkseen 304: tiheys 7.8 g/cm³ ja vetolujuus 580–1180 MPa. Alumiini säästää painoa, mikä on tärkeää liikkuvien osien kevyen rakenteen kannalta. Näitä materiaaleja on helppo työstää ja ne voidaan anodisoida.
Toinen vaihtoehto on 7075-alumiini, joka on vahvempaa. Mutta useimpien tekoälyhoitorobottien koteloiden runkoihin 6061-T6 tarjoaa oikean yhdistelmän helppoa työstöä, kustannuksia ja suorituskykyä. Alumiinia on helppo työstää. Siksi se on ensisijainen valinta metallikoteloihin ja rakenneosiin.
Ruostumaton teräs
304-ruostumaton teräs on paljon tiheämpää, 7.8 g/cm³. Mutta sen lujuus ja korroosionkestävyys eivät ole alumiinin tasalla. Sen vetolujuus vaihtelee välillä 580–1180 MPa ja myötölujuus 230–860 MPa.
Käytä ruostumatonta terästä siellä, missä tarvitset lujuutta ja korroosionkestävyyttä paljon kuluneilla alueilla. Sen sitkeys auttaa liitoksissa, kiinnittimissä ja kannattimissa. Ruostumaton teräs tarjoaa erinomaisen EMI-suojan. Robotin kotelon osissa, jotka ovat kosketuksissa ihmisten kanssa tai jotka vaativat puhdistusta, ruostumatonta terästä on vaikea voittaa. Nämä materiaalit sopivat turvallisuuskriittisille robottikomponenteille.
Titaaniseokset
Ti-6Al-4V sijoittuu alumiinin ja teräksen väliin kimmokertoimellaan 4.43 g/cm³. Sen kimmokerroin on 110 GPa. Sen ominaisjäykkyys on noin 24.8 GPa·cm³/g. Se on lähellä alumiini 7075:n ominaisjäykkyyttä, joka on 25.3. Titaanin jäykkyys painoon nähden on samanlainen.
Lämmönjohtavuus on alhainen: vain 6.7 W/m·K verrattuna alumiini 7075:n 130:een. Se on noin 5 % alumiinin arvosta. Titaani kestää hyvin korroosiota. Se on myös bioyhteensopiva. Huippuluokan tekoälyhoitorobottien kotelo-osissa, joissa painolla ja lujuudella on merkitystä, titaani on vaihtoehto. Mutta se maksaa enemmän ja sitä käytetään vain erityistarpeisiin. Nämä materiaalit sopivat vaativiin tekoälyhoitorobottien kotelorakenteisiin.
Polymeerit tekoälyhoitorobottien koteloihin
Polymeerit ja muovit tarjoavat alhaisempia kustannuksia, enemmän suunnittelun vapautta ja kevyemmän painon ulkokuorille ja suojille. Ne ovat tärkeitä materiaaleja monissa robottikotelosovelluksissa. Näitä materiaaleja on helppo käsitellä ja niitä on saatavilla monenlaisina.
ABS- ja ABS/PC-sekoitukset
Puhtaan ABS:n lovitetun Izod-iskulujuuden arvo on 150–250 J/m². Tämä on vaatimatonta. Kun sekoitat ABS:n ja 20–40 % polykarbonaattia, iskulujuus nousee 600–950 J/m²:iin. 60/40 ABS/PC-sekoitus ylittää 900 J/m². 70/30-sekoitus antaa 700–850 J/m². 80/20-sekoitus antaa noin 550 J/m².
PC:llä itsellään on noin viisinkertainen lovitettu Izod-iskunkestävyys ABS:ään verrattuna: 600–900 J/m². ABS/PC-sekoitukset tarjoavat suuren osan tästä sitkeydestä alhaisemmilla kustannuksilla. Ne prosessoidaan hyvin ruiskuvalussa. Robottien koteloiden kuoriin, jotka kestävät pudotuksia, ABS/PC on älykäs valinta. Molemmat materiaalit tarjoavat hyvän iskunvaimennuksen.
PC:n lämmönsäätelylämpötila on noin 132 °C. ABS:n se on 97 °C. Sekoitukset sijoittuvat näiden kahden välille. Tavallisella ABS:llä on tyypillisesti UL 94 HB -luokitus. Palosuojatut laadut voivat saavuttaa V-0-luokituksen. PC- ja PC/ABS-sekoituksissa on myös FR-luokkia, jotka saavuttavat V-0-luokituksen tietyillä seinämänpaksuuksilla. Tällä on merkitystä tekoälyhoitorobottien koteloissa, joiden sisällä on elektroniikkaa.
polykarbonaatti
Polykarbonaatti erottuu edukseen iskunkestävyydessä: 600–900 J/m lovitettu Izod. Sen kuumalämpötila (HDT) on noin 132 °C. Palosuojatut laadut saavuttavat UL 94 V‑0 -luokituksen. PC on luonnollisessa tilassaan kirkasta, minkä ansiosta sitä voidaan käyttää robottien antureiden suojuksissa ja ikkunoissa.
Työstäminen on kovempaa kuin ABS. Se vaatii korkeampia lämpötiloja ja kuivausta ennen muovausta. Mutta sen sitkeys ja lämmönkestävyys ovat hintansa arvoisia vaativissa robottikotelo-sovelluksissa. Nämä materiaalit kestävät korkeita lämpötiloja paremmin kuin monet vaihtoehdot.
Tekniset muovit
Nailonia, PEEKiä ja muita teknisiä muoveja käytetään hammaspyörissä, laakereissa ja rakenneosissa. Nailon tarjoaa hyvän kulutuskestävyyden. PEEK kestää korkeita lämpötiloja ja kemikaaleja. Nämä materiaalit ovat kalliimpia, mutta ratkaisevat tiettyjä robottikoteloiden ongelmia.
Komposiitit tekoälyhoitorobottien koteloihin
Komposiitit yhdistävät kuidun hartsimatriisiin. Ne antavat korkean lujuus-painosuhteen. Nämä edistyneet materiaalit ovat yleistymässä robottikoteloiden suunnittelussa.
Hiilikuituvahvisteiset polymeerit
Hiilikuitukomposiitit ovat jäykkiä ja kevyitä. Ne sopivat hyvin tekoälyhoitorobottien kotelokomponentteihin, jotka vaativat kevyttä suunnittelua. Kustannukset ovat korkeat. Valmistus on hitaampaa kuin muovien muovaus. Mutta suorituskyvyn edut ovat todellisia painokriittisissä käyttökohteissa.
Lasikuitukomposiitit
Lasikuitu on halvempaa kuin hiilikuitu. Se parantaa lujuutta ja jäykkyyttä vahvistamattomiin muoveihin verrattuna. Sitä käytetään usein rakennekiinnikkeissä ja koteloissa, jotka tarvitsevat enemmän jäykkyyttä. Se on yleistä teollisuuskoteloissa, joissa kustannuksella on merkitystä.
Materiaalien ominaisuuksien vertailu
Tässä on nopea katsaus materiaaliryhmien tärkeimpiin ominaisuuksiin.
| Materiaali | Tiheys (g / cm³) | Vetolujuus (MPa) | Lovitettu Izod (J/m, 23°C) |
| 6061-T6 alumiini | 2.7 | 310 | N / A |
| 304 ruostumaton | 7.8 | 580-1180 | N / A |
| Ti-6Al-4V | 4.43 | N / A | N / A |
| ABS | ~ 1.05 | ~ 40 | 150-250 |
| polykarbonaatti | ~ 1.2 | ~ 70 | 600-900 |
| 70/30 ABS/PC | ~ 1.1 | ~ 55 | 700-850 |
| 60/40 ABS/PC | ~ 1.1 | ~ 55 | > 900 |
Mikään yksittäinen materiaali ei kata kaikkia tarpeita. Valintasi riippuu tekoälyhoivarobotin kotelon suunnitteluvaatimuksista. Mieti painoa, lujuutta, iskuja, lämpöä ja kustannuksia. Valitse sitten materiaali työhön sopivaksi. Oikeat materiaalit tekoälyhoivarobotin koteloon perustuvat näiden kompromissien ymmärtämisestä. Sopivien materiaalien valinta tekoälyhoivarobotin koteloon edellyttää jokaisen ominaisuuden huolellista arviointia.
Anturikoteloille, joiden on oltava kirkkaita, sopii polykarbonaatti. Kehyksiin käytetään alumiinia tai ruostumatonta terästä. Ulkokuoriin sopivat ABS/PC-sekoitukset, jotka tarjoavat kestävyyttä kohtuulliseen hintaan.
Parhaat prosessi- ja materiaaliyhdistelmät tekoälyllä varustettujen hoitorobottien kotelointiin
Oikea yhdistelmä riippuu tuotantomäärästäsi ja tekoälyhoitorobotin kotelon tehtävistä. Tässä on suora vastaus: pienet volyymit suosivat CNC- ja 3D-tulostusta, keskisuuret volyymit yhdistävät molemmat ja suuret volyymit vaativat ruiskuvalua tai painevalua. Puretaanpa se osiin.
Yhdistelmät tuotantomäärän mukaan
Pienet tuotantomäärät ja prototyyppien rakennukset
Prototyyppien osalta SLS 3D -tulostus ja CNC-koneistus ovat parhaita vaihtoehtoja. Yksi yksinkertainen kiinnike maksaa SLS-nailonilla 45 dollaria. Sama osa maksaa CNC:llä 180 dollaria. Kymmenen kappaleen SLS-koneistuksen hinta on 320 dollaria, kun taas CNC-koneistus maksaa 620 dollaria. SLS voittaa pienissä erissä kustannusten ja nopeuden suhteen. CNC tarjoaa silti paremman tarkkuuden robotin kotelon kriittisiin ominaisuuksiin.
Keskisuurten tuotantoerien
Sillanrakennuksessa käytetään usein CNC-koneistusta rakenneosien ja silikonimuottien valmistukseen suojien valmistuksessa. Tämä pitää työkalukustannukset alhaisina suunnittelun validoinnin aikana. Saat oikeita materiaaleja tekoälyhoivarobotin koteloon sitoutumatta terästyökaluihin.
Suurivolyyminen massatuotanto
10 000 yksikön tuotantomäärillä ruiskuvalu ja painevalu valtaavat alan. Alumiinikoteloiden osalta ruiskuvalu ei ole kannattava vaihtoehto. CNC-koneistuksen suurtuotantovaihtoehto on painevalu ja CNC-viimeistely. Tämä yhdistelmä maksaa 3–10 dollaria osaa kohden. Vertaa tätä 25–80 dollariin CNC-koneistuksessa 100 yksiköllä. Alla oleva taulukko näyttää kustannuseron.
| Tuotantoprosessi | Tuotanto määrä | Osakohtainen hinta (alumiini) |
| CNC-koneistus | 100 yksiköt | $ 25 - $ 80 |
| Painevalu + CNC-viimeistely | 10,000 yksiköt | $ 3 - $ 10 |
Yhdistelmät toiminnallisen prioriteetin mukaan
EMI-suojauksen kannalta kriittiset sovellukset
Metallikotelot voittavat tässä. Painevaletusta alumiinista tai ruostumattomasta teräksestä valmistetut robottikotelon osat estävät häiriöt luonnollisesti. Lisää johtavia pinnoitteita lisäsuojaa varten. Polymeerikuoret tarvitsevat johtavaa maalia tai pinnoitetta.
Lämmönhallintakriittiset sovellukset
Alumiini ja painevaletut metallit johtavat lämpöä nopeasti pois. Yhdistä metallirunko ja tuuletetut polymeerikannet tekoälyhoitorobotin koteloon, jossa on tiheä elektroniikka. Tämä tasapainottaa lämmönhallinnan ja painonsäästöt.
Rakenteellisen eheyden kannalta kriittiset sovellukset
CNC-koneistettu 6061-T6-alumiini tai ruostumaton teräs kestää raskaita kuormia. Iskuille alttiilla alueilla ABS/PC-sekoitukset vaimentavat putoamisia. Oikeat materiaalit tekoälyhön perustuvalle hoivarobotin kotelolle riippuvat siitä, mihin rasitus osuu.
Kompromissiyhteenveto
Kustannukset vs. Tarkkuus vs. Skaalautuvuus
CNC-työstö tarjoaa parhaan tarkkuuden, mutta maksaa kappaletta kohden enemmän skaalattuna. Ruiskuvalu on halpaa suurten määrien valmistuksessa, mutta vaatii työkaluinvestointeja. 3D-tulostus kuroa umpeen prototyyppien kuilun. Valmistusprosessin valinta riippuu näiden kolmen tekijän tasapainottamisesta. NOBLE, Kiinan johtava valmistusyritys, tarjoaa ammattimaista koneistusosaamista auttaakseen asiakkaita siirtymään prototyypistä massatuotantoon tehokkaasti.
| Tekijä | Cnc | Ruiskuvalu | 3D-tulostus |
| Kustannukset (alhainen volyymi) | Korkea | N / A | Matala |
| Kustannukset (korkea volyymi) | Korkea | Matala | Keskikova |
| Tarkkuus | Erinomainen | hyvä | Oikeudenmukainen |
| skaalautuvuus | Matala | Korkea | Keskikova |
Viimeistelyprosessit tekoälyhoitorobottien koteloille
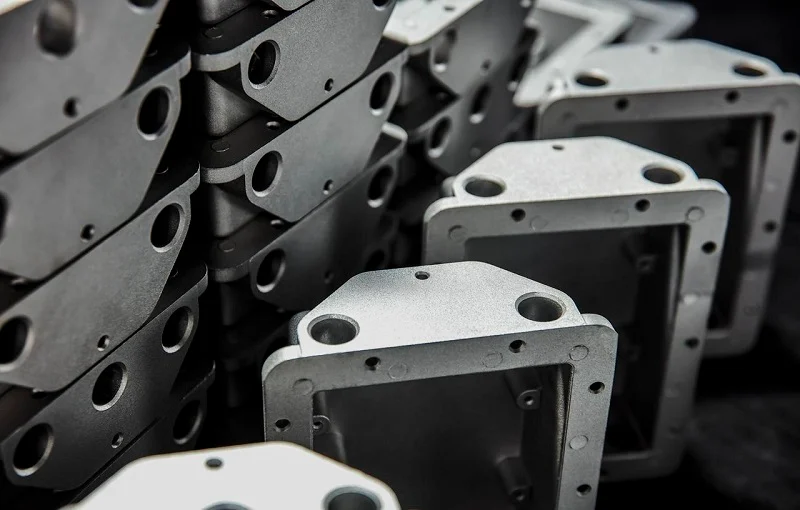
Viimeistely muuttaa työosan turvalliseksi ja pitkäikäiseksi tuotteeksi. Tekoälyhoitorobotin kotelossa oikea viimeistely suojaa kulumiselta, pysäyttää häiriöt ja pitää potilaat turvassa. Tarkastellaanpa tärkeimpiä vaihtoehtoja.
Suojapinnoitteet
Anodisointi ja kovaanodisointi
Anodisointi rakentaa alumiinille suojaavan oksidikerroksen. Se lisää korroosionkestävyyttä ja antaa sille kauniin ulkonäön. Kovaanodisointi tekee kerroksesta paksumman ja vahvemman. Se ehkäisee naarmuja ja kulumista paljon paremmin. Kovaanodisointi on älykäs valinta robottikoteloille, jotka liikkuvat jatkuvasti.
Jauhemaalaus ja E-maalaus
Jauhemaalaus ruiskuttaa kuivaa jauhetta maadoitettuun osaan. Lämpö paistaa siitä kovan kalvon. Se peittää pinnan virheet ja kestää kemikaaleja. Sähkömaalaus käyttää sähköä maalin levittämiseen. Se saavuttaa ahtaat nurkat, joista jauhe ei pääse läpi. Molemmat menetelmät toimivat hyvin hoivarobottien metallikoteloissa.
Antimikrobiset pinnoitteet
Hoitoympäristöissä on oltava erityisen hygieniaa. Antimikrobiset pinnoitteet torjuvat bakteereja ja viruksia kosketuksessa niihin. Hopeaionilisäaineet ovat yleinen valinta. Nämä pinnoitteet ovat tärkeitä robottien anturisuojissa ja kaikilla potilaiden lähellä olevilla pinnoilla. Ne lisäävät turvallisuutta muuttamatta osan tuntumaa.
Pintakäsittely ja toiminnalliset viimeistelyt
Helmipuhallus ja harjaus
Kuulapuhdistus luo mattapintaisen, tasaisen sävyn. Hienot lasihelmet (325 mesh) antavat karheuden 1.0–1.6 µm Ra. Keskikokoiset helmet (100–170 mesh) saavuttavat karheuden 2.0–3.2 µm Ra. Karkeat helmet ulottuvat yli 3.5 µm Ra:n. Harjatut pinnat ovat tasaisempia. Harjattu pinta nro 4 saavuttaa 0.4–0.6 µm Ra:n ja on erittäin puhdistettavissa. Molemmat pinnat auttavat robotin kotelon osia näyttämään hyviltä ja pysymään puhtaina.
Laseretsaus ja kaiverrus
Laseretsaus merkitsee logoja, varoituksia tai sarjanumeroita. Se poistaa ohuen materiaalikerroksen. Kaiverrus leikkaa syvemmälle pysyvien merkkien aikaansaamiseksi. Nämä menetelmät eivät lisää painoa ja kestävät haalistumista. Ne sopivat metalleille ja useimmille muoveille.
Pehmeä kosketusmuovaus
Pehmeäpintainen pinnoite lisää kahvoihin ja reunoihin kumimaisen kerroksen. Se parantaa käyttömukavuutta ja pitoa. Tämä viimeistely pehmentää myös teräviä kulmia. Ihmisten kanssa vuorovaikutuksessa oleville hoivaroboteille pehmeäpintaiset pinnat tuntuvat ystävällisiltä ja turvallisilta.
Pinnoitus ja EMI-suojauspinnoitteet
Sähkötön nikkelipinnoitus
Kemikaaloton nikkelipinnoitus muodostaa tasaisen nikkelikerroksen ilman sähköisyyttä. Se parantaa korroosionkestävyyttä ja kulutuskestävyyttä. Pinnoite peittää monimutkaiset muodot tasaisesti. Se lisää myös jonkin verran EMI-suojaa muoviosille.
Johtavat pinnoitteet
Johtavat maalit ja suihkeet luovat suojaavan kerroksen polymeerikuorille. Ne maksavat vähemmän kuin metallipinnoitus. Hopea-, kupari- ja nikkelitäyteaineet ovat yleisiä. Nämä pinnoitteet muuttavat muovisen robottikotelon EMI-esteeksi.
Suojauksen tehokkuus ja kestävyys
Suojauksen tehokkuus riippuu pinnoitteen paksuudesta ja peittokyvystä. Raot ja saumat heikentävät suojaa. Johtavat tiivisteet sillaavat nämä raot. Myös kestävyys on tärkeää. Pinnoitteen on kestettävä kolhuja, puhdistusta ja lämpötilan vaihteluita. Hyvä viimeistely pitää suojauksen vahvana robotin koko käyttöiän ajan.
Suunnittelunäkökohtia tekoälyhoitorobottien koteloille
Lämpöhallinnan integrointi
Lämmönhukka ja materiaalinjohtavuus
Lämpö kertyy nopeasti suljetun robottikotelon sisään. Alumiini levittää lämpöä paremmin kuin teräs. Laadun 6061 alumiini siirtää lämpöä 205 W/m·K:n teholla. Teräksen lämmönsiirtokyky on noin 50 W/m·K. Tällä rakolla on merkitystä, kun elektroniikka kuumenee. Kotelointipaneelit tulisi kytkeä kuumiin osiin. Paneeli levittää sitten lämpöä. Koneistetut pinnat antavat tasaisen kosketuksen. Aseta sisäiset korotuspalat sijoittaaksesi suuritehoiset osat lähelle jalustaa.
Tuuletuksen ja IP-luokituksen kompromissit
Tuuletusaukot päästävät ilman virtaamaan. Ne päästävät myös veden ja pölyn sisään. Sijoita ilmanottoaukot matalalle sivuille. Sijoita poistoaukot korkealle yläpaneeleihin. Kuuma ilma nousee ylöspäin, joten tämä reitti toimii luonnollisesti. Säleikköventtiilit estävät veden suoran pääsyn, mutta päästävät silti ilman läpi. Tarkka valmistus pitää säleikön muodon samana. Jos kotelon on pysyttävä IP65-tiiviinä ja lämpöteho on yli 300 W, pieni tasavirtailmastointilaite on usein oikea ratkaisu.
Lämpöliitäntämateriaalit
Kappaleen ja sen kotelon väliset raot vangitsevat lämpöä. Lämpörajapintamateriaalit täyttävät nämä raot. Tyynyt, tahnat ja rakojen täyteaineet toimivat kaikki. Tavoite on yksinkertainen: siirtää lämpö lähteestä kotelon seinämään. Hyvä lämmönhallinta alkaa tasaisista ja puhtaista pinnoista.
EMI-suojaus ja signaalin eheys
Suojaustehokkuusvaatimukset
Robotin kotelon sisällä olevat elektroniikkalaitteet lähettävät häiriöitä. Ne myös vastaanottavat niitä. Suojaus pitää signaalit kirkkaina. Aukkojen sääntö on yksinkertainen. Pidä suurin aukko pienempänä kuin yksi kahdeskymmenesosa aallonpituudesta suurimmalla taajuudella, josta välität. 6 GHz:n taajuudella tämä tarkoittaa, että rako saa olla enintään 2.5 mm pitkä.
Saumojen ja rakojen hallinta
Saumat ja raot vuotavat sähkömagneettista häiriötä. Johtavat tiivisteet silloittavat nämä saumat. Käytä tuuletusaukkoihin hunajakennolevyjä. Monet pienet kuusikulmaiset kennot toimivat aaltojohteina katkaisurajan alapuolella. Tämä päästää ilman virtaamaan ja estää häiriöt.
Maadoitus- ja liimausstrategiat
Jokainen johtava paneeli tarvitsee vankan maadoitusreitin. Liitosnauhat yhdistävät paneelit toisiinsa. Maali ja anodisointi voivat estää johtavuutta, joten peitä kosketuspisteet. Yhtenäinen maadoitusreitti pitää suojauksen vahvana koko kokoonpanossa.
Rakenteellinen eheys ja turvallisuus
Iskunkestävyys- ja pudotustestaus
Hoivarobotit törmäävät seiniin, sänkyihin ja ihmisiin. Pudotustesti osoittaa kotelon kestävän. ABS/PC-sekoitukset vaimentavat iskuja hyvin. 60/40-sekoitus ylittää 900 J/m lovitettu Izod. Tämä kestävyys suojaa sisäosia.
Seinän paksuus ja rivan muotoilu
Ohuet seinät säästävät painoa. Rivat lisäävät jäykkyyttä ilman, että ne ovat suuria. Tämä tukee kevytrakenteisia tavoitteita. Sijoita rivat kuorman reittien varrelle. Terävät sisäkulmat luovat heikkoja kohtia, joten lisää pyöristetyt pyöristykset.
Ihmiselle turvallinen reuna- ja kulmageometria
Ihmiset koskettavat näitä robotteja joka päivä. Jokainen reuna tarvitsee pyöristetyn kaaren. Pehmeä pinnoite pehmentää kahvoja ja kulmia. Pyöristetyt muodot vähentävät loukkaantumisriskiä. Ne tekevät robotista myös ystävällisen tuntuisen.
NOBLE: Kumppanisi tekoälypohjaisten hoitorobottien koteloiden valmistuksessa

Valmistuskumppanin läsnäololla, joka hoitaa koko tekoälyhoivarobottien koteloprojektin, on suuri merkitys. NOBLE on täyden palvelun valmistaja, joka keskittyy metallin ja muovin käsittelyyn. Yritys huolehtii kaikesta suunnitteluavusta lopulliseen kokoonpanoon. Saat siis yhden tiimin koko robottikoteloprojektillesi.
Metalli- ja muovintyöstön asiantuntemus
CNC-työstöominaisuudet
NOBLE käyttää vakiomallisia 5-akselisia koneita, jotka pystyvät käsittelemään jopa 1000 x 800 x 650 mm:n kokoisia osia. Suurikokoiset 5-akseliset koneet nostavat tämän rajan 2500 x 3000 x 1500 mm:iin. Tämä kokovalikoima sopii useimpiin tekoälyllä ohjattujen robottien koteloiden runkoihin ja alustoihin. Saat tarkat toleranssit ja erinomaiset pinnanlaadut jokaisessa CNC-työstötyössä.
| Kone tyyppi | Suurin osakoko (mm) |
| Vakio 5-akselinen | 1000 x 800 x 650 |
| Suurikokoinen 5-akselinen | 2500 x 3000 x 1500 |
Ruiskuvalu- ja työkalupalvelut
NOBLEN ruiskuvalu kattaa sekä prototyyppityökalujen että karkaistusta teräksestä valmistettujen muottien valmistuksen. Tiimi rakentaa työkalut itse. Tämä nopeuttaa robottikoteloiden kuorien ja kansien valmistusaikataulua. Ruiskuvalu toimii ABS:n, polykarbonaatin ja seosten kanssa. Saat tasalaatuisia osia suurilla tuotantomäärillä.
Materiaaliosaamista metallien ja polymeerien parissa
NOBLE tuntee tekoälyhoitorobottien kotelomateriaalit erittäin hyvin. Yritys työstää alumiinia, ruostumatonta terästä ja titaania. Se myös muovailee polymeerejä ja muoveja, kuten ABS/PC-sekoituksia ja teknisiä hartseja. Tämä kaksiosainen asiantuntemus tarkoittaa, että saat rehellistä neuvontaa parhaasta materiaalista jokaiselle robottikotelon osalle.
Sertifikaatit ja laatustandardit
ISO 9001:2015 Laadunhallinta
ISO 9001:2015 -sertifiointi tukee NOBLEn jokaista valmistusprosessia. Tämä standardi varmistaa tasaisen laadun CNC-koneistuksessa, ruiskuvaluun ja kokoonpanoon. Saat dokumentoidut menettelytavat ja jäljitettävät tulokset tekoälyhoitorobotin kotelotilauksellesi.
ISO 13485:2016 Lääkinnällisten laitteiden valmistus
ISO 13485:2016 on kansainvälinen lääkinnällisten laitteiden valmistuksen laadunhallinnan perustaso. NOBLElla on tämä sertifikaatti. Yrityksellä on myös FDA:n rekisteröinti Title 21 CFR Part 807 -säännösten mukaisesti. Se ylläpitää ISO-luokan 7 sertifioitua puhdastilaa. Nämä ominaisuudet ovat tärkeitä potilaita koskettaville hoitoroboteille. ISO 14971 -riskienhallinta on osa ISO 13485 -viitekehystä. EU:n MDR-vaatimustenmukaisuus ja CE-merkintä tukevat pääsyä EU:n markkinoille.
Tarkastus- ja testausmahdollisuudet
NOBLE tarkastaa tarkkuusosat kalibroiduilla työkaluilla ja dokumentoiduilla raporteilla. Tiimi tarkistaa mitat, pinnanlaadun ja materiaalien ominaisuudet. Jokainen robottikoteloerä tarkastetaan ennen lähetystä.
Täyden palvelun tuki suunnittelusta kokoonpanoon
Suunnittelu valmistuskonsultointia varten
Valmistettavuuden suunnittelun varhainen vaihe säästää rahaa ja aikaa. NOBLE-insinöörit tarkistavat robottikotelosi suunnittelun ennen tuotannon aloittamista. He merkitsevät ominaisuudet, jotka nostavat kustannuksia tai aiheuttavat vikoja. Tämä vaihe tiukentaa suunnitteluasi ja nopeuttaa rakentamista.
Prototyyppien valmistus ja sillanrakennus
NOBLE siirtyy prototyypistä siltatuotantoon vaihtamatta kumppaneita. Voit testata tekoälyllä toimivan hoivarobotin kotelosuunnittelua oikeilla materiaaleilla. Skaalaa sitten toimintaasi, kun olet valmis. Tämä sujuva siirtyminen vähentää ohjelmasi riskejä.
Kokoonpano, viimeistely ja logistiikka
NOBLE hoitaa kokoonpanon, viimeistelyn ja logistiikan saman katon alla. Anodisointi, pulverimaalaus ja EMI-suojaus tehdään kaikki itse. Tiimi pakkaa ja toimittaa robottikotelosi osat maailmanlaajuisesti. Yksi kumppani, yksi yhteyshenkilö alusta loppuun.
Oikean menetelmän valitseminen tekoälyhoitorobotin kotelolle tarkoittaa viiden asian tasapainottamista. Sinun on punnittava tuotantomäärää, tarkkuutta, sähkömagneettisten häiriöiden suojausta, lämmönhallintaa ja rakenteellista lujuutta. Käytä tämän oppaan kustannus-määrä-suorituskyky-matriisia rajataksesi valintojasi nopeasti. Mieti, mitä tekoälyhoitorobottisi kotelo todella tarvitsee. Keskustele sitten kumppanin kanssa ajoissa. Keskustele materiaaleista ja suunnittelusta ajoissa säästää aikaa ja rahaa myöhemmin. Hyvät päätökset alkavat selkeistä tavoitteista. Edistynyt valmistus kehittyy vuosi vuodelta. Se auttaa rakentamaan turvallisempia ja älykkäämpiä robottikoteloita, joihin potilaat ja hoitajat voivat luottaa.
Usein kysytyt kysymykset tekoälyhoitorobottien asumisesta
Mitkä ovat parhaat materiaalit robottien koteloihin?
Valitse materiaali sen mukaan, mihin sitä tarvitset. ABS/PC-sekoitukset sopivat hyvin ulkokuoriin. Alumiini sopii hyvin runkoihin. Metalli estää sähkömagneettisia häiriöitä luonnollisesti. Polymeerit painavat vähemmän. Mikään yksittäinen materiaali ei sovi jokaiseen työhön.
Mikä prosessi toimii parhaiten pienten määrien tekoälypohjaisten hoivarobottien koteloiden rakentamiseen?
CNC-koneistus ja 3D-tulostus ovat parhaita vaihtoehtoja. CNC tarjoaa tarkat toleranssit vahvoille osille. 3D-tulostus tekee prototyypeistä nopeita. Työkalujen odottelun puuttuminen tarkoittaa nopeaa toimitusaikaa pienille erille.
Miten tasapainotat kustannukset ja tarkkuuden robottikoteloissa?
CNC-työstö antaa parhaan tarkkuuden, mutta maksaa enemmän, kun valmistetaan useita osia. Ruiskupuristus on edullista suurissa määrissä. Valitse sen perusteella, kuinka monta osaa tarvitset ja kuinka tarkka osan on oltava.
Miksi EMI-suojauksella on merkitystä tekoälyhoitorobotin kotelossa?
Sisällä oleva elektroniikka lähettää ja vastaanottaa signaaleja. Suojaus estää signaaleja häiritseviä häiriöitä. Metallikotelot estävät sähkömagneettiset häiriöt luonnollisesti. Muovikuoret tarvitsevat johtavaa maalia tai pinnoitetta saman tekemiseksi.
Voiko ruiskuvalu käsitellä monimutkaisia kotelomuotoja?
Kyllä. Ruiskuvalu tallentaa helposti hienot yksityiskohdat ja käyrät. Muotin rakentaminen kestää 4–16 viikkoa. Kun se on valmis, jokainen osa muovautuu sekunneissa. Tämä antaa yhdenmukaisia tuloksia suurissa erissä.
Mitä sertifikaatteja robottikoteloiden valmistuskumppanilla tulisi olla?
Etsi laadunhallintaa varten ISO 9001:2015 -standardia. Lääketieteellisen tason työssä ISO 13485:2016 on erittäin tärkeä. Nämä standardit varmistavat vakaat prosessit ja jäljitettävät tulokset jokaiselle asumisen osalle.
Miten hallitset lämpöä suljetussa robottikotelossa?
Käytä alumiinilevyjä lämmön levittämiseen. Alumiini johtaa lämpöä 205 W/m·K:n tarkkuudella. Teräs saavuttaa vain 50. Yhdistä kuumat osat kotelon seinämään. Lämpötyynyt täyttävät raot paremman lämmönsiirron takaamiseksi.
Milloin minun pitäisi valita CNC-koneistus robottikoteloiden osille?
Valitse CNC, kun tarvitset tarkkoja toleransseja tekoälyllä toimivan hoivarobotin koteloon. Se toimii monien materiaalien kanssa. Käytä sitä liitoksiin, runkoihin ja rakenneosiin pienissä ja keskisuurissa määrissä.






