

Oikean tavan valitseminen toimitusrobotin kotelon valmistusta varten voi joko auttaa tai haitata projektiasi. Näin arvioit CNC-koneistusta, ruiskuvalua, ohutlevytyötä ja valmiita komponentteja. Jokainen niistä sopii erilaisiin tarkkuus-, tilavuus- ja kustannustarpeisiin. Ruiskuvalu säästää rahaa yli 100–500 yksikön ostossa CNC-työstöön verrattuna ja yli 500–1 000 yksikön ostossa 3D-tulostukseen verrattuna.
Pienet virheet kasaantuvat nopeasti. Siksi useimmat amr-robotin osat alkavat CAD-mallina, joka sitten käy läpi koneistuksen, viimeistelyn ja tarkastuksen. Tämä opas näyttää materiaalit, kuten 17-4 PH ruostumattoman teräksen ja Ti-6Al-4V-titaanin, suunnittelun valmistusta varten ja kuinka valita oikea lähestymistapa amr-robottiisi.
Toimitusrobottien koteloiden yleiset valmistusprosessit
Neljä pääasiallista valmistusprosessia
AMR-projekteissa on neljä pääasiallista polkua. CNC-työstö veistää tarkkoja muotoja kiinteistä lohkoista. Se toimii hyvin liitoksissa, kiinnikkeissä ja anturikiinnikkeissä. Prosessi poistaa materiaalia kerros kerrokselta. Jokainen läpikulku poistaa ohuen siivun. Ruiskuvalu pakottaa kuuman muovin teräsonteloihin. Kuoret, kannet ja kotelot käyttävät tätä menetelmää. Muotti maksaa enemmän etukäteen. Mutta osat tulevat nopeasti ulos, kun työkalu on valmis. Peltilevyjen valmistus leikkaa, taivuttaa ja hitsaa tasaisia levyjä. Ensisijaiset rakennekehykset käyttävät tätä lähestymistapaa. Valmiit osat tulevat luetteloista. Ne säästävät toimitusaikaa ja kustannuksia.
Progressiivinen muottileimaus on ohutlevyn muunnelma. Metallinauha kulkee useiden muottien läpi. Jokainen asema muuttaa muotoaan. Akkulokeroiden ja sivupaneelien valmistuksessa käytetään tätä menetelmää. Se pitää kustannukset alhaisina suurilla volyymeilla.
Useimmat amr-robotin osat alkavat CAD-mallina. Malli ohjaa koneistusta, viimeistelyä ja tarkastusta. Tämä havaitsee toleranssiongelmat varhaisessa vaiheessa ennen kuin ongelmat kasvavat.
NOBLE on Kiinan johtava valmistusyritys. Se tarjoaa kaikki neljä prosessia itse. Asiakkaat voivat valmistaa prototyyppejä nopeammin ja skaalata niitä sujuvasti.
Tarkkuuden ja määrän kompromissit
Jokainen prosessi tasapainottaa tarkkuuden ja määrän eri tavalla. Oikea valinta säästää aikaa ja rahaa.
CNC:llä on tiukimmat toleranssit. Sillä voi saavuttaa muutaman tuhannesosan tuumaa. Osat valmistetaan CAD-mallin tarkkuudella. Mutta jokaisen osan valmistus vie aikaa koneella. Suuret erät maksavat enemmän. Se toimii parhaiten pienille ja keskisuurille tuotantomäärille.
Muottijälki on tasalaatuista, kun muotti on valmis. Osa yksi ja osa kymmenentuhannes näyttävät samalta. Toistettavuus on erinomainen. Muottikustannukset ovat kuitenkin korkeat. Määrän on oltava riittävä. Tarvitset satoja tai tuhansia osia.
Peltilevy tarjoaa hyvää tarkkuutta runkorakenteisiin. Laserleikkaukset tekevät reunat siisteiksi. Taivutus lisää jäykkyyttä. Progressiivinen leimaus käsittelee suuria määriä hyvin.
Pieniä virheitä kertyy kokoonpanoon. Kyse on toleranssien pinoutumisesta. Pieni siirtymä voi kallistaa seuraavaa osaa. CAD-mallin tarkistaminen auttaa välttämään tämän.
Yhteensovittamisprosessi asumistarpeisiin
AMR-robottiosan kohdalla aloita pienellä volyymilla. Pieni volyymi suosii CNC- tai ohutlevytyöstöä. Keskitasoinen volyymi, sadan ja viidensadan välillä, suosii muovausta. Suuri volyymi suosii muovausta tai progressiivista leimausta.
Seuraavaksi mietitään monimutkaisuutta. Sisäiset kanavat tarvitsevat CNC-työstöä tai muovausta. Yksinkertaiset laatikot sopivat pellille. Tiukat kulmat omaavat osat sopivat paremmin CNC-työstöyn.
Mieti tarkkuutta viimeisenä. Liittyvät pinnat vaativat tiukempia toleransseja. Kiinnikkeet vaativat vahvempia materiaaleja. Kansien kanssa voidaan käyttää halvempia menetelmiä.
Suunnittele etukäteen. Yhden robottisolun pystyttäminen voi kestää kuukausia. Keskustele kumppanin kanssa ajoissa. He voivat ohjata suunnitteluvalintojasi. Tämä säästää aikaa ja välttää uudelleentyötä.
Tarkkuus-CNC-työstö toimitusrobotin koteloille
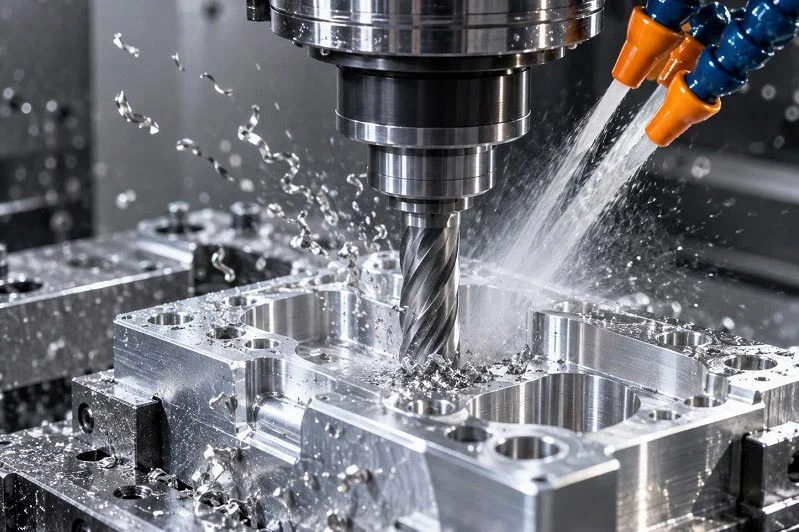
Sovellukset: Liitokset, kiinnikkeet ja anturit
Tarkkuuskomponenttien tarkkuus-cnc-työstö toimii parhaiten, kun toimitusrobotin kotelolta vaaditaan tiukkoja sovituksia ja monimutkaisia muotoja. Olkapääkotelot, vyötärönivelet, lonkkanivelet, polvikotelot ja alaraajat ovat kaikki riippuvaisia tästä prosessista. Näiden osien on liikuttava sujuvasti ja pysyttävä linjassa tuhansien syklien ajan.
Nivelet ovat listan kärjessä. Ne yhdistävät rakenneosia ja kantavat kuormia. Heikko nivel pilaa koko robotin. Myös päätytyöt ja tarttujat tarvitsevat räätälöityjä liitäntöjä poiminta-, hitsaus- ja tarkastustehtäviin. AGV-alustoissa ja -kiinnikkeissä käytetään vahvoja runkoja ja pyöränkiinnikkeitä. Monissa näistä osista on kaarevat pinnat ja ominaisuudet useilla sivuilla. 5-akselinen CNC-keskus käsittelee ne yhdellä kiinnityksellä. Tämä vähentää pinoamisvirheitä ja parantaa pinnanlaatua.
Anturikiinnikkeet ja liittimet muodostavat havaintojärjestelmän. Ne vaativat suurta tarkkuutta pitääkseen anturit oikeassa suunnassa. Pieni siirtymä muuttaa näkökenttää. Tämä heikentää navigointia ja turvallisuutta. Lentokoneen rungon ja kotelon vaatimukset ovat löyhemmät. Mutta mittojen ja lujuuden on silti täytettävä standardit ulkoisten voimien kestämiseksi.
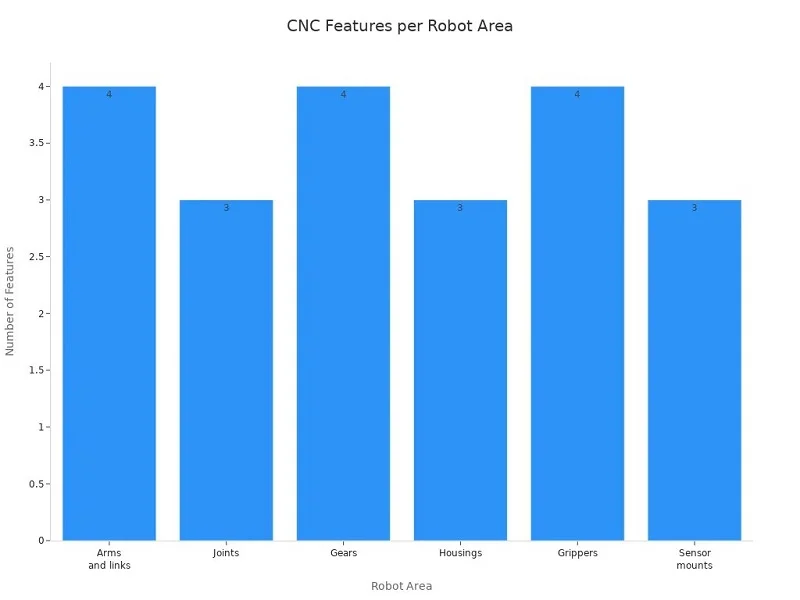
CNC-koneistus robotiikassa tuottaa robotin keskeisiä osia, kuten varsia, niveliä, hammaspyöriä, koteloita, tarttujasormia ja anturikiinnikkeitä. Nämä avainyksiköt säätelevät mekaanista sovitusta, liikkeen vakautta, rakenteellista linjausta ja kuormansiirtoa robottikokoonpanoissa. Jokainen liikkuva ja kiinnitettävä liitoskohta on riippuvainen tarkasta valmistuksesta, jotta toistettavuus ja kokoonpanon suorituskyky pysyvät johdonmukaisina.
Materiaalit: 17-4 PH ruostumaton teräs ja titaani
Materiaalivalinnat ovat avainasemassa minkä tahansa amr-robotin osan onnistumisessa. Kaksi metallia erottuu edukseen erittäin lujissa ja tarkoissa komponenteissa: 17-4 PH ruostumaton teräs ja Ti-6Al-4V titaani.
17-4 PH:n vetolujuus on 1275 MPa ja myötölujuus 1060 MPa standardin ASTM A693 H900 mukaisesti. Sen kimmomoduuli on 200 GPa. Kovuus on jopa 38 HRC. Seos kestää korroosiota erittäin hyvin. Se säilyttää myös muotonsa laajalla lämpötila-alueella. Lämpölaajenemiskerroin on 10.8 µm/m·K. Suurin käyttölämpötila on 315 °C. Nämä ominaisuudet pitävät mitat vakaina sekä koneistuksen että käytön aikana.
Ti-6Al-4V-titaanilla on parempi lujuus-painosuhde. Se sopii suorituskykyisiin liitoksiin ja lääketieteellisiin tai kirurgisiin instrumentteihin. Materiaali kestää väsymistä ja korroosiota. Mutta se maksaa enemmän ja työstää hitaammin. Titaani kannattaa käyttää raskaita kuormia kestävissä ammoniakkirobotin osissa. Vähemmän kriittisiin kiinnikkeisiin alumiini 6061-T6 tai 7075-T6 toimii hyvin. Ruostumattomat teräkset 304 ja 316 kestävät syövyttäviä ympäristöjä. Hiili- ja seosteräkset, kuten 4140 ja 4340, toimivat raskaina alustoina.
Toleranssit ja tarkastus
Toleranssietäisyys erottaa hyvän CNC-työn tarkkuusosille keskimääräisestä työstä. Laakeritiivisteiden ja muiden tarkkuusliitäntöjen osalta toimitusrobotin koteloissa tyypilliset toleranssit ovat ±0.01–0.05 mm:n välillä. Kriittiset liikkeenohjausominaisuudet voivat olla jopa ±0.003 mm. Alumiinista 7075-T6 valmistettu robotin nivelkotelo vaati aikoinaan ±0.005 mm:n toleranssin. Tämä osoittaa, mitä amr-työt vaativat.
Kiristäminen alle ±0.02–0.05 mm:n arvoon nostaa usein kustannuksia parantamatta järjestelmän suorituskykyä. Siksi toiminnallinen toleranssi on tärkeä. Toleranssi sovitetaan työhön. Anturin kiinnitys tarvitsee tiukan lähtöpinnan. Peitepaneeli ei sitä tarvitse.
Tarkastus tarkistaa jokaisen kriittisen ulottuvuuden. Koordinaattilaskentakoneet (CMM) näyttävät tietä. Reiän mittauslaitteet ja korkeusmittarit tarkistavat reiät ja askelmat. GD&T-tarkastustekniikat vahvistavat muodon, suunnan ja sijainnin. Nämä vaiheet havaitsevat virheet ennen kokoonpanoa. Ne myös estävät toleranssien kasautumisen robotin sisällä.
AMR-projekteissa CNC-koneistus on edelleen ensisijainen menetelmä liitosten, kiinnikkeiden ja anturikiinnikkeiden työstämiseen. Se pitää kiinni tiukiimmista toleranssialueista ja käsittelee monimutkaisia geometrioita. Suurilla volyymeilla kompromissina ovat nopeus ja kustannukset. Mutta pienillä tai keskisuurilla volyymeilla mikään ei ole sitä voittamatonta. Yhden robottisolun pystyttäminen voi kestää kuukausia. Aloita siis valmistuksen suunnittelu ajoissa. Näin toimitusrobottisi kotelo täyttää vaatimukset ensimmäisellä kerralla.
Ruiskuvalu toimitusrobotin koteloon
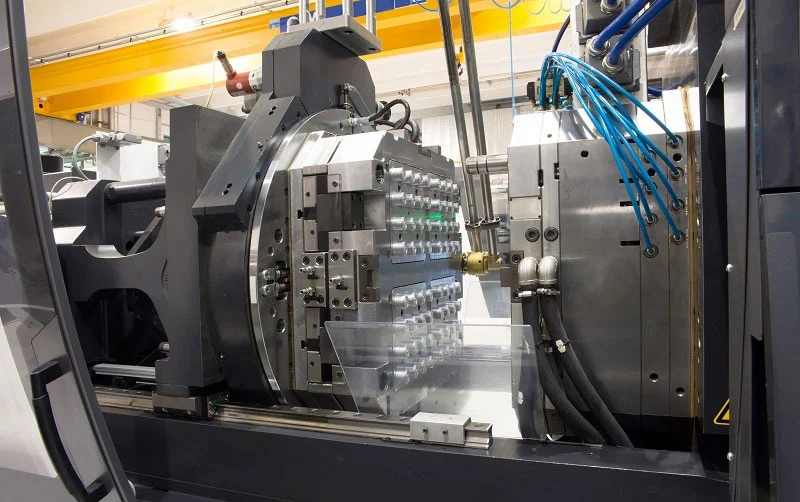
Käyttökohteet: Kuoret, suojat ja kotelot
Muovikoteloiden ruiskuvalu toimii erinomaisesti, kun tarvitset nopeasti useita identtisiä kuoria. Prosessissa sula muovi puristetaan teräsmuottiin. Muovi jäähtyy. Sitten muotti avautuu ja valmis kansi tulee ulos. Toimitusrobotin kotelossa tämä tekee ulkokuoren, akkuluukut, anturi-ikkunat ja ohjausrasian kannet.
Mieti, mitä yhteistä näillä osilla on. Niillä on ohuet seinät. Niissä on rivat pysyäkseen jäykinä. Ne napsahtavat yhteen kielekkeiden ja klipsien avulla. CNC-koneella olisi tässä vaikeuksia. Jokaisen kuoren leikkaaminen lohkosta tuhlaa materiaalia ja aikaa. Muovaus tekee saman muodon tuhansia kertoja lähes ilman eroja. Toistettavuus on tärkeää armeijalaivastoille. Jokaisen robotin on näytettävä ja sovittava samalla tavalla.
Suojat ja kotelot piilottavat myös sotkuiset osat sisäänsä. Ne suojaavat piirilevyjä, johtoja ja moottoreita pölyltä ja roiskeilta. Hyvin suunniteltu kuori ohjaa ilmavirtaa ja estää antureista tulevan hajavalon. Koteloiden ruiskuvalu antaa sinulle tämän vapauden. Voit rakentaa kohoumia, korotuskappaleita ja kaapelikanavia suoraan työkaluun. Ylimääräisiä kiinnikkeitä ei tarvita.
Tekniset muovit: ABS, PC/ABS, nailon
Materiaalivalinnat vaikuttavat kotelosi suorituskykyyn. Kolme muovia on tällä saralla johtavassa asemassa. Jokaisella on omat vahvuutensa.
| Omaisuus | ABS | PC | Nylon (PA) |
| Hinta | $$ | $ $ $ | $$ |
| Vetolujuus | Keskikova | Korkea | Korkea |
| iskunkestävyys | Korkea | Erittäin korkea | Keskikova |
| Lämmönkestävyys | Keskikova | Korkea | Korkea |
| Kemiallinen resistanssi | Kohtalainen | Kohtalainen | Kohtalainen |
| UV-vastustuskyky | Huono | Oikeudenmukainen | Huono |
| Jäykkyys | Keskikova | Korkea | Keskikova |
| Muovauksen helppous | Helppo | Kohtalainen | Kohtalainen |
| Sovellukset | Kotelot, lelut | Linssit, kypärät, sähkökotelot | Vaihteet, laakerit, autonosat |
ABS on työjuhta. Se on amorfinen kestomuovi. Se antaa sitkeyttä, iskunkestävyyttä ja hyvän pinnanlaadun. Nimi jakautuu kolmeen osaan. Akrylonitriili lisää kovuutta, lämmönkestävyyttä ja kemikaalien kestävyyttä. Butadieeni antaa sitkeyttä ja iskunkestävyyttä. Styreeni tarjoaa kiiltoa, lujuutta ja helppoa prosessointia. ABS muovautuu helposti ja on melko edullinen. Sen heikko kohta on UV- ja kemikaalien kestävyys. Lisäaineet voivat ratkaista UV-ongelman.
Polykarbonaatilla on erittäin korkea iskunkestävyys ja lämmönkestävyys. Se pysyy myös kirkkaana, mikä toimii hyvin linsseissä ja anturi-ikkunoissa. Se on kuitenkin kalliimpaa ja reagoi huonosti joihinkin kemikaaleihin. Nailon (PA6, PA66) on puolikiteinen. Se kestää hyvin kulumista ja hankausta. Vaihteistoissa ja laakereissa sitä käytetään usein. Nailon kuitenkin imee kosteutta. Se on kuivattava ennen muovausta.
PC/ABS-seokset yhdistävät molempien parhaat puolet ja ovat yleisiä. Jos amr-robotin osa vaatii kestävyyttä ja siistiä ulkonäköä, PC/ABS-sekoitus on älykäs valinta.
Työkalut ja suurtuotanto
Työkalut ovat se kohta, jossa koteloiden ruiskuvalussa on kyse. Teräsmuotti maksaa paljon aluksi. Tämä hinta nopeuttaa valmistusprosessia myöhemmin. Kun työkalu on valmis, osat irtoavat sekunneissa. Sykliaika pysyy lyhyenä. Työmäärä osaa kohden laskee lähes olemattomiin.
Tämä matematiikka suosii suurten volyymien kotelotuotantoa. Alle muutaman sadan yksikön muottikustannukset osaa kohden pysyvät liian korkeina. Tämän kynnyksen yläpuolella muovaus on hinnaltaan CNC:tä edullisempaa. Tarkka kannattavuusraja riippuu osan koosta ja monimutkaisuudesta. Yksinkertainen kansi saavuttaa sen nopeammin kuin monimutkainen kuori liukukiskoineen.
Muotin suunnittelu ratkaisee osan laadun. Seinämän paksuuden on pysyttävä samana kauttaaltaan. Paksut osat jäähtyvät hitaammin ja vääntyvät. Rivat lisäävät jäykkyyttä lisäämättä massaa. Vetokulmat mahdollistavat osan irtoamisen puhtaasti. Portin sijainti ohjaa muovin virtausta ja hitsauslinjojen muodostumista. Jos nämä tehdään väärin, seurauksena on uppoamisia, oikosulkuja tai vääntymistä.
Käytännön näkökulmasta suunnittele valmistusaikataulusi ajoissa. Terästyökalun leikkaus vie viikkoja. Yhden robottisolun pystytys voi kestää kuukausia. Aloita siis muotin suunnittelu, kun CAD-mallisi on vielä tuore. Tällä tavoin toimitusrobotin kotelo siirtyy prototyypistä tuotantoon ilman pitkää taukoa.
Ohutlevyjen valmistus toimitusrobotin koteloon
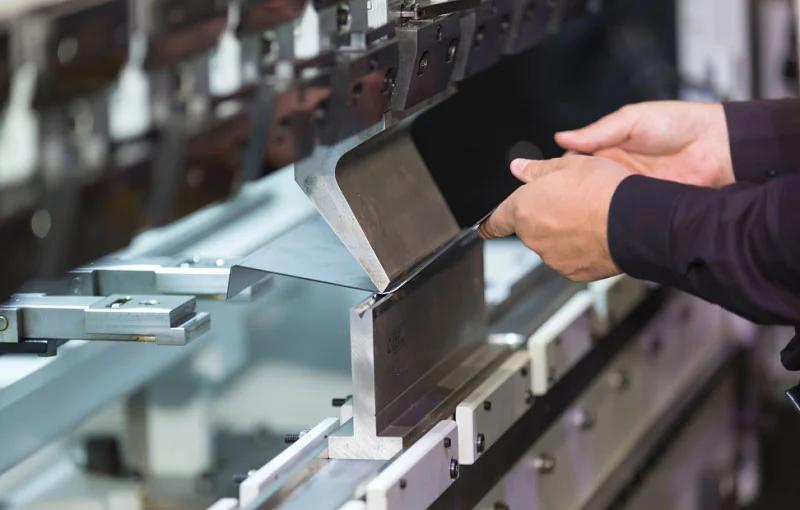
Autonomisten mobiilirobottien ohutlevytyöt muuttavat litteän metallin vahvoiksi ja kevyiksi rungoiksi. Kaikki alkaa CAD-mallista. Sitten se etenee leikkaamisen, taivutuksen ja liittämisen vaiheisiin. Tämä menetelmä toimii hyvin päärunkojen ja alustan osien valmistuksessa. Se pitää myös kustannukset alhaisina useita osia valmistettaessa.
Rakennekehykset ja alusta
Robotin vahva ydin on runko ja pääalusta. Ne pitävät pyörät, akut, moottorit ja hyötykuorma-alustat yhdessä kevyessä osassa. Leimattu alumiini tai erikoisluja teräs sopii tähän hyvin. Muotoillut rivat, laipat ja kiinnityskohoumat lisäävät jäykkyyttä ilman lisäpainoa. Suojaavat kotelot ja kannet suojaavat elektroniikkaa sateelta, pölyltä, iskuilta ja ilkivallalta. Monivaiheiset progressiiviset muotit sisältävät tuuletusaukot, kaapelien ulostulot, lukitusliuskat ja napsautuskiinnitykset. Hyötykuorma- ja ovimekanismit joutuvat kovaan käyttöön joka päivä. Leimattu teräs tai alumiini, jossa on pyöristetyt reunat ja päärmätyt laipat, käsittelee kovaa kulutusta. Anturi- ja kamerakiinnikkeet pitävät LiDARin, kamerat, ultraäänianturit ja antennit täsmälleen linjassa. Pyörä- ja jousituskiinnikkeissä on käytetty erikoislujaa leimattua materiaalia, jossa on muotoillut haaroitukset, jotta ne kestävät reunakivetysten iskut ja epätasaiset jalkakäytävät.
| Hakemus | Tuotetiedot | Materiaali/ominaisuudet |
| Päärunko ja runkolevyt | Vahva ydin; pitää renkaat, akut, moottorit ja hyötykuorma-alustat paikoillaan | Leimattu alumiini tai suurlujuusteräs; muotoillut rivat, laipat, kohoumat |
| Suojakotelot ja -suojukset | Suojaa elektroniikkaa sateelta, pölyltä, iskuilta ja ilkivallalta | Monivaiheiset progressiiviset muotit; tuuletusaukot, kaapelilähdöt, lukitusliuskat |
| Hyötykuorma ja ovimekanismit | Päivittäin käytettävät ovet, salvat, saranat ja tarjottimet | Leimattu teräs tai alumiini; lyödyt reunat, helmatut laipat |
| Anturi- ja kamerakiinnikkeet | LiDAR-kiinnikkeet, kamerat, ultraäänianturit, antennit | Progressiiviset muotit; kiinnitysreiät ja kaapelikiinnikkeet yhdellä työvaiheella |
| Pyörän- ja jousituksen kiinnikkeet | Pidä kiinni vetopyöristä, rullapyöristä ja tukivarsista | Erittäin lujaa leimattua materiaalia, jossa on muotoillut haaroitukset |
Progressiivinen leimaus suurten volyymien osille
Progressiivinen leimaus toimii hyvin akkualustojen, yläkansien ja sivupaneelien kanssa. Metallinauha kulkee useiden leimasinten läpi. Jokainen asema muuttaa muotoaan. Osia putoaa ulos jokaisella painalluksella. Tämä menetelmä tuo todellisia etuja:
- Nopea: Automaattinen prosessi toimii nopeasti.
- Vähäinen työmäärä: Yksi henkilö tarkkailee konetta.
- Minimaalinen hylky: Metallinauhasta syntyy hyvin vähän materiaalia hukkaan.
- Toistettavuus: Monet osat pitävät tiukat toleranssit laadusta tinkimättä.
- Alhainen osakohtainen hinta: Nopeus, toistettavuus ja vähemmän työtä tekevät jokaisesta osasta edullisen.
Silläkin on rajoituksensa. Jotkut työvaiheet vaativat ylimääräisiä vaiheita. Leikkaukset, harjanteet tai kierteitys voivat lisätä kustannuksia. Osien on toimittava jatkuvalla syötöllä. Ne eivät voi liikkua vapaasti ilman lisätyötä. Asetukset ovat pysyviä kullekin projektille. Uuteen työhön siirtyminen vie paljon aikaa. Progressiiviset muottijärjestelmät maksavat myös enemmän kuin siirtomuottijärjestelmät. Käytännön näkökulmasta tämä prosessi kannattaa vain suurilla volyymeilla. Työkalukustannukset ovat korkeat, mutta osakohtainen hinta laskee nopeasti tuotannon alkaessa.
Laserleikkaus, taivutus ja hitsaus
Laserleikkaus, taivutus ja hitsaus muodostavat perustan pienten ja keskisuurten levymetallitöiden valmistuksessa. Kuitulaser leikkaa monimutkaisia 2D-ääriviivoja, reikiä ja uria yhdellä leikkauksella. Työkaluja ei tarvita. Litteät osat pysyvät tarkkoina. CNC-särmäyspuristimet käsittelevät taivutuksen jousikompensoinnilla. Ne muodostavat V-, U- ja kanavamuotoja. Kulmatoleranssi ja laippojen mitat ovat hallinnassa. Taivutussäde riippuu materiaalin paksuudesta. Hitsaus yhdistää kappaleet. TIG sopii alumiinille ja ruostumattomalle teräkselle. MIG toimii pehmeälle teräkselle. Hyvä hitsausjärjestys hallitsee vääristymiä. Hitsatut kokoonpanot säilyttävät tasaisen tarkkuuden kiinnityksestä riippuen.
Suunnittelusäännöillä on merkitystä laserleikkauksessa, taivutuksessa ja hitsauksessa. Laipan vähimmäispituus ja reiän ja reunan välinen etäisyys estävät halkeamia ja heikkoja kohtia. Ne pitävät myös amr-rungon suorassa ja vahvana.
Materiaalivalinnat sitovat kaiken tämän yhteen. Alumiini pitää painon alhaalla. Teräs tuo lujuutta. Oikea valinta riippuu kuormituksesta, kustannuksista ja korroosionkestävyydestä. AMR-robotin osan, jonka on pysyttävä jäykkänä ja kevyenä, levymetalli on usein fiksuin valinta. Se tasapainottaa autonomisten mobiilirobottien runkojen rakennesuunnittelun ja todellisen valmistusnopeuden. Yhden robottisolun pystyttäminen voi kestää kuukausia. Ota siis levymetallikumppanisi mukaan suunnitteluvaiheeseen jo varhaisessa vaiheessa. Näin toimitusrobottisi kotelo siirtyy piirustuksesta tuotantoon ilman kalliita yllätyksiä.
Valmiit komponentit toimitusrobottien koteloihin
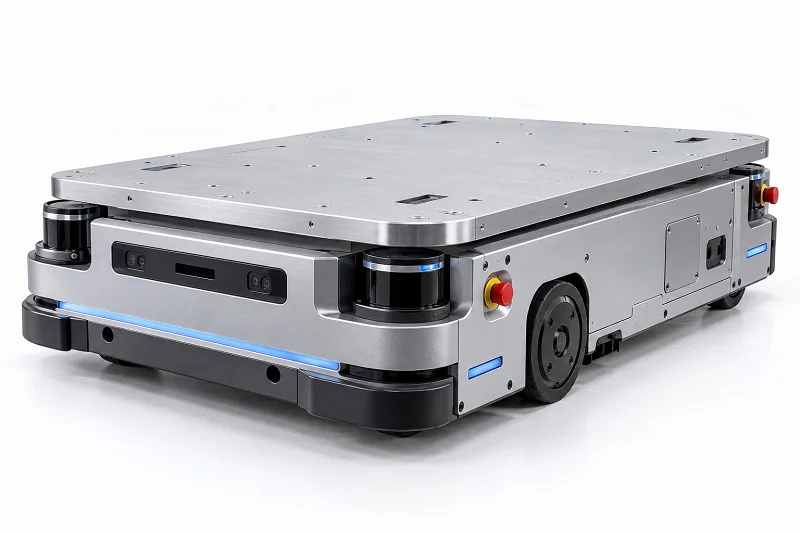
Läpimenoajan ja kustannusten lyhentäminen
Kaikki toimitusrobotin kotelon osat eivät vaadi mittatilaustyötä. Luettelosta löytyvät osat säästävät viikkojen odotusaikaa. Ne myös alentavat kustannuksia heti. Vakiolaakeripukki tai valmis pyöränkiinnike toimitetaan muutamassa päivässä. Mukautettu versio voi kestää kuukauden tai enemmän. Tiukassa aikataulussa olevassa amr-projektissa tällä välillä on merkitystä.
Myös valmiit osat pienentävät riskiä. Toimittaja on jo testannut ne. Tiedät kuormitusluokituksen ja sopivuuden. Ei arvailua toleransseista. Ei yllätysvikoja esittelyn aikana. Ei-kriittisissä kohdissa, kuten kaapelikiinnikkeissä tai huoltoluukuissa, tämä on fiksu ratkaisu. Säästä mukautettu budjettisi liitoksiin ja anturikiinnityksiin, jotka sitä todella tarvitsevat.
Integrointi mukautettujen osien kanssa
Luettelo-osien ja mittatilaustyönä tehtyjen osien yhdistäminen vaatii suunnittelua. Vakiokiinnitin tarvitsee sopivan reiän. Ostettu moottorin kiinnike tarvitsee oikean pulttijaon. Jos mitat eivät ole kohdallaan, syntyy toleranssien päällekkäisyyttä. Pienet siirtymät kasautuvat. Kokoonpano vääntyy tai jumiutuu.
Aloita CAD-mallilla, joka sisältää kaikki ostetut osat. Tarkista liitokset ennen metallin leikkaamista. Tässä kohtaa amr-robotilla valmistettu osa voi pettää nopeasti. Näytöllä hyväkuntoinen kiinnike ei välttämättä sovi todelliseen hyllytuotteeseen. Pyydä toimittajaltasi vaiheittaista tiedostoa tai yksityiskohtaista piirustusta. Tarkista sitten kriittiset mitat itse. Käytännössä tämä vaihe säästää tuntikausia uudelleentyötä myöhemmin.
Laatua koskevat näkökohdat
Kaikki luettelon osat eivät ole samanlaisia. Halvassa laakerissa voi olla välystä. Huonolaatuinen kiinnike voi haljeta kuormituksen alla. AMR-robotin osan, joka kantaa painoa tai liikkuu usein, laadulla on merkitystä. Tarkista toimittajan sertifikaatit. Etsi materiaalitiedot ja kuormitusluokitukset. Kysy heidän valmistusprosessistaan, jos datalehti on ohut.
Sisään tuleva tarkastus havaitsee ongelmat varhaisessa vaiheessa. Mittaa näyte jokaisesta erästä. Tarkista reikien koot ja tasaisuus. Muutama minuutti jarrusatuloilla voittaa epäonnistuneen kenttätestin. Pidä luetteloa hyväksytyistä toimittajista. Seuraa mahdollisia palautuksia tai vikoja. Ajan myötä tämä kirja kertoo, kuka on luotettava. Toimitusrobotin kotelossa, joka toimii koko päivän, huono erä valmiita osia voi pysäyttää kaiken. Käsittele siis luettelotuotteita yhtä huolellisesti kuin mittatilaustyönä tehtyjä tuotteita.
Toimitusrobottien koteloiden suunnittelu
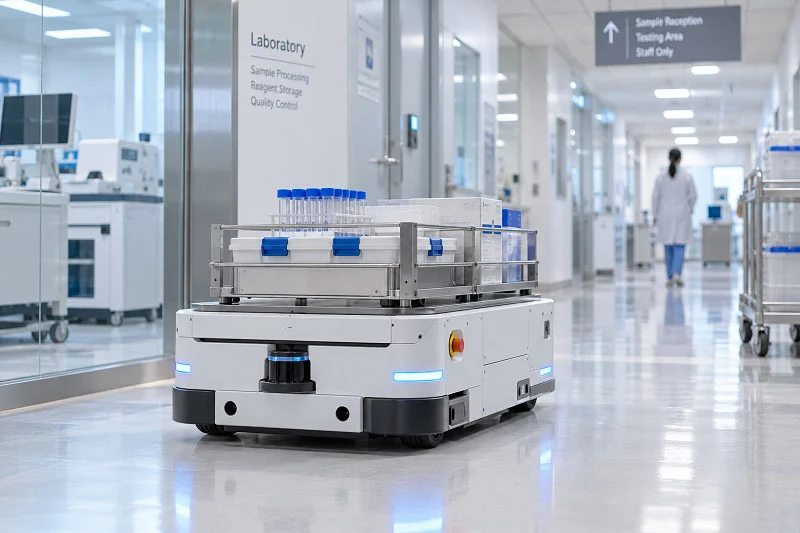
Geometrian optimointi kullekin prosessille
Hyvät muodot helpottavat rakentamista. Huonot muodot lisäävät kustannuksia ja lisäävät jätettä. Jokainen prosessi noudattaa omia sääntöjään. CNC-työstössä terävät sisäkulmat kannattaa jättää pois. Terävät kulmat pakottavat pienet työkalut taipumaan ja katkeamaan. Käytä sen sijaan leveitä käyriä. Varmista riittävä seinämän paksuus ja vältä syviä taskuja.
Ruiskuvalussa seinämän paksuuden on pysyttävä tasaisena. Paksut alueet jäähtyvät hitaammin ja vääntyvät. Rivat lisäävät jäykkyyttä ilman massaa. Vetokulmat antavat osien tulla ulos puhtaina. Portin sijainti ohjaa muovin virtausta ja hitsauslinjoja. Muovausprosesseissa, kuten ohutlevyissä, käytä samoja säteitä. Rajoita eri sädekokojen määrää. Vältä hyvin pieniä säteitä, ellei suunnittelu todella vaadi niitä. Nämä AMR-robotin osien suunnitteluvalinnat säästävät aikaa ja rahaa. Aseta löyhimmät toleranssit, jotka vielä toimivat. Tiukat toleranssit, jotka eivät vaikuta toimintaan, lisäävät vain kustannuksia.
Jäykkyys, paino ja lämmönhallinta
Jäykkyys ja paino vetävät toisiaan vasten. Haluat vahvan rungon, joka pysyy kevyenä. Materiaalivalinnat ovat tässä tärkeitä. Alumiiniseokset, kuten 6061-T6 ja 7075-T6, johtavat lämpöä hyvin. Lämpö siirtyy moottorin käämeistä kotelon pintaan. Magnesiumseos toimii myös, vaikkakin se maksaa enemmän. PEEK-polymeeri vähentää merkittävästi painoa alumiiniin verrattuna ja tarjoaa hyvän jäykkyyden tyypillisillä seinämänpaksuuksilla ja laajalla lämpötila-alueella.
Ontot akselit voivat säästää merkittävästi painoa säilyttäen samalla jäykkyyden, vaikka ne vaativatkin suurempia halkaisijoita. Titaani- ja hiilikuitukomposiittiakselit tarjoavat vielä suurempia painonsäästöjä. Jäähdytyksen osalta faasimuutosontelot voivat parantaa lämmönsiirtoa minimaalisella painonlisäyksellä. Käämin suora upottaminen dielektriseen nesteeseen tarjoaa paremman lämmönkestävyyden kuin nestemäinen vaippa. Rivoitettu alumiinikotelo parantaa lämmönsiirtoa sileillä pinnoilla. Nämä materiaalit ja valmistusvalinnat vaikuttavat toimitusrobotin kotelon suorituskykyyn.
Kokoonpano ja modulaarisuus
Modulaarinen rakenne nopeuttaa kokoonpanoa ja vähentää virheitä. Yhdessä moduulissa yhdistyvät keskipakoisjuoksupyörä ja vahvistettu moottorikotelo, joka on tiivistetty ja esitestattu. Se liukuu sisään ylhäältä alas painovoiman avulla. Tarkkaa akselin kohdistusta ei tarvita. Ei erillisiä kiinnikkeitä. Toinen moduuli käyttää yksiosaista teleskooppisuutinta, joka kiinnitetään etupuolelta työkaluttomalla napsautuskiinnikkeellä. Ruuveja ei enää tarvita. Esijohdotettu moduuli käyttää standardoitua pistoketyyppistä sähköliitäntää. Manuaalinen johdotus kapeiden kanavien kautta jää pois. Rakenteellinen perusmoduuli käyttää napsautuskiinnikkeitä vääntömomenttipohjaisten kiinnikkeiden sijaan. Monimutkaiset liitännät ovat poissa. Suosi ambulanssirobotin rungon osalta ratkaisuja, jotka minimoivat uudelleenasennuksen ja työkalujen käytön. Tue esikokoonpanoa ja alimoduulien integrointia. Suosi geometrisesti yksinkertaisia, liimaamattomia malleja, jotka toimivat automaattisen käsittelyn kanssa. Nämä valinnat helpottavat toimitusrobotin kotelon rakentamista, huoltoa ja päivittämistä.
Toimitusrobotin kotelon materiaalit
AMR-robotin osien ensisijaiset materiaalit
AMR-robotin osien materiaalien valinta alkaa yhdestä kysymyksestä: mitä tämän osan on tehtävä? Raskaasti kuormia kantava liitos tarvitsee erilaisia materiaaleja kuin peitepaneeli. Siksi toimitusrobotin kotelon materiaalivalinta ei ole koskaan yhden koon ratkaisu. Neljää asiaa punnitaan keskenään: paino, lujuus, iskunkestävyys ja kustannukset.
Kevyet muovit, kuten polypropeeni ja polyeteenivaahdot, vähentävät inertiaa ja pidentävät akun käyttöikää. Ne vähentävät myös moottoreiden ja toimilaitteiden kulumista. Tämä tarkoittaa pidempiä huoltovälejä ja parempaa järjestelmän tehokkuutta. Komposiittimuovien strateginen käyttö lasi- tai hiilikuituvahvikkeilla mahdollistaa lujuuden ilman lisämassaa. AMR-alustoilla jokainen gramma on tärkeä.
Metallit: alumiini, ruostumaton teräs, titaani
Metallit hallitsevat toimitusrobotin kotelon rakennepuolta. 6061-alumiini runkorakenteissa tarjoaa erinomaisen lujuus-painosuhteen materiaalivalinnoissa. Sitä on helppo työstää ja hitsata. Se kestää korroosiota. Ja se maksaa vähemmän kuin titaani. Useimpiin AMR-alustoihin ja -kiinnikkeisiin 6061-T6 sopii.
17-4 PH ruostumaton teräs on erinomainen valinta, kun tarvitset todella lujuutta. Sen vetolujuus on 1275 MPa ja myötölujuus 1060 MPa standardin ASTM A693 H900 mukaisesti. Se kestää myös korroosiota ja säilyttää muotonsa laajalla lämpötila-alueella. Ti-6Al-4V-titaanilla on näistä kolmesta paras lujuus-painosuhde. Se sopii tehokkaisiin liitoksiin. Mutta se maksaa enemmän ja työstyy hitaammin. Säästä siis se kriittisiin kohtiin.
Muovit ja komposiitit
Muovit käsittelevät kuoria, suojuksia ja ei-rakenteellisia koteloita. Alla olevassa taulukossa vertaillaan toimitusrobotin koteloiden tärkeimpiä vaihtoehtoja.
| Muovityyppi | Tärkeimmät edut | Rajoitukset ja huomioitavat seikat | Yleisiä robottisovelluksia |
| ABS | Sitkeys, iskunkestävyys, hyvä pinnanlaatu, helppo muovata, suhteellisen edullinen | Huono UV- ja kemikaalienkestävyys, keskitasoinen lämmönkestävyyden muutos | Kotelot, elektroniikkakotelot, prototyypit |
| Polykarbonaatti (PC) | Korkea iskunkestävyys, läpinäkyvyys, erinomainen lämmönkestävyys | Altis jännityshalkeilulle, herkkä kemikaaleille, kallis | Linssit, suojalasit, sähkökotelot |
| Nylon (PA) | Korkea lujuus, kulutuskestävyys, hyvät kulutusominaisuudet, itsevoiteleva | Imee kosteutta, vaatii kuivumisen ennen muovausta | Vaihteet, laakerit, autonosat |
Todelliset amr-sovellukset osoittavat, miten nämä muovit toimivat. Autonomisissa traktoreissa ja puimureissa käytetään UV-stabiloituja muoveja kestämään pitkäaikaista auringonvaloa. Anturikotelot ja kamerakotelot on valmistettu läpinäkyvistä, naarmuuntumattomista polymeereistä. Joustavista muoveista valmistetut pehmeät tartuntapinnat käsittelevät herkkiä hedelmiä ja vihanneksia vahingoittumatta. Kosteutta kestävät materiaalit varmistavat luotettavan toiminnan korkeassa kosteudessa ja märissä olosuhteissa. Kestävät ABS- ja polykarbonaattisekoitukset kestävät usein toistuvaa fyysistä vuorovaikutusta.
Ikääntymisen estämiseksi insinöörit valitsevat muoveja, joissa on sisäänrakennettuja UV-stabilisaattoreita, hydrolyysin kestävyyttä ja kemiallista inerttiyttä. Esimerkiksi tietyt polykarbonaatti- ja UV-stabiloitu ABS-muovit tarjoavat erinomaisen säänkestävyyden, minkä ansiosta ne soveltuvat droneihin, maatalousrobotteihin ja autonomisiin ajoneuvoihin.
Sekä CNC-koneistus että ruiskuvalu sopivat näille metalli- ja muovimateriaaleille. Oikea valinta riippuu työmäärästä, tarkkuustarpeista ja budjetista. Yhdessä AMR-robotin osassa voidaan käyttää kolmea eri materiaalia. Se on normaalia. Varmista vain, että jokainen valinta palvelee tarkoitustaan.
Toimitusrobotin kotelon valmistusprosessin valinta
Kriteerit: Määrä, Monimutkaisuus, Tarkkuus
Kolme asiaa ohjaa toimitusrobotin kotelon valintaa. Määrä on etusijalla. Pieni määrä tarkoittaa CNC-työstöä tai ohutlevytyötä. Suuri määrä viittaa ruiskuvaluun tai leimaukseen. Hidas CNC ei menesty hyvin suurissa erissä. Työkalulliset prosessit ottavat vallan, kun tämä raja ylitetään.
Seuraavaksi monimutkaisuus ratkaisee. Tiukkoihin kulmiin tarvitaan CNC-koneistusta. Työkalulliset prosessit käsittelevät monimutkaisia muotoja, kun suunnittelu on valmis. Myös laadulla on merkitystä. Tarkkuustoiminnot tarvitsevat automatisoituja työkaluja saman tuloksen saavuttamiseksi joka kerta.
Tarkkuus täydentää listan. CNC-työstö aihiosta sopii erittäin toleranssisiin komponentteihin. Laakeripesät vaativat tätä tarkkuutta. Sovita toleranssi työhön. Älä tee siitä tiukempaa kuin kokoonpano vaatii.
Myös osien lukumäärällä on merkitystä. Osien yhdistäminen lyhentää sykliaikaa. Suunnittele toimitusrobottisi kotelo käyttämään vähemmän osia.
Oikean prosessin valitseminen AMR-robotin osille
Jokaisella amr-robotin osalla on luonnollinen koti. Rakennekehykset toimivat parhaiten peltilevyjen kanssa. Anturikotelot siirtyvät ruiskuvaluun. Pienet tuotantomäärät vaativat CNC:tä tai peltilevyjä. Työkaluinvestointeja ei tarvita. Suuret tuotantomäärät käyttävät ruiskuvalua. Osan kustannukset laskevat kannattavuusrajan alapuolelle. Tämä piste on yli 100–500 yksikköä CNC:hen verrattuna. Se on yli 500–1 000 yksikköä verrattuna 3D-tulostukseen. Tämä pienen ja suuren tuotantomäärän välinen kynnysarvo ratkaisee prosessin.
Kriittisten amr-robotin osien kohdalla valitse parhaiten sopiva menetelmä. Monimutkaiset ontot muodot, joissa on sisäripoja, tarvitsevat ruiskuvalua tai CNC-työstöä. Yksinkertaiset kiinnikkeet sopivat ohutlevyyn. Valmiit osat alentavat kustannuksia. Käytä ensin luetteloiden moottoreita. Säästä mittatilaustyöt osille, jotka todella tarvitsevat sitä. Oikean prosessin valinta amr-robotin osille alkaa yksinkertaisella säännöllä. Sovita prosessi osaan. AMR:lle lujuus on tärkeintä. AMR käsittelee raskaita kuormia päivittäin. Hyvin suunniteltu amr toimii vuosia.
Vie suunnittelusi valmistuskumppanille DFM-tarkastusta varten. Heidän insinöörinsä havaitsevat kustannustekijät varhaisessa vaiheessa ja ehdottavat korjauksia ennen työkalujen aloittamista. Oikea teknologiakumppani auttaa lyhentämään markkinoilletuloaikaa.
Kustannus-hyötyanalyysi
Raha ratkaisee lopullisen päätöksen. Materiaalikustannukset vaihtelevat prosessien välillä. Koneistetuissa koteloissa raaka-aihion hinta on tärkeämpi kuin nettopaino. Muovatuissa osissa hartsin laatu on tärkeä. Muuntokustannukset ovat asennuskustannukset jaettuna eräkoolla plus koneen aika.
Työkalut iskevät kovaa alkuun. Useisiin osiin levitetty muotti lisää vain vähän yksikköä kohden, mutta pieneen määrään levitetty muotti lisää paljon. Myös saanto ja hylky muuttavat lukuja. Hyvän yksikön hinta on yhtä kuin yritetyn yksikön hinta jaettuna hyvien yksiköiden kertoimella. Kalibrointi ja testaus voivat hallita tarkkuuskoteloiden hintaa.
Kannattavuusrajan kaava on yksinkertainen: Kiinteiden kustannusten erotus jaettuna muuttuvien kustannusten säästöllä. Laske ensin. Kapasiteetilla on merkitystä. Alhainen käyttöaste nostaa kustannuksia. Yhden robottisolun perustaminen voi kestää kuukausia. Suunnittele etukäteen. Aloita valmistuskumppanin valinta ajoissa. Toimitusrobottikotelosi tuotanto alkaa aikataulussa.
Yhteistyötä NOBLEN kanssa toimitusrobottien koteloiden valmistuksessa

Ydinosaaminen: Metallin ja muovin jalostus
NOBLE hoitaa kaikki neljä prosessia saman katon alla. Saat CNC-koneistuksen, ruiskupuristuksen ja ohutlevytyöt yhdeltä kumppanilta. Tämä lyhentää koordinointiaikaa ja pitää laadun tasaisena. Sillä on merkitystä kaikissa toimitusrobotin koteloissa. CNC-koneistus käsittelee tiukat toleranssit liitoksille ja kiinnikkeille. Ruiskupuristus tuottaa kuoria ja suojia nopeasti. Ohutlevytyöt rakentavat runkoja ja alustoja. NOBLE tekee myös progressiivista leimausta suurten volyymien osille, kuten akkualustoille. Heidän ruiskupuristuspajansa työskentelee ABS:n, PC/ABS:n, nailonin ja muiden materiaalien kanssa. He säätävät sykliaikoja ja porttien sijainteja kullekin osalle. Tämä asiantuntemus auttaa amr-sovelluksia saamaan luotettavia koteloita. NOBLE tukee myös pienten volyymien sarjoja ruiskupuristustyökaluilla, jotka maksavat itsensä takaisin nopeasti. Prototyypistä tuotantoon heidän ruiskupuristuskykynsä skaalautuvat sujuvasti. He jopa yhdistävät ruiskupuristuksen CNC-työstöön hybridiosien osalta. Tämä joustavuus säästää aikaa amr-robotin osille.
Laatusertifikaatit
Laadulla on merkitystä kaikissa toimitusrobottien koteloissa. NOBLElla on laadunhallintasertifikaatit, jotka takaavat prosessinhallinnan. Tässä on mitä ne tarkoittavat:
- Laadunhallintajärjestelmä kattaa jokaisen vaiheen raaka-aineesta valmiiseen osaan.
- Lisäsertifikaatit tarjoavat suunnittelun valvontaa, riskienhallintaa ja jäljitettävyyttä. Tällä on merkitystä lääketieteellisessä robotiikassa ja erittäin tarkoissa amr-komponenteissa.
- Säännölliset valvontatarkastukset varmistavat jatkuvan vaatimustenmukaisuuden.
Näiden standardien ansiosta hylkäysprosentti pysyy alhaisena. Käytitpä sitten ruiskuvalua koteloissa tai CNC-koneistusta kiinnikkeissä, prosessi toistuu täsmälleen. NOBLE noudattaa myös materiaalien yhteensopivuussääntöjä. Jokainen ruiskupuristushartsierä täyttää vaatimukset. AMR-robottien osien valmistuksessa nämä sertifikaatit antavat sinulle luottamusta. Ne varmistavat, että osat toimivat kriittisissä järjestelmissä, anturikiinnikkeistä runkorakenteisiin.
Täysi palvelu suunnittelusta kokoonpanoon
NOBLE ei ainoastaan valmista osia. He auttavat alusta alkaen. Heidän insinöörinsä tarkistavat CAD-mallisi ja ehdottavat parannuksia. He voivat esimerkiksi säätää seinämän paksuutta ruiskuvalua varten tai lisätä ääripäitä. He hoitavat myös viimeistelyn ja kokoonpanon. Lähetät suunnittelun ja saat takaisin täydellisen toimitusrobotin kotelon. NOBLE hoitaa myös valmiiden komponenttien hankinnan. He integroivat kaiken yhdeksi lopulliseksi yksiköksi. Tämä täyden palvelun lähestymistapa lyhentää läpimenoaikaa. Valmistuksessa keskityt ohjelmistoihin ja testaukseen. NOBLE huolehtii laitteistosta. Heidän ruiskuvalutyökalunsa rakennetaan nopeasti. CNC-työstö tapahtuu rinnakkain. Levymetallin valmistus lisää rakenteellista tukea. Kaikki kootaan tarkastusta ja toimitusta varten. Tämä kokonaisvaltainen kyky tekee amr-robotin osien valmistuksesta sujuvampaa. Saat kumppanin, joka ratkaisee ongelmat varhaisessa vaiheessa.
Mikään yksittäinen prosessi ei toimi parhaiten jokaiselle toimitusrobotin kotelon osalle. Oikea valinta riippuu siitä, kuinka monta osaa tarvitset, kuinka tarkan sen on oltava, ja budjetistasi. Valmiit komponentit nopeuttavat kehitystä ja säästävät rahaa. Selvitä siis ensin, mitä amr-robottisi osia tarvitaan. Keskustele sitten valmistuskumppanin kanssa ajoissa. Tämä vaihe säästää aikaa ja estää kalliita uudelleentöitä.
Oletko valmis aloittamaan? Ota yhteyttä NOBLEen saadaksesi suunnitteluarvioinnin tai tarjouksen. He tarjoavat täydellisen valmistuksen laatusertifikaateilla. Heidän tiiminsä auttaa amr-projekteissa prototyypistä täyteen tuotantoon. Anna heidän insinööriensä auttaa amr-laitteesi onnistumaan.
Usein kysytyt kysymykset toimitusrobottien asumisesta
Mikä prosessi toimii parhaiten pienten tuotantomäärien osille?
CNC-koneistus tai ohutlevytyöt toimivat hyvin. Kumpikaan ei vaadi työkalujen maksamista etukäteen. Tämä pitää kustannukset alhaisina, kun teet pieniä määriä.
Milloin ruiskuvalu halpenee?
Yli 100–500 yksikköä verrattuna CNC-työstöön. Yli 500–1 000 yksikköä verrattuna 3D-tulostukseen. Muottikustannukset ovat kannattavia suuremmilla volyymeilla.
Mitä tarkoittaa toleranssien pinoaminen toimitusrobotin kotelossa?
Pienet virheet kasautuvat kokoonpanossa. Pieni siirtymä siirtää seuraavan osan pois paikaltaan. CAD-mallin tarkistaminen ajoissa estää nämä ongelmat.
Mikä muovi sopii parhaiten ulkokäyttöön tarkoitettujen toimitusrobottien koteloihin?
UV-stabiloidut muovit, kuten tietyt polykarbonaattilaadut tai UV-lisäaineilla varustetut ABS-muovit, toimivat parhaiten. Molemmat kestävät auringon aiheuttamia vaurioita paremmin kuin tavallinen ABS. Nämä sekoitukset pitävät robottikotelosi näyttävänä vuosia.
Kuinka tiukkoja CNC-työstö voi pitää toleransseissa?
Normaali tarkkuus on ±0.01–0.05 mm:n välillä. Keskeiset liikkeenohjausosat voivat saavuttaa ±0.003 mm:n tarkkuuden. Tiukemmat toleranssit eivät aina paranna osan toimintaa.
Mitä sertifikaatteja minun tulisi etsiä kumppanilta?
Etsi laadunhallintasertifikaatteja, jotka varmistavat prosessinhallinnan ja alhaiset hylkäysprosentit.
Voinko yhdistää valmiita osia räätälöityyn toimitusrobotin koteloon?
Kyllä. Tarkista ensin liitäntäkoot CAD-mallistasi. Vakiolaakerit ja -kiinnikkeet säästävät odotusaikaa. Varmista sopivuus ennen kuin leikkaat metallia robottikoteloa varten.






