

Kirurgisen robotin osa pettää ja potilas loukkaantuu. Tämä on todellinen ongelma jokaisen alan valinnan takana. Tarkkuus, bioyhteensopivuus ja määräysten noudattaminen eivät ole vain suuria ideoita – ne ratkaisevat, toimiiko leikkaus vai ei.
Markkinat osoittavat tuon paineen. Grand View Researchin mukaan kirurgisen robotiikan maailmanlaajuinen teollisuus oli 14.1 miljardia Yhdysvaltain dollaria vuonna 2025 ja kasvoi 14.9 %:n vuosivauhdilla vuoteen 2033 mennessä. Towards Healthcare raportoi samanlaisesta vauhdista: 13.79 miljardia Yhdysvaltain dollaria vuonna 2025 ja 16.54 %:n vuosivauhdilla vuoteen 2035 mennessä.
| Lähde | Markkinoiden koko 2025 | CAGR |
| Grand View -tutkimus | USD 14.1 miljardia | 14.9 % (2026–2033) |
| Kohti terveydenhuoltoa | USD 13.79 miljardia | 16.54 % (2026–2035) |
Insinöörit ja hankintatiimit kohtaavat vaikean haasteen. Heidän on tasapainoteltava kirurgisten robottien osien valmistusprosessit, materiaalivalinnat ja toleranssivaatimukset tiukkojen lääketieteellisten standardien kanssa. Yksikin väärä valinta kirurgisen robotin komponenttiin voi vaarantaa koko järjestelmän.
Kirurgisten robottien osien työstöprosessit
Oikean menetelmän valinta ratkaisee, toimiiko kirurgisen robotin osa suunnitellulla tavalla. Kirurgiset robotit ovat riippuvaisia tästä valmistusprosessista kirurgisen robotin osien valmistuksessa, mikä takaa kirurgian tarvitseman tarkkuuden.
Viiden akselin CNC-työstö
Geometrinen tarkkuus
Viisiakselinen CNC-kone leikkaa osan useista kulmista yhdellä asetuksella. Tämä yksi asetus on avainasemassa kirurgisen luokan valmistuksessa. Osa pysyy yhdessä referenssijärjestelmässä, joten kohdistusvirheet eivät kasaannu. Lääketieteellisten robottien kohdalla tämä tarkoittaa, että monimutkaiset muodot pysyvät uskollisina CAD-mallille. Ohjelmisto ohjaa suuntausmuutoksia, mikä vähentää toleranssien pinoamista. Erään valmistajan mukaan he voivat pitää jopa ±0.020 mm:n toleranssit kirurgisten robottien osille. Tällä tarkkuustasolla on merkitystä, kun komponentti ohjaa työkalua potilaan sisällä. Näiden osien on tarjottava tasaista laatua joka kerta.
Pinnan viimeistelyn hallinta
Pinnan viimeistely on aivan yhtä tärkeää. Lääketieteellisen instrumentin karkea pinta voi aiheuttaa kitkaa tai kerätä bakteereja. Viisiaksinen työstö korjaa tämän pitämällä leikkaustyökalun parhaassa kulmassa jokaista pintaa varten. Työkalu liikkuu tasaisesti kaarevien pintojen yli. Tämä tekee leikkauksesta siistimmän ja pidentää työkalun käyttöikää. Lääketieteellisissä roboteissa hyvä pinnan viimeistely vähentää toissijaista työtä.
EDM ja lanka EDM
Karkaistut materiaalit
Lankakipinätyöstö antaa selkeän edun kovista materiaaleista valmistetuille osille. Se leikkaa mitä tahansa johtavaa metallia kovuudesta riippumatta. Tämä sisältää karkaistun 400-sarjan ruostumattoman teräksen, luokat 420–440, joita lääketieteelliset työkalut usein tarvitsevat. Myös volframi ja molybdeeni leikkaavat helposti. Lanka ei koskaan kosketa työkappaletta, joten työkalun painetta ei ole ohuiden osien taipumiseksi. Tämä on yksi niistä erikoistuneista valmistusprosesseista, jotka tekevät kovista materiaaleista työstettäviä lääketieteellisille roboteille.
Hieno ominaisuusleikkaus
Hienojen ominaisuuksien kanssa lankakipinätyöstö on erinomaista. Se tekee teräviä kulmia minimaalisella säteellä. Se luo pitkiä ja tarkkoja reikiä, joihin muut menetelmät eivät pysty. Leikkausjäljet eivät jää jäljelle. Pinnan viimeistely saavuttaa jopa 3 mikrotuuman Ra-tarkkuuden. Hitaammilla asetuksilla toleranssit voivat olla ±0.0002 tuumaa. Tämä valmistustarkkuus on elintärkeää lääketieteellisten robottien tarkkuusosille. Tästä lähestymistavasta hyötyvät monimutkaisen muotoiset tai pieniä kohdistusreikiä sisältävät osat. Tarkkuus vaikuttaa tässä suoraan potilasturvallisuuteen.
Sveitsiläiset koneistus- ja laserprosessit
Pienet ja monimutkaiset komponentit
Sveitsiläinen koneistus on ensisijainen valinta pienille, yksityiskohtaisille osille. Lääketieteelliset robotit tarvitsevat usein pieniä akseleita, tappeja tai liittimiä robottikäsivarren sisällä. Sveitsiläiset sorvit syöttävät tankomateriaalia ohjausholkin läpi ja tukevat materiaalia aivan leikkauskohdassa. Tämä mahdollistaa koneen tiukkojen toleranssien pitämisen pitkissä ja ohuissa osissa. Suurilla volyymeilla sveitsiläinen koneistus on tehokasta ja nopeaa.
Mikroskooppinen laserleikkaus ja -hitsaus
Laserprosessit käsittelevät tavallisille työkaluille liian pieniä osia. Kohdennettu säde leikkaa ohuita metalleja, putkia ja muoveja minimoimalla lämmön leviämisen. Reunat pysyvät puhtaina pienen lämpövaikutusalueen ansiosta. Laserhitsaus yhdistää pieniä komponentteja lisäämättä painoa. Nämä kirurgiset robottikomponentit tukevat trendiä kohti pienempiä ja vähemmän invasiivisia työkaluja.
Lisäainevalmistus prototyypeille ja monimutkaisille geometrioille
3D-tulostuksella on tukeva rooli kirurgisten robottien valmistuksessa. Se käsittelee prototyyppejä ja monimutkaisia muotoja, joiden koneistaminen maksaisi liikaa. Insinöörit testaavat malleja tulostetuilla osilla ennen tuotantoon sitoutumista. Tämä valmistustekniikka auttaa validoimaan monimutkaisia muotoja. Myös jotkut orgaanisen muotoiset loppukäyttöosat hyötyvät tästä lähestymistavasta. Tarkkuuskoneistuksessa 3D-tulostus luo lähes identtisiä muotoja, jotka menevät CNC-koneille lopullisten toleranssien tarkistusta varten. Tällä tavalla valmistetut lääketieteellisten robottien osat yhdistävät suunnittelun vapauden ja subtraktiivisen tarkkuuden. Tässä käytettyjen materiaalien on myös täytettävä lääketieteelliset standardit.
Lisäaine- ja ohutlevyt kirurgisten robottien valmistuksessa
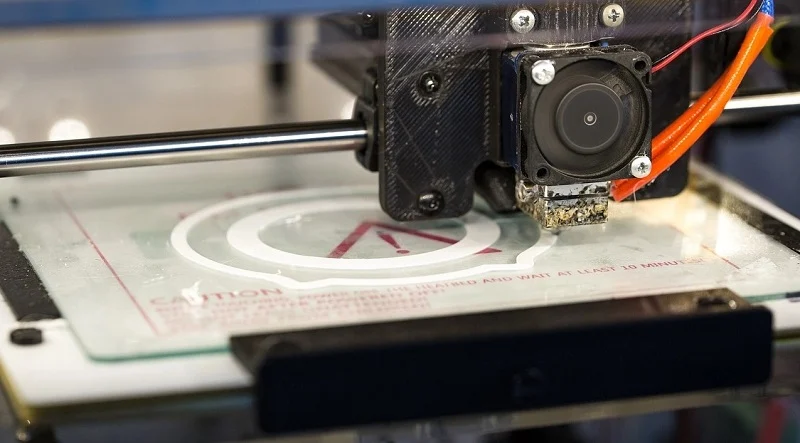
3D-tulostus kirurgisten robottien osille
Rapid Prototyping
Nopeus on tärkeää, kun jatkuvasti muutetaan uuden työkalun suunnittelua. 3D-tulostuksen avulla insinöörit voivat pitää oikeita osia hallussaan päivissä, ei viikoissa. Tämä nopea palaute löytää suunnitteluongelmat ennen kuin kalliita työkaluja on edes tehty. Kirurgisten robottien osien kohdalla tulostettu prototyyppi voi tarkistaa istuvuuden ja tuntuman varhaisessa vaiheessa. Tulostetut prototyypit eivät korvaa lopullisia koneistettuja osia – ne vain tekevät niiden hankkimisesta turvallisempaa.
Monimutkaiset geometriat
Joitakin muotoja on lähes mahdotonta leikata pyörivällä työkalulla. 3D-tulostus rakentaa ne kerros kerrokselta. Sisäiset kanavat, ristikkorakenteet ja orgaaniset käyrät tulevat kaikki mahdollisiksi. Tämä suunnittelun vapaus auttaa lääketieteellisiä robotteja laihtumaan menettämättä jäykkyyttä. Sama 3D-tulostuksen työnkulku tuottaa myös lähes tarkkoja muotoja, jotka myöhemmin menevät CNC-koneille lopullisen tarkkuuden saavuttamiseksi.
Sheet Metal Fabrication
Laserleikkaus ja -särmäys
Kaikki kirurgisen robotin komponentit eivät vaadi mikronitason tarkkuutta. Rungot, kiinnikkeet ja kiinnityslevyt valmistetaan usein aluksi tasomaisesta levystä. Laser leikkaa ääriviivat ja särmäyspuristin taivuttaa ne muotoonsa. Tämä valmistusprosessi on nopea ja toistettavissa suuria määriä. Se pitää kirurgisen robotin suurempien rakenneosien kustannukset alhaisina.
Runkojen ja alustojen hitsaus
Taivutuksen jälkeen nämä kappaleet liitetään yhteen. Sekä TIG-hitsaus että pistehitsaus toimivat hyvin ohuille kehyksille. Jäykkä runko pitää käsivarren vakaana leikkauksen aikana, joten hitsauksen laatu vaikuttaa suoraan suorituskykyyn. Kiinnikkeet pitävät linjauksen hitsauksen aikana, mikä suojaa kokonaisgeometriaa. Kriittisissä kokoonpanoissa voidaan tarvita jännityksenpoistoa hitsauksen jälkeisessä käytössä.
Alumiinin ja teräksen valu
Rakenteelliset metalliosat
Valaminen kaataa sulaa metallia muottiin muodostamaan muoto. Se sopii kookkaiden rakenneosien, kuten jalustojen ja nivelkoteloiden, valmistukseen. Alumiinivalu on kevyttä ja kestää korroosiota. Teräsvalu on vahvaa ja kestää raskaita kuormia. Molemmat antavat suunnittelijoille vapautta valmistaa kaaria ja kohoumia, joiden koneistaminen kiinteästä materiaalista olisi kallista.
Kustannustehokas tuotanto
Työkalut maksavat rahaa etukäteen, joten valaminen kannattaa suuremmilla volyymeilla. Osakohtaiset kustannukset laskevat määrien kasvaessa. Tämä tekee siitä älykkään ratkaisun lääketieteellisten robottien osien tasaisesti tuottamiseen. Koneistus viimeistelee sitten kriittiset pinnat. Tämä valamisen ja koneistuksen yhdistelmä tasapainottaa kustannukset kirurgisen työn tiukkojen toleranssien vaatimusten kanssa.
Kirurgisten robottien osien suunnittelunäkökohtia
Minimaalisesti invasiivinen suunnittelu
Miniatyrisointi ja artikulaatio
Pienemmät osat ovat avainasemassa minimaalisesti invasiivisessa työssä. Kirurgisten robottien osien on oltava pieniä mutta vahvoja. Ne tarvitsevat sisäisiä kanavia nesteitä, optiikkaa tai kaapeleita varten. CNC-mikrokoneistus mahdollistaa tämän. Nivelletty rakenne lisää monimutkaisuutta. Tarkat vaihteistot ja laakeripesät, joissa on tarkka kohdistus, vähentävät välystä. Tämä pitää paikannuksen toistettavuuden, mikä on tärkeää haptisen palautteen kannalta master-slave-järjestelmissä.
Lääketieteelliset robotit pyörivät 360 astetta ja kopioivat luonnollisia käden liikkeitä vähemmällä vapinalla. Tämä kyky auttaa ahtaissa tiloissa kehon sisällä. Kaapelikäyttöiset joustavat työkalut korvaavat vipuvarsijärjestelmät, joten liike tapahtuu kehon sisällä. Noin 110 mikronia leveiden käyttökaapeleiden on kuljettava vain 40 mikronia leveämpien kanavien läpi. Tämä vaatii tarkkaa ankkurointia ja tiukkoja välejä.
Steriloinnin yhteensopivuus
Jokaisen osan on kestettävä toistuva sterilointi rikkoutumatta. Höyryautoklaavi, gammasäteilytys ja VHP ovat yleisiä menetelmiä. Oikean materiaalin valinta on tärkeää. Titaani, PEEK ja 316LVM ruostumaton teräs toimivat hyvin näissä olosuhteissa. Autoklaavin kestävät kierreliittimet ja liukupintojen pintakäsittelyt, joiden Ra ≤0.2 μm, auttavat myös. Bioyhteensopivuus on suoraan verrannollinen tähän. Lämmön tai kemikaalien vaikutuksesta pettävä osa voi vapauttaa hiukkasia potilaaseen.
Rakenteellinen rehellisyys
Kantavat komponentit
Lääketieteellisten robottien kuormaa kantavien osien on kestettävä suuria voimia. Risteävät rullalaakerit käsittelevät säteittäisiä, aksiaalisia ja momenttikuormia samanaikaisesti. Ne tarjoavat suurta jäykkyyttä käsivarsien nivelille ja pyöriville alustoille. Ohutprofiiliset laakerit säästävät painoa ja tukevat samalla kuormia monista suunnista. Käytännössä valitsemasi laakerityyppi muokkaa koko käsivarren rakennetta. Miniatyyrikokoiset ruostumattomasta teräksestä valmistetut laakerit toimivat hyvin katetrien käyttölaitteissa ja endoskooppien nivelissä.
Väsymyskestävyys
Toistuva kuormitus kuluttaa osia ajan myötä. Väsymiskoe tehdään yleensä 5–10 miljoonaa sykliä kuormituksilla, jotka vastaavat todellista käyttöä. Taotut osat kestävät väsymistä paremmin, koska rakeiden virtaus seuraa osan muotoa. Taottu lonkkavarsi kestää pidempään kuin valettu tai koneistettu. Erikoisruostumaton teräs antaa suurta lujuutta alhaisemmilla kustannuksilla. Täyskeraamiset laakerit kestävät ruostetta eivätkä tarvitse voitelua, joten ne sopivat hyvin magneettikuvausyhteensopiviin lääketieteellisiin robotteihin.
Valmistettavuuden suunnittelu
Toleranssin pinoanalyysi
Toleranssien yhteenlaskettu laskenta ratkaisee kokoonpanon toimivuuden. Pienet virheet kasautuvat yhteen sopivien osien välillä. Yksi asetus viisiakselisella koneella vähentää pinoamista, koska osa pysyy yhdessä viitekehyksessä. Suunnittelijoiden tulisi mallintaa pahimman mahdollisen tapauksen ja tilastolliset pinot varhaisessa vaiheessa. Tämä löytää ongelmat ennen työkalujen leikkaamista.
Ominaisuuksien esteettömyys
Työkalujen on ulotuttava jokaiseen ominaisuuteen. Syvät taskut, alijäljet ja sisäiset urat voivat tukkia jyrsijät tai jättää jälkiä. Sveitsiläinen koneistus toimii hyvin pienille ja monimutkaisille osille. Lankakipinätyöstö tuottaa teräviä kulmia ja pitkiä, tarkkoja reikiä ilman purseita. Suunnittelijat, jotka suunnittelevat työkalujen käytön ajoissa, välttävät ylimääräisiä työvaiheita ja pitävät laadun korkeana.
Kirurgisten robottien osien materiaalit
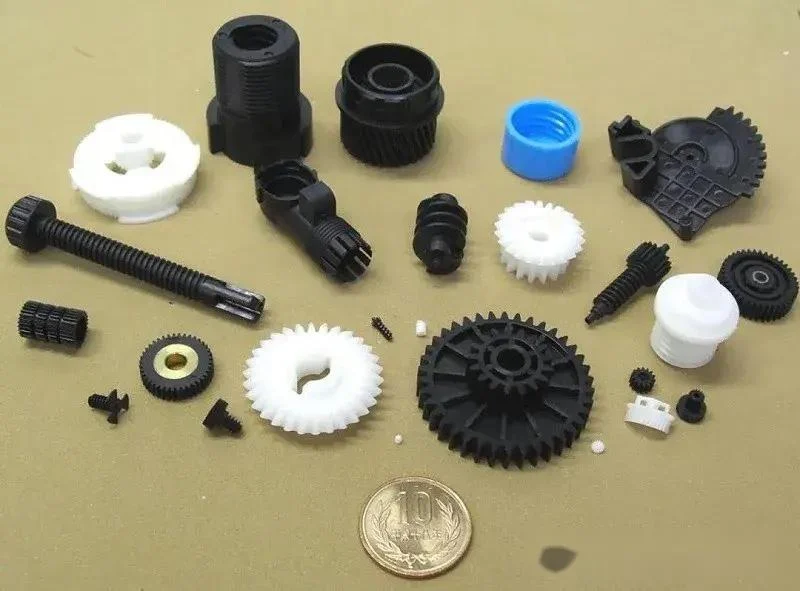
Valitsemasi materiaali määrää, miten osa toimii kehossa lämmön alaisena ja tuhansien syklien jälkeen. Väärän materiaalin valinta voi aiheuttaa ongelmia leikkauksen aikana. Siksi bioyhteensopivuus, mekaaniset vaatimukset ja sterilointi ovat kaikki tärkeitä yhdessä.
Metallit
Titaaniseokset
Titaani on ensisijainen valinta osiin, jotka menevät kehon sisälle tai kantavat raskaita kuormia. Sen TiO2-pinta auttaa luuta kasvamaan suoraan sen päälle ilman pehmytkudosta välissä. Oksidikerros pysyy vakaana kehon nesteissä, joten metalli-ionit vuotavat tuskin lainkaan ulos vuosikymmenten aikana. Ti-6Al-4V:n vetolujuus on 895–1 100 MPa ja ominaislujuus 202–248 MPa·cm³/g. Se on yhtä vahvaa kuin teräs, mutta noin 45 % kevyempää. Titaani on myös 4–5 kertaa jäykempää kuin luu, kun taas ruostumaton teräs on noin 10 kertaa jäykempää. Tämä läheisempi yhteensopivuus aiheuttaa vähemmän rasitusta lähellä olevalle kudokselle. Lääketieteelliset robotit, kuten da Vinci -kirurginen järjestelmä, käyttävät usein titaania näistä syistä.
Ruostumattomasta teräksestä valmistetut laatut
Ruostumaton teräs soveltuu moniin kirurgisiin käyttötarkoituksiin edullisemmin. Laatu 316L kestää hyvin ruostetta ja useita autoklaavisyklejä, joten sitä käytetään yleisesti työkaluissa, neuloissa ja muissa kuin implantoiduissa osissa. Sen vetolujuus on 485–580 MPa ja väsymiskestävyys 200–250 MPa 10⁷ syklissä. 316LVM-tyyppi kestää korroosiota vielä paremmin lyhytaikaisissa implanteissa. Ruostumaton teräs on noin 10 kertaa jäykempää kuin luu, joten se toimii paremmin jäykissä rakenneosissa kuin luukontaktissa. Jatkuvassa rasituksessa olevissa nivelkoteloissa ja pyörivissä liittimissä sekä ruostumaton teräs että titaani kestävät alumiinia paremmin väsymiskestävyydessä.
Alumiiniseokset
Alumiiniseokset, kuten 7075-T6, antavat suuren ominaislujuuden (203 MPa·cm³/g) alhaisella painolla. Vetolujuus saavuttaa 570 MPa. Alumiinia ei kuitenkaan useimmiten käytetä kehon sisällä myrkyllisyysriskien vuoksi. Sitä voi esiintyä ulkoisissa oikomiskojeissa ja ei-kriittisissä rautateissä. Lääketieteellisissä ympäristöissä alumiini soveltuu ulkoiseen käyttöön, mutta se voi aiheuttaa syöpymiä ja tarvitsee suojapinnoitteita. Kirurgisissa robottien osissa, jotka eivät koskaan kosketa kudosta, se on edelleen hyödyllinen vaihtoehto.
Muovit
PEEK ja PEI
PEEK on paras polymeeri kirurgisten robottien kuormaa kantaviin osiin. Se kestää yli 3 000 sterilointisykliä 134 °C:ssa, sen kimmokerroin on lähellä ihmisluuta eikä se estä röntgensäteitä. Tämä röntgenläpäisevyys auttaa kuvantamisessa leikkauksen aikana. PEI (Ultem) kestää satoja höyry-, gamma- ja EtO-syklejä. PPSU (Radel) kestää yli 1 000 autoklaavisykliä 134 °C:ssa, mutta sen kemikaalienkestävyys on rajallisempi kuin PEEK:n. Nämä korkean suorituskyvyn polymeerit täyttävät ISO 10993-1 -standardin, joka on riskiperusteinen bioyhteensopivuusstandardi, joka korvasi vanhemmat USP:n luokan VI säännöt.
PTFE ja fluoropolymeerit
PTFE on kemiallisesti inaktiivinen ja erittäin bioyhteensopiva. Se kestää EtO:ta ja gammasäteilyä, mutta voi hajota korkean lämpötilan steriloinnissa. Alhaisen kitkansa ansiosta se sopii erinomaisesti laakereihin, tiivisteisiin ja katetrien sisävuorauksiin. Kompromissina on, että se liikkuu kuormituksen alaisena ja on vaikea liittää. Muut polymeerit täyttävät tiettyjä rooleja. Polykarbonaatti sopii kirkkaisiin koteloihin, jotka tarvitsevat vain muutaman sterilointisyklin. Nailon käsittelee laakereita ja hammaspyöriä matalan kuormituksen sovelluksissa. Asetaali (POM) sopii tarkkuusvaihteisiin ja liukuosiin. Silikonielastomeerit toimivat pehmeinä robottitoimilaitteina ja joustavina nivelinä, jotka ovat turvallisia keholle. Jokainen valinta liittyy osan toimintaan ja sterilointialtistukseen.
Keramiikka
Alumiinioksidi ja zirkoniumoksidi
Alumiini- ja zirkoniumoksidikeraamit tarjoavat erinomaisen kulutuskestävyyden ja kovuuden. Ne kestävät ruostetta ja säilyttävät muotonsa useiden sterilointisyklien ajan. Zirkoniumoksidi on alumiinioksidia kovempaa, joten se toimii paremmin liikkuvilla kuormitusta kantavilla pinnoilla. Alumiinioksidi on paras vaihtoehto paikoissa, joissa kovuus ja kemiallinen stabiilius ovat tärkeimpiä. Molempia materiaaleja käytetään laakeripinnoilla ja tarkkuusosissa, joissa metalliset kulutusosat eivät olisi hyväksyttäviä.
Bioyhteensopivuus ja kulutuskestävyys
Keraamit ovat luonnostaan turvallisia keholle eivätkä vapauta metalli-ioneja. Tämä tekee niistä houkuttelevia pitkäaikaisiin implantoitaviin kirurgisten robottien osiin. Niiden kulutuskestävyys pidentää osien käyttöikää korkean syklin käytössä. Haittapuolena on niiden hauraus. Jännityspisteiden ympärillä on oltava huolellinen suunnittelu. Käytännön näkökulmasta keramiikka toimii parhaiten yhdistettynä joustavaan kiinnitykseen, joka vaimentaa iskuja.
Materiaalivalinnat ja sertifiointi liittyvät suoraan materiaalien ominaisuuksiin ja suorituskykyyn. Jokaisen valinnan on täytettävä bioyhteensopivuuden, sterilointiyhteensopivuuden, valmistettavuuden, sääntelyvaatimusten mukaisen paperityön ja toimitusketjun vakauden vaatimukset. Tämä on kirurgisten robottien osien kokonaiskuva.
Kirurgisten robottien osien toleranssit ja pintakäsittelyt
Mittojen toleranssit
Kriittisten ominaisuuksien toleranssit
Valitsemasi toleranssit määräävät, liikkuuko kirurgisen robotin osa samaan suuntaan joka kerta vai ajautuuko se leikkauksen aikana. Lääkinnällisten laitteiden normaalit kokotoleranssit vaihtelevat ±0.025 mm:stä ±0.127 mm:iin. Tämä perusalue on tiukempi liikkuvien nivelten ja yhteen liittyvien pintojen osalta.
| Tarkkuustaso | Tyypillinen toleranssialue |
| Vakiotyöstö | ±0.005" (0.13 mm) |
| Tarkka työstö | ±0.001″ - ±0.002″ (0.025–0.051 mm) |
| Korkea tarkkuus (kalvatut reiät) | ±0.0005" (0.013 mm) |
| Ultra-tarkkuus | ±0.0002" (0.005 mm) |
Kirurgisten robottien osien tarkkuusvaatimukset ovat yleensä korkeat tai ultra-ultra-tarkkuusrajat. Tämä pitää liikkeen turvallisena ja toistettavana. Ultra-tarkka työ vaatii erikoislaitteita, joten se maksaa enemmän ja kestää kauemmin.
GD&T ja tarkastus
GD&T muuntaa osan tehtävät mitattavissa oleviksi numeroiksi. Paikkatoleranssi ja maksimaalinen materiaaliehto antavat lisätoleranssin, kun ominaisuudet siirtyvät pois MMC:stä. Tämä varmistaa, että osat sopivat yhteen ja alentaa valmistuskustannuksia. Paikannussäätimet, kuten todellinen sijainti, luovat pyöreitä toleranssialueita, jotka toimivat paremmin kuin suorakaiteen muotoiset koordinaattitoleranssit. Suuntasäätimet, kuten kohtisuoruus ja kulmaus, pitävät kokoonpanoliitäntöjen suorat kulmat. Materiaaliolosuhteiden muokkaajat (MMC, LMC, RFS) antavat geometristen toleranssien muuttua todellisen ominaisuuden koon mukaan. Nämä työkalut varmistavat suoraan, että nivelpisteet, kiinnitysreiät ja liitospinnat täyttävät toistettavuus-, turvallisuus- ja kokoonpanon luotettavuusvaatimukset. Tarkastus tarkistaa sitten nämä vaatimukset koordinaattimittarilla ja optisilla menetelmillä.
Pinnan viimeistelyvaatimukset
Ra-arvot ja -toiminto
Pinnan karheus vaikuttaa siihen, kuinka puhtaaksi osa tulee, kuinka paljon kitkaa sillä on ja kuinka suuri on biofilmin muodostumisen riski. Eri pinnoille tarvitaan erilaiset Ra-tavoitteet.
| Pintatyyppi | Suositeltu Ra (µm) | Käsitellä asiaa |
| Kirurgiset instrumentit (puhdistettavuus) | 0.4-0.8 | passivointi |
| Nivelpinnat (erittäin sileät) | Ei määritelty | |
| Luun kosketusalueet | 3-6 | Ei määritelty |
Yleiskirurgiset instrumentit, joiden Ra-arvo on yli 0.8 µm, voivat aiheuttaa biofilmin riskin, eikä niitä tule käyttää. Elektrolyyttinen kiillotus alentaa Ra-arvoa 30–50 %, ja CNC-koneistetuissa ruostumattomasta teräksestä valmistetuissa osissa se saavuttaa 0.4–0.8 µm:n arvon. Se poistaa myös pienet purseet ja rakentaa kromipitoisen passiivikerroksen.
Kiillotus ja passivointi
Mekaaninen kiillotus alentaa Ra-arvoa hieman, mutta saattaa jättää mikronaarmuja. Kemiallinen passivointi poistaa vapaata rautaa parantamatta Ra-arvoa. Elektrolyyttinen kiillotus tekee molemmat – se tasoittaa pinnan ja rakentaa kromirikkaan passiivikerroksen.
ASTM F86-21 kattaa metallisten implanttien pinnan esikäsittelyn ja merkinnän, mukaan lukien passivoinnin epäpuhtauksien poistamiseksi ja suojaavan oksidikalvon muodostamiseksi. Pinnan viimeistely on validoitava kaikkien jälkikäsittelyvaiheiden jälkeen – passivointi muuttaa pinnan ominaisuuksia.
Puhtaus ja sterilointi
Puhdastilojen valmistus
Puhdastilan toiminnan on noudatettava ISO 14644-1 -standardin hiukkasrajoituksia ja FDA 21 CFR Part 820 -laatuvaatimuksia. ISO 7 (luokka 10 000) soveltuu komponenteille, jotka ovat suorassa kosketuksessa potilaan kanssa ennen lopullista sterilointia. Ilmanvaihto tapahtuu 60–90 kertaa tunnissa HEPA-suodatuksella 99.97 %:n hyötysuhteella 0.3 µm:n hiukkasille. Suurin hiukkasmäärä pysyy 352 000 hiukkasessa ≥0.5 µm kuutiometrissä käyttötilassa. Ympäristön seurantaan kuuluu ilmassa olevien hiukkasten laskenta, mikrobien testaus ja HEPA-suodattimen eheyden tarkastus.
Puhdistusprosessin validointi
Terminaaliset sterilointimenetelmät – EtO, gamma ja autoklaavi – eivät pysty poistamaan koneistukseen kiinnittyneitä hiukkasia. Hiukkasten kertyminen estää EtO-kaasun tunkeutumisen. Hiukkaset voivat fyysisesti suojata gammasäteilyä. Autoklaavin lämpö ja höyry eivät pysty irrottamaan kiinni jääneitä hiukkasia. Nämä hiukkaset voivat suojata mikro-organismeja sterilointiaineilta, jolloin tuotteet ovat epästeriilejä validoidusta syklistä huolimatta. Biologisen kuormituksen on täytettävä ISO 11737-1 -standardin raja-arvot ennen sterilointia. Leikkausnesteet, hiukkaset ja konevoiteluaineet on arvioitava ISO 10993-1 -standardin mukaisen biologisen riskinarvioinnin mukaisesti.
Kirurgisten robottien osien vaatimustenmukaisuus ja laadunvarmistus
Vaatimustenmukaisuus pitää kirurgisten robottien osat turvassa potilaille. Hyvä laatujärjestelmä tekee enemmän kuin vain rastittaa ruutuja. Se suojelee ihmishenkiä.
Suunnitteluinsinöörit työskentelevät FDA:n sääntöjen, ISO 13485 -laatujärjestelmien ja bioyhteensopivuusstandardien, kuten ISO 10993, asettamissa rajoissa. Jokainen suunnitteluvalinta – materiaalien valinta, pinnan viimeistelyn määritys, toleranssien määrittäminen – vaikuttaa sekä siihen, kuinka helposti osa voidaan valmistaa, että siihen, saako se hyväksynnän.
Nämä säännöt muokkaavat jokaista leikkaukseen liittyvää osaa.
ISO 13485 ja lääketieteelliset standardit
Laadunhallintajärjestelmät
ISO 13485 -standardi asettaa lääkinnällisten laitteiden laadun perussäännöt. Kirurgisten robottien osien toimittajien on noudatettava tätä järjestelmää. Standardi kattaa kaiken materiaalien hankinnasta lopulliseen vapautukseen. Se pitää laadun samana jokaisessa erässä. Tämän sertifikaatin saanut toimittaja osoittaa todellista omistautumista kirurgisen luokan valmistukselle. He tuntevat säännöt, jotka pitävät potilaat turvassa.
Riskienhallinta ja jäljitettävyys
ISO 14971 käsittelee riskejä koko tuotteen elinkaaren ajan. Valmistajien on löydettävä ongelmia suunnittelun aikana. He testaavat osia realistisissa leikkaustilanteissa ennen tuotannon aloittamista. Jäljitettävyyden avulla voit seurata osaa raaka-aineesta valmiiseen tuotteeseen.
| ISO 13485 -vaatimus | Mitä se tarkoittaa kirurgisten robottien osille |
| Riskienhallinta | Riskiperusteisia menetelmiä sovelletaan koko tuotteen elinkaaren ajan. Jokaiselle laitetyypille on oltava oma riskienhallintatiedosto. |
| Jäljitettävyys | Tietueiden on linkitettävä laitetunnukset tuotantoeriin, komponenttieriin ja jakelutietoihin. Sinun on kyettävä luomaan koko tuotehistoria uudelleen. |
Jos toimittaja ilmoittaa viallisesta materiaalierästä, jäljitettävyystietojen avulla voit löytää tarkalleen, mitkä robotit ovat vaurioituneet. Tämä pitää potilaat turvassa ja estää takaisinvedot koko markkinoilla.
Tarkastus ja testaus
KMK ja optinen tarkastus
Tarkastus varmistaa, että osa vastaa suunnittelua. Koordinaattimittauskone tarkistaa mitat erittäin tarkasti. Se varmistaa, että kriittiset ominaisuudet pysyvät toleranssien rajoissa. Optinen tarkastus löytää pintavirheitä. Naarmut tai purseet voivat aiheuttaa ongelmia potilaskäytössä. Lääketieteellisten robottien osille tämäntasoinen tarkastus on normaalia. Jokainen osa tarkastetaan huolellisesti ennen kuin se siirtyy eteenpäin.
Materiaalisertifikaatit
Jokainen materiaalierä tarvitsee sertifikaatin. Vaatimustenmukaisuustodistus yhdistää erän takaisin tehtaaseen. ISO 10993 -testitulokset osoittavat turvallisuuden runkoon kosketuksissa olevien osien osalta. Materiaalisertifikaatit ovat paperinen polku, joka osoittaa vaatimustenmukaisuuden. Ne ovat hyvän valmistustavan perusosa.
Dokumentointi ja jäljitettävyys
Laitteen historiatiedot
Dokumentaatio pitää laatujärjestelmän koossa. Laitteen pääasiallinen tietue kertoo, miten laite rakennetaan. Laitehistorian tietue todistaa, että olet rakentanut sen oikein.
| DHR-elementti | Vaadittu sisältö | Jäljitettävyyslinkki |
| Laitteen tunnistus | Osanumero, versio, sarja-/eränumero | Linkit DMR-piirustusten revisioon |
| Komponenttien tietueet | Toimittaja, eränumero, jäljitettävyyskoodiviite | Linkit saapuvan tarkastuksen tietueeseen |
| Tuotantoennätykset | Reittikortti, operaatiojärjestys, operaattoritunnukset | Linkit työohjeiden tarkistamiseen |
| Tarkastuspöytäkirjat | Tarkastusraportin tunniste, tulokset, hyväksytty/hylätty, tarkastaja | Linkit piirustusten tarkistukseen ja kalibrointitietueeseen |
Lääketieteellisissä roboteissa DHR yhdistää kaiken. Jos ongelma ilmenee, DHR on ensimmäinen paikka, josta etsitään tietoa. ISO 13485 -standardi on selkeä näistä tiedoista. Kohta 7.5.9 vaatii jäljitettävyyttä. Kohta 7.5.1 ohjaa tuotantoa. Hyvä DHR suojaa potilaita leikkauksen aikana.
Toimittajan laadunhallinta
Viimeinen osa on toimittajien laadunhallinta. Tarvitset hyväksyttyjen toimittajien luettelon. Säännölliset tarkastukset pitävät kumppanit vastuullisina. Vahvat toimitussopimukset hallitsevat riskejä. Sinun on luotettava kumppaneihisi, että he noudattavat sääntöjä. Kirurgisten robottien osien valmistuksessa hyvät toimittajat rakentavat parempia lääketieteellisiä robotteja. Ne auttavat toimittamaan tarkkuutta siellä, missä sillä on eniten merkitystä.
Muovatut ja pursotetut komponentit kirurgisten robottien osille
Nesteen reitin letku
Ekstruusioprosessit
Ekstruusiomenetelmällä valmistetaan pitkiä onttoja putkia, jotka kuljettavat nesteitä kirurgisen robotin sisällä. Sulatettu materiaali työnnetään suulakkeen läpi, ja se tulee ulos yhtenä yhtenäisenä muotona. Kirurgisten robottien osissa mikroreikäekstruusiossa valmistetaan pieniä putkia, joiden sisähalkaisija on alle millimetrin. Moniluumenekstruusiossa yhden putken sisään asetetaan useita kanavia. Jokainen kanava voi kuljettaa eri nestettä tai kaapelia. Tämä rakenne pitää robotin käsivarren siistinä. PEEK-ekstruusio kestää korkeaa lämpöä ja pitää muotonsa toistuvan steriloinnin aikana.
Materiaalin valinta
Materiaalin on pysyttävä joustavana mutta vahvana. Sen on kestettävä sterilointi rikkoutumatta. Voiteleva letku vähentää kitkaa, kun letku liukuu katetrin annostelujärjestelmän sisällä. Tämä auttaa robottia siirtämään työkaluja tarkasti. Vahvistetuissa akseleissa on seinämän sisäpuolella punos lisälujuuden takaamiseksi. Ohjattavissa katetrissa materiaalin on taiputtava kärjestä, kun ohjausjohdot vetävät sitä. Hyvät materiaalit vaikuttavat suoraan robotin toimintaan leikkauksen aikana. Oikeat materiaalit tekevät myös steriloinnista helpompaa ja luotettavampaa.
Valetut osat ja tiivisteet
Mukautetut uudelleenkäytettävät komponentit
Ruiskuvalulla valmistetaan osia robottikoteloihin ja ohjauskahvoihin. Lääketieteellisten robottien osien toleranssit ovat tiukat. Ylivalulla kovan ytimen päälle asetetaan pehmeä otekerros. Mikrovalulla valmistetaan pieniä tiivisteitä, jotka sopivat pienten nivelten sisään. Nämä uudelleenkäytettävät osat pestään ja steriloidaan jokaisen toimenpiteen jälkeen. Muottityökalut maksavat aluksi enemmän, mutta jokainen osa maksaa vähemmän määrätuotantona. Lääketieteelliset robotit ovat riippuvaisia näistä tasalaatuisista osista luotettavan liikkeen varmistamiseksi. Tämä prosessi tukee tehokasta kirurgisten robottien valmistusta.
Kertakäyttöiset komponentit
Jotkin osat koskettavat potilasta ja heitetään sitten pois. Kirurgiset liinat peittävät robottikäsivarren pitääkseen alueen steriilinä. Steriili kalvo suojaa kontaminaatiolta. Eristyssuojukset peittävät johdot ja työkalut. Muovatusta muovista valmistetut metalliset vaihto-osat säästävät painoa ja kustannuksia. Nämä kertakäyttöosat vähentävät infektioriskiä. Ne jättävät muotin täysin muotoon ilman lisäkäsittelyä. Laaduntarkastukset tehdään puristimella, jotta virheet havaitaan nopeasti.
Suuri volyymituotanto
Muovaustehokkuus
Kun muotti on valmistettu, ruiskuvalu toimii nopeasti. Monipesäinen muotti tuottaa useita osia jokaisessa syklissä. Tämä nopeus on tärkeää kysytyille lääketieteellisille roboteille. Linjat toimivat 24 tuntia vuorokaudessa minimaalisella käyttäjän avulla. Prosessissa syntyy hyvin vähän materiaalihävikkiä, koska ylijäämä käytetään uudelleen. Tasainen valmistusrytmi pitää toimitusketjun liikkeessä. Lääketieteelliset robotit ovat riippuvaisia tästä tuotoksesta sairaaloiden aikataulujen noudattamiseksi.
Laadunvalvonta
Muovaus vaatii tiukkaa laadunvalvontaa. Jokainen ontelo kuluu ajan myötä ja muuttaa osien mittoja. Lääketieteelliset robotit tarvitsevat vakaita työkaluja tasaisen tuotannon varmistamiseksi. Tilastollinen prosessinohjaus havaitsee ajautumisen ennen kuin osat menevät toleranssin ulkopuolelle. Visuaaliset tarkastajat tarkistavat välähdykset ja lyhykäiset kuvat. Materiaalierien yhdenmukaisuus testataan. Nämä vaiheet varmistavat, että jokainen erä vastaa edellistä. Luotettavat osat suojaavat potilaita leikkauksen aikana.
Kirurgisten robottien osien valmistajan valitseminen
Oikean kumppanin valitseminen kirurgisten robottien osien valmistukseen on iso päätös. Väärä valinta voi maksaa aikaa, rahaa ja ehkä jopa takaisinkutsua. Joten miten erotat parhaat muista?
Valmistusvalmiudet
Laitteet ja tekniikka
Vakavasti otettavalla kumppanilla on oikeat koneet. Etsi moniakselisia CNC-järjestelmiä, EDM-laitteita ja CMM-tarkastustyökaluja. Näiden avulla he voivat saavuttaa tiukat toleranssit monimutkaisissa kirurgisten robottien osissa. Niiden tulisi myös tarjota yhden luukun ominaisuuksia – koneistus, viimeistely ja laadunvalvonta saman katon alla. Tämä säästää sinut useiden toimittajien jonglööraamiselta.
Käytännön näkökulmasta valmistajan tekninen osaaminen edistyneessä valmistuksessa ja robotiikassa on avainasemassa. Kokemus robottikirurgisista järjestelmistä on tärkeää, koska nämä järjestelmät ovat monimutkaisia ja vaativat koordinoituja taitoja. Edistyneet ominaisuudet, kuten automaatio, lasertyöstö ja solupohjainen valmistus, ovat välttämättömiä monimutkaisten komponenttien valmistuksessa.
Kokemus lääkinnällisistä laitteista
Todistettu kokemus kirurgisten robottien osista on välttämätöntä. Pyydä esimerkkejä heidän toimittamistaan monimutkaisista, tiukkojen toleranssien prototyypeistä. Lääketieteellisten robottien tunteva kumppani ymmärtää panokset. He tarvitsevat myös asiantuntemusta materiaalien, kuten SS630, SS316, AL7075-T6, PEEK ja PEI, osalta. NOBLE, Kiinan johtava valmistusyritys, tuo mukanaan juuri tällaista ammattimaista koneistusosaamista. Heidän tiiminsä auttaa asiakkaita siirtymään tehokkaasti prototyyppien valmistuksesta massatuotantoon.
Laatu ja vaatimustenmukaisuus
Sertifikaatit ja tarkastukset
Sertifioinnit kertovat paljon. ISO 9001 ja ISO 14001 osoittavat leikkausrobotiikan alalle sopivan johtamisjärjestelmän. ISO 13485 menee pidemmälle – se on lääkinnällisten laitteiden laadun kultastandardi. Säännölliset auditoinnit pitävät kumppanit rehellisinä. Näillä sertifikaateilla varustettu toimittaja osoittaa todellista omistautumista kirurgisen luokan valmistukselle.
Jatkuva parantaminen
Hyvät valmistajat eivät koskaan lakkaa parantamasta. He seuraavat vikoja, analysoivat niiden perimmäisiä syitä ja hiovat prosesseja. Tilastollinen prosessinohjaus havaitsee poikkeamat ennen kuin osat menevät toleranssin ulkopuolelle. Tämä ajattelutapa suojaa potilaita leikkauksen aikana. Kysy potentiaalisilta kumppaneilta, miten he käsittelevät korjaavia toimenpiteitä ja investoivatko he uuteen teknologiaan.
Kustannukset, laatu ja toimitusaika
Omistuksen kokonaiskustannukset
Halvin tarjous maksaa usein enemmän myöhemmin. Mieti kokonaiskustannuksia – tarkastuksia, uudelleentöitä, seisokkeja ja vaatimustenmukaisuusriskejä. Vahvojen laatujärjestelmien omaava kumppani vähentää piilokustannuksia. Lääketieteellisten robottien osien kohdalla luotettavuus voittaa halvan hinnan joka kerta.
Skaalautuvuus ja toimitusketju
Kumppanisi on skaalattava toimintaansa mukanasi. Pystyvätkö he käsittelemään prototyyppisarjan ja sitten siirtymään suuriin volyymeihin? Myös toimitusketjun kestävyys on tärkeää. Vakaa materiaalitoimittajien verkosto pitää tuotannon käynnissä. Tässä on nopea tarkistuslista kumppaneiden arviointiin:
- Laitteet: tarkkuus-CNC-, EDM- ja CMM-järjestelmät
- Teknologia: yhden luukun koneistus, jälkikäsittely ja laadunvalvonta
- Kokemus: testatut kirurgisten robottien osat ja tiukan toleranssin omaavat prototyypit
- Materiaalit: SS630, SS316, AL7075-T6, PEEK, PEI-osaaminen
- Viimeistely: passivointi ruostumattomalle teräkselle, anodisointi alumiinille
- Laatu: mittatarkastukset ja edistyneet tarkastustyökalut
NOBLE täyttää nämä vaatimukset. Heidän tarkkuuskoneistus- ja kokoonpanopalvelunsa auttavat asiakkaita suorittamaan projektit nopeammin. Kirurgisten robottien osien kohdalla tällaisella kumppanilla on ratkaiseva merkitys.
NOBLE: Kirurgisten robottien osien valmistuksen kumppani

Metalli- ja muovinjalostus
CNC- ja sveitsiläinen koneistus
NOBLE valmistaa kirurgisten robottien osia sekä metallista että muovista. Tämä tarkoittaa, että sinun ei tarvitse käyttää eri toimittajia eri materiaaleille. Heidän verstaassaan on edistykselliset CNC-koneet ja sveitsiläiset sorvit. Tämä yhdistelmä on tärkeä. Jäykkä nivelrunko ja pieni käyttötappi vaativat hyvin erilaisia asetuksia. Yksi kumppani, joka hoitaa molemmat, lyhentää matkaa piirustuksesta valmiiseen osaan. Käytännön näkökulmasta tässä tarkkuudesta tulee todellinen koneen kyky, ei vain sanahelinää.
Muoviset ruiskuvalu
Muovin ruiskuvalu kattaa toisen puolen työstä. Kotelot, tiivisteet, kertakäyttöiset verhoiluosat ja nesteradan osat tulevat kaikki puristimesta toistettavissa kokoisina. Ylivalu ja mikrovalu käsittelevät lääketieteellisten robottien tarvitsemat pienet, yksityiskohtaiset osat. Työkalut valmistetaan itse. Tämä pitää takaisinkytkentäsilmukan lyhyenä, kun suunnittelu muuttuu.
Sertifikaatit ja laatu
ISO 9001: 2015
ISO 9001:2015 määrittelee perusjohtamisjärjestelmän. Se osoittaa, että on olemassa kirjalliset prosessit, valvotut toimittajat ja mitattavissa oleva parannus. Ostajille tämä tarkoittaa ennustettavaa tuotantoa erästä toiseen.
ISO 13485: 2016
ISO 13485:2016 menee pidemmälle. Se puhuu lääkinnällisten laitteiden kieltä. Se edellyttää riskiperusteista ajattelua, jäljitettävyyttä ja kirurgiseen käyttöön rakennettua laatujärjestelmää. Yhdessä nämä kaksi sertifikaattia kertovat, että korjaamo voi palvella sekä teollisuus- että lääketieteellisiä asiakkaita tinkimättä mutkista.
| Sertifiointi | Mitä se kattaa |
| ISO 9001: 2015 | Yleinen laatujärjestelmä |
| ISO 13485: 2016 | Lääkinnällisten laitteiden laadunhallintajärjestelmä |
Päästä päähän -palvelut
Suunnittelu valmistukseen
NOBLEN tiimi tarkistaa suunnitelmasi ennen ensimmäisen sirun leikkaamista. He merkitsevät piirteet, joihin jyrsin ei ulotu. He huomauttavat toleranssit, jotka nostavat kustannuksia lisäämättä toiminnallisuutta. He huomioivat myös materiaalivalinnat, jotka kestävät sterilointisyklin. Tämä varhainen panos säästää aikaa myöhemmiltä uudelleentöiltä.
Kokoaminen ja pakkaus
Palvelulista ei pääty tuotantoon. Kokoonpano, tarkastus ja pakkaus tapahtuvat saman katon alla. Näin osat saapuvat valmiina seuraavaa vaihetta varten. Tämä jatkuvuus suojaa laatua ja lyhentää toimitusaikoja. Leikkaukseen menevien kirurgisten robottien osien osalta vähemmän luovutuksia tarkoittaa vähemmän virhemahdollisuuksia.
Oikean prosessin, materiaalin ja toleranssin valinta kirurgisten robottien osille on iso juttu. Se ratkaisee, sujuuko toimenpide hyvin. ISO 13485 -standardin noudattaminen ei ole myöskään valinta. Se on perussääntö jokaiselle lääketieteellisten robottien osien toimittajalle.
Tarvitset myös kumppanin, joka ymmärtää sekä teknisen puolen että säännöt. Sellaista yhdistelmää on vaikea löytää. Tulevaisuudessa 3D-tulostus, älykkäät materiaalit ja lisääntyvä automaatio muuttavat kirurgisia robotteja. Tarkista siis kumppanisi näiden seikkojen perusteella. Ota sitten yhteyttä NOBLEen kirurgisten robottien osien tarpeitasi varten.
Kirurgisen robotin osan usein kysytyt kysymykset
Mitä toleransseja kirurgisten robottien osat voivat pitää?
Kirurgisten robottien osien tarkkuusvaatimukset ovat yleensä korkeat tai ultra-ultratarkkuusrajat. Vakiotyöstö saavuttaa ±0.13 mm:n tarkkuuden. Ultra-tarkka työstö saavuttaa ±0.005 mm:n tarkkuudet. Kriittiset ominaisuudet vaativat näitä tiukkoja rajoja. Tämä pitää liikkeen turvallisena ja toistettavana leikkauksen aikana.
Mitkä materiaalit sopivat parhaiten kirurgisten robottien osiin?
Titaaniseokset ovat erittäin lujia ja kevyitä. Ruostumaton teräs on halvempaa ja kestää autoklaavisyklejä hyvin. PEEK kestää yli 3 000 sterilointisykliä. Keraamit, kuten zirkoniumoksidi, kestävät erittäin hyvin kulumista rungon sisällä olevilla liikkuvilla pinnoilla.
Mitä sertifikaatteja kirurgisten robottien osien toimittajalla tulisi olla?
ISO 13485:2016 on korkein standardi. Se edellyttää jäljitettävyyttä ja riskiperusteista ajattelua. ISO 9001:2015 osoittaa yleisen laadunvalvonnan. Molemmat sertifikaatit osoittavat todellista sitoutumista kirurgisen luokan valmistukseen ja potilasturvallisuuteen.
Miten sterilointi vaikuttaa kirurgisten robottien osiin?
Höyryautoklaavi, gammasäteilytys ja VHP ovat yleisiä menetelmiä. Titaanista, PEEK:sta ja 316LVM:n ruostumattomasta teräksestä valmistetut osat kestävät näitä olosuhteita hyvin. Niiden on kestettävä toistuvia syklejä hajoamatta tai vapauttamatta hiukkasia potilaisiin.
Käytetäänkö 3D-tulostusta kirurgisten robottien osien valmistuksessa?
Kyllä, mutta enimmäkseen prototyypeille ja monimutkaisille muodoille. Insinöörit testaavat malleja ennen tuotantoa tällä tavalla. Myös jotkut orgaanisen muotoiset loppukäyttöosat hyötyvät. Lähes täydelliset muodot menevät usein CNC:lle lopullisen tarkkuuden saavuttamiseksi.
Mikä erottaa kirurgisen robotin osat tavallisista koneistetuista osista?
Ne tarvitsevat tiukempia toleransseja ja keholle turvallisia materiaaleja. Pintakäsittelyjen on estettävä bakteerien kasvu. Valmistuksessa noudatetaan ISO 13485 -laatujärjestelmiä. Jokainen osa voidaan jäljittää raaka-aineesta valmiiseen tuotteeseen.
Miten valitset kirurgisten robottien osien valmistajan?
Etsi ISO 13485 -sertifiointia ja kokemusta lääkinnällisten laitteiden parissa. Tarkista heidän laitteistonsa – viisiakseliset CNC-, EDM- ja CMM-työkalut. Kumppani, joka tarjoaa kokonaisvaltaisia palveluita, vähentää siirroja. Tämä suojaa laatua koko prosessin ajan.






