
Sydämentahdistimen johto pettää kesken toimenpiteen. Insuliinipumpun kotelo halkeaa steriloinnin aikana. Nämä eivät ole vain valmistushäiriöitä – ne ovat hengenvaarallisia hetkiä. FDA:n mukaan vuosina 2010–2012 osien tai materiaalien viat aiheuttivat 28 % takaisinkutsuista. Mikä erottaa luotettavat lääkinnällisten laitteiden komponentit vaarallisista? Vastaus lepää kolmella pilarilla: oikeiden materiaalien valinta, älykäs lääkinnällisten laitteiden valmistus ja harkittu suunnittelu. Jokainen päätös vaikuttaa viranomaishyväksyntään, potilasturvallisuuteen ja laatuun. Yksikin väärä liike kehitysvaiheessa voi johtaa kalliisiin uudelleensuunnitteluihin tai vahingoittaa potilaita. Tämä opas antaa käytännön näkemyksiä lääkinnällisten tuotteiden kehittämiseen keskittyen lääkinnällisten laitteiden komponenttien kriittiseen rooliin prosessin jokaisessa vaiheessa.
Materiaalin valinta Lääketieteellisten laitteiden komponentit
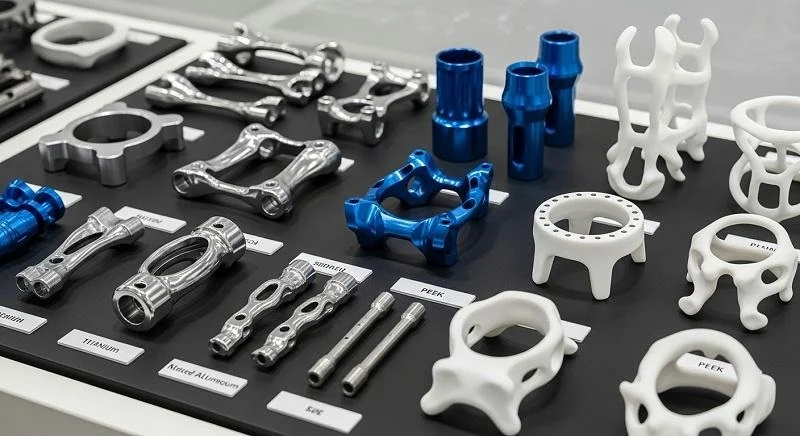
Materiaalivalinnat muodostavat lääkinnällisten laitteiden turvallisuuden ja suorituskyvyn perustan. Oikea valinta voi tehdä tuotteesta menestyksen. Väärä valinta voi aiheuttaa kalliita viivästyksiä. Metalleja esiintyy noin 80 prosentissa kaikista lääkinnällisten laitteiden osista. Yleisiä vaihtoehtoja ovat ruostumaton teräs 316L, titaaniseokset ja keramiikka. Muovien osalta insinöörit valitsevat usein polypropeenin, polykarbonaatin, PEEKin tai PPSU:n. Jokaisella materiaalilla on omat vahvuutensa. Temppu on sovittaa nämä ominaisuudet laitteen tarpeisiin. Tässä kohtaa lääkinnällisten laitteiden materiaaleilla on suurin merkitys.
Bioyhteensopivuus ja lääkinnällisten laitteiden turvallisuus
ISO 10993 -standardit
ISO 10993 asettaa standardin lääkinnällisten laitteiden turvallisuuden testaukselle. Nämä standardit ohjaavat sitä, miten valmistajat arvioivat materiaalien ja kehon välisiä vuorovaikutuksia. Tavoite on yksinkertainen: varmistaa, että laite ei aiheuta haittaa. Lääkinnällisten laitteiden valmistuksessa näiden standardien noudattaminen ei ole valinnaista. Se on edellytys viranomaishyväksynnälle. Jokaisen lääkinnällisessä laitteessa käytetyn materiaalin on läpäistävä nämä testit. Testien laajuus riippuu siitä, miten ja missä laite koskettaa kehoa. Joissakin testeissä tarkistetaan lyhytaikaisia vaikutuksia. Toisissa tarkastellaan pitkäaikaista altistumista.
Sytotoksisuuden, herkistymisen ja ärsytyksen testaus
Sytotoksisuustesteillä tarkistetaan, tappaako materiaali soluja. Herkistystesteillä etsitään allergisia reaktioita. Ärsytystesteillä tarkistetaan punoitusta tai turvotusta. Nämä ovat ensimmäiset vaiheet bioyhteensopivuuden osoittamisessa. Ne soveltuvat useimpiin lääkinnällisten laitteiden materiaaleihin. Jopa yleiset lääkinnällisissä laitteissa käytettävät materiaalit tarvitsevat näitä testejä. Tulokset auttavat insinöörejä päättämään, onko materiaali turvallinen aiottuun käyttötarkoitukseen. Näiden testien läpäiseminen on tärkeä virstanpylväs kehitysprosessissa.
Implantoitavat vs. ei-implantoitavat vaatimukset
Säännöt muuttuvat sen mukaan, kuinka kauan laite koskettaa kehoa. Pintalaitteilla on vähiten tiukat säännöt. Implantoivilla laitteilla on eniten sääntöjä. Kehossa vuosia pysyvä lääkinnällinen laite vaatii enemmän testausta kuin muutaman minuutin käytössä oleva. Tämä vaikuttaa siihen, mitä lääkinnällisen laitteen materiaaleja voit valita. Implantoivissa laitteissa käytetään usein PEEK:ia, titaaniseoksia tai keramiikkaa. Näillä materiaaleilla on pitkä historia turvallisuudesta. Ei-implantoivissa laitteissa voidaan käyttää laajempaa valikoimaa yleisesti käytettyjä bioyhteensopivia materiaaleja. Testausvaatimukset ohjaavat valintaprosessia. Bioyhteensopivuustestaus on tämän työn perusta.
Steriloinnin yhteensopivuus
Etyleenioksidi-, gamma- ja höyrymenetelmät
Sterilointi on välttämätöntä kaikille lääkinnällisille laitteille. Valitsemasi menetelmä riippuu materiaalista. Höyry toimii kestävien esineiden, kuten metallityökalujen, kanssa. Mutta se tuhoaa lämpöherkkiä muoveja. Etyleenioksidi (EtO) tunkeutuu hyvin monimutkaisiin kokoonpanoihin. Se toimii useimpien materiaalien kanssa. Gammasäteily sopii kertakäyttöisiin tuotteisiin. Mutta se voi hajottaa joitakin muoveja. Vetyperoksidikaasuplasma toimii lämpöherkkien esineiden, kuten tähtäinkiikareiden ja elektroniikan, kanssa. Jokaisella menetelmällä on oma materiaalien yhteensopivuusprofiilinsa. Testaus varhain auttaa välttämään yllätyksiä.
Kertakäyttöiset laitteet steriloi tyypillisesti valmistaja. Niissä käytetään etyleenioksidia, gammasäteilyä tai elektronisuihkua. Monikäyttöiset laitteet steriloi loppukäyttäjä. Ne käyvät usein läpi höyryautoklaavin. Tämä ero vaikuttaa materiaalivalintaan. Steriloinnin vaikuttamiin keskeisiin polymeeriominaisuuksiin kuuluvat vetolujuus, iskunkestävyys, lämmönkesto ja värinkesto. Materiaalit, kuten polykarbonaatti, PMMA ja termoplastiset elastomeerit, on suunniteltu minimoimaan muutokset steriloinnin jälkeen.
Materiaalin hajoaminen steriloinnin jälkeen
Sterilointi voi muuttaa materiaalien ominaisuuksia. Esimerkiksi gammasterilointi 25–50 kGy:n annoksilla ei aiheuta PEEK:n mekaanisten ominaisuuksien heikkenemistä. Vetolujuus ja moduuli pysyvät suurelta osin muuttumattomina. Charpyn iskulujuus laskee noin 15–25 % erittäin suurten 1000 Mrad:n (10 000 kGy) annosten jälkeen. Se pysyy kuitenkin yli 6 kJ/m²:ssä (lovitettuna). Tämä riittää rakennesovelluksiin. Höyrysterilointi voi aiheuttaa huomattavampia muutoksia joissakin materiaaleissa. Steriloinnin jälkeinen testaus on ratkaisevan tärkeää. Se varmistaa, että materiaali toimii edelleen odotetulla tavalla. Materiaalien yhteensopivuustestaus auttaa valitsemaan oikean sterilointimenetelmän.
| Sterilointimenetelmä | Materiaalien yhteensopivuushuomautuksia |
| Höyry | Toimii kestävien materiaalien kanssa; ei lämpöherkille muoveille tai elektroniikalle |
| salama | Vain laitteille, jotka käsittelevät nopeasti kuumaa höyryä |
| Vetyperoksidikaasuplasma | Ihanteellinen lämpö- ja kosteusherkille laitteille; ei selluloosapohjaisille materiaaleille |
| Peretikkahappo | Toimii joillekin muoveille ja metalleille; rajoitettu materiaalien yhteensopivuus |
| Etyleenioksidi (EtO) | Toimii useimpien materiaalien kanssa; loistava monimutkaisiin kokoonpanoihin |
| Säteily | Hyvä kertakäyttöisiin; voi hajottaa joitakin muoveja |
| Kuiva lämpö | Vain kuumuutta kestäville esineille, kuten lasiesineille |
| Otsoni | Toimii joillekin muoveille, mutta siinä on haasteita |
Pakkaus- ja säilyvyysaikaa koskevat näkökohdat
Sterilointi ei pääty laitteeseen. Pakkauksen on pidettävä se steriilinä. Materiaalien yhteensopivuus ulottuu myös pakkaukseen. Säilyvyysaikatestaus varmistaa, että laite pysyy steriilinä ajan kuluessa. Pakkausmateriaali ei saa reagoida sterilointimenetelmän kanssa. Sen on myös suojattava laitetta kontaminaatiolta. Tämä on osa lääkinnällisten laitteiden valmistusprosessia. Oikein tehty valmistus estää takaisinvedot ja suojelee potilasta. Laatu tulee yksityiskohtien huomioimisesta.
Lääkinnällisten laitteiden komponenttien mekaaniset ominaisuudet
Vetolujuus, joustavuus ja väsymiskestävyys
Mekaaniset ominaisuudet määrittävät, miten laite toimii rasituksen alaisena. Vetolujuus mittaa, kuinka paljon vetoa materiaali kestää. Joustavuus osoittaa, kuinka paljon se voi taipua rikkoutumatta. Väsymiskestävyys kertoo, kuinka kauan se kestää toistuvassa käytössä. Nämä ominaisuudet ovat tärkeitä lääkinnällisen laitteen suorituskyvylle. Katetrin on oltava joustavaa. Luuruuvin on oltava vetolujuutta. Sydänläppä tarvitsee väsymiskestävyyttä. Oikea tasapaino riippuu sovelluksesta. Suunnitteluvalinnat vaikuttavat näihin ominaisuuksiin.
Ympäristötekijät: lämpötila, kemikaalit, UV-altistus
Laitteet altistuvat erilaisille ympäristöille. Jotkut altistuvat korkealle kuumuudelle steriloinnin aikana. Toiset koskettavat voimakkaita kemikaaleja. Jotkut altistuvat UV-valolle varastoinnin aikana. Nämä olosuhteet vaikuttavat materiaaleihin ajan myötä. Lämpötila voi pehmentää muoveja. Kemikaalit voivat aiheuttaa turvotusta tai halkeilua. UV-säteily voi aiheuttaa värinmuutosta tai haurautta. Testaaminen todellisissa olosuhteissa on välttämätöntä. Se auttaa sinua valitsemaan oikean materiaalin jokaiseen käyttötarkoitukseen. Myös hygieniavaatimukset vaikuttavat materiaalivalintaan.
Suorituskyvyn tasapainottaminen kustannusten ja saatavuuden kanssa
Parhaalla materiaalilla ei ole väliä, jos sitä ei ole saatavilla. Insinöörien on tasapainoteltava suorituskyvyn, kustannusten ja saatavuuden välillä. Joskus hieman heikompi materiaali toimii paremmin, koska sitä on helpompi hankkia. Toisinaan tarvitset parasta suorituskykyä kustannuksista riippumatta. Tässä kohtaa lääketieteellisen luokan materiaalin valinta on hankalaa. Sinun on täytettävä kaikki turvallisuus- ja suorituskykyvaatimukset. Mutta sinun on myös pysyttävä budjetissa. Ja toimitusketjusi on oltava luotettava. Tämä tasapainottelu on osa jokaista onnistunutta kehitysprojektia. Laatu tulee huolellisesta suunnittelusta ja testauksesta. Oikea kumppani, jolla on sääntelykokemusta, voi auttaa sinua näissä valinnoissa. Standardien noudattaminen ei ole neuvoteltavissa.
Potilasturvallisuuden tukeminen tarkoittaa älykkäiden valintojen tekemistä jokaisessa vaiheessa. Materiaalivalinnasta lopulliseen testaukseen jokainen päätös vaikuttaa lopputulokseen. Yleisesti käytetyt bioyhteensopivat materiaalit, kuten PEEK ja titaani, tarjoavat todistettua suorituskykyä. Näiden yleisesti käytettyjen bioyhteensopivien materiaalien ymmärtäminen on avainasemassa hyvien päätösten tekemisessä. Lääkinnällisten laitteiden materiaalien on täytettävä tiukat standardit. Yleisesti käytettyihin bioyhteensopiviin materiaaleihin kuuluu monia vaihtoehtoja. Lääkinnällisten laitteiden materiaalien on tasapainotettava monia tekijöitä. Myös suunnitteluvalinnoilla on suuri rooli. Materiaalivalinta on kaiken perusta.
Lääkinnällisten laitteiden komponenttien valmistusprosessit
Kun olet valinnut materiaalit, seuraava suuri kysymys on: miten osa itse asiassa valmistetaan? Valitsemiesi valmistusprosessien on vastattava materiaalivalintaasi ja tarvitsemiesi yksiköiden määrää. Miljoonien yksiköiden valmistus vaatii erilaisen lähestymistavan kuin yhdelle potilaalle räätälöity implantti. Tarkastellaan lääkinnällisten laitteiden komponenttien valmistuksen kolmea pääpolkua.
Ruiskuvalu lääkinnällisten laitteiden komponenttien valmistukseen
Ruiskuvalu on edelläkävijä suurten volyymien tuotannossa. Prosessissa muovipelletit sulatetaan, työnnetään paineen alaisena teräsmuottiin ja jäähdytetään valmiiksi osiksi. Sykliajat kuluvat sekunneissa, kun muotti on valmis. Tämä nopeus tekee siitä täydellisen massatuotantoon.
Suuret volyymit vs. Pienen volyymin tuotanto
Kustannukset vaihtelevat paljon volyymin mukaan. Ruiskuvalu vaatii suuren alkuinvestoinnin muotin suunnitteluun ja valmistukseen. Pelkästään työkalujen valmistus voi kestää 2–6 viikkoa. Mutta kun muotti on valmis, osakohtaiset kustannukset laskevat jyrkästi. Suurten tuotantomäärien sarjoissa mikään ei voita sitä. Pienten tuotantomäärien tuotanto kertoo toisen tarinan. Muottikustannuksia on vaikea perustella vain muutaman sadan osan osalta. Näissä tapauksissa CNC-työstö tai ainetta lisäävä valmistus on usein järkevämpää. Alla oleva taulukko näyttää tärkeimmät kompromissit.
| Tekijä | Ruiskuvalu | CNC-koneistus |
| Cycle Time | Nopea (sekuntia) muotin luomisen jälkeen | Pidempi, jokainen osa koneistettu erikseen |
| Ennakkosijoitus | Korkea (muotin suunnittelu ja luominen) | Matala (koneen asetukset ja materiaali) |
| tilavuus | Paras suuren volyymin tuotantoon | Paras pienille ja keskisuurille volyymeille, räätälöidyille osille |
| Suunnittelu joustavuus | Rajoitettu, kun muotti on tehty | Suuri joustavuus, helppo muokata CAD-ohjelmistoa |
| läpimenoaika | 2–6 viikkoa (muotin luominen) | 1-2 viikkoa (ilman työkaluja) |
| Osan hinta | Matala mittakaavassa | Korkeampi osaa kohden |
Työkalujen suunnittelu ja muottivirtausanalyysi
Muotin suunnittelu voi ratkaista projektisi onnistumisen tai epäonnistumisen. Tässä muotin virtausanalyysistä tulee paras ystäväsi. Tämä simulointityökalu ennustaa, miten muovi virtaa muotin läpi ennen kuin leikkaat terästä. Se havaitsee ongelmat varhaisessa vaiheessa, mikä säästää sinut kalliilta uudelleentöiltä. Hyödyt ovat konkreettisia:
- Estää kalliin työkalujen uudelleentyöstön tunnistamalla virtausongelmat ennen teräksen leikkaamista
- Optimoi portin ja juoksijan sijoittelun tasaisen täytön takaamiseksi, mikä vähentää hylkyä
- Lyhentää kiertoaikoja simuloimalla ja optimoimalla jäähdytysvaihetta
- Parantaa osan lujuutta ja mittapysyvyyttä tasaisen paineenjakauman ansiosta
- Parantaa pinnan viimeistelyä paikantamalla vika-alttiita alueita
Eräs lääkintälaiteyritys oppi tämän kantapään kautta. He käyttivät nailonia ruiskuvalettuihin osiin, mutta kohtasivat vääntymisongelmia, jotka eivät läpäisseet tasaisuustestiä. Kun suunnittelumuutokset ja työkalumuokkaukset epäonnistuivat, he suorittivat muotin virtausanalyysin, jossa verrattiin nailonia PC/ABS-muoviin. Simulaatio ennusti, että PC/ABS:n taipuma olisi pienempi lujuudesta tinkimättä. He vaihtoivat materiaaleja, rakensivat uusia työkaluja ja valmistivat tarvitsemansa tarkkuusosat. Siinä piilee simulaation voima materiaalivalinnan ohjaamisessa.
Prosessin validointi ja laadunvalvonta
Lääkinnällisten laitteiden komponenttien ruiskuvalu vaatii tiukkaa prosessin validointia. Konetta ei voi vain asettaa ja toivoa parasta. Jokainen parametri on dokumentoitava. Lämpötila, paine, jäähdytysaika ja syklin kesto ovat kaikki lukittuja. Tämä prosessin validointi varmistaa, että jokainen osa on identtinen edellisen kanssa. Laadunvalvonta ulottuu itse koneen ulkopuolelle. Jokaiselle lääketieteelliselle polymeerille on omat kuivaimet, jotka estävät ristikontaminaation. Suljetut materiaalinkäsittelyjärjestelmät minimoivat ilmassa leviävien hiukkasten kontaminaation. Täyssähköiset ruiskuvalukoneet poistavat hydraulinesteiden kontaminaatioriskit. Tuotannon jälkeinen purkaminen ja puhdistus estävät jäämien muodostumisen aiemmista sarjoista. Sisäinen analyyttinen laboratorio, jossa on TT-skannauksia ja DSC, tukee laadunhallintaa koko prosessissa.
CNC-koneistus monimutkaisille komponenteille
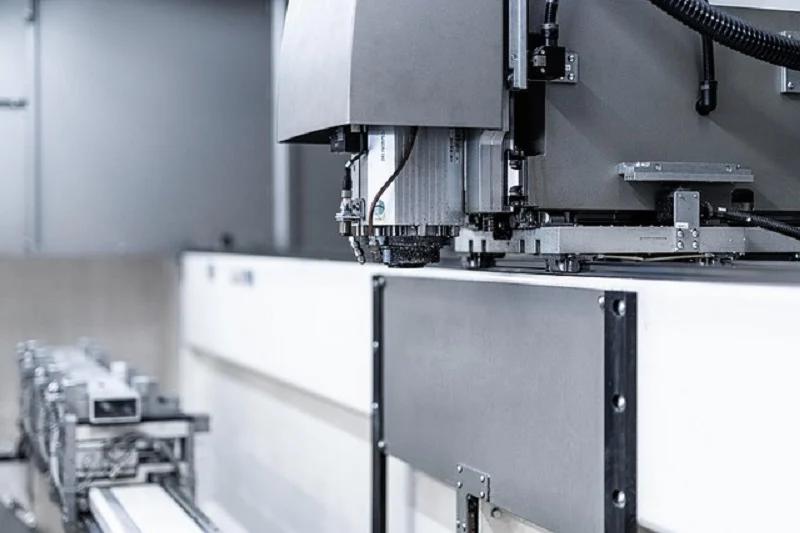
CNC-työstö poistaa materiaalia kiinteästä kappaleesta lopullisen muodon luomiseksi. Se tarjoaa vertaansa vailla olevaa tarkkuutta ja materiaalijoustavuutta. Monimutkaisten, tiukkojen toleranssien omaavien osien kohdalla tämä menetelmä on usein paras.
Sopivat materiaalit ja tiukat toleranssit
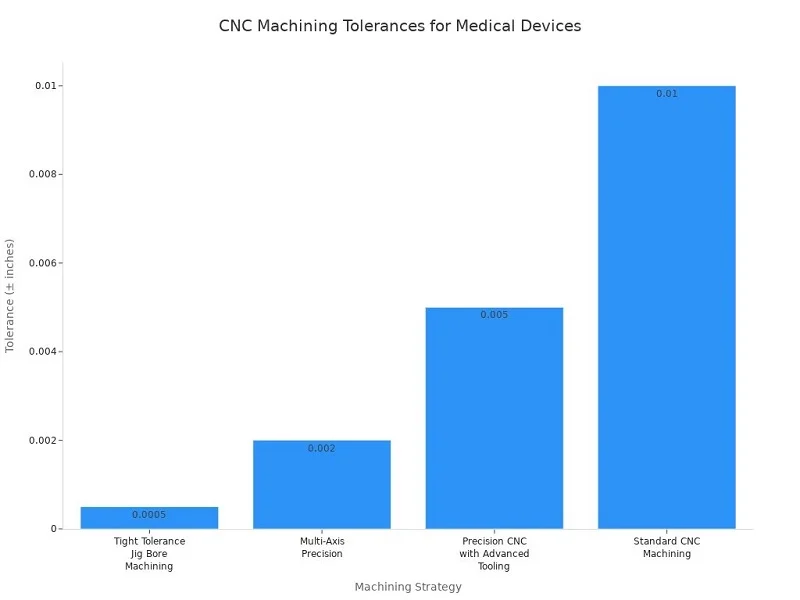
CNC-koneistus soveltuu monenlaisille materiaaleille. Metallit, kuten ruostumaton teräs 316L ja titaaniseokset, työstyvät kauniisti. Myös muovit, kuten PEEK ja polykarbonaatti, toimivat hyvin. Todellinen etu on mittatarkkuudessa. Tavallisessa CNC-koneistuksessa saavutetaan ±0.010 tuumaa. Tarkat asetukset edistyneillä työkaluilla saavuttavat ±0.005 tuumaa. Moniakselikoneet saavuttavat ±0.002 tuumaa. Vaativimmissa sovelluksissa tiukkatoleranssinen jigireiän koneistus saavuttaa ±0.0005 tuumaa.
Pinnan viimeistely ja toissijaiset toiminnot
Pinnan viimeistely on tärkeämpää kuin useimmat ihmiset ymmärtävät. Karkeat pinnat voivat pesimätä bakteereille ja vaarantaa steriloinnin. Tutkimukset osoittavat, että alle Ra 0.8 µm:n karkeat pinnat toimivat biofilmin säiliöinä. Kirurgisten instrumenttien suositeltu pinta-ala on Ra 0.4–0.8 µm. Elektrolyyttinen kiillotus tarjoaa tehokkaan ratkaisun metalliosille.
Elektrolyyttinen kiillotus tasoittaa mikroskooppisia huippuja, parantaa korroosionkestävyyttä ja voi tehostaa puhdistettavuutta. Tätä viimeistelytoimenpidettä käytetään erityisesti ruostumattomasta teräksestä valmistetuissa kanyyleissä, minimaalisesti invasiivisissa instrumenteissa ja nesteen kanssa kosketuksissa olevissa komponenteissa, joissa pinnan viimeistely vaikuttaa suoraan kykyyn poistaa orgaanista likaa ja mikrobikuormaa puhdistuksen aikana.
Elektrolyyttinen kiillotus vähentää pinnan karheutta noin 50 % ja lisää samalla korroosionkestävän passiivisen oksidikerroksen. Tämä yhdistelmä parantaa puhdistettavuutta ja steriloinnin kestävyyttä toistuvien autoklaavisyklien aikana.
Prototyyppien valmistus vs. tuotantokoneistus
CNC-koneistus palvelee sekä prototyyppien että tuotannon tehtäviä. Prototyyppien osalta se tarjoaa nopean läpimenon ja helpot suunnittelumuutokset. Voit iteroida nopeasti sitoutumatta kalliisiin työkaluihin. Oma CNC-koneistus mahdollistaa nopean prototyyppien valmistuksen ja monimutkaisten ominaisuuksien lisäämisen ruiskuvalettuihin osiin. Tuotannossa CNC käsittelee tehokkaasti pieniä ja keskisuuria määriä. Se toimii myös hyvin räätälöityjen osien kanssa, jotka eivät oikeuta muottia. Joustavuus muokata CAD-tiedostoja ja ohjelmoida koneita uudelleen tekee siitä ihanteellisen kehittyville malleille.
Lisäainevalmistus räätälöidyille osille
Additiivinen valmistus eli 3D-tulostus rakentaa osia kerros kerrokselta. Se on erinomainen geometrioiden luomisessa, joita perinteisillä menetelmillä ei voida saavuttaa.
FDM-, SLA- ja SLS-teknologiat
Lääketieteellisessä 3D-tulostuksessa on kolme pääteknologiaa, jotka hallitsevat sitä. FDM (Fused Deposition Modeling) puristaa sulatettua muovifilamenttia kerroksittain. Se on edullinen ja erinomainen prototyyppien valmistukseen. SLA (Stereolitografia) käyttää UV-valoa nestemäisen hartsin kovettamiseen. Se tuottaa tasaisempia pintoja ja hienompia yksityiskohtia. SLS (Selective Laser Sintering) sulattaa jauhehiukkasia laserilla. Se luo vahvoja, toimivia osia ilman tukirakenteita. Jokainen teknologia sopii erilaisiin tarpeisiin ja materiaaleihin.
Potilaskohtaiset ja monimutkaiset geometriat
Additive manufacturing loistaa potilaskohtaisissa laitteissa. Räätälöidyt implantit, kirurgiset ohjaimet ja anatomiset mallit hyötyvät kaikki tästä lähestymistavasta. Teknologia käsittelee monimutkaisia sisäisiä kanavia ja ristikkorakenteita, joita koneistuksella ei voida tuottaa. Ainutlaatuisten tai pienten osien kohdalla 3D-tulostus on usein perinteisen menetelmän ansiota parempi. Osan geometrialla on keskeinen rooli tässä päätöksessä. Ruiskuvalu ja dditive manufacturing käsittelevät tyypillisesti monimutkaisia geometrioita paremmin. CNC-koneistus tarjoaa laajemman materiaalivalikoiman ja suuremman mittatarkkuuden lopputuotteille.
Jälkikäsittely ja sääntelyyn liittyvät näkökohdat
3D-tulostetut osat ovat harvoin käyttövalmiita. Jälkikäsittelyvaiheet, kuten tukien poistaminen, pinnan tasoitus ja sterilointi, lisäävät aikaa ja kustannuksia. Myös sääntelyyn liittyvät näkökohdat vaihtelevat. FDA käsittelee 3D-tulostettuja lääkinnällisten laitteiden komponentteja erityisen tarkasti. Prosessin validoinnista tulee kriittinen, koska kerros kerrokselta tapahtuva rakentaminen voi aiheuttaa vaihtelua. Jokainen tulostuserä vaatii dokumentaatiota ja laatutarkastuksia. Lääkinnällisten laitteiden valmistuksessa tämä tarkoittaa erityistä huomiota yhdenmukaisuuteen ja jäljitettävyyteen.
Näiden valmistusprosessien välinen valinta riippuu erityistarpeistasi. Määrä, monimutkaisuus, materiaali ja budjetti vaikuttavat kaikki päätökseen. Monet yritykset yhdistävät menetelmiä. Ne käyttävät 3D-tulostusta prototyyppeihin, CNC-koneistusta räätälöityihin osiin ja ruiskuvalua massatuotantoon. Tämä hybridilähestymistapa maksimoi tehokkuuden jokaisessa kehitysvaiheessa.
NOBLEn kaltaiset kumppanit tuovat asiantuntemusta kaikkiin näihin valmistusprosesseihin. Kiinan johtavana valmistuskumppanina NOBLE auttaa prototyyppien ja massatuotannon kanssa. Heidän osaavuutensa kattaa CNC-koneistuksen, ruiskuvalun ja viimeistelytoiminnot. Tämä kokonaisvaltainen lähestymistapa virtaviivaistaa matkaa konseptista tuotantoon. Yhteistyö yhden kumppanin kanssa, joka ymmärtää sekä metallin että muovin prosessoinnin, yksinkertaistaa toimitusketjuasi ja varmistaa tasaisen laadun jokaisessa komponentissa.
Lääkinnällisten laitteiden komponenttien suunnittelunäkökohdat
Suunnittelu sitoo kaiken yhteen. Voit valita täydellisen materiaalin ja valmistusprosessin, mutta huono suunnittelu voi silti kaataa projektisi. Osan muoto, sen pinnan viimeistely ja se, miltä se tuntuu kirurgin kädessä, vaikuttavat kaikki lopputulokseen. Hyvä suunnittelu helpottaa tuotantoa, pitää laitteet puhtaina ja auttaa käyttäjiä käyttämään niitä turvallisesti. Tässä kohtaa lääkinnällisten laitteiden suunnittelu todella herää eloon.
Design for Manufacturability (DFM)
Valmistettavuussuunnittelu tarkoittaa osien luomista, jotka on helppo valmistaa tinkimättä toiminnallisuudesta. Se on filosofia, joka muokkaa jokaista päätöstä alkuperäisestä luonnoksesta lopulliseen tuotantoerään. Kun suunnittelet valmistus mielessä pitäen, säästät aikaa, rahaa ja turhautumista myöhemmin. DFM poistaa ei-välttämättömät suunnitteluelementit, mikä alentaa materiaali- ja työvoimakustannuksia. Se myös yksinkertaistaa työkaluja ja parantaa läpimenoaikaa, mikä leikkaa suoraan valmistuskustannuksia. Tavoite on yksinkertainen: saada osa toimimaan täydellisesti ja olemaan samalla mahdollisimman helppo valmistaa.
Geometrian yksinkertaistaminen tuotannon tehokkuuden parantamiseksi
Monimutkaiset muodot näyttävät vaikuttavilta, mutta niiden valmistus maksaa enemmän. Jokainen käyrä, reikä ja ominaisuus lisää työstöaikaa tai muotin monimutkaisuutta. Geometrian yksinkertaistaminen alentaa tuotantokustannuksia ja nopeuttaa sykliaikoja. Komponenttien ja valmistusprosessien standardointi eri tuotelinjoilla yksinkertaistaa toimintaa ja vähentää tuotannon vaihtelua. Tämä strateginen lähestymistapa alentaa yksikkökustannuksia ja parantaa samalla yhdenmukaisuutta. Lääkinnällisten laitteiden valmistuksessa määräysten noudattaminen lisää kiinteitä kustannuksia, jotka hyötyvät suuremmista volyymeista. Siksi yksinkertaisemmat ja hyvin skaalautuvat mallit ovat liiketoiminnan kannalta järkeviä.
Harkitse kädessä pidettävän diagnostiikkatyökalun koteloa. Suorakulmaisen, pyöristetyillä kulmilla varustetun laatikon muovaaminen on halvempaa kuin orgaanisen muodon, jossa on yhdistetyt käyrät, muovaaminen. Yksinkertaisempi versio toimii edelleen täydellisesti. Se vain maksaa vähemmän valmistaa. Tämä ero on tärkeä, kun valmistellaan tuhansia yksiköitä. Vaikeasti koottavien kokoonpanojen suunnittelu vähentää myös hylky- ja uudelleentyöstökustannuksia. Jokainen yksinkertaistus kerryttää arvoa.
Syväyskulmat, seinämän paksuus ja kylkiluiden suunnittelu
Ruiskuvalulla on omat sääntönsä. Noudata niitä, niin osat tulevat puhtaiksi. Jos et noudata niitä, saatat joutua vääntymään, uppoamaan ja osien juuttuminen voi olla hankalaa. Tässä ovat ruiskuvalettujen lääkinnällisten laitteiden komponenttien tärkeimmät ohjeet:
- Varmista, että seinämän paksuus on tasainen ja riittävä, ja käytä rakenteellisena tukena tukipuita tai ulokkeita.
- Varmista, että säteet ovat riittävän suuria tyhjien kohtien ja vääntymisen estämiseksi.
- Pyöristä kaikki terävät kulmat viisteillä muotin irtoamisen helpottamiseksi.
- Lisää riittävä vetokulma vaurioiden välttämiseksi osan poiston aikana.
- Varmista, että pinnan viimeistely on SPI:n (Society of the Plastics Industry) ohjeiden mukainen.
- Tarkista ja säädä osien toleranssit ruiskuvaluprosessiin sopiviksi.
Vetokulmat ovat pystysuorien seinämien pieniä kartioita, jotka mahdollistavat osan irtoamisen muotista. Ilman niitä osa jumittuu tai vaurioituu ulostyönnön aikana. Seinämän paksuus vaikuttaa jäähdytysaikaan ja rakenteelliseen eheyteen. Yhtenäiset seinämät estävät vajoamat ja sisäiset jännitykset. Rivat lisäävät lujuutta lisäämättä seinämän paksuutta. Nämä yksityiskohdat vaikuttavat pieniltä, mutta ne ratkaisevat tuotantoerän onnistumisen. NOBLEn kaltainen kumppani tarjoaa DFM-palautetta prosessin alkuvaiheessa ja havaitsee nämä ongelmat ennen työkalujen aloittamista.
Kokoonpanovaiheiden ja komponenttien määrän minimointi
Vähemmän osia tarkoittaa vähemmän ongelmia. Tämä on yksinkertainen totuus lääkinnällisten laitteiden valmistuksessa. Konseptin luomisen aikana yksinkertaisuus ja luotettavuus kulkevat usein käsi kädessä. Komponenttien määrän vähentäminen tukee suoraan luotettavuutta. DFMAI-optimointi (Design for Manufacture, Assembly, and Inspection) on keskeisessä asemassa lääkinnällisten laitteiden luotettavuuden saavuttamiseksi ja osoittamiseksi. Komponenttien minimointi on DFMAI-ydinstrategia, sillä vähemmän osia yksinkertaistaa kokoonpanoa, tarkastusta ja laadunvalvontaa.
Useiden toimintojen yhdistäminen yhdeksi komponentiksi vähentää validointivaatimuksia ja kokoonpanovaiheita. Se myös yksinkertaistaa varastonhallintaa. Yksi muovattu osa, joka palvelee kolmea toimintoa, voittaa kolme erillistä osaa, jotka vaativat kokoonpanoa. Vähemmän osia tarkoittaa myös vähemmän potentiaalisia vikaantumiskohtia. Lääkinnällisen laitteen kohdalla tämä parantaa suoraan potilasturvallisuutta. Myös toleranssien järkeistäminen auttaa. Vain toiminnon tosiasiallisesti vaatiman tarkkuuden määrittäminen minimoi koneistus- ja tarkastuskustannukset. Materiaalien standardointi projektien välillä hyödyntää olemassa olevaa dokumentaatiota ja välttää uudelleenkvalifiointikulut.
Puhdistettavuus ja pinnanlaatu
Sairaalat vaativat puhtaita laitteita. Siitä ei voi tinkiä. Lääkinnällisten laitteiden osien pintakäsittely vaikuttaa suoraan siihen, kuinka hyvin ne voidaan puhdistaa ja steriloida. Karheat pinnat vangitsevat bakteereja ja kestävät puhdistusta. Sileät pinnat pyyhkiytyvät helposti puhtaiksi. Tämä pintarakenteen ja hygienian välinen yhteys on ratkaisevan tärkeä lääkinnällisten laitteiden suunnittelussa. Myös valitsemasi materiaalit vaikuttavat puhdistettavuuteen ja vaatimustenmukaisuuteen sairaalaympäristöissä. Jotkut materiaalit kestävät kemiallisia puhdistusaineita paremmin kuin toiset. Jotkut kestävät toistuvaa sterilointia hajoamatta.
Pinnan karheus ja bakteerien tarttuminen
Bakteerit rakastavat karkeita pintoja. Mikroskooppiset urat ja kuopat antavat niille piilopaikkoja puhdistusaineilta. Tutkimukset osoittavat, että pinnan karheus korreloi suoraan bakteerien tarttumisen kanssa. Alla oleva taulukko näyttää suositellut arvot bakteerien kiinnittymisen minimoimiseksi.
| Pinnan karheusparametri | Suositeltu arvo | Kliininen vaikutus |
| Sa (keskimääräinen karheus) | Alle 0.2 μm | Estää tehokkaasti bakteerien kiinnittymisen; patogeeniset solut (0.5–2.0 μm) eivät pysty ankkuroimaan |
| Sa (kontrolloitu alue) | 0.2-0.5 μm | Kaksinkertainen optimaalinen suorituskyky: antibakteerinen + edistää luutumista |
| Ra (erittäin tarkka viimeistely) | Jatkuvasti alle 0.4 μm | Poistaa mikroreiät; minimoi bakteerien kiinnittymisen erittäin puhtaiden implanttien takaamiseksi |
| Ra (korkean riskin alue) | 0.8-1.5 μm | Luo ihanteelliset mikroympäristöt S. aureuksen ja P. aeruginosan biofilmien muodostumiselle |
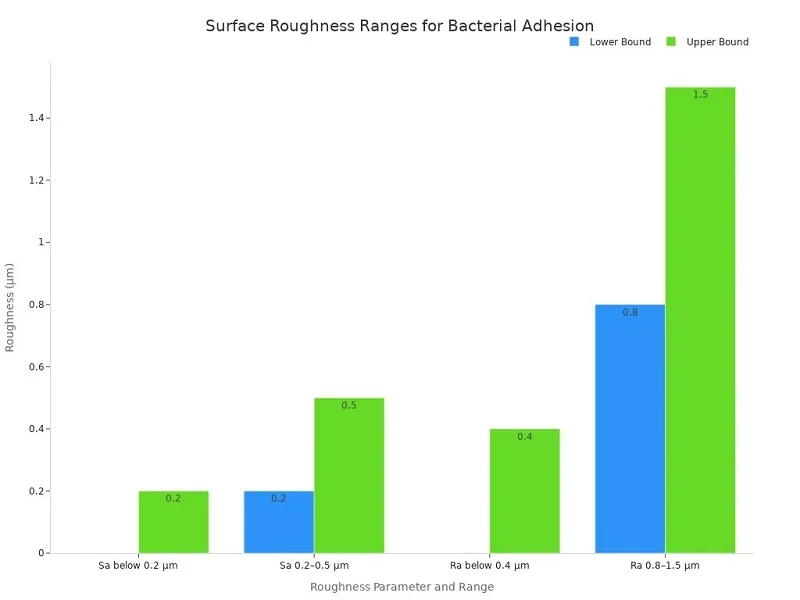
Viesti on selvä. Jos laitteesi koskettaa potilaita tai kehon nesteitä, pidä pinta sileänä. Tämä tarkoittaa, että kiinnität huomiota sekä valmistusprosessiin että viimeistelyvaiheisiin. Karkea pinta ei ainoastaan näytä pahalta. Se aiheuttaa hygieniariskin, joka voi vahingoittaa potilaita.
Metallien sähkökiillotus ja passivointi
Metalliosat tarvitsevat erityiskäsittelyn oikean pinnanlaadun saavuttamiseksi. Elektrolyysikiillotus on yksi tehokkaimmista menetelmistä. Tämä sähkökemiallinen prosessi poistaa pinnalta ohuen metallikerroksen, tasoittaen mikroskooppiset piikit ja laaksot. Tuloksena on pinta, joka estää bakteerien tarttumista ja on helpompi puhdistaa. Elektrolyysikiillotus parantaa myös korroosionkestävyyttä lisäämällä passiivisen oksidikerroksen. Tämä yhdistelmä parantaa puhdistettavuutta ja steriloinnin kestävyyttä toistuvien autoklaavisyklien aikana.
Passivointi on toinen tärkeä vaihe ruostumattoman teräksen käsittelyssä. Tässä prosessissa käytetään happokylpyä vapaan raudan poistamiseen pinnalta, jolloin jäljelle jää kromipitoinen kerros, joka kestää korroosiota. Yhdessä sähkökiillotus ja passivointi luovat pintoja, jotka täyttävät lääketieteellisten tilojen tiukat hygieniavaatimukset. Kirurgisten instrumenttien ja implantoitavien laitteiden kohdalla nämä viimeistelyvaiheet ovat välttämättömiä. Ne eivät ole valinnaisia lisävarusteita. Ne ovat osa sitä, mikä tekee laitteesta turvallisen potilaskäyttöön.
Polymeerien rakenne ja viimeistely
Muovit vaativat erilaista käsittelyä kuin metallit. Polymeeriä ei voi sähkökiillottaa. Mutta sen pintarakennetta voidaan hallita muotin suunnittelun ja prosessointiparametrien avulla. Muotin rakenne siirtyy suoraan valmiiseen osaan. Kiillotettu muottiontelo tuottaa sileän osan. Teksturoitu ontelo tuottaa mattapinnan. Valinta riippuu sovelluksesta. Sileät pinnat toimivat parhaiten nesteen kanssa kosketuksissa ja helpottavat puhdistusta. Teksturoidut pinnat voivat parantaa kahvojen ja ohjauspintojen pitoa. Tärkeintä on sovittaa pintakäsittely käyttötarkoitukseen. SPI-ohjeet auttavat insinöörejä määrittämään oikean pintakäsittelyn ruiskuvaletuille osille. Nämä standardit vaihtelevat peilikiillotetusta karkeisiin tekstuureihin, antaen suunnittelijoille selkeän sanaston tarpeidensa viestimiseen.
Ergonomia ja inhimilliset tekijät
Laite voi toimia täydellisesti laboratoriossa, mutta epäonnistua kentällä, jos sitä on hankala käyttää. Ergonomialla on merkitystä. Kirurgit pitelevät instrumentteja tuntikausia. Sairaanhoitajat käyttävät laitteita tehdessään moniajoa samanaikaisesti. Potilaat käyttävät kotilaitteita ilman koulutusta. Hyvä lääkinnällisten laitteiden suunnittelu ottaa huomioon kaikki nämä käyttäjät. Tavoitteena on tehdä laitteesta intuitiivinen, mukava ja turvallinen käyttää. Tässä kohtaa ihmislähtöinen suunnittelu tulee mukaan kuvaan.
Käyttäjäkeskeiset suunnitteluperiaatteet
Käyttäjäkeskeisessä suunnittelussa ihminen on etusijalla. Aloitetaan ymmärtämällä, kuka laitetta käyttää, miten he sitä käyttävät ja missä ympäristössä. Sitten suunnitellaan näiden tarpeiden ympärille. Tämä lähestymistapa vähentää virheitä ja parantaa tuloksia. Käytettävyystestaus mittaa, kuinka hyvin laite vastaa käyttäjien tarpeisiin. Keskeisiä mittareita ovat tyytyväisyys, tehokkuus, vaikuttavuus, opittavuus, mieleenpainuvaisuus, virheet ja hyödyllisyys. Jokainen mittari kertoo eri asioita käyttäjäkokemuksesta. Tyytyväisyys saadaan kyselylomakkeista ja käyttäjäkokeiluista. Tehokkuus näkyy tehtävien suorittamiseen kuluvassa ajassa. Vaikuttavuus mittaa sitä, kuinka monta tehtävää käyttäjät suorittavat onnistuneesti. Opittavuus seuraa, kuinka nopeasti käyttäjät hallitsevat laitteen käytön. Virheet paljastavat ongelma-alueita. Hyödyllisyys kuvaa sitä, auttaako laite käyttäjiä todella saavuttamaan tavoitteensa.
Pito, paino ja tuntopalaute
Kädessä pidettävien lääkinnällisten laitteiden komponentit asettavat ainutlaatuisia ergonomisia haasteita. Laitteen on tuntuttava tasapainoiselta kädessä. Sen on oltava riittävän kevyt pitkäaikaiseen käyttöön. Ja sen on annettava selkeää tuntopalautetta, jotta käyttäjät tietävät, milloin he ovat aktivoineet toiminnon. Kämmenlaitteiden suunnittelua koskeva tutkimus tarjoaa erityisiä ohjeita:
- KahvatyypitVoimaote tarjoaa jatkuvaa voimaa ja vakautta. Tarkkuusote sopii kätevyyteen. Hybridimenetelmä toimii parhaiten kädessä pidettävien lääkinnällisten laitteiden komponenttien kanssa.
- Ohjauspinnan suunnitteluSormenpäiden kosketusalueiden tulee vastata peukalon, etusormen ja keskisormen kokoa ja kaarevuutta. Niiden on toimittava sekä vasen- että oikeakätisille käyttäjille.
- Tekstuuri ja pitoOhjauspintojen tekstuurien tulee vastata tarvittavan voiman suuntaa ja määrää. Tämä antaa sormenpäille mahdollisuuden "purra" sisään pitoa varten.
- Dynaaminen otevarmuusKäyttäjien on pidettävä laitetta tukevasti kiinni käyttäessään sormenpääohjaimia samalla kädellä.
- ”Supersormi”-konseptiNimettömän ja vauvan sormen yhdistäminen koordinoiduksi otteeksi vapauttaa peukalon, etusormen ja keskisormen tarkkaa hallintaa varten.
Medtronic Hydrodebrider -käsikappale osoittaa tämän tasapainon käytännössä. Se määrittää tietyille sormille eri säätimet, jolloin käyttäjä voi käyttää laitetta yhdellä kädellä säilyttäen samalla turvallisen otteen. Tämä harkittu suunnittelu estää väsymistä ja vähentää vahingossa tapahtuvan aktivoinnin riskiä.
Käytettävyystestaus ja iteratiivinen tarkennus
Suunnittelu ei ole koskaan valmis. Se kehittyy testauksen ja palautteen avulla. Käytettävyystestauksen tulisi tapahtua usein ja ajoissa. Prototyypit päätyvät oikeille käyttäjille. He kokeilevat laitetta realistisissa tilanteissa. Heidän palautteensa ohjaa suunnittelumuutoksia. Sitten testataan uudelleen. Tämä iteratiivinen prosessi havaitsee ongelmat ennen kuin ne päätyvät markkinoille. Suunnitteluvirheen korjaaminen kehitysvaiheessa on paljon halvempaa kuin julkaisun jälkeen. Suunnittelun varmennustestaus vahvistaa, että laite täyttää sille määritellyt vaatimukset. Tämä muodollinen prosessi dokumentoi, että suunnittelu toimii tarkoitetulla tavalla. Yhdessä käytettävyystestauksen kanssa se antaa sinulle varmuuden siitä, että laitteesi toimii todellisessa maailmassa.
Sääntelyympäristö palkitsee tämän lähestymistavan. Virastot odottavat näkevänsä näyttöä käyttäjäkeskeisestä suunnittelusta ja käytettävyystestauksesta. He haluavat dokumentaation siitä, että inhimilliset tekijät on otettu huomioon koko kehitystyön ajan. Perusteellinen suunnittelun varmennustestausprosessi tarjoaa tätä näyttöä. Se myös vähentää kalliiden uudelleensuunnittelujen riskiä sääntelyvaatimusten jättämisen jälkeen. Laatu tulee tästä yksityiskohtien huomioimisesta jokaisessa vaiheessa.
Yhteistyö valmistuskumppanin kanssa, joka ymmärtää nämä suunnitteluperiaatteet, on ratkaisevaa. NOBLE tarjoaa asiantuntemusta sekä metallin että muovin prosessoinnissa, ja sen yhteistyöhön perustuva lähestymistapa sisältää suunnittelun tarkastelun ja DFM-palautteen. Heidän tiiminsä auttaa sinua hiomaan suunnitteluasi valmistettavuuden parantamiseksi samalla, kun säilytetään laitteesi tarvitsemat ergonomiset ja puhdistettavuusominaisuudet. Tämä kumppanuus virtaviivaistaa matkaa konseptista tuotantoon varmistaen, että lääkinnällisten laitteiden komponentit täyttävät korkeimmat turvallisuus- ja suorituskykystandardit.
NOBLE: Lääkinnällisten laitteiden komponenttien kumppanisi

Oikean valmistuskumppanin valinta voi ratkaista projektisi onnistumisen tai epäonnistumisen. NOBLE ei ole pelkkä tuotantoyhtiö. Olemme täyden palvelun kumppani, joka kulkee mukanasi ensimmäisestä luonnoksesta lopulliseen koottuun tuotteeseen. Tiimimme hoitaa sekä metallin että muovin käsittelyn saman katon alla. Tämä tarkoittaa vähemmän luovutuksia, vähemmän väärinkäsityksiä ja sujuvampaa polkua markkinoille. Lääkinnällisten laitteiden komponenttien osalta tämä integroitu lähestymistapa tarjoaa todellista arvoa.
Metallin ja muovin käsittelyominaisuudet
CNC-työstö, leimaamallaja viimeistely
Metalliosaamisemme kattaa koko kirjon. CNC-koneistus käsittelee monimutkaisia geometrioita jopa ±0.0005 tuuman tarkkuudella tarvittaessa. Leimaaminen tuottaa suuria volyymeja nopeasti ja tasaisesti. Viimeistelytoimenpiteet, kuten sähkökiillotus ja passivointi, luovat pintoja, jotka kestävät bakteerien tarttumista ja täyttävät sairaalahygieniastandardit. Nämä prosessit toimivat yhdessä tuottaakseen kirurgisia instrumentteja, implantoitavien laitteiden koteloita ja nesteen kanssa kosketuksissa olevia komponentteja, jotka toimivat luotettavasti.
Ruiskupuristus ja ekstruusio
Muovien osalta ruiskuvalu tuottaa tarkkoja osia mittakaavassa. Tiimimme suorittaa muottivirtausanalyysin ennen teräksen leikkaamista ja havaitsee vääntymisen ja virtausongelmat varhaisessa vaiheessa. Ekstruusio tuottaa jatkuvia profiileja putkille ja katetreille. Työskentelemme lääkinnällisten laitteiden materiaalien, kuten PEEK:n, polykarbonaatin ja PPSU:n, kanssa ja sovitamme jokaisen polymeerin sovelluksen vaatimuksiin. Prosessin validointi lukitsee jokaisen parametrin, jotta jokainen osa vastaa viimeistä.
Kokoonpano- ja pakkauspalvelut
Tuotanto ei pääty komponenttitasolle. NOBLE tarjoaa kokoonpanopalveluita, jotka yhdistävät useita osia valmiiksi laitteiksi. Pakkauspalvelut varmistavat, että tuotteesi pysyy steriilinä koko sen säilyvyysajan. Tämä kokonaisvaltainen ominaisuus tarkoittaa, että hallinnoit yhtä kumppania useiden toimittajien sijaan. Hyödyt kertyvät nopeasti:
- KustannussäästötEi pääomasijoituksia laitteisiin, alhaisemmat työvoimakustannukset ja nopeampi skaalaus ilman tilojen laajentamista
- Nopeampi markkinointiKokonaisvaltainen tuki konseptista ja prototypointeista täysimittaiseen tuotantoon virtaviivaistaa prosessia
- RiskienhallintaAsiantuntemus määräystenmukaisuudessa, laadunvalvonnassa ja toimitusketjun vakaudessa minimoi tuotanto- ja takaisinvetoriskejä
- Pääsy huipputeknologiaanEdistykselliset valmistuslaitteet parantavat tarkkuutta, tehokkuutta ja skaalautuvuutta
Laatusertifikaatit ja vaatimustenmukaisuus
ISO 9001:2015- ja ISO 13485:2016 -sertifioitu
Laatu ei ole NOBLElla muotisana. Se on dokumentoitu sitoutuminen. Laitoksellamme on ISO 9001:2015- ja ISO 13485:2016 -sertifikaatit. Nämä standardit kattavat lääkinnällisten laitteiden valmistuksen kaikki osa-alueet suunnittelun valvonnasta jäljitettävyyteen. FDA aikoo yhdenmukaistaa laatujärjestelmäasetuksensa standardin EN ISO 13485:2016 kanssa uuden QMSR:n kautta. Tämä sertifiointi asettaa sinut tämän muutoksen kärkeen. Se osoittaa myös riskiperusteisen lähestymistavan laadunhallinnan vaatimustenmukaisuuteen, jonka sääntelyviranomaiset tunnustavat maailmanlaajuisesti.
FDA:n rekisteröity laitos
Laitoksemme on FDA:n rekisteröity. Rekisteröinti tarkoittaa, että ymmärrämme Yhdysvaltain markkinoille tarkoitettujen lääkinnällisten laitteiden komponenttien valmistukseen liittyvät dokumentointi-, tarkastus- ja raportointivaatimukset. Ylläpidämme viranomaishyväksyntöjä varten tarvitsemiasi tietoja, joten toimituspakettisi on valmiina, kun sinäkin olet valmis.
Sitoutuminen jatkuvaan parantamiseen
Sertifioinnit eivät ole staattisia saavutuksia. Ne vaativat jatkuvaa työtä. NOBLE investoi jatkuvaan parantamiseen jokaisella osastolla. Seuraamme vikamääriä, syklin aikoja ja asiakaspalautetta. Auditoimme prosessejamme säännöllisesti. Tämä sitoutuminen vähentää takaisinvetojen riskiä ja lisää asiakkaiden luottamusta. Se luo myös kulttuurin, jossa laadun parantaminen on jokaisen tehtävä.
Yhteistyöhön perustuva lähestymistapa suunnittelusta tuotantoon
Suunnittelukatselmus ja DFM-palaute
Paras aika havaita valmistusongelmat on ennen kuin niitä ilmenee. NOBLEN insinöörit tarkistavat suunnittelusi varhaisessa vaiheessa ja tarjoavat valmistettavuuspalautetta, joka estää kalliit uudelleentyöt. Myöhässä havaitut valmistettavuusongelmat käynnistävät CAD-tarkistuksia, työkalumuutoksia ja lisätestejä. Lääkinnällisten laitteiden komponenttien osalta nämä viivästykset lykkäävät todentamista, validointia ja sääntelyviranomaisten lähettämistä. Yhteistyössä suunnittelemamme laitteet tarkistavat pintatyökalut ja materiaalirajoitukset ennen kuin sitoudut kalliisiin työkaluihin.
Prototyyppien ja validoinnin tuki
Rakennamme prototyyppejä käyttäen materiaaleja ja prosesseja, jotka vastaavat lopullista tuotantoa. Tämä tuotantoa vastaava lähestymistapa estää virheet varmennustestauksen tai skaalauksen aikana. Prototyyppien kokoonpanojen testaaminen ennen suunnittelun jäädyttämistä estää myöhäisvaiheen muutokset, jotka muuten lisäisivät viikkoja tai kuukausia aikatauluun. Jokainen prototyyppi tuottaa näyttöä suunnittelun varmentamista, validointia ja inhimillisten tekijöiden vaikutusten arviointia varten.
Skaalautuva tuotanto ja toimitusketjun hallinta
Prototyypistä kaupalliseen tuotantoon skaalautuminen vaatii täydellistä uudelleensuunnittelua valmistettavuuden varmistamiseksi. Prototyypeissä toimivat komponentit voivat vikaantua skaalautuvasti. Kokoonpanoprosessien on supistuttava dramaattisesti. NOBLE hallitsee tätä siirtymää sujuvasti. Optimoimme toimitusketjuja kustannusten ja luotettavuuden suhteen, hallitsemme yhden toimittajan riskejä ja käsittelemme komponenttien vanhentumista. Avoimet viestintäkanavat ja nimetty yhteyshenkilö pitävät palautekanavat nopeina. Tulos? Kumppani, joka auttaa sinua navigoimaan jokaisessa kehitysvaiheessa konseptin todistamisesta sääntelyviranomaisten hyväksyntöihin ja kaupalliseen mittakaavaan.
Materiaalivalinta, valmistusprosessit ja suunnittelu eivät toimi yksinään. Ne muodostavat yhden yhtenäisen järjestelmän. Jokainen valinta vaikuttaa seuraavaan, ja jokainen päätös vaikuttaa potilasturvallisuuteen. Määräystenmukaisuus ei ole lopullinen valintaruutu – se on jatkuva läpikulku koko kehitysprosessin. MDCG 2020-3 -ohjeet auttavat sinua arvioimaan, onko komponentin muutos merkittävä vai ei, ja pitämään lääkinnällisen laitteesi aikataulussa.
Uudet työkalut, kuten 3D-tulostus, tekoäly ja robotiikka, muokkaavat lääkinnällisten laitteiden valmistusta. Nämä teknologiat mahdollistavat personoidut implantit ja älykkäämmät tuotantolinjat. Yhteistyö kokeneen valmistajan, kuten NOBLEN, kanssa virtaviivaistaa tätä matkaa konseptista tuotantoon. Arvioi nykyisiä prosessejasi. Etsi heikkouksia suunnittelussasi, materiaaleissasi tai laatujärjestelmissäsi. Tulevaisuus palkitsee ne, jotka sopeutuvat ajoissa ja pysyvät uteliaina tulevaisuudesta.
Lääkinnällisten laitteiden komponenttien usein kysytyt kysymykset
Mikä on yleisin virhe materiaalivalinnassa?
Materiaalin valitseminen vain sen halvuuden tai helpon saatavuuden perusteella aiheuttaa usein ongelmia. Insinöörit joskus ohittavat bioyhteensopivuus- tai sterilointitarkistukset. Tämä johtaa uudelleensuunnitteluun, viivästyksiin tai takaisinkutsuihin. Testaa aina materiaalisi kaikkien vaatimusten mukaisesti ennen tuotannon aloittamista.
Miten valitsen ruiskupuristuksen ja CNC-koneistuksen välillä?
Mieti, kuinka monta osaa tarvitset ja kuinka monimutkaisia ne ovat. Ruiskuvalu toimii parhaiten suurissa sarjoissa, joissa jokainen osa maksaa vähemmän. CNC-koneistus sopii pienille erille, räätälöidyille osille tai tiukoille toleransseille. Nopeissa muutoksissa CNC voittaa. Massatuotannossa ruiskuvalu ottaa vallan.
Toimiiko 3D-tulostus lääkinnällisten laitteiden komponenttien tuotannossa?
Kyllä, mutta tietyin rajoituksin. Additiivinen valmistus sopii erinomaisesti potilaskohtaisille implanteille ja monimutkaisille muodoille. Jälkikäsittely lisää aikaa ja kustannuksia. Sääntelyviranomaiset tarkastelevat asiaa tarkemmin, koska kerros kerrokselta tehdyt rakennukset voivat vaihdella. Prototyyppien kohdalla 3D-tulostusta on vaikea voittaa. Tuotannon osalta on tärkeää miettiä kompromisseja huolellisesti.
Mikä pintakäsittely estää bakteerien kasvua?
Pidä pinnat sileinä. Tutkimukset osoittavat, että alle Ra 0.4 µm:n karheus vähentää bakteerien tarttumista. Ra 0.8–1.5 µm:n pinnat tarjoavat biofilmeille hyvän kasvualustan. Metallien elektrolyyttinen kiillotus ja muovien muottipesien kiillotus auttavat sinua saavuttamaan nämä tavoitteet joka kerta.
Miten sterilointimenetelmä vaikuttaa materiaalivalintaan?
Jokainen menetelmä rasittaa materiaaleja eri tavoin. Höyry pilaa lämpöherkät muovit. Gammasäteily voi hajottaa joitakin polymeerejä. Etyleenioksidi toimii useimpien materiaalien kanssa, mutta vaatii ilmastusta. Testaa materiaali valitsemallasi menetelmällä etukäteen. Polykarbonaatti, PEEK ja termoplastiset elastomeerit on tehty kestämään sterilointi lähes muuttumattomana.
Mitä on valmistettavuussuunnittelu ja miksi sillä on merkitystä?
DFM tarkoittaa osien suunnittelua, jotka on helppo valmistaa menettämättä kuitenkaan toiminnallisuutta. Se sisältää muotojen yksinkertaistamisen, oikeiden leikkauskulmien lisäämisen ja seinämän paksuuden pitämisen tasaisena. Hyvä DFM leikkaa kustannuksia, nopeuttaa tuotantoa ja estää virheitä. Valmistuskumppani voi tarkistaa suunnittelusi varhaisessa vaiheessa ja havaita ongelmat ennen kuin kulutat työkaluihin.
Kuinka kauan lääkinnällisen laitteen komponentin saaminen tuotantoon kestää?
Aikataulut vaihtelevat paljon. Ruiskuvalutyökalujen valmistus kestää 2–6 viikkoa. CNC-koneistus voi alkaa 1–2 viikossa ilman työkaluja. Additiivinen valmistus tarjoaa prototyyppien nopeimman läpimenoajan. Lisää aikaa validointiin, sterilointitestaukseen ja lakisääteisten asiakirjojen täyttämiseen. Täyden palvelun kumppani, kuten NOBLE, tekee koko prosessista sujuvamman.
Mitä sertifikaatteja lääkinnällisten laitteiden valmistuskumppanilla tulisi olla?
Etsi standardia ISO 13485:2016, joka on maailmanlaajuinen lääkinnällisten laitteiden laatustandardi. ISO 9001:2015 kattaa yleiset laatujärjestelmät. FDA:n rekisteröinti on tärkeää myynnin kannalta Yhdysvalloissa. Nämä sertifikaatit osoittavat sitoutumista jäljitettävyyteen, riskienhallintaan ja jatkuvaan parantamiseen. Ne myös helpottavat sääntelyyn liittyvien hakemusten lähettämistä.







