
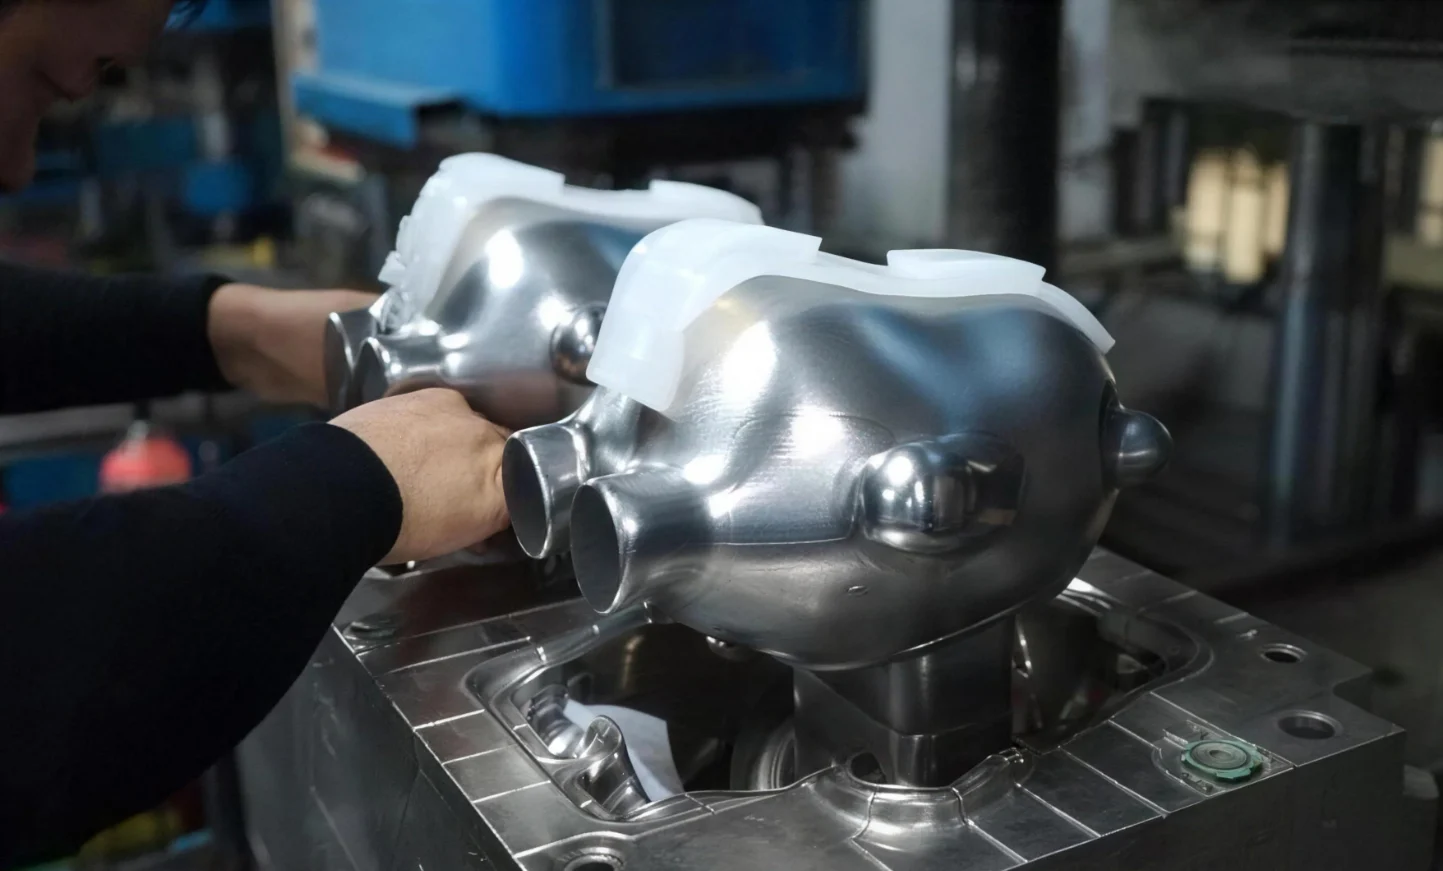
 esittely
Valurakenteen suunnittelu on tasapainoilua. Osan on toimittava. Mutta se on myös valmistettava niin, ettei puoltakaan tuotannosta mene hukkaan.
Seuraavat 30 keskeistä kohtaa käyvät läpi teorian. Ne ovat käytännöllisiä. Ne on järjestetty sen mukaan, millä on merkitystä tehdaslattialla. Ensinnäkin, voiko sitä ollenkaan valaa? Se on prosessin toteutettavuus. Toiseksi, kestääkö se? Se on rakenteellinen eheys. Kolmanneksi, miten sisätilat käsitellään? Se on onteloiden ja ydinten suunnittelu. Lopuksi, miten siitä tehdään halvempaa ja luotettavampaa? Se on vahvistaminen ja yksinkertaistaminen.
Jokainen kohta käsittelee todellista ongelmaa. Käytä niitä yhdessä.
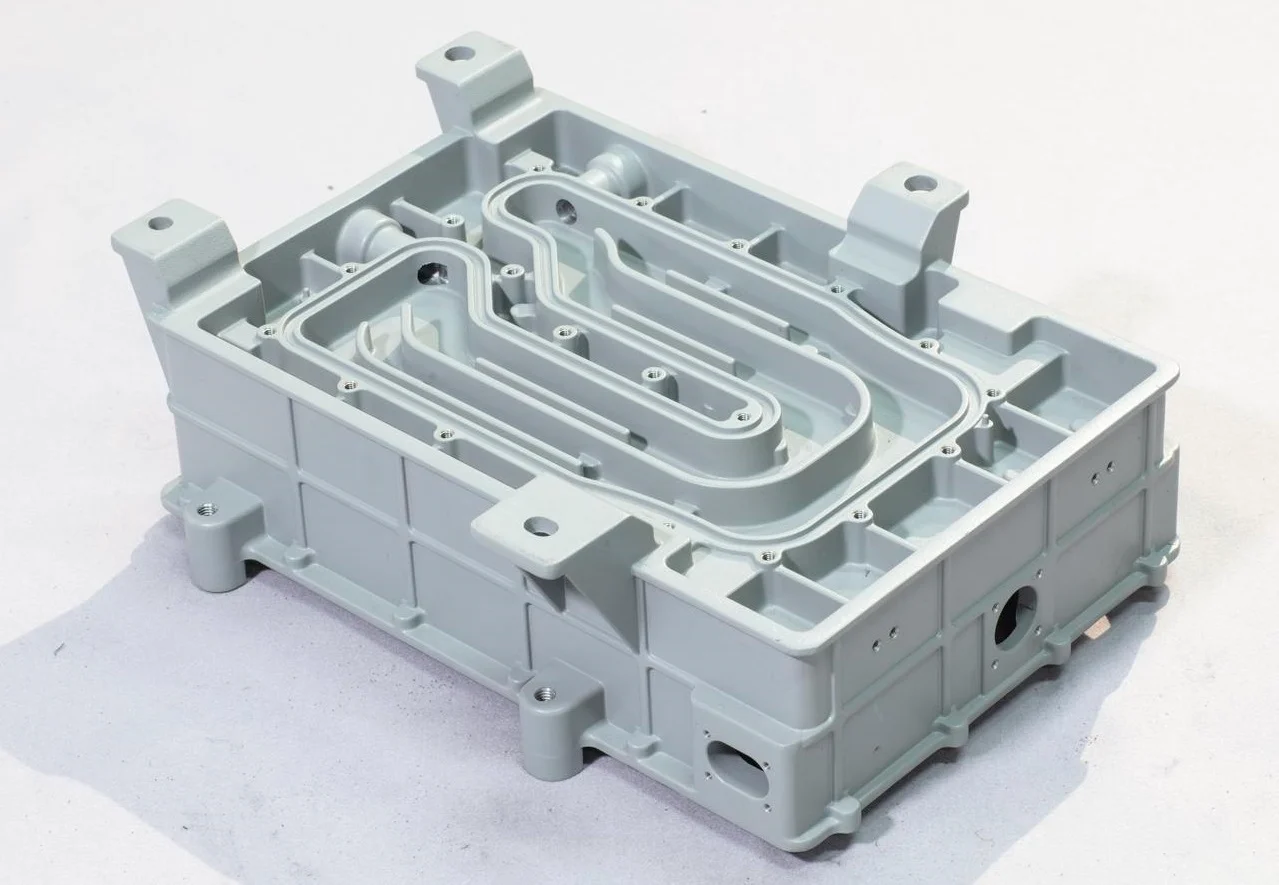
Mitä on valu ja miksi valurakenteen suunnittelulla on merkitystä?
Mikä on Valu?
Käyttäjä kaataa sulaa metallia tai muovia muottiin. Kun se jäähtyy ja kovettuu, hän voi vetää osat ulos.
Miksi valurakenteiden suunnittelu on tärkeää?
Hyvin suunniteltu valurakenne tulee muotista ulos puhtaana. Siinä on muutamia vikoja. Työkalut ovat suoraviivaisia. Tehdasmainen tuotanto ilman jatkuvia pysähdyksiä.
Mutta huono suunnittelu? Paksujen osien sisälle syntyy kutistumisonteloita. Pinnan lähellä on kaasuhuokoisuutta. Hiekka jää loukkuun paikkoihin, joihin ei ylety. Osa vääntyy jäähtyessään. Se halkeilee ravistelun aikana.
Valusuunnittelusääntöjen huomiotta jättämisen kustannusvaikutukset
Hinta maksetaan moninkertaisesti.
Ensin muotti vaatii uudelleentyöstöä. Se maksaa aikaa ja rahaa. Sitten tuotanto käynnistyy. Hylkkytuotteiden määrä pysyy korkeana. Osia katoaa. Aikataulut venyvät.
Jälkikäsittelyä lisätään korjaamaan sitä, mitä valu ei pystynyt toimittamaan. Osakohtainen hinta nousee.
Pahimmassa tapauksessa? Osa hajoaa käytössä. Seurauksena on kenttävika. Takaisinkutsu. Oikeusjuttu.
Valurakenteiden suunnittelun ydintavoite
Ensimmäisessä luonnoksessa tasapainotetaan kolme asiaa. Toimivuus, Lujuus ja Valmistettavuus.
Täydellistä muotoa ei pidä suunnitella ensin ja sitten tarkistaa sen muovattavuutta. Säännöt ovat ensin. Suunnittelu toimii niiden puitteissa.
Tavoitteena on valukappale, joka on riittävän luja, kevyt, helppo muovata, helppo keernata ja nopea puhdistaa. Kaikkiin viiteen on osuttava. Se on hyvä valurakenteen suunnittelu.

Toteutettavuussuunnittelu — Valukappaleiden valmistettavuus ja helppo purku
1. Jakoviivan suunnittelun periaatteet
Pidä jakoviiva yksinkertaisena. Yksi suora viiva on parempi kuin kolme siksak-kuviota. Jokainen ylimääräinen viiva on kohta, jossa asiat menevät pieleen.
Tässä on käytännön ongelma. Muotinpuolikkaat eivät koskaan ole täydellisesti linjassa. Aina on pieni epäsuhta. Tämä epäsuhta näkyy kappaleessasi rumana harjanteena tai porrastuksena. Et voi koneistaa sitä kokonaan pois. Joten vältä jakoviivojen tekemistä näkyville, kosmeettisille pinnoille alusta alkaen. Hyvässä valurakenteen suunnittelussa jakoviivoja käsitellään toiminnallisina päätöksinä, ei jälkikäteen tehtyinä ajatuksina.
2. Pinnan geometria ja muotin irrotus
Varo koveria pintoja. Nämä ovat sisäänpäin kaarevia pintoja. Ne toimivat kuin mekaaniset lukot. Jähmettynyt metalli tai muovi ei voi fyysisesti vetää ulos muotista repeämättä. Valurakenteen suunnittelun perussääntö on, että jokaisen pinnan on joko oltava vetosuuntaan tai siinä on oltava riittävästi vetoa irtoamiseen.
Yhdistä kohoumat. Yhdistä ne yhdeksi paksummaksi rakenteeksi sen sijaan, että levittäisit pieniä elementtejä kaikkialle. Tämä yksinkertaistaa koko valurakenteen suunnittelua.
Suuret valukappaleet ovat erikoistapaus. Pienet ulkonevat osat ulkopuolella – pienet kohoumat, nystyrät, logot – ovat ongelmallisia. Ne katkeavat muotista irrotettaessa tai aiheuttavat osan jumiutumisen. Jos valukappale on suuri, pidä ulkopinnat puhtaina.

Rakenteellinen eheys — Seinän paksuuden hallinta ja vikojen ehkäisy
Osa, joka näyttää hyvältä muotista ulos tullessaan, mutta halkeaa kolme viikkoa myöhemmin, on vika. Valurakenteen suunnittelussa on otettava huomioon, mitä tapahtuu metallin jäätymisen jälkeen.
3. Yhtenäinen seinämän paksuus
Paksut osat jäähtyvät hitaasti. Ohuet osat jäähtyvät nopeasti. Tämä ero luo sisäistä jännitystä. Ratkaisu on tylsä mutta tehokas: pidä seinät kaikkialla saman paksuisina.
Miten lisäät lujuutta paksuntamatta osaa? Käytä vahvistusripoja. Ne lisäävät jäykkyyttä luomatta massiivista kuumaa kohtaa.
Tässä on erityinen sääntö. Sisäseinien tulee olla ohuempia kuin ulkoseinät, jotka ovat vain väliseiniä tai tukea varten.
4. Tee siirtymistä asteittaisia
Älä astu paksulta seinältä ohuelle seinälle yhdellä jyrkällä pudotuksella. Kulmasta tulee jännityksen kohoaja. Se halkeaa.
Sen sijaan, pienennä muutosta. Käytä sädettä risteyksessä. Levitä siirtymä matkan päähän.
Vältä teräviä kulmia kahden seinän leikkauspisteessä. Terävä sisäkulma on halkeama, joka odottaa ilmestymistään. Pyöristettyjen kulmien lisääminen on oikea vastaus.
5. Vältä prosessin aiheuttamia vikoja
Tässä on kolme erityistä muotoa, joita kannattaa välttää.
- Suuret ohuet vaakasuorat pinnat. Nämä ovat ongelmallisia. Kun kaadat, kaasu ja irtonainen hiekka nousevat pinnalle ja jäävät loukkuun tuon tasaisen katon alle. Päädyt huokoisuuteen tai hiekkasulkeumiin suoraan pinnalle.
- Muodot, jotka lukitsevat jäännösjännityksen. Jäähtyessään osa haluaa kutistua. Jos geometria estää kutistumisen – kuten umpinainen rengas tai täysin suljettu laatikko – jännitys kerääntyy sisäisesti.
- Tarkista vapaa kutistuminen. Valukappaleen on voitava jähmettyä sisäänpäin osumatta jäykkään rakenteeseen. Jos se ei voi liikkua, se halkeaa. Tämä on keskeinen oppitunti valukappaleiden rakennesuunnittelussa. Suunnittele ensin kutistuminen ja lisää sitten toiminto.

Ydin- ja ontelosuunnittelu — Ydinvalmistuksen yksinkertaistaminen ja hiekanpoiston helpottaminen
6. Hankkiudu eroon ytimistä tai tee niistä yksinkertaisia
Esitä yksi kysymys etukäteen. Tarvitsetko todella tuota sisäistä onteloa? Voitko muuttaa osan toimintoa sen välttämiseksi?
Jos aukko on pakko suunnitella, suunnittele se läpireiäksi. Reikään, joka menee kokonaan läpi, on helpompi porata keerna kuin pohjareikään, joka pysähtyy seinän sisäpuolelle. Läpireiän keernassa on kaksi tukea. Pohjareiän keernassa on yksi. Tämä yksittäinen tuki on heikko kohta.
Käytännön tavoite on tehdä sisäontelon geometriasta yhtä yksinkertainen kuin ulkomuoto. Monimutkaiset sisäosat tarkoittavat monimutkaisia keernoja. Monimutkaiset keernat tarkoittavat suurempaa hylkyprosenttia.
7. Ytimen prosessoitavuus
Mieti, miten ydin tulee ulos. Älä vain miten se menee sisään.
Vältä tai minimoi seppeleitä. Nämä ovat pieniä metallitukia, jotka pitävät ytimen paikallaan. Ongelma? Ne sulavat ympäröivään metalliin. Nyt sinulla on vieras sulkeuma, jolla on erilaiset ominaisuudet. Se on mahdollinen halkeaman alkupiste.
Suunnittele ydin niin, että se on vakaa valamisen aikana. Hölmö ydin tuottaa hölmöä onteloa. Se ei ole tarkkaa. Se on romua.
8. Poista hiekka
Valun jälkeen ydinhiekka on poistettava. Tämä ei ole triviaalia. Monimutkaiset sisäiset kanavat keräävät hiekkaa. Käyttäjät käyttävät tuntikausia ravisteluun, vasarointiin ja huuhteluun.
Suunnittelu helpottaa hiekan poistoa. Suuret aukot auttavat. Suorat käytävät auttavat. Vältä umpikujia, joihin hiekka voi piiloutua.
Tässä on käytännöllinen ominaisuus. Lisää reikien ympärille kohoumia. Nämä ovat kohoumia. Ne vahvistavat aukon ympärillä olevaa aluetta. Ne antavat myös puhtaan ja tasaisen kohdistuspinnan myöhempää työstöä varten. Pieni kohouma ratkaisee kaksi ongelmaa kerralla. Tämä on tehokas valurakenteen suunnittelu.
Ydinsääntö on yksinkertainen. Jokainen ydin lisää kustannuksia, riskejä ja työvoimaa. Poista se. Jos et pysty yksinkertaistamaan sitä. Jos et pysty yksinkertaistamaan sitä, suunnittele helppo hiekan poisto. Älä jätä tätä vaihetta huomiotta.
Kylkiluiden ja kokonaisoptimoinnin tehostaminen — Tehokkaat kuormitusreitit ja suunnittelun yksinkertaistaminen
9. Laita kylkiluut sinne, missä ne toimivat
Älä sijoita kylkiluita satunnaisesti. Mieti kuormaa. Mistä suunnasta voima tulee? Kylkiluun on oltava linjassa kyseisen suunnan kanssa. Kuormaan nähden kohtisuorassa oleva kylkiluu ei tee juuri mitään.
Jokaisen kylkiluun tulisi ansaita paikkansa. Kysy itseltäsi: Lisääkö tämä kylkiluu todella vakautta? Vai onko se vain ylimääräistä painoa ja mahdollinen kutistumiskohta?
Tässä on testi. Irrota kylkiluu mielessäsi. Toimiiko osa edelleen? Jos toimii, poista kylkiluu. Jos osa pettää, pidä se. Mutta aseta se tarkasti.

10. Yksinkertaista koko muotoa
Pilko suuret ja monimutkaiset rakenteet yksinkertaisemmiksi lohkoiksi. Kymmenestä yksinkertaisesta muodosta koostuva valukappale on helpompi tehdä kuin yksi mutkittelevasta muodosta koostuva valukappale.
Kiinnitä huomiota kuormitusreitteihin. Voima tulee osaan yhdessä pisteessä. Se kulkee rakenteen läpi. Se on toisessa pisteessä. Kylkien ja tukien tulee seurata täsmälleen tätä linjaa. Kaikki poikkeamat aiheuttavat taivutusjännitystä, jota varten valua ei ole suunniteltu.
Tukipisteillä on merkitystä. Mihin tämä valu kiinnittyy johonkin muuhun? Nämä kohdat ovat jännityskeskittymiä. Lisää massaa siihen. Lisää ripoja siihen. Älä jätä niitä ohuiksi.
Poista tarpeettomat pyöristykset. Kyllä, pyöristykset vähentävät jännityskeskittymiä terävissä kulmissa. Mutta pyöristys lisää myös työstöaikaa, jos pinta vaatii jälkikäsittelyä. Ylisuuri pyöristys voi myös luoda paikallisen paksun osan, joka kutistuu ja muodostaa ontelon. Käytä pyöristyksiä tarvittaessa. Jätä ne pois sieltä, missä ne aiheuttavat haittaa.
Valurakenteiden suunnittelun tavoitteena ei ole maksimaalinen monimutkaisuus, vaan riittävä lujuus minimaalisella vaivalla.
Yhteenveto
Olet käynyt läpi kategoriat. Nyt prosessin toteutettavuus on etusijalla. Jos et pysty purkamaan sitä, millään muulla ei ole väliä. Se on perusta. Jos teet sen väärin, projekti pysähtyy ennen kuin se edes alkaa.
Seuraavaksi on seinämän paksuuden hallinta. Se estää yleisiä vikoja – halkeamia, onteloita ja vääntymistä. Epätasaiset seinämät rikkoutuvat. Tätä ongelmaa ei voi ratkaista tarkastamalla.
Ytimen suunnittelu asettaa monimutkaisuuden rajan. Jokainen ydin lisää kustannuksia ja riskejä. Ytimien yksinkertaistaminen ei ole esteettinen valinta. Se on taloudellinen valinta.
Rivat ja kuormitusreitit antavat sinulle lujuus-painosuhteen. Hyvä sijoittelu tekee osasta vahvan. Huono sijoittelu tekee siitä raskaan ja silti heikon.
Nyt ottakaa se käyttöön!

Lue lisää NOBLEN valukappaleiden valmistuksesta
Olemme erikoisliike, joka keskittyy kahteen asiaan: CNC-koneistukseen ja ruiskuvaluun. Sitä me teemme. Se on kaikki mitä teemme.
Ydinvalmistuskyvyt
Leikkaamme metallia ja muovia. CNC-jyrsintä , CNC-sorvausta , 5-akselista koneistusta . Monimutkaiset muodot eivät ole ongelma. Tiukat toleranssit ovat arkipäivää.
Tarjoamme myös muovausta. Ruiskuvalua muoviosille, mukaan lukien räätälöidyt komponentit. Prototyyppejä tai täydellisiä tuotantoeriä. Samat koneet. Samat laatustandardit. Ei oikoteitä.
Laatusertifikaatit
Sertifikaatit eivät ole seinäkoristeita.
ISO 9001:2015: Tämä tarkoittaa, että meillä on toimiva laatujärjestelmä. Yhdenmukaiset prosessit. Dokumentoitu valvonta. Saat saman osan joka kerta.
ISO 13485:2016: Tämä koskee lääkinnällisiä laitteita. Tiukempi jäljitettävyys. Tiukempi dokumentointi. Täytämme standardin, koska asiakkaamme vaativat sitä.
Arvo Proposition
Luotettava prosessinohjaus. Täydellinen jäljitettävyys kriittisissä osissa. Asiakaslähtöinen palvelu tarkoittaa, että vastaamme kysymyksiisi ennen kuin itse ehdit kysyä.
FAQ
Miksi valurakenteiden suunnittelu eroaa koneistettujen osien suunnittelusta?
Koneistus alkaa kiinteästä kappaleesta. Leikkaat pois sen, mitä et tarvitse. Kappale on jo olemassa. Valaminen on päinvastaista. Aloitat tyhjästä. Kaadat materiaalia tyhjyyteen. Materiaalin on virrattava, täytettävä ja sitten jähmetyttävä halkeilematta.
Valamisessa sinun on ajateltava muotin täyttöä. Jähmettymistä. Kutistumista. Koneistus ei välitä mistään näistä. Koneistaja tarvitsee vain, että aihio on riittävän suuri.
Mikä on yleisin virhe valusuunnittelussa?
Epätasainen seinämän paksuus. Ehdottomasti epätasainen. Se luo kuumia kohtia. Se aiheuttaa kutistumisonteloita. Se vääntää osaa jäähtyessään. Koneistamisesta tulevat suunnittelijat unohtavat tämän, koska koneistetulla osalla voi olla mikä tahansa paksuusvaihtelu. Valeella ei voi.
Toinen virhe on purettavuuden laiminlyönti. Monimutkaiset keernat. Piilotetut aliluiskat. Ominaisuudet, jotka lukitsevat osan työkaluun. Voit koneistaa nämä ominaisuudet myöhemmin. Et voi valaa niitä ilman, että keernaa voi vetää ulos.
Voiko NOBLE auttaa optimoimaan valuni suunnittelun valmistettavuuden kannalta?
Kyllä. Se on tarkistusprosessimme tarkoitus.
Tarkastelemme suunnitelmaasi jo varhaisessa vaiheessa. Ennen kuin leikkaat terästä tai tilaat työkaluja. Selvitämme ongelmat: epätasaiset seinämät, huonot iskukulmat ja mahdottomat keernat. Sitten kerromme, kuinka ne korjataan. Yksinkertaisemmat työkalut. Vähemmän vikoja. Pienemmät kustannukset.
Se on valmistajan mukaan tuomisen arvo aikaisin.
Koskeeko tämä opas sekä metalli- että muovivaluja?ruiskuvalu)?
Useimmat periaatteet pätevät molempiin. Metallin valu ja muovin ruiskuvalu ovat eri prosesseja. Materiaalit käyttäytyvät eri tavalla. Lämpötilat ovat erilaiset.
Mutta ydinkäsitteet ovat samat. Tasainen seinämän paksuus. Sujuvat siirtymät kulmissa. Helppo muotista irrotus. Ei loukkuun jääneitä piirteitä. Nämä säännöt tulevat ontelon täyttämisen ja osan jäähdyttämisen fysiikasta. Tuo fysiikka ei välitä siitä, onko materiaali sulaa alumiinia vai sulaa muovia.
Käytä opasta molempiin. Säädä materiaalikohtaisia tietoja myöhemmin.







