
esittely
Väärän muovivaluprosessin valitseminen voi kaksinkertaistaa projektin kustannukset ja viivästyttää tuotantoa kuukausilla. Yhdessä prosessissa hyvin toimiva osa muuttuu painajaiseksi toisessa. Muotti halkeaa. Materiaali virtaa huonosti. Sykliaika venyy.
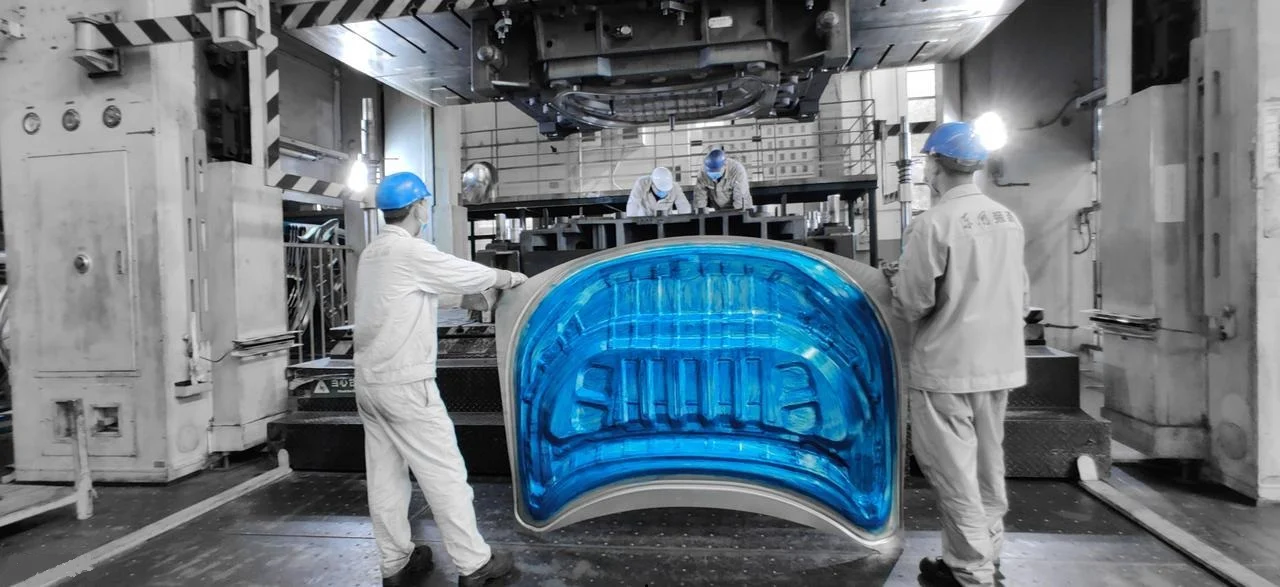
Muoviosille on olemassa kolme yleistä menetelmää: ruiskuvalu , puristusmuovaus ja rotaatiomuovaus . Jokainen toimii eri tavalla. Jokainen sopii erilaisille muodoille, tilavuuksille ja materiaaleille.
Mikä on ruiskuvalu?
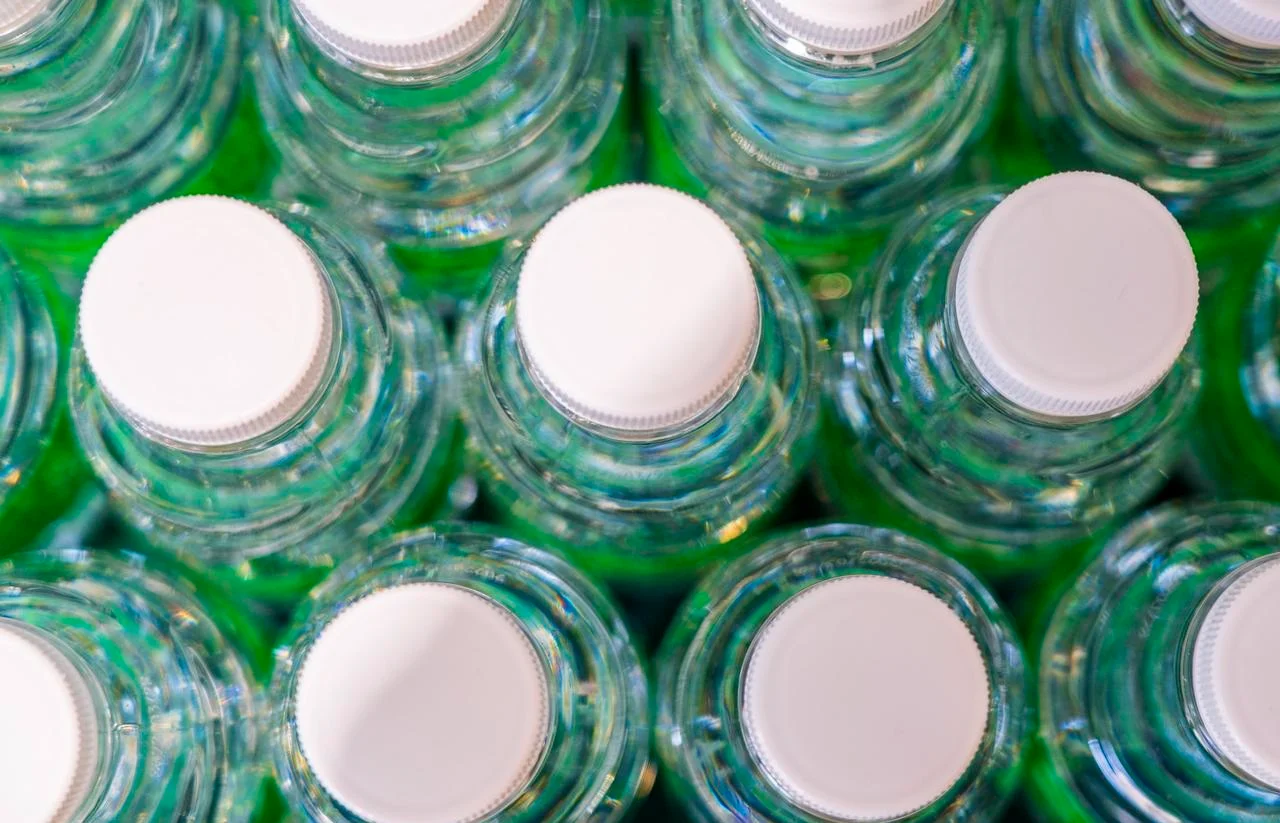
Tämä on prosessi, jonka useimmat ihmiset kuvittelevat kuullessaan "muovin muovauksen". Kone ottaa muovipellettejä, sulattaa ne ja puhaltaa sitten sulan materiaalin suljettuun metallimuottiin. Muovi täyttää jokaisen ontelon, jäähtyy ja jähmettyy. Sitten muotti avautuu ja työntää osan ulos. Sykliajat ovat lyhyitä. Pienten osien muovaus kestää yleensä 30 sekuntia.
Miten tämä toimii?
Kuumennetun sylinterin sisällä oleva ruuvi pyörii. Se sulattaa muovipelletit. Sitten ruuvi liikkuu eteenpäin kuin mäntä. Se pakottaa sulaneen muovin suuttimen läpi muottipesään. Muotti pysyy suljettuna puristuspaineen alaisena, kun osa jäähtyy. Kun muotti on jähmettynyt, se avautuu. Ulostyöntötapit työntävät osan ulos. Koko sykli toistuu automaattisesti. Syklien välillä ei tarvita ihmisen toimia.
Parhaat sovellukset
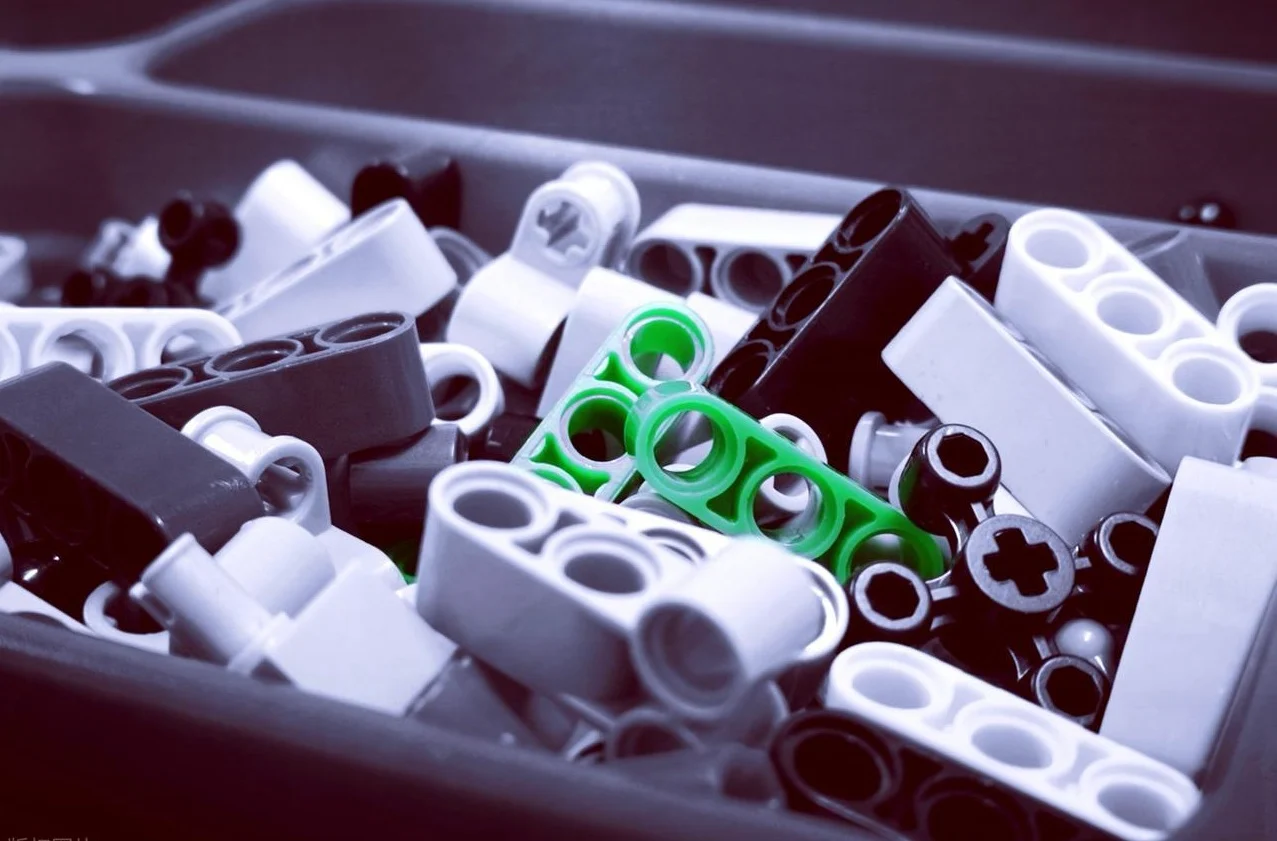
Ruiskuvalu on vallitsevaa suurtuotantoa. Monimutkaiset geometriat. Tiukat toleranssit. Yhdenmukaiset tulokset miljoonissa osissa. Ajattele LEGO-palikoita. Pullonkorkkeja. Lääkinnällisten laitteiden koteloita. Autoliittimiä. Sähkökytkimiä. Kaikki tuotteet, jotka vaativat tarkkuutta ja suuria määriä, viittaavat tähän prosessiin.
Pienet ja monimutkaiset osat toimivat hyvin. Ohuet seinät ovat mahdollisia. Ominaisuudet, kuten rivat, kohoumat ja napsautusliitokset, on helppo sisällyttää. Asiakkaat valitsevat ruiskuvalun, kun he tarvitsevat satojatuhansia identtisiä osia.
Tärkeimmät edut
- Sykliajat ovat nopeita, kun muotti on käynnissä. Tyypillinen valmistusaika on 15–60 sekuntia osaa kohden. Tarkkuus on erinomainen. ±0.05 mm:n toleranssit ovat rutiinia oikeilla työkaluilla ja materiaaleilla. Pinnan viimeistely tulee suoraan muotista. Monissa sovelluksissa ei tarvita jälkiviimeistelyä. Automaatio on suoraviivaista. Robotit voivat poistaa osia ja lisätä komponentteja.
- Materiaalihävikkiä syntyy vähän. Jakoputket ja valuma-aukot voidaan jauhaa ja käyttää uudelleen hiontaan. Työvoimakustannukset osaa kohden ovat pienet, kun kone on käynnissä.
Tärkeimmät haitat
- Työkalujen hinta on erittäin korkea. Tuotantolaatuinen teräsmuotti maksaa usein kahdestakymmenestätuhannesta sataantuhanteen dollariin tai enemmän. Toimitusajat ovat pitkiä. Monimutkaisen muotin valmistusaika on kahdeksasta kuuteentoista viikkoa. Muotoilun muutokset muotin leikkaamisen jälkeen ovat kalliita ja hitaita.
- Ruiskupuristus on taloudellisesti järkevää vain suuremmilla volyymeilla. Alle viidensadan tai tuhannen osan valmistusmäärissä työkalukustannukset osaa kohden tulevat kohtuuttomaksi. Pieniä eriä tarvitsevien tulisi ensin harkita muita prosesseja. Alkuinvestointi on todellinen. Sitä ei saada takaisin, jos tuote epäonnistuu markkinoilla.
Mitä on puristusmuovaus?
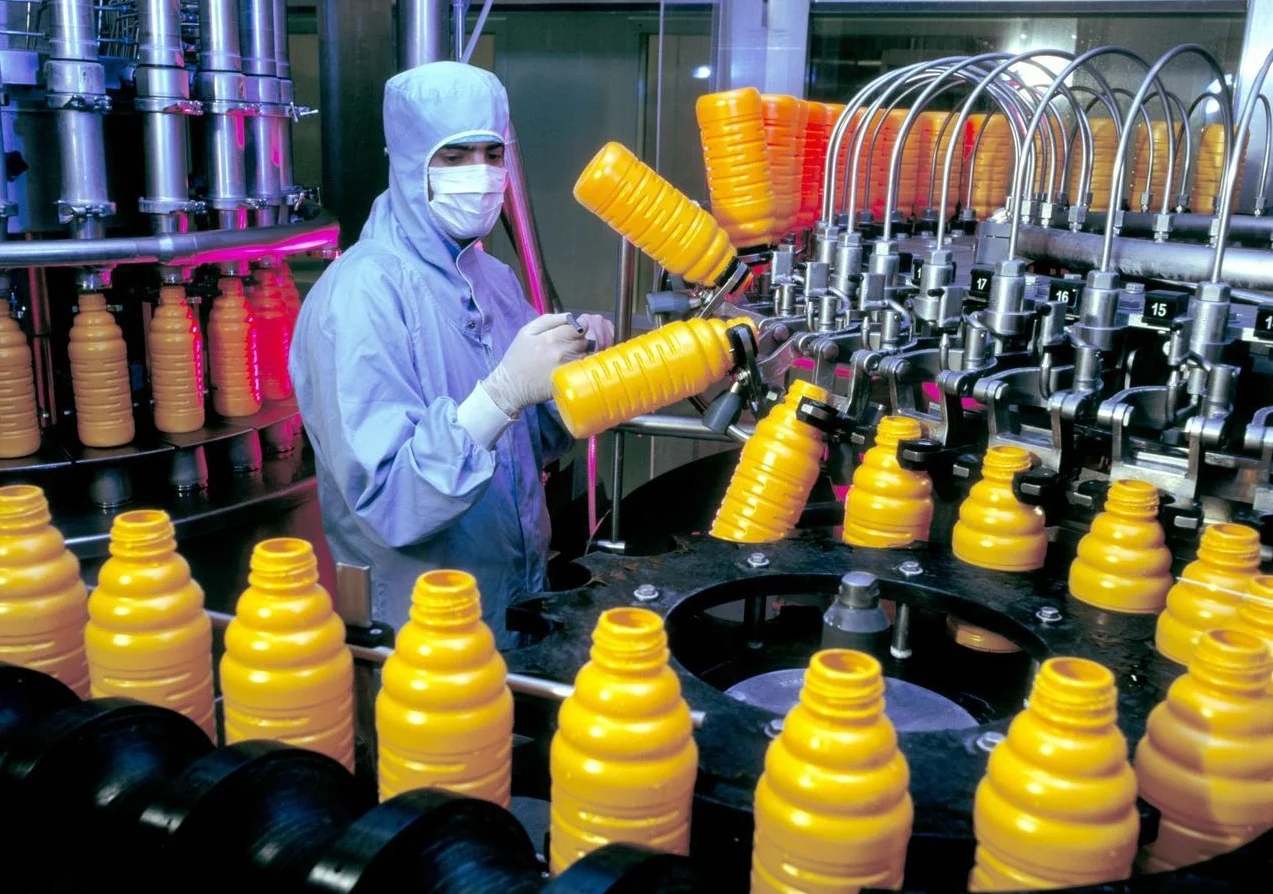
Tämä prosessi toimii eri tavalla kuin ruiskuvalu. Siinä ei ole ruuvia. Ei korkeapaineruiskutusta. Sen sijaan joku asettaa ennalta mitatun määrän materiaalia avoimeen muottipesään. Muotti sulkeutuu hitaasti. Lämpö ja paine pakottavat materiaalin virtaamaan ontelon muotoon. Sitten osa kovettuu. Muotti avautuu. Joku vetää valmiin kappaleen ulos. Yksinkertaiset laitteet. Pienemmät paineet. Täysin erilainen lähestymistapa.
Miten se toimii
Käyttäjä asettaa "annoksen" materiaalia – yleensä esimuotin tai mitatun möykyn – onteloon. Puristin painaa yläosan alas. Lämpö pehmentää materiaalia. Paine työntää sitä muotin jokaiseen nurkkaan. Kestomuovien kohdalla tapahtuu kemiallinen reaktio. Materiaali silloittuu ja kovettuu pysyvästi. Kumin tai silikonin kohdalla prosessi on samanlainen, mutta materiaali pysyy joustavana. Kovettumisen jälkeen muotti avautuu. Joku poistaa osan ja leikkaa ylimääräisen välähdyksen pois.
Sykliajat ovat pidempiä kuin ruiskuvalussa. Kahdesta viiteen minuuttia on yleinen sykliaika. Kovetusvaihetta ei voida kiirehtiä.
Parhaat sovellukset
Puristusmuovaus sopii erinomaisesti materiaaleille, joita ruiskuvalulla on vaikeuksia käsitellä. Kestomuovit, kuten fenoli, epoksi ja melamiini. Luonnon- ja synteettiset kumikomponentit. Silikoninäppäimistöt elektroniikkaan. Suuret, litteät tai loivasti kaarevat kappaleet, kuten sähkökotelot, säiliöiden kannet ja kodinkoneiden osat.
Autonrenkaat ovat klassinen esimerkki. Kumiseos asetetaan muottiin kylmänä. Lämpö ja paine kovettavat sen lopulliseen muotoonsa, jolloin saadaan kulutuspintakuviot ja sivuseinien merkinnät.
Tärkeimmät edut
- Työkalukustannukset ovat alhaisemmat kuin ruiskuvalussa. Muotit ovat yksinkertaisempia. Ei monimutkaisia kanavajärjestelmiä tai porttirakenteita. Ei tarvetta korkeapaineisille kiinnitysmekanismeille. Alumiini- tai jopa komposiittimuotit sopivat lyhyempiin sarjoihin.
- Prosessi käsittelee kuituvahvisteisia materiaaleja hyvin. Pitkät lasi- tai hiilikuidut pysyvät ehjinä. Ruiskuvalussa ruuviliike voi katkaista kuituja ja heikentää lujuutta. Puristusmuovaus säilyttää vahvikkeen. Suuret osat ovat mahdollisia.
- Materiaalihävikki on minimaalinen. Panostuspaino lasketaan lähelle lopullisen osan painoa. Onteloon jäävä materiaalimäärä on minimaalinen.
Tärkeimmät haitat
- Sykliajat ovat hitaita. Kahdesta viiteen minuuttia osaa kohden on normaalia. Ruiskuvalu tuottaa osia 30 sekunnin välein. Ero kasvaa nopeasti suurilla volyymeilla.
- Värähtely on ongelma. Ylimääräistä materiaalia puristuu muotin puoliskojen välistä. Jonkun on leikattava se pois muotista purkamisen jälkeen. Tämä on usein manuaalinen toimenpide. Työvoimakustannukset lisäävät kokonaissummaa.
- Osien monimutkaisuus on rajallinen. Alasleikkaukset ovat vaikeita. Syviä ripoja ja monimutkaisia piirteitä on vaikea muodostaa, koska materiaali ei virtaa kuin neste. Se liikkuu enemmän kuin paksu taikina. Monimutkaisia geometrioita tarvitsevien kannattaa harkita ruiskuvalua.
- Tasapaino voi vaihdella. Käyttäjän taidolla on merkitystä. Panostuspaino ja sijoittelu vaikuttavat lopulliseen osaan. Automaattisia järjestelmiä on olemassa, mutta monet tehtaat käyttävät edelleen manuaalista lastausta. Osien välinen vaihtelu on suurempaa kuin ruiskuvalussa. Ei-kriittisissä sovelluksissa tämä on hyvä asia. Tarkkuuslääketieteellisissä tai autoteollisuuden komponenteissa se on huolenaihe.
Mikä on rotaatiovalu?
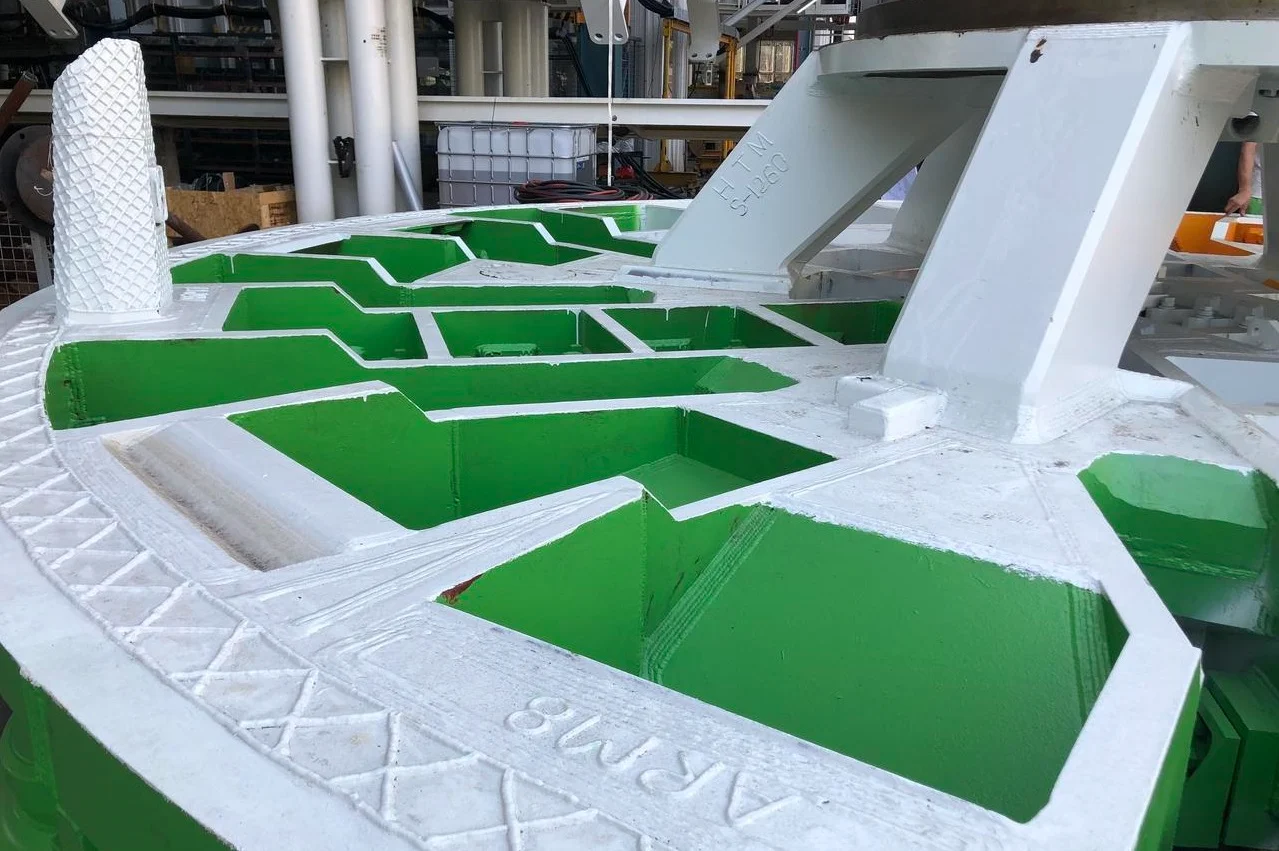
Tämä prosessi on lähes ruiskuvalun vastakohta. Ei korkeaa painetta. Ei monimutkaista juoksujärjestelmää. Sen sijaan käyttäjä lisää muovijauhetta onttoon muottiin. Muotti pyörii hitaasti uunissa. Kaksi akselia. Joskus useampia. Jauhe sulaa ja peittää sisäpinnan tasaisesti. Sitten muotti siirtyy jäähdytysasemalle. Muovi jähmettyy. Käyttäjä avaa muotin ja vetää ulos onton, saumattoman osan.
Miten se toimii
Käyttäjä avaa muotin, pudottaa mitatun määrän muovijauhetta ja sulkee sen. Muotti siirtyy uuniin. Se pyörii kaksiaksiaalisesti – kahden kohtisuoran akselin ympäri samanaikaisesti. Painovoima tekee työn. Jauhe putoaa kuumalle sisäpinnalle, sulaa ja yhdistyy tasaiseksi kerrokseksi. Kun kaikki jauhe on sulanut ja peittänyt ontelon, muotti siirtyy jäähdytyskammioon. Viileä ilma tai vesisuihku alentaa lämpötilaa. Muovi jähmettyy. Muotti avautuu. Käyttäjä poistaa valmiin osan.
Sykliajat ovat pitkiä. Kaksikymmentä–kuusikymmentä minuuttia on normaalia. Lämmitys- ja jäähdytysvaiheita ei voida kiirehtiä laadun vaarantamatta.
Parhaat sovellukset
Rotaatiovalu soveltuu erinomaisesti suuriin, onttoihin ja saumattomiin osiin. Osiin, jotka vaatisivat kokoonpanoa tai monimutkaisia ytimiä muilla prosesseilla. Kajakkeihin ja pieniin vesikulkuneuvoihin. Vesisäiliöihin, joiden tilavuus on 50–5 000 gallonaa. Liikennekartioihin. Irtotavarasäiliöihin. Lääketieteellisten laitteiden koteloihin, jotka vaativat sileät sisäpinnat ilman hitsausliitoksia. Maataloussäiliöihin. Autoteollisuuden nestesäiliöihin.
Yhtenäinen rakenne on sen tärkein etu. Ei vuotavia saumoja. Ei pettäviä hitsauksia. Osa tulee muotista ulos yhtenä yhtenäisenä kuorena. Nesteiden käsittelyyn tarkoitettuja komponentteja tai ulkokäyttöön tarkoitettuja laitteita valmistavat ihmiset valitsevat usein tämän menetelmän.
Tärkeimmät edut
- Työkalukustannukset ovat alhaiset verrattuna ruisku- tai puristusmuovaukseen. Muotit valmistetaan ohutlevystä tai valetusta alumiinista. Suurlujuusterästä ei tarvita, koska prosessissa käytetään matalaa painetta – tyypillisesti alle 10 psi. Pyörivä muotti voi maksaa 500–3000 dollaria. Vastaavan osan ruiskuvalumuotti voi maksaa kymmenen kertaa enemmän.
- Osat ovat jännityksettömiä. Korkean paineen puuttuminen tarkoittaa, ettei sisäisiä jännityksiä ole jäljellä. Tämä on tärkeää ulkokäytössä, jossa lämpötilavaihtelut ja UV-säteily aiheuttavat jännitysmurtumia ruiskuvalettuihin osiin. Seinämän paksuus on tasainen. Pyöriminen jakaa materiaalin tasaisesti.
- Suunnittelumuutokset ovat helpompia. Pyörivän muotin muokkaaminen on yksinkertaisempaa kuin karkaistusta teräksestä valmistetun ruiskuvalumuotin muokkaaminen. Komposiittimuotteja voidaan paikata tai muuttaa tavallisilla valmistustyökaluilla.
Tärkeimmät haitat
- Sykliajat ovat erittäin pitkiä. Kaksikymmentä–kuusikymmentä minuuttia osaa kohden. Ruiskuvalu tuottaa osan 30 sekunnin välein. Suurilla volyymeilla ero on valtava. Rotaatiovalu on järkevää vain pienille vuosittaisille määrille tai erittäin suurille osille, joissa useiden ruiskuvalumuottien käyttö olisi kustannustehokasta.
- Sisäpinnan viimeistely on karkea. Osan ulkopinta on muotin mukainen – yleensä sileä, jos se on kiillotettu. Sisäpuoli on kuitenkin valettu. Sulamattomat hiukkaset ja virtausjäljet ovat yleisiä. Näkyvyyttä parantavia sovelluksia tai paikan päällä tehtävää puhdistusta varten sisäpuoli saattaa vaatia toissijaista viimeistelyä. Tämä lisää kustannuksia ja aikaa.
- Materiaalivalikoima on rajallinen. Useimmissa rotaatiovaluissa käytetään polyeteeniä – LLDPE:tä, MDPE:tä tai HDPE:tä. Muut materiaalit, kuten nailon tai polypropeeni, ovat mahdollisia, mutta harvinaisempia. Ihmiset, jotka tarvitsevat teknisiä muoveja, kuten ABS:ää, PC:tä tai vahvistettuja komposiitteja, kamppailevat tämän prosessin kanssa.
- Seinämän paksuuden säätö on epätarkempaa kuin ruiskuvalu. Kolmen millimetrin tavoitearvo voi vaihdella plus-miinus puoli millimetriä. Rakenneosille tämä on hyväksyttävää. Tarkkuuskomponenteille, joilla on pienet toleranssit, se ei ole hyväksyttävää.
- Osien koolla on käytännön rajoituksensa. Hyvin suuret muotit vaativat valtavia uuneja ja jäähdytyskammioita. Kolmen metrin halkaisija on mahdollinen. Kuusi metriä on harvinainen ja kallis. Useimmat tehtaat keskittyvät jaloissa, eivät metreissä, mitattuihin osiin. Kaikesta suuremmasta tulee räätälöity suunnitteluprojekti vastaavine kustannuksineen.
Kolmen prosessin yhtäläisyydet
Ensi silmäyksellä ruiskuvalu, puristusvalu ja rotaatiovalu näyttävät täysin erilaisilta. Eri koneet. Eri sykliajat. Erilaiset osageometriat. Mutta katsotaanpa hieman tarkemmin. Niillä on neljä yhteistä perusominaisuutta.
- Kaikissa kolmessa prosessissa käytetään muottia. Jokainen muoviosa alkaa ontelosta. Ruiskuvalussa käytetään suljettua, kaksiosaista työkalua. Puristusvalussa käytetään avointa muottia, joka sulkeutuu paineen alaisena. Rotaatiovalussa käytetään onttoa, moniosaista muottia, joka pyörii. Muotin materiaali muuttuu. Teräs, alumiini tai pelti. Tarkoitus pysyy samana. Muotti määrittää lopullisen muodon. Ilman sitä mikään näistä prosesseista ei toimi ollenkaan.
- Kaikki kolme vaativat lämmönsiirtoa. Kylmä muovi ei virtaa. Se ei voi muodostaa onteloa. Ruiskuvalussa materiaali sulatetaan tynnyrissä ennen ruiskutusta. Puristusmuovauksessa lämpöä johdetaan muottilevyjen läpi materiaalin puristuessa kokoon. Rotaatiomuovauksessa koko muotti lämmitetään uunissa sen pyöriessä. Menetelmä eroaa, mutta tarve ei. Lämmöstä ei voida tinkiä kaikissa kolmessa menetelmässä.
- Kaikkiin kolmeen sisältyy jäähdytysvaihe. Sulan muovin on jähmetyttävä ennen kuin joku irrottaa osan. Ruiskuvalu jäähdyttää suljetun muotin sisällä olevaa osaa paineen alaisena. Puristusmuovaus antaa materiaalin jäähtyä ja kovettua puristimen pysyessä suljettuna. Rotaatiomuovaus siirtää kuuman muotin omaan jäähdytyskammioon. Jäähdytysväliaine vaihtelee – ilma, vesisumu tai joskus öljy. Fysiikka ei sitä tee. Muovi kovettuu, kun se menettää lämpöenergiaa. Jokainen prosessi kunnioittaa tätä todellisuutta.
- Kaikki kolme ovat polymeerien prosessointimenetelmiä. Nämä prosessit muokkaavat synteettisiä tai luonnollisia polymeerejä. Termoplastisia materiaaleja, kuten polypropeenia ja ABS:ää. Kertamuoveja, kuten fenoli- ja epoksimuoveja. Elastomeerejä, kuten kumia ja silikonia. Jokainen prosessi käsittelee tiettyjä polymeeriryhmiä paremmin kuin toiset. Mutta kaikki kolme ovat olemassa raaka-polymeerimateriaalien muuntamiseksi valmiiksi, käyttökelpoisiksi tuotteiksi. Ne kilpailevat ja täydentävät toisiaan samassa laajemmassa valmistusteknologian kategoriassa.
Nämä yhtäläisyydet ovat tärkeitä, koska ne selittävät muovivalujen mahdollisuuksien rajat. Erot ovat siinä, miten kukin menetelmä käyttää lämpöä ja painetta, eivätkä itse perusvaiheissa.
Kuinka valita oikea muovausprosessi
Valinta tiivistyy kolmeen kysymykseen: kappaleen geometria, materiaalityyppi ja vuositilavuus. Vastaa näihin rehellisesti, niin oikea prosessi on ilmeinen.
Tässä on yksinkertainen päätöksentekokehys, joka perustuu yllä olevaan yhteenvetoon.
- Miljoonia pieniä, tarkkoja osia→ Ruiskuvalu. Ajattele pullonkorkkeja, lääketieteellisiä liittimiä tai LEGO-palikoita. Korkeat työkalukustannukset. Hyvin alhaiset osakohtaiset kustannukset. Pitkä muotin läpimenoaika. Kannattaa vain skaalautuvasti.
- Suuret, litteät, kumiset tai kertamuovitetut osat→ Puristusmuovaus. Silikonista valmistetut näppäimistöt, sähkökotelot, tiivisteet. Pienemmät työkalukustannukset kuin ruiskuvalussa. Hitaammat työstöajat. Vaatii pinnanmuovausta. Toimii hyvin kuituvahvisteisten komposiittien kanssa.
- Suuret, ontot, yhdestä kappaleesta valmistetut esineet→ Rotaatiovalu. Kajakit, vesisäiliöt, liikennekartiot. Matalapaineprosessi tarkoittaa halpoja muotteja. Hyvin pitkät sykliajat. Karkea sisäpinta. Ei saumoja tai hitsauslinjoja.
Käytännön huomautus
Jotkut osat sopivat useisiin prosesseihin. Yksinkertainen pyöreä kansi voidaan puristusmuovata, ruiskupuristaa tai jopa rotaatiomuovata määrästä ja materiaalista riippuen. Ihmisten ei pitäisi olettaa, että vain yksi prosessi toimii. Pyydä tarjouksia. Laske numerot. Halvin muotti ei aina tarkoita halvimpia projektin kokonaiskustannuksia. Toisaalta kallein muotti saattaa maksaa itsensä takaisin vuoden sisällä, jos määrät ovat riittävän suuria.
Yllä oleva päätöksentekokehys tarjoaa lähtökohdan. Se ei ole yleispätevä sääntö. Mutta useimpien tehtaiden valmistamien useimpien muoviosien kohdalla se osoittaa oikeaan suuntaan.

Tietoa NOBLEsta – luotettavasta muovivalmistuskumppanistasi
NOBLE on erikoistunut muoviosien valmistukseen. Olemme erikoistuneet erittäin tarkkoihin muovausratkaisuihin. Emme vain yhteen prosessiin. Useisiin. Asiakkaat tulevat luoksemme, kun he tarvitsevat insinööriosaamista, eivät vain konetehdasta. Palvelemme erilaisia toimialoja kulutustavaroista lääkinnällisiin laitteisiin. Yhteinen lanka on laatu. Tasainen, mitattava ja dokumentoitu laatu.
Keskeiset käsittelykykymme
Ruiskuvalu
Teemme monimutkaisten osien suuria volyymeja tiukoilla toleransseilla. Monipesäiset muotit alentavat osakohtaisia kustannuksia. Asiakkaat saavat enemmän osia sykliä kohden. Oma työkalujen huolto pitää muotit toiminnassa. Toissijaiset toiminnot, kuten muottien muovaus ja päällevalu, tapahtuvat samassa kerroksessa.
Puristusmuovaus
Tämä on osaamisalueemme kestomuovien, epoksin ja melamiinin kanssa. Kumitiivisteet ja -tiivisteet. Suuret sähkökomponentit, jotka vaativat lämmönkestävyyttä. Meillä on myös asiantuntemusta kuituvahvisteisista komposiiteista. Pitkät lasi- tai hiilikuidut pysyvät ehjinä puristusmuovauksessa.
Pyörivä muovaus
Suuret, ontot ja saumattomat osat ovat erikoisalaamme. Vesisäiliöt. Teollisuussäiliöt. Maataloussäiliöt. Työkaluinvestoinnit ovat alhaiset ruiskuvaluun verrattuna. Seinämän paksuus pysyy tasaisena. Ei hitsauslinjoja. Ei useiden puoliskojen kokoonpanoa.
Lisäominaisuudet
Prototypointisuunnittelu suunnittelun validointia varten. CNC-koneistus toissijaisille ominaisuuksille. Viimeistely ja kokoonpano . Pakkaus ja logistiikka. Asiakkaiden ei tarvitse hallita viittä eri toimittajaa. Hoidamme koko ketjun raaka-aineesta toimitusvalmiiseen tuotteeseen.
Sertifikaatit – Laatua, johon voit luottaa
ISO 9001:2015 ISO 9001:2015
Laadunhallintajärjestelmämme täyttää asiakkaiden ja viranomaisten vaatimukset johdonmukaisesti. Jatkuva parantaminen ei ole iskulause. Se on sisäänrakennettu jokaiseen prosessiin. Auditointipolut ovat olemassa. Korjaavat toimenpiteet dokumentoidaan. Mikään ei jää tarkistamatta.
ISO 13485:2016 ISO 13485:2016
Tämä on maailmanlaajuinen standardi lääkinnällisten laitteiden valmistukselle. Tiukka riskienhallinta. Määräystenmukaisuus. Tuoteturvallisuus suunnittelusta tuotantoon. Kaikilla tehtailla ei ole tätä sertifikaattia. Meillä on.
Miksi tehdä yhteistyötä NOBLEn kanssa?
- Kokonaisvaltainen tuki. Autamme materiaalivalinnoissa. Autamme muottien suunnittelussa. Hoidamme tuotannon ja logistiikan. Yksi yhteyspiste. Ei syyttelyä toimittajien välillä.
- Laatuvakuutus. Prosessin aikainen tarkastus havaitsee ongelmat varhaisessa vaiheessa. Mittaraportointi tarjoaa todisteita. Täydellinen materiaalin jäljitettävyys tarkoittaa, että jokainen osa voidaan jäljittää raaka-ainesertifikaattiin asti.
- Pienten määrien pilottiajot kliinisiin kokeisiin tai markkinatestaukseen. Suurten määrien massatuotanto vakiintuneille tuotteille. Vaihdamme ruiskupuristus-, puristus- ja rotaatiomuovauksen välillä osan vaatimusten mukaan. Asiakkaat eivät tarvitse kolmea eri toimittajaa.
- Sääntelyyn liittyvä luottamus ISO-sertifikaattimme vähentävät toimitusketjun riskejä. Auditoijat näkevät sertifikaatit ja siirtyvät muihin kysymyksiin. Laadusta ja sääntelyasioista vastaavat henkilöt voivat nukkua paremmin tietäen, että NOBLE on toimittajalistalla.
FAQ
Mikä muovausprosessi on halvin pientuotantoon?
Rotaatiovalu. Muotit ovat edullisia. Peltiä tai valettua alumiinia. Ei vaadi suurlujuusterästä. Matala paine tarkoittaa yksinkertaisempaa rakennetta.
Voiko ruiskuvalulla valmistaa onttoja osia?
Kyllä, mutta varauksin. Kaasuavusteisessa ruiskuvalussa käytetään typpeä onttojen kanavien luomiseen. Ytimen poistotekniikoissa käytetään sisäänvedettäviä tappeja materiaalin poistamiseen paksuista osista. Molemmat menetelmät lisäävät työkalun monimutkaisuutta ja kustannuksia. Todella onttojen, saumattomien osien – kuten vesisäiliön tai kajakin – osalta rotaatiovalu on parempi vaihtoehto.
Onko puristusmuovaus tarkoitettu vain kestomuoveille?
Ensisijaisesti, mutta ei yksinomaan. Kertamuovit, kuten fenoli, epoksi ja melamiini, ovat yleisimpiä materiaaleja. Ne kovettuvat lämmön ja paineen vaikutuksesta. Reaktio on peruuttamaton. Jotkin kestomuovit toimivat kuitenkin myös puristusmuovauksessa. Erittäin suuren molekyylipainon omaava polyeteeni on hyvä esimerkki. UHMWPE ei virtaa hyvin ruiskutussylinterissä. Puristusmuovaus muotoilee siitä levyjä, tankoja ja yksinkertaisia osia.
Mikä prosessi antaa vahvimmat osat?
Ruiskuvalu tuottaa yleensä suurimman lujuuden ja tarkkuuden täyttämättömille kestomuoveille. Tasaiset sulamislämpötilat. Korkea pakkauspaine. Tiheät, aukottomat osat. Puristusmuovaus on kuitenkin parempi kuituvahvisteisille komposiiteille. Pitkät lasi- tai hiilikuidut pysyvät ehjinä, koska niitä ei rikkoisi ruuvivaikutus. Tuloksena olevalla osalla on erinomainen jäykkyys ja iskunkestävyys. Jatkuvalla kuituvahvikkeella varustetuissa rakennesovelluksissa puristusmuovaus on aina ruiskuvalua parempi.







