
Valmistusteollisuus muuttuu. Alan ihmiset tuntevat sen. Uusia menetelmiä ilmestyy jatkuvasti. Vanhat menetelmät paranevat jatkuvasti. Kysymys, jonka monet korjaamoiden omistajat esittävät, on yksinkertainen. Onko laserhitsaus valmis ottamaan alan haltuunsa? Vai pitääkö perinteinen kaarihitsaus edelleen kruunua?
Tässä on ongelma, johon ihmiset jatkuvasti törmäävät. Väärän prosessin valitseminen tappaa voittomarginaalit. Uusintatyö kasaantuu. Nopeudet pysyvät alhaisina. Vääristymät pilaavat osat. Hitsi, joka aluksi näyttää hyvältä, voi myöhemmin epäonnistua. Tai hitsaus kestää kaksi kertaa niin kauan kuin sen pitäisi. Tai se vääristää kokoonpanoa toleranssin yli.
Tämä opas erittelee seitsemän kriittistä eroa. Tavoite on yksinkertainen. Auttaa ihmisiä valitsemaan oikea teknologia juuri heidän työhönsä. Ei markkinointihypetystä. Ei yleispäteviä väitteitä, että yksi menetelmä voittaa aina. Vain käytännönläheinen vertailu, joka perustuu siihen, millä on merkitystä tuotantotiloissa.
Nopea vastaus: ”Munttilapsi” (esittelyssä oleva katkelma)
Ihmiset haluavat nopeita vastauksia. Kaupat tarvitsevat nopeita päätöksiä. Tässä on lyhin mahdollinen erittely.
Valitse laserhitsaus, kun työ vaatii suurta nopeutta. Yli 50 cm:n nopeudet minuutissa ovat rutiinia. Lämpömuodonmuutoksen on oltava minimaalinen. Materiaalit ovat ohuita. Ajattele sähköajoneuvojen akkujen liuskoja. Ajattele lääkinnällisten laitteiden koteloita. Ajattele tarkkuuskokoonpanoja, joissa vääntyminen ei ole hyväksyttävää.
Valitse perinteinen hitsaus korjaustöihin. Rikkoutuneet laitteet. Haljenneet rungot. Kenttäkorjaukset. Liitosten sovitus voi olla huono. Rakoja on. Pinnat ovat likaisia. Perinteiset menetelmät käsittelevät tämän sotkun paremmin.
Valitse perinteinen hitsaus tiukalla budjetilla. Perus-MIG- tai puikkohitsauslaitteisto maksaa alle viisi tuhatta dollaria. Laserhitsausjärjestelmä maksaa kuitenkin moninkertaisesti enemmän. Rajallisen pääoman omaavat korjaamot eivät pysty perustelemaan laserinvestointia.
Valitse perinteinen hitsaus, kun kannettavuudella on merkitystä. Puikkohitsauskonetta voi kantaa tikkaita pitkin tai kentälle. Laserlaitteet ovat painavia ja herkkiä. Ei vaihtoehto etäkorjauksiin.
Muistilappu on yksinkertainen. Nopeus ja tarkkuus ovat laserin etuja. Kustannukset ja monipuolisuus ovat perinteisen tekniikan etuja. Mikään yksittäinen vastaus ei sovi kaikkiin töihin.
Keskeinen ero: Miten ne tuottavat lämpöä
Todellinen ero ei ole nopeudessa tai kustannuksissa. Se alkaa kysymyksestä, mistä lämpö tulee. Kuinka keskittynyttä se on. Mitä se tekee metallille?
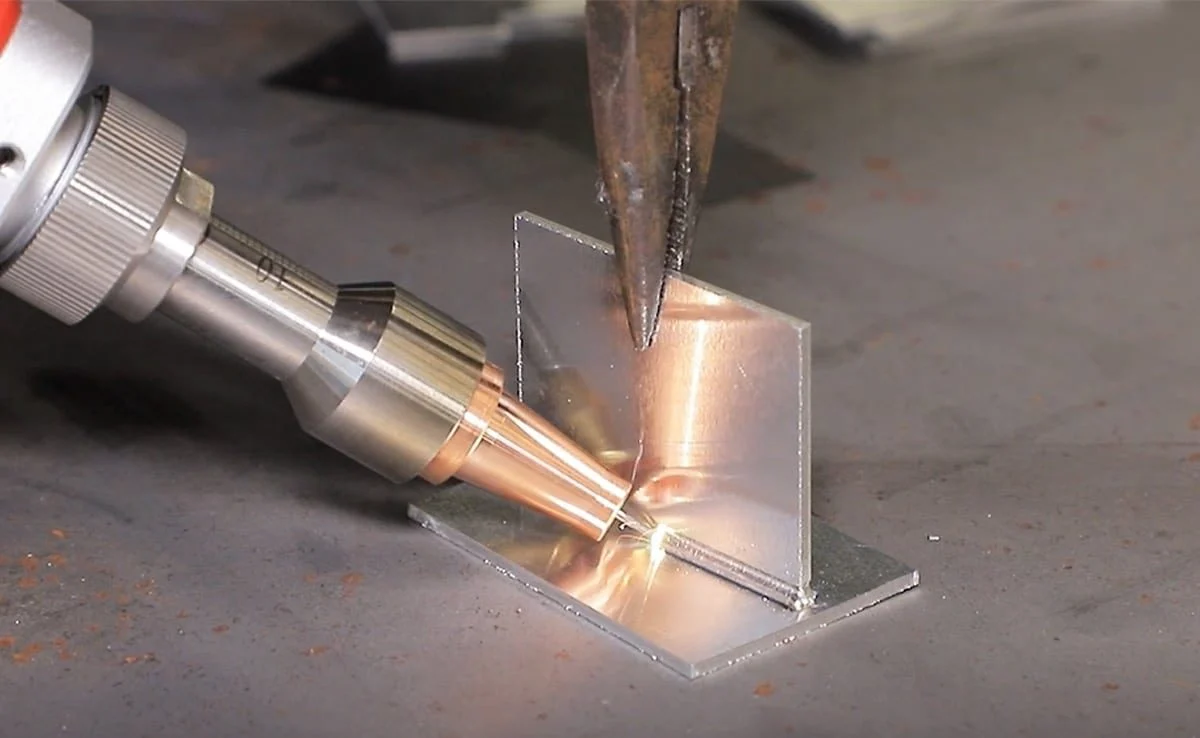
Laserhitsauksessa käytetään fotoneja.
Korkeaenerginen valo. Säde tarkentuu pieneen pisteeseen. Puhumme 0.2 millimetristä tai vähemmän. Kaikki tämä energia pakkautuu hyvin pienelle alueelle. Energiatiheys kulkee katon läpi.
Tämä luo niin sanotun avaimenreiän. Laser höyrystää metallin välittömästi. Muodostuu kapea, syvä ontelo. Säde kulkee tähän onteloon. Avaimenreiän seinämät sulavat ja yhdistyvät säteen liikkuessa eteenpäin. Syvä tunkeutumiskyky hyvin kapeasta lämmönlähteestä. Se on laserin etu.
Perinteisessä hitsauksessa käytetään sähkökaarta tai liekkiä.
Energiatiheys on paljon pienempi. Lämpö leviää. Valokaaren halkaisija voi olla 2–10 millimetriä. Se on kymmenestä viiteenkymmeneen kertaa leveämpi kuin lasersäteen.
Tässä ei muodostu avaimenreiän muotoa. Sen sijaan ihmiset työskentelevät sulan lätäkön kanssa. Valokaari sulattaa pinnan. Lätäkkö kasvaa. Lisää lämpöä virtaa ympäröivään perusmetalliin. Tämä ylimääräinen lämpö on ongelma. Se aiheuttaa vääristymiä. Se laajentaa lämpövaikutusaluetta. Se muuttaa materiaalin ominaisuuksia.
Ajattele visuaalista eroa. Lasersäde on kuin neula. Kaari on kuin harja. Toinen keskittää kaiken yhteen pisteeseen. Toinen levittää energian laajemmalle alueelle. Molemmat voivat liittää metallia. Ne tekevät sen hyvin eri tavalla.
Lämmönlähdettä valitsevien liikkeiden on ensin ymmärrettävä tämä. Lämmönlähde määrää kaiken muun. Nopeuden. Vääristymän. Tunkeutumissyvyyden. Laitteiden kustannukset. Kaikki riippuu siitä, miten lämpö toimitetaan.
Vertailu (7 keskeistä tekijää)
Ihmisten on nähtävä numerot. Näin nämä 7 menetelmää pärjäävät eri tekijöissä, joilla on todellista merkitystä tuotantotiloissa.
1. Nopeus ja läpäisykyky (Laser voittaa)
Laserhitsaus on nopeaa. Tyypilliset nopeudet vaihtelevat 50–200 tuuman välillä minuutissa. Tämä ei ole kirjoitusvirhe. Kaksisataa tuumaa minuutissa on mahdollista ohuilla materiaaleilla oikeanlaisella kiinnityksellä.
Perinteinen MIG-hitsaus on paljon hitaampaa. Realistinen arvo on 20–30 tuumaa minuutissa. Taitava käyttäjä voi työntää yksinkertaisissa liitoksissa korkeammalle, mutta rako pysyy suurena.
Yhteenveto on selvä. Laser on viidestä kymmeneen kertaa nopeampi suurten volyymien tuotannossa. Verstaat, jotka valmistavat tuhansia identtisiä osia, säästävät huomattavasti aikaa.
2. Lämmöntuonti ja vääristymä (laser voittaa)
Laserhitsaus tuottaa lämpöä hyvin pieneen kohtaan. Lämpövaikutusalue eli HAZ pysyy pienenä. Se mitataan millimetrin kymmenesosissa. Ympäröivä metalli lämpenee tuskin lainkaan. Vääntyminen ei ole suuri huolenaihe.
Perinteinen hitsaus levittää lämpöä laajalle alueelle. HAZ voi ulottua useita millimetrejä hitsistä. Ohuilla levyillä tämä lämpö aiheuttaa vääntymistä. Osien vääntymistä. Laipat käpristyvät. Kokoonpanot eivät enää sovi yhteen.
Johtopäätös on yksinkertainen. Laser on paras vaihtoehto ohuille, alle kolmen millimetrin paksuisille metalleille. Perinteiset menetelmät kamppailevat vääristymien kanssa näillä paksuuksilla.
3. Nivelten sovitus ja raon sietokyky (perinteiset voitot)
Laserhitsaus vaatii tarkkuutta. Osien välisen raon on oltava alle 0.1 millimetriä. Jos rako on suurempi, säde puhaltaa läpi tai ei sulaudu. Osien on leikattava tarkasti. Kiinnittimien on pidettävä ne tiukasti kiinni.
Perinteinen hitsausmenetelmä selviytyy todellisista olosuhteista paremmin. MIG- tai TIG-poltin voi kattaa 1–3 millimetrin raot. Käyttäjä lisää lisäainemetallia. Valokaari täyttää aukon. Tästä syystä ihmiset käyttävät edelleen puikkohitsauskoneita korjaustöihin. Osat eivät ole koskaan täydellisiä.
Yhteenveto on selvä. Perinteiset ratkaisut likaisiin, huonosti asennettuihin tai kenttäkorjaustöitä vaativiin töihin. Laser vaatii puhtaan, tarkan ja kontrolloidun ympäristön.
4. Laitteiden kustannukset (perinteiset voitot)
Perinteinen hitsaus on halpaa aloittaa. Perus-MIG- tai puikkohitsaus maksaa tuhannesta kahteenkymmeneen tuhanteen dollariin. Suojavarusteet ovat minimaaliset. Hitsauskypärä. Käsineet. Nahkatakki. Ilmanvaihto. Pieni korjaamo voi aloittaa käytetyn auton hinnalla.
Laserhitsaus on erilainen rahoituskategoria. Perustason järjestelmät alkavat noin sadasta tuhannesta dollarista. Teollisuustuotantojärjestelmät maksavat paljon enemmän. Monet ylittävät miljoonan dollarin rajan. Turvakotelot ovat pakollisia. Lasersäteet voivat sokaista ihmiset välittömästi. Heijastavat materiaalit voivat lähettää säteitä kimpoamaan ympäri huonetta. Pelkkä kotelointi lisää kustannuksia.
Johtopäätös on yksinkertainen. Laser vaatii suuren tuotantomäärän tuottaakseen sijoitetun pääoman tuoton. Verstas, joka valmistaa viisi osaa viikossa, ei voi perustella kustannuksia. Verstas, joka valmistaa viisituhatta osaa viikossa, laskee asian eri tavalla.
5. Materiaalien yhteensopivuus (tasaus/sidonta)
Tämä on haittapuoli. Jokaisella menetelmällä on omat vahvuutensa.
Laserhitsaus käsittelee heijastavia metalleja hyvin. Kupari, messinki ja alumiini. Nämä materiaalit heijastavat valokaaren energiaa. Laserenergia absorboituu eri tavoin. Lisäksi laserilla voidaan liittää erilaisia metalleja. Terästä alumiiniin. Terästä kupariin. Perinteiset menetelmät kamppailevat näiden yhdistelmien kanssa erilaisten sulamispisteiden ja hauraiden metallien välisten kerrosten vuoksi.
Perinteinen hitsaus on erinomaista teräksen ja ruostumattoman teräksen hitsauksessa. Hiiliteräs, seosteräs ja ruostumaton teräs ovat kehittyneitä. Lisäaineita on laajalti saatavilla. Menetelmät on hyvin dokumentoitu. Heijastavien metallien, kuten kuparin ja messingin, kanssa on vaikeaa. Valokaari pyrkii vaeltamaan. Lämmöntuontia on vaikea hallita. Hitsauksen laatu kärsii.
Yhteenveto riippuu käyttökohteesta. Versasto, joka hitsaa enimmäkseen terästä, ei saa laserin tuomaa hyötyä. Versasto, joka hitsaa kuparisia virtakiskoja tai alumiinisia akkualustoja, saa selkeän laserin tuoman edun.
6. Käyttäjän taitotaso (laseria on helpompi käyttää, vaikeampi asentaa)
Laserhitsaus jakaa taidot kahteen luokkaan.
Laserin käyttö vaatii vähän manuaalista osaamista. Käyttäjä lataa osia. Painaa nappia. Valvoo konetta. Säde seuraa ohjelmoitua rataa. Käsien ja silmien koordinaatiota ei vaadita.
Laserin asentaminen vaatii korkeatasoista insinööritaitoa. Säteen kohdistaminen. Tarkennusasento. Hitsausparametrit. Kiinnittimen suunnittelu. Tämä työ tapahtuu offline-tilassa. Se vaatii koulutusta ja kokemusta.
Perinteinen hitsaus kääntää mallin ympäri. Kädet ja taidot ovat korkealla. Käyttäjä tarkkailee lätäkköä. Liikuttaa poltinta käsin. Säätää nopeutta ja kulmaa reaaliajassa. Tämän oppiminen vie vuosia. Asennustaidot ovat vähäiset. Käynnistä kaasu. Aseta virranvoimakkuus. Aloita hitsaus.
Ydin on siinä, kuka työn tekee. Laser siirtää taidon käyttäjältä insinöörille. Perinteinen menetelmä pitää taidon hitsaajan käsissä.
7. Automaatiopotentiaali (Laser voittaa)
Laserhitsaus integroituu helposti robotiikkaan. Säde kulkee valokuitukaapeleita pitkin. Ei raskaita polttimen kaapeleita, joita pitäisi raahata mukana. Galvo-skannerit mahdollistavat säteen erittäin nopean asemoinnin. Satoja hitsauksia minuutissa pienille osille.
Myös perinteistä hitsausta voidaan automatisoida. Robotti-MIG-soluja on olemassa. Mutta laitteet ovat kookkaampia. Polttimen kärjet kuluvat ja ne on vaihdettava usein. Langansyöttö voi jumittua. Nopeudet ovat hitaampia.
Yhteenvetona voidaan todeta, että laseria suositaan suurten volyymien automatisoidussa tuotannossa. Perinteiset robottisolut toimivat, mutta eivät yllä laserin nopeuteen tai tarvikkeiden käyttöikään. Pienten volyymien tai sekatuotteiden automatisoinnissa ero on pienempi.
Kustannusten erittely: ROI-laskelma
Ihmisten on nähtävä numerot ennen investointipäätöksen tekemistä. Näin laskelmat toimivat.
Alkusijoitus
Perinteinen hitsauslaitteisto maksaa tuhannesta kahteenkymmeneen tuhanteen dollariin. Sillä saa laadukkaan MIG- tai TIG-hitsauslaitteen, perussuojavarusteet ja joitakin kulutustarvikkeita. Monet korjaamot aloittavat tällä.
Laserhitsausjärjestelmän hinta vaihtelee sadasta tuhannesta yli miljoonaan dollariin. Turvakotelot lisäävät merkittävästi kustannuksia. Säde voi sokaista henkilön välittömästi. Heijastavat materiaalit voivat lähettää säteen kimmokkeena. Suoja ei ole valinnainen.
Tarvikkeet
Laserjärjestelmät kuluttavat paljon sähköä. Linssit on vaihdettava säännöllisesti. Suojakaasua tarvitaan usein. Useimmissa tapauksissa ei lisäainelankaa. Ei kuluvia kosketuskärkiä.
Perinteinen hitsaus kuluttaa lisäainelankaa jatkuvasti. Suojakaasu virtaa jatkuvasti. Kosketuskärjet kuluvat muutaman tunnin kaariajan jälkeen. Suuttimiin kertyy roiskeita. Suutingeeli auttaa, mutta lisää kustannuksia. Kappalekohtaiset kulutusosien kustannukset kasvavat suurilla volyymeilla.
Esimerkki tosielämästä
Harkitse kymmenentuhannen akkukiskon hitsaamista. Nämä ovat ohuita kupari- tai alumiiniosia sähköautojen akkuyksiköihin.
Laserhitsausjärjestelmä suorittaa työn noin tunnissa. Säde liikkuu nopeasti. Lisäainelankaa ei tarvita. Ei hitsauksen jälkeistä puhdistusta.
Perinteinen MIG- tai TIG-hitsaus kestää noin kahdeksan tuntia. Hitsauslaite liikkuu hitaammin. Lisäainelanka kuluu. Roiskeet vaativat puhdistusta. Kärjet kuluvat ja ne on vaihdettava ajon aikana.
Pelkästään työvoimakustannusten ero on dramaattinen. Suuria määriä pyörittävät korjaamot saavat nopean tuoton investoinnilleen. Pieniä eriä pyörittävät korjaamot eivät koskaan saa takaisin laserin tuottamaa lisähintaa.
Valitse laserhitsaus, kun:
Ihmiset tarvitsevat nopeutta ja tarkkuutta. Osat ovat sähköautojen akkukomponentteja. Virtakiskoja. Kielekkeet liittimeen -liitännät. Nämä ovat suuren volyymin ja erittäin luotettavia sovelluksia.
Hermeettisellä tiivistyksellä on merkitystä. Lääkinnälliset laitteet. Anturit. Implantoitava elektroniikka. Mikä tahansa vuoto on vika. Laserhitsaus takaa tasalaatuiset ja tiiviit liitokset.
Osat ovat alle kolmen millimetrin ohutlevyistä metallia. Vääristymät eivät ole hyväksyttäviä. Perinteiset menetelmät vääntävät näitä osia.
Kosmeettinen viimeistely on vaatimus. Ei roiskeita. Ei hitsauksen jälkeistä puhdistusta. Hitsi näyttää puhtaalta heti koneesta otettuna.
Tuotantomäärä on suuri. Tuhansia identtisiä osia päivässä. Pääomakustannukset jakautuvat useille yksiköille.
Liitosten sovitus on tiivis. Osat ovat CNC-koneistettuja tai tarkkuusleikkaamalla valmistettuja. Välykset pysyvät alle 0.1 millimetrin.
Valitse perinteinen hitsaus (MIG/TIG/puikko), kun:
Ihmiset tekevät korjaustöitä. Raskasta kalustoa. Maatalouskoneita. Kaivinkoneita. Osat ovat likaisia. Kokoonpano on huono. Laser ei kestä tällaisia olosuhteita.
Osien sovitus on huono. Välykset ovat yli 0.5 millimetriä. Pinnat ovat ruosteisia tai likaisia. Perinteiset menetelmät tiivistävät nämä raot.
Paksut levyt tarvitsevat hitsausta. Yli kaksitoista millimetriä tai puoli tuumaa yhdellä hitsauskerralla. Laserläpäisykyky on rajallinen ilman erittäin suurta tehoa.
Työ tehdään ulkona tai tuulisissa olosuhteissa. Suojakaasu lentelee pois. Puikkohitsaus tai fluksitäytehitsaus toimii hyvin tuulessa.
Budjetti on rajallinen. Laitteisiin menee alle kaksikymmentätuhatta dollaria. Laser ei ole vaihtoehto.
Kenttähitsaus on pakollista. Putkistotyömaat. Rakennustyömaat. Laivojen korjaus. Henkilö kantaa puikkohitsauskonetta työpaikalle. Laserlaitteet pysyvät tehtaalla.
Kun molemmat prosessit voivat toimia
Jotkin sovellukset toimivat kummallakin menetelmällä. Ihmiset valitsevat tiettyjen prioriteettien perusteella.
Autonkori valkoisena. Perinteinen pistehitsaus käsittelee rakenneliitokset. Laserjuotos luo siistit kattosaumat. Molemmille on paikkansa samassa ajoneuvossa.
Ohutlevyjen valmistus kahdesta viiteen millimetrin teräksestä. Laser tarjoaa nopeutta ja automaatiota suuriin sarjoihin. MIG tarjoaa joustavuutta ja alhaisempia pääomakustannuksia työpajoille.
Ruostumattomasta teräksestä valmistetut putket. TIG-hitsaus luo hygieenisiä, elintarvikelaatuisia hitsejä kontrolloidulla lämmöntuonnilla. Laserhitsaus tapahtuu suurella nopeudella putkivalssaamoissa jatkuvaa tuotantoa varten.
Mikään yksiselitteinen vastaus ei sovi kaikkiin töihin. Versaiden on ymmärrettävä volyymit, materiaalit ja laatuvaatimukset. Silloin valinta on selvä.

Tietoa NOBLESTA – Tarkkuusvalmistuksen kumppanistasi
Keitä olemme
NOBLE on ISO-sertifioitu CNC-työstötehdas. Asiakkaat tulevat luoksemme vaatimaan tarkkaa koneistusta ja edistyneitä liitosteknologioita. Ydinliiketoimintaamme on aina ollut subtraktiivinen valmistus. CNC-jyrsintä, sorvaus ja hionta. Mutta olemme lisänneet laserhitsausosaamisen. Tavoitteena on aito kokonaisvaltainen valmistus asiakkaille. Ei ulkoistamista. Ei osien lähettämistä erilliseen työpajaan. Yksi laitos hoitaa koko työnkulun.
Ydinvoimavaramme
Yhdistämme perinteisen valmistuksen ja modernin lasertarkkuuden. Kaksi maailmaa. Yksi verstas.
CNC-koneistus on perusta. Jyrsintä, sorvaus, viisiakselinen työstö ja EDM monimutkaisille metalli- ja muovikomponenteille. Tarkat toleranssit. Monimutkaiset geometriat. Tavallinen NOBLE-standardi.
Laserhitsaus sopii tarkkuus- ja tähystysreikien hitsaukseen. Ohuet metallit. Hermeettiset tiivisteet. Vähäisen muodonmuutoksen omaavat kokoonpanot. Työt, joissa perinteinen MIG- tai TIG-hitsaus aiheuttaisi vääntymistä tai liiallista lämmöntuontia.
Perinteinen hitsaus pysyy työkalupakissa. TIG ja MIG paksummille profiileille. Korjaustöihin. Sovelluksiin, joissa liitosten sovitus ei ole täydellinen. Kaikki työt eivät vaadi laseria. Me tiedämme eron.
Sertifikaattimme (luottamus ja laatu)
Toimimme tiukkojen laatujärjestelmien mukaisesti. Palvelemamme toimialat vaativat sitä. Lääkinnälliset laitteet. Ilmailuteollisuus. Autoteollisuus. Teollisuuslaitteet.
ISO 9001:2015 on kattava laatujärjestelmä. Se kattaa CNC-koneistus- ja hitsausprosessimme. Tasainen laatu. Toistettavuus. Jäljitettävyys. Teollisuusasiakkaat odottavat tätä perustasoa.
ISO 13485:2016 on lääkinnällisten laitteiden valmistuksen kultastandardi. Kaikilla verstailla ei ole tätä sertifikaattia. Meillä on. Se osoittaa kykymme toimittaa tarkkuuskomponentteja ja hitsattuja kokoonpanoja kirurgisiin työkaluihin, implantteihin ja diagnostisiin laitteisiin. Säännellyt projektit tarvitsevat tämän tason dokumentaatiota. Me tarjoamme sitä.
Miksi tehdä yhteistyötä kanssamme?
Yhden luukun palvelu ei ole pelkkä markkinointisana. Asiakkaat koneistavat osat CNC-koneillamme. Sitten hitsaamme ne itse. Ei toimitusta erilliselle hitsaajalle. Ei logistisia viivästyksiä. Ei laatuongelmia.
Prosessiosaamisella on merkitystä. Tiedämme, milloin suositella laserhitsausta. Suuri nopeus. Matala lämpövaikutusalue. Tiedämme, milloin suositella TIG-hitsausta. Paksummat poikkileikkaukset. Rakosuojaus. Emme painota yhtä tekniikkaa. Valitsimme oikean tulostukseen.
Laatu on etusijalla. Jokainen hitsaus dokumentoidaan. Jokainen koneistettu osa jäljitetään. ISO-järjestelmämme vaativat sitä. Asiakkaat saavat tarvitsemansa paperit omia auditointejaan ja määräysten mukaisia toimituksiaan varten. Ei sertifikaattien jahtaamista. Ei puuttuvia erätietoja. Järjestelmä toimii.
FAQ
Voiko laserhitsaus korvata MIG-hitsauksen kokonaan?
Ei. Ei paksujen materiaalien korjaustöihin. Laser on erinomaista ohuiden materiaalien kanssa, suurella nopeudella ja vähäisellä vääristymällä. Mutta haljenneen kaivinkoneen puomin tai paksun teräslevyn korjaamiseen pyrkivä henkilö turvautuu silti MIG- tai puikkohitsauslaitteeseen. Näillä kahdella menetelmällä on eri tarkoitukset. Toinen ei sulje pois toista.
Onko laserhitsaus vaikea oppia?
Se riippuu siitä, mitä ihmiset oppimisella tarkoittavat. Koneen käyttö on suoraviivaista, kun se on asennettu. Lataa osat. Paina nappia. Seuraa sykliä. Se osa on helppo.
Järjestelmän ohjelmointi on vaikeampaa. Säteen kohdistaminen. Tarkennusasento. Hitsausparametrien kehittäminen. Kiinnittimen suunnittelu. Tämä työ vaatii koulutusta ja kokemusta. Verstaat tarvitsevat insinöörin tai ammattitaitoisen teknikon hoitamaan asennuksen. Lattialla olevan käyttäjän ei tarvitse olla vuosien hitsauskokemusta.
Tarvitaanko laserhitsauksessa suojakaasua?
Kyllä, useimmissa tapauksissa. Argon tai helium on tyypillinen kaasu. Kaasu estää plasman häiriöitä. Ilman sitä lasersäde voi sirota. Hitsauksen laatu kärsii. Jotkut erittäin pienitehoiset tai pulssihitsaussovellukset toimivat ilman kaasua, mutta ne ovat erityistapauksia. Useimmissa tuotantohitsauksissa käytetään suojakaasua, aivan kuten MIG- ja TIG-hitsauksessa.
Mikä on paksuin metalli, jolla laserilla voi hitsata?
Suuritehoiset kuitulaserit voivat hitsata jopa tuuman eli noin kahdenkymmenenviiden millimetrin paksuista terästä. Laitteet ovat olemassa. Hitsaukset ovat mahdollisia.
Mutta tässä on juju. Perinteiset menetelmät ovat paljon halvempia tuolle paksuudelle. Tehokas laser, jolla hitsataan tuuman levy, maksaa omaisuuden. Energiankulutus on korkea. Investoinnin tuotto on heikko. Paksuja materiaaleja säännöllisesti hitsaavien kannattaa pitäytyä MIG-, TIG- tai jauhekaarihitsauksessa. Laser on järkevää käyttää vain paksuja osia erittäin erityisissä, arvokkaissa sovelluksissa, joissa muut rajoitukset estävät perinteiset menetelmät.







