
esittely
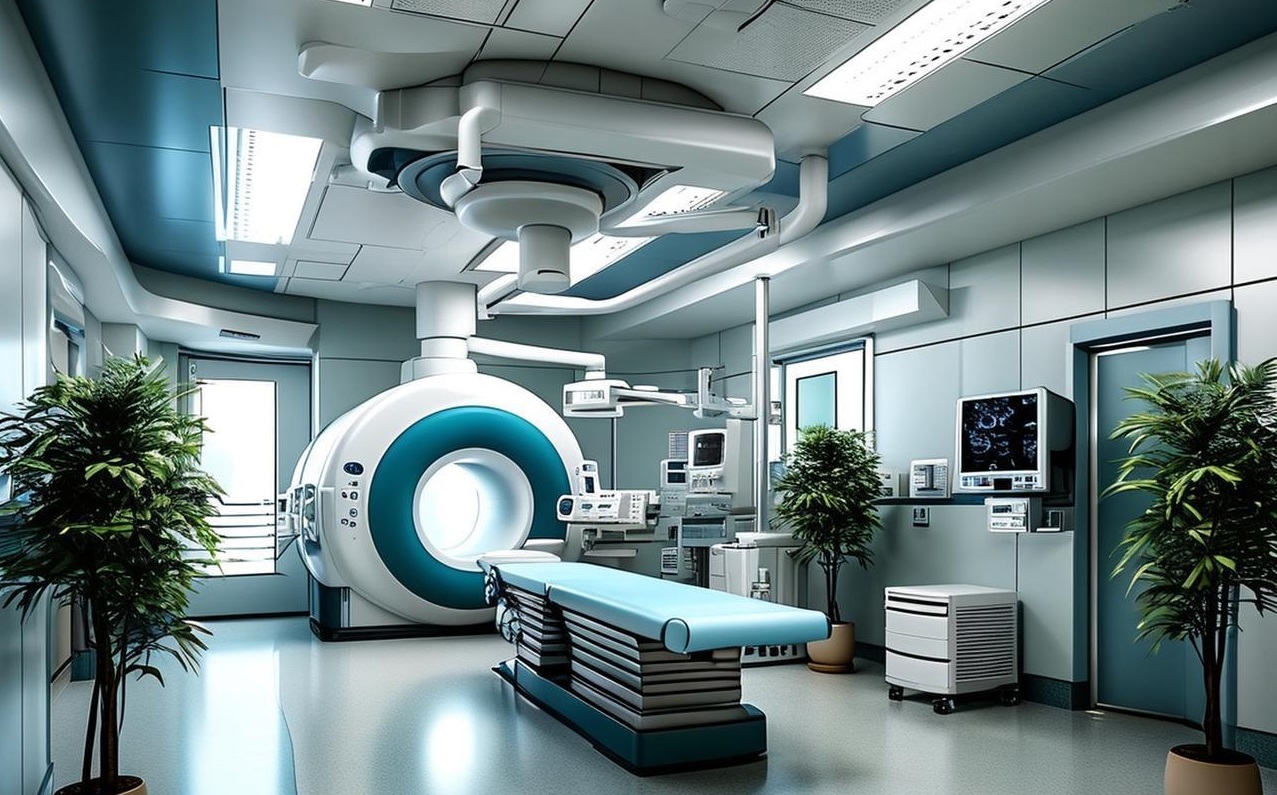
Kävele mille tahansa sädehoidon osastolle. Näet valtavan koneen pyörivän potilaan ympärillä. Lineaarikiihdyttimen tai protonijärjestelmän. Ehkä TT-simulaattorin suunnittelua varten. Nämä eivät ole yksinkertaisia laitteita.
Jokaisen sisällä on tuhansia osia. Jokaisen yksittäisen osan on toimittava täydellisesti. Jos missä tahansa tapahtuu vika, potilas ei saa hoitoa. Niin vakavaa se on.
Tässä artikkelissa tarkastellaan näiden koneiden sisällä olevia kriittisiä osia. Käymme läpi, miten ne itse asiassa valmistetaan. Mitä metalleja tai muoveja niihin käytetään? Todelliset valmistushaasteet, joita tehdaslattialla kohtaamme.
Miksi tämä on sinulle tärkeää? Jos olet lääkinnällisten laitteiden valmistaja (OEM), sinun on tiedettävä nämä yksityiskohdat. Ne ratkaisevat, valitsetko pätevän valmistuskumppanin vai toimittajan, joka ei pysty toimittamaan vaatimuksiasi. Kun tiedät, mitä osa sisältää, voit valita, kuka sen valmistaa.
Metalliosat valokeilassa: Tarkkuus paineen alla
Näiden koneiden joidenkin osien on käsiteltävä palkkia suoraan. Ne joko muokkaavat sitä tai pysäyttävät sen. Virheille ei ole sijaa.
Monilehtikollimaattorin (MLC) lehdet ja kotelot
Materiaalivalinnalla on merkitystä. Et voi käyttää mitä tahansa metallia.
- Volframi raskas Metalliseos on standardi itse lehdille. Se on uskomattoman tiheä. Tämä antaa ohuen metallinpalan pysäyttää korkeaenergisen kylmäsäteilyn.
- Työkaluteräs tai Titaani menee runkoon ja ohjainkiskoihin. Näiden osien on oltava lujia. Niiden on myös kestettävä jatkuvaa liikettä kulumatta.
Miten näitä oikeasti koneistetaan?
Se ei ole yksinkertaista.
- Volframi on raa'an kovaa. Se tuhoaa tavalliset leikkaustyökalut. Usein päädyt käyttämään johdin EDM tarkkojen profiilien leikkaamiseen. Lopullisen geometrian aikaansaamiseksi käytetään nopeaa jyrsintää ja hienoa meistoa.
- Luvut ovat tiukat. Lehtien sijainti mitataan mikroniaJos yksikin lehti on hiuksenhionnan verran pielessä, säde ei osu kohteeseensa. Siksi tarvitaan tarkkuushiottuja pintoja. Koko kokoonpanon on sovittava täydellisesti yhteen.
Todelliset päänsäryt
Ensinnäkin volframin työstäminen aiheuttamatta pieniä halkeamia. Materiaali on haurasta. Jos sitä painetaan väärin, se murtuu. Toiseksi, siinä on kymmeniä vierekkäin olevia lehtiä. Niiden kaikkien on pysyttävä täysin tasaisina. Jos yksi lehti vääntyy tai siinä on kohouma, se ei liiku oikein. Koko kollimaattori pettää.
Lineaarikiihdyttimen (Linacin) kupariontelot
Ajattele näitä moottorina. Osana, joka tekee varsinaisen työn. Elektronit laukeavat näihin onteloihin ja tulevat ulos toiselta puolelta uskomattomilla nopeuksilla. Ilman niitä sinulla ei ole sädettä.
Mistä se on tehty
Käytät tässä yhtä tiettyä materiaalia. Hapetonta elektroniikkakuparia (OFE). Puhtaus on ehdoton. Mikä tahansa pieni epäpuhtaus metallissa häiritsee sähkömagneettista kenttää. Kenttä kiihdyttää elektroneja. Likainen kupari tarkoittaa heikkoa tai epävakaata sädettä. Se ei ole hyväksyttävää.
Miten rakennat sen
Aloitat umpeen umpinaisella kuparipalalla. Joko aihiolla tai taotulla esimuotilla. Sitten koneistat pois kaiken muun kuin ontelon.
Tarkka CNC-sorvaus ja -jyrsintä luovat sisäisen muodon. Se vaatii paljon materiaalin poistoa.
Sisäpintojen on oltava uskomattoman sileät. Puhumme peilimäisistä pinnoista . Hyvin pienistä Ra-luvuista. Tämä minimoi sähkövastuksen. Pienempi vastus tarkoittaa vähemmän lämpöhävikkiä. Joskus pinnan saavuttamiseksi tarvitaan timanttisorvausta . Joskus tarvitaan erikoiskiillotusta käsin.
Missä se vaikeutuu
Ensimmäinen ongelma on mittatarkkuus. Onteloiden mitat mitataan mikroneissa. Ja nämä ovat syviä sisäisiä ominaisuuksia. Sisään ulottuminen tarkkaa mittausta tai leikkausta varten on vaikeaa.
Toiseksi, kuparin työstö kovettuu. Jos työkalusi ovat tylsät tai nopeutesi ovat väärät, työstät pintaa. Tämä muuttaa materiaalin ominaisuuksia juuri siinä missä niiden pitää olla täydellisiä.
Lopuksi sinun on suojeltava materiaalin puhtautta koko prosessin ajan. Jäähdytysnesteiden tai työkalujen epäpuhtaudet voivat pilata osan aivan yhtä pahasti kuin epäpuhtaus alkuperäisessä aihiossa. Jokainen vaihe on tärkeä.
Protoniterapia messinkiaukot ja akryylikompensaattorit
Protonihoito eroaa tavallisesta röntgenhoidosta. Säde on muotoiltava täsmälleen yhtä potilasta varten. Yhtä tiettyä kasvainta varten. Joten jokaista hoitokertaa varten tehdään räätälöity laitteisto.
Mitä he ovat
Kaksi osaa toimii yhdessä. Ensinnäkin aukko . Se on paksu metallilevy, johon on leikattu reikä. Reikä vastaa kasvaimen ääriviivoja. Säde kulkee reiän läpi. Metalli peittää muun osan. Toiseksi kompensaattori . Se sijaitsee säteen reiässä ja muuttaa säteilyn syvyyttä. Se muokkaa annosta.
Materiaalit ovat yksinkertaisia mutta erityisiä
- Aukon osalta käytät messinkiC360 tai jotain vastaavaa. Se työstyy helposti. Ja se on tarpeeksi tiheä pysäyttämään protonit ei-toivottuihin paikkoihin.
- Kompensaattoria varten tarvitset lääketieteellisen luokan akryyli. PMMA. Sen on oltava optisesti kirkasta. Ei sameutta. Mikä tärkeintä, siinä ei saa olla sisäistä jännitystä. Jännittynyt akryyli halkeaa työstön aikana.
Miten ne valmistetaan
Tämä ei ole varastotuote. Aloitat umpinaisella messinki- tai akryyliaihiolla. Sitten koneistat sen potilaan TT-kuvan ja hoitosuunnitelman mukaisesti.
- Suuri nopeus Cnc jyrsintä leikkaa mukautetun muodon. Monimutkaisten kasvainten muotojen osalta tarvitset usein 5-akselinen työstö jotta kaikki kulmat saadaan oikein.
- Koneen koodi tulee suoraan hoitosuunnitteluohjelmistosta. Onkologi piirtää kohteen. Näistä tiedoista tulee työstöratoja. Ei manuaalista ohjelmointia. Se on suora digitaalinen kierre suunnitelmasta koneella olevaan osaan.
Paine on todellinen
Ensinnäkin aikataulu. Potilaille on varattu aika. Syöpähoitoa ei voi viivästyttää, koska osa ei ole valmis. Hoidon läpimenoaika on usein 24–48 tuntia . Siinä kaikki.
Toiseksi, messinkiaukkojen seinämät voivat olla hyvin ohuet. Ohuiden osien työstäminen pehmeästä messingistä niitä taivuttamatta tai vääristämättä vaatii taitoa. Yksikin väärä leikkaus ja osa vääntyy.
Kolmanneksi, akryylin on pysyttävä kirkkaana. Työstö jättää jälkiä. Nopeuksia ja syöttöjä on säädettävä, jotta pinta on optisesti kirkas. Kaikki sumu tai työkalun jäljet vaikuttavat palkkiin. Ja jos akryyli halkeaa työstön aikana, se heitetään pois ja aloitetaan alusta. Kello käy edelleen.
Muoviosat valokeilassa: Tarkkuus siellä, missä röntgenkuvat kohtaavat potilaan
Katsokaa nyt osia, jotka ovat suoraan röntgensäteessä. Ne eivät voi estää tai vääristää sitä. Niiden on oltava käytännössä näkymättömiä. Muut muoviosat koskettavat potilasta ja niiden on oltava steriilejä. Tämä muuttaa kaiken niiden valmistustavassa.
PEEK-TT-skannerin ohjausosat
TT-laitteen sisällä on röntgenlähteitä ja -ilmaisimia. Ne pyörivät potilaan ympärillä. Nämä komponentit tarvitsevat kehyksiä ja ohjaimia pitämään ne paikoillaan. Ongelmana on, että nämä kehykset ovat suoraan röntgensäteiden reitillä.
Materiaalivalinta on ratkaisevan tärkeää
Et voi käyttää metallia tässä. Metalli näkyisi kuvassa. Se loisi artefakteja. Näkisit osan potilaan sijaan. Joten käytät PEEKiä . Polyeetterieetteriketonia.
Sillä on kaksi etua. Ensinnäkin se on uskomattoman vahva ja vakaa. Se ei muuta muotoaan kuormituksen aikana. Toiseksi se on röntgensäteilyä läpäisevä . Röntgensäteet kulkevat suoraan sen läpi. Se on lähes näkymätön lopullisessa kuvassa.
Miten teet sen
Et koneista tätä kokonaisuutta umpeen umpinaisesta kappaleesta. Se veisi ikuisuuden ja menisi hukkaan paljon kallista materiaalia.
Ensin ruiskuvalulla luodaan lähes täydellinen muoto. Tämä muodostaa monimutkaisen geometrian tehokkaasti. Saat perusrakenteen ulos muotista.
Sitten siirrytään toissijaiseen CNC-työstöön . Kriittiset kohdat – kiinnityspisteet, pinnat, joihin ilmaisimet kohdistuvat – koneistetaan lopulliseen tarkkuuteen. Muotti ei yksinään pysty pitämään näitä toleransseja.
Haasteet liittyvät erityisesti muoviin
Ensinnäkin vääntyminen. PEEK on puolikiteinen polymeeri. Se kutistuu jäähtyessään. Jos muotin suunnittelu tai prosessiparametrit ovat pielessä, osa tulee ulos vääntyneenä. Vääntynyt osa ei pidä ilmaisimia oikeassa kohdistuksessa.
Toiseksi, materiaalin tasaisuus. Röntgenvalon läpäisevyys riippuu materiaalin puhtaudesta ja tasalaatuisuudesta. Kaikki muovin kontaminaatio tai epätasaisuus voi aiheuttaa läiskän, joka näkyy kuvassa.
Kolmanneksi, työstötoleranssi. Yrität saavuttaa tiukat arvot materiaalilla, joka haluaa liikkua ja muuttaa muotoaan. Tarkan ja tasaisen pinnan saaminen PEEK-pinnalla vaatii teräviä työkaluja ja huolellisia strategioita. Se ei ole sama asia kuin metallin leikkaaminen.
Kertakäyttöiset brachyterapia-applikaattorit
Nämä laitteet asetetaan potilaan sisään. Suoraan kehoon. Ne lähettävät säteilyä suoraan kasvainkohtaan. Sitten ne otetaan ulos ja heitetään pois. Vain kertakäyttöisiä. Steriiliys ei ole valinnaista.
Mistä ne on tehty
Tavallisia lääketieteellisiä muoveja. Polykarbonaattia. ABS-muovia. Materiaaleja, joilla on pitkä käyttöhistoria. Niiden on kestettävä sterilointi. Gammasäteily tai EtO-kaasu. Ja niiden on oltava bioyhteensopivia. Ei reaktioita kudosten kanssa.
Miten teet ne skaalautuvasti?
Tämä ei ole mittatilaustyö. Tarvitset näitä tuhansia. Ehkä kymmeniä tuhansia.
Ruiskuvalu on ainoa tapa. Monipesäiset muotit. Jokainen sykli tuottaa useita osia. Jokainen osa on identtinen edellisen kanssa. Ominaisuudet ovat monimutkaisia. Sisällä on pieniä onteloita, joissa radioaktiivinen lähde kulkee. Kaikki muodostetaan muotissa.
Kokoaminen lisää toiminnallisuutta. Joskus yksi materiaali muovataan toisen päälle. Joskus ultraäänihitsataan kaksi puoliskoa yhteen. Joissakin malleissa RFID-siru upotetaan suoraan muoviin muovauksen aikana. Tämä siru seuraa laitetta sairaalassa. Varmistaa, että sitä käytetään kerran ja se hävitetään.
Valmistuksen ansat
Ensinnäkin puhtaus. Muotti ei saa tuottaa välähdyksiä. Ei irtonaista muovia. Ei tyhjiä kohtia materiaalin sisällä. Mikä tahansa vika on piilopaikka bakteereille. Sitä ei voi steriloida pois.
Toiseksi, ohuet seinät. Näiden laitteiden on oltava pieniä potilasmukavuuden vuoksi. Muovi ohenee paikoitellen. Ohuen, virtaavan muovin pitotoleranssi muovauksen aikana on vaikea saavuttaa. Liian ohut ja se rikkoutuu. Liian paksu ja laite ei sovi.
Kolmanneksi, yhteensopivat pinnat. Jos laitteessa on kaksi yhteen napsahtavaa osaa, niiden on tiivistyttävä täydellisesti. Ei rakoja. Ei vuotoja. Mikä tahansa vuoto on nesteiden pääsyreitti. Nesteet tarkoittavat kontaminaatiota. Kontaminaatio tarkoittaa infektiota. Kokoonpanon on oltava ilmatiivis. Joka kerta.
Potilaan immobilisointilaitteet
Sädehoito tapahtuu usein useiden hoitokertojen aikana. Viikosta toiseen. Potilaan on oltava samassa asennossa joka kerta. Muutaman millimetrin etäisyydeltä kasvain jää huomaamatta. Sen sijaan osutaan terveeseen kudokseen. Niinpä ne lukitaan paikoilleen mittatilaustyönä tehdyllä muotilla.
Mistä se on tehty
Ei mitään hienoa. Vain polystyreeniä tai polyuretaanivaahtoa . Se on kevyttä. Sitä on helppo muotoilla. Ja se läpäisee säteilyä. Säde kulkee sen läpi aivan kuin sitä ei olisikaan.
Miten nyt onnistut?
Vanha tapa: Työnsi vaahtomuovia potilaan ympärille käsin. Se toimi, mutta se ei ollut täysin toistettavissa.
Uusi tapa: Otat potilaan TT- tai MRI-tiedot. Lataat ne ohjelmistoon. Tietokone rakentaa 3D-mallin potilaan muodoista. Sitten laitat kiinteän vaahtomuovikappaleen CNC-koneeseen. Painat käynnistyspainiketta. Kone leikkaa kyseisen potilaan tarkan muodon. Pää, hartiat, käsivarret. Kaikki, mitä pitää pitää paikallaan.
Tuloksena on täydellisesti sopiva muotti. Mikä tärkeintä, jos tarvitset toisen kuukausien kuluttua, voit ajaa saman tiedoston. Se on identtinen. Toistettavuus on ratkaistu.
Missä se on hankalaa
Ensimmäinen ongelma on itse materiaali. Vaahtomuovi on pehmeää. Se repeytyy helposti. Koneistat jotain, joka haluaa repiä leikkaamisen sijaan. Työkalun geometria ja nopeudet on säädettävä täsmälleen oikein. Muuten saat sumean, repeytyneen pinnan sileän ääriviivan sijaan.
Toinen ongelma on käännös. Lääketieteellisen kuvantamisen data ei automaattisesti muutu konekieliseksi koodiksi. Skannaus on muunnettava kiinteäksi malliksi. Sitten on luotava työstöradat, jotka todella toimivat. Jos data vioittuu tai kohdistuu väärin missä tahansa vaiheessa, muotti on väärä. Ja potilaan asento on väärä. Se ei ole hyväksyttävää.
Osien välisen valmistuksen huomioitavaa
Olet nyt nähnyt laajan valikoiman osia. Volframilehtiä. Kuparionteloita. Messinkiaukoja. PEEK-ohjaimia. Vaahtomuotteja. Ne näyttävät erilaisilta. Ne toimivat eri tavalla. Mutta niiden valmistussäännöt ovat samat.
Laatujärjestelmät ovat tärkeitä kaikilla osa-alueilla
Jokaisella tässä käsitellyllä osalla on yksi yhteinen piirre. Se on valmistettava sertifioidun laatujärjestelmän mukaisesti. ISO 13485 on lääkinnällisten laitteiden standardi. Tämä ei ole valinnaista paperityötä.
Järjestelmä edellyttää dokumentoituja menettelytapoja. Koulutettuja operaattoreita. Hallittuja prosesseja. Laatujärjestelmä on voimassa niin tiheän volframilohkon työstämisessä kuin ohuen muoviapplikaattorin muovauksessakin. Se varmistaa johdonmukaisuuden. Se varmistaa, että jos jokin menee pieleen, voit selvittää miksi ja korjata sen.
Jäljitettävyydestä ei ole neuvoteltavissa
Sinun on tiedettävä, mistä jokainen materiaali on peräisin. Se lineaarikiihdyttimen kuparitanko? Siinä on paljon numeroita. Mitä hartsia käytetään applikaattorin muovaukseen? Siinä on eränumero. Nämä numerot tallennetaan ja linkitetään valmiiseen osaan.
Jos materiaalivirhe ilmenee myöhemmin, sinun on jäljitettävä se. Mitä osia erästä käytettiin? Minne ne lähetettiin? Tämä jäljitettävyysketju suojelee potilaita. Se suojelee myös sinua. Ilman sitä pienestä ongelmasta tulee massiivinen takaisinveto, jossa et voi tunnistaa, mikä on vaurioitunut.
Tarkastus ja validointi
Osan tekeminen on vasta puolet työstä. Sinun täytyy todistaa, että se on oikein.
- CMM:t Mittaa kriittiset mitat. Volframilevyn sijainti. Ontelon halkaisija. Kiinnitysreikien paikat.
- Optinen vertailijat Tarkista profiilit ja ääriviivat. Messinkiset aukot. Monimutkaiset kaarevat pinnat.
- Pinnan karheus testaajat Vahvista viimeistely. Peilimäiset kupariontelot. Sileät akryylikompensaattorit. Numerot eivät valehtele.
Uusille osille suoritetaan ensimmäisen artikkelin tarkastus . Tämä on täydellinen varmennus siitä, että valmistusprosessi pystyy tuottamaan osan, joka täyttää kaikki vaatimukset. Jokainen mitta. Jokainen materiaalispesifikaatio. Jokainen piirustuksen merkintä tarkistetaan ja dokumentoidaan. Lääketiede soveltaa usein standardeja, kuten AS9102, ilmailuteollisuudesta. Periaate on sama: todista se ennen tuotannon aloittamista.
Näistä tarkastustiedoista tulee osa laitteen historiatietoja. Ne ovat sinun todisteesi. Todiste siitä, että osa on valmistettu oikein. Sääntelyviranomaiset odottavat sitä. Potilaat luottavat siihen.
Miksi tehdä yhteistyötä NOBLEn kanssa
Olet lukenut kaikista näistä eri osista. Volframi. Kupari. PEEK. Messinki. Jokainen niistä on kova omalla tavallaan. Niiden valmistus vaatii muutakin kuin koneita. Se vaatii kokemusta. Se vaatii sertifiointia. Tästä syystä lääkinnällisten laitteiden valmistajat tuovat meille kovimmat komponenttinsa.
Sertifioidut laatujärjestelmät
Meillä on tärkeät sertifikaatit. ISO 13485:2016 lääkinnällisille laitteille. ISO 9001:2015 laadunhallinnalle. Nämä eivät ole seinälaattoja. Ne ovat aktiivisia järjestelmiä.
Jokainen toimittamamme osa on valmistettu laatujärjestelmän alaisena, jota auditoidaan säännöllisesti. Tämä antaa sinulle:
Täydellinen jäljitettävyys. Tiedämme raaka-aineen eränumeron. Tiedämme tarkastustiedot jokaisesta kriittisestä mitasta. Kaikki tallennetaan.
Dokumentaation hallinta. Saat laitehistoriatiedot jokaisen lähetyksen mukana. Vaatimustenmukaisuustodistukset. Asiakirjatyön sääntelyviranomaisten edellyttämä.
Riskienhallinta. Noudatamme lääkinnällisten laitteiden standardeja koko tuotannon ajan. Ei vain lopussa.
Kokonaisvaltainen tekninen tuki
Emme vain ota tilauksia vastaan ja käynnistä sykliä. Insinöörimme osallistuvat työhön jo varhain. Työskentelemme suunnittelijoidenne kanssa jo osan kehitysvaiheessa. Optimoimme valmistettavuutta.
Tämä yhteistyö kannattaa:
Alennetut kustannukset. Löydämme tapoja käyttää vähemmän materiaalia. Lyhennämme sykliaikoja. Säästöt kasautuvat.
Parannettu suorituskyky. Analysoimme toleranssit. Ehdotamme parempia materiaalivalintoja. Osa toimii paremmin.
Nopeampi markkinoilletuloaika. Prototyypit etenevät nopeammin. Validointiprosessit sujuvat sujuvammin. Pääset markkinoille nopeammin.
Kehittyneet valmistusominaisuudet
Työmaatilamme pystyy käsittelemään kaiken, mistä keskustelimme.
Moniakselinen CNC-koneistus. Monimutkaisille metalliosille. Messinkiaukoille. Kuparionteloille. Volframilevyille.
Tarkkuusruiskuvalu. Suurivolyymisille muovikomponenteille. Mittatarkkuus. Osa osan perään.
Hybridivalmistus. Yhdistämme muovauksen ja koneistuksen. Kuten PEEK CT -ohjaimet. Muovaamme monimutkaisen muodon. Koneistamme kriittiset pinnat.
Puhdastilakokoonpano. Osille, jotka vaativat kontrolloitua ympäristöä. Ei kontaminaatiota. Ei kysymyksiä.
Tarvitset kumppanin, joka ymmärtää sekä volframia että PEEKiä. Joka työskentelee sertifioitujen laatujärjestelmien alaisuudessa. Joka havaitsee ongelmat jo suunnitteluvaiheessa, ei vasta tuotannon alettua? Sitä me tarjoamme.
FAQ
Mitkä ovat yleisimmät sädehoitolaitteiden osissa käytetyt materiaalit?
Volframiraskasseos näkyy paljon. Sitä tarvitaan säteilyn estämiseen MLC-levyissä. Kupari, erityisesti hapeton elektroniikkalaatu, käytetään lineaarikiihdyttimien onteloissa johtavuutensa vuoksi. Messinki on standardi protoniaukoissa, koska se työstää hyvin ja pysäyttää protonit. PEEK:ia on kaikkialla kuvantamisreiteillä. Se on vahvaa ja näkymätöntä röntgensäteille. Sitten on lääketieteellisiä muoveja, kuten polykarbonaattia ja ABS:ää kertakäyttöisiin laitteisiin. Ruostumatonta terästä ja titaania rakenneosiin ja ohjainkiskoihin. Materiaalivalinta palautuu aina yhteen kysymykseen: mitä tämän osan on tehtävä säteen reitillä?
Mitä eroa on ISO 13485:llä ja ISO 9001:llä, ja miksi sillä on merkitystä komponenteilleni?
ISO 9001 on perusta. Se sanoo, että sinulla on laadunhallintajärjestelmä. Sinä hallitset prosessejasi. Sinä seuraat asioita. ISO 13485 perustuu tähän. Se lisää lääkinnällisille laitteille erityisiä vaatimuksia. Riskienhallintaa koko tuotannon ajan. Täydellistä jäljitettävyyttä raaka-aineesta valmiiseen osaan. Tiukkoja dokumentointivaatimuksia. Sääntelyyn keskittymistä. Komponenttiesi kohdalla ero on yksinkertainen. 9001-verstas voi valmistaa hyvän osan. 13485-verstas voi todistaa, että se on tehnyt kaiken oikein, joka kerta, sääntelyviranomaisten hyväksymillä asiakirjoilla. Jos osasi menee lääkinnälliseen laitteeseen, 13485-standardilla on merkitystä.
Tarjoaako NOBLE sekä prototyyppien valmistusta että suurtuotantoa?
Kyllä. Hoidamme molemmat osat. Prototyyppien valmistuksessa voimme koneistaa osia suoraan malleistasi. Ei työkalusitoumusta. Nopea toimitusaika. Suurten volyymien osalta siirrymme ruiskuvaluun tai tuotantokoneistukseen. Tärkeintä on, että pysymme tukenasi. Sama suunnittelutiimi, joka auttoi prototyypin kanssa, skaalaa sen volyymiin. Ei luovutuksia uudelle toimittajalle, joka ei tiedä osan historiaa.
Miten varmistat herkkien laitteiden sisällä olevien komponenttien puhtauden?
Se riippuu osasta ja sen lopullisesta käyttötarkoituksesta. Vakiokomponenteille käytämme valvottuja työpajakäytäntöjä ja loppupuhdistusta ennen pakkaamista. Osille, jotka vaativat suurempaa puhtautta, meillä on puhdastilakokoonpanoalueet. Jotkut osat puhdistetaan ultraäänellä. Toiset vaativat erityispakkauksia puhtauden säilyttämiseksi kuljetuksen ajan. Keskustelemme vaatimuksista etukäteen. Sitten rakennamme prosessin osan todellisten tarpeiden mukaan.
Mitä asiakirjoja toimitatte jokaisen lähetyksen mukana?
Saat vaatimustenmukaisuustodistuksen, joka vahvistaa, että osat täyttävät kaikki vaatimukset. Laitteen historiatiedot, jos tarpeen. Materiaalisertifikaatit, jotka ovat jäljitettävissä alkuperäisiin eriin asti. Ensimmäisen artikkelin tarkastusraportit uusille osille. Mittatarkastustiedot kriittisille ominaisuuksille. Tarkka paketti riippuu sopimuksestasi ja osan luokituksesta. Tarjoamme kaiken tarvitsemasi omia laatutiedostojasi ja sääntelyasiakirjojasi varten.
Kuinka kauan kestää saada tarjous räätälöidystä sädehoidon komponentista?
Yksinkertaisista koneistetuista osista saa tarjouksen 2–3 arkipäivässä. Monimutkaisten kokoonpanojen tai valettujen osien toimitus kestää kauemmin, yleensä 5–7 arkipäivää. Aikataulu riippuu siitä, kuinka kattava mallisi ja piirustuspakettisi on. Selkeät erittelyt nopeuttavat asioita. Jos tarvitset nopean arvion suunnittelun aikana, voimme tehdä alustavan tarkastelun alustavien konseptien perusteella, jotta saat suuntaa antavia lukuja budjetointia varten.






