
Mikä on Suuren volyymin CNC-työstö?
Suurivolyyminen CNC-työstö viittaa materiaalien, kuten metallien ja muovien, automatisoituun, erittäin tarkkaan ja tehokkaaseen leikkaamiseen ja muovaukseen tietokoneohjatuilla (CNC) työstökoneilla, jolloin tuotetaan identtisiä komponentteja massatuotantoasteikolla.
Suurivolyyminen CNC-koneistus perustuu vahvasti automatisoituihin laitteisiin, optimoituihin koneistusohjelmiin, erikoistuneisiin työkalukiinnikkeisiin ja systemaattiseen tuotannonohjaukseen, jotta saavutetaan alhaisimmat yksikkökustannukset, nopein tuotantonopeus ja vakain laatu.
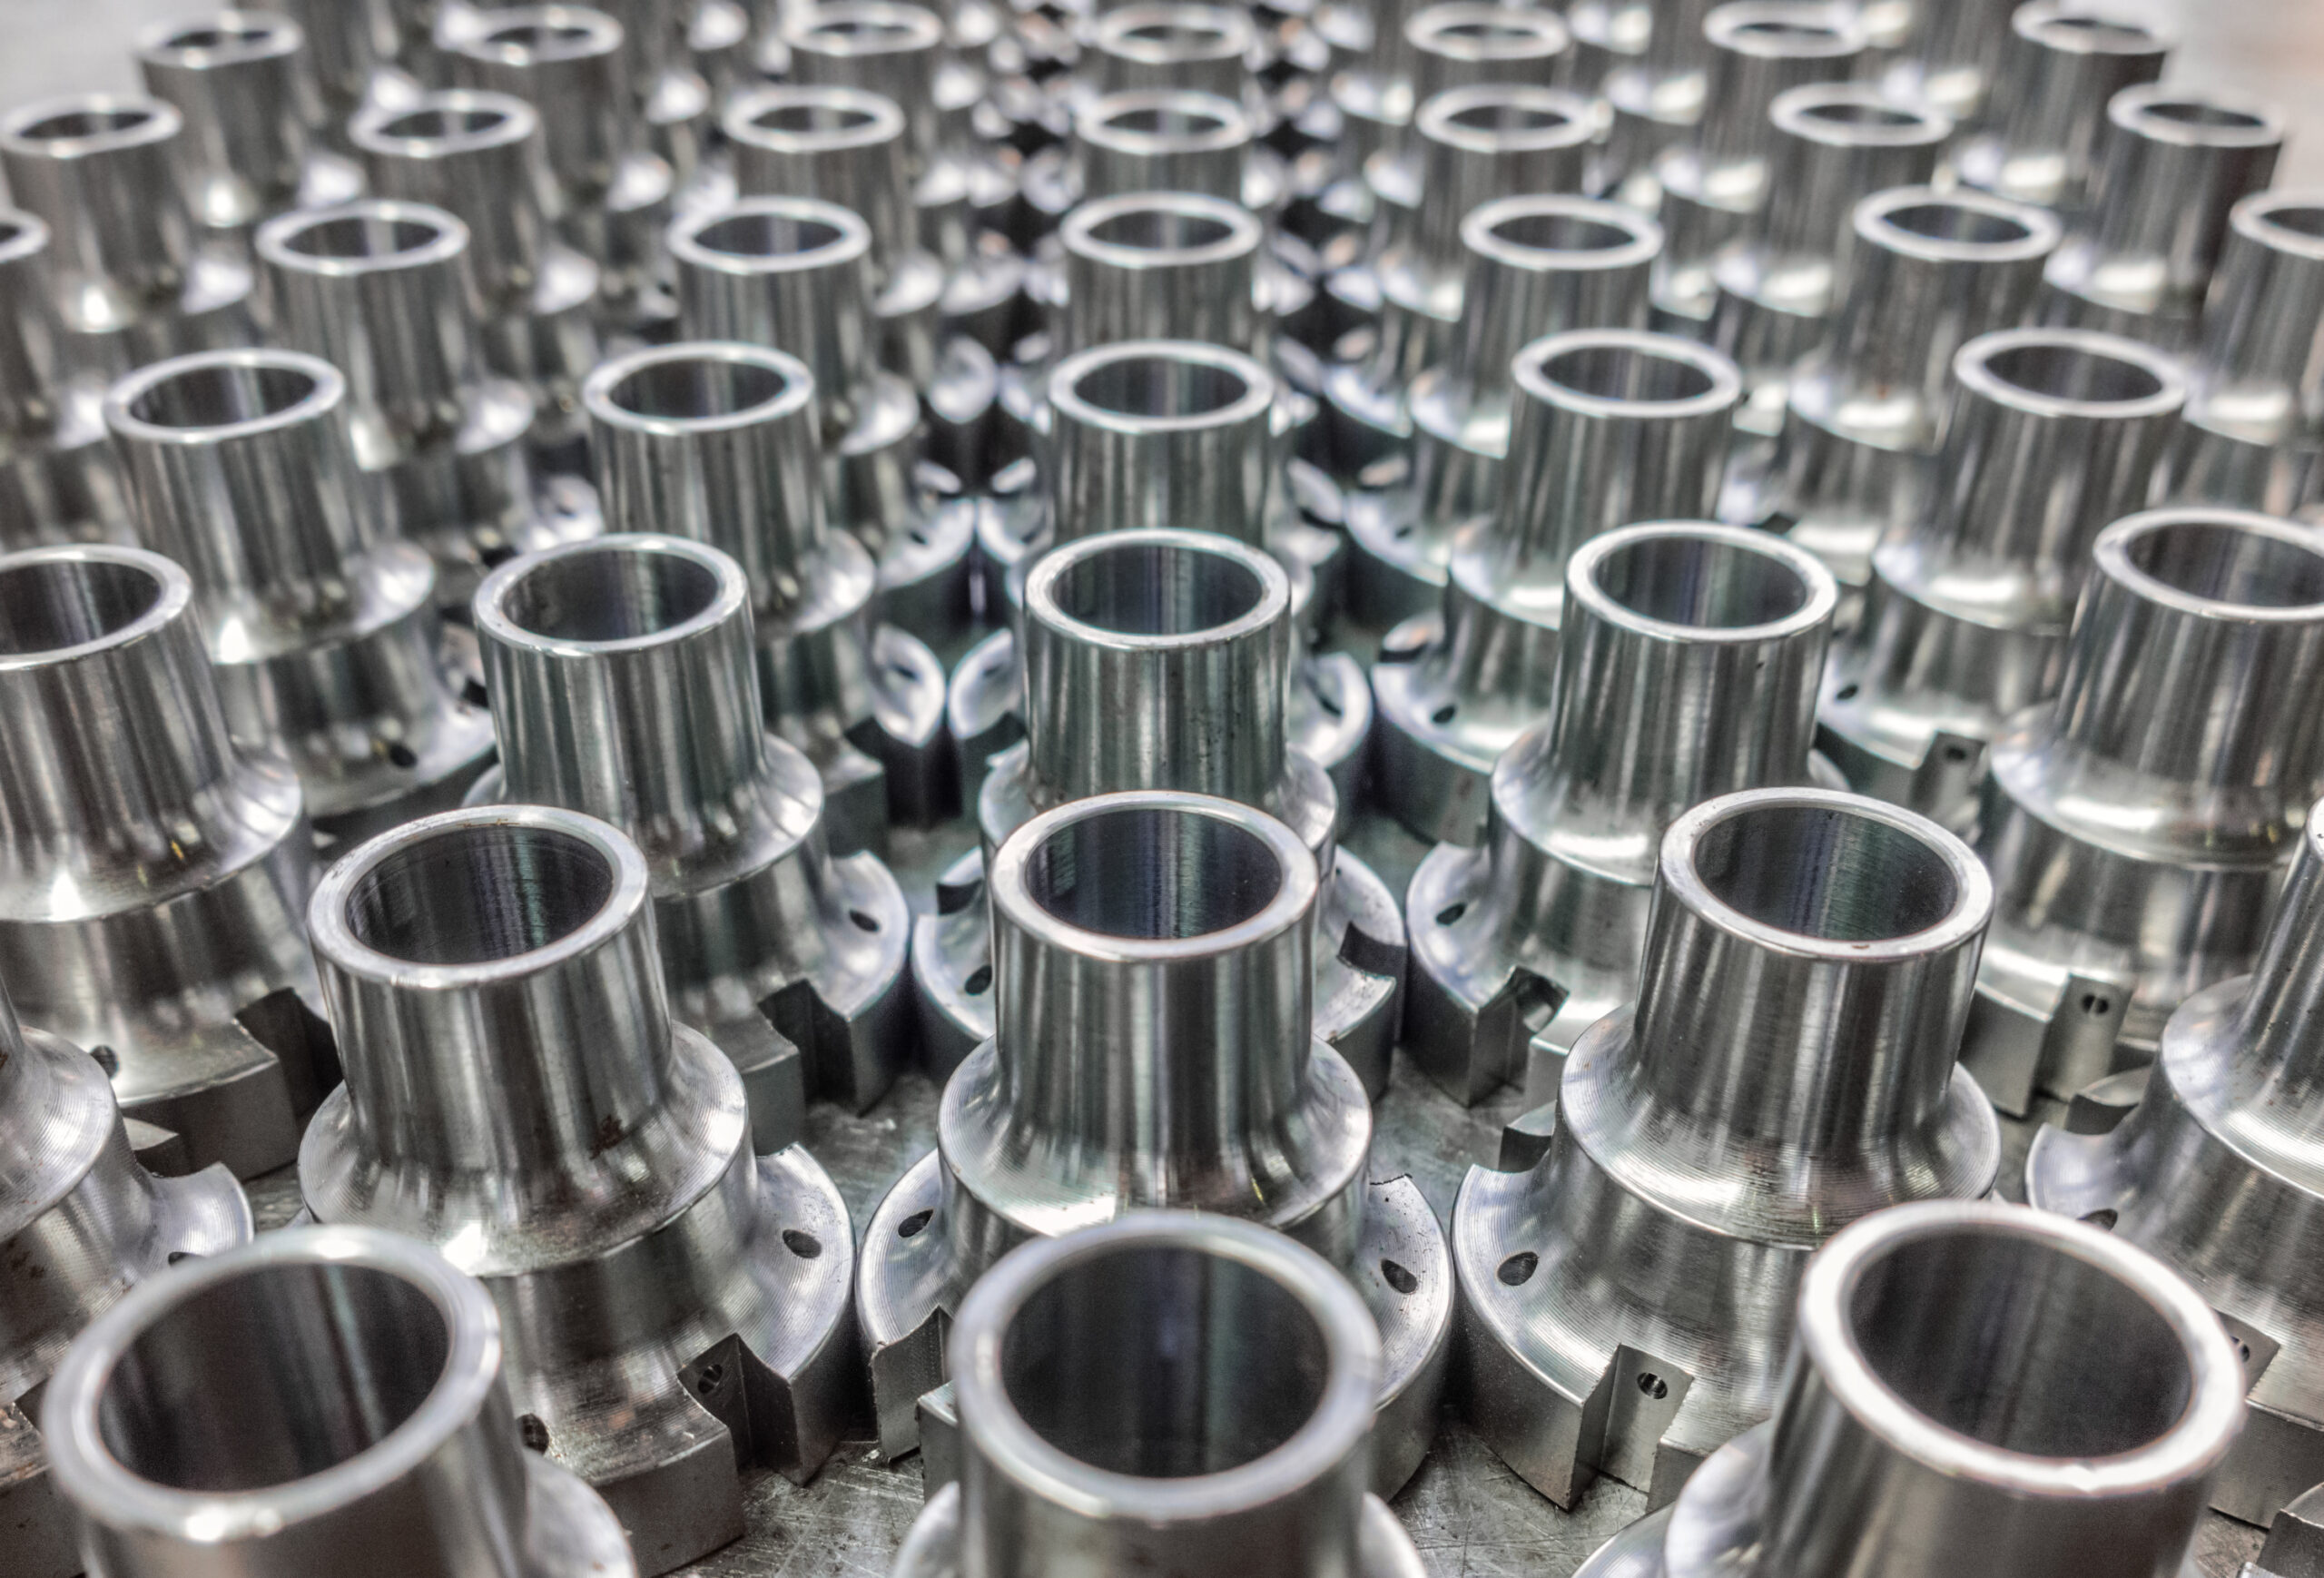
Materiaalivalinta suuria määriä CNC-koneistetuille osille
alumiini
Alumiiniseos on yksi yleisimmin käytetyistä materiaaleista suurten volyymien koneistuksessa, erityisesti laadut, kuten 6061 ja 7075. Se tarjoaa edullisen yhdistelmän keveyttä ja kohtalaista lujuutta yhdistettynä erinomaiseen lastutavuuteen. Tämä tarkoittaa suuria leikkausnopeuksia ja vähentynyttä työkalun kulumista, mikä parantaa merkittävästi tuotannon tehokkuutta ja alentaa yksikkökustannuksia.
Ruostumaton teräs
Austeniittiset ruostumattomat teräkset 304 ja 316 valitaan niiden erinomaisen korroosionkestävyyden, lujuuden ja kestävyyden vuoksi. Vaikka niiden työstö on vaikeampaa kuin alumiinin ja ne asettavat tiukempia vaatimuksia leikkaustyökaluille ja työstöparametreille, ne ovat edelleen välttämättömiä teollisuudenaloilla, jotka vaativat korroosionkestävyyttä ja hygieniaolosuhteita, kuten lääkinnällisten laitteiden, elintarvikkeiden jalostuslaitteiden ja kemiantehtaiden osien valmistuksessa.
Hiiliteräs
Hiiliteräkset, kuten 1018 ja 1045, ovat korkean lujuutensa, hyvän sitkeytensä ja alhaisempien kustannustensa ansiosta ensisijainen valinta massatuotettuihin rakenneosiin.
Hiiliteräs on helposti työstettävissä ja sitä voidaan karkaista edelleen lämpökäsittelyllä. Sitä käytetään yleisesti hammaspyörien, akseleiden, pulttien ja erilaisten mekaanisten runkojen valmistuksessa, ja sillä on laajat käyttökohteet autoteollisuudessa ja teollisuuslaitteissa.
Messinki
Messinkiseokset (kuten C360) ovat tunnettuja poikkeuksellisesta työstettävyydestään, minkä vuoksi niitä kutsutaan "itselastuviksi messingeiksi". Työstettäessä niillä on erinomaiset lastunmurto-ominaisuudet, mikä mahdollistaa erittäin hyvän pinnanlaadun ja mittatarkkuuden samalla, kun ne pidentävät työkalun käyttöikää.
Messinkiä käytetään usein tarkkuutta, sähkönjohtavuutta, korroosionkestävyyttä ja pientä kitkaa vaativissa komponenteissa, kuten venttiileissä, putkiliittimissä, elektronisissa liittimissä ja lukoissa.
Muovi
Muovit, kuten nailon, POM (asetaali) ja ABS. Nämä materiaalit ovat eristäviä, kevyitä, kemiallisesti kestäviä eivätkä vaadi jäähdytysnestettä koneistuksen aikana, mikä tekee niistä poikkeuksellisen puhtaita.
Tekniset muovit ovat helposti työstettävissä suurilla nopeuksilla, minkä ansiosta ne soveltuvat kevyesti kuormitettujen rakenneosien, eristeiden, laakereiden ja erilaisten koteloiden valmistukseen. Niitä käytetään laajalti suuren volyymin kulutuselektroniikassa ja autojen sisustuskomponenteissa.
Titaani
Titaaniseokset, kuten Ti-6Al-4V, ovat korkeasta materiaalikustannustensa ja merkittävien työstöhaasteidensa ansiosta edelleen korvaamattomia poikkeuksellisen korkean lujuus-painosuhteensa, erinomaisen korroosionkestävyytensä ja bioyhteensopivuutensa ansiosta.
Titaaniseosten suurten volyymien työstö vaatii erikoislaitteita ja -prosesseja, jotka palvelevat ensisijaisesti huippuluokan sovelluksia, kuten ilmailu- ja avaruusmoottorien osia, tehokkaita kilpa-autojen osia ja kirurgisia implantteja.
Moniakselisen CNC-koneistuksen vaikutus suurten volyymien tuotantotehokkuuteen
Vähennä kiinnitysvaiheita
Monimutkaisten komponenttien työstö perinteisillä kolmiakselisilla koneilla vaatii usein useita uudelleenkiinnitysoperaatioita eri puolien työstämiseksi, kun taas moniakseliset koneet voivat suorittaa käytännössä kaikki työstöoperaatiot peruspinnan lisäksi yhdellä asetuksella. Suurtuotantomäärissä tällaiset ajansäästöt korostuvat huomattavasti, mikä parantaa suoraan tuotantolinjan kokonaistuotantoa.
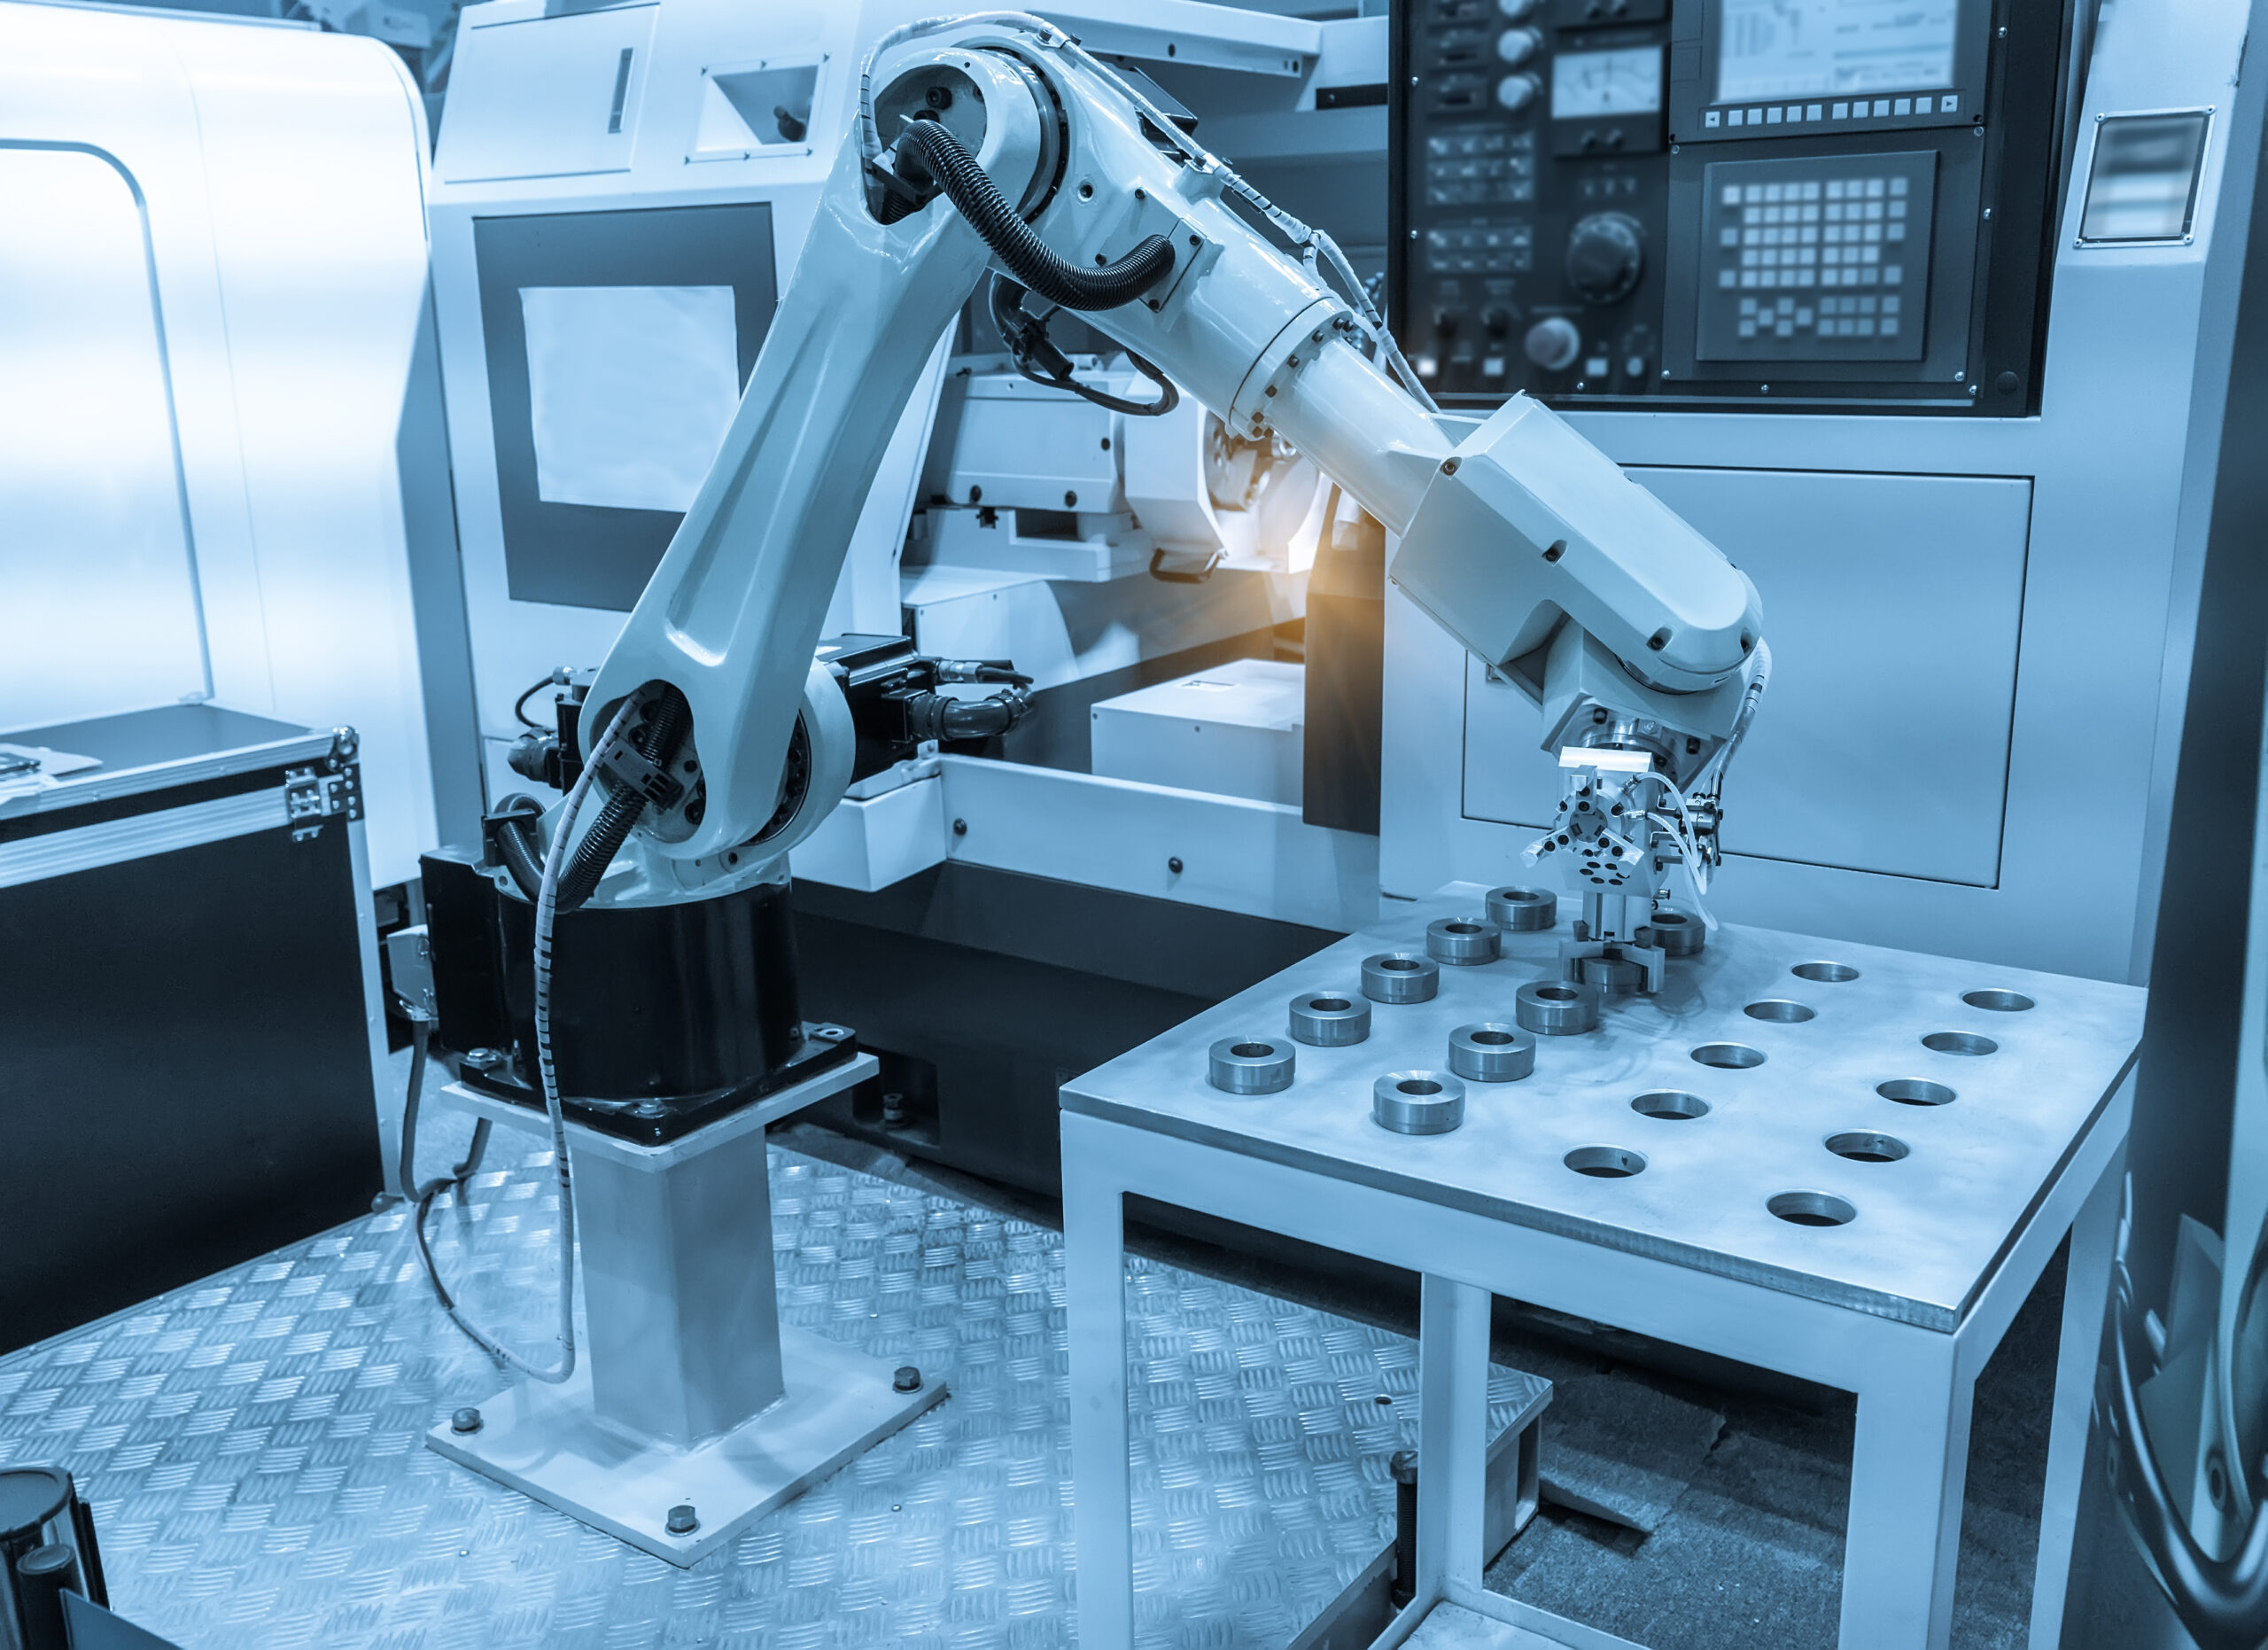
Leikkuuolosuhteiden optimointi
Moniakselisessa työstössä käytetään pyöröpäätä tai pyöröpöytää leikkaustyökalun sijoittamiseen optimaaliseen kulmaan työkappaleeseen nähden, mikä mahdollistaa syvien onteloiden, kaltevien pintojen ja monimutkaisten kaarevien pintojen työstämisen – alueet, joita on mahdotonta työstää kolmiakselisilla työstökoneilla tai jotka vaativat erikoistyökaluja.
Moniakselinen interpolointi voi käyttää työkalun sivua leikkaamiseen leikkaussärmän sijaan tai säilyttää aina optimaalisen kulman työkalun akselin ja työstetyn pinnan välillä. Tämä lisää tehokkaasti leikkauskosketuspinta-alaa ja parantaa materiaalinpoistonopeutta.
Massatuotannossa vähentyneet työkalunvaihdot ja vakaammat työkalukustannukset johtavat suoraan korkeampaan laitteiden kokonaistehokkuuteen ja hallittavampiin tuotantokustannuksiin.

Paranna pinnan viimeistelyä
Moniakselinen työstö mahdollistaa kuulapääjyrsimen kärjen lineaarisen nopeuden alimman pisteen välttämisen työstöalueella jatkuvan työkalukulman säädön avulla. Tämä saavuttaa tasaisemman ja laadukkaamman pinnanlaadun koko kaarevalla pinnalla. Tämän seurauksena monet komponentit täyttävät vaatimukset työstökeskuksessa valmistuttuaan, mikä poistaa tarpeen myöhemmälle manuaaliselle kiillotukselle tai erikoishiontatoimenpiteille.
Yksinkertaista kalusteiden suunnittelua
Koska työkappale vaatii vain yhden kiinnitystoimenpiteen, kiinnittimen suunnittelua voidaan yksinkertaistaa huomattavasti, jolloin tyypillisesti tarvitaan vain pohjalevy tai yksinkertainen ruuvipenkki. Tämä ei ainoastaan vähennä työkalukustannuksia tuotantoerää kohden, vaan myös virtaviivaistaa käyttäjän kiinnitysprosessia ja minimoi monimutkaisten kiinnittimen säätöjen aiheuttamat seisokkiajat.
Suurten määrien CNC-koneistuksen vertailu pienten määrien prototyyppien valmistukseen
| Aspect | Suuren volyymin CNC-työstö | Pienen volyymin prototyyppien valmistus |
| Kustannuspainotteisuus | Alhaiset yksikkökustannukset mittakaavaetujen ansiosta | Hyväksyttävästi korkeammat yksikkökustannukset nopeuden ja joustavuuden vuoksi |
| Tuotantomäärä | Tuhansista miljooniin identtisiä osia | Muutamasta sataan osaan, usein vaihtelevia |
| Prosessin optimointi | Erittäin optimoidut, kiinteät prosessit maksimaalisen nopeuden ja minimaalisen jätteen saavuttamiseksi | Joustavat ja mukautuvat prosessit iteratiivisille muutoksille |
| Työkalut ja asetukset | Merkittävät alkuinvestoinnit erillisiin työkaluihin ja automaatioon | Minimaalinen asennus, usein käytetään vakiotyökaluja ja pikavaihtokiinnikkeitä |
| läpimenoaika | Pidempi alkuasetus, mutta erittäin nopea sykliaika osaa kohden käytön jälkeen | Hyvin lyhyt alkuvaiheen läpimenoaika, mutta hitaampi sykliaika osaa kohden |
Prosessi ja laitteet
- Pieneräprototyyppien valmistus: Prosessit ovat joustavia ja niissä käytetään tyypillisesti monipuolisia laitteita. Toimintoja voidaan yksinkertaistaa, jolloin optimoinnista voidaan tinkiä nopeuden vuoksi. Materiaalivalinnoissa voidaan käyttää helposti työstettäviä vaihtoehtoja.
- Suuri volyymituotanto: Prosessit ovat erittäin optimoituja ja kiinteitä, ja niissä käytetään erikoistuneita, automatisoituja laitteita ja räätälöityjä työkaluja. Toiminnot suunnitellaan huolellisesti sykliaikojen lyhentämiseksi sekunneilla yksikköä kohden, mahdollisesti integroimalla useita prosesseja. Materiaalivalinta on tiukasti määritelty ja kiinteä.
Kustannusrakenne
- Pieneräprototyyppien valmistus: Kustannuksia hallitsevat pääasiassa kertaluonteiset suunnittelukulut, kuten ohjelmointi, prosessin valmistelu ja asetusaika. Yksikkökohtaiset koneistuskustannukset ovat korkeat, mutta kokonaiskustannukset pysyvät alhaisina pienen volyymin vuoksi. Nopeudesta maksetaan lisähintaa.
- Suuri volyymituotantoKustannuksia hallitsevat rajakustannukset – materiaalit, työtunnit, työkalut ja osaa kohden kulutettu energia. Työkaluihin ja prosessien kehittämiseen vaaditaan huomattavia alkuinvestointeja, mutta mittakaavaedut jakavat nämä kustannukset tuhansien osien kesken, mikä laskee yksikkökustannukset minimaaliselle tasolle.
Laadunvalvontamenetelmät
- Pieneräprototyyppien valmistus: Laadunvalvonta on kattavaa ja manuaalista. Täysimittainen tarkastus suoritetaan tyypillisesti ensimmäiselle artikkelille tai jokaiselle kappaleelle sen varmistamiseksi, että se on suunnittelun mukaista, keskittyen "oikein tekemiseen".
- Suuri volyymituotanto: Laadunvalvonta on tilastollista ja automatisoitua. Se perustuu tiukkaan prosessinvalvontaan (SPC), joka varmistaa yhdenmukaisuuden koko tuotantoerässä säännöllisen näytteenoton ja automatisoidun linjan sisäisen tarkastuksen avulla keskittyen siihen, että "tee se aina samalla tavalla".
Supply Chain
- Pieneräprototyyppien valmistus: Toimitusketjusuhteet ovat joustavia ja tyypillisesti niihin kuuluu suoraa yhteistyötä suunnittelijoiden ja ketterien prototyyppipajojen tai integroitujen koneistuslaitosten välillä, ja nopea reagointi on etusijalla.
- Suuri volyymituotanto: Toimitusketjusuhteet ovat tiukkoja ja pitkäaikaisia, ja niihin kuuluu tiukkoja toimittajatarkastuksia, sopimusvalmistusta, pitkäaikaisia sopimuksia ja monimutkaista logistiikkasuunnittelua, joissa vakaus ja luotettavuus ovat etusijalla.
Valmistettavuussuunnittelun vinkkejä suurten CNC-projektien suunnitteluun
Suunnittelun optimointi
Suunnittelijoiden on tehtävä tiivistä yhteistyötä prosessisuunnittelijoiden kanssa varmistaakseen, että osasuunnittelu on mahdollisimman koneistettavaa ja samalla täyttää toiminnalliset vaatimukset. Tämä tarkoittaa esimerkiksi syvien onteloiden ja pienten sisäkulmien välttämistä, joihin leikkaustyökaluilla on vaikea päästä käsiksi, sekä referenssipintojen ja -rakenteiden suunnittelua, jotka helpottavat helppoa kiinnitystä. Valmistusta varten optimoitu suunnittelu vähentää suoraan koneistusjaksoja, minimoi työkalujen kulumisen ja vähentää hylkymääriä.
Tiukka toleranssin hallinta
Suunnittelijoiden tulisi analysoida toiminnalliset vaatimukset huolellisesti ja soveltaa tarvittavia toleransseja vain vastakkaisiin pintoihin, tiivistyspintoihin tai kriittisiin kokoonpanopintoihin.
Ei-kriittisten mittojen tulisi käyttää reiluja vakiotoleransseja. Reilummat toleranssit mahdollistavat aggressiivisempien leikkausparametrien käytön, vähentävät työkalun kulumista, minimoivat tarkastusajan ja parantavat saantoa, mikä tuo huomattavia kustannussäästöjä kaikissa tuotannon vaiheissa.
Materiaalin valinta
Materiaalin luontaisten kustannusten lisäksi on otettava huomioon myös sen työstettävyys, työkalun kulumisnopeus, lämpökäsittelyvaatimukset ja sitä seuraavat pintakäsittelykustannukset.
Esimerkiksi rakenneosien osalta helposti työstettävät alumiiniseokset tai tietyt esikarkaistut teräkset voivat osoittautua kokonaisuudessaan kustannustehokkaammiksi kuin jälkikäsittelyä vaativat kovat materiaalit. Materiaalin tasaisuus, toimitusvarmuus ja jäljitettävyys ovat yhtä lailla tärkeitä näkökohtia suurten volyymien projekteissa.
Prosessiintegraation huomioon ottaminen
Tehokas suunnittelu minimoi toissijaisen koneistuksen tarpeen. Suunnittelijoiden tulisi esimerkiksi pyrkiä välttämään manuaalista jäysteenpoistoa, integroimaan jyrsintä, poraus, kierteitys ja osittainen tarkastus yhteen CNC-operaatioon sekä suunnittelemaan kiinnityspisteet ja johtavuusvaatimukset pintakäsittelyille, kuten anodisoinnille tai pulverimaalaukselle. Edistyneempi optimointitapa on yhdistää useita osia yhdeksi yksiköksi, mikä poistaa kokoonpanokustannukset ja vähentää osien varastoa.
Laadunvalvonnan suunnittelu
Suunnittelussa on otettava huomioon, mahdollistavatko komponenttien mitat tehokkaan ja tarkan tarkastuksen. Sisäisesti vaikeasti mitattavia ominaisuuksia tai monimutkaisia pinnanmuotoja tulisi välttää.
Määritä selkeät tarkastuspisteet ja kriittisten mittojen tarkastusvälit ottaen huomioon hyväksyttävien/ei-hyväksyttävien mittareiden tai automaattisen visuaalisen tarkastuksen mahdollisen käytön. Suunnittelu, joka mahdollistaa suoraviivaisen tarkastuksen, luo perustan tasaisen laadun varmistamiselle suurtuotantotuotannossa.
Ottelustrategian arviointi
Kiinnitysjärjestely tulisi suunnitella suunnitteluvaiheessa. Ihanteellisessa suunnittelussa tulisi olla suuri, tasainen referenssipinta, jossa on riittävästi kiinnitysalueita tai esiasetettuja prosessiruuvien reikiä. Harkitse standardoitujen kiinnittimien käyttöä tai erillisten, tehokkaiden moniosaisten kiinnittimien suunnittelua useiden komponenttien koneistamiseksi yhdellä asetuksella. Tämä on yksi keskeisistä menetelmistä tehokkuuden parantamiseksi suurtuotantossa.
Yleisiä haasteita ja ratkaisuja suurtuotantoisten CNC-koneiden valmistuksessa
Koneiden huolto ja investoinnit
Suorituskykyisten ja vakaiden CNC-koneiden ja automaatiojärjestelmien hankinta vaatii merkittäviä alkuinvestointeja. Samaan aikaan keskeytymättömän massatuotannon varmistamiseksi on otettava käyttöön ennakoivia huolto-ohjelmia. Huollon laiminlyönti aiheuttaa suunnittelemattomia seisokkeja, joiden kustannukset kasvavat huomattavasti suurtuotantotuotannossa ja voivat mitätöidä kaikki tehokkuushyödyt.
Sopivat käyttötapaukset
Suurivolyyminen CNC-koneistus ei sovi ihanteellisesti kaikille komponenteille. Soveltuvuus riippuu vuosittaisen tuotantomäärän ja osan monimutkaisuuden tasapainottamisesta. Se sopii parhaiten metalli- tai muoviosille, joilla on suuri vuosittainen kysyntä, monimutkaiset geometriat ja tiukat tarkkuusvaatimukset, mukaan lukien autojen moottorin osat, lääkinnällisten laitteiden kotelot ja huippuluokan elektroniikkakotelot.
Yksinkertaisempien tai pienten tuotantomäärien omaavien osien kohdalla perinteiset menetelmät, kuten leimaus tai valaminen, ovat usein kustannustehokkaampia. Siksi ennen projektin aloittamista tulisi tehdä perusteellinen tekninen ja taloudellinen analyysi.
Toimitusketjun ja tuotannon koordinointi
Raaka-aineiden tai aputarvikkeiden pula johtaa koko tuotantolinjan toiminnan pysähtymiseen. Haasteena on varmistaa metallitankojen, jäähdytysnesteen ja muiden suurten volyymien tuotantoon tarvittavien materiaalien jatkuva ja vakaa toimitus.
Strategisia kumppanuuksia on luotava luotettavien toimittajien kanssa, ja markkinoiden vaihteluiden lieventämiseksi on otettava käyttöön malleja, kuten toimittajan hallinnoima varasto.
Laadunvarmistus erätuotannossa
Tilastolliseen prosessinohjaukseen perustuvan systemaattisen laadunvarmistuskehyksen luominen. Tämä edellyttää säännöllisten näytteenottotarkastuspisteiden perustamista kriittisiin prosessinvaiheisiin sekä automatisoitujen linjamittauslaitteiden integrointia reaaliaikaista palautetta ja kompensaatiota varten.
Laadunvalvonta suurten volyymien CNC-koneistuksessa
Toteuta tilastollinen prosessien hallinta
Pelkän 100-prosenttisen tarkastuksen sijaan kriittisten mittojen mittaukset tehdään säännöllisesti ja systemaattisesti näytteenottomittauksin tuotannon aikana. Mittaustiedot piirretään ohjauskaavioihin, jotta voidaan seurata reaaliaikaisia keskiarvojen ja vaihteluvälien trendejä.
Jos datapisteissä ilmenee epänormaaleja vaihteluita tai ne ylittävät valvontarajat, järjestelmä laukaisee välittömästi hälytykset, jotka osoittavat mahdolliset systemaattiset prosessipoikkeamat. Tämä mahdollistaa puuttumisen asiaan ennen kuin merkittävää poikkeavaa tuotosta kertyy, mikä mahdollistaa ennaltaehkäisevän laadunvalvonnan.
Automaattinen tarkastus
Ennen koneistusta mittauslaite tunnistaa automaattisesti työkappaleen aseman ja suorittaa nollapisteen siirtymän kompensaation; koneistuksen aikana tai sen jälkeen se ottaa automaattisesti näytteitä kriittisistä mitoista.
Mittaustiedot syötetään automaattisesti takaisin CNC-järjestelmään, jossa vertailu teoreettisiin arvoihin mahdollistaa työkalun kompensaatioarvojen reaaliaikaisen ja automaattisen säätämisen varmistaen, että mitat pysyvät toleranssialueiden sisällä.
Ensimmäinen artikkelin tarkastus
Ennen massatuotantoa tai työkalujen muutosten jälkeen vaaditaan koko kappaleen kattava ensitarkastus. Tässä vaiheessa ei ainoastaan vahvisteta osan vaatimustenmukaisuutta, vaan myös varmistetaan työstöohjelma, prosessiparametrit ja kiinnittimen asetukset. Tarkkoja laitteita, kuten koordinaattimittauskonetta, käytetään tyypillisesti yksityiskohtaisten dataraporttien tuottamiseen. Erätuotanto voidaan aloittaa vasta tarkkuuden varmistamisen jälkeen.
Tuotannon jäljitettävyys
Anna jokaiselle tuotantoerälle tai yksittäiselle osalle yksilöllinen tunniste. Yhdistä tämä tunniste valmistuksenohjausjärjestelmän kautta kattaviin tuotantotietoihin, kuten raaka-aineeriin, käytettyihin laitteisiin, operaattoreihin, työstöaikoihin ja tarkastustuloksiin. Jos laatuongelmia ilmenee, tämä järjestelmä mahdollistaa nopean ja tarkan perussyyanalyysin ja tunnistaa, onko ongelman syynä materiaalit, laitteet vai prosessipoikkeamat.
Hallitse työkalun elinkaarta tarkasti
Työkalun kunto on suoraan työstön mittapysyvyyteen vaikuttava tekijä. Työkalunhallintajärjestelmää on käytettävä kunkin työkalun koko elinkaaren dokumentointiin hankinnasta ja esiasetuksista käyttöön ja hävittämiseen.
Odotettu käyttöikä tulee määrittää työstettävistä materiaaleista ja parametriasetuksista riippuen, ja ennen kynnysarvon saavuttamista tulee antaa vaihtohälytys. Samanaikaisesti on suoritettava säännöllisiä kulumistarkastuksia, jotta voidaan estää työkalun lohkeamisen tai liiallisen kulumisen aiheuttama äkillinen laadun heikkeneminen ja varmistaa siten vakaat työstöolosuhteet.
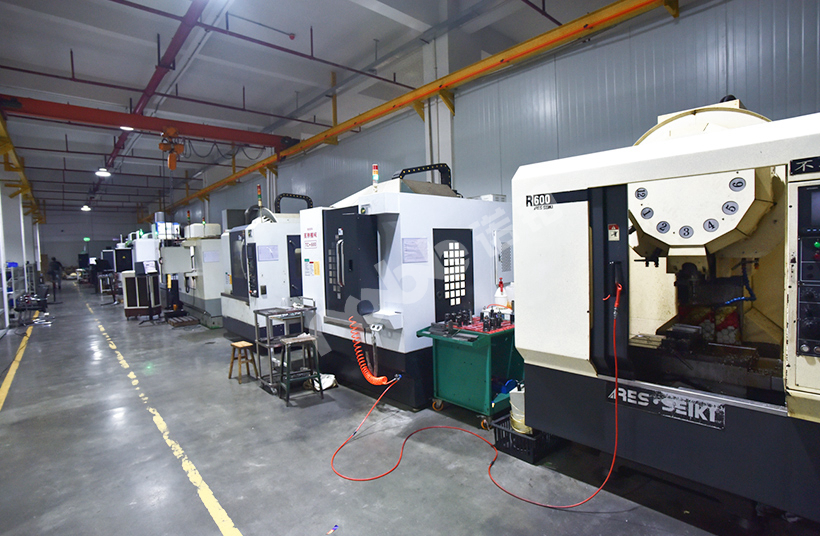
NOBLE"s Suurten volyymien CNC-koneistus
NOBLElla olemme erikoistuneet tarkkuuden, tehokkuuden ja luotettavuuden tarjoamiseen edistyneiden, suuren volyymin CNC-koneistuspalveluidemme avulla . Muunnamme suunnittelusi tuhansiksi tai jopa miljooniksi identtisiksi ja korkealaatuisiksi osiksi varmistaen yhdenmukaisuuden ja kustannustehokkuuden tuotannon jokaisessa vaiheessa.
Voimamme:
- Edistyksellinen valmistustekniikka
- Valmistussuunnittelun (DFM) kumppanuus
- Integroitu laadunvarmistus
- Skaalautuva tuotanto ja toimitusketjun hallinta
FAQ
Kuinka suurten volyymien CNC-koneistus alentaa osakohtaisia kustannuksia?
Suurten volyymien koneistus saavuttaa alhaisemmat kappalekohtaiset kustannukset mittakaavaetujen ansiosta. Merkittävä alkuinvestointi optimoituun ohjelmointiin, räätälöityihin kiinnittimiin ja erikoistyökaluihin kuolee valtavan määrän yksiköitä aikana.
Mitkä ovat moniakselisten CNC-koneiden käytön tärkeimmät edut suurtuotantoon?
5-akselinen CNC-kone pystyy käsittelemään lähes kaikki kappaleen sivut yhdellä asetuksella. Tämä poistaa uudelleenasemoinnin aiheuttamat virheet, varmistaa paremman mittatarkkuuden ja monimutkaisten geometrioiden valmiuden sekä lyhentää merkittävästi lastuamatonta aikaa. Suurilla volyymeilla tämä tarkoittaa nopeampaa kokonaistuotantoa, tasaista laatua ja kykyä suunnitella monimutkaisempia, yhdistettyjä osia, jotka vähentävät kokoonpanotarpeita.
Milloin CNC-työstö on oikea valinta valamisen tai leimaamisen sijaan suurissa volyymeissä?
CNC-koneistus on ihanteellinen suurille volyymeille, kun osilla on monimutkainen geometria, tiukat toleranssit tai ne vaativat umpimateriaalilta erinomaiset materiaaliominaisuudet. Hyvin yksinkertaisten muotojen ja suurten volyymien osalta leimaaminen tai valaminen on kustannustehokkaampaa entistä nopeampien sykliaikojen ansiosta.
Mitkä ovat suurimmat haasteet suurten volyymien CNC-projekteissa?
Keskeisiä haasteita ovat tasaisen laadun ylläpitäminen koko ajon ajan, työkalujen kulumisen hallinta ja ennakoivan huollon aikataulutus suunnittelemattomien seisokkiaikojen välttämiseksi, syklin jokaisen sekunnin optimointi sekä materiaalien ja tarvikkeiden luotettavan toimitusketjun varmistaminen.
Mitkä materiaalit ovat yleisimpiä suurten volyymien CNC-koneistuksessa?
Alumiiniseokset ovat parhaita valintoja keveytensä ja hyvän lujuutensa ansiosta. Erilaisia teräksiä valitaan lujuuden ja kestävyyden perusteella. Teknisiä muoveja käytetään sähkö- ja kevyissä komponenteissa.






