
Mikä on CNC-koneistuksen kiillotusprosessi?
Kiillotusprosessi CNC-koneistuksessa on työkappaleiden pinnan viimeinen työstömenetelmä, jonka tarkoituksena on poistaa mikroskooppisia pinnan epätasaisuuksia mekaanisin, kemiallisin tai sähkökemiallisin keinoin pinnan viimeistelyn, kiillon tai peilimäisen vaikutuksen saavuttamiseksi.
Kiillotusprosesseja käytetään tyypillisesti poistamaan työkalun jälkiä, purseita tai pieniä vikoja, jotka ovat jääneet aiemmista prosesseista, kuten jyrsinnästä ja sorvauksesta , samalla parantaen työkappaleen korroosionkestävyyttä, esteettistä vetovoimaa tai toimivuutta.
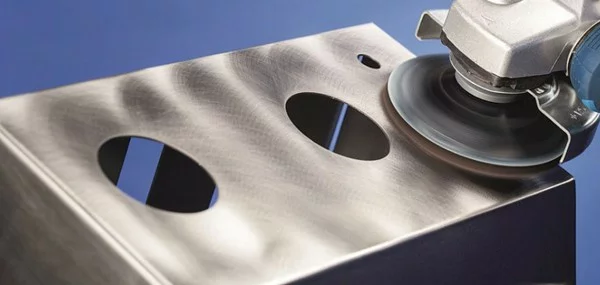
Kiillotus voidaan luokitella mekaaniseksi kiillotukseksi (kuten hiekkapaperilla ja kiillotuslaikoilla), kemialliseksi kiillotukseksi (pinnan syövyttäminen kemiallisilla reagensseilla) ja elektrolyyttiseksi kiillotukseksi (pinnan tasoittaminen sähkökemiallisen liuotuksen avulla) muiden menetelmien ohella. Kiillotusprosesseja käytetään laajalti tarkkuusosien, muottien, lääkinnällisten laitteiden ja koriste-elementtien valmistuksessa. Sopiva menetelmä tulee valita materiaalin ominaisuuksien ja tarkkuusvaatimusten perusteella.
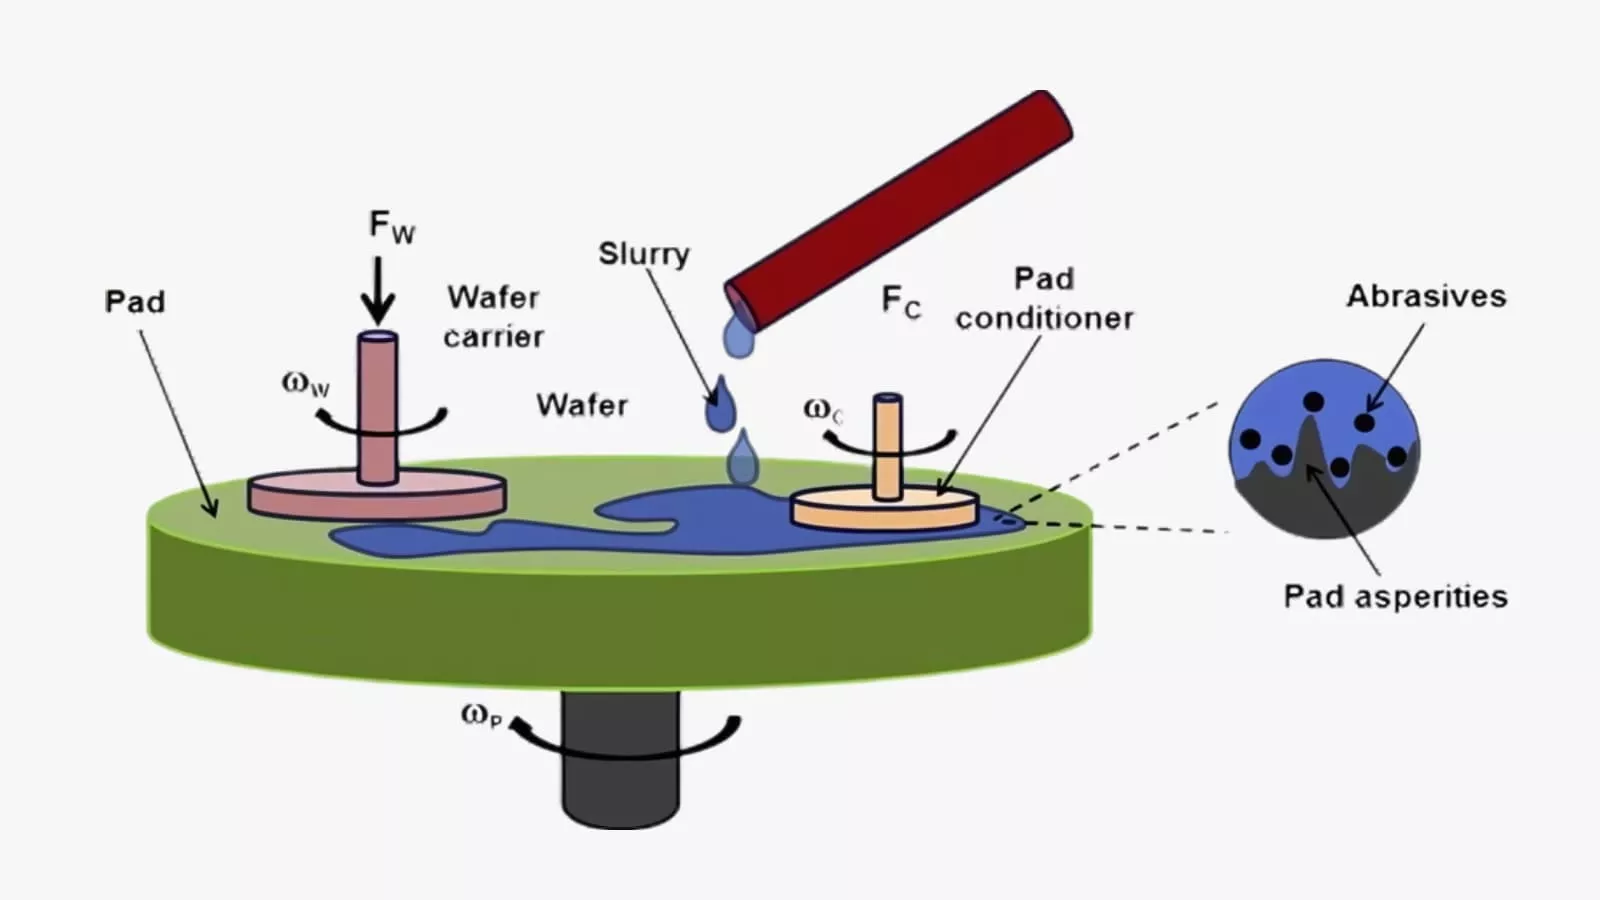
Miten kiillotusprosessi toimii?
jäysteenpoisto
Jäysteenpoisto on kiillotuksen ensimmäinen vaihe, jonka päätarkoituksena on poistaa työkappaleen pinnalle koneistuksen jälkeen jääneet näkyvät työkalun jäljet, purseet, purseet ja suuret pintavirheet.
Karkeakiillotuksessa käytetään yleensä karkearakeisia kovia kiillotuslaikkoja tai hiomanauhoja yhdessä voimakkaan leikkausvoiman omaavien hioma-aineiden, kuten piikarbidin tai karkearakeisen timanttihiomatahnan, kanssa.
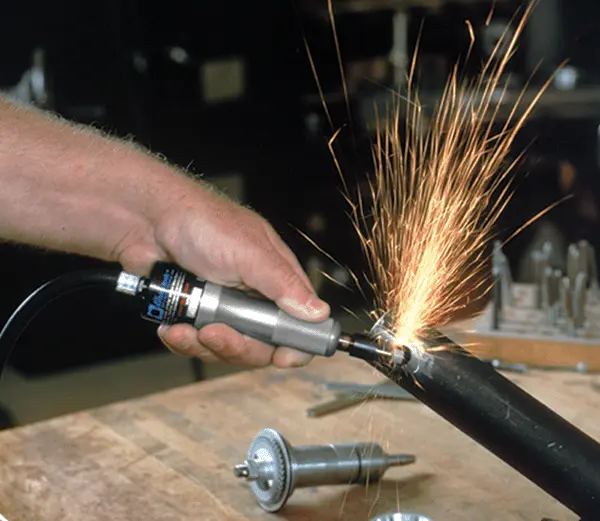
Karkeakiillotuksen ydin on perusmuodon nopea ja tehokas tasoitus, mikä luo pohjan myöhemmälle hienotyöstölle. Siksi siinä uhrataan hieno pinnanlaatu vastineeksi korkeammasta materiaalinpoistotehokkuudesta.
Väliviimeistelykiillotus
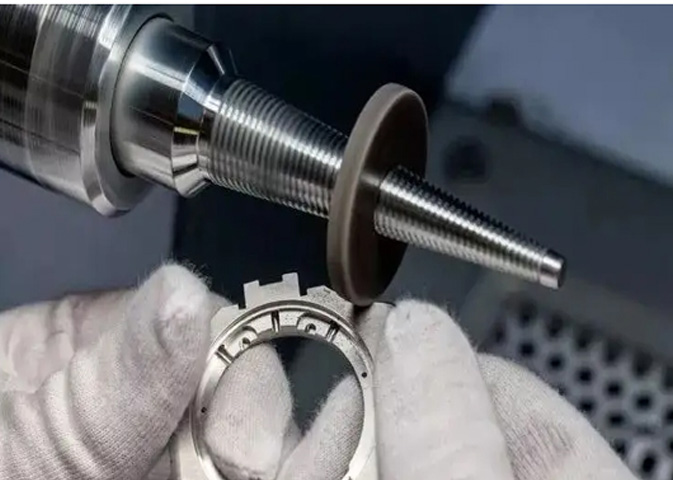
Karkeakiillotukseen perustuva puolihieno kiillotus pyrkii poistamaan karkean kiillotuksen aikana syntyneitä uusia naarmuja ja kulumisjälkiä, jolloin pinnasta tulee tasaisempi.
Puolihienoja kiillotustoimenpiteitä suoritettaessa käytetään hienompaa kiillotuslaikkaa ja hioma-ainetta, kuten keskirakeista timanttikipsiä tai kiillotusnestettä. Tämä prosessi on siirtymävaihe. Se vähentää vähitellen pinnan karheutta korvaamalla alun perin syvemmät naarmut hienommilla ja tiheämmillä, matalilla naarmuilla, valmistaen lopullista kiiltoa ja toimien keskeisenä perustana peilimäisen pinnan saavuttamiseksi.
Hieno kiillotus
Hienokiillotus on keskeinen vaihe korkeakiiltoisen tai peilimäisen pinnan saavuttamiseksi. Tässä vaiheessa käytetään erittäin pehmeitä kiillotuslaikkoja, kuten sametista tai hienokuiduista valmistettuja, sekä erittäin hienojakoisia kiillotustahnoja, kuten mikronikokoista timanttikipsiä tai ceriumoksidia.
Hienokiillotuksen tavoitteena ei ole enää poistaa näkyviä naarmuja, vaan täyttää ja poistaa puolihienon kiillotuksen jättämät pienet virheet erittäin hienon hionnan ja muovivirtauksen avulla, minimoimalla pinnan mikroskooppisten piikkien ja laaksojen välinen korkeusero ja siten luoden korkean kiillon ja heijastavuuden.
Puhdistus ja tarkastus
Kun kaikki kiillotusvaiheet on suoritettu, työkappale on puhdistettava perusteellisesti kaikkien kiillotustahna-, hiomahiukkasten ja pintaan ja rakoihin tarttuneiden metallijätteiden poistamiseksi. Yleensä halutun vaikutuksen saavuttamiseksi tarvitaan ultraäänipuhdistin yhdessä tarkoitukseen tarkoitetun puhdistusaineen kanssa.
Puhdistuksen jälkeen työkappale on tarkastettava perusteellisesti riittävässä valaistuksessa suurennuslasilla tai ammattimaisella pinnan karheusmittarilla. Tämä varmistaa, että sen viimeistely, tasaisuus ja ulkonäkö vastaavat suunnitteluvaatimuksia, mikä on välttämätön vaihe lopputuotteen laadun takaamisessa.

Yleiset kiillotusmenetelmät CNC-metalliosille
Mekaaninen kiillotus
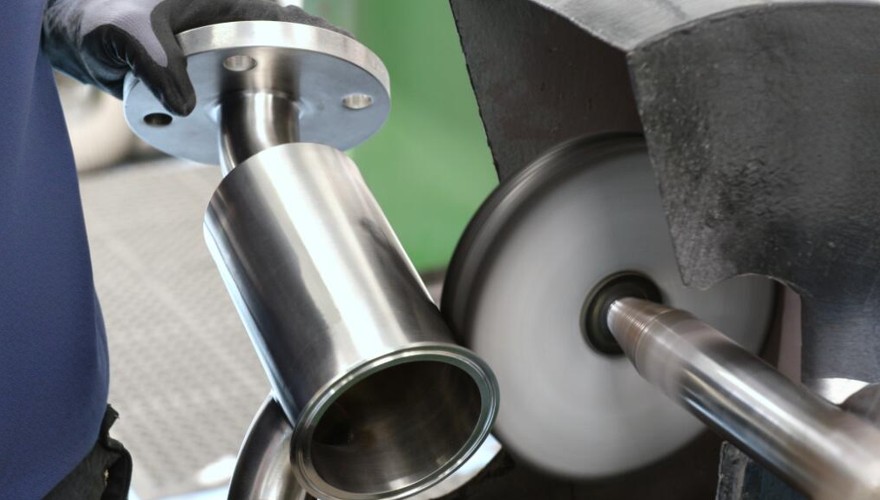
Mekaaninen kiillotus on tällä hetkellä yleisimmin käytetty kiillotustekniikka. Siinä käytetään pyörivää pehmeää kiillotuslaikkaa tai hiomanauhaa yhdessä hienoja hiomahiukkasia sisältävän kiillotustahnan kanssa, jolloin työkappaleen pintaa leikataan ja muovistetaan fyysisen kitkan avulla.
Nopeasti pyörivä kiillotuslaikka painaa kiillotustahnaa työkappaleen pinnalle. Käyttämällä hioma-aineita, kuten mikrotyökaluja, materiaalin pinnan mikroskooppiset kohoumat ja naarmut poistetaan vähitellen, mikä vähentää jatkuvasti karheutta ja lopulta saavuttaa sileän tai peilimäisen pinnan. Tämä menetelmä riippuu suuresti käyttäjien taidoista ja kokemuksesta.
Plussat:
- Korkea pintalaatu
- Laaja materiaalien sovellettavuus
- Joustava prosessinohjaus
Miinukset:
- Taitoriippuvaiset tulokset
- Alhainen hyötysuhde, korkeat kustannukset
- Mahdolliset pintavauriot

Kemiallinen kiillotus
Kemiallisessa kiillotuksessa työkappale upotetaan tiettyyn kemialliseen liuokseen, joka tasoittaa pinnan valikoivan kemiallisen liuotuksen avulla ilman ulkoista sähköenergiaa. Mikroskooppiset pinnan kohoumat, joilla on suurempi pinta-ala ja suurempi kemiallinen aktiivisuus, liukenevat nopeammin kuin koverat alueet. Jatkuvassa reaktiossa pinnan epätasaisuudet poistuvat vähitellen, jolloin muodostuu suhteellisen sileä ja kirkas pinta.
Kemiallinen kiillotus soveltuu monimutkaisten muotojen omaavien työkappaleiden työstöön ja on erittäin tehokasta. Sillä on kuitenkin rajoituksia, kuten prosessinhallinnan vaikeus, hukkanesteen helppo syntyminen ja pinnanlaatu, joka ei yleensä ole yhtä hyvä kuin elektrolyyttisellä kiillotuksella.
Plussat:
- Ylivertainen monimutkaisille geometrioille
- Korkea hyötysuhde, ei erikoislaitteita
- Ei mekaanista rasitusta
Miinukset:
- Suhteellisen alhaisempi pinnanlaatu
- Haastava prosessinhallinta
- Rajoitettu materiaalinen sovellettavuus
sähkökiillotus
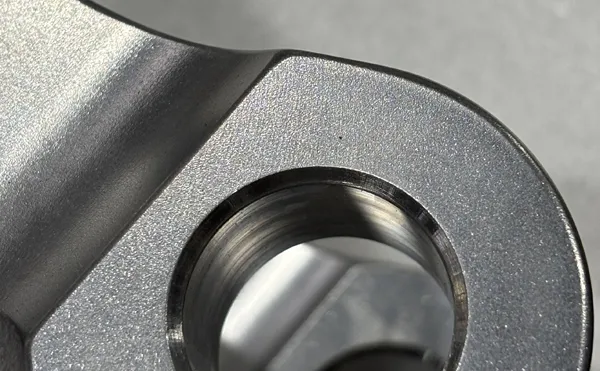
Elektrolyyttinen kiillotus on sähkökemiallinen prosessi, jossa työkappale toimii anodina ja sähkövirta johdetaan tiettyyn elektrolyyttiin. Metallin pinnalla olevat atomit ionisoituvat muodostaen viskoosin limakalvon. Tämä kalvo on ohut mikroskooppisissa kohoumissa, sillä on suuri virrantiheys ja se liukenee nopeasti. Koverat alueet ovat paksumpia ja liukenevat hitaammin.
Tämän selektiivisen liukenemisen ansiosta työkappaleen pinta tasoittuu nopeasti, jolloin saavutetaan korkea kiilto ja vahva korroosionkestävyys, mikä sopii erityisesti kovien metallien, kuten ruostumattoman teräksen, monimutkaisille rakenneosille.
Plussat:
- Poikkeuksellisen kattava suorituskyky
- Korkea hyötysuhde ja erinomainen tasalaatuisuus
- Ei fyysisiä vaurioita tai purseita
Miinukset:
- Korkea alkuinvestointi ja kustannukset
- Monimutkainen prosessinohjaus
- Rajoitettu sovellettavuus
Kiillotusprosessin edut ja haitat
edut
1. Parannettu pinnanlaatu
Kiillotus voi tehokkaasti poistaa mikroskooppisia epätasaisuuksia, naarmuja, purseita ja oksidikerroksia tuotteiden pinnalta, jolloin pinnasta tulee sileä, tasainen ja tasainen, peilimäinen.
Sileä pinta ei ainoastaan paranna huomattavasti tuotteen ulkonäköä, kauneutta ja rakennetta, vaan myös vähentää pinnan kitkakerrointa ja kulumista. Tarkkuusosissa, joilla on korkeat liuku- tai vierintäkosketusvaatimukset, kuten laakereissa ja muoteissa, se voi tehokkaasti pidentää niiden käyttöikää ja parantaa toiminnan sujuvuutta.
2. Parannettu korroosionkestävyys
Kiillotettavista työkappaleista, erityisesti elektrolyyttisesti kiillotetuista, puuttuvat mikrokuopat ja harjanteet, mikä pienentää pinta-alaa. Tämä vaikeuttaa epäpuhtauksien, kosteuden ja syövyttävien aineiden tarttumista ja kertymistä. Samalla kiillotusprosessi itsessään poistaa lukuisia mahdollisia pintakontaminaation lähteitä.
Lääkinnällisten laitteiden, elintarvikkeiden työstökoneiden ja kemiallisten komponenttien kohdalla tämä sileä ja tiivis pinta on helpompi puhdistaa ja desinfioida, ja se voi parantaa merkittävästi niiden korroosionkestävyyttä varmistaen tuotteiden hygieenisen turvallisuuden ja ympäristöystävällisyyden.
3. Luotettava toiminta ja turvallisuus
Kiillotus voi poistaa materiaalien pinnalta mikroskooppisia halkeamia ja purseita, jotka voivat aiheuttaa rasituksessa väsymishalkeamia. Poistamalla nämä mahdolliset riskit kiillotus voi parantaa osien väsymislujuutta ja yleistä luotettavuutta.
Kiillotusprosessi on välttämätön vaihe niiden tiivistysominaisuuksia vaativien liitosten pinnoilla, optisten komponenttien heijastavilla pinnoilla ja erittäin korkeaa puhtaustasoa vaativilla puolijohdekiekoilla.
Haitat
1. Kustannus- ja tehokkuushuolet
Kiillotus, erityisesti mekaaninen tarkkuuskiillotus, on tyypillisesti työvoimavaltainen prosessi, joka on erittäin riippuvainen ammattitaitoisten työntekijöiden teknisestä taidosta ja kokemuksesta, mikä johtaa korkeisiin työvoimakustannuksiin. Samanaikaisesti itse kiillotusprosessi on aikaa vievä, varsinkin jos se sisältää useita vaiheita karkeasta viimeistelystä hienoviimeistelyyn, mikä johtaa kokonaisuudessaan alhaiseen tuotantotehokkuuteen.
Erikoistuneet kiillotuslaitteet, kulutustarvikkeet ja elektrolyyttiseen ja kemialliseen kiillotukseen tarvittavien kylpyliuosten huolto muodostavat yhdessä suurimman osan tuotantokustannuksista.
2. Mahdollinen mittatarkkuus
Kiillotus on materiaalinpoistoprosessi. Vaikka kerralla poistettava määrä on pieni, erittäin sileää pintaa tavoiteltaessa poistettavan materiaalin määrä voi vaikuttaa tarkkuusosien mittatoleranssiin, mikä johtaa mittatoleranssin ylittymiseen.
Vielä tärkeämpää on, että pehmeillä materiaaleilla tai monimutkaisilla pinnoilla kiillotusvoima voi helposti pyöristää reunoja ja kulmia, taivuttaa tasoa tai vääristää geometrista muotoa, jos toiminta on virheellistä tai paine on epätasainen, mikä puolestaan tuhoaa työkappaleen alkuperäisen suunnittelutarkkuuden.
3. Ympäristö- ja turvallisuushaasteet
Kemiallinen ja elektrolyyttinen kiillotus tuottavat raskasmetalli-ioneja ja kemiallisia reagensseja sisältäviä nestemäisiä ja kaasumaisia jätevesiä, joille on tehtävä tiukka ja kallis ympäristönsuojelukäsittely. Mekaaninen kiillotus aiheuttaa pölyä ja melusaastetta.
Kiillotustulosten yhdenmukaisuutta on vaikea taata. Eri erissä tai jopa saman työkappaleen eri osissa voi olla eroja. Manuaalisen käytön epävakaus on tärkein syy. Täysin automatisoidun älykkään kiillotuksen saavuttaminen on edelleen tekninen haaste monimutkaisille osille.

Miten kiillotus parantaa pinnanlaatua CNC-koneistuksessa
Fyysinen leikkaustoiminta
Kun kiillotustyökalut ja hienot hioma-aineet hankautuvat työkappaleen pintaa vasten suurella nopeudella, nämä työkappaletta paljon kovemmat hiomahiukkaset toimivat kuin lukemattomat pienet leikkaustyökalut.
Leikkaamalla ja raapimalla ne poistavat ensisijaisesti pinnan ääriviivan mikroskooppiset kohoumat. Jatkuvalla työstöllä nämä kohoumat poistetaan vähitellen, ja pinnan huippujen ja kourujen välinen korkeusero pienenee tehokkaasti. Makroskooppisesti pinta tulee tasaisemmaksi.
Pinnan muovivirtaus
Kiillotusprosessin aikana syntyy kitkan vuoksi paikallisesti korkeita lämpötiloja ja paineita, jotka saavat työkappaleen pintamateriaalin siirtymään hieman sulaneeseen tai erittäin plastiseen tilaan. Tässä tilassa materiaali ei ainoastaan irtoa, vaan se käy läpi plastisen muodonmuutoksen ja virtauksen, puristuen ulos ulkonevasta alueesta ja täyttyen viereisiin mikroskooppisiin kuoppiin.
Tämä ”huippujen hionta ja laaksojen täyttö” -vaikutus vähentää fyysisesti pinnan epätasaisuutta, mikä parantaa sileyttä ja luo tasaisen pohjan jatkokiillotukselle.
Selektiivinen liukenemisen tasoitus
Selektiivinen liukenemisen tasaus on kemiallisen ja elektrolyyttisen kiillotuksen pääperiaate. Se hyödyntää pinnan mikroskooppisten kohoumien ominaisuutta, jolla on suurempi kemiallinen aktiivisuus ja pinta-ala.
Kemiallisessa kiillotuksessa koholla olevat osat joutuvat perusteellisemmin kosketuksiin liuoksen kanssa ja reagoivat nopeammin. Elektrolyyttisessä kiillotuksessa ulkonevien osien virrantiheys on suurempi. Molemmat tilanteet saavat ulkonevien osien metalliatomit liukenemaan liuokseen tai elektrolyyttiin ensisijaisesti ja nopeammin. Tämän erilaistuneen ja selektiivisen liukenemisen kautta muodostuu pinta, joka on lopulta tasaisempi ja sileämpi kokonaisuudessaan.
Kattava viimeistely
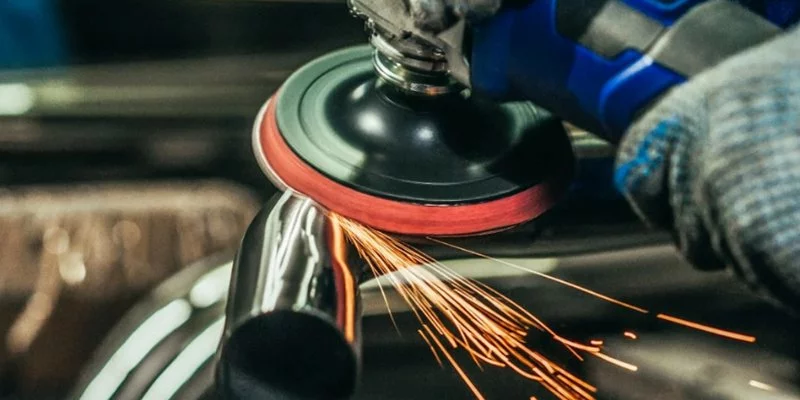
Edistykselliset kiillotusmenetelmät, kuten ultraäänikiillotus ja hiomakiillotus, suorittavat työkappaleen pinnan tasaisen mikrohionnan korkeataajuisten mikroiskujen tai virtaavien hioma-aineiden avulla.
Hiontaprosessi ei ainoastaan poista mikroskooppisia epätasaisuuksia ja purseita, vaan myös pyöristää teräviä raeravoja ja mikrohalkeamia, mikä tekee pintarakenteesta tasaisemman ja sileämmän. Tällä tavoin pinnan morfologia optimoidaan mikroskooppisella tasolla, mikä paitsi parantaa sileyttä myös osien väsymis- ja korroosionkestävyyttä.
Vinkkejä kiillotusprosessiin CNC-koneistus
Ohjelmoitu mekaaninen kiillotus
Ohjelmoitu mekaaninen kiillotus viittaa pehmeiden työkalujen käyttöön CNC-koneissa ja erityisten kiillotusohjelmien kirjoittamiseen. Ohjaamalla tarkasti kiillotustyökalun painetta, reittiä ja nopeutta CNC-radalla voidaan saavuttaa monimutkaisten kaarevien pintojen tasainen ja toistuva kiillotus.
Ohjelmoitu mekaaninen kiillotus voi tehokkaasti vähentää manuaalisen kiillotuksen aiheuttamaa kulmien sortumista, parantaa merkittävästi tasalaatuisuutta ja vähentää kokeneiden teknikkojen tarvetta. Se on tasapainoinen valinta korkealaatuisten pintojen ja tehokkaan tuotannon välillä.
Magneettinen hiomaviimeistely
Magneettihionnassa käytetään magneettikenttää, joka ohjaa magneettihiomaneulaa työkappaleen pinnan harjaamiseksi. Se soveltuu erityisesti CNC-jyrsinnän tai kipinätyöstön jälkeen syntyneiden mikropurseiden ja valkoisten kerrosten puhdistukseen.
Hiomakiillotus
Hioma-aineen virtaus pakottaa puolijuoksevan hioma-aineen puristumaan työkappaleen sisäontelon ja virtauskanavan läpi, mikä voi kiillottaa kaikki kosketuspinnat tasaisesti. Tämä menetelmä pystyy tehokkaasti käsittelemään poikkireikiä ja monimutkaisia virtauskanavia, joihin on vaikea päästä käsin. Mikroskooppisia epätasaisuuksia poistettaessa se tuskin muuttaa työkappaleen mittatarkkuutta.
Täry- ja tynnyrikiillotus
Työkappale asetetaan hioma-aineiden ja lisäaineiden kanssa tärysäiliöön tai -rumpuun. Jatkuvan ja hitaan valssauksen sekä kitkan avulla saavutetaan osien kaikkien ulkopintojen tasainen ja mikrohionta. Tällä menetelmällä voidaan tehokkaasti käsitellä kymmeniätuhansia pieniä osia ja saavuttaa tasainen kiillotustulos. On kuitenkin kiinnitettävä huomiota ajan ja hiontasuhteen hallintaan, jotta osien keskinäiset törmäykset eivät aiheuta uusia naarmuja.
Työkalusuunnittelu
Paranna elektrolyyttistä kiillotusvaikutusta optimoimalla työkalujen suunnittelua ja virranjakoa. Monimutkaisille CNC-osille tulisi suunnitella erityiset kiinnikkeet tasaisen virrantiheyden varmistamiseksi, ja syviin reikiin, kapeisiin rakoihin ja muille alueille tulisi lisätä apuelektrodeja epätasaisen kiillotuksen estämiseksi "suojavaikutuksen" vuoksi.
Elektrolyyttisten parametrien tarkalla säädöllä pinta voidaan tasoittaa nopeasti ilman mekaanista rasitusta ja muodostaa korroosionkestävä passivointikalvo.
Reitin suunnittelu
Automaation lisääntymisestä huolimatta huipputuotteiden lopullinen hienokiillotus on usein edelleen kokemuksen varassa.
Käyttäjän on suunniteltava ristiinkiillotusreitti tietyssä kulmassa CNC-koneen jättämään työradan tekstuuriin nähden, jotta alkuperäiset jäljet voidaan peittää tehokkaasti.
Samanaikaisesti on välttämätöntä hallita voiman ja lämpötilan hallinta käsin, jotta vältetään "appelsiininkuori"-ilmiö tai ylipalaminen. Tämä on ratkaiseva askel pinnan nostamiseksi "hyvästä" "erinomaiseksi", mikä riippuu pitkälti kokemuksen periytymisestä.
Hybridiprosessien peräkkäinen soveltaminen
Tehokkain tekniikka ei perustu yhteen menetelmään, vaan tieteelliseen yhdistelmään. Esimerkiksi ensin käytetään ohjelmoitua mekaanista kiillotusta useimpien työkalujälkien nopeaan poistamiseen, sitten magneettihiontaa käytetään purseiden puhdistamiseen ja lopuksi lyhyt värähtelykiillotus- tai elektrolyyttikiillotusjakso täydentää tasaisen matta- tai peilimäisen pinnan saavuttamiseksi. Nämä yhdistelmät voivat hyödyntää täysimääräisesti toistensa vahvuuksia, maksimoiden kokonaistehokkuuden ja varmistaen samalla laadun.
Kiillotettujen osien pinnan hoito
Perusteellinen puhdistus
Kiillotuksen jälkeen komponentit on puhdistettava välittömästi perusteellisesti neutraalilla pesuaineella ja deionisoidulla vedellä tai erittäin puhtaalla orgaanisella liuottimella kaikkien kiillotusaineen, hankaavien hiukkasten ja rasvajäämien poistamiseksi.
Komponentit tulee kuivata viipymättä nukkaamattomalla liinalla tai paineilmalla vesitahrojen tai toissijaisen kontaminaation estämiseksi, mikä on olennaista myöhemmän korroosion ja tahrojen välttämiseksi.
Suojapinnoitteiden levitys
Suojaavan pinnoitteen levittäminen puhdistetuille pinnoille on yksi tehokkaimmista menetelmistä käyttötarkoituksen vaatimusten mukaan.
- Passivointikäsittely: Ruostumattoman teräksen kaltaisille metalleille passivointiliuokset muodostavat pinnalle kromipitoisen oksidikalvon, mikä parantaa merkittävästi korroosionkestävyyttä.
- Ruosteenestoöljyn/-aineen levitys: Ennen Lyhytaikaisessa varastoinnissa tai kuljetuksessa ohuen, tasaisen ruosteenestoöljy- tai sormenjälkiä estävän aineen kerroksen levittäminen eristää pinnan tehokkaasti ilmalta ja kosteudelta.
- Funktionaalisten pinnoitteiden kerrostuminen: Korkean spesifikaation omaavien komponenttien kohdalla voidaan käyttää menetelmiä, kuten fysikaalista höyrypinnoitusta (PVD) tai kemiallista höyrypinnoitusta (CVD), erittäin kovien, kulutusta kestävien kalvojen (esim. timantin kaltaisten hiilipinnoitteiden) levittämiseen säilyttäen samalla pinnan ulkonäkö.
Erillinen varastointi
Kiillotettujen osien varastointi kiillottamattomien osien tai eri metallisista materiaaleista valmistettujen komponenttien rinnalla on ehdottomasti kielletty. Jokainen työkappale on eristettävä erikseen väliseinillä, vaahtomuovilla, kuplamuovilla tai nukkaamattomalla paperilla, jotta estetään kosketus kovien esineiden kanssa ja keskinäinen naarmuuntuminen.
Omistettujen työkalujen käyttö
Kiillotettuja komponentteja käsitellessään ja asennettaessa käyttäjien on käytettävä puhtaita valkoisia puuvilla- tai nitriilikäsineitä. Suora paljain käsin kosketus voi jättää hikijälkiä ja sormenjälkiä, mikä johtaa paikalliseen korroosioon. Suoran metalli-metalli-kosketuksen välttämiseksi on käytettävä erikoispuristimia tai ei-metallisia työkaluja.
Säännöllinen tarkastus ja huolto
Laadi säännöllinen tarkastusohjelma, jolla voit tunnistaa ja korjata varhaisessa vaiheessa esiintyvät korroosiokohdat, kulumisen tai pienet naarmut nopeasti. Suojapinnoitetuille komponenteille uudelleenpinnoitus tai uudelleenpassivointi tulee suorittaa niiden elinkaaren mukaisesti pitkäaikaisen suojauksen ylläpitämiseksi.
Kiillotusprosessin sovellukset CNC-koneistuksessa
Muotinvalmistusteollisuus
Muottiteollisuus on ala, jossa kiillotusprosesseja käytetään laajimmin ja niillä on korkeimmat vaatimukset. Olipa kyseessä sitten muovin ruiskuvalumuotti tai painevalumuotti, ontelon pinnan sileys määrää suoraan tuotteen ulkonäön ja muotista irrotettavuuskyvyn. Korkeatasoinen kiillotus voi merkittävästi vähentää muovauskestävyyttä ja estää vikoja, kuten naarmuja ja tarttumista muottiin tuotteessa. Se on keskeinen lenkki muotin käyttöiän ja tuotantotehokkuuden varmistamiseksi.
Lääketieteellisten laitteiden valmistus
Lääkinnällisten laitteiden pinnanlaadulle asetetaan erittäin tiukat vaatimukset. Esimerkiksi kirurgisten robottien komponenttien, ortopedisten implanttien ja endoskooppien osien on läpikäytävä täydellinen kiillotuskäsittely. Tämä ei ainoastaan vähennä kitkavastusta, vaan myös poistaa mikroskooppisia vikoja ja bakteerien piilopaikkoja, varmistaa bioyhteensopivuuden, kestää kehon nesteiden korroosiota sekä helpottaa perusteellista puhdistusta ja desinfiointia.
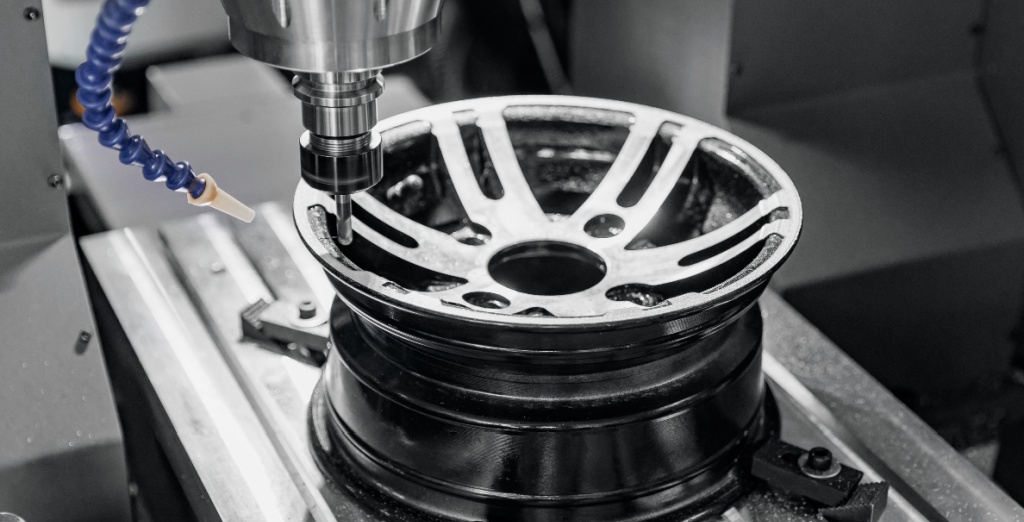
Autoteollisuus
Auto- ja ilmailuteollisuudessa kiillotus yhdistää toimivuuden ja turvallisuuden. Kiillotuksen jälkeen moottorin, polttoainejärjestelmän osien ja hydrauliikkajärjestelmän ydinosat voivat merkittävästi vähentää virtausvastusta, parantaa tiivistysominaisuuksia ja poistaa jännityskeskittymiä, mikä parantaa tehokkuutta ja luotettavuutta. Vielä tärkeämpää on, että korkealaatuinen pinta voi merkittävästi pidentää keskeisten komponenttien väsymislujuutta korkean paineen ja suurten syklisten kuormien alaisena.
Puolijohde ja elektroniikka
Mikroskooppisella tasolla kiillotus on piirien valmistuksen perusta. Sirualustoille, johdinkehyksille, RF-laitteille ja liittimille jne. erittäin sileä pinta on edellytys piirin eheyden, signaalinsiirron laadun ja laitteen luotettavuuden varmistamiseksi. Mikä tahansa mikroskooppinen epätasaisuus voi aiheuttaa oikosulun piirissä tai signaalin vaimenemisen.
Pakkauskoneiden teollisuus
Kaikkien elintarvikkeiden kanssa suoraan tai epäsuoraan kosketuksiin joutuvien laitteiden pintojen on läpikäytettävä korkeatasoinen kiillotuskäsittely. Sileä ja saumaton pinta estää tehokkaasti materiaalijäämien ja bakteerien kasvun ja täyttää tiukat elintarvikehygienia- ja turvallisuusmääräykset. Samalla se on kätevä perusteelliseen puhdistukseen, mikä varmistaa elintarviketurvallisuuden.
NOBLE"Kiillotusprosessi CNC-koneistuksessa
NOBLE on erikoistunut edistyneeseen kiillotuspintakäsittelyyn ja tarjoaa kattavan valikoiman tekniikoita, kuten mekaanisen kiillotuksen, sähkökiillotuksen ja abrasiivisen virtauskoneistuksen, vastatakseen monipuolisiin teollisuuden tarpeisiin.
Noudatamme huolellisesti monivaiheista prosessia – karkeasta purseenpoistosta ja esiviimeistelystä hienokiillotukseen ja loppupuhdistukseen – varmistaen epätäydellisyyksien täydellisen poistamisen ja erinomaisen pinnanlaadun saavuttamisen. Tämä tinkimätön lähestymistapa parantaa merkittävästi komponenttien esteettistä ilmettä, korroosionkestävyyttä ja yleistä toimivuutta.
Hyödyntämällä asiantuntemustamme ja huippuluokan laitteitamme toimitamme jatkuvasti korkealaatuisia ja luotettavia tuloksia, jotka pidentävät tuotteiden käyttöikää ja suorituskykyä. Tämä tekee meistä luotettavan kumppanin vaativimpiinkin tarkkuusvalmistustarpeisiisi.
UKK
Mitä ovat CNC-koneistettujen osien kiillotuksessa käytetyt päätyypit?
Yleisimmät tyypit ovat mekaaninen kiillotus (kiiltävän pinnan saavuttamiseksi käytetään hiomalaikkoja tai -tahnoja), sähkökiillotus (ruostumattomalle teräkselle ihanteellinen sähkökemiallinen prosessi, jossa materiaalia poistetaan tasaisesti jäysteettömän ja korroosionkestävän pinnan aikaansaamiseksi) ja hiomakoneistus (monimutkaisten sisäisten kanavien ja geometrioiden kiillotukseen). Valinta riippuu materiaalista, osan geometriasta ja vaaditusta lopullisesta pinnanlaadusta.
Voiko kiillotus vaikuttaa CNC-koneistetun osan mittatarkkuuteen?
Kyllä, se voi. Kiillotus on materiaalinpoistoprosessi. Vaikka määrä on minimaalinen (usein vain mikroneja), se on otettava huolellisesti huomioon suunnittelu- ja koneistusvaiheissa, erityisesti tiukkojen toleranssien omaavien osien kohdalla. Taitava valmistaja suunnittelee kiillotusta edeltävät mitat varmistaakseen, että lopullinen kiillotettu osa täyttää kaikki määritellyt mitta- ja geometriset toleranssit.
Mitkä materiaalit sopivat parhaiten sähkökiillotukseen?
Elektrolyyttinen kiillotus on tehokkainta johtaville metalleille, joista austeniittiset ruostumattomat teräkset (kuten 304 ja 316) ovat yleisimpiä ja niillä saavutetaan erinomaisia tuloksia. Sitä käytetään myös onnistuneesti alumiinille, titaanille, kupariseoksille ja joillekin työkaluteräksille. Se ei sovellu johtamattomille materiaaleille, kuten muoveille tai komposiiteille.
Mitä eroa on matta-, satiini- ja peilikiillolla?
Nämä termit kuvaavat heijastavuuden tasoa. Mattapinnalla on alhainen heijastavuus ja tasainen, suuntaamaton rakenne. Satiini- (tai harjattu) pinta on pehmeän kiillon omaava ja hienojakoinen, suuntakuvioinen. Peilikiillotus on korkeimman kiillon omaava pinta, joka tuottaa kirkkaan ja vääristymättömän heijastuksen. Viimeistely saavutetaan kiillotusprosessin aikana asteittain hienompien hioma-aineiden avulla.
Onko kiillotus manuaalinen vai automaattinen prosessi?
Molempia menetelmiä käytetään. Manuaalinen kiillotus edellyttää ammattitaitoisia teknikkoja monimutkaisten geometrioiden tai pienten volyymien ja suurten erien tuotannon yhteydessä. Automaattinen kiillotus (robottikäsivarsien tai erillisten koneiden avulla) on parempi menetelmä tasalaatuisten osien suurten volyymien tuotannossa, koska se tarjoaa paremman toistettavuuden, alhaisemmat osakohtaiset kustannukset ja vähentää ihmisen aiheuttamaa vaihtelua. Monet korjaamot käyttävät hybridimenetelmää.






