
Mikä on Cnc Gkuorinta?
CNC-hionta on CNC:n tarkkuustyöstömenetelmä. Se ohjaa tarkasti hiomakoneen liikettä ja toimintaa esiohjelmoidun tietokonejärjestelmän avulla, ja sitä käytetään pääasiassa työkappaleiden tarkkaan pinnan työstöön.
CNC-hionta soveltuu erilaisten kovien materiaalien, kuten sammutetun teräksen, kovametallin ja keramiikan, työstöön, ja sillä voidaan työstää monimutkaisia muotoja, kuten kierteitä, hammaspyöriä ja muottionteloita.
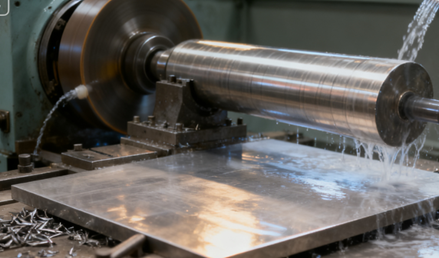
HMiten CNC-hionta toimii?
Ohjelmaohjelmointi
Insinöörien on ohjelmoitava käyttämällä erikoistunutta tietokoneavusteista valmistusohjelmistoa työkappaleen piirustusten ja teknisten eritelmien perusteella.
Ohjelma sisältää kaikki hiontaprosessin aikana tarvittavat tärkeät tiedot, kuten hiomalaikan liikeradan työkappaleeseen nähden, karan pyörimisnopeuden, syöttönopeuden, leikkaussyvyyden sekä jäähdytysnesteen aktivoinnin ja deaktivoinnin ajoituksen.
Kirjoitettua ohjelmaa kutsutaan tyypillisesti G-koodiksi, joka sitten syötetään CNC-hiomakoneen ohjausjärjestelmään tiedonsiirtoliitännän tai verkon kautta, ja se antaa tarkat ohjeet koko työstöprosessille.
Työkappaleen kiinnitys
Ennen ohjelman suorittamista työkappale on kiinnitettävä tukevasti työstökoneen työpöydälle. Tarkan paikannuksen varmistamiseksi käytetään tyypillisesti tarkkuuskiinnikkeitä, kuten ruuvipenkkejä tai erikoisjigejä.
Tämän jälkeen suoritetaan kriittinen työkalun asetusoperaatio. Käyttäjä käyttää erityistä mittauspäätä tai työkalua hiomalaikan ja työkappaleen vertailupisteen välisen tarkan suhteellisen sijainnin määrittämiseen ja asettaa tämän sijaintitiedon koneen koordinaatiston lähtöpisteeksi.
Hionta
Kun valmistelut on tehty, käyttäjä käynnistää työstöohjelman CNC-järjestelmässä. Konetyökalun ohjausyksikkö tulkitsee sitten G-koodin ohjeet rivi riviltä ja ohjaa tarkasti useita liikeakseleita servokäyttöjärjestelmän kautta. Nämä koostuvat tyypillisesti X-, Y- ja Z-lineaariakseleista, joita joskus täydentävät pyörivät akselit.
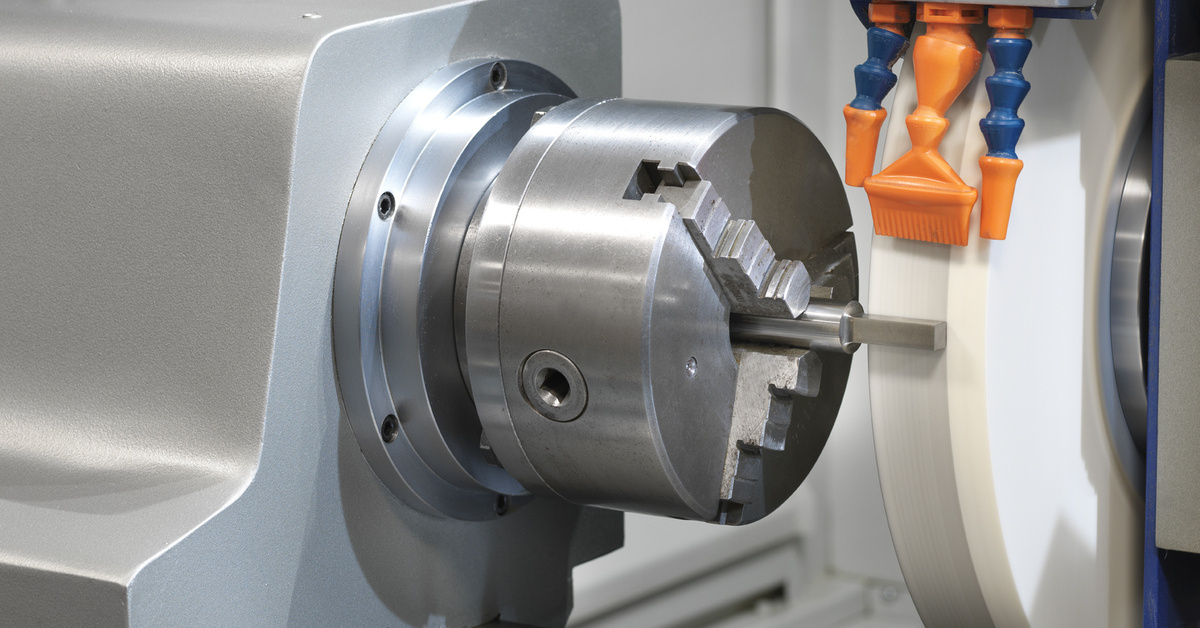
Hiomalaikka pyörii suurella nopeudella ennalta määrättyä rataa pitkin hioen työkappaleen pintaa, samalla kun työpöytä liikuttaa työkappaletta tarkalla sijoituksella ja syötöllä. Koko prosessi, mukaan lukien laikan hionta ja jäähdytysnesteen ruiskutus, toimii täysin automaattisesti ilman manuaalisia toimia.
Prosessin tarkastus
Huippuluokan CNC-hiomakoneissa on tyypillisesti integroitu online-mittausjärjestelmiä, kuten antureita tai lasermittareita. Koneistuksen aikana tai koneistusvälein nämä mittauslaitteet suorittavat automaattisesti reaaliaikaisia tarkastuksia työkappaleen kriittisistä mitoista.
Jos testituloksen ja teoreettisen arvon välillä on pieni poikkeama, ohjausjärjestelmä laskee ja antaa välittömästi automaattisesti kompensaatiokäskyn poikkeama-arvon perusteella, hienosäätäen hiomalaikan syöttönopeutta ja korjaten siten tämän virheen seuraavissa käsittelyvaiheissa.
Osien purku
Kun ohjelma on suorittanut kaikki ohjeet, työstökoneen kara ja jäähdytysneste pysähtyvät automaattisesti. Työpöytä siirretään yleensä käyttökelpoiseen asentoon, ja käyttäjä poistaa työstetyt osat kiinnittimestä.
Nykyaikaisilla tuotantolinjoilla, jotka on varustettu automaattisilla lastaus- ja purkujärjestelmillä, uusien materiaalien purku- ja syöttöprosessit suoritetaan myös kokonaan mekaanisilla käsivarsilla tai automatisoiduilla järjestelmillä, mikä saavuttaa erittäin tehokkaan jatkuvan tuotannon. Lopuksi voi olla tarpeen suorittaa myös osien loppupuhdistus ja tarkka offline-tarkastus sen varmistamiseksi, että ne täyttävät kaikki laatuvaatimukset.
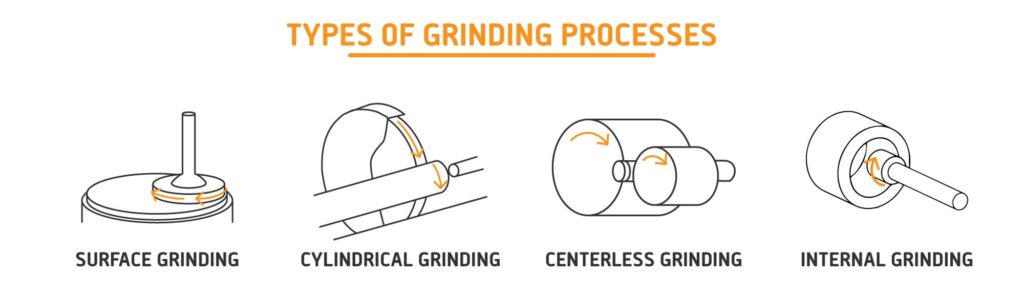
TCNC-hiontaprosessien tyypit
pinta Gkuoriminen
Pintahiontaa käytetään pääasiassa tasaisten pintojen työstämiseen. Työkappale kiinnitetään tyypillisesti työpöydälle asennettuun magneettiseen tai mekaaniseen kiinnikkeeseen, joka suorittaa edestakaista tai pyörivää poikittaisliikettä. Konetyypistä riippuen hiomalaikan kara voi suorittaa pystysuuntaista syöttöliikettä.
Pintahionta soveltuu erittäin hyvin levy- ja lohko-osien tarkkuustasojen työstöön, ja sillä voidaan saavuttaa erittäin korkea tasaisuus ja pinnan viimeistely. Sitä käytetään laajalti muotin pohjalevyjen, kitkalevyjen ja erilaisten mekaanisten osien tarkkuustasojen työstössä.
Sylinterimäinen hionta
Sylinterimäinen hionta on prosessi, jota käytetään sylinterimäisten tai kartiomaisten muotojen ulkopintojen työstämiseen. Työkappale kiinnitetään yleensä vetopylkkään ja takapylkkään, ja se pyörii. Hiomalaikka pyörii suurella nopeudella ja liikkuu säteittäisesti ja aksiaalisesti työkappaletta pitkin hioen tarkkoja halkaisijoita ja muotoja.
Sylinterimäinen hionta voi tehokkaasti työstää akseli- ja tapinosia. Se ei ainoastaan takaa erittäin korkeaa mittatarkkuutta ja pyöreyttä, vaan myös hioo monimutkaisia muotoja, kuten monivaiheisia akseleita ja kaaripintoja, numeeristen interpolointitoimintojen avulla.
Sisäinen hionta
Toisin kuin sylinterimäinen hionta, sisäpuolinen hionta on erityisesti suunniteltu työkappaleiden sylinterimäisten tai kartiomaisten reikien työstämiseen. Koska hiomalaikan halkaisijan on oltava pienempi kuin reiän halkaisija, sen karan nopeus on yleensä erittäin korkea. Hiomalaikka on asennettu kapeaan hiomalaikan tankoon, joka ulottuu työkappaleen sisään ja suorittaa nopean pyörimisen ja säteittäisen syötön, samalla kun työkappale tai hiomalaikka liikkuu edestakaisin aksiaalisesti.
Sisäpuolinen sylinterimäinen hionta soveltuu erittäin hyvin laakerirenkaiden, vaihteiston reikien ja hydraulisten venttiilien runkojen kaltaisten osien tarkkojen sisäreikien työstöön, mikä on ratkaisevan tärkeää reikien pyöreyden, sylinterimäisyyden ja sijaintitarkkuuden varmistamiseksi.
Keskitön hionta
Keskitön hionta on ainutlaatuinen hiontamenetelmä. Koneistuksen aikana työkappaletta ei asemoida mikään keskiö tai istukka, vaan se on vapaasti tuettu tukilevyn ja ohjauspyörän väliin. Ohjauspyörä vastaa työkappaleen pyörittämisestä ja syöttönopeuden säätelystä, kun taas hiomalaikka hioo työkappaleen ulkokehää.
Keskitön hionta soveltuu erityisesti pienten ja yksinkertaisten pyörivien osien, kuten laakerirullien ja tappien, massatuotantoon, koska se ei vaadi kiinnitystä, sillä on erittäin korkea tuotantotehokkuus ja sillä on helppo saavuttaa täysin automatisoitu jatkuva tuotanto.
CNC-hionnassa käytettävät materiaalit
alumiini
- Plussat: Alumiini on pehmeää ja helposti työstettävää, mutta hiontaa tarvitaan silloin, kun vaaditaan erittäin korkeaa tasaisuutta, yhdensuuntaisuutta tai ultrasileitä pintoja.
- Miinukset: Se tukkii hiomalaikat erittäin helposti; on käytettävä erikoishiomalaikkoja ja hyvin voitelevia jäähdytysnesteitä.
Ruostumaton teräs
- Plussat: Martensiittinen ruostumaton teräs saavuttaa usein karkaisun jälkeen tai kulutusta kestävä austeniittinen ruostumaton teräs hiomalla erittäin tarkkoja ja korroosionkestäväjä pintoja.
- Miinukset: Voimakas muokkauslujittuminen, sopimaton hiontavoima ja lämmönsäätö voivat vaikuttaa pinnanlaatuun ja osan käyttöikään.
Kupari
- Hyvät puolet: Kupari, erinomaisen sähkön- ja lämmönjohtavuutensa ansiosta, sitä käytetään usein sähkökomponenteissa, jäähdytyselementeissä jne.
- Miinukset: Kuparin korkea venyvyys voi aiheuttaa hiomalaikan nopean tukkeutumisen lastujen vuoksi, mitä kutsutaan "adhesiiviseksi kulumiseksi". Tämä johtaa hiontavoiman kasvuun ja työkappaleen pinnanlaadun heikkenemiseen.
Titaani
- Plussat: Titaaniseokset ovat tunnettuja erinomaisesta lujuus-painosuhteestaan sekä erinomaisesta bioyhteensopivuudestaan ja korroosionkestävyydestään, ja niitä käytetään laajalti ilmailu- ja avaruusteollisuudessa sekä lääketieteellisten implanttien aloilla.
- Miinukset: Titaanilla on huono lämmönjohtavuus, ja hiontalämpö voi helposti keskittyä työkappaleen pintaan, mikä johtaa muokkauslujittumiseen, pinnan palamiseen ja haitallisten jäännösjännitysten syntymiseen.
Akryyli
- Plussat: Akryylihionnan tarkoituksena on yleensä saada tarkat mitat ja sileät, läpinäkyvät reunat.
- Miinukset: Akryylin hiomisen vaikeus piilee sen alhaisessa sulamispisteessä. Hiontalämpö voi helposti saada sen sulamaan ja tarttumaan hiomalaikkaan, mikä johtaa pinnan naarmuuntumiseen ja sumuuntumiseen. Akryyli vaatii terävän hiomalaikan, pienen syöttönopeuden ja hyvän jäähdytyksen läpinäkyvyyden saavuttamiseksi.
Lasi ja Kivi
- Plussat: Lasia voidaan käyttää optisissa komponenteissa, puolijohteiden valmistuslaitteissa, laboratorioastioissa ja ikkunoissa jne.
- Miinukset: Tyypillisinä kovina ja hauraina materiaaleina lasin ja kiven hiontaprosessi on pohjimmiltaan hauraiden murtumien poistamista. Tarvitaan timanttihiomalaikkoja. Tarkkuusvaatimukset ovat erittäin korkeat.
Hiilikuitukomposiitit
- Plussat: Hiominen on tehokas menetelmä hiilikuitumateriaalien, erityisesti kuituja ja hartseja sisältävien sekamateriaalien, työstämiseen, sillä se voi välttää tavanomaisen leikkauksen aiheuttamat purseet ja delaminaation irtoamisen.
- Miinukset: Hiilikuidun CNC-hiomisen haasteena on materiaalin anisotropia ja epätasainen kovuus, joka on altis repeytymiselle ja säikeiden muodostumiselle. Materiaalin poistamiseksi ja kuidun ja matriisirakenteen vaurioiden minimoimiseksi tarvitaan erittäin teräviä hiomajyviä ja optimoituja parametreja.
CNC-hionnan edut
Erinomainen tarkkuus ja toistettavuus
Koko CNC-hiontaprosessia ohjataan tarkasti tietokoneohjelmilla, mikä eliminoi manuaaliseen käyttöön liittyvän epävakauden ja virheet. CNC-hiomalla voidaan saavuttaa vakaasti mikronitason mittatoleranssit, erittäin korkea geometrinen tarkkuus ja tasainen pinnanlaatu.
Kun ohjelma on varmennettu, CNC-hiontaa voidaan toistaa rajattomasti, mikä varmistaa, että jokaisella massatuotannon osalla on samat tarkat mitat. Tämä on ratkaisevan tärkeää erittäin vaativilla aloilla, kuten ilmailu- ja avaruustekniikassa sekä automoottoreissa.

Erinomainen pintalaatu
CNC-hionnassa ei keskitytä ainoastaan muotoon ja kokoon, vaan sillä voidaan saavuttaa myös erinomainen pinnanlaatu. Hiomalaikan pyörimisnopeuden ja syöttönopeuden tarkan säätämisen sekä hienorakeisten hiomalaikkojen käytön avulla voidaan saavuttaa erittäin alhaiset pinnankarheusarvot.
Kohtuulliset hiontaparametrit ja riittävä jäähdytys voivat estää pinnan palovaurioita, mikrohalkeamia ja muita työkappaleen vaurioita, mikä parantaa osien pinnan eheyttä, lisää merkittävästi niiden kulutuskestävyyttä, väsymislujuutta ja korroosionkestävyyttä sekä pidentää niiden käyttöikää.
Monimutkaisen muodon työstö
Toisin kuin perinteiset hiomakoneet, jotka pystyvät käsittelemään vain yksinkertaisia tasoja ja lieriömäisiä pintoja, moniakseliset CNC-hiomakoneet voivat ohjelmoinnin avulla luoda monimutkaisia suhteellisia liikkeitä hiomalaikan ja työkappaleen välille.
CNC-hiomalla voidaan helposti käsitellä monimutkaisia muotokäyriä, ei-pyöreitä poikkileikkauksia, kartiomaisia muotoja ja erilaisia muotoiltuja pintoja, kuten moottorin turbiinisiipien tyvessä olevia tappihampaita, tarkkoja muottionteloita ja monimutkaisia työkalun reunan muotoja, joita kaikkia on vaikea tai mahdotonta saavuttaa perinteisillä hiontamenetelmillä.
Korkean tuottavuuden automaatio
CNC-hionta yhdistää useita työstövaiheita yhteen koneeseen, mikä vähentää työkappaleiden kiertoa, kiinnitystä ja säätöaikaa eri työstökoneiden välillä. Sen automatisoitu prosessi, mukaan lukien automaattinen mittaus, automaattinen kompensointi, automaattinen työkalunvaihto jne., vähentää merkittävästi yksittäisten tuotteiden työstöaikaa ja riippuvuutta käyttäjän taidoista.
CNC-hionnan ja automaattisen lastaus- ja purkujärjestelmän yhdistelmä voi saavuttaa pitkäaikaisen "miehittämättömän" tuotannon, mikä soveltuu erityisesti laajamittaiseen tuotantoon ja parantaa merkittävästi tuotannon kokonaistehokkuutta.
Kovan materiaalin työstö
CNC-hionta on ensisijainen ja usein ainoa tehokas viimeistelymenetelmä erittäin koville materiaaleille, kuten karkaistulle teräkselle, kovametallille, keramiikalle ja superseoksille. Näiden materiaalien kovuus ylittää tyypillisesti perinteisten sorvaus- ja jyrsintätyökalujen ominaisuudet.
Hionnassa käytetään kuitenkin vielä kovempia hiomarakeita tehokkaan materiaalinpoiston saavuttamiseksi, mikä lopulta tuottaa erittäin tarkkoja komponentteja. Tämä prosessi on välttämätön nykyaikaisissa työkaluissa, muottien valmistuksessa ja huippuluokan laitteiden tuotannossa.
CNC-hiomisen kustannuksiin vaikuttavat tekijät
Työkalukustannukset
Hiomalaikat toimivat ensisijaisina "leikkaustyökaluina" CNC-hiontatoiminnoissa, eikä niiden kustannuksia pidä unohtaa. Eri materiaalit edellyttävät koostumukseltaan erilaisia laikkoja; esimerkiksi kovametallin työstö vaatii kalliiden timanttilaikkojen käyttöä, kun taas korkean lämpötilan seosten työstö vaatii CBN-laikkoja, joissa on erityiset keraamiset sidokset.
Hiomalaikat vaativat säännöllistä hiontaa ja vaihtoa tylsymisen ja kulumisen vuoksi. Niiden käyttöikä, hiontatiheys ja kappalehinta muodostavat yhdessä jatkuvia työkalun kulutuskustannuksia, jotka korostuvat erityisesti erittäin kovien materiaalien työstössä.
Materiaalikustannukset
Työkappaleen materiaalikustannukset muodostavat suoran raaka-ainekustannuksen. Vielä merkittävämpää on, että materiaalin "työstettävyys" vaikuttaa merkittävästi kokonaiskustannuksiin.
Vaikeasti työstettävät materiaalit, kuten kovametalli, keramiikka ja korkean lämpötilan seokset, johtavat hiomalaikan nopeutuneeseen kulumiseen, heikentyneeseen hiontatehokkuuteen, lisääntyneeseen tehonkulutukseen ja vaativat useammin tapahtuvaa laikan oikaisua ja jäähdytysnesteen vaihtoa.
Ohjelmointi
Ennen massatuotannon aloittamista tarvitaan prosessisuunnittelua, tietokoneohjelmointia ja paljon työstökoneiden valmistelutyötä, mukaan lukien työkalujen kiinnityslaitteiden asennus ja kalibrointi, hiomalaikkojen asennus ja tarkka oikaisu, ensimmäisen tuotteen koneistus ja tarkastus jne. Nämä tuottamattomat ajat on suoritettava ammattitaitoisten insinöörien tai teknikkojen toimesta, ja työvoimakustannukset ovat erittäin korkeat.
Pienten erien ja useiden lajikkeiden tuotantotavassa tämän valmistuskustannusten osan osuus yksikkökustannuksista on erittäin korkea, mikä vaikuttaa suoraan taloudellisiin hyötyihin.
Työvoimakulut
CNC-hiomakoneet vaativat erittäin ammattitaitoisia käyttäjiä. Kokeneiden teknikkojen palkkataso on suhteellisen korkea, mutta heidän kykynsä optimoida prosesseja, ennustaa ja käsitellä ongelmia voi tehokkaasti vähentää hylkytuotantoa, lisätä laitteiden käyttöastetta ja tuotannon tehokkuutta. Pitkällä aikavälillä on itse asiassa hyödyllistä hallita kokonaiskustannuksia. Kokemattomat käyttäjät voivat johtaa kalliisiin käsittelyvirheisiin.
Laatuvaatimukset
Osien tarkkuus- ja pinnanlaatuvaatimukset ovat keskeisiä kustannuksiin vaikuttavia tekijöitä. Kun toleranssivaatimusta nostetaan ±0.01 mm:stä ±0.001 mm:iin ja pinnankarheusvaatimusta Ra0.8 mikronista Ra0.1 mikroniin, kustannukset kasvavat eksponentiaalisesti.
Tarkempien työstökoneiden, hienomman karkeuden omaavien hiomalaikkojen, useampien hienohiontakertojen ja online-mittaus- ja kompensointijärjestelmien käytön ansiosta työstöaika pitenee merkittävästi ja myös ympäristön vakautta ja käyttötaitoja koskevat vaatimukset tiukenevat.
Lisäkustannukset
Hiontaprosessissa käytettävä jäähdytysneste on jatkuva kulutuserä. Lisäksi jäähdytysnesteen hallinta, mukaan lukien suodatus, puhdistus, pilaantumisen estäminen ja lopullinen ympäristönsuojelukäsittely, vaativat erikoislaitteita ja -kustannuksia.
Hiomisen aikana syntyvät metallilastut sekä käytöstä poistetut hiomalaikat ja jäähdytysnesteseokset luokitellaan teollisuusjätteeksi. Niiden keräämisen, luokittelun ja vaarattoman käsittelyn on myös oltava ympäristönsuojelumääräysten mukaista, mikä aiheuttaa vastaavat jätteenkäsittelykustannukset.
Vinkkejä CNC-hiontakoneistukseen
Prosessisuunnittelun optimointi
Ennen ohjelmointia on tärkeää tehdä perusteellinen analyysi työkappaleen materiaaliominaisuuksista, lämpökäsittelyn tilasta ja lopullisista tarkkuusvaatimuksista. Näiden tietojen perusteella suunnitellaan järkevästi työvaran jakautuminen ja prosessiparametrit karkeahionnalle, puolihienolle hionnalle ja hienohionnalle ja vältetään "yhden koon" menetelmää. Tämä voi tasapainottaa tehokkaasti tehokkuuden ja tarkkuuden sekä estää muodonmuutoksia ja palamista.
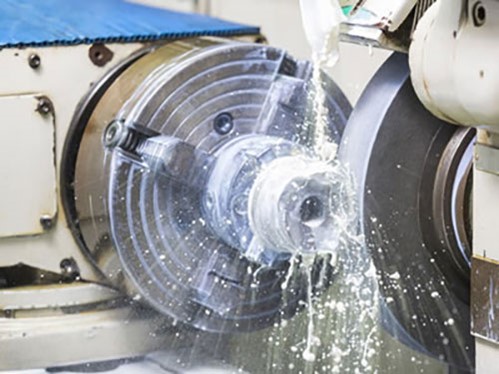
Vanteiden viimeistelytekniikat
Hiomalaikan kunto vaikuttaa suoraan hiontavaikutukseen. Hiomalaikat on hiottava säännöllisesti ja käsittelyvaatimusten mukaisesti.
Hiontaparametrien optimointi on erittäin tärkeää. Terävä ja hyvin muotoiltu hiomalaikka voi merkittävästi parantaa hiontatehokkuutta, parantaa pinnanlaatua ja vähentää hiontavoimaa.
Simulointi ja todentaminen
Ennen muodollista koneistusta, erityisesti monimutkaisten tai arvokkaiden osien kohdalla, on erittäin suositeltavaa käyttää työstökoneen simulointiohjelmistoa koneistusohjelman simulointiin ja varmentamiseen. Tämä voi tehokkaasti estää vakavia onnettomuuksia, kuten ohjelmavirheistä johtuvia törmäyksiä ja ylityöstöjä, säästäen kalliita kokeilu- ja erehdyskustannuksia ja aikaa.
Ennakoivan kunnossapidon toteutus
CNC-hiomakoneet ovat tarkkuuslaitteita, ja niiden on noudatettava tarkasti säännöllisiä ennaltaehkäiseviä huoltosuunnitelmia. Tähän sisältyy keskeisten liikkuvien osien, kuten ohjainkiskojen, johtoruuvien ja laakereiden, puhdistus, voitelu ja tarkkuustarkastus sen varmistamiseksi, että työstökone on aina parhaassa mahdollisessa toimintakunnossa ja siten taattava työstötarkkuuden pitkäaikainen vakaus.
Tarkkuustyökaluinvestoinnit
Työkappaleiden vakaa kiinnitys on tarkkuushionnan perusta. Tarkkuuskiinnittimiin, magneettipöytiin tai erikoisjigeihin kannattaa investoida ja niitä kannattaa käyttää, ja on varmistettava, että ne ovat puhtaita ja hyvässä kunnossa.
Joka kerta, kun työkappale kiinnitetään, työkappaleen referenssipiste on korjattava huolellisesti. Tämä on ensimmäinen ja tärkein vaihe kumulatiivisten virheiden välttämiseksi ja paikkatarkkuuden varmistamiseksi.
Prosessin aikainen valvonta
Käytä työstökoneisiin asennettuja online-mittausjärjestelmiä aktiivisesti kriittisten mittojen reaaliaikaiseen tarkastukseen koneistuksen aikana tai koneistusvälein. Mittaustulosten perusteella järjestelmä suorittaa automaattisesti kompensoivia säätöjä ja muodostaa suljetun silmukan "tarkastus-palaute-kompensointi"-ohjausjärjestelmän. Tämä parantaa merkittävästi erätuotannon yhdenmukaisuutta ja vähentää samalla hylkymääriä.
Jäähdytysnesteen hallintajärjestelmä
Jäähdytysneste ei ainoastaan vaikuta jäähdytys- ja voitelutehoon, vaan myös hiomalaikan kestävyyteen ja työkappaleen pinnan laatuun. Jäähdytysnesteen pitoisuus, pH-taso ja puhtaus on tarkistettava säännöllisesti, ja jäähdytysneste on vaihdettava ja järjestelmä puhdistettava ajoissa.
Jäähdytysnesteen asianmukainen hallinta on olennaista työkappaleiden lämpövaurioiden estämiseksi ja työstökoneiden sisäisen puhtauden ylläpitämiseksi.
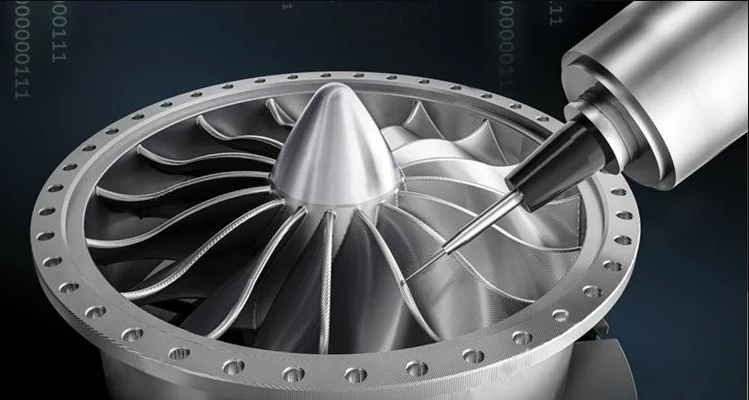
CNC-hionnan sovellusalat
Aerospace
CNC-hiontaa käytetään kriittisten moottorin osien, kuten turbiinin lapojen hampaiden, roottorin laakeriakseleiden ja lentokoneiden laskutelineiden toimilaitteiden sylinterien, koneistukseen. Nämä osat valmistetaan tyypillisesti kestävistä, vaikeasti työstettävistä korkean lämpötilan seoksista tai titaaniseoksista, joilla on erittäin tiukat mittatoleranssit.
CNC-hionta ei ainoastaan takaa tarkasti monimutkaisen ääriviivan muotoa, vaan myös varmistaa pinnan, jolla on korkea eheys, mikä varmistaa osien erinomaisen väsymislujuuden ja pitkän käyttöiän erittäin korkeissa lämpötiloissa ja paineympäristöissä.
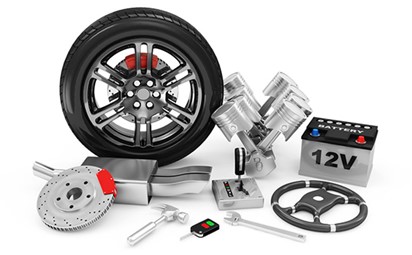
Autoteollisuus
CNC-hiomisen käyttö on yleistä tehokkaista moottoreista tarkkuusvaihteistojärjestelmiin. CNC-hiomalla viimeistellään moottorien kampiakselit, nokka-akselit, männänrenkaat sekä vaihteistojen hammaspyörät ja vetoakselit.
Hiomalla nämä kriittiset liikkuvat komponentit saavuttavat mikrometritason mittatarkkuuden ja poikkeuksellisen alhaisen pinnan karheuden. Tämä vähentää merkittävästi kitkaa, kulumista ja käyntimelua, mikä parantaa moottorin tehotiheyttä ja vaihteiston hyötysuhdetta. Viime kädessä tämä parantaa polttoainetaloutta, pidentää käyttöikää ja parantaa ajoneuvon luotettavuutta.
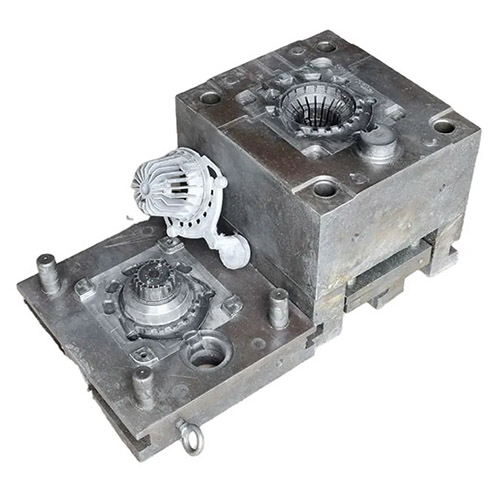
Työkalun ja muotin valmistus
CNC-hiontaa käytetään onteloiden ja ytimien valmistukseen erilaisiin tarkkuusleimausmuotteihin, ruiskuvalumuotteihin ja painevalumuotteihin.
CNC-hionta, erityisesti CNC-muovaushionta, voi tehokkaasti ja tarkasti työstää muottien monimutkaisia muotoja, hienoja tekstuureja ja erittäin korkealaatuista pintakäsittelyä. Tämä varmistaa suoraan itse muotin pitkän käyttöiän sekä valmistettujen tuotteiden tarkat mitat ja korkealaatuisen ulkonäön. Se on olennainen valmistuslinkki esimerkiksi kulutuselektroniikan, kodinkoneiden ja autonosien valmistuksessa.
Tarkkuusinstrumenttien hydrauliikka
CNC-hiontaa käytetään laajalti hydraulisten servoventtiilien venttiilien ytimien ja venttiiliholkkien, tarkkuusmittauslaitteiden karojen ja johdekiskojen sekä huippuluokan hydraulipumppujen jakolevyjen koneistuksessa.
Tarkkuusinstrumenttien osat vaativat yleensä mikronitason toleransseja ja peilimäistä pinnanlaatua erittäin vähäisen sisäisen vuodon, herkän vasteen ja erittäin tasaisen liikkeen varmistamiseksi. CNC-hionta on paras työstömenetelmä näiden suorituskykyindikaattoreiden saavuttamiseksi.
Konetyökalujen valmistus
CNC-hiontaa voidaan käyttää itse työstökoneen perusosien, kuten ohjainkiskojen, karojen ja johtoruuvien tukien, hienotyöstöön.
Hiomalla saavutettava korkea suoruus, korkea tasomaisuus ja korkea pinnan kovuus ovat perusta työstökoneiden kokonaisgeometriselle tarkkuudelle, pitkäaikaiselle vakaudelle ja pysyvyydelle. Ilman tarkkoja hiontaprosesseja on mahdotonta valmistaa tarkkoja työstökoneita.
Uusi energiateollisuus
Energia-alalla CNC-hiontaa käytetään keskeisten komponenttien, kuten kaasuturbiinin siipien ja ydinvoimaloiden pumppujen tiivistyspintojen, työstämiseen. Lääketieteen alalla sitä käytetään kirurgisten robottien, tarkkojen nivelvarsien ja implanttien, kuten tekonivelten ja polvi- ja lonkkanivelten, valmistukseen.
lääketeollisuus
Lääketieteellisen alan osissa käytetään tyypillisesti erityisiä bioyhteensopivia materiaaleja tai erittäin lujia materiaaleja, ja niillä on tiukat vaatimukset pinnan puhtaudelle, vaurioittamattomille kerroksille ja monimutkaisille biologisille muodoille. CNC-hionta on luotettava valinta näiden tiukkojen standardien täyttämiseksi.
NOBLE"CNC-hionta SErvice
NOBLElla on laaja valikoima huippuluokan CNC-koneita ja tarkkoja testauslaitteita. Taitavan ammattilaisryhmän johdolla ylläpidämme tinkimättömiä laatustandardeja alusta loppuun ISO 9001 -sertifioituna yrityksenä.
NOBLE on ollut lentokoneiden osien ja muiden eri teollisuudenalojen käyttämien komponenttien tarkkuushiomapalveluiden johtava tarjoaja. Suoritamme erittäin erikoistuneita, pieniä sylinterimäisiä hiomatoimenpiteitä halkaisijoilla 0.2–20 mm, monimutkaisilla muodoilla ja erittäin tiukoilla toleransseilla ja pinnan kiillotusvaatimuksilla.
Laatu on meille tärkeintä. Toteutamme tiukkoja testaus- ja laadunvalvontatoimenpiteitä koko valmistusprosessin ajan varmistaaksemme, että jokainen prototyyppi täyttää odotuksesi.
UKK
Mitä on CNC-hionta?
CNC-hionta on tarkkuustyöstöprosessi, jossa tietokoneohjattua konetta käytetään materiaalin poistamiseen työkappaleesta nopealla hiomalaikalla. Sitä käytetään laajalti tiukkojen toleranssien, hienojen pintakäsittelyjen ja monimutkaisten geometrioiden saavuttamiseksi kovilla tai herkillä materiaaleilla.
Mitä materiaaleja voidaan työstää CNC-hiomalla?
CNC-hionta soveltuu monenlaisille materiaaleille, mukaan lukien:
- Karkaistut teräkset ja työkaluteräkset
- Ruostumaton teräs, alumiini ja titaaniseokset
- Volframikarbidi ja keramiikka
- Muovit ja komposiitit (tietyissä sovelluksissa)
Mitä eroa on CNC-hionnan ja... CNC-jyrsintä?
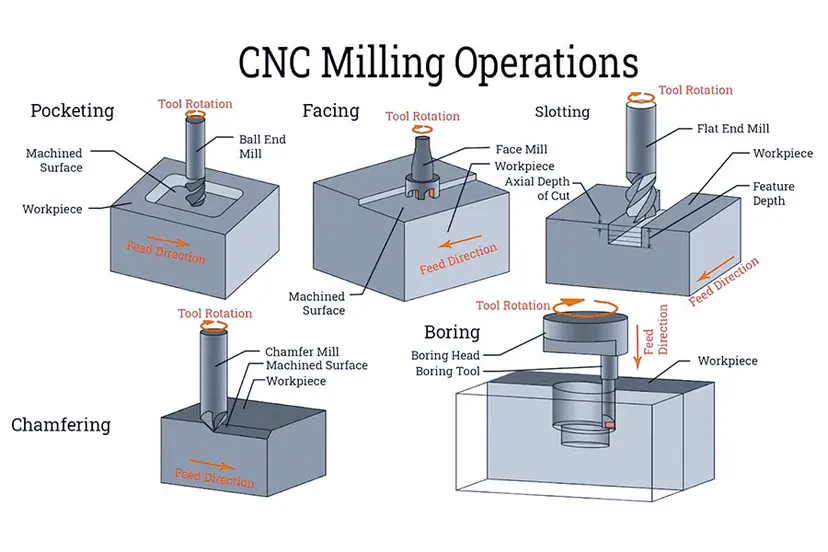
Vaikka molemmat ovat subtraktiivisia työstöprosesseja, CNC-hionnassa käytetään hiomalaikkaa materiaalin poistamiseen kitkan avulla, mikä tekee siitä ihanteellisen menetelmän kovien materiaalien tarkkaan viimeistelyyn. CNC-jyrsinnässä käytetään pyöriviä leikkuutyökaluja materiaalin leikkaamiseen pois, mikä sopii paremmin nopeampaan materiaalinpoistoon ja pehmeämpiin materiaaleihin.
Mitkä ovat yleisimmät CNC-hiontaprosessit?
Yleisiä tyyppejä ovat:
- pinta hionta tasaisille pinnoille
- Lieriömäinen hionta ulko-/sisäpuolisille pyöreille muodoille
- Keskustaton hionta sylinterimäisille osille ilman kiinnityskeskuksia
- Työkalu ja leikkuri hionta leikkuutyökalujen teroitukseen
- Ryömintäsyöttö hionta syviin leikkauksiin yhdellä leikkauksella
Mitkä ovat CNC-hiomakoneen tärkeimmät osat?
Tyypillinen CNC-hiomakone koostuu useista kriittisistä komponenteista: konepeti vakauden takaamiseksi, hiomalaikkaa pyörittävä tarkka kara, akselikäytöt (kuten lineaarimoottorit tai kuularuuvit) liikkeen ohjaamiseksi, CNC-ohjain aivoina, jäähdytysjärjestelmä lämmön hallintaan ja roskien poistamiseen sekä usein automaattinen laikan oikaisuyksikkö laikan muodon ja terävyyden ylläpitämiseksi.






