
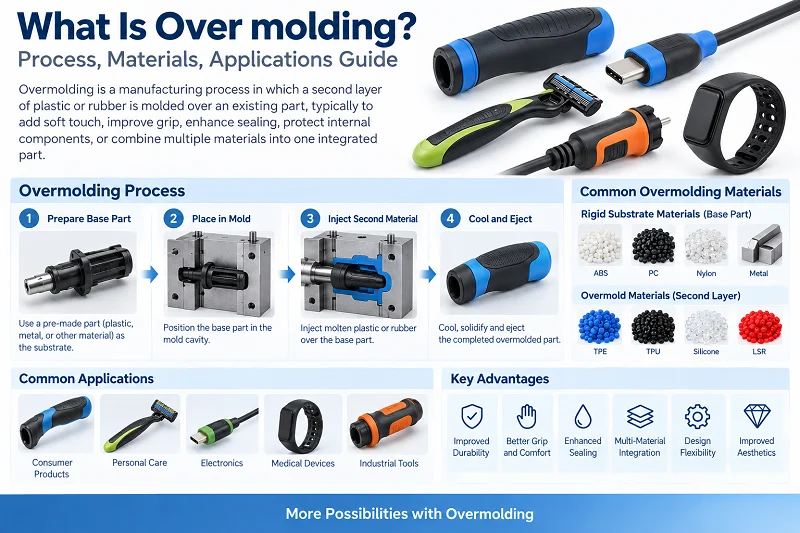
Gainmoldeaketa injekzio bidezko moldeo prozesu mota bat da. Bi material ondo lotzen ditu elkarrekin. Material bakoitzak bere lana egiten du. Prozesu hau oso erabilia da industria berri askotan, hala nola aeroespazialean, robot adimendunetan eta medikuntza piezen fabrikazioan. Gida honek gainmoldeaketari buruzko ikuspegi osoa ematen du. Prozesuaren printzipioa, aplikazioak, material ohikoenak eta eragiketa espezifikoak biltzen ditu. Zure galdera guztiei erantzuten die.

1. Zer da gehiegizko moldaketa?
Gainmoldekatzea bi urratseko injekzio-moldeketa prozesu bat da. Lehenik, oinarrizko pieza bat plastiko batekin egiten da. Oinarri horri substratu deitzen zaio. Ondoren, substratua beste molde batean jartzen da. Kanpoko geruza mehe bat moldeatzen da bere gainazalean. Kanpoko geruza hau normalean plastiko edo kautxuzko material bigun bat izaten da. Azken emaitza barrutik gogorra eta kanpotik biguna den pieza bakarra da. Bi materialek normalean lan desberdinak egiten dituzte pieza konbinatuan. Gainmoldekatzea asko erabiltzen da industria askotan, helburu askotarako.
2. Nola funtzionatzen du gainmoldaketak?
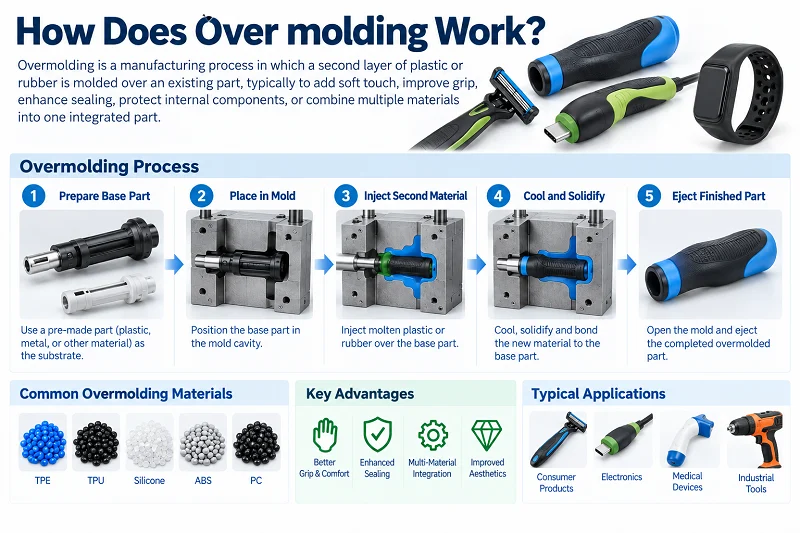
Gainmoldaketa bi urratsetan egiten da.
Lehen urratsa: Oinarrizko pieza bat plastiko bakarrarekin egiten da. Pieza horri substratua deitzen zaio. Substratua plastiko gogorra edo metalezkoa izan daiteke.
Bigarren urratsa: Substratua beste molde batean jartzen da. Ondoren, bigarren material bat injektatzen da. Material hau normalean plastiko biguna edo kautxua da. Substratuaren gainazala inguratzen du eta kanpoko geruza mehe bat osatzen du.
Puntu garrantzitsua: Bi materialek kimikoki edo mekanikoki lotu behar dute. Bestela, kanpoko geruza erraz askatu daiteke.
Konbinazio ohikoenak: plastiko gogorra + plastiko biguna, metala + kautxua.
Azken emaitza: Pieza batek bi materialen abantailak ditu. Adibidez, barrutik gogorra da eta kanpotik biguna. Sendoa eta irristagaitza ere bada.
3. Gainmoldaketa diseinua
Jarraian datozen jardunbide egokiak erabiltzeak gainmoldaketa arrakastatsua bermatzen lagun dezake. Horri esker, funtzio eta itxura oneko kalitate handiko produktuak sortzen dira.
- Materialen bateragarritasuna. Aukeratu ondo lotzen diren eta urtze-puntu antzekoak dituzten materialak. Horrek geruzen arteko lotura sendo eta fidagarria bermatzen du.
- Loturarako diseinua. Sortu gainazaleko ezaugarri egokiak, azpiko ebakidurak eta elkarri lotzen zaizkion egiturak. Horrek moldekatutako piezaren eta gainmoldeko materialaren arteko lotura mekanikoa errazten du.
- Horma-lodiera egokia. Mantendu hormaren lodiera koherentea eta egokia. Horrek materialaren fluxu uniformea bermatzen du eta akatsak saihesten ditu, hala nola, hondoratze-markak edo hutsuneak.
- Zirriborro angelua. Zirriborro-angeluak pieza moldetik errazago ateratzen laguntzen du. Kanporatzean pieza kaltetzeko arriskua murrizten du.
- Saihestu izkina zorrotzak. Izkin biribilduek tentsioaren kontzentrazioa saihesteko balio dute. Gainera, materialaren fluxua errazten dute gainmoldaketa egitean.
- Gehitu aireztapen-ezaugarriak diseinuan. Horri esker, airea eta gasa ihes egiten dute injekzioan zehar. Hutsuneak eta burbuilak harrapatuta geratzea saihesten du.
- Gainmoldeatutako materialaren kokapena. Gainmoldeko materialaren injekzio-puntua ezaugarri eta ertz kritikoetatik urrun mantendu. Horrela, materiala harrapatzea edo kaltetzea saihestu.
- Moldeen diseinua. Diseinatu moldea ate, hodi eta hozte sistema egokiekin. Horrek material-fluxu uniformea eta ekoizpen-eraginkortasun handia bermatzen ditu.
- Kontuan hartu txikitzea. Kontuan hartu moldekatutako piezaren eta gainmoldekatutako materialaren arteko uzkurdura-aldea. Horrek deformazioak edo neurri inkoherenteak saihesten ditu.

4. Gainmoldeaketako materialak
4.1 Substratua (Oinarrizko materiala)
Substratua normalean erresistentzia handiagoa duen material gogorra da. Egitura-euskarria ematen du.
Substratu ohikoenen artean hauek daude:
- Plastiko gogorrak: hala nola ABS, PC, PA (nylona), PBT, PP. Material hauek zurruntasun ona eta dimentsio egonkorrak dituzte. Gainmoldeaketan substratu ohikoenak dira.
- Metalak: hala nola altzairu herdoilgaitza eta aluminiozko aleazioa. Metalezko substratuak erresistentzia edo eroankortasun handiagoa behar den lekuetan erabiltzen dira, hala nola heldulekuen markoetan edo konektoreetan.
- Elastomeroak: hala nola TPE eta TPU. Malgutasun pixka bat behar duten substratuetarako erabiltzen da.
4.2 Gainmoldeatzeko materiala (kanpoko geruzako materiala)
Gain-moldeko geruza normalean leunagoa da. Heldulekua, zigilatzea, kuxintzea edo sentsazio erosoa eskaintzen ditu. Material ohikoenak hauek dira:
- TPE (elastomero termoplastikoa): Gainmoldeatzeko material ohikoena. Ukipen leuna. Gogortasun erregulagarria. Plastiko gogor askorekin ondo itsasten da.
- TPU (poliuretano termoplastikoa): Higaduraren aurkako erresistentzia bikaina. Higadura handiko aplikazioetarako egokia.
- Silikona (LSR): Tenperatura altuarekiko erresistentzia. Biobateragarritasun ona. Askotan produktu medikoetan eta haurtxoentzako produktuetan erabiltzen da.
- PVC biguna: Kostu baxua. Baina ingurumen-errendimendu eskasa. Pixkanaka TPEak ordezkatzen ari da.
- gomazko: hala nola EPDM eta NBR. Eguraldiarekiko edo olioarekiko erresistentzia behar den lekuetan erabiltzen da.
4.3 Materialen parekatzearen printzipio nagusiak
Bi materialek elkarri lotzeko gai izan behar dute. Bi lotura-metodo daude:
- Lotura kimikoa: Bi materialak bateragarriak dira maila molekularrean. Lotura-indarra handia da. Adibideak: TPE ABSaren gainean, TPU PCaren gainean.
- Lotura mekanikoa: Kanpoko materiala fisikoki blokeatuta dago gainazaleko kolpe eta ildoen bidez, edo substratuaren azpiko ebakiduren bidez.
4.4 Ohiko bikoteen adibideak
| · Substratua | · Gainmoldeatzea | · Aplikazioa |
| · ABSa | · TPE | · Tresna elektrikoen heldulekuak |
| · Ordenagailua | · TPU | · Telefono-zorroak |
| · PA | · Silikona | · Gailu medikoen heldulekuak |
| · Metala | · Kautxua | · Bibrazioen moteltze-euskarriak |

5. Gainmoldekatze Eragiketa Espezifikoak
5.1 Eskuzko gainmoldaketa
Eskuzko gainmoldaketa da metodorik oinarrizkoena. Prozesua honako hau da:
- Moldeatu substratua: Lehenik eta behin, substratu gogor baten pieza molde bakarrarekin moldatzen da.
- Kendu substratua: Substratua moldetik atera eta hozten da.
- Eskuzko kokatzea: Operadore batek eskuz jartzen du substratua bigarren molde baten barrunbean.
- Bigarren injekzioa: Moldea itxi eta gainmoldearen materiala injektatzen du. Substratuaren gainazalaren inguruan biltzen da.
- Kendu amaitutako pieza: Hoztu ondoren, moldea irekitzen da eta azken pieza ateratzen da.
Ezaugarriak:
- Bi molde eta bi injekzio-makina behar ditu (edo molde-aldaketak dituen makina bat)
- Substratua jarri aurretik hoztu behar da, beraz, itxaronaldi bat dago
- Eskuzko eragiketaren araberakoa da, beraz, koherentzia operadorearen arabera aldatzen da
- Lote txikietarako, produktu mota askotarako edo egitura konplexuetarako egokia
Abantailak:
Moldearen egitura sinplea, inbertsio txikia, malgutasun handia.
Desabantailak ditu:
Ekoizpen-ziklo luzea, lan-kostu handia, substratua erraz kutsatzen da.
5.2 Bi Injekzioko Moldeoa
Bi injekzioko moldeoa metodo automatizatuagoa da. Bi injekzioko injekzio-makina bat eta molde birakari bat erabiltzen ditu.
Prozesua honako hau da:
- Lehenengo jaurtiketa: Substratu materiala moldearen estazio batean injektatzen da.
- Moldea biratu: Moldeak 180 gradu biratzen du. Substratua bigarren estaziora mugitzen da.
- Bigarren jaurtiketa: Gainmoldeko materiala bigarren estazioan injektatzen da. Zuzenean substratuaren gainean biltzen da.
- Hoztu eta kanporatu: Amaitutako pieza hoztu eta kanporatzen da. Ondoren, hurrengo zikloa hasten da.
Ezaugarriak:
- Oinarria eta gainmoldea molde berean egiten dira. Ez da eskuzko manipulaziorik behar.
- Gehiegizko moldaketa substratua guztiz hoztu baino lehen gertatzen da. Lotura-indarra handiagoa da.
- Ekoizpen-ziklo laburra. Bolumen handiko ekoizpenerako egokia.
- Moldearen egitura konplexua. Inbertsio-kostu handia.
Abantailak: Eraginkortasun handia, koherentzia ona, lotura-indarra handia, linea automatizatuetarako egokia.
Desabantailak ditu: Moldearen kostu handia, modeloak aldatzea zaila, ez da egokia lote txikietarako.
5.3 Bi metodoen konparaketa
| Konparazio elementua | Eskuzko gainmoldaketa | Bi planoko injekzio moldaketa |
| Molde kopurua | 2 ezartzen | 1 multzo (molde birakaria) |
| Eskuzko parte-hartzea | High | Behe- |
| Ekoizpen zikloa | Long | Short |
| Lotura indarra | Mugatzea | High |
| Lote-tamaina egokia | Sorte txikia | Multzo handia |
| Moldeen inbertsioa | Behe- | High |

6. Zeintzuk dira gainmoldatzearen abantailak
6.1 Helduleku hobea, erosotasuna eta irristatze-erresistentzia
Kanpoko geruzan material bigun bat (TPE, TPU edo silikona bezalakoa) gainmoldatuz, produktuaren gainazala leunagoa da eta marruskadura handiagoa du. Erabiltzaileek erraz irristatu gabe eutsi dezakete. Erabilera luzean nekea ere murrizten du. Horregatik, tresna elektrikoek, hortzetako eskuilek eta gailu medikoen heldulekuek prozesu hau erabiltzen dute maiz.
6.2 Zigilatze eta iragazgaiztasun hobea
Kanpoko geruza biguna substratuari ondo egokitzen zaio eta zigilu eraginkorra osatzen du. Hezetasuna, hautsa edo produktu kimikoak kanpoan mantentzen ditu. Hori erabilgarria da iragazgaitza edo hautsaren aurkako babesa behar duten produktuetarako, hala nola kanpoko elektronika eta tresna medikoen karkasetarako.
6.3 Lotura sendoa, zaila askatzen
Moldeatzean zehar, gain-geruzak lotura kimiko edo mekanikoa sortzen du substratuarekin. Lotura-indarra askoz handiagoa da geroago itsatsi edo irristatuz jartzen diren material bigunena baino. Ez da erraz zuritzen, erortzen edo bereizten erabilera luzearekin.
6.4 Pieza gutxiago, muntaketa errazagoa
Metodo tradizionalek estalki bigun bereizi bat egin eta gero muntatu behar dute. Gainmoldaketak bi urrats batean konbinatzen ditu. Horrek piezen kopurua eta muntaketa urratsak murrizten ditu. Lan kostuak eta inbentarioaren kudeaketaren zailtasuna murrizten ditu.
6.5 Diseinu malgua, itxura hobea
Kolore eta gogortasun maila desberdinak substratuan gainmoldatu daitezke. Horrek bi koloreko itxurak edo tokiko helduleku leuneko efektuak sortzen ditu. Diseinu askatasun handiagoa da. Produktuak itxura eta sentsazio hobea du.
6.6 Iraunkortasun hobea
Kanpoko geruza bigunak inpaktua eta bibrazioa xurgatzen ditu. Barneko egitura gogorra babesten du. Kuxin gisa jokatzen du erortzean edo talketan. Horrek produktuaren bizitza luzatzen du.

7. Zeintzuk dira gehiegizko moldeatzearen desabantailak
Gainmoldeaketarako bi molde edo bi injekzioko injekzio-makina bat behar dira. Ekipamenduetan inbertsioa handia da. Substratua eta gainmoldeaketa kimikoki edo mekanikoki bateragarriak izan behar dira. Materialen aukerak mugatuak dira. Bi materialek hedapen termiko-tasa desberdinak dituzte. Hoztu ondoren deformatu edo bereizi egin daitezke. Ekoizpen-zikloa luzea da. Eskuzko metodoak lanaren mende daude. Egokitzapena eskasa da. Pieza akastunak zailak dira berriro lantzen. Substratua eta gainmoldeaketa ezin dira bereizi. Lote txikien ekoizpen-kostua handia da. Modeloak aldatzea zaila da.

8. Gainmoldeaketa vs. Txertatze Moldeaketa
8.1 Oinarrizko aldea
Moldeatzea urrats bakarreko prozesua da. Aurrez egindako txertaketa bat (normalean metalezkoa) moldean sartzen da. Ondoren, plastikoa injektatzen da txertaketaren inguruan biltzeko. Azken emaitza metala eta plastikoa konbinatzen dituen pieza bakarra da. Txertaketak erresistentzia, hariak edo eroankortasuna ematen ditu.
Gainmoldekatzea bi urratseko prozesua da. Lehenik, plastikozko substratu bat moldatzen da. Ondoren, substratua beste molde batean jartzen da. Bigarren material bat injektatzen da gainazala inguratzeko. Azken emaitza barrutik gogorra eta kanpotik biguna den pieza bat da, bi geruzako egitura duena. Gainmoldekatzeko geruzak heldulekua, zigilatzea edo sentsazio hobea eskaintzen ditu.
8.2 Prozesuen Konparaketa
| Konparazio elementua | Txertatu moldura | Moldeatze gainetik |
| Prozesuaren urratsak | Urrats bat | Bi urrats |
| Substratu | Metalezko edo plastikozkoa ez den txertaketa | Plastikozko substratua |
| Kanpoko materiala | Plastic | Plastiko edo kautxu biguna |
8.3 Nola aukeratu?
Metalaren erresistentzia edo eroankortasuna behar baduzu, aukeratu txertatze-moldeaketa. Kanpoko geruza leun bat behar baduzu, itsaspen edo zigilatze hobea lortzeko, aukeratu gainmoldeaketa.
Biak batera ere erabil daitezke. Lehenik eta behin, txertatze-moldeaketa egin metalezko txertaketak dituen substratu bat lortzeko. Ondoren, gainmoldeaketa egin erresistentzia eta sentsazio erosoa duen azken pieza bat lortzeko.

9. Zein industriek erabiltzen dute gainmoldaketa?
9.1 Gailu medikoak
Kirurgia-tresnen heldulekuek, endoskopioen heldulekuek, hortz-tresnek eta beste batzuek gainmoldaketa erabiltzen dute heldulekuaren erosotasuna eta irristatze-erresistentzia hobetzeko. Silikonazko gainmoldaketa geruzek biobateragarritasuna ere badute. Tenperatura altuko esterilizazioa jasan dezakete.
9.2 Tresna elektrikoak
Zulagailuek, angelu-artezgailuek, mailuek eta bestelako karkasek normalean plastikozko substratu gogorra erabiltzen dute TPE gainmolde bigunarekin. Horrek irristatze-erresistentzia, kolpeen xurgapena eta isolamendua eskaintzen ditu. Funtzionamendu-segurtasuna hobetzen du.
9.3 Kontsumo Elektronika
Telefono-zorroek, entzungailuen karkasek, erloju adimendunen uhalek eta beste hainbatek gainmoldaketa erabiltzen dute bi koloreko itxura eta ukimen leuna lortzeko. Gainera, iragazgaitza eta hautsaren aurkako errendimendua hobetzen du.
9.4 Automobilgintza
Bolanteek, martxa-aldagailuek, ateko heldulekuek eta junturek gainmoldaketa erabiltzen dute. Horrek sentsazioa hobetzen du, zarata murrizten du eta zigilatzea hobetzen du.
9.5 Eguneroko kontsumo-ondasunak
Hortzetako eskuilen heldulekuek, bizar-xaflak, sukaldeko tresnen heldulekuek, kirol-botilek eta gehiagok gainmoldaketa leuna erabiltzen dute erosotasuna eta irristatze-erresistentzia hobetzeko.
9.6 Industri ekipamendua
Kontrol-panelek, tresnen heldulekuek, industria-heldulekuek eta gehiagok gainmoldaketa erabiltzen dute iraunkortasuna eta funtzionamendu-segurtasuna hobetzeko.

10. Zergatik aukeratu NOBLE zure gainmoldaketa fabrikatzaile gisa
NOBLEk gainmoldaketa proiektuetarako laguntza osoa eskaintzen du. Diseinuaren berrikuspenean eta materialen aukeraketan laguntzen dugu. DFMren iritzia ematen dugu piezen diseinua hobetzeko. Substratuetarako eta gainmoldaketarako doitasun-moldeak eraikitzen ditugu. Eskuzko eta bi jaurtiketako gainmoldaketa eskaintzen dugu. Lerroko ikuskapena ere eskaintzen dugu loturaren kalitatea egiaztatzeko. Gure taldeak lote txikiak eta ekoizpen masiboa kudeatzen ditu. Prozesuaren erregistro osoak gordetzen ditugu trazabilitaterako. Horrek ISO 13485 eskakizunak betetzen ditu proiektu medikoetarako. Prototipotik ekoizpenera, prozesu osoa laguntzen dugu.
Ohiko galderak Gainmoldaketa:
1. Zein da gainmoldatzearen eta txertatzeko moldura?
Txertatze-moldekatzeak metalezko txertatze bat jartzen du moldean, eta gero plastikoa injektatzen du inguruan. Gainmoldekatzeak lehenik plastikozko oinarri bat sortzen du, eta gero geruza leun bat moldeatzen du gainean. Txertatze-moldekatzea urrats bat da. Gainmoldekatzea bi urrats ditu.
2. Zer da gehiegizko moldaketa?
Gainmoldekatzea bi urratseko injekzio-moldeaketa prozesu bat da. Kanpoko geruza bigun bat oinarri gogor baten gainean moldatzen du.
3. Gehiegizko moldekatzea garestia al da?
Gainmoldekatzeak injekzio bidezko moldeo estandarra baino garestiagoa da. Bi molde edo bi jaurtiketa egiten dituen makina behar ditu. Baina muntaketa-kostuak aurrezten ditu bolumen handietan.
4. Zure piezak gainmoldaketa edo txertaketak behar ditu?
Aukeratu gainmoldaketa helduleku leunagoak, zigilatzea edo sentsazio hobea lortzeko. Aukeratu txertaketak hari metalikoetarako, erresistentziarako edo kontaktu elektrikoetarako.
5. Zeintzuk dira bost moldura motak?
Injekzio bidezko moldeoa, puzte bidezko moldeoa, konpresio bidezko moldeoa, errotazio bidezko moldeoa eta transferentzia bidezko moldeoa.







