
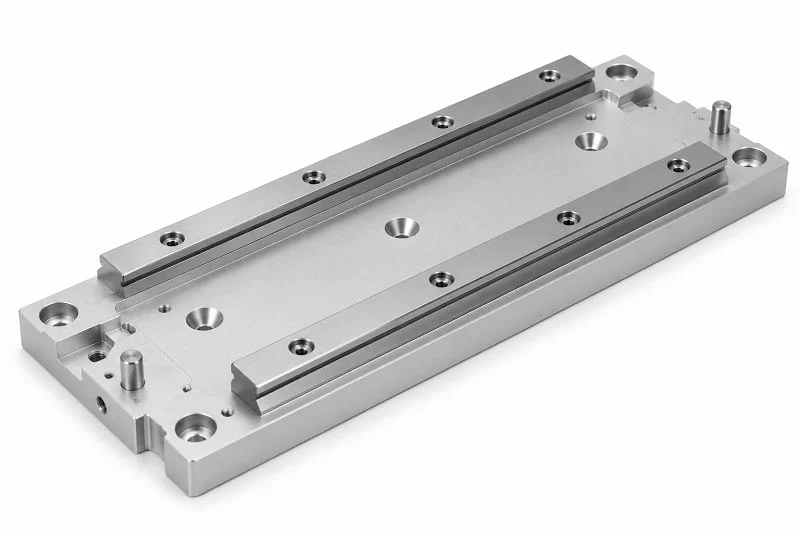
Gida linealaren muntaketa-plaka egokia aukeratzea nahasgarria izan daiteke. 2026ko erabilera gehienetarako, CNC mekanizazioarekin batera 6061-T6 aluminioak kostu, zehaztasun eta pisuaren arteko nahasketa onena eskaintzen du.
2026ko maiatzeko merkatu-prezioek erakusten dute 6061-T651 plakaren prezioa kilogramo bakoitzeko 7.70 eta 14.30 USD artekoa dela. Prezio-tarte horrek aluminioa merkean mantentzen du mugimendu linealeko sistema gehienentzat.
Zure behar espezifikoak oraindik ere garrantzitsuak dira. Karga astunek altzairuzko gida linealen muntaketa-plaka behar izan dezakete. Eremu korrosiboek altzairu herdoilgaitzezko errailetara bultzatu zaitzakete. Gela garbien ezarpenek plastikozko gidak lehenetsi ditzakete. Gida ezberdinek tentsio desberdinak jasaten dituzte. Zure diseinu-aukerak ere garrantzitsuak dira.
Gailu mediko baterako mugimendu lineal zehatza edo fabrika automatizaziorako mugimendu lineal kontrolatua behar duzun ala ez, konpromiso hauek ezagutzeak arrakastara eramaten zaitu. Aukeraketa egokiak zehaztasun orokorrean ere eragina du.
Gida linealaren muntaketa-plaketarako materialak
Zure aukeraketak beheranzko guztia moldatzen du. Kargak, inguruneak eta beharrezko zehaztasunak aleazio desberdinak adierazten dituzte. Arau praktiko bat: plakaren materiala gida-errailaren materialarekin bat etorri. Altzairuzko plaketako altzairuzko errailak antzeko abiaduran zabaltzen dira. Aluminiozko plaketako aluminiozko errailak modu berean jokatzen dute. Parekatzerik ez duten bikoteek tentsio termikoa sor dezakete, eta horrek lerrokatzea distortsionatzen du.
Aluminiozko Aleazioak: 2026ko Arau Berezkoa
Aluminioa da muntaketa-plaken aplikazio gehienetan nagusi. Azkar mekanizatzen da, korrosioari modu naturalean eusten dio eta altzairuaren herena pisatzen du gutxi gorabehera. Ziklo azkarreko mugimendu lineal sistemetarako, pisu murrizketa horrek inertzia murrizten du eta motorrak txikiagoak izatea ahalbidetzen du.
Zergatik da 6061-T6 zehaztasunari eta kostuari dagokionez nagusi?
6061-T6-k eraikuntza gehienetarako oreka onena eskaintzen du. Bere gutxieneko etekin-erresistentzia 240 MPa-koa da (35 ksi), eta balio tipikoak 276 MPa-ra (40,000 psi) iristen dira. Erresistentzia horrek karga moderatuak jasaten ditu lodiera gehiegirik gabe. Aleazioak tolerantzia estuak ere mantentzen ditu mekanizazioan zehar, eta hori garrantzitsua da zure gida linealaren muntaketa-plakak aurpegi osoan lautasuna eskatzen duenean.
Kostuak ere alde egiten du. 6061 aluminiozko lingote gordin batek 5.37 USD inguru balio du kilogramoko. Konparatu hori AISI 1018 altzairuarekin, kilogramoko 1.62 USD balio duena, eta aluminioa garestia dirudi lehen begiratuan. Baina hona hemen tranpa: aluminioaren dentsitate txikiagoak esan nahi du pisuan material askoz gutxiago behar duzula pieza-bolumen berarentzat. Mekanizazio-denbora eta erremintaren higadura kontuan hartzen badituzu, aluminiozko piezak askotan % 40.5eko pieza-kostu osoa eskaintzen du, lehengai garestiagoa izan arren. Prototipoetarako eta bolumen ertaineko ekoizpenerako, 6061-T6 da aukera lehenetsia.
Noiz kontuan hartu behar da 7075-T6 indar handiagoa lortzeko
Batzuetan, 6061-T6 ez da nahikoa sendoa izaten. Karga handiak edo talka-indar handiak dituzten aplikazioek gehiago behar dute. Hori da 7075-T6 sartzen den tokian. Aleazio honek 6061-T6-ren erresistentzia bikoitza ematen du gutxi gorabehera, aluminiozko pisuarekin altzairuaren antzeko errendimendura hurbilduz. Aeroespazial eta lasterketa-industriek asko erabiltzen dute.
Konpromisoak garrantzitsuak dira. 7075-T6ak kilogramo bakoitzeko gehiago balio du eta zailtasun handiagoarekin mekanizatzen da. Gainera, ez du 6061aren korrosioarekiko erresistentziarik, eta askotan babes-estaldura behar du. Erabili zure gida-errail linealek oinarri zurrunagoa behar dutenean eta pisua murriztea funtsezkoa denean. Fabrika-automatizazio gehienetarako, 6061-T6 nahikoa da.
Altzairua eta altzairu herdoilgaitza
Altzairuak aluminioak parekatu ezin duen zurruntasuna eta moteltzea dakar. Kargak astunak direnean edo bibrazioek zehaztasuna arriskuan jartzen dutenean, altzairuzko plakek pisu zigorra jasotzen dute.
Karbono gutxiko altzairua kostu-eraginkorrerako eta karga handiko aplikazioetarako
AISI 1018 bezalako karbono gutxiko altzairuak eskaintzen du muntaketa-gainazal zurrun bat lortzeko biderik merkeena. Kilogramoko 1.62 USD-tan, materialen kostuak minimoak dira. Altzairuaren elastikotasun-modulu handiagoak esan nahi du deformazio txikiagoa karga berdinen pean. Makina-erreminta astunek eta estanpazio-prentsek maiz erabiltzen dituzte altzairuzko plakak beren gida linealaren muntaketa-plakaren azpian.
Alde txarren artean pisua eta korrosioarekiko sentikortasuna daude. Altzairuzko plakek babes-akaberak behar dituzte, hala nola oxido beltza edo zink estaldura. Pisua axola gutxi duen makina finkoetarako, karbono gutxiko altzairuak balio paregabea eskaintzen du.
Altzairu herdoilgaitza (adibidez, 304, 316) ingurune korrosiboetarako
Garbiketa-inguruneek eta prozesu kimikoek altzairu herdoilgaitza eskatzen dute. 304 eta 316 motak herdoilaren aurkakoak dira eta garbiketa-agente gogorrenak ere jasaten dituzte. Elikagaiak prozesatzeko lineek eta ekipamendu farmazeutikoek normalean altzairu herdoilgaitzezko plakak izaten dituzte gida-errail linealen azpian. Espero material-kostu handiagoak eta mekanizazio-abiadura txikiagoak. Korrosioarekiko erresistentziak justifikatzen du prima higiene-arauak aplikatzen diren lekuetan.
Material alternatiboak
Metalez gain, material espezializatuek arazo espezializatuak konpontzen dituzte. Bakoitzak kontuan hartzeko moduko propietate bereziak ditu.
Plastiko beteak erabiltzea (adibidez, PEEK, azetala) lan arinetarako edo gela garbietarako
Plastikoak distiratsuak dira gela garbietan eta aplikazio arinetan. PEEK nabarmentzen da 250 °C-ko (482 °F) funtzionamendu-tenperatura jarraitu maximoarekin. Sailkapen horrek esan nahi du PEEK-ek bere propietate mekanikoak mantentzen dituela tenperatura altuko esposizio etengabean ere. Azetalak kostu txikiagoa eskaintzen du higadura-ezaugarri onekin. Bi materialek lubrifikazio-arazoak ezabatzen dituzte eta isilean funtzionatzen dute. Karga-ahalmen mugatuak gurdi arinetara eta indar gutxiko sistemetara mugatzen ditu.
Karbono-zuntzezko konpositeen eginkizuna abiadura handiko eta masa txikiko sistemetan
Karbono-zuntzezko konpositeek zurruntasun-pisu erlazio bikainak eskaintzen dituzte. Abiadura handiko pick-and-place makinek mugitzen den masa murriztuaren onura dute. Materialak bibrazioak eraginkortasunez moteltzen ditu. Hala ere, karbono-zuntzak aluminioa baino askoz gehiago kostatzen da eta mekanizazio-teknika espezializatuak behar ditu. Bere erabilera errendimendu kritikoa duten gidatze-sistema linealetara mugatzen da oraindik, non gramo bakoitzak balio duen.
Granitoa eta burdinurtua bibrazioen moteltze eta egonkortasun handiena lortzeko
Metrologia ekipamenduek eta zehaztasun handiko neurketa makinek aparteko egonkortasuna eskatzen dute. Granitoak metalek parekorik ez duten moteltze naturala eta egonkortasun termikoa eskaintzen ditu. Burdinurtuak antzeko onurak eskaintzen ditu, mekanizagarritasun hobeagoarekin. Bi materialek bikainak dira koordenatuen neurketa makinetan eta ikuskapen optiko sistemetan. Haien pisuak ez ditu praktikoak aplikazio mugikorretarako, baina aproposak dira oinarri finkoetarako. Zure gida linealaren muntaketa plakak mikroi azpiko kokapena onartzen duenean, material hauek zure diseinuak behar duen oinarri sendoa eskaintzen dute.
Muntaketa-plaken fabrikazio-prozesuak
Aukeratzen duzun prozesuak kostuan, denboran eta zehaztasunean eragina du. Metodo bakoitzak indargune desberdinak ditu. CNC mekanizazioak neurketa zehatzenak ematen ditu. Gehigarrizko fabrikazioak forma konplexuak sortzen ditu. Ebaketa-prozesuek plaka lauak azkar maneiatzen dituzte. Bolumen handiko ekoizpenerako galdaketa-lanak egiten ditu. Bolumen eta zehaztasun beharrek gidatu beharko lukete aukera.
CNC Mekanizazioa: Zehaztasunerako Onena
CNC mekanizazioa da oraindik ere aukera nagusia gida linealen muntaketa-plaketarako. Mekanizazio-zentroek tresna birakariak erabiltzen dituzte bloke solido batetik materiala mozteko. Prozesu honek lautasun eta zehaztasun handia ematen du. Mugimendu linealaren sistema gehienetan, mekanizatutako plakek gidak ondo funtzionatzeko behar duten gainazal-kalitatea ematen dute.
Lautasun kritikoa eta zuloen tolerantziak lortzea
Lautasuna beste edozein tamaina baino garrantzitsuagoa da muntaketa-plaka batean. Gainazal okertu batek errailak bihurritu eta errodamenduak goiz higatzea eragiten du. CNC mekanizazioak lautasuna 100 mm-tik 0.01 mm-ra mantendu dezake. Zehaztasun maila horrek gurdiaren mugimendua leun eta uniforme mantentzen du.
Zuloen kokapena ere kontuz ibili behar da. Gida linealaren muntaketa-plaka plakara torlojutzen da puntu zehatzetan dauden zuloen bidez. Zulo horiek aurreikusitako posiziotik aldatzen badira, erraila tolestu egiten da instalatzean. Tolestura horrek blokeatzeak eta karga irregularra eragiten ditu. CNC makinek zuloen posizioak ±0.05 mm-ko edo gehiagoko tartean mantentzen dituzte. Zehaztasun honek gidak diseinatu dituzun lekuan kokatuta daudela ziurtatzen du.
Gainazaleko akabera ere hobetzen da CNC mekanizazioarekin. Mekanizatutako aurpegiek normalean Ra 1.6 µm inguruko zimurtasuna dute. Zehaztasun handiko lanetarako, bigarren artezketa-urrats batek Ra 0.4 µm-ra edo leunagoa izan dezake. Zenbat eta gainazal leunagoa izan, orduan eta kontaktu hobea izango da plakaren eta errailaren artean.
Mekanizatutako plaken kostua eta entrega-epea
CNC mekanizazioak pieza bakoitzeko kostu handiagoa du beste metodo gehienek baino. Prestatzeko denbora, tresneria eta makina orduak metatzen dira. Prototipo plaka bakar bat programatzeko eta mekanizatzeko hainbat ordu behar izan daitezke. Ekoizpen-saioek kostu horiek pieza askotan banatzen dituzte, unitate bakoitzaren prezioa murriztuz.
Epeak konplexutasunaren arabera aldatzen dira. Zulo gutxi batzuk dituzten plaka sinpleek egun gutxiren buruan bidal daitezke. Tolerantzia estuak eta ezaugarri asko dituzten diseinu konplexuek makina-denbora gehiago behar dute. Mekanizazio-tailer gehienek astebetetik hirura bitarteko epea ematen dute muntaketa-plaka tipikoetarako. Eskaera premiazkoak badaude, baina garestiagoak dira.
Ehunka pieza baino gutxiagoko kantitateetarako, CNC mekanizazioak normalean kostu osoa irabazten du. Prozesuak ez du molde edo trokel garestirik behar. Pieza bakoitzak balio bera du, lotearen tamaina edozein dela ere. Horrek aurrekontua eta programazioa errazten ditu.
Gehigarrizko Fabrikazioa (3D Inprimaketa): Prototipatzea eta Konplexutasuna
Gehigarrizko fabrikazioak piezak geruzaz geruza eraikitzen ditu modelo digitaletatik abiatuta. Teknologia asko hobetu da metalezko piezen kasuan. Gida linealeko muntaketa-plakek mekanizazioak parekatu ezin duen diseinu-askatasunaz baliatu daitezke.
3D inprimaketa ekoizpenerako aukera egokia ez denean
Bere abantailak gorabehera, 3D inprimaketak arazoak ditu ekoizpen-kostuekin. Materialen kostuak hainbat aldiz handiagoak dira forjatutako lingoteak baino. Eraikuntza-denborak ordu edo egunetara luzatzen dira plaka bakar batentzat. Gainazaleko akaberak lan gehigarria behar du mekanizatutako kalitatearekin bat etortzeko. Dimentsio-zehaztasuna ez da CNC bezain ona.
Teknologiak prototipoetarako eta bolumen txikiko pieza berezietarako funtzionatzen du hobekien. Ingeniariek diseinuak azkar probatu ditzakete tresnetan gastatu gabe. Ekoizpen-bolumenak pieza gutxi batzuk gainditzen dituenean, mekanizazioa merkeagoa bihurtzen da. Gida linealeko muntaketa-plaka gehienentzat, 3D inprimaketa garapen-tresna bat da, ez ekoizpen-metodo bat.
Metalezko 3D inprimaketa (DMLS/SLM) diseinu arin eta optimizatuetarako
Zuzeneko Metal Laser Sinterizazioak (DMLS) eta Selektiboa den Laser Urtzeak (SLM) laserrak erabiltzen dituzte metal hautsa urtzeko. Prozesu hauek askatasun geometriko handiko piezak eraikitzen dituzte. Barne hozte kanalak, sare egiturak eta saihets optimizatuak posible bihurtzen dira. Diseinatzaileek materiala tentsioak ahalbidetzen duen lekuan ken dezakete, pisua asko murriztuz.
Prozesu hauetan geruzaren lodiera 20 eta 60 mikra artekoa izan ohi da. Xehetasun fin horrek ezaugarri txikiak eta gainazal leunak ematen ditu. Hauts-metodoak ez du materialik xahutzen. Erabili gabeko hautsa birziklatzen da etorkizuneko eraikuntzarako.
Abiadura handiko errodamendu lineal sistemetarako, pisu gutxiagok azelerazio azkarragoa esan nahi du. 3D inprimatutako aluminiozko plaka batek mekanizatutako batek baino % 30 gutxiago pisatu dezake, zurrun mantenduz. Hori garrantzitsua da jasotzeko eta jartzeko makinetan eta erdieroaleen engranajeetan.
Prozesu Alternatiboak
Mekanizazioaz eta inprimaketaz gain, beste prozesu batzuek muntaketa-plakak egiten dituzte. Bakoitzak behar espezifikoetara egokitzen da.
Estrusioa profil sinple eta luzeetarako, sekzio konstanteekin
Estrusioak aluminio berotua molde moldatu batetik bultzatzen du. Prozesuak zeharkako sekzio berdinak dituzten profil luzeak sortzen ditu. Gida lineal errailak sarritan estrusio-profiletan muntatzen dira portiko sistemetan eta automatizazio-markoetan. Prozesuak lodiera konstantea duten eta geroago gehitzen diren zulo-eredu sinpleak dituzten plakekin funtzionatzen du.
Estrusioak metro bakoitzeko gutxi balio du eta azkar bidaltzen da. Profil estandarrak stocketik datoz. Trokel pertsonalizatuek milaka dolar balio dute, baina bolumen handietan banatzen dira. Ordezkoa: estrusioak forma zuzen eta uniformeetarako bakarrik balio du. Ezaugarri konplexuek bigarren mailako mekanizazioa behar dute.
Laser eta ur-zorrotada bidezko ebaketa profil sinple eta lauak lortzeko
Ebaketa-prozesuek ondo funtzionatzen dute xafla lauak egiteko. Bai laser bidezko bai ur-zorrotadako sistemek eredu digitalak jarraitzen dituzte 2D formak mozteko. Metodoak desberdinak dira materiala nola mozten duten kontuan hartuta.
Ur-zorrotada bidezko ebaketak presio handiko ura erabiltzen du partikula urratzaileekin nahastuta. Prozesu hotzak beroak eragindako eremuak saihesten ditu. 10 mm-ko lodierako altzairuzko xafla batek ±0.25 mm-ko dimentsio-tolerantziarekin ebakitzen du. Zehaztasun hori muntaketa-lan gehienetan balio du, non lautasuna geroago artezketaren bidez konpontzen den.
Laser bidezko ebaketak antzeko abiadura eskaintzen du material meheagoekin. Efektu termikoek ertzak alda ditzakete material lodiagoetan. Bi prozesuek piezak azkarrak eta merkeak egiten dituzte. Torloju-zuloak dituzten plaka angeluzuzen sinpleetarako, ebaketak eta ondoren zulatzeak askotan CNC mekanizazio osoa gainditzen du kostuari dagokionez.
| Materialaren lodiera tartea | Dimentsio-tolerantzia (luzera eta zabalera) |
| 1.0 mm arte | ± 0.25 mm |
| 1.0 mm-tik 3.0 mm-ra bitartean | ± 0.25 mm |
| 3.0 mm-tik 6.0 mm-ra bitartean | ± 0.25 mm |
| 6.0 mm-tik 25 mm-ra bitartean | ± 0.25 mm |
| 25 mm-tik 50 mm-ra bitartean | ± 0.25 mm |
Forma Konplexuen Bolumen Handiko Ekoizpenerako Galdaketa
Moldeetan metal urtua isurtzen da. Prozesuak forma konplexuak errepikatzen ditu bolumen handietan. Injekzio bidezko galdaketak dimentsio egonkorreko aluminiozko plakak sortzen ditu. Hondarrezko galdaketak pieza handiagoak maneiatzen ditu tresneria-kostu txikiagoekin.
Moldeatzeak distira egiten du urtean milaka unitate baino gehiago ekoizten direnean. Pieza bakoitzeko kostua asko jaisten da tresneria ordaindu ondoren. Gainazaleko akaberak eta barneko poroek kontrol zorrotza behar dute. Bigarren mailako mekanizazioak askotan gainazal kritikoak konpontzen ditu.
Txinako fabrikazio-enpresa nagusietako bat den NOBLE bezalako enpresek prozesu hauetan zehar egiten duten ezagutza eskaintzen dute. Haien mekanizazio profesionalak prototipoak zein ekoizpen masiboa onartzen ditu. Bazkide esperientziadun batekin lan egiteak zure bolumen eta zehaztasun beharretara egokitzen laguntzen dizu.
Prozesu nagusia edozein dela ere, zehaztasun handiko plakek askotan gainazaleko azken artezketa behar dute. Urrats honek muntaketa-plakaren gida linealaren behar den lautasuna eta akabera ematen ditu. Planifikatu artezketa zure aplikazioak muntaketa-gainazalean 0.01 mm baino gehiagoko lautasuna behar duenean.
Gida linealaren muntaketa-plakaren materialak eta prozesuak
Orain zati praktikora goaz. Makina bat eraiki behar duzu, eta errailak muntatzeko gainazal bat behar duzu. Hiru konbinaziok benetako munduko egoera gehienak estaltzen dituzte. Material eta prozesu bikote bakoitzak lehentasun desberdina du.
Zehaztasun handiko estandarra: CNC bidez mekanizatutako aluminioa
CNC bidez mekanizatutako 6061-T6 aluminioa da aukerarik onena mugimendu lineal sistema zorrotzetarako. Bikote honek 100 mm-tik 0.01 mm-ko lautasuna ematen du, eta horrek gurdiaren mugimendua leuna eta errodamenduen kargak uniforme mantentzen ditu. Materialak garbi ebakitzen du, tolerantzia estuak mantentzen ditu eta korrosioari aurre egiten dio estaldura gehigarririk gabe.
Automatizazio-eraikitzaile gehienek bide hau aukeratzen dute zehaztasuna lehengaiaren kostua baino garrantzitsuagoa denean. Mekanizatutako plaka batek pieza bakoitzeko gehiago balio du moztutako batek baino, baina gainazalaren kalitatea muntatzeko prest iristen da. Urrats gehigarriak saltatzen dituzu. Zuloak zure diseinuak zehaztutako lekuan bertan geratzen dira, eta aurpegiak ez du artezketarik behar instalazioa egin aurretik.
Prototipoetarako eta bolumen ertaineko ekoizpenetarako, ikuspegi honek abiadura eta kalitatea orekatzen ditu. Mekanizazio-lantegiek plaka sinpleak programatu eta moztu ditzakete egun gutxiren buruan. Forma konplexuek denbora gehiago behar dute, baina oraindik ere galdaketaren tresneria-kostuak saihesten dituzte. Zure gidatze-sistema linealak errepikagarria den kokapena eskatzen badu, CNC mekanizatutako aluminioak behar duzun oinarria ematen dizu.
Kostu-eraginkorra den lan astuneko aukera: ur-zorrotada bidezko altzairua
Altzairuzko plakek aluminioa tolestuko luketen karga astunak jasaten dituzte. Ur-zorrotada bidezko ebaketak altzairuzko muntaketa-gainazal zurrun bat lortzeko biderik merkeena eskaintzen du. Prozesuak presio handiko ura erabiltzen du partikula urratzaileekin nahastuta materiala bero-kalterik gabe ebakitzeko.
Ebaketa-metodoen arteko kostu-aldeak handiak dira. Zuntz-laser batek 10 mm-ko karbono-altzairuzko xafla bat mozten du 10 segundotan gutxi gorabehera, pieza bakoitzeko 0.06 dolar inguru kostatuz. Ur-zorrotadak 2 minutu inguru behar ditu eta pieza bakoitzeko 1.10 dolar inguru balio du. Laserrak abiaduran eta prezioan irabazten du xafla meheetan. Baina ur-zorrotadak material lodiagoak maneiatzen ditu laserrak uzten dituen bero-eremu kaltetu gabe.
25 mm-ko lodierako altzairuzko plaka batentzat, gida lineal astunak muntatzeko plakak eusteko pentsatuta, ur-zorrotadaren bidezko mekanizazioa zentzuzkoa da. ±0.25 mm-ko dimentsio-tolerantzia ondo funtzionatzen du muntatzeko zuloetarako. Litekeena da ondoren gainazala artezteko urrats bat gehitzea zure errailek behar duten lautasuna lortzeko. Urrats gehigarri horrek plaka osoaren CNC mekanizazio osoa baino gutxiago kostatzen du oraindik.
Bolumen Handiko Irtenbidea: Gida Linealeko Muntaketa Plaketarako Moldeatzea
Milaka unitateko ekoizpen-serieek matematika erabat aldatzen dute. Moldeetan aluminio urtua isurtzen da moldeetan, forma konplexuak abiadura handian errepikatuz. Tresneria ordaindu ondoren, pieza bakoitzak mekanizatutakoaren zati txiki bat balio du.
Moldeatzeak dimentsio egonkorrak mantentzen ditu lote handietan. Hondarrezko moldeak pieza handiagoak maneiatzen ditu hasierako tresneria-kostu txikiagoekin. Bi metodoek saihetsak, koskak eta muntaketa-ezaugarriak dituzten plakak sortzen dituzte, bestela mekanizazio-denbora asko beharko luketenak.
Konpromisoa gainazalaren akabera eta barne-porositatea dakartza. Galdaketako gainazalek gutxitan betetzen dituzte gidari lineal zehatzek eskatzen dituzten lautasun-espezifikazioak. Fabrikatzaile gehienek aurpegi kritikoak mekanizatzen dituzte galdaketa egin ondoren. Ikuspegi hibrido honek galdaketaren eraginkortasuna eta mekanizatutako zehaztasuna konbinatzen ditu.
| Material-Prozesu Bikotea | Tipikoena aplikazio | Kostu erlatiboa | Lor daitekeen lautasuna |
| CNC 6061-T6 aluminioa | Automatizazio orokorra, gailu medikoak | Ertaina | 0.01 mm / 100 mm |
| Ur-zorrotadako altzairua + artezketa | Makina-erreminta astunak, prentsak | Behe-Ertaina | 0.02 mm/100 mm arteztu ondoren |
| Aluminiozko injekziozko metala + Mekanizazioa | Kontsumo-bolumen handiko produktuak | Unitateko baxua | 0.05 mm / 100 mm |
NOBLE bezalako bazkideek fabrikazio-ibilbide hauetan guztietan esperientzia dute. Haien zerbitzu osoko ikuspegiak zure bolumen, aurrekontu eta zehaztasun-helburuetara konbinazio egokia egokitzen laguntzen dizu. Zure gidatze-sistema linealari buruzko hitzaldi azkar batek hilabeteak aurrezten ditu proba eta akatsetan.
Diseinu-kontuan hartu beharrekoak gida linealaren muntaketa-plakarentzat
Lautasunaren eta gainazalaren akaberaren eskakizunak definitzea
Lautasuna da zure plakaren neurririk garrantzitsuena. Gainazala irregularra bada, erraila bihurritu egiten da torlojuekin lotzean. Biraketa horrek presio irregularra sortzen du eta errodamenduak azkarrago higatzen ditu. Gidek gainazal laua behar dute behar bezala funtzionatzeko. Zehaztasun-sistema gehienetan, helburu estandarra 0.01 mm da 100 mm-ko. Hori gabe, sistema lineal osoak zehaztasuna galtzen du.
Lautasunaren eragina errodamenduen bizitzan eta zehaztasunean ulertzea
Lautasun arazoek errodamenduen bizitza asko laburtzen dute. 0.02 mm-ko errore batek errodamenduen bizitza erdira murriztu dezake. Errodadura-piezek kontaktu-tentsio handiagoa jasaten dute erraila tolesten den lekuan. Lautasun onak zure errodamendu linealak leunki mugitzen mantentzen ditu. Errail tolestu batek esan nahi du gurdia ez dela lerro zuzenean mugitzen. Ardatz anitzeko konfigurazioetan, lautasun-erroreak azkar metatzen dira. Ardatz bateko errore txiki bat besteetan zehar handitzen da. Tresnaren puntako azken posizioa nahi duzun tokitik urrunago aldentzen da.
Muntaketa gainazalerako gainazalaren zimurtasun zuzena (Ra) zehaztea
Gainazalaren zimurtasunak eragina du piezen elkarri estutzen zaien estutasunean. Gidek karga kontaktu puntuen bidez transferitzen dute. Gainazal zimurtsu batek puntu altuetan bakarrik ukitzen du. Horrek kontaktu eremu eraginkorra murrizten du. Mekanizatutako plaka gehienek Ra 1.6 µm-ra iristen dira. Gainazal leunek multzo lineal osoari laguntzen diote. Zurruntasun handia lortzeko, bilatu Ra 0.8 µm edo handiagoa. Mekanizatu ondoren artezketa urrats batek zimurtasun hori lor dezake. Gainazal leunagoak erraila plakaren kontra guztiz finkatzen uzten du.
Zuloak diseinatzea eta muntatzeko ereduak
Zuloen kokapenak instalazioa zein ondo doan zehazten du. Zuloen kokapen txarrek lerrokatze arazoak sortzen dituzte. Gidek zulo-eredu zehatzen menpe daude behar bezala funtzionatzeko. Eman denbora zuloen diseinuari plangintza-fasean.
Zulo hariztatuak vs. zulo zeharkakoak errail-tamaina desberdinetarako
Gida txikiagoek zulo hariztatuak erabiltzen dituzte askotan. Torlojuak zuzenean plakan sartzen dira. Hari-sakonera torlojuaren diametroaren 1.5 aldiz gutxienez izan behar da. Aluminiozko M4 torlojuentzat, horrek 6 mm-ko gutxieneko sakonera esan nahi du. Errail handiagoek zuloak behar dituzte azkoinekin. Horrek hariak galtzea eragozten du plaka-material bigunagoetan. Zuloek lerrokatzea ere errazten dute muntaketa bitartean.
Zuloen posizio-tolerantzien garrantzia
Zuloen posizioak jende gehienak uste baino garrantzitsuagoak dira. Gida linealaren errailek zehatz-mehatz banatutako zuloak dituzte. Zure plakaren zuloak bat ez badatoz, erraila ez da laua izango. Posizio-tolerantzia ona ±0.05 mm-koa da. Horrek dena behar bezala lerrokatuta mantentzen du. CNC mekanizazioak erraz mantentzen du hau. Ur-zorrotada bidezko ebaketak ezin du zehaztasun maila hori lortu.
Hedapen Termikoaren eta Materialen Egonkortasunaren Kontua
Tenperatura aldaketek plakaren forma aldatzen dute. Gidak mugitzen dira materiala hedatzen den heinean. Portaera termikoa ulertzeak desbideratzea eragozten du. Diseinatu mugimendu lineal zehatza baldintza aldakorretan. Makina lineal batek materialaren egokitzapen zaindua behar du.
Plaka-materiala makinaren ingurune termikora egokitzea
Aluminioa altzairua baino bi aldiz gehiago dilatatzen da Celsius gradu bakoitzeko. Altzairuzko errailen azpian dagoen aluminiozko plaka batek desadostasun bat sortzen du. Giro-tenperatura egonkorra lortzeko, ondo funtzionatzen du. Berotzen diren makinetan, desadostasunak blokeatzea eragiten du. Karga-ahalmena lerrokatze egokiaren araberakoa da. Materialen bat etortzeak arazo hau konpontzen du. Altzairuzko plaka bateko altzairuzko errailak elkarrekin dilatatzen dira. Sistemak lerrokatzea mantentzen du tenperatura guztietan. Zehaztasun-makinetan, materialen bat etortzea ezinbestekoa da.
Hondar-tentsioaren eragina epe luzeko dimentsio-zehaztasunean
Plakek fabrikaziotik sortutako barne-tentsioa mantentzen dute. Denborarekin, tentsio hori askatzen da. Plaka deformatu egiten da. Gida-gainazalek lautasuna galtzen dute. Horrek denborarekin zure gida linealei eragiten die. Sistema lineala lerrokatuta mantentzen da tentsioaren kontrol egokiarekin. Altzairuzko plaken kasuan, tentsioa arintzeko tratamendu termikoak deformazioa eragozten du. Prozesuak plaka 600 °C ingurura berotzen du, eta gero poliki hozten du. Diseinu onak faktore hauek kontuan hartzen ditu.
Erabaki-esparru bat zure gida linealaren muntaketa-plakarentzat
Orain xehetasun guztiak dituzu. Materialak, prozesuak, diseinu arauak. Plan argi batean konbinatzeko ordua da. Esparru honek bost galderatan zehar gidatzen zaitu. Erantzun sekuentzialki, eta aukerarik onena argi geratuko da.
Karga-ahalmena eta zurruntasun-eskakizunak ebaluatzea
Hasi behar fisikoekin. Zenbat pisu eutsiko dio zure gurdiari? Zein indarrek bultzatzen dituzte gidak erabiltzean? Erantzun hauek ezartzen dute zure plakak eman behar duen gutxieneko zurruntasuna.
Lehenik eta behin, kalkulatu karga estatikoa. Gehitu gurdiaren pisua, zama erabilgarria eta gainean muntatutako tresnak. Ondoren, kalkulatu indar dinamikoak. Azelerazio azkarrak karga eraginkorrak handitzen ditu. 2 m/s²-ko abiaduran mugitzen den 10 kg-ko zama erabilgarri batek 20 kg inguru bultzatzen ditu errodamenduen aurka. Geldialdiek edo inpaktuek eragindako talka-kargak are gehiago igo daitezke.
Indarrak ezagutu ondoren, alderatu materialaren erresistentziarekin. 6061-T6 aluminioak gutxienez 240 MPa-tan ematen du. 1018 altzairuak 370 MPa inguru ematen du. Kalkulatutako tentsioa erresistentzia-erdiaren antzekoa bada, aukeratu material sendoago bat edo plaka lodiagoa.
Zurruntasunak erresistentziak bezainbesteko garrantzia du. Kargapean tolesten den plaka batek mugimendu hori gidei pasatzen die. Orduan, gurdia bide kurbatu batetik doa, bide zuzen baten ordez. Mugimendu lineal zehatzeko sistemetarako, deformazioa 0.01 mm-tik behera mantendu behar da karga osoaren pean. Horrek normalean esan nahi du plaka nahikoa lodi mantentzea tolestura minimoa izan dadin.
Zure gida linealaren errailen karga-ahalmenak ere badu eragina. Errailaren tamaina bakoitzak karga dinamiko nominal bat du. Zure plakak karga hori muntaketa-gainazalean zehar uniformeki banatu behar du. Plaka zurrun batek indarra banatzen du. Malgu batek puntu jakin batzuetan fokatzen du, errodamenduaren bizitza murriztuz.
Ingurune eragilearen ebaluazioa (korrosioa, tenperatura, garbitasuna)
Zure tailerreko baldintzek beste edozein faktorek baino gehiago baldintzatzen dute materialen aukera. Laborategi garbi eta klima-kontrolatu batek fabrika gogorretan huts egiten duten materialak onartzen ditu.
Korrosioa da ingurumen-mehatxuen zerrendaren buruan. Hezetasuna, gatz-ihinztadura, produktu kimikoen lurrunak — guztiek erasotzen diote babestu gabeko altzairuari. Karbono-altzairu arruntak estaldura behar du edozein ingurune hezetan. 304 eta 316 altzairu herdoilgaitzezko kalifikazioek herdoilaren aurkako erresistentzia dute akabera gehigarririk gabe. Aluminioak bere oxido-geruza babeslea sortzen du modu naturalean.
Tenperaturak bere erronkak dakartza. Material guztiek dilatatzen dute berotzean. Aluminioa altzairua baino bi aldiz gehiago hazten da Celsius gradu bakoitzeko. Zure makina berotzen bada, egokitu plakaren materiala errailaren materialarekin. Altzairuzko plaken gaineko altzairuzko errailak elkarrekin dilatatzen dira. Bikote nahasiek barne-tentsioa sortzen dute, eta horrek lerrokatzea distortsionatzen du.
Tenperatura altuko inguruneek arreta berezia eskatzen dute. Kontuan hartu korrosio eta bero baldintzetarako eraikitako altzairu herdoilgaitzezko gida-sistema bat. Errailak eta blokeak korrosioarekiko erresistentea den altzairu herdoilgaitza erabiltzen dute. Tenperatura altuko gomazko zigiluek kutsatzaileak kanpoan mantentzen dituzte. Konbinazio honek 150 °C-ko bero iraunkorra jasaten du, dimentsio-egonkortasun bikaina mantenduz. Tenperatura altuetan hedapen txikia aurreikusgarria eta kudeagarria izaten jarraitzen du.
Garbitasun-eskakizunek ere gidatzen dute zure aukera. Gela garbietan eta elikagaiak prozesatzeko lineetan, askotan debekatu egiten dira produktuak kutsa ditzaketen lubrifikatzaileak. Plastikozko gidek erabat ezabatzen dituzte lubrifikazio-beharrak. Karga-ahalmen mugatua dutenez, aplikazio arinetara mugatzen dira, baina higiene-arauak nagusi diren lekuetan bikainak dira.
Aurrekontua, epea eta errendimendua orekatzea
Azken trukea dirua eta denbora da. Errendimenduaren igoera orok prezio bat du. Zure lana kostuak eskakizunak betetzen dituen puntu egokia aurkitzea da, gehiegi gastatu gabe.
Hasi zure zehaztasun-helburuarekin. 100 mm-ko 0.01 mm-ko lautasun-espezifikazioak CNC mekanizazioa eskatzen du. Prozesu horrek pieza bakoitzeko kostu handiagoa du mozketa edo galdaketa baino. Zure aplikazioak 0.05 mm-ko lautasuna onartzen badu, ur-zorrotada bidezko mozketak eta ondoren artezketa arina egiteak diru asko aurrezten du.
Ekoizpen-bolumenak matematika erabat aldatzen du. Prototipo-plaka bakar batek berdin balio du, bat edo hamar egin. CNC mekanizazioak bolumen txikiak modu eraginkorrean kudeatzen ditu. Urtean milaka unitate batzuk gainditzen dituzunean, galdaketa-tresnak bere burua ordaintzen du. Orduan, galdaketa-pieza bakoitzak mekanizatutako baliokidearen zati bat balio du.
Askotan, entrega-epea kostuen gainetik dago. Makinen matxurak berehala ordezkatzeko piezak behar ditu. Aluminiozko estandarren stockeko makinak egun gutxiren buruan egiten dira. Molde pertsonalizatuek asteak behar dituzte tresneria egiteko bakarrik. Mantendu ordezko plakak eskura makina kritikoetarako. Instalazio-plangintza egokiak ere geldialdi-denbora laburtzen du. Aurrez zulatutako lerrokatze-zuloek eta espiga-pinen kokapenek muntaketa-prozesua bizkortzen dute.
Hona hemen erabakia hartzeko modu praktiko bat. Automatizazio proiektu gehienetarako, CNC mekanizatutako 6061-T6 aluminioak eskaintzen du oreka onena. Erresistentzia ona, korrosioarekiko erresistentzia naturala eta mekanizatutako zehaztasuna eskaintzen ditu. Altzairuarekiko kostu-prima desagertzen da mekanizazio azkarragoa eta pisu arinagoa kontuan hartzen direnean.
Karga handiak dituzten makina-erreminta astunek altzairuzko plakak justifikatzen dituzte. Materialaren kostua baxua da, eta zurruntasunak aluminioa tolestuko luketen indarrak jasaten ditu. Gehitu gainazaleko artezketa ebaketaren ondoren zure gidek behar duten lautasuna lortzeko.
Bolumen handiko kontsumo-produktuek etekina ateratzen dute molde-moldaketaren bidez. Hasierako tresneria-inbertsioa milaka unitatetan banatzen da. Aurpegi kritikoetan bigarren mailako mekanizazioak zehaztasuna ekartzen du garrantzitsuena den lekuetan.
Zure diseinuak etorkizuneko doikuntzak ere aurreikusi beharko lituzke. Sentsore edo euskarrietarako zulo hariztatuak egiteak ez du kostu handirik mekanizazioan. Geroago gehitzeak bigarren konfigurazio bat eta kostu gehigarria eskatzen ditu. Pentsatu aldez aurretik zer behar izan dezakeen zure makinak datorren urtean.
Ikuspegirik onenak kontuan hartu beharreko gauza horiek guztiak ebaluazio bakar batean konbinatzen ditu. Definitu zure kargak zehatz-mehatz. Dokumentatu zure ingurunea zintzotasunez. Ezarri aurrekontu eta egutegi errealista bat. Ondoren, lotu eskakizun horiek aurreko ataletako material-prozesu bikoteekin. CNC aluminiozko, ur-zorrotadako altzairuzko eta trokel bidezko galdaketako aukerak erakusten dituen taulak abiapuntu bat ematen dizu.
Gogoratu mugimendu lineal zehatza sistema osoaren elkarrekin lan egitearen mende dagoela. Plaka, errailak, errodamenduak, markoa — osagai bakoitzak besteengan eragiten du. Marko ahul batean plaka perfektu batek emaitza eskasak ematen ditu oraindik ere. Kontuan hartu muntaketa osoa, ez pieza bat bakarrik.
Mugimendu lineal kontrolatua ingeniaritza arduratsu baten bidez lortzen da. Muntaketa-plakak oinarria eskaintzen du. Oinarri hori ondo baduzu, gaineko guztiak hobeto funtzionatuko du. Saltatu analisia, eta blokeatze, higadura goiztiarra eta piezak hondatzeko arriskua duzu.
Hitz egin zure fabrikazio-bazkidearekin lehenbailehen. NOBLE bezalako tailerrek ehunka muntaketa-plaka diseinu ikusten dituzte urtero. Haien ingeniariek badakite zein material-prozesu konbinazio funtzionatzen duten fidagarritasunez. Hogeita hamar minutuko elkarrizketa batek askotan ekoizpena hasi ondoren aurkitzen diren akats garestiak saihesten ditu.
NOBLErekin lankidetzan zure gida linealaren muntaketa-plakaren beharretarako

Gure Zerbitzu Osoko Ikuspegia: Diseinutik Muntaketara
Mekanizazio-tailer gehienek metala mozten dute, besterik gabe. NOBLEk beste modu batera egiten du lan. Taldea zurekin dago lehenengo zirriborrotik azken muntatutako unitateraino. Zerbitzu osoko eredu horrek akatsak ezkutatzen diren hutsuneak kentzen ditu.
Zure gida linealaren muntaketa-plaka elkarrizketa batekin hasten da. NOBLEko ingeniariek zure diseinua berrikusten dute eta zure hipotesiak zalantzan jartzen dituzte. Tolerantzia-arazoak detektatzen dituzte hondakin bihurtu aurretik. Hasierako ekarpen honek asteak aurrezten ditu berriro lantzeko.
Fabrikazio-solairuak dena barne-etxean kudeatzen du. CNC mekanizazio-zentroek zure plakak zehaztasunez mozten dituzte. Gainazalen artezketak lautasuna lortzen du espezifikazioetara egokitzeko. Kalitate-ikuskatzaileek dimentsio guztiak egiaztatzen dituzte. Ezer ez da hornitzaile ezezagunei azpikontratatzen.
Muntaketak osatzen du irudia. NOBLEk zure gida linealaren muntaketa-plakak muntatzen ditu, errailak lerrokatzen ditu eta torloju bakoitza estutzen du. Instalatzeko prest dagoen osagai bat jasotzen duzu. Horrek denbora aurrezten du zure ekoizpen-solairuan eta instalazioa errazten du.
Ziurtagiriak eta Kalitate Bermea (ISO 9001:2015 eta ISO 13485:2016)
Ziurtagiriek denda batek prozesu diziplinatu batzuk jarraitzen dituela esaten dizute. NOBLEk ISO 9001:2015 eta ISO 13485:2016 ditu. Arau hauek arrazoi desberdinengatik dira garrantzitsuak.
ISO 9001:2015 arauak instalazio osoko kalitate kudeaketa hartzen du barne. Arauak urrats bakoitzerako prozedura dokumentatuak eskatzen ditu. Prozesuaren dokumentazioak errepikagarritasuna bermatzen du. Materialen trazabilitateak lingote gordin guztiak jarraitzen ditu stocketik bidalketaraino. Ikuskapen tresnak zehaztutako egutegi batean kalibratzen dira. Ez-adosten diren piezak identifikatu, bereizi eta erroko kausan zuzentzen dira.
Arauak kalitate-helburu neurgarriak ere eskatzen ditu. NOBLEk zehaztasun geometrikoa, ikuskapen dimentsiodunen gainditze-tasak eta berregite-mailak kontrolatzen ditu. Bezeroen iritziek etengabeko hobekuntza bultzatzen dute. Hornitzaileen errendimendua aldian-aldian berrikusten da kalitate koherentea mantentzeko.
ISO 13485:2016 arauak kontrol horiek gailu medikoetara zabaltzen ditu. Ziurtagiri hau garrantzitsua da zure mugimendu linealaren sistemak ekipamendu diagnostiko edo tresna kirurgikoak onartzen dituenean. Arauak dokumentazio eta arriskuen kudeaketa zorrotzagoa eskatzen du. NOBLEk estandar altuago horiek betetzen ditu.
Zergatik aukeratu NOBLE zure metal eta plastikozko mekanizazio proiektuetarako
Denda gehienak material bakarrean espezializatzen dira. NOBLEk metalaren eta plastikoaren prozesamendua menderatzen du. Espezializazio bikoitz horrek beste inon lortu ezin dituzun irtenbide hibridoak ahalbidetzen ditu.
Demagun isolamendu elektrikoa behar duen gida lineal baten muntaketa-plaka bat. NOBLEk aluminiozko oinarria mekanizatzen du, eta gero plastikozko txertaketa zehatzak gehitzen dizkio. Metalak zurruntasuna ematen du. Plastikoak bide elektrikoak hausten ditu. Hornitzaile batek muntaketa osoa entregatzen du.
Plastikoen inguruko espezializazioak gidak aukeratzen ere laguntzen du. Aplikazio batzuek hobeto funtzionatzen dute plastikozko gidekin altzairuzko errailekin baino. NOBLEko ingeniariek konbinazio egokia gomendatzen dute zure kargaren eta ingurunearen arabera. Haien esperientziak bi munduak hartzen ditu.
Txinan duen kokapenak kostu abantailak eskaintzen ditu kalitatea galdu gabe. Prezio lehiakorrak eta bezero globalek eskatzen dituzten ziurtagiriak lortzen dituzu. NOBLEk mundu osora bidaltzen du aduana eta kalitate auditoriak betetzen dituzten dokumentazioarekin.
Bazkide bakarrarekin lan egiteak zure hornidura-katea errazten du. Hainbat saltzaile koordinatzea saihesten duzu. Hornitzaileen arteko tolerantzia desegokien buruko minak saihesten dituzu. Telefono-dei bakarrak dena kudeatzen du materialen ziurtagiritik hasi eta azken ikuskapen-txostenetaraino.
Zure hurrengo gida linealaren muntaketa-plaka proiekturako, hitz egin NOBLErekin aldez aurretik. Partekatu zure karga-kalkuluak eta ingurumen-baldintzak. Haien ingeniariek material-prozesu parekatze optimoa gomendatuko dizute. Elkarrizketa horrek ez du ezer kostatzen, baina zure proiektuan hilabeteak eman ditzake proba eta akatsetan.
Ez dago makina guztietarako balio duen gida lineal bakar baten muntaketa-plakarik. Aukerarik onena kargaren, ingurunearen eta aurrekontuaren araberakoa da. Automatizazio orokorrerako, CNC bidez mekanizatutako 6061-T6 aluminioak zehaztasunaren eta balioaren arteko nahasketa onena eskaintzen du. Aurrekontu estua duten sistema astunek askotan ur-zorrotada bidezko ebaketako altzairua eta gainazaleko artezketa erabiltzen dituzte.
Pentsatu ikuspegi osoari buruz. Fabrikazio errazerako diseinatzeak kostuak murrizten ditu. Gainazalaren akabera onak gidak gehiago irauten du. Etorkizunera begira, 3D inprimaketa erabilgarriagoa izango da plaka arin pertsonalizatuetarako. Konposite aurreratuak hobetzen jarraitzen dute abiadura handiko mugimendu lineal sistemetan.
Diseinua amaitu aurretik, hitz egin fabrikazio-bazkide batekin. NOBLEko ingeniariek materialak eta prozesuak zure gidalerro espezifikoetara egokitzen laguntzen dizute. Haien aholkuek instalazioa errazten dute eta akats garestiak saihesten dituzte. Orain, elkarrizketa azkar batek hilabete batzuk geroago berriro lan egiteko beharra aurrezten du.
Gida linealaren muntaketa-plakari buruzko maiz egiten diren galderak
Zein lautasun behar du benetan nire muntaketa-plakak?
Zehaztasun-makina gehienek 100 mm-ko 0.01 mm-ko lautasunarekin funtzionatzen dute. Horri esker, gurdia leunki mugitzen da eta errodamenduak uniformeki higatzen dira. Zure makinak ebaketa gogorrak egiten baditu edo azkar dabil, espezifikazio zorrotzagoa behar izan dezakezu. Mekanizatu ondoren gainazaleko artezketak akabera leunagoa ematen du.
Nire plakaren materiala errailaren materialarekin bat etorri behar al dut?
Bai. Material berdinek hedapen termikoaren arazoak geldiarazten dituzte. Aluminiozko plaketan dauden aluminiozko errailak abiadura berean hazten dira. Altzairuzko plaketan dauden altzairuzko errailak gauza bera egiten dute. Bikote mistoek barne-tentsioa eragiten dute tenperatura aldatzen denean. Tentsio horrek lerrokatzea okertzen du eta errodamenduak azkarrago higatzen ditu. Giro-tenperaturan mantentzen diren makinetan, bikote berdinek ondo funtzionatzen dute oraindik.
Nola aukeratu behar dut zulo hariztatuak eta zulo zeharkakoak?
Errail txikiagoek zulo hariztatuak erabiltzen dituzte askotan. Hari-sakonera torlojuen zabaleraren 1.5 aldiz handiagoa izan behar da gutxienez. Errail handiagoek azkoinekin beheko zuloak behar dituzte. Zuloek instalazioan lerrokatzea errazten dute. Gainera, aluminioa bezalako material bigunetan hariak apurtzea eragozten dute. Begiratu zure errailaren fabrikatzailearen katalogoa muntatzeko modurik onena jakiteko.
Ur-zorrotada bidezko ebakidura-plaka erabil al dezaket zehaztasun-lanetarako?
Ur-zorrotada bidezko ebaketak ±0.25 mm-ko tolerantzia mantentzen du. Hori ondo dago muntatzeko zuloetarako, baina ez gainazal nagusietarako. Ondoren, gainazala arteztu beharko duzu giden doitasun-lautasuna lortzeko. Urrats gehigarri horrek oraindik ere CNC mekanizazio osoa baino gutxiago kostatzen du plaka lauak sinpleetarako. Tolerantzia estuak dituzten forma konplexuetarako, CNC hobea da oraindik.
Zerk eragiten du muntaketa-plaka bat deformatzea denborarekin?
Plaka egitean sortzen den hondar-tentsioa denborarekin askatu eta tolestu egiten da. Altzairuzko plakek tentsioa arintzeko tratamendu termikoa behar dute mekanizazio zakarraren ondoren. Prozesuak plaka 600 °C ingurura berotzen du eta gero poliki hozten du. Aluminiozko plakek normalean ez dute urrats hau behar. Material eta tratamendu termiko egokiak aukeratzeak zure sistema lineala urteetan zehar lerrokatuta mantentzen du.
Noiz da zentzuzkoa 3D inprimaketak muntaketa-plaketarako?
Erabili 3D inprimaketa prototipoetarako eta pieza pertsonalizatu txikietarako. Mekanizazioak sortu ezin dituen barne-formak dituzten diseinu arinak sortzen ditu. Materialen kostuak metal solidokoak baino askoz handiagoak dira. Eraikuntza-denborak orduak edo egunak behar dira. Pieza batzuk baino gehiago egiten dituzunean, CNC mekanizazioa merkeagoa eta zehatzagoa bihurtzen da.
Nola jakin dezaket nire plaka altzairuzkoa izan beharrean aluminiozkoa?
Lehenik eta behin, kalkulatu zure karga estatikoa eta indar dinamikoak. Tentsioa 6061‑T6 aluminioaren etekin-erresistentziaren erdira hurbiltzen bada (gutxienez 240 MPa), erabili altzairua. Makina-erreminta astunek eta estanpazio-prentsek normalean altzairuaren zurruntasuna behar dute. Aluminioa automatizazio gehienetan balio du, non pisua aurreztea erresistentzia baino garrantzitsuagoa den.
Zer eztabaidatu behar dut nire fabrikazio-bazkidearekin eskaera egin aurretik?
Partekatu zure karga-zenbakiak, lan-baldintzak eta zehaztasun-helburuak. Esan korrosio-arriskuei, tenperatura-tarteei eta garbitasun-beharrei buruz. Galdetu entrega-epeei buruz eta gainazaleko artezketa barne dagoen ala ez. Elkarrizketa labur batek akats garestiak saihesten ditu. NOBLE bezalako bazkideek diseinu-egiaztapen eta muntaketa-zerbitzuak eskaintzen dituzte, arazoak hasi aurretik aurkitzen dituztenak.







