
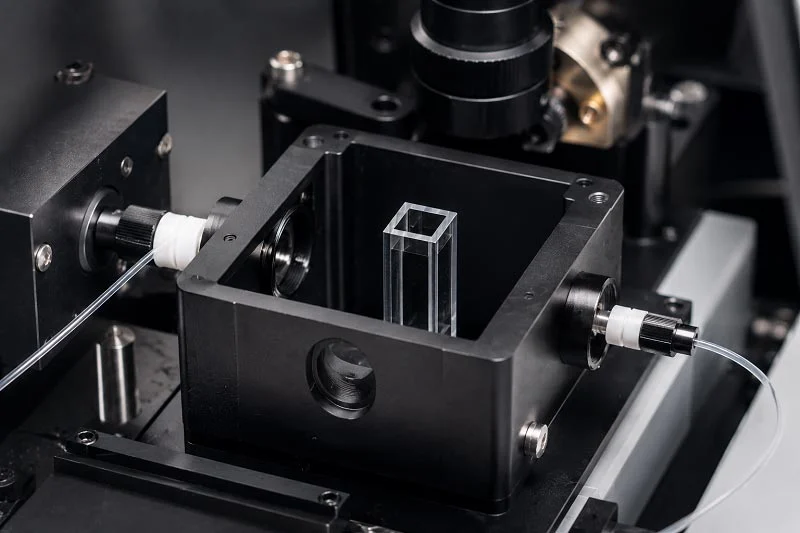
Una cámara de detección óptica es una caja sellada y cuidadosamente construida que contiene componentes fotosensibles. Desempeña un papel fundamental en los detectores de humo. En su interior, un LED infrarrojo y un fotodiodo trabajan conjuntamente. Cuando entra humo, las partículas dispersan la luz. El fotodiodo capta esa luz dispersa y activa el detector.
Esta cámara es importante tanto para los detectores de humo fotoeléctricos como para los de ionización. Los modelos fotoeléctricos utilizan la dispersión de la luz para detectar el humo. Los detectores de humo de ionización, en cambio, utilizan una pequeña fuente radiactiva. Ambos tipos se conectan a un sistema de alarma contra incendios.
El proceso de fabricación requiere un diseño, mecanizado, ensamblaje y pruebas meticulosos. La alineación óptica y el aislamiento ambiental representan verdaderos desafíos. La seguridad contra incendios depende de que cada detalle sea correcto. Una cámara bien construida permite que los detectores reaccionen rápidamente ante un incendio, evitando falsas alarmas.
Componentes clave dentro de un Cámara de detección óptica
Una cámara como esta contiene varias partes que trabajan conjuntamente. Cada parte tiene una función específica. Los componentes principales incluyen ventanas ópticas, fuentes de luz, fotodetectores, electrónica de señal y elementos de sellado.
Ventanas ópticas y fuentes de luz
Las ventanas ópticas son los puntos de entrada y salida de la luz. Protegen el interior a la vez que permiten el paso de la luz. El material que elijas es muy importante.
Propiedades de los materiales para ventanas y lentes
El vidrio es una opción común para las ventanas ópticas. Es económico y funciona bien. Pero para trabajos más exigentes, el zafiro es mejor. El zafiro soporta temperaturas más altas y resiste los arañazos. Muchos detectores de humo usan ventanas de vidrio porque son económicas. Sin embargo, los sistemas de alta gama pueden usar zafiro.
Los recubrimientos antirreflectantes reducen la cantidad de luz que rebota en la superficie de la ventana. Menos reflexión significa que pasa más luz. Esto mejora la capacidad del sensor para detectar señales débiles. En un detector de humo, incluso una pequeña cantidad de luz dispersa es importante. Unos buenos recubrimientos ayudan al detector a captar esa luz.
Las lentes dan forma al haz de luz. Concentran la luz de la fuente en un área específica. Esto ayuda a dirigir el haz hacia donde se necesita. Un diseño adecuado de la lente garantiza que la luz incida en el detector con el ángulo correcto.
LEDs infrarrojos y diodos láser como emisores
La mayoría de los detectores de humo utilizan LED infrarrojos como fuente de luz. Estos LED emiten luz en el rango infrarrojo, invisible para el ojo humano, pero no para el fotodiodo. Los LED infrarrojos son económicos y de larga duración, ideales para alarmas de humo que necesitan funcionar con batería durante años.
Los diodos láser son otra opción. Producen un haz de luz más concentrado, lo que los hace útiles para la espectroscopia. En la espectroscopia infrarroja, un diodo láser puede apuntar a longitudes de onda específicas. Esto ayuda a identificar materiales según su absorbancia infrarroja y su absorbancia óptica infrarroja. Para la detección del punto final en procesos químicos, los diodos láser proporcionan lecturas precisas. Los ingenieros utilizan la detección del punto final para saber cuándo se completa una reacción.
Algunas cámaras utilizan ambos tipos de emisores. La elección depende de la aplicación. Para un detector de humo sencillo, un LED infrarrojo es suficiente. Para una monitorización más avanzada, un diodo láser podría ser mejor.
Fotodetectores y electrónica de señales
El detector es la parte que capta la luz. Convierte la luz en una señal eléctrica. El tipo de detector que se utilice influye en el funcionamiento de la cámara.
Fotodiodos, tubos fotomultiplicadores y sensores CMOS
Los fotodiodos son el detector más común en los detectores de humo. Son sencillos, económicos y fiables. Cuando la luz incide sobre un fotodiodo, genera una pequeña corriente eléctrica. Esta corriente indica a los componentes electrónicos la presencia de humo. Los fotodiodos funcionan bien con la luz de los LED.
Los tubos fotomultiplicadores (PMT) son mucho más sensibles. Pueden detectar fotones individuales de luz. Se utilizan en instrumentos científicos como los equipos de espectroscopia. Son caros y requieren alto voltaje, por lo que no se encuentran en detectores de humo. Sin embargo, para la determinación de parámetros en laboratorios, los PMT son el método de referencia.
Los sensores CMOS son otra opción. Son similares a los sensores de las cámaras digitales y pueden capturar imágenes del patrón de luz. Esto facilita las tareas de detección más complejas. La absorción de luz en diferentes materiales ayuda a identificarlos.
Preamplificadores y acondicionamiento de señal
La señal de un fotodiodo es muy débil. Necesita ser amplificada antes de poder utilizarse. Ahí es donde entran en juego los preamplificadores. Un preamplificador eleva la señal a un nivel que otros componentes electrónicos puedan leer.
El acondicionamiento de la señal también filtra el ruido. El ruido es una interferencia eléctrica no deseada que puede provenir de otros dispositivos electrónicos o de la luz ambiental. Un buen acondicionamiento de la señal ayuda a prevenir falsas alarmas. En un detector de humo, esto es fundamental. No querrás que la alarma se active por el paso de una nube o por una habitación llena de polvo.
Sellos y carcasas estructurales
La cámara debe estar sellada. Esto evita la entrada de polvo, humedad y otros contaminantes. Si estos penetran, pueden dispersar la luz y provocar lecturas erróneas. Un buen sellado es esencial para un funcionamiento fiable.
Juntas tóricas y métodos de sellado hermético
Las juntas tóricas son una forma sencilla de sellar la cámara. Son anillos de goma que se colocan entre dos piezas. Al apretar las piezas, la junta tórica se comprime y crea un sello hermético. Las juntas tóricas funcionan bien en muchas aplicaciones, pero pueden deteriorarse con el tiempo.
Para trabajos más exigentes, el sellado hermético es mejor. Hermético significa que el sello es completamente hermético. Estos son los principales métodos:
| Método de sellado | Caracteristicas claves |
| Sellos de vidrio (a juego) | Económico, de uso ligero; requiere coeficientes de dilatación térmica similares entre el vidrio y el metal. |
| Sellos de compresión | Robusto, apto para aplicaciones de alta presión; permite diferentes coeficientes de dilatación térmica; más caro, a menudo requiere moldes a medida. |
| Sellos de epoxi | Se adhiere bien a los metales; alta rigidez dieléctrica, buena conductividad térmica, resistencia a la corrosión. |
En los sistemas láser industriales de alta potencia, los módulos láser y la óptica de transmisión del haz se alojan en carcasas herméticamente selladas con ventanas ópticas fabricadas con precisión. Esto protege la trayectoria óptica y prolonga su vida útil. De manera similar, en fotónica, un láser para comunicación por fibra óptica puede montarse en una pequeña carcasa metálica con una ventana de vidrio y sellarse herméticamente. Esto mantiene la óptica limpia, seca y alineada. La experiencia en sellado de cerámica a metal resuelve los complejos desafíos del sellado hermético en aplicaciones exigentes.
Selección de materiales para lograr rigidez estructural
La carcasa debe ser resistente y mantener todas las piezas en su lugar. Metales como el aluminio y el acero inoxidable son opciones comunes, ya que son fuertes y duraderos, además de soportar bien el calor.
Para una producción rentable, los plásticos son una buena opción. El moldeo por inyección permite crear formas complejas, ideales para la estructura laberíntica de los detectores de humo. El laberinto bloquea la luz exterior a la vez que deja pasar el humo. El plástico es más ligero y económico que el metal, pero no tan resistente.
La elección entre metal y plástico depende de la aplicación. Para un detector de humo en una casa, el plástico es adecuado. Para un sistema de detección de incendios industrial, el metal podría ser mejor. La seguridad contra incendios es una preocupación clave. Los detectores deben responder rápidamente al fuego. Un incendio puede propagarse rápidamente, por lo que el detector debe detectarlo a tiempo. Muchos detectores de incendios utilizan detectores fotoeléctricos para encontrar humo. Los detectores de ionización también desempeñan un papel en la detección de incendios. La ionización es un método diferente que utiliza una pequeña fuente radiactiva. Tanto los detectores de ionización como los fotoeléctricos ayudan a proteger contra incendios. Los detectores de humo de ionización son buenos para detectar incendios de llama rápida. Los detectores fotoeléctricos son mejores para incendios lentos y latentes. Algunos detectores de incendios combinan ambos tipos para una mejor cobertura. La clave es hacer coincidir el detector con el riesgo de incendio. Los detectores de ionización son sensibles a partículas diminutas. Funcionan bien para incendios que arden rápidamente. La tecnología de ionización existe desde hace décadas. Muchos detectores de ionización son asequibles y fiables. La absorción de luz infrarroja en una cámara de ionización es diferente. Por eso, algunos detectores utilizan ionización en lugar de métodos fotoeléctricos. La ionización puede detectar humo que los detectores fotoeléctricos no detectan. Por esta razón, la ionización todavía se usa en muchos sistemas de alarma contra incendios. La elección entre ionización y fotoeléctrico depende del tipo de incendio.
Diseño de cámara de detección óptica para detección de humo
Un detector de humo debe detectarlo rápidamente, pero también debe ignorar todo lo demás. La luz que entra por una ventana, el polvo en el aire o un insecto en el interior no deben activarlo. El diseño de la cámara de detección óptica lo hace posible. Los ingenieros bloquean la luz exterior, permiten el paso del humo y absorben los reflejos no deseados. Estas características crean un sensor fiable para la seguridad contra incendios.
Cómo prevenir las falsas alarmas causadas por la luz ambiental.
La luz ambiental es el principal problema para un detector de humo fotoeléctrico. La luz solar o la iluminación de la habitación pueden dispersarse dentro de la cámara, engañando al detector y haciéndole creer que hay humo. La solución es una estructura laberíntica. Un detector de humo de ionización no presenta este problema, ya que utiliza una fuente radiactiva. Sin embargo, los detectores fotoeléctricos requieren este diseño. Tanto los detectores de ionización como los fotoeléctricos contribuyen a la seguridad contra incendios. Un detector de humo de ionización detecta incendios de rápida propagación, mientras que un detector fotoeléctrico detecta incendios de combustión lenta. Muchos sistemas de alarma contra incendios utilizan ambos tipos.
El laberinto es un entramado de paredes dentro de la cámara. Bloquea la luz directa, pero permite el paso de partículas de humo. Las paredes tienen superficies rugosas o curvas que reducen la reflexión hacia el fotodetector, desviando la luz hacia otras superficies que la absorben.
Las columnas optoaislantes brindan mayor protección. Estas columnas utilizan un material que absorbe la luz. Dicho material tiene un índice de refracción similar al del polvo común, lo que ayuda a absorber la luz incidente. Las columnas reducen el ruido proveniente del emisor y de la luz externa. Los filtros de luz también son útiles, ya que capturan la luz dispersa antes de que llegue al fotodetector.
La cámara está dividida en secciones. Cada sección tiene una función específica. Algunas partes bloquean la luz; otras permiten el paso del humo. Este diseño modular aumenta la fiabilidad del detector. Un sistema de alarma contra incendios depende de esta fiabilidad.
Optimización del flujo de aire para la entrada de humo
Lograr un equilibrio entre dejar pasar el humo y bloquear la luz es complicado. El diseño laberíntico también ayuda en este sentido. Los pasajes son lo suficientemente anchos para las partículas de humo, pero lo suficientemente estrechos para bloquear la luz. Esto crea un camino para que el humo llegue al área de detección.
El flujo de aire es crucial para el tiempo de respuesta. Un detector de humo debe reaccionar rápidamente ante un incendio, ya que este puede propagarse con rapidez. Por lo tanto, la cámara debe permitir la entrada de humo con facilidad. Los ingenieros diseñan las rejillas de ventilación para optimizar el flujo de aire, considerando el movimiento del humo. El humo caliente asciende, por lo que las rejillas se ubican en la parte superior de la cámara, permitiendo que el humo fluya hacia arriba. Un detector de ionización funciona de manera diferente, utilizando una pequeña fuente radiactiva. Sin embargo, tanto los detectores de humo de ionización como los fotoeléctricos requieren un buen flujo de aire. El fuego produce humo que debe llegar al área de detección.
El sistema de detección recorre un trayecto continuo dentro de la cámara. Un solo detector puede reemplazar a varios detectores puntuales. Se han configurado diferentes secciones para la detección de humo a distintas alturas. Cada sección cuenta con características de detección especiales, lo que permite una alerta temprana. El diseño detecta las partículas de humo en sus primeras etapas, antes de que se dispersen.
Uso de materiales y recubrimientos que absorben la luz
Las superficies internas deben absorber la luz, no reflejarla. Cualquier reflejo indeseado provoca una lectura errónea. Los fabricantes utilizan recubrimientos especiales en las paredes internas. Un detector de humo de ionización no necesita estos recubrimientos. Los detectores de ionización no utilizan luz. En cambio, los detectores fotoeléctricos sí la necesitan. La elección entre ionización y fotoeléctrico depende del riesgo de incendio. Ambos tipos de detectores son importantes para la seguridad contra incendios.
Los recubrimientos negros muy finos depositados al vacío funcionan bien. Productos como Fractal Black, Ultra Black y Magic Black absorben casi toda la luz. Estos recubrimientos convierten la cámara en una trampa de luz. Las láminas negras son otra opción. Spectral Black, Metal Velvet y Lambertian Black ofrecen una absorción similar. Estos funcionan bien para cavidades internas.
Estos materiales también son útiles en espectroscopia. En espectroscopia infrarroja, controlar la luz dispersa es fundamental. Los mismos principios se aplican a la detección de humo. La absorción de luz por las paredes de la cámara determina la supresión de ruido. La absorción infrarroja en estos recubrimientos garantiza que solo la señal de las partículas de humo llegue al detector. Para la detección final en procesos químicos, se utilizan cámaras similares. La óptica dentro de estas cámaras se basa en los mismos principios. La absorción de las paredes de la cámara afecta la relación señal-ruido. Un LED infrarrojo es la fuente de luz común. La luz infrarroja funciona bien para la detección de humo. El infrarrojo es invisible para el ojo humano, pero fácilmente detectable por el fotodiodo.
La elección del recubrimiento depende de su uso. Para un detector de humo estándar, una simple superficie de plástico negro es suficiente. Para sistemas de monitorización industrial de alta gama, un recubrimiento depositado al vacío resulta más eficaz. En ambos casos, el objetivo es el mismo: absorber todos los fotones que no formen parte de la señal.
Materiales y fabricación para el cuerpo de la cámara de detección óptica
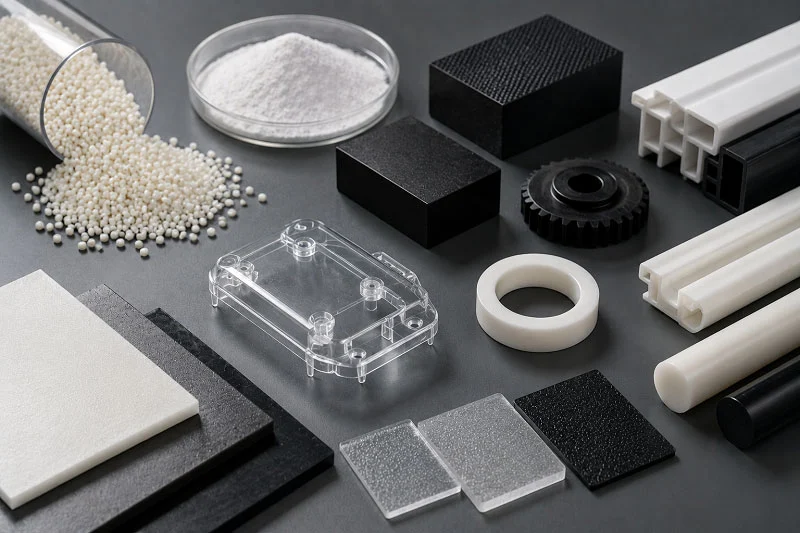
La carcasa de una cámara de detección óptica no solo mantiene unidas las piezas, sino que también controla el movimiento de la luz en su interior, evita reflejos no deseados y protege contra el polvo y la humedad. El material elegido y su forma determinan el buen funcionamiento del sistema. Esta elección influye en todo, desde el coste hasta la eficacia del detector para detectar incendios.
Selección de materiales base
El material base constituye la base de toda la cámara. Debe ser lo suficientemente resistente para proteger la óptica interna y soportar los cambios de temperatura sin deformarse. Existen dos opciones principales: metales para aplicaciones exigentes y plásticos para fabricar muchas piezas a bajo costo.
Metales para entornos exigentes y de alta gama
El aluminio es una excelente opción para muchas cámaras. Es ligero, resistente y fácil de mecanizar. Además, soporta bien el calor. El acero inoxidable es aún más resistente. Resiste la corrosión y los productos químicos agresivos. Estos metales funcionan bien en sistemas industriales de detección de incendios, donde las condiciones son extremas. Una cámara metálica también puede bloquear las interferencias electromagnéticas, lo que mantiene la señal limpia. Para equipos de espectroscopia de alta gama, las carcasas metálicas proporcionan la estabilidad necesaria para lecturas precisas. La rigidez del metal mantiene las piezas ópticas alineadas con el tiempo, lo cual es fundamental cuando un detector debe mantener su precisión durante años.
Plásticos para una producción rentable y de alto volumen.
Los plásticos ofrecen diversas ventajas. Su coste por pieza es menor, pesan menos y el moldeo por inyección permite crear formas complejas en un solo paso. Esto los hace ideales para los detectores de humo que se venden en millones de hogares. El laberinto dentro de un detector de humo es un ejemplo perfecto. Ese laberinto de paredes bloquea la luz exterior, pero permite la entrada del humo. Fabricar esa forma en metal requeriría numerosos procesos de mecanizado. En plástico, sale del molde listo para usar. Los plásticos de ingeniería, como el policarbonato, ofrecen buena resistencia y mantienen su forma. Resisten los impactos y soportan temperaturas moderadas. Para un detector de humo estándar, el plástico funciona de maravilla. La desventaja es su menor rigidez en comparación con el metal. Pero para la mayoría de las necesidades de seguridad contra incendios en el hogar, esto no supone ningún problema.
Maquinado de Precision y técnicas de moldeo
Una vez seleccionado el material, se necesita el proceso adecuado para darle forma. El método elegido depende de la complejidad de la pieza y de la cantidad necesaria.
Mecanizado CNC para tolerancias estrictas
El mecanizado CNC elimina material de un bloque sólido para crear la pieza. Ofrece una precisión increíble. Las tolerancias pueden alcanzar fracciones de milímetro. Esto es crucial para la alineación óptica. Un pequeño error en la superficie de montaje puede desviar por completo la trayectoria de la luz. El CNC funciona bien para cámaras metálicas y para piezas de plástico de bajo volumen. También es adecuado para prototipos. Cuando los ingenieros prueban un nuevo diseño, suelen mecanizar algunas muestras primero. Esto les permite comprobar el ajuste antes de invertir en moldes costosos. Para detectores de alta gama utilizados en entornos industriales, el mecanizado CNC proporciona la precisión que estos sistemas requieren.
Moldeo por inyección para geometrías complejas como laberintos
El moldeo por inyección fuerza el plástico fundido dentro de un molde a alta presión. El plástico se enfría y endurece adquiriendo la forma final. Este proceso es ideal para formas complejas. El laberinto de un detector de humo tiene muchas paredes delgadas y esquinas estrechas. Mecanizar esa forma llevaría muchísimo tiempo. Moldearla lleva solo unos segundos. El costo inicial del molde es alto, pero una vez que se tiene, cada pieza cuesta muy poco. Esto hace que el moldeo por inyección sea perfecto para la producción en masa. Un solo molde puede producir miles de cámaras idénticas. La consistencia es fundamental para la seguridad contra incendios. Cada detector de humo debe funcionar de la misma manera. El moldeo por inyección garantiza esa repetibilidad.
Acabado superficial y tratamiento
La superficie sin tratar de una pieza rara vez es lo suficientemente buena. Puede reflejar demasiada luz o oxidarse con el tiempo. Los tratamientos superficiales solucionan estos problemas y, además, prolongan la vida útil de la cámara.
Anodizado y recubrimiento para mayor durabilidad
El anodizado es un tratamiento común para el aluminio. Crea una capa dura y resistente a la corrosión en la superficie. Una versión especial utiliza un tinte negro a base de cobalto. Este acabado cumple con la norma ECSS-Q-ST-70-03C para la industria aeroespacial. Se mantiene estable a altas temperaturas y resiste la corrosión, lo que lo hace útil para componentes ópticos de naves espaciales. El niquelado químico ofrece otra opción. Deposita una capa densa y no porosa de níquel-fósforo. La NASA ha aprobado este proceso para componentes optomecánicos de precisión. El recubrimiento mantiene tolerancias dimensionales estrictas. Sin embargo, el níquel es naturalmente reflectante. Para suprimir la luz parásita, se requiere un segundo paso de ennegrecimiento. La siguiente tabla resume estas opciones:
| Tecnologia | Mejora de la durabilidad | Mejora de la absorción de luz | Contexto clave de la aplicación |
| Anodizado con tinte negro inorgánico a base de cobalto | Acabado termoestable y resistente a la corrosión según ECSS-Q-ST-70-03C. | El tinte negro proporciona absorción de luz; es térmicamente estable para aplicaciones aeroespaciales. | Estructuras de naves espaciales y componentes ópticos que requieren baja contaminación |
| Revestimiento de níquel no electrolítico | Capa densa y no porosa de Ni-P; mantiene su forma; aprobada por la NASA. | Reflectante por naturaleza; necesita un ennegrecimiento secundario para suprimir la luz parásita. | Componentes optomecánicos de precisión, espejos, carcasas, soportes. |
| Recubrimientos cerámicos/híbridos Sol-Gel | Barrera densa y de baja porosidad; alta resistencia mecánica; resistencia a la corrosión. | No es inherentemente absorbente; se utiliza por sus propiedades de limpieza y barrera. | Usos ópticos y aeroespaciales de alta limpieza |
| Recubrimiento negro mágico Acktar | Capa delgada (~3-5 µm); amplio rango de temperatura; baja liberación de partículas. | Ultranegro, baja reflectancia desde EUV hasta NIR; alta emisividad | Deflectores ópticos, colimadores, herramientas criogénicas para la supresión de luz parásita. |
Aplicación de recubrimientos absorbentes de luz a superficies internas
El interior de la cámara debe absorber la luz. Cualquier reflexión genera ruido, que puede provocar una falsa alarma en un detector de humo. Existen varios métodos de recubrimiento. La deposición química de vapor (CVD) aplica películas delgadas mediante la reacción de gases en la superficie, creando recubrimientos uniformes y duraderos. La deposición de capas atómicas (ALD) permite obtener capas aún más delgadas, construyendo las películas capa a capa, lo que proporciona un control preciso del espesor. Tanto la CVD como la ALD producen recubrimientos que absorben bien la luz. El recubrimiento Acktar Magic Black, por ejemplo, utiliza un proceso de deposición al vacío y tiene un espesor de tan solo 3 a 5 micrómetros. Sin embargo, prácticamente no refleja luz desde el ultravioleta extremo hasta el infrarrojo cercano, lo que lo hace ideal para deflectores ópticos y colimadores. Para un detector de humo fotoeléctrico, una superficie de plástico negro más sencilla suele ser suficiente. Pero para espectroscopia avanzada o monitorización industrial, estos recubrimientos de alto rendimiento son cruciales, ya que mantienen la señal limpia y la precisión del detector. La capacidad de las paredes de la cámara para absorber la luz afecta directamente a la relación señal-ruido. Una mayor absorbancia se traduce en menos lecturas falsas, lo que permite una mejor detección de incendios y reduce las falsas alarmas. Tanto los detectores de ionización como los fotoeléctricos se benefician de superficies internas en buen estado. Si bien los detectores de ionización no utilizan luz, requieren cámaras limpias y estables. La calidad de fabricación afecta por igual a ambos tipos.
Procedimientos de montaje, alineación y prueba de la cámara de detección óptica
El ensamblaje de la cámara convierte las piezas individuales en un dispositivo funcional. Este paso requiere condiciones de higiene impecables y un manejo cuidadoso. Una minúscula partícula de polvo puede dispersar la luz y alterar las lecturas. Por eso, los fabricantes trabajan en salas blancas. Estas salas filtran el aire para eliminar las partículas. Los trabajadores usan trajes especiales para evitar que la piel y el cabello entren en contacto con las piezas. Todas las superficies se limpian antes de comenzar el ensamblaje.
Limpieza y manipulación de precisión
Las piezas llegan del mecanizado o moldeo con aceites y residuos. Estos residuos deben eliminarse antes del ensamblaje. Los baños de limpieza ultrasónica eliminan la suciedad persistente. El baño utiliza ondas sonoras de alta frecuencia para desprender las partículas. Después de la limpieza, las piezas se colocan en bolsas selladas. Los operarios las manipulan con guantes o pinzas. Los dedos desnudos dejan aceites que atraen el polvo. Incluso una pequeña huella dactilar en una lente puede dispersar la luz. Esa luz dispersa crea ruido en la señal. Para un detector de humo, el ruido significa falsas alarmas. Para un equipo de espectroscopia, el ruido significa datos erróneos.
Unión adhesiva frente a montaje mecánico
Existen dos métodos principales para unir piezas: adhesivos y fijaciones mecánicas. La unión adhesiva utiliza pegamentos especiales que se curan con calor o luz ultravioleta. Estos pegamentos crean uniones fuertes y permanentes, y sellan las pequeñas aberturas por donde podría entrar polvo. El montaje mecánico utiliza tornillos, clips o resortes. Este método permite el desmontaje para reparaciones, pero deja pequeñas aberturas por donde pueden entrar contaminantes. Para una cámara de detección óptica sellada, la unión adhesiva suele ser la mejor opción, ya que proporciona un sellado más hermético y reduce el número de piezas. El montaje mecánico funciona mejor cuando se necesita intercambiar componentes. La elección depende de la aplicación y las necesidades de mantenimiento.
Uso de autocolimadores e interferómetros
Los autocolimadores miden la alineación angular con gran precisión. Proyectan un haz de luz y miden su reflejo. Cualquier inclinación en la superficie se manifiesta como un desplazamiento en el haz reflejado. Esta herramienta ayuda a los operarios a colocar espejos y lentes en ángulos exactos. Los interferómetros van aún más allá. Utilizan la interferencia de ondas de luz para medir distancias y superficies. Estas herramientas pueden detectar variaciones menores que la longitud de onda de la luz. Ambos instrumentos proporcionan información en tiempo real durante la alineación.
Ajuste iterativo de trayectorias ópticas
La alineación no es un proceso puntual. Los operarios ajustan, miden y vuelven a ajustar. Cada ajuste modifica ligeramente la trayectoria de la luz. Por ello, comprueban la alineación tras cada cambio. Este ciclo iterativo continúa hasta que la señal alcanza su valor máximo. Las rutinas automatizadas ayudan a agilizar el proceso. Sistemas como QuickSet y Tune ejecutan los pasos de alineación automáticamente. Encuentran la mejor posición más rápido que un humano. Sin embargo, un técnico cualificado sigue supervisando el proceso. El ojo humano detecta problemas que el software podría pasar por alto.
Pruebas de fugas y validación de presión
Una cámara sellada debe permanecer sellada. La prueba de fugas de helio es el método de referencia. Los operarios llenan la cámara con gas helio y, a continuación, utilizan un espectrómetro de masas para detectar fugas. Las moléculas de helio son diminutas y se filtran por espacios por donde no pueden pasar moléculas más grandes. Si el helio permanece dentro, el sellado es correcto. La prueba de presión funciona de forma diferente. Los operarios presurizan la cámara y observan las caídas de presión. Una presión constante indica que no hay fugas. Estas pruebas detectan problemas antes del envío de la cámara.
Pruebas funcionales para determinar la sensibilidad y la tasa de falsas alarmas.
La prueba final verifica el rendimiento de la cámara. Los operarios la exponen a cantidades controladas de humo y miden la rapidez de respuesta del detector. También realizan pruebas con aire limpio para detectar falsas alarmas. Una buena cámara reacciona rápidamente al humo real, pero ignora el polvo y la luz. La configuración de sensibilidad es crucial: una sensibilidad excesiva provoca falsas alarmas, mientras que una sensibilidad insuficiente puede hacer que no se detecten incendios. Los fabricantes ajustan cada cámara para lograr el punto óptimo y documentan cada resultado de las pruebas para mantener un registro de calidad. Esta trazabilidad resulta útil si surgen problemas posteriormente.
Tanto los detectores de ionización como los fotoeléctricos se someten a pruebas similares. Los detectores de ionización utilizan una fuente radiactiva en lugar de luz. Sin embargo, también requieren un montaje impecable y una calibración precisa. La calidad de fabricación afecta por igual a ambos tipos. Una cámara bien construida cumple su función durante años. Una mal construida falla cuando más importa. Por eso, cada paso, desde la limpieza hasta la prueba final, recibe la misma atención. El resultado es un sensor en el que puede confiar para su seguridad.
Asociándonos con NOBLE para Fabricación de cámaras de detección óptica

NOBLE es mucho más que una fábrica. Somos un socio de fabricación integral. Trabajamos con usted desde la idea inicial hasta el producto final probado. Nuestro equipo le ayuda a diseñar piezas fáciles de fabricar. A esto lo llamamos Diseño para la Fabricación (DFM). Cuando nos presenta una idea, la analizamos con una perspectiva fresca. Buscamos maneras de reducir costos, mejorar la calidad y acelerar la producción. Esta ayuda inicial le ahorrará tiempo y dinero a largo plazo.
Nuestras capacidades de servicio completo
Soporte interno para el diseño de la fabricabilidad (DFM)
Nuestros ingenieros se reúnen con su equipo al inicio del proceso. Revisamos sus planos e identificamos posibles problemas. Quizás una pared sea demasiado delgada para el moldeo por inyección. Quizás una tolerancia sea más estricta de lo necesario. Sugerimos cambios que faciliten la producción de la pieza. Esto permite que su detector de humo sea asequible sin sacrificar la calidad. También le ayudamos a elegir los materiales adecuados. El aluminio funciona bien cuando se requiere transferencia de calor. El zinc se adapta a formas complejas. El cobre es ideal para módulos que se calientan. Estas decisiones son cruciales para el rendimiento final de su dispositivo de seguridad contra incendios.
Servicios completos de montaje y pruebas
No nos limitamos a fabricar piezas. Ensamblamos la cámara de detección óptica completa. Nuestra sala limpia mantiene el polvo alejado de la óptica sensible. Nuestros técnicos ensamblan, alinean y prueban cada unidad. Verificamos la calidad mediante máquinas de medición por coordenadas, perfilómetros y pruebas de fugas. Cada cámara se inspecciona antes de su envío. Esto significa que usted recibe un producto terminado, no una caja con piezas sueltas. Puede concentrarse en vender su detector fotoeléctrico mientras nosotros nos encargamos de la fabricación.
Certificaciones y pruebas de calidad
Sistema de gestión de la calidad certificado ISO 9001:2015
En NOBLE, la calidad no es solo una promesa, es un sistema. Nuestra certificación ISO 9001:2015 demuestra que seguimos prácticas rigurosas de gestión de calidad. Cada proceso se documenta, cada trabajador recibe capacitación y cada producto se controla. Esta norma abarca todo, desde la compra hasta la inspección final. Al asociarse con nosotros, usted sabe exactamente lo que obtiene. Esa consistencia es fundamental para los sistemas de alarma contra incendios, que deben funcionar siempre.
Cumplimiento de la norma ISO 13485:2016 para dispositivos médicos
También cumplimos con la norma ISO 13485:2016. Esta certificación se aplica a dispositivos médicos y exige controles aún más estrictos que la norma general de calidad. Nuestros procesos registran cada paso con sumo cuidado. Esto es fundamental si su cámara óptica se integra en equipos de monitorización médica. Esta misma rigurosidad también beneficia a sus detectores de humo. Una documentación rigurosa reduce los errores y aumenta la fiabilidad.
Experiencia en mecanizado de metales y plásticos.
Mecanizado CNC avanzado y moldeo por inyección
Trabajamos con piezas de metal y plástico. Nuestras máquinas CNC cortan componentes de precisión para series cortas y prototipos. Obtendrá una entrega rápida sin tener que pagar por un molde. Para volúmenes mayores, utilizamos el moldeo por inyección. Este proceso crea formas complejas con paredes delgadas a bajo costo por pieza. También ofrecemos fundición a presión para piezas metálicas de alto volumen. Este método garantiza resultados uniformes en miles de piezas. Cada enfoque tiene sus ventajas, y le ayudamos a elegir el más adecuado.
Precisión y repetibilidad para componentes críticos
Los componentes ópticos requieren tolerancias muy estrictas. Un pequeño error altera por completo el recorrido de la luz. Nuestras máquinas mantienen esas tolerancias pieza tras pieza. Utilizamos métodos de recubrimiento avanzados como la deposición química de vapor (CVD) y la deposición de capas atómicas (ALD) para superficies especiales. La CVD aplica películas delgadas que absorben la luz dispersa. La ALD construye recubrimientos capa a capa atómica para un control preciso. Estas técnicas mantienen la precisión de su detector fotoeléctrico. También ayudan a su sistema de detección de incendios a evitar falsas alarmas. Todos los detectores de humo que fabricamos funcionan de la misma manera. Esa repetibilidad protege vidas.
La construcción de una cámara de detección óptica requiere un diseño meticuloso, una selección inteligente de materiales y un montaje preciso. Cada paso es importante. Un detector de humo debe detectar el fuego rápidamente. Un sensor fotoeléctrico necesita una óptica limpia para identificar las diminutas partículas de humo. Las paredes de la cámara absorben la luz dispersa. Los sellos impiden la entrada de polvo. Todos estos detalles determinan si un detector funciona o no.
El control de calidad es constante. Cada detector de humo se somete a pruebas de fugas y sensibilidad. Un buen detector ignora el polvo, pero reacciona al humo real. Este equilibrio protege los hogares contra incendios sin falsas alarmas. Tanto los detectores de humo fotoeléctricos como los de ionización se basan en una fabricación sólida. La seguridad contra incendios depende de detectores fiables.
Asóciate con NOBLE para obtener calidad certificada. Nuestro sistema ISO 9001:2015 garantiza que cada cámara cumpla con los estándares más estrictos. Nos encargamos del diseño, el mecanizado, el ensamblaje y las pruebas. Tus detectores merecen ese cuidado.
Preguntas frecuentes sobre la fabricación de cámaras de detección óptica
¿Cuál es la diferencia entre los detectores de humo fotoeléctricos y los de ionización?
Un detector fotoeléctrico utiliza luz infrarroja para detectar humo. Un detector de humo por ionización utiliza una fuente radiactiva. Ambos detectores detectan fuego. Los detectores fotoeléctricos detectan incendios lentos. Los detectores de ionización detectan incendios rápidos. Ambos tipos de detectores son importantes para la seguridad contra incendios. Un sensor fotoeléctrico funciona bien para incendios latentes.
¿Cómo evita la cámara las falsas alarmas provocadas por la luz solar?
El laberinto bloquea la luz exterior, pero permite la entrada del humo. Las paredes absorben la luz dispersa, lo que impide que el sensor confunda la luz solar con fuego. Muchos detectores de humo utilizan este diseño. La cámara evita las falsas alarmas. El humo de un incendio entra fácilmente en el laberinto, por lo que el detector solo detecta humo real. Estos detectores requieren oscuridad.
¿Por qué las paredes de las cámaras necesitan recubrimientos especiales?
Los recubrimientos impiden que la luz parásita llegue al detector, lo que reduce las falsas alarmas. Este mismo principio se aplica a la espectroscopia. La espectroscopia infrarroja requiere este control, ya que la absorbancia de las paredes afecta la calidad de la señal. Una buena absorbancia contribuye a obtener lecturas precisas. Una buena absorbancia se traduce en detectores precisos.
¿Qué materiales funcionan mejor para el cuerpo de la cámara?
Los plásticos son adecuados para detectores de humo de producción masiva. Los metales como el aluminio son idóneos para detectores industriales. La elección influye en el costo y el rendimiento. Un buen detector requiere buenos materiales. La seguridad contra incendios depende de detectores fiables. Un detector de humo debe detectar el fuego rápidamente.
¿Cómo se comprueba si una cámara está sellada correctamente?
Las pruebas de fugas de helio detectan pequeñas fisuras. Los operarios llenan la cámara con helio y comprueban si hay fugas. Un buen sellado evita que el polvo entre en contacto con la óptica, protegiendo así la zona de detección.
¿Pueden estas cámaras servir para otros usos además de la detección de humo?
Sí. Ayudan con la detección final en procesos químicos. También sirven para monitorear la calidad del aire. La misma óptica detecta partículas de humo. La luz infrarroja ayuda a identificar materiales. Un detector puede medir muchas cosas. La detección de humo es una de ellas. Los detectores infrarrojos funcionan bien para esto.
¿Por qué la alineación es tan importante en estas cámaras?
Un pequeño error puede reducir la señal a la mitad. El detector podría no detectar el humo por completo. Un detector de incendios requiere precisión. Los técnicos utilizan autocolimadores para alinear la fuente de luz. Esto garantiza la fiabilidad del sistema de alarma contra incendios. Los detectores de humo necesitan una alineación precisa.
¿Cómo prueban los fabricantes la sensibilidad de los detectores?
Los operarios exponen el detector a cantidades controladas de humo y miden su tiempo de respuesta. También realizan pruebas con aire limpio. El detector debe reaccionar rápidamente ante un incendio real y no debe detectar el polvo. Un modelo fotoeléctrico es el más adecuado para incendios latentes. El detector utiliza partículas de humo para activar la alarma.







