
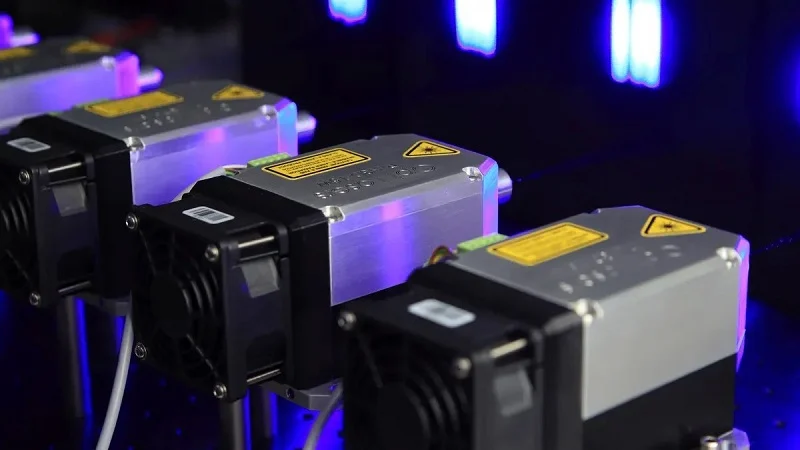
Imagínese un gran centro de datos gestionando millones de solicitudes por segundo. Dentro de cada conmutador, una pequeña carcasa para módulo óptico funciona silenciosamente. Esta carcasa, cuidadosamente diseñada, protege los componentes frágiles, disipa el calor y evita las interferencias electromagnéticas.
Sin una carcasa adecuada, los módulos transceptores ópticos fallan. El sobrecalentamiento daña los láseres. La interferencia electromagnética corrompe las señales. El estrés mecánico rompe las conexiones. Estas fallas dañan los sistemas de comunicación por fibra óptica.
La carcasa adecuada permite una conectividad de alto rendimiento. Los ingenieros seleccionan entre metales, cerámicas y aleaciones. Eligen métodos de fabricación como la fundición a presión o el mecanizado. Adaptan las carcasas a factores de forma que van desde SFP hasta QSFP-DD.
Al finalizar, sabrá cómo comparar las diferentes opciones de vivienda en cuanto a rendimiento, fiabilidad y coste.
Por qué Carcasas de módulos ópticos Materia
Protección del rendimiento y la fiabilidad
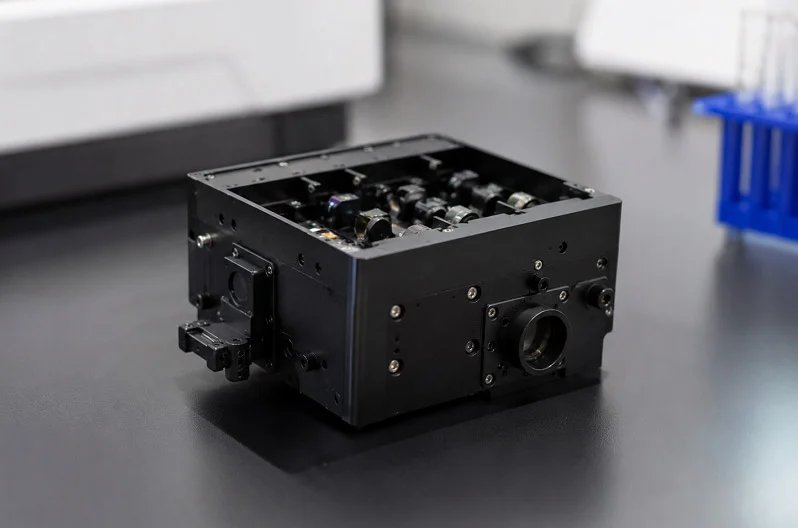
Considere la carcasa del módulo óptico como la primera línea de defensa. Protege los componentes ópticos sensibles de daños físicos. El polvo, la humedad y la tensión mecánica pueden dañar los láseres y fotodetectores frágiles. Sin una carcasa robusta, estos componentes fallan rápidamente. La carcasa también ayuda a gestionar el calor. Los láseres y los procesadores de señales digitales (DSP) generan mucho calor. En centros de datos con alta densidad de usuarios, este calor se acumula rápidamente. Si la carcasa no puede disipar el calor, el rendimiento disminuye. El módulo incluso podría apagarse. Un buen diseño de carcasa mantiene la temperatura estable. Utiliza materiales como el aluminio para disipar el calor de los puntos calientes. Esto afecta directamente a la fiabilidad. Los componentes más fríos duran más y funcionan de forma más consistente. Por lo tanto, la carcasa no es solo una caja; es una parte fundamental del sistema de refrigeración.
Habilitando la transmisión de datos de alta velocidad
La transmisión de datos a alta velocidad requiere más que componentes electrónicos rápidos; necesita señales limpias. La interferencia electromagnética (EMI) es un problema grave. Sin un blindaje adecuado, la EMI corrompe los datos y provoca diafonía entre módulos cercanos, lo que perjudica la calidad de la señal. La carcasa del módulo óptico funciona como una jaula de Faraday, manteniendo la radiación electromagnética en su interior y bloqueando las interferencias externas. Esto es fundamental para los módulos ópticos de alta velocidad. A velocidades de 400G y 800G, incluso las interferencias más pequeñas provocan errores. Por lo tanto, la carcasa debe ser conductora. Las aleaciones de zinc y aluminio son ideales para este propósito, ya que crean un blindaje continuo alrededor de los componentes electrónicos. El diseño también requiere un ajuste preciso con los conectores de la jaula. Cualquier espacio en la carcasa permite la fuga de EMI, por lo que las tolerancias de fabricación son cruciales. Una carcasa bien fabricada mantiene las señales limpias y rápidas, lo que permite alcanzar las velocidades de datos que requieren las redes modernas.
Funciones principales de las carcasas de módulos ópticos
Interfaz mecánica y alineación
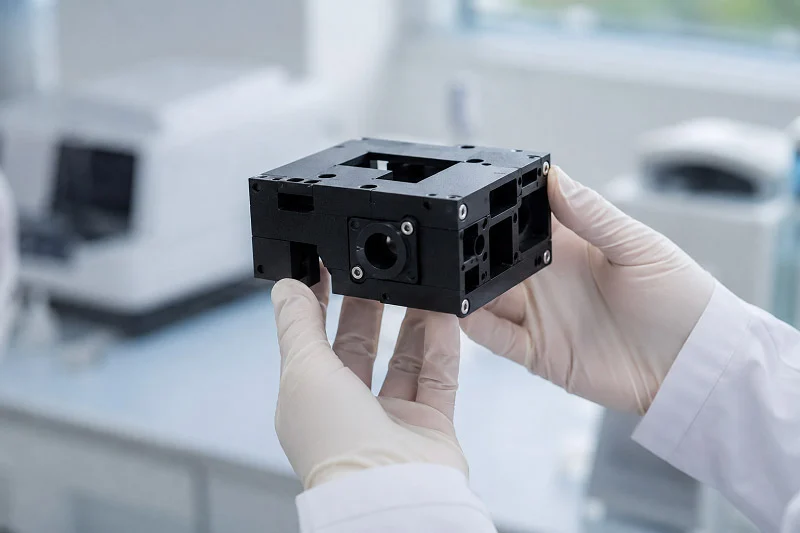
La carcasa del módulo óptico debe encajar perfectamente con el conector de la placa base. Imagínelo como una llave que se desliza en una cerradura. Las dimensiones externas de la carcasa cumplen con estándares estrictos para garantizar un acoplamiento correcto en todo momento. Al insertar un módulo en un puerto del conmutador, la carcasa guía el conector eléctrico hasta su posición. Una carcasa mal alineada provoca que los pines se doblen o que haya un mal contacto eléctrico, lo que conlleva fallos intermitentes difíciles de diagnosticar.
Los disipadores de calor también dependen de una alineación precisa. La superficie superior de la carcasa presiona contra el disipador o la almohadilla térmica. Si la carcasa presenta incluso una ligera deformación, el espacio resultante reduce la transferencia de calor. El módulo se calienta más de lo previsto, lo que acorta la vida útil de los componentes y puede provocar fallos térmicos. Los fabricantes mantienen tolerancias estrictas en las superficies de contacto y controlan la posición del mecanismo de cierre. Este debe encajar de forma segura, pero liberarse con suavidad. Si está demasiado flojo, la vibración desconecta el módulo; si está demasiado apretado, los técnicos tienen dificultades durante el mantenimiento.
Blindaje EMI e integridad de la señal
La interferencia electromagnética representa una amenaza constante para las señales de alta velocidad. La carcasa actúa como una jaula de Faraday, conteniendo la radiación de la electrónica del módulo. Además, impide que la interferencia externa alcance los componentes sensibles. Materiales conductores como el zinc o las aleaciones de aluminio crean este blindaje. Toda la carcasa debe mantener la continuidad eléctrica. Cada junta, orificio para tornillo y ventilación se convierte en un posible punto de fuga.
Los diseñadores prestan mucha atención a estas holguras. Colocan los tornillos con la separación adecuada para mantener la continuidad del blindaje. Añaden lengüetas elásticas o juntas conductoras en la abertura del conector. Estas características mantienen el contacto entre la carcasa y la jaula. Sin ellas, la interferencia electromagnética (EMI) se escapa y corrompe los módulos vecinos. La diafonía entre puertos adyacentes aumenta la tasa de errores de bits. A velocidades de 400 Gbps, incluso las fugas más pequeñas provocan retransmisiones que ralentizan la red.
La carcasa debe cumplir múltiples funciones simultáneamente. Proporciona resistencia mecánica para ciclos repetidos de conexión y desconexión. Crea una vía térmica sólida para la disipación del calor. Y contiene la energía electromagnética. Estas funciones a veces entran en conflicto. Una pared más gruesa mejora el blindaje, pero aumenta el peso. Más orificios de ventilación facilitan el flujo de aire, pero generan fugas de EMI. Un buen diseño encuentra el equilibrio perfecto. Este equilibrio contribuye directamente a la gestión térmica, manteniendo las señales limpias. Los ingenieros evalúan cuidadosamente cada opción durante la fase de diseño.
Materiales para carcasas de módulos ópticos
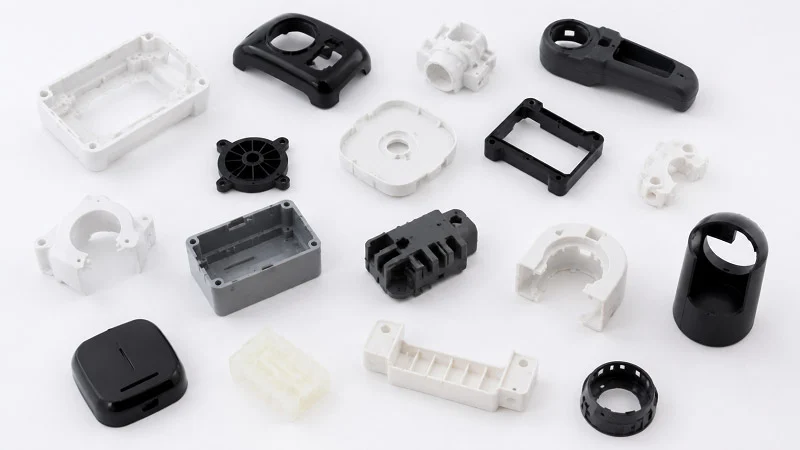
Elegir el material adecuado para la carcasa de un módulo óptico implica equilibrar el calor, el peso, el coste y el blindaje. Cada metal tiene sus propias ventajas. La elección influye en el rendimiento del módulo y en su coste de fabricación. Los ingenieros no eligen un material por una sola razón; consideran todos los factores en conjunto.
Metales: Aleaciones de aluminio, zinc y cobre
El aluminio es la opción más común para las carcasas de módulos ópticos. Es ligero, lo cual es fundamental en centros de datos congestionados donde cada gramo cuenta. Disipa muy bien el calor de los láseres y los DSP. Además, el aluminio es más económico que otros metales de alto rendimiento. Para la mayoría de las aplicaciones, ofrece un buen equilibrio entre rendimiento y precio. Encontrará aluminio en muchos tipos de módulos, desde SFP hasta QSFP-DD.
El zinc presenta diversas ventajas. Al fundirse, fluye con gran facilidad, lo que permite a los fabricantes crear formas complejas con paredes delgadas y detalles finos. Las carcasas de zinc son resistentes y duras, por lo que soportan numerosos ciclos de conexión sin desgastarse. Además, suelen ser más económicas que las de aluminio. Sin embargo, el zinc tiene un inconveniente: se oxida con facilidad. Se requieren tratamientos superficiales, como el chapado o el recubrimiento, para proteger la carcasa a lo largo del tiempo. Aun así, el zinc sigue siendo una opción común para módulos que requieren formas complejas.
Las aleaciones de cobre ofrecen el mejor rendimiento térmico de los tres materiales. El calor se transmite más rápido a través del cobre que a través del aluminio o el zinc. Para módulos de alta potencia que se calientan mucho, el cobre resulta muy útil. La desventaja es que el cobre es más caro. Además, es más difícil de fundir con detalles finos, por lo que los fabricantes tienen más dificultades con las formas complejas. Generalmente, el cobre se utiliza en módulos especiales donde el calor es el principal problema.
| Material | Puntos fuertes | Compensaciones |
| Aluminio: | Ligero, excelente transferencia de calor | Más difícil de fundir a presión con detalles finos |
| Zinc | Excelente blindaje EMI, se adapta fácilmente a formas complejas, resistente y de bajo costo. | Se oxida fácilmente, necesita tratamiento superficial. |
| Cobre | Mejor transferencia de calor | Caro, difícil de fundir a presión con detalles finos. |
Cerámica y plásticos de ingeniería
Los metales son los materiales más comunes, pero la cerámica y los plásticos también tienen usos importantes. La cerámica soporta temperaturas muy altas y bajas sin deteriorarse. Además, bloquea la electricidad, algo que los metales no pueden hacer. Estas características la hacen ideal para aplicaciones especiales donde se requiere aislamiento térmico y eléctrico. La desventaja radica en su costo y fragilidad. Las carcasas de cerámica son más caras de fabricar y pueden agrietarse bajo tensión. Por lo tanto, se utilizan principalmente en situaciones especiales o que requieren alta fiabilidad.
Los plásticos de ingeniería como el LCP (polímero de cristal líquido) y el PPS (sulfuro de polifenileno) son ligeros y económicos. Soportan bien temperaturas moderadas, lo cual es adecuado para módulos de baja velocidad. Además, permiten a los fabricantes crear formas moldeadas complejas en grandes cantidades. El moldeo por inyección con plásticos es más económico que la fundición a presión de metal, especialmente para grandes lotes. Sin embargo, los plásticos no igualan a los metales en cuanto a transferencia de calor o apantallamiento electromagnético. Para módulos de 10G o 25G, esta compensación suele ser viable. Para módulos de 400G y superiores, los plásticos generalmente no son adecuados.
La elección final del material depende de las necesidades del cliente. El presupuesto térmico establece el mínimo: ¿cuánto calor debe disipar la carcasa? Los límites de peso son importantes para equipos portátiles o con espacio limitado. Los objetivos de costo influyen en cada decisión. Las condiciones ambientales añaden otra consideración. ¿El módulo estará expuesto a la humedad, vibraciones o cambios de temperatura? Cada factor influye en la elección. Los ingenieros los tienen en cuenta todos antes de seleccionar un material. Acertar en esta decisión desde el principio ahorra tiempo y dinero en la producción posterior.
Procesos de fabricación de carcasas para módulos ópticos
La fabricación de una carcasa implica elegir el proceso adecuado según el volumen y el material. Cada método tiene sus propias ventajas. La elección influye en el costo, la calidad y la rapidez de entrega de las piezas. Los tres procesos principales son la fundición a presión, el mecanizado CNC y el moldeo por inyección. Cada uno satisface una necesidad diferente.
Fundición a presión: El estándar de la industria
La fundición a presión es el método más común para fabricar carcasas metálicas. Este proceso consiste en inyectar metal fundido en un molde de acero a alta presión. Las aleaciones de aluminio y zinc son las más adecuadas para este proceso. El metal se enfría rápidamente, formando una pieza con dimensiones precisas y una superficie lisa. La presión garantiza que el metal llene completamente el molde, lo que permite obtener resultados uniformes en miles de piezas.
La precisión dimensional es crucial para estas piezas. La carcasa debe encajar a la perfección con los conectores de jaula y los disipadores de calor. La fundición a presión mantiene bien las tolerancias. Las piezas salen uniformes desde la primera hasta la diezmilésima. Esta repetibilidad es difícil de superar. Incluso pequeñas variaciones en la carcasa pueden causar problemas de alineación. Por lo tanto, el proceso debe mantenerse estable durante toda la producción.
El acabado superficial es otra ventaja. Las piezas fundidas a presión tienen una superficie exterior lisa, lo que facilita la transferencia de calor desde la carcasa al disipador. Una superficie rugosa crea pequeñas burbujas de aire que atrapan el calor y reducen el rendimiento. El acabado liso también contribuye al blindaje electromagnético (EMI), ya que, al haber menos burbujas, se reduce la radiación que puede escapar. La calidad de la superficie proviene del molde de acero pulido, que transfiere su acabado liso a cada pieza.
El costo depende del volumen. El molde cuesta miles de dólares por adelantado. Esa es la barrera. Pero una vez que el molde está listo, cada pieza cuesta muy poco. Para una pieza pequeña, como la carcasa de un módulo óptico, el punto de equilibrio se sitúa entre 400 y 800 unidades. Por encima de ese volumen, la fundición a presión supera al mecanizado en costo en todos los casos. A partir de 10 000 piezas, el costo por pieza disminuye drásticamente. La inversión en herramientas se amortiza a largo plazo.
| Criterios | Mecanizado CNC | Die Casting |
| Costo de herramientas (inicial) | De ninguno a bajo | Alto |
| Costo por pieza (alto volumen) | Alto | Bajo |
| Rango de volumen ideal | 0–500 partes | 10,000+ partes |
| Volumen de equilibrio | 1–2,000 partes | ~5,000–10,000 piezas |
La tabla muestra el panorama general para piezas de mayor tamaño. Para carcasas pequeñas, el punto de equilibrio es menor. La conclusión principal es simple: un alto volumen de producción impulsa la elección de la fundición a presión. El costo del molde se distribuye entre más piezas, lo que reduce el costo de cada una.
Maquinado de Precision y Moldeo por inyección
El mecanizado CNC adopta un enfoque diferente. Una herramienta controlada por computadora corta la carcasa a partir de un bloque sólido de metal. No se requiere ningún molde ni inversión inicial en herramientas. Esto hace que el CNC sea ideal para series cortas y prototipos. Se puede fabricar una sola pieza o una docena sin una gran inversión.
El volumen de producción también influye en la decisión. Para volúmenes anuales inferiores a 1,000 unidades, el mecanizado CNC suele ser más económico. Si bien el precio por pieza es mayor, se evita el costo del molde. La flexibilidad también es una gran ventaja. Los cambios de diseño son sencillos: basta con actualizar el programa y fabricar una nueva pieza. Los ingenieros pueden probar diferentes diseños y aleaciones sin tener que esperar un nuevo molde, lo que acelera los ciclos de desarrollo y reduce el riesgo al probar nuevos enfoques.
Para las carcasas de plástico, el moldeo por inyección es el proceso preferido. El plástico se funde y se introduce a presión en un molde. Este proceso permite crear formas complejas con paredes delgadas. El micromoldeo por inyección puede lograr espesores de pared de tan solo 0.1 mm, dependiendo del flujo del material y del diseño de la pieza. El LCP y el PPS fluyen bien en moldes detallados, creando carcasas ligeras, resistentes y que soportan temperaturas moderadas. Las paredes delgadas ahorran material y reducen el peso, lo cual es importante en entornos de centros de datos con alta densidad de usuarios.
Elegir la combinación adecuada de materiales y procesos de fabricación influye directamente en el coste y el rendimiento finales. Los ingenieros sopesan estos factores en función del volumen y el presupuesto del proyecto. Un volumen bajo favorece el mecanizado CNC. Un volumen alto para metales favorece la fundición a presión. Un volumen alto para plásticos favorece el moldeo por inyección. Cada proceso tiene su punto óptimo. Elegir correctamente ahorra tiempo y dinero.
Precisión en la fabricación de carcasas para módulos ópticos
La fabricación de estas piezas requiere un control muy preciso de cada medida. La carcasa debe encajar a la perfección en el puerto del conmutador. Incluso un pequeño error puede causar grandes problemas en la red.
Tolerancias dimensionales y acabado superficial
La carcasa de un módulo óptico requiere tolerancias muy ajustadas, aproximadamente la mitad del grosor de un cabello humano. ¿Por qué es tan importante? La carcasa debe alinearse con precisión con el conector de la jaula. Incluso una mínima desalineación puede doblar los pines o provocar un mal contacto eléctrico. El disipador de calor también debe ajustarse perfectamente. Si la superficie superior de la carcasa es demasiado alta o demasiado baja, la holgura para la transferencia de calor aumenta. El calor se acumula dentro del módulo, los láseres y los DSP se calientan más de lo debido y el rendimiento disminuye.
El acabado superficial también es fundamental. Una superficie rugosa crea pequeñas burbujas de aire entre la carcasa y el disipador de calor. El aire atrapa el calor y ralentiza su transferencia. Cuanto más rugosa sea la superficie, peor será el flujo de calor. El apantallamiento EMI también se ve afectado negativamente. Las grietas en la superficie permiten que escape la radiación electromagnética, lo que provoca interferencias entre módulos cercanos. Los fabricantes buscan un acabado liso. Pulen las superficies del molde y controlan cuidadosamente el proceso de fundición. Esto garantiza que la superficie de la carcasa sea uniforme en cada ocasión.
Métodos de control de calidad e inspección
Es fundamental revisar cada carcasa en busca de defectos. Las máquinas de medición por coordenadas (MMC) son la herramienta principal. Una MMC examina la carcasa en múltiples puntos y compara cada medición con el modelo CAD. Si algún punto está fuera de la tolerancia, la carcasa se considera defectuosa. La inspección con MMC detecta errores de medición antes de que causen problemas en la práctica.
La perfilometría de superficie mide la rugosidad. Un pequeño lápiz se desliza sobre la superficie, registrando los puntos altos y bajos. Los resultados indican a los ingenieros si la superficie es lo suficientemente lisa para un buen contacto térmico. En el caso de las carcasas selladas, la prueba de fugas es fundamental. La carcasa se llena de aire a presión y un sensor detecta cualquier caída de presión. Incluso una pequeña fuga permite la entrada de humedad o polvo, lo que puede dañar los componentes ópticos con el tiempo.
Estos métodos de control de calidad aseguran que cada carcasa cumpla con los estándares requeridos. La combinación de tolerancias estrictas, superficies lisas e inspección minuciosa da como resultado piezas confiables. Los procesos de fabricación deben mantenerse sin cambios para obtener estos resultados a gran escala.
Tipos de carcasas para módulos ópticos según su factor de forma.
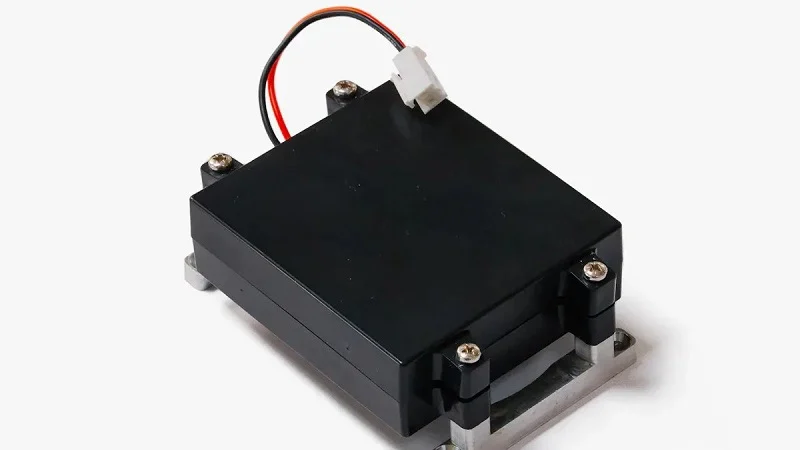
Los factores de forma indican la forma y el tamaño de los módulos ópticos. Cada uno se rige por un Acuerdo Multisuministrador (MSA, por sus siglas en inglés) que establece tamaños estándar. Esto garantiza que los módulos de diferentes fabricantes se adapten a los mismos puertos del conmutador. El diseño de la carcasa varía según el factor de forma para satisfacer las diferentes necesidades de potencia y disipación de calor.
Factores de forma pequeños: SFP, SFP+ y SFP28
La familia SFP abarca velocidades de 1G a 25G. Estos módulos compactos, que se pueden conectar en caliente, se insertan en las ranuras de conmutadores y enrutadores. Son ideales para enlaces de corto alcance dentro de centros de datos y para conexiones de mayor distancia entre edificios.
Las carcasas SFP son pequeñas y ligeras. La mayoría utiliza cuerpos de zinc o aluminio fundido a presión. El zinc se adhiere bien a paredes delgadas, lo que permite a los fabricantes crear mecanismos de cierre detallados. El aluminio ofrece una mejor disipación del calor para los módulos SFP+ y SFP28, que suelen generar temperaturas más elevadas. La carcasa debe mantener el conector eléctrico alineado con la jaula. Incluso un pequeño desplazamiento provoca problemas de señal.
Estos módulos se conectan y desconectan con frecuencia. Los técnicos los intercambian durante el mantenimiento o las actualizaciones. La carcasa necesita un cierre robusto que resista cientos de ciclos. Los rieles guía laterales deben permanecer lisos. Cualquier rebaba o borde áspero dificulta la inserción. El acabado de la superficie es importante tanto para el funcionamiento como para la sensación al tacto.
Factores de forma de alta densidad: QSFP, QSFP-DD y OSFP
La familia QSFP admite velocidades mucho mayores, desde 40G hasta 100G. QSFP-DD duplica la densidad con filas adicionales de contactos, alcanzando los 400G. OSFP también está diseñado para aplicaciones de 400G y 800G. Estas carcasas de mayor tamaño tienen una mayor superficie y una disposición interna más compleja.
El calor se convierte en el mayor desafío a estas velocidades. Más datos implican más energía. La carcasa debe disipar bien ese calor. Los módulos QSFP-DD suelen consumir entre 12 y 15 W. Los módulos OSFP para 800G necesitan entre 20 y 25 W o más. Esa energía adicional genera más calor en el mismo espacio.
Los módulos de 800G consumen más energía que los módulos de 400G, y solo deben utilizarse en plataformas de 400G que puedan proporcionar suficiente energía y disipar el calor necesario para los módulos de 800G.
| Factor de forma | Rango de potencia típico |
| QSFP-DD | 12–15 W |
| OSFP | 20–25W+ |
La carcasa del módulo óptico para estos componentes de alta potencia utiliza paredes más gruesas y superficies más grandes. Algunos diseños incorporan aletas en la superficie superior para mejorar el flujo de aire. Otros utilizan inserciones de cobre en los puntos calientes. La norma MSA establece las dimensiones externas, pero los fabricantes tienen libertad dentro de esos límites. Eligen el mejor material y la forma interna óptima para una mejor disipación térmica y un mayor control de las interferencias electromagnéticas (EMI). Esta flexibilidad permite a cada empresa ajustar la carcasa para lograr objetivos de rendimiento específicos.
Gestión térmica en carcasas de módulos ópticos
El calor es el principal problema de los módulos ópticos modernos. Los láseres, fotodetectores y procesadores de señal digital (DSP) dentro de la carcasa generan calor. En un centro de datos con alta densidad de dispositivos, este calor se acumula rápidamente. Sin una buena gestión térmica, las temperaturas aumentan con rapidez, lo que provoca una disminución del rendimiento y fallos en los componentes. La carcasa debe disipar el calor de estos puntos calientes.
Estrategias de disipación de calor
La elección de los materiales influye directamente en la transferencia de calor. El aluminio es la opción más común, ya que conduce bien el calor y mantiene un peso reducido. Para módulos que generan más calor, las aleaciones de cobre funcionan mejor. El calor se transmite a través del cobre aproximadamente el doble de rápido que a través del aluminio. La desventaja es un mayor costo. Los ingenieros seleccionan los materiales adecuados en función del consumo energético del módulo.
El diseño de la carcasa es tan importante como la elección de los materiales. Algunas carcasas incorporan aletas en la superficie superior. Estas aletas aumentan el área de contacto con el aire en movimiento. Una mayor superficie implica una mayor disipación del calor. Los disipadores de calor internos también contribuyen a ello. Extraen el calor de los puntos más calientes y lo distribuyen por una superficie mayor, lo que ayuda a mantener una temperatura más uniforme.
La carcasa también necesita una buena conexión térmica con el disipador de calor del sistema. La superficie superior debe presionar contra una almohadilla térmica o un disipador. Cualquier espacio entre la superficie y el disipador atrapa el calor. Por eso, la superficie debe ser lisa. Mantener la altura de la carcasa en el punto exacto también ayuda.
Materiales e innovaciones para interfaces térmicas
Los materiales de interfaz térmica (TIM) rellenan los pequeños huecos entre la carcasa y el disipador de calor. Sin ellos, las burbujas de aire bloquean el flujo de calor. Las almohadillas térmicas son la opción más común. Son blandas y se adaptan a la rugosidad de la superficie. Los materiales de cambio de fase funcionan de manera diferente. Comienzan como almohadillas sólidas. Al calentarse, se funden y fluyen hacia cada hueco. Esto proporciona un mejor contacto que las almohadillas estándar.
Para módulos de alta potencia, los métodos convencionales pueden resultar insuficientes. Las cámaras de vapor y los tubos de calor ofrecen una solución. Una cámara de vapor es un recipiente plano y sellado con una pequeña cantidad de líquido en su interior. El calor transforma el líquido en vapor. El vapor se desplaza hacia zonas más frías y vuelve a convertirse en líquido. Este ciclo transfiere el calor mucho más rápido que el metal sólido por sí solo.
Estas nuevas ideas permiten lograr estabilidad térmica incluso a velocidades de 800 Gbps. La carcasa se convierte en un componente activo del sistema de refrigeración; no solo aloja los componentes, sino que también disipa el calor eficazmente. Una buena gestión térmica es fundamental a medida que las velocidades de transmisión de datos siguen aumentando. Los módulos futuros requerirán un rendimiento térmico aún mejor.
Consideraciones de diseño para la carcasa del módulo óptico
Compensación entre costo y rendimiento
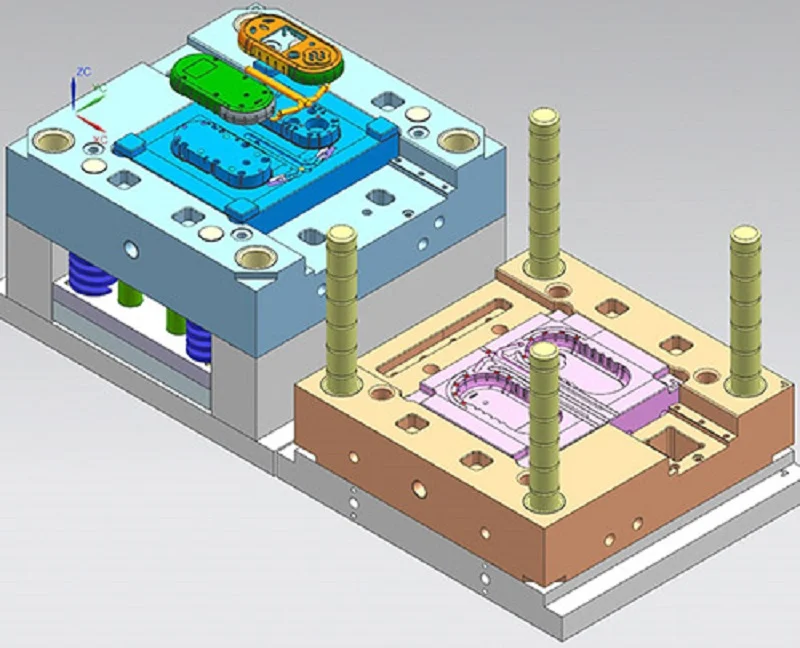
El dinero influye en muchas decisiones sobre la fabricación de carcasas. El método de fabricación afecta al precio final. La fundición a presión requiere un molde de acero que cuesta miles de dólares por adelantado. Puede parecer mucho, pero una vez que el molde está listo, cada pieza cuesta muy poco. Los números cuadran cuando se necesitan muchas carcasas. Con grandes volúmenes, el coste del molde se reparte entre miles de piezas, por lo que cada una resulta barata.
El mecanizado CNC funciona de manera diferente. Al no requerir moldes, no hay costos iniciales de utillaje. Se pueden pedir solo unas pocas piezas sin desperdiciar dinero. Sin embargo, cada pieza mecanizada cuesta más. La máquina tarda tiempo en cortar cada carcasa de un bloque sólido. Ese trabajo se acumula. Para tiradas pequeñas, el mecanizado es la mejor opción. Para grandes producciones, la fundición a presión se impone.
Los materiales que se elijan también modifican el equilibrio. El aluminio ofrece una buena transferencia de calor a un precio razonable. El cobre funciona mejor, pero es más caro. El zinc permite crear formas complejas a bajo costo, pero requiere un tratamiento superficial adicional. Cada elección implica sacrificar algo a cambio de otra cosa. Los ingenieros sopesan estas ventajas y desventajas en función del presupuesto y los objetivos de rendimiento del proyecto.
Durabilidad y confiabilidad ambiental
Cada carcasa de módulo óptico se enfrenta a condiciones extremas. Los centros de datos funcionan a altas temperaturas. Los equipos exteriores soportan noches gélidas y días húmedos. Las vibraciones sacuden los módulos constantemente. La carcasa debe resistir todo esto sin agrietarse ni deformarse.
Las pruebas de ciclos de temperatura son una de las más exigentes. El Telcordia GR-468-CORE establece el estándar para componentes ópticos. Esta prueba somete las carcasas a repetidas fluctuaciones de temperatura, pasando de -40 °C a 70 °C u 85 °C. Este ciclo se repite hasta 1,000 veces, simulando años de uso real en un breve periodo.
| ID de prueba | Requisito |
| 5.20 | Ciclos de temperatura: de -40 a 70 °C (o 85 °C) según MIL-STD 883, método 1010, de 100 a 1,000 ciclos. |
Las pruebas de fiabilidad van más allá de la temperatura. Las pruebas de choque térmico someten los componentes a cambios bruscos de temperatura. Las pruebas de vida acelerada someten los módulos a un estrés elevado para detectar puntos débiles. Las pruebas de resistencia mecánica comprueban cómo las carcasas soportan las vibraciones y los impactos físicos. Estas pruebas detectan fallos de diseño antes de que los productos lleguen a los clientes.
Una carcasa que supera estas pruebas genera confianza. Sigue funcionando cuando la red depende de ella. Esa fiabilidad es más importante que ahorrar unos céntimos por pieza.
Normas para carcasas de módulos ópticos
Especificaciones de MSA, IEEE y de la industria
Los Acuerdos Multisuministrador (MSA, por sus siglas en inglés) establecen las normas sobre el diseño y el ajuste de los módulos ópticos. Estos acuerdos definen las dimensiones mecánicas exactas para cada formato, así como las interfaces de los conectores y los requisitos térmicos. Al diseñar un nuevo módulo, la empresa sigue el MSA correspondiente a su formato objetivo, lo que garantiza la compatibilidad del producto con cualquier conmutador o enrutador que cumpla con el mismo estándar. Sin el cumplimiento del MSA, el módulo simplemente no encajará en la carcasa. Esta debe coincidir con las dimensiones exactas, ya que incluso pequeñas desviaciones pueden causar problemas de alineación con el conector eléctrico.
Las normas IEEE regulan los aspectos eléctricos y ópticos. Estas normas definen las velocidades de señal, los niveles de potencia y los parámetros de rendimiento. El diseño de la carcasa debe cumplir con estos requisitos. Por ejemplo, una carcasa para un módulo de 400G necesita un blindaje suficiente para mantener la señal limpia a esas velocidades. Las normas IEEE no indican cómo construir la carcasa, sino el rendimiento que debe alcanzar el módulo final. Los ingenieros diseñan la carcasa a partir de estos requisitos.
Certificaciones ambientales y de seguridad
Las normativas medioambientales controlan los materiales que pueden utilizarse en la carcasa de un módulo óptico. La directiva RoHS restringe sustancias peligrosas como el plomo, el mercurio y el cadmio. Sin embargo, existen excepciones. Por ejemplo, se permite un contenido de plomo en aleaciones de aluminio de hasta un 0.4 % en peso, según la excepción 6(b). Esto es importante porque muchas carcasas utilizan fundición de aluminio. La excepción reconoce que eliminar por completo el plomo de las aleaciones de aluminio aún no es técnicamente viable. REACH es otra normativa que abarca una gama más amplia de sustancias químicas y exige a los fabricantes que registren su uso.
Las certificaciones de seguridad protegen a los usuarios y los equipos. La certificación UL prueba las carcasas para comprobar su resistencia al fuego y seguridad eléctrica. Una carcasa con certificación UL ha superado pruebas rigurosas. Esta certificación es fundamental para los equipos de centros de datos que funcionan las 24 horas del día, los 7 días de la semana. La norma ISO 9001 se centra en la calidad de fabricación. Garantiza que la fábrica cuente con sistemas de gestión de calidad adecuados. Al comprar a un fabricante con certificación ISO 9001, usted tiene la certeza de que sigue procesos consistentes. Estas certificaciones trabajan en conjunto: protegen el medio ambiente, mantienen la seguridad de los usuarios y garantizan que cada carcasa de módulo óptico cumpla con los mismos estándares de calidad.
Tendencias futuras en Carcasas de módulos ópticos
Materiales avanzados y tecnologías de fabricación
La próxima generación de carcasas utilizará nuevos materiales y métodos innovadores para la fabricación de componentes. Los compuestos avanzados combinan resistencia y ligereza. Disipan bien el calor y son muy ligeros, lo que resulta fundamental en interruptores de alta densidad donde cada gramo cuenta. La fabricación aditiva, o impresión 3D, abre nuevas posibilidades, ya que construye las piezas capa a capa. Este método crea complejos canales internos que la fundición tradicional no puede realizar. Dichos canales pueden canalizar refrigerante o alojar tubos de calor. La creación de prototipos también se agiliza. Los ingenieros imprimen un nuevo diseño de un día para otro en lugar de esperar semanas por un molde. Esta velocidad reduce el tiempo de desarrollo y permite a los equipos probar más ideas.
Estos nuevos métodos no sustituyen la fundición a presión para la producción en serie, pero sí transforman la forma de pensar de los diseñadores. Ahora pueden experimentar con formas atrevidas sin incurrir en grandes costes de utillaje. Los mejores diseños se someten posteriormente a procesos tradicionales para la producción en masa. Esta combinación de lo antiguo y lo nuevo reduce los costes a la vez que mejora el rendimiento. La elección de los materiales sigue siendo determinante para el resultado final. Mejores materiales se traducen en una mejor disipación del calor y señales más nítidas.
Óptica encapsulada conjuntamente y factores de forma en evolución
La óptica integrada (CPO) supone un cambio radical. En lugar de módulos conectables, los motores ópticos se ubican junto al chip del conmutador. Esto reduce la distancia y ahorra energía. El mercado aún está en sus inicios. Fortune Business Insights valoró el mercado global de óptica integrada en 256.2 millones de dólares en 2025. Se prevé que esta cifra crezca rápidamente a medida que los centros de datos busquen la máxima eficiencia.
La tecnología CPO revoluciona por completo el diseño de las carcasas. La carcasa del módulo óptico para CPO debe gestionar el calor en un espacio mucho más reducido. La siguiente tabla muestra la diferencia.
| Aspecto | Óptica co-empaquetada (CPO) | Módulos enchufables |
| Restricción espacial | Disipación de calor en un espacio más reducido, lo que requiere soluciones de refrigeración sofisticadas que consumen energía adicional. | Es posible implementar estrategias de gestión térmica independientes, pero podrían funcionar en entornos térmicos menos óptimos dependiendo del diseño del sistema anfitrión. |
| Acoplamiento térmico | La proximidad a circuitos integrados de aplicación específica (ASIC) de conmutación de alta potencia crea puntos calientes localizados que superan los 85 °C, lo que degrada el rendimiento del láser; la diafonía térmica entre componentes ubicados en el mismo lugar es un problema clave. | Se enfrenta a desafíos para mantener temperaturas constantes en condiciones ambientales y patrones de flujo de aire variables. |
| Enfoque de enfriamiento | Requiere materiales de interfaz térmica innovadores y refrigeración por microcanales; a menudo se utiliza refrigeración líquida. | Los formatos estándar (QSFP-DD, OSFP) imponen límites de potencia estrictos (12-15 W), lo que obliga a utilizar disipadores de calor y almohadillas térmicas avanzadas. |
Una solución ingeniosa permite mantener el láser fuera del paquete.
El ELS genera luz de onda continua en una o más longitudes de onda y la distribuye a múltiples módulos ópticos mediante divisores ópticos o multiplexores de longitud de onda. Mantener el láser en el exterior reduce el calor en el encapsulado ASIC y mejora la fiabilidad general del sistema.
Este enfoque distribuye las fuentes de calor y simplifica el diseño de la carcasa. A medida que las velocidades de datos se acerquen a 1.6 T, estas tendencias exigirán un mayor rendimiento de cada componente de la carcasa. Tolerancias más estrictas y materiales más inteligentes marcarán la diferencia.
NOBLE: Fabricación de carcasas de módulos ópticos de precisión

Nuestras capacidades de fabricación y certificaciones
NOBLE es un fabricante chino líder de carcasas de precisión para módulos ópticos. Contamos con tres métodos principales de fabricación: fundición a presión, mecanizado CNC y moldeo por inyección. Cada método tiene una finalidad diferente. La fundición a presión es ideal para fabricar muchas piezas metálicas, ya que ofrece resultados uniformes en miles de unidades. El mecanizado CNC es más adecuado para series cortas o prototipos, permitiendo una producción rápida sin necesidad de moldes. El moldeo por inyección permite fabricar carcasas de plástico, creando formas complejas con paredes delgadas a un bajo coste por pieza.
La calidad es fundamental en cada etapa. Nuestra fábrica cuenta con certificación de gestión de calidad y también con certificaciones de estándares de calidad especializados. Aplicamos el mismo rigor a cada carcasa de módulo óptico que fabricamos. Medimos las dimensiones con máquinas de medición por coordenadas. Comprobamos el acabado superficial con perfilómetros. Verificamos que las carcasas selladas no presenten fugas. Cada pieza cumple con los mismos altos estándares.
Del diseño al montaje: soluciones completas
Ofrecemos un servicio excepcional desde la primera idea de diseño. Ayudamos a nuestros clientes tanto con el prototipado rápido como con la producción en masa. Nuestro equipo analiza el diseño de su carcasa y sugiere cambios que facilitan la fabricación. Pequeños cambios ahorran tiempo y dinero a largo plazo. Quizás un cambio en el grosor de la pared mejore el flujo del metal en el molde. Quizás una aleación diferente mejore la transferencia de calor sin aumentar el costo. Detectamos estas mejoras desde el principio.
El proceso continúa con el ensamblaje. Nos encargamos de los pasos finales que transforman una carcasa en un módulo terminado. Esto significa que tendrá que gestionar menos proveedores y una mejor comunicación entre diseño y producción. Un solo equipo se encarga de todo, de principio a fin, lo que reduce los errores y las demoras.
También le ayudamos con la selección de materiales. La elección influye en el rendimiento de la carcasa. El aluminio ofrece una buena transferencia de calor a un precio justo. El zinc se adapta bien a formas complejas. El cobre soporta los módulos más calientes. Le ayudamos a elegir el material adecuado para sus necesidades. Nuestros ingenieros conocen el comportamiento de cada material en el molde y en el producto final. Este conocimiento ahorra tiempo y dinero a nuestros clientes en cada proyecto.
La carcasa del módulo óptico no solo protege los componentes, sino que también permite alcanzar las velocidades de datos que exigen las redes modernas. Cada decisión cuenta. Los materiales que seleccione influyen en el flujo de calor, el blindaje y el coste. El proceso de fabricación afecta a la precisión y al precio unitario. Comprender los factores de forma le ayuda a elegir la carcasa adecuada para su aplicación. La gestión térmica mantiene los láseres y los DSP a una temperatura óptima para su funcionamiento. A medida que las velocidades de datos se acercan a 1.6 T, la innovación en las carcasas se vuelve fundamental para el progreso. Los nuevos materiales y métodos de refrigeración marcarán la diferencia. No deje estas decisiones al azar. Consulte con expertos en fabricación como NOBLE. Ellos pueden ayudarle a optimizar la carcasa de su módulo óptico para lograr un rendimiento, una fiabilidad y una facilidad de fabricación óptimos.
Preguntas frecuentes sobre la carcasa del módulo óptico
¿Qué material mantiene más fría la carcasa de un módulo óptico?
El aluminio es la opción estándar para la carcasa de un módulo óptico. Disipa el calor de los componentes calientes sin añadir mucho peso. El cobre funciona mejor para módulos de alta potencia, pero es más caro. El zinc requiere un recubrimiento adicional para evitar la oxidación. Elija según sus necesidades de disipación de calor.
¿Cuándo debería optar por la fundición a presión en lugar del mecanizado CNC?
La fundición a presión es una opción viable para grandes volúmenes, digamos 10 000 unidades o más. El molde metálico cuesta miles de dólares inicialmente, pero cada carcasa resulta muy económica. El mecanizado CNC no tiene costo de utillaje. Cada pieza es más cara, por lo que se ajusta mejor a tiradas pequeñas de menos de 500 unidades.
¿En qué se diferencia una carcasa QSFP-DD de una carcasa SFP básica?
Las carcasas de los módulos ópticos QSFP-DD son más grandes y soportan mayor potencia, entre 12 y 15 vatios. Requieren paredes más gruesas y mejores sistemas de disipación de calor. Las dimensiones externas siguen cumpliendo con el estándar MSA. El diseño interno se modifica para gestionar el calor adicional.
¿Pueden utilizarse carcasas de plástico para módulos ópticos de alta velocidad?
El plástico es adecuado para módulos de baja velocidad, donde las necesidades de disipación de calor y protección contra interferencias electromagnéticas son menores. Para módulos de alta velocidad, el plástico no puede igualar al metal en cuanto a transferencia de calor o apantallamiento. Los ingenieros seleccionan el material en función de la velocidad del módulo.







