

Para fabricar piezas para robots AMR se utilizan cuatro procesos principales: mecanizado CNC, moldeo por inyección, fabricación de chapa metálica y componentes estándar. ¿Cuál es el más adecuado para su pieza? La respuesta rara vez depende de sus preferencias personales. Se reduce a tres factores: la función que debe cumplir la pieza, la cantidad necesaria y el material que permite ambas funciones.
Piensa en un soporte para sensores y una bandeja para baterías. Es el mismo robot, pero las soluciones son muy diferentes. Si eliges mal, o bien pagarás demasiado por las herramientas o perderás resistencia donde más se necesita.
Agregar un AMR a una flota autónoma aumenta aún más la complejidad. Cada decisión afecta la tecnología, el tiempo de actividad y la productividad. A continuación, presentamos una comparación práctica para ayudarle a elegir la mejor opción.
Procesos de fabricación de piezas para robots AMR
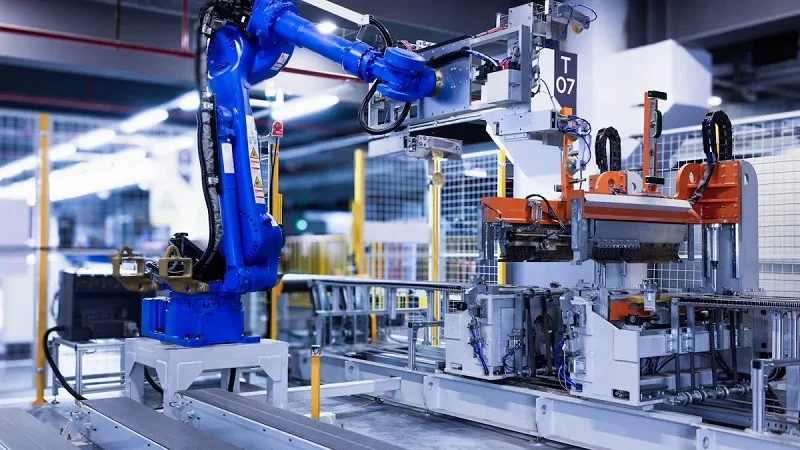
Cada método de producción tiene su función específica. Los tres procesos de fabricación principales —mecanizado CNC, moldeo por inyección y fabricación de chapa metálica— funcionan mejor para determinadas funciones de las piezas y volúmenes de producción. Conocer las ventajas de cada uno le ayudará a tomar la decisión correcta desde el principio.
Mecanizado CNC para componentes de precisión
El mecanizado CNC permite obtener tolerancias muy ajustadas en carcasas de actuadores, cuerpos de articulaciones, cajas de engranajes y soportes de motor. Es ideal para volúmenes de producción bajos a medios y prototipos funcionales donde la precisión dimensional es crucial. Este proceso garantiza la repetibilidad del movimiento y la alineación de las articulaciones incluso bajo carga, lo cual es fundamental para la fiabilidad de los robots móviles. Si su pieza necesita ajustarse a componentes con una precisión de milésimas de pulgada, este proceso es la solución.
Aplicaciones de chasis y soportes
Los soportes y las piezas del chasis requieren este nivel de precisión. Un soporte de sensor con una mínima desviación puede afectar por completo la navegación. Para las piezas estructurales de los AMR que soportan cargas durante el funcionamiento, como los soportes del motor y las carcasas de las articulaciones, la fiabilidad depende de tolerancias constantes. El mecanizado CNC también permite realizar características complejas —canales internos, salientes roscados y orificios avellanados— que son muy difíciles de fabricar con otros métodos. Esto lo hace ideal para piezas que contienen subconjuntos críticos para la alineación.
Opciones de materiales metálicos y plásticos
El aluminio 6061 es la opción preferida para soportes mecanizados por CNC. Ofrece una excelente relación resistencia-peso, se mecaniza rápidamente y admite bien el anodizado para protegerlo contra la corrosión. Para piezas de baja fricción, como manguitos de cojinetes y almohadillas de desgaste, el POM (Delrin) es la opción estándar. Se autolubrica, es ligero y reduce la vibración de forma natural. El aluminio 7075 es adecuado para necesidades de mayor resistencia, pero su precio por pieza es más elevado. Evite materiales exóticos como el titanio o el magnesio, a menos que el peso o las exigencias de corrosión lo requieran realmente. Estos materiales aumentan el tiempo de mecanizado y el desgaste de las herramientas sin un beneficio claro para la mayoría de los componentes AMR. Elegir los materiales adecuados permite mantener el proyecto dentro del presupuesto y alcanzar los objetivos de rendimiento.
Moldeo por inyección para carcasas de plástico
Cuando aumenta el volumen de producción, el moldeo por inyección se convierte en la opción más inteligente. Es el proceso estándar para carcasas, cubiertas, guías de cables, clips y soportes que no soportan carga. El costo inicial de las herramientas es alto, pero el costo por pieza a gran escala disminuye considerablemente. Este es un ejemplo clásico de cómo los procesos de producción de alto volumen reducen los costos unitarios en la robótica móvil.
Producción de viviendas a gran escala
Los costos de utillaje varían mucho según la complejidad y el material. Un molde prototipo simple de aluminio cuesta entre $1,000 y $5,000. Un molde de producción estándar en acero P20 cuesta entre $5,000 y $30,000. Los moldes de alto volumen en acero endurecido H13 con múltiples cavidades alcanzan entre $30,000 y $100,000. Los moldes complejos con canales calientes o correderas cuestan aún más. Entonces, ¿cuándo resulta rentable el moldeo por inyección? El punto de equilibrio frente al mecanizado CNC generalmente se sitúa entre 100 y 500 unidades. Frente a la impresión 3D, está entre 500 y 1,000 unidades. Por debajo de esas cifras, los costos del molde no son rentables. Por encima de ellas, el moldeo por inyección gana en precio por pieza y tiempo de ciclo. La tecnología de moldeo por inyección también proporciona una geometría uniforme en cada pieza de la serie.
Opciones de materiales resistentes a los impactos
La selección de materiales para carcasas moldeadas por inyección se reduce a la resistencia al impacto y al cumplimiento normativo. El ABS estándar ofrece una buena resistencia al impacto con una clasificación UL94 HB. Es adecuado para cubiertas de interior donde el costo es la principal preocupación. Las mezclas de PC/ABS ofrecen aproximadamente diez veces la resistencia al impacto Izod con muesca del ABS a temperatura ambiente. Esto las convierte en la mejor opción para carcasas de robots y gabinetes electrónicos que sufren golpes ocasionales en espacios compartidos. Esta tecnología brinda flexibilidad a los diseñadores. Cuando la resistencia a la llama es crítica, como en el caso de compartimentos de baterías o controladores de motor, se requiere FR-ABS o FR-PC/ABS con clasificación UL94 V-0. Estos grados se autoextinguen en segundos tras retirar la llama, cumpliendo con los estándares normativos. Si bien la resistencia al impacto es menor, el cumplimiento de las normas de seguridad es primordial. La automatización en el proceso de moldeo mantiene los tiempos de ciclo rápidos y la calidad constante en grandes volúmenes.
Fabricación de chapa metálica para robots móviles autónomos
El proceso de fabricación de estructuras metálicas en robots móviles autónomos (AMR) se basa principalmente en el corte, el doblado y la soldadura por láser, creando estructuras rígidas y ligeras que soportan el peso y la carga útil de la pieza del robot. Si bien el proceso ofrece una precisión moderada, el control de las tolerancias de doblado y la distorsión de la soldadura garantiza una alineación predecible para la mayoría de las aplicaciones.
Corte, plegado y soldadura por láser
El proceso comienza con una lámina de metal plana. Mediante automatización de precisión, los láseres cortan el contorno y todas las características internas (agujeros, ranuras, recortes) en una sola pasada. A continuación, una prensa plegadora dobla la pieza siguiendo líneas predefinidas. Finalmente, la soldadura une los paneles para formar un marco, carcasa o chasis. Este método resulta rentable para prototipos y producción de bajo volumen, ya que no requiere costosas herramientas. Simplemente se programa la trayectoria del láser y la secuencia de plegado. Para chasis AMR y carcasas electrónicas, la chapa metálica permite un proceso rápido desde el diseño hasta la pieza funcional.
Selección de materiales en función de la relación resistencia-peso
El aluminio predomina en este caso debido a su excelente relación resistencia-peso. La aleación 6061-T6 es la opción estándar para robots móviles autónomos (AMR) de almacén y robots de reparto: se suelda fácilmente, se moldea bien y mantiene la parte del robot AMR ligera, lo que mejora la eficiencia de la batería. El acero ofrece máxima rigidez para vehículos guiados automáticamente (AGV) industriales de alta resistencia, pero añade mucha masa, reduciendo la eficiencia energética. Los compuestos de fibra de carbono proporcionan una aligeración superior para aplicaciones de alto rendimiento, pero son costosos y difíciles de reparar. Para la mayoría de las plataformas móviles autónomas, el aluminio ofrece el equilibrio perfecto entre resistencia, peso y coste. Combina rendimiento con costes de producción razonables.
Consideraciones de diseño para las piezas de robots AMR
Un buen diseño comienza antes de elegir un proceso. Las decisiones inteligentes en cuanto a la forma reducen los costos, acortan los plazos de entrega y facilitan la fabricación. Analicemos qué es lo más importante.
Optimización geométrica para la fabricación
Las funciones sencillas ahorran dinero. Una esquina interior afilada podría requerir electroerosión o pasos de mecanizado adicionales. Un radio pequeño habría funcionado bien. Las tolerancias estrictas obligan a un corte más lento, una mayor inspección y un mayor riesgo de desperdicio. Un pequeño ajuste de diseño puede eliminar toda la configuración de la máquina o prescindir de herramientas especiales.
Simplificación de características complejas
Los diseñadores deben evitar las esquinas interiores afiladas siempre que sea posible. Añadir un radio elimina la necesidad de trabajar las esquinas manualmente y acelera la configuración del mecanizado. Los agujeros largos y delgados son otro problema. Mantenga la relación profundidad-diámetro de la broca en o por debajo de 3:1. Si se supera este valor, el proveedor necesitará herramientas especiales, lo que aumentará los presupuestos. Los agujeros se taladran más rápido y a menor coste en superficies planas perpendiculares al movimiento de la herramienta. Adapte también los extremos de los agujeros ciegos a las puntas de broca estándar. Los acabados no estándar requieren operaciones secundarias costosas.
Utilización del tamaño estándar de la herramienta
Utilice tamaños de broca y espesores de material estándar. Esto permite a los proveedores usar herramientas y materiales disponibles en el mercado. Un solo cambio, sin mayor importancia, puede permitir que su fabricante utilice más material estándar. Esto ahorra tiempo y dinero sin afectar el rendimiento.
Diseño estructural para bastidores de robots móviles autónomos
Los bastidores lo soportan todo. Contienen las baterías, los motores y los conjuntos de sensores. Si la estructura es la correcta, tus robots móviles autónomos funcionarán sin problemas durante años.
Trayectoria de carga y distribución de tensiones
Dirija las cargas por los caminos más cortos y rectos. Distribuya la tensión en áreas amplias en lugar de concentrarla en las juntas. Esto reduce la fatiga y mantiene la alineación estable a lo largo del tiempo.
Amortiguación de vibraciones y rigidez
Equilibra la rigidez con la amortiguación. Si es demasiado rígida, las vibraciones se transmiten directamente a los componentes electrónicos sensibles. Si es demasiado blanda, el cuadro se flexiona bajo carga. Los cuadros de aluminio con refuerzos estratégicos ofrecen un buen equilibrio entre ambas características.
Enfoques de diseño centrados en el ensamblaje
Diseñar pensando en el ensamblaje desde el primer día. Esto acelera el tiempo de fabricación y reduce los costos laborales.
Características modulares y de autoubicación
Los bastidores modulares permiten a los técnicos intercambiar rápidamente las baterías. Esto es fundamental para los robots de manipulación de materiales que operan en varios turnos. Los elementos de autoposicionamiento, como las pestañas y las ranuras, guían las piezas hasta su lugar sin necesidad de fijaciones.
Estandarización de sujetadores
Utilice uno o dos tamaños de tornillos para toda la pieza del robot AMR. Menos herramientas significan un montaje más rápido y menos errores. El hardware estándar también simplifica las reparaciones en campo.
Para las carcasas moldeadas por inyección, siga las reglas de nervaduras y esquinas para evitar el desgaste de las herramientas. Estos son los parámetros clave:
| Parámetro de la costilla | Valor recomendado |
| Grosor de la nervadura en la base | 50–70% del espesor nominal de la pared |
| Altura de las costillas | 2.5–3 × espesor nominal de la pared |
| Borrador de costilla | 0.5–1.5 ° |
| radio de la base de la nervadura | 0.25–0.4 × espesor nominal de la pared |
Las esquinas afiladas en las piezas de plástico actúan como concentradores de tensión que pueden provocar fisuras, agrietamiento, una mayor susceptibilidad al ataque químico y, en última instancia, la falla de la pieza; por lo tanto, es una muy buena idea evitarlas a toda costa.
Para la chapa metálica, mantenga los radios de curvatura uniformes y evite tolerancias estrictas a menos que la alineación del sensor lo requiera. Estas pequeñas decisiones se traducen en grandes mejoras en la eficiencia y la productividad.
Materiales para piezas de robots AMR
Elegir los materiales adecuados para las piezas de un robot AMR implica encontrar el equilibrio perfecto. Se busca ligereza, alta resistencia y un precio que no comprometa el proyecto. Si se eligen correctamente, la pieza del robot AMR durará más y requerirá menos reparaciones. Si se eligen mal, se corre el riesgo de que la estructura se agriete o que la batería se descargue demasiado rápido.
Metales para componentes portantes
Los metales soportan las cargas pesadas. Los bastidores, los soportes de transmisión y los soportes estructurales dependen de ellos.
Aluminio 6061 para estructuras metálicas
El aluminio 6061-T6 es la opción preferida para la fabricación de chasis. ¿Por qué? La soldadura suele ser el factor decisivo. Se puede soldar por fusión el 6061, pero el 7075 generalmente no se recomienda para soldadura estructural por fusión debido a su tendencia a agrietarse. Los datos lo confirman. El límite elástico del 6061 es de aproximadamente 275 MPa, mientras que el del 7075 alcanza los 500 MPa. El módulo de elasticidad es de aproximadamente 69 GPa frente a 72 GPa, y la densidad es de aproximadamente 2.70 g/cm³ frente a 2.80 g/cm³. Si bien el 7075 es más resistente, la menor densidad del 6061 le confiere una buena relación resistencia-peso, y su excelente soldabilidad lo convierte en la mejor opción para estructuras soldadas como los chasis de los AMR. Para una plataforma móvil que necesita mantenerse ligera, esta ventaja resulta ventajosa.
Acero para piezas de transmisión de alto desgaste
El acero se utiliza donde más se nota el desgaste: en engranajes, ejes y componentes de transmisión que rozan entre sí miles de veces al día. Sin duda, es más pesado que el aluminio. Pero su dureza y resistencia a la fatiga permiten que los sistemas de transmisión funcionen durante mucho más tiempo. Si se utiliza solo donde es necesario, el aumento de peso es mínimo.
Plásticos de ingeniería para carcasas y parachoques
Los plásticos se utilizan para cubiertas, parachoques y piezas de baja fricción. Son ligeros, económicos de moldear y fáciles de colorear.
ABS y PC/ABS para resistencia al impacto
El ABS ofrece una buena resistencia al impacto con una clasificación UL94 HB, lo que resulta ideal para cubiertas de interior donde el costo es un factor crucial. Las mezclas de PC/ABS ofrecen una resistencia al impacto Izod con muesca aproximadamente diez veces mayor que la del ABS a temperatura ambiente. Esto las convierte en la mejor opción para carcasas de robots y gabinetes electrónicos que sufren golpes ocasionales en espacios compartidos. Para piezas de plástico de alto volumen, se prefiere el PC/ABS por su equilibrio entre resistencia y resistencia al fuego.
Polipropileno para paneles resistentes a productos químicos
El polipropileno resiste productos químicos que dañarían otros plásticos. Los agentes de limpieza, los lubricantes y los lavados agresivos no lo deterioran. Por ello, es ideal para paneles en entornos industriales o de manipulación de alimentos donde se producen derrames.
Nylon para bujes resistentes al desgaste
El nailon es ideal para casquillos, rodillos y superficies deslizantes. Resiste el desgaste, absorbe las vibraciones y, por lo general, no requiere lubricación externa. Si se combina con ejes de acero, se obtiene una unión silenciosa y duradera.
Equilibrio entre peso, resistencia y costo
Cada elección de materiales implica intercambiar una propiedad por otra. Esto es lo que hay que tener en cuenta.
Al comparar opciones de robots móviles autónomos, varios criterios son los más importantes:
- Relación resistencia-peso: Los compuestos de fibra de carbono ofrecen un peso muy bajo con una alta rigidez, lo que reduce la inercia y permite que los actuadores se muevan más rápido, se detengan con mayor precisión y consuman menos energía. Además, las piezas más ligeras reducen el desgaste de los cojinetes, las juntas y los sistemas de transmisión.
- Rigidez: Su alta rigidez mantiene estables los extremos de los brazos durante la manipulación de sensores y herramientas, conservando la precisión de posicionamiento incluso bajo movimientos repetitivos.
- Resistencia a la corrosión: Los materiales compuestos resisten la oxidación y superan a algunos metales en resistencia a la humedad, los agentes de limpieza, los lubricantes y las fluctuaciones de temperatura, lo que reduce las necesidades de mantenimiento.
- Flexibilidad de diseño: Los ingenieros pueden adaptar la forma, el grosor, la disposición de las capas y el refuerzo a un caso de carga específico, en lugar de conformarse con formas estándar prefabricadas.
- Costo: El costo del material debe sopesarse con el rendimiento. No se centre únicamente en el costo; considere los casos de carga, el ciclo de trabajo, el entorno, el método de unión y el ahorro de peso previsto.
Restricciones de peso para la eficiencia de la batería
Cada gramo adicional supone un coste energético. Una pieza más pesada del robot AMR consume su batería más rápido y requiere una recarga más frecuente. Esto reduce el tiempo de actividad y aumenta los costes operativos a lo largo de la vida útil de la flota.
Compensación entre costo de material y rendimiento
Las aleaciones de magnesio resultan atractivas cuando el peso es un factor crítico. Sin embargo, aumentan la complejidad del procesamiento, por lo que conviene evitarlas a menos que el ahorro de peso justifique realmente el trabajo adicional. Desde un punto de vista práctico, lo más sensato es elegir el material adecuado para cada función, en lugar de optar por la opción más ligera según las especificaciones.
Selección del proceso adecuado para las piezas de robots AMR
La elección del proceso depende de la función de la pieza y de la cantidad necesaria. Si se da con la opción correcta, todo lo demás funciona a la perfección.
Proceso de correspondencia con la función y el volumen de la pieza
Las estructuras de soporte sostienen los ejes, las baterías y los motores. La chapa metálica cumple bien esta función porque es resistente, ligera y económica en volúmenes bajos. Las carcasas de los sensores son diferentes. Requieren formas complejas y superficies lisas, por lo que el moldeo por inyección resulta más ventajoso cuando aumenta la producción. Construir un AMR implica manipular ambos tipos de piezas en el mismo proceso de fabricación.
Producción de bajo volumen frente a producción de alto volumen
Los volúmenes bajos funcionan mejor con el mecanizado CNC y el procesamiento de chapa metálica. No hay que amortizar el utillaje, por lo que se pueden realizar cambios rápidamente. Los volúmenes altos cambian las cosas. El coste por pieza del moldeo por inyección disminuye considerablemente una vez superado el punto de equilibrio. Para una flota de AMR en crecimiento, este cambio es muy importante.
Geometrías de piezas simples frente a complejas
¿Soportes y placas sencillas? Tanto la chapa metálica como el mecanizado CNC funcionan perfectamente. ¿Formas huecas complejas con nervaduras internas? Moldeo por inyección o mecanizado CNC. La regla es simple: elige la forma que mejor se adapte al proceso. No intentes encajar una pieza cuadrada en un agujero redondo.
Comparación de las ventajas y desventajas en cuanto a costes y plazos de entrega.
El dinero y el tiempo tiran en direcciones opuestas. Ser consciente de esa tensión te ayuda a planificar mejor.
Inversión en herramientas vs. costo por pieza
El moldeo por inyección requiere una inversión inicial en utillaje. Este coste solo resulta rentable para grandes volúmenes. El mecanizado CNC y el mecanizado de chapa metálica prescinden por completo del utillaje, por lo que siguen siendo competitivos para lotes pequeños. Siempre que sea posible, conviene utilizar componentes estándar como motores y ruedas. Esto reduce los costes de fabricación a medida y acorta los plazos de entrega. En la práctica, suele ser la decisión más acertada para la fabricación de cualquier pieza para robots AMR.
Plazo de entrega para la creación de prototipos frente a la producción.
La creación de prototipos requiere rapidez. El mecanizado CNC y el mecanizado de chapa metálica permiten obtener piezas en días, no en semanas. Una vez que el utillaje está listo, la producción en serie se ve favorecida por el moldeo por inyección. La disyuntiva es clara: invertir en el utillaje ahora permite ahorrar en el coste de cada pieza a largo plazo. Un buen socio de fabricación como NOBLE, empresa líder en China, puede orientar esta decisión. Su capacidad de servicio y su experiencia en mecanizado ayudan a los clientes a pasar sin problemas del prototipo a la producción en masa. Este tipo de apoyo aumenta la eficiencia y la productividad en todo el proyecto.
La automatización y la tecnología siguen transformando estas decisiones. Las herramientas de la Industria 4.0 ahora ayudan a los equipos a simular costos antes de comprometerse. Para los robots móviles autónomos, la decisión correcta equilibra la funcionalidad, el volumen y el presupuesto. Si se logra esto, el programa de componentes para robots móviles autónomos se mantendrá encaminado desde el primer día.
Colaboración con NOBLE para la fabricación de piezas para robots AMR

Elegir un socio para las piezas de tu robot AMR no se trata solo de encontrar un taller que corte metal o moldee plástico. Necesitas un equipo que conozca el funcionamiento de los robots móviles autónomos y la función de cada pieza. NOBLE ofrece los tres procesos principales en un solo lugar. Un solo equipo se encarga de tus soportes, carcasas y estructuras. No tendrás que lidiar con proveedores ni retrasos en la coordinación.
Experiencia en el procesamiento de metales y plásticos
NOBLE trabaja a diario con piezas de metal y plástico. El equipo sabe cuándo el mecanizado CNC es la mejor opción para un soporte de sensor y cuándo el moldeo por inyección es más adecuado para una carcasa de gran volumen. Esto le ahorra tiempo y dinero desde el principio.
Mecanizado CNC, moldeo por inyección, chapa metálica
Cada proceso tiene un papel en la construcción de un AMR. El mecanizado CNC proporciona tolerancias estrictas para los soportes del motor. El moldeo por inyección maneja las carcasas a gran escala. La chapa metálica da forma a los marcos estructurales. NOBLE realiza una revisión de diseño para la fabricación desde el principio. Los ingenieros revisan sus archivos CAD y señalan las características que aumentan los costos. Una esquina afilada puede necesitar un radio. Una tolerancia puede ser más estricta de lo necesario. Pequeñas correcciones como estas mantienen su proyecto en el camino correcto. El servicio también incluye ayuda con la selección de materiales. ¿No está seguro de si el aluminio 6061 o el PC/ABS se ajustan a su aplicación? El equipo explica las ventajas y desventajas de manera clara.
Capacidades internas para una respuesta más rápida
El procesamiento interno reduce los plazos de entrega. Al tener todo centralizado, se eliminan las esperas de proveedores externos. Los cambios se implementan rápidamente. Los prototipos se envían antes. Si surge un cambio de diseño, NOBLE actualiza el programa y continúa trabajando. Esta rapidez le ayuda a cumplir con la fecha de lanzamiento. Un único punto de contacto gestiona todo el proceso de desarrollo, lo que simplifica la comunicación. Para cualquier proyecto de plataforma móvil, esto reduce el riesgo y mantiene los plazos ajustados.
Calidad certificada según las normas ISO 9001:2015 e ISO 13485:2016
Los sistemas de calidad son fundamentales para sus piezas. Los componentes deben ofrecer resultados uniformes en cada lote. NOBLE cuenta con las certificaciones ISO 9001:2015 e ISO 13485:2016. Estas no son meras insignias de marketing; representan procedimientos reales que guían la producción a diario. El mismo cuidado se aplica tanto si la pieza se almacena como si se utiliza en un dispositivo médico.
Sistemas de control de calidad de precisión para AMR médicos e industriales.
La norma ISO 9001:2015 abarca la gestión general de la calidad. Garantiza que los procesos estén documentados, medidos y mejorados. La norma ISO 13485:2016 va más allá. Está diseñada para la fabricación de dispositivos médicos. Esto es importante si su AMR (Automated Recordator) suministra material a un hospital. Incluso para usos industriales, se aplica el mismo nivel de cuidado. Se obtiene trazabilidad, registros de inspección y una producción repetible. Cuando una pieza llega a su línea de montaje, cumple con las especificaciones exactas. Este control de calidad aumenta la productividad al reducir las repeticiones de trabajo y los retrasos. Los avances en tecnología de calidad siguen elevando el nivel de exigencia para los clientes.
Servicio integral desde el diseño hasta el montaje.
NOBLE hace mucho más que fabricar piezas. El equipo se encarga del último paso antes del envío. Envíe su lista de materiales y reciba subconjuntos completamente ensamblados. Bandeja de batería con soportes instalados. Carcasa del sensor con inserciones moldeadas. Esto reduce su carga de trabajo y acorta los plazos. Soporte de diseño, selección de materiales, tecnología de procesamiento y controles finales, todo de un solo proveedor. Es una forma práctica de acelerar su proyecto AMR.
Trabajar con un socio que conozca tanto los procesos como la aplicación le brinda una ventaja competitiva. Cada decisión sobre herramientas, materiales y geometría se toma teniendo en cuenta el uso final.
El proceso adecuado para las piezas de tu robot AMR se reduce a tres cosas: qué función cumple la pieza, cuántas necesitas y qué material es el más apropiado. Si aciertas con estos puntos, todo lo demás vendrá por añadidura.
Así que no te limites al análisis. Lleva tus diseños a un socio de fabricación como NOBLE para una revisión DFM. Sus ingenieros detectarán los factores que influyen en los costos desde el principio y sugerirán soluciones antes de que comience la producción de herramientas.
Ese paso es más importante que nunca. Integrar un robot móvil autónomo (AMR) en una flota móvil en crecimiento exige decisiones acertadas desde el primer día. El socio tecnológico adecuado le ayuda a reducir el tiempo de comercialización. Una mejor selección de procesos hoy significa que su programa de robots móviles autónomos se lanzará antes, funcionará de manera más eficiente y aumentará la productividad en cada turno.
Preguntas frecuentes sobre piezas para robots AMR
¿Qué proceso funciona mejor para piezas AMR de bajo volumen?
Mecanizado CNC o chapa metálica. Sin necesidad de amortizar herramientas. Reciba las piezas rápidamente y modifique los diseños sin gastar una fortuna. Ideal para una flota de vehículos de radiocontrol en crecimiento.
¿Cuándo resulta rentable realmente el moldeo por inyección?
Para producciones superiores a 100-500 unidades, se recomienda el mecanizado CNC. Para producciones superiores a 500-1,000 unidades, se recomienda la impresión 3D. Para producciones inferiores, los costes de utillaje no resultan rentables para la mayoría de las plataformas móviles.
¿Qué material debo usar para el chasis de mi robot?
Aluminio 6061-T6. Se suelda bien, es ligero y ofrece buena resistencia. El acero sirve para piezas de alta resistencia, pero añade peso, lo que consume batería en un robot móvil.
¿Son siempre necesarias tolerancias estrictas?
No. Úselas únicamente cuando la alineación del sensor lo requiera. De lo contrario, pagará más sin obtener ningún beneficio real. Utilice esta tecnología de forma selectiva.
¿Cómo elijo entre mecanizado CNC y chapa metálica?
La chapa metálica es ideal para estructuras metálicas. El mecanizado CNC permite obtener tolerancias muy precisas para soportes y fijaciones. Ambos métodos son adecuados para robots móviles, aunque para tareas diferentes.
¿Puedo combinar procesos para diferentes partes de una misma pieza de robot AMR?
Sí. Chapa metálica para los bastidores, moldeo por inyección para las carcasas, mecanizado CNC para las piezas de precisión. Esa combinación de tecnologías es estándar en toda la industria.
¿Qué hay de las piezas estándar?
Úsalos primero. Los motores, ruedas y controladores de catálogo reducen los costos de personalización y acortan los plazos de entrega. Una decisión inteligente para cualquier proyecto.







