
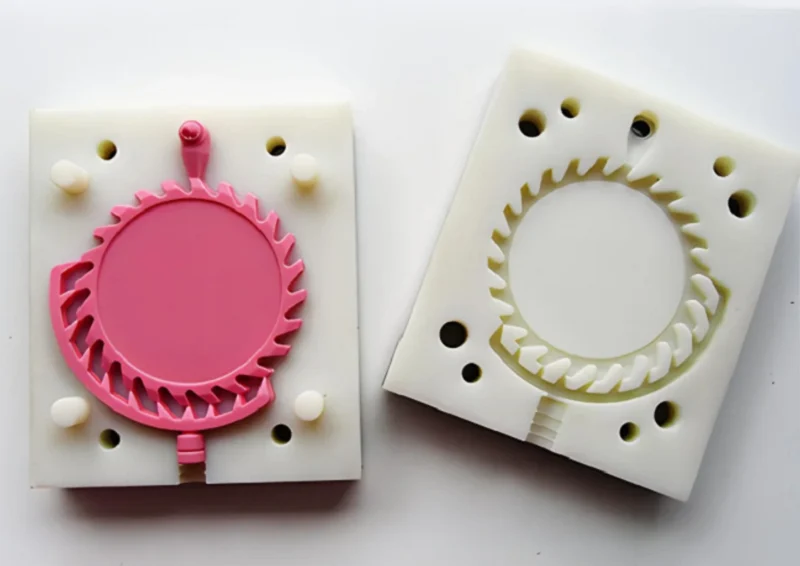
Η χύτευση σιλικόνης σε κενό αέρος είναι μια μέθοδος για την κατασκευή μικρών παρτίδων πλαστικών εξαρτημάτων. Ένα πρωτότυπο μοτίβο βρίσκεται σε ένα κουτί. Υγρή σιλικόνη χύνεται από πάνω του. Η σιλικόνη σκληραίνει σε ένα εύκαμπτο καλούπι. Το πρωτότυπο μοτίβο βγαίνει. Η ρητίνη μπαίνει μέσα. Το κενό αέρος τραβάει έξω. Το εξάρτημα σκληραίνει. Παίρνετε ένα αντίγραφο.
Αυτή η διαδικασία χρησιμοποιείται ευρέως στην κατασκευή πρωτοτύπων και στην παραγωγή μικρών παρτίδων. Γιατί; Είναι γρήγορη—τα καλούπια μπορούν να παραχθούν σε λίγες μόνο ημέρες. Είναι φθηνή—αυτά τα καλούπια κοστίζουν λιγότερο από τα χαλύβδινα καλούπια. Και η ποιότητα είναι υψηλή—η εμφάνιση και η αίσθηση του τελικού προϊόντος δεν διακρίνονται από τα μαζικής παραγωγής χυτευμένα με έγχυση εξαρτήματα.
Αυτός ο οδηγός καλύπτει ολόκληρη τη διαδικασία. Θα μάθετε πότε να χρησιμοποιείτε χύτευση σιλικόνης σε κενό αέρος και πότε να επιλέγετε άλλες μεθόδους.
Ορισμός της χύτευσης κενού σιλικόνης
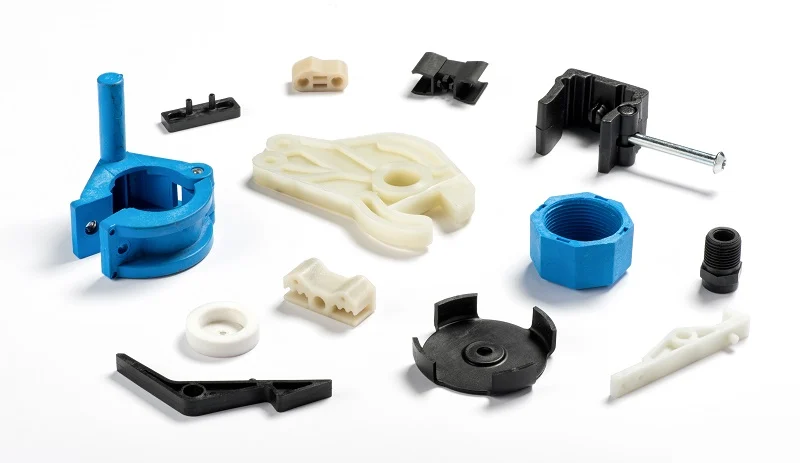
Η χύτευση σιλικόνης σε κενό αέρος χρησιμοποιεί ένα εύκαμπτο καλούπι σιλικόνης για την παραγωγή πλαστικών εξαρτημάτων. Ένα πρωτότυπο μοτίβο —συνήθως τρισδιάστατα εκτυπωμένο ή κατεργασμένο— αιωρείται σε ένα δοχείο. Γύρω του χύνεται υγρή σιλικόνη. Η σιλικόνη σκληραίνει. Το πρωτότυπο μοτίβο αφαιρείται. Η προκύπτουσα κοιλότητα είναι ένα τέλειο αρνητικό του πρωτοτύπου.
Το υλικό χύτευσης είναι διαφορετικό. Ρητίνη—πολυουρεθάνη, εποξειδική ρητίνη ή παρόμοια—χύνεται στο καλούπι σιλικόνης. Η ηλεκτρική σκούπα τραβάει τον αέρα έξω. Η ρητίνη σκληραίνει. Το εξάρτημα βγαίνει έξω. Η σιλικόνη λυγίζει. Οι υποκοπές απελευθερώνονται χωρίς ζημιά.
Η διάκριση είναι κρίσιμη. Το καλούπι είναι από σιλικόνη. Εύκαμπτο. Μαλακό. Καθιστά δυνατή τη χύτευση. Το υλικό χύτευσης είναι άκαμπτο πλαστικό. Σκληρό. Ανθεκτικό. Δύο διαφορετικά υλικά. Δύο διαφορετικές λειτουργίες. Μία διαδικασία τα συνδέει.
Αυτός είναι ο πυρήνας της χύτευσης σιλικόνης σε κενό αέρος. Ένα εύκαμπτο καλούπι για άκαμπτα εξαρτήματα. Περιορισμένη ποσότητα. Υψηλή πιστότητα. Γρήγορος χρόνος παράδοσης.
Διαδικασία χύτευσης κενού σιλικόνης βήμα προς βήμα
Βήμα 1: Δημιουργία του κύριου μοντέλου
Το πρωτότυπο είναι το σημείο εκκίνησης. Κάθε χυτό μέρος το αντιγράφει. Οι ατέλειες στο πρωτότυπο εμφανίζονται σε κάθε αντίγραφο. Γρατζουνιές, τραχιές επιφάνειες, σφάλματα διαστάσεων—όλα μεταφέρονται απευθείας.
Το κύριο υλικό συνήθως εκτυπώνεται τρισδιάστατα ή κατεργάζεται με CNC. Η εκτύπωση SLA προσφέρει λεία επιφάνεια. Η κατεργασία CNC προσφέρει μικρές ανοχές. Η επιλογή εξαρτάται από τις απαιτήσεις του εξαρτήματος. Το κύριο υλικό πρέπει να αντέξει την έκχυση σιλικόνης. Παραμένει στο υγρό. Αφαιρείται. Δεν πρέπει να παραμορφώνεται.
Βήμα 2: Κατασκευή του καλουπιού σιλικόνης
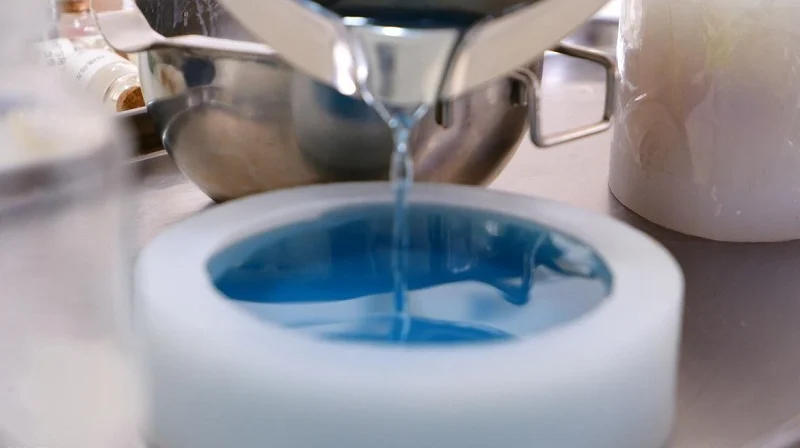
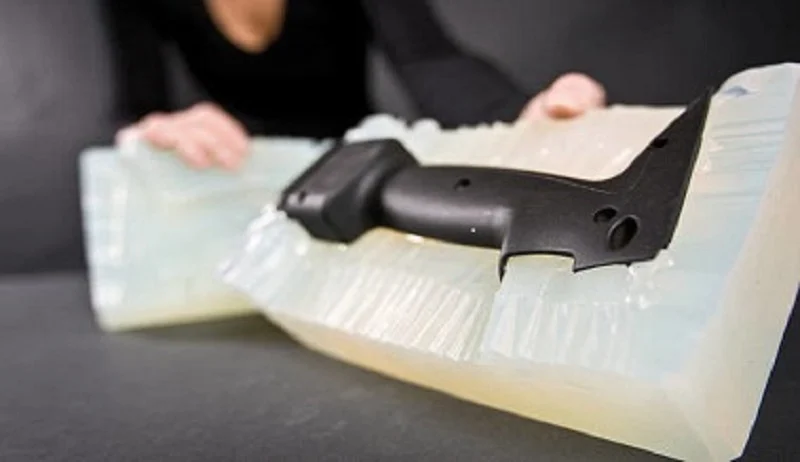
Υγρή σιλικόνη χύνεται γύρω από το πρωτότυπο. Γεμίζει κάθε εγκοπή. Αναπαράγει κάθε λεπτομέρεια της επιφάνειας. Μόλις σκληρυνθεί, το πρωτότυπο τραβιέται έξω. Η κοιλότητα είναι αρνητικό του πρωτότυπου.
Το υλικό του καλουπιού έχει σημασία. Η σκληρότητα Shore καθορίζει την ευελιξία. Ένα πιο μαλακό καλούπι απελευθερώνει εύκολα πολύπλοκες υποσχέσεις. Ένα σκληρότερο καλούπι έχει μικρότερες ανοχές. Η σιλικόνη πρέπει να είναι ανθεκτική στη ρητίνη χύτευσης. Δεν πρέπει να διογκώνεται ή να υποβαθμίζεται μετά από επαναλαμβανόμενες χύσεις.
Βήμα 3: Απαέρωση κενού και χύτευση ρητίνης
Η ρητίνη αναμειγνύεται. Φυσαλίδες αέρα παγιδεύονται στο υγρό. Ο θάλαμος κενού τις τραβάει έξω. Η ρητίνη γίνεται πυκνή και διαυγής.
Στη συνέχεια, η ρητίνη χύνεται στο καλούπι σιλικόνης. Ο θάλαμος κλείνει. Το κενό τραβάει ξανά. Η ρητίνη ρέει σε κάθε κοιλότητα. Δεν υπάρχει παγιδευμένος αέρας. Δεν υπάρχουν κενά. Η χύτευση σιλικόνης σε κενό εξαρτάται από αυτό το βήμα για συνεπή αποτελέσματα.
Βήμα 4: Ωρίμανση και ξεγύμνωση
Η ρητίνη σκληραίνει σε θερμοκρασία δωματίου ή σε φούρνο χαμηλής θερμοκρασίας. Ο χρόνος σκλήρυνσης εξαρτάται από το σύστημα ρητίνης. Οι ταχύτερες σκλήρυνσης παράγουν θερμότητα. Οι πιο αργές σκλήρυνσης μειώνουν τη συρρίκνωση.
Η αποσυναρμολόγηση είναι μια προσεκτική εργασία. Η σιλικόνη λυγίζει. Το εξάρτημα απελευθερώνεται. Χωρίς δύναμη. Χωρίς τραβήγματα. Το καλούπι παραμένει άθικτο. Μπορεί να χρησιμοποιηθεί ξανά. Η σωστή αποσυναρμολόγηση παρατείνει τη διάρκεια ζωής του καλουπιού. Ένα σκισμένο καλούπι δεν μπορεί να επισκευαστεί.
Βήμα 5: Επεξεργασία μετά την επεξεργασία και επιφάνεια φινιρίσματος
Το χυτό μέρος δεν είναι το τελικό μέρος. Η περίσσεια υλικού στην πύλη έκχυσης χρειάζεται αφαίρεση. Οι επιφανειακές ατέλειες χρειάζονται τρίψιμο ή γυάλισμα. Εφαρμόζονται το χρώμα και οι υφές.
Ορισμένα εξαρτήματα χρειάζονται δευτερεύουσες εργασίες. Διάνοιξη οπών. Συγκόλληση ενθέτων. Βάψιμο επιφανειών. Το βήμα μετεπεξεργασίας βελτιώνει το εξάρτημα στην τελική του μορφή και λειτουργία.
Αυτά τα πέντε βήματα καθορίζουν τη ροή εργασίας χύτευσης σιλικόνης σε κενό αέρος. Κάθε βήμα επηρεάζει το επόμενο. Ο κύριος επεξεργαστής καθορίζει το εξάρτημα. Το καλούπι καθορίζει τη λεπτομέρεια. Το κενό αέρος καθορίζει την πυκνότητα. Η μετεπεξεργασία καθορίζει το φινίρισμα. Και τα πέντε πρέπει να εκτελεστούν σωστά.
Υλικά που χρησιμοποιούνται στη χύτευση κενού σιλικόνης
Σιλικονούχο καουτσούκ για Χύτευση καλουπιών
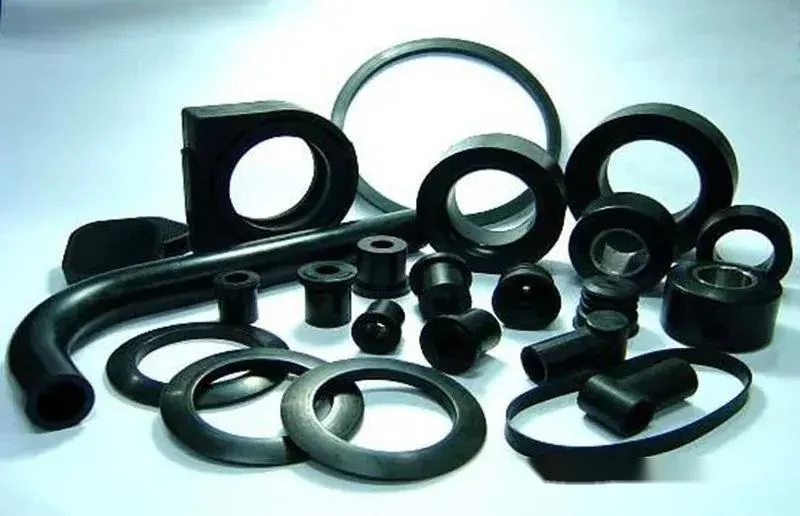
Το υλικό του καλουπιού είναι σιλικόνη. Είναι εύκαμπτο. Είναι ανθεκτικό. Αποτυπώνει τις λεπτομέρειες της επιφάνειας. Απελευθερώνει τις υποκοπές χωρίς να τις καταστρέφει.
Δεν είναι όλα τα σιλικονούχα λάστιχα ίδια. Η σκληρότητα Shore κυμαίνεται από μαλακή (A20) έως σκληρή (A60). Ένα πιο μαλακό καλούπι χειρίζεται πολύπλοκες υποκοπές. Ένα πιο σκληρό καλούπι διατηρεί πιο σφιχτές διαστάσεις. Η επιλογή εξαρτάται από τη γεωμετρία του εξαρτήματος. Η σιλικόνη πρέπει επίσης να αντιστέκεται στη ρητίνη χύτευσης. Ορισμένες ρητίνες προσβάλλουν το καλούπι. Η λάθος σιλικόνη αποικοδομείται μετά από μερικές χύσεις.
Ρητίνες χύτευσης πολυουρεθάνης
Η ρητίνη χύτευσης είναι πολυουρεθάνη. Είναι ένα σύστημα δύο συστατικών. Ανακατέψτε το. Ρίξτε το. Σκληραίνει. Οι μηχανικές ιδιότητες προέρχονται από τη σύνθεση.
Οι ρητίνες τύπου ABS μιμούνται το ABS που έχει χυτευτεί με έγχυση. Σκληρό. Ανθεκτικό. Καλή αντοχή σε κρούσεις.
Οι ρητίνες τύπου PP προσομοιώνουν το πολυπροπυλένιο. Ημιεύκαμπτες. Ανθεκτικές στα χημικά. Κατάλληλες για ζωντανούς μεντεσέδες.
Οι ρητίνες τύπου PC αντιγράφουν το πολυανθρακικό. Υψηλή αντοχή. Υψηλή θερμοεκτροπή. Κατάλληλες για δομικά μέρη.
Οι ρητίνες που μοιάζουν με καουτσούκ είναι μαλακές. Εύκαμπτες. Προσομοιώνουν TPE ή σιλικόνη. Φλάντζες, λαβές και τσιμούχες.
Οι διαφανείς ρητίνες είναι διαυγείς. Η οπτική τους διαύγεια ποικίλλει. Μερικές είναι κρυστάλλινες. Άλλες έχουν μια ελαφρά κίτρινη απόχρωση. Χρησιμοποιούνται για φακούς και οδηγούς φωτός.
Τα υλικά επιβράδυνσης φλόγας πληρούν τις αξιολογήσεις UL 94 V-0. Χρησιμοποιούνται σε ηλεκτρικές και αυτοκινητιστικές εφαρμογές.
Η ρητίνη καθορίζει την απόδοση του εξαρτήματος. Επιλέξτε την κατάλληλη για το έργο χύτευσης σιλικόνης σε κενό αέρος.
Επιλογές χρωματισμού και υφής επιφάνειας
Προσθέστε τη χρωστική στη ρητίνη πριν από τη χύτευση. Το χρώμα είναι ομοιόμορφο σε όλο το εξάρτημα, εξαλείφοντας την ανάγκη για βάψιμο.
Η υφή της επιφάνειας προέρχεται από το πρωτότυπο. Η σιλικόνη μπορεί να αναπαράγει με ακρίβεια αυτήν την υφή. Ματ φινιρίσματα, γυαλιστερές επιφάνειες και σχέδια με υφή μηχανικής ποιότητας μπορούν όλα να μεταφερθούν πλήρως στο χυτό εξάρτημα. Το εξάρτημα μοιάζει ακριβώς με ένα μαζικής παραγωγής εξάρτημα. Αυτή είναι η πραγματική αξία της χύτευσης σιλικόνης σε κενό αέρος. Δεν είναι απλώς ένα πρωτότυπο, αλλά ένα δείγμα προπαραγωγής. Η εμφάνιση και η αίσθηση της είναι αδιαχώριστες από το τελικό προϊόν.
Πλεονεκτήματα της χύτευσης κενού σιλικόνης
Χαμηλό κόστος εργαλείων
Τα καλούπια είναι κατασκευασμένα από σιλικόνη. Σε αντίθεση με τα καλούπια από χάλυβα και αλουμίνιο, αυτό το υλικό είναι φθηνό και γρήγορο στην παραγωγή, και το κόστος του καλουπιού είναι μόνο ένα κλάσμα του κόστους της χύτευσης με έγχυση. Για την κατασκευή πρωτοτύπων και την παραγωγή σε μικρές παρτίδες, αυτή η μέθοδος είναι οικονομικά αποδοτική και δεν απαιτεί σημαντική κεφαλαιουχική επένδυση.
Γρήγορος χρόνος παράδοσης
Τα καλούπια σιλικόνης μπορούν να ολοκληρωθούν μέσα σε λίγες ημέρες. Μόλις ολοκληρωθεί το κύριο καλούπι και χυθεί η σιλικόνη, αφού σκληρυνθεί όλη τη νύχτα, η παραγωγή μπορεί να ξεκινήσει την επόμενη κιόλας μέρα. Αυτό μειώνει τον χρόνο κυκλοφορίας στην αγορά και επιταχύνει τον ρυθμό των επαναλήψεων σχεδιασμού.
Εξαιρετικό φινίρισμα επιφάνειας
Η σιλικόνη αναπαράγει ακριβώς το πρωτότυπο. Κάθε γρατσουνιά. Κάθε υφή. Κάθε γυάλισμα. Το χυτό μέρος ταιριάζει με την επιφάνεια του πρωτότυπου. Οι λείες, αισθητικές επιφάνειες είναι στάνταρ.
Αναπαραγωγή υψηλής λεπτομέρειας
Οι λεπτές λεπτομέρειες αναπαράγονται αξιόπιστα. Ρευστοποιήσεις, κείμενο, μικροαυλακώσεις... η σιλικόνη γεμίζει κάθε εσοχή. Η ρητίνη γεμίζει κάθε λεπτομέρεια, με αποτέλεσμα ένα τελικό προϊόν που ταιριάζει απόλυτα με το πρωτότυπο.
Ευέλικτος Σχεδιασμός Καλουπιού για Σύνθετες Γεωμετρίες
Η σιλικόνη είναι εύκαμπτη, επιτρέποντας την αφαίρεση εξαρτημάτων από το καλούπι χωρίς να προκληθούν ζημιές στις λοξοτμήσεις. Όταν το καλούπι ανοίγει, τα εξαρτήματα εξάγονται χωρίς την ανάγκη βοηθητικών εργαλείων, όπως ολισθητήρες ή πείρους εξαγωγής. Σε σύγκριση με τα άκαμπτα καλούπια, η χύτευση σιλικόνης σε κενό αέρος διευκολύνει την παραγωγή εξαρτημάτων με σύνθετα σχήματα.
Ιδανικό για Παραγωγή χαμηλού όγκου
Για την τρισδιάστατη εκτύπωση, οι παραγγελίες με υπερβολικά υψηλούς όγκους παραγωγής μπορεί να χρειαστούν εβδομάδες για να εκτυπωθούν και το κόστος ανά μονάδα είναι πολύ υψηλό. Για τη χύτευση με έγχυση, οι όγκοι παραγωγής είναι πολύ χαμηλοί για να καλύψουν το κόστος του καλουπιού. Η χύτευση σιλικόνης σε κενό βρίσκεται ακριβώς στη μέση, καλύπτοντας αυτό το κενό. Αυτό είναι το πλεονέκτημά της: προσφέρει μέτρια τιμή και μέτρια ταχύτητα, καθιστώντας την ιδανική για τον κατάλληλο όγκο παραγωγής.
Περιορισμοί της χύτευσης σιλικόνης σε κενό αέρος
Περιορισμένη διάρκεια ζωής μούχλας
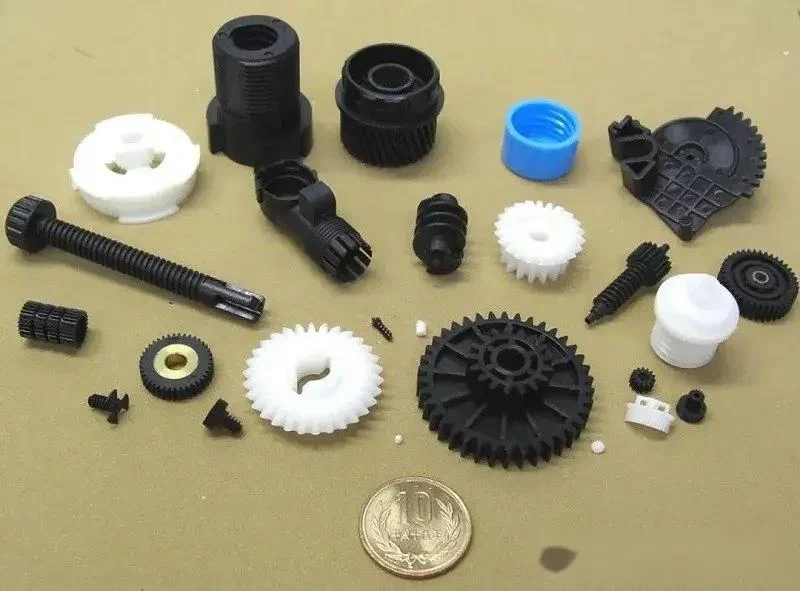
Τα καλούπια σιλικόνης μπορούν συνήθως να παράγουν μόνο 20 έως 30 μέρη. Εάν η γεωμετρία είναι απλή και οι ιδιότητες της ρητίνης ήπιες, αυτός ο αριθμός μπορεί μερικές φορές να φτάσει τα 50. Μετά από αυτό, το καλούπι αρχίζει να γερνά. Η επιφάνεια γίνεται τραχιά, οι λεπτομέρειες θολώνουν και οι διαστάσεις μετατοπίζονται. Τα καλούπια σιλικόνης είναι αναλώσιμα που χρησιμοποιούνται στη χύτευση σιλικόνης σε κενό αέρος· δεν είναι εργαλεία παραγωγής.
Χαμηλότερη διαστατική σταθερότητα από τα μεταλλικά εργαλεία
Η σιλικόνη είναι εύκαμπτη. Λυγίζει υπό πίεση. Αυτή η κάμψη προκαλεί αλλαγές στις διαστάσεις. Κατά συνέπεια, τα μέρη που αφαιρούνται από το καλούπι θα διαφέρουν ελαφρώς από το πρωτότυπο. Καθώς το καλούπι γερνάει, αυτή η απόκλιση αυξάνεται σταδιακά. Τα μεταλλικά καλούπια δεν λυγίζουν και διατηρούν σταθερότητα στις διαστάσεις. Η χύτευση σιλικόνης σε κενό είναι μια διαδικασία που θυσιάζει τη μακροπρόθεσμη σταθερότητα σε αντάλλαγμα για πλεονεκτήματα ταχύτητας και κόστους.
Απόδοση υλικού σε σύγκριση με πλαστικά χυτευμένα με έγχυση
Αυτές οι ρητίνες μιμούνται τα χαρακτηριστικά των πλαστικών παραγωγικής ποιότητας, αλλά δεν μπορούν να τα συναγωνιστούν πλήρως. Έχουν χαμηλότερη αντοχή σε κρούση, χαμηλότερες θερμοκρασίες θερμικής εκτροπής και μικρότερη διάρκεια ζωής λόγω κόπωσης. Ενώ η απόδοση ορισμένων συστημάτων ρητίνης προσεγγίζει αυτήν του ABS ή του πολυπροπυλενίου, δεν μπορούν να τα αντικαταστήσουν πλήρως. Αυτά τα εξαρτήματα προορίζονται για πρωτοτυποποίηση και όχι για μαζική παραγωγή.
Περιορισμοί Όγκου Παραγωγής
Ο όγκος παραγωγής είναι ένας καθοριστικός παράγοντας. Η χύτευση σιλικόνης σε κενό αέρος είναι κατάλληλη για παρτίδες από 10 έως 50 τεμάχια. Μόλις η παραγωγή ξεπεράσει τα 100 τεμάχια, η διαδικασία καθίσταται οικονομικά ανέφικτη. Τα καλούπια φθείρονται και η αντικατάστασή τους αυξάνει το κόστος, οδηγώντας σε υψηλότερο κόστος μονάδας. Για ποσότητες πάνω από ένα ορισμένο όριο, η χύτευση με έγχυση είναι πιο οικονομική. Για ποσότητες κάτω από αυτό το όριο, η τρισδιάστατη εκτύπωση είναι ταχύτερη.
Η χύτευση σιλικόνης σε κενό έχει σαφώς καθορισμένο εύρος λειτουργίας. Χρησιμοποιήστε την εντός αυτού του εύρους. Εάν υπερβείτε αυτό το εύρος, επιλέξτε μια εναλλακτική μέθοδο. Αυτό δεν αποτελεί αποτυχία, αλλά μάλλον περιορισμό της διαδικασίας.
Χύτευση κενού σιλικόνης vs. Injection Molding
Σύγκριση κόστους
Τα καλούπια σιλικόνης είναι φθηνά, κοστίζουν μόνο μερικές χιλιάδες δολάρια. Τα καλούπια έγχυσης, από την άλλη πλευρά, είναι ακριβά, κοστίζοντας δεκάδες χιλιάδες δολάρια και μερικές φορές ακόμη και εκατοντάδες χιλιάδες. Το κόστος μονάδας σκιαγραφεί μια διαφορετική εικόνα: το κόστος μονάδας της χύτευσης με έγχυση είναι χαμηλότερο, ενώ αυτό της χύτευσης σιλικόνης σε κενό είναι υψηλότερο. Το σημείο ισορροπίας για το συνολικό κόστος εξαρτάται από τον όγκο παραγωγής. Εάν παράγονται 50 μονάδες, η χύτευση σε κενό είναι φθηνότερη. Εάν παράγονται 10,000 μονάδες, η χύτευση με έγχυση προσφέρει μεγαλύτερο πλεονέκτημα κόστους.
Ταχύτητα παραγωγής
Τα καλούπια σιλικόνης μπορούν να παραχθούν σε λίγες μόνο ημέρες. Η πρώτη παρτίδα εξαρτημάτων μπορεί να παραχθεί μέσα σε μία εβδομάδα. Τα καλούπια έγχυσης, από την άλλη πλευρά, χρειάζονται αρκετούς μήνες - συνήθως οκτώ έως δεκαέξι εβδομάδες. Ακολουθεί η δημιουργία πρωτοτύπων, οι προσαρμογές και τέλος η μαζική παραγωγή. Εδώ ακριβώς έγκειται η διαφορά στον χρόνο κυκλοφορίας στην αγορά. Η χύτευση σιλικόνης σε κενό αέρος επιταχύνει τη διαδικασία ανάπτυξης, ενώ η χύτευση με έγχυση την επιβραδύνει.
Ποιότητα ανταλλακτικών
Τόσο η χύτευση σιλικόνης σε κενό όσο και η χύτευση με έγχυση μπορούν να παράγουν εξαρτήματα υψηλής ποιότητας. Οι μετρήσεις ποιότητάς τους διαφέρουν. Η χύτευση σιλικόνης σε κενό επιτυγχάνει εξαιρετικό φινίρισμα επιφάνειας και μπορεί να αναπαράγει μικρές λεπτομέρειες, ενώ η χύτευση με έγχυση προσφέρει καλύτερη διαστατική σταθερότητα, διατηρώντας αυστηρές ανοχές ακόμη και μετά από εκατομμύρια κύκλους. Οι ιδιότητες των υλικών των δύο διαδικασιών διαφέρουν επίσης: η χύτευση με έγχυση χρησιμοποιεί θερμοπλαστικά πλαστικά βιομηχανικής ποιότητας, ενώ η χύτευση κενού χρησιμοποιεί ρητίνη πολυουρεθάνης. Αν και αυτές οι δύο ρητίνες είναι παρόμοιες, δεν είναι οι ίδιες.
Καλύτεροι Όγκοι Παραγωγής
Ο όγκος παραγωγής καθορίζει την επιλογή της διαδικασίας κατασκευής. Χύτευση σιλικόνης σε κενό: 10 έως 100 τεμάχια. Χύτευση με έγχυση: 1,000 τεμάχια ή περισσότερα. Η περίπτωση που εμπίπτει μεταξύ αυτών των δύο είναι λιγότερο σαφής. Η συγκεκριμένη επιλογή εξαρτάται από την πολυπλοκότητα του εξαρτήματος, τις απαιτήσεις υλικού και τον προϋπολογισμό.
Ποια διαδικασία πρέπει να επιλέξετε;
Η επιλογή εξαρτάται από το στάδιο ανάπτυξης. Βρίσκεστε στην αρχική φάση ανάπτυξης; Η χύτευση σιλικόνης σε κενό προσφέρει ταχύτητα και ευελιξία. Χρειάζεστε λειτουργικά εξαρτήματα για τη φάση επικύρωσης; Η χύτευση σε κενό μπορεί να καλύψει αυτές τις ανάγκες. Μαζική παραγωγή; Ο τελικός στόχος είναι η χύτευση με έγχυση.
Η διαδικασία αξιολόγησης είναι απλή. Προσδιορίστε τον όγκο παραγωγής. Ορίστε το χρονοδιάγραμμα. Προσδιορίστε τις απαιτήσεις υλικών. Η επιλογή της διαδικασίας θα ακολουθήσει φυσικά. Η χύτευση υπό κενό είναι μια γέφυρα. Η χύτευση με έγχυση είναι ο τελικός προορισμός.
Σχετικά με την NOBLE: Ο έμπιστος συνεργάτης σας στην κατασκευή
Η NOBLE είναι μια κατασκευαστική εταιρεία. Η ακριβής επεξεργασία μετάλλων και πλαστικών βρίσκεται στον πυρήνα της δραστηριότητάς της. Η πελατειακή της βάση εκτείνεται σε πολλαπλούς κλάδους, συμπεριλαμβανομένων ιατροτεχνολογικών προϊόντων, βιομηχανικού εξοπλισμού και καταναλωτικών αγαθών. Οι υπηρεσίες της κυμαίνονται από την ταχεία δημιουργία πρωτοτύπων έως την παραγωγή μεγάλης κλίμακας. Στόχος μας είναι να παρέχουμε αξιόπιστες λύσεις κατασκευής που μετατρέπουν τις ιδέες σε προϊόντα υψηλής ποιότητας.
Ολοκληρωμένες Κατασκευαστικές Δυνατότητες
Οι υπηρεσίες μας καλύπτουν ολόκληρο το φάσμα. Η χύτευση σιλικόνης σε κενό χρησιμοποιείται για την κατασκευή πρωτοτύπων και την πιλοτική παραγωγή. Η κατεργασία CNC πληροί αυστηρές απαιτήσεις ανοχής. Η χύτευση με έγχυση πλαστικού είναι κατάλληλη για εξαρτήματα μεγάλου όγκου. Η κατασκευή λαμαρίνας χρησιμοποιείται για περιβλήματα και πλαίσια. Η μεταλλουργία ακριβείας χρησιμοποιείται για δομικά στοιχεία. Η ταχεία δημιουργία πρωτοτύπων χρησιμοποιείται για την επικύρωση του σχεδιασμού. Και η κατασκευή εξαρτημάτων κατά παραγγελία καλύπτει εξειδικευμένες ανάγκες.
Η ενσωμάτωση είναι το δυνατό μας σημείο. Πολλαπλές διαδικασίες παραγωγής ενοποιούνται κάτω από μία στέγη. Χωρίς εξωτερική ανάθεση, χωρίς μεταβιβάσεις. Προσαρμόζουμε αποτελεσματικές και οικονομικά αποδοτικές λύσεις για κάθε έργο.
Πιστοποιημένη Διαχείριση Ποιότητας
Η ποιότητα είναι επαληθεύσιμη. Το πρότυπο ISO 9001:2015 καλύπτει τη γενική διαχείριση ποιότητας, ενώ το πρότυπο ISO 13485:2016 αφορά ειδικά την κατασκευή ιατροτεχνολογικών προϊόντων. Αυτά τα συστήματα πληρούν τις αυστηρές απαιτήσεις των τομέων των ιατροτεχνολογικών προϊόντων, του βιομηχανικού εξοπλισμού και των καταναλωτικών αγαθών.
Συχνές Ερωτήσεις
Τι είναι η χύτευση σιλικόνης σε κενό αέρος;
Ένα εύκαμπτο καλούπι σιλικόνης κατασκευάζεται από ένα κύριο καλούπι και η ρητίνη χύνεται στο καλούπι υπό κενό. Αφού σκληρυνθεί το εξάρτημα, αφαιρείται από το καλούπι. Αυτή η διαδικασία μπορεί να χρησιμοποιηθεί για την παραγωγή μικρών παρτίδων πλαστικών εξαρτημάτων υψηλής ακρίβειας.
Ποια υλικά μπορούν να χρησιμοποιηθούν στη χύτευση σιλικόνης σε κενό;
Οι ρητίνες πολυουρεθάνης είναι τυπικά υλικά. Μπορούν να μιμηθούν υλικά όπως ABS, πολυπροπυλένιο, πολυανθρακικό και υλικά που μοιάζουν με καουτσούκ. Επιπλέον, διατίθενται διαφανείς και επιβραδυντικές της φλόγας ποικιλίες. Η επιλογή της ρητίνης καθορίζει τις μηχανικές ιδιότητες του εξαρτήματος.
Πόσα μέρη μπορεί να παράγει ένα καλούπι σιλικόνης;
Συνήθως, υπάρχουν 20 έως 30 μέρη. Όταν η γεωμετρία είναι απλή και οι ιδιότητες της ρητίνης είναι ήπιες, αυτός ο αριθμός μπορεί να φτάσει τα 50. Οι σύνθετες υποσκαφές ή οι ρητίνες με επιθετικές ιδιότητες θα μειώσουν τη διάρκεια ζωής του καλουπιού.
Είναι η χύτευση σιλικόνης σε κενό κατάλληλη για παραγωγή;
Αυτό ισχύει για την παραγωγή σε μικρές παρτίδες—10 έως 100 τεμάχια. Ωστόσο, δεν ισχύει το ίδιο για την παραγωγή μεγάλης κλίμακας. Τα καλούπια φθείρονται και το κόστος ανά μονάδα αυξάνεται. Μόλις η παραγωγή υπερβεί μια ορισμένη ποσότητα, το κόστος της χύτευσης με έγχυση μειώνεται στην πραγματικότητα.
Ποια είναι η διαφορά μεταξύ της χύτευσης σιλικόνης σε κενό και της χύτευσης με έγχυση;
Η χύτευση σιλικόνης σε κενό χρησιμοποιεί φθηνά καλούπια σιλικόνης και έχει σύντομους χρόνους παράδοσης, καθιστώντας την κατάλληλη για παραγωγή μικρών παρτίδων. Η χύτευση με έγχυση, από την άλλη πλευρά, χρησιμοποιεί ακριβά χαλύβδινα καλούπια και έχει μεγάλους χρόνους παράδοσης, καθιστώντας την κατάλληλη για παραγωγή μεγάλου όγκου.
Πόσο ακριβής είναι η χύτευση σιλικόνης σε κενό αέρος;
Η ακρίβεια εξαρτάται από το πρωτότυπο. Η σιλικόνη μπορεί να αναπαράγει πιστά το πρωτότυπο. Οι διαστατικές ανοχές μπορούν να φτάσουν τα ±0.1 χιλιοστά. Η ευελιξία του καλουπιού μπορεί να προκαλέσει κάποια απόκλιση. Η μακροπρόθεσμη σταθερότητα είναι χαμηλότερη από αυτή των μεταλλικών καλουπιών. Αυτό το επίπεδο ακρίβειας επαρκεί για πρωτότυπα και παραγωγή μικρών παρτίδων. Για παραγωγή υψηλής ακρίβειας, επιλέξτε χύτευση με έγχυση ή μηχανική κατεργασία.







