
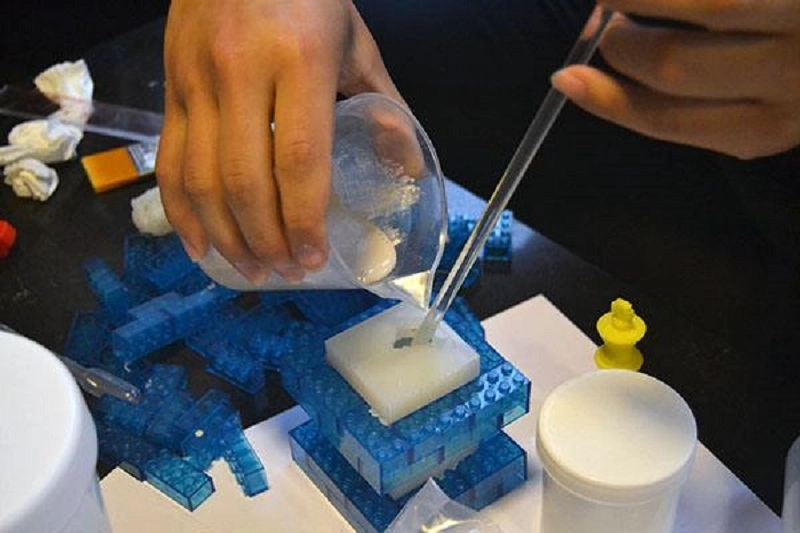
Η χύτευση σιλικόνης σε κενό είναι μια κοινή σύγχρονη διαδικασία κατάλληλη για ταχεία πρωτοτυποποίηση και παραγωγή μικρών παρτίδων. Τα εξαρτήματα ξεκαλουπώνονται γρήγορα, με εξαιρετικό φινίρισμα επιφάνειας και οι ιδιότητες του υλικού είναι σύμφωνες με εκείνες της σιλικόνης μαζικής παραγωγής.
Ωστόσο, τα ελαττώματα είναι αναπόφευκτα—όπως φυσαλίδες αέρα, ατελής πλήρωση, ατέλειες επιφάνειας και στρέβλωση. Αυτή η διαδικασία είναι σχετικά ευαίσθητη. Ακόμη και μικρές αλλαγές στα υλικά, τα καλούπια ή τα επίπεδα κενού μπορούν να προκαλέσουν σοβαρά προβλήματα.
Συνηθισμένα ελαττώματα στο Χύτευση σιλικόνης υπό κενό
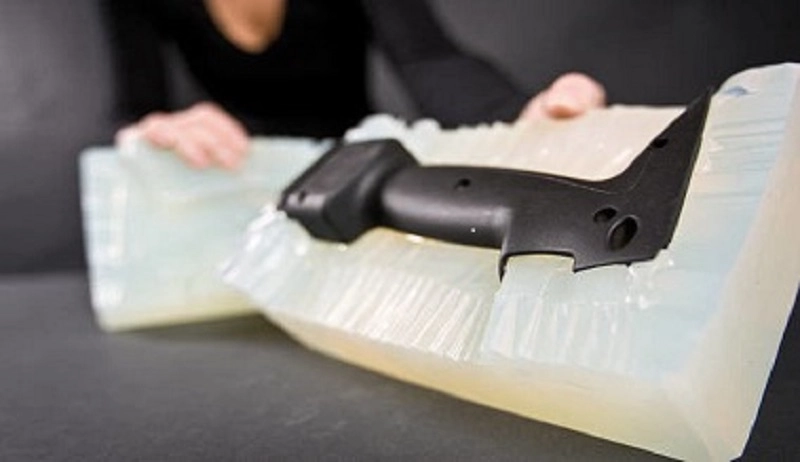
Έχετε αντιμετωπίσει ποτέ ελαττώματα στη χύτευση σιλικόνης σε κενό αέρος; Παραδείγματα περιλαμβάνουν φυσαλίδες, τραχύτητα επιφάνειας και λάμψη. Κάθε ένα από αυτά τα ελαττώματα μπορεί να επηρεάσει την εμφάνιση, τις διαστάσεις, τις μηχανικές ιδιότητες ή την αποδοτικότητα της παραγωγής. Η κατανόηση αυτών των ελαττωμάτων είναι το πρώτο βήμα για την εξάλειψή τους.
Φυσαλίδες αέρα (Κενά)
Ο παγιδευμένος αέρας σχηματίζει κενά. Οι εσωτερικοί πόροι αποδυναμώνουν την αντοχή του εξαρτήματος, ενώ οι επιφανειακές οπές επηρεάζουν αρνητικά το φινίρισμα της επιφάνειας. Υπάρχουν αρκετές αιτίες - ανεπαρκής απαέρωση, ανεπαρκής χρόνος διατήρησης κενού και ακατάλληλος σχεδιασμός καναλιού εξαερισμού καλουπιού.
Τα προληπτικά μέτρα περιλαμβάνουν την κατάλληλη απαέρωση. Η ρητίνη πρέπει να αφεθεί να ηρεμήσει για επαρκές χρονικό διάστημα υπό κενό. Το καλούπι πρέπει να είναι εξοπλισμένο με κανάλια εξαερισμού για να επιτρέπει την έξοδο του αέρα κατά τη διαδικασία πλήρωσης με ρητίνη. Το επίπεδο κενού πρέπει να πληροί τις απαιτήσεις του υλικού.
Σύντομες βολές
Όταν ανοίγετε το καλούπι, διαπιστώνετε ότι δεν έχει γεμίσει, το εξάρτημα είναι ελλιπές και η αναπαραγωγή των λεπτομερειών είναι κακή. Η αιτία είναι απλή. Μπορεί να οφείλεται σε υπερβολικό ιξώδες ρητίνης ή σε ανεπαρκή έγχυση υλικού. Εναλλακτικά, το μείγμα μπορεί να έχει αρχίσει να σκληραίνει πριν γεμίσει πλήρως η κοιλότητα.
Η επίλυση του προβλήματος της ατελούς πλήρωσης απαιτεί προσαρμογές στη διαδικασία. Αύξηση του όγκου του υλικού. Μειώστε το ιξώδες της ρητίνης μέσω προθέρμανσης. Συντομεύστε το χρονικό διάστημα μεταξύ της ανάμειξης και της έγχυσης.
φλας
Ένα λεπτό στρώμα ρητίνης ξεχειλίζει κατά μήκος της διαχωριστικής γραμμής. Οι άκρες του εξαρτήματος είναι ανομοιόμορφες, με υπερβολική παρουσία λάμψεων. Η φθορά από μούχλα μπορεί να προκαλέσει διαρροή. Η κακή ευθυγράμμιση μπορεί να οδηγήσει σε υπερχείλιση ρητίνης. Η υπερβολική πίεση έγχυσης μπορεί να αναγκάσει τη ρητίνη να υπερχειλίσει.
Η λάμψη είναι ένα σύμπτωμα—το καλούπι σας χρειάζεται συντήρηση. Πρέπει να ελεγχθεί η ευθυγράμμιση. Η πίεση έγχυσης πρέπει να ταιριάζει με το υλικό και τη γεωμετρία.
Warpage
Τα εξαρτήματα παραμορφώνονται μετά την αφαίρεση του καλουπιού. Τα μεγάλα, λεπτά τμήματα είναι τα πιο ευάλωτα. Τα επίπεδα εξαρτήματα καμπυλώνουν. Τα μακριά εξαρτήματα λυγίζουν. Η αιτία είναι η διαφορική σκλήρυνση ή η ψυκτική τάση. Ένα τμήμα σκληραίνει πιο γρήγορα από ένα άλλο. Η εσωτερική τάση απομακρύνει το σχήμα του εξαρτήματος.
Η πρόληψη επικεντρώνεται στην ομοιόμορφη σκλήρυνση. Ρυθμίστε τη θερμοκρασία του φούρνου. Εξασφαλίστε ομοιόμορφη κατανομή θερμότητας. Τροποποιήστε τη γεωμετρία του εξαρτήματος για να μειώσετε τις μεταβάσεις από παχύ σε λεπτό υλικό.
Επιφανειακά ελαττώματα
Γρατζουνιές. Λάκκοι. Τραχιά σημεία. Η επιφάνεια δεν είναι λεία. Το κύριο σχέδιο μπορεί να έχει ατέλειες. Η επιφάνεια του καλουπιού μπορεί να έχει υποστεί ζημιά. Η ίδια η ρητίνη μπορεί να σχηματίσει μια τραχιά επιφάνεια.
Η λύση είναι ο ποιοτικός έλεγχος σε κάθε στάδιο. Επιθεωρήστε το κύριο μοτίβο. Προστατέψτε την επιφάνεια του καλουπιού. Ελέγξτε τις συνθήκες της ρητίνης.
Ανακρίβεια διαστάσεων
Τα εξαρτήματα είναι εκτός ανοχής. Οι οπές δεν ευθυγραμμίζονται. Οι διεπαφές δεν ταιριάζουν. Τρεις παράγοντες προκαλούν το πρόβλημα. Συρρίκνωση καλουπιού σιλικόνης. Συρρίκνωση ρητίνης. Αλλαγές θερμοκρασίας κατά τη σκλήρυνση.
Η αντιστάθμιση απαιτεί εμπειρικά δεδομένα. Μετρήστε τη συρρίκνωση στο καλούπι και τη ρητίνη. Προσαρμόστε ανάλογα τις διαστάσεις του κύριου σχεδίου. Ελέγξτε τη θερμοκρασία σκλήρυνσης.
Ατελής Θεραπεία
Τα εξαρτήματα παραμένουν μαλακά. Είναι κολλώδη. Δεν έχουν μηχανική αντοχή. Η αιτία είναι απλή: η ρητίνη δεν έχει σχηματίσει πλήρη σταυροδεσμούς. Λάθος αναλογία ανάμειξης. Ανεπαρκής ανάμειξη. Κακές συνθήκες σκλήρυνσης. Μόλυνση από παράγοντες αποκόλλησης καλουπιού.
Η λύση είναι η πειθαρχία στη διαδικασία. Επαληθεύστε την αναλογία ρητίνης. Παρατείνετε τον χρόνο ανάμειξης. Διατηρήστε τη θερμοκρασία του φούρνου. Καθαρίστε το καλούπι μεταξύ των κύκλων.
Παραλλαγή χρώματος
Τα εξαρτήματα από την ίδια παρτίδα φαίνονται διαφορετικά. Το ένα είναι ανοιχτόχρωμο. Το άλλο είναι σκούρο. Η ανάμειξη χρωστικών είναι ασυνεπής. Οι παρτίδες ρητίνης ποικίλλουν. Οι συνθήκες σκλήρυνσης αλλοιώνουν το χρώμα.
Η τυποποίηση λειτουργεί. Χρησιμοποιήστε προζυγισμένες συσκευασίες χρωστικών ουσιών. Βαθμονομήστε τον εξοπλισμό ανάμειξης. Ελέγξτε τον κύκλο σκλήρυνσης.
Αυτά τα οκτώ ελαττώματα καλύπτουν τα περισσότερα προβλήματα στη χύτευση σιλικόνης σε κενό. Κάθε ένα έχει μια αιτία. Κάθε ένα έχει μια λύση. Η επόμενη ενότητα δείχνει πώς να εφαρμόσετε αυτές τις διορθώσεις.
Αιτίες ελαττωμάτων χύτευσης κενού
Τα ελαττώματα είναι απλώς συμπτώματα. Οι πραγματικές αιτίες βρίσκονται σε βαθύτερο επίπεδο. Εάν αντιμετωπιστούν μόνο τα επιφανειακά προβλήματα, το πρόβλημα θα επανεμφανιστεί. Μόνο με τον εντοπισμό της βασικής αιτίας μπορεί το πρόβλημα να επιλυθεί πλήρως. Οι ακόλουθες πέντε κατηγορίες καλύπτουν τις περισσότερες αιτίες αστοχίας στη χύτευση σιλικόνης σε κενό αέρος.
Υλικά Θέματα
Η ρητίνη είναι το κλειδί για ολόκληρη τη διαδικασία. Η ρητίνη κακής ποιότητας θα έχει ως αποτέλεσμα εξαρτήματα κατώτερης ποιότητας.
Η ρητίνη που έχει λήξει έχει χάσει την αντιδραστικότητά της, με αποτέλεσμα την ατελή σκλήρυνση και την αφή των εξαρτημάτων μαλακά.
Οι λανθασμένες αναλογίες ανάμειξης μπορούν να προκαλέσουν στοιχειομετρική ανισορροπία. Η υπερβολική χρήση βάσης θα κάνει τα εξαρτήματα κολλώδη, ενώ η υπερβολική χρήση σκληρυντικού θα τα κάνει εύθραυστα.
Η μόλυνση από υγρασία προέρχεται από ένα υγρό περιβάλλον αποθήκευσης. Το νερό αντιδρά με τη ρητίνη, παράγοντας φυσαλίδες που υποβαθμίζουν τις μηχανικές ιδιότητες.
Οι κακές συνθήκες αποθήκευσης—υψηλές θερμοκρασίες, έκθεση στο φως και αέρας—μπορούν να υποβαθμίσουν τις ιδιότητες του υλικού ακόμη και πριν εισέλθει στο καλούπι.
Η ασυμβατότητα των υλικών μπορεί να οδηγήσει σε αποκόλληση ή αστοχία συγκόλλησης μεταξύ στρώσεων ή ενθέτων.
Το πρώτο βήμα είναι να ελέγξετε το υλικό. Εάν η ρητίνη είναι κακής ποιότητας, τίποτα άλλο δεν θα βοηθήσει.
Προβλήματα Σχεδιασμού Μούχλας
Το καλούπι καθορίζει το σχήμα του εξαρτήματος. Ο ακατάλληλος σχεδιασμός αναπόφευκτα θα οδηγήσει σε κακή ποιότητα του εξαρτήματος.
Η θέση της πύλης καθορίζει τη ροή του τηγμένου υλικού. Μια ακατάλληλη θέση της πύλης μπορεί να προκαλέσει αναταραχή. Η αναταραχή παγιδεύει τον αέρα, οδηγώντας στο σχηματισμό θυλάκων αέρα.
Ο ανεπαρκής εξαερισμός εμποδίζει τη διαφυγή του αέρα. Ο πεπιεσμένος αέρας που δεν μπορεί να διαφύγει προκαλεί οπές στο εξάρτημα.
Ο ακατάλληλος σχεδιασμός της γραμμής διαχωρισμού μπορεί να οδηγήσει σε αστοχία ή σχίσιμο του εξαρτήματος κατά την αφαίρεση του καλουπιού.
Ένας κακός σχεδιασμός καλουπιού μπορεί να εμποδίσει την ομοιόμορφη ροή της ρητίνης, οδηγώντας σε ανεπαρκή πλήρωση και, κατά συνέπεια, σε στρέβλωση μέρους.
Ένα καλούπι είναι ένα εργαλείο παραγωγής και ο σχεδιασμός του πρέπει να πληροί τις απαιτήσεις της διαδικασίας.
Σφάλματα παραμέτρων διεργασίας
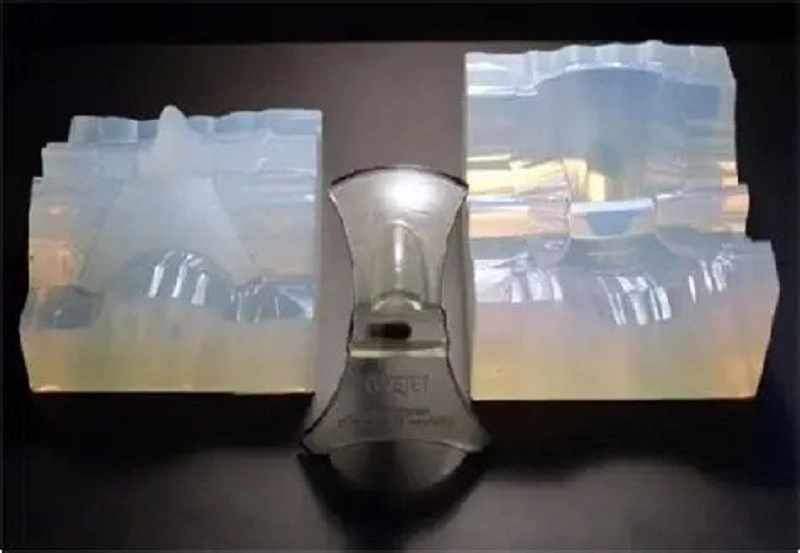
Το μηχάνημα λειτουργεί αυστηρά σύμφωνα με τις οδηγίες. Οι λανθασμένες ρυθμίσεις θα οδηγήσουν σε λανθασμένα αποτελέσματα.
Είναι το κενό πολύ χαμηλό; Ο αέρας που παγιδεύεται στη ρητίνη θα σχηματίσει φυσαλίδες.
Είναι η ταχύτητα έκχυσης πολύ υψηλή; Οι αναταράξεις παγιδεύουν αέρα. Η ταχύτητα έκχυσης είναι πολύ χαμηλή. Η ρητίνη σκληραίνει πριν γεμίσει το καλούπι.
Εάν η θερμοκρασία σκλήρυνσης είναι πολύ χαμηλή, η αντίδραση θα είναι ατελής. Εάν είναι πολύ υψηλή, θα προκαλέσει καύση του εξαρτήματος.
Εάν ο χρόνος σκλήρυνσης είναι πολύ σύντομος, το εξάρτημα δεν θα σκληρύνει επαρκώς. Εάν είναι πολύ μεγάλος, το καλούπι θα υποβαθμιστεί.
Αν το εξάρτημα ξεκαλουπωθεί πολύ νωρίς, θα σκιστεί. Αν είναι πολύ αργά, θα κολλήσει στο καλούπι.
Κάθε παράμετρος έχει ένα βέλτιστο εύρος. Εφόσον παραμένει εντός αυτού του εύρους, η ποιότητα του εξαρτήματος θα είναι ικανοποιητική. Μόλις υπερβεί αυτό το εύρος, θα εμφανιστούν ελαττώματα.
Σφάλματα χειριστή
Η διαδικασία χύτευσης σιλικόνης σε κενό μπορεί να αυτοματοποιηθεί, αλλά ο χειριστής εξακολουθεί να είναι πολύ σημαντικός.
Εάν οι χειροκίνητες λειτουργίες δεν είναι συνεπείς, το μηχάνημα ξεκινά από διαφορετική κατάσταση κάθε φορά. Ως αποτέλεσμα, τα τελικά εξαρτήματα δεν θα είναι συνεπή.
Εάν η ρητίνη δεν μετρηθεί με ακρίβεια, η αναλογία ανάμειξης θα είναι λανθασμένη και το αποτέλεσμα σκλήρυνσης δεν θα είναι το αναμενόμενο.
Εάν η ρητίνη δεν αναμειχθεί σωστά, κάποια ποσότητα ακατέργαστης ρητίνης θα παραμείνει στον πάτο του δοχείου. Αυτή η ακατέργαστη ρητίνη θα ρέει στη συνέχεια μέσα στο καλούπι και το εξάρτημα δεν θα σκληρύνει σωστά.
Συνηθισμένα λάθη χειρισμού περιλαμβάνουν τη μόλυνση από λιπαρότητα του δέρματος, τη χρήση υπερβολικής ποσότητας παράγοντα αποκόλλησης μούχλας και την τυχαία πτώση εργαλείων.
Ο καλύτερος τρόπος για να αποφύγετε αυτά τα προβλήματα είναι μέσω της κατάλληλης εκπαίδευσης, των τυποποιημένων διαδικασιών λειτουργίας και της προσεκτικής επίβλεψης.
Φθορά καλουπιών
Τα καλούπια σιλικόνης είναι αναλώσιμα. Κάθε κύκλος χύτευσης προκαλεί κάποια φθορά.
Το πρώτο σημάδι είναι μια λάμψη. Η διαχωριστική γραμμή αρχίζει να φθείρεται και η ρητίνη αρχίζει να διαρρέει από το καλούπι. Στη συνέχεια εμφανίζονται αλλαγές στις διαστάσεις. Το καλούπι μαλακώνει και αρχίζει να τεντώνεται. Οι κρίσιμες διαστάσεις αρχίζουν να αλλάζουν.
Καθώς η επιφάνεια του καλουπιού φθείρεται, η επιφάνεια του εξαρτήματος γίνεται πιο τραχιά και οι μικρές λεπτομέρειες χάνονται σταδιακά. Επίσης, μειώνεται η συνοχή του εξαρτήματος. Τα πρώτα εξαρτήματα είναι συνήθως καλά, αλλά τα τελευταία μπορεί να γίνουν άχρηστα.
Για να αποφύγετε αυτά τα προβλήματα, παρακολουθήστε τη διάρκεια ζωής του καλουπιού και αντικαταστήστε το την κατάλληλη στιγμή. Μην το χρησιμοποιείτε πέρα από τη διάρκεια ζωής του.
Αυτές οι πέντε κατηγορίες καλύπτουν τις κύριες βασικές αιτίες των ελαττωμάτων στη χύτευση σιλικόνης σε κενό. Με την εύρεση και την επίλυση αυτών των προβλημάτων με συστηματικό τρόπο, τα ποσοστά ελαττωμάτων μπορούν να μειωθούν, η απόδοση μπορεί να βελτιωθεί και η παραγωγή μπορεί να κυλήσει πιο ομαλά.
Πώς να αποτρέψετε ελαττώματα στη χύτευση σιλικόνης σε κενό αέρος
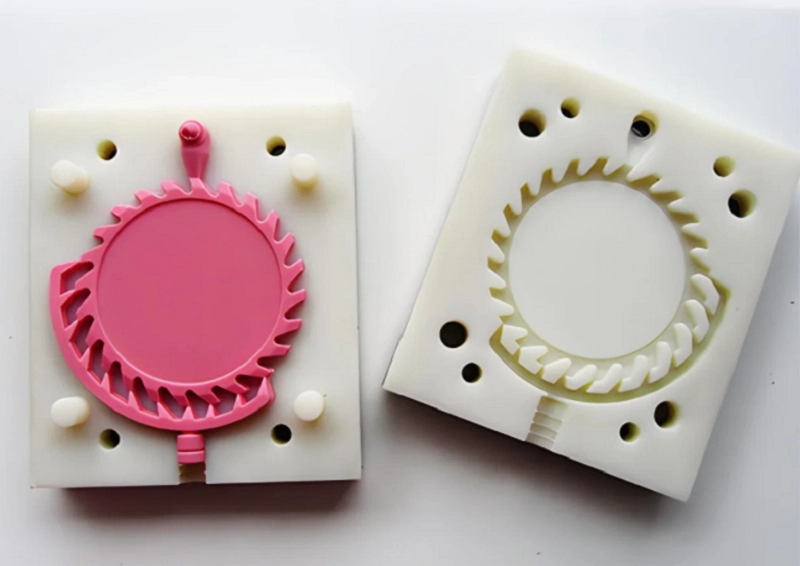
Η πρόληψη κοστίζει πολύ λιγότερο από την επανεπεξεργασία. Με την συστηματική επίλυση των βαθύτερων αιτιών των ελαττωμάτων, η απόδοση μπορεί να βελτιωθεί. Οι ακόλουθες εννέα περιοχές καλύπτουν πρακτικές μεθόδους που έχουν αποδειχθεί αποτελεσματικές στη χύτευση σιλικόνης σε κενό.
Βελτίωση της ποιότητας του κύριου μοτίβου
Το κύριο μοτίβο καθορίζει τα πάντα. Το φινίρισμα της επιφάνειάς του γίνεται το φινίρισμα της επιφάνειας του τελικού εξαρτήματος και η διαστατική του ακρίβεια καθορίζει τις τελικές ανοχές. Ένα κακό κύριο μοτίβο θα οδηγεί πάντα σε κακής ποιότητας εξαρτήματα.
Ολοκληρώστε προσεκτικά το κύριο σχέδιο. Τρίψτε και γυαλίστε την επιφάνεια για να αφαιρέσετε όλες τις γρατσουνιές.
Καθαρίστε καλά το κύριο μοτίβο. Η σκόνη και τα δακτυλικά αποτυπώματα μπορούν να μεταφερθούν στο καλούπι σιλικόνης και το καλούπι θα μεταφέρει αυτά τα ελαττώματα σε κάθε χυτό μέρος.
Ελέγξτε την ακρίβεια των διαστάσεων. Μετρήστε τα κρίσιμα χαρακτηριστικά και επιβεβαιώστε ότι το κύριο μοτίβο ταιριάζει με τις απαιτήσεις σχεδιασμού. Αυτό είναι το πρώτο σημείο ελέγχου ποιότητας στη διαδικασία παραγωγής. Μην το αγνοείτε.
Η Optimize Σχεδιασμός Μούχλας
Το καλούπι είναι το θεμέλιο ολόκληρης της διαδικασίας. Ένα καλοσχεδιασμένο καλούπι κάνει την παραγωγή πιο ομαλή, ενώ ένας κακός σχεδιασμός θα οδηγήσει σε επαναλαμβανόμενα ελαττώματα.
Τοποθετήστε τις πύλες στις σωστές θέσεις έτσι ώστε η ρητίνη να ρέει ομαλά και να αποφεύγονται οι αναταράξεις που μπορούν να δημιουργήσουν φυσαλίδες.
Προσθέστε αρκετές οπές εξαερισμού. Ο αέρας πρέπει να διαφεύγει ομαλά καθώς η ρητίνη γεμίζει το καλούπι. Ο κακός εξαερισμός ή οι φραγμένοι αεραγωγοί θα παγιδεύσουν αέρα, προκαλώντας κενά και φυσαλίδες αέρα.
Σχεδιάστε προσεκτικά τη γραμμή διαχωρισμού. Μια κακή θέση της γραμμής διαχωρισμού μπορεί να προκαλέσει λάμψεις και να δυσκολέψει την αφαίρεση του καλουπιού.
Ένας καλός σχεδιασμός καλουπιού ακολουθεί τη φυσική ροή της ρητίνης αντί να την πιέζει αντίθετα στη ροή.
Προετοιμάστε σωστά τη ρητίνη
Η προετοιμασία της ρητίνης είναι το βασικό βήμα για να διασφαλιστούν συνεπή αποτελέσματα παραγωγής.
Χρησιμοποιήστε ζυγαριά για ακριβή μέτρηση. Ακολουθήστε αυστηρά τη σωστή αναλογία ανάμειξης.
Ανακατέψτε καλά. Ξύστε τα πλαϊνά και τον πάτο του δοχείου για να βεβαιωθείτε ότι όλα τα υλικά έχουν αναμειχθεί ομοιόμορφα. Η κακή ανάμειξη μπορεί να προκαλέσει την ωρίμανση ορισμένων περιοχών.
Εκτελέστε απαέρωση κενού. Διατηρήστε τη ρητίνη υπό κενό για αρκετό χρονικό διάστημα ώστε να αφαιρεθεί ο διαλυμένος αέρας. Η αφαίρεση των επιφανειακών φυσαλίδων δεν είναι αρκετή. Πρέπει επίσης να αφαιρεθούν οι φυσαλίδες αέρα στο εσωτερικό της ρητίνης.
Χειριστείτε τα υλικά προσεκτικά. Η μόλυνση από λάδι, υγρασία ή παλιά ρητίνη μπορεί να προκαλέσει ζημιά σε ολόκληρη την παρτίδα.
Συνθήκες κενού ελέγχου
Το κενό χρησιμοποιείται όχι μόνο για την απαέρωση αλλά και για να βοηθήσει τη ρητίνη να γεμίσει το καλούπι.
Ρυθμίστε το σωστό επίπεδο κενού. Εάν το κενό είναι πολύ χαμηλό, ο αέρας θα παραμείνει παγιδευμένος. Εάν είναι πολύ υψηλό, η ρητίνη μπορεί να βράσει, δημιουργώντας νέα ελαττώματα.
Ελέγξτε τον χρόνο κενού. Η ρητίνη πρέπει να παραμένει υπό κενό κατά τη διάρκεια τόσο της απαέρωσης όσο και της έκχυσης. Το καλούπι πρέπει να εκκενωθεί πλήρως πριν εισέλθει η ρητίνη.
Διατηρήστε τις κατάλληλες συνθήκες σκλήρυνσης
Η σκλήρυνση μετατρέπει την υγρή ρητίνη σε στερεά μέρη. Εάν οι συνθήκες δεν ελέγχονται σωστά, τα εξαρτήματα ενδέχεται να μην σκληρυνθούν πλήρως ή να παραμορφωθούν.
Ελέγξτε τη θερμοκρασία του φούρνου. Μια διαφορά θερμοκρασίας μόλις μερικών βαθμών μπορεί να αλλάξει την ταχύτητα σκλήρυνσης. Η ανομοιόμορφη θερμοκρασία στο εσωτερικό του φούρνου μπορεί να προκαλέσει ασυνεπή απόδοση των εξαρτημάτων.
Ρυθμίστε τον σωστό χρόνο σκλήρυνσης. Τα μέρη που δεν έχουν σκληρυνθεί επαρκώς θα είναι μαλακά και εύθραυστα, ενώ τα μέρη που έχουν σκληρυνθεί υπερβολικά μπορεί να γίνουν εύθραυστα.
Παρακολουθήστε τις περιβαλλοντικές συνθήκες. Η υγρασία και η ροή του αέρα μπορούν να επηρεάσουν το αποτέλεσμα σκλήρυνσης.
Χειριστείτε τα καλούπια σιλικόνης προσεκτικά
Τα καλούπια σιλικόνης είναι σχετικά εύθραυστα. Η ακατάλληλη χρήση τους θα επιταχύνει τη φθορά της μούχλας.
Ξεφορμάρετε απαλά. Μην ασκείτε βία για να βγάλετε το εξάρτημα. Χρησιμοποιήστε πίεση αέρα ή ξεκολλήστε προσεκτικά το εξάρτημα από το καλούπι.
Αποφύγετε τη χρήση λειαντικών εργαλείων για τον καθαρισμό του καλουπιού. Οι σκληρές μέθοδοι καθαρισμού μπορούν να προκαλέσουν ζημιά στην επιφάνεια της κοιλότητας του καλουπιού.
Αποθηκεύστε τα καλούπια σε επίπεδη και καθαρή θέση. Προστατέψτε τα από το φως, τις υψηλές θερμοκρασίες και την πίεση.
Επιθεωρείτε τα καλούπια τακτικά. Ελέγξτε για σκισίματα, φθαρμένες γραμμές διαχωρισμού και γήρανση της επιφάνειας. Αντικαταστήστε το καλούπι πριν αρχίσει να παράγει ελαττωματικά μέρη.
Σχεδιασμός εξαρτημάτων για κατασκευασιμότητα
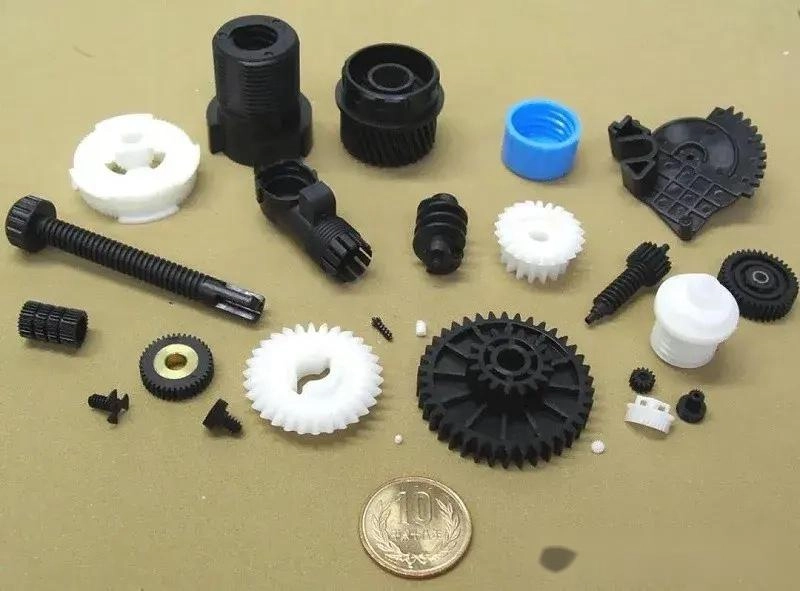
Διατηρήστε ομοιόμορφο πάχος τοιχώματος. Τα παχιά τμήματα ενδέχεται να συρρικνωθούν ανομοιόμορφα, ενώ τα λεπτά τμήματα ενδέχεται να μην γεμίσουν σωστά.
Μειώστε τις υποσκαφές. Οι βαθιές υποσκαφές αυξάνουν την πίεση στο καλούπι κατά το ξεκαλούπωμα και μπορούν να προκαλέσουν ζημιά.
Προσθέστε στρογγυλεμένες γωνίες. Οι αιχμηρές γωνίες δημιουργούν σημεία πίεσης και μπορούν να παγιδεύσουν αέρα.
Βελτιώστε τις διαδρομές ροής. Η ρητίνη πρέπει να φτάνει σε κάθε λεπτομερή περιοχή της κοιλότητας. Ο σχεδιασμός δεν πρέπει να εμποδίζει τη ροή της ρητίνης.
Τυποποίηση Λειτουργικών Διαδικασιών
Καταγράψτε κάθε βήμα, συμπεριλαμβανομένης της προετοιμασίας της ρητίνης, της απαέρωσης, της έκχυσης, της σκλήρυνσης, της αφαίρεσης από το καλούπι και της επιθεώρησης.
Χειριστές τρένων. Όλοι πρέπει να ακολουθούν τις ίδιες διαδικασίες λειτουργίας. Οι διαφορές στις μεθόδους λειτουργίας μπορούν να προκαλέσουν διακυμάνσεις στην ποιότητα των εξαρτημάτων.
Χρησιμοποιήστε έλεγχο διεργασίας. Ορίστε παραμέτρους διεργασίας, παρακολουθήστε τες συνεχώς και κάντε προσαρμογές όταν αποκλίνουν.
Εκτελέστε τακτικούς ελέγχους ποιότητας
Η επιθεώρηση βοηθά στον έγκαιρο εντοπισμό προβλημάτων. Όσο νωρίτερα εντοπιστεί ένα πρόβλημα, τόσο πιο εύκολο είναι να διορθωθεί.
| Οπτική επιθεώρηση | Τα επιφανειακά ελαττώματα μπορούν συνήθως να παρατηρηθούν άμεσα, όπως ρωγμές, κοιλώματα, λάμψεις και διαφορές χρώματος. |
| Μέτρηση Διαστάσεων | Οι κρίσιμες διαστάσεις πρέπει να παραμένουν εντός ανοχής. |
| Σύγκριση βάρους | Τα μέρη με εσωτερικά κενά ζυγίζουν λιγότερο από τα συμπαγή μέρη. |
| Δοκιμή συναρμολόγησης | Τα εξαρτήματα πρέπει να ταιριάζουν σωστά μεταξύ τους. Εάν δεν ταιριάζουν, μπορεί να υποδηλώνει αλλαγή στη διαδικασία. |
| Λειτουργική δοκιμή | Τα εξαρτήματα πρέπει να πληρούν τις πραγματικές απαιτήσεις χρήσης και να δοκιμάζονται υπό τις αναμενόμενες συνθήκες. |
Αυτές οι εννέα μέθοδοι πρόληψης καλύπτουν ολόκληρη τη διαδικασία χύτευσης σιλικόνης σε κενό. Εφαρμόστε τες συστηματικά για να μειώσετε τα ποσοστά ελαττωμάτων, να βελτιώσετε την απόδοση και να κάνετε την παραγωγή πιο σταθερή και προβλέψιμη.
Συνεργαστείτε με την NOBLE για λύσεις χύτευσης σιλικόνης σε κενό αέρος
Η NOBLE ειδικεύεται στην επεξεργασία μετάλλων και πλαστικών. Η δουλειά μας δεν αφορά μόνο την κατασκευή εξαρτημάτων. Αφορά την παροχή ολοκληρωμένων λύσεων. Οι πελάτες που χρειάζονται αξιόπιστα, υψηλής ποιότητας εξαρτήματα και συγκροτήματα επιλέγουν να συνεργαστούν μαζί μας.
Υποστηρίζουμε έργα από τα αρχικά στάδια, συμπεριλαμβανομένης της υποστήριξης σχεδιασμού, της δημιουργίας πρωτοτύπων, της κατασκευής, της τελικής επεξεργασίας και της συναρμολόγησης. Όλες οι διαδικασίες μπορούν να ολοκληρωθούν κάτω από μία στέγη.
Η μηχανική μας εξειδίκευση, οι προηγμένες δυνατότητες επεξεργασίας και η αυστηρή διαχείριση ποιότητας συνεργάζονται για να διατηρούν ολόκληρη τη διαδικασία συνδεδεμένη. Η NOBLE βοηθά τους πελάτες να μετατρέπουν αποτελεσματικά τις ιδέες σε προϊόντα έτοιμα για παραγωγή.
Ολοκληρωμένες δυνατότητες κατασκευής από το σχεδιασμό έως τη συναρμολόγηση
Ένας μόνο προμηθευτής μπορεί να χειριστεί ολόκληρη την αλυσίδα παραγωγής, εξαλείφοντας την ανάγκη συντονισμού πολλαπλών εταίρων παραγωγής.
Η υποστήριξη σχεδιασμού και η μηχανική βοήθεια βοηθούν στη βελτιστοποίηση των σχεδίων των προϊόντων, στη βελτίωση της κατασκευασιμότητας και στην παροχή καθοδήγησης στην επιλογή υλικών, αυξάνοντας την αποδοτικότητα της παραγωγής.
Η ανάπτυξη πρωτοτύπων υποστηρίζει την ταχεία επικύρωση. Πριν από τη μετάβαση στην παραγωγή πλήρους κλίμακας, λύσεις παραγωγής χαμηλού όγκου μπορούν να χρησιμοποιηθούν για τη δοκιμή και τη βελτίωση του σχεδιασμού.
Η επεξεργασία μετάλλων περιλαμβάνει κατεργασία CNC , κατασκευή λαμαρίνας και φινίρισμα επιφανειών. Αυτές οι δυνατότητες υποστηρίζουν πολύπλοκες κατασκευές και περιορισμένες ανοχές.
Η επεξεργασία πλαστικών καλύπτει πολλαπλές τεχνολογίες κατασκευής, συμπεριλαμβανομένης της χύτευσης σιλικόνης σε κενό και της χύτευσης με έγχυση . Η σωστή μέθοδος κατασκευής πλαστικών επιλέγεται με βάση την εφαρμογή του προϊόντος.
Η τελική επεξεργασία επιφανειών και η δευτερογενής επεξεργασία βελτιώνουν περαιτέρω την εμφάνιση και την απόδοση του προϊόντος, συμπεριλαμβανομένων των επιστρώσεων, των υφών και των πρόσθετων εργασιών μετεπεξεργασίας.
Η συναρμολόγηση και η ενσωμάτωση του τελικού προϊόντος παρέχουν πλήρη παράδοση. Όχι μόνο μεμονωμένα εξαρτήματα, αλλά ολοκληρωμένα συγκροτήματα έτοιμα για χρήση.
Διαχείριση Ποιότητας Πιστοποιημένη σύμφωνα με Διεθνή Πρότυπα
Το ISO 9001:2015 καταδεικνύει ένα συνεπές σύστημα διαχείρισης ποιότητας, συμπεριλαμβανομένου του ελέγχου των διεργασιών, της συνεχούς βελτίωσης και της διαχείρισης της ικανοποίησης των πελατών.
Το πρότυπο ISO 13485:2016 υποστηρίζει την κατασκευή ιατροτεχνολογικών προϊόντων με ελεγχόμενες διαδικασίες, τεκμηρίωση, ιχνηλασιμότητα και αυστηρές απαιτήσεις ποιότητας.
Αυτές οι πιστοποιήσεις καθορίζουν τα καθημερινά λειτουργικά πρότυπα της NOBLE. Οι πελάτες σε απαιτητικούς κλάδους βασίζονται σε αυτά τα συστήματα για αξιόπιστη διασφάλιση ποιότητας.
Συχνές Ερωτήσεις
Πόσα μέρη μπορεί συνήθως να παράγει ένα καλούπι σιλικόνης;
Ένα καλούπι σιλικόνης παράγει συνήθως 20 έως 30 μέρη. Τα απλά μέρη μπορεί να φτάσουν περίπου τα 40 μέρη. Τα πολύπλοκα σχέδια ή τα μέρη που προκαλούν μεγαλύτερη φθορά κατά την αφαίρεση του καλουπιού θα μειώσουν τη διάρκεια ζωής του καλουπιού πιο γρήγορα.
Η διάρκεια ζωής του καλουπιού εξαρτάται επίσης από τη θερμοκρασία της ρητίνης, τις συνθήκες σκλήρυνσης και τις μεθόδους χειρισμού. Παρακολουθήστε την απόδοση του καλουπιού και αντικαταστήστε το καλούπι πριν τα ελαττώματα γίνουν συχνά.
Τι προκαλεί φυσαλίδες στη χύτευση κενού;
Οι φυσαλίδες συνήθως προέρχονται από ανεπαρκή απαέρωση. Η ρητίνη πρέπει να παραμείνει υπό κενό για αρκετό χρονικό διάστημα ώστε να απελευθερώσει τον διαλυμένο αέρα.
Ο αέρας που έχει παγιδευτεί μέσα στο καλούπι είναι μια άλλη συνηθισμένη αιτία. Ο κακός εξαερισμός εμποδίζει τη διαφυγή του αέρα. Οι λανθασμένες μέθοδοι έκχυσης μπορούν επίσης να εισαγάγουν αέρα κατά τη μεταφορά ρητίνης.
Μπορούν να επισκευαστούν παραμορφωμένα εξαρτήματα χυτά σε κενό αέρος;
Ορισμένα παραμορφωμένα μέρη μπορούν να επισκευαστούν. Η ήπια παραμόρφωση μπορεί να διορθωθεί μέσω ελεγχόμενης θέρμανσης και κατάλληλων εξαρτημάτων.
Ωστόσο, τα εξαρτήματα με σύνθετες καμπύλες ή σοβαρή παραμόρφωση συνήθως δεν μπορούν να επισκευαστούν. Η πρόληψη είναι καλύτερη από την επισκευή. Ελέγξτε τη θερμοκρασία σκλήρυνσης και αποφύγετε τις απότομες μεταβάσεις μεταξύ παχιών και λεπτών τμημάτων.
Πόσο ακριβής είναι η χύτευση σιλικόνης σε κενό αέρος;
Οι τυπικές ανοχές διαστάσεων κυμαίνονται μεταξύ ±0.10 mm και ±0.30 mm. Η ποιότητα του κύριου σχεδίου καθορίζει τη μέγιστη εφικτή ακρίβεια. Η συρρίκνωση της ρητίνης προκαλεί αλλαγές διαστάσεων και η φθορά του καλουπιού αυξάνει τις ανοχές με την πάροδο του χρόνου.
Γιατί φθείρονται τα καλούπια σιλικόνης;
Τα καλούπια σιλικόνης φθείρονται σταδιακά λόγω πολλαπλών παραγόντων.
Οι επαναλαμβανόμενοι κύκλοι χύτευσης προκαλούν μηχανική κόπωση. Η καταπόνηση κατά την αφαίρεση του καλουπιού μπορεί να προκαλέσει ζημιά στην επιφάνεια της κοιλότητας του καλουπιού. Οι χημικές ουσίες στη ρητίνη μπορούν να επηρεάσουν σταδιακά την απόδοση της σιλικόνης και οι υψηλές θερμοκρασίες μπορούν να επιταχύνουν τη γήρανση του καλουπιού.







