
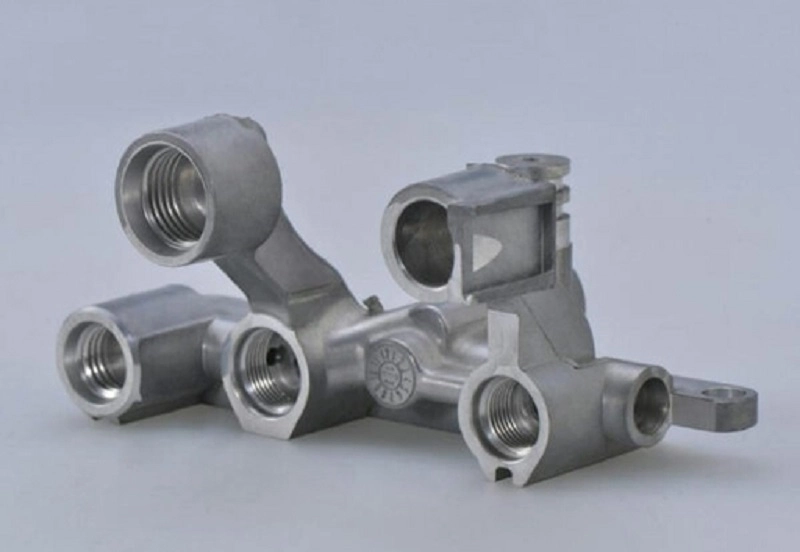
Εισαγωγή: Γιατί Χύτευση κενού αλουμινίου Θέματα για Ταχείας προτυποποίησης
Η ανάπτυξη προϊόντων προχωρά γρήγορα. Οι κύκλοι σχεδιασμού συντομεύονται. Οι μηχανικοί χρειάζονται εξαρτήματα για να τα δοκιμάσουν, να τα τοποθετήσουν και να τα επικυρώσουν. Αυτά τα εξαρτήματα πρέπει να συμπεριφέρονται σαν εξαρτήματα παραγωγής. Τα οπτικά μοντέλα δεν επαρκούν.
Οι παραδοσιακές μέθοδοι χύτευσης απαιτούν σκληρά εργαλεία. Η κατασκευή των χαλύβδινων μήτρων διαρκεί εβδομάδες. Το κόστος είναι υψηλό. Η κατεργασία CNC προσφέρει μια εναλλακτική λύση. Αλλά οι πολύπλοκες γεωμετρίες επιμηκύνουν τον χρόνο κατεργασίας. Το κόστος ακολουθεί.
Η χύτευση κενού αλουμινίου βρίσκεται στη μέση. Παράγει λειτουργικά μεταλλικά πρωτότυπα χωρίς πλήρη εργαλεία παραγωγής. Η διαδικασία χρησιμοποιεί καλούπι σιλικόνης. Το καλούπι προέρχεται από ένα πρωτότυπο μοτίβο. Το μοτίβο μπορεί να εκτυπωθεί τρισδιάστατα ή να υποστεί μηχανική κατεργασία. Αυτό μειώνει δραματικά τον χρόνο παράδοσης.
Η ταχεία πρωτοτυποποίηση υπό κενό με αλουμίνιο προσφέρει εξαρτήματα που προσεγγίζουν την ποιότητα παραγωγής. Οι μηχανικές ιδιότητες ταιριάζουν με τα χυτά κράματα αλουμινίου. Το φινίρισμα της επιφάνειας είναι εξαιρετικό. Η ακρίβεια των διαστάσεων είναι σταθερή.
Τι είναι η χύτευση κενού αλουμινίου;
Ορισμός της χύτευσης κενού αλουμινίου
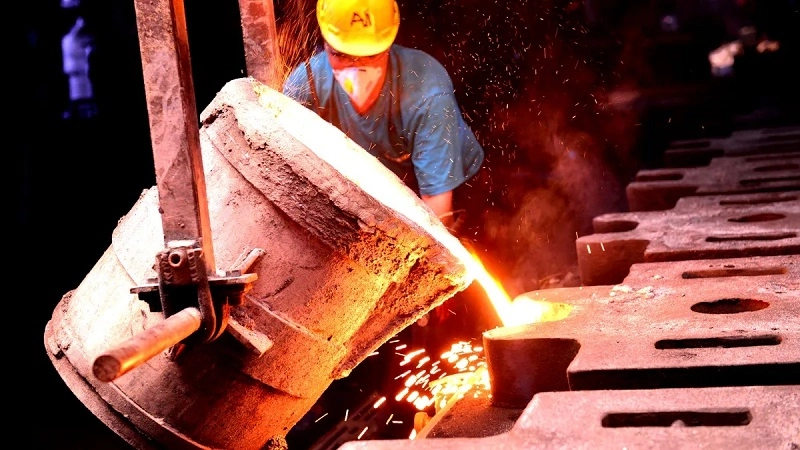
Αυτή είναι μια διαδικασία χύτευσης μετάλλου. Η χύτευση αλουμινίου σε κενό αέρος χρησιμοποιεί μειωμένη πίεση γύρω από το καλούπι. Το κενό αφαιρεί τον παγιδευμένο αέρα από την κοιλότητα. Επίσης, τραβάει αέρα έξω από το τηγμένο μέταλλο. Το αποτέλεσμα είναι καθαρότερα χυτά αλουμινίου. Λιγότερα ελαττώματα. Λιγότερο πορώδες. Καλύτερες μηχανικές ιδιότητες.
Πώς λειτουργεί η χύτευση κενού αλουμινίου
Η διαδικασία ακολουθεί μια ακολουθία. Κάθε βήμα επηρεάζει το επόμενο.
- Προετοιμασία μοντέλου CAD. Η γεωμετρία του εξαρτήματος ορίζεται σε λογισμικό 3D. Ανοχές. Γωνίες βύθισης. Θέσεις πύλης. Όλα ορίζονται σε αυτό το στάδιο.
- Ταχεία δημιουργία πρωτοτύπου. Δημιουργείται ένα φυσικό μοτίβο. Αυτό μπορεί να κατασκευαστεί από μέταλλο ή ρητίνη. Αλλά η ταχεία πρωτοτυποποίηση χύτευσης κενού συχνά χρησιμοποιεί τρισδιάστατα εκτυπωμένα μοτίβα. Αυτό εξαλείφει την ανάγκη για σκληρά εργαλεία για το ίδιο το μοτίβο. Ο χρόνος παράδοσης μειώνεται δραματικά. Αυτός είναι ο πυρήνας της χύτευσης πρωτοτύπων αλουμινίου.
- Προετοιμασία κεραμικού καλουπιού. Το σχέδιο επικαλύπτεται με κεραμικό πολτό. Σχηματίζονται πολλαπλά στρώματα. Το κέλυφος στεγνώνει και σκληραίνει. Το σχέδιο καίγεται. Το καλούπι είναι έτοιμο.
- Έκχυση μετάλλου με υποβοήθηση κενού. Το τηγμένο αλουμίνιο χύνεται στο καλούπι ενώ ο θάλαμος βρίσκεται υπό κενό. Το κενό τραβάει το μέταλλο σε λεπτές τομές. Αφαιρεί τις φυσαλίδες αερίου. Αυτό το βήμα καθορίζει την ποιότητα της ταχείας χύτευσης αλουμινίου.
- Ψύξη και αφαίρεση μούχλας. Το χυτό υλικό στερεοποιείται. Το κεραμικό κέλυφος αποσπάται. Το ακατέργαστο μέρος αποκαλύπτεται. Οι πύλες και οι ανυψωτήρες είναι ακόμα ενσωματωμένες.
- Μηχανική κατεργασία και φινίρισμα επιφανειών. Οι κρίσιμες επιφάνειες κατεργάζονται στις τελικές διαστάσεις. Οι ανοχές που δεν μπορεί να αντέξει η χύτευση κόβονται. Οι επιφάνειες γυαλίζονται ή επικαλύπτονται ανάλογα με τις ανάγκες.
Η χύτευση υπό κενό με τρισδιάστατα εκτυπωμένα μοτίβα είναι η σύγχρονη εκδοχή αυτής της διαδικασίας. Χωρίς μήτρες κεριού. Χωρίς μεταλλικά πρωτότυπα μοτίβα. Μόνο ένα τυπωμένο μοτίβο και ένα κεραμικό κέλυφος. Αυτό ακριβώς καθιστά την ταχεία πρωτοτυποποίηση μετάλλου πρακτική για εξαρτήματα αλουμινίου.
Η πλήρης ροή εργασίας από το CAD έως το τελικό προϊόν διαρκεί συνήθως δύο έως τρεις εβδομάδες. Αυτό είναι το πλεονέκτημα έναντι της σκληρής εργαλειομηχανής, η οποία διαρκεί μήνες. Για την ανάπτυξη προϊόντων, η ταχύτητα έχει σημασία. Επιτρέπει επαναληπτικές δοκιμές. Μειώνει τον κίνδυνο πριν από την έναρξη των εργαλείων παραγωγής. Αυτός είναι ο λόγος για τον οποίο η εργασία πρωτοτύπων χύτευσης αλουμινίου αυξάνεται στα τμήματα μηχανικών.
Τι είναι η ταχεία πρωτοτυποποίηση χύτευσης κενού;
Ο όρος συνδυάζει δύο ιδέες. Η ταχεία πρωτοτυποποίηση με χύτευση κενού σημαίνει τη χρήση χύτευσης μετάλλου με υποβοήθηση κενού για την ταχεία παραγωγή πρωτοτύπων. Χωρίς απαιτητικά εργαλεία. Χωρίς μεγάλους χρόνους παράδοσης. Λειτουργικά μεταλλικά μέρη σε εβδομάδες αντί για μήνες.
Χύτευση κενού έναντι παραδοσιακής πρωτοτυποποίησης
Η επιλογή της μεθόδου εξαρτάται από την ανάγκη. Κάθε προσέγγιση ταιριάζει σε διαφορετικό στάδιο ανάπτυξης.
| Μέθοδος | Υλικα | Καλύτερη Χρήση |
| 3D εκτύπωση | πλαστικό, ρητίνη | Μοντέλα εννοιών, οπτικές αξιολογήσεις |
| CNC μηχανική κατεργασία | Μπιγέτα αλουμινίου | Πρωτότυπα ακριβείας, αυστηρές ανοχές |
| Χύτευση κενού αλουμινίου | Πραγματικό κράμα αλουμινίου | Λειτουργικά πρωτότυπα, μηχανικές δοκιμές |
| Χύτευση | Μέρη παραγωγής | Παραγωγή μεγάλου όγκου |
Η τρισδιάστατη εκτύπωση δίνει μορφή. Η κατεργασία CNC δίνει ακρίβεια. Η χύτευση κενού αλουμινίου δίνει ιδιότητες υλικού. Η χύτευση υπό πίεση δίνει όγκο. Κάθε μέθοδος έχει τη θέση της.
Γιατί να συνδυάσετε τη χύτευση κενού με την ταχεία πρωτοτυποποίηση;
Ο συνδυασμός προσφέρει τέσσερα ξεχωριστά οφέλη.
- Ταχύτερη επικύρωση σχεδιασμού. Ένα χυτό αλουμινένιο εξάρτημα μπορεί να ελεγχθεί μηχανικά. Μπορούν να μετρηθούν η τάση, η κόπωση και η θερμική απόκριση. Τα δεδομένα είναι έγκυρα επειδή το υλικό είναι κατάλληλο για παραγωγή.
- Χαμηλότερη επένδυση σε εργαλεία. Δεν χρησιμοποιούνται χαλύβδινες μήτρες. Το καλούπι είναι κεραμικό, κατασκευασμένο από τυπωμένο μοτίβο. Το κόστος εργαλείων είναι ένα κλάσμα του κόστους εργαλείων παραγωγής. Εάν το σχέδιο αλλάξει, το μοτίβο ενημερώνεται ψηφιακά. Δεν υπάρχει εφάπαξ κόστος εργαλείων.
- Δοκιμές υλικών παρόμοιες με αυτές της παραγωγής. Το κράμα είναι το ίδιο με αυτό της παραγωγής. Οι μηχανικές ιδιότητες ταιριάζουν. Η θερμική συμπεριφορά ταιριάζει. Η απόκριση της επιφάνειας ταιριάζει. Οι δοκιμές σε πρωτότυπα εξαρτήματα χύτευσης αλουμινίου παρέχουν δεδομένα που μεταφράζονται άμεσα στην παραγωγή.
- Δυνατότητα σύνθετης γεωμετρίας. Λεπτά τοιχώματα. Εσωτερικά περάσματα. Υποσκαφές. Η ηλεκτρική σκούπα τραβάει το μέταλλο σε περίπλοκα σχήματα. Δεν υπάρχουν περιορισμοί έλξης που είναι τυπικοί στη χύτευση υπό πίεση.
Αυτά τα οφέλη καθιστούν την ταχεία πρωτοτυποποίηση χύτευσης κενού ένα πρακτικό βήμα στην ανάπτυξη προϊόντων. Βρίσκεται ανάμεσα σε μια τρισδιάστατη εκτύπωση πλαστικού και μια χύτευση σε παραγωγική διαδικασία. Παρέχει τον ελλείποντα κρίκο - πραγματικά μεταλλικά μέρη για πραγματικές δοκιμές πριν από τη δέσμευση σε εργαλεία μεγάλου όγκου. Αυτή είναι η πρόταση αξίας για την ταχεία χύτευση αλουμινίου. Μειώνει τον κίνδυνο. Επιταχύνει την ανάπτυξη. Παρέχει εμπιστοσύνη στον σχεδιασμό πριν από την επένδυση στην παραγωγή.
Η διαδικασία χύτευσης κενού αλουμινίου βήμα προς βήμα
Βήμα 1 — Δημιουργήστε το Ψηφιακό Σχεδιασμό
Η χύτευση κενού αλουμινίου ξεκινά σε CAD. Το μοντέλο καθορίζει τη γεωμετρία, το πάχος τοιχώματος και τις δομικές λεπτομέρειες. Προστίθενται γωνίες έλξης—συνήθως 2 έως 3 μοίρες. Ενσωματώνεται περιθώριο συρρίκνωσης. Το αλουμίνιο συρρικνώνεται περίπου 1.5% κατά τη στερεοποίηση. Ο σχεδιασμός πρέπει να αντισταθμίζει.
Βήμα 2 — Δημιουργήστε ένα γρήγορο πρωτότυπο μοτίβο
Μέθοδοι:
Το μοτίβο είναι το φυσικό μοντέλο του εξαρτήματος. Μπορεί να κατασκευαστεί από μέταλλο ή ρητίνη. Αλλά η ταχεία πρωτοτυποποίηση με χύτευση κενού βασίζεται σε μεθόδους πρόσθετων. Η τρισδιάστατη εκτύπωση SLA είναι συνηθισμένη. Λειτουργούν επίσης και άλλες διαδικασίες πρόσθετων.
Το σχέδιο δεν απαιτεί σκληρά εργαλεία. Η παραδοσιακή χύτευση με επένδυση θα χρειαζόταν μεταλλική μήτρα για την έγχυση κεριού. Αυτό διαρκεί εβδομάδες. Το τυπωμένο σχέδιο είναι έτοιμο σε λίγες μέρες. Αυτό είναι το κλειδί για γρήγορη χύτευση αλουμινίου.
Βήμα 3 — Κατασκευάστε το Καλούπι Επένδυσης
Το μοντέλο βυθίζεται σε κεραμικό πολτό και ένα λεπτό στρώμα σοβά επικαλύπτει την υγρή επιφάνεια. Ο κύκλος βύθισης και επίστρωσης επαναλαμβάνεται, δημιουργώντας σταδιακά πολλαπλά στρώματα υλικού. Μετά την εφαρμογή κάθε στρώσης, το κέλυφος στεγνώνει κατά το διάστημα μεταξύ των επιστρώσεων.
Μόλις το κέλυφος αποκτήσει επαρκές πάχος, το μοντέλο αφαιρείται. Στη συνέχεια, υποβάλλεται σε διαδικασία καύσης σε κλίβανο. Η τυπωμένη ρητίνη λιώνει και εξατμίζεται, αφήνοντας τελικά ένα κεραμικό κέλυφος. Σε αυτό το σημείο, το καλούπι είναι έτοιμο για χρήση σε χύτευση αλουμινίου υπό κενό.
Βήμα 4 — Χύτευση αλουμινίου υπό κενό στο καλούπι
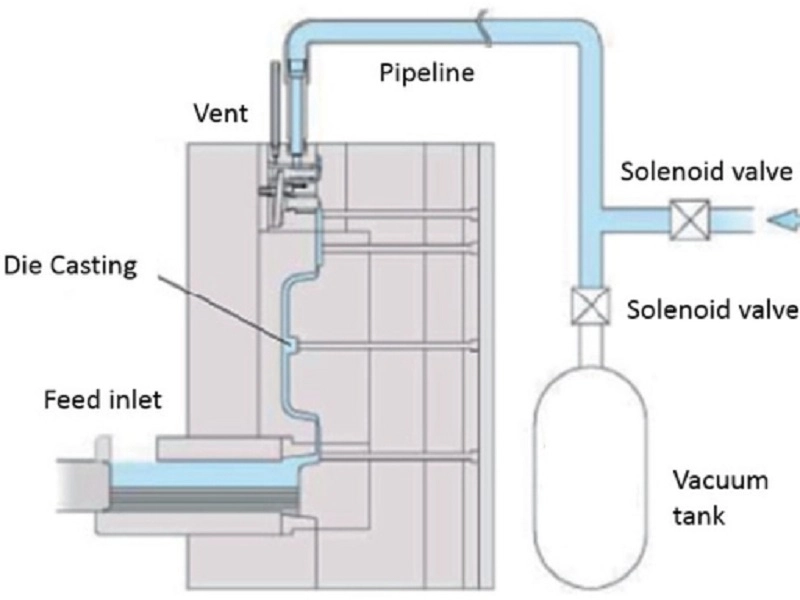
Το καλούπι τοποθετείται στον θάλαμο κενού. Ο χειριστής χύνει τηγμένο αλουμίνιο υπό συνθήκες κενού.
Το περιβάλλον κενού βοηθά στη βελτίωση της ροής του μετάλλου. Επιτρέπει στο λιωμένο αλουμίνιο να φτάσει σε περιοχές με λεπτά τοιχώματα που δεν μπορούν να καλυφθούν με χύτευση με αέρα και απομακρύνει τα διαλυμένα αέρια από το τήγμα πριν από τη στερεοποίηση. Το χυτό υλικό που προκύπτει έχει υψηλή πυκνότητα και αναπαράγει με ακρίβεια τις μικρές λεπτομέρειες.
Αυτό το βήμα καθορίζει την ποιότητα του πρωτοτύπου χύτευσης κενού αλουμινίου. Το πορώδες μειώνεται και οι μηχανικές ιδιότητες βελτιώνονται.
Βήμα 5 — Επεξεργασία μετά την επεξεργασία
Το κεραμικό κέλυφος αποσπάται. Το ακατέργαστο χυτό υλικό αποκαλύπτεται. Οι πύλες κόβονται.
Η κατεργασία CNC φέρνει τις κρίσιμες επιφάνειες στις τελικές διαστάσεις. Η θερμική επεξεργασία βελτιώνει τη μικροδομή και τις μηχανικές ιδιότητες. Το φινίρισμα της επιφάνειας προσθέτει αντοχή στη διάβρωση ή αισθητική ποιότητα. Η επιθεώρηση επαληθεύει τις διαστάσεις, την εσωτερική ποιότητα και την κατάσταση της επιφάνειας.
Αυτό ολοκληρώνει τη διαδικασία χύτευσης αλουμινίου σε κενό. Το τελικό εξάρτημα είναι έτοιμο για δοκιμή, συναρμολόγηση ή περαιτέρω ανάπτυξη. Ο πλήρης κύκλος από το CAD έως το τελικό εξάρτημα διαρκεί συνήθως δύο έως τρεις εβδομάδες. Αυτό είναι το πλεονέκτημα για την ταχεία πρωτοτυποποίηση μετάλλου. Το εξάρτημα είναι από πραγματικό μέταλλο. Το χρονοδιάγραμμα είναι συμπιεσμένο. Ο κίνδυνος μειώνεται.
Πλεονεκτήματα της χύτευσης κενού αλουμινίου για ταχεία πρωτοτυποποίηση
1. Δοκιμή υλικών πραγματικού αλουμινίου
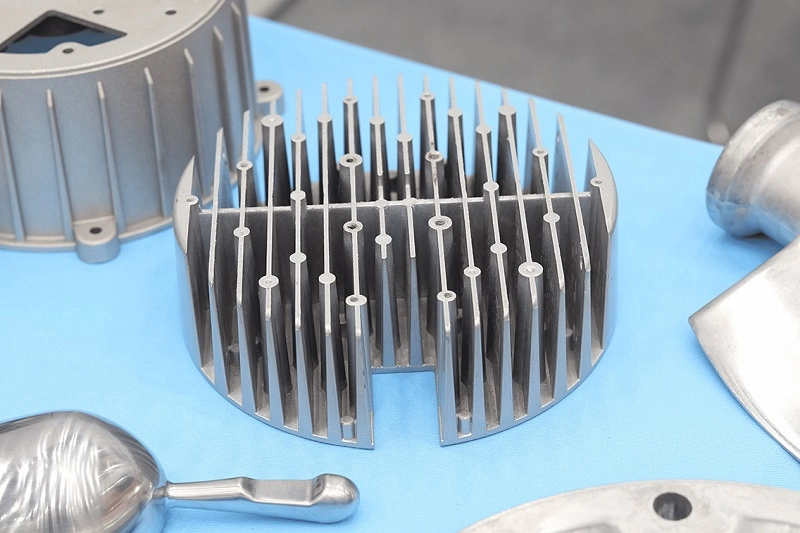
Τα πλαστικά πρωτότυπα έχουν περιορισμούς. Παρουσιάζουν διαφορετικά χαρακτηριστικά κάμψης, έχουν κακή θερμική αγωγιμότητα και τείνουν να σπάνε σε περιοχές όπου το μέταλλο θα υποστεί πλαστική παραμόρφωση. Η χύτευση κενού αλουμινίου λύνει αυτό το πρόβλημα. Τα εξαρτήματα είναι κατασκευασμένα από γνήσιο κράμα αλουμινίου και έχουν μηχανικές ιδιότητες συμβατές με εκείνες των εξαρτημάτων παραγωγής. Μετρήσεις όπως η αντοχή σε εφελκυσμό, η σκληρότητα και η απόκριση στην κόπωση πληρούν όλες τις απαιτήσεις.
Μπορούν να μετρηθούν οι θερμικές ιδιότητες. Η θερμική αγωγιμότητα, η θερμική διαστολή και η συμπεριφορά του θερμικού κύκλου είναι όλες ακριβείς. Μπορεί να πραγματοποιηθεί επικύρωση συγκόλλησης και κατεργασίας. Δεδομένου ότι χρησιμοποιείται το ίδιο υλικό με το τελικό εξάρτημα, το πρωτότυπο συμπεριφέρεται ακριβώς όπως το τελικό εξάρτημα.
2. Ταχύτερη ανάπτυξη σε σύγκριση με την παραδοσιακή χύτευση
Η παραδοσιακή χύτευση απαιτεί σκληρά καλούπια. Τα χαλύβδινα καλούπια χρειάζονται μήνες για να κατασκευαστούν και είναι δαπανηρά. Η ταχεία πρωτοτυποποίηση με χύτευση κενού παρακάμπτει αυτά τα βήματα. Τα μοντέλα παράγονται μέσω τρισδιάστατης εκτύπωσης, τα κεραμικά κελύφη μπορούν να ολοκληρωθούν μέσα σε λίγες ημέρες και τα εξαρτήματα μπορούν να χυτευθούν μέσα σε μία εβδομάδα.
Η μετάβαση από το σχεδιασμό CAD σε ένα φυσικό εξάρτημα είναι εξαιρετικά γρήγορη. Δεν χρειάζεται να κλειδώσετε ένα σχέδιο λόγω του μη ανακτήσιμου κόστους καλουπιού πριν από την επικύρωση του σχεδιασμού. Αυτός είναι ο λόγος για τον οποίο χρησιμοποιείται ευρέως η διαδικασία ταχείας χύτευσης αλουμινίου. Επιτρέπει την παραγωγή λειτουργικών χυτών βασισμένων σε ψηφιακά σχέδια, αποφεύγοντας παράλληλα τους μεγάλους κύκλους παραγωγής καλουπιών.
3. Δυνατότητα Σύνθετης Γεωμετρίας
Η τεχνολογία κενού διευκολύνει την πλήρωση κατασκευών με λεπτά τοιχώματα με πάχος τοιχώματος μόλις 1 mm. Μπορούν να χυτευθούν εσωτερικά κανάλια. Μπορούν να παραχθούν ελαφριές κατασκευές με νευρώσεις και χαρακτηριστικά πλέγματος. Οι ενσωματωμένες κατασκευές μειώνουν τον χρόνο συναρμολόγησης.
Αυτή η διαδικασία μπορεί να χειριστεί λεπτομέρειες που είναι απρόσιτες στην κατεργασία και δεν μπορούν να γεμιστούν με χύτευση υπό πίεση. Αυτό είναι το γεωμετρικό πλεονέκτημα της πρωτότυπης εργασίας χύτευσης αλουμινίου.
4. Αποδοτικότητα κόστους για παραγωγή χαμηλού όγκου
Το κόστος των καλουπιών αποτελεί σημαντικό εμπόδιο στη δημιουργία πρωτοτύπων μετάλλου, αλλά η χύτευση κενού αλουμινίου εξαλείφει αυτό το εμπόδιο. Τα κεραμικά καλούπια χρησιμεύουν ως εργαλεία παραγωγής και είναι λιγότερο ακριβά από τα χαλύβδινα καλούπια.
Αυτή η διαδικασία είναι κατάλληλη για παραγωγή μικρών παρτίδων, συμπεριλαμβανομένης της δημιουργίας πρωτοτύπων, των δειγμάτων μηχανικής και των παραγγελιών δοκιμαστικής παραγωγής μικρών παρτίδων. Για παραγγελίες με όγκο παραγωγής 50 έως 100 τεμάχια, το κόστος μονάδας παραμένει εντός αποδεκτού εύρους. Για μεγαλύτερους όγκους, η χύτευση υπό πίεση είναι πιο οικονομική.
Η παραγωγή μικρών παρτίδων εξαρτημάτων αλουμινίου μέσω χύτευσης κενού αποτελεί μια πρακτική προσέγγιση για την προπαραγωγή και τις δοκιμές. Γεφυρώνει το χάσμα μεταξύ της τρισδιάστατης εκτύπωσης μίας μονάδας και της παραγωγής χύτευσης σε πλήρη κλίμακα. Εδώ ακριβώς έγκειται η στρατηγική αξία της ταχείας δημιουργίας πρωτοτύπων αλουμινίου.
Χύτευση κενού αλουμινίου έναντι άλλων μεθόδων κατασκευής
Χύτευση κενού αλουμινίου έναντι κατεργασίας CNC
Και οι δύο μέθοδοι παράγουν μεταλλικά μέρη. Η διαδρομή είναι διαφορετική. Το αποτέλεσμα είναι διαφορετικό.
| Παράγοντας | Χύτευση κενού αλουμινίου | CNC μηχανική κατεργασία |
| Υλικα | Χυτό κράμα αλουμινίου | Μπίλετ αλουμινίου |
| Γεωμετρία | Εξαιρετικό για σύνθετα σχήματα | Περιορισμένη πρόσβαση λόγω εργαλείων |
| Κόστος εγκατάστασης | Χαμηλότερο κόστος εργαλείων | Υψηλότερος χρόνος κατεργασίας |
| Ακρίβεια | Καλή | Άριστη |
| Καλύτερος όγκος | Χαμηλό-μεσαίο | Χαμηλό-μεσαίο |
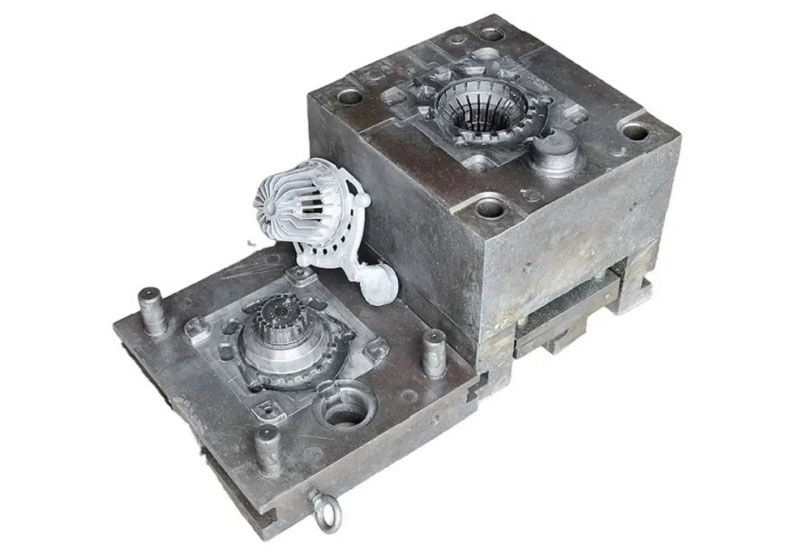
Η μηχανική κατεργασία ξεκινά με ένα συμπαγές μπλοκ. Κόβει υλικό. Τα σύνθετα εσωτερικά χαρακτηριστικά είναι δύσκολα ή αδύνατα. Η χύτευση κενού αλουμινίου ξεκινά με ένα καλούπι. Γεμίζονται σύνθετα σχήματα. Η γεωμετρία χυτεύεται, δεν κόβεται.
Για πρωτότυπα που απαιτούν πολύπλοκα εσωτερικά περάσματα ή λεπτά τοιχώματα, η χύτευση είναι η μόνη πρακτική οδός. Για εξαρτήματα με απλές γεωμετρίες και μικρές ανοχές, η μηχανική κατεργασία μπορεί να είναι πιο άμεση.
Χύτευση κενού αλουμινίου vs. 3D Εκτύπωση
Η τρισδιάστατη εκτύπωση παράγει πλαστικά ή ρητινώδη μέρη. Η ταχεία πρωτοτυποποίηση με χύτευση κενού παράγει μέταλλο.
Τα ίδια τα υλικά παρουσιάζουν αυθεντικές ιδιότητες. Τα χαρακτηριστικά συμπεριφοράς του χυτού αλουμινίου είναι σύμφωνα με εκείνα του μαζικά παραγόμενου αλουμινίου, ενώ τα τρισδιάστατα εκτυπωμένα εξαρτήματα δεν είναι. Έχουν διαφορετικά χαρακτηριστικά κάμψης και τρόπους αστοχίας και δεν μπορούν να υποστούν θερμική επεξεργασία όπως το μέταλλο.
Τα δεδομένα που ελήφθησαν από δοκιμές αντοχής τρισδιάστατα εκτυπωμένων εξαρτημάτων αντικατοπτρίζουν τις ιδιότητες του πλαστικού. Τα δεδομένα που ελήφθησαν από δοκιμές αντοχής πρωτοτύπων χυτευμένων αλουμινίου αντικατοπτρίζουν τις ιδιότητες του αλουμινίου. Αυτά τα αποτελέσματα ισχύουν για τη μαζική παραγωγή.
Τα χυτά μέρη έχουν καλύτερο φινίρισμα επιφάνειας. Τα κεραμικά κελύφη μπορούν να αναπαράγουν μικρές λεπτομέρειες. Η ηλεκτρική σκούπα τραβάει το μέταλλο μέσα στο καλούπι, με αποτέλεσμα μια λεία επιφάνεια. Από την άλλη πλευρά, τα τρισδιάστατα εκτυπωμένα μέρη έχουν γραμμές στρώσεων και απαιτούν μετεπεξεργασία.
Χύτευση κενού αλουμινίου έναντι χύτευσης με μήτρα
Η χύτευση υπό πίεση είναι κατάλληλη για μαζική παραγωγή. Τα χαλύβδινα καλούπια είναι ακριβά και έχουν μεγάλους χρόνους παράδοσης. Ωστόσο, το κόστος μονάδας είναι χαμηλό για παραγωγή μεγάλου όγκου.
Η χύτευση κενού αλουμινίου προορίζεται για πρωτότυπα και μικρούς όγκους. Τα κεραμικά καλούπια είναι φθηνά και έχουν σύντομους χρόνους παράδοσης, αλλά το κόστος μονάδας είναι υψηλότερο.
Η χύτευση υπό κενό υποστηρίζει επαναλήψεις σχεδιασμού. Η απλή τροποποίηση του ψηφιακού μοντέλου επιτρέπει την παραγωγή ενός νέου καλουπιού μέσα σε λίγες ημέρες. Αντίθετα, η χύτευση υπό πίεση κλειδώνει το σχέδιο σε ένα χαλύβδινο καλούπι, καθιστώντας τις τροποποιήσεις δαπανηρές και χρονοβόρες.
Η ταχεία χύτευση αλουμινίου είναι η ιδανική επιλογή όταν ο σχεδιασμός δεν έχει ακόμη οριστικοποιηθεί. Η χύτευση υπό πίεση είναι η καλύτερη επιλογή όταν ο σχεδιασμός έχει οριστικοποιηθεί και ο όγκος παραγωγής επαρκεί για να δικαιολογήσει το κόστος του καλουπιού.
Η σύγκριση δείχνει ότι κάθε μέθοδος έχει τη θέση της. Η ταχεία πρωτοτυποποίηση μετάλλου με χρήση χύτευσης κενού γεφυρώνει το χάσμα μεταξύ της τρισδιάστατης εκτύπωσης και των καλουπιών μαζικής παραγωγής. Παρέχει πραγματικά μεταλλικά μέρη για πρακτικές δοκιμές σε λογικό κόστος και εντός εύλογου χρονικού πλαισίου. Εκεί έγκειται η αξία της.
Συνεργαστείτε με την NOBLE για χύτευση κενού αλουμινίου και ολοκληρωμένες λύσεις κατασκευής
Για την παραγωγή πρωτοτύπων αλουμινίου υψηλής ποιότητας, η διαδικασία χύτευσης από μόνη της δεν είναι αρκετή. Κάθε στάδιο είναι κρίσιμο: αξιολόγηση σχεδιασμού, επιλογή υλικού, κατασκευή, επεξεργασία επιφάνειας και συναρμολόγηση. Κάθε βήμα επηρεάζει την απόδοση και την αξιοπιστία του προϊόντος.
Στην NOBLE, προσφέρουμε ολοκληρωμένες λύσεις κατασκευής για μεταλλικά και πλαστικά εξαρτήματα. Βοηθάμε τους πελάτες μας να μετατρέψουν τις ιδέες τους σε προϊόντα έτοιμα για παραγωγή. Η εξειδίκευσή μας εκτείνεται πέρα από την κατασκευή. Υποστηρίζουμε ολόκληρη τη διαδικασία ανάπτυξης προϊόντων - από την υποστήριξη σχεδιασμού και τη δημιουργία πρωτοτύπων έως την κατεργασία ακριβείας, τον ποιοτικό έλεγχο και τη συναρμολόγηση.
Ολοκληρωμένες δυνατότητες κατασκευής από το σχεδιασμό έως Συνέλευση
Η NOBLE προσφέρει μια ολοκληρωμένη γκάμα υπηρεσιών για την υποστήριξη διαφορετικών σταδίων ανάπτυξης προϊόντων, όπως:
- Υποστήριξη σχεδιασμού προϊόντων και ανάλυση σχεδιασμού για κατασκευή (DFM)
- Γρήγορη δημιουργία πρωτοτύπων και παραγωγή χαμηλού όγκου
- Επεξεργασία μετάλλων και μηχανική κατεργασία ακριβείας
- Λύσεις για την κατασκευή πλαστικών
- Φινίρισμα επιφανειών και δευτερεύουσες εργασίες
- Συναρμολόγηση εξαρτημάτων και ενσωμάτωση τελικού προϊόντος
Συνδυάζοντας την υποστήριξη μηχανικής με την τεχνογνωσία κατασκευής, η NOBLE βοηθά τους πελάτες να μειώσουν τον χρόνο ανάπτυξης, να βελτιστοποιήσουν τον σχεδιασμό εξαρτημάτων και να απλοποιήσουν τη διαχείριση της εφοδιαστικής αλυσίδας.
Συστήματα Διαχείρισης Ποιότητας και Πιστοποιήσεις Βιομηχανίας
Η ποιότητα είναι ενσωματωμένη σε κάθε στάδιο της παραγωγικής διαδικασίας της NOBLE. Τα συστήματα διαχείρισης ποιότητας που διαθέτουμε έχουν σχεδιαστεί για να διασφαλίζουν τη συνέπεια, την ιχνηλασιμότητα και τη συνεχή βελτίωση σε όλη την παραγωγή.
ISO 9001:2015 : Αυτή η πιστοποίηση καταδεικνύει τη δέσμευσή μας για δομημένη διαχείριση ποιότητας, έλεγχο διεργασιών και συνεχή βελτίωση σε όλες τις παραγωγικές δραστηριότητες.
ISO 13485:2016 : Αυτή η πιστοποίηση υποστηρίζει την ικανότητά μας να κατασκευάζουμε εξαρτήματα για ιατρικές εφαρμογές όπου οι αυστηροί έλεγχοι ποιότητας, η τεκμηρίωση και η αξιοπιστία των διαδικασιών είναι απαραίτητοι.
Αυτές οι πιστοποιήσεις παρέχουν στους πελάτες την σιγουριά ότι τα έργα τους διαχειρίζονται σύμφωνα με διεθνώς αναγνωρισμένα πρότυπα ποιότητας.
Συχνές ερωτήσεις: Σχετικά με την ταχεία πρωτοτυποποίηση χύτευσης κενού αλουμινίου
Είναι η χύτευση κενού αλουμινίου κατάλληλη για ταχεία πρωτοτυποποίηση;
Ναι. Ειδικά όταν οι μηχανικοί χρειάζονται λειτουργικά εξαρτήματα αλουμινίου χωρίς να επενδύουν σε καλούπια παραγωγής. Η διαδικασία αυτή παράγει γρήγορα πραγματικά μεταλλικά πρωτότυπα. Καλύπτει το κενό μεταξύ των πλαστικών τρισδιάστατων εκτυπώσεων και των ολοκληρωμένων εργαλείων παραγωγής.
Πόσο γρήγορα μπορούν να παραχθούν πρωτότυπα χύτευσης κενού αλουμινίου;
Το χρονοδιάγραμμα εξαρτάται από τη γεωμετρία του εξαρτήματος και τη μέθοδο χύτευσης. Τα απλά σχήματα είναι πιο γρήγορα. Οι σύνθετες γεωμετρίες απαιτούν περισσότερο χρόνο. Αλλά τα γρήγορα πρότυπα πρωτοτύπων - εκτυπώσεις SLA ή μηχανικά επεξεργασμένα πρωτότυπα - μειώνουν σημαντικά τον χρόνο παράδοσης. Ένα τυπικό έργο, από το CAD έως το τελικό εξάρτημα, διαρκεί δύο έως τρεις εβδομάδες.
Ποια κράματα αλουμινίου μπορούν να χυτευθούν υπό κενό;
Το A356 είναι συνηθισμένο. Προσφέρει καλή χυτευσιμότητα και μηχανικές ιδιότητες. Χρησιμοποιούνται επίσης κράματα Al-Si. Παρέχουν εξαιρετική ρευστότητα και αντοχή στη διάβρωση. Τα περισσότερα συστήματα κραμάτων αλουμινίου που είναι κατάλληλα για χύτευση επένδυσης λειτουργούν με χύτευση αλουμινίου σε κενό αέρος. Το συγκεκριμένο κράμα εξαρτάται από τις απαιτήσεις της εφαρμογής - αντοχή, ολκιμότητα ή θερμική αγωγιμότητα.
Είναι η χύτευση κενού αλουμινίου καλύτερη από CNC μηχανική κατεργασία?
Η απάντηση εξαρτάται από τέσσερις παράγοντες.
- Η γεωμετρία έχει σημασία. Η χύτευση χειρίζεται πολύπλοκα εσωτερικά σχήματα. Η μηχανική κατεργασία δεν μπορεί να τα φτάσει.
- Η ποσότητα έχει σημασία. Για μικρούς όγκους, και οι δύο είναι βιώσιμες. Για μεγάλους όγκους, η χύτευση μπορεί να είναι πιο οικονομική.
- Η απαιτούμενη αντοχή έχει σημασία. Τα χυτά κράματα έχουν διαφορετικές ιδιότητες από τα σφυρήλατα κράματα. Ο σχεδιασμός πρέπει να προσαρμόζεται.
- Οι απαιτήσεις επιφάνειας έχουν σημασία. Η κατεργασία παράγει πιο λείες επιφάνειες. Η χύτευση μπορεί να απαιτεί δευτερεύον φινίρισμα.
Η χύτευση υπό κενό, η ταχεία πρωτοτυποποίηση και η κατεργασία CNC δεν ανταγωνίζονται. Είναι συμπληρωματικές. Η χύτευση παράγει το σχεδόν καθαρό σχήμα. Η κατεργασία φέρνει τις κρίσιμες επιφάνειες σε τελική ανοχή. Η σωστή επιλογή εξαρτάται από το εξάρτημα και τους στόχους του έργου.







