
Hvad er CNC-bearbejdning af magnesiumlegering
CNC-bearbejdning af magnesiumlegeringer refererer til processen med at bruge computerstyrede værktøjsmaskiner til at skære, forme og færdiggøre komponenter fremstillet af magnesiumbaserede legeringer. Denne metode muliggør præcis, repeterbar og effektiv fremstilling af letvægts magnesiumdele, der anvendes i industrier som luftfart, bilindustrien, medicin og elektronik.
Fordele ved CNC-bearbejdning af magnesiumlegeringer
Selvom CNC-bearbejdning af magnesiumlegeringer er meget risikabelt, er magnesiumlegeringer, så længe vi følger sikkerhedsretningslinjerne, CNC-bearbejdningsmaterialer. Vigtigst af alt er magnesiumlegeringer ideelle materialer til CNC-bearbejdning på grund af deres lette egenskaber, fremragende overfladefinish og overlegne bearbejdningsydelse.
1. Letvægtsmateriale :
Magnesium er det letteste strukturmetal, der anvendes til bearbejdning, med en densitet på omkring to tredjedele af aluminiums. Dette gør det ideelt til komponenter, hvor vægtreduktion er afgørende (f.eks. luftfart, bilindustrien).
2. Fremragende bearbejdelighed :
Magnesiumlegeringer har lave skærekræfter og god spåndannelse, hvilket gør dem nemme og hurtige at bearbejde. De forårsager mindre værktøjsslid sammenlignet med hårdere metaller som titanium eller rustfrit stål.
Højhastighedsbearbejdning er mulig, hvilket reducerer cyklustiderne.
3. Højt styrke-til-vægt-forhold :
Selvom magnesiumlegeringer er lette, tilbyder de god mekanisk styrke, især til ikke-bærende strukturelle komponenter.
4. God termisk og elektrisk ledningsevne :
Denne egenskab gør magnesium velegnet til elektroniske kabinetter, køleplader og komponenter til termisk styring.
5. Fremragende overfladefinish :
CNC-bearbejdede magnesiumkomponenter kræver ofte minimal efterbehandling på grund af den glatte overfladefinish, der opnås under bearbejdningen.
6. Genanvendelighed :
Magnesium er meget genanvendeligt, hvilket gør det til et miljøvenligt valg til bæredygtige produktionspraksisser.
7. Vibrationsdæmpning :
Magnesiumlegeringer har god dæmpningskapacitet, hvilket hjælper med at reducere støj og vibrationer i mekaniske systemer, hvilket forbedrer ydeevne og komfort i slutbrugsapplikationer (f.eks. instrumentbrætter i biler, paneler i luftfart).
8. Kompatibilitet med belægninger :
Magnesiumoverflader er meget modtagelige for overfladebehandlinger (anodisering, maling, galvanisering), hvilket forbedrer korrosionsbestandigheden og den æstetiske finish.
9. Kortere cyklustider :
Kombinationen af hurtig materialefjernelse og lavere værktøjsslid muliggør kortere produktionstider, hvilket fører til øget produktivitet i CNC-operationer.
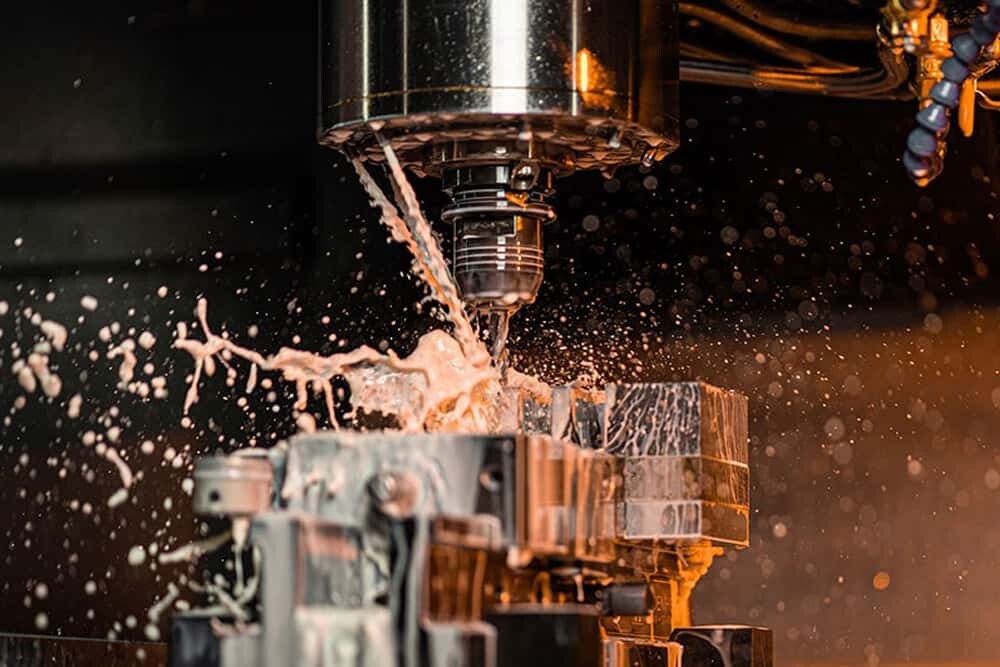
Risici og løsninger ved bearbejdning af magnesiumlegeringer
🔥1. Brand- og eksplosionsfare
Magnesium er meget brandfarligt, især i form af fine spåner, støv eller pulver.
Tørbearbejdning, høje spindelhastigheder eller dårlig spånfjernelse kan øge brandrisikoen.
Magnesiumbrande brænder ved meget høje temperaturer og kan ikke slukkes med vand – det kan forårsage voldsomme reaktioner.
Tilsvarende løsninger :
Brug ikke-brandbare skærevæsker (undgå vandbaserede kølemidler, medmindre andet er specifikt godkendt).
Hav en klasse D brandslukker (metalbrandstype) i nærheden.
Design til effektiv spånafgang og minimeret støvophobning.
Brug vådbearbejdning, når det er passende, eller oprethold korrekt ventilation og spånopsamlingssystemer.
Har du nogensinde brugt vand til at slukke en magnesiumbrand? Når der opstår en magnesiumbrand under magnesiumforarbejdning, anbefales det ikke at bruge vand til at slukke branden. Dette er ikke ideelt, da brug af vand kun vil forværre branden.
🛠️2. Slid og skader på værktøj
Selvom magnesium er let at skære, kan forkert værktøjsvalg eller for høj tilspænding/hastighed forårsage ophobning eller rivning, hvilket fører til for tidligt værktøjsslid eller overfladeskade.
Tilsvarende løsninger :
Brug skarpe hårdmetal- eller belagte værktøjer.
Optimer skæreparametrene (lav tilspænding og moderat hastighed) for rene snit.
🌬️3. Støvdannelse og luftvejsrisiko
Bearbejdning kan skabe fine luftbårne partikler, der udgør en risiko for luftvejene og øger brandfaren.
Tilsvarende løsninger :
Brug passende ventilation og støvudsugningssystemer.
Udstyr operatører med passende åndedrætsværn i dårligt ventilerede miljøer.
🌧️4. Korrosionsmodtagelighed
Magnesiumlegeringer er mere tilbøjelige til korrosion end aluminium eller rustfrit stål, især i fugtige eller salte miljøer.
Tilsvarende løsninger :
Påfør beskyttende belægninger, anodisering eller passivering efter bearbejdning.
Minimér eksponering for fugt under opbevaring og håndtering.
⚖️5. Dimensionel ustabilitet
Magnesium har en høj termisk udvidelseskoefficient, hvilket betyder, at det kan blive deformt med varmeophobning under bearbejdning.
Tilsvarende løsninger :
Brug kølemidler eller kontrollerede skærestrategier for at minimere varme.
Tillad efterbehandling med ældning eller stressaflastning, hvis præcision er afgørende.
🧩6. Begrænset udvalg af legeringer
Ikke alle magnesiumlegeringer er egnede til alle anvendelser; nogle har begrænset mekanisk styrke eller dårlig korrosionsbestandighed.
Tilsvarende løsninger :
Vælg den rigtige legering baseret på anvendelsen (f.eks. AZ31, AZ91, AM60 til generel brug).
Ikke alle magnesiumlegeringer er egnede til alle anvendelser; nogle har begrænset mekanisk styrke eller dårlig korrosionsbestandighed.
Tilsvarende løsninger :
Vælg den rigtige legering baseret på anvendelsen (f.eks. AZ31, AZ91, AM60 til generel brug).
⏱️7. Kort værktøjslevetid under uegnede forhold:
Hvis der anvendes forkerte bearbejdningsparametre, kan magnesium forårsage vibrationer eller vibrationer, hvilket reducerer værktøjets levetid og påvirker finishkvaliteten.
Tilsvarende løsninger :
Det er bedst at bruge hårdmetalværktøj, fordi de bevarer hårdheden selv ved høje temperaturer, hvilket forlænger levetiden og reducerer risikoen for gnister, der forårsager antændelse.
✅Oversigt over risikoløsninger for magnesiumlegering Bearbejdning
| Risici | Løsningsstrategier |
| Brandfare | Brug klasse D-slukkere, spånkontrol og vandfri kølemidler |
| Støv og eksplosion | Brug udsugningssystemer, personlige værnemidler og korrekt rengøring |
| Korrosion | Påfør belægninger og opbevar dem korrekt |
| Slid på værktøj | Brug skarpe værktøjer, korrekt fremføring/hastighed |
| Dimensionel ustabilitet | Håndter varme, brug kølemidler |
| Eksponering for luftvejene | Personlige værnemidler + god ventilation |
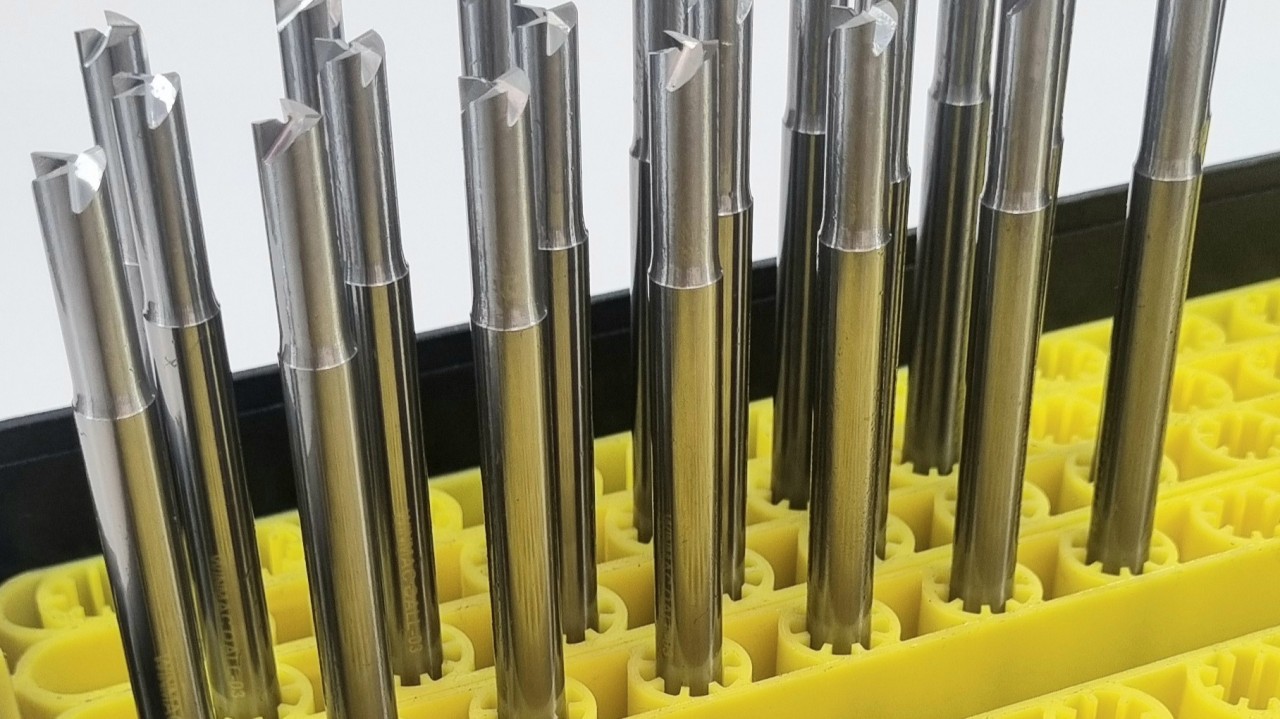
Valg af værktøj til bearbejdning af magnesiumlegeringer
Det er afgørende at vælge de rigtige værktøjer til bearbejdning af magnesiumlegeringer for at opnå resultater af høj kvalitet, opretholde sikkerheden og maksimere effektiviteten. Magnesium er relativt blødt og let at bearbejde, men værktøjsvalget skal stadig tage højde for dets unikke egenskaber, især dets brandbarhed og tendens til at danne kanter eller danne ophobede kanter under dårlige forhold.
1. Værktøjsmateriale :
| Værktøjsmateriale | Egnethed | Noter |
| Karbid (Cementeret karbid) | ✅ Fremragende | Bedste valg til højhastighedsbearbejdning, fremragende slidstyrke |
| Højhastighedsstål (HSS) | ✅ God (til arbejde ved lav hastighed) | Mere overkommelig, men slides hurtigere |
| Belagt hårdmetal (TiAlN, TiN, DLC) | ✅ Fremragende | Reducerer friktion og slid, forbedrer varmebestandigheden |
| Polykrystallinsk diamant (PCD) | ✅ Fremragende (til efterbehandling) | Ideel til højpræcisions- eller slibende operationer |
Bemærk: Magnesiums lave hårdhed muliggør en bred vifte af værktøj, men skarphed og kantintegritet er afgørende for at forhindre spånsvejsning og udtværing.
2. Værktøjsgeometri
- Skarpe skærekanterForhindrer udtværing af materialet og reducerer varme.
- Store hældningsvinkler (Positiv spåndannelse): Forbedrer spåndannelse og reducerer skærekræfter.
- Høje skruevinklerForbedrer spånafgang ved boring og fræsning.
- Store reliefvinklerHjælper med at minimere værktøjsgnidning og friktion.
- Polerede værktøjsoverfladerReducerer spånvedhæftning og forbedrer overfladefinishen.
3. Værktøjsgeometri
- CNC-drejning: Hårdmetal skær med positiv hældning, skarpe kanter
- CNC fræsning: Solide hårdmetal-pindfræsere, højspiraldesign
- CNC boring: Splitpoint HSS- eller hårdmetalbor, peckborestrategi anbefales
- CNC-tapping: Spiralspidsgevindtappe, helst HSS med god spånafgang
- CNC boringSkarpe hårdmetalborestænger med høje frivinkler
4. Skærevæsker / Smøring
-
-
-
Tørbearbejdning er almindelig for magnesium på grund af dets lave skæremodstand
-
Brug luftblæsning eller inert gas til at fjerne spåner og afkøle værktøj
-
Hvis smøring er nødvendig, skal der anvendes ikke-vandbaserede, brandhæmmende væsker (f.eks. mineraloliebaserede eller esterbaserede kølevæsker)
-
-
5. Overvågning af værktøjsslid:
Magnesium forårsager relativt lav værktøjsslid, men der kan stadig dannes ophobede kanter.
Vær opmærksom på overfladeruhed eller øgede skæretemperaturer – disse kan være tegn på sløvhed eller forkert spånfjernelse.
6. Magnesiumbearbejdning sammenlignet med andre materialer:
| Metal | At blive ru | Drejning Finish | Fræsning 100 mm fræser 1 mm snit | Boring (5-10 mm bor) m/min | |
| Magnesium | Op til 1200 | 1800-2400 | 200-500 | 150-500 | |
| Støbejern | 30-90 | 60-120 | 15-20 | 10-40 | |
| Aluminium | 75-750 | 120-1200 | 200-300 | 60-400 | |
| Stål | 40-200 | 60-300 | 20-25 | 15-30 |
Magnesiumlegering er det letteste metalstrukturmateriale, med en specifik tyngdekraft på kun 1.8, henholdsvis 2/3 af aluminium og 1/4 af jern, men styrken er så høj som 133, ikke mindre end aluminium, med stærk anti-stød, anti-elektromagnetisk, termisk ledningsevne, elektrisk ledningsevne og andre fremragende ydeevne, og kan genbruges fuldt ud uden forurening.
Magnesiumlegering, som det letteste metalmateriale, kombineret med dens høje specifikke styrkegrad, gode vibrationsafledning og evnen til at modstå stødbelastninger bedre end aluminiumlegering, bringer enorme vægtreduktionsfordele og betydelig forbedring af flys kamppræstationer til luftfart. Almindeligt anvendt i landingsudstyr til fly, luger, forstærkninger, motordele, propeller, direkte struktur osv.
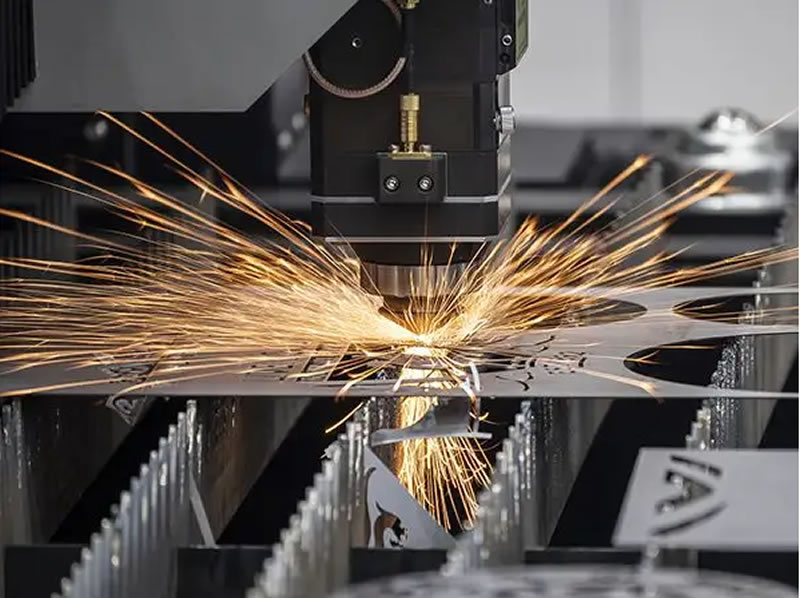
Elektroniske produkter og transport samt andre områder, der kræver lette materialer, spiller også en betydelig rolle. Magnesiumlegeringsmaterialets 3C elektroniske produktkvalitet er lettere, blankt og har en god farve og kan imødekomme folks personlige æstetik. Samtidig opfylder genanvendeligheden også nutidens samfunds krav til miljøbeskyttelse. Ud over produktionen af bærbare computere, Walkman og digitale kameraer ved hjælp af en magnesiumlegering er de fleste af de tre hovedprodukter inden for militærcomputere, kommunikationsudstyr såsom mobiltelefoner, fjernsyn, plasmaskærme, harddiske, avanceret audiovisuelt udstyr og -udstyr, audiovisuelt udstyr, LED og anden belysning også blevet flittigt anvendt.
Magnesiumlegeringens gode biokompatibilitet og nedbrydelighed gør den til et populært studie inden for det medicinske område, hvilket tiltrækker flere og flere forskeres opmærksomhed i ind- og udland. Magnesium er et af de almindelige sporstoffer i menneskekroppen, som er involveret i næsten alle metaboliske processer i kroppen. Dets gode mekaniske egenskaber, der ligger meget tæt på det menneskelige knogleelasticitetsmodul, kan reducere den negative reaktion forårsaget af uoverensstemmelsen i elasticitetsmodulet mellem implantatet og det menneskelige knoglevæv og dermed fremme heling af knoglevæv. Det er bionedbrydeligt og undgår smerte og mental stress ved sekundær kirurgisk fjernelse af magnesiumlegeringen.
Ved at kombinere alle disse egenskaber skabes et miljøvenligt materiale, der er lettere, stærkere og mere udbredt end aluminium.
Hvor kommer magnesium og magnesiumlegeringer fra?
Magnesium er et af de ti mest udbredte grundstoffer i naturen (magnesium er det ottende mest udbredte grundstof i jordskorpen og tegner sig for omkring 2% af massen, og er også det niende mest udbredte grundstof i universet).
Den nuværende metode til magnesiumsmeltning har to hovedprocesser: en elektrolytisk metode og siliciumvarmemetoden.
1. Med ferrosilicium på termisk reduktion af magnesiumoxid produceret fra karbonatmalm ved kalcinering, kaldes denne metode termisk reduktionsmetoden (også kendt som Lijiang-metoden). Lijiang-metoden er en mere typisk metode til fremstilling af magnesiummetal. Metoden kræver råmaterialer som dolomitmalm, fluorit, silicamalm, koks og affaldsjern. I produktionsprocessen vil dolomitmalmen blive kalcineret i roterovnen for at producere albit, derefter vil den blive knust, derefter vil fluoritten blive knust, og blandingen af begge vil blive hældt i blandekuglen, og silicamalmen, koksen og skrotjernet vil blive hældt i den elektriske lysbueovn til reaktion og derefter knust for at producere ferrosiliciumpulver, som vil blive hældt i kuglefremstillingsmaskinen med blandingen i blanderen, og derefter hældt i reduktionsovnen og tilsat pellet indeholdende ferrosilicium og fluorit. Efter reduktionsreaktionen vil magnesiumkrystaller blive produceret, som derefter smeltes og renses for at producere magnesiummetal. Produktionstiden for denne metode er ca. 10 timer. Dens proces er opdelt i næsten tre faser, herunder forvarmningsperioden, lavvakuumopvarmningsperioden og højvakuumopvarmningsperioden.
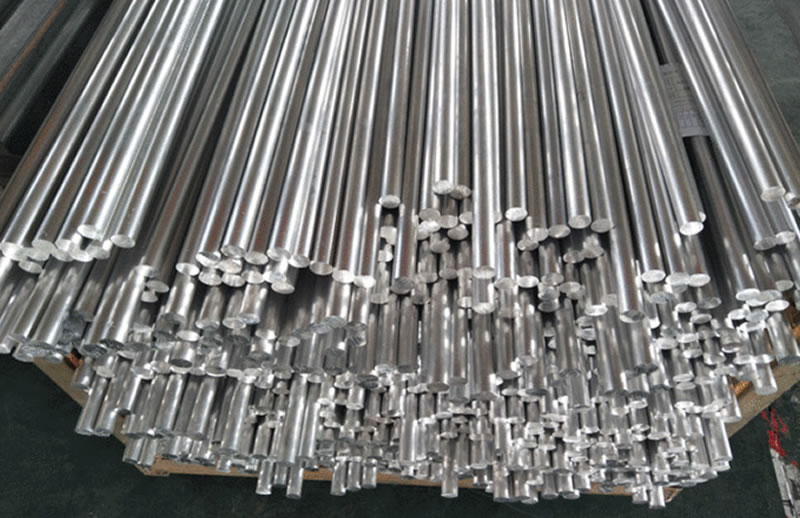
2. Fra spinellen, saltlagen eller havvandet vil magnesiumchloridopløsningen blive dehydreret eller bagt, efterfulgt af elektrolyse; denne metode kaldes elektrolysemetoden; elektrolysemetodens princip for magnesiumraffinering er elektrolyse af smeltet vandfrit magnesiumchlorid ved høj temperatur, så det nedbrydes til magnesiummetal og klorgas. Elektrolysemetoden er en meget lovende metode til magnesiumraffinering på grund af dens avancerede produktionsproces og lave energiforbrug. I øjeblikket produceres mere end firs procent af magnesiummetal i udviklede lande ved elektrolysemetoden. Magnesiumlegeringer dannes ved at tilsætte andre elementer til det raffinerede magnesiummetal. De mest almindelige magnesiumlegeringer er plader, billets, stænger, rør, ark, stænger og tråde. De skæres derefter i forskellige former og størrelser og sendes til en anden virksomhed eller producent, som forarbejder dem til forskellige produkter.
Hvilke typer magnesiumlegeringer kan opdeles i?
Som vi alle ved, er en magnesiumlegering baseret på magnesiummetal; gennem tilsætning af nogle andre elementer og dannelsen af legeringen, er de tilsatte legeringselementer i magnesiumlegeringen hovedsageligt AL, Zn, Mn, Si, x, Cu, Li og en del af gruppen af sjældne jordarter osv. Magnesiumlegeringer kan klassificeres efter legeringssammensætningen, men også efter magnesiumlegeringens forarbejdningsmetoder og ydeevne, der anvendes til klassificering. Magnesiumlegeringer kan opdeles i følgende tre.
1. I henhold til klassificeringen af magnesiumlegeringens sammensætning.
Ifølge den kemiske sammensætning, baseret på de fem primære legeringselementer Mn, Al, Zn, Zr og sjældne jordklodser, kan de opdeles i Mg-Mn, Mg-AL-Mn, Mg-Al-Zn-Mn, Mg-Zr, Mg-Zn-Zr, Mg-Re-Zr, Mg-Ag-Re-Zr, Mg-Y-Re-Zr.
2. Klassificering af magnesiumlegeringer i henhold til forarbejdningsmetoden.
Magnesiumlegering kan, ifølge forarbejdningsmetoder, simpelt opdeles i tre kategorier: støbning af magnesiumlegering, deformation af magnesiumlegering og varmbelægning af magnesiumlegering. Blandt disse er støbning og deformation almindeligvis anvendt i to kategorier. Disse to typer legeringer har store forskelle i sammensætning og metallurgisk organisering. Støbning af magnesiumlegering bruges hovedsageligt til trykstøbning af transportudstyr, maskiner, elektriske og elektroniske produkter og andre reservedele. Trykstøbte emner af magnesiumlegering har høj støbeeffektivitet, fremragende overfladekvalitet, fin og ensartet kornstruktur, der kan producere emner med tynd vægtykkelse og kompleks form. Transformation af magnesiumlegering bruges hovedsageligt til smedning og ekstrudering. Høj styrke og plasticitet er meget god.
3. Klassificering i henhold til magnesiumlegeringens ydeevne og anvendelse.
Den kan opdeles i krybebestandig magnesiumlegering, magnesiumlegeringsform, slidbestandig magnesiumlegering, korrosionsbestandig magnesiumlegering og strukturel magnesiumlegering.
Hvilke typer magnesiumlegeringer bruges i CNC-bearbejdning?
Ifølge klassificeringen af støbeprocessen kan magnesiumlegeringer opdeles i støbt magnesiumlegering og deformeret magnesiumlegering; der er store forskelle i sammensætning og organisatoriske egenskaber.
1. CNC-bearbejdning af støbning af magnesiumlegering.
Støbning af magnesiumlegeringer er baseret på magnesium, hvor legeringselementerne forbindes for at danne en magnesiumlegering, der er egnet til produktion af dele ved hjælp af støbemetoden. Den mest almindeligt anvendte magnesiumlegering er støbning af magnesiumlegeringer. Støbemetoden for magnesiumlegeringer omfatter hovedsageligt sandstøbning, metalstøbning, ekstruderingsstøbning og fusionsstøbning. Støbning af magnesiumlegeringer anvendes hovedsageligt i bildele, maskindele, dæksler, elektriske komponenter osv. Støbning af magnesiumlegeringer er mere baseret på trykstøbningsprocessen, og dens vigtigste proceskarakteristika er høj produktionseffektivitet, høj præcision og god støbegodskvalitet osv.
2. Deformeret CNC-bearbejdning af magnesiumlegering.
Selvom den nuværende mængde støbt magnesiumlegering er større end mængden af magnesiumlegering, kan deformation af magnesiumlegering reducere organisatoriske defekter, opnå højere styrke, bedre duktilitet og forskellige mekaniske egenskaber og kan opfylde anvendelsesbehovene for forskellige tekniske strukturelle dele. De vigtigste deformationsmetoder for magnesiumlegeringer er ekstrudering, valsning og smedning. Deformerede magnesiumlegeringer er det mest anvendte materiale i CNC-bearbejdning af magnesiumlegeringer. Dette skyldes deres overlegne mekaniske egenskaber og strukturelle integritet sammenlignet med støbte legeringer. De er lettere at bearbejde, har en bedre overfladefinish og har mindre slid på skæreværktøjernes kanter.
3. Forarbejdningstyper af magnesiumlegeringer:AZ31: God bearbejdningsydelse, universalformål.
AZ91: Høj styrke, korrosionsbestandighed.
AM60: Fremragende energiabsorptionsevne, anvendes til bildele.
Hvad er de almindelige CNC-bearbejdningsprocesser for magnesiumlegeringer?
1. CNC-fræsemaskine magnesiumlegering CNC-bearbejdning:
CNC-fræsemaskine er den mest almindelige og alsidige metode til bearbejdning af magnesiumlegeringsdele. Maskinen bruger et roterende skæreværktøj til at skære materiale effektivt og præcist fra en stationær materialeblok.
CNC-fræsemaskiner kan bruges til at bearbejde flade overflader, indvendige og udvendige konturer, huller, gevind osv. på dele. De flade konturer af delen bearbejdes med toakset kobling, og delens rumlige overflader bearbejdes med to-og-en-halv, tre-akset eller flerakset kobling. Ud fra fordelingsegenskaberne for maskinværktøjets bevægelse kan en CNC-fræsemaskine også bruges som en CNC-boremaskine eller CNC-boremaskine, komplet fræsning, boring, oprivning, oprivning, gevindskæring og andre processer.
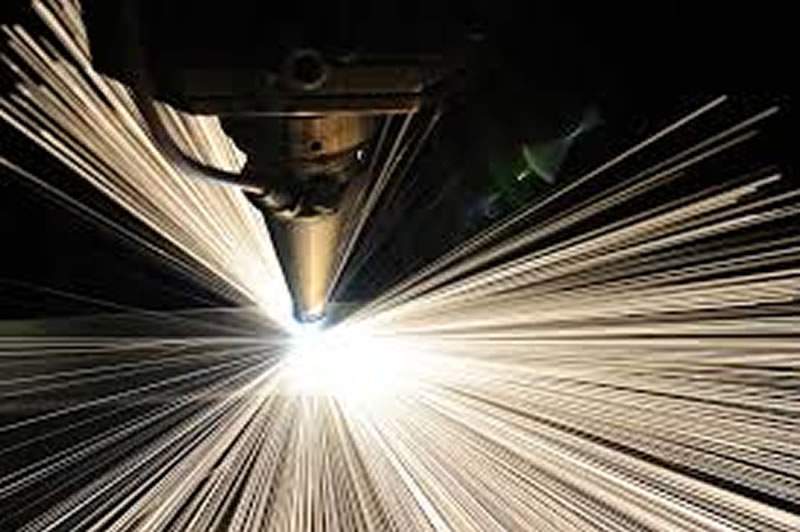
2. Laserskæring magnesiumlegering CNC-bearbejdning:
CNC-laserskæremaskine bruger laserstrålebestråling til overfladen af metalpladen, når energien frigives, for at smelte metalpladen.
smeltes og blæses derefter væk af gassen for at opløse slaggen. Pladen placeres fladt på skærebordet, og computeren styrer banen for den kraftige laserstråle. Laserskæremaskiner bruger mindre energi og er mere præcise end plasmaskæremaskiner, hvilket gør dem mere egnede til at skære tynde plader. Kun den kraftigste og dyreste laserskæremaskine kan skære tykt eller tæt materiale.
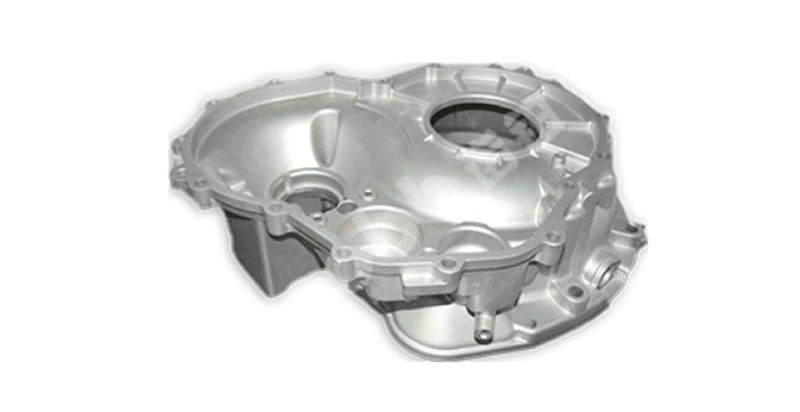
3. Vandskærende CNC-bearbejdning af magnesiumlegering:
CNC-vandskæremaskine, også kendt som en vandstråle, bruger højtryksvandstråler, der presses gennem en smal dyse til at skære materialet. Under computerens styring kan den skære emnet efter behov og påvirkes af, at materialets tekstur er lille. Vandskæring er en koldskæreproces, hvor metal skæres for at tilsætte slibemidler til det skårne metal uden kemisk reaktion, termisk deformation og uden påvirkning af det skårne materiales fysiske og kemiske egenskaber.
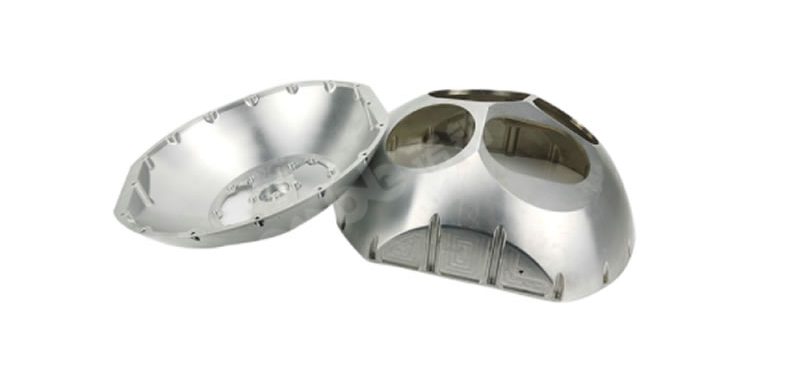
Hvad er forskellen mellem aluminiumlegering og magnesiumlegering?
1. Trækstyrken for magnesium- og aluminiumlegeringer er forskellig.
Den samme mængde magnesiumlegering er ikke lige så stærk som en aluminiumlegering. Fra et vægtsynspunkt er aluminiumlegeringer sammenlignelige med magnesiumlegeringer, og trækstyrken af aluminiumlegeringer er større.
2. Den specifikke tyngdekraft for magnesiumlegeringer og aluminiumlegeringer er forskellig.
Generelt set anvendes samme volumen til magnesiumlegeringer som til aluminiumlegeringer; dette er fordelen ved magnesiumlegeringer. Dette er fordelen ved at forarbejde autodele med magnesiumlegeringer: det kan reducere karosseriets vægt, køre hurtigere og spare energi.
3. Magnesium- og aluminiumlegeringsmetaloxidation er forskellig.
Ud fra det periodiske system kan vi konkludere, at magnesiumlegering er mere modtagelig for oxidation og korrosion end aluminiumlegering, så aluminiumlegering er mere udbredt end magnesiumlegering og er mere modstandsdygtig over for korrosion.
4. Omkostningerne ved CNC-bearbejdning af magnesiumlegeringer og aluminiumlegeringer er forskellige.
Fordi magnesiumlegering er et aktivt metal, stiller produktionsudstyret og miljøet høje krav, hvilket resulterer i relativt høje omkostninger til forarbejdning af magnesiumlegeringer. Men forarbejdning af magnesiumlegeringer uden for cykelstellet er langt mindre omkostningseffektivt end forarbejdning af aluminiumlegeringer uden for stellet.
5. Magnesiumlegeringer og aluminiumlegeringers udmattelsesstyrke er forskellig.
Generelt er holdbarheden af den samme mængde magnesiumlegering, der forarbejdes til rammen, dårlig, ligesom den samme mængde aluminiumlegering, der forarbejdes til rammen, og dette er også en fatal mangel på magnesiumlegering som forarbejdningsmateriale, så anvendelserne af aluminiumlegeringer er mere omfattende end anvendelserne af magnesiumlegeringer.
Hvad er de almindelige efterbehandlinger af bearbejdningsoverflader af magnesiumlegeringer?
På grund af magnesiumlegeringens lave densitet og høje styrke kan den modstå stødbelastning bedre end aluminiumlegering og har andre fordele, kendt som grønne metalmaterialer, der er meget udbredt inden for bearbejdning af bildele. Men magnesiumlegeringens ydeevne ved høje temperaturer og korrosionsbestandighed er dårlig, og den skal undergå visse overflademodifikationer eller lagbehandling for at forbedre dens ydeevne. Overfladebehandlingen af magnesiumlegering sker primært ved hjælp af følgende metoder.
1. Forbehandling af magnesiumlegering.
Fjern olie, rust og andre fremmedlegemer fra magnesiumlegeringens overflade for at opnå miljømæssig isolering af det underliggende lag. Almindelige behandlingsmetoder er mekanisk rengøring og kemisk rengøring.
2. Elektroplettering/kemisk plettering med magnesiumlegering.
Beskyttelse af magnesiumlegeringssubstratet forbedrer magnesiumlegeringens elektriske ledningsevne, slidstyrke, korrosionsbestandighed og oxidationsbestandighed.
3. Behandling af konverteringsfilm med magnesiumlegering.
Vi udfører forarbejdning af magnesiumlegeringskonverteringsfilm for at få magnesiumlegeringsoverfladen til at danne et stabilt, uopløseligt sammensat filmlag; følgende er magnesiumlegeringskonverteringsfilmforarbejdningsmetoden:
3.1. Kemisk transformation af magnesiumlegering: Enkel betjening, lave omkostninger, men dannelsen af den beskyttende film er skør og porøs, og den langsigtede korrosionsbeskyttelsesfilm er ikke som magnesiumlegeringens.
3.2. Anodisk og mikrobueoxidation af magnesiumlegeringer: anodisk oxidation ved hjælp af elektrolyse til dannelse af en oxidfilm på overfladen af magnesiumlegeringen; banebrydende anodisk oxidationsteknologi til mikrobueoxidation har både den anodiske oxidfilms ydeevne og et keramisk belægningslag på spidsen, men teknologien er ikke moden nok til yderligere forskning.
3.3. E-belægning af magnesiumlegering: Gennem denne metode kan overfladen af magnesiumlegeringen opnå god korrosionsbestandighed.
4. Belægning af magnesiumlegering.
4.1. Termisk sprøjtning med magnesiumlegering: Ved hjælp af flamme, laser, lysbue, plasma og andre varmekilder opvarmes og smeltes sprøjtematerialet, hvor en stråle med en vis hastighed styrer magnesiumlegeringsoverfladen og danner et beskyttende lag.
4.2. Organisk belægning af magnesiumlegering, pulverlakering: Det organiske lag er tyndt og falder let af; pulverlakering på nogle skjulte områder er ikke let at opnå.
4.3. Dampaflejring af magnesiumlegering: forbedring af korrosionsbestandigheden af magnesiumlegeringer
5. Overflademodifikation af magnesiumlegering.
Overflademodifikation af magnesiumlegeringer er opdelt i ekspansion, infiltration og injektion af magnesiumlegeringer.
6. Bearbejdning af højenergistråler i magnesiumlegering.
Brug af laser, plasma osv. på overfladen af magnesiumlegeringer til hurtig varmebehandling for at opnå bratkøling, hurtig størkning eller fusion af overfladelaget.
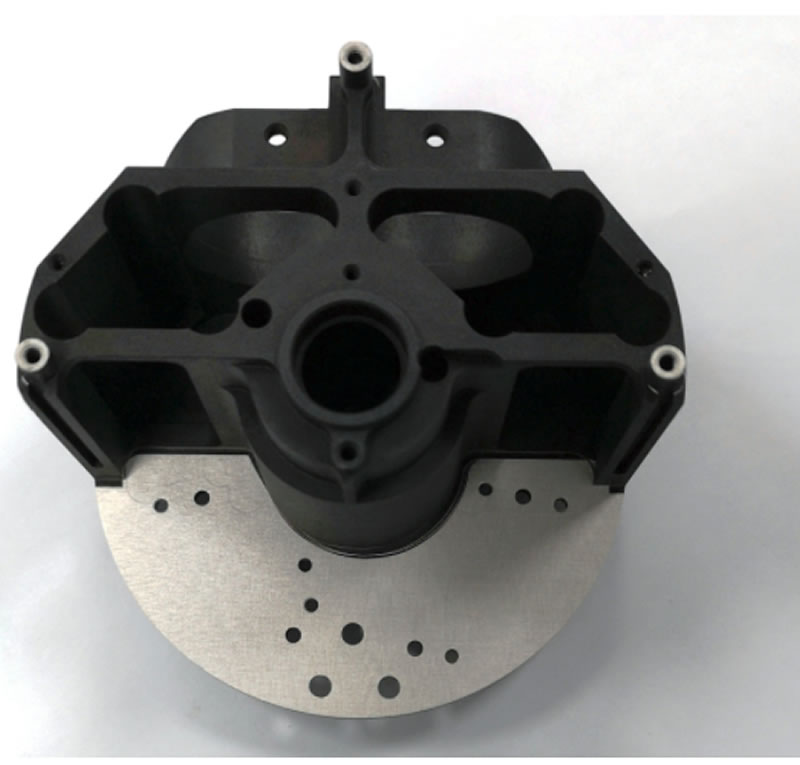
Hvordan vælger man den skærevæske, der bruges i processen med bearbejdning af magnesiumlegeringer?
1. Skærevæskens rolle i bearbejdningsprocessen af magnesiumlegeringer:
Skærevæsken i magnesiumlegeringens skæreproces og slibeproces spiller en kølende og smørende rolle i emnet, og mens den renser magnesiumlegeringens bearbejdning, genereres der spåner, slibespåner og slam osv. for at forhindre rust.
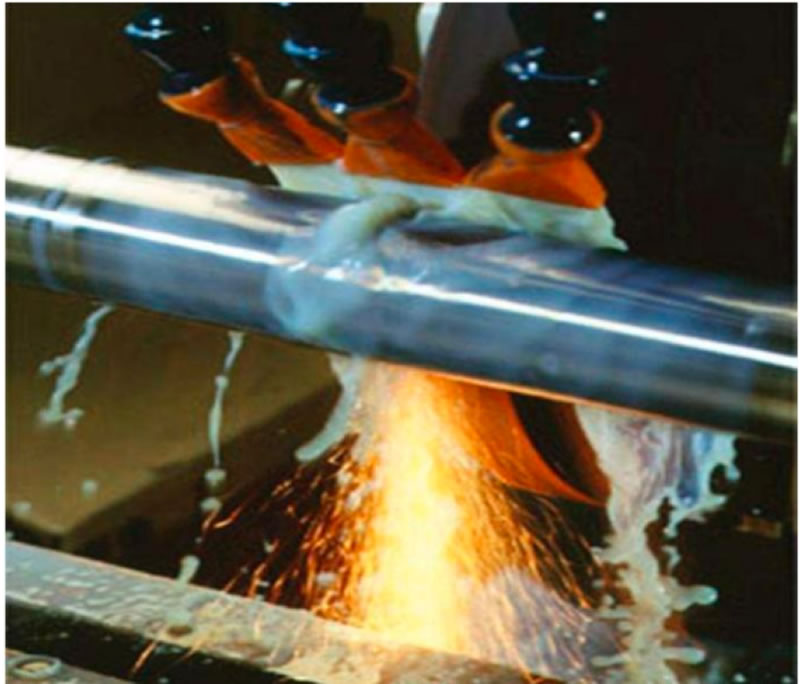
2. Klassificering af magnesiumlegeringsskærevæske.
Vi kan først gå efter typen af magnesiumlegeringsskærevæske, opdelt i oliebaseret skærevæske og vandbaseret skærevæske.
2.1 Magnesiumlegeringsoliebaseret skærevæske: også kendt som skæreolie. Smøremidlet har god rustbeskyttelse, men køle- og rengøringsegenskaberne er dårlige. Skæring i magnesiumlegeringer fører let til spåner, der sætter sig fast i værktøjet og endda brænder på, så den bruges sjældent i øjeblikket. 2.2. Vandbaseret skærevæske i magnesiumlegering: opdeles i emulsion, semisyntetisk og fuldsyntetisk.
2.2.1 Magnesiumlegeringsemulsion: god smøreevne, lav pris, men dårlige antibakterielle egenskaber. Under magnesiumlegeringsforarbejdning kan køleeffekten ikke effektivt reducere temperaturen; let udfældning fører til klæbrige værktøjer og producerer bakterier med lugt. Rengøringsevnen er dårlig, og det er let at ridse overfladen på emnet.
2.2.2 Semisyntetisk skærevæske i magnesiumlegering: Mellem emulgeret og fuldsyntetisk er dens ydeevne lig en emulsions; køle- og rengøringsydelsen er dårlig, skæreprocessen, magnesiumlegeringens og vandets reaktion producerer et stort antal magnesiumioner, hvilket resulterer i destabilisering af skærevæsken, forringet bearbejdningsydelse og andre uønskede fænomener.
2.2.3 Fuldsyntetisk skærevæske i magnesiumlegering: ingen baseolie og emulgator, god køleevne, kan hurtigt reducere temperaturen i skæreområdet, reducere værktøjsslid, højt indhold af overfladeaktive ingredienser, god rengøringsevne, god stabilitetsevne.
3. Valg af skærevæske i bearbejdningsprocessen med magnesiumlegering.
I betragtning af ovenstående egenskaber ved skærevæske til magnesiumlegering bør man i forbindelse med bearbejdningsprocessen til magnesiumlegering efter behov vælge en fuldsyntetisk skærevæske. Valget af skærevæske til magnesiumlegering er naturligvis vigtigt; det er også meget vigtigt at vælge en stærk bearbejdningsfabrik til magnesiumlegering; styrken fra en CNC-bearbejdningsfabrik til magnesiumlegering forbedrer ikke kun kvaliteten af din bearbejdning af magnesiumlegering, men der er også en alt-i-én eftersalgsservice til CNC-bearbejdning.
Hvilke forholdsregler er nødvendige i forbindelse med CNC-bearbejdning af magnesiumlegeringer?
1. Hold skæreværktøj af magnesiumlegering skarpt.
Under skæring af værktøjet for at holde det skarpt og slibning af en større bagvinkel og frivinkel må der ikke anvendes stumpe, klæbrige spåner eller knækkede værktøjer; lad ikke værktøjet stoppe midt på emnet.
2. Større tilspænding. Generelt bør man forsøge at bruge større tilspændinger til CNC-bearbejdning af magnesiumlegeringer, undgå at bruge små tilspændinger for at producere spåner med større tykkelse, og brug et lille skærevolumen til at bruge mineraloliekølemiddel for at reducere kølingen. Hvis dele af magnesiumlegering har en stålkerneforing, skal man være forsigtig med at røre værktøjet, da det kan producere gnister.
3. Valg af skærevæske til bearbejdning af magnesiumlegering.
Vær også opmærksom på valget af skærevæske under produktionen; vælg ikke en brandfarlig væske. De fleste dele af maskinværktøjet har smøremidler, og andre brandfarlige væsker findes; vær opmærksom på sikkerhedsproblemer for at forhindre magnesiumlegering i at brænde. Når magnesiumspånen er antændt, må du ikke bruge vand under brandslukning; kuldioxidslukningsmiddel vil forårsage en kemisk reaktion, der frigiver en stor mængde varmeenergi, hvilket vil intensivere branden. Brug en tørpulverslukker til at slukke branden, hvilket effektivt kan slukke branden.
4. Efterbehandling af CNC-bearbejdning i magnesiumlegering i produktionsmiljøet.
Hold miljøet rent og pænt. Rygning, ophold og svejsning i bearbejdningsområdet er strengt forbudt, og arbejdsområdet skal være forsynet med tilstrækkeligt brandslukningsudstyr.
🏭Anvendelser af CNC-bearbejdning af magnesiumlegering

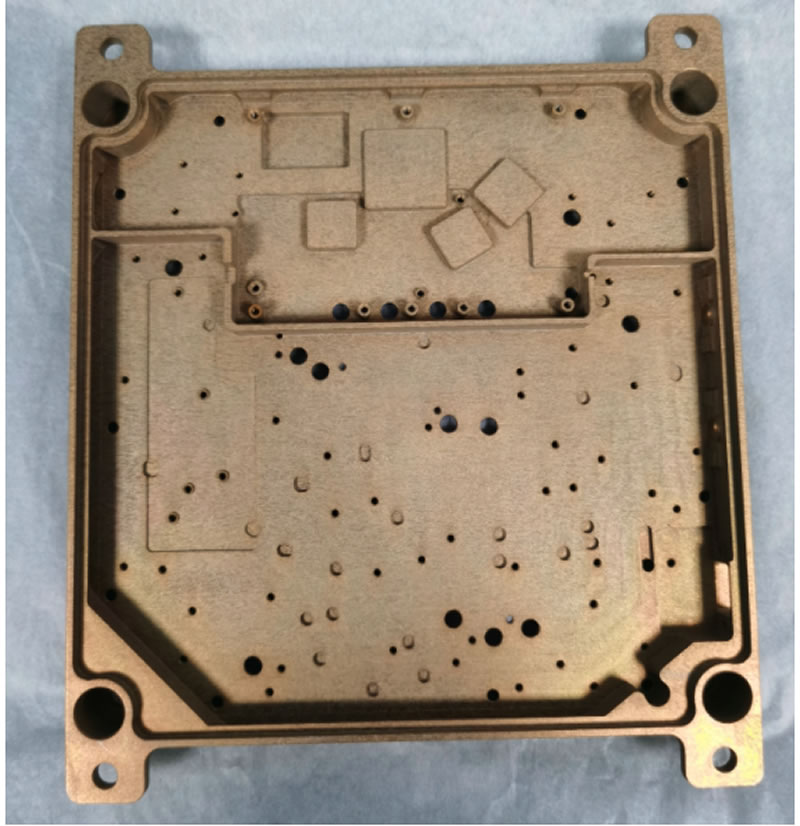
✈️ Luftfartsindustrien:
Magnesiumlegeringer er højt ansete for deres lette vægt og høje styrke, hvilket hjælper med at reducere flys vægt og forbedre brændstofeffektiviteten.
Strukturbeslag: Monteringspunkter til interne og eksterne komponenter.
Huse: Flyelektronikhuse, gearkasser og aktuatordæksler.
Indvendige komponenter: Sædestel, paneler og betjeningskabinetter.
Vibrationsabsorberende komponenter: Komponenter, der bruges til at reducere vibrationer og støj.
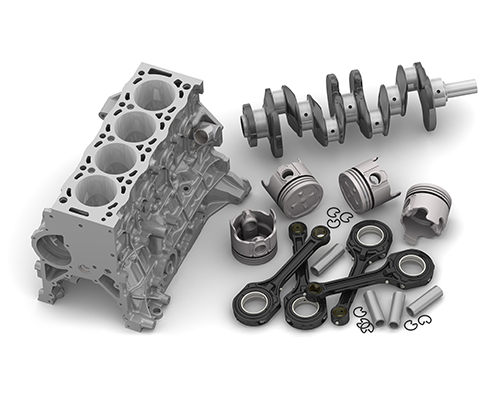
🚗 Bilindustrien:
Bruges til at forbedre ydeevnen, reducere emissioner og forbedre brændstoføkonomien.
Ratstammer: Stærke og lette komponenter, der er afgørende for køretøjets kontrol.
Gearkasser: Reducer drivlinjens vægt, samtidig med at holdbarheden bevares.
Hjul: Lettere end aluminium, hvilket forbedrer acceleration og effektivitet.
Instrumentbrætrammer og beslag: Strukturel understøtning af instrumenter og infotainmentsystemer.
Trykabsorberende strukturer: Energiabsorption af magnesium kan anvendes i sikkerhedsområder.
💻 Elektronikindustrien:
Magnesiumlegeringers afskærmningsegenskaber mod elektromagnetisk interferens (EMI), termiske ledningsevne og lette vægt gør dem ideelle til moderne elektroniske enheder.
Letvægtskabinetter: til bærbare computere, smartphones, tablets og kameraer.
Køleplader: effektiv varmeafledning i kompakt elektronik.
Afskærmning: beskyttelse mod elektromagnetisk interferens (EMI).
Stikhuse: Holdbare, ledende strukturer til porte og stik.
🏥 Medicinsk udstyrsindustri:
Visse magnesiumlegeringer er biokompatible og bionedbrydelige og derfor velegnede til eksterne kirurgiske instrumenter og interne implantater.
Ortopædiske instrumenter: håndtag, føringer og kirurgiske instrumenter.
Implantater (forskning og test): bionedbrydelige skruer, stifter og plader, der opløses i kroppen over tid, hvilket reducerer behovet for sekundære operationer.
Billeddiagnostiske sikkerhedskomponenter: magnesiumlegeringer er MR-kompatible og kan bruges i ikke-jernholdige kirurgiske instrumenter.
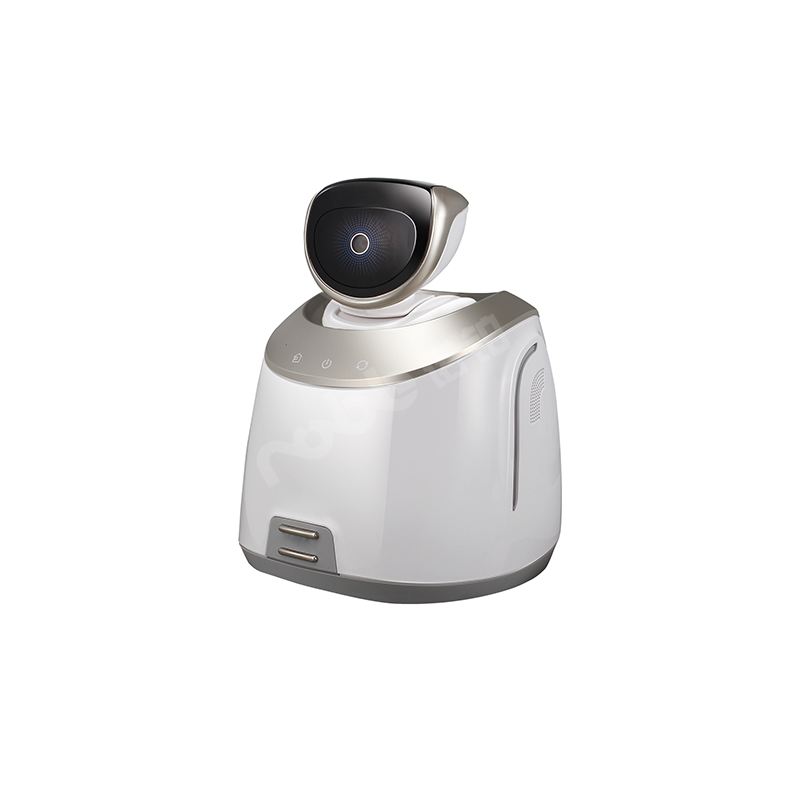
🔩 Robot- og droneindustrien:
Letvægtsrammer og -huse for forbedret ydeevne og effektivitet.
Industrimaskiner: specialfremstillede beslag, monteringer eller dæksler, der reducerer vægten, hjælper med at forbedre automatiseringshastigheden og -effektiviteten.
Hvorfor vælge NOBLE til bearbejdning af magnesiumlegeringer?
1. Profil af brugerdefineret producent af CNC-bearbejdning i Kina.
Ltd. er et kinesisk-britisk joint venture, der har fået tildelt regeringens betegnelse som "National High-tech Virksomhed". Virksomheden har to hovedretninger inden for intelligent produktion og produktproduktion. Noplatos intelligente produktionsvirksomhed specialiserer sig i at forsyne kunder med CNC-bearbejdning af højpræcisionsdele (aluminiumbearbejdning, magnesiumbearbejdning osv.), herunder nye. De vigtigste industrier er CNC-bearbejdning af robotdele, CNC-bearbejdning af bildele, CNC-bearbejdning af kommercielle luftfartsdele, CNC-bearbejdning af medicinske dele, CNC-bearbejdning af automatiseringsdele og andre højteknologiske områder. Virksomheden hjælper kunder med at optimere design, vælge den rigtige proces, reducere omkostninger og opnå hurtig masseproduktion.
2. Kina dele brugerdefineret CNC-bearbejdningsfabrik hædersbevisninger og certifikater.
Noplato China Parts CNC-bearbejdningsleverandør blev grundlagt i 2012 og startede med produktion af innovative produkter inden for håndplademodelbearbejdning og CNC-bearbejdning i små og mellemstore serier. Efter flere års indsats og udvikling har Noplato gradvist transformeret sig fra en virksomhed, der producerer præcisionsdele og CNC-bearbejdning med en perfekt industriel supportkapacitet til en servicevirksomhed, der yder omfattende support til kundernes samlede CNC-bearbejdningsprojekter. Vores virksomhed er blevet transformeret fra en producent af præcisionsdele og komponenter med komplette industriel supporttjenester til en servicevirksomhed, der yder omfattende support til kundernes samlede CNC-bearbejdningsprojekter. Virksomheden har opbygget stor erfaring og frugtbare resultater inden for mange innovative områder såsom bearbejdning af intelligente dele til sundhedsudstyr, bearbejdning af dele til medicinsk udstyr, bearbejdning af dele til biltransport, bearbejdning af robotdele, kommerciel luftfart og automatiseringsudstyr.

Siden 2015 har virksomheden leveret projektstøttetjenester og opnået stabilt samarbejde for mange indenlandske og udenlandske kunder, såsom det nye amerikanske robotfirma og intelligente medicinske firma, det britiske forsknings- og udviklingsteam for intelligente biler, de førende indenlandske robotfirmaer, Huawei og andre velkendte indenlandske virksomheder, Tsinghua Universitet og Xiangya Hospital samt andre universiteter og forskningsinstitutioner.
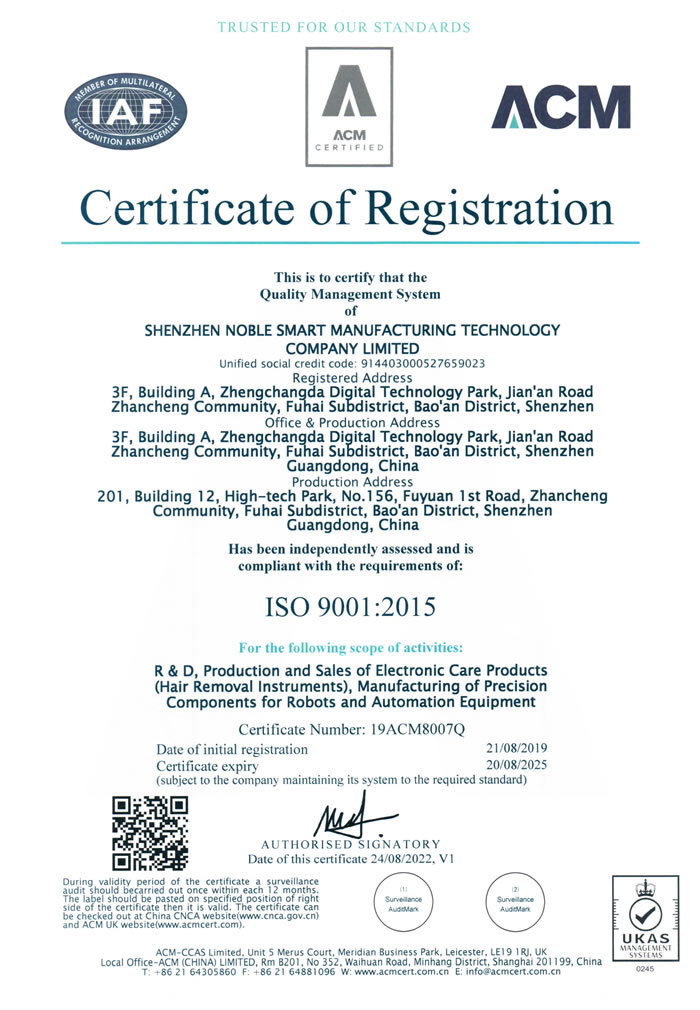
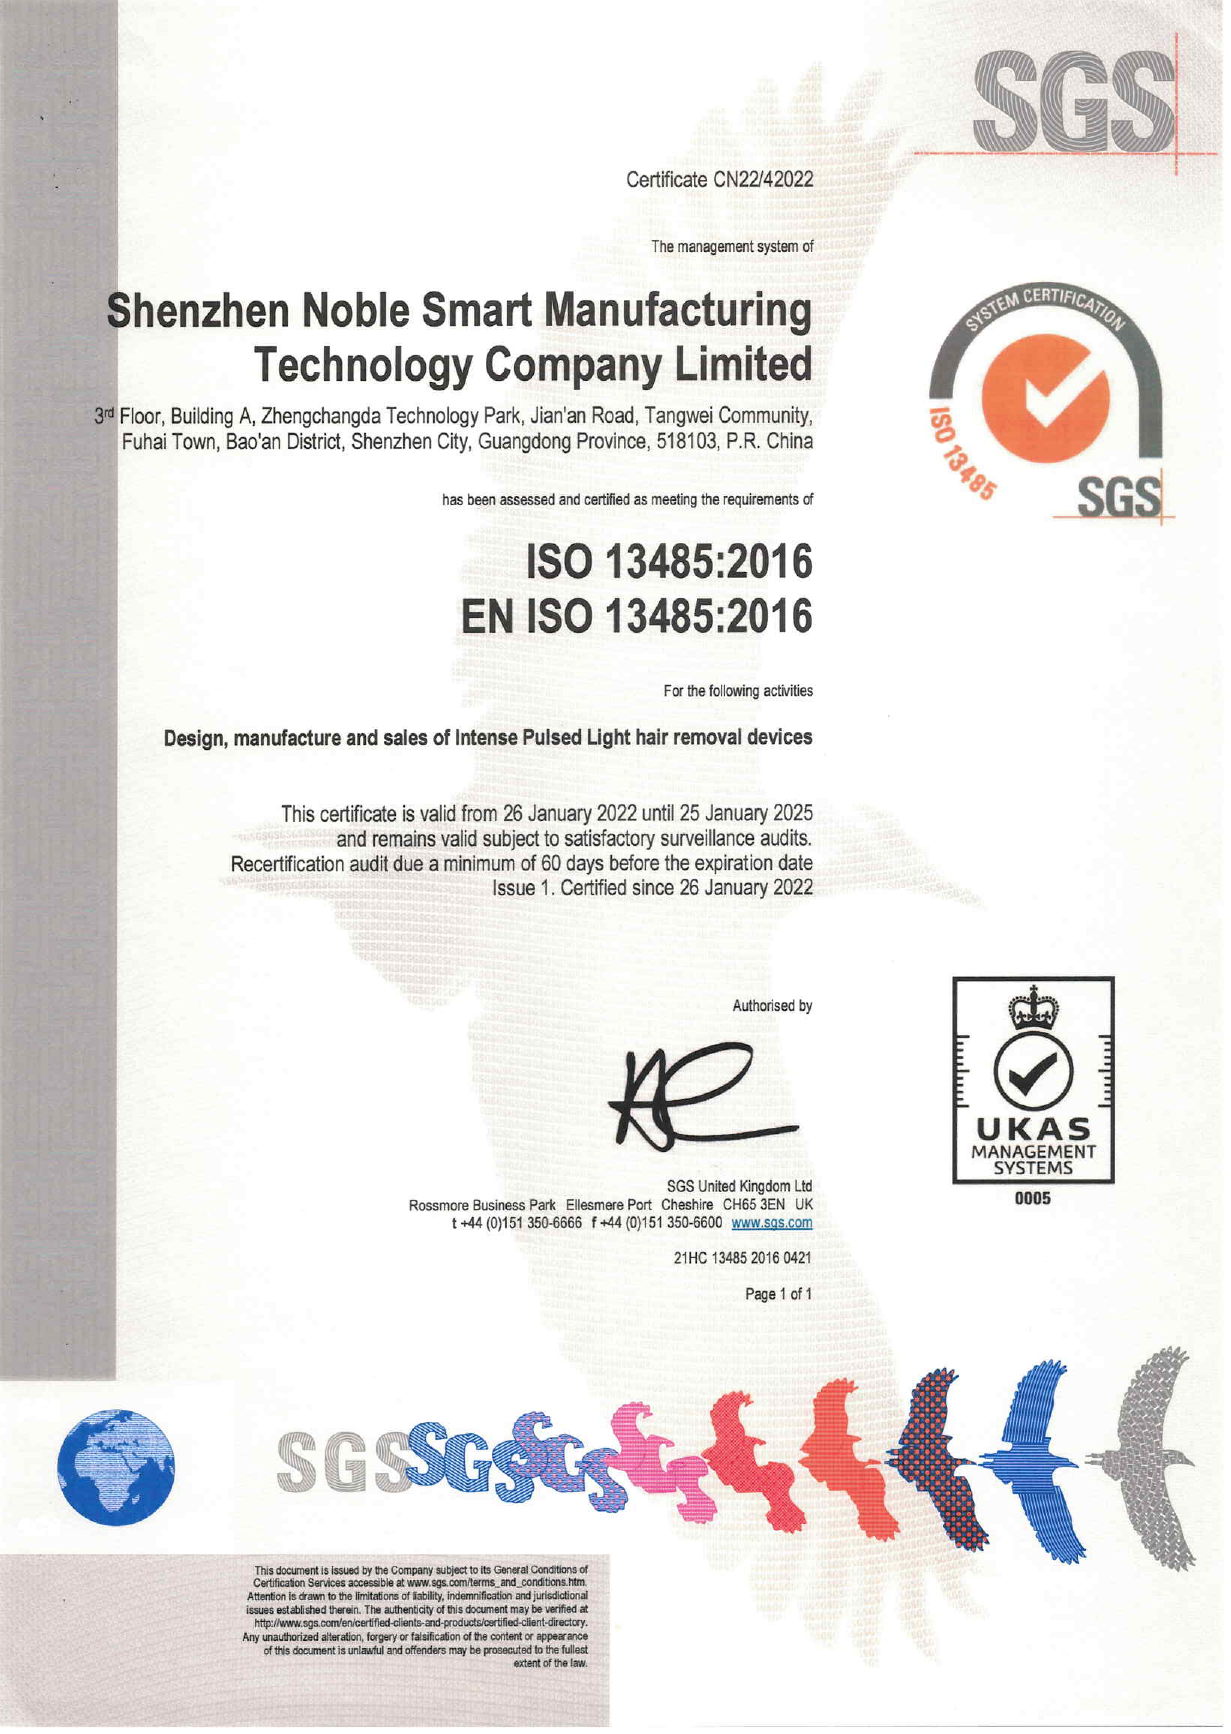
Virksomheden har standardiseret ledelse og har opnået ISO9001-2015- og ISO13485-2016-certificeringer og vil snart opnå en klasse II-licens til fremstilling af medicinsk udstyr.
3. Fordel ved kinesiske reservedele, brugerdefinerede CNC-bearbejdningsfabrikker.
| Noble CNC-service | Medtag |
| Hovedtjeneste | 1. Optimering af strukturdesign;
2, CNC-bearbejdning: til fremstilling af metaldele i mellem- og lav volumen 3, Rapid Prototyping : CNC, 3D-printning (SLA, SLS); Vi kan også tilbyde følgende tjenester for at imødekomme din efterspørgsel; Hurtigværktøjsfremstilling, trykstøbning, ekstruderingsstøbning, vakuumstøbning af silikoneforme osv. |
| Tegninger | 3D: trin/stp, igs, prt, sld osv.
2D: .dwg .pdf .cdr .AI, andre billedformater. |
| 3D-software | Pro-e (Creo)
UG Solidt arbejde Catia Næsehorn 3dmax |
| 2D-software | AutoCAD
Photoshop CorelDraw Adobe Illustrator |
| Plastic Materiale | ABS, akryl/PMMA, PP (polypropylen), PC (polycarbonat), PU (polyurethan), POM (Delran, acetyl), PVC, PE (polyethylen), PA (nylon, polyamid), PEEK (polyetheretherketon), kemisk træ osv.; |
| Metal Material | aluminium, aluminium-magnesiumlegering, aluminium-zinklegering, kobber, messing, bronze, rustfrit stål, SUS303, SUS304, 45 stål, jern, galvaniseret stålplade, metalplade, SPCC osv. |
| Fremstillingsproces | 1. CNC-bearbejdningscenter: Fræsning, boring, drejning, gevindskæring, gevindskæring, opboring, planfræsning, pletfræsning, modboring.
2. CNC-fræsning : Højpræcisionsfræsning, numerisk styret udskæring og fræsning, CNC-gravering og fræsning. 3. Pladebøjning : Bukning - Højpræcisions sømløs bukning, pladebukning. 4. CNC-stansning: Stansning/stempling - Højpræcisionsfremstilling af metalplader. 5. Pladesvejsning : GMAW, MIG, lasersvejsning. 6. Laserskæring af metalplader : Højpræcisionsskæring. 7. Støbning/værktøjsfremstilling: Hurtigværktøjsfremstilling , trykstøbning , ekstruderingsstøbning, vakuumstøbning af silikoneforme osv. 8. 3D-printtjenester : SLA, SLS, FDM. |
4. NOBLE reservedele, specialfremstillede kinesiske CNC-bearbejdningsfabrikker, kan understøtte CNC-bearbejdningstjenester.
Fra at være en virksomhed, der producerer CNC-bearbejdningsprodukter med høj præcision og en perfekt industriel kæde med understøttende servicekapacitet, har Nobu gradvist transformeret sig til en serviceorienteret virksomhed, der understøtter alle CNC-bearbejdningsprojekter for kunder.
Fremstilling af CNC-bearbejdning af dele: fokus på bearbejdning af aluminiumsdele, CNC-bearbejdning af rustfri ståldele, CNC-bearbejdning af magnesiumlegeringsdele, CNC-bearbejdning af messing- og kobberdele, CNC-bearbejdning af plastdele, CNC-bearbejdning af metaldele.
Projektsupporttjenester: Vi har stor erfaring inden for CNC-bearbejdningsindustrien for nye energikilder til bildele og -komponenter, bearbejdning af medicinsk udstyr, bearbejdning af servicerobotdele , forarbejdning af dronedele og -komponenter, bearbejdning af automatiske instrumenteringsudstyrsdele og -komponenter, intelligent bearbejdning af dele og komponenter til personlig pleje osv.






