
Hvad er Svarm Met al Cuding?
Pladeskæringsteknologi er en almindeligt anvendt teknik til adskillelse og bearbejdning af metalplader. Den skærer primært hele pladen i dele med den ønskede form og størrelse ved hjælp af mekaniske, termiske eller specielle midler. Almindelige traditionelle metoder omfatter klipning og stansning, mens moderne processer i vid udstrækning anvender højpræcisionsteknologier såsom laserskæring, plasmaskæring og vandstråleskæring, som effektivt kan håndtere metaller i forskellige tykkelser og materialer.
Kernen i plademetalskæringsteknologi ligger i at vælge den passende metode baseret på materialeegenskaber og produktionskrav. For eksempel er laserskæring velegnet til komplekse profiler og glatte snitflader, plasmaskæring er velegnet til tykkere plader, og vandstråleskæring kan undgå termiske effekter. Det tjener direkte den første proces i plademetalfremstilling og giver præcise emner til efterfølgende bøjning, svejsning og andre forbindelser og er meget anvendt inden for områder som mekanisk udstyr, bilproduktion og luftfart.
S' historievarm Met al CUtting
Historien om pladeskæring begyndte med traditionelle manuelle og mekaniske metoder. Tidlige håndværkere brugte værktøjer som sakse og mejsler til manuel skæring. Efter den industrielle revolution opstod mekaniske skæremaskiner og stansepressere, som opnåede skæring gennem fysiske forme og tryk. Dette forbedrede effektiviteten betydeligt, men deres fleksibilitet og præcision var begrænset.
Revolutionen inden for moderne skæreteknologi begyndte i midten af det 20. århundrede. Fremkomsten af iltskæring og plasmaskæringsteknologier har løst problemet med at skære tykke metalplader. Efterfølgende er laserskæringsteknologi blevet mainstream på grund af sin høje præcision og fleksibilitet, mens vandstråleskæring tilbyder en koldskæringsløsning uden termiske effekter.
Hvordan virker Svarm Met al CUtting Arbejde?
Tegningsanalyse
Ingeniører skal omhyggeligt analysere deltegninger, nøjagtigt forstå deres geometriske former, dimensionstolerancer, tekniske krav og efterfølgende bearbejdningsbehov. På dette grundlag planlægges skærestien, den mest passende skæreproces vælges, pladens layoutskema bestemmes for at maksimere materialeudnyttelsesgraden og udarbejdes et detaljeret bearbejdningsprogram.
Forberedelse af materiale
I henhold til tegningens krav skal du vælge den passende metalplade og kontrollere, om dens materiale, tykkelse og overfladetilstand opfylder standarderne. Placer derefter pladen nøjagtigt på arbejdsbænken og fastgør den forsvarligt med beslag, magnetiske sugekopper eller vakuumadsorptionsborde og andre anordninger.
Opsætning af udstyr
Før den formelle skæring skal skæreudstyret finjusteres. Dette inkluderer installation og kalibrering af det passende skærehoved, kontrol af om hjælpegastrykket opfylder standarden, og indstilling af de optimale kerneparametre såsom effekt, hastighed og frekvens i henhold til materialetype og tykkelse.
Ved laserskæring skal fokuspositionen også kalibreres. Ved plasmaskæring er det nødvendigt at bestemme den passende strøm og skæredysens højde.
Skæring Udførelse
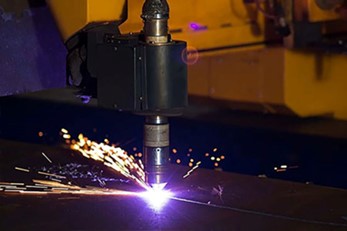
Når materialerne og udstyret er klar, skal udstyret startes, og det forudindstillede bearbejdningsprogram skal udføres. Under denne proces skal operatøren nøje overvåge skærestatus, observere gnisternes form og om slaggeudkastningen er normal, og lytte efter eventuelle unormale lyde under udstyrets drift.
Moderne automatiseret udstyr er normalt udstyret med realtidsovervågningssystemer, der automatisk kan registrere, om perforeringen er vellykket, om der er risiko for kollision, og finjustere skæreparametrene i henhold til situationen.
Efterbehandling
Efter skæringen flyttes emnet til det efterfølgende bearbejdningsområde. Først skal grater, slagge og andre stoffer på emnet fjernes. Om nødvendigt skal der udføres slibning for at gøre kanterne glatte og flade. Derefter kontrolleres emnets nøgledimensioner, konturnøjagtighed og overfladekvalitet nøje ved hjælp af værktøjer som skydelære, projektorer eller trekoordinatmålemaskiner for at sikre, at de fuldt ud overholder tegningens krav.
Kun kvalificerede dele, der består inspektionen, kan gå videre til den næste fremstillingsproces, såsom bøjning og svejsning, hvilket er et vigtigt kontrolpunkt for at sikre kvaliteten af det endelige produkt.
Metalmaterialer brugt i Svarm Met al CUtting
Rustfrit stål
Rustfrit stål er et af de mest populære materialer til pladeskæring på grund af dets fremragende korrosionsbestandighed, holdbarhed og attraktive overfladefinish.
Applikationer:
Anvendes i medicinsk udstyr, køkkenapparater, bilbeklædning og arkitektoniske paneler.
Mildt stål
Kulstofstål er kendt for sin styrke, hårdhed og omkostningseffektivitet. Det er let at bearbejde og velegnet til strukturelle dele.
Applikationer:
Udbredt anvendt i maskiner, bilstel, byggeri og industrielt udstyr.
Aluminium
Aluminium er let, korrosionsbestandigt og har fremragende termisk og elektrisk ledningsevne. Det er dog reflekterende og kræver specifikke laserbølgelængder for præcis skæring.
Applikationer:
Anvendes i luftfartskomponenter, elektroniske huse, bilpaneler og forbrugerelektronik.
Kobber
Kobber har en overlegen elektrisk og termisk ledningsevne, hvilket gør det afgørende for elektriske komponenter. Det er reflekterende og kan være udfordrende at laserskære.
Applikationer:
Anvendes i elektriske stik, samleskinner, varmevekslere og dekorative paneler.
Messing
Messing er en legering af kobber og zink, der tilbyder god bearbejdelighed, korrosionsbestandighed og et attraktivt gyldent udseende.
Applikationer:
Ideel til dekorative dele, navneskilte, instrumenter og arkitektonisk hardware.
Galvaniseret stål
Galvaniseret stål har en zinkbelægning, der beskytter mod rust og korrosion. Det kombinerer holdbarhed med en relativt lav pris.
Applikationer:
Almindelig i HVAC-kanaler, bildele og husholdningsapparater.
Titanium
Titanium tilbyder et exceptionelt styrke-til-vægt-forhold, høj korrosionsbestandighed og fremragende biokompatibilitet. Det er dyrere, men ideelt til kritiske anvendelser.
Applikationer:
Anvendes i luftfart, medicinske implantater og højtydende maskiner.
| Materiale | Vigtigste skæremetoder | De vigtigste fordele |
| Rustfrit stål | Laser, vandstråle | Korrosionsbestandighed, styrke |
| Carbon Steel | Laser, plasma | Stærk, overkommelig |
| Aluminium | Laser, vandstråle | Let, ledende |
| Kobber | Vandstråle, fiberlaser | Ledende, holdbar |
| Messing | Laser, vandstråle | Æstetisk, maskinbearbejdelig |
| Galvaniseret stål | Laser, plasma | Rustfri, lav pris |
| Titanium | Vandstråle, laser | Høj styrke, biokompatibel |
Typer af pladeskæringsprocesser
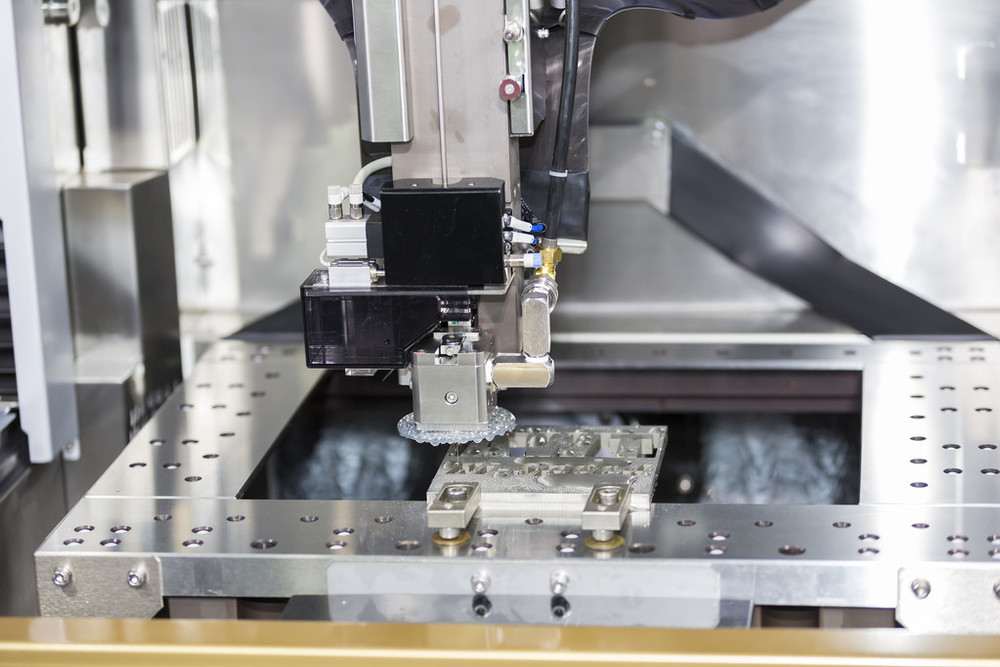
Laserskæring af metalplader
Laserskæring bruger en fokuseret laserstråle med høj energitæthed som varmekilde til at opnå skæring ved at smelte, fordampe eller antænde materialet. Dette er en berøringsfri bearbejdningsmetode med høj præcision og fleksibilitet, som er særligt velegnet til bearbejdning af komplekse konturer og fine dele. Dens skærehastighed er hurtig, den varmepåvirkede zone er lille, og tværsnitskvaliteten er normalt meget jævn.
Afhængigt af lasertypen kan den primært opdeles i fiberlaserskæring og CO2-laserskæring. Laserskæring kan anvendes på næsten alle metalplader, især inden for mellemstore og tynde plader.
Metalplader Plasmaskæring
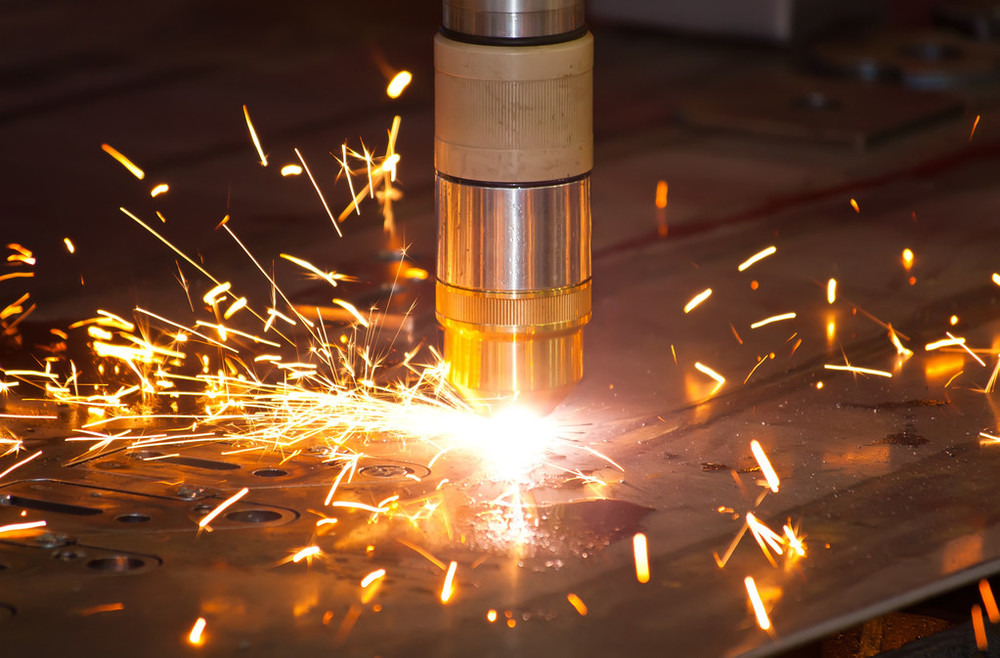
Plasmaskæring smelter materialet gennem en komprimeret plasmabue og bruger en højhastighedsgasstrøm til at blæse det smeltede metal væk, hvilket danner et snit. Den største fordel ved plasmaskæring ligger i dens evne til effektivt at skære mellemtykke og tykke plader samt meget ledende metaller med en ekstremt hurtig skærehastighed. Imidlertid er dens skærepræcision og tværsnitsjævnhed normalt ikke så god som laserskærings, og den varmepåvirkede zone er også større.
Plasmaskæringsteknologi anvendes i vid udstrækning inden for tunge maskiner, skibsbygning, stålkonstruktioner og andre områder, og det er en økonomisk og effektiv løsning til bearbejdning af tykke plader.
Metalplader Waterjet Cutting
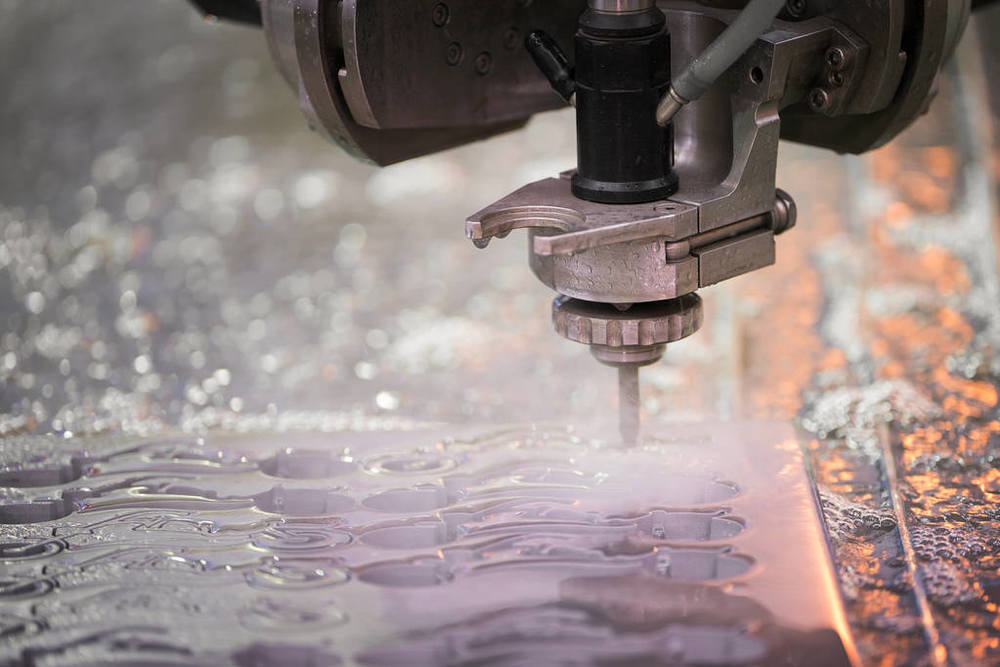
Vandstråleskæring er en koldskæringsproces. Den bruger en vandstrøm under ultrahøjt tryk eller en vandstrøm blandet med slibemidler til at erodere materialer for at opnå skæring. Dens største fordel er, at der ikke genereres varme under skæreprocessen, så der er ingen varmepåvirket zone, termisk deformation eller metallografisk ændring af materialet overhovedet.
Vandstråleskæring kan skære i alle materialer, fra metal og sten til glas og kompositmaterialer, og udgangspunktet er vilkårligt, med ekstremt høj fleksibilitet. Ulemperne er, at skærehastigheden er relativt langsom, og udstyrets driftsomkostninger er høje. Det bruges ofte til bearbejdning af varmefølsomme eller kompositmaterialer med forskellige teksturer.
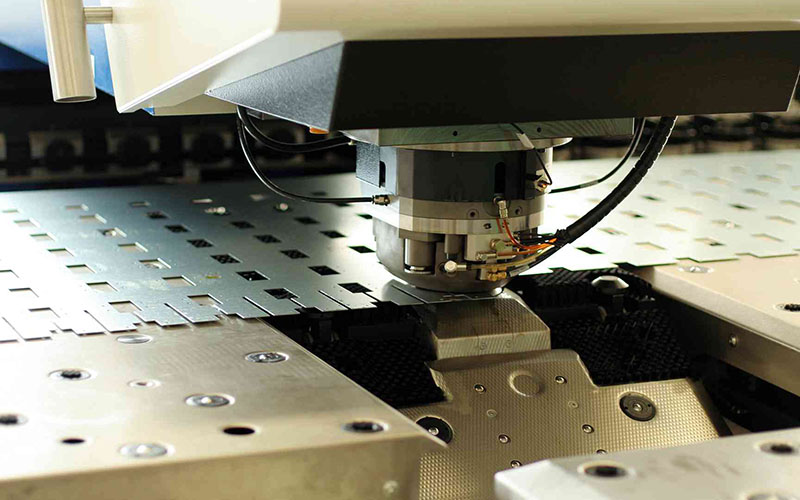
Metalplader Stansning
Stansning er en traditionel mekanisk bearbejdningsmetode, der bruger en matrice monteret på en presse til at klippe, stanse eller blankere metalplader ved hjælp af stærkt mekanisk tryk. Den er velegnet til produktion af store mængder dele med relativt standardiserede former. Dens bearbejdningshastighed er ekstremt hurtig, og den kan formes i en enkelt stempling. Omkostningerne ved forme er relativt høje, men bearbejdningsomkostningerne pr. stykke er meget lave.
For dele, der kræver et stort antal standardhuller eller simple former, såsom chassisskabe og elektriske komponenter, er prægning fortsat det mest effektive og økonomiske valg.
Fordele af Svarm Met al CUtting
Høj præcision
Moderne pladeskæringsteknikker, især laserskæring, kan opnå ekstremt høj dimensionsnøjagtighed med tolerancer, der let kan kontrolleres inden for ±0.1 millimeter eller endnu mindre. Det betyder, at de bearbejdede dele har præcise dimensioner og stærk udskiftelighed.
Fremragende gentagelsesnøjagtighed
På grund af indførelsen af digital programmeringskontrol kan de samme dele produceres det samme antal gange, når programmet er konfigureret, hvilket sikrer stabilitet og ensartet kvalitet i storskalaproduktion og lægger et solidt fundament for efterfølgende automatiseret samling.
Overlegen fleksibilitet
Pladeskæring, især berøringsmetoder som laser og vandstråle, tilbyder uovertruffen fleksibilitet. Der er ikke behov for at fremstille dyre fysiske forme. Blot ved at ændre computertegninger og programmer er det muligt hurtigt at skifte og bearbejde dele i forskellige former og størrelser, hvilket er meget velegnet til små serier, produktion af flere forskellige varianter og hurtig prototyping.
Derudover kan disse processer håndtere en bred vifte af metalmaterialer fra kulstofstål, rustfrit stål, aluminium, kobber til titanlegeringer og endda ikke-metalliske materialer. Vandstråleskæring kan håndtere næsten ethvert materiale og opfylder materialekravene i alle brancher.
Høj effektivitet
Sammenlignet med traditionel manuel eller mekanisk bearbejdning er automatiseret skæring ekstremt hurtig, især ved laserskæring af tynde plader; det kan forkorte produktionscyklussen betydeligt.
Materialeudnyttelse
Pladeskæring kan udføres via et computeroptimeret intelligent layoutsystem for at arrangere dele på den mest kompakte og fornuftige måde på pladen, hvilket minimerer spild i hjørnerne og forbedrer udnyttelsesgraden af pladen betydeligt. Dette reducerer direkte råvareomkostningerne, og effekten af sådanne besparelser er især forbløffende i storskalaproduktion.
Høj Kvalitetssnit
Mange avancerede skæreteknikker kan direkte opnå meget glatte og vertikale skæreflader. Tværsnitsjævnheden ved laserskæring er meget høj, mens vandstråleskæring kan bevare materialets oprindelige egenskaber.
Efter skæring kræver delene ofte ikke eller kun meget få sekundære slibnings- og efterbehandlingsprocesser og kan direkte gå ind i buknings-, svejsnings- eller monteringsfasen. Dette sparer ikke kun tid og arbejdsomkostninger, men undgår også dimensionelle afvigelser eller overfladeskader, der kan være forårsaget af sekundær bearbejdning, hvilket opnår højere samlet produktionseffektivitet og kvalitet.
Udfordringer i Svarm Met al CUtting
Materielle udfordringer
Forskellige materialer kræver specifikke skæremetoder på grund af deres unikke egenskaber. For eksempel absorberer reflekterende metaller som aluminium og kobber meget lidt laserenergi. Dette gør dem vanskelige at skære i. De kan også reflektere lys og beskadige laserudstyret. På den anden side reducerer hårde materialer som speciallegeret stål og titanlegeringer skærehastigheden. De slider også klinger og forbrugsmaterialer hurtigere.
Overfladeforholdene er også vigtige. Belægninger, rust eller oliepletter kan forstyrre skæringen. Dette fører ofte til ujævne kanter eller rester af slagge. At indstille de rigtige skæreparametre for hvert materiale er fortsat en central udfordring.
Problemer med termisk forvrængning
Termiske skæreprocesser, såsom laser- og plasmaskæring, tilfører uundgåeligt en stor mængde varme til materialet. Hvis parametrene ikke kontrolleres korrekt, vil varmen ophobes for meget og spredes til materialet uden for skæreområdet, hvilket forårsager lokal spænding og termisk deformation, hvilket resulterer i dimensionsafvigelser og formforvridning af delene. Dette er især fremtrædende ved bearbejdning af tyndplader.
For at kontrollere den varmepåvirkede zone og minimere deformation er det nødvendigt præcist at afbalancere parametre som effekt, hastighed og lufttryk og anvende et rimeligt skærebanedesign for at sprede varmen. Dette stiller høje krav til operatørens erfaring og udstyrets stabilitet.
Tykkelse vs. præcision
Alle skæremetoder har en begrænsning. Skæring af tykke materialer betyder lavere præcision. For eksempel er laserskæring meget præcis på tynde plader. Men med tykkere plader bliver snittet bredere og mere ru. Plasmaskæring fungerer godt på tykke plader, men skærekvaliteten er dårlig.
At sætte farten ned forbedrer kvaliteten, men forringer effektiviteten. At sætte farten op kan resultere i en ufuldstændig skæring eller skabe slagge. At finde den rigtige metode til hver tykkelse og balancere hastighed, præcision og kvalitet er den største udfordring.
Omkostningseffektivitetsbalance
Omkostningsstrukturen for pladeskæring er kompleks og dækker udstyr, energi, gasser, udskiftning af dele og arbejdskraft. Laserskæring tilbyder for eksempel høj præcision, men involverer høje investerings-, vedligeholdelses- og løbende gasomkostninger.
Derfor afhænger rentabilitet af omhyggelig optimering. Dette omfatter forbedring af materialeudnyttelsen gennem bedre indlejring, forlængelse af delenes levetid med optimale parametre og øget udstyrseffektivitet via smart produktionsplanlægning. Sådanne foranstaltninger er afgørende for at forbedre den samlede rentabilitet.
Omkostningsfaktorer ved pladebearbejdning — Hvad påvirker prisen?
Materielle omkostninger
Omkostningerne til indkøb af råmaterialer danner grundlag for den samlede pris. Priserne på metalplader af forskellige materialer og specifikationer varierer meget. Endnu vigtigere er det materialeudnyttelsesgraden, det vil sige hvordan man arrangerer delene på en enkelt plade.
Optimering af layoutet, udskæring af så mange nyttige dele som muligt og reduktion af spild i kanter og hjørner kan direkte sænke de materialeomkostninger, der er allokeret til hver del. Dette er den mest effektive måde at kontrollere omkostningerne på.
Procesvalg
Driftsomkostningerne ved forskellige skæreprocesser varierer meget. Laserskæring er afhængig af sårbare dele såsom elektricitet, hjælpegas og linser. Plasmaskæring forbruger elektroder og dyser; vandstråleskæring slider højtrykstætninger og skærehoveder.
Valget af proces påvirker direkte energiforbruget, gasforbruget og hyppigheden af udskiftning af sårbare dele.
Arbejds- og driftseffektivitet
Bearbejdningstiden er direkte relateret til arbejdskraft og maskinomkostninger. Dens længde afhænger af graden af optimering af skærebanen, indførings- og skærehastigheden samt udstyrets tomgangsdriftstid. Operatørernes færdighedsniveau er også af afgørende betydning.
Erfarne operatører kan programmere, fastspænde materialer og håndtere uventede funktionsfejl hurtigere, hvorved udstyrets samlede effektivitet forbedres, nedetid reduceres og indirekte lønomkostningerne pr. produkteenhed sænkes.

Efterbehandling
Omkostningerne efter skæringen bør heller ikke ignoreres. Hvis skærekvaliteten er høj, tværsnittet er glat, og der ikke hænger slagge, kan arbejdskraften og tiden til sekundær bearbejdning, såsom slibning og efterbehandling, spares eller reduceres.
Tolerancer og nøjagtighedsstandarder for pladeskæring
For at sikre manøvredygtighed og præcision i fremstillede prototyper og dele, er vores standarder for specialfremstillede metalpladeskæringstjenester som følger:
| Dimensionsdetaljer | Tolerance |
| Kant til kant, enkelt overflade | +/- 0.010" |
| Kant til hul, enkelt overflade | +/- 0.010" |
| Hul til hul, enkelt overflade | +/- 0.010" |
| Huldiameter, enkelt overflade | +/- 0.010" |
| Kant til funktion, flere overflader | +/- 0.030" |
| Overformet del, flere overflader | +/- 0.030" |
| Bøj vinkel | +/- 1 grader |
Tips til Svarm Met al CUtting
Bær PPE
Ved udførelse af pladeskæring er det vigtigt at bære et komplet sæt beskyttelsesudstyr under hele processen og på en standardiseret måde.
Højkvalitets beskyttelsesbriller eller ansigtsskærme kan effektivt blokere flyvende metalaffald og gnister med høj hastighed. Robuste og holdbare arbejdsbeskyttelseshandsker kan beskytte hænderne mod snitsår forårsaget af pladens skarpe kanter og forbrændinger fra høje temperaturer under bearbejdning.
Da mange skæreapparater genererer ekstremt høje støjniveauer under drift, er det afgørende at bære professionelle høreværn for at forhindre permanent høreskade.
Sørg for ventilation
Skæreprocessen, især laserskæring, plasmaskæring eller flammeskæring, genererer en stor mængde giftige metaldampe, skadelige gasser og suspenderet partikelstof. Derfor skal arbejdet udføres i værksteder udstyret med kraftige udstødnings- og støvfjernelsessystemer for at sikre luftcirkulation og hurtigt at fjerne skadelig røg udendørs.
Vedligehold værktøjer
Uanset om det er manuelle værktøjer eller forbrugsvarer i automatiseret udstyr, er det vigtigt at bevare skarpheden af skærene for at sikre effektivitet og sikkerhed.
Sløve skæreværktøjer vil øge skæremodstanden betydeligt, ikke blot hvilket kræver større kraftpåføring og forårsager træthed, men også hvilket gør dem mere tilbøjelige til at glide, støde tilbage og andre ukontrollerede situationer, hvilket let kan føre til alvorlige ulykker. Derudover vil slidte skæreværktøjer give dårlige skæreflader, hvilket øger vanskeligheden ved efterfølgende bearbejdning.
Sikre materialer
Før skæringen begynder, skal værktøj som en bænktang, en C-formet tang, specialbeslag eller magnetiske borepatroner bruges til at fastgøre metalpladen stabilt på arbejdsplatformen. Dette trin kan fuldstændigt forhindre pladen i at forskyde sig, vibrere eller vippe, når den udsættes for skærekraft, og dermed sikre nøjagtigheden af skæredimensionerne.
Endnu vigtigere er det, at stabil fastspænding effektivt kan forhindre farer som afvigelse fra værktøjsbanen og udkastning af emnet forårsaget af pludselig bevægelse af pladen, hvilket fundamentalt eliminerer mange potentielle risici for mekaniske skader.
Betjen udstyret korrekt
Der skal udvises stor opmærksomhed på alt elværktøj og CNC-udstyr. Før du starter en enhed, skal du kontrollere, om netledningen, afbryderen og beskyttelsesdækslet er intakte. Under driften skal man være meget koncentreret og nøje følge driftsprocedurerne.
Hænderne skal holdes væk fra bevægelige dele og skærehovedet. Før du udfører opgaven eller foretager justeringer eller rengøring, skal du sørge for, at udstyret er helt slukket og ikke kører.
Hvorfor vælge NOBLEs pladeskæringsservice?
Med mange års omfattende erfaring inden for pladebearbejdning tilbyder NOBLE kunderne uovertrufne højpræcisionsdele til pladebearbejdning. Få et tilbud på få minutter og dele på dage.
NOBLEs pladeskæringstjenester kan skære næsten alle materialer ved hjælp af laser- og vandstrålefunktioner. NOBLE tilbyder en one-stop-løsning til ethvert projekt med øjeblikkelige tilbud, en række forskellige materialer og en række forskellige pladeskæringsprocesser.
NOBLE er din pålidelige one-stop-løsning til skræddersyet produktion, fra prototypedesign til fremstilling, med enorme produktionsressourcer, passende teknologi, strømlinede processer, ekspertvejledning og en perfekt kvalitetsinspektionsproces, der gør dine ideer til virkelighed.
Ofte Stillede Spørgsmål
Hvad er den mest præcise metode til pladeskæring?
Laserskæring, især fiberlaserskæring, betragtes bredt som den mest præcise metode til metalplader. Den kan opnå tolerancer helt ned til ±0.1 mm og producerer ekstremt rene, gratfri kanter med en minimal varmepåvirket zone. Dette gør den ideel til komplekse konturer og indviklede designs, hvor høj nøjagtighed er afgørende.
Hvor tyk en metalplade kan en laserskærer skære?
Den maksimale tykkelse afhænger af laserens effekt og materialetypen. En typisk industriel fiberlaser med høj effekt kan skære igennem blødt stål op til ca. 25 mm, rustfrit stål op til 20 mm og aluminium op til 12 mm. For optimal hastighed og skærekvalitet på tyndere materialer (under 15-20 mm) er lasere dog betydeligt mere effektive end plasma- eller flammeskæring.
Er laserskæring dyrere end plasmaskæring?
Det afhænger af anvendelsen. Laserskæring har en højere initialpris for udstyr og kan være dyrere i drift pr. time på grund af gas og vedligeholdelse. For tynde til mellemtykke materialer kan dens overlegne hastighed, præcision og reducerede behov for sekundær efterbehandling dog gøre den mere omkostningseffektiv samlet set. Plasma er generelt en bedre budgetmulighed til skæring af tykt konstruktionsstål, hvor ekstrem præcision ikke er det primære fokus.
Kan man skære aluminium med vandstråle?
Absolut. Vandstråleskæring er et fremragende valg til skæring af aluminium. Som en koldskæreproces introducerer den ingen varme, hvilket betyder, at der ikke er nogen varmepåvirket zone, der kan ændre materialets egenskaber eller forårsage vridning, især i varmefølsomme aluminiumlegeringer. Den kan skære rent gennem enhver tykkelse af aluminium, der er kommercielt tilgængelig.
Hvad er den maksimale tykkelse, en laserskærer kan håndtere?
Den maksimale tykkelse afhænger af laserens effekt og materialet. En højtydende industriel fiberlaser kan typisk skære:
- Blødt stål: Op til 25-30 mm
- Rustfrit stål: Op til 20-25 mm
- Aluminium: Op til 12-15 mm
For tykkelser ud over disse er plasma- eller vandstråleskæring ofte mere effektiv.







