
Inden for moderne industriel produktion og fremstilling indtager metalsvejsningsteknologi en meget vigtig position. Det er en procesmetode, der kombinerer to eller flere metaldele på atomniveau gennem opvarmning, trykpåvirkning eller en kombination af begge dele for at danne en solid helhed.
Fra forarbejdning af metalornamenter i dagligdagen til konstruktion af luftfartsudstyr, skibe og broer, kan ingen undvære støtte fra metalsvejseteknologi.
 |
Hvad er pladesvejsning?
Grundideen bag metalsvejsning er at bruge varme eller mekanisk kraft. Det bryder de oprindelige forbindelser mellem atomer ved de dele af metalstykkerne, der samles. Derefter spredes og blandes disse atomer. Til sidst danner de nye metalforbindelser for at skabe en permanent samling.
Under svejsearbejde opvarmes metallets forbindelsesområder til en smeltet eller bøjelig tilstand. Atomerne bliver derefter langt mere levende. De er i stand til at smelte sammen gennem mellemrummene mellem forskellige metalkomponenter. Når det afkøles, opstår et stabilt svejset led. Det ændrer de oprindeligt adskilte metaldele til et fast forenet stykke.
Metalsvejsning er helt anderledes end mekaniske samlingsmetoder. Forbindelser som bolte og nitter kan nemt adskilles. Metalatomerne på deres samlingssteder blandes aldrig rigtigt. Svejsning skaber dog en permanent og uadskillelig forbindelse. De svejsede samlinger er ofte lige så stærke som, eller endda stærkere end, selve det originale metal. Denne egenskab gør svejsning meget udbredt i områder, der kræver superstærke strukturer.
Fordele og ulemper ved svejsning af metalplader
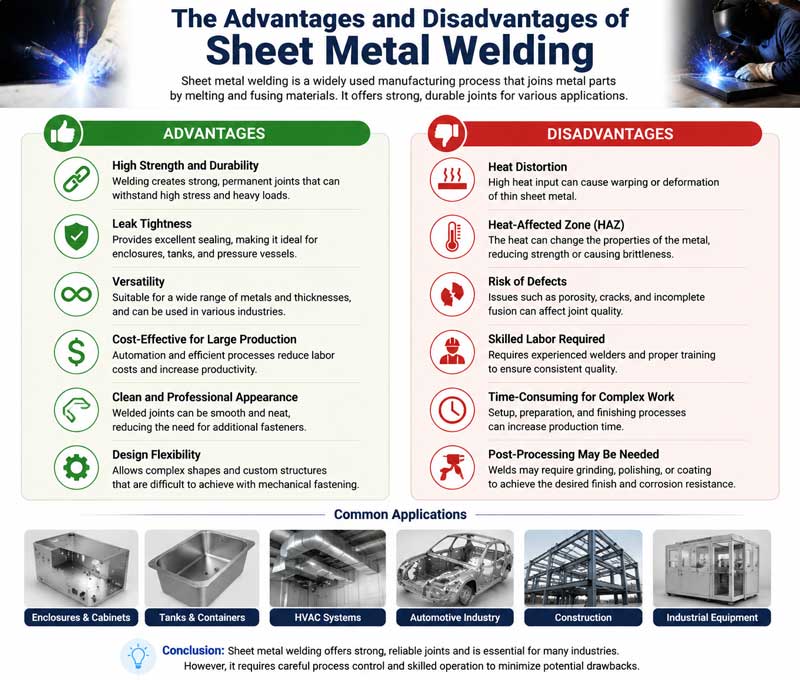
Fordele
- Stærk forbindelsesstyrke: Svejsede samlinger kan binde metalatomer sammen. Deres styrke er normalt lige så høj som, eller endda højere end, det oprindelige metal. Dette gør svejsede strukturer meget gode til at bære vægt. De kan modstå tunge belastninger, stærke stød og vibrationer.
- Fremragende tæthed: Samlinger lavet ved svejsning er glatte og solide overalt. De kan effektivt forhindre gas og væske i at sive ud. Denne egenskab gør svejsning meget nyttig. Det er fantastisk til fremstilling af tryktanke, rør og opbevaringsbeholdere.
Bredt anvendelsesområde:
Metalsvejsning fungerer til næsten alle slags metalmaterialer. Disse materialer omfatter kulstofstål, rustfrit stål, aluminiumlegering og kobberlegering.
Samtidig kan den forbinde metalkomponenter i forskellige former og størrelser. Uanset om det er tyndpladesplejsning, tykpladesvejsning eller svejsning af komplekse strukturer, kan alt opnås ved at vælge den passende svejsemetode.
- Materiale- og omkostningsbesparelserSammenlignet med bolt- og nitteforbindelser kræver svejsning ikke yderligere forbindelsesdele, hvilket kan spare en stor mængde metalmaterialer. Samtidig er svejseprocessen relativt enkel med høj produktionseffektivitet, hvilket effektivt kan forkorte fremstillingscyklussen og reducere produktionsomkostningerne. I storskala industriel produktion kan denne fordel betydeligt forbedre virksomhedernes økonomiske fordele.
Ulemper
- Der er spænding og deformation i svejsesamlingen: Under svejseprocessen vil lokale områder af metallet hurtigt blive opvarmet og afkølet. Denne ujævne temperaturvariation vil forårsage svejsespænding i svejsesamlingsområdet. Når spændingen overstiger materialets toleranceområde, vil det forårsage deformation af den svejsede del og endda føre til revner. Det efterfølgende korrektions- og reparationsarbejde efter deformation har øget produktionsomkostninger og -procedurer.
- Høje krav til operationelle færdigheder: Svejsekvaliteten afhænger direkte af operatørens tekniske niveau. Under svejseprocessen kræver styring af parametre som svejsestrøm, spænding, svejsehastighed og elektrodevinkel stor erfaring og præcis betjening. Hvis parametrene ikke er indstillet korrekt, er det meget let at få svejsefejl såsom porer, slaggeindlejringer, ufuldstændig indtrængning og revner. Disse defekter vil alvorligt påvirke svejsesamlingernes ydeevne og true konstruktionens sikre brug.
- Det er ret vanskeligt at opdage svejsefejl: Nogle svejsefejl, såsom indre porer, slaggeindeslutninger og mikrorevner, kan ikke observeres direkte med det blotte øje og kræver brug af professionelt detektionsudstyr. Disse detektionsenheder er dyre, og detektionsprocessen er kompleks, hvilket øger omkostningerne til kvalitetskontrol under produktionsprocessen.
Almindeligt anvendte materialer i pladesvejsning
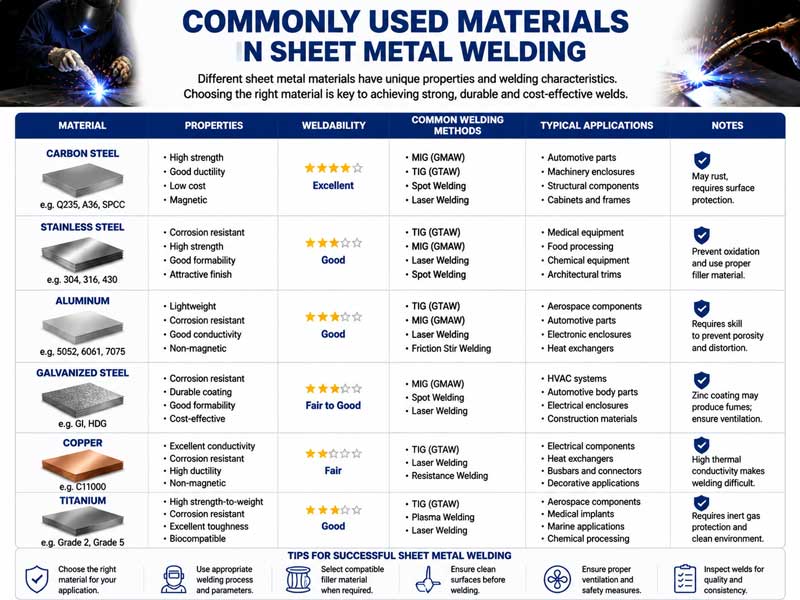
De almindeligt anvendte materialer til metalsvejsning er hovedsageligt opdelt i to kategorier. Den første type er basismaterialet, som er det metal, der skal svejses. Den anden type er et fyldmateriale, der udfylder mellemrummene mellem de forbundne dele under svejsning. Der findes også nogle hjælpematerialer, såsom flux og beskyttelsesgas. De forbinder ikke metallerne direkte sammen. Men de har stor indflydelse på svejsningens kvalitet.
(1) Basismateriale
Der findes adskillige typer af basismaterialer. Næsten alle metaller og legeringer kan bruges som svejsebasismaterialer. De almindelige omfatter følgende kategorier:
1. Kulstofstål: I henhold til forskellen i kulstofindhold kan det klassificeres i lavkulstofstål, mellemkulstofstål og højkulstofstål.
Lavkulstofstål har den bedste svejseevne, god plasticitet og er mindre tilbøjeligt til at udvikle revner under svejsning.
- Rustfrit stål: Rustfrit stål har fremragende korrosionsbestandighed og høj temperaturbestandighed.
Afhængigt af dets mikrostruktur kan det klassificeres i austenitisk rustfrit stål, ferritisk rustfrit stål og martensitisk rustfrit stål. Austenitisk rustfrit stål har fremragende svejseegenskaber og er en almindeligt anvendt type rustfrit stål i industrien. Ved svejsning af ferritisk rustfrit stål er der en tendens til, at der opstår problemer med grove korn, hvilket påvirker svejsesamlingens sejhed. Martensitisk rustfrit stål har dårlig svejseegenskaber og kræver varmebehandling efter svejsning for at forbedre dets ydeevne.
- Ikke-jernholdige metaller og legeringer: Almindelige omfatter aluminiumlegeringer, kobberlegeringer, titanlegeringer osv.
Aluminiumlegering er let i vægt, høj styrke og god korrosionsbestandighed. Ved svejsning bør metoder som argonbuesvejsning anvendes, og man bør være opmærksom på at forhindre oxidation.
Kobberlegeringer har god varmeledningsevne. Under svejsning kræves der en stor mængde varmetilførsel, og samtidig er det nødvendigt at undgå dannelse af porer.
Titanlegeringer har egenskaber som høj styrke, lav densitet og høj temperaturbestandighed. Deres svejsning er ret vanskelig og skal udføres under beskyttelse af inert gas. De anvendes ofte inden for luftfartsområdet.
(2) Fyldmaterialer
Tilsatsmaterialets funktion er at fylde mellemrummet i den svejsede samling, blande det med det smeltede basismateriale for at danne en svejsesøm og sikre samlingens styrke og tætningsevne.
Almindeligt anvendte tilsatsmaterialer omfatter svejsetråde, svejsetråde og svejsestrimler.
- Elektrode: En elektrode består af to dele: kernen og belægningen.
Kernen er elektrodens metalkerne, hvis sammensætning matcher basismaterialets. Dens hovedfunktion er at give en metalfyldning til svejsesømmen. Belægningen er et lag, der påføres overfladen af kernens svejsning, og som består af mineralpulver, ferrolegeringspulver, bindemiddel osv.
Under svejsearbejde producerer belægningen gas til beskyttelse. Gassen forhindrer luft i at forurene det smeltede metal. Den hjælper også med at reducere uønskede elementer som ilt, svovl og fosfor. Dette forbedrer svejsekvaliteten. Svejsetråde findes i mange slags afhængigt af, hvad de bruges til. For eksempel findes der tråde til konstruktionsstål, rustfrit stål og støbejern.
- Tråd: Tråd bruges hovedsageligt i svejsemetoder såsom gasskærmet svejsning og nedsænket lysbuesvejsning.
Dens sammensætning er ensartet, og indholdet af urenheder er lavt, hvilket kan sikre en stabil ydeevne af svejsesømmen. Svejsetråde kan klassificeres i massive svejsetråde og fluxfyldte svejsetråde baseret på deres forskellige materialer. Massiv svejsetråd skal bruges sammen med beskyttelsesgas.
Fluxkernetråden indeholder pulver. Under svejsning nedbrydes pulveret og producerer beskyttelsesgas og slagge, som beskytter smeltebadet. Den har høj svejseeffektivitet og god svejseformning.
- Svejsebånd: Svejsebånd anvendes ofte til svejsemetoder som elektroslaggesvejsning og pulversvejsning. De er velegnede til svejsning af tykke stålplader. Deres bredde og tykkelse kan vælges i henhold til forskellige svejsekrav. Det hjælper med at gøre svejsesømmen ensartet.
(3) Hjælpematerialer
Flux: Flux bruges mest i svejseprocesser som pulversvejsning og elektroslaggesvejsning. Det danner slagge under svejsning. Slaggen dækker smeltebadet. Det holder luft væk og forhindrer metallet i at ruste. Samtidig reagerer flux kemisk med urenheder i badet. Det fjerner ilt, svovl og fosfor. Dette gør svejsesømmen meget bedre.
Folk bruger ofte flusmiddel i svejsemetoder som pulversvejsning og elektroslaggesvejsning. Under svejsning skaber det et lag af slagge. Slaggen dækker overfladen af det smeltede metalbassin. Det blokerer for luft og forhindrer metaloxidation. Samtidig reagerer flusmiddel også med uønskede materialer i bassinet. Det hjælper med at fjerne ilt, svovl og fosfor. Dette forbedrer svejsekvaliteten.
Flux anvendes primært til svejseteknikker som sub-svejsning.
- Beskyttelsesgas: Beskyttelsesgassens funktion er at beskytte lysbuen og smeltebadet under svejseprocessen, forhindre gasser som ilt og nitrogen i luften i at trænge ind og undgå defekter som porøsitet og slaggeindlejring i svejsesømmen.
Almindeligt anvendte beskyttelsesgasser omfatter argon, helium, kuldioxid osv.
Argon og helium er inerte gasser med gode beskyttende virkninger og anvendes ofte til svejsning af ikke-jernholdige metaller og rustfrit stål.
Hvad er de vigtigste værktøjer til svejsning af metalplader
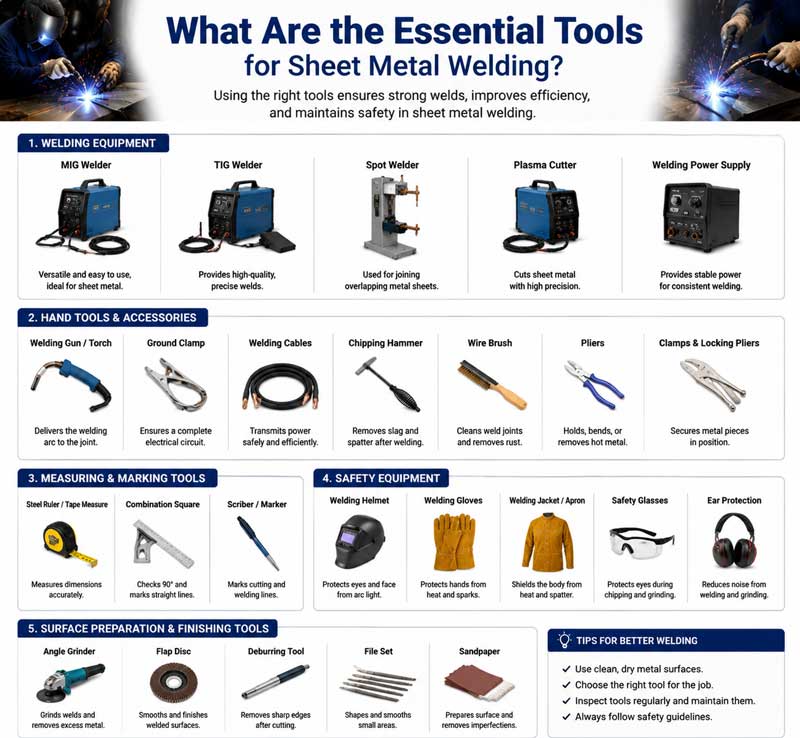
Der findes forskellige typer værktøjer til metalsvejsning. De værktøjer, vi har brug for, varierer med forskellige svejsemetoder. Men uanset hvilken metode vi vælger, er disse nødvendige værktøjer et must-have.
(1) Svejsestrømforsyning
En svejsestrømforsyning er en enhed, der leverer den elektriske energi, der kræves til svejsebuen, og er det centrale værktøj til svejseoperationer.
- AC-buesvejsemaskine: AC-buesvejsemaskinen har en enkel struktur, en lav pris og er nem at vedligeholde. Den bruges hovedsageligt til manuel buesvejsning og er egnet til svejsning af lavkulstofstål og andre materialer.
Dens udgangsstrøm er vekselstrøm, og lysbuestabiliteten er relativt dårlig.
- DC-buesvejsemaskine: Udgangsstrømmen fra en DC-buesvejsemaskine er jævnstrøm. Buen har god stabilitet og kan svejse forskellige metalmaterialer, såsom rustfrit stål og ikke-jernholdige metaller.
DC-buesvejsemaskiner kan yderligere klassificeres i roterende DC-buesvejsemaskiner og ensrettere DC-buesvejsemaskiner.
Roterende DC-buesvejsemaskiner er relativt store i størrelse og har et højt støjniveau.
Den ensrettede DC-buesvejsemaskine er lille i størrelse, let i vægt og yderst effektiv.
- Invertersvejsemaskine: En invertersvejsemaskine er en ny type svejsestrømkilde. Den bruger inverterteknologi til at konvertere industriel vekselstrøm til jævnstrøm, derefter invertere den tilbage til højfrekvent vekselstrøm og endelig ensrette den til jævnstrøm.
Invertersvejsemaskiner har fordelene ved lille størrelse, let vægt, energibesparelse, høj effektivitet, god lysbuestabilitet og kan opnå forskellige svejsemetoder.
(2) Svejseværktøj
- Svejsebrænder: Svejsebrænderen bruges hovedsageligt til gasbeskyttet svejsning. Dens funktion er at holde svejsetråden, lede strøm og transportere beskyttelsesgas.
Svejsebrænderen bruges til gassvejsning. Den kan blande brandfarlig gas og ilt og sprøjte dem ud gennem en dyse. Efter antændelse danner den en flamme, der opvarmer basismaterialet og tilsatsmaterialet.
- Svejseholdere: Svejseholdere er uundværlige værktøjer til manuel lysbuesvejsning. De griber fat i elektroderne og leder svejseelektricitet. Svejseholdere skal være gode til at lede elektricitet, modstå varme og isolere. De holder svejseprocessen sikker og stabil.
- Svejsemasker og sikkerhedsudstyr: Svejsemasker er vigtige værktøjer til at beskytte svejseres ansigter og øjne. De findes i to typer: håndholdte og hovedmonterede.
(3) Hjælpeværktøj og -udstyr
- Vinkelsliber: Vinkelsliberen har to hovedanvendelser. Den renser grundmetallet før svejsning og sliber svejsningen efter svejsning. Før svejsning fjerner den urenheder som rust, olie og oxidbelægninger fra metaloverfladen. Dette er med til at garantere svejsefugens kvalitet. Efter svejsning polerer den svejsesømmen. Den gør sømmen glat og forbedrer udseendet af de svejsede emner.
- Elektrodeopbevaringsspand: Elektrodeopbevaringsspanden indeholder svejsetråde. Den forhindrer dem i at blive fugtige. Visse tråde, såsom alkaliske, absorberer let fugt. Når de absorberer fugt, kan der opstå defekter som porer under svejsning.
Isoleringsspanden til svejsetråd kan tørre svejsetrådene ved opvarmning for at sikre deres ydeevne under brug.
- Klemmer og positioneringsanordninger: Klemmer fastgør de dele, der skal svejses. De sikrer præcise positioner under svejsning. De forhindrer også delene i at ændre form. Positioneringsanordninger kan flytte de svejsede dele til forskellige positioner og vinkler. De gør svejseoperationerne mere jævne. De øger også svejseeffektiviteten og -kvaliteten. De spiller en ekstra vigtig rolle for store og komplekse svejsede dele.
- Kontrolværktøj: Kontrolværktøj bruges til at teste kvaliteten af svejsede samlinger. De bedømmer ofte, om svejsningens udseende er i orden. Ultralydsfejldetektorer og røntgenfejldetektorer registrerer indre defekter i svejsninger. Disse defekter omfatter huller, fastsiddende slagger og revner.
Hvordan fungerer svejsning af metalplader
Funktionsprincippet for metalsvejsning er i bund og grund at forkorte afstanden mellem atomerne i det metal, der skal svejses, til det område, hvor metalbindinger dannes gennem termisk eller mekanisk energi, hvorved atomernes binding opnås.
Afhængigt af om basismaterialet smelter under svejseprocessen, kan svejsemetoder klassificeres i tre hovedkategorier: smeltesvejsning, tryksvejsning og lodning.
(1) Arbejdsprincip for smeltesvejsning
Smeltesvejsning er den mest almindeligt anvendte svejsemetode. Kernen er at opvarme basismaterialet i det område, der skal svejses, til smeltet tilstand for at danne et smeltebad, og samtidig vil fyldmaterialet også smelte og blandes med smeltebadet.
Når smeltebadet afkøles og størkner, dannes en svejset samling.
Almindelige smeltesvejsemetoder omfatter manuel lysbuesvejsning, gassvejsning, argonlysbuesvejsning, kuldioxidgasbeskyttet svejsning osv.
1. De to poler på svejsestrømforsyningen er henholdsvis forbundet med svejsetangen og det emne, der skal svejses, og danner et lukket kredsløb.
2. Operatøren holder svejsetråden med en elektrisk svejsetang, bringer svejsetråden i kontakt med emnet og trækker den derefter hurtigt et kort stykke væk.
På dette tidspunkt vil der dannes en elektrisk lysbue mellem elektroden og emnet. Lysbuens temperatur kan nå 6000-8000 ℃, hvilket øjeblikkeligt kan smelte elektrodeenden og den del af emnet, der skal svejses, og danne en smeltepøl.
3. Ved høje temperaturer vil elektrodens belægning nedbrydes og producere beskyttelsesgas og slagge. Beskyttelsesgassen omslutter lysbuen og smeltebadet og isolerer luften.
Slaggen dækker overfladen af det smeltede bassin for at forhindre oxidation af det smeltede bassinmetal.
4. Efterhånden som svejsetråden bevæger sig, dannes der konstant nye smeltede plader, mens de gamle afkøles og størkner. Til sidst dannes en kontinuerlig svejsesøm, hvilket opnår forbindelsen af metaller.
(2) Arbejdsprincip for tryksvejsning
Tryksvejsning er en svejsemetode, hvor et bestemt tryk påføres emnet under svejseprocessen, og samtidig, ved opvarmning eller ej, undergår kontaktfladen på det metal, der skal svejses, plastisk deformation, hvorved der opnås atombinding.
Det karakteristiske ved tryksvejsning er, at basismaterialet generelt ikke smelter eller kun smelter delvist.
Almindelige tryksvejsemetoder omfatter modstandssvejsning, friktionssvejsning, smedesvejsning osv.
- Sæt de to svejsede dele tæt sammen, og påfør derefter et vist tryk gennem elektroder for at sikre, at kontaktfladerne på de svejsede dele er i tæt kontakt.
- Når en stor strøm ledes gennem elektroden, vil der blive genereret modstandsvarme, når strømmen passerer gennem kontaktfladen på den svejsede del.
På grund af den relativt høje modstand ved kontaktfladen vil varmen blive koncentreret der, hvilket opvarmer metallet ved kontaktfladen til en plastisk tilstand eller en delvist smeltet tilstand.
Under kontinuerlig trykpåvirkning undergår metallet på kontaktfladen plastisk deformation, og atomer diffunderer med hinanden og danner en svejset samling.
Modstandssvejsning har fordelene ved hurtig svejsehastighed, lille deformation og intet behov for tilsatsmaterialer. Det er meget anvendt til svejsning af tynde plader, såsom fremstilling af bilkarosserier og husholdningsapparatskaller.
(3) Funktionsprincip for lodning
Lodning er en proces, der bruger et tilsatsmetal med et smeltepunkt, der er lavere end basismetallets. Tilsatsmetallet og basismetallet opvarmes sammen til den temperatur, hvorved tilsatsmetallet smelter, mens basismetallet ikke gør.
En svejsemetode, hvor smeltet loddetin udfylder mellemrummene mellem basismetallet gennem kapillarvirkning, diffunderer med basismetallet og danner en svejset samling efter afkøling.
Lodning kan klassificeres i hårdlodning og blødlodning baseret på de forskellige smeltepunkter for loddetilsatsmetallet.
Loddetilsatsmetallet i hårdlodning har et smeltepunkt på over 450 ℃, og samlingsstyrken er relativt høj. Det bruges ofte til svejsning af mekaniske dele.
Smeltepunktet for lodningsfyldmetallet ved blødlodning er under 450 ℃, og samlingsstyrken er relativt lav. Det bruges ofte til lodning af elektroniske komponenter.
Fordelene ved lodning er, at svejsetemperaturen er lav, mikrostrukturen og egenskaberne af basismaterialet ændrer sig kun lidt, deformationen af den svejsede del er lille, og den kan svejse forskellige typer metalmaterialer.
Styrken af loddede samlinger er dog generelt lavere end styrken af smeltesvejsning og tryksvejsning, hvilket gør dem velegnede til applikationer, hvor styrkekravene ikke er høje.
|
|
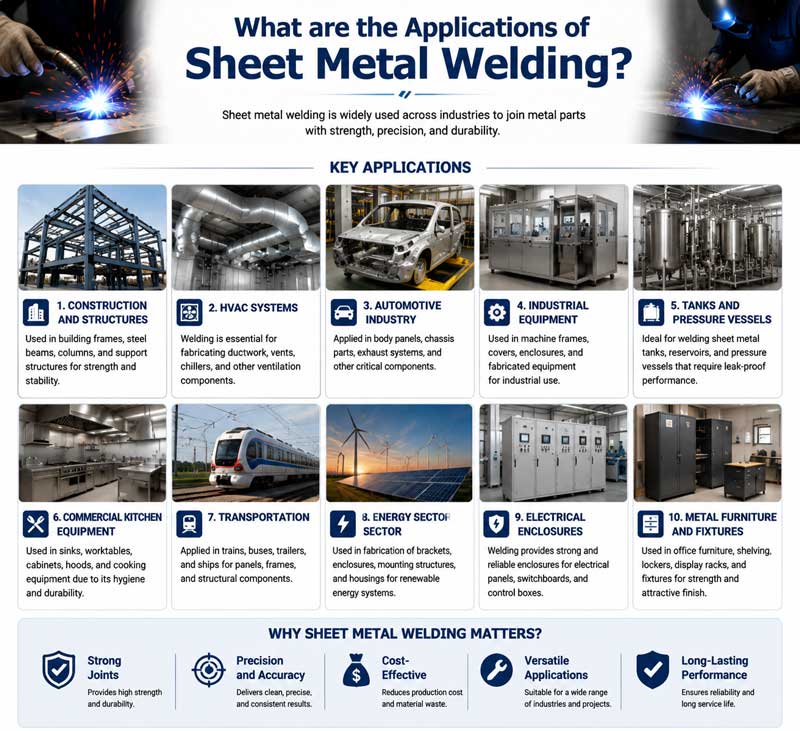
Hvad er anvendelserne af pladesvejsning?
Metalsvejsningsteknologi, med sine unikke fordele, er blevet bredt anvendt i forskellige industrier og områder og dækker næsten alle aspekter af den nationale økonomi.
(1) Maskinfremstillingsindustrien:
Lad og søjler på værktøjsmaskiner, skovle og bælterammer på gravemaskiner og kranbomme osv. fremstilles alle ved hjælp af svejseprocesser.
Svejseteknologi kan sikre styrken og stabiliteten af disse strukturelle komponenter og forbedre udstyrets levetid og driftssikkerhed.
(2) Transportbranchen:
- Bilproduktion: Fremstilling af bildele som karosserier, stel og chassis kræver svejseteknologi. Derudover bruger folk også svejsning til at fremstille dele som bilmotorer og gearkasser.
- Skibsbygning: Skroget, dækket, kahytten og andre dele af skibet skal alle forbindes ved svejsning.
Skibssvejsning skal imødegå tekniske udfordringer såsom tykpladesvejsning og svejsning af højstyrkestål. Almindeligt anvendte svejsemetoder omfatter pulversvejsning og gas- og elektrisk vertikal svejsning.
- Luftfartsindustrien: Aluminiumlegeringer og titanlegeringer er materialer af høj kvalitet. De bruges til at bygge flykroppe, vinger og motorkomponenter. Svejsning af disse specielle materialer kræver præcise svejseteknikker. Typiske eksempler er argonbuesvejsning, elektronstrålesvejsning og lasersvejsning.
(3) Byggeindustrien:
Stålkonstruktioner er meget udbredt i højhuse, store fabrikker, broer og andre projekter.
For eksempel skal forbindelsen mellem stålbjælker og søjler i stålkonstruktionsværksteder, samt splejsning af stålbjælker i broer, alle opnås ved svejsning.
(4) Petrokemisk industri:
Den petrokemiske industri kræver et stort antal trykbeholdere, rørledninger, lagertanke og andet udstyr. Fremstilling og installation af disse apparater kan ikke klares uden svejseteknologi.
(5) I hverdagen:
Produktion af metaldøre og -vinduer, svejsning af cykelstel, forarbejdning af køkkenudstyr osv. kræver alle brug af svejseteknologi.
Derudover anvender produktionen af visse metalornamenter, såsom sølv- og guldsmykker, også svejseteknikker til at forbinde forskellige komponenter sammen og skabe udsøgte former.
Konklusion
Metalsvejseteknologi, som en af kerneprocesserne i den moderne industri, har gennemgået en lang udviklingsproces fra traditionel manuel smedning og svejsning til nutidens automatiserede og intelligente svejsning.
Dens fordele er meget betydelige. Den kan opnå metalforbindelser med høj styrke og tæthed, der opfylder produktionsbehovene i forskellige industrier.
Samtidig er der også problemer som svejsespænding og deformation, høje driftskrav og sikkerhedsrisici, som skal løses gennem løbende teknologisk innovation og procesforbedring.
Med de kontinuerlige fremskridt inden for områder som materialevidenskab, automatisk styringsteknologi og kunstig intelligens udvikler metalsvejsningsteknologi sig også mod høj effektivitet, præcision, grøn teknologi og intelligens.
Den kontinuerlige fremkomst af nye svejseteknologier som lasersvejsning, elektronstrålesvejsning og friktionssvejsning har bragt nye udviklingsmuligheder inden for metalsvejsning.
I fremtiden vil metalsvejseteknologi spille en mere betydningsfuld rolle inden for flere områder og dermed yde stærkere støtte til industriel produktion og social udvikling.
Hvorfor vælge NOBLE som din producent af metalsvejsning
NOBLE er din pålidelige one-stop-løsning til skræddersyet produktion. Fra prototypedesign til fremstilling, med omfattende produktionsressourcer, passende teknologi, strømlinede processer, ekspertvejledning og en streng kvalitetsinspektionsproces, kan vi gøre dine ideer til virkelighed.
Vores pladesvejseservice tilbyder skræddersyede løsninger, der overgår kundernes forventninger til konkurrencedygtige priser. Fra prototypefremstilling til pladesvejseproduktion sikrer vores erfarne team og avancerede produktionsudstyr, at du modtager pladesvejsedele med høj præcision og stabil ydeevne. Få et tilbud på få minutter og pladesvejsedele på få dage!
NOBLE er udstyret med det nyeste pladesvejseudstyr og den nyeste teknologi, der gør det muligt for os at håndtere de mest udfordrende pladesvejseopgaver med lethed. Vores team af højt kvalificerede og erfarne svejsere har en dybdegående viden om forskellige svejseteknikker og -processer. Uanset om det drejer sig om kompleks metalfremstilling, struktursvejsning eller reparationer, bringer vores eksperter uovertruffent håndværk til ethvert projekt.
Ofte stillede spørgsmål
- Kan vi svejse forskellige typer metaller sammen?
Ja, det kan vi. For eksempel kan vi svejse stål og kobber med de rigtige metoder. Men vi skal vælge det rigtige tilsatsmateriale.
- Hvorfor bøjer svejsede dele nogle gange?
Ujævn opvarmning og afkøling under svejsning forårsager belastning. Belastningen får metaldelene til at bøje eller deformere.
- Skal vi rengøre metaller før svejsning?
Ja, det gør vi. Vi bør fjerne rust, olie og oxidbelægninger. Rene overflader bidrager til stærkere og tættere svejsninger.







