
En tilbagekaldelse af medicinsk udstyr. Dette er enhver ingeniørs mareridt. En defekt optisk del forårsagede det. Materialet kunne ikke klare gentagne steriliseringscyklusser. Patienter fik komplikationer. Virksomheden stod over for retssager og bøder fra myndighederne.
Denne situation sker alt for ofte i branchen. Ingeniører skal afbalancere mange forskellige behov. Optisk klarhed skal fungere godt sammen med biokompatibilitet. Sterilisationsmodstand er meget vigtig. Der er store regulatoriske hindringer i hvert trin. Hvert materialevalg er meget vigtigt.
Denne guide giver en klar plan for succes. Ingeniører får praktiske trin til at vælge materialer. Strukturen fører til en metode, du kan bruge med det samme. Hvert afsnit dækker de vigtigste behov for medicinske optiske dele. Sammenligning af materialer kræver omhyggelig dataanalyse. Fremstillingsprocesser kræver nøje opmærksomhed. Fremstilling af medicinsk udstyr kræver præcis ingeniørkunst. Forskellige anvendelser kræver skræddersyede løsninger. Denne plan sænker projektrisikoen. Den fremskynder udviklingstiden.
Kernekrav til medicinske optiske dele
Enhver medicinsk optisk del skal opfylde tre nøglebehov: optisk klarhed, mekanisk holdbarhed og biokompatibilitet. Disse behov modarbejder ofte hinanden. Et materiale, der lader lys slippe rigtig godt igennem, kan blive skørt under belastning. Et andet materiale, der er stærkt, kan blive gult efter mange rengøringscyklusser. Ingeniører skal tænke over disse afvejninger fra starten.
Optiske ydeevnekriterier
Transmission, brydningsindeks og dispersion
Lystransmission bestemmer, hvor meget lys der når målvævet. Høj transmission er vigtig for endoskoper og kirurgiske lasere, hvor hver foton betyder noget. Brydningsindekset styrer, hvordan lyset bøjer, når det kommer ind i linsen. Dispersion påvirker, hvor præcise farver ser ud på tværs af det synlige spektrum. Til diagnostisk billeddannelse kan selv små dispersionsfejl sløre forskellen mellem sundt og sygt væv.
Applikationen sætter kravene. Et laserleveringsvindue kræver præcis matching af brydningsindekset for at undgå stråleforvrængning. En billedlinse til et cystoskop kræver god transmission over hele det synlige område. Ingeniører bør nedskrive disse optiske behov tidligt, fordi de direkte begrænser, hvilke materialer der kan fungere.
Overfladekvalitet og standarder for ridsegravning
Overfladekvalitet betyder små fejl på en optisk del. Ridser er lange defekter; udgravninger er små huller eller gruber. Scratch-dig-specifikationen, skrevet som to tal som 60-40, sætter de tilladte grænser for begge. Strengere standarder betyder glattere overflader, men højere omkostninger at fremstille.
For medicinske optiske dele påvirker overfladekvaliteten direkte patientsikkerheden. En ridse på en artroskoplinse spreder lys og forværrer billedet. En ridse på et kirurgisk laservindue kan skabe hotspots, der skader vævet. Disse defekter bliver også steder, hvor bakterier samler sig, hvilket gør rengøringen vanskeligere. At vælge realistiske scratch-dig-værdier forhindrer overdreven engineering, samtidig med at den kliniske ydeevne forbliver sikker.
Mekanisk og miljømæssig holdbarhed
Hårdhed, sejhed og dimensionsstabilitet
Hårdhed modstår ridser og slid. Sejhed absorberer stød uden at revne. Dimensionsstabilitet holder delens form konstant, når temperaturen ændrer sig. Disse tre egenskaber stemmer sjældent perfekt overens. Glas tilbyder stor hårdhed, men dårlig sejhed. Polymerer bøjer uden at knække, men ridses let.
Tænk på en lysleder til dental hærdning. Den kan udsættes for en masse håndtering, nogle fald og varme fra LED-kilden. Materialet skal holde sin optiske akse præcist, samtidig med at det kan modstå daglig brug. Ingeniører skal tilpasse den mekaniske ydeevne til virkelige forhold, ikke kun ideelle laboratorieindstillinger.
Kemikalie- og fugtbestandighed
Medicinske miljøer udsætter optiske dele for stærke kemikalier. Rengøringsmidler, desinfektionsmidler og kropsvæsker angriber alle materialeoverflader. Fugtabsorption kan hæve en polymerlinse og ændre dens brændvidde. Kemisk angreb kan sløre et glasvindue og reducere transmissionen.
Testning bør kopiere den fulde kemiske eksponering, som en enhed vil blive udsat for. Autoklavecyklusser blander varme, tryk og damp. Kemiske klude indeholder opløsningsmidler, der kan blødgøre en polymeroverflade. Hver eksponering viser forskellige måder, hvorpå dele kan svigte, så testplanen skal stemme overens med den faktiske kliniske brug.
Biokompatibilitet og steriliseringskompatibilitet
ISO 10993 og cytotoksicitetstestning
Biokompatibilitet bekræfter, at et materiale ikke vil skade levende væv. ISO 10993-serien af standarder giver testrammen. Cytotoksicitetstest kontrollerer, om kemikalier lækker fra materialet og dræber celler. Andre tests kontrollerer for irritation, sensibilisering og systemisk toksicitet.
Disse standarder er udgangspunktet for godkendelse fra myndighederne. At bestå ISO 10993 garanterer ikke godkendelse, men at ikke bestå garanterer afvisning. Ingeniører bør anmode om biokompatibilitetsdata fra materialeleverandører tidligt i udvælgelsesprocessen. At vente til prototypefasen forårsager dyre forsinkelser.
Materialerespons på steriliseringsmetoder
Steriliseringskompatibilitet afgør, hvordan et materiale overlever gentagne rengøringscyklusser. Autoklavering bruger damp ved høj temperatur. Ethylenoxid (EtO)-gas trænger igennem emballagen, men efterlader giftige rester. Gammastråling kan gøre nogle polymerer sprøde over tid. Hver metode belaster materialer på forskellige måder.
Et materiale kan bestå de første biokompatibilitetstests, men nedbrydes efter gentagne steriliseringscyklusser. Valget af medicinsk kvalitetsmaterialer skal tage hensyn til hele enhedens levetid. Testningen bør kopiere det fulde antal steriliseringscyklusser, som produktet skal gennemgå. Dette valideringstrin beskytter patientsikkerheden og forhindrer dyre tilbagekaldelser.
Valget mellem optisk ydeevne, mekanisk holdbarhed og steriliseringskompatibilitet definerer udvælgelsesudfordringen. Hvert krav indsnævrer listen over mulige materialer. I næste afsnit sammenlignes de vigtigste materialekategorier med disse behov.
Materialevalg til medicinske optiske dele
At vælge det rigtige materiale til medicinske optiske dele føles som at løse et puslespil med tre bevægelige brikker. Du har brug for optisk klarhed, mekanisk styrke og biokompatibilitet på én gang. Intet enkelt materiale vinder i alle kategorier. Glas giver dig fremragende optik, men tilføjer vægt. Polymerer tilbyder designfrihed, men ridses let. Safir modstår næsten alt, men koster mere. Tricket er at matche materialeegenskaber til din specifikke anvendelse uden at betale for meget for ydeevne, du ikke har brug for.
Glas: Referencen for præcisionsoptik
Glas er fortsat guldstandarden, når optisk ydeevne betyder mest. Dets dimensionsstabilitet under temperaturændringer gør det ideelt til præcisionsasfærer, der anvendes i kirurgiske mikroskoper og diagnostiske billeddannelsessystemer. Smeltet silica skiller sig ud ved sin exceptionelle termiske stabilitet og bearbejdelighed. Det holder snævre tolerancer gennem slibe- og poleringsprocesser, hvilket betyder, at din linsegeometri forbliver nøjagtig, selv efter omfattende fremstillingstrin. Borosilikatglas tilbyder lignende fordele med bedre modstandsdygtighed over for kemiske angreb fra rengøringsmidler.
Fordele ved smeltet silica og borosilikatglas
Smeltet silica transmitterer lys over et bredt spektrum, fra ultraviolet til infrarød. Dette brede område gør det værdifuldt til laserleveringssystemer og fluorescensbilleddannelsesværktøjer. Borosilikatglas koster mindre end smeltet silica, samtidig med at det stadig giver fremragende optisk klarhed. Begge materialer modstår fugtabsorption, så deres brydningsindeks forbliver stabilt i fugtige kliniske miljøer. Til applikationer, hvor billedkvaliteten ikke kan kompromitteres, leverer glas forudsigelig og gentagelig ydeevne.
Afvejninger mellem vægt, skrøbelighed og omkostninger
Glas har dog reelle ulemper. Det vejer mere end polymerer, hvilket er vigtigt for håndholdte enheder som otoskoper eller bærbare diagnostiske værktøjer. Glas går også i stykker under stød. En tabt endoskoplinse splintres, og det betyder, at enheden svigter midt i en procedure. Fremstilling af glasoptik kræver slibning, polering og belægning, hvilket øger omkostningerne pr. del. Til applikationer med lav volumen og høj præcision giver glas mening. Til engangs- eller storvolumenenheder bliver omkostningerne svære at retfærdiggøre.
Polymerer: Balancering af omkostninger og designfleksibilitet
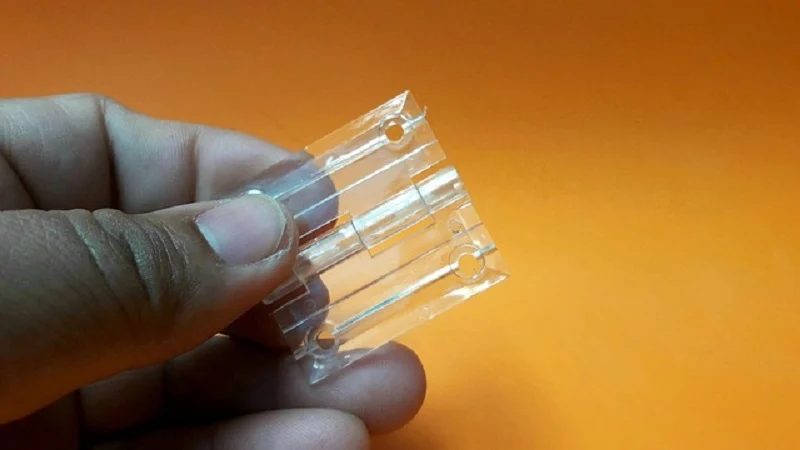
Polymerer åbner op for designmuligheder, som glas ikke kan matche. Sprøjtestøbning giver dig mulighed for at skabe komplekse geometrier med integrerede monteringsfunktioner, hvilket reducerer monteringstrin. Denne materialevalgsmetode fungerer godt til enheder, der kræver let konstruktion og moderat optisk ydeevne. Afvejningen kommer i overfladehårdhed og termiske grænser.
PMMA, polycarbonat og cyclo-olefinpolymerer
PMMA, også kendt som akryl, leverer imponerende klarhed for en polymer. For ubelagt PMMA med en standardtykkelse på 3 mm måles den synlige lystransmission til 92 %. Dette tal nærmer sig glasets ydeevne med en brøkdel af vægten. Polycarbonat tilbyder højere slagfasthed, men lavere lystransmission og mere farvespredning. Cyclo-olefinpolymerer finder en balance mellem klarhed og fugtbestandighed, hvilket gør dem populære til mikrofluidiske optiske sensorer.
Afvejninger i ridsefasthed og termiske grænser
Polymerer ridses lettere end glas. En PMMA-linseoverflade kan vise slid efter gentagen rengøring med slibende klude. Termiske grænser begrænser også brugen af polymerer. De fleste polymerer blødgøres langt under de temperaturer, der anvendes i autoklaver. Dette skaber en direkte konflikt med steriliseringskompatibiliteten. Hvis din enhed har brug for gentagne autoklavercyklusser, skal du muligvis skifte til glas eller acceptere en kortere produktlevetid. For engangsenheder steriliseret med ethylenoxid fungerer polymerer fint.
Avancerede materialer: Safir og keramik
Når standardmaterialer ikke kan klare opgaven, træder avancerede materialer til. Safir tilbyder ekstrem hårdhed, der beskytter overfladens integritet i krævende miljøer. Keramik giver lignende fordele til specifikke anvendelser som kirurgiske skærevinduer eller implanterbare sensorer.
Enestående hårdhed til applikationer med høj slidstyrke
Safir er kun overgået af diamant i hårdhed (Mohs 9), hvilket gør den ekstremt modstandsdygtig over for ridser og slid. Denne holdbarhedsfordel i forhold til glas er afgørende for medicinske optiske anvendelser, hvor overfladeintegriteten skal opretholdes.
| Materiale | Mohs hårdhed | Implikation for medicinsk optik |
| Sri Lankansk Safir | 9 | Stort set ridsefri af sand, snavs eller forkert håndtering |
| Glas | ≤ 7 | Mere modtagelig for ridser og overfladeskader |
Denne hårdhed resulterer direkte i en længere levetid for apparatet. Et safirglasvindue i en tandlægelampe overlever års kontakt med værktøj og tænder. Det samme vindue i glas ville vise synlige ridser inden for få måneder.
Hvornår skal man vælge safir frem for glas eller polymer
Safir giver mening, når overfladeskader forårsager funktionsfejl. Tænk på en artroskoplinse, der skraber mod knogler under operationer. En ridse på linsen spreder lys og forringer billedet. Safir forhindrer denne fejltilstand fuldstændigt. Omkostningspræmien er betydelig. Men for kirurgiske instrumenter af høj værdi, der skal holde til hundredvis af procedurer, betaler safir sig selv. Til engangsudstyr eller anvendelser med minimal slidrisiko er glas eller polymer stadig det smarteste valg.
Materialevalgsprocessen handler i sidste ende om at forstå din enheds faktiske forhold. En producent som NOBLE, med erfaring inden for glas, polymerer og avancerede materialer, kan hjælpe dig med at evaluere disse afvejninger tidligt. Deres ingeniørteam arbejder dagligt med medicinske materialer og forstår, hvordan steriliseringsmetoder påvirker den langsigtede funktionalitet. Et samarbejde med eksperter, der kender både materialeegenskaber og fremstillingsprocesser, reducerer risikoen for dyre redesign senere.
Fremstillingsprocesser for medicinske optiske dele
Hvis du ikke kan lave delen rigtigt, er det bedste materialevalg ligegyldigt. Fremstillingsprocesser forvandler dit design til et rigtigt produkt. Hver proces har styrker og begrænsninger for forskellige materialer. Den proces, du vælger, påvirker omkostninger, kvalitet og hastighed på markedet.
Precision CNC slibning, Polering og Diamantdrejning
Glas og keramik kræver særlig bearbejdning for at opnå optisk kvalitet. Man kan ikke skære dem som metal. Processen starter med slibning for at forme delen. Derefter udjævner polering overfladen til optiske standarder. Diamantdrejning tilbyder en anden metode for nogle materialer.
Opnåelse af snævre tolerancer og overfladebehandlinger
Præcisionsslibning giver dig tæt kontrol over emnedimensioner. Tabellen nedenfor viser, hvad du kan forvente.
| Tolerance parameter | Typisk præcisionsområde | Ultrapræcisionsserie |
| Diameter | ±2–5 mikron | ±0.5 mikron |
| Tykkelse | ±5–10 mikron | ±1–2 mikron |
| Krumningsradius | 0.1–0.5% af nominel | Strammere til interferometrisk brug |
| Asfærisk form (PV) | 0.5–2 mikron (støbt) | 0.1–0.5 mikron (malet) |
| Centrering/justering | 1–5 bueminutter | <30 buesekunder |
Disse tal er vigtige for fremstilling af medicinsk udstyr. En linse, der er et par mikrometer uden for specifikationerne, kan sløre et billede eller fejlrette en laserstråle. Med Strasbaughs slibe- og poleringsmaskiner kan tolerancer holdes på ±0.002 tommer for dele op til 36 tommer i bredden.
Diamantdrejning hæver overfladekvaliteten endnu højere.
Den opnåelige overfladeruhed ligger normalt i området Ra < 5-10 nm. Dette afhænger af flere faktorer: hvor godt materialet kan bearbejdes, værktøjsradius og slid, tilspændingshastighed og spåndybde samt maskindynamik og miljøkontrol.
Det er glat nok til de fleste medicinske optiske anvendelser.
Metrologiens rolle i kvalitetssikring
Du kan ikke stole på noget, du ikke kan måle. Måleværktøjer kontrollerer, at din del opfylder specifikationerne. Interferometre kontrollerer overfladeform. Profilometre måler ruhed. CMM'er bekræfter dimensioner. Denne kontrol er et must for medicinske dele. Regulatorer ønsker bevis for, at dine proces- og materialevalg giver ensartede resultater.
Sprøjtestøbning til polymeroptik
Polymerer muliggør produktion i store mængder til lavere omkostninger pr. del. Sprøjtestøbning er den primære proces for optiske plastdele. Men du skal designe delen med støbning i tankerne.
Design til formbarhed: Porte, vægge og trækvinkler
Formens design og materialevalget afgør, om din del bliver rigtig. Placeringen af porten styrer, hvordan plastik flyder ind i hulrummet. Placer porten det forkerte sted, og du får svejselinjer, der spreder lys. Vægtykkelsen skal forblive jævn. Tykke sektioner afkøles langsommere og forårsager synkemærker. Trækvinkler lader delen forlade formen uden at sætte sig fast.
For optiske dele betyder disse detaljer endnu mere. En lille strømningslinje bliver en synlig defekt på en linseoverflade. Ingeniører, der kender både materialer og fremstillingsprocesser, kan designe dele, der støbes godt første gang.
Afbalancering af værktøjsomkostninger med produktionsvolumen
Værktøjsomkostningerne er et vigtigt beslutningspunkt. Tabellen nedenfor sammenligner aluminium- og stålmuligheder.
| Omkostningsmetrik | Værktøj i aluminium | Stålværktøj |
| Omkostningsinterval for forudgående værktøj | 2,000 $ - 100,000 $ | $ 10,000 - $ 100,000 + |
| Typiske omkostninger for forme med lav til mellemstor volumen | 2,000 $ - 10,000 $ | Ikke specificeret (højere end aluminium) |
| Pris pr. del ved lav volumen | Lavere, da værktøjsomkostningerne er fordelt på færre dele | Højere værktøjsomkostninger dominerer |
| Pris pr. del ved høj volumen | Stiger på grund af værktøjsslid | Meget lav, amortiseret over store mængder |
| Skimmelsvampens levetid (antal skud) | 10,000 – 100,000 (afhængig af legering) | 200,000 – 1,000,000+ (afhængig af klasse) |
Aluminiumsværktøj fungerer godt til små serier og prototypefremstilling. Stålværktøj koster mere i starten, men holder meget længere. Til produktion i store mængder betaler stål sig normalt. Valget afhænger af din forventede mængde og produktets levetid.
CNC Machining og 3D Printing til prototyping
Før du køber dyrt værktøj, skal du teste dit design. CNC-bearbejdning og 3D-printning giver dig mulighed for at foretage ændringer hurtigt.
Hurtig iteration til designvalidering
CNC-bearbejdning skærer dele ud af massivt materiale. Det fungerer til både metaller og plast. Du får prototyper, der matcher de endelige materialeegenskaber. 3D-printning bygger dele lag for lag. Det håndterer komplekse former, som bearbejdningen ikke kan nå. Begge metoder giver dig mulighed for at teste form, pasform og funktion før produktion.
For fremstilling af medicinsk udstyr er hurtige ændringer afgørende. Du kan finde et optisk problem under testning. Med CNC- eller 3D-printning kan du ændre designet og have en ny del på få dage. Den hastighed sparer måneders udviklingstid.
Overgang fra prototype til produktion
Springet fra prototype til produktion er der, hvor mange projekter mislykkes. En del, der fungerer fint som et 3D-print, støbes muligvis ikke godt med det samme materiale. En CNC-prototype kræver muligvis en anden overfladefinish end en støbt del. Ingeniører skal planlægge produktionen fra starten.
NOBLE tilbyder komplette produktionskapaciteter på tværs af alle disse processer. Deres team håndterer præcisionsslibning og polering af glasoptik. De udfører sprøjtestøbning af polymerdele. De udfører CNC-bearbejdning af prototyper og små serier. At samarbejde med en partner, der kender både materialer og procesmuligheder, gør skiftet mere gnidningsløst. De kan identificere mulige problemer, før du køber værktøj.
Den rigtige proces afhænger af dine materiale-, volumen- og kvalitetsbehov. At matche processen med produktet er det sidste trin i at bringe din optiske del til live.
En udvælgelsesmetode til udvikling af medicinsk udstyr
En klar plan forvandler svære valg til enkle trin. Denne metode bruger tre nemme faser. Hver fase bygger videre på den sidste. At følge denne vej mindsker risikoen og sparer tid.
Trin 1: Definer applikation og prioriter behov
Oprettelse af en kravstjekliste
Start med at lave en liste over alt, hvad din enhed skal kunne. Denne liste bliver din guide. Processen følger fem faser, der går fra store ideer til præcise specifikationer.
Trin 1: Brugerbehov — Spørg de personer, der skal bruge din enhed. Kirurger, sygeplejersker og patienter deler alle nyttig feedback. Skriv deres ord i klare, enkle sætninger. Hver sætning indfanger ét specifikt behov.
Fase 2: Designinput — Ændre disse brugerbehov til målbare mål. Dæk funktionelle behov som opsætninger og kompatibilitet. Tilføj præstationsmål og sikkerhedsgrænser. Foretag en første risikokontrol ved hjælp af ISO 14971. Find ud af, hvilke regler der gælder for din enhed.
Fase 3: Designproces — Brug disse mål til at guide dit arbejde. Dette grundlag forhindrer senere omarbejde. Det holder hele dit team fokuseret på det, der tæller.
Fase 4: Designoutput — Lav produktionsspecifikationer og beståelses-/ikke-beståelseskontroller. Indfør risikokontroller for fremstilling af produktet. Skriv alt ned i detaljer.
Fase 5: Medicinsk udstyr — Byg og test dit produkt. Sammenlign det med brugernes behov fra fase 1.
Denne listemetode virker, fordi den tvinger dig til at tænke klart tidligt. Du kan ikke springe trin over uden at betale for det senere.
Identifikation af kritiske kvalitetsparametre (CTQ)
Ikke alle behov vejer lige tungt. Nogle påvirker patientsikkerheden direkte. Andre er bare rare at have. CTQ-parametrene er dem, der afgør, om din enhed er afgørende.
For medicinske optiske dele inkluderer CTQ'er ofte transmissionsprocent, overfladekvalitet og steriliseringskompatibilitet. En linse, der opfylder transmissionskravene, kan svigte efter gentagne steriliseringscyklusser, hvilket ville være en CTQ-fejl. Skriv ned, hvilke parametre der er virkelig kritiske. Dette valg styrer dit materialevalg senere.
Trin 2: Udvælg materialer og processer
Opbygning af en beslutningsmatrix med vægtede kriterier
En beslutningsmatrix forvandler personlige vurderinger til klare scores. Angiv dine kandidatmaterialer øverst. Angiv dine kriterier længere nede. Giv hvert kriterium en vægt baseret på vigtighed.
For eksempel kan biokompatibilitet og optisk klarhed vægtes tungere end omkostninger og fremstillingsvenlighed, afhængigt af anvendelsen. Giv hvert materiale en score ud fra hvert kriterium. Gang scorerne med vægte. Læg dem sammen. Den højeste total vinder.
Denne matrix tvinger dig til at gøre afvejninger klare. Du kan ikke skjule det faktum, at safir koster mere end glas. Matrixen viser dig, om den pris giver nok ydeevne til at have betydning.
Evaluering af omkostninger, ydeevne og risiko
Materialevalg skal tage højde for optisk ydeevne, spændingsfølsomhed, fugtoptagelse, kemisk resistens og steriliseringskompatibilitet. Disse faktorer trækker ofte i forskellige retninger. Gør disse afvejninger klare tidligt, før regler og værktøjsvalg binder din risiko.
Test dine valg af materiale, belægning og geometri i virkelige steriliseringsmiljøer. Kompatibilitet bør indbygges, ikke testes til sidst. Skeln også mellem det, der virkelig betyder noget optisk, og det, der kun er kosmetisk. Teams bytter nogle gange reel optisk ydeevne for udseende uden at vide det.
Fra et praktisk synspunkt kan medicinsk optik af højere kvalitet koste mere i starten. Men deres langsigtede værdi overgår ofte billigere alternativer. Længere levetid, færre udskiftninger og lavere vedligeholdelse udgør en betydelig faktor. Steder, der investerer i holdbare optiske systemer, oplever færre stop og bedre udnyttelse af ressourcerne. I løbet af udstyrets levetid skaber stabil ydeevne reelle besparelser.
Trin 3: Prototype, test og iteration
Validering i forhold til ISO- og FDA-standarder
Prototyping er hvor teori møder virkelighed. Byg din del ved hjælp af det valgte materiale og den valgte fremstillingsproces. Test den derefter i forhold til de standarder, du fandt i trin 1.
For regulerede anvendelser betyder redesign af optik at overholde strenge regler. Vigtige dele omfatter risikotjek for materialeændringer og belægningsopdateringer. Du har brug for fuldstændige optegnelser og sporing fra råmateriale til færdig del. Valideringstest dækker optisk ydeevne, miljøbelastning og biokompatibilitetstjek i overensstemmelse med ISO-standarder. Tidlig opfyldelse af disse behov undgår dyre forsinkelser.
Dine tekniske optegnelser bør omfatte systemtegninger, diagrammer og materialefortegnelser. Testrapporter dokumenterer sikkerhed og ydeevne. Din risikostyringsfil følger ISO 14971. Softwareoptegnelser følger ISO 62304, hvis din enhed inkluderer software. Brugervenlighedsoptegnelser følger IEC 60601-1-6. Mærkningsetiketter og brugervejledninger fuldender pakken.
Forfining af design baseret på testresultater
Testresultaterne bliver sjældent perfekte i første forsøg. Det er normalt. Nøglen er at justere hurtigt. Ændr én variabel ad gangen. Test igen. Sammenlign resultaterne. Gentag, indtil din del opfylder alle CTQ'er.
Det er i denne justeringsproces, at dygtige produktionspartnere tjener deres penge. En partner, der kender både materialer og fremstillingsprocesser, kan opdage problemer, før du spilder tid og penge. De ved, hvordan et materiale fungerer under forskellige procesforhold. De kan foreslå ændringer, der holder dig på sporet.
Denne metode fungerer bedst, når du samarbejder med en producent, der kender det fulde billede. NOBLE bidrager med brede kompetencer inden for metal- og plastforarbejdning. Deres team kender medicinske materialer og de fremstillingsprocesser, der former dem. Fra design til fremstillingsevne til endelig montering understøtter de din medicinske udstyrsudvikling fra koncept til lancering. Deres kompetencer inden for materialeegenskaber og procesvalg letter hele processen for medicinske optiske dele.
Samarbejde med NOBLE for Fremstilling af medicinske optiske dele

NOBLE er klar til at være din full-service produktionspartner. Virksomheden arbejder med både metal og plast. Deres team håndterer hvert trin fra første design til endelig montering. Det betyder, at du ikke behøver at håndtere mange forskellige leverandører. Én partner tager sig af hele dit projekt.
Omfattende muligheder inden for metal- og plastbearbejdning
Fra design til fremstillingsevne (DFM) til endelig montering
Design med henblik på fremstillingsevne sparer rigtige penge. En startup inden for medicinsk udstyr reducerede omkostningerne betydeligt ved hjælp af DFM-ideer. NOBLE bruger denne tankegang fra starten. Deres ingeniører gør design enklere, bruger færre dele og kombinerer komponenter. Færre dele betyder færre trin til at sammensætte tingene. Mindre kompleksitet betyder mindre spild. At vælge det rigtige materiale reducerer også spild under produktionen.
DFM finder også risikable monteringstrin tidligt. Mekaniske justeringer i flere trin og manuelle omarbejdningsløkker fjernes fra din proces. Teamet kontrollerer fiksturer og gentagelige operationer, før du køber værktøj. Dette tidlige arbejde reducerer defekter og forkorter cyklustider. Din produktionslinje kører jævnere fra starten.
Ekspertise på tværs af flere materialekategorier
NOBLE arbejder med glas, polymerer og avancerede materialer. Deres team ved, hvordan hvert materiale fungerer under forskellige procesforhold. De forstår, at medicinske materialer kræver særlig pleje. Denne viden hjælper dig med at undgå dyre fejl, når du vælger materialer. Deres forståelse af materialeegenskaber styrer ethvert forslag.
Virksomheden kombinerer ingeniørvidenskab, automatisering og efterstøbningskompetencer. De fremstiller omkostningseffektive dele af høj kvalitet til mange anvendelser. Uanset om du har brug for præcisionsslebet glasoptik eller sprøjtestøbte polymerlinser til medicinske optiske dele, har NOBLE erfaringen.
Certificeringer og Kvalitetssikring
Forpligtelse til kvalitetsstyringsstandarder
Certificeringer viser en producents løfte om kvalitet. NOBLE har relevante kvalitetsstyringscertificeringer til fremstilling af medicinsk udstyr. Disse certificeringer kræver skriftlige procedurer, designkontroller og risikostyring gennem hele produktionen. De kræver sporing i hvert trin, hvor enhedsmasterregistre, enhedshistorikregistre og designhistorikfiler holdes ajour. Klagebehandling følger strenge regler, og CAPA-standarder opfylder lovgivningsmæssige krav. Disse systemer beskytter dit projekt.
Sikring af lovgivningsmæssig parathed for din enhed
Reguleringsberedskab betyder, at din enhed består revisioner uden overraskelser. NOBLEs kvalitetssystemer lever op til FDA's forventninger. Deres indkøbskontroller omfatter skriftlige procedurer for forsyningskædestyring. Leverandørkontroller og revisioner sikrer ensartede indgående materialer.
Teamet fokuserer på upstream-kvalitet for at reducere problemer senere. De gennemgår regelmæssigt design, træning og kvalitetssikring. Denne aktive tilgang betyder færre overraskelser under FDA-inspektioner. Din vej til markedet forbliver fri.
Én kilde til dit projekts succes
Strømlining af forsyningskæden og reduktion af risiko
En partner fra én leverandør slipper for koordineringsproblemer. Du undgår at skifte til en ny leverandør, når du skalerer op. NOBLE håndterer manuel montering til behov for lav volumen og fuldautomatisk montering til behov for høj volumen. Deres robotintegration reducerer lønomkostninger og fjerner menneskelige håndteringsfejl.
Inline visionsinspektion og funktionstest er standard. Højhastigheds lækagedetektering finder defekter tidligt. Supply chain-ekspertise anvendes under design, hvilket undgår højrisikokomponenter og sikrer stabil sourcing. Denne tilgang fremskynder produktudviklingen fra koncept til virkelighed.
Samarbejdspartnerskab fra koncept til kommercialisering
Partnerskab fremmer nye ideer. NOBLE deler nye teknologier og proprietær forskning med dit team. Hurtigere iterationer skaber banebrydende enheder, der opfylder markedets behov godt. Deres regulatoriske viden om FDA- og CE-mærkning gør godkendelser mere gnidningsløse.
Lokal indsigt hjælper dig med at håndtere komplekse regler og kulturelle forskelle. Fælles ekspertise mindsker risici og fremskynder time-to-market. Fra koncept til kommercialisering går NOBLE ved din side. Deres dybe forståelse af optik og fremstilling sikrer ensartet output og højt udbytte i masseproduktion. De tænker på steriliseringskompatibilitet og biokompatibilitet for hvert materiale, de foreslår.
Den tidligere beskrevne udvælgelsesmetode fungerer bedst med en partner, der kender både materialer og processer. NOBLE bringer denne viden til ethvert projekt. Deres team hjælper dig med at vurdere afvejninger tidligt, hvilket mindsker risikoen for dyre redesign. Kontakt NOBLEs ingeniørteam for at tale om dine specifikke behov for medicinske optiske dele.
Materialevalg til medicinske optiske dele er en stor beslutning. Det berører mange områder. Du skal finde en balance mellem optisk ydeevne, biokompatibilitet, fremstillingsevne og lovgivningsmæssige krav.
Den strukturerede metode, vi har skitseret, hjælper dig med dette. Den mindsker risikoen og fremskynder udviklingen.
NOBLE er den perfekte partner til at udføre denne metode. Vi tilbyder en problemfri overgang fra design til produktion. Vores team kender materialer og processer ud og ind. Vi håndterer fremstilling af medicinsk udstyr med omhu. Vi arbejder med forskellige materialer til forskellige anvendelser. Vi fokuserer på patientsikkerhed og steriliseringskompatibilitet.
Lad os tale om dit projekt. Kontakt NOBLEs ingeniørteam i dag. Vi hjælper dig med at vælge det rigtige materiale til dine specifikke behov.
Ofte stillede spørgsmål om Medicinske optiske dele
Hvad er vigtigst, når man vælger et materiale til medicinske optiske dele?
Der er ingen enkelt vinder. Du skal finde en balance mellem optisk klarhed, mekanisk styrke og biokompatibilitet. Den rette afvejning afhænger af din steriliseringsmetode og enhedens levetid. Lad din anvendelse styre valget.
Hvordan ved jeg, om et materiale består biokompatibilitetstest?
Spørg din leverandør om ISO 10993-data. Denne standard dækker cytotoksicitet og andre sikkerhedskontroller. Få disse oplysninger tidligt i din udvælgelsesproces. At vente til prototypefasen fører til dyre forsinkelser.
Hvad betyder skrabetalte tal som 60-40?
Det første tal begrænser ridsebredden. Det andet tal begrænser udgravningsdiameteren. Strammere tal som 40-20 betyder glattere overflader. De betyder også højere produktionsomkostninger. Vælg en realistisk specifikation, der matcher dine kliniske behov.
Kan jeg bruge polymer i stedet for glas til medicinske optiske dele?
Ja, polymerer som PMMA giver god klarhed til lavere vægt og pris. Men de ridses lettere og overlever muligvis ikke autoklavetemperaturer. Til engangsudstyr steriliseret med ethylenoxid fungerer polymerer godt. Til genbrugeligt værktøj holder glas ofte længere.
Hvornår skal jeg vælge safir frem for glas?
Safir (Mohs 9) modstår ridser langt bedre end glas (Mohs ≤7). Det er praktisk til sliddele som artroskoplinser. Prisen er højere. Til engangsudstyr fungerer glas eller polymer normalt fint.
Hvilken fremstillingsproces fungerer bedst for mig?
Det afhænger af dit materiale og volumen. Præcisionsslibning er velegnet til glasprototyper. Sprøjtestøbning håndterer polymerdele i store mængder. Mange projekter kombinerer processer. En partner, der kender begge dele, kan hjælpe dig med at beslutte dig tidligt.
Hvilke certificeringer skal min leverandør af medicinske optiske dele have?
Kig efter relevante kvalitetsstyringscertificeringer for medicinsk udstyr. Disse certificeringer viser, at leverandøren følger strenge procedurer for design, produktion og risikostyring.







