
En medicinsk manifold er en blok med kanaler og porte, der styrer væske- eller gasstrømmen i apparater som infusionspumper eller anæstesimaskiner. Dens præcision påvirker direkte patientsikkerheden og hvor godt apparatet fungerer. Forkert materiale eller proces kan forårsage apparatfejl, tilbagekaldelser eller skade på patienter – her er, hvordan du undgår det. Hvordan vælger du det rigtige materiale og den rigtige bearbejdningsproces for at opfylde strenge medicinske standarder, samtidig med at omkostningerne holdes nede? Denne vejledning dækker materialer, processer, designpunkter, kvalitetsstandarder og valg af partner. Bearbejdning af medicinske manifolde kræver nøje opmærksomhed på tolerancer og sikkerhed, især når man arbejder med komplekse geometrier og biokompatible materialer. Til medicinsk CNC-bearbejdning giver samarbejdet med NOBLE dig ekspertise i fremstilling af prototyper og fuld produktion, hvilket sikrer, at hvert bearbejdningstrin i medicinske manifolde opfylder strenge industrikrav. Fremstilling af medicinsk udstyr kræver præcision, sikkerhed og pålidelige processer.
Kriterier for materialevalg til Medicinsk manifoldbearbejdning
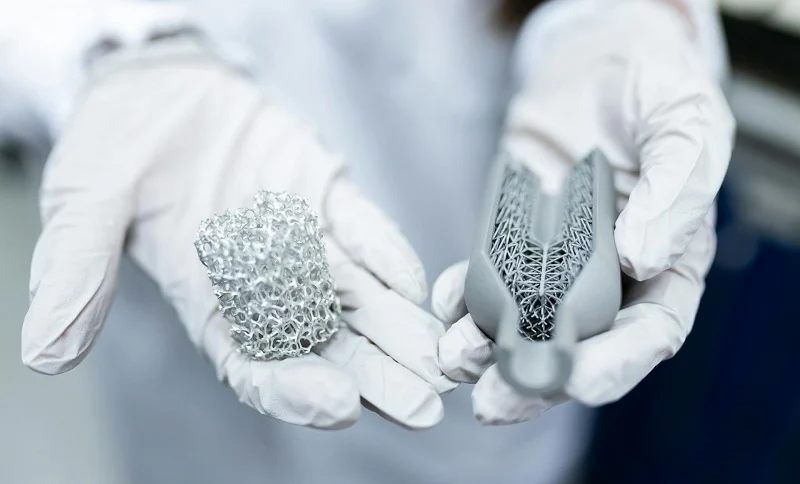
At vælge det rigtige materiale til bearbejdning af medicinske manifolde betyder at finde en balance mellem sikkerhed, sterilisering og omkostninger. Hovedfaktorerne er biokompatibilitet, steriliseringskompatibilitet og mekanisk styrke. Denne balance afgør, om enheden fungerer sikkert og pålideligt.
Biokompatibilitet og lovgivningsmæssige standarder
Biokompatibilitet og overholdelse af lovgivningsmæssige standarder
Alt materiale, der anvendes i medicinsk udstyr, skal bestå biokompatibilitetstest i henhold til anerkendte standarder. Disse tests kontrollerer, hvordan et materiale reagerer med levende væv, og verificerer sikkerheden gennem implantatundersøgelser. Materialer, der består, er sikre at komme i kontakt med kropsvæsker. Dette er vigtigt for ortopædiske implantater og andre medicinske implantater. CNC-processen skal bruge materialer, der ikke irriterer. Biokompatibilitet er det første filter i materialevalg. CNC-bearbejdningsmetoden må ikke introducere forurenende stoffer, der påvirker biokompatibiliteten. Dette er afgørende for implantater.
Krav til implanterbar vs. engangsenhed
Den tilsigtede anvendelse ændrer materialekravene. For implanterbare enheder skal materialet holde i årevis. Det skal modstå korrosion og bevare materialets integritet over tid. FDA kræver omfattende test for implantater. CNC-bearbejdning af implanterbare komponenter kræver snævrere tolerancer. Engangsmanifolds har forskellige regler. De biokompatible materialer, der anvendes her, kan være forskellige. En engangsmanifold kan bruge en polymer i stedet for metal. Dette valg påvirker hele CNC-tilgangen. Bearbejdning af polymerer er forskellig fra bearbejdning af metaller. Værktøj, hastigheder og tilspændinger ændrer sig alle. Ortopædiske implantater kræver stadig den højeste kvalitet. CNC-processen skal matche materialets egenskaber.
Mekaniske og kemiske egenskaber
Styrke, korrosionsbestandighed og termisk stabilitet
En medicinsk manifold skal kunne håndtere tryk uden at lække. Styrke er afgørende. Rustfrit stål 316L tilbyder god korrosionsbestandighed og styrke. Titanlegeringer giver højere styrke-til-vægt-forhold. Dette er vigtigt for bærbart medicinsk udstyr. Termisk stabilitet er en anden faktor. Meget medicinsk udstyr gennemgår autoklavsterilisering. Materialet skal holde sin form gennem gentagne cyklusser. For ortopædiske implantater sikrer denne termiske stabilitet, at implantatet ikke deformeres. CNC-metoden til disse materialer kræver omhyggeligt værktøjsvalg. Hårdere materialer slider værktøjer hurtigere. Dette påvirker CNC-bearbejdningsomkostningerne og cyklustiden. Medicinindustrien kræver ensartede resultater fra hver CNC-kørsel.
Væskekompatibilitet og kemisk inertitet
Manifolden fører væsker eller gasser. Materialet må ikke reagere med dem. Kemisk inertitet er et must. Nogle lægemidler kan korrodere visse metaller eller svulme polymerer op. Testning bekræfter kompatibilitet. Til medicinske anvendelser skal du vide, hvilke væsker der vil strømme gennem enheden. Dette afgør, om du bruger et metal som 316L eller en polymer som PEEK. CNC-processen ændrer sig også baseret på materialets kemiske egenskaber. Nogle materialer producerer skadeligt støv under CNC-bearbejdning. Dette kræver særlig ventilation. Producenter af medicinsk udstyr skal tage alle faktorer i betragtning.
Omkostnings- og bearbejdelighedsafvejninger
Råvareomkostninger vs. bearbejdningstid
Materialeomkostninger er kun en del af billedet. Bearbejdningstiden koster ofte mere end selve råmaterialet. Et billigere materiale, der er svært at bearbejde, kan øge omkostningerne. Titanium er dyrt at købe og dyrt at bearbejde. Det kræver lave hastigheder og specialværktøj. Men til medicinske anvendelser kan fordelene retfærdiggøre omkostningerne. CNC-metoden skal optimeres for hvert materiale. Erfaring med medicinske materialer betaler sig. At arbejde med en partner som NOBLE giver dig adgang til deres ekspertise inden for fremstilling af medicinsk udstyr. De hjælper med at optimere CNC-metoden til dine behov.
Livscyklusomkostningsanalyse for produktionsvolumener
Ved produktion i høj volumen kan små besparelser pr. del opstå. Et materiale, der bearbejdes hurtigere, kan spare tusindvis af dollars. For brugerdefinerede manifolds i lav volumen er materialeomkostningerne mindre vigtige. Opsætnings- og programmeringstiden betyder mere. For ortopædiske implantater dikteres materialevalget ofte af klinisk behov. For engangsmanifolds er omkostningerne en større faktor. Nøglen er at balancere biokompatibilitet, ydeevne og omkostninger. CNC-strategien skal være i overensstemmelse med produktionsvolumen.
Topmaterialer til medicinsk manifoldbearbejdning
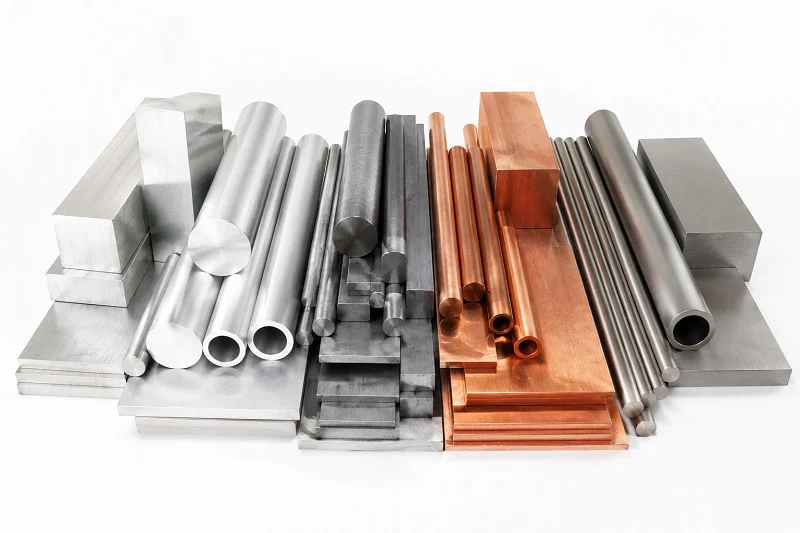
Valg af det rigtige materiale til medicinsk manifoldbearbejdning kan opdeles i tre hovedgrupper. Hver gruppe har sine egne fordele. Valget afhænger af enheden, budgettet og hvor mange dele du skal lave.
Rustfrit stål (316L og 17-4 PH)
Egenskaber og almindelige anvendelser
Rustfrit stål 316L er standarden til mange medicinske anvendelser. Det giver en god blanding af styrke, korrosionsbestandighed og pris. Tallene viser, hvorfor det fungerer så godt. 316L har en trækstyrke mellem 580 og 680 MPa. Dens flydespænding ligger mellem 480 og 580 MPa. Materialet strækker sig 35 til 50 procent, før det brækker. Det betyder, at det kan modstå belastning uden at knække. Hårdheden ligger mellem 200 og 230 HV.
Molybdæn (2-3%) er i høj grad med til at modstå punktkorrosion og spaltekorrosion i kloridrige miljøer. Det er primært dette, der adskiller 316L fra 304L, hvilket gør 316L meget bedre til korrosionsbestandighed i kropsvæsker og det bedste valg til krævende implantatanvendelser.
| Ejendom | Typisk værdi (som bygget) |
| trækstyrke | 580-680 MPa |
| Udbyttestyrke (0.2 % offset) | 480-580 MPa |
| Forlængelse ved pause | 35-50% |
| Hårdhed | 200–230 HV |
Dette gør 316L perfekt til implantater, der forbliver i kroppen i årevis. Man ser det også i engangskirurgiske værktøjer og endoskopiske apparater. 17-4 PH giver højere styrke til dele, der kræver ekstra hårdhed. CNC-processen til disse ståltyper kræver skarpe værktøjer og god køling. Bearbejdning af kirurgiske værktøjer er afhængig af disse kvaliteter for at opnå stabile resultater. Til ortopædiske implantater giver 316L den sejhed, der er nødvendig for langvarig brug.
Overfladebehandling for renlighed og korrosionsbestandighed
Overfladefinish er meget vigtig for medicinske manifolds. Efter bearbejdning skal du fjerne grater og udglatte overfladen. Elektropolering er et almindeligt trin. Det fjerner et tyndt lag metal og efterlader en ren finish.
| Betingelse | Opnået Ra-værdi |
| Standard elektropolering (AISI 316L) | ≤ 0.4 μm |
| Standard til applikationer med ultrahøj renhed | ≤ 0.38 μm (15 μin) |
| Ekstremt tilfælde til applikationer med ultrahøj renhed | ≤ 0.25 μm (10 μin) |
For ortopædiske implantater mindsker en glat overflade risikoen for, at bakterier sætter sig fast. Det hjælper også delen med at modstå korrosion. CNC-bearbejdningsprocessen skal efterlade nok materiale til de afsluttende trin. Dette sikrer, at den færdige del opfylder alle krav. Medicinindustrien kræver dette præcisionsniveau.
Titanlegeringer (grad 5 og grad 23)
Højt styrke-til-vægt-forhold og biokompatibilitet
Titanium er et godt valg, når vægten betyder noget. Grad 5 (Ti-6Al-4V) og Grad 23 tilbyder fremragende styrke-til-vægt-forhold. Disse materialer vejer cirka halvt så meget som stål. De består også biokompatibilitetstests med gode resultater. Dette gør dem ideelle til implantater, der skal holde længe. Mange ortopædiske implantater bruger titanium, fordi det binder godt til knogler. Materialet modstår korrosion fra kropsvæsker. Til fremstilling af medicinsk udstyr tilbyder titanium et unikt sæt fordele. CNC-tilgangen til titanium kræver erfaring og de rigtige værktøjer. Materialets biokompatibilitet gør det til et godt valg til krævende anvendelser.
Bearbejdningsudfordringer og omkostningsovervejelser
Titanium er svært at bearbejde. Det opvarmes hurtigt og slider værktøjer. Du har brug for lave hastigheder og en høj kølevæskestrøm. Dette øger bearbejdningstiden og -omkostningerne. Råmaterialet koster også mere end stål. Men til mange medicinske anvendelser retfærdiggør fordelene prisen. Dele, der skal være lette og stærke, bruger ofte titanium. CNC-strategien skal tage højde for dette. At arbejde med en partner, der ved, at titanium sparer tid og penge. NOBLE har stor erfaring med disse materialer til medicinske manifoldbearbejdningsbehov.
Avancerede polymerer (PEEK, ULTEM og polycarbonat)
Letvægts, kemisk resistens og gennemsigtighed
Polymerer tilbyder en række forskellige fordele. De er lette og modstår kemikalier godt. PEEK er en højtydende polymer, der kan erstatte metal i nogle anvendelser. Den håndterer gentagne steriliseringscyklusser. ULTEM tilbyder god styrke og varmebestandighed. Polycarbonat er ideelt til klare manifolds på grund af slagfasthed. Du kan se væskestrømning gennem enheden. Dette hjælper med diagnosticering og testning. Andre polymerer som RADEL, akryl, COC og COP fungerer godt til bundne manifolds. PVC og polysulfon forekommer også i specifikke medicinske anvendelser. De materialer, du vælger, afhænger af enhedens behov. Til implantater tilbyder polymerer et lettere alternativ til metaller.
CNC-bearbejdning vs. Sprøjtestøbning til polymermanifolde
Produktionsvolumen bestemmer den bedste proces. For lave volumener er maskinbearbejdning vejen frem. Der er ingen omkostninger til specialfremstillet værktøj. For 500 enheder varierer prisen pr. del fra $50 til $150. Sprøjtestøbning giver mening for 1,000 eller flere enheder. Men værktøjsomkostningerne kan variere fra $5,000 til $20,000 eller mere.
| Fremstillingsmetrik | CNC Machining | Sprøjtestøbning |
| Økonomisk produktionsområde | 1 til 500 enheder | 1,000+ enheder |
| Værktøjsomkostninger | 0 kr. (Intet specialværktøj) | Høj ($5,000-$20,000+) |
| Produktionsvolumen | Prisinterval pr. del | |
| — | — | |
| Prototype (1-10 dele) | $200-500+ | |
| Lav volumen (10-500 dele) | $ 50-150 | |
| Mellem volumen (500-5,000 dele) | $ 20-50 | |
| Høj volumen (5,000-50,000 dele) | $ 10-20 | |
| Masseproduktion (50,000+ dele) | $ 5-15 |
Til PEEK fungerer mikrokornsværktøjer i massivt hårdmetal med positive spånvinkler bedst. CNC-processen skal finjusteres for hver polymer. Forskellige materialer skærer forskelligt. Den rigtige tilgang sparer tid og sikrer kvalitet. For implantater skal bearbejdningen være ren og præcis. Materialevalg og proces arbejder sammen for at skabe en sikker og pålidelig enhed. Medicinindustrien kræver intet mindre.
NOBLE, som en førende produktionspartner i Kina, har færdighederne til at håndtere alle disse materialer til dine medicinske manifoldbearbejdningsprojekter. De hjælper dig med at gå problemfrit fra prototype til fuld produktion.
Processer til medicinsk manifoldbearbejdning
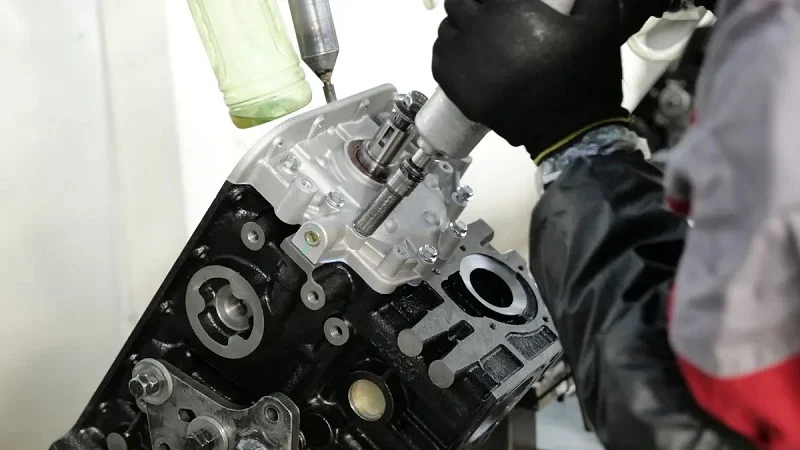
Den rigtige proces til bearbejdning af medicinske manifolde afhænger af delens kompleksitet. Enkle blokke med lige kanaler fungerer fint på 3-akset udstyr. Komplekse designs med vinklede porte kræver 5-akset kapacitet. Små komponenter i høj volumen flyttes ofte til schweiziske maskiner. Hver tilgang har sin plads i produktionen af medicinsk udstyr.
CNC Fræsning og CNC Drejning
CNC-fræsning og -drejning danner rygraden i det meste produktion af medicinske manifolde. Disse processer fjerner materiale fra en massiv blok for at skabe kanaler, porte og monteringsfunktioner – valget mellem 3-akset og 5-akset bearbejdning ændrer, hvilke geometrier du kan opnå.
3-akse vs. 5-akset bearbejdning
En 3-akset maskine bevæger skæreværktøjet langs X-, Y- og Z-koordinaterne. Den fungerer godt til manifolds med lige kanaler og porte boret fra en enkelt retning. Opsætningen er enkel, og cyklustiderne forbliver forudsigelige. Mange engangsmanifolds falder ind under denne kategori.
5-akset bearbejdning tilføjer rotation omkring to ekstra akser. Dette gør det muligt for værktøjet at tilnærme sig emnet fra næsten enhver vinkel. Til medicinsk CNC-bearbejdning åbner denne funktion op for nye designmuligheder. Vinklede porte, buede kanaler og underskæringsfunktioner bliver praktiske. Ulempen er højere maskinomkostninger og mere kompleks programmering.
Fra et praktisk perspektiv afhænger beslutningen af geometrien. Hvis din manifold har brug for porte i sammensatte vinkler, er 5-akset den rigtige løsning. Hvis alt flugter på et eller to planer, sparer 3-akset penge uden at gå på kompromis med kvaliteten.
Multiakse til vinklede porte og komplekse geometrier
Fleraksede bearbejdninger er fremragende, når porte skal mødes i præcise vinkler. Et ventilhus eller en hydraulisk manifold kræver ofte ægte positionstolerancer på ±0.02 mm eller strammere. Dette præcisionsniveau kræver udstyr, der kan holde snævre tolerancer på tværs af flere akser. FabVectors 5-aksede service specificerer en positioneringsnøjagtighed på ±0.005 mm for deres udstyr. Denne form for nøjagtighed sikrer, at hver port lander præcis, hvor designet kræver det.
Specifikke operationer i medicinske CNC-processer omfatter skalfræsning til store, plane områder, profilfræsning til konturer, boring til gennemgående huller, forsænkning til forsænkede fastgørelseshoveder, oprivning til glatte huller og gevindfræsning til indvendige gevind. Hver operation kræver sin egen værktøjsstrategi og hastighedsparametre. Bearbejdning til medicinsk udstyr skal tage højde for materialeegenskaber. Titanium kræver for eksempel lavere hastigheder og højere kølevæskestrøm for at forhindre varmeophobning.
Schweizisk bearbejdning af små, præcise komponenter
Schweizisk bearbejdning tilbyder en anderledes tilgang til små dele. Emnet roterer, mens det glider gennem en føringsbøsning. Skæreværktøjerne forbliver stationære eller bevæger sig kun en smule. Dette design giver enestående støtte nær skærezonen, hvilket reducerer nedbøjning og forbedrer nøjagtigheden.
Fordele ved dele med høj volumen og snævre tolerancer
Schweiziske maskiner udmærker sig ved at producere små, komplekse dele i store mængder. De holder snævre tolerancer, del efter del, uden afdrift. Ved bearbejdning af medicinske manifolde er denne ensartethed enormt vigtig. Patientsikkerhed afhænger af, at hver enhed opfylder de samme specifikationer.
Tallene fortæller historien. Schweizisk bearbejdning reducerer cyklustiderne med 30-70 % på komplekse emner sammenlignet med konventionel drejning med flere opsætninger. Forestil dig en emne, der tager 8 minutter på tværs af tre opsætninger på konventionelt udstyr. En enkelt schweizisk opsætning fuldfører den på 3 minutter. Det repræsenterer en reduktion i cyklustiden på 62.5 %. Ved produktion i store mængder tæller disse besparelser hurtigt op.
Reduktion af materialespild og effektiv cyklustid
Schweizisk bearbejdning reducerer også materialespild. Styrebøsningen understøtter stangmaterialet tæt på skærepunktet, hvilket minimerer vibrationer og muliggør en tættere indlejring af delene. Mindre materiale går til skrot. Enkeltopsætningsmetoden eliminerer behovet for flere fiksturer og omfikstureringsfejl. Dette forbedrer den samlede effektivitet i produktionen af medicinsk udstyr.
Til bearbejdning af kirurgiske instrumenter håndterer schweiziske maskiner nemt små diametre. De producerer ensartede resultater på tværs af lange produktionsserier. Medicinindustrien er afhængig af denne pålidelighed.
Electrical Discharge Machining (EDM)
EDM fjerner materiale ved hjælp af elektriske gnister i stedet for skæreværktøjer. Denne proces fungerer godt til hårde materialer og indviklede funktioner, som konventionel bearbejdning ikke kan nå.
Trådgnist til indviklede interne funktioner
Trådgnistningsteknik bruger en tynd, elektrisk ladet tråd til at skære igennem materiale. Den udmærker sig ved at skabe komplekse indvendige former med skarpe indvendige hjørner. Tråden rører aldrig emnet, så der er ingen skærekraft, der kan forårsage afbøjning. Dette gør trådgnistningsteknik ideel til sarte funktioner i medicinsk CNC-bearbejdning.
Til manifolds med komplicerede indvendige kanaler giver trådgnistningsteknik en præcision, som fræsning ikke kan matche. Processen fungerer også på hærdede materialer, hvilket udvider dine materialemuligheder.
Sinker EDM til dybe kanaler og skarpe hjørner
Sinker EDM bruger en formet elektrode, der går ned i emnet. Den skaber dybe kanaler og skarpe hjørner, der ville ødelægge standard skæreværktøjer. Elektroden overfører sin form til emnet gennem kontrolleret gnisterosion.
Denne proces er egnet til manifolds med dybe, smalle kanaler eller funktioner med snævre indvendige radier. Overfladefinishen efter EDM kan kræve yderligere polering, men den geometriske nøjagtighed er fremragende. Til medicinske anvendelser af CNC-bearbejdning tilbyder EDM en løsning, når konventionelle processer rammer deres grænser.
Til PEEK og andre polymerer fungerer mikrokornsværktøjer i massivt hårdmetal med positive spånvinkler og polerede spor bedst. Disse værktøjer reducerer varmeophobning og forhindrer udtværing af materialet. Det rigtige værktøj gør forskellen mellem et rent snit og en ødelagt del.
NOBLE, som en førende produktionspartner i Kina, bidrager med ekspertise på tværs af alle disse processer. Deres team hjælper kunder med at vælge den rigtige tilgang til hvert projekt, fra prototypefremstilling til masseproduktion. Denne vejledning sikrer, at dit medicinske manifoldbearbejdningsprojekt starter på et solidt grundlag.
Præcisionskrav til medicinsk manifoldbearbejdning
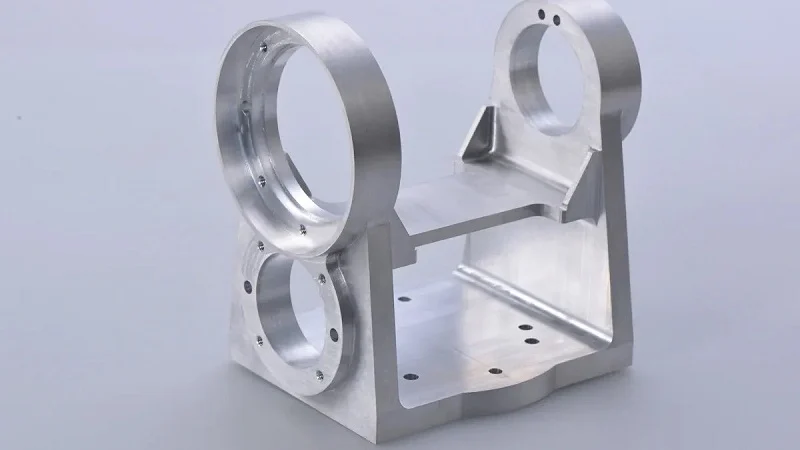
Præcision er ikke bare et smart ord inden for medicinsk manifoldbearbejdning. Det er det, der adskiller en enhed, der fungerer, fra en, der fejler. Når en manifold sender anæstesi eller leverer medicin, betyder hver eneste lille måling noget. De tolerancer, du overholder, og den overfladefinish, du får, påvirker direkte patientsikkerheden og hvor godt enheden yder. Lad os se på, hvad præcision egentlig betyder her.
Tolerancer og dimensionsnøjagtighed
Typiske toleranceområder og deres indvirkning
Medicinske manifolde kræver snævre tolerancer. Standardpraksis kræver snævre tolerancer på vigtige funktioner. Nogle anvendelser kræver endnu snævrere grænser. Tabellen nedenfor viser almindelige intervaller:
| Funktionstype | Typisk tolerance | Anvendelseseksempel |
| Havneplaceringer | ± 0.02 mm | Væskeleveringssystemer |
| Kanaldiametre | — | Præcisionsflowkontrol |
| Parringsflader | — | Forseglingsgrænseflader |
| Trådpositioner | — | Samlingskompatibilitet |
Disse tal er ikke tilfældige. En port, der er 0.02 mm skæv, kan forårsage en lækage. En kanal, der er for smal, blokerer for flow. For implantater er indsatsen højere. Ortopædiske implantater har brug for tolerancer på mikronniveau for at passe korrekt mod knoglen. Bearbejdningsprocessen skal overholde disse specifikationer ensartet på hver del.
Måling og verifikation af dimensionsnøjagtighed
Du kan ikke reparere det, du ikke måler. Koordinatmålemaskiner (CMM'er) kontrollerer nøgledimensioner på medicinske CNC-bearbejdningsoutput. Disse enheder måler emnet og sammenligner målingerne med CAD-modellen. Ved store serier sørger statistisk stikprøvetagning for at sikre kvaliteten. Hver batch inspiceres. Dataene går tilbage til CNC-processen for at opdage afvigelser tidligt. Dette loop holder bearbejdningen inden for specifikationerne fra den første del til den sidste.
Overfladefinish og renhed
Ra-værdier og deres effekt på væskestrømning
Overfladefinish påvirker, hvordan væsker bevæger sig gennem manifolden. Ru overflader skaber turbulens og modstand. Glatte overflader lader væsker flyde frit. For væskekanaler er en overfladefinish på Ra 0.4 µm eller bedre standard. Tabellen nedenfor viser, hvad forskellige finisher opnår:
| Afslut niveau | Ra værdi | Typisk brug |
| Standard bearbejdet | — | Ikke-kritiske overflader |
| Medicinsk karakter | 0.4 μm | Væskekanaler |
| Ultraglat | ≤ 0.25 μm | Højrenhedsapplikationer |
En glattere finish reducerer også bakterieophobning. Dette er vigtigt for implantater og genanvendelige enheder. CNC-metoden skal efterlade nok materiale til efterbehandlingstrin. Man kan ikke polere for meget væk uden at ændre delens form.
Afgratning, passivering og elektropolering
Rå bearbejdning efterlader grater og mikrorevner. Disse fejl indfanger forurenende stoffer og svækker emnet. Afgratning fjerner skarpe kanter. Passivering skaber et beskyttende oxidlag på rustfrit stål. Elektropolering udglatter overfladen på et mikroskopisk niveau. For 316L rustfrit stål opnår standard elektropolering Ra-værdier på 0.4 µm eller bedre. Disse trin beskytter manifoldens integritet og forlænger dens levetid.
Sikring af repeterbarhed for patientsikkerhed
Proceskontrol og statistisk analyse
Repeterbarhed betyder, at hver del matcher den forrige. Denne konsistens er et must for patientsikkerheden. Proceskontrol bruger statistiske metoder til at overvåge produktionen. Kontroldiagrammer sporer nøgledimensioner over tid. Hvis en måling bevæger sig mod tolerancegrænsen, registrerer operatørerne det, før delene ikke overholder specifikationerne. Denne proaktive tilgang reducerer spild og forhindrer defekte enheder i at nå patienterne.
Reduktion af variabilitet i storproduktion
Højvolumenproduktion forværrer små variationer. Et værktøj, der slides en smule, kan ændre dimensioner over en længere periode. Regelmæssige værktøjsskift og inspektion undervejs holder variationen i skak. Automatiserede systemer på schweiziske maskiner og CNC-centre opretholder ensartede skæreparametre. For præcisionsdele til sundhedsvæsenet er denne pålidelighed det, der adskiller betroede leverandører fra resten.
Fra et praktisk synspunkt gør det en forskel at samarbejde med en erfaren partner. NOBLE, en førende produktionspartner i Kina, bringer dybdegående ekspertise inden for bearbejdning af medicinske manifolde. Deres team ved, hvordan man overholder tolerancer på mikronniveau, samtidig med at man styrer omkostningerne. De hjælper kunder med at gå fra prototype til masseproduktion uden at ofre sikkerhed og funktionalitet. Når patientsikkerhed afhænger af din manifold, har du brug for en partner, der tager præcision lige så alvorligt som dig.
Valg af NOBLE til dit medicinske manifoldbearbejdningsprojekt

Det kan føles overvældende at vælge den rigtige partner til medicinsk manifoldbearbejdning. Du har brug for en, der forstår materialerne, overholder snævre tolerancer og kommunikerer klart. NOBLE bidrager med alt dette. Deres team arbejder sammen med dig fra den første skitse til fuld produktion. Lad os gennemgå, hvad der betyder mest, når man evaluerer en bearbejdningspartner.
Evaluering af tekniske evner
Erfaring med medicinske materialer
Ikke alle værksteder ved, hvordan man håndterer 316L rustfrit stål eller PEEK. NOBLE har arbejdet med disse materialer i årevis. Deres maskinarbejdere kender de rigtige hastigheder, tilspændinger og værktøjer til hver enkelt. Denne erfaring viser sig i den sidste del. En manifold, der er bearbejdet af en person, der forstår materialet, vil have renere snit og færre defekter. CNC-processen til titanium kræver for eksempel lave hastigheder og masser af kølevæske. NOBLEs team ved dette af erfaring, ikke fra trial and error. Den viden sparer dig tid og penge på hvert projekt.
Interne muligheder for færdiggørelse og testning
Finish-trinnene er lige så vigtige som de indledende snit. Afgratning, passivering og elektropolering foregår alt sammen internt hos NOBLE. Du behøver ikke at sende dele til en anden leverandør. Det holder kvaliteten ensartet og tidslinjen kort. Testning sker også på stedet. Koordinatmålemaskiner verificerer dimensioner på hvert parti. Det betyder færre overraskelser senere hen. Bearbejdningsprocessen forbliver under ét tag, hvilket forenkler kommunikation og ansvarlighed.
Vurdering af kvalitetsstyringssystemer
Certificeringer og revisionshistorik
Kvalitet er ikke bare et modeord hos NOBLE. Det er indbygget i deres daglige drift. Deres certificeringer beviser, at de følger strenge procedurer. Revisioner finder sted regelmæssigt, og resultaterne viser en dokumenteret overholdelse af reglerne. Når du beder om dokumentation, leverer de den uden tøven. Denne gennemsigtighed er vigtig inden for det medicinske område. Du skal vide, at dine dele opfylder alle krav.
Certificeringer af kvalitetsstyringssystem
To certificeringer skiller sig ud inden for medicinsk arbejde. Den ene dækker generel kvalitetsstyring. Den anden går videre og omhandler specifikt fremstilling af medicinsk udstyr. NOBLE har begge dele. Disse certificeringer betyder, at deres processer er dokumenterede, repeterbare og reviderede. For medicinsk manifoldbearbejdning er dette niveau af kvalitetskontrol ikke til forhandling. Det giver dig tillid til, at hver del opfylder den samme standard.
Kommunikation og pålidelighed i forsyningskæden
Prototypingsupport og DFM-feedback
Design for manufacturability (DFM)-feedback kan spare dit projekt uger. Når NOBLE gennemgår dit design tidligt, opdager de problemer, før produktionen starter. Tallene bakker dette op. DFM-gennemgange reducerer design-iterationer med 35-40%, hvilket bringer revisioner ned fra 3-4 runder til kun 1-2. Det svarer til en besparelse på 7-10 dage i gennemsnit pr. projekt. Deres team fortæller dig, hvornår en kanal er for smal, eller en tolerance er for stram. Denne feedback hjælper dig med at løse problemer på papiret i stedet for på fabriksgulvet.
Skalerbarhed til produktionsoprampning
En prototype, der fungerer godt, skal stadig skaleres. NOBLE håndterer denne overgang problemfrit. De starter med et par dele til testning og øger derefter produktionen, efterhånden som du validerer designet. Deres udstyr håndterer både produktion i små og store mængder. CNC-maskinerne kører ensartet på tværs af tusindvis af dele. Denne skalerbarhed betyder, at du ikke behøver at finde en ny partner, når efterspørgslen vokser. Det samme team, der byggede din prototype, håndterer din masseproduktion.
Fra et praktisk perspektiv betyder valget af NOBLE at få en partner, der forstår det fulde billede. De kombinerer teknisk dygtighed, certificeret kvalitet og klar kommunikation. Denne kombination holder dit medicinske manifoldbearbejdningsprojekt på sporet fra start til slut.
Materialevalg og procesvalg skal matche kliniske behov. Til medicinsk manifoldbearbejdning spiller 316L, titanium og PEEK forskellige roller. CNC-fræsning håndterer komplekse geometrier. Schweizisk bearbejdning dækker medicinske dele i store mængder. CNC-processen skal opfylde medicinske krav. Præcision beskytter patientsikkerheden. Hver CNC-kørsel følger medicinske standarder. Patientsikkerhed afhænger af CNC-nøjagtighed. CNC-tilgangen kræver erfaring. CNC-værktøj er vigtigt for medicinske applikationer. Medicinsk CNC-bearbejdning leverer resultater. Patientsikkerhed kommer først. Sikkerhed er ikke til forhandling for medicinsk udstyr.
Ifølge Nasto søger producenter af medicinsk udstyr partnere til tidlig input fra DFM for at forbedre kvalitet og omkostninger. Integrering af produktionshensyn undgår dyre redesign, som P&Y's ingeniørteam har udtalt.
Engager en medicinsk CNC-partner tidligt i forbindelse med medicinsk manifoldbearbejdning. Kontakt vores CNC-team for en medicinsk designgennemgang.
Ofte stillede spørgsmål om medicinsk manifoldbearbejdning
Hvilken tolerance kan jeg forvente ved bearbejdning af medicinske manifolde?
Til bearbejdning af medicinske manifolde kan typiske tolerancer være så små som ±0.02 mm (0.0008 tommer) på portplaceringer. Kanaldiametre og kontaktflader kræver høj præcision, hvor værdier afhænger af den specifikke applikation. Du kan få strammere tolerancer, men de koster mere. Spørg kun efter, hvad din enhed virkelig har brug for.
Hvordan vælger jeg mellem rustfrit stål og titanium?
Vælg 316L rustfrit stål, hvis du har brug for god korrosionsbestandighed og vil spare penge. Vælg titanium, hvis vægten er vigtig, eller du har brug for et højt styrke-til-vægt-forhold. Titanium koster mere og tager længere tid at bearbejde, men det er det værd til implantater og bærbare enheder.
Hvornår skal jeg bearbejde en polymermanifold i stedet for at støbe den?
Bearbejd polymerer, når du har brug for færre end 500 dele. Der er ingen omkostninger til specialfremstillet værktøj, så prisen pr. del forbliver lav. For 1,000 eller flere enheder er sprøjtestøbning billigere, selv med værktøjsomkostningerne på $5,000 til $20,000. Bearbejd altid prototyper først.
Hvilken overfladefinish skal væskekanaler have?
Væskekanaler i medicinsk manifoldbearbejdning kræver en overfladefinish på Ra 0.4 µm eller bedre. Denne glathed reducerer turbulens og forhindrer bakterieopbygning. Standard elektropolering på 316L rustfrit stål giver dette niveau. Anvendelser med meget høj renhed kan kræve Ra ≤ 0.25 μm.
Kan PEEK erstatte metal i medicinske manifolds?
Ja, PEEK fungerer godt til mange formål. Det kan gennemgå mange steriliseringscyklusser og er modstandsdygtigt over for kemikalier. Det er lettere end metal og sikkert for kroppen. Brug mikrokornede solide hårdmetalværktøjer med positive spånvinkler og polerede spor ved bearbejdning af PEEK. Dette forhindrer materialet i at blive tværet ud.
Hvilke certificeringer skal min maskinbearbejdningspartner have?
Kig efter certificeringer, der demonstrerer kvalitetsstyring og produktionskapacitet inden for medicinsk udstyr. Disse angiver skriftlige og gentagelige processer. Bed om revisionshistorik og dokumenter. En partner, der deler disse oplysninger, vil give dig ensartede dele.
Hvor tidligt bør jeg involvere en bearbejdningspartner?
Involver din partner i designfasen. Design med fokus på produktionsbarhed reducerer designændringer med 35-40 %. Det reducerer antallet af revisioner fra 3-4 runder til 1-2. Det sparer 7-10 dage pr. projekt. Tidlig input forhindrer dyre redesigns og holder dit projekt til tiden.







