
Hvad er den bedste måde at bygge et PCR-udstyrskabinet på? Det afhænger af, hvor mange du har brug for, hvor præcise de skal være, hvilket materiale der skal bruges, og hvordan man holder tingene rene. Det globale marked forventes at vokse med 8.5 % hvert år indtil 2033, fordi flere mennesker har brug for diagnostiske tests. Laboratorier har brug for pålidelige maskiner til deres daglige arbejde. At arbejde med OEM'er og gode designvalg betyder meget. Tidlig start med kabinetdesignet hjælper med at bestå kvalifikationstests. Leverandører, der filtrerer luften godt og sporer batches, har større sandsynlighed for at opnå godkendelse. PCR-processen kræver præcision og streng renlighed. At kende disse punkter hjælper dig med at vælge den bedste PCR-maskine. Denne guide giver dig en klar plan for at vælge den rigtige metode, fra design til det endelige kabinet.
Krav til PCR-udstyrs kabinet
Materialevalg for termisk og kemisk resistens
Termoplast vs. metaller til PCR-udstyrskabinetter
Det rigtige materiale bestemmer, hvor godt kabinettet fungerer. PCR-maskiner genererer varme under termisk cykling. PCR-udstyrets kabinet skal kunne håndtere dette uden at bøje eller vride sig. Varmestabiliserede kvaliteter bevarer deres form selv efter mange varmecyklusser. Termiske stabilisatorer og slagmodifikation er de vigtigste teknologier, der anvendes her. Disse kvaliteter modstår sprødhed og overfladeskader. Tabellen nedenfor sammenligner almindelige muligheder.
| Materiale | Termiske og kemiske modstandsegenskaber |
| ABS/PC-blandinger | Håndterer mere varme og er robust; fungerer fint med almindelige vådservietter til sundhedsbrug |
| polycarbonat | Stærk mod stød; kan revne med visse alkoholer, hvis den indstøbte belastning er høj |
| PPSU | Kan håndtere dampautoklave og kraftig rengøring |
| PEEK | God til høje varme- og styrkebehov; modstår kemikalier meget godt |
| Aluminium | Hjælper med at sprede varme; kan bruge isolerende foringer til at overholde berøringstemperaturgrænserne |
| Rustfrit stål | Bedst hvor der er behov for høj holdbarhed og hyppig sterilisering |
Hvert materiale har en forskellig funktion. Metaller som aluminium hjælper med at sprede varme. Termoplaster som PEEK modstår kemikalier. PCR-processen kræver stabil materialeydelse.
Evaluering af kemisk resistens over for laboratoriereagenser
Laboratorier bruger stærke rengøringsmidler og opløsningsmidler. Kabinetmaterialet skal modstå dem. ABS/PC-blandinger fungerer godt sammen med almindelige vådservietter til sundhedsbrug. Polycarbonat kræver omhyggelig støbning for at undgå spændingsrevner. PPSU kan klare dampautoklavecyklusser. PEEK modstår barske kemikalier meget godt. Det rigtige materiale beskytter udstyret. Det sikrer en lang levetid. Dette påvirker direkte følsomheden og nøjagtigheden af diagnostiske resultater.
Vigtige designovervejelser for PCR-udstyrskabinetter
Termisk styring og varmeafledningsstrategier
PCR-kabinettet er designet til at give et kontrolleret, kontamineringsfrit miljø til opsætning af polymerasekædereaktion (PCR) og inkorporerer funktioner, der både håndterer termisk stabilitet og kontrol af luftbårne partikler.
PCR-maskiner med høj kapacitet genererer mere varme under drift. Kabinettet skal håndtere dette godt. Miljøstyringssystemer inkluderer præcise sensorer. Disse sensorer kontrollerer og justerer temperatur og fugtighed hele tiden. Dette forhindrer prøver i at nedbrydes. En hurtig PCR-maskine genererer endnu mere varme i kortere cyklusser. Kabinettets design skal tage højde for dette. God temperaturstyring holder PCR-teknologiens ydeevne stabil.
Minimering af kontaminering med glatte, ikke-porøse overflader
Kontamineringskontrol er meget vigtig for diagnostik. PCR-skabet fjerner 99.99 % af partikler helt ned til 0.3 mikron. HEPA-filtrering skaber en steril barriere mod luftbårne forurenende stoffer. UV-sterilisering ved en bølgelængde på 254 nm dræber bakterier effektivt. Negative trykgradienter forhindrer udeluft i at trænge ind i arbejdsområdet. Sømløse indvendige overflader efterlader ingen pletter til kontaminering. De gør rengøringen nem. Kabinettet skal understøtte disse funktioner. Dette er afgørende for molekylærdiagnostik og genetiske testapplikationer. Selv en bærbar PCR-maskine har brug for disse kontamineringskontroller. De beskytter DNA-prøver mod nedbrydning.
Reguleringsstandarder for medicinsk udstyrskabinetter
Overholdelse af ISO 13485
Producenter skal følge kvalitetsstyringsstandarder. ISO 13485 dækker kvalitetssystemer for medicinsk udstyr. Overholdelse sikrer stabil produktkvalitet. Den understøtter klinisk diagnostik og genomiske applikationer. Certificering viser en forpligtelse til kvalitet. Laboratorier leder efter certificerede leverandører. En certificeret partner giver diagnostiske laboratorier tillid til at vælge udstyr.
IEC 61010-2-101 Sikkerhedskrav
IEC 61010-2-101 dækker specifikt in vitro-diagnostisk udstyr. Dette inkluderer PCR-maskiner. Standarden dækker elektrisk sikkerhed, mekaniske farer og termisk sikkerhed. Risikovurdering er påkrævet for diagnostiske instrumenter. Biokompatibilitetstest i henhold til ISO 10993 gælder for forseglinger, der berører prøver. Steriliseringsvalidering sikrer, at kapslingsmaterialer kan håndtere almindelige metoder. Disse krav beskytter operatører. De sikrer pålidelig testning i diagnostiske laboratorier. Testens hastighed afhænger af stabil maskindrift. DNA-amplifikation kræver præcis termisk kontrol. Følsomhed er vigtig for hver kørsel.
Fremstilling af PCR-udstyrskabinetter Processer
Der er fire primære måder at fremstille kabinetter til termiske cyklingsmaskiner på. Hver metode fungerer bedst til forskellige behov, f.eks. hvor mange dele du har brug for, hvor præcise de skal være, og hvor rene de skal forblive. CNC-bearbejdning, 3D-printning, sprøjtestøbning og metalpladefremstilling har hver deres egne styrker. Tabellen nedenfor viser, hvordan disse processer matcher forskellige kabinetanvendelser.
| Manufacturing Process | Vigtige delprocesser | Typiske anvendelser i PCR-udstyrskabinetter |
| CNC Machining | Højpræcisionsskæring, snævre tolerancer | Instrumentrammer, monteringsplader, præcisionsbeslag, varmeafledningskomponenter |
| Sheet Metal Fabrication | Laserskæring, CNC-bukning, svejsning, nitning | Skabspaneler, strukturelle huse, kabinetter til laboratorieudstyr |
| Sprøjtestøbning | Formdesign, højtryksindsprøjtning af materiale | Dæksler, huse og interne komponenter til store mængder |
| 3D Printing | Lag-for-lag additiv aflejring | Prototyper, brugerdefinerede beslag, komplekse interne geometrier |
Prototyping og lavvolumenprocesser (CNC og 3D-printning)
CNC-bearbejdning til snævre tolerancer og komplekse geometrier
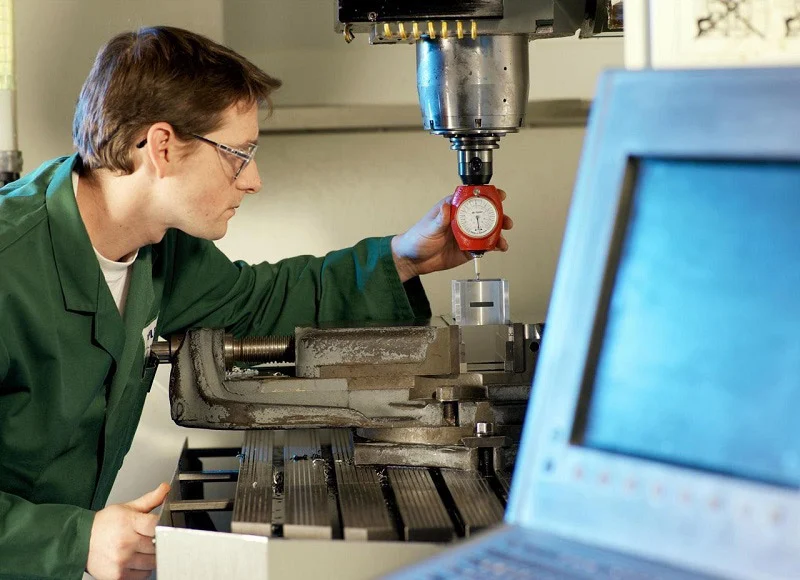
CNC-bearbejdning fjerner materiale fra massive blokke af aluminium, rustfrit stål eller teknisk plast. Denne metode giver meget præcise dimensioner. Instrumentrammer og monteringsplader kræver denne form for præcision. Dele, der spreder varme, drager også fordel af de snævre tolerancer, som CNC kan opnå. Processen kan håndtere vanskelige former, som andre metoder finder vanskelige. Overfladebehandlinger fra CNC-bearbejdning opfylder renrumsbehov uden en masse ekstra arbejde. Til små serier tilbyder CNC hurtig ekspeditionstid uden værktøjsomkostninger. Hver del koster mere end støbte dele, men at man ikke skal betale for en støbeform på forhånd gør det til et godt valg til mængder under et par hundrede enheder. Materialespild er en bekymring, men genbrug af spånerne hjælper lidt.
3D-printning til hurtig iteration og brugerdefinerede designs
3D-printning bygger dele lag for lag ud fra digitale modeller. Teknologien er fremragende til at lave komplekse former, som almindelig bearbejdning ikke kan. En typisk desktopprinter koster mellem $379 og $3,440, så den er overkommelig i forskningsmiljøer. Laghøjder på 0.2 mm med afvigelser under 0.2 mm fra CAD-modellen fungerer godt til de fleste prototyper. ABS-filament fremstiller sorte, uigennemsigtige og stærke dele, der er gode til kabinettestning. Designteams kan hurtigt afprøve nye versioner og printe opdaterede dele natten over. Denne hastighed fremskynder udviklingscyklussen meget. Brugerdefinerede beslag og interne holdere drager fordel af designfriheden. Printede dele har dog ikke den samme overfladekvalitet som bearbejdede dele. Ekstra trin som slibning og forsegling er nødvendige for at gøre overflader klar til renrum. Teknologien er bedst til prototyper og meget lave mængder, ikke til produktionskørsler.
Højvolumenproduktion med sprøjtestøbning
Konsekvent kvalitet og lave enhedsomkostninger i stor skala
Sprøjtestøbning presser varm, smeltet plast ind i en stålform under højt tryk. Processen fremstiller identiske dele med forbløffende ensartethed. Når formen er bygget, falder prisen pr. del betydeligt. Produktionsvolumener i titusindvis af eksemplarer gør dette til det mest omkostningseffektive valg. Støbte dele har glatte, ikke-porøse overflader, der modstår kontaminering. Dette er meget vigtigt for molekylærdiagnostisk udstyr. Repeterbarheden af sprøjtestøbning betyder, at alle kabinetter opfylder de samme specifikationer. Kvalitetskontrol bliver lettere, når dimensionerne forbliver næsten de samme. For etablerede PCR-maskiner med stabile designs giver sprøjtestøbning den bedste langsigtede værdi.
Forudgående værktøjsinvestering og overvejelser om formdesign
De indledende værktøjsomkostninger til sprøjtestøbning er høje. Stålforme koster titusindvis af dollars og tager uger at fremstille. Formdesign skal tage højde for trækvinkler, vægtykkelse og placering af indløb. Dårligt formdesign fører til vridning, synkemærker eller korte skud. Materialevalg påvirker formdesignet meget. Varmestabiliserede kvaliteter til PCR-applikationer kan kræve højere formtemperaturer. Beslutningen om at investere i værktøj kræver tillid til produktdesignet. Designændringer, efter at formen er fremstillet, er dyre. De fleste producenter afslutter grundig prototypefremstilling, før de forpligter sig til sprøjtestøbning. Gevinsten kommer fra lave omkostninger pr. del og høj gennemløbshastighed, når produktionen starter.
Pladefremstilling til strukturelle indkapslinger
Skæring, bøjning og svejsning til robuste rammer
Plademetalfremstilling starter med flade metalplader. Laserskæring skaber præcise konturer. CNC-bukning former materialet til tredimensionelle former. Svejsning samler sektioner til permanent samling. Denne proces skaber stærke rammer, der kan håndtere mekanisk belastning. Rustfrit stål og aluminium er almindelige valg. Disse materialer tilbyder stor holdbarhed og varmebestandighed. Plademetalkapslinger håndterer de termiske krav fra PCR-teknologi godt. Processen er egnet til mellemstore volumener, hvor sprøjtestøbningsværktøj ikke er det værd. Fremstillingstiderne er kortere end formkonstruktion. Strukturel styrke gør denne metode ideel til større instrumenter, der kræver stiv støtte.
Integration af hardware og elektromagnetisk afskærmning
Plademetalkabinetter gør det nemt at tilføje hardware. Nitter og fastgørelseselementer fastgør komponenter direkte til rammen. Selve metallet giver elektromagnetisk afskærmning, som beskytter følsom elektronik mod interferens. Dette er værdifuldt for diagnostiske instrumenter, der skal opretholde signalkvaliteten. Ekstra afskærmningspakninger kan tilføjes ved monteringssteder. Overfladebehandlingsmuligheder omfatter pulverlakering, sandblæsning og børstning. Disse behandlinger forbedrer korrosionsbestandigheden og overholdelse af renrumsstandarder. Kombinationen af strukturel styrke og afskærmning gør plademetal til et alsidigt valg til mange anvendelser. Design af bærbare PCR-maskiner bruger ofte denne tilgang for at opnå holdbarhed under transport.
Valget mellem disse processer afhænger af produktionsvolumen, præcisionsbehov og budgetgrænser. Prototyping favoriserer 3D-printning og CNC-bearbejdning. Højvolumenproduktion kræver sprøjtestøbning. Strukturelle behov peger mod fremstilling af metalplader. Mange producenter kombinerer processer og bruger CNC til præcisionsdele og metalplader til hovedhuset. Denne hybride tilgang balancerer omkostninger, kvalitet og ydeevne. Forståelse af hver proces hjælper OEM'er med at træffe informerede beslutninger om deres specifikke udstyrsbehov.
Processammenligning for PCR-udstyrskabinetter
Omkostninger, leveringstid og skalerbarhed
Startinvestering vs. omkostninger pr. del for hver proces
Prisen for hver metode påvirker valget. Prisen til opsætning og prisen pr. del er meget forskellig for de fire processer.
| Proces | Opsætnings-/værktøjsomkostninger | Pris pr. enhed (lav volumen) | Enhedspris (høj volumen) |
| 3D Printing | Minimal (uden værktøj) | Moderat | Moderat |
| Sprøjtestøbning | Høj (specialfremstillet form $10k+) | Meget høj | Meget lav |
| CNC Machining | Moderat (programmering og kampprogram) | Moderat | Moderat til lavt |
| Casting/Traditionel | Høj (dyser eller forme) | Høj | Lav |
Pladefremstilling og CNC-bearbejdning har mellemstore opsætningsomkostninger fra specialfremstillede skabeloner og operatørtid. 3D-printning kræver intet værktøj. Sprøjtestøbning kræver den største startkapital, hvor en specialfremstillet form koster over $10,000, før der fremstilles dele. Denne investering giver kun mening, hvis du fremstiller mange dele. Lavvolumen-kørsler spreder formomkostningerne over et par dele, så hver del har en høj værktøjsomkostning. Højvolumen-kørsler spreder det over tusindvis, så prisen pr. del falder meget.
Typiske leveringstider for prototyper versus produktionskørsler
Prototypeleveringstider er bedst til 3D-printning. Et 3D-printet kabinet kan sendes få dage efter det endelige design. CNC-bearbejdning tager lidt længere tid på grund af programmering. Begge dele undgår de uger, der er nødvendige til formfremstilling. Produktionsforløb ændrer tidslinjen. Sprøjtestøbning kræver formdesign, stålskæring og prøveoptagelser. Dette kan tage flere uger før fuld produktion. Pladefremstilling er midt imellem. Laserskæring og CNC-bukning tager tid at sætte op, men kører derefter hurtigt. OEM'er, der planlægger en lancering, skal tænke over disse tidslinjer. Et hurtigt PCR-maskineprojekt med en stram tidsplan kan starte med 3D-printede prototyper. Derefter skiftes til sprøjtestøbning, når designet er stabilt. Denne trinvise tilgang balancerer hastighed med langsigtede omkostninger.
Præcision, tolerancer og overfladefinish
Opnåelse af snævre tolerancer med CNC vs. sprøjtestøbning
CNC-bearbejdning giver den strammeste kontrol over størrelsen blandt de fire processer. Skæreværktøjer fjerner materiale med gentagelig præcision. Instrumentrammer og monteringsplader holder nøjagtige positioner. Denne nøjagtighed er vigtig for PCR-maskiner, der justerer optiske dele eller varmeelementer. Sprøjtestøbning får også snævre tolerancer, når formen er bevist. Den kopierer formhulrummet meget godt. Variationen fra del til del forbliver lille over lange produktionskørsler. Formkrympning gør det sværere. Hvert materiale krymper forskelligt under afkøling. Formdesignere skal tage højde for dette. CNC-bearbejdning undgår krympningsproblemer. Skæring fjerner materiale fra en solid blok, så dimensionerne forbliver tro mod CAD-modellen. Ved kritisk justering vinder CNC ofte. For dele i store mængder med ensartet form giver sprøjtestøbning lignende præcision til lavere omkostninger.
Krav til efterbehandling af 3D-printede dele
3D-printede dele kræver ekstra arbejde, før de kan bruges i et renrum. Lagene efterlader små riller på alle overflader. Disse riller indfanger snavs og er svære at rengøre. Slibning udglatter overfladen, men tager tid. Forsegling fylder hullerne. Dampudjævning er en anden mulighed for nogle materialer. Hvert trin tilføjer arbejdskraft og omkostninger. Den endelige overflade er næsten lige så god som maskinbearbejdede eller støbte dele, men ikke helt. For prototyper fungerer denne afvejning fint. For produktionsskabe reducerer de ekstra trin omkostningsfordelen ved 3D-printning. Designteams bør inkludere efterbehandling i deres budget og tidsplan. En trykt del, der kræver meget efterbehandling, kan koste mere end en maskinbearbejdet del.
Materialekompatibilitet og overholdelse af lovgivningen
Hvilke processer understøtter bedst materialer af ISO 13485-kvalitet?
ISO 13485-certificering kræver dokumenteret materialesporing. Hvert parti harpiks eller metal skal spores fra leverandør til færdig del. CNC-bearbejdning og sprøjtestøbning håndterer dette godt. Materialeleverandører udsteder analysecertifikater for hvert parti. Pladefremstilling tilbyder lignende sporing for aluminium og rustfrit stål. 3D-printning har flere udfordringer. Harpiksformler varierer mellem leverandører og partier. Dokumentationsstandarder varierer meget på tværs af additiv fremstillingsindustrien. Nogle producenter af filamenter og harpiks tilbyder nu medicinske materialer med fuld sporing. Men disse muligheder er stadig begrænsede sammenlignet med traditionelle metoder. Laboratorie- og diagnostisk udstyrsproducenter bør kontrollere materialedokumentationen, før de vælger en proces. PCR-udstyrskabinettet skal opfylde de samme kvalitetsstandarder som instrumentet indeni.
Certificering af den endelige indkapsling til medicinsk brug
Endelig certificering kræver mere end blot at vælge det rigtige materiale. Hele kabinettet skal bestå sikkerheds- og ydeevnetests. IEC 61010-2-101 dækker elektriske, mekaniske og termiske sikkerhedskrav til IVD-udstyr. Biokompatibilitetstest i henhold til ISO 10993 gælder for enhver overflade, der berører prøver. Steriliseringsvalidering kontrollerer, at kabinettet overlever almindelige rengøringsmetoder. Hver fremstillingsproces påvirker certificeringen forskelligt. Sprøjtestøbning fremstiller ensartede dele, der testes forudsigeligt. CNC-bearbejdning giver den samme ensartethed for metaldele. 3D-printede dele kræver ekstra validering. Lagvedhæftning og overfladeporøsitet ændrer sig mellem opbygninger. Dette gør certificering vanskeligere. Pladefremstilling giver stærke, gentagelige resultater. Valget af proces påvirker direkte, hvor problemfrit certificeringen forløber. En partner med erfaring inden for fremstilling af medicinsk udstyr kan hjælpe med at guide dette. Deres ekspertise mindsker risikoen for mislykkede tests og dyre redesign.
Sammenligningen viser ikke én bestemt bedste metode. Hver proces tjener et forskelligt behov. Prototyping fungerer bedst med 3D-print og CNC-bearbejdning. Højvolumenproduktion kræver sprøjtestøbning. Strukturelle behov peger på metalplader. Mange producenter kombinerer processer for at opnå det bedste resultat. CNC-bearbejdede præcisionsdele passer inde i et metalpladehus. Sprøjtestøbte dæksler beskytter samlingen. Denne hybride tilgang gør PCR-maskiner mere præcise, samtidig med at omkostningerne kontrolleres. Følsomheden af diagnostiske resultater afhænger af stabil instrumentydelse. Denne ydelse starter med det rigtige kabinet. Gennemstrømningen i laboratorier afhænger af maskiner, der kører pålideligt. Effektivitetsgevinster kommer fra at vælge den rigtige produktionsvej. Enhver beslutning, fra materiale til proces, former det endelige produkt. OEM'er, der forstår disse afvejninger, træffer bedre valg for deres PCR-udstyr.
Beslutningstagningsramme
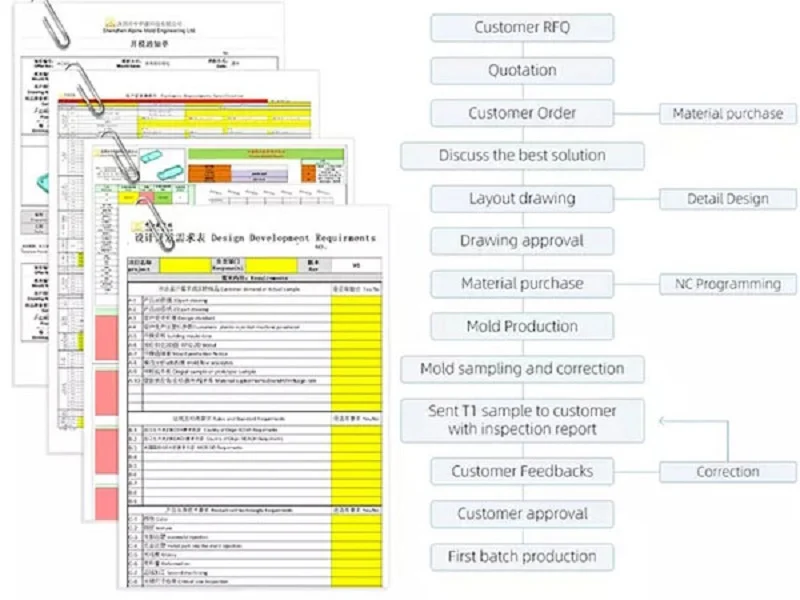
At vælge den rigtige produktionsvej til et PCR-udstyrskabinet betyder at følge en klar ramme. Det rigtige udstyrsvalg afhænger af dit specifikke projekt. Disse tre trin forvandler tekniske krav til en konkret beslutning. De dækker volumen, præcision og budget. Hvert trin indsnævrer mulighederne. Resultatet er en klar vej fremad.
Trin 1: Definer din produktionsvolumen
Identifikation af lave, mellemstore og høje volumentærskler
Det første trin besvarer et simpelt spørgsmål. Hvor mange enheder har du brug for? Lav volumen dækker prototyper og små serier, hvor 3D-printning og CNC-bearbejdning passer til dette interval. De kræver ingen store startinvesteringer. Mellem volumen er velegnet til plademetalfremstilling og avanceret CNC. Høj volumen er, hvor sprøjtestøbning bliver det bedste valg. Formen koster meget i starten. Men prisen pr. del falder meget lavt. Dette er vigtigt for PCR-maskiner, der bruges i laboratorier med høj kapacitet. Gennemløbshastigheden på din produktionslinje skal matche testbehovet. Et PCR-system til et centralt diagnostiklaboratorium kræver høj volumen. En forskningsprototype kræver lav volumen. Dette trin alene eliminerer mange muligheder for ethvert PCR-projekt. Volumentærsklen er ikke fast. Den ændrer sig baseret på delens kompleksitet. Nøglen er at beregne break-even-punktet. Det er her, værktøjsomkostningerne betales af de lavere omkostninger pr. del.
Trin 2: Evaluer præcisions- og kompleksitetsbehov
Matchning af geometri og tolerancekrav til en proces
Trin to ser på selve delen. Hvilken form skal den have? Hvor præcis skal den være? Præcision er ikke valgfri for PCR-udstyr. Nøjagtigheden af den termiske cyklus afhænger af delens tilpasning. Følsomheden af den diagnostiske test er afhængig af stabil justering. CNC-bearbejdning har de snævreste tolerancer. Det er det bedste valg af PCR-maskine til kritiske monteringspunkter. 3D-printning håndterer komplekse interne former. Kølekanaler og brugerdefinerede beslag er nemme at printe. Men overfladefinishen er ru. Efterbehandling øger tid og omkostninger. Sprøjtestøbning giver en glat, gentagelig overflade. Den er ideel til de bedste PCR-maskinhuse i produktion. Plademetal tilbyder styrke og elektromagnetisk afskærmning. Brug denne købsguide til PCR-maskiner til at matche geometrien til processen. En kompleks form med snævre tolerancer kræver muligvis CNC først og derefter støbning. En simpel kasse kræver plademetal. Udvælgelsesprocessen for laboratorieudstyr skal afveje disse faktorer. Beslutningen om at vælge den bedste PCR-maskine starter med kabinettet. En uoverensstemmelse her fører til forsinkelser og høje omkostninger. Geometrien styrer procesvalget. Toleranceniveauet styrer omkostningerne. Snævre tolerancer kan opnås med CNC-bearbejdning og præcisionsstøbning, mens 3D-printning giver lavere nøjagtighed for komplekse geometrier. Dette trin kræver en omhyggelig gennemgang af CAD-modellen.
Trin 3: Overvej budget og tidslinje
Afbalancering af værktøjsomkostninger med pris pr. del og tid til markedet
Trin tre balancerer penge og tid. Budgettet handler ikke kun om delens pris. Det er den samlede projektpris. Værktøj er den største startudgift. Sprøjtestøbeforme koster titusindvis af dollars. CNC-bearbejdning kræver fiksturer, men ingen støbeform med lang leveringstid. 3D-printning har nul værktøjsomkostninger. Prisen pr. del fortæller en anden historie. Høj volumen gør sprøjtestøbning til den billigste. Lav volumen gør 3D-printning eller CNC billigere. Tidslinjen påvirker også valget. Et PCR-projekt med en hurtig tidsplan kan springe sprøjtestøbning over. Formen tager uger at lave. CNC- og 3D-printning starter med det samme. Denne hastighed får dit produkt hurtigere på markedet. Diagnostiske virksomheder står ofte over for stramme deadlines. Diagnostiske laboratorier har brug for udstyret nu. En hybrid tilgang fungerer godt. Brug CNC til den første batch. Skift derefter til sprøjtestøbning til den næste. Dette balancerer hastighed og langsigtede omkostninger. En partner kan hjælpe dig med at beregne disse afvejninger. Deres team evaluerer hele processen for dig. De ser på støbeformens pris, prisen pr. del og leveringstiden. De giver dig en klar anbefaling. Dette reducerer risikoen for en dårlig beslutning.
Disse tre trin skaber en gentagelig proces for ethvert indkapslingsprojekt. Først skal volumen defineres. Dernæst skal præcisionen evalueres. For det tredje skal budget og tidslinje afstemmes. Resultatet er en klar produktionsproces. De næste afsnit viser virkelige eksempler på disse valg i praksis.
Casestudier i fremstilling af PCR-udstyrskabinetter
Lavvolumen forskningsprototype ved hjælp af CNC-bearbejdning
Iterative designændringer og hurtig ekspeditionstid
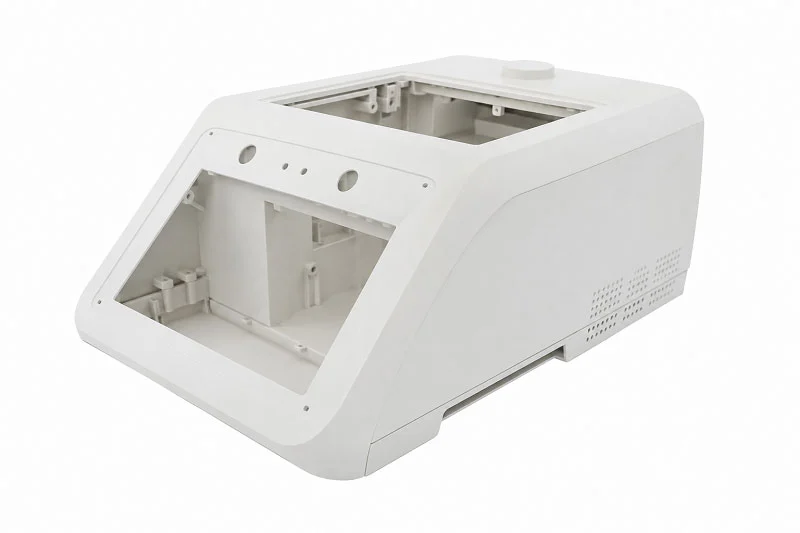
Et genomiklaboratorium på et universitet havde brug for et specialbygget kabinet til en ny PCR-prototype. Teamet planlagde kun at bygge et lille antal enheder til valideringsstudier. Sprøjtestøbning gav ingen mening i den mængde. Alene formen ville koste mere end hele projektets budget.
CNC-bearbejdning tilbød den rette løsning. Producenten programmerede skærebanerne direkte fra CAD-modellen. Ingen værktøjsinvestering betød, at designet kunne ændres frit. Den første version viste problemer med frigangen omkring varmeblokken. Teamet opdaterede modellen og fik nye dele inden for få dage. Denne hurtige ekspeditionstid viste sig at være afgørende. Hver designændring forbedrede temperaturstyringen og adgangen til komponenterne.
Det maskinfremstillede aluminiumskabinet sørgede også for naturlig varmeafledning. Laboratoriet undgik at tilføje ekstra køleudstyr. Overfladefinishen opfyldte kravene til renrum uden ekstra trin. Projektet gik fra koncept til fungerende instrument på uger, ikke måneder. For forskningsmiljøer med usikre produktionsvolumener tilbyder CNC-bearbejdning en fleksibilitet, som andre processer ikke kan matche.
Kabinetter til PCR-maskiner brugt i diagnostik
Højvolumen sprøjtestøbning for ensartet kvalitet
En diagnostisk virksomhed forberedte sig på at lancere et kommercielt PCR-system til kliniske laboratorier. Markedsefterspørgslen forventedes at blive produceret i titusindvis af enheder hvert år. Produktionsvolumen krævede en fremstillingsproces, der var bygget til skala og repeterbarhed.
Sprøjtestøbning viste sig at være det klare valg. Branchekilder angiver "Diagnostic Device Housings" som en almindelig anvendelse, især med henvisning til kabinetter til PCR-maskiner. Præcisionsmikrosprøjtestøbning betjener diagnostik- og genomikmarkederne direkte. Processen producerer identiske dele på tværs af hver produktionskørsel. Denne ensartethed er vigtig for overholdelse af regler og kvalitetssikring.
Den indledende investering i formen var betydelig. Omkostningerne pr. del faldt dramatisk, da produktionen begyndte. Hvert kabinet blev fremstillet med glatte, ikke-porøse overflader, der modstår kontaminering. De støbte dele opfyldte ISO 13485-dokumentationskravene med fuld materialesporbarhed. Virksomheden skalerede produktionen trygt, velvidende at hver enhed matchede det validerede design. For etablerede produkter med stabile designs giver sprøjtestøbning den laveste samlede omkostning ved store mængder.
Kompleks geometrisk indkapsling via 3D-printning
Overvindelse af designbegrænsninger i traditionel produktion
En startup, der udviklede en bærbar PCR-enhed, stod over for en unik udfordring. Kabinettet krævede interne kølekanaler, der fulgte buede baner rundt om det optiske detektionsmodul. Traditionel bearbejdning kunne ikke skabe disse passager. Sprøjtestøbning ville kræve komplekse sidebevægelser og flere slæder, hvilket ville gøre værktøjsomkostningerne uoverskuelige.
3D-printning løste geometriproblemet. Designteamet integrerede konforme kølekanaler direkte i kabinettets vægge. Disse kanaler fulgte de nøjagtige konturer af de interne komponenter. Den printede del kombinerede flere separate maskinbearbejdede dele til én komponent. Samletiden blev reduceret betydeligt.
Prototypen klarede sig godt i den indledende test. Overfladeruheden krævede efterbehandling for at opfylde standarderne for renrum. Teamet anvendte dampudglatning og forseglede de udvendige overflader. Det endelige kabinet opfyldte følsomhedskravene til fluorescensdetektion. Denne tilgang viste sig at være ideel til produktion i lav volumen, hvor designkompleksiteten opvejer omkostningerne pr. del. Startup-virksomheden validerede deres koncept og gik senere over til sprøjtestøbning, da volumen retfærdiggjorde værktøjsinvesteringen.
Disse casestudier viser de praktiske afvejninger mellem fremstillingsprocesser. Volumen styrer beslutningen. Kompleksitet former mulighederne. Budget og tidslinje sætter grænserne. En produktionspartner bringer erfaring på tværs af alle fire processer. Deres ingeniørteam hjælper OEM'er med at navigere i disse valg med selvtillid.
Bliv partner med NOBLE til dit PCR-udstyrsindkapslingsprojekt

NOBLE er en førende producent, der arbejder med metal og plast til medicinsk udstyr. Virksomheden hjælper kunder med nemt at færdiggøre prototyper og komplette produktionskørsler. Ingeniørteams får ekspertrådgivning i hvert trin. NOBLE kombinerer teknisk kunnen med hurtig service. Denne teamtilgang reducerer risikoen og får produkter hurtigere på markedet.
Fuld service fra design til montering
Ekspertise inden for både metal- og plastfremstilling
NOBLE har dybdegående knowhow inden for mange produktionsområder. Vores team arbejder med aluminium, rustfrit stål og stærk plast. Denne dobbelte færdighed er vigtig for PCR-udstyrsindkapslingsprojekter. Én partner kan skære præcisionsbeslag, støbe plastikdæksler og bygge metalpladerammer. Virksomheden håndterer vanskelige former med selvtillid. Materialeviden dækker en række termoplaster og metaller, der er egnede til medicinske kabinetter. Denne brede vifte af færdigheder betyder, at der ikke er spildt overdragelse mellem leverandører.
Én kilde til bearbejdning, støbning og efterbehandling
Nøglefærdig produktion gør hele forsyningskæden nemmere. NOBLE håndterer sourcing af dele, mekanisk arbejde, montering, test og emballering. Kunderne undgår at jonglere med mange leverandører. NOBLE tilbyder:
- CNC bearbejdning til præcise instrumentrammer og monteringsplader
- sprøjtestøbning til store serier af huse med stabil kvalitet
- Fremstilling af metalplader til stærke kabinetter, der blokerer elektromagnetisk interferens
- 3D udskrivning til hurtige prototyper og komplekse indvendige former
- Overfladebehandling som pulverlakering, sandblæsning og børstning
Denne one-stop-løsning reducerer leveringstider og fjerner kommunikationshuller. Kvalitetskontrollen forbliver stabil fra råmateriale til færdigt produkt.
Certificeret kvalitet til medicinsk udstyrsindustrien
Certificering af kvalitetsstyringssystem
Certificering viser en reel forpligtelse til kvalitet. NOBLE har certificeringer for kvalitetsstyringssystemer, der sikrer streng proceskontrol. Disse certificeringer kræver skriftlige systemer til sporing, risikostyring, procestjek og registrering. Diagnostiske laboratorier og OEM'er føler sig trygge ved, at alle kabinetter opfylder fastsatte standarder. Kvalitetssystemet understøtter FDA- og andre regulatoriske godkendelser.
Streng kvalitetskontrol og sporbarhed
Hvert materialeparti spores fra leverandør til færdig del. Hvert harpiks- eller metalparti leveres med et analysecertifikat. Denne sporing er afgørende for PCR-maskiner, der anvendes i kliniske omgivelser. Virksomheden har strenge kvalitetssystemer for at opdage enheder, der ikke overholder kravene. Proceskontroller sikrer gentagelige resultater på tværs af alle produktionskørsler. Dette papirarbejde gør det lettere at certificere det endelige medicinske udstyr.
Sådan kommer du i gang med dit PCR-udstyrsindkapslingsprojekt
Design til fremstilling (DFM) evalueringsproces
Processen starter med en Design for Manufacturing-gennemgang. NOBLEs ingeniører gennemgår din CAD-model for mulige problemer. De kontrollerer udkastvinkler, vægtykkelse, placering af port og tolerancegrænser. Denne gennemgang finder problemer, før du bruger penge på værktøj. Vores team giver nyttig feedback om materialevalg og procesvalg. Kunderne får klar rådgivning baseret på volumen og budget. Dette tidlige teamwork forhindrer dyre reparationer senere.
Kontakt ingeniørteamet for en projektkonsultation
Det tager kun et enkelt trin at starte et projekt. Kontakt NOBLEs ingeniørteam med dine designfiler og behov. Vores team sender dig et detaljeret tilbud og en produktionsplan. De vælger den bedste proces til din situation. Uanset om du har brug for én prototype eller masseproduktion, leverer NOBLE. Kombinationen af certificeringer, komplette servicefærdigheder og ingeniørmæssig knowhow gør dem til en betroet partner til fremstilling af PCR-udstyrskabinetter. Laboratorie- og diagnostikvirksomheder over hele verden stoler på dette team for pålidelige, kompatible kabinetter.
Valg af den rigtige fremstillingsproces til et PCR-udstyrskabinet afhænger af volumen, præcision, materiale, kontamineringskontrol og lovgivningsmæssige behov. Ingen enkelt metode passer til ethvert projekt. Start med at gennemgå de materialer, laboratorierne håndterer. Definer, hvad der skal beskyttes: prøven, brugeren eller begge dele. Kortlæg arbejdsgangen og rummets layout. Bekræft vedligeholdelses- og certificeringsbehov tidligt. Sammenlign kun tilbud, når applikationsoverensstemmelsen er klar. Denne strukturerede tilgang reducerer risikoen. En erfaren produktionspartner bringer ekspertise på tværs af alle processer. En Design for Manufacturing-gennemgang afdækker problemer, før værktøjsproduktionen begynder. Vores team guider dig til det bedste PCR-maskinkabinet til dine behov. Kontakt en produktionspartner i dag for at diskutere dit PCR-udstyrskabinetprojekt og få ekspertvejledning til at vælge den rigtige proces.
Ofte stillede spørgsmål
Hvad er den bedste fremstillingsproces til et kabinet til PCR-udstyr?
Ingen enkelt proces passer til ethvert projekt. Produktionsvolumen er afgørende for beslutningen. Lavvolumenproduktion er egnet til CNC-bearbejdning eller 3D-printning. Højvolumenproduktion kræver sprøjtestøbning. Pladefremstilling fungerer godt til strukturelle rammer. Hver metode tilbyder forskellige fordele til specifikke behov.
Hvordan vælger jeg mellem CNC-bearbejdning og sprøjtestøbning?
CNC-bearbejdning fungerer bedst til små volumener under et par hundrede enheder. Det kræver ingen investering i værktøj. Sprøjtestøbning kræver dyre forme, men giver meget lave omkostninger pr. del i stor skala. Overvej dit samlede projektbudget og din tidslinje, før du vælger.
Hvilke materialer fungerer bedst til kabinetter til PCR-udstyr?
ABS/PC-blandinger kan modstå varme og almindelige rengøringsmidler. Polycarbonat tilbyder slagfasthed, men kræver omhyggelig støbning. PEEK modstår barske kemikalier. Aluminium spreder varme effektivt. Rustfrit stål giver holdbarhed til hyppig sterilisering. Materialevalget afhænger af dine specifikke termiske og kemiske krav.
Hvordan sikrer jeg, at mit PCR-udstyrs kabinet overholder ISO 13485-standarderne?
Arbejd med en certificeret producent. ISO 13485 kræver dokumenteret materialesporing fra leverandør til færdig del. Din partner skal fremvise analysecertifikater for hvert materialeparti. Vælg en leverandør med etablerede kvalitetsstyringssystemer og sporbarhedsprocedurer.
Hvad er den typiske leveringstid for et prototype-kabinet?
3D-printning leverer dele inden for få dage efter den endelige designgodkendelse. CNC-bearbejdning tager lidt længere tid på grund af programmering og opsætning. Begge dele undgår de uger, der er nødvendige for konstruktion af sprøjtestøber. Prototypetidslinjer afhænger af delens kompleksitet og krav til overfladefinish.
Kan jeg kombinere forskellige fremstillingsprocesser?
Ja. Mange producenter bruger hybride tilgange. CNC-bearbejdede præcisionsdele passer inde i metalpladehuse. Sprøjtestøbte dæksler beskytter samlingen. Denne strategi balancerer omkostninger, kvalitet og ydeevne. En dygtig produktionspartner kan anbefale den bedste kombination til dit projekt.
Hvordan påvirker kontamineringskontrol designet af PCR-udstyrs kabinetter?
PCR-udstyr kræver glatte, ikke-porøse overflader. Disse overflader modstår kontaminering og er lette at rengøre. Sømløse indvendige designs efterlader ingen pletter, hvor partikler kan samle sig. HEPA-filtrering og UV-steriliseringsfunktioner kræver korrekt indkapsling. Designvalg påvirker direkte diagnostisk nøjagtighed i kliniske laboratorier.
Hvilke certificeringer skal jeg kigge efter hos en produktionspartner?
Kig efter producenter med certificeringer for kvalitetsstyringssystemer og overholdelse af gældende sikkerhedsstandarder såsom IEC 61010-2-101. Disse standarder dækker kvalitetsstyring og sikkerhed for medicinsk udstyr. En certificeret partner sikrer, at den lovgivningsmæssige godkendelse af dit slutprodukt forløber problemfrit.







