
Inden for metalstøbning er lavtryks- og højtryksstøbning to populære teknikker, der hver især har sine styrker og formål. Ved at læse denne guide vil du være bedre rustet til at forstå disse metoder og bestemme, hvilken der passer bedst til dine produktionsbehov.
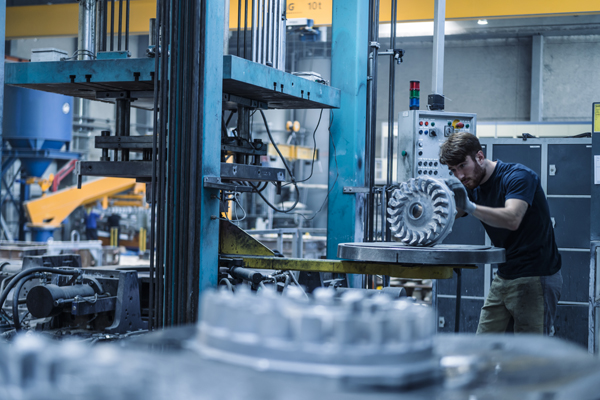
Introduktion til lavtryks- og højtryksstøbning
I moderne fremstillingsvirksomhed er støbeprocesser uundværlige, især når man producerer metalkomponenter. Lavtryksstøbning og højtryksstøbning er to udbredte teknikker, der hver især tilbyder specialiserede fordele, der imødekommer forskellige materialeegenskaber og produktionskrav.
Lavtryksstøbning
- Definition: Lavtryksstøbningsprocessen involverer påføring af smeltet metal i en form ved tryk, der typisk ligger fra 0.5 til 1 bar, hvilket sikrer en præcis og kontrolleret påfyldning.
- Nøglefunktioner:
Blid fyldning af formen.
Velegnet til komplekse geometrier.
Almindeligt anvendt til aluminium- og magnesiumlegeringer.
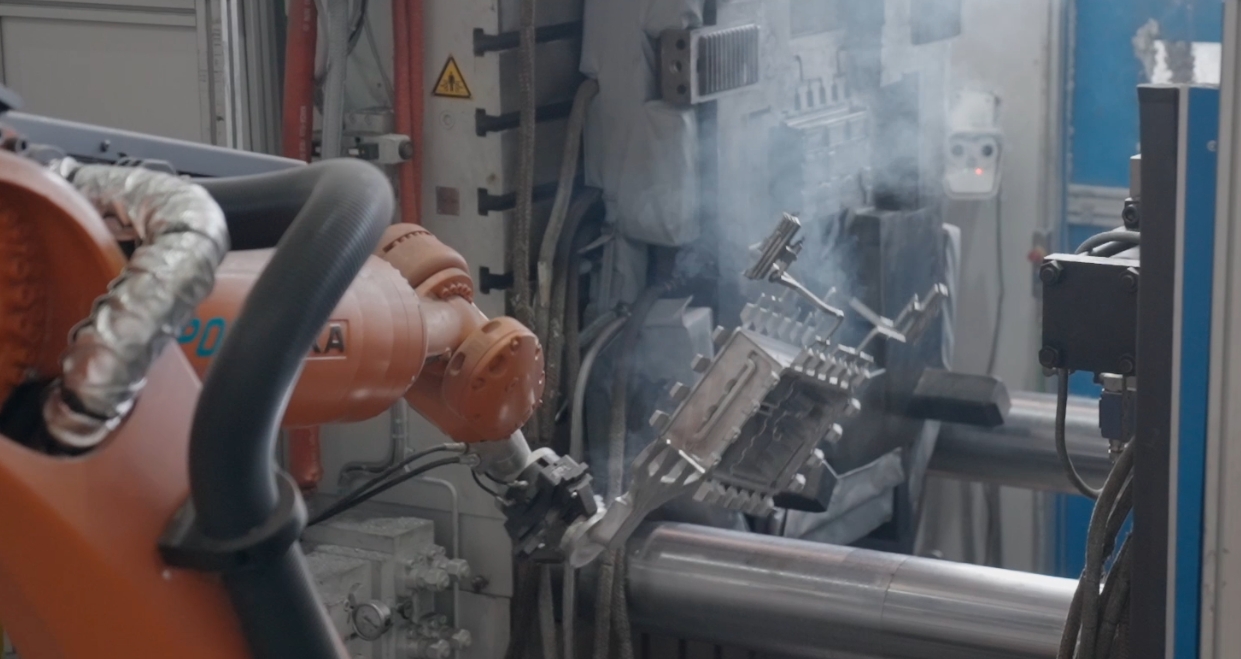
Højtryksstøbning
- Definition: En højtryksstøbemetode, hvor smeltet metal sprøjtes ind i en form under tryk, der typisk varierer fra 100 til 1000 bar, sikrer høj præcision i det endelige produkt.
- Nøglefunktioner:
Hurtig påfyldning af formen.
Ideel til produktion i store mængder.
Almindeligt anvendt til zink-, aluminium- og magnesiumlegeringer.
Nøgleforskelle mellem lavtryks- og højtryksstøbning
1. Trykniveauer
Lavtryksstøbning: Ved lavtryksstøbning fylder smeltet metal formen ved hjælp af et lavt tryk, normalt omkring 0.5 til 1 bar.
Højtryksstøbning: Ved højtryksstøbning fyldes formen hurtigt takket være det høje tryk, normalt mellem 100 og 1000 bar.
2. Formfyldningshastighed
Lavtryksstøbning: Lavtryksstøbning fylder formen langsomt, hvilket hjælper med at reducere turbulens og forhindrer gas i at blive fanget indeni.
Højtryksstøbning: Højtryksstøbning bruger en hurtigere fyldningsteknik, som er særligt effektiv til at skabe tyndvæggede dele, der kræver præcision.
3. Formmateriale
Lavtryksstøbning: Ved lavtryksstøbning er sand- eller permanente metalforme det foretrukne valg til formning af materialet.
Højtryksstøbning: Til højtryksstøbning anvendes stålforme, fordi de er stærke nok til at håndtere det høje tryk.
4. Delkompleksitet
Lavtryksstøbning: Hvis du arbejder med komplekse former eller større dele, er lavtryksstøbning vejen frem.
Højtryksstøbning: Højtryksstøbning fungerer bedst til små til mellemstore dele, der kræver tynde vægge.
5. Overfladebehandling
Lavtryksstøbning: Med lavtryksstøbning får du glattere overflader og færre defekter takket være den langsomme fyldning.
Højtryksstøbning: Ved højtryksstøbning kan det være nødvendigt at udføre ekstra efterbehandling for at udglatte overfladeufuldkommenheder.
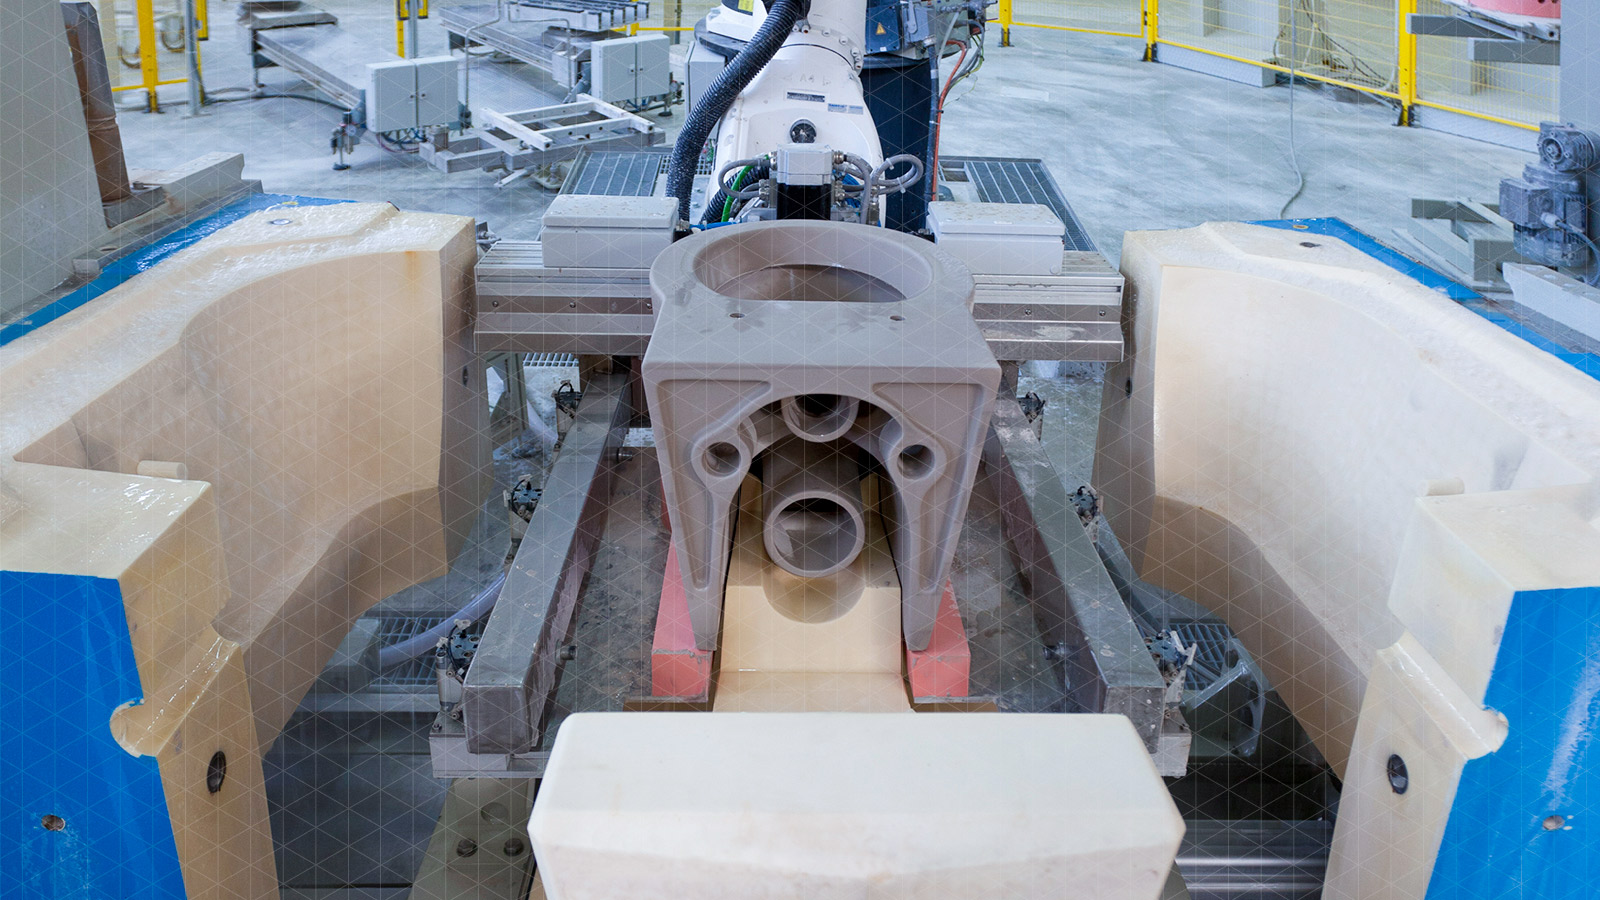
Lavtryksstøbning vs. højtryksstøbning
Lavtryks- og højtryksstøbning har hver især deres egne fordele, hvilket gør dem velegnede til forskellige fremstillingsformål. I denne sammenligning vil vi se på, hvordan hver metode hjælper med ting som kvalitet og omkostningseffektivitet.
Fordele ved lavtryksstøbning
Overlegen overfladekvalitet
Glat finish: Reduktionen af turbulens resulterer i en glattere overflade, hvilket minimerer almindelige defekter som ruhed.
Færre ufuldkommenheder: Lavere tryk hjælper med at undgå gasindfangning og porøsitet, hvilket sikrer en renere og defektfri støbning.
Bedre mekaniske egenskaber
Forbedret styrke: Ved at kontrollere fyldningsprocessen opretholder delene bedre styrke og strukturel integritet.
Reduceret stress: Støbning med lavere tryk minimerer de indre spændinger, der ellers kunne svække delen.
Omkostningseffektivitet for lave til mellemstore mængder
Lavere værktøjsomkostninger: Denne proces er kompatibel med sand eller permanente forme, hvilket reducerer værktøjsomkostningerne.
Reduceret spild: Den effektive brug af materiale under støbning reducerer spild, hvilket giver yderligere omkostningsbesparelser.
Fordele ved højtryksstøbning
Høj produktionshastighed
Hurtige cyklustider: Evnen til at opnå hurtige cyklustider gør højtryksstøbning yderst velegnet til produktion i store mængder.
Tyndvæggede dele: Højstøbning er i stand til at producere tyndvæggede dele med tykkelser så lave som 1 mm, hvilket muliggør effektiv produktion af sarte komponenter.
Præcision og konsistens
Snævre tolerancer: Højtrykssprøjtningsprocessen i støbning sikrer, at formene fyldes præcist, hvilket opnår snævre tolerancer.
Repeterbarhed: Højtryksstøbning tilbyder fremragende repeterbarhed, hvilket sikrer de samme resultater af høj kvalitet på tværs af store partier.
Omkostningseffektivitet ved store mængder
Stordriftsfordele: Ved at optimere produktionen til store mængder opnår højtryksstøbning stordriftsfordele, hvilket sænker omkostningerne pr. enhed.
Holdbare forme: Brugen af stålforme, der er kendt for deres holdbarhed, reducerer omkostningerne til værktøjsudskiftning betydeligt, hvilket gør processen mere omkostningseffektiv.
Opsummer karakteristikaene for lavtryksstøbning og højtryksstøbning
| Feature | Lavtryksstøbning | Højtryksstøbning (trykstøbning) |
|---|---|---|
| Trykområde | Lav (0.2 – 1.5 bar) | Høj (100 – 1500 bar) |
| Mould Type | Genanvendelige metalforme (permanent form) | Ståldyser (komplekse, højpræcisions) |
| Påfyldningsmetode | Smeltet metal stiger op i formen under lavt tryk | Smeltet metal sprøjtes kraftigt ind i formen |
| Del kompleksitet | Moderat til høj kompleksitet | Høj kompleksitet og fine detaljer er mulige |
| Overfladebehandling | God, men kræver muligvis efterbehandling | Fremragende overfladefinish |
| porøsitet | Lavere porøsitet på grund af gradvis fyldning | Højere risiko for porøsitet på grund af luftfang |
| Vægtykkelse | Velegnet til mellemtykke til tykke dele | Velegnet til tyndvæggede komponenter |
| Køletid | Langsommere, naturlig afkøling | Hurtig, med aktive kølesystemer |
| Værktøjsomkostninger | Moderat | Høj (på grund af komplekse matricer og udstyr) |
| Produktionsvolumen | Medium til høj | Meget høj (masseproduktion) |
| Materialeanvendelse | Aluminium, magnesiumlegeringer | Aluminium, zink, magnesium, kobberlegeringer |
| Mekanisk styrke | Højere (på grund af lav porøsitet) | Lavere medmindre der anvendes vakuumstøbning |
| Almindelige applikationer | Bilhjul, topstykker, bremsedele | Motorblokke, gearhuse og elektronikhuse |
Sådan vælger du lavtryksstøbning og højtryksstøbningsproces
| Hvis du har brug for… | Vælge… |
|---|---|
| Højvolumenproduktion med fine detaljer | Højtryksstøbning |
| Strukturelt solide dele med lav porøsitet | Lavtryksstøbning |
| Tyndvæggede komponenter og hurtige cyklusser | Højtryksstøbning |
| Bedre mekanisk styrke og densitet | Lavtryksstøbning |
| Omkostningseffektive små til mellemstore serier | Lavtryksstøbning |
Anvendelser af lavtryks- og højtryksstøbning
Vi vil nu se på, hvordan disse to støbemetoder anvendes på tværs af forskellige brancher, og vise deres fleksibilitet og effektivitet i forhold til at opfylde specifikke behov.
Lavtryksstøbning
Bilindustrien: Lavtryksstøbning anvendes i bilindustrien til produktion af kritiske dele som motorblokke, topstykker og hjul.
Luftfart: Processen anvendes i vid udstrækning inden for luftfart til at skabe holdbare strukturelle komponenter og turbineblade.
Industrielt: I industrielle anvendelser udmærker lavtryksstøbning sig ved fremstilling af pumpehuse og ventilhuse.
Højtryksstøbning
Bilindustrien: Højtryksstøbning bruges almindeligvis til transmissionshuse og motorbeslag i bilindustrien.
Forbrugerelektronik: Inden for forbrugerelektronik anvendes det til at fremstille huse og stik.
Hvidevarer: Inden for husholdningsapparatsektoren anvendes højtryksstøbning til at fremstille rammer og håndtag.
Valg af den rigtige støbemetode
Det er vigtigt at vælge den rigtige støbemetode for at opnå de bedste resultater, både hvad angår produktionseffektivitet og produktkvalitet. Dit valg mellem lavtryks- og højtryksstøbning afhænger af faktorer som emnets kompleksitet, hvor mange enheder du har brug for, de anvendte materialer og dit budget.
Del kompleksitet
Lavtryksstøbning: Lavtryksstøbning er ideel til produktion af dele med komplekse former og større størrelser, hvor præcision og fine detaljer er afgørende.
Højtryksstøbning: Højtryksstøbning er derimod bedre egnet til små eller mellemstore dele, der kræver tynde vægge og høj præcision.
Produktionsvolumen
Lavtryksstøbning: Lavtryksstøbning er mere egnet til lave til mellemstore produktionsvolumener, hvor fleksibilitet og et langsommere tempo er påkrævet.
Højtryksstøbning: Højtryksstøbning er med sine hurtige cyklustider perfekt til produktion i store mængder, hvor hastighed og ensartethed er nøglen.
Materielle overvejelser
Lavtryksstøbning: Lavtryksstøbning er ideel til håndtering af aluminium- og magnesiumlegeringer, hvilket giver bedre kontrol over metalstrømmen og reducerer defekter.
Højtryksstøbning: Højtryksstøbning er mere alsidig og håndterer en bredere vifte af materialer, herunder zink-, aluminium- og magnesiumlegeringer, og sikrer præcision i det endelige produkt.
Budget og værktøjsomkostninger
Lavtryksstøbning: Lavtryksstøbning er mere omkostningseffektiv til mindre produktionsserier på grund af den lavere initiale værktøjsinvestering.
Højtryksstøbning: Selvom højtryksstøbning har højere startomkostninger til værktøj, bliver det mere økonomisk i store produktionsserier på grund af de reducerede enhedsomkostninger.
Konklusion
Hver støbemetode – lavtryk og højtryk – tilbyder specifikke fordele, afhængigt af faktorer som anvendelse, emnekompleksitet og produktionsvolumen. Forståelse af disse forskelle giver dig mulighed for at træffe informerede beslutninger, der optimerer din produktionseffektivitet og emnekvalitet.






