
Introduktion
At vælge den forkerte plaststøbeproces kan fordoble et projekts omkostninger og forsinke produktionen med måneder. En del, der fungerer fint i én proces, bliver et mareridt i en anden. Formen revner. Materialet flyder dårligt. Cyklustiden trækker ud.
Der findes tre almindelige metoder til plastikdele. Sprøjtestøbning , kompressionsstøbning og rotationsstøbning . Hver metode fungerer forskelligt. Hver metode passer til forskellige former, volumener og materialer.
Hvad er sprøjtestøbning?
Det er den proces, de fleste forestiller sig, når de hører "plaststøbning". En maskine tager plastikkugler, smelter dem og blæser derefter det smeltede materiale ind i en lukket metalform. Plastikken fylder hvert hulrum, køler af og størkner. Derefter åbner formen sig og skubber delen ud. Cyklustiderne er korte. 30 sekunder er almindeligt for små dele.
Hvordan virker det?
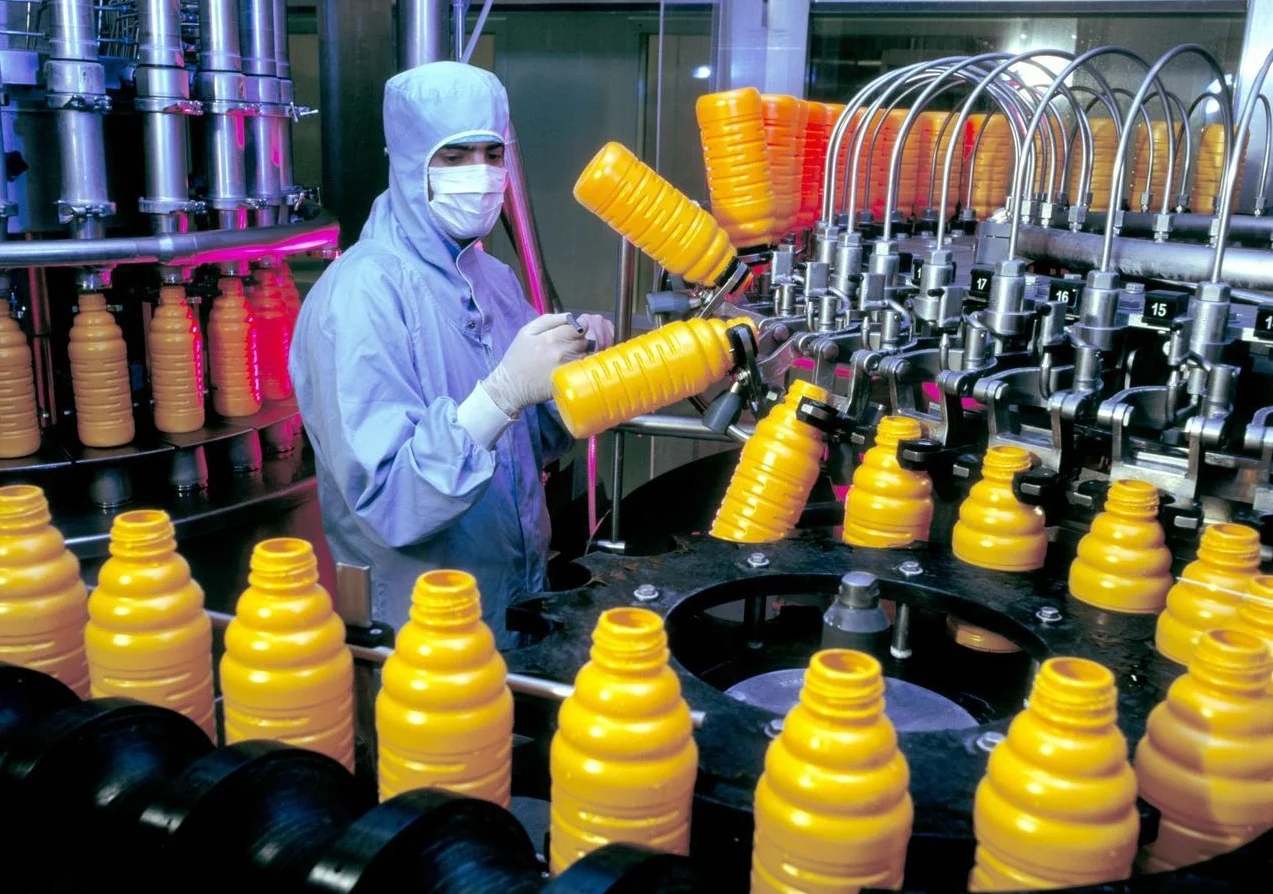
En skrue inde i en opvarmet cylinder roterer. Den smelter plastkuglerne. Derefter bevæger skruen sig fremad som et stempel. Den presser den smeltede plast gennem en dyse og ind i formhulrummet. Formen forbliver lukket under klemtryk, mens delen køler af. Når den er fast, åbner formen sig. Udstøderstifter skubber delen ud. Hele cyklussen gentages automatisk. Ingen menneskelig indgriben er nødvendig mellem cyklusserne.
Bedste applikationer
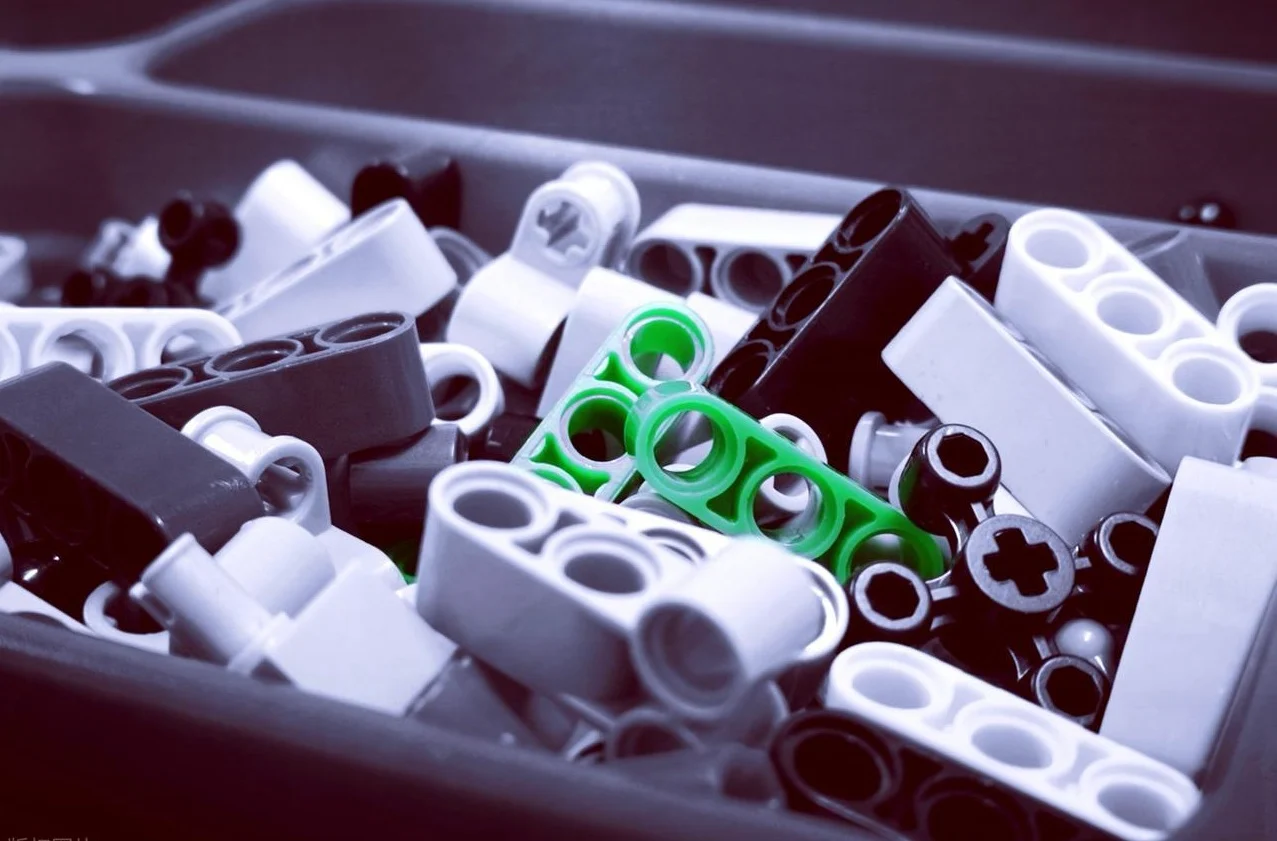
Højvolumenproduktion er der, hvor sprøjtestøbning dominerer. Komplekse geometrier. Snævre tolerancer. Ensartede resultater på tværs af millioner af dele. Tænk LEGO-klodser. Flaskekapsler. Huse til medicinsk udstyr. Bilstik. Elektriske afbrydere. Ethvert produkt, der kræver præcision og store mængder, peger i retning af denne proces.
Små, komplicerede dele fungerer godt. Tynde vægge er mulige. Funktioner som ribber, buer og trykknapper er nemme at integrere. Kunder vælger sprøjtestøbning, når de har brug for identiske dele i hundredtusindvis.
De vigtigste fordele
- Cyklustiderne er hurtige, når formen kører. Femten til tres sekunder pr. del er typisk. Nøjagtigheden er fremragende. Tolerancer på ±0.05 mm er rutine med korrekt værktøj og materiale. Overfladefinishen kommer direkte fra formen. Ingen sekundær efterbehandling nødvendig for mange applikationer. Automatisering er ligetil. Robotter kan fjerne dele og indsætte komponenter.
- Materialespild er lavt. Løberør og støberør kan formales og genbruges som renoveret materiale. Arbejdsomkostningerne pr. del er minimale, når maskinen kører.
Vigtigste ulemper
- Værktøjsomkostningerne er meget høje. En stålform i produktionskvalitet koster ofte tyve tusinde til hundrede tusinde dollars eller mere. Leveringstiderne er lange. Otte til seksten uger for en kompleks form er normalt. Designændringer efter formen er skåret, er dyre og langsomme.
- Sprøjtestøbning giver kun økonomisk mening ved større mængder. Under fem hundrede eller tusind dele bliver værktøjsomkostningerne pr. del uoverkommelige. Folk, der har brug for små partier, bør først se på andre processer. Den indledende investering er reel. Den kan ikke tjenes ind, hvis produktet fejler på markedet.
Hvad er kompressionsstøbning?
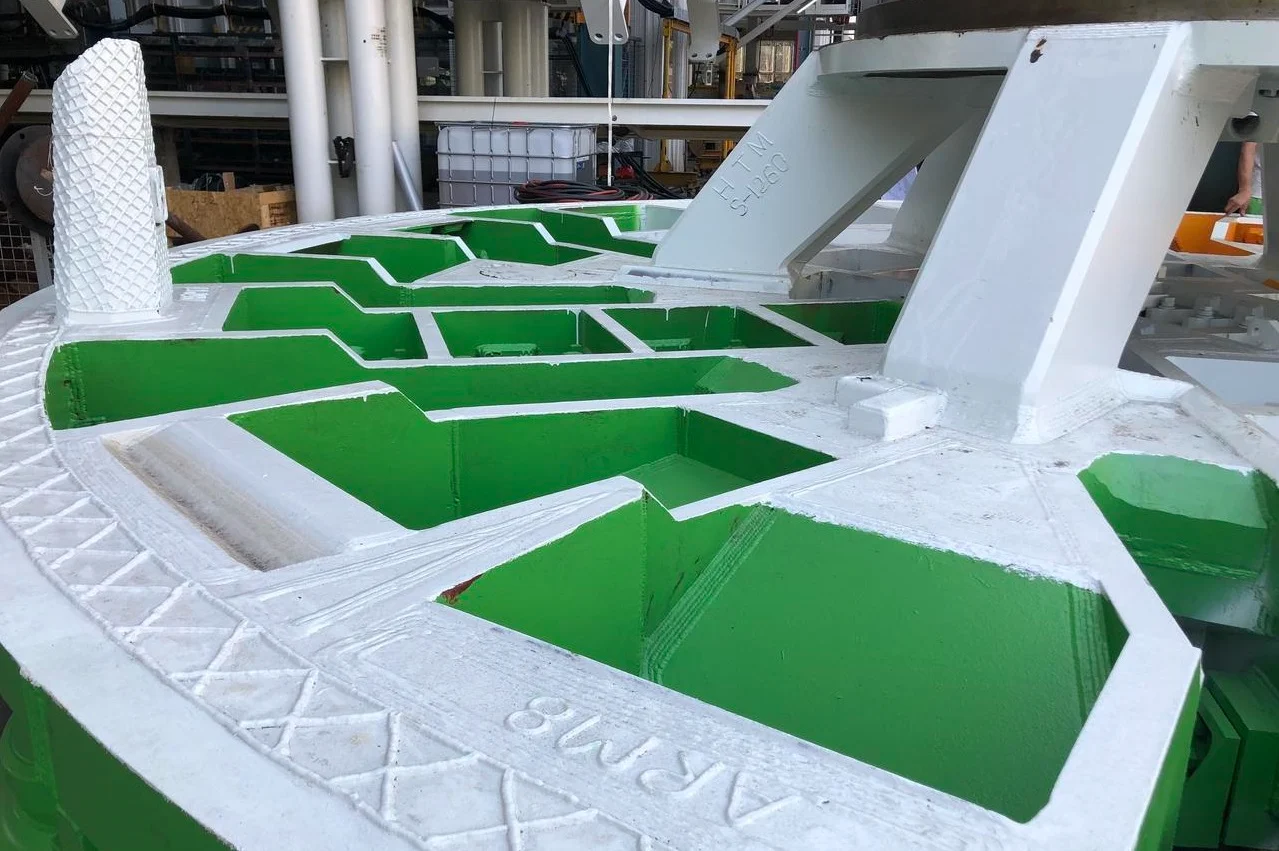
Denne proces fungerer anderledes end sprøjtestøbning. Der er ingen skrue. Ingen højtrykssprøjtning. I stedet placerer nogen en forudmålt mængde materiale i et åbent formhulrum. Formen lukker langsomt. Varme og tryk tvinger materialet til at flyde ind i hulrummets form. Derefter hærder delen. Formen åbner sig. Nogen trækker det færdige emne ud. Simpelt udstyr. Lavere tryk. En helt anden tilgang.
Hvordan det virker
En operatør placerer en "ladning" af materiale – normalt en præform eller en afmålt klump – i hulrummet. Pressen bringer den øverste halvdel ned. Varme blødgør materialet. Tryk presser det ind i alle hjørner af formen. For termohærdende plast forekommer en kemisk reaktion. Materialet tværbinder og hærder permanent. For gummi eller silikone er processen den samme, men materialet forbliver fleksibelt. Efter hærdning åbner formen. Nogen fjerner delen og trimmer det overskydende afskrabningsmateriale af.
Cyklustiderne er længere end ved sprøjtestøbning. To til fem minutter er almindeligt. Hærdningstrinnet kan ikke forhastes.
Bedste applikationer
Kompressionsstøbning udmærker sig ved materialer, som sprøjtestøbning har svært ved at håndtere. Termohærdende plast som phenol, epoxy og melamin. Komponenter af naturgummi og syntetisk gummi. Silikonetastaturer til elektronik. Store, flade eller let buede genstande som elektriske kabinetter, låg til beholdere og apparatkomponenter.
Bildæk er et klassisk eksempel. Gummiblandingen føres kold ind i formen. Varme og tryk hærder den til den endelige dækform med slidbanemønstre og sidevægsmarkeringer.
De vigtigste fordele
- Værktøjsomkostningerne er lavere end ved sprøjtestøbning. Formene er enklere. Ingen komplekse løbesystemer eller portdesign. Intet behov for højtryksspændemekanismer. Aluminium- eller endda kompositforme fungerer til kortere serier.
- Processen håndterer fiberforstærkede materialer godt. Lange glas- eller kulfibre forbliver intakte. Ved sprøjtestøbning kan skruevirkningen ødelægge fibrene og reducere styrken. Kompressionsstøbning bevarer forstærkningen. Store dele er mulige.
- Materialespild er minimalt. Vægten af tilførslen er beregnet tæt på den endelige emnevægt. Materialerester i hulrummet er minimale.
Vigtigste ulemper
- Cyklustiderne er langsomme. To til fem minutter pr. del er normalt. Sprøjtestøbning producerer dele hvert halvtreds sekund. Forskellen tæller hurtigt op ved store mængder.
- Flash er et problem. Overskydende materiale klemmer sig ud mellem formhalvdelene. Nogen skal trimme det af efter udtagning af formen. Dette er ofte en manuel operation. Arbejdsomkostningerne øges.
- Delkompleksiteten er begrænset. Underskæringer er vanskelige. Dybe ribber og indviklede træk er svære at forme, fordi materialet ikke flyder som en væske. Det bevæger sig mere som tyk dej. Personer, der har brug for komplekse geometrier, bør i stedet overveje sprøjtestøbning.
- Konsistens kan variere. Operatørfærdigheder er vigtige. Ladningens vægt og placering påvirker den endelige del. Der findes automatiserede systemer, men mange fabrikker er stadig afhængige af manuel læsning. Variationen fra del til del er højere end ved sprøjtestøbning. Til ikke-kritiske applikationer er dette fint. Til præcisionsmedicinske eller bilkomponenter er det en bekymring.
Hvad er rotationsstøbning?
Denne proces er næsten det modsatte af sprøjtestøbning. Intet højt tryk. Intet komplekst kanylesystem. I stedet placerer operatøren plastpulver i en hul form. Formen roterer langsomt i en ovn. To akser. Nogle gange flere. Pulveret smelter og dækker den indvendige overflade jævnt. Derefter flyttes formen til en kølestation. Plasten størkner. Operatøren åbner formen og trækker en hul, sømløs del ud.
Hvordan det virker
En operatør åbner formen, drypper en afmålt mængde plastpulver i og lukker den. Formen går ind i en ovn. Den roterer biaxialt – omkring to vinkelrette akser samtidigt. Tyngdekraften gør arbejdet. Pulveret falder på den varme indre overflade, smelter og sammensmelter til et ensartet lag. Når alt pulveret er smeltet og har dækket hulrummet, flyttes formen til et kølekammer. Kold luft eller vandspray reducerer temperaturen. Plasten størkner. Formen åbner. Operatøren fjerner den færdige del.
Cyklustiderne er lange. Tyve til tres minutter er normalt. Opvarmnings- og afkølingstrinnene kan ikke forhastes uden at gå på kompromis med kvaliteten.
Bedste applikationer
Rotationsstøbning udmærker sig ved store, hule, sømløse dele. Ting, der kræver samling eller komplekse kerner med andre processer. Kajakker og små fartøjer. Vandtanke fra halvtreds til fem tusind gallon. Trakkekegler. Storcontainere. Huse til medicinsk udstyr, der kræver glatte indvendige overflader uden svejselinjer. Landbrugstanke. Væskebeholdere til biler.
Den største fordel er konstruktionen i ét stykke. Ingen sømme synes at lække. Ingen svejsninger, der fejler. Delen kommer ud af formen som en enkelt, kontinuerlig skal. Folk, der fremstiller væskehåndteringskomponenter eller udendørsudstyr, vælger ofte denne metode.
De vigtigste fordele
- Værktøjsomkostningerne er lave sammenlignet med sprøjtestøbning eller kompressionsstøbning. Forme er lavet af metalplader eller støbt aluminium. Der kræves ikke højstyrkestål, da processen bruger lavt tryk - typisk mindre end ti psi. En rotationsstøbeform kan koste 500 til 3000 dollars. En sprøjtestøbeform til en sammenlignelig del kan koste ti gange så meget.
- Delene er spændingsfri. Intet højt tryk betyder ingen resterende indre spændinger. Dette er vigtigt til udendørs applikationer, hvor temperaturcyklusser og UV-eksponering forårsager spændingsrevner i sprøjtestøbte dele. Vægtykkelsen er ensartet. Rotationen fordeler materialet jævnt.
- Designændringer er nemmere. Det er enklere at modificere en rotationsform end at modificere en sprøjtestøbeform af hærdet stål. Kompositforme kan lappes eller ændres med standardfremstillingsværktøjer.
Vigtigste ulemper
- Cyklustiderne er meget lange. Tyve til tres minutter pr. del. Sprøjtestøbning producerer en del hvert tredive sekund. For store mængder er forskellen enorm. Rotationsstøbning giver kun mening til lavere årlige mængder eller meget store dele, hvor flere sprøjtestøbeforme ville være uoverkommelige.
- Den indvendige overfladefinish er ru. Delens yderside får formens finish – normalt glat, hvis den er poleret. Indersiden er dog som støbt. Usmeltede partikler og flydemærker er almindelige. Til synlighedsapplikationer eller krav om rengøring på stedet kan indersiden have brug for en sekundær efterbehandling. Det øger omkostninger og tid.
- Materialeudvalget er begrænset. De fleste rotationsstøbningsteknikker bruger polyethylen – LLDPE, MDPE, HDPE. Andre materialer som nylon eller polypropylen er mulige, men mindre almindelige. Personer, der har brug for tekniske plastmaterialer som ABS, PC eller forstærkede kompositter, vil have problemer med denne proces.
- Kontrol af vægtykkelse er mindre præcis end sprøjtestøbning. Et mål på tre millimeter kan variere med plus eller minus en halv millimeter. For strukturelle dele er dette fint. For præcisionskomponenter med snævre tolerancer er det ikke acceptabelt.
- Delstørrelse har praktiske begrænsninger. Meget store forme kræver enorme ovne og kølekamre. En diameter på tre meter er mulig. Tyve meter er sjældent og dyrt. De fleste fabrikker fokuserer på dele målt i fod, ikke meter. Alt større bliver et specialbygget ingeniørprojekt med tilsvarende omkostninger.
Ligheder mellem de tre processer
Ved første øjekast ser sprøjtestøbning, kompressionsstøbning og rotationsstøbning helt forskellige ud. Forskellige maskiner. Forskellige cyklustider. Forskellige delgeometrier. Men grav lidt dybere. De deler fire grundlæggende egenskaber.
- Alle tre processer bruger en form. Enhver plastdel starter med et hulrum. Sprøjtestøbning bruger et lukket værktøj i to dele. Kompressionsstøbning bruger en åben form, der lukker under tryk. Rotationsstøbning bruger en hul form i flere dele, der roterer. Formmaterialet ændrer sig. Stål, aluminium eller metalplade. Formålet forbliver det samme. Formen definerer den endelige form. Uden den fungerer ingen af disse processer overhovedet.
- Alle tre kræver varmepåføring. Kold plast flyder ikke. Den kan ikke have form som et hulrum. Sprøjtestøbning smelter materialet i en tønde før injektion. Kompressionsstøbning tilfører varme gennem formpladerne, mens materialet komprimeres. Rotationsstøbning opvarmer hele formen i en ovn, mens den roterer. Metoden er forskellig. Nødvendigheden er ikke. Varme er ufravigelig på tværs af alle tre områder.
- Alle tre inkluderer en afkølingsfase. Smeltet plast skal størkne, før nogen fjerner delen. Sprøjtestøbning køler delen inde i den lukkede form under tryk. Kompressionsstøbning tillader materialet at køle af og hærde, mens pressen forbliver lukket. Rotationsstøbning flytter den varme form til et dedikeret kølekammer. Kølemediet varierer - luft, vandtåge eller nogle gange olie. Fysikken gør ikke. Plast hærder, når det mister termisk energi. Enhver proces respekterer denne virkelighed.
- Alle tre er polymerforarbejdningsmetoder. Disse processer former syntetiske eller naturlige polymerer. Termoplaster som polypropylen og ABS. Termohærdende materialer som phenol og epoxy. Elastomerer som gummi og silikone. Hver proces håndterer specifikke polymerfamilier bedre end andre. Men alle tre eksisterer for at omdanne rå polymermaterialer til færdige, brugbare produkter. De konkurrerer og supplerer hinanden inden for den samme bredere kategori af fremstillingsteknologi.
Disse ligheder er vigtige, fordi de forklarer grænserne for, hvad plaststøbning kan opnå. Forskellene ligger i, hvordan hver metode anvender varme og tryk, ikke i selve de grundlæggende trin.
Sådan vælger du den rigtige støbeproces
Valget handler om tre spørgsmål. Delens geometri. Materialetype. Årlig volumen. Besvar disse spørgsmål ærligt, og den rigtige proces bliver indlysende.
Her er en simpel beslutningsramme baseret på ovenstående opsummering.
- Millioner af små, præcise dele→ Sprøjtestøbning. Tænk flaskekapsler, medicinske stik, LEGO-klodser. Høje værktøjsomkostninger. Meget lave omkostninger pr. del. Lang støbeproces. Det er kun det værd i stor skala.
- Store, flade dele af gummi eller hærdeplast→ Kompressionsstøbning. Silikonetastaturer, elektriske huse, pakninger. Lavere værktøjsomkostninger end sprøjtestøbning. Langsommere cyklusser. Flash-trimning kræves. Fungerer godt til fiberforstærkede kompositter.
- Store, hule genstande i ét stykke→ Rotationsstøbning. Kajakker, vandtanke, trafikkegler. En lavtryksproces betyder billige forme. Meget lange cyklustider. Ru indvendig overflade. Ingen samlinger eller svejselinjer.
En praktisk bemærkning
Nogle dele passer til flere processer. Et simpelt rundt låg kan kompressionsstøbes, sprøjtestøbes eller endda rotationsstøbes afhængigt af volumen og materiale. Man bør ikke antage, at kun én proces virker. Indhent tilbud. Kig på tallene. Den billigste form betyder ikke altid den billigste samlede projektomkostning. Omvendt kan den dyreste form tjene sig selv hjem inden for et år, hvis volumen er høj nok.
Ovenstående beslutningsramme giver et udgangspunkt. Det er ikke en universel regel. Men for de fleste plastdele, der fremstilles af de fleste fabrikker, peger den i den rigtige retning.

Om NOBLE – Din betroede partner inden for plastproduktion
NOBLE er en dedikeret fabrik til fremstilling af plastdele. Vi specialiserer os i højpræcisionsstøbeløsninger. Ikke bare én proces. Flere. Kunder kommer til os, når de har brug for ingeniørekspertise, ikke bare en maskinfabrik. Vi betjener brancher lige fra forbrugsvarer til medicinsk udstyr. Den røde tråd er kvalitet. Konsekvent, målbar og dokumenteret kvalitet.
Vores kernebehandlingskapaciteter
Sprøjtestøbning
Vi udfører store mængder opgaver for komplekse dele med snævre tolerancer. Forme med flere kaviteter reducerer omkostningerne pr. del. Kunderne får flere dele pr. cyklus. Vedligeholdelse af værktøjer internt holder formene kørende. Sekundære operationer som indstiksstøbning og overstøbning foregår på samme etage.
Kompressionsstøbning
Dette er vores ekspertise inden for termohærdende materialer. Fenol, epoxy, melamin. Gummipakninger og tætninger. Store elektriske komponenter, der kræver varmebestandighed. Vi har også ekspertise i fiberforstærkede kompositter. Lange glas- eller kulfibre forbliver intakte i kompressionsstøbning.
Rotationsstøbning
Store, hule, sømløse dele er vores speciale her. Vandtanke. Industricontainere. Landbrugscontainere. Værktøjsinvesteringen er lav sammenlignet med sprøjtestøbning. Vægtykkelsen forbliver ensartet. Ingen svejselinjer. Ingen samling af flere halvdele.
Yderligere kapaciteter
Prototyping til designvalidering. CNC-bearbejdning til sekundære funktioner. Færdigbehandling og montering . Pakning og logistik. Kunder behøver ikke at håndtere fem forskellige leverandører. Vi håndterer hele kæden fra råmateriale til klar til forsendelse.
Certificeringer – Kvalitet du kan stole på
ISO 9001:2015 ISO 9001:2015
Vores kvalitetsstyringssystem opfylder konsekvent kundernes og lovgivningens krav. Kontinuerlig forbedring er ikke et slogan. Det er indlejret i alle processer. Der findes revisionsspor. Korrigerende handlinger dokumenteres. Intet slipper igennem uden gennemgang.
ISO 13485:2016 ISO 13485:2016
Dette er den globale standard for fremstilling af medicinsk udstyr. Strenge risikostyring. Overholdelse af lovgivningen. Produktsikkerhed fra design til produktion. Ikke alle fabrikker har denne certificering. Det har vi.
Hvorfor samarbejde med NOBLE?
- End-to-end support. Vi hjælper med materialevalg. Vi assisterer med formdesign. Vi håndterer produktion og logistik. Ét kontaktpunkt. Ingen pegefinger mellem leverandører.
- Kvalitetssikring. Inspektion under processen opdager problemer tidligt. Dimensionsrapportering giver bevis. Fuld materialesporbarhed betyder, at hver del kan spores tilbage til dens råmaterialecertifikat.
- Pilotproduktion i lav volumen til kliniske forsøg eller markedstestning. Masseproduktion i høj volumen til etablerede produkter. Vi skifter mellem sprøjtestøbning, kompression og rotationsstøbning efter behov. Kunderne behøver ikke tre forskellige leverandører.
- Reguleringsmæssig tillid. Vores ISO-certificeringer reducerer risikoen for forsyningskæden. Auditorer ser certificeringerne og går videre til andre spørgsmål. Personer med ansvar for kvalitet og lovgivningsmæssige anliggender kan sove bedre, velvidende at NOBLE er på leverandørlisten.
Ofte stillede spørgsmål
Hvilken støbeproces er den billigste til produktion i lav volumen?
Rotationsstøbning. Formene er billige. Metalplader eller støbt aluminium. Intet højstyrkestål kræves. Lavt tryk betyder enklere konstruktion.
Kan man lave hule dele med sprøjtestøbning?
Ja, men med forbehold. Gasassisteret sprøjtestøbning bruger nitrogen til at skabe hule kanaler. Udkerneteknikker bruger udtrækkelige stifter til at fjerne materiale fra tykke sektioner. Begge metoder øger kompleksiteten og omkostningerne ved værktøjet. For virkelig hule, sømløse dele – tænk på en vandtank eller en kajak – er rotationsstøbning det bedre valg.
Er kompressionsstøbning kun til termohærdende materialer?
Primært, men ikke udelukkende. Termohærdende materialer som phenol, epoxy og melamin er de mest almindelige materialer. De hærder under varme og tryk. Reaktionen er irreversibel. Nogle termoplasttyper fungerer dog også med kompressionsstøbning. Polyethylen med ultrahøj molekylvægt er et godt eksempel. UHMWPE flyder ikke godt i en sprøjtestøbningsbeholder. Kompressionsstøbning former det til ark, stænger og simple dele.
Hvilken proces giver de stærkeste dele?
Sprøjtestøbning giver generelt den højeste styrke og præcision for ufyldte termoplastmaterialer. Konsistente smeltetemperaturer. Højt pakningstryk. Tætte, porefri dele. Kompressionsstøbning er dog bedre til fiberforstærkede kompositmaterialer. Lange glas- eller kulfibre forbliver intakte, fordi der ikke er nogen skruefunktion, der kan bryde dem. Den resulterende del har overlegen stivhed og slagfasthed. Til strukturelle applikationer med kontinuerlig fiberforstærkning overgår kompressionsstøbning sprøjtestøbning hver gang.







