
Hvad er lavtryk Injection Mældning?
Lavtrykssprøjtestøbning er en plastbearbejdningsteknologi, der bruger et relativt lavt tryk til at sprøjte smeltet varmsmelteklæbemiddel ind i formen, hvorved de indre komponenter indpakkes og beskyttes.
Sammenlignet med traditionel sprøjtestøbning har lavtrykssprøjtestøbning lavere tryk og temperatur og er primært egnet til emballering af præcisions- og følsomme elektroniske komponenter eller medicinsk udstyr.
Fordelene ved lavtrykssprøjtestøbning omfatter reduktion af risikoen for komponentskader, forbedring af tætningsevnen og beskyttelseseffekten samt en kort bearbejdningscyklus og lavere energiforbrug.
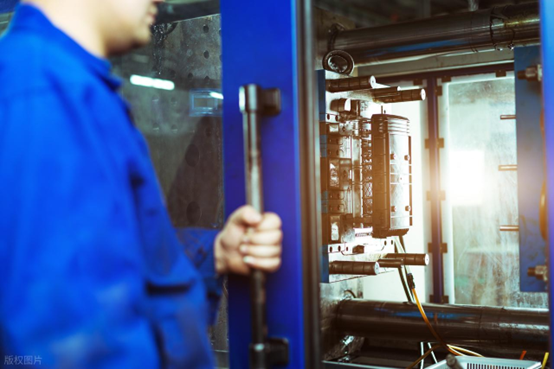
Materiale anvendt i lavtryk Sprøjtestøbning
PA
Polyamid (PA), især PA12-serien, er det mest anvendte materiale til lavtrykssprøjtestøbning. Det raffineres fra biobaseret ricinusolie.
Dette materiale har en vigtig fordel: dets smelteviskositet er ekstremt lav. Når det opvarmes, bliver det tyndt som vand. Dette giver det fremragende flydeevne.
Som et resultat kan den fylde de fineste detaljer i en form med meget lidt tryk. Den indkapsler også perfekt sarte dele uden at flytte dem.
- Fremragende mekanisk styrke
- God varmebestandighed
- Enestående modstandsdygtighed over for kemisk korrosion
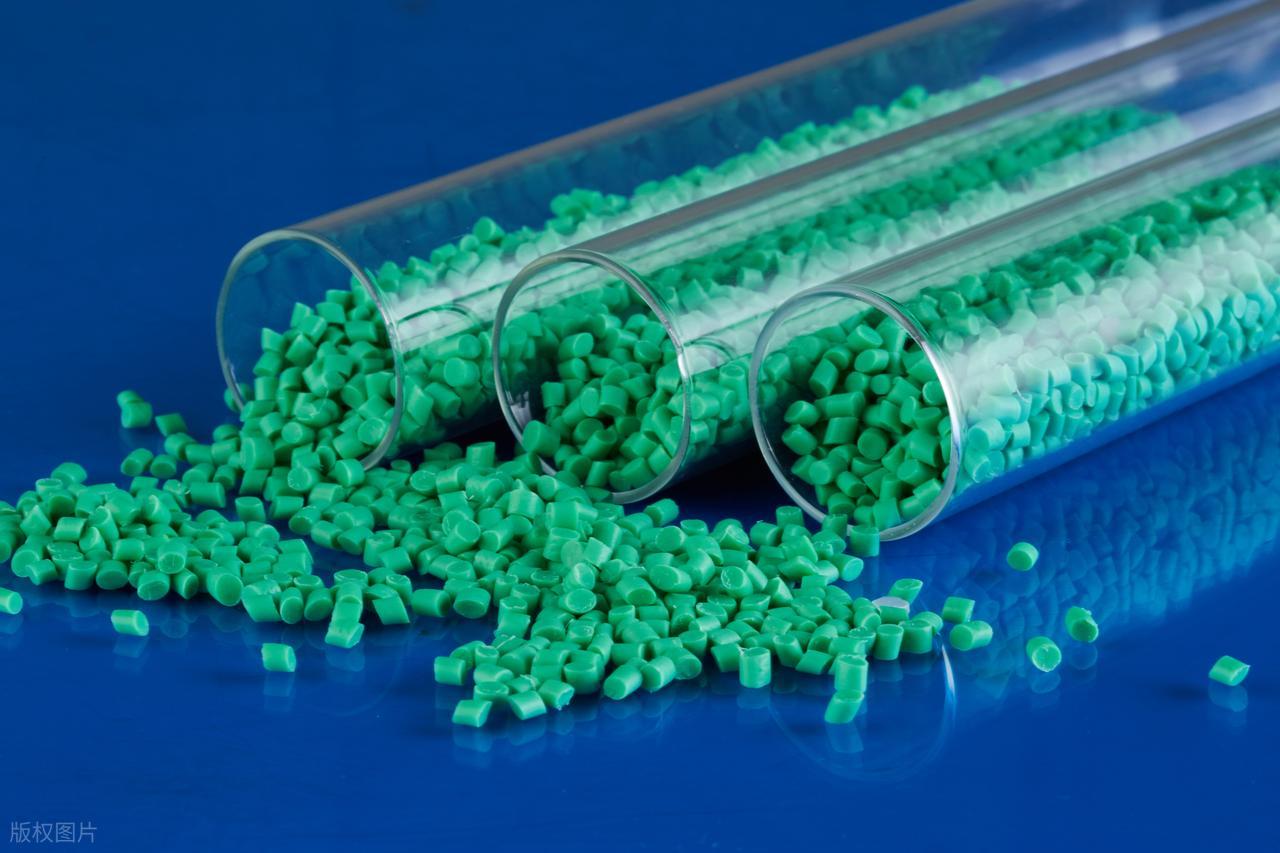
TPU
Anvendelsen af TPU i lavtrykssprøjtestøbning drager hovedsageligt fordel af dens enestående elasticitet, slidstyrke og lavtemperaturresistens.
Sammenlignet med polyamid kan TPU give en mere fleksibel indkapslingskrop og bruges ofte i komponenter, der ofte skal bøjes eller udsættes for mekanisk belastning, såsom kabelstik og fleksible kredsløb i bærbare enheder.
TPU har fremragende slagfasthed og stødabsorberende effekter, og dens overflade føles mere delikat med en vis grad af vedhæftning.
- Fremragende vandtæt forseglingsevne
- Høj friktionskoefficient
- God slagfasthedseffekt
Polyolefincopolymerer
Polyolefincopolymerer er smelteklæbemidler modificeret af polyethylen eller polypropylen. Deres mest bemærkelsesværdige egenskaber er høj omkostningseffektivitet samt fremragende elektrisk isoleringsevne og hydrolysebestandighed.
Polyolefinmaterialer har en bred vifte af hårdhed efter hærdning, fra halvstive til fleksible, men deres samlede temperaturbestandighed og bindingsstyrke er normalt ikke så god som polyamid og TPU.
- God elektrisk isoleringsevne
- God hydrolysebestandighed
Hvordan fungerer lavtrykssprøjtestøbning?
Forbehandling af råmaterialer
De specielle polyamid (PA) eller smeltegranulater, der anvendes i lavtrykssprøjtestøbning, er meget følsomme over for fugt og skal gennemgå en streng tørrebehandling, før de sættes i produktion. Normalt placeres gummigranulatet i en affugtningstørrer og bages ved en bestemt temperatur i flere timer for at fjerne spor af fugt.
Bemærk:
- Kontroller tørretemperaturen og -tiden nøje
- Opbevar råmaterialerne i en lukket opbevaringsspand for at forhindre fugtabsorption og rekontaminering
Indsæt fastgørelse
Indsatser og formforberedelse er vigtige trin. Først placeres og fastgøres sarte elektroniske dele som printkort og sensorer i den nederste form. Fikseringer kan automatiseres eller være manuelle. Derefter lukkes den øvre form og fastspændes. Denne stærke fastspændingskraft holder formen forseglet under injektionen og forhindrer, at materiale lækker ud.
Bemærk:
- Sørg for, at indsatserne er præcist og sikkert placeret
- Formens overflade skal være ren og fri for rester for at sikre vedhæftningseffekten.
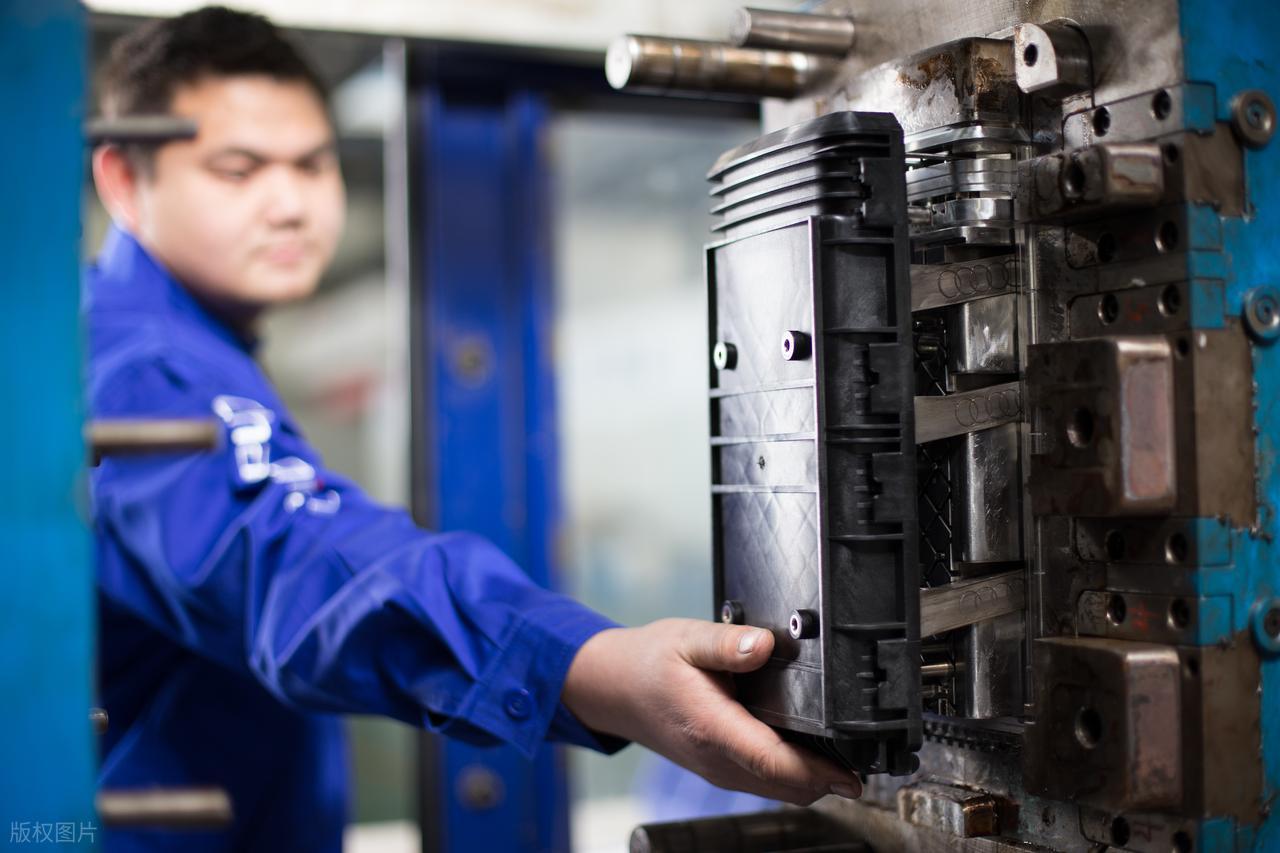
Smelteinjektion
Mens formen forberedes, sendes de tørrede plastkugler ind i sprøjtestøbemaskinens cylinder. Cylinderen opvarmer materialet til over dets smeltepunkt gennem en præcist styret varmelegeme, hvilket omdanner det til en smeltet tilstand med ekstremt lav viskositet.
Sprøjtestøbemaskinen sprøjter langsomt og støt denne smeltede gummiblanding ind i det lukkede formhulrum ved et meget lavt tryk gennem en skrue eller et stempel.
Bemærk:
- Styr indsprøjtningstemperaturen og -hastigheden
- Sørg for en jævn strømningsbane
Holde tryk
Når formhulrummet er fyldt, går systemet ind i trykholdningsfasen. Der påføres kontinuerligt et lavere tryk. Dette tryk presser mere materiale ind for at kompensere for krympning, når plasten afkøles. Dette sikrer, at den færdige del har nøjagtige dimensioner, en glat overflade og er tæt forbundet med alle interne komponenter.
Derefter afkøles delen inde i formen. Den kan afkøles naturligt eller afkøles hurtigere via vandkanaler i selve formen. Afkølingen fortsætter, indtil delen er solid og stærk nok til at blive udstødt uden skader.
Bemærk:
- Trykholdetiden bør være moderat
- Ensartet kølehastighed
- Juster den lokale temperatur præcist
Ejection
Når det er bekræftet, at delen er afkølet og størknet, vil sprøjtestøbemaskinen flytte skabelonen for at åbne formen. Umiddelbart derefter vil formens indbyggede udstødningssystem, såsom udstøderstiften eller toppladen, aktiveres og skubbe den allerede dannede pakke jævnt ud af formhulrummet.
Bemærk:
- Oprethold en bestemt formåbningshastighed
- Afbalancer kraften på udkastningsanordningen
- Tjek i tide, om der er nogen fastklæbning i formen eller dårlig afformning
Inspektion
De fremspringende dele kan også have en lille mængde hjælpestrukturer, såsom porte eller små tude, som normalt skal fjernes manuelt eller med simple inventar.
Bagefter kræves en omfattende inspektion af de færdige produkter for at kontrollere, om deres udseende er intakt, om emballagen er komplet, og om der er eventuelle defekter, såsom manglende materialer eller bobler, for at sikre, at kvaliteten af hvert produkt opfylder kravene.
Bemærk:
- Fjern restmateriale eller afskalning i strømningskanalen
- Kontroller produktets udseende og funktioner
- Udfør vandtætheds-, støvtætheds- eller elektriske ydeevnetests på emballerede produkter
Fordele ved lavtrykssprøjtestøbning
Overlegen komponentbeskyttelse
Kerneegenskaben ved lavtrykssprøjtestøbning er brugen af ekstremt lavt sprøjtetryk, hvilket sikrer, at når skrøbelige komponenter såsom printkort, sensorer og præcisionsstik pakkes, vil komponenterne ikke forskyde sig, deformeres eller blive beskadiget på grund af påvirkningen fra højt tryk.
Materialerne, der anvendes i lavtrykssprøjtestøbning, kan danne en stærk skal efter hærdning, hvilket giver produktet fremragende vandafvisende egenskaber, støvafvisende egenskaber og kemisk korrosionsbestandighed, og som i høj grad forbedrer produktets pålidelighed og levetid i barske miljøer.
Høj proceseffektivitet
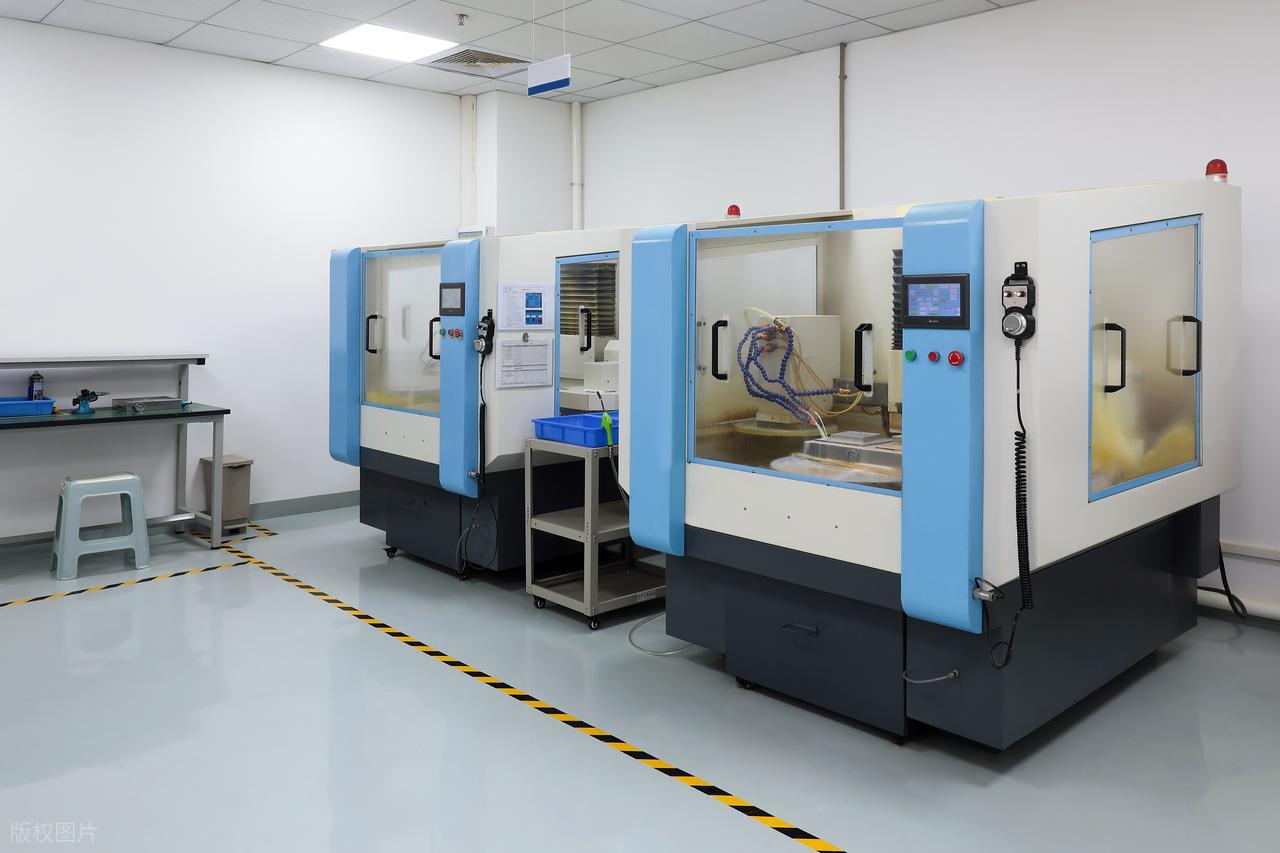
Lavtrykssprøjtestøbningsprocessen er ekstremt hurtig. Hele cyklussen fra lukning af formen, sprøjtestøbning til afkøling og afformning tager normalt kun et par dusin sekunder, hvilket er meget hurtigere end de traditionelle støbningsmetoder eller skalmonteringsmetoder.
Den høje effektivitet af lavtrykssprøjtestøbning er yderst velegnet til kontinuerlig produktion i stor skala, hvilket kan øge produktionskapaciteten betydeligt og opfylde de strenge krav til produktionseffektivitet i moderne produktion, hvorved virksomheder kan reducere produktionsomkostningerne pr. tidsenhed.
Høj strukturel integration
Lavtrykssprøjtestøbning kan kombinere flere separate dele – såsom printkort, stik og kabler – til ét solidt stykke i et enkelt trin. Dette erstatter den traditionelle, mere komplekse metode med først at fremstille et hus og derefter samle og forsegle det.
Lavtrykssprøjtestøbning reducerer både produktionstrin og antallet af nødvendige dele. Det undgår også potentielle monteringsfejl og forenkler forsyningskæden og lagerstyringen.
Fremragende indkapslingskvalitet
Den formede pakke har fremragende tætnings- og isoleringsegenskaber, som effektivt kan forhindre indtrængen af fugt og skadelige gasser, hvilket sikrer langsigtet stabil drift af elektroniske komponenter.
Selve materialet har høj og lav temperaturbestandighed, fremragende elektrisk isoleringsevne og slagfasthed, hvilket gør det muligt for det færdige produkt nemt at opfylde de komplekse arbejdsforhold inden for områder som biler og industrielt udstyr.
Enestående omkostningseffektivitet
Kilogramomkostningerne for den specielle gummiblanding til lavtrykssprøjtestøbning kan være højere end for almindelige plasttyper. Men i betragtning af fordelene, såsom reduceret monteringstid, lavere lønomkostninger, reduceret defektprocent og reduceret skrotprocent, som den forenklede proces medfører, er produktets samlede fremstillingsomkostninger ofte effektivt kontrollerede.
Udfordringer ved lavtrykssprøjtestøbning
Strenge materialekrav
Smeltelim til lavtryksstøbning absorberer let fugt fra luften. Denne absorberede fugt forårsager hydrolyse under forarbejdningen, hvilket nedbryder materialets molekyler.
Dette fører til ændringer i viskositet og defekter som bobler, sølvstriber eller forbrændinger i det færdige produkt. Endnu mere alvorligt er det, at det skader delens tætningsevne, styrke og elektriske isolering.
Derfor er strenge opbevarings- og tørringsprocedurer afgørende. Materialet skal tørres grundigt før brug og holdes tørt under produktionen for at forhindre fugtabsorption.
Udfordrende Mould Design
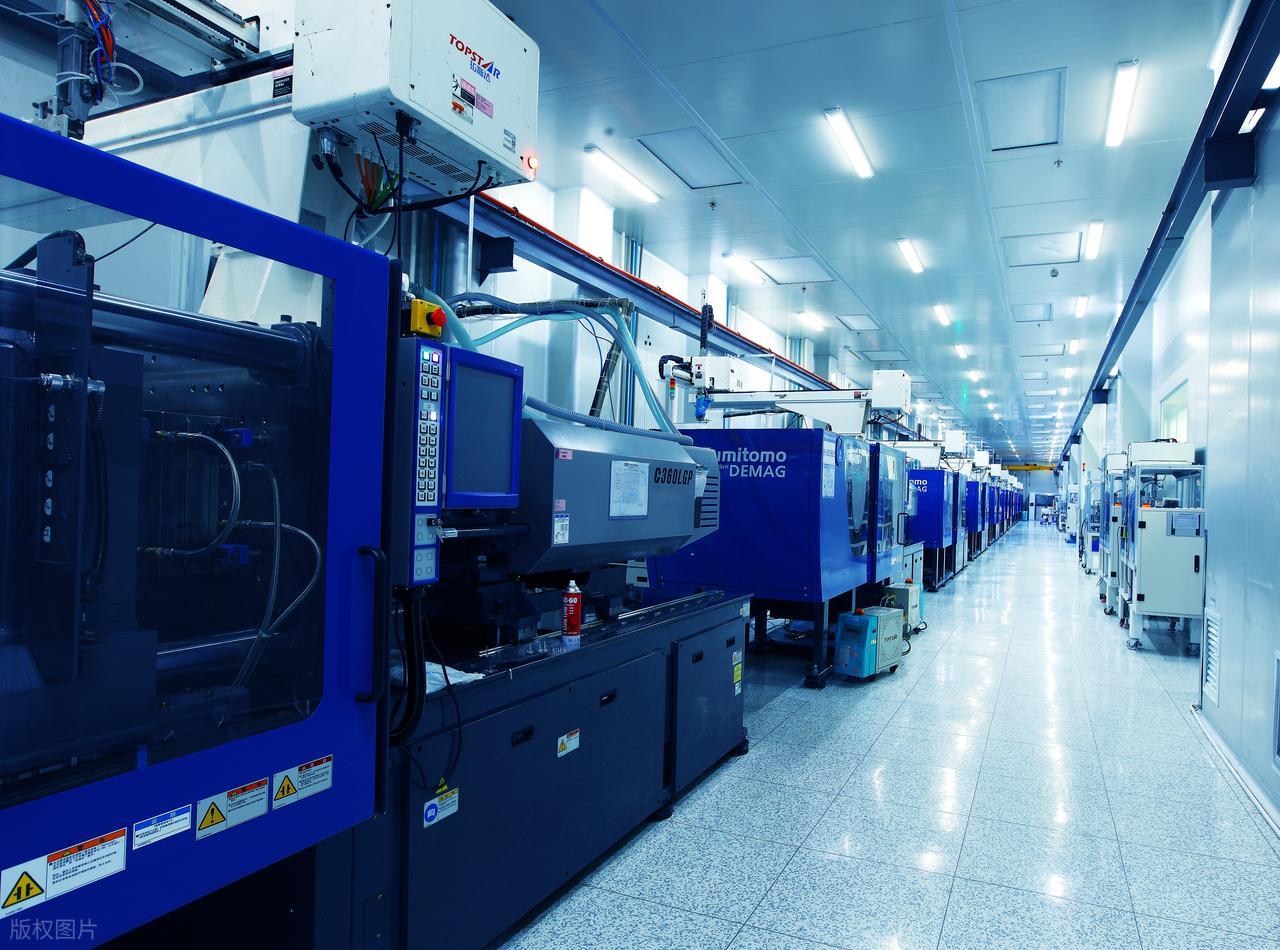
Smelteviskositeten og fluiditeten ved lavtrykssprøjtestøbning er lav, og injektionstrykket er også lavt.
- Præcisionspasning: Formen skal være præcist bearbejdet og tæt forseglet. Dette forhindrer, at det flydende materiale lækker og skaber en glød på emnet.
- Effektiv udluftning: Formen har brug for et veldesignet udstødningssystem. Ellers kan indespærret luft forårsage korte skud (ufyldte områder) eller brændt materiale.
- Optimeret flow: Løberen og porten skal styre smelten for at fylde hulrummet jævnt og roligt. Dette undgår at beskadige sarte interne komponenter.
Præcis indsatspositionering
Under sprøjtestøbningsprocessen udøver smeltens strømning en vis kraft på indsatsen. Hvis indsatserne ikke er præcist placeret eller fastgjort i formen, kan de flyde, forskyde sig eller deformeres under tryk, hvilket resulterer i slutprodukter af lavere kvalitet. Dette kræver, at formen designes med præcise positioneringsmekanismer og pålidelige fastgørelsesanordninger, og at det sikres, at indsatserne placeres korrekt i hver produktionscyklus.
Høje startomkostninger
Stabil lavtrykssprøjtestøbning kræver en dedikeret opsætning, herunder specialiserede maskiner, højpræcisionsforme og ekstra tørreudstyr, hvilket fører til en højere startpris end traditionelle processer.
Derudover er egnede materialer begrænset til specifikke polyamider og TPU, der tilbyder lav viskositet og hurtig hærdning. Disse materialer er dyrere og mindre forskelligartede end konventionelle plasttyper, hvilket i nogen grad begrænser teknologiens anvendelsesområde.
Lavtrykssprøjtestøbning og højtrykssprøjtestøbning
| Vare | Lavtrykssprøjtestøbning | Højtrykssprøjtestøbning |
| Injektionstryk | Lavt tryk (ca. 2–5 MPa) | Højt tryk (typisk 50-150 MPa) |
| Hovedmaterialer | Varmsmeltende polyamid (PA), EVA, polyolefin, TPU osv. | Forskellige termoplasttyper såsom ABS, PC, PP, PE, PA, POM osv. |
| Skimmelstruktur | Enkel struktur; aluminium eller bløde forme kan anvendes | Komplekse stålforme med lang levetid |
| Skimmelomkostninger | Lave omkostninger og kort fremstillingscyklus | Høje omkostninger og lang fremstillingscyklus |
| Trykpåvirkning på indsatser | Skånsom mod indsatser og indvendige komponenter | Højt tryk kan deformere eller belaste indsatser |
Anvendelser af lavtrykssprøjtestøbning
Automotive Electronics
- Motorkontrolenheder
- Hjulhastighedssensorer i ABS-bremsesystemer
- Airbagsensorer
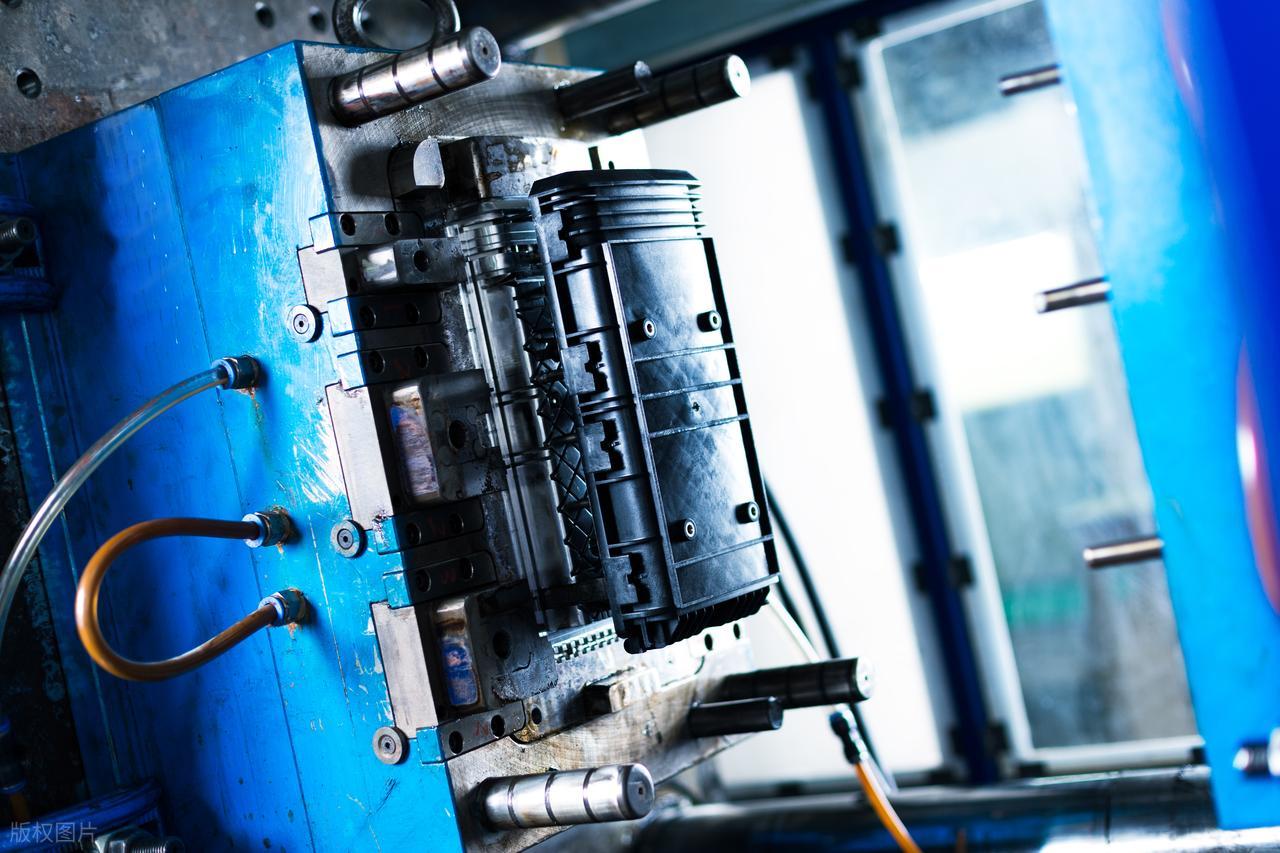
Inden for bilindustrien anvendes lavtrykssprøjtestøbning i vid udstrækning til emballering af forskellige elektroniske styreenheder og sensorer. Disse komponenter i en bil skal opretholde høj pålidelighed i ekstreme miljøer såsom vibrationer, oliepletter, høj temperatur og fugtighed samt kemisk korrosion.
Lavtrykssprøjtestøbningsteknologi kan give en stærk og forseglet beskyttende skal til bilkomponenter, hvilket effektivt forhindrer indtrængen af fugt, saltspray og benzin, sikrer langsigtet stabil drift af køretøjets vigtigste elektroniske systemer og forbedrer køresikkerheden betydeligt.
Elektronik
Forbrugerelektronik er et af de vigtigste anvendelsesområder for lavtrykssprøjtestøbning, især til beskyttelse af præcisionskomponenter.
De indre dele af elektroniske produkter er skrøbelige og kræver en høj grad af renlighed. Lavtrykssprøjtestøbning gør det muligt at forsegle disse komponenter sikkert under meget lavt tryk, hvilket undgår skader under processen. Det dannede beskyttende lag kan effektivt modstå sved, støv og små stød under daglig brug.
Medical Devices
Medicinindustrien stiller ekstremt høje krav til udstyrs pålidelighed, tætningsevne og biokompatibilitet.
Indkapslingen, der dannes ved denne proces, giver fuldstændig forsegling. Den kan modstå gentagen rengøring med kemiske desinfektionsmidler og modstå sterilisering ved høj temperatur og højt tryk. Dette hjælper med at forhindre væsker og bakterier i at trænge ind i udstyret.
De anvendte materialer skal bestå strenge medicinske certificeringer for at sikre, at de er sikre og ikke-giftige for menneskekroppen.
- Printkort og sensorer i endoskoper
- Høreapparater
- Bærbare diagnostiske enheder
Industrielle sensorer
Inden for industriel automation skal et stort antal sensorer, nærhedsafbrydere, encodere og PLC-stik fungere i fabriksmiljøer med høj støvmængde, luftfugtighed, ætsende gasser eller stærke mekaniske vibrationer.
Lavtrykssprøjtestøbning kan give omfattende beskyttelse til disse komponenter i industriel kvalitet. Dens robuste emballage kan modstå fysiske stød og vibrationer, og dens fremragende forseglingsevne forhindrer støv og fugt i at beskadige de interne præcisionskredsløb.
Smart hjemme-enheder
- Smarte dørlåse
- Miljøsensorer
- Smarte vandmålere/elmålere
Med populariseringen af Internet of Things er flere og flere smarte enheder kommet ind i husholdninger og byer. Disse enheder befinder sig ofte i uovervågede udendørs eller delvist udendørs miljøer.
Lavtrykssprøjtestøbningsteknologi bruges til at beskytte dens kernekontrolmodul og kommunikationsmodul og håndterer effektivt påvirkningen af naturlig ældning, såsom temperaturforskelle i løbet af de fire årstider, regn og ultraviolette stråler.
Denne integrerede emballeringsmetode forbedrer ikke blot produktets miljøtolerance, men gør også dets struktur mere kompakt og holdbar, hvilket gør det yderst velegnet til storstilet implementering af Internet of Things-terminaler.
ADEL: Professionel udbyder af lavtrykssprøjtestøbning
Hos NOBLE specialiserer vi os i lavtrykssprøjtestøbning (LPM) – en gennemprøvet proces til indkapsling og beskyttelse af sarte elektroniske komponenter. Med avanceret udstyr, professionel ingeniørekspertise og streng kvalitetskontrol leverer vi pålidelige støbeløsninger, der sikrer både funktionel beskyttelse og æstetisk kvalitet.
Hvorfor vælge os
- Over 10 års erfaring inden for præcisionsstøbning
- Tilpassede løsninger til små eller mellemstore serieproduktioner
- Hurtige leveringstider og fleksibel projektstøtte
- Overholdelse af RoHS-, REACH- og ISO 9001-kvalitetsstandarder
Med vores ekspertise inden for lavtrykssprøjtestøbning hjælper vi kunder med at opnå overlegen beskyttelse, renere produktdesign og længere levetid for elektroniske komponenter.
Ofte stillede spørgsmål om Tryksprøjtestøbning
Hvad er lavtrykssprøjtestøbning?
Lavtrykssprøjtestøbning (LPM) er en proces, der bruger lavtryks-smeltematerialer til at indkapsle og beskytte sarte elektroniske komponenter. Det giver fremragende forsegling, isolering og mekanisk beskyttelse uden at beskadige følsomme dele.
Hvilke materialer anvendes i lavtrykssprøjtestøbning?
Almindelige materialer omfatter smeltepolyamider (PA), EVA, polyolefiner og TPU. Disse materialer har lave smeltepunkter, god vedhæftning og fremragende modstandsdygtighed over for vand, kemikalier og temperaturændringer.
Hvad er fordelene ved lavtrykssprøjtestøbning?
LPM tilbyder mange fordele: skånsom forarbejdning af følsomme komponenter, overlegen forsegling og vandtætning, forenklet produktdesign og reducerede samlede produktionsomkostninger sammenlignet med støbning eller højtryksstøbning.
Hvilke industrier bruger lavtrykssprøjtestøbning?
Det bruges i vid udstrækning i bilelektronik, forbrugerelektronik, medicinsk udstyr, industrielle sensorer og smart home-produkter, især hvor holdbarhed og beskyttelse er afgørende.
Hvordan adskiller lavtrykssprøjtestøbning sig fra højtrykssprøjtestøbning?
LPM opererer ved meget lavere tryk (2-5 MPa) og temperatur med fokus på beskyttelse og forsegling snarere end strukturel styrke. Højtryksstøbning bruges til at producere stive plastdele med præcise former i masseproduktion.







