
Sagen er den samme ved sprøjtestøbning . Formen er ikke bare en kasse, man hælder plastik i. Den er kernen i hele operationen. Hvis formen er dårlig, betyder intet andet noget.
Dens kvalitet rammer alt nedstrøms. Den endelige dels dimensioner vil være forkerte. Overfladen vil se ru eller ujævn ud. Den mekaniske styrke af hvert stykke kan svigte. Derudover vil din produktionshastighed falde, og selve formen vil slides hurtigt. Det er meget på ét værktøj.
Så hvad gør egentlig en sprøjtestøbeform god eller dårlig? Lad os komme i gang med det.
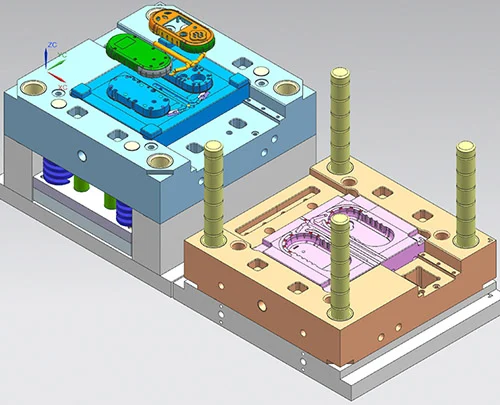
Mould Design
Lad os se på, hvad der gør en form god eller dårlig. Det starter på tegnebrættet. Designfejl bliver ikke rettet senere. Man kan ikke bearbejde sig ud af et dårligt design. Så det her er ground zero.
Design af hulrum og kernestruktur
Hulrummet og kernen er den vigtigste begivenhed. De former plastikken. Deres dimensionelle nøjagtighed, den nøjagtige geometri, den udkastvinkel, du sætter på væggene, hjørneradier – alt dette dikterer den endelige dels udseende og om den opfylder dine størrelsesspecifikationer.
Her er en anden ting. Layoutet er vigtigt. Hvis du har flere hulrum i én form, styrer deres afstand og placering, hvor jævnt den smeltede plast flyder. Et ubalanceret layout er et problem. Du får dele, der har forskellige størrelser fra hinanden. Materialetætheden vil variere på tværs af batchen. Én del kan være stærk, den næste svag.
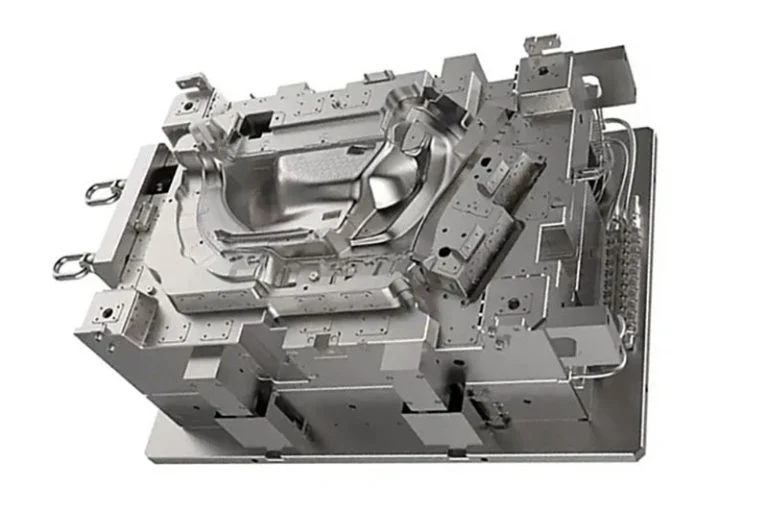
Design af løbersystem
Tænk på kanalsystemet som VVS-systemet. Det er hovedindløbet, de forgrenede kanalrør, portene, der forsyner hvert hulrum, og de kolde slugbrønde, der fanger den første smule afkølet plast. Hele denne bane leder smelten fra maskinens dyse ind i hulrummet. Dens design er kritisk. En dårlig kanalrør betyder, at hulrummet fyldes dårligt eller slet ikke.
Design af køle- og varmesystemer
Her er et tal, du skal huske. Kølefasen optager over 60 % af hele støbecyklussen. Det er det meste af din tid. Så et smart kølesystemdesign gør to store ting. Det fremskynder direkte din produktion ved at reducere cyklustiden. Og det styrer direkte, hvor meget delen vrider sig eller deformeres, når den størkner. Hvis kølingen udføres forkert, bliver hver del snoet.
Udluftningssystem og design af førings-/lokaliseringsmekanisme
Luft bliver fanget. Det sker. Hvis du ikke giver luften en vej ud gennem et ventilationssystem, forårsager det synlige defekter. Du vil se bobler, brændemærker fra varm trykluft, korte stød hvor plastikken ikke når enden, eller svage linjer hvor to strømningsfronter mødes dårligt. I værste fald bliver trykluften så varm, at den faktisk brænder eller laver huller i stålhulrummets overflade. Det ødelægger formen.
Separat skal du bruge styre- og positioneringsmekanismen. Det er dine styrestifter, bøsninger og positioneringslåse. Disse dele sikrer, at formhalvdelene lukker på samme måde hver eneste gang. De forhindrer forskydning mellem hulrummet og kernen. Intet styresystem betyder dele med et synligt trin eller forskydning.
Mould materialer
Du kan have verdens bedste design. Men hvis du bygger det af det forkerte stål, vil formen fejle. Materialevalg er ikke en eftertanke. Det er en central forudsætning. Det bestemmer formens hårdhed, hvor godt den modstår slid, dens evne til at bekæmpe korrosion, dens tolerance over for varme og dens slagfasthed. Vælger du forkert, virker intet andet.
Hulrums- og kernematerialer
Det er her, plastikken rører stålet. Så valget afhænger af dit job.
Til standarddele og mindre mængder bruger du forhærdede plaststøbestål. Tænk på P20 eller 718. De polerer flot. De modstår slid. Prisen er rimelig. Det er din arbejdshest.
Men til produktion i store mængder? Eller til klare dele? Eller til alt andet, der kræver en højglanspoleret finish? Så går du op til spejlblanke ståltyper som S136 eller NAK80. Disse er anderledes. Du kan polere dem til et bogstaveligt spejlbillede. De bekæmper korrosion. De modstår slid i millioner af cyklusser. Du betaler mere, men du får ydeevnen.
Her er en specifik advarsel. Nogle plasttyper er ætsende. PVC og POM er gode eksempler. De afgiver kemikalier, der angriber standardværktøjsstål. Til disse materialer skal du bruge et korrosionsbestandigt rustfrit stål til hulrummet. Ellers vil formoverfladen ruste, danne huller og nedbrydes. Delene vil se forfærdelige ud, og formen vil dø ung.
Formbase og strukturelle komponenter
Hulrummet former. Formbasen holder. Det er hele den bærende ramme. Typisk er den lavet af et godt kulstofkonstruktionsstål, som 45# stål. Basen har brug for rå styrke og stivhed. Den skal modstå sprøjtemaskinens massive klemkræfter uden at bøje eller flekse. Hvis basen deformeres, mister du klemkraften, og delene bliver flækkede.
Så har du de bevægelige dele. Udstøderstifter, udstødermuffer, styrestifter, styrebøsninger. Disse kræver specialiseret komponentstål. De skal være ekstremt hårde og modstandsdygtige over for slid. De glider frem og tilbage millioner af gange. Deres dimensionsstabilitet er kritisk. Billige stifter og bøsninger af lav kvalitet slides hurtigt. De deformeres eller gnides. Så sidder du fast i udstødere eller forkert justerede styreskinner. Det stopper produktionen. Så køber du kvalitetskomponenter her. Det er ikke til forhandling.
Varmebehandling og Overfladebehandling
Det er her, råstål bliver til et rigtigt værktøj. Varmebehandling og overfladebehandling er ikke valgfrie trin. Det er dem, der giver formen dens styrke.
Tænk først på varmebehandling. Du taler om bratkøling, anløbning, karburering og nitrering. Disse processer bestemmer direkte to ting: stålets endelige hårdhed og den indre spændingstilstand, der er låst inde i det. Hvis du bruger en forkert opskrift, er konsekvenserne brutale. Formen vil ikke være hård nok. Den vil slides hurtigt ned. Værre endnu, de indre spændinger kan få formen til at vride sig eller revne under bearbejdning eller under produktionstryk. En revnet form er en død form.
Se nu på overfladebehandlinger. Det handler om, hvad der sker på det yderste lag af hulrummet. Polering, forkromning, nitrering og titaniumbelægning. Hver især tjener et formål. De forbedrer hulrummets finish, øger slidstyrken og bekæmper korrosion.
Men præcision er vigtig her. Hvis din poleringspræcision er sjusket, får du ru overflader. Den ru overflade gør det også vanskeligt at udstøde delen. Delen klæber. Hvis du vælger den forkerte overfladebehandling til din plastik – f.eks. springer korrosionsbeskyttelsen over til PVC – accelererer du formslid dramatisk. Hulrummet eroderer. Så du skal tilpasse behandlingen til materialet og anvendelsen. Ingen genveje.
Maskinbearbejdning og præcision i fremstilling
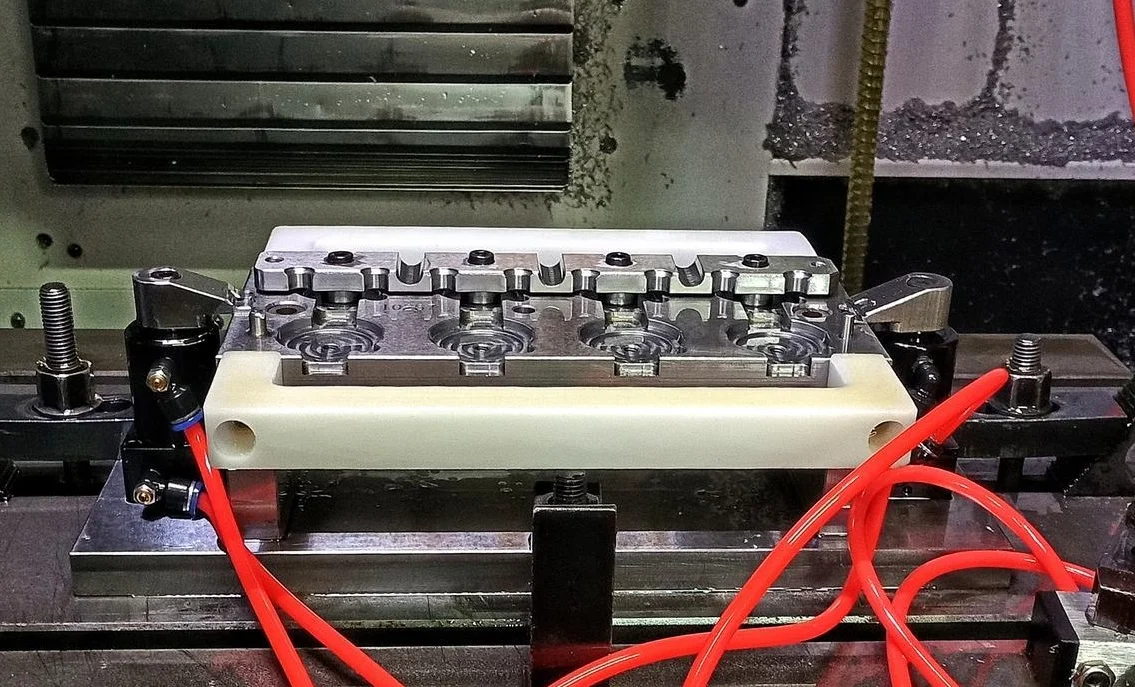
Du kan have et perfekt design. Du kan vælge det bedste stål. Men hvis du bearbejder det dårligt, er formen skrammel. Slut på historien. Bearbejdningspræcision er der, hvor teori møder det faktiske metal. Tre ting styrer det endelige resultat: udstyret, procesplanen og personen, der kører maskinen.
Præcisionsbearbejdningsudstyr
Kernehulrummet skæres af specifikke maskiner. CNC-fræsere, bearbejdningscentre, EDM (elektriske udladningsmaskiner), trådgnistmaskiner, overfladeslibere. Hvert stykke udstyr har sine egne præcisionsgrænser og stabilitet. Hvis maskinværktøjet har en afvigelse - slidte kugleskruer, løse veje, spindelkast - bliver den fejl indgraveret direkte i din formkomponent. Du kan ikke rette den senere. Maskinens nøjagtighed er din nøjagtighed.
Rationalitet i bearbejdningsprocessen
Rækkefølgen betyder noget. Meget. Du skærer ikke bare og håber. Den rigtige rækkefølge er skrubfræsning, derefter varmebehandling, derefter efterbehandling, derefter slibning og derefter polering. Hvis du springer trin over eller udfører dem i forkert rækkefølge, introducerer du interne spændinger i formstålet. Disse spændinger forbliver ikke skjulte. De får formen til at deformere under produktionen, eller nogle gange endda under den endelige bearbejdning.
Her er specifikke fælder. EDM bruger gnister til at erodere hulrummet. Hvis dine parametre er forkerte, får du en ru, hullet overflade. Trådgnist efterlader en tydelig finish. Hvis den er for grov, ser hulrumsvæggen forfærdelig ud. Og polering? Hvis du ikke gør det grundigt og systematisk, når du aldrig den spejlblanke finish. Værre endnu, du kan faktisk ødelægge dimensionsnøjagtigheden ved at overpolere på ét sted. Så hvert trin skal kontrolleres.
Kontrol af dimensionelle og geometriske tolerancer
Det er det vigtigste. Hver eneste formkomponent har en dimensionstolerance. Den skal overholdes. Men ud over det har du geometriske tolerancer: parallelitet mellem to overflader, en stifts vinkelrethed i forhold til en flade, koaksialiteten af et hul og en aksel. Lad en af disse afvige fra specifikationen, og der sker dårlige ting. Dele bliver forkerte. Formen slides ujævnt og hurtigt. I et katastrofalt tilfælde svigter formen simpelthen. Den låser sig fast eller revner.
Operatørernes færdighedsniveau
Her er den ubehagelige sandhed. Maskiner kører ikke af sig selv. Formbearbejdning er et hybridhåndværk. Det kræver højpræcisionsmaskineri, der betjenes af et dygtigt menneske. Operatørens tekniske erfaring, deres øje for detaljer, deres ansvarsfølelse – disse er ikke bløde færdigheder. De er produktionsvariabler. Du kan have den bedste femaksede fræser i verden. Hvis operatøren er uforsigtig eller uerfaren, vil de få værktøjet til at gå ned, indstille en arbejdsforskydning forkert eller misse en kritisk måling. Intet udstyr og ingen proces kan fuldt ud kompensere for manglende operatørfærdigheder eller simpel årvågenhed. Personen ved betjeningen er den endelige port.
Montering og fejlfinding
Du har bearbejdet alle komponenterne perfekt. Nu skal du sætte dem sammen. Samling er der, hvor de enkelte dele bliver til et fungerende system. Derefter foretager du fejlfinding – det er prøvestøbning – for at bevise, at det rent faktisk laver gode dele.
Samlingspræcision
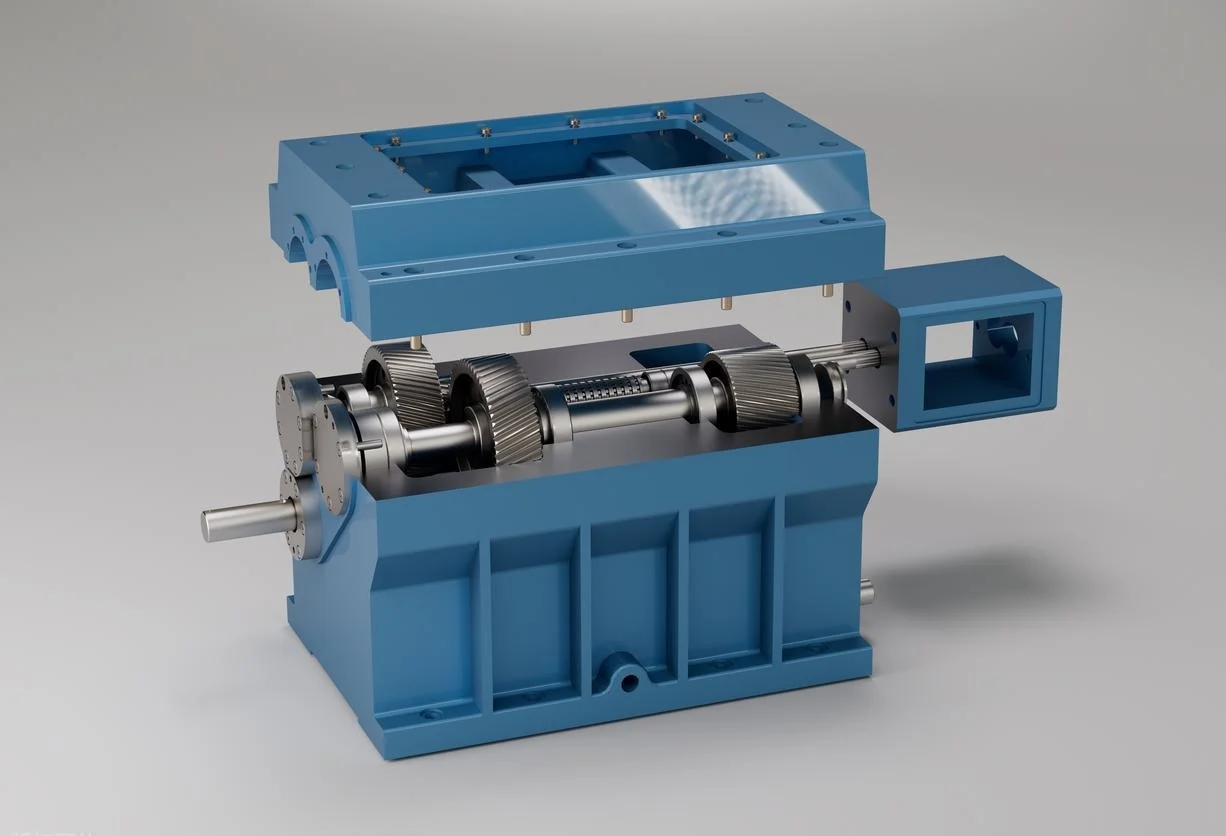
Dette er ikke sjusket arbejde. Pasformens afstand er vigtig. En stift, der er for stram, vil gnide. For løs, og den vakler. Du skal også holde øje med parallelitet og vinkelrethed på tværs af hele samlingen. Formbunden, hulrummet og kernen, styrestifterne og bøsningerne, udstøderpladen og løberens afbrydere. Alt skal flugte.
Lad enhver af disse tolerancer glide, og konsekvenserne er øjeblikkelige. Dele kommer ud med lyn eller korte skud. Formens operation bliver inkonsekvent – den binder eller klæber. Sliddet accelererer dramatisk i de første tusind cyklusser. Men gør det rigtigt, og alt bevæger sig glat. Formen lukker med et solidt, præcist dunk hver gang.
Prøvestøbning og parameterfejlfinding
Det er her, teorien kommer til udtryk. Du samler formen, monterer den og kører en prøve. Målet er systematisk justering. Du gætter ikke. Du ændrer én variabel ad gangen.
Nøgleparametrene er injektionstryk, injektionshastighed, formtemperatur, holdetryk og køletid. Du observerer prøvedelene. Du måler dem. Du leder efter specifikke defekter. Korte skud fortæller dig, at hulrummet ikke fyldes. Vridning fortæller dig, at afkølingen er ujævn, eller at pakningen er forkert. Sænkningsmærker indikerer utilstrækkeligt holdetryk. Flamme betyder, at klemmen er svag, eller at formen ikke sidder helt fast.
Gennem denne proces finjusterer du. Succesfuld fejlfinding gør to vigtige ting. For det første validerer det formdesignet og samlearbejdet. For det andet etablerer det en dokumenteret, pålidelig proces til fuldskalaproduktion. Du låser disse parametre fast. Det er din opskrift.
Vedligeholdelse og driftsledelse
Du kan bygge en perfekt form. Design den rigtigt, vælg det bedste stål, bearbejd den til tiendedele. Men så sender du den videre til produktionen. Og det er der, formene dør, hvis du ikke er forsigtig. Hvordan du bruger, vedligeholder og administrerer formen i hele dens levetid, bestemmer dens reelle levetid. Dette er ikke en eftertanke. Det er afgørende.
Rutinemæssig vedligeholdelse
Her er det daglige arbejde. Du skal regelmæssigt rengøre hulrummet, udluftningskanalerne og kanalsystemet. Resterende plastik ophobes. Gasrester efterlader en hinde. Snavs sætter sig fast. Alt skal ud.
Smøring er ufravigeligt. Styrekomponenter – styrestifter, bøsninger, glidere – har brug for olie. Udstødermekanismer har brug for fedt. Uden det får man tørfriktion. Tørfriktion betyder for tidligt slid. Slid betyder sjuskede dele og derefter formfejl.
Lange perioder med tomgang er en fælde. Hvis formen står i uger eller måneder, skal du træffe rustforebyggende foranstaltninger. Det betyder at påføre rustbeskyttelsesmidler på alle ståloverflader. Forsegl hulrummet. Beskyt mod fugt i luften. Spring dette over, og en form af høj kvalitet vil ruste og danne huller, mens den bare står på hylden. Korrosion er ligeglad med, hvor meget du har betalt for værktøjet.
Korrekt driftspraksis
Operatører kan hurtigt ødelægge en form. Sådan gør du. Forkerte injektionsparametre. For højt klemtryk vil knuse udluftningsflader eller deformere formbunden. For høje udstødningshastigheder støder ind i dele og ødelægger små udstøderstifter. Forurenet råmateriale – slibet med finpartikler eller metalstykker – fungerer som sandpapir inde i hulrummet.
Reglen er enkel. Maskinindstillingerne skal matche formens designspecifikationer. At tvinge en form til at køre uden for sit tilsigtede område er misbrug. Det fremskynder slid dramatisk og fører til permanent, uoprettelig skade.
Rettidig reparation
Mindre skader kan forekomme. Lette ridser på en hulrumsoverflade. Små buler fra en tabt del. Lokalt slid på en afspærring. Disse repareres med det samme. Polering fjerner ridsen. Punktsvejsning udfylder en bule, og derefter skærer du overfladen til igen.
Faren er forsinkelse. Ignorer en lille defekt, og den udvikler sig. En ridse bliver til et hul. En bule bliver til en revne. Lokalt slid spreder sig. Hvad der var en simpel reparation på 30 minutter, blev til en komplet udskiftning af hullet. Det er uoprettelig skade. Det er en død form. Så rettidig indgriben er nøglen. Reparer det nu, eller køb en ny form senere. Dit valg.
Konklusion
Så du ønsker en god form. En langtidsholdbar en. Det kommer af mange faser, der arbejder sammen. Ikke én. Ikke to. Alle sammen. Design. Materialevalg. Bearbejdning. Montering. Vedligeholdelse. Hvert led i den kæde skal holde.
Her er den barske sandhed. Et enkelt svagt led ødelægger det hele. Et perfekt design bygget af dårligt stål fejler. Et perfekt hulrum, der er bearbejdet dårligt, fejler. Et perfekt formforløb uden vedligeholdelse fejler. Kæden er kun så stærk som dens svageste punkt.
Så lektien er enkel. Du er opmærksom på hvert trin. Fra den første skitse på en skærm til den sidste del, der skubbes ud en tirsdag eftermiddag. Sådan får du høj kvalitet. Sådan får du en form, der holder.
Vælg NOBLE for det bedste Fremstilling af sprøjtestøbeforme
Vi er en fabrik, der specialiserer sig i præcisions-CNC-bearbejdning . Sprøjtestøbeforme og præcisionskomponenter er vores kernearbejde. Årene i fabrikslokalet har lært os én ting. Formkvalitet er ikke held. Det er summen af omhyggeligt arbejde på tværs af alle de trin, vi har gennemgået. Design. Materialevalg. Præcisionsbearbejdning. Montering. Vedligeholdelse. Ingen genveje.
Her er hvad vi laver. CNC-fræsning , EDM, trådskæring , overfladeslibning og præcisionspolering. Vi håndterer hele spektret af støbestål. P20 og 718 til standardarbejde. S136 og NAK80 til højglans og store mængder. Korrosionsbestandigt rustfrit stål til de ubehagelige plasttyper som PVC. Varmebehandling og overfladebehandling er internt. Vi kontrollerer hele processen.
To certificeringer er vigtige for os. ISO 9001:2015 for generel kvalitetsstyring. Og ISO 13485:2016 for medicinsk udstyr. Disse er ikke vægdekorationer. De betyder ensartet kvalitet, fuld sporbarhed på materialer og processer, aktiv risikostyring og et system, der bliver bedre over tid. Det gælder, uanset om vi skærer en form til en bilclips eller en kritisk enhedskomponent.
Brug for en prototypeform til at teste et design? Det gør vi. Brug for værktøj til storproduktion, der kan køre i millioner af cyklusser? Det bygger vi. Brug for en kompleks form med flere kaviteter, slæder og løfteanordninger? Det er vores daglige arbejde. Vi har udstyret, de certificerede processer og erfaringen. Du får et pålideligt og højtydende værktøj.
Ofte stillede spørgsmål
Hvad er den typiske leveringstid for en sprøjtestøbeform?
Det afhænger af. En simpel prototypeform med ét hulrum? Det kan tage en til to uger. En højpræcisionsproduktionsform med flere hulrum, glideskinner og snævre tolerancer? Det tager fire til fem uger eller mere. Vi ser på dit deldesign og dine volumenbehov. Derefter giver vi dig en reel tidslinje.
Hvor længe holder en sprøjtestøbeform?
Formens levetid er ikke et entydigt tal. Det afhænger af stålet, plastikken, cyklusforholdene og hvor godt du vedligeholder værktøjet. For en standardproduktionsform i P20 eller 718 kan du forvente 500,000 til 1,000,000 skud. Hvis du bruger store mængder eller slibende materialer som glasfyldt nylon, skal du opgradere til premiumstål som S136 eller NAK80. Med korrekt vedligeholdelse kan disse overstige 1,000,000 skud.
Kan I hjælpe med at forbedre mit deldesign for bedre støbeevne?
Absolut. Vi tilbyder DFM-gennemgange. Vores ingeniører ser på din del og kommer med specifikke forslag. Juster trækvinklen her. Udjævn vægtykkelsen der. Tilføj en radius i det skarpe hjørne. Skift placeringen af skillelinjen. Disse små ændringer reducerer defekter, forkorter cyklustider og forlænger formens levetid. De sparer dig ofte betydelige penge i løbet af projektets levetid.
Hvilke defekter kan opstå, hvis formen er dårligt designet eller vedligeholdt?
Du vil se dem på din del. Korte svejseaftryk, hvor hulrummet ikke fyldes. Synkemærker på tykke sektioner. Vridninger, der vrider delen ud af form. Skær langs skillelinjen. Brændemærker fra fanget luft. Svage svejselinjer, hvor to strømningsfronter mødes dårligt. Overfladepletter, der ødelægger udseendet. Som vi var inde på tidligere, kan disse spores tilbage til dårligt design, dårlig køling, dårlig ventilation eller dårlige vedligeholdelsesvaner.
Hvilke typer forme fremstiller du?
Vi dækker hele sortimentet. Forme med to plader til simple dele. Forme med tre plader til præcisionsgating. Varmløbsforme til reduceret spild og hurtigere cyklusser. Afskruningsforme til gevinddele. Familieforme, der kører flere delgeometrier i én omgang. Vi bygger også prototypeforme til udviklingsarbejde og prøvekørsler i lav volumen.
Eksporterer I forme internationalt?
Ja. Vi sender forme til kunder over hele verden. Vi håndterer korrekt emballage for at forhindre rust under transport. Korrosionsbeskyttelse, forseglede kasser og komplette forsendelsesordninger. Din form ankommer klar til montering og drift.
Hvordan får jeg et tilbud?
Send os din deltegning. Både 2D- og 3D CAD-filer er bedst. Fortæl os din forventede årlige volumen og dit foretrukne materiale. Vores team gennemgår kravene. Vi sender tilbage et konkurrencedygtigt tilbud og vores anbefalede formdesignmetode. Enkelt.







