
For alle i sprøjtestøbeindustrien er maskintuning en hverdagsopgave. Men at få hver maskine indstillet helt rigtigt – uanset om du er en erfaren veteran eller en ny lærling – er altid en reel udfordring. Hvorfor? Fordi materialer, formtemperatur, maskinens tilstand, værktøj og endda værkstedsmiljøet alle har forskellige krav. Et kvalificeret produkt og høj effektivitet er de ultimative mål med tuning. Det er det, vi vil udforske her, med disse mål som vores vejledning.
Sprøjtestøbning Maskinkontroller
1. Skudkapacitet
Tjek dette direkte på maskinen. Navneskiltet viser normalt den maksimale skudvolumen. Hvis der ikke er en navneskilt, skal du indstille skudvolumen til dens maksimum, køre et fuldt skud, skubbe smelten ud og veje den. Det er din maskines faktiske maksimale skudkapacitet.
Bemærk: Skudkapaciteten varierer med materialets tæthed – nogle materialer er tættere end andre.
2. Skrue- og kontraventilens tætningsintegritet
God tætning mellem skruen og kontraventilen er afgørende for stabile procesparametre.
Sådan kontrolleres:
Efter montering af formen køres en normal halvautomatisk cyklus. Når afkølingen starter, skiftes til manuel tilstand. Plastificer igen, indtil skruen er fuld, og injicér derefter manuelt. Hold øje med skruens position. Slip injektionstrykket, og se om skruen springer tilbage. Hvis den springer tilbage, er tætningen god, og skruen og kontraventilen er i orden.
For større nøjagtighed kan du bruge en stålplade i stedet for en form. Tryk blot dysen mod pladen, injicér manuelt, og kontroller for tilbagefjedring. Sørg også for, at der ikke lækker smelte fra dysen.
Hvis skruen ikke springer tilbage, er kontraventilen sandsynligvis defekt og skal inspiceres og repareres.
3. Injektionstryktest
Opsætning: Placer en tryksensor på en stålplade med en aluminiumsplade oven på sensoren. Tryk dysen mod aluminiumspladen.
Procedure: Indstil maskinens indsprøjtningstryk som følger, og indsprøjt tre gange på hvert niveau:
- 10 bar (3x)
- 50 bar (3x)
- 90 bar (3x)
- 130 bar (3x) — test oftere, hvis du bruger dette trykområde regelmæssigt
- 150 bar (3x)
Kontrollér hver gang, om det faktiske tryk, der vises på trykmåleren, stemmer overens med det indstillede tryk. Notér alt.
Hvis afvigelsen overstiger 5%, skal maskinens viste værdi justeres, eller udstyret skal serviceres.
4. Smeltetemperaturtest
Temperaturmåling er opdelt i to typer:
- Tørretemperatur (tragt)
Brug en temperaturføler til at måle over og under tragten. Dette er ligetil, og det meste tørreudstyr viser det allerede. (Hvis du har brug for flere detaljer, så skriv en besked – vi vil gerne diskutere det.)
- Injektionssmeltetemperatur
Dette er mere vanskeligt. Maskinen viser 4-5 temperaturzoner, men mens den kører, kan du ikke nemt kontrollere, om disse aflæsninger er nøjagtige – du stoler for det meste på displayet. En tredjepartskontrol er vanskelig.
En grov metode: Træk indsprøjtningsenheden tilbage, tøm smelten, og mål straks det ekstruderede materiale. Sammenlign denne aflæsning med temperaturindstillingen i den første zone. Hvis forskellen er mere end ca. 10 %, er maskinens temperaturaflæsninger sandsynligvis forkerte – udskift termoelementet, eller kalibrer igen.
Måling af interne smeltetemperaturen er endnu sværere. Du skal skille skruen og dysen ad og derefter indsætte en sonde dybt ned i cylinderen ved hjælp af en fikstur.
Når det er sagt, er ekstrem præcision her ikke altid kritisk - det meste af varmen kommer faktisk fra skrueforskydningen, ikke kun cylindervarmerne.
Pas på: På ældre maskiner kan varmebåndene overskyde betydeligt under temperaturstigning. Dette kan misfarve (gulne/brænde) materialet lokalt. Dette sker ofte, når varmelegemer, termoelementer eller styrekort er blevet udskiftet med uensartede, ikke-kalibrerede dele fra forskellige partier, hvilket fører til dårlig temperaturkonsistens.
Vedligeholdelse af forme
Der findes mange typer forme: enkeltpladeforme, topladeforme, sidekerneforme med træk og flere. Det endelige valg af form bestemmes i sidste ende af selve produktet.
En god form gør vores arbejde nemt. En dårligt designet form kan derimod forårsage endeløse hovedpiner. Men i sidste ende handler den perfekte løsning normalt om kommunikation eller formmodifikation.
Korrekt vedligeholdelse af skimmelsvampe er afgørende – og det er noget, vi kan kontrollere. Så vi bør gøre det så godt som muligt.
Efter produktion
Når produktionen er færdig, skal du sørge for at:
- Brug en luftpistol til at blæse vand eller kølevæske ud inde i formen.
- Forsegl portene med propper for at forhindre rust eller fremmedlegemer i at trænge ind under opbevaring.
- Påfør rustbeskyttelsesolie på formens overflade for at forhindre overfladekorrosion.
- Opbevar formen på et egnet formstativ – aldrig direkte på gulvet.
Sikkerhedsbemærkning: Vær altid forsigtig, når du flytter forme. Sikkerhed og sundhed kommer først – de er fundamentet for at tjene til livets ophold. Hvis noget føles farligt (eller endda potentielt farligt), så vær opmærksom og forbedr situationen.
Vedligeholdelse af indvendig skimmelsvamp
Under produktionen kan der ophobes en masse gas og snavs inde i formen. Med tiden kan dette påvirke den jævne bevægelse af udstøderstifter og indsatser, samt udluftningen. Det kan også forårsage sorte pletter på delene, og i alvorlige tilfælde endda fastklemme udstøderstifterne.
Derfor bør hver komponent skilles ad og rengøres før og efter hver produktionskørsel.
Fedt og rester på udstøderstifter og indsatser kan være genstridige og svære at fjerne. Den mest effektive metode, jeg har fundet indtil videre, er at bruge sandpapir.
Jeg har ikke fundet et rengøringsmiddel, der hurtigt fjerner den slags genstridig olie. Stærke syrer kan virke, men dampene er ubehagelige – vores skimmelteknikere kan ikke tåle det, så de foretrækker stadig sandpapir. Derudover er kemiske rengøringsmidler vanskelige at bortskaffe korrekt og kan give dig problemer med miljømyndighederne.
Vedligeholdelse af Formtemperaturregulatorer (vand-/olietermometer)
Formtemperaturregulatoren (termolog) er ansvarlig for at aflede varme fra formen under produktionen. Temperaturindstillingen bestemmes af både delens udseende og cykluseffektivitet – så formtemperaturregulatoren spiller en nøglerolle.
Temperaturkontrol
Temperaturen bør kontrolleres med et flowvandstermometer. Installer termometret ved både formens indløb og udløb. Dette giver dig mulighed for fuldt ud at overvåge både temperaturstatus og flowhastighed.
For at kontrollere strømningsadfærden skal du tilslutte en klar, gennemsigtig slange til udløbet. Dette lader dig se, om strømningen er turbulent eller laminar:
- Turbulent flow— man kan tydeligt se vandet bevæge sig og blande sig.
- Lamineret flow— vandet ser stille ud eller bevæger sig jævnt uden at blive blandet.
Det, formen har brug for, er turbulent strømning . Laminar strømning kan ikke effektivt føre varme væk fra formen.
Kølende medium
Valget af kølemedium gør en stor forskel:
| Medium | Maks. Temperatur |
| Rent vand | 100 ° C (212 ° F) |
| Vand med tryktank | 120 ° C (248 ° F) |
| Olie | 180 ° C (356 ° F) |
Husk: Der går altid noget varme tabt langs rørene, så den faktiske temperatur ved formen kan være en smule lavere end den indstillede temperatur.
Vigtige parametre for sprøjtestøbningsproces
1. Tøndetemperatur
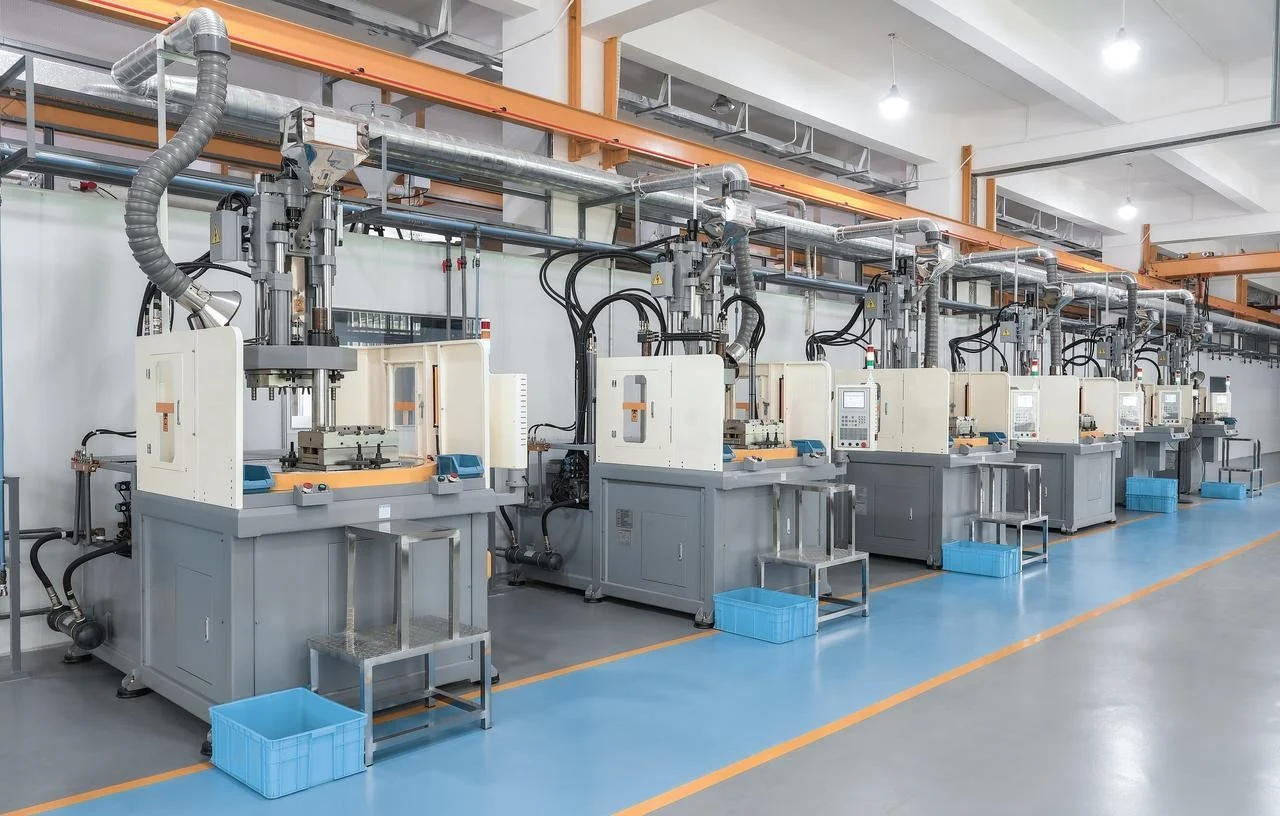
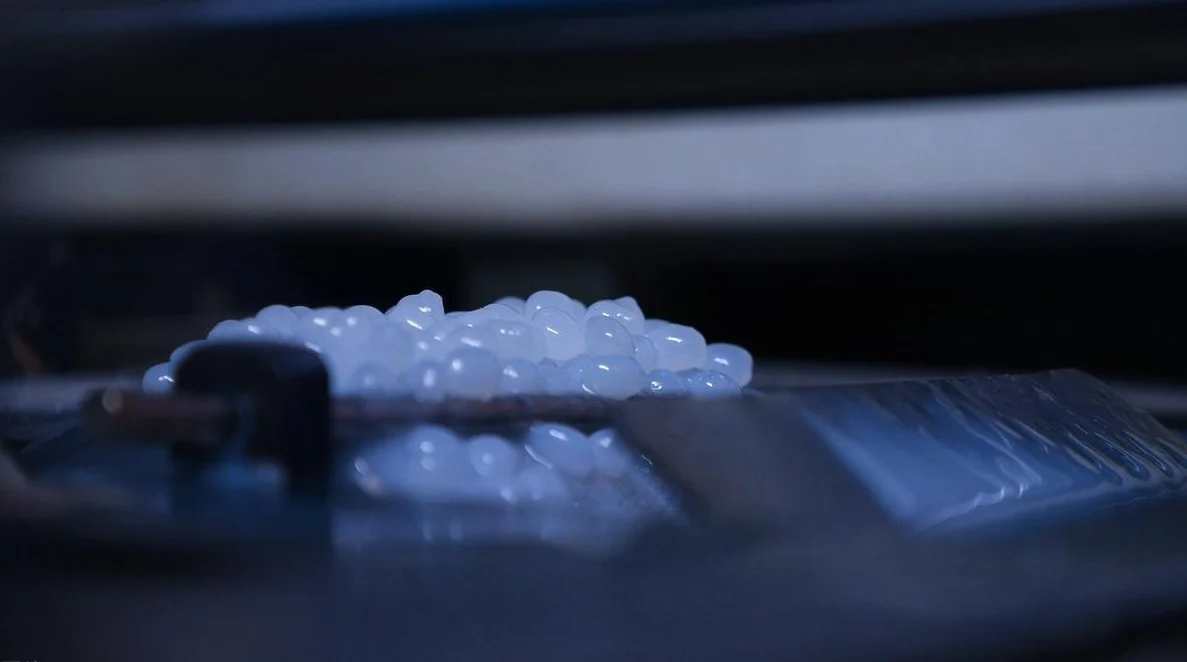
Plast kan kun sprøjtes ind i formen, når den er i smeltet tilstand. Cylinderen opvarmes af varmebånd, som overfører varme til plasten indeni for at smelte den. Afhængigt af cylinderens længde kan der installeres flere varmebånd, og temperaturen i hver zone skal indstilles individuelt i henhold til det materiale, der behandles. Disse indstillede temperaturer påvirker i sidste ende den faktiske smeltetemperatur. Derudover har den forskydning, der genereres ved skruerotation, også en betydelig indflydelse på smeltetemperaturen. Anbefalede smeltetemperaturer kan fås fra materialeleverandøren.
2. Skimmeltemperatur
Sprøjtestøbning er en varmeoverføringsproces – smelten afkøles gradvist inde i formen. Formtemperaturen indstilles på formtemperaturregulatoren (termulatoren), som cirkulerer en varmeoverføringsvæske såsom vand eller olie. Typisk bruges vand til formtemperaturer under 100 °C, mens olie bruges til højere temperaturer. Elektriske varmestave kan også bruges i nogle tilfælde. Nogle sprøjtestøbemaskiner tillader direkte styring af disse formtemperaturenheder fra kontrolpanelet. Anbefalede formtemperaturer kan fås fra materialeleverandøren.
3. Injektionshastighed
Injektionshastighed refererer til den lineære hastighed, hvormed skruen skubber plastsmelten ind i formen.
Injektionshastigheden skal være så høj som muligt, så det sikres, at smelten forbliver smeltet, indtil hulrummet er fyldt. Når formen er fuld, afsluttes injektionen.
4. Indsprøjtningstryk
Injektionstrykket er det tryk, der påføres smelten ved skruens spids for at opretholde den indstillede injektionshastighed. Hvis plastens viskositet stiger, øges den kraft (eller det tryk), der kræves for at opretholde den indstillede hastighed, også. Derfor er det meget vigtigt at opretholde en konstant hastighed under injektionen. For en robust proces skal maskinen altid have tilstrækkeligt tryk til rådighed. En trykfaldstest kan bruges til at optimere injektionstrykket.
5. Pakningstryk
Pakning er det første deltrin i kompensationsfasen. Efter at formen er fyldt under injektionen, skal yderligere plast pakkes for at kompensere for efterfølgende krympning. Det tryk, der påføres smelten i dette trin, kaldes pakningstryk. Pakningstryk er en af de vigtigste parametre til bestemmelse af emnekrympning og dimensioner.
6. Pakketid
Pakningstid er den varighed, hvor pakningstrykket påføres. Frysetest af porten kan bruges til at indhente data til optimering af pakningstiden.
7. Holde tryk
Holdetryk er det andet undertrin i kompensationsfasen. Det er det tryk, der påføres smelten for at sikre, at smelten hverken overfylder hulrummet eller strømmer ud af det igen. Teoretisk set forekommer der ingen plastisk strømning i dette trin, før indløbet fryser.
8. Holdetid
Holdetiden er den varighed, hvori holdetrykket påføres. Frysetest af porten kan også bruges til at optimere holdetiden.
9. Skruehastighed
Skruehastighed refererer til skruens rotationshastighed under plastificering (skruegendannelse). Generelt kræver krystallinske materialer højere skruehastigheder end amorfe materialer. I øjeblikket findes der ingen moden teknologi til direkte at optimere skruehastigheden. Indirekte metoder anvendes typisk, såsom måling af smeltetemperatur og kontrol af brændte eller usmeltede partikler i smelten.
10. Modtryk
Modtryk er det tryk, der påføres bag skruen under plastificering for at fremme ensartet smeltning og fjerne flygtige stoffer. I øjeblikket findes der heller ingen moden teknologi til at optimere modtrykket.
11. Afkølingstid
Køletiden er den periode, hvor formen forbliver lukket, mens plasten afkøles til udstødningstemperaturen. Efter afkølingsfasen åbner formen, og emnet udstødes. Den indstillede køletid er dog ikke den faktiske køletid. Kølingen begynder, så snart smelten berører formens overflade. Derfor er den faktiske køletid lig med: injektionstid (fyldetid) + indstillet pakningstid + indstillet holdetid + indstillet køletid. Køletiden kan også optimeres ved hjælp af designede eksperimenter.
12. Optagelsesstørrelse (måling)
Skudstørrelse er også kendt som måling. Skruens nulposition er, når skruen er helt foran i løbet. Når skruen bevæger sig baglæns, akkumuleres smeltet plast. Den indstillede afstand, som skruen bevæger sig baglæns, kaldes skudstørrelsen. Skudstørrelsen udtrykkes i lineær afstand eller volumen. Skudstørrelsen kan beregnes ud fra den samlede injektionsvægt og smeltedensiteten. Men fordi smeltedensiteten afhænger af temperaturen - hvilket er vanskeligt at måle præcist - er den beregnede skudstørrelse normalt kun et estimat. Skudstørrelsen skal også justeres under pakning og opbevaring baseret på den faktiske pude.
13. Overførselsposition (skiftepunkt)
Det punkt, hvor injektionsfasen skifter til kompensationsfasen, kaldes overføringspunktet. Når denne kontakt udløses af skruepositionen, kaldes den overføringspositionen eller omskiftningspunktet. Omskiftningen kan også udløses af tid, hydraulisk tryk eller et eksternt signal. Teoretisk set bør formen være 100% fyldt med smelten ved overføringspositionen. I praksis er formen dog ofte fyldt til lidt under 100%, før kompensationsfasen begynder.
Andre parametre (mindre kritiske)
Følgende parametre behøver ikke at blive justeret så ofte som de 13 ovenstående parametre, og de har heller ikke en væsentlig indflydelse på produktkvaliteten.
Dekompressions- eller sugeafstand
Fordi skruegendannelse (plastificering) finder sted under modtryk, komprimeres smelten foran på skruen og har et indre tryk. Under skruegendannelsen er den støbte del og løberen stadig inde i formen. Når formen åbner sig, adskilles indløbet fra dysen, trykket i smelten frigives, og smelten kan savle ud af dysen. Derfor skal skruen, når skruegendannelsen er afsluttet, bevæge sig et kort ekstra stykke tilbage for at aflaste det indre tryk. Denne afstand kaldes dekompressionsafstanden eller sugeafstanden. Typisk er denne afstand kort (mindre end 10 mm). For meget sugetilbage kan forårsage overfladefejl på delen.
Pakningshastighed
Pakningshastigheden er skruens lineære hastighed under kompensationsfasen. På nogle sprøjtestøbemaskiner er dette kun en valgfri parameter.
Afsluttende Note
Hvis du ser på kontrolpanelet på en moderne sprøjtestøbemaskine, kan du føle dig overvældet af antallet af forskellige parametre og muligheder. Maskiner har ofte flere overvågningsskærme til at spore produktkvalitet og produktionseffektivitet. Maskinproducenter inkluderer nogle gange også unødvendige kontrolfunktioner. For eksempel tilbyder nogle maskiner ti trin til trykvalg til paknings- og opbevaringsfaserne. I de fleste systematiske udviklingsprocesser for sprøjtestøbning bør to tryktrin være tilstrækkeligt. I nogle tilfælde – for at kompensere for designfejl i delen eller formen – kan procesingeniører dog være nødt til at bruge flertrinsprocesser.
Konklusion
Maskinjustering kan se ud som blot at dreje skruer og justere parametre, men i virkeligheden er det en dyb samtale med materialer, udstyr, forme og miljøet. Hver maskine har sin egen personlighed. Hvert materiale opfører sig forskelligt. Kun gennem kontinuerlig observation, registrering og opsummering kan du blive virkelig flydende i denne samtale.
Om NOBLE
Her er hvem vi er. Et præcisions-CNC-bearbejdningsværksted . Vi fokuserer på kvalitet og ensartethed. Det er fundamentet.
Denne artikel har handlet om sprøjtestøbning. Men vores virkelige ekspertise er en anden. Vi laver CNC-bearbejdning, fræsning , drejning og specialfremstillede dele i metal og plast. Bredt udvalg af materialer.
Vores certificeringer er vigtige:
ISO 9001:2015 — Kvalitetsstyringssystemer. Grundlinjen.
ISO 13485:2016 — Kvalitetsstyring af medicinsk udstyr. Strengere. Mere sporbarhed.
Det her er ikke badges. De betyder, at vi kontrollerer vores processer. Vi sporer alt. Vi bliver ved med at forbedre os. Medicinsk arbejde. Bilarbejde. Generel industri. De samme standarder gælder for alt.
Her er vores overbevisning. God produktion følger de samme regler, som vi har fastlagt her. Kend din maskine. Kontroller dine variabler. Stop aldrig med at jagte bedre kvalitet.
Ofte stillede spørgsmål
Hvor ofte skal jeg kontrollere kontraventilens pakning?
Tjek det, når du skifter materialer. Tjek det, hvis processen begynder at drive. Se på delens vægt – hvis den hopper rundt, er det et tegn. Mange teknikere udfører en tætningstest under formskift. Fang det, før det laver dårlige dele, ikke bagefter.
Hvorfor stemmer min smeltetemperatur ikke overens med indstillingerne for tøndetemperatur?
Der sker to ting. For det første er cylinderindstillingerne kun en del af historien. Skruen klipper plastikken, når den drejer, og det tilfører reel varme. For det andet lyver hardwaren måske for dig. Gamle maskiner med uensartede varmebånd eller defekte termoelementer giver forkerte aflæsninger. Brug en sonde til at måle den faktiske smeltetemperatur. Det fortæller dig, hvad der virkelig foregår.
Kan jeg bruge vand til skimmeltemperaturer over 100°C?
Nej. Vand koger ved 100°C ved atmosfærisk tryk. Hvis du har brug for et højere tryk, har du to muligheder. Et tryksat vandsystem hæver kogepunktet. Eller du skifter til olie. Oliesystemer kører op til 180°C. Det er standard for højtemperaturapplikationer.
Hvordan forhindrer jeg skimmelrust under opbevaring?
Blæs alle kølekanaler ud med trykluft. Tilslut derefter portene. Behandl alle udsatte overflader med rustbeskyttelsesolie – hulrum, kerne, monteringsplader. Stil aldrig formen på gulvet. Brug et stativ. Hold det tørt. Rust starter i det øjeblik, du holder op med at være opmærksom.







