
Hvad er Højvolumen CNC-bearbejdning?
CNC-bearbejdning i høj volumen refererer til automatiseret, højpræcisions- og yderst effektiv skæring og formning af materialer som metaller og plast ved hjælp af CNC-maskiner (computer numeric control), der producerer identiske komponenter i masseproduktionsskala.
CNC-bearbejdning i store mængder er i høj grad afhængig af automatiseret udstyr, optimerede bearbejdningsprogrammer, specialiserede værktøjsfiksturer og systematisk produktionsstyring for at opnå den laveste enhedspris, den hurtigste produktionshastighed og den mest stabile kvalitet.
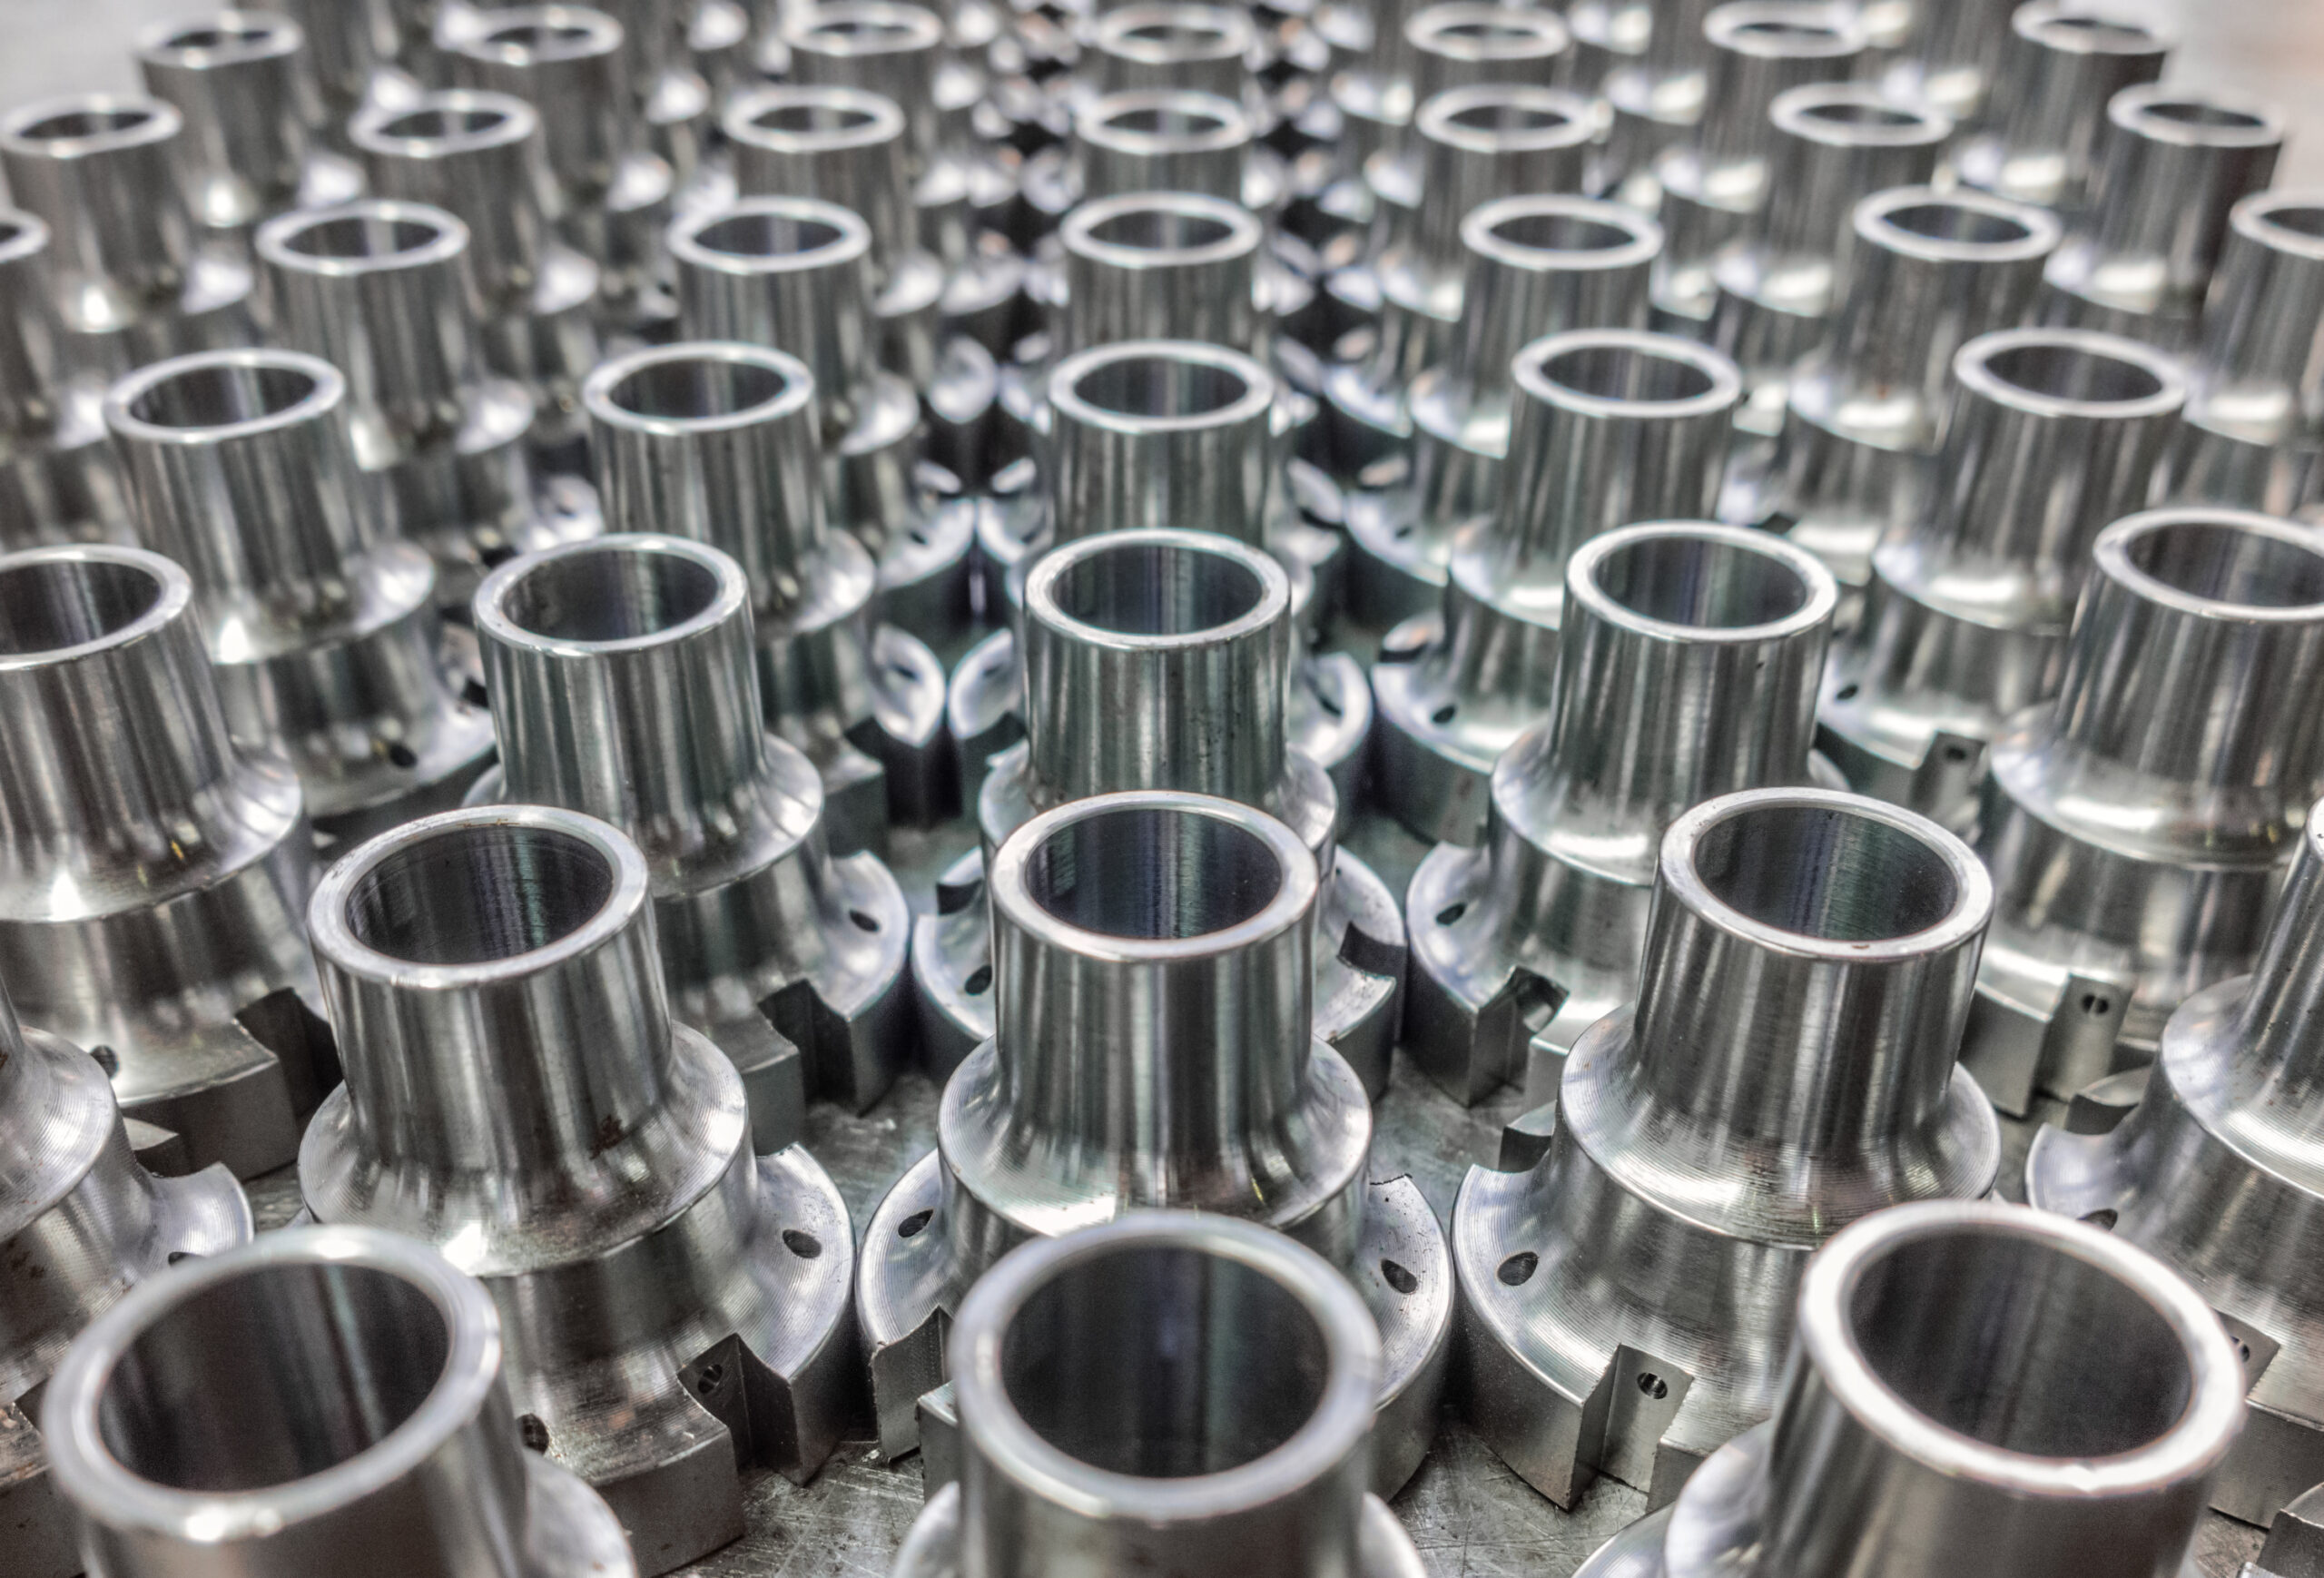
Materialevalg til CNC-bearbejdede dele i store mængder
Aluminium
Aluminiumlegering er blandt de mest anvendte materialer til bearbejdning af store mængder, især kvaliteter som 6061 og 7075. Den tilbyder en gunstig kombination af let vægt og moderat styrke kombineret med fremragende bearbejdelighed. Dette resulterer i høje skærehastigheder og reduceret værktøjsslid, hvilket forbedrer produktionseffektiviteten betydeligt og sænker enhedsomkostningerne.
Rustfrit stål
Austenitisk rustfrit stål 304 og 316 er udvalgt for deres enestående korrosionsbestandighed, styrke og holdbarhed. Selvom deres bearbejdningsvanskeligheder overstiger aluminiums og stiller strengere krav til skæreværktøjer og bearbejdningsparametre, er de fortsat uundværlige i industrier, der kræver korrosionsbestandighed og hygiejniske forhold, såsom medicinsk udstyr, fødevareforarbejdningsudstyr og kemiske fabrikskomponenter.
Kulstofstål
Kulstofstål som 1018 og 1045 er med deres høje styrke, gode sejhed og lave pris det foretrukne valg til masseproducerede strukturelle komponenter.
Kulstofstål er let maskinbearbejdeligt og kan hærdes yderligere ved varmebehandling. Det bruges almindeligvis til fremstilling af gear, aksler, bolte og forskellige mekaniske rammer med omfattende anvendelser inden for bil- og industriudstyrssektoren.
Messing
Messinglegeringer (som f.eks. C360) er kendte for deres exceptionelle bearbejdelighed, hvilket har givet dem betegnelsen 'friskærende messing'. Under bearbejdning udviser de fremragende spånbrydningsegenskaber, hvilket muliggør meget høj overfladefinish og dimensionsnøjagtighed, samtidig med at de forlænger værktøjslevetid.
Messing anvendes ofte i komponenter, der kræver præcision, elektrisk ledningsevne, korrosionsbestandighed og lav friktion, såsom ventiler, rørfittings, elektroniske stik og låse.
Plast
Plastmaterialer som nylon, POM (acetal) og ABS. Disse materialer er isolerende, lette, kemisk resistente og kræver ingen kølemiddel under bearbejdning, hvilket gør dem exceptionelt rene.
Tekniske plasttyper kan let bearbejdes ved høje hastigheder, hvilket gør dem velegnede til produktion af letbelastede strukturkomponenter, isoleringsdele, lejer og forskellige huse. De anvendes i vid udstrækning i forbrugerelektronik i store mængder og i bilindustrien.
Titanium
Titanlegeringer som Ti-6Al-4V har høje materialeomkostninger og betydelige bearbejdningsudfordringer, men de er fortsat uerstattelige på grund af deres usædvanligt høje styrke-til-vægt-forhold, enestående korrosionsbestandighed og biokompatibilitet.
Store mængder bearbejdning af titanlegeringer kræver specialiseret udstyr og processer, primært til avancerede applikationer, herunder komponenter til luftfartsmotorer, højtydende racerdele og kirurgiske implantater.
Virkningen af multiakset CNC-bearbejdning på effektiviteten af højvolumenproduktion
Reducer fikstureringstrin
Bearbejdning af komplekse komponenter på konventionelle 3-aksede maskiner kræver ofte flere omspændingsoperationer for at bearbejde forskellige sider, hvorimod fleraksede maskiner kan udføre stort set alle bearbejdningsoperationer undtagen basisoverfladen i en enkelt opsætning. Ved produktion i store mængder forstærkes sådanne tidsbesparelser betydeligt, hvilket direkte forbedrer den samlede produktionslinjekapacitet.
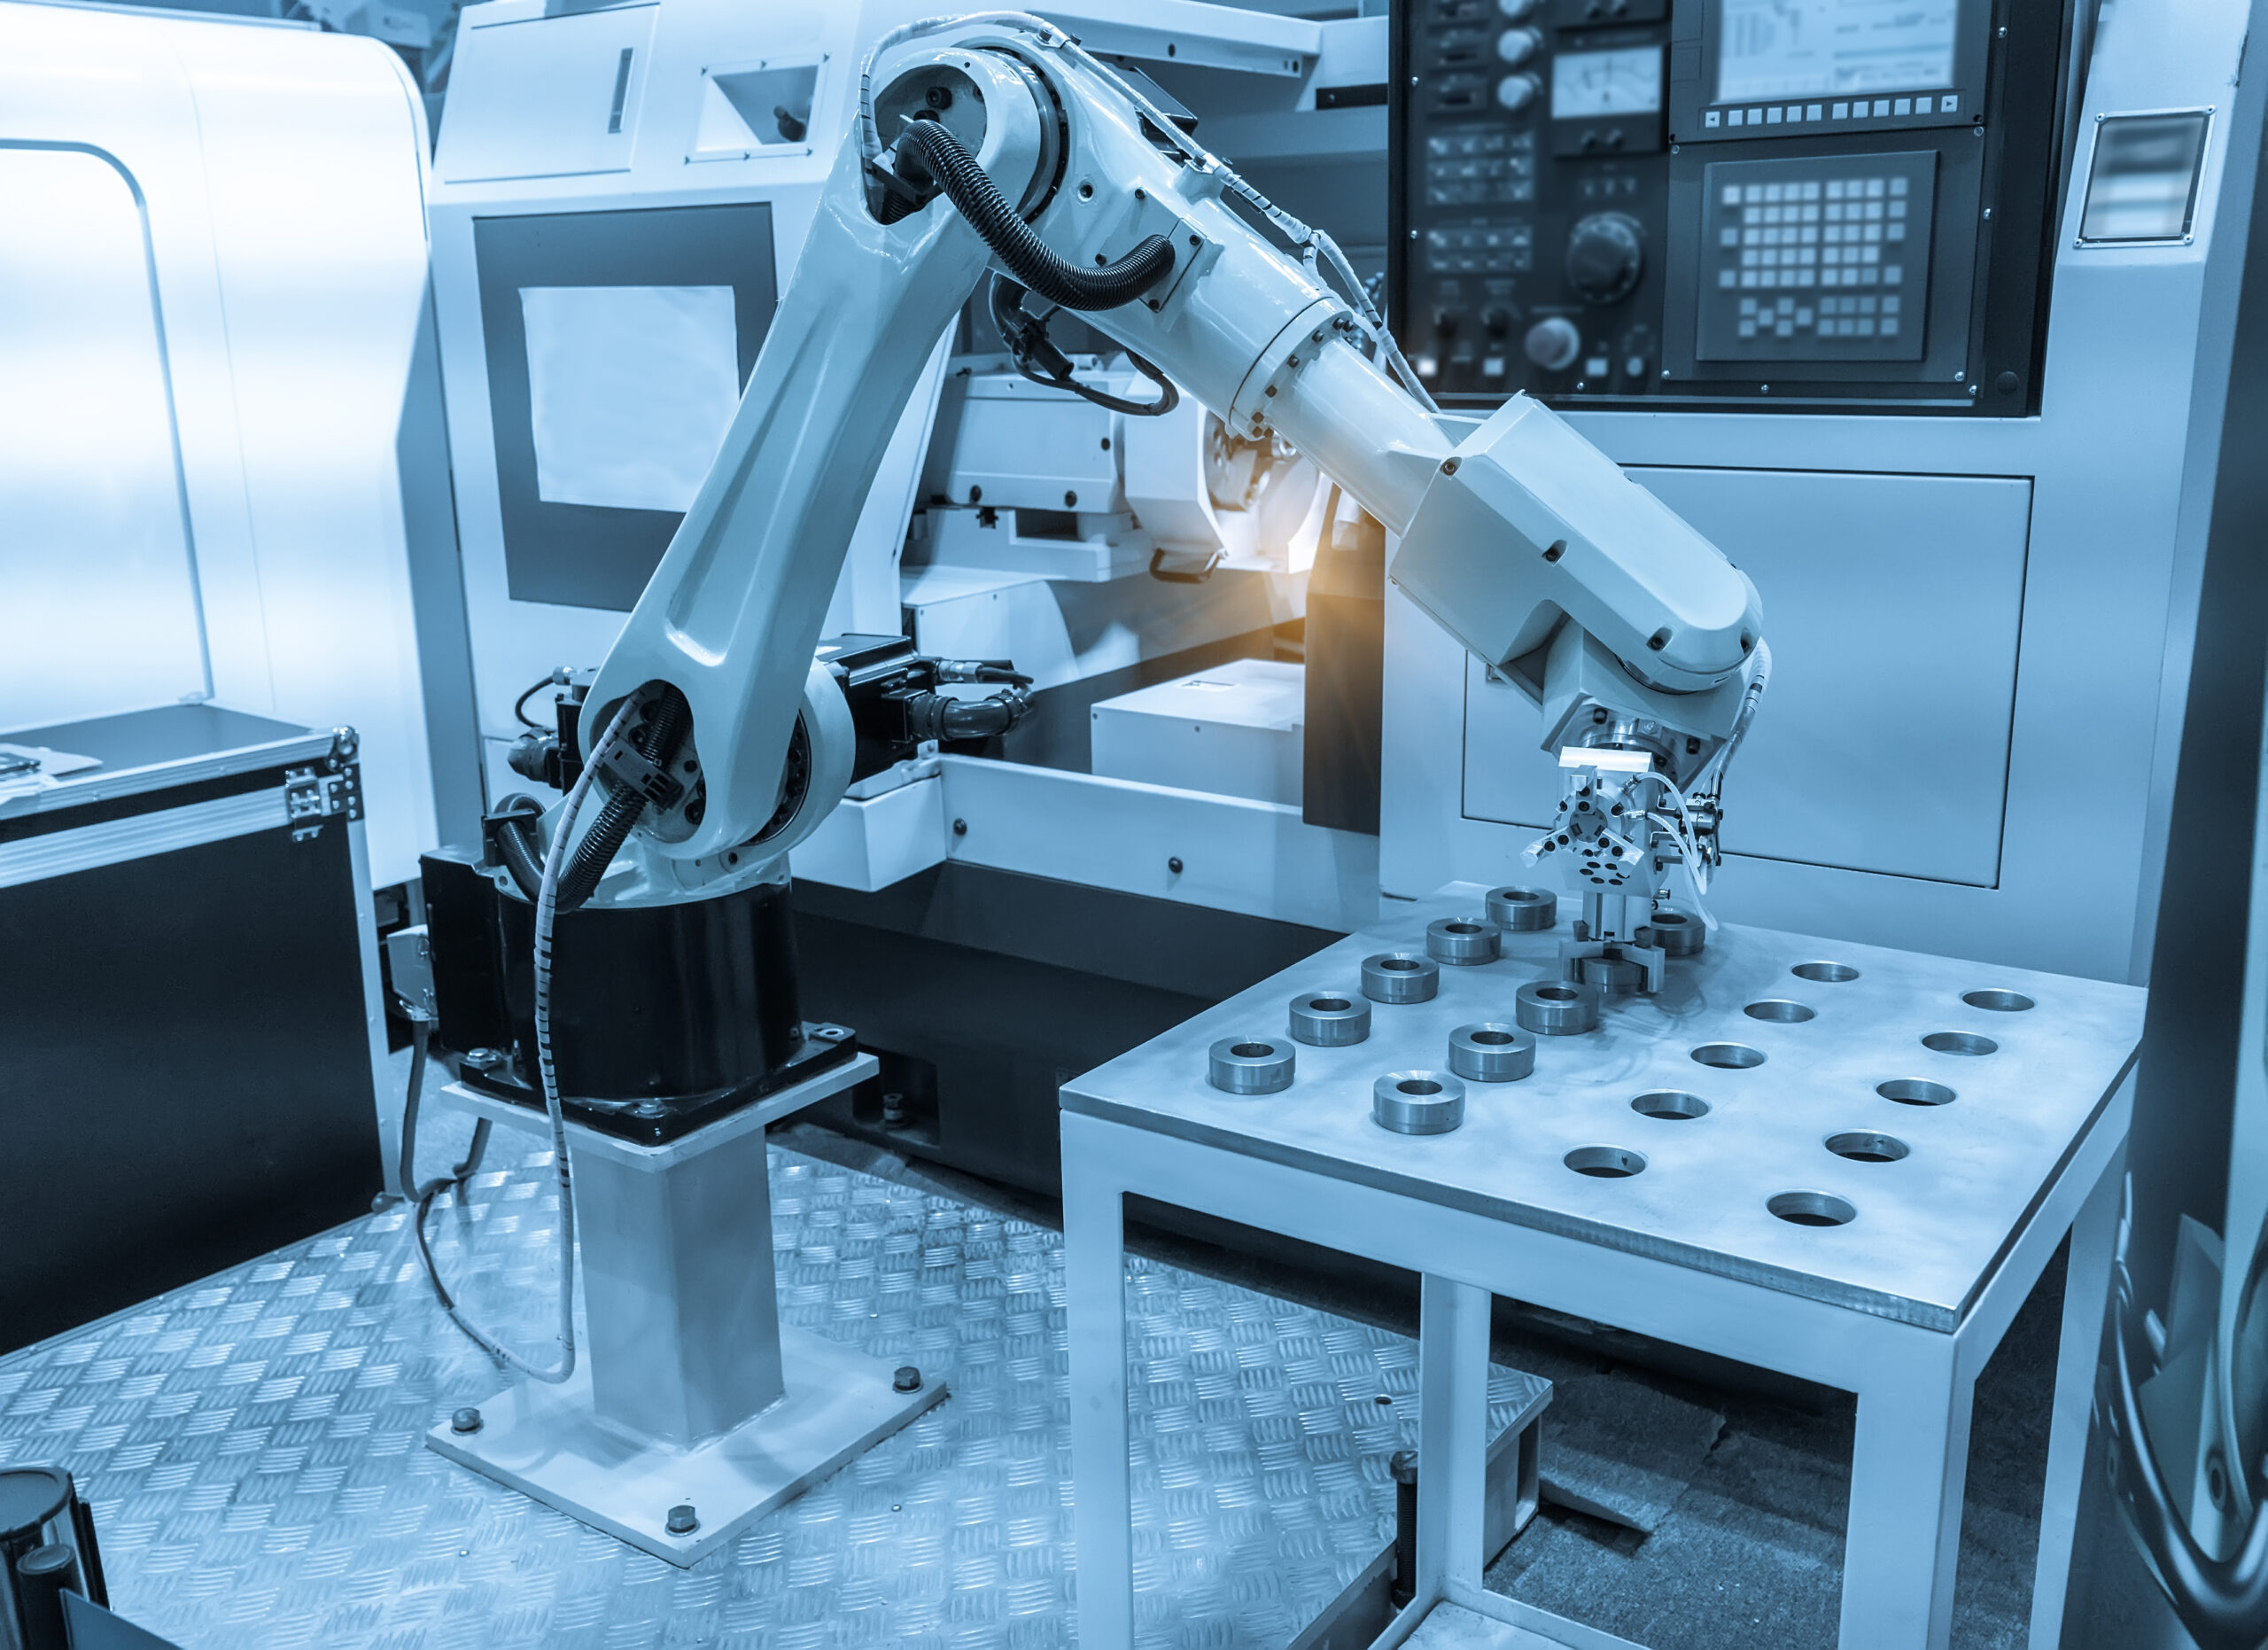
Optimering af skæreforhold
Flerakset bearbejdning bruger et roterende hoved eller et roterende bord til at placere skæreværktøjet i den optimale vinkel i forhold til emnet, hvilket muliggør bearbejdning af dybe hulrum, skrånende overflader og komplekse buede overflader - områder, der er umulige at bearbejde på treaksede værktøjsmaskiner eller kræver specialværktøj.
Multiakseinterpolation kan bruge siden af værktøjet i stedet for skærkanten til skæring, eller altid opretholde den optimale vinkel mellem værktøjsaksen og den bearbejdede overflade. Dette øger effektivt skærekontaktområdet og forbedrer materialefjernelseshastigheden.
I masseproduktion resulterer færre værktøjsskift og mere stabile værktøjsomkostninger direkte i højere samlet udstyrseffektivitet og mere kontrollerbare produktionsomkostninger.

Forbedre overfladefinish
Fleraksebearbejdning gør det muligt for spidsen af kuglefræseren at undgå det laveste punkt af sin lineære hastighed inden for bearbejdningszonen gennem kontinuerlig værktøjsvinkeljustering. Dette opnår en mere ensartet og højere overfladekvalitet på tværs af hele den buede overflade. Følgelig opfylder mange komponenter specifikationerne ved færdiggørelse i bearbejdningscentret, hvilket eliminerer behovet for efterfølgende manuel polering eller specialiserede slibningsoperationer.
Forenkl armaturdesign
Da emnet kun kræver en enkelt fastspændingsoperation, kan fiksturdesignet forenkles betydeligt, hvilket typisk kun kræver en bundplade eller en simpel skruestik. Dette reducerer ikke kun værktøjsomkostningerne pr. produktionsbatch, men strømliner også operatørens fastspændingsproces og minimerer nedetid forårsaget af komplekse fiksturjusteringer.
Sammenligning af CNC-bearbejdning i høj volumen med prototyping i lav volumen
| Aspect | Højvolumen CNC-bearbejdning | Lav-volumen prototyping |
| Omkostningsfokus | Lave enhedsomkostninger via stordriftsfordele | Acceptabel højere enhedspris for hastighed og fleksibilitet |
| Produktionsmængde | Tusinder til millioner af identiske dele | Fra et par til hundredvis af dele, ofte varierende |
| Procesoptimering | Stærkt optimerede, faste processer for maksimal hastighed og minimalt spild | Fleksible, tilpasningsdygtige processer til iterative ændringer |
| Værktøj & opsætning | Betydelig forudgående investering i dedikeret værktøj og automatisering | Minimal opsætning, ofte med standardværktøj og hurtigskiftebeslag |
| Leveringstid | Længere initial opsætning, men meget hurtig cyklustid pr. del, når den er i gang | Meget kort initial leveringstid, men langsommere cyklustid pr. del |
Proces og udstyr
- Prototyping i små serier: Processerne er fleksible og anvender typisk alsidigt udstyr. Driften kan forenkles, hvilket går på kompromis med optimering af hastighed. Materialevalg kan anvende let bearbejdelige alternativer.
- Højvolumen produktion: Processerne er stærkt optimerede og fastlagte, idet der anvendes specialiseret, automatiseret udstyr og brugerdefinerede værktøjer. Driften er omhyggeligt designet til at reducere cyklustider med sekunder pr. enhed, hvilket potentielt kan integrere flere processer. Materialevalget er strengt defineret og fastlagt.
Omkostningsstruktur
- Prototyping i små serier: Omkostningerne domineres primært af engangsudgifter til ingeniørarbejde, herunder programmering, procesforberedelse og opsætningstid. Omkostningerne pr. enhed til bearbejdning er høje, men de samlede udgifter forbliver lave på grund af lav volumen. Der betales en præmie for hastighed.
- Højvolumen produktionOmkostningerne domineres af marginale udgifter – materialer, arbejdstimer, værktøj og energiforbrug pr. del. Der kræves en betydelig initial investering til værktøjs- og procesudvikling, men stordriftsfordele spreder disse omkostninger på tværs af tusindvis af dele, hvilket driver enhedsomkostningerne ned til et minimalt niveau.
Kvalitetskontrolmetoder
- Prototyping i små serier: Kvalitetskontrollen er omfattende og manuel. Fuld dimensionsinspektion udføres typisk på den første artikel eller hvert stykke for at sikre overensstemmelse med designhensigten, med fokus på at 'gøre det rigtigt'.
- Højvolumen produktion: Kvalitetskontrollen er statistisk og automatiseret. Den er baseret på streng proceskontrol (SPC), der sikrer ensartethed på tværs af hele produktionsbatcher gennem regelmæssig prøveudtagning og automatiseret inline-inspektion med fokus på at 'gøre det på samme måde hver gang'.
Supply Chain
- Prototyping i små serier: Forsyningskæderelationer er fleksible og involverer typisk direkte samarbejde mellem designingeniører og agile prototypeværksteder eller integrerede bearbejdningsfaciliteter, hvor hurtig respons prioriteres.
- Højvolumen produktion: Forsyningskæderelationer er strenge og langsigtede og omfatter strenge leverandørrevisioner, kontraktproduktion, langsigtede aftaler og kompleks logistikplanlægning, hvor stabilitet og pålidelighed prioriteres.
Tips til design med henblik på fremstillingsevne til CNC-projekter i store mængder
Designoptimering
Designere skal samarbejde tæt med procesingeniører for at sikre, at deldesign er så maskinbearbejdelige som muligt, samtidig med at funktionelle krav opfyldes. Dette indebærer: at undgå funktioner som dybe hulrum og små indvendige vinkler, der er vanskelige for skæreværktøjer at få adgang til; designe referenceflader og strukturer, der letter fastspænding. Et design, der er optimeret til fremstilling, reducerer direkte bearbejdningscyklusser, minimerer værktøjsslid og mindsker kasseringsrater.
Stram tolerancekontrol
Designere bør grundigt analysere funktionelle krav og kun anvende nødvendige tolerancer på kontaktflader, tætningsflader eller kritiske monteringsflader.
Ikke-kritiske dimensioner bør anvende generøse standardtolerancer. Mere generøse tolerancer tillader brugen af mere aggressive skæreparametre, reducerer værktøjsslid, minimerer inspektionstid og forbedrer udbyttet, hvorved der akkumuleres betydelige omkostningsbesparelser på tværs af alle produktionsfaser.
Materialevalg
Ud over materialets iboende omkostninger skal man også overveje dets bearbejdelighed, værktøjsslidhastighed, varmebehandlingskrav og efterfølgende udgifter til overfladebehandling.
For strukturelle komponenter kan f.eks. letbearbejdelige aluminiumlegeringer eller specifikke forhærdede ståltyper vise sig at være mere omkostningseffektive samlet set end materialer med høj hårdhed, der kræver efterbehandling af varme. Materialekonsistens, leveringssikkerhed og sporbarhed er lige så kritiske overvejelser for projekter i stor skala.
Overvejelse af procesintegration
Effektivt design minimerer behovet for sekundær bearbejdning. For eksempel bør designere sigte mod at undgå manuel afgratning, integrere fræsning, boring, gevindskæring og delvis inspektion i én CNC-operation og planlægge monteringspunkter og krav til ledningsevne for overfladebehandlinger som anodisering eller pulverlakering. En mere avanceret optimering er at konsolidere flere dele i en enkelt enhed, hvilket eliminerer monteringsomkostninger og reducerer lagerbeholdningen af dele.
Kvalitetskontrol planlægning
Under design skal det overvejes, om komponentdimensioner muliggør effektiv og præcis inspektion. Funktioner, der er vanskelige at måle internt, eller komplekse overfladekonturer bør undgås.
Etabler klare inspektionsbenchmarks og adgangsområder for kritiske dimensioner, under hensyntagen til potentiel brug af go/no go-målere eller automatiseret visuel inspektion. Et design, der muliggør enkel inspektion, danner grundlaget for at sikre ensartet kvalitet i storproduktion.
Evaluering af kampstrategi
Fastspændingsarrangementet bør udtænkes i designfasen. Et ideelt design bør give en stor, flad referenceflade med tilstrækkelige fastspændingsområder eller forudindstillede processkruehuller. Overvej at anvende standardiserede fiksturer eller designe dedikerede, effektive flerdelte fiksturer for at opnå bearbejdning af flere komponenter i en enkelt opsætning. Dette repræsenterer en af kernemetoderne til at forbedre effektiviteten i storproduktion.
Almindelige udfordringer og løsninger i CNC-produktion i store mængder
Maskinvedligeholdelse og investering
Køb af højtydende, stabile CNC-maskiner og automatiseringssystemer kræver betydelige forudgående investeringer. Samtidig skal der implementeres proaktive, prædiktive vedligeholdelsesprogrammer for at sikre uafbrudt masseproduktion. Forsømmelse af vedligeholdelse forårsager uplanlagt nedetid, hvis omkostninger forstærkes kraftigt ved produktion i store mængder og kan opveje alle effektivitetsfordele.
Egnede anvendelsestilfælde
CNC-bearbejdning i store mængder er ikke ideel til alle komponenter. Egnethed afhænger af at afbalancere den årlige produktionsvolumen med delenes kompleksitet. Den er bedst egnet til metal- eller plastdele med høj årlig efterspørgsel, komplekse geometrier og stramme præcisionskrav, herunder motordele til biler, kabinetter til medicinsk udstyr og avancerede elektronikkabinetter.
For enklere dele eller dele med lav produktionsvolumen er traditionelle metoder som prægning eller støbning ofte mere omkostningseffektive. Derfor bør der udføres en grundig teknisk og økonomisk analyse inden projektstart.
Forsyningskæde og produktionskoordinering
Enhver mangel på råmaterialer eller hjælpematerialer vil resultere i, at hele produktionslinjen indstiller driften. Udfordringen ligger i at sikre en kontinuerlig og stabil forsyning af de betydelige mængder metalstænger, kølemiddel og andre materialer, der kræves til storproduktion.
Der skal etableres strategiske partnerskaber med pålidelige leverandører, og modeller som leverandørstyret lagerstyring skal implementeres for at afbøde markedsudsving.
Kvalitetssikring i batchproduktion
Etablering af en systematisk ramme for kvalitetssikring baseret på statistisk proceskontrol. Dette indebærer etablering af regelmæssige prøveudtagningspunkter på kritiske procesfaser, samt integration af automatiseret inline-måleudstyr til feedback og kompensation i realtid.
Kvalitetskontrol i CNC-bearbejdning i høj volumen
Implementer statistisk proceskontrol
I stedet for udelukkende at stole på 100% inspektion, udføres der regelmæssige og systematiske prøveudtagningsmålinger af kritiske dimensioner under produktionen. Måledata plottes på kontroldiagrammer for at overvåge realtidstendenser i gennemsnits- og intervalvariationer.
Hvis datapunkter udviser unormale udsving eller overstiger kontrolgrænserne, udløser systemet straks alarmer, der indikerer potentielle systematiske procesafvigelser. Dette muliggør intervention, før der ophobes betydelig afvigende output, og dermed opnås forebyggende kvalitetskontrol.
Automatiseret inspektion
Før bearbejdning registrerer sonden automatisk emnets position og udfører kompensation for origo-offset; under eller efter bearbejdning sampler den automatisk kritiske dimensioner.
Måledata føres automatisk tilbage til CNC-systemet, hvor sammenligning med teoretiske værdier muliggør automatisk justering af værktøjskompensationsværdier i realtid, hvilket sikrer, at dimensionerne forbliver centrerede inden for tolerancebåndene.
Første artikel inspektion
Før masseproduktion eller efter værktøjsmodifikationer kræves en fulddimensionel førstegangsinspektion af den første artikel. Dette trin validerer ikke kun delens overensstemmelse, men verificerer også bearbejdningsprogrammet, procesparametrene og fiksturopsætningen. Højpræcisionsudstyr, såsom en koordinatmålemaskine, bruges typisk til at producere detaljerede datarapporter. Batchproduktion kan kun fortsætte, når nøjagtigheden er bekræftet.
Produktionssporbarhed
Tildel en unik identifikator til hver produktionsbatch eller individuel del. Forbind denne identifikator via produktionssystemet med omfattende produktionsdata, såsom råvarebatcher, anvendt udstyr, operatører, bearbejdningstider og inspektionsresultater. Hvis der opstår kvalitetsproblemer, muliggør dette system en hurtig og præcis rodårsagsanalyse, der identificerer, om problemet stammer fra afvigelser i materialer, udstyr eller processer.
Styr værktøjets livscyklus strengt
Værktøjets tilstand er en direkte faktor, der påvirker bearbejdningens dimensionsstabilitet. Der skal anvendes et værktøjsstyringssystem til at dokumentere hele livscyklussen for hvert værktøj, fra anskaffelse og forindstilling til brug og bortskaffelse.
Den forventede levetid bør bestemmes ud fra skærematerialer og parameterindstillinger, med udskiftningsalarmer, før tærsklen nås. Samtidig skal der udføres regelmæssige slidinspektioner for at forhindre pludselig kvalitetsforringelse forårsaget af værktøjsafskalning eller overdreven slitage, hvorved stabile bearbejdningsforhold sikres.
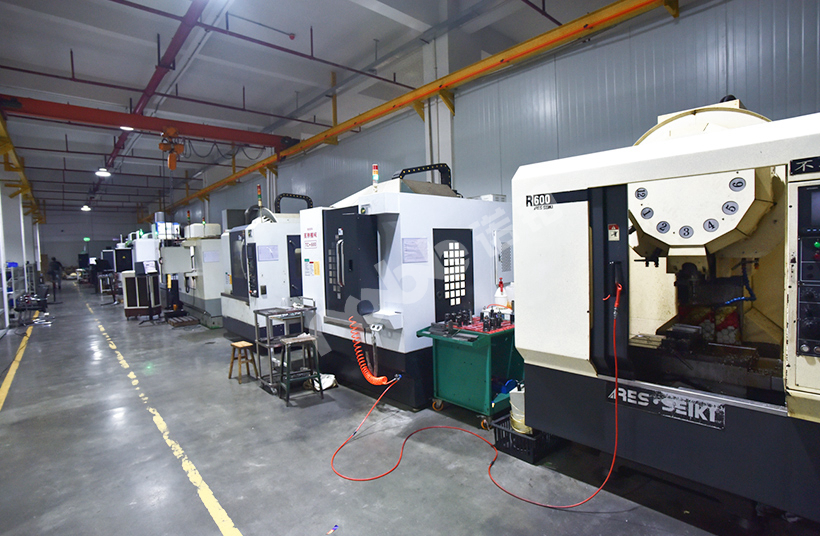
NOBLE's CNC-bearbejdning i høj volumen
Hos NOBLE specialiserer vi os i at levere præcision, effektivitet og pålidelighed gennem vores avancerede CNC-bearbejdningstjenester i høj volumen . Vi omdanner dit design til tusindvis eller endda millioner af identiske dele af høj kvalitet, hvilket sikrer ensartethed og omkostningseffektivitet i alle produktionsfaser.
Vores evner:
- Avanceret produktionsteknologi
- Design for Manufacturing (DFM) Partnerskab
- Integreret kvalitetssikring
- Skalerbar produktion og forsyningskædestyring
Ofte stillede spørgsmål
Hvordan reducerer CNC-bearbejdning i store mængder omkostningerne pr. del?
Højvolumenbearbejdning opnår lavere omkostninger pr. del gennem stordriftsfordele. Den betydelige forudgående investering i optimeret programmering, brugerdefinerede fiksturer og specialværktøj amortiseres over et stort antal enheder.
Hvad er de vigtigste fordele ved at bruge multiaksede CNC-maskiner til produktion i store mængder?
En 5-akset CNC-maskine kan tilgå næsten alle sider af en del i en enkelt opsætning. Dette eliminerer fejl fra repositionering, sikrer højere dimensionsnøjagtighed og kompleks geometrikapacitet og reducerer drastisk ikke-skæringstid. For store mængder betyder dette hurtigere samlet gennemløb, ensartet kvalitet og muligheden for at designe mere komplekse, konsoliderede dele, der reducerer monteringsbehovet.
Hvornår er CNC-bearbejdning det rigtige valg frem for støbning eller prægning til store mængder?
CNC-bearbejdning er ideel til store mængder, når dele har komplekse geometrier, snævre tolerancer eller kræver overlegne materialeegenskaber fra massivt materiale. For meget simple former ved ekstreme mængder bliver prægning eller støbning mere omkostningseffektivt på grund af endnu hurtigere cyklustider.
Hvad er de største udfordringer i CNC-projekter med stor volumen?
De vigtigste udfordringer omfatter at opretholde ensartet kvalitet i hele processen, styre værktøjsslid og planlægge forebyggende vedligeholdelse for at undgå uplanlagt nedetid, optimere hvert sekund af cyklustiden og sikre en pålidelig forsyningskæde for materialer og forbrugsvarer.
Hvilke materialer er mest almindelige til CNC-bearbejdning i store mængder?
Aluminiumlegeringer er de bedste valg på grund af deres lette vægt og gode styrke. Forskellige ståltyper er udvalgt for styrke og holdbarhed. Tekniske plasttyper bruges til elektriske og lette komponenter.






