
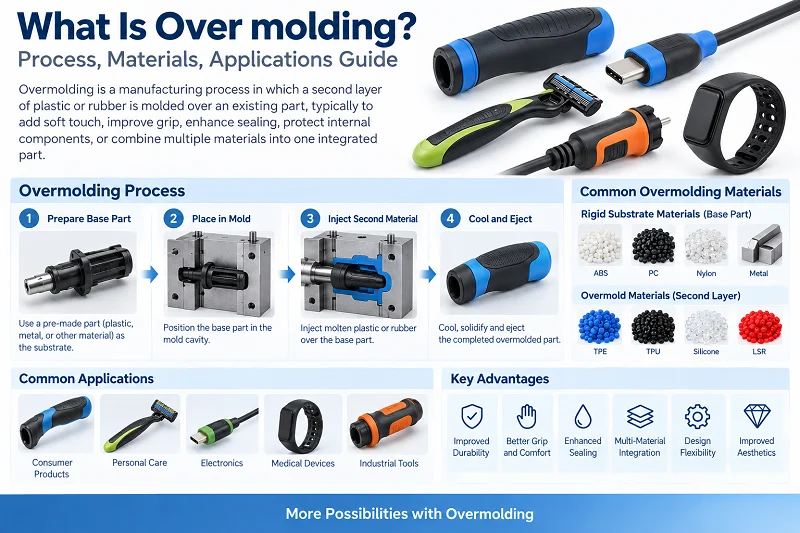
Overstøbning er en type sprøjtestøbningsproces. Den binder to materialer godt sammen. Hvert materiale udfører sit eget job. Denne proces er meget udbredt i mange nye industrier, såsom luftfart, intelligente robotter og fremstilling af medicinske dele. Denne guide giver et fuldt overblik over overstøbning. Den dækker procesprincippet, anvendelser, almindelige materialer og specifikke operationer. Den besvarer alle dine spørgsmål.

1. Hvad er overstøbning?
Overstøbning er en sprøjtestøbningsproces i to trin. Først fremstilles en basisdel med én plasttype. Denne basis kaldes substratet. Derefter placeres substratet i en anden form. Et tyndt ydre lag støbes på overfladen. Dette ydre lag er normalt et blødt plast- eller gummimateriale. Det endelige resultat er en enkelt del, der er hård indeni og blød udenpå. De to materialer udfører normalt forskellige opgaver i den kombinerede del. Overstøbning anvendes i vid udstrækning i mange industrier til mange formål.
2. Hvordan fungerer overstøbning?
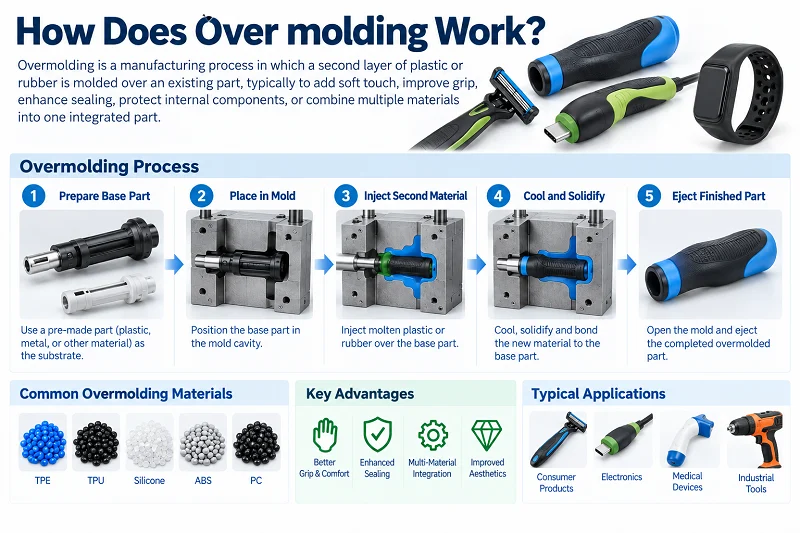
Overstøbning udføres i to trin.
Trin et: En basisdel er lavet af én plastiktype. Denne del kaldes substratet. Substratet kan være hård plastik eller metal.
Trin to: Substratet placeres i en anden form. Derefter sprøjtes et andet materiale ind. Dette materiale er normalt blød plast eller gummi. Det vikles rundt om substratoverfladen og danner et tyndt ydre lag.
Hovedpunkt: De to materialer skal binde sig kemisk eller mekanisk. Ellers kan det ydre lag let falde af.
Almindelige kombinationer: hård plast + blød plast, metal + gummi.
Slutresultat: Den ene del har fordelene ved begge materialer. For eksempel er den hård indeni og blød udenpå. Den er stærk og samtidig skridsikker.
3. Overstøbningsdesign
Brug af følgende bedste praksis kan hjælpe med at sikre vellykket overstøbning. Dette producerer produkter af høj kvalitet med god funktion og udseende.
- Materialekompatibilitet. Vælg materialer, der binder godt og har lignende smeltepunkter. Dette sikrer en stærk og pålidelig binding mellem lagene.
- Design til limning. Skab passende overfladefunktioner, underskæringer og sammenlåsende strukturer. Dette fremmer den mekaniske binding mellem den støbte del og overstøbningsmaterialet.
- Korrekt vægtykkelse. Hold vægtykkelsen ensartet og korrekt. Dette sikrer en jævn materialestrøm og forhindrer defekter som mærker efter vask eller hulrum.
- Udkastvinkel. En udkastvinkel hjælper emnet med at komme let ud af formen. Det reducerer risikoen for emneskader under udkastning.
- Undgå skarpe hjørner. Runde hjørner hjælper med at forhindre spændingskoncentration. De hjælper også materialestrømmen under overstøbning.
- Tilføj udluftningsfunktioner i designet. Dette tillader luft og gas at slippe ud under injektionen. Det forhindrer hulrum og indespærrede bobler.
- Placering af overstøbningsmateriale. Hold indsprøjtningspunktet for overstøbningsmaterialet væk fra kritiske dele og kanter. Dette forhindrer materialet i at blive fastklemt eller beskadiget.
- Formdesign. Design formen med passende port-, løbe- og kølesystemer. Dette sikrer en jævn materialestrøm og høj produktionseffektivitet.
- Overvej svind. Overvej forskellen i materialekrympning mellem den støbte del og det overstøbte materiale. Dette forhindrer vridning eller inkonsistente dimensioner.

4. Overstøbningsmaterialer
4.1 Underlag (grundmateriale)
Underlaget er normalt et hårdt materiale med højere styrke. Det giver strukturel støtte.
Almindelige substrater omfatter:
- Hård plast: såsom ABS, PC, PA (nylon), PBT, PP. Disse materialer har god stivhed og stabile dimensioner. De er de mest almindelige substrater i overstøbning.
- Metaller: såsom rustfrit stål og aluminiumlegering. Metalsubstrater anvendes, hvor der er behov for højere styrke eller ledningsevne, såsom håndtagsrammer eller forbindelsesstykker.
- Elastomerer: såsom TPE og TPU. Bruges til underlag, der kræver en vis fleksibilitet.
4.2 Overstøbningsmateriale (ydre lagmateriale)
Overstøbningslaget er normalt blødere. Det giver greb, forsegling, støddæmpning eller en behagelig fornemmelse. Almindelige materialer omfatter:
- TPE (termoplastisk elastomer): Det mest almindelige overstøbningsmateriale. Blød fornemmelse. Justerbar hårdhed. Binder godt til mange hårde plasttyper.
- TPU (termoplastisk polyurethan): Fremragende slidstyrke. Velegnet til anvendelser med høj slidstyrke.
- Silikone (LSR): Høj temperaturbestandighed. God biokompatibilitet. Bruges ofte i medicinske produkter og babyprodukter.
- Blød PVC: Lav pris. Men dårlig miljømæssig ydeevne. Gradvist erstattet af TPE.
- Gummi: såsom EPDM og NBR. Anvendes hvor der er behov for vejr- eller oliebestandighed.
4.3 Nøgleprincipper for materialeparring
De to materialer skal kunne binde. Der er to bindingsmetoder:
- Kemisk binding: De to materialer er kompatible på molekylært niveau. Bindingsstyrken er høj. Eksempler: TPE over ABS, TPU over PC.
- Mekanisk binding: Det ydre materiale er fysisk låst af overfladebump og riller eller underskæringer på underlaget.
4.4 Almindelige parringseksempler
| · Substrat | · Overstøbning | · Ansøgning |
| · ABS | · TPE | · Håndtag til elværktøj |
| · PC | · TPU | · Telefoncovers |
| · PA | · Silikone | · Håndtag til medicinsk udstyr |
| · Metal | · Gummi | · Vibrationsdæmpende ophæng |

5. Specifikke overstøbningsoperationer
5.1 Manuel overstøbning
Manuel overstøbning er den mest grundlæggende metode. Processen er som følger:
- Form underlaget: Først støbes en hård substratdel med én form.
- Fjern substratet: Underlaget tages ud af formen og afkøles.
- Manuel placering: En operatør placerer manuelt substratet i hulrummet i en anden form.
- Anden injektion: Formen lukker sig og indsprøjter overstøbningsmaterialet. Det vikler sig rundt substratoverfladen.
- Fjern den færdige del: Efter afkøling åbnes formen, og den sidste del fjernes.
Funktioner:
- Kræver to forme og to sprøjtestøbemaskiner (eller én maskine med formskift)
- Underlaget skal køle af før placering, så der er ventetid
- Afhænger af manuel betjening, så konsistensen varierer afhængigt af operatøren
- Velegnet til små partier, mange produkttyper eller komplekse strukturer
fordele:
Enkel formstruktur, lav investering, høj fleksibilitet.
Ulemper:
Lang produktionscyklus, høje lønomkostninger, substratet er let at forurene.
5.2 To-skuds sprøjtestøbning
To-skuds sprøjtestøbning er en mere automatiseret metode. Den bruger én to-skuds sprøjtestøbemaskine og én roterende form.
Fremgangsmåden er som følger:
- Første skud: Substratmaterialet sprøjtes ind i én station i formen.
- Drej formen: Formen roterer 180 grader. Underlaget bevæger sig til den anden station.
- Andet skud: Overstøbningsmaterialet sprøjtes ind ved den anden station. Det vikles direkte på underlaget.
- Afkøl og udkast: Den færdige del afkøles og udstødes. Derefter begynder den næste cyklus.
Funktioner:
- Underlag og overstøbning udføres i samme form. Ingen manuel håndtering nødvendig.
- Overstøbning sker, før substratet er helt afkølet. Bindingsstyrken er højere.
- Kort produktionscyklus. Velegnet til produktion i store mængder.
- Kompleks formstruktur. Høje investeringsomkostninger.
fordele: Høj effektivitet, god konsistens, høj bindingsstyrke, egnet til automatiserede linjer.
Ulemper: Høje støbeomkostninger, vanskelige at ændre modeller, ikke egnet til små partier.
5.3 Sammenligning af de to metoder
| Sammenligningsartikel | Manuel overstøbning | To-Shot sprøjtestøbning |
| Antal forme | 2 sætter | 1 sæt (roterende form) |
| Manuel involvering | Høj | Lav |
| Produktionscyklus | Lang | Kort |
| Bond styrke | Moderat | Høj |
| Egnet batchstørrelse | Lille parti | Stort parti |
| Investering i skimmelsvamp | Lav | Høj |

6. Hvad er fordelene ved overstøbning
6.1 Bedre grebkomfort og skridsikkerhed
Ved at overstøbe et blødt materiale (som TPE, TPU eller silikone) på det ydre lag føles produktets overflade blødere og har mere friktion. Brugere kan holde det uden at glide let. Det reducerer også træthed ved langvarig brug. Derfor bruger elværktøj, tandbørster og håndtag til medicinsk udstyr ofte denne proces.
6.2 Bedre forsegling og vandtætning
Det bløde ydre lag sidder tæt mod underlaget og danner en effektiv forsegling. Det holder fugt, støv eller kemikalier ude. Dette er nyttigt til produkter, der kræver vandtætning eller støvbeskyttelse, såsom udendørs elektronik og kabinetter til medicinske instrumenter.
6.3 Stærk binding, svær at løsne
Overstøbningslaget danner en kemisk eller mekanisk binding med underlaget under støbning. Bindingsstyrken er meget højere end bløde materialer, der limes eller sættes på senere. Det skaller ikke let af, falder ikke af eller adskiller sig ved længere tids brug.
6.4 Færre dele, enklere montering
Traditionelle metoder kræver, at der fremstilles et separat blødt omslag, som derefter samles. Overstøbning kombinerer to trin i ét. Dette reducerer antallet af dele og monteringstrinnene. Det sænker lønomkostningerne og besværet med lagerstyring.
6.5 Fleksibelt design, bedre udseende
Forskellige farver og hårdhedsniveauer kan overstøbes på underlaget. Dette skaber tofarvede udseender eller lokale softgrip-effekter. Designfriheden er højere. Produktet ser bedre ud og føles bedre.
6.6 Bedre holdbarhed
Det bløde ydre lag absorberer stød og vibrationer. Det beskytter den hårde indre struktur. Det fungerer som en støddæmper ved fald eller kollisioner. Dette forlænger produktets levetid.

7. Hvad er ulemperne ved overstøbning
Overstøbning kræver to forme eller en to-skuds sprøjtestøbemaskine. Investeringen i udstyr er høj. Underlaget og overstøbningen skal være kemisk eller mekanisk kompatible. Materialevalget er begrænset. De to materialer har forskellige termiske udvidelseshastigheder. De kan vride sig eller adskilles efter afkøling. Produktionscyklussen er lang. Manuelle metoder afhænger af arbejdskraft. Konsistensen er dårlig. Defekte dele er svære at omarbejde. Underlaget og overstøbningen kan ikke adskilles. Produktionsomkostningerne i små serier er høje. Det er vanskeligt at skifte model.

8. Overstøbning vs. Indsatsstøbning
8.1 Kerneforskel
Indsatsstøbning er en et-trinsproces. En præfabrikeret indsats (normalt metal) placeres i formen. Derefter sprøjtes plastik ind, som vikles rundt om indsatsen. Det endelige resultat er en enkelt del, der kombinerer metal og plastik. Indsatsen giver styrke, gevind eller ledningsevne.
Overstøbning er en totrinsproces. Først støbes et plastsubstrat. Derefter placeres substratet i en anden form. Et andet materiale sprøjtes ind for at vikle dets overflade. Det endelige resultat er en del, der er hård indeni og blød udenpå, med en tolagsstruktur. Overstøbningslaget giver greb, forsegling eller en bedre følelse.
8.2 Processammenligning
| Sammenligningsartikel | Indsæt støbning | Overstøbning |
| Process trin | Et skridt | To trin |
| Substrat | Indsats af metal eller ikke-plastik | Plast underlag |
| Ydre materiale | Plast | Blød plastik eller gummi |
8.3 Hvordan vælger man?
Hvis du har brug for metalstyrke eller ledningsevne, skal du vælge indstiksstøbning. Hvis du har brug for et blødt ydre lag for bedre greb eller forsegling, skal du vælge overstøbning.
De to kan også bruges sammen. Først skal du udføre indsatsstøbning for at få et substrat med metalindsatser. Derefter skal du udføre overstøbning for at få en færdig del med både styrke og en behagelig fornemmelse.

9. Hvilke brancher bruger overstøbning?
9.1 Medicinsk udstyr
Håndtag til kirurgiske instrumenter, endoskopgreb, tandlægeværktøjer og mere bruger overstøbning for at forbedre grebkomforten og skridsikkerheden. Silikoneoverstøbte lag har også biokompatibilitet. De kan modstå sterilisering ved høj temperatur.
9.2 Elværktøj
Boremaskiner, vinkelslibere, hamre og andre huse bruger almindeligvis et hårdt plastunderlag med en blød TPE-overstøbning. Dette giver skridsikkerhed, stødabsorbering og isolering. Det forbedrer driftssikkerheden.
9.3 forbrugerelektronik
Telefoncovers, hovedtelefoncovers, smartwatch-remme og meget mere bruger overstøbning for at opnå et tofarvet udseende og en blød berøring. Det forbedrer også vandtætheden og støvtætheden.
9.4 Bilindustrien
Rat, gearstang, dørhåndtag og pakninger er overstøbt. Dette forbedrer følelsen, reducerer støj og forbedrer tætningen.
9.5 Daglige forbrugsvarer
Tandbørstehåndtag, barberblade, greb til køkkengrej, sportsflasker og meget mere bruger blød overstøbning for at forbedre komforten og skridsikkerheden.
9.6 Industrielt udstyr
Kontrolpaneler, instrumentgreb, industrielle håndtag og mere bruger overstøbning for at forbedre holdbarheden og driftssikkerheden.

10. Hvorfor vælge NOBLE som din producent af overstøbning
NOBLE yder fuld support til overstøbningsprojekter. Vi hjælper med designgennemgang og materialevalg. Vi giver DFM-feedback for at forbedre deldesignet. Vi bygger præcisionsforme til både substrat og overstøbning. Vi tilbyder manuel og to-skuds overstøbning. Vi tilbyder også in-line inspektion for at kontrollere bindingskvaliteten. Vores team håndterer små partier og masseproduktion. Vi fører komplette procesregistre for sporbarhed. Dette opfylder ISO 13485-kravene til medicinske projekter. Fra prototype til produktion understøtter vi hele processen.
Ofte stillede spørgsmål om Overstøbning:
1. Hvad er forskellen mellem overstøbning og indstiksstøbning?
Indsatsstøbning placerer en metalindsats i formen og sprøjter derefter plastik ind omkring den. Overstøbning laver først en plastikbase og støber derefter et blødt lag ovenpå. Indsatsstøbning er ét trin. Overstøbning er to trin.
2. Hvad er overstøbning?
Overstøbning er en totrins sprøjtestøbningsproces. Den støber et blødt ydre lag oven på en hård basisdel.
3. Er overstøbning dyrt?
Overstøbning koster mere end standard sprøjtestøbning. Det kræver to forme eller en to-skuds maskine. Men det sparer monteringsomkostninger ved store mængder.
4. Kræver din del overstøbning eller indsatser?
Vælg overstøbning for bløde greb, tætning eller bedre følelse. Vælg indsatser til metalgevind, styrke eller elektriske kontakter.
5. Hvad er de fem typer støbning?
Sprøjtestøbning, blæsestøbning, kompressionsstøbning, rotationsstøbning og transferstøbning.






