
AI-værktøjer, der hjælper læger med at diagnosticere, transformerer patientplejen i et hidtil uset tempo. Overvej dette: Det globale marked for AI inden for medicinsk diagnostik nåede 748 millioner dollars i 2021, og eksperter forudser en årlig vækstrate på 39.8 % frem til 2026.
- Global markedsværdi i 2021: 748 millioner dollars
- CAGR fra 2021 til 2026: 39.8%
Den eksplosive vækst rejser et kritisk spørgsmål: Hvordan designer man et kabinet til medicinsk AI-udstyr, der beskytter følsomme computerkomponenter og samtidig opfylder strenge lovgivningsmæssige standarder? Denne guide guider ingeniører og beslutningstagere gennem netop den udfordring. Du lærer, hvad der adskiller kabinetter til medicinsk AI-udstyr, hvilke materialer der kan modstå gentagen rengøring og sterilisering, og hvordan dine produktionsvalg påvirker både tidslinje og budget. Intet fnug - bare brugbar indsigt til dit næste projekt.
Kernekrav til Medicinsk AI-enhedshus
AI-processorer i diagnostiske værktøjer skaber meget mere varme end ældre medicinsk elektronik. Disse chips behandler enorme mængder data hurtigt, hvilket producerer varme, du skal håndtere. Dit kabinetdesign skal effektivt trække varme væk fra følsomme dele. Ellers kan du opleve langsommere ydeevne, kortere levetid for delene eller fejl under kritiske procedurer.
Termisk og EMI-beskyttelse til AI-komponenter
Varmeafledning til processorer
Varmehåndtering starter med at vælge det rigtige materiale. Både varmeledende plast og aluminium spreder varmen godt over kabinettets overflade. Du kan også tilføje køleplader, varmerør eller køleblæsere til dit design. Hver mulighed har fordele og ulemper. Blæsere larmer og har bevægelige dele, der kan gå i stykker. Passive muligheder forbliver enklere, men kræver omhyggelig planlægning af luftstrømmen. Dit kabinets form er også vigtig. Ventilationsslidser, finnemønstre og indvendige baffler påvirker alle, hvor godt varmen forlader kabinettet.
Afskærmning mod elektromagnetisk interferens
AI-dele udsender elektromagnetisk stråling, og de kan også blive beskadiget af udefrakommende interferens. Andet udstyr på et hospitalsværelse kan forstyrre følsom AI-behandling. Du har to primære afskærmningsmuligheder. Ledende belægninger på plastikhuse giver en letvægtsløsning. Metalkabinetter blokerer interferens naturligt uden ekstra trin. Det bedste valg afhænger af dine vægtmål, omkostningsgrænser og designbehov. Husk, at sømme, åbninger og stikporte kan lade interferens sive ind. Dit design skal håndtere disse svage punkter.
Overvejelser vedrørende antennens ydeevne
Mange medicinske AI-enheder bruger trådløs kommunikation. Dette skaber en konflikt mellem afskærmning og antennefunktion. Du har brug for tilstrækkelig afskærmning til at beskytte de indre dele, men du har også brug for, at radiosignaler passerer godt igennem. Klogt placering af antennevinduer eller brug af specielle materialer i bestemte boligområder kan løse dette problem. Planlæg dette tidligt i din designproces. Tilføjelse af antennereparationer efter produktionsstart koster både tid og penge.
Biokompatibilitet og sikkerhedsstandarder
Overholdelse af ISO 10993
Alt materiale, der berører patientvæv, skal gennemgå biologisk testning. ISO 10993 fastsætter testreglerne for denne gennemgang. Testene kontrollerer for celleskader, allergiske reaktioner, irritation og andre biologiske risici. Dine valgte materialer kræver dokumentation, der beviser, at de opfylder disse regler. Dette dokumentation bliver en del af din regulatoriske indsendelse.
Hudkontakt vs. implanterbare enheder
Overfladekontakthuse er underlagt andre regler end implanterbare enheder. Et bærbart diagnostisk værktøj, der sidder på huden, kræver mindre test end noget, der placeres inde i kroppen. Kend din enhedstype tidligt. Denne viden styrer dine materialevalg og testbudget.
Test af materialetoksicitet
Selv indirekte kontakt er vigtig. Patienter kan berøre huset under brug. Rengøringspersonalet håndterer det hver dag. Dine materialer må ikke frigive skadelige stoffer under normal brug. Medicinsk plast og metaller leveres normalt med sikkerhedsdata fra leverandører. Kontroller, at disse dokumenter dækker din specifikke anvendelse.
Sterilisering og miljømæssig holdbarhed
Autoklave og kemisk sterilisering
Hospitaler rengør udstyr med stærke metoder. Autoklaveresterilisering bruger højtryksdamp ved høje temperaturer. Kemisk rengøring involverer barske stoffer, der kan nedbryde plastik over tid. Dine materialer skal overleve gentagne cyklusser uden at revne, ændre farve eller miste styrke. Dette holdbarhedsbehov påvirker direkte dit materialevalg.
Fugt- og indtrængningsbeskyttelse
Væsker finder vej ind i enheder. Spild sker. Rengøringsmidler siver ind i samlinger. Dit kabinet skal have passende beskyttelsesklassificeringer mod vand og støv. Pakninger, forseglede samlinger og omhyggeligt portdesign holder væsker væk fra intern elektronik. Test dit kabinet til medicinsk AI-enhed fuldt ud under realistiske forhold.
Kemisk resistens over for rengøringsmidler
Forskellige faciliteter bruger forskellige desinfektionsmidler. Blegemiddelopløsninger, brintoverilte og alkoholservietter reagerer alle forskelligt med husets materialer. Sørg for, at dine valgte materialer modstår de specifikke kemikalier, dine kunder vil bruge. Et hus, der går i stykker efter måneders rutinemæssig rengøring, skaber sikkerhedsrisici og juridiske bekymringer. En god husplan til medicinsk AI-udstyr tager højde for disse miljømæssige belastninger under designet. Huse til medicinske instrumenter står over for de samme barske forhold på hospitaler og klinikker verden over.
Kriterier for materialevalg til kabinet til medicinsk AI-udstyr
Valg af det rigtige materiale til dit medicinske AI-udstyrs kabinet påvirker alle senere beslutninger. Det valgte materiale påvirker steriliseringskompatibilitet, effektiviteten af EMI-afskærmning og tidsfrister for lovgivningsmæssig godkendelse. Medicinske polymerer, rustfrit stål, titanlegeringer og keramik tilbyder hver især forskellige afvejninger. Tidlig forståelse af disse afvejninger forhindrer dyre redesign senere.
Termoplast af medicinsk kvalitet
Termoplast er førende i huse til medicinske AI-enheder, fordi de er nemme at forme og koster mindre end metaller. De vejer også mindre, hvilket er vigtigt for bærbare diagnostiske værktøjer, som klinikere bærer mellem rum.
PC-ABS for slagfasthed
PC-ABS kombinerer polycarbonats sejhed med ABS' nemme støbeevne. Denne blanding giver fremragende slagfasthed, hvilket gør den til et stærkt valg til håndholdte enheder, der kan falde ned på hårde hospitalsgulve. PC-ABS kræver dog specifikke kvaliteter og beskyttende belægninger for at modstå alkohol og peroxid. Langvarig eksponering for blegemiddel risikerer spændingsrevner i kanten af huset, så sørg for, at din rengøringsprotokol matcher materialets begrænsninger.
Polycarbonat for klarhed
Polycarbonat giver gennemsigtighed, når dit design har brug for et vindue eller en linse indbygget i huset. Det modstår også stød godt. Ligesom PC-ABS kan standard polycarbonatkvaliteter have problemer med barske kemiske desinfektionsmidler. Beskyttende belægninger eller specialiserede medicinske kvaliteter løser dette problem. Hvis din enhed viser patientdata gennem et klart panel, giver polycarbonat dig optisk klarhed uden at gå på kompromis med den strukturelle styrke.
Højtemperaturpolymerer (PEEK, PPSU)
Apparater, der skal autoklaveres, kræver materialer, der kan overleve gentagne dampcyklusser. Polysulfon (PSU) og polyetherimid (PEI) håndterer denne udfordring godt. PSU har en glasovergangstemperatur på 190 °C (374 °F) og er modstandsdygtige over for stød. PEI kan bruges kontinuerligt op til 170 °C (338 °F) med en glasovergangstemperatur på 217 °C. PEEK og PPSU fungerer på samme måde til krævende genanvendeligt kirurgisk udstyr i nærheden af sterile områder. Disse højtemperaturpolymerer koster mere, men de eliminerer behovet for særlig håndtering efter hver rengøringscyklus.
Metaller til medicinsk udstyrskabinetter
Metaller giver naturlig EMI-afskærmning og strukturel stivhed til kabinetter til medicinske AI-enheder. De håndterer også barske desinfektionsmidler bedre end de fleste plasttyper.
Aluminium til letvægtsafskærmning
Aluminiumlegeringer som 6061 og 5052 optræder ofte i bærbare ultralydssystemer, patientmonitorer og interne chassis. Aluminium leder elektricitet naturligt, hvilket blokerer elektromagnetisk interferens uden ekstra belægninger. Anodisering forbedrer korrosionsbestandigheden og giver en holdbar finish. Aluminium leder også varme godt, hvilket hjælper med at køle AI-processorer indeni. Dets styrke-til-vægt-forhold gør det ideelt til enheder, der bevæger sig rundt på et hospital.
Rustfrit stål for holdbarhed
Rustfrit stål, især kvalitet 316L, udmærker sig i stort diagnostisk udstyr som MR- og CT-scannere. Disse maskiner kræver stivhed og effektiv elektromagnetisk afskærmning. Rustfrit stål modstår kropsvæsker og barske desinfektionsmidler og tilbyder overlegen rengøringsvenlighed. Det giver også høj trækstyrke til strukturelle komponenter. Ulempen er vægt - rustfrit stål vejer mere end aluminium, så det er bedre egnet til stationært udstyr end bærbare enheder.
Titanlegeringer til premium-applikationer
Titanlegeringer som Ti-6Al-4V forekommer sjældent i huse til medicinske AI-enheder. Deres primære fordel er biokompatibilitet til langvarig implantation, ikke behovet for afskærmning eller strukturel indkapsling. Selvom titanium er stærkt og lettere end stål, retfærdiggør prisen sjældent dets anvendelse i huse. Reserver titanium til ortopædiske implantater, tanddele og stents, hvor biokompatibilitet er vigtigere end ydeevnen af huse til medicinske AI-enheder.
Keramik og specialmaterialer
Keramik og specialtilsætningsstoffer udfylder specifikke nicher i huse til medicinske instrumenter.
Keramiske substrater til elektronik
Keramiske substrater sidder inde i kabinetter og understøtter elektroniske komponenter, der genererer varme. De afleder termisk energi effektivt og modstår høje temperaturer. Selvom keramik ikke ofte danner den ydre skal, spiller de en afgørende rolle i at holde AI-processorer kølige.
Antimikrobielle polymertilsætningsstoffer
Tilsætning af antimikrobielle stoffer til polymerharpikser reducerer bakterievækst på overflader. Denne funktion hjælper enheder, som patienter ofte rører ved. Tilsætningsstofferne virker i hele materialets levetid, i modsætning til overfladebelægninger, der slides af. For enheder, der anvendes i infektionsfølsomme miljøer, tilføjer antimikrobielle polymerer et beskyttelseslag.
Overfladebelægninger for slidstyrke
Overfladebehandlinger forlænger levetiden på både plastik- og metalhuse. Hårde belægninger beskytter mod ridser og slid. Ledende malinger, der indeholder sølv, nikkel eller kobber, giver 40-80 dB dæmpning mellem 10 MHz og 1 GHz til plastikhuse til medicinske AI-enheder. Disse belægninger giver dig mulighed for at bruge letvægtsplast, samtidig med at EMI-kravene overholdes.
Materialesammenligning på et øjeblik
| Kriterium | Polymerer af medicinsk kvalitet | Metaller | Keramik |
| Pris | Lav til moderat | Moderat til høj | Høj |
| Vægt | Lys | Tung (aluminium lettere) | Moderat |
| biokompatibilitet | Godt med de rigtige karakterer | Fremragende (rustfrit stål, titanium) | Fantastike |
| Varmeledningsevne | Dårlig | God (fremragende aluminium) | god |
| EMI-afskærmning | Dårlig (trænger til belægninger) | Fremragende (indfødt) | Dårlig |
| Steriliseringsmodstand | Varierer efter polymer | Fremragende (rustfrit stål) | Fantastike |
Det rigtige materiale afbalancerer disse faktorer i forhold til din enheds specifikke behov. Et bærbart AI-diagnostisk værktøj kan foretrække aluminium til afskærmning og varmestyring. En engangsenhed kan vælge en billigere polymer. Et genanvendeligt kirurgisk instrument i nærheden af sterile felter kræver højtemperaturpolymerer eller rustfrit stål. Dit materialevalg påvirker også fremstillingsprocessen, kvalitetskontroltrinnene og de samlede omkostninger. Tænk hver faktor grundigt igennem, før du forpligter dig til en materialefamilie.
Fremstillingsprocesser til Medicinsk AI-enhedshus
Valget af den rigtige måde at fremstille dit kabinet til medicinsk AI-udstyr på afhænger af et par ting. Du skal overveje, hvor mange enheder du vil lave, hvor kompleks formen er, hvilke materialer du har brug for, og hvilket papirarbejde myndighederne kræver. Hver metode har sine egne styrker og svagheder, der påvirker din tidsplan, dit budget og din produktkvalitet.
Sprøjtestøbning til produktion i høj volumen
Sprøjtestøbning er det bedste valg, når du planlægger at producere mere end 10,000 enheder om året. Denne metode giver dig ensartede dele til en lav pris pr. enhed, når du først har betalt for den oprindelige form.
Værktøjsinvestering og formdesign
Formen er din højeste startudgift. En typisk produktionsform til huse til medicinske AI-enheder kan koste alt fra 10,000 til 100,000 dollars. Prisen afhænger af, hvor mange hulrum den har, og hvor kompleks den er. Denne investering betaler sig, fordi hver del bliver meget billigere, når du laver mange. Dit formdesign skal matche det materiale, du har valgt, inklusive hvor meget den krymper, og hvordan den flyder. At arbejde med en erfaren formmager tidligt i din designfase forhindrer dyre reparationer senere.
Tolerance og kontrol af overfladefinish
Sprøjtestøbning kan ramme snævre tolerancer, når din form fremstilles med præcision. Standardproduktionstolerancer ligger normalt omkring ±0.005 tommer for veldesignede dele. Overfladefinishen afhænger af, hvor godt formen er poleret. Huse til medicinsk udstyr har ofte brug for teksturerede eller matte overflader for at skjule fingeraftryk og modstå ridser. Formens overfladebehandling ses på alle de dele, du producerer.
Materialeflow og forebyggelse af vridning
Plast strømmer gennem formen på måder, der påvirker den endelige delkvalitet. Ujævn afkøling forårsager vridning, hvor tynde sektioner afkøles hurtigere end tykke. Dit design bør holde vægtykkelsen den samme i hele huset. Tilføjelse af ribber for stivhed uden at gøre væggene tykkere hjælper med at forhindre synkemærker. Placeringen af porten styrer, hvordan materialet fylder hulrummet, hvilket påvirker svejselinjerne og den strukturelle styrke. Vær særlig opmærksom på kanten, hvor to hushalvdele mødes. Kantstøbning kræver omhyggelig portplacering for at sikre fuldstændig fyldning uden fanget luft. Software til analyse af formflow kan forudsige disse problemer, før du skærer i stål.
CNC Machining til prototyper og små volumener
CNC-bearbejdning fungerer fremragende til prototypefremstilling og produktion i små serier. Denne metode fjerner materiale fra massive blokke ved hjælp af computerstyrede skæreværktøjer. Den tilbyder fremragende præcision og fungerer med næsten ethvert materiale, du måtte vælge.
Præcision og materiale alsidighed
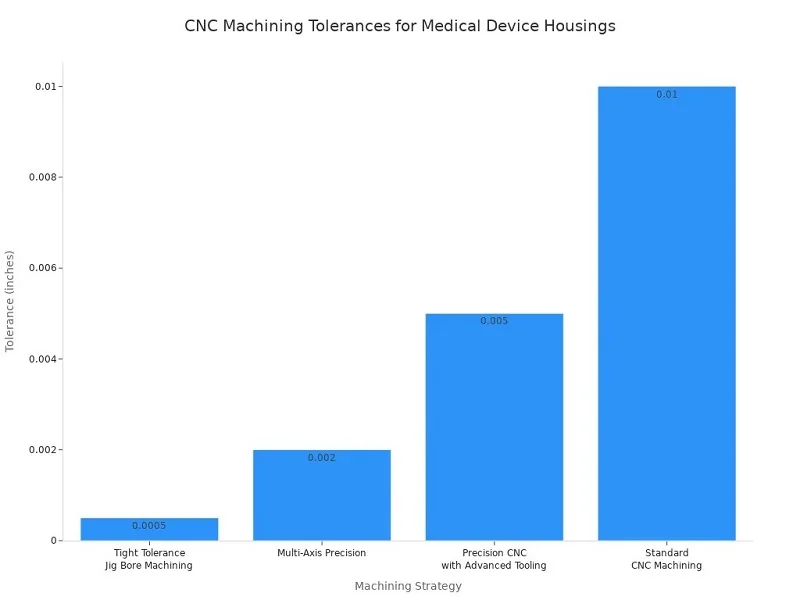
CNC-bearbejdning kan ramme tolerancer, som sprøjtestøbning har svært ved at matche. Standard CNC-bearbejdning holder ±0.010 tommer for generelle komponenter. Præcisions-CNC med avanceret værktøj når ±0.005 tommer for kirurgiske instrumenter. Jigboringbearbejdning med snævre tolerancer opnår ±0.0005 tommer for kritiske grænseflader. Præcisionsmaskiner med flere akser leverer ±0.002 tommer for implanterbare enheder.
Overfladefinish er lige så vigtig som dimensionsnøjagtighed. Huse til implanterbare enheder skal have Ra-værdier mellem 0.1-0.4 μm for at forhindre bakterievækst. Kirurgiske instrumenter kræver håndtagsflader på 0.4-0.8 μm Ra og funktionelle overflader på 0.2-0.4 μm Ra for præcis drift og steriliserbarhed. Komponenter i væskebanen kræver 0.2-0.4 μm Ra for at forhindre trombocytaktivering.
Fordele ved leveringstid
CNC-bearbejdning springer formfremstillingsfasen helt over. Du kan modtage bearbejdede dele inden for få dage efter, at du har færdiggjort dine designfiler. Denne hastighed viser sig at være uvurderlig under iterativ prototyping, hvor du tester flere designvariationer, før du forpligter dig til produktionsværktøjer. Virksomheder som NOBLE, en førende produktionspartner i Kina, tilbyder hurtige CNC-prototypingtjenester, der hjælper kunder med at validere designs hurtigt, før de skaleres til masseproduktion.
Omkostningsstruktur for små partier
CNC-bearbejdning koster mere pr. del end sprøjtestøbning ved store mængder. Ved serier under 1,000 enheder viser bearbejdning sig dog ofte mere økonomisk, fordi man helt undgår værktøjsinvesteringen. Hver del kræver maskintid og materiale, men ingen forudgående støbeomkostninger. Denne omkostningsstruktur gør CNC-bearbejdning ideel til kliniske forsøg, pilotprogrammer og specialiserede enheder i lav volumen.
Additiv fremstilling til komplekse geometrier
3D-printning åbner muligheder, som traditionel fremstilling ikke kan matche. Komplekse interne kanaler, organiske former og konsoliderede samlinger bliver mulige med additive teknikker.
SLA- og SLS-termoplasttryk
Stereolitografi (SLA) producerer dele med glatte overflader og fine detaljer ved hjælp af fotopolymerharpikser. Selektiv lasersintring (SLS) smelter nylonpulver sammen til holdbare dele uden støttestrukturer. Begge metoder fungerer godt til prototypefremstilling af kabinetter til medicinske AI-enheder. SLS-dele tilbyder bedre mekaniske egenskaber til funktionstestning, mens SLA udmærker sig ved visuelle modeller og tilpasningskontroller.
3D-printning af metal med titanium
Additiv fremstilling af metal ved hjælp af titanlegeringer skaber dele med fremragende styrke-til-vægt-forhold. Denne proces er egnet til komplekse geometrier, der kræver flere maskinbearbejdede komponenter samlet. 3D-printning af metal koster dog betydeligt mere end CNC-bearbejdning til simple former. Reserver denne teknologi til designs, der virkelig kræver dens unikke egenskaber.
Regulatorisk accept af 3D-printede dele
Reguleringsorganer accepterer 3D-printede komponenter, når du validerer processen grundigt. Dit kvalitetssystem skal dokumentere alle byggeparametre, materialebatcher og efterbehandlingstrin. Hver fremstillingsproces har specifikke dokumentationskrav. Svejsning kræver procedurekvalifikationsregistre og svejsernes kvalifikationsregistre. Varmebehandling kræver temperaturensartethedsundersøgelser. Rengøring kræver validerede procedurer med dokumenteret resttestning. Dine designhistorikfiler, enhedsstamregistre og batchproduktionsregistre skal indsamle alle procesdetaljer til myndighedsgennemgang.
Den valgte fremstillingsproces former din regulatoriske strategi, produktionsomkostninger og produktkvalitet. Evaluer hver mulighed i forhold til dine specifikke krav til volumen, geometri og tidsramme, før du forpligter dig.
Design til fremstillingsevne i kabinetter til medicinsk AI-udstyr
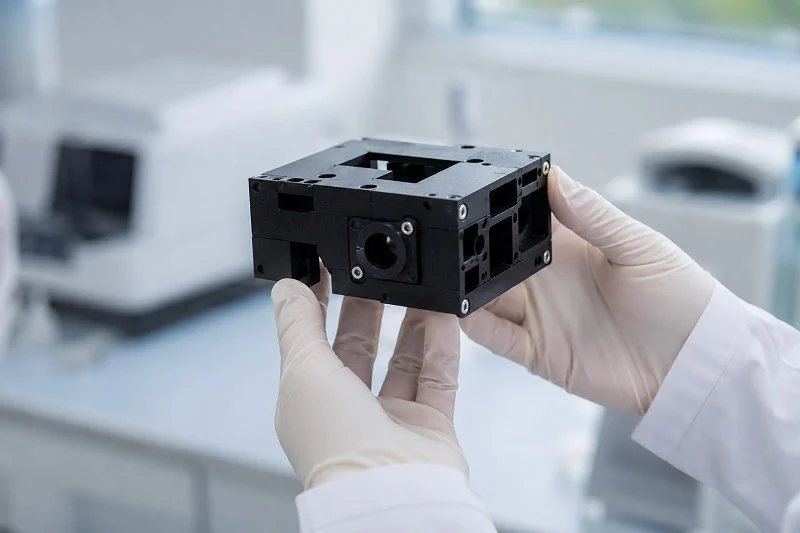
Tidlige DFM-kontroller forhindrer dyre formskift og hjælper med hurtigere godkendelser. Dele, som brugerne rører ved, såsom skærme, knapper og porte, påvirker kabinettets design, materialevalg og hvordan det fremstilles. Ved at få disse detaljer korrekte tidligt sparer du dig for dyre værktøjsskift senere.
DFM-retningslinjer for plastikhuse
Almindelige problemer stammer fra fejl, du kan undgå. Fokuser på disse grundlæggende ting.
Ensartet vægtykkelse
Dele fremstillet ved sprøjtestøbning skal have en stabil vægtykkelse på mellem 1 og 5 mm. Ændringer i tykkelse forårsager vridning og luftlommer. En IV-sat Y-forbindelse lækkede, indtil ingeniørerne reparerede ujævne vægsektioner. Randområdet kræver omhyggelig placering af porten nær husets kant for at fylde det helt. Brug udskæringer og ribber for styrke i stedet for tykke vægge, der forsinker afkølingen.
Udkastvinkler og hjørneradier
Medicinske udstyrskasser skal have en let tilspidsning på alle lodrette overflader. Mindre end 1 grad er en almindelig fejl. Brug 1 grad pr. tomme kavitetsdybde. Afspærringer skal have mindst 3 grader. Let tekstur skal have 3 grader; kraftig tekstur skal have 5 eller mere. En nydesignet kateterhåndtag øgede trækket fra 0.5 til 2 grader og reducerede værktøjsvedligeholdelsen med 60 procent. Hold hjørneradier mindst halvdelen af vægtykkelsen.
Boss-, rib- og trykknapdesign
Ribbens tykkelse bør være 60 til 70 procent af væggen for at undgå mærker fra synkninger. Brug flere små ribber i stedet for én tyk. Pumpeindkapslingens overflader blev forbedret, da ingeniørerne reducerede tykkelsen på knastbunden. Tilføj fileter ved ribbens samlinger for at forhindre spændingspunkter. Glasfyldte harpikser krymper anderledes og kræver ekstra omhu under støbning.
Integration af menneske-maskine-grænseflade
Steder, hvor brugerne interagerer, skaber de vanskeligste designproblemer. Hver åbning kan lukke væsker ind.
Montering af display og berøringsskærm
Pakninger bag displayvinduer forsegler fugt. Brug silikone eller EPDM med 360-graders dækning og 25 til 40 procents kompression. Optisk klare klæbemidler limer displays og forhindrer væskeudsivning. Diagnostiske skærme bruger forseglede overlays og limede rammer.
Knap- og stikforsegling
Forsænkede betjeningselementer leder væske væk fra samlingerne. Silikonetastaturer med indbyggede skørter beskytter kontakterne. Stikporte skal have O-ringe, hvor de passerer gennem huset. Hver tætning skal kunne klare rengøringscyklusser uden at gå i stykker.
Akustiske og ventilationsåbninger
Ventilerede membraner lader lyd passere, mens de blokerer fugt. De holder trykket afbalanceret inde i kabinettet. Bærbare EKG-enheder bruger kantforseglede kabinetter med belagte printkort.
Montering og servicevenlighedsstrategier
Tænk over, hvordan enheden samles, og hvordan arbejderne senere kan nå ind i delene.
Modulær konstruktion til opgraderinger
AI-hardware ændrer sig hurtigt. Et modulært design giver dig mulighed for at udskifte processormoduler uden at skulle redesigne hele kabinettet. Separate områder til større dele gør fremtidige opgraderinger nemmere.
Paknings- og forseglingsmetoder
Pakninger langs husets kant danner den primære barriere mod væsker. Silikone tåler gentagen sterilisering godt. Konforme belægninger på printkort tilføjer et backuplag mod fugtighed. Pakninger skal dækkes 360 grader med 25 til 40 procent kompression. Undgå skarpe hjørner i pakningskanaler – de skaber lækagebaner.
Sammenligning af fastgørelsessystemer
Skruer giver stærke, aftagelige samlinger, men forlænger monteringstiden. Kliklåse fremskynder monteringen, men gør demontering vanskeligere i forbindelse med service. Ultralydssvejsning skaber permanente bindinger. Vælg ud fra, hvor ofte huset åbnes. Et kabinet til medicinsk AI-enheder med regelmæssige firmwareopdateringer drager fordel af skruer over processorområdet og kliklåse til kosmetiske dæksler.
Omkostnings- og leveringstidsfaktorer for hus til medicinsk AI-udstyr
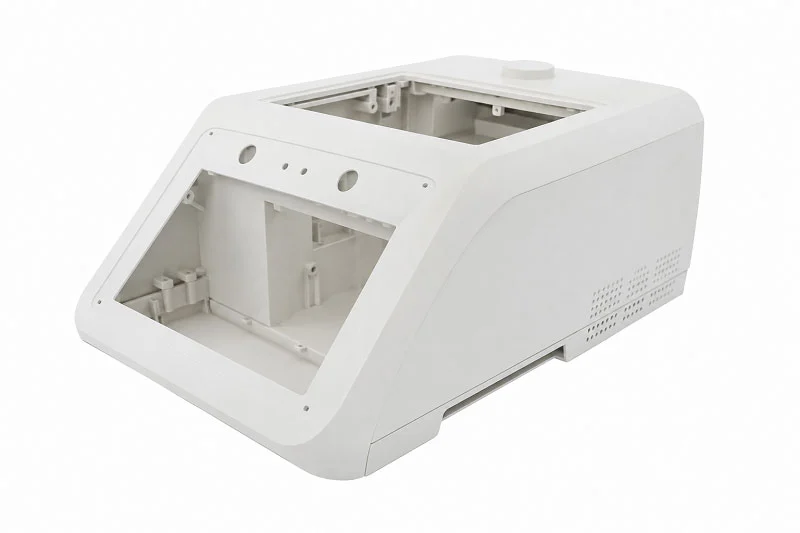
Den endelige pris på et kabinet til en medicinsk AI-enhed afhænger af flere ting. Den valgte fremstillingsmetode påvirker, hvor meget du betaler på forhånd versus over tid. Hvor mange enheder du producerer, ændrer også omkostningsbilledet i høj grad.
Omkostningsdrivere på tværs af produktionsprocesser
Afvejninger mellem materialeomkostninger og ydeevne
Prisen på harpiks sætter et udgangspunkt for plastikhuse. En standard polymer af medicinsk kvalitet kan koste et par dollars pr. enhed alene for råmaterialet. Arbejdskraft og forsyningsomkostninger koster mere. Højtydende polymerer som PEEK eller speciallegeringer koster meget mere. De tilbyder bedre varmebestandighed eller EMI-afskærmning. Dit valg skal veje ydeevne op mod budgettet.
Strategier til amortisering af værktøjer
Sprøjtestøbeværktøj koster rigtige penge. En typisk støbeform til et hus koster omkring 42,000 dollars. Selve sprøjtestøbemaskinen tilføjer 215,000 dollars over en levetid på 8 år. Du fordeler disse udgifter på tværs af hver del, du fremstiller. Ved et volumen på 8,500 enheder om året koster det 31.87 dollars pr. enhed at fremstille dele internt. Outsourcing af det samme volumen koster 18.75 dollars pr. enhed. Værktøjsafskrivninger driver forskellen.
Nulpunktspunktet er vigtigt. Med omkring 14,200 enheder om året sparer intern produktion cirka 43,600 dollars årligt. Under dette volumen giver outsourcing mere mening. Fordel den form på 42,000 dollars over 5 år og 50,000 enheder om året, og det tilføjer under en dollar pr. enhed. Medregn alternativomkostningerne til kapital, typisk 8 til 12 procent årligt på den uafskrevne saldo, og du tilføjer yderligere 0.12 dollars pr. enhed. Renoveringsomkostninger, normalt 15 til 30 procent af den oprindelige investering ved omkring halvdelen af værktøjets levetid, tilføjer mere.
Husets kant bestemmer ofte formens kompleksitet. En dårligt designet kant øger omkostningerne og forsinker cyklustiden.
Volumenbaserede prismodeller
Lave mængder presser prisen pr. enhed op. CNC-bearbejdning og 3D-printning springer værktøjsudgiften over, men opkræver mere pr. del. Disse metoder er velegnede til kliniske forsøg og små pilotserier. Højere mængder gør sprøjtestøbning til den klare økonomiske vinder.
Metoder til optimering af leveringstid
Det er vigtigt at få en medicinsk AI-enhed hurtigere på markedet. Den rigtige prototypemetode reducerer din tidsplan med uger.
| Prototyping metode | Fordel med leveringstid |
| 3D udskrivning | Dele i timer eller dage, hurtig geometriteration |
| CNC bearbejdning | Hurtig leveringstid for funktionelle huse med snævre tolerancer |
| Hurtig sprøjtestøbning | Dage i stedet for uger til pilotkørsler |
| Urethan støbning | Hurtig produktion i lav volumen uden hårde værktøjer |
| Prototyping af metalplader | Accelereret fremstilling af metalhuse |
Hurtige prototypingsmetoder
3D-printning kan producere et hus på få timer. CNC-bearbejdning giver dig funktionelle dele på få dage. Hurtig værktøjsfremstilling reducerer leveringstiden for sprøjtestøbning fra måneder til dage. Disse metoder giver dig mulighed for at teste pasform, funktion og udseende, før du forpligter dig til produktionsværktøj.
Risikoreduktion i forsyningskæden
Leverandører fra én enkelt kilde skaber en reel risiko for produktion af medicinsk AI-udstyr. En backup-leverandør til kritiske harpikser eller specialfremstillede forme beskytter din tidsplan. Lange leveringstider for specialmaterialer kræver tidlig planlægning. Kvalitetsproblemer fra uprøvede kilder kan afspore produktionen. Test af flere leverandører under udvikling forhindrer forsinkelser senere i processen.
Parallelle udviklingsworkflows
At køre designiterationer , mens værktøjerne får tilbud, sparer uger. Ingeniørteams kontrollerer husets geometri gennem 3D-printede prototyper. Formdesignere arbejder på produktionsværktøjer samtidig. Denne overlapning reducerer den samlede udviklingstid betydeligt.
Total Cost of Ownership Analyse
Købsprisen for en bolig er kun begyndelsen. Vedligeholdelse, bortskaffelse og fremtidige opgraderinger bidrager alle til den reelle pris.
Vedligeholdelse og reparationsmæssige konsekvenser
Et billigt hus, der revner efter gentagne steriliseringscyklusser, koster mere over tid. Reservedele, servicebesøg og nedetid på enheden hober sig hurtigt op. Holdbare materialer reducerer disse skjulte udgifter. Husets kant udsættes for gentagen belastning under montering og rengøring.
Overvejelser vedrørende bortskaffelse ved udtjent levetid
Regler for bortskaffelse af medicinsk udstyr varierer fra region til region. Huse, der er lette at adskille for genbrug, sænker omkostningerne ved udtjent levetid. Det hjælper også at vælge materialer, der reducerer farligt affald. Planlæg bortskaffelse i materialevalgsfasen.
Skalerbarhed til fremtidige iterationer
AI-hardware udvikler sig hurtigt. Et modulært kabinetdesign giver dig mulighed for at udskifte processormoduler uden at skulle redesigne hele kabinettet til den medicinske AI-enhed. Denne fremtidssikring sparer betydelige penge på den næste enhedsrevision. Et kabinet til medicinske AI-enheder, der understøtter opgraderinger, forlænger produktets levetid og reducerer de langsigtede omkostninger.
NOBLE: Produktionspartner for hus til medicinsk AI-udstyr

Den rette partner kan ændre, hvordan dit projekt ender. Det sparer dig tid og mindsker risikoen. NOBLE bringer teknisk hjælp, produktionsfærdigheder og regulatorisk knowhow samlet ét sted. Færre overdragelser betyder færre fejl. Deres team arbejder sammen med dig fra den første designgennemgang og hele vejen til den endelige emballage.
Fuld servicekapacitet fra udvikling til montering
Intern ingeniør- og DFM-support
Vores interne team tilbyder fuld rådgivning om DFM, hjælp til materialevalg og ekspertværktøjssupport. Denne metode sikrer, at dine dele fungerer godt og er billigere at producere.
DFM finder problemer tidligt i designfasen. Det reducerer defekter ved at hjælpe ingeniører med at bygge huse, der nemt kan samles. DFM fjerner dele, du ikke har brug for, hvilket gør værktøjsfremstilling enklere og reducerer spild. Tidlige kontroller afdækker svage punkter i husets rand. Randen kræver omhyggelig undersøgelse i denne fase. Omkostningskontrollen forbedres med enklere værktøjsfremstilling. Regeloverholdelse styrkes med stabile processer. Disse kontroller forbedrer også valideringsplaner og stopper uønskede ændringer.
Prototyping gennem produktion
NOBLE følger en klar vej. Konceptgennemgang og kravanalyse kommer først. Hurtig prototypefremstilling og valideringstest forbedrer formen. Værktøjsudvikling sikrer, at delene bliver ens hver gang. Renrumsproduktion foregår i et ISO-certificeret rum. Samlingsmulighederne omfatter manuelle, halvautomatiske og fuldautomatiske linjer. Kvalitetskontroller følger ISO 13485-reglerne.
Monterings-, test- og pakketjenester
Samlingsmulighederne matcher det antal enheder, du har brug for. Manuel samling fungerer til komplekse enheder, der kræver pleje. Halvautomatisk samling kombinerer medarbejdertilsyn med maskinkonsistens. Fuldautomatisk håndtering af store mængder med kameratjek. Renrumsmontering i ISO klasse 7 og 8-rum håndterer sarte dele. Emballageudvikling og -testning fuldfører arbejdet.
Kvalitetscertificeringer og overholdelse
ISO 9001:2015 Certificeret drift
ISO 9001:2015 dækker NOBLEs kvalitetssystem. Det holder processerne stabile fra leverandørstyring til endelig kontrol. Du får pålidelige dele i hvert parti.
ISO 13485:2016 Kvalitetsstyring af medicinsk udstyr
Denne standard vejleder fremstillingen af sikre medicinske AI-enheder. Den giver en klar struktur, der forbinder design og produktion med lovgivningsmæssige behov. ISO 13485 forbedrer risikostyring gennem bedre sporing og konsistens. Global anerkendelse hjælper med at vinde flere kontrakter. Mange partnere kræver denne certificering, før de starter arbejdet.
Hjælp til lovgivningsmæssig dokumentation
Regulatoriske indberetninger kræver korrekte registreringer. NOBLE hjælper med DHF-filer og Device Master Records. Deres team ved, hvad regulatorer kigger efter. Denne support fremskynder din indsendelse.
Ekspertise inden for metal- og plastforarbejdning
CNC-bearbejdning og sprøjtestøbning
NOBLE arbejder med både metaller og plast. CNC-bearbejdning giver snævre tolerancer for prototyper. Sprøjtestøbning fremstiller stabile dele i store antal. At have begge færdigheder betyder ærlig rådgivning om, hvilken proces der passer bedst.
Pladefremstilling og Efterbehandling
Pladebearbejdning giver styrke og EMI-afskærmning til huse til medicinske AI-enheder. Svejsning skaber stærke samlinger. Efterbehandling som anodisering tilføjer sejhed.
Integrerede Supply Chain-løsninger
NOBLE styrer forsyningskæder for at forhindre forsinkelser. De indkøber materialer og koordinerer underleverandører. Denne metode holder din tidslinje på sporet.
At bygge et succesfuldt kabinet til medicinsk AI-udstyr betyder at følge en klar vej. Start med dine krav. Vælg dine materialer. Vælg din fremstillingsproces. Optimer dit produktionsdesign. Håndter overholdelse af lovgivningen. Administrer dine omkostninger omhyggeligt. Hvert trin bygger videre på det foregående. Kabinettets kant kræver særlig opmærksomhed under designgennemgangen. At træffe disse beslutninger rigtigt kræver en afbalancering af teknisk ydeevne med medicinske standarder og budgetgrænser. Denne balance bliver lettere, når du engagerer en erfaren produktionspartner tidligt. Dette partnerskab forhindrer dyre redesigns og fremskynder markedsadgangen. Evaluer dine specifikke behov til medicinsk AI-udstyr i forhold til vejledningen i denne vejledning. Kontakt derefter NOBLEs ingeniørteam for personlig vejledning i kabinetproduktion.
Ofte stillede spørgsmål om boliger til medicinsk AI-enheder
Hvordan vælger jeg mellem plastik og metal til kabinettet til min medicinske AI-enhed?
Tænk over, hvordan enheden skal bruges hver dag. Plastik er lettere og billigere, når man laver mange enheder. Metaller blokerer elektromagnetisk interferens på egen hånd og tåler bedre stærke rengøringsmidler. Aluminium er et godt mellemvalg, fordi det håndterer varme godt. Vælg materialet baseret på, hvordan du vil sterilisere det, og om det skal være bærbart.
Hvad indebærer ISO 10993-testning egentlig?
Denne standard kontrollerer, hvordan materialer reagerer med levende væv. Laboratoriet tester for celleskader, allergiske reaktioner og irritation. Enheder, der kun berører huden, kræver færre tests end dem, der placeres inde i kroppen. Din materialeleverandør bør give dig sikkerhedsdata. Gem disse dokumenter til din senere indsendelse til myndighederne.
Kan jeg bruge standardplast til kabinettet til medicinsk AI-enhed?
Standardplastik nedbrydes ofte, når den udsættes for hospitalsrengøringsmidler. Blegemiddel og brintoverilte kan revne eller misfarve dem over tid. Medicinsk polymer har særlige tilsætningsstoffer, der modstår disse kemikalier. Hvis din enhed skal autoklaveres, skal du i stedet bruge højtemperaturplastik som PSU eller PEI.
Hvor meget koster sprøjtestøbningsværktøj?
En produktionsform koster normalt mellem 10,000 og 100,000 dollars. Prisen afhænger af, hvor mange hulrum den har, og hvor kompleks formen er. Denne omkostning spreder sig på tværs af alle de dele, du fremstiller. Når du producerer store mængder, falder prisen pr. del meget. For små partier under 1,000 enheder giver CNC-bearbejdning ofte bedre økonomisk mening.
Hvad er den hurtigste måde at få fat i prototypehuse?
3D-printning kan fremstille dele inden for timer eller dage. CNC-bearbejdning giver dig fungerende huse med præcise målinger på cirka en uge. Begge metoder springer formfremstillingstrinnet helt over. Brug disse tilgange til at teste dit design, før du bruger penge på produktionsværktøj.
Hvordan forhindrer jeg elektromagnetisk interferens uden at tilføje vægt?
Ledende belægninger på plastikhuse giver dig en lyskilde. Sølv-, nikkel- eller kobbermaling blokerer signaler godt mellem 10 MHz og 1 GHz. Pas på samlinger og stikporte – de lader interferens slippe ud. Et godt pakningsdesign forsegler disse huller effektivt.
Hvad forårsager vridning i sprøjtestøbte huse?
Ujævn afkøling forårsager vridning. Tynde sektioner afkøles hurtigere end tykke, hvilket skaber indre spændinger. Hold vægtykkelsen den samme i hele dit design, normalt mellem 1 og 5 mm. Brug ribber for at øge stivheden i stedet for at gøre væggene tykkere. Husets kant skal placeres omhyggeligt, så den fyldes helt uden luft i huset.
Hvornår skal jeg inddrage en produktionspartner i mit projekt?
Indfør dem i designfasen, ikke bagefter. Tidlige DFM-gennemgange opdager problemer, før du laver forme. En partner med ekspertise i både metal og plast giver dig ærlig materialerådgivning. Denne tilgang forhindrer dyre redesigns og fremskynder din tidslinje for indsendelse af regulatoriske ansøgninger.







