
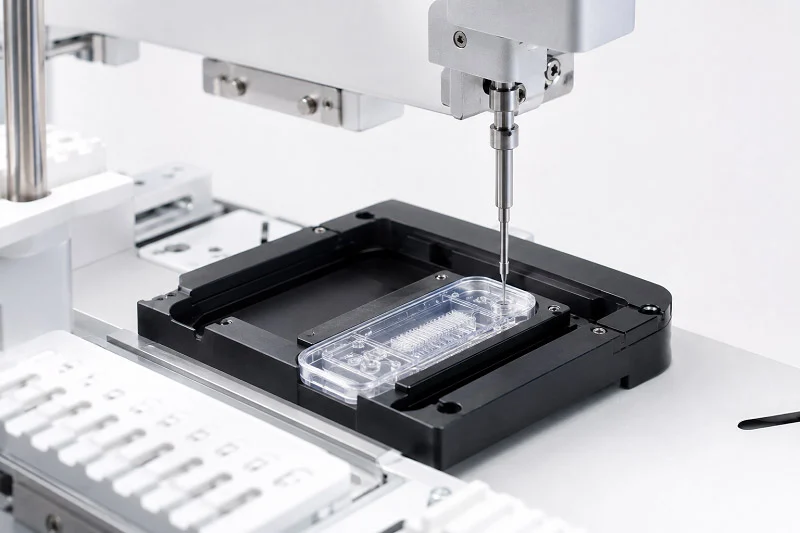
Ethvert mikrofluidisk eksperiment står over for det samme problem: at forbinde en sart chip til udstyr i den virkelige verden. En specialfremstillet mikrofluidisk chipfixtur løser dette problem med chip-til-verden-grænsefladen. Den holder din enhed sikkert fast, samtidig med at den giver lækagefri adgang til væsken. Succes afhænger af fire nøgledele: kravanalyse, designteknik, materialevidenskab samt fremstilling og samling.
Skader lækager, forkert justering eller dødvolumen dit mikrofluidiske arbejde? Denne praktiske guide tackler disse udfordringer for både forskningsprototyper og produktionssystemer. Vi vil se på hver del med teknisk fokuseret rådgivning til din mikrofluidiske opsætning. Virksomheder som NOBLE tilbyder produktionsfærdigheder til prototyping og produktion af mikrofluidiske chipfixturer. Deres præcisionsbearbejdning understøtter dine mikrofluidiske chips fra idé til implementering. Lad os starte.
Mikrofluidisk chipfixtur Krav
Før du åbner CAD-software eller køber materialer, skal du vide præcis, hvad din chip har brug for. Fikseringen skal passe til chippens materiale – PDMS, glas eller termoplast – og matche, hvordan materialet er fremstillet. En PDMS-chip, der er bundet til glas, fungerer anderledes i størrelse og form end en støbt termoplastdel. Kendskab til denne historik hjælper dig med at undgå dyre redesign senere.
Din mikrofluidiske chipfikstur udfører to opgaver. For det første justerer den chiplagene under binding. For det andet holder den den færdige enhed fast til væskeforbindelser. Begge opgaver kræver samme nøjagtighedsniveau. Start med at indsamle dit chipdatablad, CAD-filer og eventuelle fabrikationsnotater. Denne liste bliver dit designgrundlag.
Analyse af chipdimensioner og geometri
Måling af kritiske tolerancer
Størrelserne på chips ændrer sig mere, end de fleste forskere forventer. Blød litografi forårsager krympning, når PDMS hærder. Glasætsning skaber dybdeforskelle på tværs af funktioner. Mål dine rigtige chips, ikke kun CAD-numrene. Brug et kalibreret mikroskop eller en koordinatmålemaskine til dette trin.
Standardstørrelsestolerancen for mikrofluidiske chipfiksturer når 10 μm eller mindre. For at opnå dette kræves værktøj i et temperaturkontrolleret rum, der holdes ved ±0.1 °C. Alene varmeændringer kan presse dig ud over acceptable grænser. Hvis dit laboratorium mangler denne opsætning, skal du inkludere det i din toleranceplan. NOBLEs ingeniørfærdigheder hjælper med at studere chipstørrelser og vælge de rigtige forbindelser til din mikrofluidiske chipfikstur.
Identifikation af havneplaceringer og stigning
Portplaceringen bestemmer, hvor din mikrofluidiske chipfikstur skal røre chippen. Mål center-til-center-afstanden mellem nærliggende porte – denne afstand styrer dit manifolddesign. Notér også portdiameter og -dybde. En port, der sidder under chippens overflade, kræver en anden tætningsmetode end en port på niveau med toppen.
Registrer disse tal i en tabel. Inkluder tolerancer for hver måling. Når du designer mikrofluidchipfiksturen, bruger hvert hul og hver kanal disse tal. Små fejl her vokser gennem hele samlingen.
Bestemmelse af behov for fluidiske grænseflader
Valg af stiktyper (Luer, Ferrule osv.)
Dit valg af tilslutningsstik afhænger af arbejdstryk og slangepræferencer. Tabellen nedenfor viser almindelige muligheder:
| Connector Type | Trykvurdering | Yderligere kontekst |
| Kapillarrørgrænseflade | Op til 1000 psi (70 bar) | Lavet til højtryksvæskekromatografi; egnet til krævende mikrofluidiske anvendelser |
| Luer-fitting (ifølge ISO-specifikation) | 43.5 kPa (300 psi) | Testet i henhold til ISO 80369-7 ved korrekt opsætning |
| Luer med modhageadapter | Kan være lavere end 43.5 psi | Arbejdstrykket afhænger af blandingen af modhager/slange med bløde elastomerslanger |
Tilpas stikket til dit eksperiments reelle trykbehov. Overspecificering øger omkostningerne. Underspecificering forårsager lækager.
Beregning af dødvolumenbegrænsninger
Dødvolumen – væsken, der sidder fast mellem din chip og dine slanger – fortynder prøverne og udvider toppe. For komplekse testprotokoller er dette meget vigtigt. Reducer dødvolumen ved at holde væskebanerne korte og de indre diametre små. Beregn volumenet af hver kanalsektion i din fikstur. Læg disse værdier sammen. Sammenlign totalen med din analyses grænse for prøvespredning.
Vurdering af applikationsspecifikke begrænsninger
Temperatur- og trykområder
Din fikstur skal kunne håndtere dine eksperimentelle forhold. Hvis du kører reaktioner ved høje temperaturer, skal mikrofluidchip-fiksturmaterialet matche din chip's varmeudvidelse. Ellers svigter tætningen, når temperaturen stiger. Ligeledes slider trykcyklusser materialerne over tid. Skriv dit maksimale arbejdstryk og temperatur ned, før du vælger materialer.
Optisk adgang til billeddannelse og detektion
Mange mikrofluidiske eksperimenter kræver mikroskoper. Din mikrofluidiske chip-fikstur må ikke blokere lysvejen. Planlæg vinduer eller ryd sektioner tidligt i designet. En metalfikstur med en udskåret åbning fungerer godt til transmitteret lys. Til fluorescensdetektion skal du overveje din linses arbejdsafstand. Fiksturens tykkelse påvirker direkte denne indstilling.
Designprincipper for brugerdefinerede mikrofluidiske enheder
Din designfase skal håndtere to opgaver på én gang. Den skal understøtte chippens fremstillingsproces – som f.eks. at justere lagene under PDMS-glasbinding – og den skal fungere godt under virkelige eksperimenter. En mikrofluidisk chipfikstur, der fejler på begge punkter, vil forårsage problemer. NOBLE tilbyder designgennemgang og optimeringstjenester til mikrofluidiske chipfiksturer for at hjælpe dig med at opdage disse problemer tidligt. Nøglen er at designe til jævnt tryk under binding og at undgå funktioner, der er svære at bearbejde eller støbe.
CAD-modellering og toleranceopbygning
Toleranceopbygning påvirker alle dele af din mikrofluidiske opsætning. Små fejl i chipdimensioner akkumuleres. En PDMS-chip, der krymper med 1% under hærdning, kan muligvis stadig passe i en lomme lavet til normal størrelse. Men den samme forskydning på 1% plus en 0.2 mm portforskydning kan forårsage en lækage. Kør en toleranceopbygningsanalyse tidligt. Dette kontrollerer hver dimension lag for lag.
Hos Ascential kombinerer vi DFM-analyse, toleranceopgørelser og procesudvikling med produktdesign. Resultatet er instrumenter, der sikrer nøjagtighed, gennemløbshastighed og pålidelighed fra prototype til klinisk og kommerciel produktion.
En chip, der fungerer godt i test af små batcher, kan stadig fejle under masseproduktion på grund af: variationer i bindinger, inkonsistens i materialebatcher, slid på formen over tid, opstabling af samlingstolerancer, ustabilitet i overfladebehandling og termisk deformation efter opbevaring eller transport.
Disse citater viser, hvorfor tolerance er vigtig. Dit design skal tage højde for variationer i den virkelige verden, ikke kun perfekte CAD-tal.
Design til Press-Fit vs. Slip-Fit
Press-fit holder chippen tæt. Det fungerer, når dine chips dimensioner er meget ensartede. Slip-fit giver plads til, at chippen kan bevæge sig. Det fungerer bedre, når chipstørrelserne varierer. De fleste mikrofluidiske fiksturer bruger en slip-fit med et lille mellemrum. En frigang på 0.1 mm til 0.2 mm på hver side lader chippen sidde uden stress. Justeringsfunktioner styrer den derefter på plads.
Regnskab for materialets termiske udvidelse
Forskellige materialer udvider sig med forskellig hastighed. PDMS udvider sig mere end glas. Aluminium udvider sig mere end PEEK. Hvis din fikstur og chip udvider sig med forskellig hastighed, kan forseglingen brydes, når temperaturen ændrer sig. Beregn den termiske udvidelse for dit temperaturområde. Sørg for, at spånlommen og tætningsfladerne forbliver justeret ved både lave og høje temperaturer.
Implementering af justeringsfunktioner
Justeringsfunktioner sikrer, at din chip sidder det rigtige sted hver gang. Uden dem ændrer portjusteringen sig med hver opsætning. Dette forårsager lækager og inkonsistente resultater.
Brug af dyvelstifter og justeringshuller
Dyvelstifter giver et fast referencepunkt. Placer to stifter på den ene kant af spånlommen. Spånen rører begge stifter, når du indsætter den. En justeringsrille på den modsatte kant lader spånen udvide sig uden at bule. Denne opsætning centrerer spånen over portene, hver gang du bruger fiksturen.
Oprettelse af en chip-rede eller lomme
Spånreden er en forsænket lomme, der matcher spånformen. Bearbejd den lidt dybere end spåntykkelsen. Dette beskytter spånkanterne og holder den øverste overflade plan. En dybde på 0.5 mm til 1 mm under spånoverfladen fungerer godt. Lommevæggene styrer spånen på plads under samlingen.
Konstruktion af tætningsmekanismen
Det er tætningsmekanismen, der bestemmer, om dit design lykkes eller mislykkes. En dårlig tætning betyder lækager. En god tætning betyder pålidelige resultater.
Design af pakdåsedybder til O-ringe
Pakningens dybde styrer, hvor meget O-ringen komprimeres. For meget kompression, og O-ringen buler ind i dine mikrofluidiske kanaler. For lidt, og den vil ikke tætne. For en standard O-ring med et tværsnit på 1.78 mm giver en pakningdybde på 1.3 mm til 1.4 mm 20 % til 25 % kompression. Dette interval fungerer til de fleste applikationer. Test din pakningdybde med faktiske spåner, før du færdiggør designet.
Beregning af klemkraftfordeling
Jævnt tryk forhindrer lækager. Du skal bruge nok kraft til at komprimere O-ringene, men ikke så meget, at du revner spånen. Beregn den samlede klemkraft som summen af de kræfter, der er nødvendige for hver tætning. Fordel denne kraft på tværs af fiksturen ved hjælp af flere skruer. Placer skruer i nærheden af hver port for at holde klemtrykket ensartet.
Minimering af dødvolumen i designet
Dødvolumen er væske, der sætter sig fast mellem din chip og dine slanger. Det fortynder prøver og udvider toppe. Du kan reducere det med omhyggelige valg inden for mikrofluidik.
Start med en forsænket lomme. Fræs en lomme, der er 0.8 mm til 1.2 mm dyb, med en diameter, der matcher kanalens udløb inden for 0.05 mm. Dette skaber et indbygget overgangskammer, der fjerner det eksterne dødvolumengab. Tilføj radiale mikroriller fra midten af lommen til dens ydre kant. Lav dem 100 til 150 mikron brede og 50 til 80 mikron dybe. Placer 8 til 12 riller jævnt omkring midten. Dette lader væsken sprede sig over overfladen uden at øge strømningsmodstanden. Lim 3D-laget, så udløbet sidder plant i lommen. Hold den lodrette justering inden for 0.1 mm. Denne opsætning opnår et dødvolumen på mindre end 5 %.
Andre principper hjælper med mikrofluidiske chips. Tilpas slangens indvendige diameter til portdiameteren. Sørg for, at alle slanger sidder helt fast og er strammet. Brug dele med lavt dødvolumen. Design strømningsveje for at reducere det gennemstrømmede volumen inde i chippen.
Materialevalg til mikrofluidiske chipfiksturer
Det materiale, du vælger til din mikrofluidiske fixtur, bestemmer, hvor godt den håndterer dine tests. En fixtur, der fungerer med vand, kan nedbrydes med det samme med organiske opløsningsmidler. Det rigtige materiale bekæmper kemikalier, håndterer varmeændringer og vil ikke ridse din chip, når du sætter den i mange gange.
Evaluering af kemisk kompatibilitet
Modstandsdygtighed over for opløsningsmidler og syrer
Dine opløsningsmidler beskadiger armaturmaterialer lige så meget, som de beskadiger chipmaterialer. PDMS svulmer op i organiske opløsningsmidler, men dit armatur kan også nedbrydes. Kontroller alle kemikalier, der berører dit armatur, før du vælger et materiale.
Her er en hurtig guide til almindelige fiksturpolymerer:
| Materiale | opløsningsmiddel | Kompatibilitet |
| PEEK | Acetone | Modstandsdygtig (R) |
| PEEK | Regiavand | Ikke resistent (N) |
| PEEK | ethanol | Modstandsdygtig (R) |
| PEEK | Saltsyre | Modstandsdygtig (R) |
| PTFE | Regiavand | Modstandsdygtig (R) |
| PTFE | chloroform | Modstandsdygtig (R) |
| PTFE | Dimethylsulfoxid (DMSO) | Modstandsdygtig (R) |
| Akryl (PMMA) | Acetone | Ikke resistent (N) |
| Akryl (PMMA) | Ethylacetat | Ikke resistent (N) |
| Akryl (PMMA) | Metanol (100%) | Ikke resistent (N) |
PEEK fungerer godt med de fleste almindelige opløsningsmidler. PTFE går længere og bekæmper næsten alt, selv kongevand. Akryl fungerer til vandbaserede væsker, men revner eller opløses i mange organiske væsker. Match dit materiale med de faktiske opløsningsmidler, du bruger, ikke et vagt løfte om "god kemisk resistens".
Undgå udvaskelige og ekstraherbare stoffer
Kemisk resistens er ikke det eneste, man skal tænke på. Nogle materialer frigiver forbindelser i din væske over tid. Disse udvaskningsstoffer ødelægger følsomme tests og dræber cellekulturer på mikrofluidiske chips. PTFE og PEEK er kendt for lav frigivelse af forbindelser. Akryl kan frigive monomerer, især når det er nyt. Hvis din test bruger levende celler eller sporanalyse, skal du vælge et materiale med en dokumenteret lav udvaskningshistorik.
Overvejelse af termiske og mekaniske egenskaber
Matchende termisk udvidelseskoefficient (CTE)
Din fikstur og chip udvider sig med forskellig hastighed, når temperaturen ændrer sig. En glaschip med en mikrofluidisk chipfikstur af aluminium skaber spænding ved tætningen under opvarmning i mange mikrofluidiske systemer. Beregn udvidelsesforskellen på tværs af dit arbejdstemperaturområde. For tests, der går mellem stuetemperatur og 60 °C, kan forskellen forskyde porte med snesevis af mikrometer. Denne forskydning ødelægger tætninger og skæver forbindelserne.
Balancering mellem stivhed og sprødhed
En stiv fikstur har snævre tolerancer. Men for meget stivhed kan revne en skrøbelig glassplit, når du strammer skruer. Polymerer bøjer lidt og optager ujævnt tryk. Metaller bevarer deres form, men overfører kraft direkte. Overvej at tilføje et blødt pakningslag mellem en mikrofluidisk metalchipfikstur og en sprød spån. Dette spreder klemkraften og forhindrer spændingsrevner.
Valg af metaller vs. polymerer
Hvornår skal man bruge aluminium eller rustfrit stål
Aluminium er fremragende til prototypemanifolds. Det bearbejdes hurtigt, vejer lidt og kan anodiseres for at få en hårdere overflade. Det gør det perfekt til hurtige designcyklusser, hvor man ofte tester og redesigner. Rustfrit stål er bedst til gevindfittings, slidflader og dele, der skal rengøres gentagne gange. Disse hårde rengøringscyklusser vil slide anodiseret aluminium ned over tid.
Hvornår skal man bruge PEEK, PTFE eller akryl
PEEK giver den bedste blanding af styrke og kemisk resistens til polymerfiksturer. Det bearbejdes godt og har snævre tolerancer. PTFE tilbyder den højeste kemiske kompatibilitet, men føles blødt og kan bøjes under klemmetryk. Akryl er billigt og gennemsigtigt, men du skal kontrollere opløsningsmiddelkompatibiliteten før brug.
NOBLE tilbyder materialehjælp til at matche fiksturmaterialer til dine specifikke opløsningsmidler og arbejdsforhold. Deres ingeniører ser på din applikation og foreslår det rigtige metal eller polymer for pålidelig og lækagefri ydeevne i din mikrofluidiske opsætning.
Fremstillingsmetoder til mikrofluidiske chipfiksturer
Når du vælger en måde at fremstille din mikrofluidiske chipfikstur på, skal du vælge mellem hastighed og præcision. CNC-bearbejdning giver dig meget snævre grænser og glatte overflader. 3D-printning giver dig en del på få timer for færre penge. Valget afhænger af, hvor du er i udviklingen. For tidlige versioner af mikrofluidiske chips sparer 3D-printning tid og penge. For færdige mikrofluidiske chipfiksturer, der skal forsegle godt, er CNC-bearbejdning det sædvanlige valg. Mange teams bruger begge metoder. Den måde, du fremstiller fiksturen på, påvirker, hvilke materialer du kan bruge, hvor glat overfladen er, og hvor lang tid det tager. De fremstillingsmetoder, du vælger, påvirker også omkostningerne og hvor nemt det er at lave mere. Lad os se på hver metode.
CNC Machining til høj præcision
CNC-bearbejdning fjerner materiale fra en solid blok ved hjælp af computerstyrede værktøjer. Denne metode giver dig den bedste nøjagtighed og overfladefinish. Hvis din fikstur skal tætne mod O-ringe eller holde vigtige størrelser, er CNC-bearbejdning det rigtige valg. NOBLEs præcisionsbearbejdningstjenester kan fremstille din mikrofluidiske chipfikstur med de snævre grænser, der er nødvendige for god ydeevne.
Opnåelse af snævre tolerancer i metal
Metalfiksturer kræver de strengeste grænser. For mikrofluidiske porte og tætningsflader forårsager selv små fejl lækager. Mikro-CNC-bearbejdning holder ofte en størrelsesnøjagtighed inden for ±0.0005 tommer (±0.0127 mm). Dette præcisionsniveau påvirker direkte, hvor godt din fikstur tætner. For endnu mindre funktioner kan mikro-CNC-boring nå grænser på ±1 mikron. Disse tal stammer fra reel produktionserfaring. Når du bearbejder i aluminium eller rustfrit stål, får du de samme resultater hver gang. Den mikrofluidiske chipfikstur holder sin form gennem mange monteringscyklusser.
Bearbejdning af komplekse geometrier i plast
Plastikbeslag er lettere og nogle gange billigere end metalbeslag. Men bearbejdning af plast kræver andre hastigheder og tilspændingshastigheder. Varme er hovedproblemet. Plast smelter, hvis værktøjet kører for hurtigt. Med de rigtige indstillinger skaber CNC-bearbejdning rene detaljer i PEEK, akryl og polycarbonat. De samme nøjagtighedsstandarder gælder. Du kan også holde ±0.0005 tommer i plast.
3D-printning til Hurtig prototyping
3D-printning bygger dele lag for lag. Denne metode er hurtig og billig til tidligt designarbejde. Du kan teste en fikstur, finde problemer og printe en ny version samme dag. Men printede dele har begrænsninger. Overfladefinishen er mere ru end maskinbearbejdede dele. Laglinjer kan skabe lækageveje. Printede dele fungerer bedst til at kontrollere pasform og funktion, ikke til endelig brug under tryk. NOBLE tilbyder også 3D-printningstjenester til hurtig prototyping.
Stereolitografi (SLA) for detaljer
SLA bruger en laser til at hærde flydende harpiks til fast plast. Laghøjden kan være så lille som 25 mikron. Dette giver dig glatte overflader og fine detaljer. SLA er god til mikrofluidiske chipfiksturer med små funktioner og komplekse former. Men harpiksen er sprød. Den kan revne under klemmetryk. Brug kun SLA-dele til visuelle kontroller og lavtrykstestning.
Fused Deposition Modeling (FDM) til koncepttestning
FDM smelter plastfilament og lægger det ned i lag. Det er den billigste og hurtigste 3D-printmetode. FDM-dele er stærke nok til håndtering og samlingskontrol. Men overfladen er ru, og laglinjer skaber lækagebaner. FDM fungerer godt til at teste den overordnede form af din mikrofluidiske chipfikstur. Brug det ikke til trykprøvninger.
Overfladebehandling og efterbehandling
Overfladefinishen på din armatur bestemmer, hvor godt den tætner. For O-ringskontaktflader skal du bruge en finish på 32 RMS eller bedre. Både maskinbearbejdede og trykte dele kan forbedres med ekstra trin.
Polering for optisk klarhed
Hvis dit mikrofluidiske eksperiment kræver et klart udsyn til chippen, skal fiksturmaterialet være gennemsigtigt. Akryl og polycarbonat er almindelige valg. To metoder giver dig optisk klarhed.
| Teknik | Nøglefunktioner | Anvendelsesområde | Optisk klarhed |
| Flammepolering | Bruger varme til at genoprette overfladelaget | Kun ydre kanter og overflader | Ligesom glas, klart, passerer 93%+ lys igennem |
| Damppolering | Bruger opløsningsmiddeldampe til at glatte overflader | Interne kanaler og komplekse hulrum | Klar på indvendige overflader, meget lidt lysspredning |
Damppolering er især nyttig til mikrofluidiske eksperimenter. Den når interne kanaler, som flammepolering ikke kan røre.
Påføring af belægninger til friktionsreduktion
Belægninger gør, at din mikrofluidiske chipfikstur holder længere. Hårdanodisering på aluminium giver en slidstærk overflade. PTFE-belægninger reducerer friktion og forbedrer kemisk resistens. For rustfrit stål fjerner elektropolering overfladetoppe og skaber en glat finish. Disse behandlinger hjælper din fikstur med at overleve gentagen brug uden at klæbe eller ruste.
Samling, testning og validering af fixturen
Integrering af fluidiske komponenter
Installation af fittings og slanger
At få forbindelserne rigtige starter, før du rører ved mikrofluidchip-fiksturen. Grænsefladen mellem makroskalapumper og mikroskalakanaler kræver omhyggelig opmærksomhed. Vælg stik og pumper, der fungerer sammen som et system. Dette skaber en robust forbindelse, der holder flowhastigheder og tryk stabile under dine mikrofluidiske eksperimenter.
Korrekt priming forhindrer luftbobler i at trænge ind i din chip. Luftlommer forstyrrer flowet og ødelægger resultaterne. Følg disse trin for rene forbindelser:
- Fyld sprøjten og slangen med væske, før du tilslutter noget.
- Fyld slangen helt op igen for at fjerne den indespærrede luft.
- Tilslut slangen til chipporten, mens en lille mængde væske spildes ud. Dette sikrer en luftfri forbindelse.
Denne teknik kræver øvelse, men giver pote i form af konsistente data. En boble fanget i grænsefladen kan blokere et helt kanalnetværk.
Montering af den mikrofluidiske chip
Placer forsigtigt chippen i redelommen. Justeringsstifterne styrer den på plads. Tryk jævnt ned over overfladen. Spænd skruerne i et stjernemønster, ligesom hjulmøtrikker på et bilhjul. Dette fordeler klemkraften jævnt og forhindrer spændingsrevner.
Start med et let tryk på alle skruer. Gå derefter tilbage og spænd hver enkelt i små trin. Kontroller, at spånen sidder fladt og ikke vipper. En vippende spån betyder ujævnt tryk og en sandsynlig lækagebane.
Udførelse af lækagetest og trykkontrol
Opsætning af testriggen
Din testrigg skal efterligne virkelige eksperimentelle forhold. Tilslut den samlede armatur til din trykkilde. Brug de samme slanger og fittings, som du planlægger til faktiske kørsler. Start med lavt tryk, og hold øje med bobler eller dryp.
I en lækagetest af PDMS-baserede mikrofluidiske chips bundet til SiO2/GaAs-substrater, påførte forskerne stigende tryk på systemet. Det eksperimentelle opsætnings maksimale tilgængelige tryk nåede 8.5 bar (8500 mbar). Ved denne trykgrænse forblev chipsene intakte uden lækage ved den bundne grænseflade. Dette bekræftede lækagefri ydeevne op til dette trykniveau.
Din mikrofluidiske chipfikstur bør kunne klare en lignende kontrol. Test ved dit maksimale arbejdstryk, ikke kun dit typiske driftsområde.
Identificering og reparation af lækagepunkter
Lækager opstår på forudsigelige steder. O-ringekstrudering sker, når pakningens dybde er for lav. Gummiet klemmer ud under tryk. Gevindafskrabning sker, når du overspænder fittings. Begge problemer har enkle løsninger.
Ved problemer med O-ringene skal du kontrollere pakningens dybde i forhold til dine designspecifikationer. Ved afisolerede gevind skal du udskifte fittingen og bruge en momentnøgle næste gang. Dokumenter alle lækager og deres løsning. Denne registrering hjælper dig med at forbedre fremtidige designs.
Validering af ydeevne og repeterbarhed
Test for justeringskonsistens
Monter og afmonter chippen flere gange. Efter hver cyklus skal du kontrollere, at portene flugter korrekt. Brug et mikroskop til at bekræfte justeringen. Mål de samme portpositioner hver gang. Konsistente resultater betyder, at dine justeringsfunktioner fungerer korrekt.
Kør denne test med flere chips fra samme batch. Variationer fra chip til chip bør ikke ændre justeringen. Hvis det sker, kan din lommetolerance være for stram eller for løs.
Verifikation af væskestrømningshastigheder
Verifikation af flowhastighed bekræfter, at din armatur ikke begrænser eller ændrer væskebevægelsen. Pump et kendt volumen gennem systemet ved et indstillet tryk. Mål outputvolumen og -tiden. Sammenlign disse tal med din forventede flowhastighed.
Gentag denne test over flere dage og temperaturer. Dette opdager problemer, der først opstår efter termisk cykling eller længerevarende brug. For komplekse analyseprotokoller betyder ensartede flowhastigheder endnu mere. Små variationer forværres over lange eksperimenter.
Dokumentér alle testresultater. Inkluder billeder af lækagepunkter, trykaflæsninger og flowmålinger. Denne dokumentation understøtter kvalitetssikring og vejleder fremtidige designiterationer. NOBLE kan hjælpe med samling og validering af din mikrofluidiske chipfixtur for at sikre pålidelighed, før du skalerer produktionen op.
Samarbejde med NOBLE for Fremstilling af mikrofluidiske chipfixturer

At bygge en pålidelig mikrofluidisk chipfixtur kræver mere end at skære en metalblok. Du har brug for intelligent teknik, materialekendskab og kvalitetssystemer, du kan stole på. NOBLE samler alt dette ét sted. Deres team arbejder med mange fixturmaterialer – aluminium, rustfrit stål, PEEK, PTFE og akryl – så du får ærlig rådgivning til dine specifikke behov.
Fuld service fra design til montering
Teknisk support til fixturoptimering
NOBLE gør mere end maskindele. Deres ingeniører kontrollerer dit design, før produktionen starter. De ser efter toleranceproblemer, tætningsproblemer og produktionsproblemer, der kan forårsage fejl senere. Denne designgennemgang opdager små fejl tidligt, når de er billige at reparere. Materialerådgivning er også en del af servicen. Hvis du ikke er sikker på, om PEEK eller rustfrit stål fungerer med dit opløsningsmiddel, hjælper deres team dig med at vælge baseret på dine faktiske arbejdsforhold.
Monteringshjælp rækker ud over bearbejdningsgulvet. NOBLE kan tilføje fittings, montere spåner og teste hele fiksturenheden. For forskerhold uden egne bearbejdningsværktøjer fjerner denne full-service-tilgang en stor hindring. Du sender dine chipspecifikationer og modtager en testet, brugsklar mikrofluidisk chipfikstur.
Præcisionsbearbejdning og efterbehandling
NOBLEs præcisionsbearbejdningstjenester håndterer både metal- og plastdele. Deres CNC-udstyr holder tolerancer inden for ±0.0005 tommer (±0.0127 mm) for kritiske tætningsflader. Overfladebehandling opfylder 32 RMS-kravet for O-ringskontaktområder. De tilbyder også efterbehandlingsmuligheder som anodisering af aluminium, PTFE-belægninger for at reducere friktion og elektropolering af rustfrit stål. Disse efterbehandlingstrin gør, at mikrofluidiske chipfiksturer holder længere og fungerer bedre under gentagne monteringscyklusser.
Certificeringer og kvalitetssikring
ISO 9001:2015 Certificerede processer
ISO 9001:2015-certificering betyder, at NOBLE følger dokumenterede kvalitetsstyringsprocedurer. Hvert armatur gennemgår kontrollerede trin for indkøb, produktion og inspektion. Denne standard sikrer ensartethed på tværs af batcher. Når du bestiller ti mikrofluidiske chip-armaturer eller hundrede, opfylder hver enkelt de samme specifikationer.
ISO 13485:2016 Overholdelse af standarder for medicinsk udstyr
For mikrofluidiske chips, der anvendes i diagnostiske eller kliniske applikationer, er overholdelse af ISO 13485:2016 vigtig. Denne standard sætter strengere regler for fremstilling af medicinsk udstyr. Tabellen nedenfor viser de vigtigste krav og hvordan de gælder for produktion af fixturer:
| Kravområde | Nøglekrav i henhold til ISO 13485:2016 til fremstilling af inventar |
| Design & Udvikling | Verifikation af, at udstyret fungerer som defineret i designinput; validering på repræsentativt udstyr |
| Indkøb | Leverandørudvælgelse baseret på evne til at opfylde krav; regelmæssig præstationsvurdering |
| Identifikation og sporbarhed | Unik produktidentitet i alle faser; dokumenterede procedurer for at opretholde sporbarhed |
| Korrigerende og forebyggende handlinger (CAPA) | Analyse af processer til identifikation af kilder til afvigelser; handlinger til at forhindre gentagelse |
Procesvalidering er en anden vigtig del. Hvis et fremstillingstrin ikke kan kontrolleres fuldt ud gennem inspektion alene, validerer NOBLE det før produktion. Dette inkluderer installationskvalificering (IQ), operationel kvalificering (OQ) og ydeevnekvalificering (PQ) for udstyr. Personaleuddannelse og dokumentationsprocedurer understøtter disse validerede processer. Revalideringskriterier defineres under ændringskontrol, så enhver procesændring udløser en ny gennemgang.
Hvorfor vælge NOBLE til dit mikrofluidikprojekt
Strømlining af forsyningskæden
At arbejde med én partner forenkler hele dit projekt. NOBLE håndterer designgennemgang, materialeindkøb, bearbejdning, færdiggørelse og montering. Du undgår at koordinere flere leverandører og styre kvalitet på tværs af forskellige leverandører. Denne strømlinede tilgang forkorter leveringstider og reducerer kommunikationsfejl. For virksomheder, der skalerer fra prototype til produktion, gør det overgangen mere gnidningsløs at have én ansvarlig partner.
Sikring af funktionelle inventar af høj kvalitet
Kvalitetssikring hos NOBLE går ud over certificeringer. Hvert armatur gennemgår inspektion før forsendelse. Dimensionskontroller verificerer kritiske funktioner. Overflademålinger bekræfter, at tætningsflader opfylder specifikationerne. Funktionstest opdager problemer, som dimensionsinspektionen måske overser. Denne sans for detaljer betyder, at dine mikrofluidiske eksperimenter kører pålideligt fra første brug. Når din forskning afhænger af lækagefri forbindelser og præcis justering, er denne pålidelighed partnerskabet værd.
At bygge en god mikrofluidisk chipfikstur kræver mere end blot at skære dele. Det kræver omhyggelig planlægning i hvert trin – fra måling af chipstørrelser til test af den endelige opsætning. Hvert valg påvirker det næste. Det materiale, du vælger, ændrer, hvor godt det forsegler. Designet påvirker, hvor nemt det er at lave. Måden, du bygger det på, afgør, om dine eksperimenter fungerer godt.
Denne trinvise metode mindsker risikoen og gør udviklingen hurtigere. Du undgår dyre redesigns og irriterende lækager. Dine mikrofluidiske tests giver dig pålidelige og stabile data.
Processen kan virke svær, men du behøver ikke at lære hvert trin alene. Et samarbejde med NOBLE giver dig eksperthjælp til dine mikrofluidiske chips. Deres ingeniører håndterer designtjek, præcisionsbearbejdning og sammensætning. De hjælper med at få dine mikrofluidiske ideer til at fungere godt og hurtigt. Dette partnerskab giver dig mulighed for at fokusere på videnskab, ikke hardwareproblemer.
Ofte stillede spørgsmål om fremstilling af mikrofluidiske chipfixturer
Hvad forårsager de fleste lækager i mikrofluidiske chipfiksturer?
De fleste lækager sker, fordi tætningsfladerne er for ru, eller O-ringens riller har den forkerte dybde. En overfladefinish på 32 RMS eller bedre stopper lækageveje. Rillernes dybde bør presse O-ringene med 20 % til 25 % for at opnå en god tætning.
Hvordan vælger jeg mellem metal- og polymermaterialer til armaturer?
Vælg materiale baseret på dine opløsningsmidler og trykbehov. Aluminium bearbejdes hurtigt og er egnet til prototyper. PEEK modstår de fleste kemikalier. PTFE håndterer næsten alt undtagen bøjer under tryk. Akryl fungerer kun til vandbaserede mikrofluidiske tests.
Kan jeg 3D-printe en mikrofluidisk chipfikstur til trykprøvning?
Trykte dele bruges til at kontrollere pasform, ikke til trykprøvninger. Laglinjer skaber veje for lækager. SLA-harpiks bliver sprød, når den fastspændes. Brug CNC-bearbejdning til enhver beslag, der skal tætne mod O-ringe.
Hvilken overfladebehandling skal O-ringe have?
O-rings kontaktflader kræver 32 RMS eller bedre. Maskinbearbejdede dele opfylder normalt denne standard. Trykte dele kræver ekstra trin som damppolering for at udjævne laglinjerne, før de kan forsegles.
Hvor hårdt skal jeg stramme skruerne til mikrofluidchipfiksturen?
Spænd i et stjernemønster med små trin. Start let på alle skruer, og skru derefter gradvist mere på. Vær opmærksom på spånvibrationer, hvilket betyder ujævnt tryk. For meget kraft revner sprøde glassplitter.
Hvorfor passer min PDMS-chip ikke i lommen?
PDMS krymper, når det hærder. Blød litografi forårsager størrelsesændringer, der varierer mellem batcher. Mål rigtige mikrofluidiske chips, før du designer lommen. Tilføj 0.1 mm til 0.2 mm plads på hver side for glidende montering.
Hvilken dødvolumen skal jeg sigte efter?
Lavere er bedre for de fleste assays. Tilpas slangens indvendige diameter til portens diameter. Maskinér en forsænket lomme med radiale mikroriller for at fjerne udvendige mellemrum. Dette får dødvolumenet under 5 %.







