
Introduktion
Hvilke fremstillingsprocesser tænker man på, når det kommer til hurtig prototyping og produktion i lav volumen? I virkeligheden kan enhver proces anvendes – det hele handler om omkostninger og tid: hvilken mulighed giver mest valuta for pengene og er hurtigere?
I denne artikel vil jeg sammen med jer udforske de to processer – vakuumstøbning og 3D-printning – der er bedst egnede til hurtig prototyping og produktion i lav volumen.
Denne opdeling vil lære designteams følgende: Omkostningsstrukturerne for hver metode. Hastighed i den virkelige verden snarere end teoretiske påstande. – Materialemuligheder og deres begrænsninger. De vil også lære om geometrisk frihed versus replikationsnøjagtighed. Vigtigst af alt vil de lære volumentærsklen, hvor én proces klart overgår den anden. Intet marketingfnug. Bare praktisk vejledning til folk, der har brug for at sende produkter.
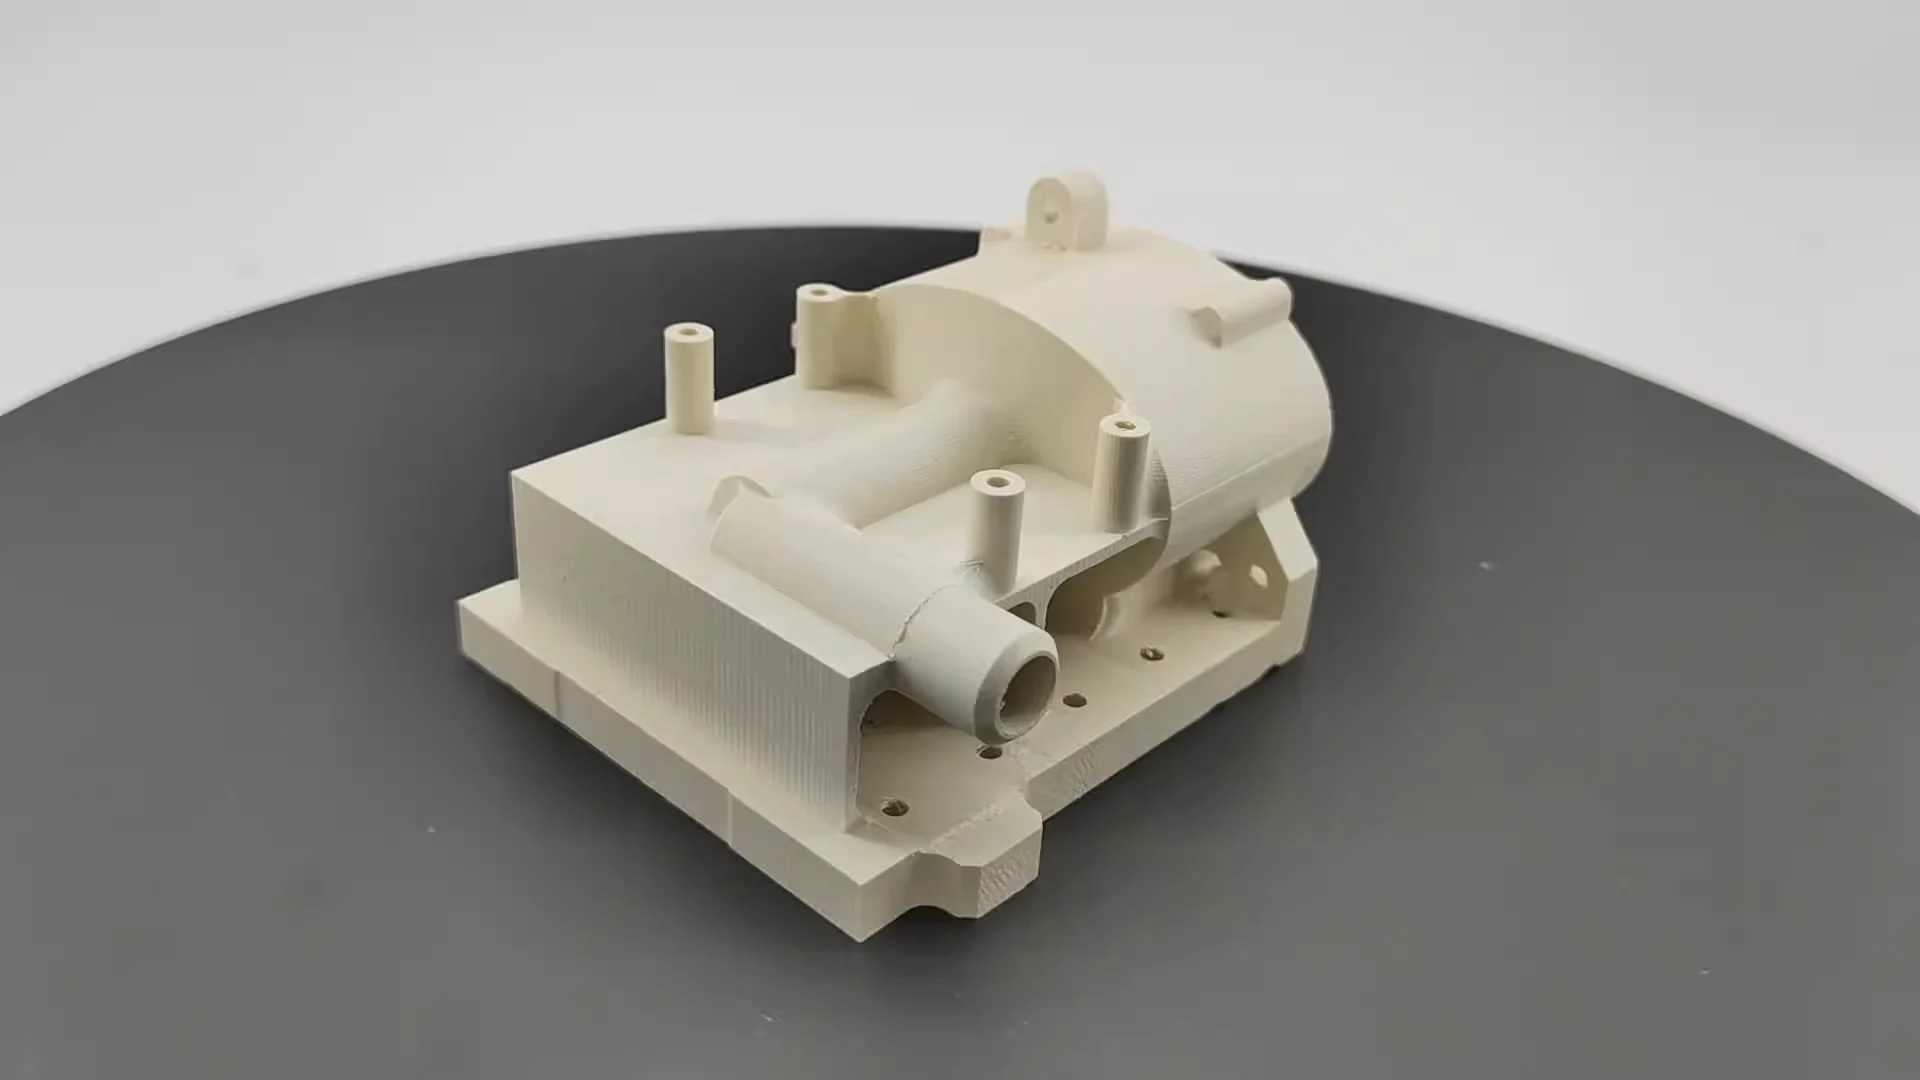
Hvad er vakuumstøbning?
Et hurtigt kig på vakuumstøbning. Processen har tre hovedtrin.
Først skaber ingeniøren en masterform, typisk ved hjælp af 3D-printning eller metalbearbejdning (jeg vil dække denne proces i en separat artikel). Denne ophænges derefter i en beholder, og flydende silikonegummi hældes omkring den. Derefter bruges et vakuumkammer til at fjerne alle luftbobler.
Når silikonen er hærdet, skæres silikoneblokken op, og masterformen fjernes. Tilbage er et fleksibelt hulrum med udsøgte detaljer, der matcher delens form.
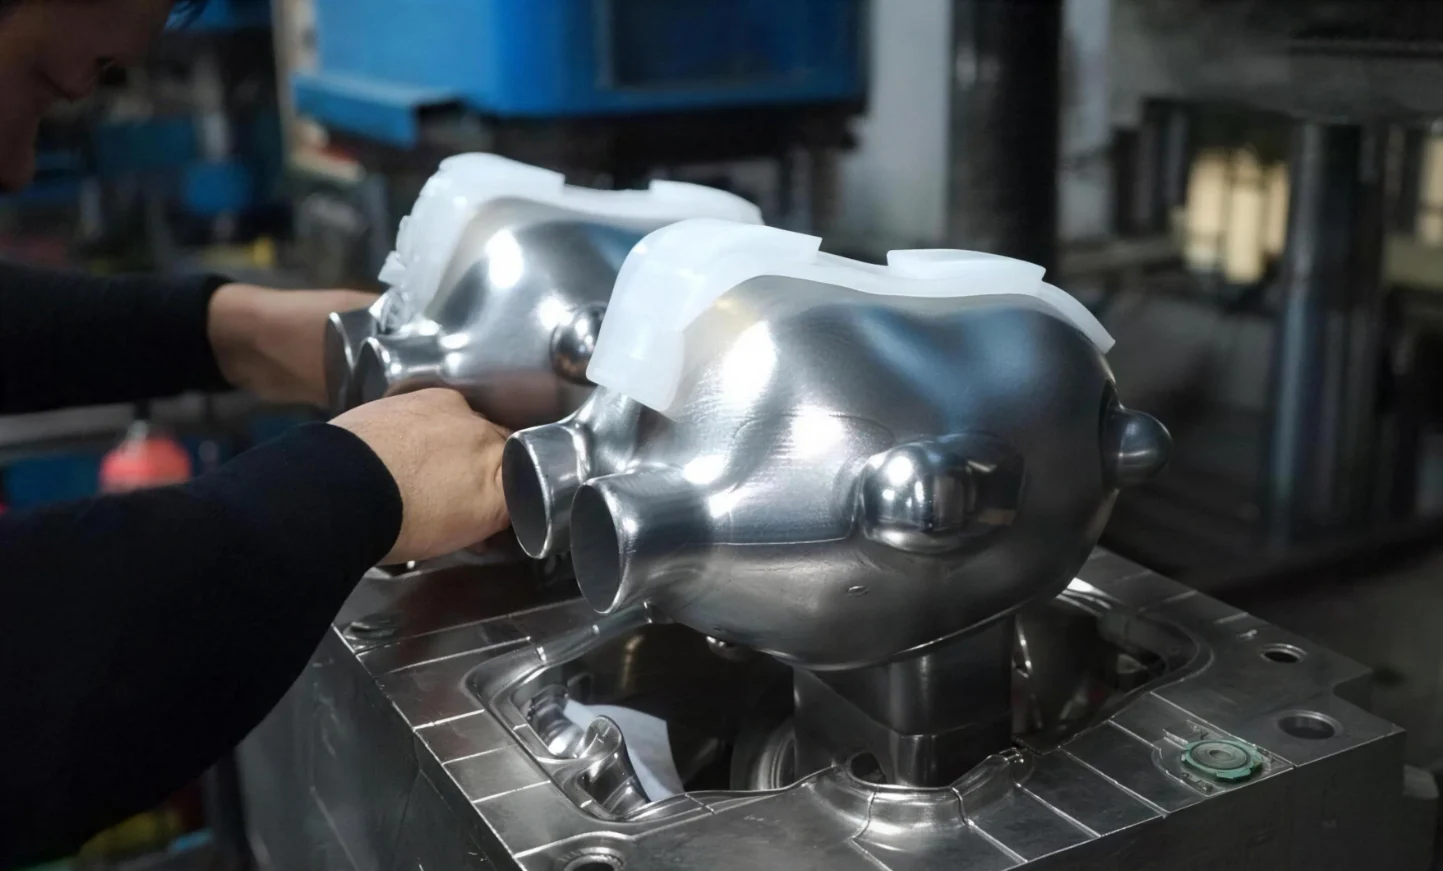
Derefter begynder selve støbningen. Operatøren blander polyurethanharpiksen og hælder den i silikoneformen. Vakuumsystemet aktiveres derefter igen. Da der ikke er nogen restluft, dannes der ingen hulrum eller små huller i overfladen. Harpiksen hærder ved lav temperatur. Efter 30 minutter til 2 timer fjernes formen. En robust plastdel er nu færdig.
Forskellige harpikser kan simulere egenskaberne af forskellige materialer:
- ABS-lignende harpikser bruges til at opnå høj stivhed og slagfasthed.
- Polypropylenlignende harpikser tilbyder kemisk resistens og fleksibilitet.
- Nylonlignende harpikser kombinerer slidstyrke og sejhed.
- Gummilignende harpikser er derimod velegnede til fremstilling af bløde greb eller tætningspakninger.
Hvad er 3D print?
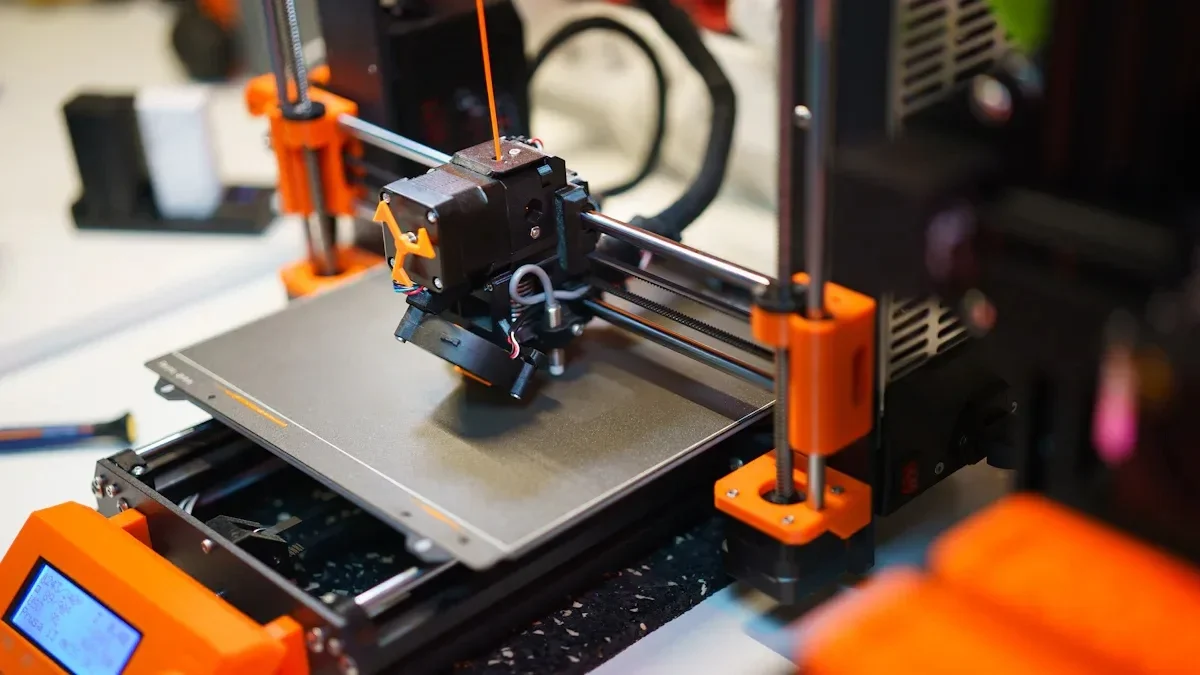
Se nu på 3D-printning. Den formelle betegnelse for dette er 'additiv fremstilling'. Materiale tilføjes lag for lag, indtil delen er færdig. Ingen form nødvendig. Intet værktøj. Du skal bare bruge en digital fil og en maskine.
Forskellige problemer kræver forskellige printere. Tre almindelige teknologier dominerer værkstedet.
- SLA står for stereolitografi. En laser hærder flydende harpiks for at skabe fast plast. Overfladefinishen er glat. Detaljerne er skarpe. Det bruges til visuelle prototyper og formtilpasningskontroller. Selvom materialeudvalget er snævrere end med andre metoder, er kvaliteten høj.
- SLS bruger nylonpulver. En lasersintringsproces smelter partiklerne sammen uden at smelte dem fuldstændigt. Der kræves ingen støttestrukturer. De resulterende dele er stærke og holdbare. Ingeniører bruger SLS til funktionstestning og til at skabe samlinger. Selvom overfladen har en let kornet tekstur, er de mekaniske egenskaber solide.
- FDM er den mest almindelige metode. Termoplastisk filament smelter og ekstruderes gennem en dyse. Maskinen trækker derefter hvert plastlag. Simpelt. Det er også billigt. Det er dog langsomt til komplekse dele. Folk bruger FDM til tidlige konceptmodeller og store, simple former. Laglinjerne er synlige. Styrken er anisotropisk - svagere langs printretningen.
Sammenligning: Vakuumstøbning vs. 3D-printning
Lad os nu sammenligne disse to metoder. Forskellene er markante. Det er folk, der skal tilpasse processen til opgaven, ikke omvendt.
| faktor | Vakuumstøbning | 3D Printing |
| Bedste lydstyrke | 10–100 identiske dele | 1–20 unikke dele |
| Pris pr. del (lav volumen) | Lav (efter skimmelsvamp) | Høj (ingen stordriftsfordele) |
| Bly tid | 1-2 uger | 1–3 dage |
| Overfladebehandling | Fremragende (begge sider glatte) | Varierer (SLA god, FDM ru) |
| Materielle indstillinger | Simulerer ABS, PP, PC, nylon, gummi (ægte Shore A) | Proprietære harpikser eller termoplast |
| farvemuligheder | Ubegrænset (Pantone-match) | Begrænset til spole-/harpiksfarver |
| Intern geometri | Begrænset (skal undgå underskæringer) | Fremragende (gitre, kanaler) |
| Tolerance | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Værktøjsomkostninger | $500–$2,000 (silikoneform) | $0 |
Tabellen viser en klar opdeling. Vakuumstøbning er den klare vinder med hensyn til pris pr. del, overfladefinish , materialerealisme og farvemuligheder ved moderate mængder. 3D-printning har derimod fordelen, når det kommer til leveringstid for enkeltdele, geometrisk frihed og fravær af forudgående værktøjsomkostninger. De, der forstår begge dele, kan træffe et informeret valg. De, der kun kender én metode, kan ende med at spilde penge.
Detaljeret sammenligning efter udvælgelseskriterier
1. Volumen og omkostninger
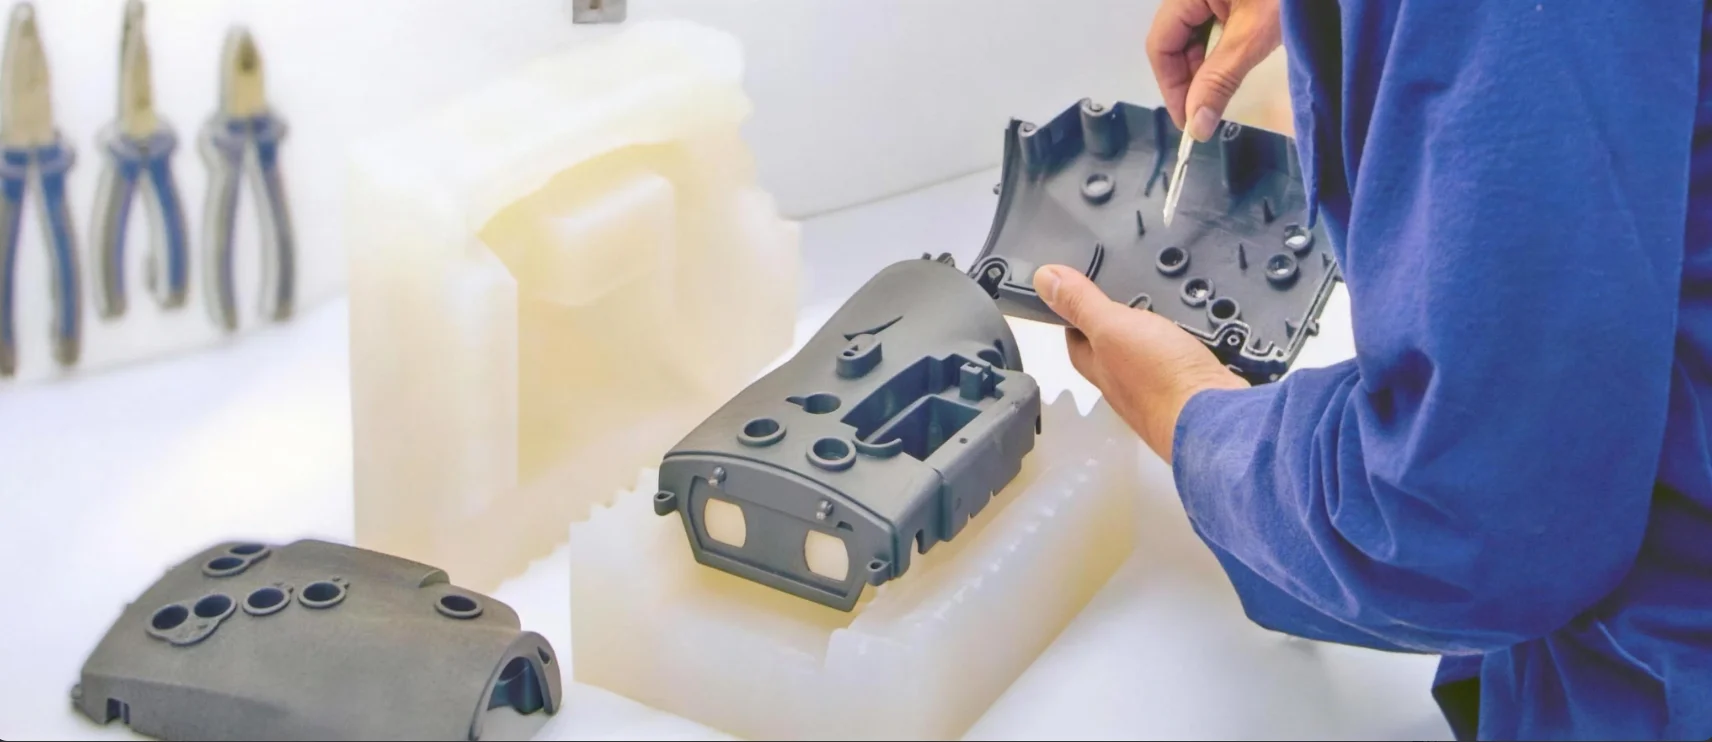
For en til ti unikke dele er 3D-print det oplagte valg. Opsætningsomkostningerne er nul. Folk modtager deres dele på dage, ikke uger.
For tyve til hundrede identiske dele er vakuumstøbning den bedre løsning. Formomkostningerne amortiseres over mange dele. Omkostningerne pr. del falder til under 3D-print. Nulpunktspunktet varierer afhængigt af delens størrelse og kompleksitet, men mønsteret holder. Små partier favoriserer trykning. Større partier favoriserer støbning.
2. Hastighed (Leveringstid vs. Produktionstid)
Folk forveksler de to forskellige hastigheder. Gennemløbstiden for den første del. Den anden er den samlede tid det tager at færdiggøre en batch.
3D-print vinder det første kapløb. En enkelt del kan være klar på 24 til 72 timer. Der er intet værktøj. Ingen opsætning. Bare tryk på print!
Vakuumstøbning vinder det andet kapløb. Det tager tre dage at fremstille silikoneformen. Derefter tager hver støbning cirka en time. For halvtreds dele er den samlede tid cirka tre dage for formen plus halvtreds timers støbning. Det er cirka fem dage. 3D-printning af halvtreds dele tager halvtreds gange printtiden. Et to-timers print ville tage hundrede timer. Dette tager over fire dages kontinuerlig drift.
3. Materialeegenskaber og simulering
Dette hul er betydeligt.
Vakuumstøbning bruger polyurethanharpikser, der imiterer ægte tekniske plasttyper. ABS-lignende harpikser bruges til stivhed og slagfasthed. Der findes også polypropylenlignende harpikser til levende hængsler og kemisk resistens. Der findes også gummilignende harpikser med ægte Shore A-hårdhed til greb og tætninger. Delene opfører sig som produktionskomponenter.
3D-printning kommer til kort her. SLA-fotopolymerer er sprøde. De bliver gule under UV-lys i løbet af uger eller måneder. De er ikke egnede til funktionstest af varige varer. SLS-nylonpulver er stærke, men har ru overflader. Dette påvirker friktion og slid. FDM-termoplast er lavet af rigtige materialer som ABS, PLA og PETG, men lagvedhæftning skaber svage punkter. Dele har en tendens til at svigte langs printlinjer snarere end gennem bulkmaterialet.
Når materialesimulering er vigtig, vælger ingeniører vakuumstøbning. Levende hængsler kræver reel fleksible levetid. Snap-fits kræver ensartet afbøjning. Faldtest kræver slagfasthed. 3D-printede dele kan give misvisende resultater.
4. Overfladefinish og æstetik
Vakuumstøbning giver glatte resultater på begge sider. Silikoneformen genskaber mastermønsteret perfekt. Der er ingen laglinjer. Der er ingen støttemærker. Delene kan males, tekstureres eller lades klare. Klare støbegods er transparente, ikke uklare.
Resultaterne af 3D-print varierer. SLA-harpiksprint har glatte overflader på de understøttede flader. Undersiden har støttemærker. FDM-print har synlige laglinjer på alle sider. Efterbehandling kan løse nogle af disse problemer. Slibning: Spartling. Grunding. Maling. Hvert trin tilføjer arbejdskraft og tid.
Til investordemonstrationer og prototyper, der er klar til detailhandel, er vakuumstøbning standardpraksis. Man kan ikke bare give en rå, lagforet del til en potentiel køber og bede om finansiering. Delen skal ligne et færdigt produkt.
5. Geometrisk kompleksitet og underskæringer
3D-print vinder denne kategori uden tvivl. Det er ligetil at skabe interne kanaler. Gitterstrukturer er standard. Med pulverbaserede systemer kan bevægelige dele printes på stedet – for eksempel et tandhjul inde i et hus. Fraværet af en støbeform betyder, at der ikke er nogen begrænsninger i frigivelsen.
Vakuumstøbning har sine begrænsninger. Delen skal fjernes fra en todelt silikoneform. Underskæringer er vanskelige. Dybe huller kræver sidetræk eller opløselige kerner.
Dette er en tommelfingerregel fra værkstedet. Hvis et design har komplekse interne funktioner, der kræver en sammenklappelig kerne eller flere sidefunktioner i en stålform, er 3D-printning det bedre valg. Men hvis designet er støbeligt, er vakuumstøbning hurtigere og billigere i stor skala.
6. Fleksibilitet (flere materialer i én del)
Vakuumstøbning muliggør overstøbning. Én form kan rumme to forskellige harpikser. Først støbes en hård plastkerne. Derefter støbes et blødt gummigreb omkring denne kerne. Hele processen foregår i det samme silikoneværktøj. Bindingen er både kemisk og mekanisk. Ingen samling er nødvendig.
3D-printning kæmper her. Dele af flere materialer kræver specialiserede maskiner med flere printhoveder. Ellers skal printeren holde pause for at skifte filament. Vedhæftningen mellem forskellige materialelag er svag. Derfor bruges 3D-printning af flere materialer sjældent til funktionelle dele.
Hybrid-arbejdsgangen: Det bedste fra begge verdener
Ingen regel siger, at man skal vælge én metode og holde sig til den. Smarte fagfolk bruger begge. De kombinerer styrkerne. De undgår svaghederne. Resultatet er bedre end begge processer alene.
Der er ingen regel, der siger, at man skal vælge én metode og holde sig til den. Smarte fagfolk bruger begge. De kombinerer deres styrker. De undgår svaghederne. Resultatet er bedre end hver af processerne alene.
Sådan fungerer den hybride arbejdsgang rent faktisk på fabriksgulvet.
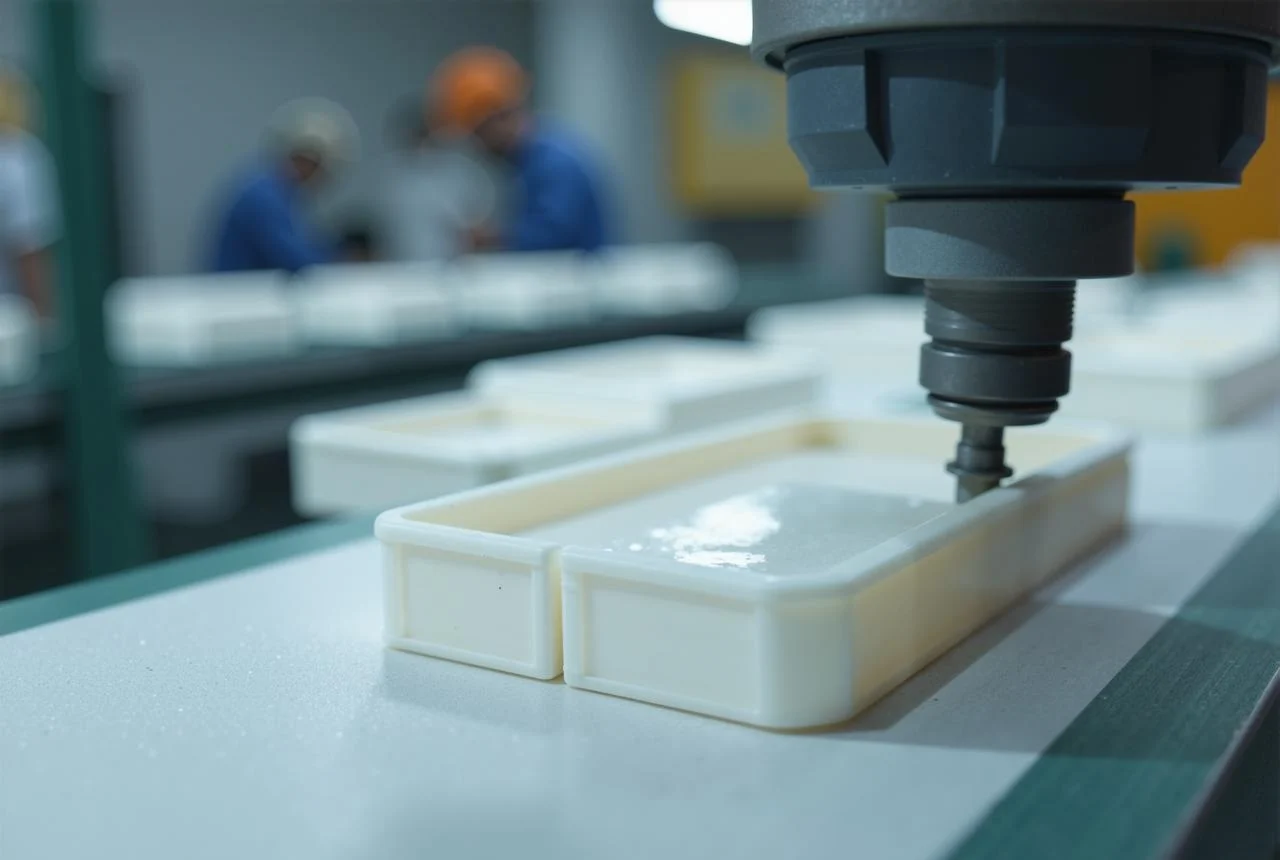
- 3D-print et mastermønster. SLA er det mest almindelige valg til dette trin. Høj opløsning. Overfladen er glat direkte fra maskinen. Mastermønsteret skal være fejlfrit, da eventuelle defekter vil blive overført til formen og derefter til hver støbt del.
- Færdiggør mastermønsteret. Det er ikke nok at trykke alene. Man sliber overfladen. Man grunder den. Man maler den. Målet er at opnå en klasse A-overflade, som er bilmalingskvaliteten. Der må ikke være synlige laglinjer. Ingen små huller. Ingen ridser. Denne færdige master bliver skabelonen til formen.
- Lav en silikoneform ud fra masteren. Den færdige master ophænges i en beholder. Flydende silikone hældes omkring den. Et vakuum trækker luftbobler ud. Efter hærdning skæres formen op, og masteren fjernes. Det, der er tilbage, er et perfekt negativt hulrum.
- Støb halvtreds eller flere identiske dele. Polyurethanharpiks hældes i silikoneformen under vakuum. Delen hærder. Udtagning af formen tager få sekunder. Formen producerer del efter del, hver identisk med den forrige. Ingen yderligere efterbehandling er nødvendig, fordi masteren allerede var perfekt.
Ingeniører får den geometriske frihed ved 3D-printning til mastermodellen. Komplekse former. Underskæringer. Organiske kurver. Der er ingen formbegrænsninger i designfasen. Derefter drager de fordel af materialekvaliteten og produktionshastigheden ved vakuumstøbning til de endelige dele. Realistiske ingeniørharpikser.

Vælg ÆDEL: Præcisions CNC-bearbejdning til produktion
Hos NOBLE er vi et full-service produktionscenter med speciale i CNC-bearbejdning og -fabrikation. Vi vil vejlede dig i at vælge den proces, der passer bedst til dit projekt, uanset om det er 3D-printning til hurtig prototyping, vakuumstøbning til produktion i lav volumen eller højpræcisions-CNC-bearbejdning til fremstilling af metal- og plastdele med snævre tolerancer.
Vores kerneegenskaber
Vi kombinerer traditionel subtraktiv fremstilling med avanceret plastforarbejdning for at tilbyde en virkelig omfattende løsning:
| Capability | Materialer | Typisk volumen | bedst til |
| CNC Machining | Metaller (aluminium, stål, titanium, messing) og tekniske plasttyper (ABS, POM, PEEK, nylon) | 1–1,000+ dele | Funktionelle dele med høj tolerance, slutproduktion, jigs og fiksturer |
| Vakuumstøbning | Polyurethanharpikser (ABS-lignende, PP-lignende, gummilignende, transparente) | 10-100 dele | Broproduktion, markedsklare prototyper, blød overstøbning |
| 3D Printing | SLA-harpikser, SLS-nylon, FDM-termoplast | 1-20 dele | Kompleks geometri, designvalidering, engangsspecialkomponenter |
Kvalitetscertificeringer du kan stole på
Inden for produktion er certificeringer mere end blot badges – de repræsenterer en forpligtelse til gentagelige, reviderede processer. Vi er stolte af at have følgende certificeringer:
ISO 9001:2015 (kvalitetsstyringssystemer)
Certificeret til hele vores produktionsproces, herunder: CNC-bearbejdning, vakuumstøbning og 3D-printning. Dette sikrer ensartet delkvalitet, dokumenteret sporbarhed og løbende forbedringer på tværs af hver ordre.
ISO 13485:2016 (Medicinsk udstyr – Kvalitetsstyring)
Denne certificering er afgørende for medicinske, dentale og kirurgiske anvendelser. Den demonstrerer vores evne til at fremstille komponenter, der opfylder de strengeste lovgivningsmæssige krav til sikkerhed, risikostyring og renlighed. Vi yder fuld dokumentationsstøtte til virksomheder inden for medicinsk udstyr, producenter af diagnostisk udstyr og udviklere af kirurgiske værktøjer.
Ofte stillede spørgsmål
Er vakuumstøbning billigere end 3D-printning?
Prisen afhænger helt af mængden. For en til fem dele er 3D-print den billigere løsning. Der er ingen omkostninger til støbeformen. Der er intet opsætningsgebyr. Bare tryk på print! For tyve eller flere identiske dele har vakuumstøbning en lavere pris pr. enhed. Selvom silikoneformen har en startpris, er denne fordelt på mange dele. Nulpunktet ligger normalt et sted mellem ti og tyve enheder. Derunder 3D-print. Derover vakuumstøbning.
Kan vakuumstøbning erstatte 3D-printning?
Nej, folk der stiller dette spørgsmål har misforstået begge processer. De er komplementære værktøjer, ikke konkurrerende alternativer. 3D-printning er ideel til håndtering af iteration og kompleks intern geometri, som forme ikke kan producere. Vakuumstøbning bruges til produktion i lav volumen med materialer af teknisk kvalitet. Den ene proces supplerer den anden. Ingen af processerne erstatter den anden.
Hvilket er bedre for prototypingVakuumstøbning eller 3D-printning?
For prototyper med fokus på form og pasform, som involverer kontrol af dimensioner, samling og ergonomi, er 3D-printning hurtigere og billigere. En printet del kan opbevares i timevis i stedet for dage.
Til funktionelle, markedsklare prototyper, der kræver reelle materialeegenskaber, foretrækkes vakuumstøbning.
Hvor mange dele kan man lave med vakuumstøbning?
En enkelt silikoneform kan typisk producere mellem tyve og halvtreds gode dele. Overfladefinishen forringes. Efter at have produceret halvtreds dele øges risikoen for defekter betydeligt. De, der har brug for større mængder, laver flere forme.
Hvilke materialer kan vakuumstøbning bruge, som 3D-printning ikke kan?
Listen er omfattende. Den omfatter True Shore A-gummier fra 20A (meget bløde) til 90A (lige så faste som et dæk). Der findes også ABS-lignende harpikser, der opfører sig som sprøjtestøbt ABS med hensyn til slagfasthed og stivhed. Der findes polypropylenlignende harpikser til levende hængsler og kemisk resistens. Der findes også polycarbonatlignende harpikser til gennemsigtighed og varmebestandighed. Der findes også flammehæmmende kvaliteter, der opfylder UL94 V-0. Ingen af disse materialer er tilgængelige i standard 3D-printsystemer. SLA-fotopolymerer er sprøde. SLS-nylon har en ru tekstur. FDM-termoplast har svag lagvedhæftning. Når det kommer til produktionsbevidste materialeegenskaber, er vakuumstøbning uovertruffen til lave volumener.







