
Introduktion
Gå gennem enhver fabrik i dag. Du ser plastik overalt. Det er i bilers instrumentbrætter, medicinsk udstyr og telefoncovers. Materialet er fundamentalt nu.
Men her er, hvad folk overser. En plastikdel er ikke bare en form, man trækker ud af en form. Det er resultatet af tre forskellige beslutninger. Man vælger først basismaterialet. Derefter finder man ud af, hvordan man gør det stærkere eller mere robust. Til sidst beslutter man, hvilken overfladebehandling det skal bruge for at overleve i den virkelige verden. Springer man én over, fejler delen.
Denne guide gennemgår alle tre. Du lærer, hvordan du vælger den rigtige plastik. Du ser de metoder, der bruges til at øge dens styrke. Og du forstår de færdiggørelsestrin, der afgør, om en del holder eller revner.
Forståelse af plastråmaterialer
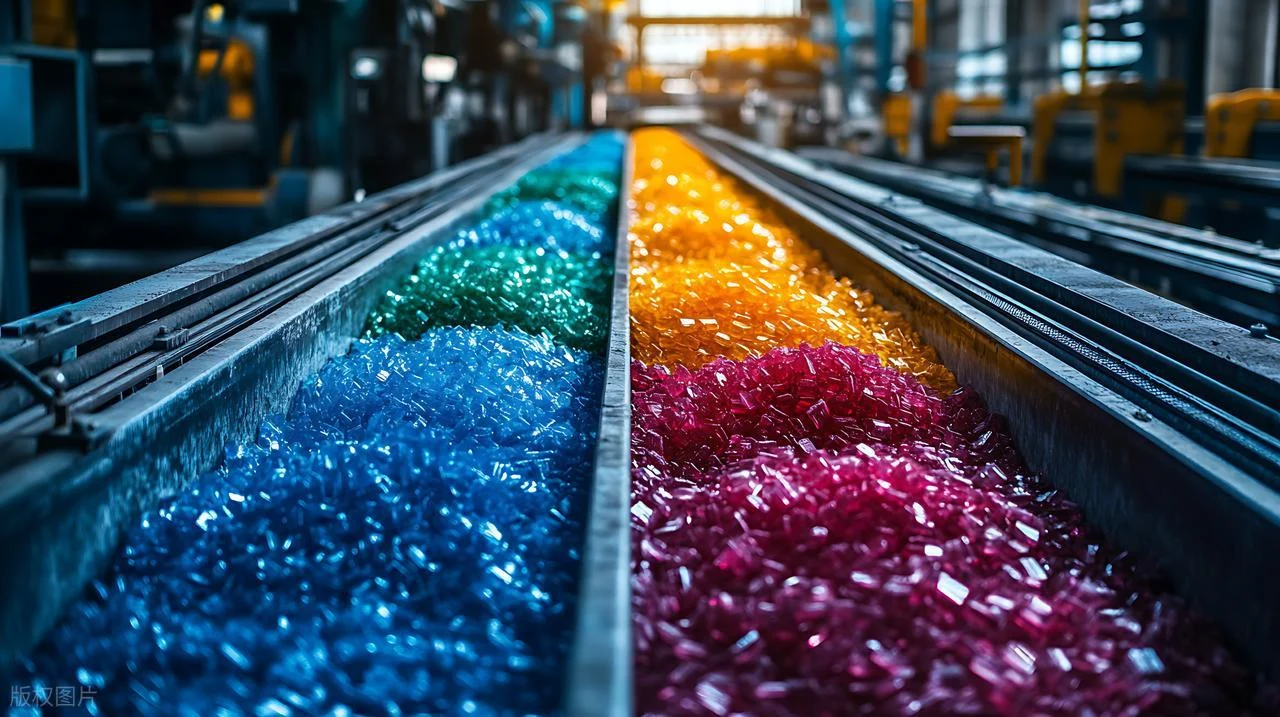
Lad os starte med det, du rent faktisk køber. Plastik ankommer ikke som færdige dele. Det optræder i poser eller kasser som små, solide stykker.
Hvad er plastråmaterialer?
Du køber polymerer. Tænk på dem som lange kæder af gentagne kemiske enheder. De individuelle led kaldes monomerer. Forbind nok af dem sammen, og du får et plastmateriale.
Den fysiske form har betydning for, hvordan du bearbejder den. Du vil se tre typer.
- Granulat er små, uregelmæssige stykker. Almindelige til sprøjtestøbning.
- Beads er ensartede, små kugler. De flyder og pakker sig ensartet.
- Pudder er fint støv. Bruges til rotationsstøbning eller visse tilsætningsstoffer.
De to hovedklassifikationer af plast
Her er den første store vejskillevej. Plastik er opdelt i to familier baseret på, hvordan de reagerer på varme.
- termoplast Blødgør når de opvarmes og hærder når de afkøles. Du kan gøre dette igen og igen. Smelt dem, form dem, slib dem ned, smelt dem igen. Dette gør dem genanvendelige. Almindelige eksempler: ABS, polypropylen, nylon.
- hærdeplast gennemgå en permanent kemisk ændring under hærdning. Når de først er hærdet, kan du ikke smelte dem igen. Opvarm dem for meget, og de forkuller eller brænder. Dette giver dem fremragende varmebestandighed og stabilitet. Almindelige eksempler: epoxy, phenol, melamin.
Sådan sammenligner de sig side om side.
| Ejendom | termoplast | hærdeplast |
| Reaktion på varme | Blødgør reversibelt | Nedbrydes irreversibelt |
| Genanvendelighed | Kan smeltes om og genbruges | Kan ikke smeltes om |
| Molekylær struktur | Lineære eller forgrenede kæder | Tværbundet netværk |
| Kemisk modstand | Varierer efter materiale | Generelt fremragende |
| Typiske applikationer | Forbrugsvarer, emballage | Elektriske komponenter, klæbemidler |
| Behandles | sprøjtestøbning, ekstrudering | Kompressionsstøbning, støbning |
Valget mellem dem dikterer alt nedstrøms. Vælg en termoplast, hvis du har brug for høj volumen og genanvendelighed. Vælg en termohærdende, hvis delen udsættes for varme eller kræver permanent stivhed.

Almindelige typer plastharpikser og deres egenskaber
Lad os være specifikke. Du kan ikke bare vælge "plastik". Den type, du vælger, bestemmer alt om, hvordan delen fungerer, og hvordan den er fremstillet. Her er de almindelige, du vil støde på.
Polyethylen (PE)
Dette er arbejdshesten. Den fås i to hovedkvaliteter.
- HDPE is høj densitet. Den er stiv, stærk og kemikalieresistent. Tænk mælkekander, sæbeflasker, brændstoftanke.
- LDPE is lav densitet. Det er fleksibelt, blødt og stærkt. Tænk på sprøjteflasker, plastikposer og krympeplast.
Polypropylen (PP)
Denne findes overalt i bilindustrien og medicinalindustrien. Den kan håndtere gentagen bøjning uden at gå i stykker – kaldet træthedsmodstand. Livet afhænger af pilleflasker. Brug denne. Den afviser også de fleste kemikalier. Almindelige anvendelser: bilindvendige dele, medicinske sprøjter, madbeholdere.
Polyvinylklorid (PVC)
PVC er alsidig, fordi du kan formulere det på to måder.
- Stiv PVC is stærk og vejrbestandig. Anvendes til rør, vinduesrammer og facadebeklædning.
- Fleksibel PVChar tilsatte blødgørere. Bruges til slanger, ledningsisolering og syntetisk læder.
Polyethylenterephthalat (PET)
Du kender den fra vandflasker. Den er værdsat for to ting. Den er krystalklar. Og den giver en fremragende barriere mod fugt og ilt, hvilket er grunden til, at mad- og drikkevareemballage er afhængig af den. Den bruges også i polyesterfibre.
Polystyren (PS)
To meget forskellige former.
- Stiv PS is hårdt, klart og sprødt. Tænk engangsbestik, cd-covers og klare beholdere.
- Skummet PSudvides til flamingo. Isolering, emballage, kaffekopper.
Tekniske plasttyper: PC og ABS
Disse går ud over almindelig plast. De tilbyder bedre mekanisk og termisk ydeevne.
- Polycarbonat (PC)er utrolig stærk og gennemsigtig. Bruges til skudsikkert glas, sikkerhedsbriller og elektroniske komponenter.
- Akryl is Stiv, slagfast og nem at støbe. Bruges til bilbeklædning, apparathuse og LEGO-klodser.
Her er en oversigtstabel, så du kan sammenligne dem direkte.
| Materiale | Nøgleegenskaber | Almindelige applikationer |
| HDPE | Stiv, stærk, kemikalieresistent | Mælkekander, brændstoftanke, skærebrætter |
| LDPE | Fleksibel, blød, hård | Poser, sprøjteflasker, slanger |
| PP | Træthedsbestandig, kemikalieresistent | Levende hængsler, medicinske sprøjter, autodele |
| Stiv PVC | Stærk, vejrbestandig | Rør, vinduesrammer, beklædning |
| Fleksibel PVC | Blød, bøjelig | Trådisolering, medicinske slanger |
| KÆLEDYR | Klare, gode barriereegenskaber | Flasker, fødevareemballage, polyesterfibre |
| Polystyren (stiv) | Hård, klar, sprød | Bestik, CD-etuier, beholdere |
| Polystyren (skum) | Let, isolerende | Emballage, kaffekopper, isolering |
| polycarbonat | Hård, gennemsigtig | Sikkerhedsbriller, elektronik og ruder |
| Akryl | Stiv, slagfast | Autobeklædning, apparathuse, legetøj |
Skiftet mod bæredygtige råmaterialer
Tingene ændrer sig. Du har nye muligheder ud over jomfruelig fossilbaseret plastik.
- Biobaseret plast Kom fra vedvarende kilder. PLA er lavet af majs eller sukkerrør og kan komposteres i industrielle anlæg. Andre er "drop-in"-opløsninger – kemisk identiske med konventionel plast, men fra biologiske kilder. De behandles på samme måde på eksisterende udstyr.
- Genbrugs plast er vinder frem. Genbrugsmateriale fra post-forbrugere kommer fra genstande, som folk har brugt og kasseret. Postindustrielt genbrugsmateriale kommer fra fabriksaffald – støberør, løbere og kasserede dele. Begge dele reducerer affald og CO2-aftryk.
Fremtiden bevæger sig mod flere kilder. Jomfruelige materialer til kritiske anvendelser, hvor renhed og ydeevne ikke er til forhandling. Genbrugsmaterialer til alt andet. Biobaserede muligheder, hvor bortskaffelse ved udtjent levetid er en del af designet. Dit valg involverer i stigende grad bæredygtighed sammen med ydeevne og omkostninger.
Sådan forbedrer du plastikegenskaber under produktion
Lad os se på, hvordan man rent faktisk ændrer materialet. Det handler ikke om at vælge en anden plast fra hylden. Det handler om at tage en basispolymer og fundamentalt ændre dens opførsel.
Materialemodifikationsstrategier
Fiberforstærkning for styrke og varmebestandighed
Du tilsætter fibre for at gøre plastik stærkere og stivere. Fibrene bærer belastningen. Plastikken holder dem på plads.
- Glas fibre er standardvalget. De er billige og effektive. Tilføj 30% glasfiber til nylon, og du fordobler dens styrke og øger dens varmebestandighed dramatisk. Du ser dette i bilventilatorer, elværktøjshuse og komponenter under motorhjelmen.
- Carbon fibre er til avanceret arbejde. De er stivere, lettere og stærkere end glas. De leder også elektricitet. Anvendes inden for luftfart, sportsudstyr og enhver anvendelse, hvor hvert gram tæller.
- Natural fibre, som hør eller hamp vinder frem. De er fornyelige, lette og giver god stivhed. Anvendes i indvendige bilpaneler og forbrugsvarer, hvor bæredygtighed er et salgsargument.
En vigtig ting at vide. Fiberforstærkede plasttyper er anisotrope. Det betyder, at de er stærkere i den retning, fibrene er rettet ind. På tværs af strømningsretningen er de svagere. Du skal designe til dette.
Tilsætning af fyldstof for stivhed og stabilitet
Fyldstoffer er forskellige fra fibre. De er normalt små partikler, ikke lange tråde. De skaber ikke den samme retningsbestemte styrke.
- Mineral fyldstoffer, som talkum, glimmer og calciumcarbonat er almindelige. De er billige og findes i rigelige mængder.
- Fordelene er ligetil. Du øger stivheden. Du forbedrer dimensionsstabiliteten – delen krymper mindre og mere ensartet. Du reducerer vridning.
- I modsætning til fibre er mineralfyldte plasttyper for det meste isotrope. Deres egenskaber er ens i alle retninger. Dette forenkler designet.
Polymerblanding for sejhed
Nogle gange blander man to polymerer. Hver af dem bidrager med sin bedste egenskab.
Tag PLA, som er bionedbrydeligt, men skørt. Bland det med PBAT, en fleksibel bioplast. Resultatet er et hårdere og mere fleksibelt materiale, der stadig komposterer.
Der er en hage ved det. Mange polymerer blandes ikke gerne. De adskiller sig ligesom olie og vand. Det er her, kompatibilisatorer kommer ind i billedet. ADR er et eksempel. Det fungerer som en kemisk bro, der binder de forskellige polymerer sammen, så de danner en stabil blanding.
En anden avanceret teknik skaber stereokomplekskrystallitter. Dette involverer blanding af to former af den samme polymer med forskellige molekylære arrangementer. De bindes sammen og skaber et materiale med meget højere varmebestandighed end hver af dem alene.
For at opnå fleksibilitet tilsætter man blødgørere. Disse små molekyler kiler sig fast mellem polymerkæder, så de kan glide forbi hinanden. Dette omdanner stiv PVC til fleksible slanger.
Specialiserede additiver til korrosionsbestandighed
Plastik ruster ikke. Men metalkomponenter i nærheden af dem gør. Specielle tilsætningsstoffer løser dette.
- Migrerende korrosionsinhibitorer (MCI'er)tilsættes plastikken. De trænger langsomt op til overfladen og beskytter tilstødende metaldele mod rust. Bruges i bilstik og elektroniske kabinetter.
- Acid ådselædere, som hydrotalcit, beskytter selve plasten. I polyolefiner kan katalysatorrester danne syrer under forarbejdningen. Disse tilsætningsstoffer neutraliserer dem og forhindrer dermed nedbrydning af plasten og korrosion af procesudstyr.
Avanceret molekylær redigering
Dette er grænsen. I stedet for bare at tilsætte ting til plastik, ændrer forskere selve polymermolekylerne.
Kemiske "polymerredigerings"-teknikker kan omdanne plastaffald til helt nye materialer. Et eksempel: at tage hård, stiv plast og kemisk omdanne den til bløde, strækbare materialer med helt andre egenskaber.
Dette er ikke kommercielt i stor skala endnu. Men det peger på en fremtid, hvor plastik ikke bare genbruges – det opgraderes til materialer med højere værdi, end det var fra starten.
Design- og forarbejdningsteknikker
Lad os skifte fokus. Materialeændringer er én ting. Men hvordan du former emnet, og hvordan du betjener maskinen, betyder lige så meget. Nogle gange mere.
Smart deldesign for iboende styrke
Godt design skaber styrke fra starten. Du behøver ikke tykkere vægge. Du har brug for smartere geometri.
- Ribben og kiler er dine første værktøjer. En ribbe er en tynd væg, der tilføjes for at understøtte en større overflade. Den tilføjer stivhed uden at tilføje massiv tykkelse. Kiler er trekantede understøtninger i hjørner. De afstivner mod bøjningskræfter. Princippet er enkelt: brug form, ikke volumen.
- Fileter og radier Kurver i indvendige hjørner. Skarpe hjørner koncentrerer spændingen. Under belastning er det dér, revner starter. En radius spreder denne spænding over et større område. Emnet holder længere. Brug altid radius i dine hjørner.
- Facade tykkelse behov kontrol. Tykke sektioner afkøles langsommere og krymper mere. Dette skaber synkemærker på overfladen. De ser dårlige ud og kan indikere indvendige hulrum. Hold væggene så ensartede som muligt. Hvis du er nødt til at overgå, så gør det gradvist.
Her er en visuel sammenligning. Forestil dig to beslag. Det ene har skarpe indvendige hjørner, tykke, ujævne vægge og ingen ribber. Under belastning revner det i hjørnet, og synker synligt på overfladen. Det andet har store radier, ensartet vægtykkelse og strategisk placerede ribber. Det bærer den samme belastning uden at svigte og ser rent ud, når det kommer ud af formen. Samme materiale. Bedre design.
Avanceret strukturel forstærkning
Nogle gange er basale ribben ikke nok. Du har brug for ekstrem ydeevne.
- Højstyrkeståltråd integration indlejring Metaltråde direkte ind i plasten under støbning. Stålet bærer trækbelastninger. Plasten giver form og korrosionsbestandighed. Anvendes i tandremme og højtryksslanger til biler.
- 3D kulstof-nanorør "nanobur" teknologi is næste niveau. Kulstofnanorør danner et tredimensionelt netværk i hele plastikken. Dette skaber et materiale med utrolig styrke og ledningsevne. Forskning viser, at disse kompositter kan opnå flammemodstand nær 1000 °C, samtidig med at de bevarer deres strukturelle integritet. Ikke almindeligt endnu. Men det er på vej.
Overfladeforbehandlinger for forbedrede egenskaber
Overfladen betyder noget. Mange plasttyper er kemisk inerte. Maling vil ikke hæfte. Lim vil ikke binde. Det er du nødt til at ændre.
- Plasma behandling bruger ioniseret gas. Den renser overfladen på molekylært niveau. Endnu vigtigere er det, at den tilføjer funktionelle kemiske grupper, der skaber bindingssteder. Resultatet er en overflade, der er klar til klæbemidler eller belægninger. Almindelig i medicinsk udstyr og elektronik.
- Corona behandling bruger højspændingselektricitet. Det skaber en udladning, der oxiderer plastoverfladen. Dette øger overfladeenergien. Blæk, maling og klæbemidler fugtes bedre og klæber permanent. Bruges i vid udstrækning på plastfilm og emballage.
- Flame behandling gennemløb delen gennem en kontrolleret flamme. Varmen forbrænder forurenende stoffer. Oxidationen ændrer overfladekemien. Det er hurtigt. Det dækker store områder. Bruges til bildele og beholdere før trykning eller maling.
Alle tre metoder gør det samme: de forvandler en inert plastoverflade til en, der kan tåle belægninger. Uden dette trin skaller din maling af, og din lim svigter. Med den holder bindingen.
Efterbehandlingsteknikker til plastdele
Hvad er efterbehandling, og hvorfor er det vigtigt?
Efterbehandling er alt, hvad du gør, efter plastikken er formet. Støbeprocessen skaber det blanke lærred. Efterbehandlingen forvandler det til et færdigt produkt.
Målene varierer fra komponent til komponent. Nogle gange handler det om udseende – at gøre overfladen glat og blank. Nogle gange handler det om funktion – at tilføje en belægning, der er modstandsdygtig over for kemikalier. Nogle gange handler det om samling – at skabe en overflade, som limen klæber til. Det hele betyder noget. Spring efterbehandlingen over, og du har et groft, ufærdigt stykke, der fejler i felten.
Overfladebehandling og æstetik
Det er her, du får delen til at se ud som noget, en kunde har lyst til at røre ved og bruge.
Belægning og maling
Maling gør mere end blot at tilføje farve. Den beskytter plastikken nedenunder.
- Spray maleri is standarden. Automatiserede pistoler påfører en fin tåge af maling. Bruges til bilbeklædning, elektronikhuse og forbrugsvarerKonsekvent og hurtig.
- Dyp belægning nedsænker delen i flydende belægning. Den dækker alt jævnt, inklusive komplekse former. Bruges til værktøjshåndtag, greb og dele, der kræver fuldstændig dækning.
- UV beskyttelse belægninger blokere sollys. Uden dem gulner og revner mange plasttyper udendørs. En klar UV-belægning forlænger delenes levetid dramatisk.
- Ridsefast belægninger tilføje hårdhed. Polycarbonatlinser og telefonskærme bruger disse. Belægningen tåler slid, ikke den bløde plastik nedenunder.
Damppolering
Opløsningsmiddeldamp kan, hvad slibning ikke kan.
Du udsætter delen for damp fra et opløsningsmiddel som acetone eller methylenchlorid. Dampen kondenserer på overfladen og opløser det ydre lag en smule. Overfladespændingen glatter det, når det hærder igen.
Fungerer bedst på ABS, polycarbonat og akryl. Resultatet er en højglans, spejlblank finish. Transparente dele bliver tydeligere. Overfladeridser forsvinder. Ingen mekanisk kontakt betyder intet støv eller kontaminering.
belægning
Du kan få plastik til at se ud som og opføre sig som metal.
- galvanisering bruger elektricitet til at aflejre metalioner på overfladen. Men plastik leder ikke elektricitet. Så man påfører først et ledende lag og galvaniserer derefter. Forkromet plastik er overalt – bilgitre, vandhaner, apparatlister.
- Elektroløs plettering bruger kemiske reaktioner i stedet for elektricitet. Den aflejrer metal jævnt, selv på komplekse former og indvendige huller. Fornikling på denne måde giver slidstyrke og et grundlag for yderligere belægninger.
- Resultatet er en plastdel med metalliske overfladeegenskaber. Let som plastik, skinnende som metal. Anvendes til dekorative beklædningsgenstande og funktionelle komponenter, der kræver ledningsevne eller slidstyrke.
Udskrivning og mærkning
Information skal på delen. Betjeningselementer, logoer, instruktioner.
- Pad trykning overførsler blæk ved hjælp af en blød silikonepude. Den udskriver på ujævne, buede eller teksturerede overflader. Puden tilpasser sig formen. Bruges til tastaturtaster, medicinsk udstyr og legetøj.
- Skærm trykning skubber blæk gennem en netstencil. Fungerer på flade eller let buede overflader. Giver tykke, uigennemsigtige og holdbare udskrifter. Bruges til kontrolpaneler, navneskilte og beholdere.
- Varmeoverførsel mærkning gælder Et fortrykt design ved hjælp af varme og tryk. Etiketten klæber permanent til plastikken. Fantastiske detaljer og fuld farve. Bruges til kosmetikemballage, forbrugerelektronik og sportsudstyr.
Hver metode tjener et formål. Vælg baseret på delens geometri, produktionsvolumen og hvor permanent mærkningen skal være.
Overfladebehandling og teksturmodifikation
Medieblæsning (perleblæsning)
Du blæser delen med små partikler under tryk. Medietypen ændrer resultatet.
- Sandjeg er Aggressiv. Fjerner tunge materialer, renser gamle belægninger. Kan bruges på genstridige dele.
- Glas perler er skånsom. Rengør uden at fjerne basismaterialet. Efterlader en glat, satin finish.
- Valnød skaller er blød. Beskadiger ikke overflader. God til rengøring af forme eller sarte dele.
Anvendelserne er ligetil. Fjern rester. Skab en ensartet mat finish. Eller gør overfladen ru, så maling og lim har noget at holde fast i.
tumbling
Du putter en portion små dele i en tønde eller vibrerende skål. Medier og dele gnider mod hinanden.
- vibrerende tumbling bruger et vibrerende kar. Dele og medier bevæger sig i en konstant strøm. God til afgratning, kantafrivning og overfladeudglatning.
- Rotary tumbling bruger en roterende tønde. Langsommere, men mere aggressiv. Fungerer til større partier.
Resultatet er ensartet på tværs af alle dele. Grater væk. Skarpe kanter afrundede. Overfladen er ensartet behandlet. Perfekt til store mængder af små komponenter.
Montering og sammenføjningsmetoder
Teknikker til svejsning af plast
Du kan svejse plastik ligesom metal. Varme- og tryksvejser dele.
- Ultrasonic svejsning bruger Højfrekvent vibration. Delene gnider mod hinanden ved samlingslinjen. Friktion genererer varme. Plastikken smelter og binder. Cyklustiden er sekunder. Ingen klæbemidler, ingen fastgørelsesmidler.
- Vibration svejsning bruger lineær bevægelse. Den ene del vibrerer mod den anden under tryk. Friktion smelter grænsefladen. Bruges til større dele som indsugningsmanifolde i biler.
- Varm tallerken svejsning presser dele mod en opvarmet plade. Overflader smelter. Pladen trækkes tilbage. Dele presses sammen og afkøles. Enkel, pålidelig, virker på mange typer plast.
Sådan sammenligner de.
| Metode | bedst til | Cyklustid | Udstyrsomkostninger | Fælles design |
| Ultrasonic | Små dele, præcisionssamlinger | 1-3 sekunder | Moderat | Energidirektør søges |
| Vibration | Store dele, uregelmæssige former | 5-15 sekunder | Høj | Flade kontaktflader |
| Varm tallerken | Enkle geometrier, enhver størrelse | 10-30 sekunder | Moderat | Fladt kontaktområde |
Klæbende limning
Nogle gange virker svejsning ikke. Forskellige plasttyper. Plastik til metal. Komplekse former. Det er dér, man bruger lim.
- Epoxy er stærk og udfyldende. To komponenter blandes og hærder. Strukturelle bindinger der holder.
- Cyanoakrylater er Lynlim. Hærder på få sekunder med fugt. God til små samlinger og hurtige reparationer.
- Strukturel akryl er Hård og fleksibel. Limer olierede overflader uden perfekt rengøring. Anvendes i bil- og industrimontering.
Nøglen er overfladeforberedelse. Rengør delene. Gør dem nogle gange ru. Brug ofte en primer. Lime kræver en overflade, der ønsker at binde.
Mekanisk fastgørelse
Nogle gange behøver du bare en skrue eller en klemme.
- Kliklåse er designet ind i delen. Fleksible arme låses på plads. Samlingen er hurtig. Ingen værktøjer, ingen ekstra dele.
- Skruer og bolte har brug for buer i plastikken. Design dem med nok materiale omkring hullet. Ellers revner plastikken.
- Nitter er permanent. Hurtig at installere. Bruges hvor demontering ikke er nødvendig.
- Indsætter go ind i plastikken efter støbning. De giver metalgevind, der overlever gentagen samling. Varmeafstivning eller ultralydsindsættelse er almindelige metoder.
Hver metode har sin plads. Svejs for permanente bindinger uden ekstra materiale. Lim for forskellige materialer eller komplekse geometrier. Fastgør, når du har brug for at skille det ad senere. Vælg ud fra din produktionsvolumen og servicekrav.
Funktionel ejendomsforbedring
Annealing
Plastik holder på indre spændinger efter støbning. Molekyler fryser fast, strækkes og anstrenges. Med tiden frigives denne spænding. Dele vrider sig. Revner opstår.
Udglødning løser dette. Du opvarmer delen langsomt til lige under dens smeltepunkt. Hold den der. Køl den derefter langsomt af. Molekylerne slapper af og omlejrer sig til en mere stabil tilstand.
Fordelene er reelle. Stress forsvinder. Dimensionerne stabiliseres. Delen ændrer ikke form uger senere på en hylde eller i en varm bil. Vridning stopper. Revnedannelse på stresspunkter bliver langt mindre sandsynlig.
Kritisk for præcisionsdele. Gear. Huse med snævre tolerancer. Enhver komponent, der oplever temperaturændringer under brug.
Varmebehandling for avancerede egenskaber
Nogle gange har du brug for mere end stresslindring. Du er nødt til at ændre materialet fundamentalt.
Forskning viser, at man kan danne kulstof-nanorørsbure i plastikstrukturen. Kontrolleret opvarmning skaber et tredimensionelt netværk på molekylært niveau. Dette handler ikke bare om at tilføje fibre. Det handler om at øge forstærkningen indefra.
Resultaterne er dramatiske. Glasovergangstemperaturen kan stige med hundredvis af grader. Nogle behandlede plasttyper kan modstå temperaturer op til 1000 °C uden at brænde. Anvendes i luftfart, forsvar og ekstreme miljøer, hvor standardplasttyper ville smelte eller nedbrydes.
Ikke almindeligt endnu. Men det er på vej. Og det ændrer, hvad plastik kan gøre.
Overfladebehandling for vedhæftning
Malingen skaller af. Limen svigter. Etiketter falder af. Problemet er ikke belægningen. Det er overfladen.
Plastik er kemisk inert. De har lav overfladeenergi. Væsker perler i stedet for at blive våde. Intet klæber.
Plasmabehandling løser dette. Ioniseret gas bombarderer overfladen. Den renser på molekylært niveau. Endnu vigtigere er det, at den poder nye kemiske grupper på plastikken. Disse grupper skaber bindingssteder.
Overfladeenergien stiger dramatisk. Vand spreder sig i stedet for at danne perler. Maling binder kemisk i stedet for at sidde ovenpå. Klæbestyrken mangedobles.
Vigtigt at vide før maling, trykning eller limning. Uden den er din belægning midlertidig. Med den holder bindingen.
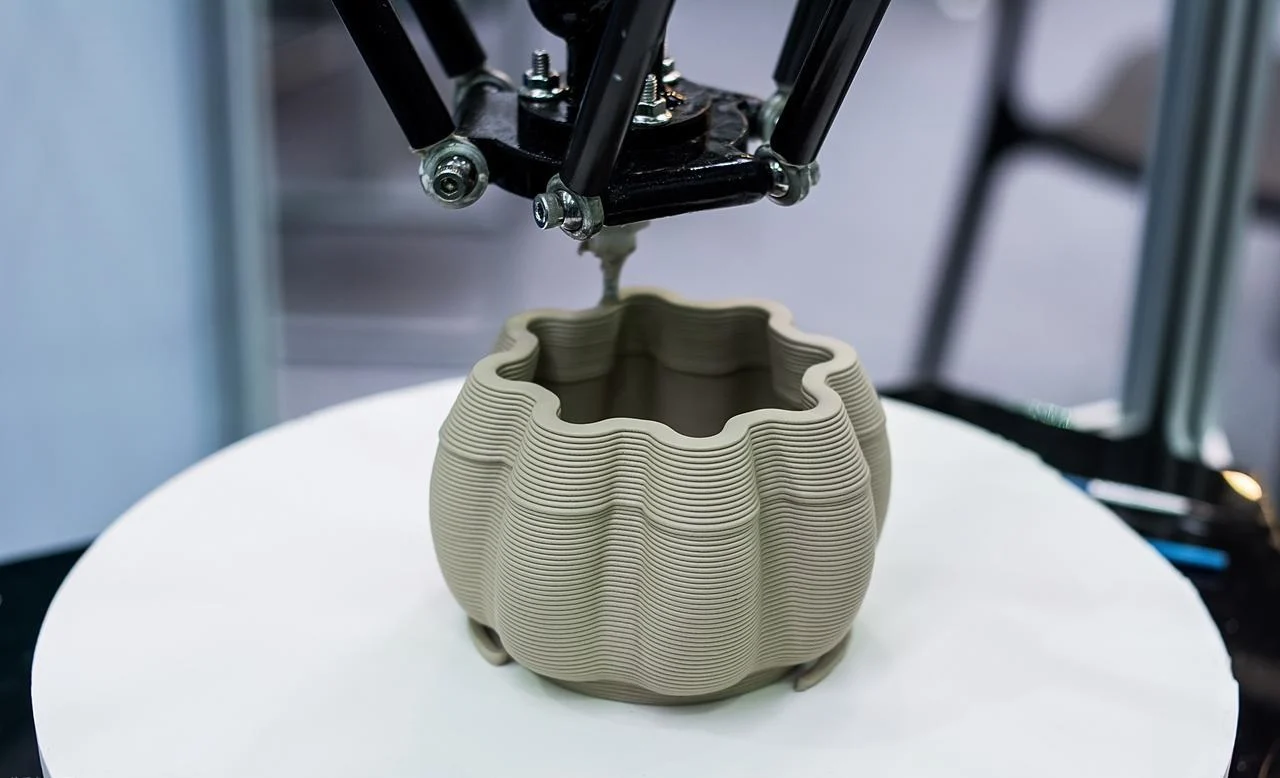
Fjernelse og forfining af støtte
3D Udskriv Del efterbehandling
Additiv trykning efterlader spor. Støtterne holder udhæng op under trykning. Bagefter skal de væk.
- Breaking væk is enklest. Bræk støtterne af med hånden eller med værktøj. Virker til de fleste materialer. Efterlader små mærker, hvor støtterne har rørt ved hinanden.
- Opløselig understøtninger brug et andet materiale. Print i et vandopløseligt filament. Læg delen i vand eller en mild opløsning. Støtterne forsvinder. Ingen mærker, intet manuelt arbejde.
- Slibning og udjævning følger Fjernelse af underlag. Laglinjer skal lægges mærke til. Slib gradvis finere kornstørrelser. Brug dampudjævning til ABS eller polycarbonat. Målet er en overflade, der ikke ser trykt ud.
Sekundær bearbejdning
Støbning kan ikke gøre alt. Nogle funktioner skal skæres til, efter delen er på plads.
- Præcis boring huller retter Problemer med trækvinkel. Støbning skaber koniske huller. Boring gør dem lige og præcise.
- Tapping tråde tilføjer Skruegevind. Det er svært at støbe fine gevind. Bor og gevindskære bagefter for præcision.
- Underskæringer og komplekse funktioner sommetider kan slet ikke støbes. Bearbejd dem bagefter. Brug CNC- eller manuelle fræsere til at tilføje det, som formen ikke kunne skabe.
Sekundær bearbejdning øger fleksibilitet. Du støber en enklere del. Derefter tilføjer du kun kompleksitet, hvor det er nødvendigt. Sparer værktøjsomkostninger. Muliggør designændringer i sen fase.
Konklusion
Integrering af alle tre søjler
Tænk på udvikling af plastikdele som en proces i tre trin. Du kan ikke springe nogen trin over og stadig få et kvalitetsresultat.
Materialevalget sætter udgangspunktet. Det definerer, hvad der er muligt. Vælg polypropylen, og du får kemisk resistens og fleksibilitet. Vælg polycarbonat, og du får sejhed og klarhed. Materialet bestemmer dit udgangspunkt. Alt derefter bygger på dette fundament.
Forbedring ændrer egenskaber. Tilføj glasfibre, og delen stiver. Bland gummi i, og det bliver sejtere. Design ribber, så den kan bære højere belastninger. Denne fase presser materialet ud over dets naturlige egenskaber. Det forvandler en universalplast til en konstrueret komponent.
Efterbehandling leverer det færdige produkt. Maling tilføjer farve og UV-beskyttelse. Svejsning skaber samlinger. Overfladebehandling sikrer, at bindingerne holder. Denne fase omdanner en støbt form til en funktionel del, der er klar til kunden.
Hver søjle afhænger af de andre. Perfekt materialevalg betyder ingenting, hvis efterbehandlingen mislykkes. En genial forbedring er spildt, hvis basismaterialet er forkert. Du har brug for alle tre.
Fremtidige tendenser inden for plastteknologi
Tingene går hurtigt. Her er hvad der er på vej.
Bæredygtige materialer er i vækst. Biobaseret plast fra vedvarende kilder. Genbrugsmateriale i flere anvendelser. Materialer designet til cirkularitet snarere end engangsbrug. Skiftet er reelt og accelererer.
Avancerede nanoforbedringer dukker op. Kulstofnanorør skaber superstærke kompositter. Nanofyldstoffer tilføjer egenskaber uden vægt. Molekylær redigering omdanner affald til materialer af høj værdi. Ydeevneniveauer, der virkede umulige for et årti siden, er nu opnåelige.
Automatisering inden for efterbehandling udvides. Robotlakering og -efterbehandling. Automatiseret inspektion. Inline-overfladebehandling. Efterbehandling har været manuel alt for længe. Det er ved at ændre sig. Fremtidens fabrik håndterer efterbehandling lige så problemfrit som støbning.
Hvorfor vælge NOBLE til dine behov inden for plastproduktion
Firmaoversigt
NOBLE bygger plastikdele. Det er den enkle version. Det fulde billede er dette: Vi tager dit design og forvandler det til en færdig komponent, der opfylder specifikationerne, består inspektion og fungerer i marken. Kvalitet er et slogan her. Det er indbygget i hvert trin.
Certificeret kvalitetsstyring
Certificeringer er vigtige, fordi de beviser konsistens. Alle kan hævde kvalitet. Dokumentation viser, at du rent faktisk leverer.
- ISO 9001: 2015er grundlaget for enhver seriøs producent. Det betyder, at vi har systemer på plads. Vi sporer processer. Vi retter problemer. Vi forbedrer os over tid. Du får pålidelige dele, ikke overraskelser.
- ISO 13485: 2016er specifikt for medicinsk udstyr. Det er hårdere. Det kræver sporbarhed. Hvert parti, hvert materiale, hvert trin dokumenteres. Hvis du fremstiller medicinske komponenter, er dette ikke valgfrit. Det er påkrævet.
Det betyder enkelt for dig. Sporbarhed, hvis noget går galt. Konsistens fra del til del. Overholdelse af de regler, din branche kræver.
Service katalog
Vi kender materialer. Ikke kun navne og datablade. Virkelig opførsel i forme, under belastning, over tid. Vi anvender forbedringsteknikker, der skubber basispolymerer ud over deres standardgrænser. Vores efterbehandlingskapaciteter dækker efterbehandling, svejsning, belægning og samling . Og teknisk support løber fra din første skitse til produktionsopstart.
Hvorfor partnerskab med NOBLE giver resultater
Du får dele, der virker. Defekter koster tid og penge. Vores fokus på kvalitet skærper begge dele. Medicinske kapaciteter giver dig mulighed for at fremstille komponenter, der opfylder strenge standarder, uden at du skal skifte leverandør senere. Og kundetilfredshed er ikke abstrakt. Det betyder, at vi besvarer opkald, løser problemer og leverer, hvad vi lover.
Ofte Stillede Spørgsmål
Hvad er den stærkeste type plastik?
Den stærkeste afhænger af, hvad du mener. Polycarbonat er svær at slå, når det kommer til slagstyrke. Det bøjer, før det går i stykker. Når det kommer til trækstyrke, kan du se på forstærkede materialer. Nylon eller polypropylen med 30-40% glasfibre kan konkurrere med nogle metaller. Kulfiberforstærkning gør det endnu bedre. Basisharpiksen betyder mindre end det, du tilsætter den.
Kan al plastik genbruges?
Nej. Termoplast kan smeltes og omformes. Genanvendelig. Termohærdende materialer gennemgår en permanent kemisk ændring under hærdning. Varm dem op igen, og de brænder, ikke smelter. Ikke genanvendelig i traditionel forstand. Se efter genbrugssymboler. Tallene 1-7 angiver harpikstypen. Men tallene garanterer ikke, at din lokale forhandler rent faktisk accepterer det.
Hvad er forskellen mellem termoplast og termohærdende plast?
Termoplaster blødgøres med varme og hærder, når de afkøles. Du kan gøre dette gentagne gange. Tænk chokolade. Smelt det, form det, og det hærder. Smelt det igen. Almindelige eksempler: ABS, polypropylen, nylon.
Hærdeplast er en engangsforretning. Varme udløser en kemisk reaktion, der tværbinder polymerkæderne. Når de er hærdet, kan de ikke smeltes igen. Varm dem for meget op, og de forkuller. Tænk på æg. Kog det, og det størkner. Det kan ikke udkoges. Almindelige eksempler: epoxy, phenol, melamin.
Hvordan gør man plastik mere varmebestandigt?
Tre måder. For det første skal du vælge et varmebestandigt basismateriale. Tekniske plasttyper som PEEK, PEI eller højtemperaturnyloner kan håndtere mere end almindelig plast. For det andet skal du tilføje forstærkning. Glasfibre, kulfibre eller nanorør hæver varmeafbøjningstemperaturen betydeligt. For det tredje skal du bruge udglødning. Kontrolleret opvarmning og langsom afkøling aflaster intern spænding og forbedrer dimensionsstabiliteten ved forhøjede temperaturer. Ofte kombinerer man alle tre.
Er efterbehandling nødvendig for alle plastdele?
Nej. Mange dele fungerer fint som støbt. Indvendige komponenter, skjulte beslag og engangsartikler kræver ofte ikke andet end afmontering. Men hvis delen er synlig, håndteres eller samles med andre, eller udsættes for barske miljøer, bliver efterbehandling afgørende. Æstetik, montering og krav til ydeevne afgør nødvendigheden. Ikke alle dele skal males. Alle dele skal inspiceres.
Hvad er den mest almindelige efterbehandlingsmetode for plastik?
Trimning og afgratning. Alle støbte dele har overskydende materiale. Rester af indløb. Rester af porte. Flammer ved skillelinjer. Fjernelse af disse er næsten universelt. Derefter er dekorationsmetoder som trykning, maling eller plettering almindelige for synlige dele. Men den simple handling at gøre delen ren og gratfri sker på næsten alt.
Kan plastik males?
Ja, men ikke direkte. De fleste plasttyper har lav overfladeenergi. Malingen perler op og skaller af. Du skal først forberede overfladen. Plasmabehandling, koronabehandling, flammebehandling eller kemiske primere øger overfladeenergien og skaber bindingssteder. Brug derefter malinger formuleret til plast. Fleksible akrylmalinger, polyurethaner eller to-komponent epoxymalinger. Uden overfladebehandling svigter malingen. Med den bliver malingen permanent.







