
Hvad er elektrisk afladningsbearbejdning
Elektrisk udladningsbearbejdning former metal med elektriske gnister. Traditionel bearbejdning bruger værktøj til at skære materiale. Begge metoder har deres styrker. Elektrisk udladningsbearbejdning arbejder på meget hårde, ledende metaller. Den laver komplekse former med høj præcision og glatte overflader. Traditionel bearbejdning er hurtigere og arbejder på flere typer materialer. Den kan også skære ikke-ledende materialer. Men den kan have problemer med hårde metaller og små detaljer. Forståelse af forskellene i nøjagtighed, materialer, omkostninger, hastighed og anvendelse vil hjælpe dig med at gennemføre dine projekter mere effektivt og økonomisk.
Nøgleforsøg
- Elektrisk udladningsbearbejdning (EDM) former hårde metaller med gnister. Den bruger elektricitet og berører ikke metallet. EDM er meget præcis og fungerer kun på metaller, der leder elektricitet.
- Traditionel bearbejdning bruger skarpe værktøjer til at skære mange materialer. Det kan forme plast og metaller. Det er hurtigere til simple former eller store dele.
- Gnistgnist er fantastisk til at lave vanskelige former og små detaljer. Det laver også glatte overflader. Men gnistgnist koster flere penge og tager længere tid end almindelig bearbejdning.
- Traditionel bearbejdning kan udføre mange opgaver og spare penge på store projekter. Men den har problemer med meget hårde metaller og små detaljer.
- Du bør vælge en metode baseret på materiale, form og den nødvendige nøjagtighed. Overvej, hvor mange dele du har brug for, og dit budget.
Nøgleforskelle
Sammenligningstabel
| Aspect | Electrical Discharge Machining (EDM) | Traditionel bearbejdning |
| Kontaktmetode | EDM rører ikke metallet. Det bruger gnister. | Traditionel bearbejdning berører materialet med værktøjer. |
| Materialekompatibilitet | EDM fungerer kun på hårde, ledende metaller. | Traditionel bearbejdning fungerer på de fleste materialer. |
| Speed | EDM er langsommere, især for hårde former. | Traditionel bearbejdning er hurtigere til store, enkle dele. |
| Pris | EDM koster mere, fordi det er langsommere. | Traditionel bearbejdning koster mindre for nemme former. |
| Precision | EDM er meget præcis og laver små detaljer. | Traditionel bearbejdning er god, men mindre præcis. |
| Kompleksitet | EDM kan lave skarpe hjørner og komplekse former. | Traditionel bearbejdning har problemer med små dele. |
| Overfladebehandling | EDM skaber glatte overflader og kræver intet ekstra arbejde. | Traditionel bearbejdning kan kræve flere efterbehandlingstrin. |
| Værktøjsslid | EDM-værktøjer holder længere, da der ikke er nogen kontakt. | Traditionelle bearbejdningsværktøjer slides hurtigere. |
| Miljømæssig påvirkning | EDM bruger mere energi og producerer giftige gasser. | Traditionel bearbejdning bruger mindre energi og er renere. |
| Operatørfærdighed | EDM har brug for en dygtig person til at opsætte og drive. | Traditionel bearbejdning kræver mindre maskinkundskaber. |
Hovedkontraster
Elektrisk afladningsbearbejdning fjerner metal med gnister, ikke med kraft. Dette gør det muligt at skære i hårde metaller som titanium. Gnistgnist kan lave dybe huller og skarpe hjørner. Det skaber også glatte overflader, og værktøjet slides ikke hurtigt. NOBLE specialiserer sig i præcisionsgnistprocesser, der håndterer komplekse geometrier, samtidig med at de opretholder en overlegen overfladefinish. Men Gnistgnist fungerer kun på metaller, der leder elektricitet. Det tager også mere tid og energi at færdiggøre en del. Gnistgnist kan producere giftige gasser, så affald skal håndteres forsigtigt.
Traditionel bearbejdning former ting med skæreværktøjer. Det fungerer på mange metaller og plasttyper, selvom de ikke leder elektricitet. Denne metode er hurtigere og billigere til store eller simple dele. Men den kan ikke skære meget hårde metaller godt. Den kan heller ikke lave små former lige så let som EDM. Hos NOBLE integrerer vi både traditionel og avanceret bearbejdning for at tilbyde den bedste løsning til hvert projekts unikke krav. Værktøjerne slides op og skal nogle gange udskiftes. Ekstra trin kan være nødvendige for at gøre overfladen glat. Maskiner kan hjælpe med at gøre arbejdet lettere og kræver mindre færdigheder.

Hvordan Elektrisk afladningsbearbejdning Værker
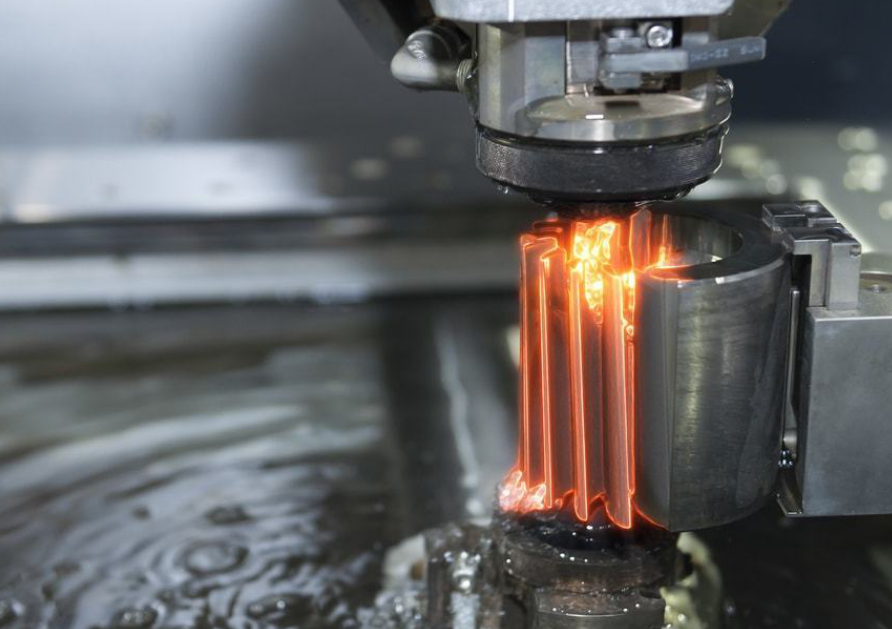
Elektrisk udladningsbearbejdning former metal ved hjælp af gnister. Det fungerer kun på materialer, der tillader elektricitet at flyde. Værktøjet og metaldelen fungerer som elektroder. Når de kommer tæt på hinanden, springer en gnist ud mellem dem. Denne gnist producerer en masse varme. Varmen smelter og omdanner små metalstykker til gas. Værktøjet rører aldrig metallet. Gnisten udfører i stedet alt arbejdet. Både værktøjet og metaldelen forbliver i en særlig væske kaldet dielektrisk væske. Denne væske køler alt og vasker smeltet metal væk. I modsætning til traditionel bearbejdning er der ingen skæring eller skubning. Elektrisk udladningsbearbejdning fjerner metal uden at røre ved det. På denne måde kan det lave meget præcise former, skarpe hjørner og dybe huller. Det fungerer også godt på hårde metaller, der er svære at skære med normale værktøjer.
Bemærk: Elektrisk afladningsbearbejdning kan fremstille vanskelige dele uden at opvarme dem. Dette holder metallet stærkt og stabilt.
Typer af Elektrisk afladningsbearbejdning
Der er tre hovedtyper af elektrisk udladningsbearbejdning. Hver type bruger en forskellig måde at forme metal på og passer til forskellige opgaver.
| EDM type | Hvordan det virker | fælles anvendelser | Nøglefunktioner |
| Wire EDM | Bruger en tynd tråd til at skære metal med gnister. Tråden bevæger sig langs en bane i vand. | Skæring af vanskelige former, fremstilling af værktøj, medicinsk udstyr og flydele. | Meget præcis, ingen berøring, virker på hårde metaller. |
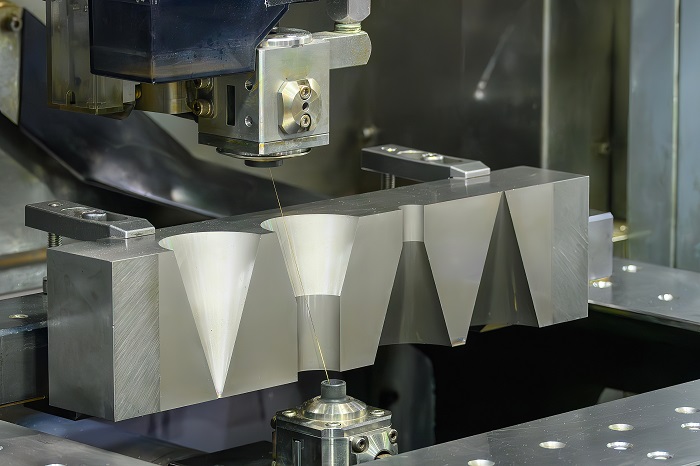
| Sinker (konventionel) EDM | Bruger et formet værktøj, der synker ned i metallet for at lave huller eller former. Delen og værktøjet sidder i en væske. | Fremstilling af forme, dykkermatriser og dele med dybe eller vanskelige former. | God til 3D-former, skarpe hjørner og glat finish. |
| Hulboring EDM | Bruger et hult rør til at bore små, dybe huller med gnister. Væske strømmer gennem røret. | Boring af kølehuller i turbineblade, startsnit til trådgnistning og medicinske dele. | Laver små, dybe huller, fungerer i alle vinkler. |
Hver type EDM har sine særlige anvendelser. Trådgnist skærer detaljerede former. Sænkningsgnist laver dybe huller og former. Hulboringsgnist muliggør hurtig fremstilling af små, dybe huller. NOBLE tilbyder alle større EDM-metoder og leverer skræddersyede løsninger til luftfarts-, bil- og medicinalindustrien med uovertruffen præcision og pålidelighed.
Traditionel CNC Machining
Almindelige metoder
Traditionel bearbejdning bruger mange måder at forme materialer på. Hver metode bruger et specielt værktøj og en bevægelse til at fjerne materiale. De mest almindelige traditionelle bearbejdningsmetoder er:
- CNC FræsningEt roterende værktøj skærer materiale væk fra plane eller formede overflader. Fræsemaskiner kan lave hårde former til biler, fly og maskiner.
- CNC DrejningDelen roterer, mens et stillestående værktøj former den. Drejning laver runde ting som stænger og aksler.
- CNC-boringEt roterende bor laver runde huller i materialet. Boring er simpelt og bruges meget i forbindelse med bearbejdning.
- CNC slibningEn ru skive fjerner små stykker for at opnå en glat finish. Slibning hjælper med at få delene til at se bedre ud og passe godt.
- CNC-savningEt blad med tænder eller grus skærer materialet i stykker. Savning gør materialet klar til mere arbejde.
- CNC boringEt værktøj laver huller større og mere præcise.
- CNC-rømningEt værktøj med tænder skærer former indvendigt eller udvendigt i én arbejdsgang, som til tandhjul.
- CNC-formningEt værktøj bevæger sig frem og tilbage for at lave flade, buede eller slidsede overflader.
Hvordan det virker
Traditionel bearbejdning bruger skæring til at forme ting. Maskiner og stærke værktøjer, ofte lavet af hårdmetal eller hurtigstål, skærer materiale væk fra en del. Værktøjet og materialet bevæger sig på en kontrolleret måde. Værktøjet eller delen kan dreje, bevæge sig ligeud eller bevæge sig frem og tilbage.
Fræsemaskiner bruger en roterende fræser med skarpe tænder. Fræseren skærer materiale væk, mens det bevæger sig hen over emnet. Drejning bruger en drejebænk til at dreje emnet, mens et værktøj former det langs siden. CNC-boring bruger et roterende bor til at lave huller. CNC-slibning bruger et ru hjul til at fjerne små stykker og gøre emnet glat. Savning skærer materiale med en klinge, og rømning fjerner materiale i én arbejdsgang med et tandværktøj.
Disse metoder bruger ideen om at flytte værktøjet og emnet i bestemte baner. Materialet fjernes ved at skære, gnide eller skrabe. Dette giver folk mulighed for at kontrollere emnets endelige form og størrelse. Traditionel bearbejdning fungerer på mange materialer, såsom metaller og plast, så det er godt til mange opgaver.
NOBLE kombinerer disse alsidige traditionelle bearbejdningsteknikker med moderne ekspertise for at levere ensartet præcision, hurtige ekspeditionstider og enestående service til projekter i enhver skala.
EDM fordele og ulemper
Fordele ved EDM
Elektrisk udladningsbearbejdning har mange fordele ved fremstilling af ting i dag. Mange virksomheder vælger denne metode, fordi den har særlige funktioner:
- Værktøjet rører ikke emnet. Dette forhindrer mærker, grater og bøjning.
- EDM fungerer godt med tynde eller skrøbelige dele. Det kan også forme hårde metaller uden at beskadige dem.
- Metoden fremstiller meget præcise dele med glatte overflader. De fleste dele behøver ikke megen polering bagefter.
- EDM kan lave former og indvendige detaljer, som skæreværktøjer ikke kan.
- Maskiner kan køre af sig selv med ting som automatisk trådning. Dette hjælper maskinen med at arbejde længere og bedre.
- Computere overvåger processen og hjælper med at spare energi. De hjælper også med at løse problemer, før de bliver store.
- EDM fremstiller dele uden grater. Dette sparer tid, fordi du ikke har brug for ekstra trin.
- Processen kan forme meget hårde eller sjældne metaller med stor nøjagtighed. Dette er godt til høvle, medicinsk værktøj og fremstilling af andre værktøjer.
- Nye idéer hjælper EDM med at bruge mindre energi og sikre væsker. Bedre måder at håndtere affald på hjælper planeten.
Bemærk: EDM er fremragende til fremstilling af små eller svage dele. Det forhindrer dem i at bøje og giver en glat og præcis finish.
Begrænsninger of EDM
Selvom elektrisk udladningsbearbejdning er stærk, har den nogle problemer. Tabellen nedenfor viser de vigtigste problemer, hvad de forårsager, og hvordan man løser dem:
| Begrænsning | Beskrivelse | Indvirkning på adoption | Afhjælpningsforanstaltninger / Afbødende indsatser |
| Behandlingshastighed | EDM tager langsomt af metal. | Ikke god til store opgaver eller fremstilling af mange dele. | Brug bedre pulsmålere, stærkere elektroder og flere robotter. |
| Elektrodeslid | Elektroder bliver brugt op med tiden. | Koster mere og gør delene mindre præcise. | Vælg stærke materialer og brug automatiske reparationer. |
| Overfladeintegritet | Dele kan få små revner eller huller. | Kan kræve mere arbejde til nogle formål. | Skift indstillinger og brug varme eller poler bagefter. |
| Behandlingsomkostninger | Elektroder, fiksering og strøm koster meget. | Det kan blive for dyrt for små butikker. | Brug billigere ting og spar mere energi. |
| Materielle begrænsninger | Virker kun på ting, der fører strøm. | Kan ikke forme plast eller keramik. | Prøv nye EDM-typer for at arbejde med flere ting. |
| Dybde-til-bredde-forhold | Dybe, tynde former er svære at lave. | Stopper nogle vanskelige eller dybe deldesigns. | Brug specielle elektroder og bedre køling. |
| Miljømæssig påvirkning | Nogle materialer og væsker kan skade naturen. | Passer muligvis ikke ind i de grønne mål. | Brug sikrere væsker og bedre affaldshåndtering. |
| Udstyrsomkostninger | Smarte maskiner koster meget i starten. | Små butikker har måske ikke nok penge. | Lej eller køb brugte maskiner. |
Gnistgnist fungerer kun på ting, der lader elektricitet passere igennem. Det betyder, at det ikke kan forme plast eller keramik. Elektroder slides, og ru overflader kan forværre dele og koste mere. Gnistgnist er langsommere end gamle metoder, så det er ikke godt til at fremstille mange dele hurtigt. Nogle dele kræver mere arbejde for at fikse overfladen. Gnistgnist bruger mere strøm og kan producere affald, der kræver sikker håndtering. Maskinerne koster meget, hvilket er svært for små virksomheder. NOBLE hjælper kunder med at afveje fordele og ulemper ved at tilbyde ekspertvejledning og avancerede Gnistgnistfunktioner til job, der kræver ekstrem nøjagtighed og komplekse former. Til job, der kræver præcise snit eller vanskelige former, er Gnistgnist stadig et godt valg.
Fordele og ulemper ved traditionel CNC-bearbejdning
Fordele ved Traditionel CNC-bearbejdning
Traditionel bearbejdning har mange fordele for producenter. Disse metoder omfatter fræsning, drejning, boring og slibning. De har hjulpet fabrikker i lang tid.
- AlsidighedTraditionel bearbejdning fungerer på mange slags materialer. Man kan skære i metaller, plast eller endda træ. Dette gør den nyttig til mange opgaver.
- Hastighed for simple deleMaskiner som drejebænke og fræsere former hurtigt nemme dele. Store grupper af enkle emner bevæger sig hurtigt gennem værkstedet på disse måder.
- Lavere startomkostningerMange værksteder har allerede disse maskiner. Det koster mindre at starte et nyt job, fordi der ikke er behov for nyt værktøj.
- Nem installationMedarbejdere kan hurtigt gøre maskiner klar til nemme opgaver. Små designændringer kræver kun få rettelser.
- Tilgængelighed af faglærte medarbejdereMange arbejdere ved, hvordan man bruger disse maskiner. Det går hurtigere at lære nye folk op, da værktøjerne er almindelige.
- God til prototypefremstillingVærksteder kan hurtigt fremstille én del eller et prøveemne. Dette hjælper ingeniører med at afprøve idéer, før de fremstiller mange dele.
- Intet behov for ledende materialer: I modsætning til EDMTraditionel bearbejdning behøver ikke, at materialet transporterer elektricitet. Dette giver flere valgmuligheder for, hvad man kan bruge.
Begrænsninger af Traditionel CNC-bearbejdning
Traditionel bearbejdning har også nogle problemer. Disse kan ændre, hvor meget ting koster, hvor hurtigt arbejdet udføres, og hvor gode delene er.
| Begrænsning | Indvirkning på produktionseffektivitet |
| Materialeaffald | Producerer mere skrot, hvilket koster mere og kan skade naturen |
| Længere leveringstider | Forsinker arbejdet, især ved hårde former |
| Højere omkostninger for små partier | Gør små job mere dyre på grund af opsætning og værktøjsskift |
Traditionel bearbejdning fjerner materiale, så der er meget skrot. Dette spild koster flere penge og kan være dårligt for planeten. Værksteder skal betale for det ekstra materiale og smide resterne ud.
Folk skal styre maskinerne manuelt. Faglærte arbejdere opstiller og betjener maskinerne. Dette tager tid og kan føre til fejl. Folk kan lave fejl, så nogle dele er muligvis ikke rigtige. Forskellige arbejdere eller vagter kan få dele til at blive forskellige.
At lave svære former forsinker arbejdet. Arbejderne skal stoppe for at skifte værktøj eller flytte emnet. Hvert trin tilføjer mere tid. Mange trin gør arbejdet længere, især for vanskelige former.
Små opgaver koster flere penge. Hvert nyt job kan kræve specialværktøj eller holdere. Opsætning til kun få dele fordeler omkostningerne over færre dele. Det gør hver del dyrere, end hvis du lavede mange.
Lønomkostningerne stiger med traditionel bearbejdning. Faglærte arbejdere får mere i løn. Det tager mere tid at opstille og reparere maskiner i hånden. Alle disse ting gør hver del dyrere.
Værker, der bruger traditionel bearbejdning, skal tænke på hastighed, omkostninger og kvalitet. Til hårde former eller meget præcist arbejde kan andre metoder som EDM- eller CNC-bearbejdning fungere bedre.
NOBLE adresserer disse udfordringer ved at kombinere eksperthåndværk med moderne teknologier og tilbyde optimerede bearbejdningsstrategier, der reducerer spild, fremskynder produktionen og opretholder høj ensartethed i emnerne.
Anvendelse af EDM og traditionel CNC-bearbejdning
Anvendelse af EDM
Mange virksomheder bruger elektrisk udladningsbearbejdning til specialopgaver. Denne metode er god til hårde metaller og vanskelige former. Den kan fremstille dele, som andre værktøjer ikke kan lave. Nogle almindelige anvendelser er:
- Boring af små huller: Fabrikker bruger EDM til at lave små huller i turbineblade og brændstofsystemer. Hullerne forbliver lige, og værktøjet knækker ikke.
- Form- og matricefremstilling: Gnistgnist former dybe huller og formes i forme og matricer. Dette hjælper med at fremstille plastdele og metalstempler.
- Fjernelse af fastsiddende dele: Arbejdere bruger EDM til at fjerne knækkede bolte eller stifter. Det beskadiger ikke hoveddelen.
- Medicinske komponenter: EDM fremstiller glatte, gratfri dele til medicinske implantater. Disse dele skal være præcise og sikre.
- Luftfartskomponenter: EDM laver tynde slidser, skarpe hjørner og dybe huller i flydele.
Gnistgnist kan arbejde på ethvert metal, der fører elektricitet, selv meget hårde metaller. Værktøjet rører aldrig emnet, så det hverken bøjer eller ryster. Nye kontroller og smarte maskiner hjælper Gnistgnist med at arbejde hurtigere og fremstille bedre emner. NOBLE investerer i banebrydende Gnistgnistteknologi for at levere højpræcisionsemner med komplekse geometrier, der opfylder de strengeste branchestandarder. Mange af vores kunder vil anmode om Gnistgnist til job, der kræver stor præcision eller har specialiserede former.
Traditionel CNC-bearbejdning af Anvendelse
Traditionel bearbejdning former og afslutter mange slags materialer. Disse metoder omfatter drejning, fræsning, boring, gevindskæring, høvling, rifling, savning og formgivning. NOBLE bruger dem ofte til at udføre mange af disse opgaver:
- Formning og størrelsestilpasning: Maskiner skærer og former metal, plastik og andre ting til den rette størrelse og form.
- Gevindskårne dele: Gevindskæring laver skruer og bolte med gevind.
- Plane overflader: Høvling og formning skaber store, plane områder på metaldele.
- Greb og dekoration: Riflen tilføjer mønstre for bedre greb eller udseende.
- Skæring af store stykker: Savning skærer store dele i mindre stykker.
- Generel materialefjernelse: Drejning, fræsning og boring fjerner ekstra materiale for at opnå den endelige form.
Disse metoder er vigtige for fremstilling af biler, fly, elektronik og metaldele. NOBLE har også fremragende CNC-bearbejdningskapaciteter, der kombinerer præcisions-CNC-systemer med specialiseret bearbejdningsteknologi for at producere dele af høj kvalitet til kritiske industrier.
Materialekompatibilitet
EDM-materialer
Elektrisk udladningsbearbejdning fungerer kun med materialer, der fører elektricitet. Den bruger gnister til at slide metallet af. Delen skal lade elektricitet passere igennem den. Metaller som hærdet værktøjsstål, hurtigstål, titanium og nikkelbaserede superlegeringer bruges ofte. Kobber, aluminium og blandinger heraf fungerer også godt. Nogle grafit- og nogle få keramikmaterialer kan bruges, hvis de leder elektricitet. Disse materialer er meget hårde og kan modstå meget varme. Dette gør dem svære at skære med normale værktøjer. Luftfarts-, bil- og medicinalvirksomheder bruger EDM til dele med vanskelige former eller små detaljer. Ikke-ledende ting, som de fleste plasttyper og nogle keramikmaterialer, fungerer ikke med trådgnist. Der kan ikke dannes gnister i disse materialer.
Traditionelle CNC-bearbejdningsmaterialer
Traditionel bearbejdning kan forme mange slags materialer. Det fungerer på metaller, plast og nogle keramiktyper. Mange værksteder bruger plasttyper som HDPE og PVC. Disse plasttyper bøjer let, beskadiges ikke af kemikalier og er nemme at bearbejde. Det er vigtigt at vælge det rigtige værktøj. Værktøjer i hurtigstål er gode til blød plast. Værksteder med hårdmetal eller diamantbejdset værktøj er bedre til hård plast. Værksteder skal være opmærksomme på varme og belastning, så delene ikke bøjer eller revner. Højeffektiv fræsning hjælper med at holde tingene kølige og får delene til at se bedre ud. Hårde metaller, som stål over 45 HRc, kan skæres med hård drejning og specialværktøjer som keramik eller CBN. NOBLE bringer ekspertbearbejdningskapaciteter til disse applikationer, hvilket sikrer præcision og materialeintegritet selv i de mest krævende projekter. Diamant- og CBN-værktøjer hjælper også med kompositmaterialer og nogle keramiktyper. Disse metoder gør det muligt for værksteder at fjerne meget materiale hurtigt og fremstille glatte dele.
- Traditionel bearbejdning kan fungere med:
- Metaller (stål, aluminium, messing, kobber)
- Plast (HDPE, PVC, akryl)
- Nogle keramik- og kompositmaterialer
- Træ og andre bløde ting
Præcision og overfladefinish i EDM
Tolerancer
Præcision er vigtig i ethvert bearbejdningsjob. Hver metode giver et forskelligt niveau af nøjagtighed. Tabellen nedenfor viser, hvor godt hver metode kan holde snævre størrelser:
| Bearbejdningsmetode | Typisk opnåelig tolerance | Noter |
| Wire EDM | ± 0.005 mm | Bruger en tynd trådelektrode; skaber fine detaljer og indviklede dele; berøringsfri proces reducerer materialespænding; kan skære indvendige hjørner med radier så små som 0.003 tommer. |
| Synke EDM | ± 0.001 mm | Bruger formet grafit- eller metallisk elektrode; effektiv til komplekse geometrier; opnår exceptionel præcision. |
| Traditionel CNC-bearbejdning | Begrænset nøjagtighed sammenlignet med EDM | Nøjagtighed og materialetyper er mere begrænsede; mindre egnede til ekstremt snævre tolerancer eller komplekse ledende materialer. |
Elektrisk udladningsbearbejdning er fremragende til fremstilling af meget præcise dele. Sinker EDM kan fremstille dele med størrelser så tæt på ±0.001 mm. Trådgnistning er også meget præcis. Den er god til dele med små detaljer. NOBLEs avancerede EDM-funktioner opnår konsekvent ultrasnelle tolerancer og fine funktioner, som traditionel bearbejdning ofte ikke kan matche. Traditionel bearbejdning, som CNC-fræsning eller drejning, er ikke så præcis som EDM. Den har problemer med hårde eller vanskelige former. NOBLEs avancerede EDM-funktioner opnår konsekvent ultrasnelle tolerancer og fine funktioner, som traditionel bearbejdning ofte ikke kan matche, bakket op af fremragende service og fokus på kvalitet.
Overfladekvalitet
Hvor glat en del er, har betydning for, hvordan den ser ud og fungerer. Hver bearbejdningsmetode sætter sit eget præg på delen.
- Trådgnistning danner et omstøbt lag, når den skærer rå former. Dette lag dannes, fordi gnister producerer meget varme.
- Flere finbearbejdningspassager med trådgnist gør det omstøbte lag tyndere og overfladen glattere.
- Nogle gange kan det omstøbte lag forårsage problemer. Dette kan gøre trådgnistning ikke det bedste valg til visse dele.
- Flere efterbehandlingspas i EDM hjælper med at forbedre overfladen og løse problemer.
- EDM smelter og omdanner metal til gas for at fjerne det. Dette efterlader et nyt lag metal på emnet.
- Det omstøbte lag kan indeholde dele fra værktøjet og væsken. Disse kan ændre, hvordan emnet fungerer.
- Hvor ru overfladen er i EDM afhænger af indstillingerne og hvor mange gange den går hen over emnet.
- Traditionel bearbejdning giver ikke et omstøbt lag. Det efterlader normalt en renere overflade, men kan have problemer med hårde eller vanskelige former.
- EDM er god til hårde eller vanskelige metaller, men kræver omhyggelige indstillinger for at få den bedste finish.
Omkostninger og hastighed
Opsætning og betjening
Pris og hastighed er vigtige, når man skal vælge mellem elektrisk udladningsbearbejdning og traditionel bearbejdning. De penge, der kræves for at starte og køre hver metode, kan være meget forskellige. Tabellen nedenfor viser, hvordan de sammenlignes:
| Omkostningsaspekt | Electrical Discharge Machining (EDM) | Traditionelle bearbejdningsmetoder |
| Opsætningsomkostninger | Høje initiale udstyrsomkostninger ($100,000 til $500,000+ for trådgnistningsmaskiner); værktøjsomkostningerne er også højere | Generelt lavere omkostninger til opsætning i starten; værktøj er billigere i starten |
| Driftsomkostninger (timeomkostninger) | $60 til $200+ i timen, inklusive maskinafskrivning, elektricitet, ledningsforbrug, arbejdskraft og vedligeholdelse | Typisk lavere timeomkostninger, men kan stige med komplekse værktøjer og materialer |
| Trucks | Effektiv til hærdede materialer; intet behov for for-/eftervarmebehandling | Kan kræve yderligere bearbejdning af hærdede materialer (varmebehandling) |
| Bearbejdningskompleksitet | Omkostningseffektiv til komplicerede geometrier og fine overfladebehandlinger; reducerer sekundære operationer | Mindre effektiv til komplekse former; kan kræve flere opsætninger og sekundær efterbehandling |
| Yderligere fordele | Gratfri kanter, ingen skærekræfter, reduceret spild og efterbearbejdning, fin overfladefinish, reduceret polering/slibning | Kan producere grater; skærekræfter kan forårsage forvrængning; yderligere efterbehandling er ofte nødvendig |
| Outsourcingmuligheder | Professionelle EDM-tjenester reducerer de indledende investerings- og driftsomkostninger | Outsourcing af traditionel bearbejdning er også muligt, men mindre specialiseret til komplekse dele |
EDM-maskiner koster meget at købe og sætte op. De bruger mere strøm og specialforsyninger, så de koster mere i timen. EDM er godt til hårde metaller og vanskelige former. Det kan spare penge, fordi du ikke behøver så mange ekstra trin. Traditionel bearbejdning er billigere at starte og køre, især til nemme opgaver.
Produktionshastighed
Hvor hurtigt et værksted kan fremstille dele er vigtigt. Gnistgnist er normalt langsommere end traditionel bearbejdning. Dette gælder, når man fjerner meget materiale eller arbejder med tykke emner. Gnistgnisthastigheden afhænger af ting som hvor længe gnisten varer, hvor stærk den er, afstanden mellem værktøjet og emnet, og hvor hurtigt tingene afkøles. At gøre Gnistgnist hurtigere kan slide værktøjer og fremstille mere ru dele. Værksteder skal vælge de rigtige indstillinger for at få gode resultater. Med dybdegående teknisk viden og effektive bearbejdningsstrategier hjælper NOBLE kunder med at balancere hastighed og præcision i Gnistgnistprojekter.
Traditionel bearbejdning fjerner materiale hurtigt. Den er bedst til fremstilling af mange dele eller rå former. Dette gør den til et godt valg til store opgaver. Gnistgnist er bedre til at lave vanskelige former, små detaljer eller arbejde med hårde metaller. Gnistgnist bytter hastighed for bedre detaljer og kvalitet.
- Traditionel bearbejdning er hurtigere og koster mindre at fremstille mange dele.
- EDM er bedre til små partier, testdele eller vanskelige former.
- EDM skaber mindre spild og kræver mindre arbejde til specialdele, men koster mere til store opgaver.
- EDM bruger mere strøm og tager længere tid, så det er ikke så godt til at fremstille mange dele.
At vælge den rigtige metode
Beslutningsfaktorer
Valget af den bedste måde at bearbejde en del på afhænger af mange ting. Hvert projekt er forskelligt og kræver sin egen plan. Tabellen nedenfor viser, hvordan gnistgnist og traditionel bearbejdning sammenlignes:
| Beslutningsfaktor | EDM | Traditionel bearbejdning |
| Del kompleksitet | Bedst til komplicerede dele med snævre tolerancer | Bedre til simple, store dele |
| Materiale Type | Fungerer med hårde, ledende metaller | Håndterer mange materialer, herunder plastik |
| Produktionsvolumen | God til små til mellemstore mængder | Bedst til løb med høj volumen |
| Tolerance og præcision | Meget høj præcision | Mindre præcis, risiko for varmedeformation |
| Startinvestering | Højere udstyrsomkostninger | Lavere omkostninger, nemmere for små butikker |
| Størrelse på emnet | Små til mellemstore, komplekse dele | Store emner |
| Industri applikationer | Luftfart, medicin, elektronik | Bilindustrien, olie og gas |
| Bearbejdningseffektivitet | Langsommere, men jævn afslutning | Hurtigere og omkostningseffektivere til simple dele |
| Materielle egenskaber | Kræver elektrisk ledningsevne | Mindre afhængig af materialeegenskaber |
| Kompatibilitet | Kræver dielektrisk væske | Intet væskebehov |
Materialetypen er vigtig, når man vælger en metode. Gnistgnist fungerer kun med metaller, der lader elektricitet passere igennem. Disse metaller skal også kunne håndtere varme og ikke slides hurtigt. Dette gør Gnistgnist god til hårde metaller, der er svære at skære med normale værktøjer. Hvis du ikke er sikker på, hvilken proces der er bedst til dit projekt, har vores dedikerede team af ingeniører måske svaret.
Praktiske scenarier
Her er nogle eksempler fra det virkelige liv, der kan hjælpe dig med at vide, hvornår du skal bruge hver metode:
- Luftfart: Ingeniører bruger EDM at lave turbineblade med små huller. Disse dele skal være meget præcise og af hårde metaller. EDM giver den rette størrelse og en glat finish.
- Medical Devices: EDM laver små huller og slidser i implantater. Processen belaster ikke delene, så de forbliver sikre.
- AutomotiveFabrikker bruger traditionel bearbejdning til motorblokke og store dele. Denne metode er hurtig og fungerer med mange materialer.
- Skimmelfremstilling: EDM former hårde stålforme med dybe, vanskelige træk. Selvom EDM koster mere og bruger mere energi, kan det udføre opgaver, som andre værktøjer ikke kan.
- Elektronik: EDM borer små huller i stik. Den laver meget små størrelser og glatte overflader.
EDM er bedst til små grupper af dele, vanskelige former og hårde metaller. Traditionel bearbejdning er bedre til store, simple dele og til at lave mange af dem. Begge metoder har fordele. Det bedste valg afhænger af projektets behov, materialer og finansiering. NOBLE hjælper dig med at vælge den rigtige tilgang ved at evaluere hvert projekts mål, materialer og budget for at levere den mest effektive produktionsløsning.
Om du vælger EDM eller konventionel bearbejdning afhænger af dit projekts behov, og NOBLEs eksperter siger, at EDM er fantastisk til at fremstille præcise, vanskelige dele med hårde materialer og en glat overflade. Men det tager mere tid og koster mere. For at vælge den bedste metode anbefaler NOBLE, at du tager følgende trin:
- Beslut dig for, hvad du vil lave, og hvilke materialer du har brug for.
- Tænk over, hvor svær formen er, og hvor præcis den skal være.
- Sørg for at have tydelige tegninger, der viser alle detaljerne.
- Tal og arbejd med folk, der ved meget om bearbejdning.
Hvorfor vælge NOBLE som din betroede EDM-leverandør
NOBLE blev valgt som producent på grund af deres uovertrufne evne til at levere både elektrisk udladningsbearbejdning (EDM) og traditionelle bearbejdningstjenester med exceptionel præcision, fleksibilitet og pålidelighed. Styrkerne ved hver bearbejdningsmetode kommer med kompromiser, men NOBLE bygger bro over dette hul ved at tilbyde det bedste fra begge verdener - ved at integrere avanceret EDM-teknologi med gennemprøvede traditionelle bearbejdningsteknikker for at levere skræddersyede løsninger, der er skræddersyet til de unikke krav i hvert projekt.
NOBLE skiller sig ud af flere grunde:
- Ekspertise i komplekse EDM-projekterNOBLE specialiserer sig i højpræcisionsgnistningsarbejde, herunder tråd-, sinker- og hulboringsgnistningsarbejde, som er afgørende for industrier, der kræver komplicerede geometrier, såsom luftfart, medicin og elektronik. Vores dygtige teknikere producerer rutinemæssigt dele med snævre tolerancer, som konventionelle metoder simpelthen ikke kan matche.
- DobbeltkapacitetstilgangI modsætning til mange værksteder, der udelukkende fokuserer på enten gnistbearbejdning eller konventionel bearbejdning, bruger NOBLE begge dele. Dette giver os mulighed for at anbefale den mest effektive og omkostningseffektive proces – eller en kombination af begge – for at opfylde dine design-, materiale- og volumenbehov.
- Avanceret teknologi og udstyrNOBLE investerer i de nyeste EDM-systemer og CNC-maskiner, hvilket sikrer ensartet ydeevne, høj repeterbarhed og evnen til at bearbejde vanskelige materialer som hærdede ståltyper og eksotiske legeringer med minimal efterbehandling.
- Applikationsdrevet beslutningstagningVores ingeniørteam evaluerer hvert projekt for at afgøre, om gnistgnist, traditionel bearbejdning eller en hybridstrategi vil give de bedste resultater. Denne rådgivende tilgang sikrer, at kunderne får den rigtige proces til deres del, ikke kun den, der er mest bekvem for os at køre.
- Dokumenterede brancheresultaterNOBLE har en dokumenteret erfaring med at levere dele til krævende specifikationer i brancher, hvor fejl ikke er en mulighed. Fra turbineblade til medicinske implantater vælger kunder NOBLE, fordi vi forstår vigtigheden af præcision, sikkerhed og pålidelighed.
- Skalerbare løsningerUanset om du har brug for en engangsprototype, et lille antal præcisionsdele eller en storproduktion af maskinbearbejdede komponenter, er NOBLE udstyret til at skalere sine operationer, samtidig med at kvalitet og hastighed opretholdes.
NOBLE var ikke bare en leverandør af bearbejdningsudstyr – det var det klare valg af en partner, der var i stand til at navigere i den komplekse balance mellem præcision, hastighed, omkostninger og materialekompatibilitet. Når dit projekt kræver ekspertise, nøjagtighed og innovation, leverer NOBLE.
Ofte stillede spørgsmål om Elektrisk afladningsbearbejdning
Hvilke materialer kan elektrisk udladningsbearbejdning skære?
EDM virker kun på ting, der lader elektricitet passere igennem. Det betyder, at det kan skære i stål, titanium, kobber og nogle specielle blandinger. EDM virker ikke på plast eller de fleste keramiktyper.
Bemærk: EDM kan ikke skære træ eller de fleste plasttyper.
Er EDM sikrere end traditionel bearbejdning?
Gnistgnist producerer ikke skarpe spåner eller kanter, der kan flyve af. Det bruger en væske til at holde delene kølige. Men Gnistgnist kan producere skadelige dampe. Arbejdere skal bære det rigtige sikkerhedsudstyr.
Hvorfor kræver nogle dele EDM i stedet for traditionel bearbejdning?
Nogle dele har meget små huller eller skarpe hjørner. Gnistgnist kan fremstille disse former meget præcist. Traditionel bearbejdning kan ikke altid fremstille så små detaljer.
Hvilken metode er hurtigst til at lave mange dele?
Traditionel bearbejdning er hurtigere til fremstilling af mange simple dele. Gnistgnist tager længere tid, især til tykke eller vanskelige former.
- EDM: God til små grupper eller detaljerede opgaver.
- Traditionel: God til at lave mange simple dele.






