
Sprøjtestøbning af transparent plast kan virke udfordrende i starten, men med præcision og omhu er det fuldt ud muligt. Selv den mindste fejl kan påvirke klarheden, så opmærksomhed på detaljer er afgørende. Denne guide vil tage dig trin for trin og hjælpe dig med at mestre processen fra materialevalg til de essentielle efterbehandlingsteknikker.
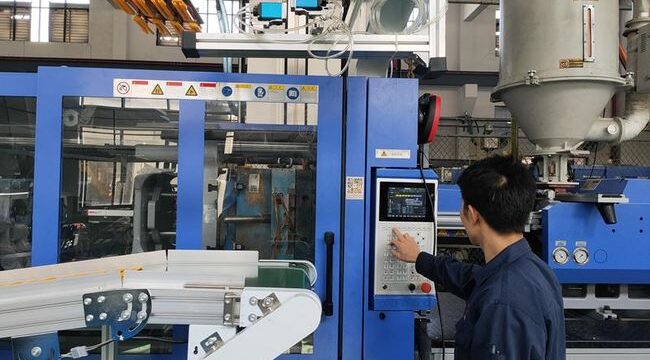
Hvorfor gennemsigtig plastik Injektion Støbning er udfordrende
Transparente plasttyper som PMMA, PC og PET er kendt for deres fremragende optiske egenskaber, men disse materialer kan være ubarmhjertige, når der opstår defekter. Vigtige overvejelser omfatter:
1. Krav til overfladekvalitet
Fejl, der skal undgås: Striber, bobler, uklarhed, sorte pletter, misfarvning og utilstrækkelig glans.
Konsekvens: Selv de mindste ufuldkommenheder kan gøre det endelige produkt ubrugeligt, da disse defekter er meget synlige og underminerer produktkvaliteten.
2. Materielle egenskaber
Højt smeltepunkt: Disse materialer kræver forhøjede forarbejdningstemperaturer, der ofte overstiger standard sprøjtestøbningstemperaturer.
Dårlig flydeevne: På grund af deres lave flydeegenskaber er kontrol af injektionstryk og -hastighed afgørende for at opnå ensartede resultater.
3. Indre stress
Årsager: Ujævne kølehastigheder, for højt injektionstryk eller forkert designede forme.
Effekter: Intern belastning kan føre til vridning, revner eller et fald i den optiske klarhed, hvilket har alvorlig indflydelse på produktets udseende og funktionalitet.
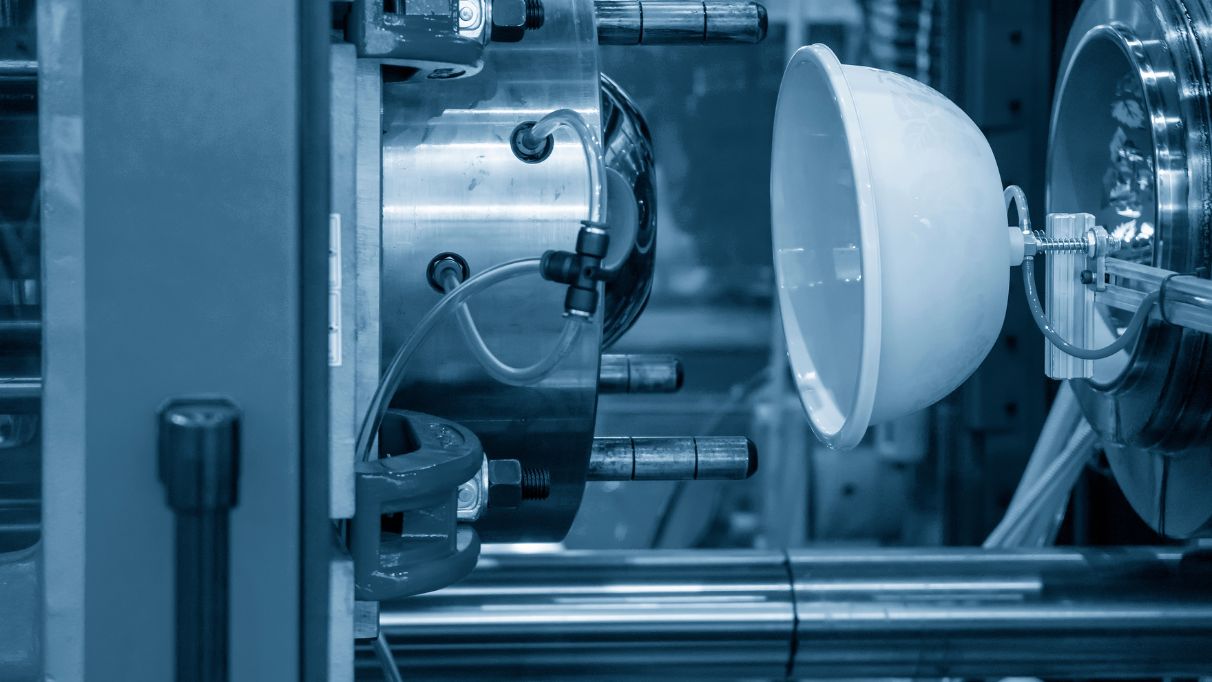
Bedste praksis for sprøjtestøbning af gennemsigtig plast
1. Materialeforberedelse og tørring
- Renhed: Sørg for, at råmaterialerne er fri for forurenende stoffer, ved at bruge lukkede beholdere til både opbevaring og transport.
- Tørring: Fugt skal fjernes for at forhindre materialenedbrydning. Det anbefales at anvende et tørt beholdersystem med filtreret og affugtet luft.
tips:
- Tør materialer som PMMA ved 80-90 °C i 3-4 timer.
- Overtørring skal undgås, da det kan resultere i sprødhed.
2. Maskin- og skruerengøring
- Forebyggelse af kontaminering: Før og efter brug skal cylinder, skrue og dyse rengøres for at forhindre krydskontaminering af materialer.
- Rengøringsmidler: Brug specialiserede skruerengøringsmidler eller harpikser som PE/PS for at sikre grundig rengøring.
- Midlertidig nedlukning: I tilfælde af midlertidig nedlukning skal temperaturen i tønder og tørrer reduceres for at minimere materialenedbrydning.
3. Formdesign og produktdesign
- Ensartet vægtykkelse: Sikrer ensartet afkøling, hvilket mindsker spændingsudvikling.
- Udkastvinkler: Der skal indarbejdes tilstrækkelige trækvinkler for at muliggøre en jævn afformning.
- Glatte overgange: Minimér skarpe hjørner – afrundede kanter bør anvendes for at undgå spændingskoncentrationer.
- Port og løber design: Brede, korte porte og løbere er optimale, med mulighed for at tilføje koldsluggebrønde, hvis det er nødvendigt.
- Overfladebehandling: Formens overfladeruhed bør holdes under 0.8 µm for at opnå en optimal finish.
- Udluftning: Tilstrækkelig udluftning er nødvendig for at udvise luft og gasser under støbeprocessen.
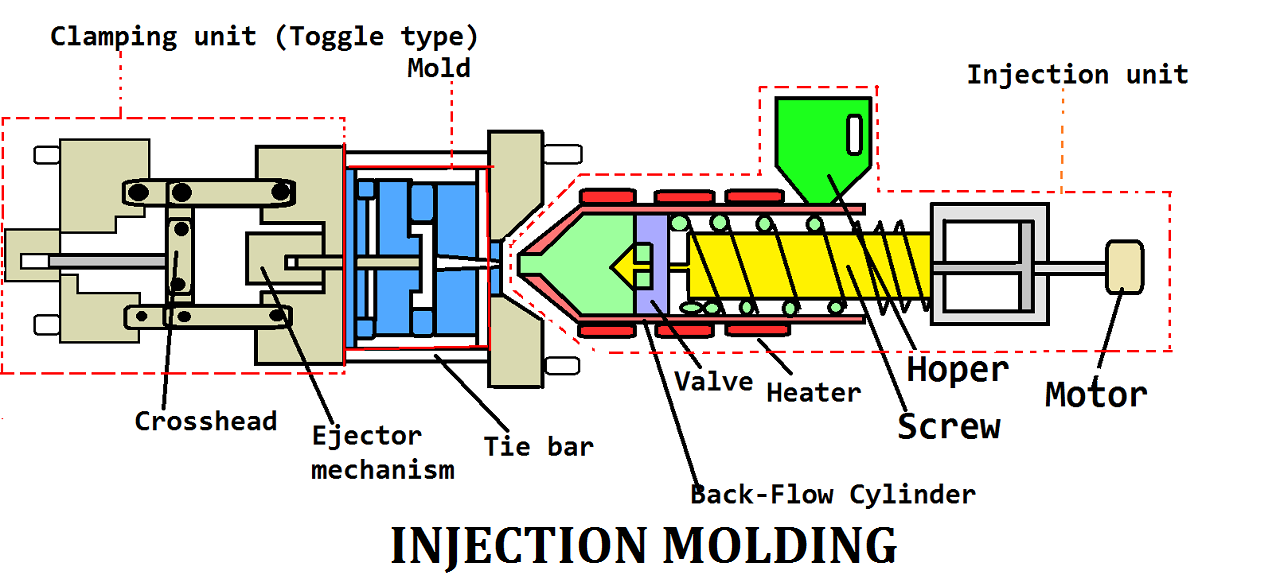
4. Sprøjtestøbningsproces og maskinindstillinger
- Maskinvalg: Maskiner udstyret med dedikerede skruer og temperaturstyrede dyser foretrækkes.
- Temperatur Control: Sørg for, at tøndetemperaturerne er indstillet højt nok til at undgå materialenedbrydning, men inden for sikre grænser for materialet.
- Tryk: Højt injektionstryk er nødvendigt for at overvinde viskositeten; dog bør for højt tryk undgås for at forhindre spændinger i materialet.
- Hastighed: Oprethold lave til moderate injektionshastigheder. Flertrinsinjektion kan være nødvendig for visse materialer.
- Cyklustid: Minimer holde- og cyklustider for at reducere materialenedbrydning.
- Skruehastighed og modtryk: Hold både skruehastighed og modtryk lavt for at forhindre materialenedbrydning.
- Skimmeltemperatur: Oprethold præcis temperaturkontrol; højere formtemperaturer forbedrer flowet og minimerer intern belastning.
5. Yderligere overvejelser
- Formslipmidler: Påfør i minimale mængder for at undgå overfladefejl.
- Genformalingsbrug: Begræns forbruget af slibemateriale til mindre end 20 % af den samlede materialeblanding.
- Efterbehandling: Udglødning af dele (undtagen PET) anbefales for at afhjælpe indre spændinger.
Vejledning til materialevalg
1. Polymethylmethacrylat (PMMA)
Fordele: PMMA tilbyder fremragende optisk klarhed og bemærkelsesværdig vejrbestandighed, hvilket gør den ideel til udendørs og transparente anvendelser.
Ulemper: Materialet er i sagens natur sprødt og udviser dårlig slagfasthed, hvilket begrænser dets anvendelse i applikationer, der involverer høj mekanisk belastning.
Anvendelser: PMMA anvendes typisk i lampeafdækninger, optiske linser og andre genstande, der kræver klare, vejrbestandige materialer.
2. Polycarbonat (PC)
Fordele: Polycarbonats bemærkelsesværdige egenskaber omfatter høj slagstyrke og varmebestandighed, hvilket gør det velegnet til krævende anvendelser.
Ulemper: PC er tilbøjelig til spændingsrevner, især i nærvær af miljøfaktorer som UV-eksponering og fugt.
Anvendelser: Det bruges i vid udstrækning i produktionen af skudsikkert glas, briller og medicinsk udstyr, hvor styrke og varmebestandighed er afgørende.
3. Polyethylenterephthalat (PET)
Fordele: PET er kendetegnet ved sin høje trækstyrke og fremragende kemiske resistens, hvilket gør det ideelt til emballageløsninger.
Ulemper: En begrænsning ved PET er dets betydelige fugtabsorption, hvilket kan kompromittere dets integritet under visse forhold.
Anvendelser: PET bruges mest almindeligt i drikkevareflasker, fødevareemballage og andre anvendelser, hvor styrke og kemisk resistens er påkrævet.
4. Cyklisk olefin copolymer (COC)
Fordele: COC er meget transparent og udviser lav fugtabsorption, hvilket gør det til et fremragende materiale til optiske og medicinske anvendelser.
Ulemper: De højere omkostninger ved COC kan være uoverkommelige for nogle anvendelser, især når omkostningseffektivitet er en primær bekymring.
Anvendelser: COC anvendes typisk i medicinsk emballage, optiske film og andre anvendelser med høj klarhed, hvor fugtbestandighed er afgørende.
Ofte stillede spørgsmål (FAQ)
Q1: Hvad er nogle af de almindelige defekter i sprøjtestøbning af gennemsigtig plast?
- A: Du vil ofte støde på problemer som bobler, flydemærker, interne spændingsrevner og misfarvning. Disse kan alle ødelægge plastikkens klarhed og overordnede udseende.
Q2: Hvordan vælger jeg det rigtige materiale til transparent sprøjtestøbning?
- A: Det afhænger af, hvad du laver! Til optiske komponenter skal du vælge PMMA. Hvis du har brug for noget robust og slagfast, er PC vejen frem.
Q3: Hvordan kan jeg undgå indre spændinger i sprøjtestøbning af gennemsigtig plast?
- A: Prøv at optimere dit formdesign, håndter køleprocessen omhyggeligt, og glem ikke efterbehandling, som f.eks. udglødning, for at aflaste stress.
Q4: Hvad er de kommende tendenser inden for sprøjtestøbning af transparent plast?
- A: Vi ser nogle spændende tendenser som smart støbeteknologi, miljøvenlige produktionspraksisser og mikrostøbning, der tager plads.
The End
Selvom sprøjtestøbning af transparent plast er komplekst, kan de rigtige trin i forberedelse, design og proceskontrol føre til fantastiske, defektfri dele. Et samarbejde med en ekspert vil give dig den ekstra fordel for resultater i topklasse.
Gør noget nu: Send os en besked, og lad vores eksperter hjælpe dig med at skabe den perfekte løsning til dine behov for sprøjtestøbning af gennemsigtig plast. Vi har styr på det!






