
Úvod
Díl může být z hlediska rozměrů na výtisku bezchybný, ale i tak může být nepoužitelný. Rozdíl mezi úspěchem a neúspěchem často spočívá v povrchové úpravě. Pokud jej nedokončíte správně, dobrý komponent se může stát nepoužitelným.
Vady vás mohou nakonec stát náklady třemi různými způsoby. Zaprvé, strávíte více času sekundárními operacemi, jako je broušení, leštění a přepracování. Zadruhé, ztrácíte peníze kvůli míře zmetkovitosti, když díly nelze zachránit. Zatřetí, špatný povrch může skrývat větší problémy. Vytváří slabá místa, kde začínají praskliny. Díly selhávají rychleji.
Tato příručka vám ukáže nejčastější povrchové vady. Dozvíte se, co je způsobuje, jak je rozpoznat a co je nejdůležitější, jak je opravit. Myšlenka je docela jednoduchá: méně odpadu a větší spolehlivost.
Co jsou povrchové vady v CNC frézování?
Abyste mohli opravit povrchovou vadu, je nejprve nutné pochopit, na co se díváte. Jsou zde použity dva důležité pojmy.
Topografie povrchu je v podstatě tvar povrchu. Existují vrcholy a pády. Textura je to, co můžete vidět a cítit. Integrita povrchu sahá hlouběji. Důležitým faktorem jsou zde fyzikální vlastnosti, jako jsou změny tvrdosti, mikrotrhliny a zbytková napětí. Součást se může jevit hladká, ale pod ní se může nacházet skryté poškození.
Povrchové vady jsou v podstatě jen odchylky. Povrch není pro tisk zcela vhodný. Může to být způsobeno nesprávnou geometrií, jako je rýha, trhlina nebo rýha. Nebo se může jednat o fyzickou vadu, jako je spálení, praskliny nebo usazení nečistot v dílu. V obou případech je díl poškozen.
Jak je identifikujete? Existují dva způsoby, jak to udělat. Prvním krokem je vizuální kontrola. Zkušený obráběč okamžitě odhalí jakékoli problémy. Pro přesnější práci použijte profilometr. Tento nástroj táhne stylusem po povrchu a poskytuje číselná data. Ra měří průměrnou drsnost. Rz se zaměřuje na maximální výšku vrcholů a údolí. Společně vám řeknou, zda povrch splňuje požadované specifikace.
5 základních příčin frézování povrchu Vady
Zde je rámec, který vám pomůže systematicky diagnostikovat povrchové vady. Pokud zjistíte špatnou povrchovou úpravu, zkontrolujte následujících pět oblastí v tomto pořadí: nástroje, řezné parametry, tuhost stroje, materiál a CAM program. Jedna z těchto oblastí je téměř vždy příčinou.
1. Vady související s nástroji
Řezný nástroj je vaším prvním podezřelým. Dotýká se přímo součásti.
- Stopy po chvění vypadají na povrchu jako vzor valchy. Jsou způsobeny harmonickou rezonancí. K tomu dochází, když nástroj vibruje o obrobek, místo aby řezal čistě. Nejčastější příčinou je nadměrný přesah nástroje. Dobrým pravidlem je udržovat poměr délky k průměru pod 4:1. Cokoli delšího a koledujete si o potíže.
- Nahromaděná hrana dochází u hliníku a dalších lepivých materiálů. Malé třísky se vlivem tepla a tlaku přivaří k hrotu nástroje. Tento svařený materiál pak povrch trhá, místo aby ho řezal. Výsledkem je drsný, roztrhaný povrch.
- hučení formaceNa hranách součásti se objevují otřepy. Vstupní otřep se tvoří v místě, kde nástroj vstupuje. Výstupní otřep se tvoří v místě, kde nástroj vystupuje. Obojí jsou známkou tupého nástroje nebo nesprávného úhlu nastavení. Ostrý nástroj se správnou geometrií řeže materiál čistě. Tupý nástroj odtlačuje materiál stranou a vytváří tak zvýšenou hranu.
- Nástroj oblečení je postupné, ale destruktivní. Opotřebovaný nástroj přestane řezat a začne třít. To vytváří teplo a zanechává nekonzistentní, leštěný povrch. Pravidelně kontrolujte své nástroje. Když s nimi něco uděláte, s nimi jde i všechno ostatní.
2. Vady procesu a parametrů
Čísla, která zadáte do stroje, ovládají všechno.
Vezměte v úvahu trojúhelník rychlostí a posuvů. Existují tři proměnné: otáčky vřetena, posuv na zub a hloubka řezu. Tyto proměnné musí být vyvážené. Pokud změníte jednu, musíte upravit i ostatní.
- Tepelné poškození projevuje se jako stopy po spálení na součásti. K tomu dochází, když se používají vysoké otáčky vřetena s nízkou rychlostí posuvu. Nástroj se zasekává v jedné oblasti, což způsobuje tření a spalování materiálu. Řešením je zvýšit rychlost posuvu a umožnit nástroji pohyb.
- Pracujte vytvrzování U nerezových ocelí a některých exotických slitin existuje riziko. Pokud je rychlost posuvu příliš nízká, nástroj se bude o materiál třít, místo aby ho řezal. Tím se třením zpevní tenká vrstva materiálu. Další průchod pak musí řezat kalený materiál. Nástroje se rychleji opotřebovávají a povrchová úprava se zhoršuje. Řešením je udržovat dostatečné množství třísky. Musíte řezat, ne třít.
3. Vady strojů a upínání obrobků
- Vůle označuje vůli v hnacích šroubech vašeho stroje. Když nástroj změní směr, tato mezera se uzavře a zanechá povrchovou vadu. Ta je viditelná tam, kde se setkávají dvě dráhy nástroje, jako malá čára nebo schod, který by tam neměl být. Nejvíce je to patrné u starších strojů. Řešením je řádná údržba nebo softwarová kompenzace.
- Chyba tramvaje dochází, když vřetenová hlava není dokonale kolmá ke stolu. Na čelně frézovaných plochách se objevuje schodišťový vzor. Je to proto, že nástroj řeže hlouběji na jedné straně svého otáčení než na druhé. Zkontrolujte posuvník pomocí indikátoru. Seřiďte hlavu, dokud nebude dokonale kolmá.
- chvění smyčky Začněte s uvolněnou svěrkou nebo slabým upínacím přípravkem. Tento nepatrný pohyb je zesílen řeznými silami. Celé sestavení se začne třást. Součást vykazuje chvění, ale není to chyba nástroje. Nejprve zkontrolujte svěrky.
4. Vady materiálu
- Vměstky a pórovitost: Vady pocházející ze suroviny (odlitků). Někdy problém není v tom, jak řežete. Problém je v tom, s čím jste začali.
- Začlenění a poréznosti pocházejí ze samotné suroviny. Odlitky jsou obvykle viníkem. Obrábíte čistý povrch a narazíte na dutinu nebo tvrdé místo. Nástroj přeskakuje, povrch se zlomí a díl se ztratí. Před řezáním zkontrolujte surovinu.
- Gumovitý materiály, jako je nízkouhlíková ocel nebo čistý hliník, se nelámou čistě. Trhají a rozmazávají se. Materiál se lepí sám na sebe a na nástroj. Pro jejich zpracování potřebujete ostré hrany a správnou geometrii. Leštěné drážky pomáhají. Stejně tak vyšší rychlosti.
5. Vady CAM a dráhy nástroje
Kód, který vygenerujete, může způsobit problémy ještě před spuštěním stroje.
- Výška hřebenatky označuje přirozený hrot zanechaný kulovou frézou. Vzdálenost mezi průchody určuje, jak vysoké jsou tyto výstupky. Pokud je odstup příliš široký, povrch bude drsný. Pokud je příliš úzký, ztrácíte čas. Váš CAM software to vypočítá. Věřte tomu, ale ověřte.
- Značky prodlevy vypadají jako kruhové popáleniny. K tomu dochází, když se nástroj zastaví v určitém bodě, obvykle během změny směru, a v klidu tře. Hromadí se teplo a povrch se zbarví nebo deformuje. Při programování se vyvarujte zbytečných prodlev na kritických površích.
- Ostré rohy v dráze nástroje způsobují problémy. Stroj musí okamžitě změnit směr. Serva cukají. Pohyb se stává nerovnoměrným. To zanechává stopy. Používejte v drahách nástroje zaoblené rohy. Nechte stroj plynule se pohybovat v zatáčkách, spíše než se zastavovat a spouštět.
Skryté náklady: Jaké problémy mohou způsobit povrchové vady?
Špatný výsledek není jen ošklivý. Stojí vás to peníze způsoby, které se projeví později. Přechod od „jak to vypadá“ k „proč to záleží“ je místem, kde se ztrácejí skutečné peníze.
Mechanická integrita: Faktor únavy
Představte si, že trháte kus papíru. Čistý okraj se trhá rovně. Papír s malým zářezem se pokaždé trhá přesně v tomto zářezu. Povrchové vady fungují stejným způsobem. Každý škrábanec a důlek funguje jako koncentrátor napětí. Jsou to místa, kde se síly hromadí.
Při cyklickém zatížení – u pohybujících se součástí, běžících motorů a cyklujících strojů – se z drobného škrábance může stát prasklina. Prasklina se s každým cyklem zvětšuje. Nakonec součást selže. Praskne, když to nejméně čekáte. Toto je únavové porušení. Začíná to na povrchu.
Funkční selhání: Těsnění a pohyb
O-kroužky a těsnění jsou náročné na povrchovou úpravu. Vyžadují specifický rozsah povrchové úpravy. Pokud je povrch příliš drsný, těsnění nedokáže uzavřít mezery. To vede k netěsnostem. Uniká kapalina, klesá tlak a systémy selhávají. Pokud je povrch příliš hladký, těsnění se nemá čeho držet. Kutálí se, kroutí a selhává. Povrchová úprava musí být perfektní.
Pohyblivé části vytvářejí další problém. Drsné povrchy vytvářejí tření. Tření vytváří teplo. Teplo opotřebovává součástky rychleji. Hřídel, která by se měla volně otáčet, se začne zasekávat. Ložisko, které by se mělo klouzat, začne drhnout. Součást se opotřebovává kvůli vadě povrchové úpravy.
Chemické selhání: Koroze
Jak nerezová ocel, tak hliník jsou závislé na tenké vrstvě oxidu. Tato vrstva je neviditelná. Tato vrstva se tvoří přirozeně a chrání kov pod ní. Povrchová vada však může tuto vrstvu narušit. Nyní je odkrytý holý kov.
Vlhkost si ji najde. Stejně tak chemikálie. Koroze začíná v té malé důlku a šíří se. Šíří se pod povrchem, mimo dohled. Než si jí všimnete, škoda je už napáchána. I jediný škrábanec může způsobit hnilobu dokonalého dílu.
Odmítnutí sestavy
Někdy je problém okamžitý. Pokoušíte se sestavit díly a ty do sebe nepasují. Přesahové uložení vyžaduje kontrolovaný povrch. Pokud jsou vrcholy příliš vysoké, hřídel se zasekne v polovině ložiska. Nedosedne. Nebude se pohybovat. Montážní linka se zastaví. To jde nad rámec pouhých povrchových vad.
A někdy jde jen o vzhled. Spotřební zboží a automobilové díly potřebují přitažlivost. Drsný povrch na palubní desce nebo krytu telefonu je odmítnut. Zákazník to vidí. Vrátí to. Řekne to ostatním. Estetické vady vás stejně stojí objednávky.
Každá vada je přítěží. Některé povrchové vady se objeví příští týden. Jiné příští rok. Ale všechny nakonec selžou.
Jak opravit a předcházet povrchovým vadám?
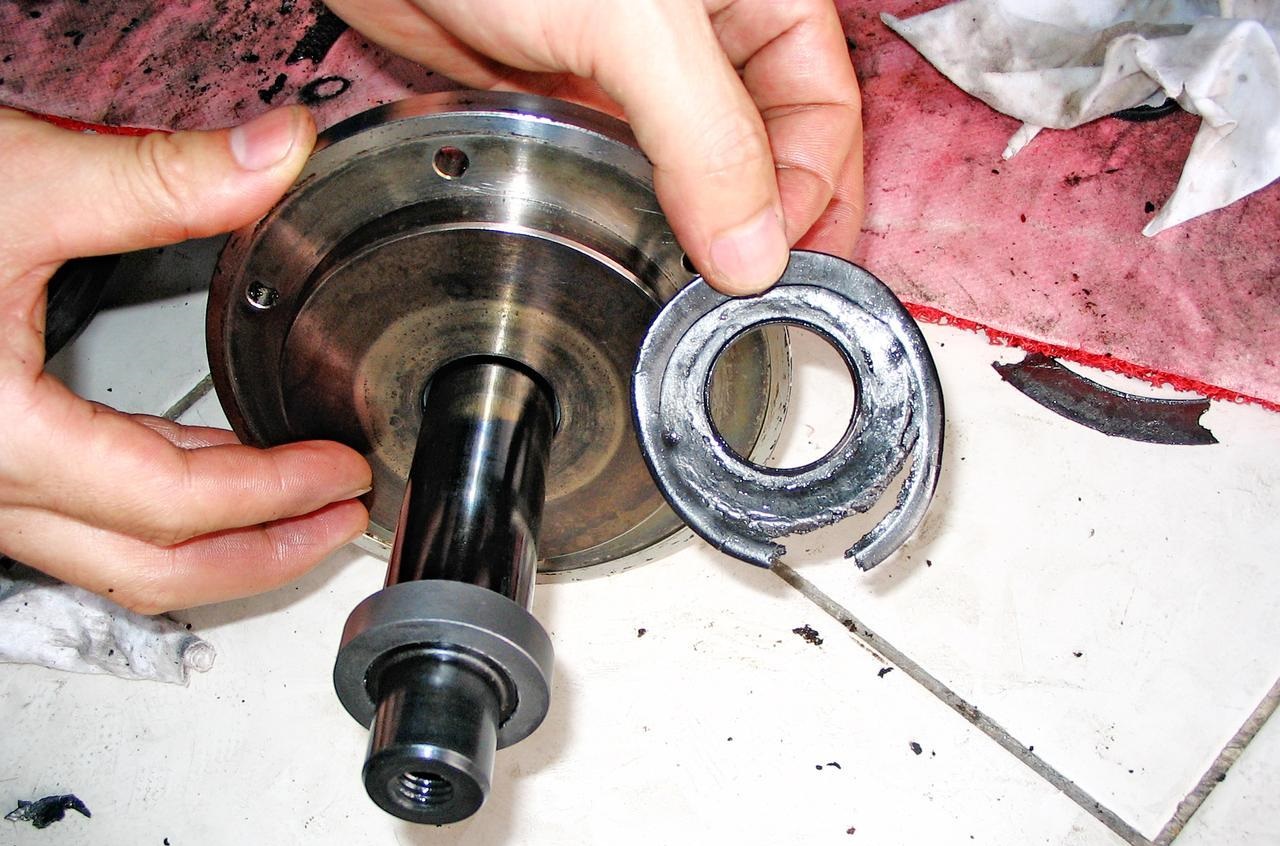
Zde je praktická část. Vidíte povrchovou vadu. Nyní ji opravte. Projděte si tento seznam v pořadí.
Seznam „první kontroly“
Začněte zde, než cokoli jiného změníte.
- Zkontrolujte ostrost nástroje. Tupý nástroj může zničit povrchovou úpravu. V případě potřeby jej vyměňte. Zkuste, zda problém zmizí.
- Zkontrolujte házení nástroje. Otáčejte nástrojem a změřte chvění na špičce. Celková hodnota indikátoru by měla být menší než 0.0005 palce. Pokud je větší, znamená to, že je držák znečištěný nebo je kleština opotřebovaná.
- Zkontrolujte uvolněné upevnění. Uchopte díl. Zatlačte na něj. Hýbe se? Všechno utáhněte. Pevné ustavení řeší polovinu všech problémů s dokončováním.
Optimalizační strategie
Pro chvění: Nejprve zmenšete vyložení nástroje. Pokud to není možné, zvyšte posuv. Větší množství třísky tlumí vibrace. Některé stroje mají kolísání otáček vřetena. Zapněte ho. Rozruší harmonickou rezonanci.
Pro otřepy: Použijte ostrý nástroj. To je nezbytné. Změňte směr dráhy nástroje. Sousledné frézování snižuje otřepy na většině materiálů. Přidejte do programu nástroj pro srážení hran. Olomte tyto hrany dříve, než se stanou problémem.
Pro špatný výsledek: Pokud je to možné, zvyšte otáčky vřetena. Snižte posuv na zub. Nejlepším řešením je hladicí břitová destička. Má speciální geometrii, která zploští povrch v jednom průchodu. Za hotovou práci to stojí za každou korunu.
V případě problémů s teplem: Zkontrolujte chladicí kapalinu. Je koncentrace správná? Pokud je příliš slabá, nebude správně chladit. Pokud je příliš silná, nebude mazat. Zkontrolujte tlak na hrotu nástroje. Potřebujete proudit chladicí kapalinu tam, kde dochází k řezání, ne jen všude jinde.
Role CAM softwaru
Vaše volby programování jsou stejně důležité jako nastavení vašeho stroje.
Používejte trochoidální frézování. Adaptivní frézování udržuje radiální záběr nízký a konstantní. Nástroj nikdy neprovádí řez na celou šířku. Menší záběr znamená menší teplo a menší průhyb. Následně se dosáhne lepšího výsledku.
Vyhlaďte rohy. Prudké změny směru dráhy nástroje způsobují trhnutí stroje. Trhnutí zanechává stopy. Používejte v CAMu zaoblené rohy. Nechte nástroj plynule obíhat zatáčky. Nájezdové a vyjezdové pohyby by měly být oblouky, nikoli rovné zanoření.
Stroj se řídí tím, co mu řeknete. Řekněte mu, aby se pohyboval plynule, a on se bude pohybovat. Řekněte mu, aby se trhl, a váš povrch projeví každé zaváhání.
Závěr
Povrchová úprava není jen pro dekoraci. Je to výkonnostní specifikace. Zacházejte s ní tak, jak je.
Každá značka na součásti vypráví příběh. Například stopy po chvění znamenají, že vašemu ustavení chybí tuhost. Otřepy znamenají, že je váš nástroj tupý. Trhliny znamenají, že vaše rychlosti jsou nesprávné. Povrch je poctivý. Přesně ukazuje, co funguje a co je rozbité.
Díly selhávají na povrchu. Trhliny začínají tam. Koroze začíná tam. Tam vznikají netěsnosti. Pokud ignorujete povrchovou úpravu, ignorujete budoucnost dílu. Hladký povrch není jen atraktivní. Je také pevnější. Vydrží déle. Funguje tak, jak byl navržen.
Když narazíte na stroj s povrchově vadným dílem, projděte si v hlavě kontrolní seznam. Nejprve zkontrolujte nástroj. Je ostrý a běží správně? Dále zkontrolujte rychlost. Je správná rovnováha mezi otáčkami a posuvem? Za třetí, zkontrolujte tuhost. Není něco uvolněné? Nakonec zkontrolujte dráhu. Dává smysl pohyb vačky?
Nástroj, rychlost, tuhost, dráha. Něco z toho je špatně. Najděte to, opravte to a další díl vyrobte správně.
Proč si vybrat NOBLE Přesné CNC frézování?
Právě jste si přečetli o všem, co se může na povrchu pokazit. Chvění, otřepy, trhliny, poškození teplem. Znát problém je jedna věc. Mít partnera, který mu předchází, je věc druhá.
Dokonalé inženýrství, dodáno
NOBLE je partner pro precizní výrobu, který je založen na eliminaci právě těchto povrchových vad. Povrchovou úpravu nepovažujeme za druhořadou záležitost. Bereme ji jako klíčovou specifikaci.
Naše poslání je jednoduché. Nejenže vyrábíme součástky. Jsme konstruktéry s důvěrou. Každý komponent, který opouští naši podlahu, splňuje přísné standardy pro formu, uchycení a funkci. Povrch vypráví příběh. My se ujišťujeme, že je ten správný.
Naše základní schopnosti
Pokročilé CNC frézování a soustružení . Náš vozový park využívá víceosá obráběcí centra. Složité geometrie nás neděsí. Přesné tolerance jsou pro nás rutinou. Máme železo pro udržení tuhosti a ovládací prvky pro dosažení přesnosti.
Odborné znalosti v oblasti povrchové úpravy . Konzistentně dosahujeme požadovaných výsledků. Standardní práce s drsností povrchu 3.2 µm. Zrcadlový lesk pod 0.4 µm Ra, když to vaše aplikace vyžaduje. Víme, jaké rychlosti, jaké nástroje a jaké dráhy dosahují těchto výsledků.
Všestrannost materiálů. Naší specialitou jsou problematické materiály. Hliník 6061, který se zalepuje? Poradíme si s ním. Nerezová ocel 304 a 316, která se ztvrdne? Známe posuvy. Titan, který hoří? Máme strategii pro chladicí kapalinu. Technické plasty, které se pohybují? Správně je opravíme. Pokud je něco náchylné k povrchovým vadám, už jsme to vyřešili.
Náš proces zajištění kvality
Inspekční protokoly. Nehádáme. Měříme. SMS ověřují každý kritický rozměr. Drsnostoměry ověřují povrchovou úpravu. Vady se zachycují zde, ne na montážní lince.
Řízení procesů. Prevence je důležitější než kontrola. Optimalizujeme rychlosti, posuvy a dráhy nástroje ještě předtím, než se objeví první tříska. Chvění je odstraňováno. Otřepy jsou navrhovány. Stroj běží hned od začátku.
Zkušení obráběči. Software pomáhá. Stroje řežou. Ale lidé řeší problémy. Náš tým má roky na to, aby se podíval na díl, slyšel řez a věděl, co je třeba změnit. Řeší problémy v reálném čase. Zdokonalují proces. Tuto dovednost žádný stroj nenahradí.
Když záleží na povrchové úpravě a vady nepřipadají v úvahu, tehdy zavolejte NOBLE. Do každého dílu vkládáme důvěru.
Nejčastější dotazy
Jaký je rozdíl mezi Ra a Rz?
Ra je průměrná drsnost napříč měřenou délkou. Vyhlazuje vrcholy a údolí do jednoho čísla. Představte si ji jako celkovou texturu. Rz se zaměřuje na extrémy. Měří průměrný výškový rozdíl mezi pěti nejvyššími vrcholy a pěti nejnižšími údolími. Ra vám říká, jak se většina povrchu cítí. Rz vám říká o vadách, které by mohly způsobit netěsnosti těsnění nebo trhliny z napětí.
Lze svařit špatnou povrchovou úpravu?
Můžete přes to svařovat. Ale neměli byste. Znečištěný nebo drsný povrch zachycuje oleje, oxidy a nečistoty. Pokud přes to svaříte, získáte pórovitost, nedostatek svaru nebo slabá místa. Řešením je nejprve špatný povrch obrobit nebo obrousit. Začněte s čistým a neporušeným materiálem. Pak svařujte.
Proč můj hliníkový díl vypadá „lepkavě“?
Hliník je měkký a lepkavý. Když se nástroj otupí, přestane materiál stříhat a začne na něj tlačit. Tento tlak povrch rozmazává, místo aby řezal čistě. Vidíte trhliny, nárůstky na hranách a celkově lepkavý vzhled. Řešením je ostřejší nástroj, vyšší obvodové rychlosti a dobrý odvod třísek. Někdy pomůže leštěná drážka. Hliník se chce řezat, ne drhnout.
Jaký přesah je pro stopkovou frézu příliš velký?
Obecné pravidlo je 4:1. Délka k průměru. Půlpalcový nástroj by neměl vyčnívat z držáku více než dva palce. Pokud zatlačíte za tuto hodnotu, dojde k chvění, průhybu a zlomení nástrojů. Pro dokončovací průchody zkraťte nástroj ještě kratší. Každý milimetr přesahu nad poměr 4:1 znásobuje vaše problémy.
Jakou povrchovou úpravu může NOBLE zaručit u obráběných dílů?
Dosahujeme konzistentních výsledků v celém sortimentu. Standardní výroba dosahuje hodnoty Ra 3.2 µm bez nutnosti dalšího úsilí. Pokud váš návrh vyžaduje více, běžně dosahujeme hodnoty Ra 1.6 µm. U kritických aplikací, jako jsou těsnicí povrchy nebo kosmetické komponenty, dosahujeme zrcadlového lesku pod 0.4 µm Ra. Naše souřadnicové měřicí stroje (CMM) a měřiče drsnosti povrchu ověřují každé tvrzení. Řekněte nám, co potřebujete. Splníme vaše požadavky.







