
V oblasti moderní průmyslové výroby a zpracování zaujímá technologie svařování kovů velmi důležité postavení. Jedná se o procesní metodu, která spojuje dvě nebo více kovových částí na atomární úrovni pomocí ohřevu, tlaku nebo kombinace obojího do pevného celku.
Od zpracování kovových ozdob v každodenním životě až po konstrukci leteckých zařízení, lodí a mostů se nic neobejde bez podpory technologie svařování kovů.
 |
Co je svařování plechů?
Základní myšlenkou svařování kovů je použití tepla nebo mechanické síly. Narušuje se původní vazby mezi atomy ve spojovaných částech kovových kusů. Tyto atomy se poté rozprostřou a promíchají. Nakonec vytvoří nová kovová spojení a vytvoří tak trvalý spoj.
Během svařování se spojovací oblasti kovu zahřívají do roztaveného nebo ohebného stavu. Atomy se pak stávají mnohem živějšími. Mohou se slučovat v mezerách mezi různými kovovými součástmi. Po vychladnutí vznikne pevný svarový spoj. Ten promění původně oddělené kovové části v pevně sjednocený kus.
Svařování kovů se zcela liší od mechanických metod spojování. Spoje jako šrouby a nýty lze snadno rozebrat. Atomy kovu v místech spojení se nikdy doopravdy nemíchají. Svařování však vytváří trvalý a nerozdělitelný spoj. Svařené spoje jsou často stejně pevné, nebo dokonce pevnější než samotný původní kov. Díky této vlastnosti se svařování hojně používá v oblastech, které vyžadují super pevné konstrukce.
Výhody a nevýhody svařování plechů
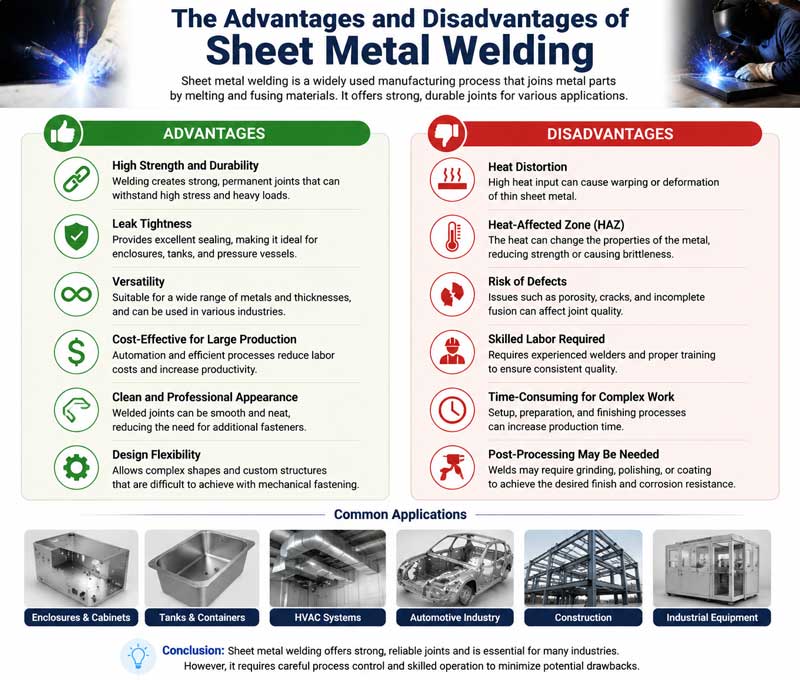
Výhody
- Silná pevnost spojení: Svařované spoje mohou spojovat atomy kovu. Jejich pevnost je obvykle stejně vysoká nebo dokonce vyšší než pevnost původního kovu. Díky tomu jsou svařované konstrukce velmi dobře únosné. Dokážou odolat těžkým nákladům, silným rázům a vibracím.
- Vynikající těsnost: Spoje vytvořené svařováním jsou hladké a pevné po celém povrchu. Dokážou účinně zabránit úniku plynu a kapalin. Tato vlastnost činí svařování velmi užitečným. Je skvělé pro výrobu tlakových nádrží, trubek a skladovacích kontejnerů.
Široká škála použití:
Svařování kovů funguje s téměř všemi druhy kovových materiálů. Mezi tyto materiály patří uhlíková ocel, nerezová ocel, slitiny hliníku a slitiny mědi.
Zároveň dokáže spojovat kovové součásti různých tvarů a velikostí. Ať už se jedná o spojování tenkých plechů, tupé svařování tlustých plechů nebo svařování složitých konstrukcí, všeho lze dosáhnout výběrem vhodné metody svařování.
- Úspora materiálu a nákladůVe srovnání se šroubovými a nýtovými spoji nevyžaduje svařování další spojovací díly, což může ušetřit velké množství kovových materiálů. Zároveň je proces svařování relativně jednoduchý s vysokou efektivitou výroby, což může efektivně zkrátit výrobní cyklus a snížit výrobní náklady. Ve velkovýrobě může tato výhoda výrazně zvýšit ekonomické přínosy podniků.
Nevýhody
- Ve svarovém spoji dochází k napětí a deformaci: Během svařování se lokální oblasti kovu rychle zahřívají a ochlazují. Toto nerovnoměrné kolísání teploty způsobí vznik svařovacího napětí v oblasti svarového spoje. Pokud napětí překročí toleranční rozsah materiálu, způsobí deformaci svařované součásti a dokonce vede ke vzniku trhlin. Následné korekce a opravy po deformaci zvýšily výrobní náklady a postupy.
- Vysoké požadavky na provozní dovednosti: Kvalita svařování přímo závisí na technické úrovni operátora. Během svařovacího procesu vyžaduje řízení parametrů, jako je svařovací proud, napětí, rychlost svařování a úhel elektrody, bohaté zkušenosti a přesnou obsluhu. Pokud nejsou parametry správně nastaveny, je velmi snadné vytvořit vady svařování, jako jsou póry, vměstky strusky, neúplné provaření a trhliny. Tyto vady vážně ovlivní výkon svarových spojů a ohrozí bezpečné používání konstrukce.
- Detekce vad svařování je poměrně obtížná: Některé vady svařování, jako jsou vnitřní póry, struskové vměstky a mikrotrhliny, nelze přímo pozorovat pouhým okem a vyžadují použití profesionálního detekčního zařízení. Tato detekční zařízení jsou drahá a proces detekce je složitý, což zvyšuje náklady na kontrolu kvality během výrobního procesu.
Běžně používané materiály při svařování plechů
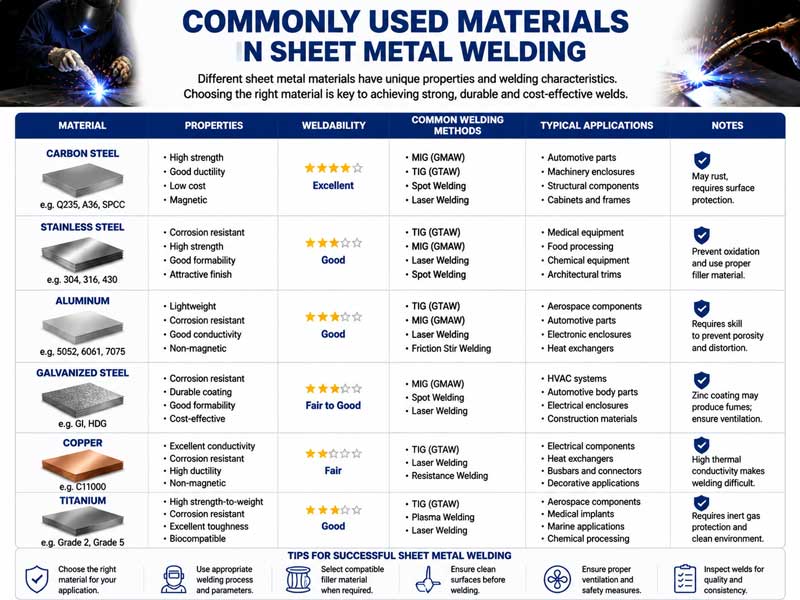
Běžně používané materiály pro svařování kovů se dělí hlavně do dvou kategorií. Prvním typem je základní materiál, což je kov, který je třeba svařovat. Druhým typem je výplňový materiál, který vyplňuje mezery mezi spojovanými částmi během svařování. Existují také některé pomocné materiály, jako je tavidlo a ochranný plyn. Ty kovy přímo nespojují k sobě. Ale mají velký vliv na kvalitu svaru.
(1) Základní materiál
Existuje mnoho typů základních materiálů. Jako svařovací základní materiály lze použít téměř všechny kovy a slitiny. Mezi běžné patří následující kategorie:
1. Uhlíková ocel: Podle rozdílu v obsahu uhlíku ji lze rozdělit na nízkouhlíkovou ocel, středněuhlíkovou ocel a vysokouhlíkovou ocel.
Nízkouhlíková ocel má nejlepší svařovací vlastnosti, dobrou plasticitu a je méně náchylná k tvorbě trhlin během svařování.
- Nerezová ocel: Nerezová ocel má vynikající odolnost proti korozi a vysokým teplotám.
V závislosti na mikrostruktuře ji lze rozdělit na austenitické nerezové oceli, feritické nerezové oceli a martenzitické nerezové oceli. Austenitická nerezová ocel má vynikající svařovací vlastnosti a je běžně používaným typem nerezové oceli v průmyslu. Při svařování feritických nerezových ocelí je náchylný k problému s hrubými zrny, což ovlivňuje houževnatost svarového spoje. Martenzitická nerezová ocel má špatnou svařitelnost a po svařování vyžaduje tepelné zpracování pro zlepšení svých vlastností.
- Neželezné kovy a slitiny: Mezi běžné patří slitiny hliníku, slitiny mědi, slitiny titanu atd.
Hliníková slitina je lehká, má vysokou pevnost a dobrou odolnost proti korozi. Při svařování by se měly používat metody, jako je svařování argonovým obloukem, a měla by se věnovat pozornost prevenci oxidace.
Měděné slitiny mají dobrou tepelnou vodivost. Během svařování je zapotřebí velké množství tepla a zároveň je nutné zabránit tvorbě pórů.
Titanové slitiny se vyznačují vlastnostmi, jako je vysoká pevnost, nízká hustota a odolnost vůči vysokým teplotám. Jejich svařování je poměrně obtížné a musí se provádět pod ochranou inertního plynu. Často se používají v leteckém průmyslu.
(2) Výplňové materiály
Funkcí přídavného materiálu je vyplnit mezeru ve svarovém spoji, smíchat se s roztaveným základním materiálem za vzniku svarového švu a zajistit pevnost a těsnicí vlastnosti spoje.
Mezi běžně používané přídavné materiály patří svařovací tyče, svařovací dráty a svařovací pásky.
- Elektroda: Elektroda se skládá ze dvou částí: jádra a povlaku.
Jádro je kovové jádro elektrody, jehož složení odpovídá složení základního materiálu. Jeho hlavní funkcí je poskytnout kovovou výplň pro svarový šev. Povlak je vrstva nanesená na povrch jádrového svaru, složená z minerálního prášku, prášku feroslitin, pojiva atd.
Během svařování povlak produkuje ochranný plyn. Plyn zabraňuje kontaminaci roztaveného kovu vzduchem. Pomáhá také snižovat množství nežádoucích prvků, jako je kyslík, síra a fosfor. To zlepšuje kvalitu svaru. Svařovací dráty se dodávají v mnoha druzích podle jejich použití. Existují například dráty pro konstrukční ocel, nerezovou ocel a litinu.
- Drát: Drát se používá hlavně při svařovacích metodách, jako je svařování v ochranné atmosféře plynu a svařování pod tavidlem.
Jeho složení je jednotné a obsah nečistot je nízký, což může zajistit stabilní výkon svarového švu. Svařovací dráty lze na základě jejich různých materiálů rozdělit na plné svařovací dráty a plněné svařovací dráty. Plný svařovací drát je nutné používat v ochranné atmosféře plynu.
Trubičkový drát obsahuje prášek. Během svařování se prášek rozkládá za vzniku ochranného plynu a strusky, které chrání roztavenou lázeň. Má vysokou svařovací účinnost a dobrou tvorbu svaru.
- Svařovací pás: Svařovací pásy se často používají u svařovacích metod, jako je elektrostruskové svařování a automatické svařování pod tavidlem. Jsou vhodné pro svařování silných ocelových plechů. Jejich šířku a tloušťku lze volit podle různých svařovacích požadavků. Pomáhají k rovnoměrnému vyplnění svarového švu.
(3) Pomocné materiály
Tavidlo: Tavidlo se používá nejčastěji při svařovacích procesech, jako je svařování pod tavidlem a elektrostruskové svařování. Během svařování vytváří strusku. Struska pokrývá roztavenou kovovou lázeň. Zabraňuje vnikání vzduchu a korozi kovu. Zároveň tavidlo chemicky reaguje s nečistotami v roztavené kovové lázni. Odstraňuje kyslík, síru a fosfor. Díky tomu je svar mnohem kvalitnější.
Lidé často používají tavidlo při svařování, jako je svařování pod tavidlem a elektrostruskové svařování. Během svařování se vytváří vrstva strusky. Struska pokrývá povrch roztavené kovové lázně. Blokuje vzduch a zabraňuje oxidaci kovu. Tavidlo zároveň reaguje s nežádoucími materiály v lázni. Pomáhá zbavit se kyslíku, síry a fosforu. To zlepšuje kvalitu svaru.
Tavidlo se používá hlavně u svařovacích technik, jako je sub.
- Ochranný plyn: Funkcí ochranného plynu je chránit oblouk a taveninu během svařovacího procesu, zabránit vnikání plynů, jako je kyslík a dusík, ve vzduchu, a předcházet vadám, jako je pórovitost a vměstky strusky ve svarovém švu.
Mezi běžně používané ochranné plyny patří argon, hélium, oxid uhličitý atd.
Argon a hélium jsou inertní plyny s dobrými ochrannými účinky a často se používají při svařování neželezných kovů a nerezové oceli.
Jaké jsou nezbytné nástroje pro svařování plechů
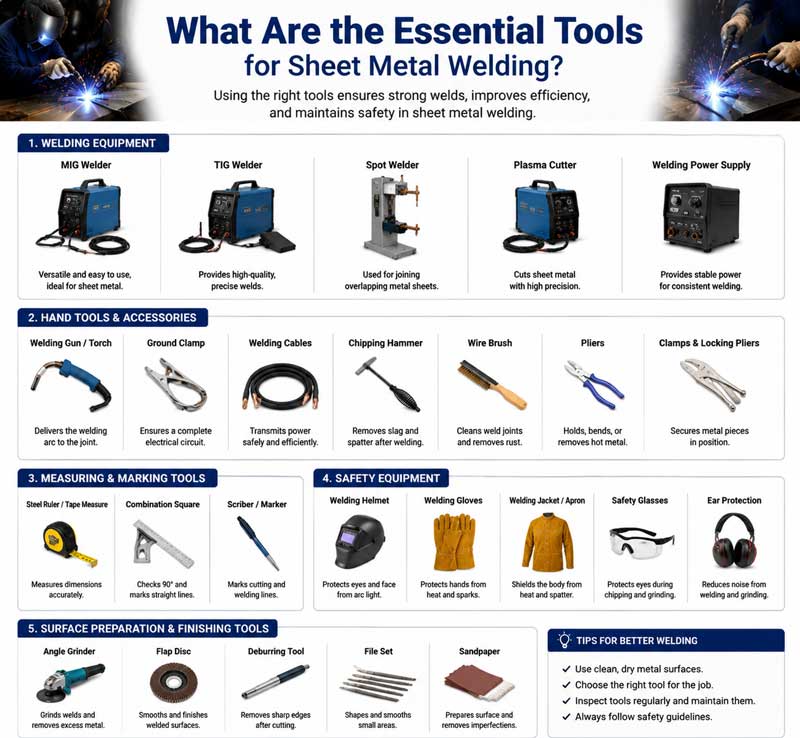
Existují různé typy nástrojů pro svařování kovů. Nástroje, které potřebujeme, se liší v závislosti na různých metodách svařování. Ale bez ohledu na to, kterou metodu zvolíme, jsou tyto nezbytné nástroje nutností.
(1) Napájení pro svařování
Svařovací zdroj je zařízení, které dodává elektrickou energii potřebnou pro svařovací oblouk a je základním nástrojem pro svařovací operace.
- Svařovací stroj AC: Svařovací stroj AC má jednoduchou konstrukci, nízkou cenu a snadnou údržbu. Používá se hlavně pro ruční obloukové svařování a je vhodný pro svařování nízkouhlíkové oceli a dalších materiálů.
Jeho výstupní proud je střídavý proud a stabilita oblouku je relativně nízká.
- Svařovací stroj se stejnosměrným obloukem: Výstupní proud svařovacího stroje se stejnosměrným obloukem je stejnosměrný proud. Oblouk má dobrou stabilitu a může svařovat různé kovové materiály, jako je nerezová ocel a neželezné kovy.
Svařovací stroje s stejnosměrným obloukem lze dále rozdělit na rotační svařovací stroje s stejnosměrným obloukem a usměrňovací svařovací stroje s stejnosměrným obloukem.
Rotační svařovací stroje pro stejnosměrný obloukový proud jsou relativně velké a mají vysokou hladinu hluku.
Svařovací stroj s usměrněným stejnosměrným proudem má malé rozměry, nízkou hmotnost a vysokou účinnost.
- Invertorový svářecí stroj: Invertorový svářecí stroj je nový typ zdroje svařovacího proudu. Využívá invertorovou technologii k přeměně střídavého proudu průmyslové frekvence na stejnosměrný proud, poté jej zpět invertuje na vysokofrekvenční střídavý proud a nakonec jej usměrňuje na stejnosměrný výstupní proud.
Invertorové svařovací stroje mají výhody malých rozměrů, nízké hmotnosti, úspory energie, vysoké účinnosti, dobré stability oblouku a umožňují různé metody svařování.
(2) Nástroje pro svařování
- Svařovací hořák: Svařovací hořák se používá hlavně při svařování v ochranné atmosféře plynu. Jeho funkcí je držet svařovací drát, vést proud a dopravovat ochranný plyn.
Svařovací hořák se používá pro svařování plynem. Může mísit hořlavý plyn a kyslík a stříkat je tryskou. Po zapálení vytváří plamen, který zahřívá základní a přídavný materiál.
- Svářečské držáky: Svářečské držáky jsou nezbytným nástrojem pro ruční obloukové svařování. Uchopují elektrody a vedou svařovací elektřinu. Svářečské držáky by měly dobře vést elektřinu, odolávat teplu a izolovat. Udržují svařovací proces bezpečný a stabilní.
- Svářečské masky a bezpečnostní vybavení: Svářečské masky jsou klíčovými nástroji pro ochranu obličeje a očí svářečů. Existují dva typy: ruční a náhlavní.
(3) Pomocné nástroje a vybavení
- Úhlová bruska: Úhlová bruska má dvě hlavní použití. Čistí základní kov před svařováním a po svařování brousí svar. Před svařováním odstraňuje nečistoty, jako je rez, olej a oxidy, z povrchu kovu. To pomáhá zaručit kvalitu svarového spoje. Po svařování leští svarový šev. Vyhlazuje šev a zlepšuje vzhled svařovaných dílů.
- Kbelík na elektrody: Kbelík na elektrody slouží k uložení svařovacích tyčí. Chrání je před navlhnutím. Některé tyče, například alkalické, velmi snadno absorbují vlhkost. Jakmile absorbují vlhkost, mohou se během svařování objevit defekty, jako jsou póry.
Izolační kbelík na svařovací dráty může svařovací dráty vysušit zahříváním, aby se zajistil jejich výkon při používání.
- Svěrky a polohovadla: Svěrky fixují díly, které je třeba svařovat. Zajišťují přesné polohy během svařování. Také zabraňují změně tvaru dílů. Polohovadla mohou přesouvat svařované díly do různých poloh a úhlů. Usnadňují plynulejší svařování. Zvyšují také účinnost a kvalitu svařování. Hrají obzvláště důležitou roli u velkých a složitých svařovaných dílů.
- Kontrolní nástroje: Kontrolní nástroje se používají k testování kvality svarových spojů. Často posuzují, zda je vzhled svaru v pořádku. Ultrazvukové detektory vad a rentgenové detektory vad detekují vnitřní vady ve svarech. Mezi tyto vady patří díry, zachycená struska a praskliny.
Jak funguje svařování plechů
Princip svařování kovů spočívá v podstatě ve zkrácení vzdálenosti mezi atomy svařovaného kovu do rozsahu, kde se kovové vazby vytvářejí působením tepelné nebo mechanické energie, čímž se dosáhne spojení atomů.
Podle toho, zda se základní materiál během svařovacího procesu taví, lze svařovací metody rozdělit do tří hlavních kategorií: tavné svařování, tlakové svařování a pájení.
(1) Princip fungování tavného svařování
Tavné svařování je nejběžněji používanou metodou svařování. Jeho základem je zahřátí základního materiálu svařované oblasti do roztaveného stavu za vzniku roztavené lázně. Zároveň se přídavný materiál roztaví a smíchá s roztavenou lázní.
Po vychladnutí a ztuhnutí roztavené směsi se vytvoří svarový spoj.
Mezi běžné metody tavného svařování patří ruční obloukové svařování, svařování plynem, svařování argonovým obloukem, svařování v ochranné atmosféře oxidu uhličitého atd.
1. Dva póly svařovacího zdroje jsou připojeny ke svařovacím kleštím a svařovanému obrobku a tvoří tak uzavřený obvod.
2. Obsluha drží svařovací drát elektrickými svařovacími kleštěmi, přivede ho do kontaktu s obrobkem a poté jej rychle na krátkou vzdálenost odtáhne.
V tomto okamžiku se mezi elektrodou a svařovaným dílem vygeneruje elektrický oblouk. Teplota oblouku může dosáhnout 6000–8000 °C, což může okamžitě roztavit konec elektrody a svařovanou část svařovaného dílu a vytvořit tak roztavenou lázeň.
3. Při vysokých teplotách se povlak elektrody rozkládá a vytváří ochranný plyn a strusku. Ochranný plyn obaluje oblouk a taveninu a izoluje vzduch.
Struska pokrývá povrch roztavené lázně, aby zabránila oxidaci roztaveného kovu lázně.
4. Jak se svařovací drát neustále pohybuje, neustále se tvoří nové roztavené louže, zatímco staré se chladnou a tuhnou. Nakonec se vytvoří souvislý svarový šev, kterým se dosáhne spojení kovů.
(2) Princip práce tlakového svařování
Tlakové svařování je metoda svařování, při které se během svařovacího procesu na obrobek aplikuje určitý tlak a zároveň se ohřevem nebo neohřevem kontaktní plocha svařovaného kovu plasticky deformuje, čímž se dosahuje atomové vazby.
Charakteristickým znakem tlakového svařování je, že se základní materiál obecně netaví nebo se taví jen částečně.
Mezi běžné metody tlakového svařování patří odporové svařování, třecí svařování, kovací svařování atd.
- Dva svařované díly těsně přitlačte k sobě a poté pomocí elektrod zajistěte, aby se kontaktní plochy svařovaných dílů těsně dotýkaly.
- Když elektrodou prochází velký proud, vzniká při průchodu proudu kontaktním povrchem svařované součásti odporové teplo.
Vzhledem k relativně vysokému odporu na kontaktní ploše se teplo koncentruje na tomto místě, čímž se kov na kontaktní ploše zahřeje do plastického nebo částečně roztaveného stavu.
Pod stálým působením tlaku se kov na kontaktní ploše plasticky deformuje a atomy vzájemně difundují a vytvářejí svarový spoj.
Odporové svařování má výhody vysoké rychlosti svařování, malé deformace a absence potřeby přídavných materiálů. Široce se používá při svařování tenkých plechů, například při výrobě karoserií automobilů a plášťů domácích spotřebičů.
(3) Princip pájení
Pájení natvrdo je proces, při kterém se používá přídavný kov s bodem tání nižším než je bod tání základního kovu. Přídavný kov a základní kov se společně zahřívají na teplotu, při které se přídavný kov taví, zatímco základní kov se netaví.
Metoda svařování, při které roztavená pájka vyplňuje mezery mezi základním kovem kapilárním účinkem, difunduje se základním kovem a po ochlazení vytváří svarový spoj.
Pájení natvrdo lze rozdělit na tvrdé a měkké pájení na základě různých bodů tání přídavného kovu pro pájení.
Přídavný kov pro pájení natvrdo má bod tání vyšší než 450 °C a pevnost spoje je relativně vysoká. Často se používá ke svařování mechanických součástí.
Bod tání přídavného kovu pro pájení při měkkém pájení je pod 450 °C a pevnost spoje je relativně nízká. Často se používá k pájení elektronických součástek.
Výhody pájení natvrdo spočívají v nízké teplotě svařování, malé změně mikrostruktury a vlastností základního materiálu, malé deformaci svařované součásti a možnosti svařování různých typů kovových materiálů.
Pevnost pájených spojů je však obecně nižší než pevnost tavného a tlakového svařování, což je činí vhodnými pro aplikace, kde nejsou požadavky na pevnost vysoké.
|
|
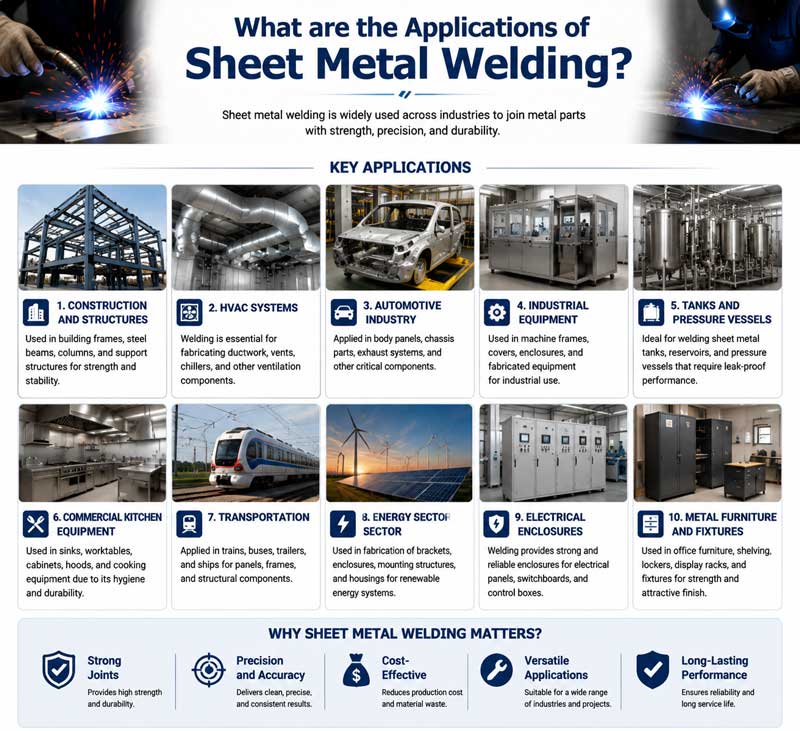
Jaké jsou aplikace svařování plechů
Technologie svařování kovů se svými jedinečnými výhodami široce používá v různých průmyslových odvětvích a oblastech a pokrývá téměř všechny aspekty národního hospodářství.
(1) Strojírenský průmysl:
Lože a sloupy obráběcích strojů, lopaty a rámy pásů rypadel a výložníky jeřábů atd. se vyrábějí svařováním.
Technologie svařování může zajistit pevnost a stabilitu těchto konstrukčních prvků a prodloužit životnost a provozní spolehlivost zařízení.
(2) Dopravní průmysl:
- Výroba automobilů: Výroba automobilových dílů, jako jsou karoserie, rámy a podvozky, vyžaduje svařovací technologii. Kromě toho lidé používají svařování také k výrobě dílů, jako jsou automobilové motory a převodovky.
- Stavba lodí: Trup, paluba, kabina a další části lodi musí být spojeny svařováním.
Svařování lodí musí čelit technickým výzvám, jako je svařování tlustých plechů a svařování vysokopevnostní oceli. Mezi běžně používané metody svařování patří svařování pod tavidlem a vertikální svařování plynem a elektrickým proudem.
- Letecký průmysl: Hliníkové slitiny a titanové slitiny jsou vysoce kvalitní materiály. Používají se k výrobě karoserií letadel, křídel a součástí motorů. Svařování těchto speciálních materiálů vyžaduje přesné svařovací techniky. Typickými příklady jsou argonové obloukové svařování, svařování elektronovým paprskem a laserové svařování.
(3) Stavebnictví:
Ocelové konstrukce budov se široce používají ve výškových budovách, továrnách s velkým rozpětím, mostech a dalších projektech.
Například spojení ocelových nosníků a sloupů v dílnách na ocelové konstrukce, stejně jako spojování ocelových nosníků u mostů, to vše musí být provedeno svařováním.
(4) Petrochemický průmysl:
Petrochemický průmysl vyžaduje velké množství tlakových nádob, potrubí, skladovacích nádrží a dalšího zařízení. Výroba a instalace těchto zařízení se neobejde bez svařovací technologie.
(5) V oblasti každodenního života:
Výroba kovových dveří a oken, svařování rámů jízdních kol, zpracování kuchyňského nádobí atd., to vše vyžaduje použití svařovací technologie.
Kromě toho se při výrobě některých kovových ozdob, jako jsou stříbrné a zlaté šperky, využívají také techniky svařování, které spojují různé součásti dohromady a vytvářejí tak nádherné tvary.
Závěr
Technologie svařování kovů, jako jeden z klíčových procesů v moderním průmyslu, prošla dlouhým vývojovým procesem od tradičního ručního kování a svařování až po dnešní automatizované a inteligentní svařování.
Jeho výhody jsou velmi významné. Dokáže dosáhnout vysoce pevných a těsnicích kovových spojů, což splňuje výrobní potřeby různých průmyslových odvětví.
Zároveň se s ním pojí i problémy, jako je namáhání a deformace při svařování, vysoké provozní požadavky a bezpečnostní rizika, které je třeba řešit neustálou technologickou inovací a zlepšováním procesů.
S neustálým pokrokem v oblastech, jako je materiálová věda, technologie automatického řízení a umělá inteligence, se technologie svařování kovů vyvíjí směrem k vysoké efektivitě, přesnosti, ekologii a inteligenci.
Neustálý vznik nových svařovacích technologií, jako je laserové svařování, svařování elektronovým paprskem a svařování třením s promícháváním, přinesl nové možnosti rozvoje svařování kovů.
V budoucnu bude technologie svařování kovů hrát významnější roli ve více oblastech a poskytovat silnější podporu průmyslové výrobě a sociálnímu rozvoji.
Proč si vybrat NOBLE jako výrobce svařovacích nástrojů pro kovy
NOBLE je vaše důvěryhodné komplexní řešení pro zakázkovou výrobu. Od návrhu prototypu až po samotnou výrobu – s rozsáhlými výrobními zdroji, vhodnou technologií, efektivními procesy, odborným vedením a přísným procesem kontroly kvality – dokážeme proměnit vaše nápady ve skutečnost.
Naše služby svařování plechů poskytují zakázková řešení, která překračují očekávání zákazníků za konkurenceschopné ceny. Od prototypování až po výrobu svařovaných plechů, náš zkušený tým a moderní výrobní zařízení vám zajistí, že obdržíte plechové svařované díly s vysokou přesností a stabilním výkonem. Získejte cenovou nabídku během několika minut a plechové svařované díly během několika dní!
Společnost NOBLE je vybavena nejmodernějším zařízením pro svařování plechů a špičkovou technologií, což nám umožňuje snadno zvládat i ty nejnáročnější úkoly svařování plechů. Náš tým vysoce kvalifikovaných a zkušených svářečů má hluboké znalosti různých svařovacích technik a procesů. Ať už se jedná o složité kovovýroby, svařování konstrukcí nebo opravy, naši odborníci přinášejí do každého projektu bezkonkurenční řemeslné zpracování.
Nejčastější dotazy
- Můžeme svařovat různé druhy kovů dohromady?
Ano, můžeme. Například ocel a měď dokážeme svařovat správnými metodami. Musíme si ale vybrat správný přídavný materiál.
- Proč se svařované díly někdy ohýbají?
Nerovnoměrné zahřívání a chlazení během svařování způsobuje pnutí. Napětí způsobuje ohýbání nebo deformaci kovových součástí.
- Musíme kovy před svařováním čistit?
Ano, máme. Měli bychom odstranit rez, olej a oxidy. Čisté povrchy pomáhají vytvářet silnější a těsnější svary.







