
Přesné optické komponenty řídí světlo s úžasnou přesností – představte si vesmírné dalekohledy, které zachycují slabé galaxie. Tyto součástky spadají do tří skupin: typy, materiály a procesy. Trh s přesnou optikou dosáhl v roce 2024 hodnoty 29.0 miliard dolarů, a to díky poptávce po vysoce výkonných systémech. Vesmírné dalekohledy potřebují přesnost povrchu λ/10 nebo lepší, kontrolovanou interferometrií. Materiály jako karbid křemíku a Zerodur odolávají tepelným posunům. Jejich výroba vyžaduje počítačem řízené leštění a tvarování iontového paprsku. Testování vlivů na životní prostředí zahrnuje vibrační, nárazové a tepelně-vakuové cykly dle standardu MIL-STD-1540. Tato příručka se zabývá tím, jak optické součástky splňují tyto vysoké standardy. Prověříme typy čoček, výrobní metody a výběr materiálů. Dozvíte se, co dělá přesné optické součástky spolehlivými v náročných podmínkách. Ať už navrhujete zobrazovací systémy nebo laserovou optiku, tento praktický přehled vám poskytne klíčové znalosti, které potřebujete.
Přesné optické komponenty řídí světlo s úžasnou přesností – představte si vesmírné dalekohledy, které zachycují slabé galaxie. Tyto součástky spadají do tří skupin: typy, materiály a procesy. Trh s přesnou optikou dosáhl v roce 2024 hodnoty 29.0 miliard dolarů, a to díky poptávce po vysoce výkonných systémech. Vesmírné dalekohledy potřebují přesnost povrchu λ/10 nebo lepší, kontrolovanou interferometrií. Materiály jako karbid křemíku a Zerodur odolávají tepelným posunům. Jejich výroba vyžaduje počítačem řízené leštění a tvarování iontového paprsku. Testování vlivů na životní prostředí zahrnuje vibrační, nárazové a tepelně-vakuové cykly dle standardu MIL-STD-1540. Tato příručka se zabývá tím, jak optické součástky splňují tyto vysoké standardy. Prověříme typy čoček, výrobní metody a výběr materiálů. Dozvíte se, co dělá přesné optické součástky spolehlivými v náročných podmínkách. Ať už navrhujete zobrazovací systémy nebo laserovou optiku, tento praktický přehled vám poskytne klíčové znalosti, které potřebujete.
Typy přesných optických součástek
Přesné optické součástky se dělí do tří hlavních skupin. Každá skupina má jinou funkci. Níže uvedená tabulka poskytuje rychlý přehled těchto kategorií.
| Kategorie | Primární funkce |
| Objektivy | Zaostřování nebo rozptylování světla; korekce aberací pro přesné řízení paprsku v celém rozsahu vlnových délek UV až IR |
| Zrcadla a reflexní prvky | Přesměrování světla s minimálními ztrátami; používá se pro řízení laseru a stabilizaci paprsku |
| Hranoly a děliče paprsků | Změna směru, polarizace nebo spektrálního složení; rozdělení světla do více drah |
| Filtry, okna a nátěry | Izolujte nebo blokujte spektrální rozsahy; chraňte zařízení a zároveň propouštějte světlo bez zkreslení |
Tyto komponenty spolupracují a vytvářejí vysoce výkonné systémy. Každá kategorie zahrnuje mnoho podtypů. Pojďme se na každý z nich podívat podrobněji.
Čočky a jejich aplikace
Čočky jsou nejběžnější optické součástky. Ohýbají světlo a vytvářejí obrazy nebo zaostřují paprsky. Tvar a materiál čočky určují její optický výkon. Různé typy čoček řeší různé problémy.
Sférické, asférické a achromatické čočky
Sférické čočky mají zakřivené povrchy, které odpovídají kouli. Jejich výroba je jednoduchá. Trpí však sférickou aberací. Světelné paprsky dopadají na různé zaostřovací body. To snižuje kvalitu obrazu. Asférické čočky tento problém řeší. Tvar jejich povrchu se postupně mění od středu k okrajům. Tím se odstraňuje sférická aberace. Výsledkem je ostřejší obraz s menším počtem prvků. Achromatické čočky kombinují dva typy skla. Do stejného zaostřovacího bodu přivádějí dvě vlnové délky. Tím se snižuje barevné lemování. Mnoho zobrazovacích systémů používá achromatické dublety pro lepší korekci barev. Optici často volí asférické čočky, když záleží na hmotnosti. Pro dosažení stejného výsledku potřebují méně prvků.
Zobrazovací, laserové a mikroskopické systémy
Čočky jsou nezbytné pro mnoho aplikací. Lékařské zobrazování využívá přesnou optiku k nahlédnutí do nitra těla. Přesné zobrazování zvyšuje přesnost diagnózy v lékařských aplikacích až o 30 %. To je obrovské zlepšení. Řízení kvality výroby se také spoléhá na čočky. Pomáhají detekovat drobné vady v materiálech. Průmyslová automatizace a mikroskopie používají čočky pro detailní kontrolu. Laserové systémy také používají expanzní čočky. Implementace laserových expanzních čoček může zlepšit rozlišení obrazu o 40 %. Dobrým příkladem jsou bi-telecentrické čočky řady 5MDT. Jsou určeny pro polovodičové a zobrazovací aplikace. Tyto čočky poskytují přesné zobrazování s rozsahem zvětšení 0.14x až 0.5x. Mají také pracovní vzdálenosti až 200 mm. To umožňuje vysoce přesnou kontrolu v náročných podmínkách. Výzkumné laboratoře používají tyto čočky pro pokročilé experimenty.
Zrcadla a hranoly
Zrcadla a hranoly směrují světlo různými způsoby. Zrcadla světlo odrážejí. Hranoly využívají lom neboli úplný vnitřní odraz. Obojí je klíčovou součástí optických systémů.
Ploché, zakřivené a reflexní prvky
Plochá zrcadla mění směr světla bez změny zaostření. Jsou jednoduchá a efektivní. Zakřivená zrcadla zaostřují nebo rozptylují světlo. Fungují jako čočky, ale s menšími ztrátami. Díky tomu jsou ideální pro lasery s vysokým výkonem. Reflexní prvky jsou v laserových systémech klíčové. Řídí paprsky s velmi malými ztrátami energie. To je důležité pro optiku ve vysokoenergetických aplikacích.
Řízení paprsku, rozptyl a použití periskopu
Zrcadla se používají ke směrování laserového paprsku. Tomu se říká řízení paprsku. Pomáhají také s vícekanálovou detekcí. Optická testovací zařízení používají zrcadla k nasměrování světla po přesných drahách. Periskopické systémy používají zrcadla k vidění za rohy. Jakákoli aplikace vyžadující více směrů paprsku v těsných prostorech těží ze zrcadel. Hranoly přidávají další funkci. Mohou rozptylovat světlo do jeho barev. To je užitečné pro spektroskopii a výzkum. Některé hranoly otáčejí obrazy nebo mění směr paprsku o 90 stupňů.
Filtry, okna a děliče paprsků
Tyto komponenty řídí světlo specifickými způsoby. Filtry blokují nebo propouštějí určité vlnové délky. Okna propouštějí světlo a zároveň chrání systém. Děliče paprsků rozdělují světlo do dvou nebo více drah.
Pásmové, dichroické a ochranné filtry
Pásmové filtry propouštějí pouze úzký rozsah vlnových délek. Používají se ve fluorescenčním zobrazování a spektroskopii. Dichroické filtry rozdělují světlo na základě vlnové délky. Některé barvy odrážejí a jiné propouštějí. To je klíčové pro vícebarevné zobrazování. Ochranné filtry blokují škodlivé vlnové délky. Chrání citlivé detektory před poškozením. Mnoho výzkumných zařízení používá více filtrů k izolaci specifických signálů.
Optická okna a kostky děliče paprsků
Optická okna jsou ploché kusy skla nebo křišťálu. Propouštějí světlo do systému a zároveň jej utěsňují před prachem. Materiál musí propouštět správné vlnové délky bez zkreslení. Dělicí kostky paprsku rozdělují paprsek na dvě dráhy. Na rozhraní používají tenkou vrstvu. Tato vrstva odráží část světla a propouští zbytek. Poměr rozdělení může být 50:50 nebo jiné. Tyto komponenty jsou nezbytné pro interferometrii a laserové systémy. Pomáhají vytvářet komplexní optické systémy s více cestami paprsku.
NOBLE je přední čínský výrobce s výjimečnými službami a odbornými znalostmi v oblasti obrábění. Pomáhá klientům efektivně dokončit prototypování a hromadnou výrobu. Jejich znalosti optických součástek pomáhají inženýrům vybrat ten správný díl pro každou zakázku. Pracují se všemi typy těchto optických součástek.
Výrobní procesy pro přesné optické součástky
Výroba přesných optických součástek vyžaduje mnoho pečlivých kroků. Každý krok mění tvar, povrch nebo způsob fungování součástky. Správná metoda rozhoduje o tom, zda finální součástka splňuje její přísné specifikace. Podívejme se na hlavní procesy používané dnes.
CNC broušení, Leštění a CNC obrábění
Broušení, leštění a CNC obrábění jsou tři hlavní procesy. Tvoří základ výroby přesné optiky. Změňují surovinu na hotovou čočku nebo zrcadlo.
Tvarování a povrchové úpravy techniky
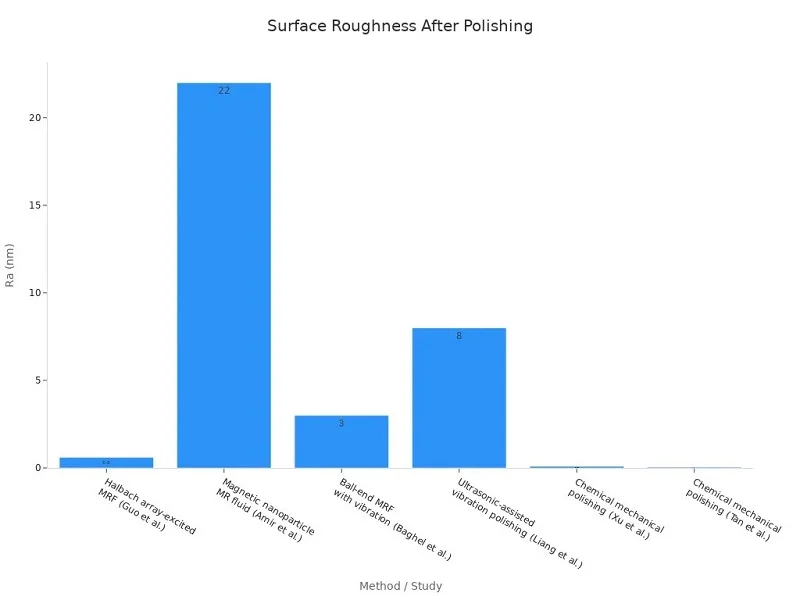
Broušení je prvním krokem. Rychle odstraňuje velké množství materiálu. Cílem je dosáhnout co nejbližšího konečného tvaru. Po broušení následuje leštění. Leštění vyhladí povrch jako zrcadlo. Různé metody dávají různé výsledky. Níže uvedená tabulka ukazuje některé hodnoty drsnosti povrchu z nedávných studií.
| Metoda | Dosažené Ra (nm) |
| MRF buzená Halbachovým polem (Guo a kol.) | 0.6 |
| Magnetická nanočásticová MR kapalina (Amir a kol.) | 22 |
| MRF s kulovým koncem a vibracemi (Baghel a kol.) | 3 |
| Ultrazvukem asistované vibrační leštění (Liang a kol.) | 8 |
| Chemicko-mechanické leštění (Xu a kol.) | 0.093 |
| Chemicko-mechanické leštění (Tan a kol.) | 0.04 |
Jak vidíte, tato metoda dosahuje nejnižší drsnosti. To je důležité pro vysoce výkonnou optiku. Níže uvedený graf tyto hodnoty vizuálně porovnává.
Přesné broušení a konečná úprava mohou dosáhnout tvarové chyby λ/10 nebo lepší. To je velmi těsné. Správné výrobní metody pomáhají splnit tyto vysoké standardy. Společnosti jako NOBLE používají tyto techniky k výrobě spolehlivých optických dílů pro náročné úlohy.
CNC pro zakázkové a složité geometrie
CNC obrábění přidává další úroveň kontroly. Využívá počítačem řízené nástroje k řezání přesných tvarů. Tolerance jsou působivé. CNC obrábění dokáže udržet přesnost ±0.0005″ nebo lepší. Opakovatelnost v hromadné výrobě se drží v rozmezí ±0.005 mm. Zde jsou hlavní výhody CNC pro optické díly:
- Vysoká přesnost a těsné toleranceCNC obrábění dosahuje přesnosti na úrovni mikronů. Díky tomu je zajištěno, že čočky a zrcadla se dokonale srovnají.
- Složité geometrie jsou možnéVíceosé CNC stroje vytvářejí složité tvary a zakřivené povrchy v jednom nastavení.
- Opakovatelnost napříč výrobními sériemiCNC obrábění zachovává stejnou velikost od prototypu až po plnou výrobu.
- Integrovaná povrchová úpravaCNC může přidávat povrchové úpravy během obrábění nebo po něm.
- Efektivita a flexibilitaCNC kombinuje frézování, vrtání a tvarování v jednom nastavení.
- Všestrannost materiáluCNC obrábí hliník, nerezovou ocel, titan a mosaz.
Díky tomu je CNC obrábění skvělé pro zakázkové optické díly. Výroba složitých tvarů se stává snadnou. NOBLE nabízí CNC obráběcí služby jak pro prototypování, tak pro hromadnou výrobu. Jejich dovednosti pomáhají inženýrům vyrobit složité díly správně.
diamant Zapnutí a fotolitografie
Tyto dva procesy se zabývají speciálními případy. Soustružení diamantů vytváří asférické tvary. Fotolitografie vytváří drobné vzory.
Jednobodové diamantové soustružení asférických obrobků
Soustružení diamantem s jedním hrotem využívá diamantový nástroj k řezání povrchů čoček. Funguje dobře pro asférické čočky. Tyto čočky mají složité křivky, které je obtížné vyrobit standardním leštěním. Výsledky jsou velmi přesné. Společnost G&H stanovuje pro soustružení diamantů chybu tvaru povrchu ≤0.25 μm PV. Společnost Asphera uvádí přesnost povrchu PV = 0.07 μm a drsnost povrchu 0.9 nm. To je dostatečné pro mnoho špičkových systémů. Tento proces je běžný v leteckém a obranném výzkumu.
Fotolitografie pro mikrooptiku a fotonickou integraci
Fotolitografie pochází ze světa polovodičů. Využívá světlo k přenosu vzorů na povrch. Tato metoda umožňuje výrobu mikročočkových polí a fotonických zařízení. Vzory mohou být velmi malé. Vzpomeňte si na čočky ve fotoaparátech chytrých telefonů. Nebo vlnovody v optických sítích. Fotolitografie umožňuje hromadnou výrobu drobných optických součástek. Je to klíčová metoda pro moderní elektroniku.
Přesné lakování a metrologie
Povrchy mění způsob, jakým světlo interaguje s povrchem. Metrologie kontroluje, zda vše splňuje specifikace. Obojí je zásadní pro konečný výkon.
Antireflexní a vysoce reflexní povlaky
Povrchové úpravy regulují odraz a propustnost světla. Antireflexní vrstvy snižují oslnění. Vysoce reflexní vrstvy zvyšují odrazivost. Níže uvedená tabulka ukazuje některé běžné specifikace povlaků.
| Typ povlaku | Rozsah vlnových délek | Odrazivost | propustnost |
| Obecný AR povlak | Záleží na designu | Již od 0.05% | Obvykle velmi vysoká |
| BBAR BARC-5 | 425 - 675 nm | < 0.5 % průměr | Není poskytováno |
| BBAR BARC-11 | 400 - 1100 nm | < 1.0 % průměr | Není poskytováno |
| UV BBAR | 275 - 425 nm | < 0.5 % průměr | Není poskytováno |
| Telekomunikační BBAR | 1450 - 1650 nm | < 0.25 % průměr | Není poskytováno |
| Úzké pásmo @1550 nm | ~1550 nm | < 0.25 % standardní, < 0.05 % vysoký výkon | Není poskytováno |
| Úzké pásmo @632.8 nm | ~632.8 nm | < 0.25 % standardní, < 0.05 % vysoký výkon | Není poskytováno |
| MWIR-BBAR | 3–5 µm | < 1.0 % pásmově průměrované | Není poskytováno |
| LWIR-BBAR | 8–12 µm | < 1.0 % pásmově průměrované | Není poskytováno |
Díky těmto pokročilým povlakům systémy fungují lépe. Laserové systémy potřebují vysoce odrazivé vrstvy, aby udržely energii v paprsku. Zobrazovací systémy potřebují antireflexní vrstvy, aby se snížilo rozptýlené světlo. Pokročilé povlaky také pomáhají s odolností v náročných podmínkách. Výzkumné laboratoře používají oba typy pro různé účely.
Interferometrické měření pro řízení procesů
Metrologie kontroluje kvalitu každého kroku. Interferometry měří tvar povrchu s vysokou přesností. Porovnávají díl s referenčním povrchem. Výsledky ukazují, zda tvar povrchu splňuje specifikace. To je nezbytné pro řízení procesu. Bez dobré metrologie nemůžete důvěřovat své výrobě. Výrobci používají interferometrii ke kontrole tvarových chyb, poloměru a drsnosti povrchu. Je to poslední krok před odesláním dílu zákazníkovi.
Přesné optické díly vyžadují v každém kroku přesné tolerance. Správný výrobní proces a pečlivé měření hrají klíčovou roli.
Společnost NOBLE poskytuje kompletní služby v oblasti výroby optických dílů. Zajišťují vše od návrhu až po montáž. Jejich dovednosti v oblasti broušení, leštění, CNC obrábění a povrchové úpravy pomáhají klientům získat spolehlivé díly. Ať už potřebujete prototyp nebo kompletní výrobu, mají know-how, které vám pomohou.
Materiály pro přesné optické součástky
Materiál, který si vyberete pro přesnou optickou součástku, ovlivňuje vše. Řídí, jak světlo prochází, jak součástka reaguje na teplo a jak dlouho vydrží. Různé úkoly vyžadují různé materiály. Pojďme se podívat na hlavní možnosti a na to, co dělá každou z nich jedinečnou.
Tavený oxid křemičitý a křemen
Tavený oxid křemičitý je skvělou volbou pro odolné optické systémy. Zvládá UV záření lépe než běžné sklo a zůstává stabilní i při změnách teplot. Díky těmto vlastnostem je nezbytný pro mnoho vysoce výkonných sestav.
Vysoká UV propustnost a nízká tepelná roztažnost
Křemenná sklovina propouští světlo od 0.18 μm do 3 μm. To zahrnuje oblast od hlubokého UV záření až po blízké infračervené záření. Běžné sklo UV záření blokuje, ale křemenná sklo ho propouští. To je důležité pro systémy, které potřebují tyto krátké vlnové délky. Jeho koeficient tepelné roztažnosti je 0.5 × 10⁻⁶ K⁻¹. To je několikanásobně méně než u standardních skel. Tato téměř nulová roztažnost znamená, že si součástka zachovává svůj tvar i při zahřívání. Nedochází k žádnému posunu ohniska. Žádné deformace. Materiál zůstává spolehlivý.
Aplikace ve vysoce výkonné laserové optice
Vysoce výkonné lasery vytvářejí velké množství tepla. Křemenná tavenina s tím dobře zvládá. Udržuje si svou strukturu i při silném UV záření. Optický výkon zůstává v průběhu času stabilní. Díky tomu je ideální volbou pro laserové zaostřovací čočky a výstupní okna. Výzkumné laboratoře často volí křemennou taveninu pro testy, které vyžadují stabilní a opakovatelné výsledky. Čistota materiálu také pomáhá předcházet absorpčním bodům, které by mohly způsobit poškození.
Optické sklo BK7 a speciální typy
BK7 je volbou pro viditelnou optiku. Ale někdy potřebujete pro speciální úkoly něco jiného.
BK7 jako standard pro viditelné světlo
BK7 má index lomu 1.5168 a Abbeho číslo 64.17. Vysoké Abbeho číslo znamená nízkou disperzi. Barvy se tolik nerozptylují. Díky tomu je BK7 skvělou volbou pro běžné zobrazovací systémy, mikroskopy a kamery. Je cenově dostupný a spolehlivý. Většina optických součástek, které vidíte v laboratoři, používá BK7. Je to základní materiál, se kterým se porovnávají ostatní materiály.
Možnosti s vysokým indexem lomu a nízkým rozptylem
Někdy potřebujete vyšší index lomu. SF11 má hodnotu přibližně 1.784 a Abbeho číslo 25. Vyšší index více láme světlo, což umožňuje vyrábět tenčí čočky. Nevýhodou je větší chromatická aberace. Brýle řady LaK mají hodnotu mezi 1.7 a 1.9 a střední disperzi. Tyto brýle nabízejí rovnováhu mezi vysokým indexem lomu a dobrou barevnou korekcí. Návrháři si tyto materiály vybírají, když potřebují specifický optický výkon pro pokročilé systémy.
Krystaly a pokročilé plasty
Krystaly přinášejí jedinečné vlastnosti, které sklo nezískáte. Plasty přinášejí úspory nákladů a hmotnosti.
Safír, fluorid vápenatý a nelineární krystaly
Fluorid vápenatý (CaF₂) je standardem pro optiku excimerového laseru ArF s vlnovou délkou 193 nm. Tyto lasery se používají ve fotolitografii, oční chirurgii a výzkumu. CaF₂ propouští záření až do vlnové délky přibližně 130 nm, takže je užitečný pro aplikace ve vakuovém UV záření. Funguje také pro systémy se střední infračervenou oblastí. Jeden materiál pokrývá jak hlubokou UV, tak střední infračervenou oblast. To je vzácné.
Safír je mnohem tvrdší. Odolává vysokému tlaku a mechanickému namáhání. Vojenské aplikace používají safír od viditelného spektra až po střední infračervené záření. Odolává vlhkosti lépe než CaF₂. Nelineární krystaly se používají pro frekvenční konverzi v laserových systémech. Mění vlnovou délku světla.
Plasty pro lehkou a cenově dostupnou optiku
Plastová optika je levná a lehká. Hodí se dobře pro spotřební zboží, jako jsou fotoaparáty v telefonech a VR headsety. Nevýhodou je nižší teplotní stabilita a větší rozptyl. Pro mnoho aplikací jsou však plasty dostatečně dobré. Umožňují také složité tvary díky vstřikování. Díky tomu je výroba rychlejší a levnější. Prototypování se také stává snadným.
Správný materiál závisí na vaší aplikaci. Zvažte rozsah vlnových délek, tepelné prostředí a rozpočet. Přesná optika vyžaduje pečlivý výběr materiálu, aby se dosáhlo nejlepšího výkonu.
Zajištění kvality přesných optických komponentů
Zajištění kvality zajišťuje, aby každý díl splňoval své konstrukční cíle. Bez něj mohou selhat i ty nejlepší materiály a výrobní kroky. Proces kontroly odhaluje vady včas. Podívejme se na normy a testy, které potvrzují výkon.
Tolerance a normy kvality povrchu
Specifikace Scratch-Dig a ISO 10110
Systém vryp-rýhování pochází z MIL-PRF-13830B. Vryp je dlouhá vada s poměrem délky k šířce větším než 4:1. Vryp je kulatá vada s poměrem 4:1 nebo menším. Stupeň drsnosti udává velikost. Specifikace 60-40 znamená vrypy do stupně 60 a rýhy do 0.4 mm. Pro vysoce přesnou práci je typickým minimem 20-10. Pomáhá snižovat rozptýlené světlo v laserových systémech.
Norma ISO 10110-7 používá jinou logiku. Měří vady podle velikosti a počtu. Formát je N×A. N je počet. A je druhá odmocnina z plochy vady. Tato metoda je objektivnější.
| Vzhled | MIL-O-13830 | ISO-10110 7 |
| Posouzení | Vizuální srovnání | Objektivní kvantifikace |
| Stát | Nízké náklady, rychlé | Vyžaduje mikroskopy |
| Nejlepší využití | Obecná optika | Vysoce výkonné lasery |
Metoda Scratch-dig nepopisuje drsnost povrchu. Zaměřuje se pouze na jednotlivé nedokonalosti. Průměrná textura povrchu vyžaduje samostatné měření. Dobré leštění a broušení pomáhá dosáhnout správné kvality povrchu.
Tolerance poloměru, tloušťky a středění
Každá čočka má cílový poloměr, tloušťku a středovou polohu. Níže uvedená tabulka ukazuje typické tolerance pro různé metody. Tyto přísné výrobní tolerance zajišťují, že finální díl funguje tak, jak byl navržen.
| Parametr | Komerční (vstřikovací forma) | Přesnost (vstřikovací forma) | Komerční (SPDT) | Přesný (SPDT) |
| Poloměr (% poloměru) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Tloušťka středu (mm) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Soustřednost (mm) | 0.025 | 0.015 | 0.005 | 0.002 |
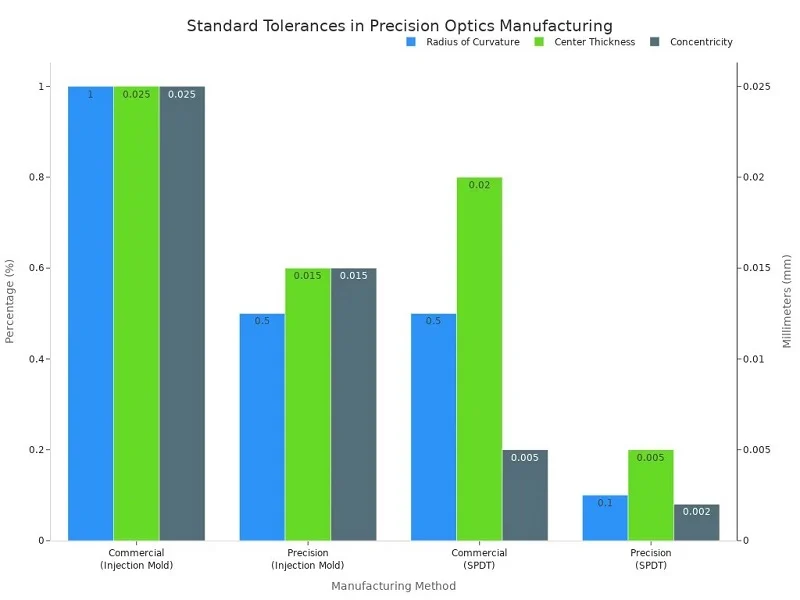
Tato čísla ukazují, jak přesná může být optika. Precizní SPDT udržuje poloměr na ±0.1 % a tloušťku na ±0.005 mm. Každý krok výrobního procesu musí být řízen.
Interferometrické testování
Měření chyby povrchového tvaru (PV, RMS)
Interferometry měří tvar povrchu s vysokou přesností. Porovnávají díl s referenčním povrchem. Výsledky ukazují chybu PV a RMS. PV udává rozdíl mezi vrcholem a údolím. RMS udává střední hodnotu chyby. Tato čísla udávají, zda tvar povrchu splňuje specifikaci.
Dvouprůchodové a Fizeauovy interferometry
Fizeauův interferometr funguje na principu překrývání světla z referenčního povrchu a testovaného povrchu. Tím se vytvářejí interferenční proužky. Vzorek ukazuje nepatrné odchylky povrchu. Analýzou rozteče proužků lze detekovat chyby v nanometrovém měřítku. Tato testovací metoda je nezbytná pro kontrolu kvality.
Environmentální testování a testování trvanlivosti
Zkoušky adheze, vlhkosti a teplotních cyklů
Nátěry musí odolat reálným podmínkám. Standardní testy to kontrolují. Nátěr musí zůstat během všech testů neporušený.
| test | parametry | Pass / Fail |
| Vlhkost | 24 hodin při 120 °C, 95–100 % relativní vlhkosti | Žádná delaminace |
| Přilnavost | Páska se přitlačí a odlomí | Povlak zůstává neporušený |
| Tepelné cyklování | -80 °F až +160 °F, 2 hodiny po každé | Žádné praskání |
Odolnost proti mechanickému nárazu
Součásti musí také odolávat fyzickým nárazům. Toto testování je provedeno podle standardu MIL-STD-1540. Součást prochází vibračními a rázovými cykly. Jakékoli poškození znamená selhání. Toto testování zajišťuje, že součásti fungují v náročných podmínkách.
Partner pro přesné optické komponenty: NOBLE

Pokud potřebujete přesné optické díly, je důležitý výběr správného partnera. NOBLE spojuje certifikace, obráběcí dovednosti a technickou pomoc. Zajistí vše od výběru materiálů až po finální montáž.
Certifikace a schopnosti
Certifikace ISO 9001:2015 a ISO 13485:2016
Společnost NOBLE má normu ISO 9001:2015 pro řízení kvality. Ta se vztahuje na veškerou jejich výrobu. Mají také normu ISO 13485:2016. Tato norma zavádí přísná pravidla pro zdravotnické prostředky. Zákazníci v oblasti lékařské optiky, obrany a výzkumu vědí, že tyto certifikace jsou důležité. Kontrolují kvalitu v každém kroku. Proces je pokaždé stejný a funguje dobře. Různé zakázky vyžadují různé úrovně kontroly. NOBLE se přizpůsobuje každé potřebě.
Odbornost ve výrobě kovových a plastových komponentů
Společnost NOBLE pracuje s kovovými i plastovými díly. U kovů drží 5osé CNC stroje rozměry s přesností na 0.01 mm. Velmi přesné obrábění může dosáhnout ±0.0005″ nebo i méně. To se dobře hodí pro optické montáže, pouzdra a rámy. Pro plasty se používají vstřikovací stroje o hmotnosti od 35 do 940 tun. Technologie RJG sleduje každý výstřel v průběhu výroby. To zajišťuje, že díly jsou pro velké výrobní série stejné. Švýcarská soustružnická centra vyrábějí prvky menší než 2 µm. To pomáhá s mikrofluidními dráhami a drobnými optickými díly. Díky kombinaci dovedností je NOBLE silným partnerem pro výrobu vysoce výkonných optických dílů. Nabízejí také zakázkové povlaky pro speciální úlohy. Tyto pokročilé povlaky umožňují, aby díly lépe fungovaly v náročných podmínkách.
Komplexní služby od návrhu až po montáž
Inženýrská podpora pro výběr materiálu a tolerance
Inženýři společnosti NOBLE pomáhají zákazníkům s výběrem správných materiálů. Vědí, jak se hliník, zinek a měď chovají ve formě i v hotovém dílu. Každý materiál má jiný tepelný tok a náklady. Tým vede zákazníky k nejlepší volbě pro jejich optické systémy. Také se zaměřují na tolerance v konstrukcích. Výroba dílů ve správné velikosti je důležitá pro dobré uchycení s klecovými konektory. Malé změny v tloušťce stěny mohou mít velký význam. Kontroly kvality využívají souřadnicové měřicí stroje a profilometry. Tyto nástroje zajišťují, aby každý díl splňoval stejně vysoký standard. Proces povrchové úpravy se také kontroluje během návrhu. To pomáhá šetřit čas a snižuje počet chyb. Funguje to jak pro jednoduché optické díly, tak pro složité sestavy.
Vlastní prototypování, výroba a finální montáž
Všechno se děje na jednom místě. NOBLE nabízí prototypování pro rychlé testování nápadů. Jakmile návrh funguje, vytěží z něj více. Finální montáž spojí všechny díly dohromady. Tento přístup z jednoho zdroje snižuje zpoždění. Komunikace je snazší, když jeden tým dělá všechno. Stejný tým provádí povrchovou úpravu a kontrolu v budově. To zahrnuje optiku pro lékařské, obranné a výzkumné účely. Všechny optické díly procházejí stejným pečlivým procesem.
Proč si vybrat NOBLE
Řešení z jednoho zdroje pro komplexní optické systémy
Složité optické systémy potřebují mnoho součástí. Čočky, zrcadla, kryty a montáže spolupracují. NOBLE je všechny vyrábí. To znamená, že nemusíte spravovat mnoho dodavatelů. Tým ví, jak každá součástka zapadá do většího systému. Problémy se řeší rychleji. Pro výzkumné laboratoře a výrobní týmy to znamená velký rozdíl.
Závazek k přesnosti a včasnému dodání
Přesnost a rychlost jsou důležité. NOBLE slibuje obojí. Certifikace, obráběcí dovednosti a kontrolní nástroje pomáhají splňovat požadavky na malé rozměry. Včasné dodávky udržují projekty v souladu s harmonogramem. Zákazníci se mohou na celý proces spolehnout od začátku do konce. Tato spolehlivost je důvodem, proč si mnoho týmů vybírá NOBLE pro své optické díly. Společnost obsluhuje mnoho různých zakázek v mnoha odvětvích.
Výkon jakéhokoli systému závisí na tom, jak dobře zkombinujete správné typy, materiály a procesy. Tyto tři pilíře spolupracují. Správné přesné optické komponenty vyžadují pečlivý výběr materiálu a přesnou výrobu. Každý krok je důležitý pro konečný optický výkon. Zamyslete se nad svým vlastním projektem. Jaké tvary čoček potřebujete? Jakým tepelným podmínkám bude váš systém čelit? Odpovědi povedou k výběru přesných optických komponent. Dobrý partner to usnadní. NOBLE je tím partnerem. Spojují všechny díly dohromady. Pomáhají s výběrem materiálu, výrobou a kontrolami kvality přesných optických komponent. Jejich tým ví, jak zvládnout přísné tolerance. Rozumí reálným požadavkům. Obraťte se na ně. Proměňte své optické návrhy ve funkční systémy. Správná podpora hraje klíčovou roli pro váš úspěch.
Často kladené otázky k přesným optickým komponentům
Jaký je rozdíl mezi sférickou a asférickou čočkou?
Sférické čočky mají jednoduše zakřivené povrchy, ale v důsledku sférické aberace vytvářejí rozmazané okraje. Asférické čočky mění zakřivení postupně od středu k okrajům. Tím se toto rozmazání odstraní. S menším počtem prvků čočky získáte ostřejší obraz. Proto mnoho kompaktních systémů volí asférické provedení.
Jak si mám vybrat mezi taveným oxidem křemičitým a sklem BK7?
Nejprve se zamyslete nad svou vlnovou délkou. Křemenná hmota zvládá UV záření až do 0.18 μm a dobře odolává teplu. BK7 funguje skvěle pro viditelné světlo a je levnější. Pokud váš systém používá vysoce výkonné lasery nebo UV zdroje, zvolte křemennou hmotu. Pro standardní zobrazování BK7 šetří peníze.
Co znamená specifikace scratch-dig?
Scratch-dig pochází z MIL-PRF-13830B. Škrábnutí je dlouhá vada. Dig je kulatá důlka. Stupeň udává omezení velikosti. Specifikace 60-40 znamená škrábance do stupně 60 a důlky do 0.4 mm. Vysoce přesná práce často vyžaduje 20-10 nebo lepší.
Proč jsou povlaky důležité pro přesné optické součástky?
Povrchové úpravy řídí interakci světla s povrchy. Antireflexní vrstvy snižují odlesky a zvyšují propustnost. Vysoce odrazivé vrstvy udržují laserovou energii v paprsku. Bez vhodných vrstev systémy ztrácejí výkon v důsledku rozptýleného světla a ztrát odrazem. Správná vrstva má obrovský vliv.
Jakých tolerancí mohou dosáhnout přesné optické součástky?
Přesná výroba si vyžaduje přesné hodnoty. Soustružení diamantem s jedním hrotem může dosáhnout tolerance poloměru ±0.1 % a tloušťky v rozmezí ±0.005 mm. CNC obrábění dosahuje tolerance ±0.0005″ nebo lepší. Tyto přesné tolerance zajišťují správné zarovnání čoček a zrcadel v konečných sestavách.
Jak interferometrické testování ověřuje kvalitu?
Interferometry porovnávají povrch součásti s referenčním povrchem. Vytvářejí interferenční obrazce, které odhalují drobné odchylky. Výsledky ukazují hodnoty chyby PV a RMS. To zachycuje problémy s tvarem povrchu v nanometrovém měřítku. Je to konečná kontrola kvality před odesláním.
Jakým environmentálním testům podléhají optické součástky?
Díly podléhají testům vlhkosti při teplotě 120 °C a relativní vlhkosti 95–100 % po dobu 24 hodin. Tepelné cykly probíhají od -80 °C do +160 °C. Testy adheze využívají metody lisování a odlamování pásky. Mechanické rázové testy splňují normu MIL-STD-1540. Tyto kontroly potvrzují odolnost v reálných podmínkách.
Proč bych měl/a spolupracovat s jediným výrobním partnerem?
Jeden partner se stará o návrh, výběr materiálů, prototypování, výrobu a montáž. To snižuje zpoždění a komunikační problémy. Tým chápe, jak každá součástka zapadá do celého systému. Problémy se řeší rychleji. Vyhnete se řízení více dodavatelů s různými standardy.







