
Každý mikrofluidní experiment čelí stejnému problému: připojení citlivého čipu k reálnému zařízení. Zakázkový upínací přípravek pro mikrofluidní čip řeší tento problém rozhraní mezi čipem a světem. Bezpečně drží vaše zařízení a zároveň zajišťuje bezproblémový přístup k tekutinám. Úspěch závisí na čtyřech klíčových částech: analýze požadavků, konstrukčním inženýrství, materiálové vědě a výrobě a montáži.
Ohrožují vaši práci s mikrofluidními systémy netěsnosti, špatné zarovnání nebo mrtvý objem? Tato praktická příručka se těmito problémy zabývá jak u výzkumných prototypů, tak u výrobních systémů. Podíváme se na každou část s inženýrskými radami pro vaše mikrofluidní zařízení. Společnosti jako NOBLE nabízejí výrobní dovednosti pro prototypování a výrobu upínacích přípravků pro mikrofluidní čipy. Jejich přesné obrábění podporuje vaše mikrofluidní čipy od nápadu až po nasazení. Začněme.
Upínací přípravek pro mikrofluidní čipy požadavky
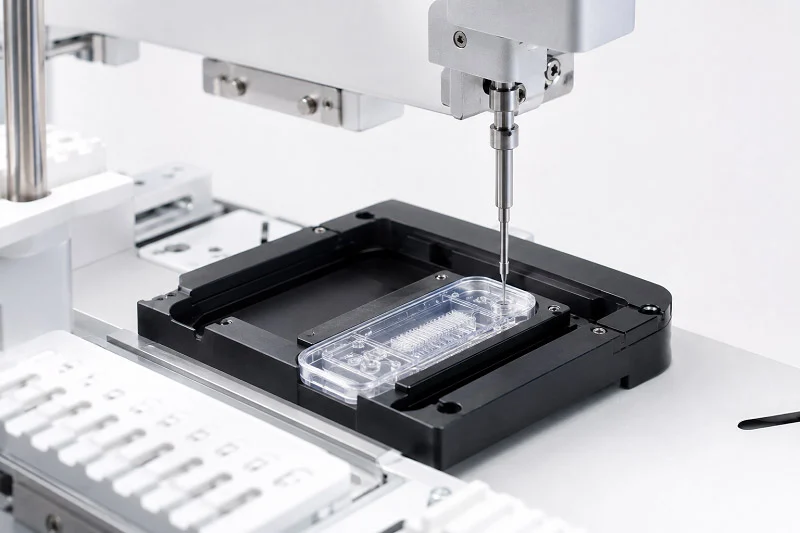
Než otevřete CAD software nebo si koupíte materiály, musíte přesně vědět, co váš čip potřebuje. Upínací přípravek musí odpovídat materiálu čipu – PDMS, sklu nebo termoplastu – a musí odpovídat způsobu výroby tohoto materiálu. Čip z PDMS lepený na sklo se chová jinak, co se týče velikosti a tvaru, než lisovaný termoplastický díl. Znalost této historie vám pomůže vyhnout se pozdějšímu nákladnému přepracování.
Váš mikrofluidní upínací přípravek pro čip plní dva úkoly. Zaprvé, zarovnává vrstvy čipu během lepení. Zadruhé, drží hotové zařízení pro fluidní spojení. Oba úkoly vyžadují stejnou úroveň přesnosti. Začněte shromážděním datového listu čipu, CAD souborů a veškerých výrobních poznámek. Tento seznam se stane základem vašeho návrhu.
Analýza rozměrů a geometrie čipu
Měření kritických tolerancí
Velikosti čipů se mění více, než většina vědců očekává. Měkká litografie způsobuje smrštění při vytvrzování PDMS. Leptání skla vytváří hloubkové rozdíly napříč prvky. Změřte skutečné čipy, nejen čísla CAD. Pro tento krok použijte kalibrovaný mikroskop nebo souřadnicový měřicí stroj.
Standardní tolerance velikosti pro upínací přípravky pro mikrofluidní čipy dosahují 10 μm nebo méně. Pro dosažení tohoto cíle je nutné používat nástroje v místnosti s řízenou teplotou ±0.1 °C. Pouhé změny teploty vás mohou posunout za přijatelné limity. Pokud vaše laboratoř toto nastavení nemá, zahrňte ho do svého tolerančního plánu. Inženýrské dovednosti společnosti NOBLE pomáhají studovat velikosti čipů a vybrat správná připojení pro váš upínací přípravek pro mikrofluidní čipy.
Identifikace umístění portů a sklonu
Umístění portů určuje, kde se musí váš upínač mikrofluidního čipu dotýkat čipu. Změřte vzdálenost mezi středy mezi blízkými porty – tato rozteč je vodítkem pro návrh potrubí. Zapište si také průměr a hloubku portu. Port, který se nachází pod povrchem čipu, potřebuje jiný způsob utěsnění než port, který je v jedné úrovni s horní částí.
Zaznamenejte si tato čísla do tabulky. Pro každé měření uveďte tolerance. Při navrhování upínacího přípravku pro mikrofluidní čip se tato čísla používají pro každý otvor a kanál. Malé chyby se zde rozšíří celou sestavou.
Určení potřeb fluidního rozhraní
Výběr typů konektorů (Luer, Ferrule atd.)
Výběr konektoru závisí na pracovním tlaku a preferencích pro hadici. Níže uvedená tabulka uvádí běžné možnosti:
| Typ konektoru | Jmenovitý tlak | Další kontext |
| Rozhraní kapilární trubice | Až 1000 psi (70 barů) | Vyrobeno pro vysokotlakou kapalinovou chromatografii; vhodné pro náročné mikrofluidní aplikace |
| Luerův konektor (dle specifikace ISO) | 43.5 psi (300 kPa) | Testováno dle normy ISO 80369-7 při správném nastavení |
| Luer s adaptérem | Může být nižší než 43.5 psi | Provozní tlak závisí na kombinaci háčku/trubky u měkkých elastomerových trubek |
Přizpůsobte konektor skutečným tlakovým potřebám vašeho experimentu. Nadměrná specifikace zvyšuje náklady. Nedostatečná specifikace způsobuje netěsnosti.
Výpočet omezení mrtvého objemu
Mrtvý objem – kapalina uvízlá mezi čipem a hadičkou – ředí vzorky a rozšiřuje píky. U složitých testovacích protokolů je to velmi důležité. Snižte mrtvý objem tím, že cesty kapaliny budou krátké a vnitřní průměry malé. Vypočítejte objem každé sekce kanálu ve vašem přípravku. Sečtěte tyto hodnoty. Porovnejte celkový objem s limitem vašeho testu pro rozprostření vzorku.
Posouzení omezení specifických pro danou aplikaci
Rozsahy teplot a tlaků
Vaše upínací zařízení musí zvládnout vaše experimentální podmínky. Pokud provádíte reakce za vysokých teplot, musí materiál upínacího zařízení pro mikrofluidní čip odpovídat tepelné roztažnosti vašeho čipu. Jinak těsnění s rostoucí teplotou selže. Stejně tak cyklické změny tlaku časem opotřebovávají materiály. Před výběrem materiálů si poznamenejte maximální pracovní tlak a teplotu.
Optický přístup pro zobrazování a detekci
Mnoho mikrofluidních experimentů vyžaduje mikroskopy. Vaše mikrofluidní čipové zařízení nesmí blokovat dráhu světla. Naplánujte si pozorovací okénka nebo průhledné části již v rané fázi návrhu. Kovové zařízení s vyříznutým otvorem funguje dobře pro procházející světlo. Pro detekci fluorescence berte v úvahu pracovní vzdálenost čočky. Tloušťka zařízení přímo ovlivňuje toto nastavení.
Principy návrhu pro zakázková mikrofluidní zařízení
Vaše fáze návrhu musí zvládat dva úkoly najednou. Musí podporovat proces výroby čipu – například seřazování vrstev během spojování PDMS a skla – a musí dobře fungovat během reálných experimentů. Mikrofluidní upínací přípravek pro čip, který selže v kterémkoli bodě, způsobí problémy. Společnost NOBLE nabízí služby kontroly návrhu a optimalizace upínacích přípravků pro mikrofluidní čipy, které vám pomohou tyto problémy včas odhalit. Klíčem je navrhnout rovnoměrný tlak během spojování a vyhnout se prvkům, které se obtížně obrábějí nebo formují.
CAD modelování a srovnání tolerancí
Toleranční vrstvení ovlivňuje každou část vašeho mikrofluidního uspořádání. Malé chyby v rozměrech čipu se sčítají. PDMS čip, který se během vytvrzování zmenší o 1 %, se může stále vejít do kapsy vyrobené pro normální velikost. Ale stejný 1% posun plus 0.2mm nesouosost portu může způsobit netěsnost. Proveďte analýzu tolerancního vrstvení včas. Ta kontroluje každý rozměr vrstvu po vrstvě.
Ve společnosti Ascential kombinujeme analýzu DFM, toleranční shluky a vývoj procesů s návrhem produktů. Výsledkem jsou přístroje, které si zachovávají přesnost, výkonnost a spolehlivost od prototypu až po klinickou a komerční výrobu.
Čip, který funguje dobře při testování malých sérií, může přesto selhat při hromadné výrobě kvůli: odchylkám ve spojích, nekonzistenci materiálu v šarži, opotřebení formy v průběhu času, stohování tolerancí při montáži, nestabilitě povrchové úpravy a tepelné deformaci po skladování nebo přepravě.
Tyto citace ukazují, proč je tolerance důležitá. Váš návrh musí zohledňovat reálné odchylky, nejen perfektní čísla z CAD.
Navrhování pro lisovací (Press-Fit) vs. kluzné (Slip-Fit)
Press-fit (zalisování) pevně drží čip. Funguje to, když jsou rozměry čipu velmi konzistentní. Slip-fit (kluzné uchycení) poskytuje prostor pro pohyb čipu. Funguje to lépe, když se velikosti čipů liší. Většina mikrofluidních přípravků používá kluzné uchycení s malou mezerou. Vůle 0.1 mm až 0.2 mm na každé straně umožňuje, aby čip seděl bez namáhání. Zarovnávací prvky jej poté navedou na místo.
Zohlednění tepelné roztažnosti materiálu
Různé materiály se roztahují různou rychlostí. PDMS se roztahuje více než sklo. Hliník se roztahuje více než PEEK. Pokud se váš upínací prvek a tříska roztahují různou rychlostí, může se těsnění při změně teploty zlomit. Vypočítejte tepelnou roztažnost pro váš teplotní rozsah. Ujistěte se, že kapsa na třísku a těsnicí plochy zůstávají zarovnané při nízkých i vysokých teplotách.
Implementace prvků zarovnání
Funkce zarovnání zajišťují, že váš čip bude pokaždé na správném místě. Bez nich se zarovnání portů s každým nastavením mění. To způsobuje úniky a nekonzistentní výsledky.
Použití kolíků a zarovnávacích drážek
Kolíky poskytují pevný referenční bod. Umístěte dva kolíky na jeden okraj kapsy pro čip. Čip se při vkládání dotkne obou pinů. Zarovnávací drážka na opačném okraji umožňuje čipu roztáhnout se bez deformace. Toto nastavení vycentruje čip nad porty při každém použití přípravku.
Vytvoření hnízda nebo kapsy na třísky
Hnízdo třísky je zahloubená kapsa, která odpovídá tvaru třísky. Obrábějte ji o něco hlouběji, než je tloušťka třísky. Tím se chrání hrany třísky a udržuje se horní povrch rovný. Hloubka 0.5 mm až 1 mm pod povrchem třísky funguje dobře. Stěny kapsy vedou třísku do správné polohy během montáže.
Návrh těsnicího mechanismu
Těsnicí mechanismus je to, kde váš návrh uspěje nebo selže. Špatné těsnění znamená netěsnosti. Dobré těsnění znamená spolehlivé výsledky.
Návrh hloubky ucpávky pro O-kroužky
Hloubka ucpávky určuje, jak moc se O-kroužek stlačí. Příliš velká komprese způsobí, že se O-kroužek vyboulí do mikrofluidních kanálů. Příliš malá komprese a netěsní. U standardního O-kroužku s průřezem 1.78 mm poskytuje hloubka ucpávky 1.3 mm až 1.4 mm kompresi 20 % až 25 %. Tento rozsah je vhodný pro většinu aplikací. Před dokončením návrhu otestujte hloubku ucpávky se skutečnými čipy.
Výpočet rozložení upínací síly
Rovnoměrný tlak zabraňuje únikům. Potřebujete dostatečnou sílu ke stlačení O-kroužků, ale ne tolik, aby se tříska nepraskla. Vypočítejte celkovou upínací sílu jako součet sil potřebných pro každé těsnění. Rozložte tuto sílu na upínací prvek pomocí několika šroubů. Umístěte šrouby poblíž každého otvoru, aby byl upínací tlak rovnoměrný.
Minimalizace mrtvého objemu v návrhu
Mrtvý objem je tekutina, která se dostane mezi čip a hadičku. Ředí vzorky a rozšiřuje píky. V mikrofluidice ho lze snížit pečlivým výběrem vhodných látek.
Začněte se zapuštěnou kapsou. Vyfrézujte kapsu o hloubce 0.8 mm až 1.2 mm s průměrem, který odpovídá výstupu kanálu s přesností na 0.05 mm. Tím se vytvoří vnořená přechodová komora, která odstraní mezeru vnějšího mrtvého objemu. Přidejte radiální mikrodrážky od středu kapsy k jejímu vnějšímu okraji. Vytvořte je o šířce 100 až 150 mikronů a hloubce 50 až 80 mikronů. Kolem středu rovnoměrně rozmístěte 8 až 12 drážek. To umožní rozprostření kapaliny po povrchu bez zvýšení odporu proudění. Spojte 3D vrstvu tak, aby výstup byl v jedné rovině s kapsou. Udržujte svislé zarovnání s přesností na 0.1 mm. Toto nastavení dosahuje mrtvého objemu menšího než 5 %.
S mikrofluidními čipy pomáhají i další principy. Přizpůsobte vnitřní průměr hadičky průměru portu. Ujistěte se, že všechny hadičky jsou plně usazeny a utaženy. Používejte díly s nízkým mrtvým objemem. Navrhněte dráhy proudění tak, aby se snížil zdvihový objem uvnitř čipu.
Výběr materiálu pro mikrofluidní upínací přípravky pro čipy
Materiál, který si vyberete pro svůj mikrofluidní přípravek, určuje, jak dobře si poradí s vašimi testy. Přípravek, který funguje s vodou, se může v organických rozpouštědlech okamžitě rozpadnout. Správný materiál odolává chemikáliím, zvládá tepelné změny a nepoškrábe čip, když ho budete opakovaně používat.
Hodnocení chemické kompatibility
Odolnost vůči rozpouštědlům a kyselinám
Vaše rozpouštědla poškozují materiály upínacích přípravků stejně jako materiály třísek. PDMS v organických rozpouštědlech bobtná, ale váš upínací přípravek se může také rozpadnout. Před výběrem materiálu zkontrolujte každou chemikálii, která se s vaším upínacím přípravkem dostane do kontaktu.
Zde je stručný průvodce běžnými polymery pro upevňovací prvky:
| Materiál | Solventní | Kompatibilita |
| PEEK | Aceton | Odolný (R) |
| PEEK | Lučavka královská | Není odolný (N) |
| PEEK | Ethanol | Odolný (R) |
| PEEK | Kyselina chlorovodíková | Odolný (R) |
| PTFE | Lučavka královská | Odolný (R) |
| PTFE | Chloroform | Odolný (R) |
| PTFE | dimethylsulfoxid (DMSO) | Odolný (R) |
| Akryl (PMMA) | Aceton | Není odolný (N) |
| Akryl (PMMA) | Ethylacetát | Není odolný (N) |
| Akryl (PMMA) | Metanol (100 %) | Není odolný (N) |
PEEK funguje dobře s většinou běžných rozpouštědel. PTFE je odolnější vůči téměř všemu, dokonce i proti lučavce královské. Akrylát funguje s kapalinami na vodní bázi, ale v mnoha organických kapalinách praská nebo se rozpouští. Přizpůsobte materiál skutečně používaným rozpouštědlům, ne vágnímu slibu „dobré chemické odolnosti“.
Vyhýbání se vyluhovatelným a extrahovatelným materiálům
Chemická odolnost není jediná věc, na kterou je třeba myslet. Některé materiály časem uvolňují sloučeniny do tekutiny. Tyto vyluhovatelné látky ničí citlivé testy a ničí buněčné kultury na mikrofluidních čipech. PTFE a PEEK jsou známé nízkým uvolňováním sloučenin. Akryl může uvolňovat monomery, zejména pokud je nový. Pokud váš test používá živé buňky nebo stopovou analýzu, vyberte materiál s prokázanou historií nízkého vyluhování.
Zohlednění tepelných a mechanických vlastností
Součinitel tepelné roztažnosti (CTE)
Váš upínací přípravek a čip se při změně teploty roztahují různou rychlostí. Skleněný čip s hliníkovým upínacím přípravkem pro mikrofluidní čip vytváří v mnoha mikrofluidních systémech během zahřívání napětí v těsnění. Vypočítejte rozdíl roztažnosti v celém rozsahu pracovních teplot. U testů, které probíhají mezi pokojovou teplotou a 60 °C, může tento rozdíl posunout porty o desítky mikronů. Tento posun naruší těsnění a způsobí špatné zarovnání spojení.
Vyvažování tuhosti a křehkosti
Tuhý upínací přípravek splňuje přísné tolerance. Příliš velká tuhost však může při utahování šroubů prasknout křehký skleněný třísek. Polymery se trochu ohýbají a absorbují nerovnoměrný tlak. Kovy si zachovávají svůj tvar, ale sílu přenášejí přímo. Zvažte přidání měkké těsnicí vrstvy mezi kovový mikrofluidní upínací přípravek pro třísku a křehkou třísku. Tím se rozloží upínací síla a zabrání se praskání v důsledku napětí.
Výběr kovů vs. polymerů
Kdy použít hliník nebo nerezovou ocel
Hliník je skvělý pro prototypové rozdělovače. Rychle se obrábí, váží málo a lze jej eloxovat pro tvrdší povrch. Díky tomu je ideální pro rychlé konstrukční cykly, kde se často testuje a přepracovává. Nerezová ocel je nejlepší pro závitové spoje, opotřebitelné povrchy a díly, které se opakovaně čistí. Tyto náročné čisticí cykly by časem opotřebovaly eloxovaný hliník.
Kdy použít PEEK, PTFE nebo akryl
PEEK poskytuje nejlepší kombinaci pevnosti a chemické odolnosti pro polymerní upínací prvky. Dobře se obrábí a splňuje přísné tolerance. PTFE nabízí nejvyšší chemickou kompatibilitu, ale je měkký na dotek a může se ohýbat pod upínacím tlakem. Akryl je levný a průhledný, ale před použitím je nutné ověřit kompatibilitu s rozpouštědly.
Společnost NOBLE nabízí pomoc s výběrem materiálů pro upínací přípravky podle vašich specifických rozpouštědel a pracovních podmínek. Jejich technici se podívají na vaši aplikaci a navrhnou vhodný kov nebo polymer pro spolehlivý a bezproblémový provoz ve vaší mikrofluidní sestavě.
Metody výroby mikrofluidních čipových upínacích přípravků
Při výběru způsobu výroby upínacího přípravku pro mikrofluidní čipy se musíte rozhodnout mezi rychlostí a přesností. CNC obrábění vám poskytuje velmi přesné limity a hladké povrchy. 3D tisk vám umožní vyrobit díl během několika hodin za méně peněz. Volba závisí na tom, v jaké fázi vývoje se nacházíte. U raných verzí mikrofluidních čipů šetří 3D tisk čas a peníze. Pro finální upínací přípravky pro mikrofluidní čipy, které potřebují dobré utěsnění, je obvyklou volbou CNC obrábění. Mnoho týmů používá obě metody. Způsob, jakým upínací přípravek vyrobíte, ovlivňuje, jaké materiály můžete použít, jak hladký bude povrch a jak dlouho to trvá. Zvolené výrobní metody také ovlivňují náklady a jak snadno se vyrábí další. Podívejme se na každou metodu.
CNC obrábění pro vysokou přesnost
CNC obrábění odřezává materiál z pevného bloku pomocí počítačem řízených nástrojů. Tato metoda vám poskytuje nejlepší přesnost a povrchovou úpravu. Pokud váš upínací přípravek potřebuje těsnění proti O-kroužkům nebo udržet důležité rozměry, je CNC obrábění tou správnou volbou. Služby přesného obrábění od společnosti NOBLE vám pomohou vyrobit váš mikrofluidní upínací přípravek s přísnými limity potřebnými pro dobrý výkon.
Dosažení přesných tolerancí v kovu
Kovové upínací přípravky potřebují ty nejmenší limity. U mikrofluidních portů a těsnicích povrchů způsobují i malé chyby netěsnosti. Mikro CNC obrábění často udržuje přesnost rozměrů v rozmezí ±0.0005 palce (±0.0127 mm). Tato úroveň přesnosti přímo ovlivňuje, jak dobře váš upínací přípravek těsní. U ještě menších prvků může mikro CNC vrtání dosáhnout limitů ±1 mikron. Tato čísla vycházejí z reálných zkušeností s výrobou. Při obrábění hliníku nebo nerezové oceli dosáhnete pokaždé stejných výsledků. Mikrofluidní upínací přípravek si zachovává svůj tvar po mnoho montážních cyklů.
Obrábění složitých geometrií v plastech
Plastové upínací přípravky jsou lehčí a někdy levnější než kovové. Obrábění plastů však vyžaduje jiné rychlosti a posuvy. Hlavním problémem je teplo. Plast se taví, pokud se nástroj otáčí příliš rychle. Se správným nastavením CNC obrábění vytváří čisté prvky v PEEK, akrylu a polykarbonátu. Platí stejné standardy přesnosti. I v plastu můžete udržet ±0.0005 palce.
3D tisk pro Rapid Prototyping
3D tisk vytváří díly vrstvu po vrstvě. Tato metoda je rychlá a levná pro rané konstrukční práce. Můžete otestovat přípravek, najít problémy a vytisknout novou verzi ve stejný den. Vytištěné díly však mají svá omezení. Povrchová úprava je drsnější než u obráběných dílů. Linie vrstev mohou vytvářet cesty netěsnosti. Vytištěné díly se nejlépe hodí pro kontrolu usazení a funkčnosti, nikoli pro konečné použití pod tlakem. NOBLE také nabízí 3D tiskové služby pro rychlé prototypování.
Stereolitografie (SLA) pro detail
SLA využívá laser k vytvrzení tekuté pryskyřice do pevného plastu. Výška vrstvy může být pouhých 25 mikronů. To poskytuje hladké povrchy a jemné detaily. SLA je vhodná pro mikrofluidní upínací přípravky čipů s malými prvky a složitými tvary. Pryskyřice je však křehká. Pod upínacím tlakem může prasknout. Díly SLA používejte pouze pro vizuální kontroly a nízkotlaké testování.
Modelování tavené depozice (FDM) pro testování konceptů
FDM taví plastový filament a nanáší ho ve vrstvách. Je to nejlevnější a nejrychlejší metoda 3D tisku. Díly FDM jsou dostatečně pevné pro manipulaci a kontrolu montáže. Povrch je však drsný a linie vrstev vytvářejí cesty netěsnosti. FDM se dobře hodí pro testování celkového tvaru vašeho mikrofluidního čipu. Nepoužívejte jej pro tlakové zkoušky.
povrchové úpravy a následné zpracování
Povrchová úprava vašeho přípravku určuje, jak dobře těsní. Pro kontaktní plochy O-kroužků potřebujete povrchovou úpravu 32 RMS nebo lepší. Obráběné i tištěné díly lze vylepšit pomocí dalších kroků.
Leštění pro optickou čistotu
Pokud váš mikrofluidní experiment vyžaduje jasný výhled na čip, musí být materiál upínacího prvku průhledný. Běžnou volbou je akryl a polykarbonát. Optickou čistotu zajistí dvě metody.
| Technika | KLÍČOVÉ VLASTNOSTI | Použitelnost | Optická jasnost |
| Leštění plamenem | Využívá teplo k přetavení povrchové vrstvy | Pouze vnější hrany a povrchy | Jako sklo, průhledné, prochází jím více než 93 % světla |
| Leštění parou | Používá páry rozpouštědel k vyhlazení povrchů | Vnitřní kanály a složité dutiny | Průhledný na vnitřních površích, velmi malý rozptyl světla |
Leštění párou je obzvláště užitečné pro mikrofluidní experimenty. Dosahuje vnitřních kanálů, kterých se leštění plamenem nedotkne.
Aplikace povlaků pro snížení tření
Povlaky prodlužují životnost vašeho mikrofluidního čipového přípravku. Tvrdá eloxace hliníku dodává povrchu odolnost proti opotřebení. Povlaky PTFE snižují tření a zlepšují chemickou odolnost. U nerezové oceli elektrolytické leštění odstraňuje povrchové vrcholy a vytváří hladký povrch. Tyto úpravy pomáhají vašemu přípravku přežít opakované použití bez přilepení nebo rezivění.
Montáž, testování a validace přípravku
Integrace fluidních komponent
Instalace armatur a trubek
Správné připojení začíná ještě předtím, než se dotknete přípravku mikrofluidního čipu. Rozhraní mezi makro-pumpami a mikro-kanály vyžaduje pečlivou pozornost. Vyberte konektory a pumpy, které fungují společně jako systém. Tím se vytvoří robustní propojení, které udržuje průtoky a tlaky stabilní během mikrofluidních experimentů.
Správné nanesení primeru zabraňuje vniknutí vzduchových bublin do čipu. Vzduchové kapsy narušují tok a ničí výsledky. Pro čisté spojení postupujte podle těchto kroků:
- Před jakýmkoli připojením naplňte stříkačku a hadičku kapalinou.
- Trubici zcela naplňte, abyste odstranili zachycený vzduch.
- Připojte hadičku k otvoru pro čip, zatímco z ní vytéká malé množství kapaliny. Tím je zajištěno bezvzduchové spojení.
Tato technika vyžaduje praxi, ale vyplatí se v případě konzistentních dat. Bublina uvězněná na rozhraní může zablokovat celou síť kanálů.
Montáž mikrofluidního čipu
Jemně vložte čip do kapsy hnízda. Zarovnávací kolíky jej zavedou do správné polohy. Rovnoměrně zatlačte po povrchu. Šrouby utáhněte do hvězdicového vzoru, podobně jako matice na kole automobilu. Tím se rovnoměrně rozloží upínací síla a zabrání se prasklinám způsobeným napětím.
Začněte s lehkým tlakem na všechny šrouby. Poté se vraťte zpět a utahujte každý z nich po malých krocích. Zkontrolujte, zda odštěpek sedí rovně a nekývá se. Kývavý odštěpek znamená nerovnoměrný tlak a pravděpodobnou cestu úniku.
Provádění zkoušek těsnosti a tlakových kontrol
Nastavení testovacího zařízení
Vaše zkušební zařízení by mělo napodobovat skutečné experimentální podmínky. Připojte sestavený přípravek ke zdroji tlaku. Použijte stejné trubky a armatury, jaké plánujete pro skutečné provozy. Začněte s nízkým tlakem a sledujte bubliny nebo úkapy.
V jednom testu těsnosti mikrofluidních čipů na bázi PDMS spojených se substráty SiO2/GaAs vědci aplikovali na systém rostoucí tlak. Maximální dostupný tlak experimentálního uspořádání dosáhl 8.5 baru (8500 mbar). Při tomto tlakovém limitu zůstaly čipy neporušené bez úniku na lepeném rozhraní. To potvrdilo bezproblémový provoz až do této úrovně tlaku.
Váš přípravek pro mikrofluidní čip by měl zvládnout podobnou kontrolu. Testujte při maximálním pracovním tlaku, nikoli pouze v typickém provozním rozsahu.
Identifikace a oprava míst netěsností
Netěsnosti se objevují na předvídatelných místech. K vytlačování O-kroužku dochází, když je hloubka ucpávky příliš malá. Guma se pod tlakem vytlačuje. K odtržení závitu dochází při nadměrném utažení spojů. Oba problémy mají jednoduchá řešení.
V případě problémů s O-kroužky zkontrolujte hloubku ucpávky podle konstrukčních specifikací. V případě stržených závitů vyměňte armaturu a příště použijte momentový klíč. Zdokumentujte každou netěsnost a její řešení. Tento záznam vám pomůže vylepšit budoucí návrhy.
Ověřování výkonu a opakovatelnosti
Testování konzistence zarovnání
Čip několikrát namontujte a odmontujte. Po každém cyklu zkontrolujte, zda jsou porty správně zarovnány. Pro ověření zarovnání použijte mikroskop. Pokaždé změřte stejnou polohu portů. Konzistentní výsledky znamenají, že vaše funkce zarovnání fungují správně.
Proveďte tento test s více třískami ze stejné šarže. Rozdíly mezi třískami by neměly ovlivnit zarovnání. Pokud ano, tolerance vaší kapsy může být příliš malá nebo příliš volná.
Ověřování průtoků kapalin
Ověření průtoku potvrzuje, že váš armaturový prvek neomezuje ani nemění pohyb kapaliny. Propusťte systémem známý objem při nastaveném tlaku. Změřte výstupní objem a čas. Porovnejte tato čísla s očekávaným průtokem.
Tento test opakujte po několik dní a při různých teplotách. Tím se odhalí problémy, které se objevují až po tepelných cyklech nebo delším používání. U složitých testovacích protokolů je konzistentní průtok ještě důležitější. Malé odchylky se v průběhu dlouhých experimentů zhoršují.
Zdokumentujte všechny výsledky testů. Zahrňte fotografie míst netěsností, údaje o tlaku a měření průtoku. Tato dokumentace podporuje zajištění kvality a vede budoucí iterace návrhu. Společnost NOBLE vám může pomoci s montáží a validací vašeho přípravku pro mikrofluidní čip, aby byla zajištěna spolehlivost před rozšířením výroby.
Partnerství s NOBLE pro Výroba mikrofluidních čipových přípravků

Výroba spolehlivého upínacího přípravku pro mikrofluidní čipy vyžaduje více než jen řezání kovového bloku. Potřebujete chytré inženýrství, znalost materiálů a systémy kvality, kterým můžete důvěřovat. NOBLE to vše spojuje na jednom místě. Jejich tým pracuje s mnoha materiály upínacích přípravků – hliníkem, nerezovou ocelí, PEEK, PTFE a akrylem – takže získáte upřímné rady pro vaše specifické potřeby.
Komplexní služby od návrhu až po montáž
Inženýrská podpora pro optimalizaci upínacích přípravků
NOBLE dělá víc než jen strojní součásti. Jejich inženýři kontrolují váš návrh před zahájením výroby. Hledají problémy s tolerancemi, problémy s těsněním a výrobní problémy, které by mohly později způsobit poruchy. Tato kontrola návrhu odhalí drobné chyby včas, kdy je jejich oprava levná. Součástí služby je i poradenství ohledně materiálů. Pokud si nejste jisti, zda je PEEK nebo nerezová ocel kompatibilní s vaším rozpouštědlem, jejich tým vám pomůže s výběrem na základě vašich reálných pracovních podmínek.
Pomoc s montáží jde nad rámec samotného obráběcího procesu. NOBLE může přidat armatury, namontovat čipy a otestovat kompletní sestavu upínacího přípravku. Pro výzkumné týmy bez vlastních obráběcích nástrojů tento komplexní přístup odstraňuje jednu z hlavních překážek. Zašlete specifikace svého čipu a obdržíte otestovaný a připravený mikrofluidní upínací přípravek pro čipy.
Přesné obrábění a dokončovací služby
Společnost NOBLE nabízí přesné obráběcí služby pro kovové i plastové díly. Jejich CNC zařízení dodržuje tolerance ±0.0005 palce (±0.0127 mm) pro kritické těsnicí plochy. Povrchová úprava splňuje požadavek 32 RMS pro kontaktní plochy O-kroužků. Nabízejí také možnosti následného zpracování, jako je eloxování hliníku, PTFE povlaky pro snížení tření a elektrolytické leštění nerezové oceli. Díky těmto dokončovacím krokům jsou upínací prvky mikrofluidních čipů delší a lépe fungují během opakovaných montážních cyklů.
Certifikace a zajištění kvality
Certifikované procesy ISO 9001:2015
Certifikace ISO 9001:2015 znamená, že společnost NOBLE dodržuje zdokumentované postupy řízení kvality. Každý přípravek prochází kontrolovanými kroky nákupu, výroby a kontroly. Tato norma zajišťuje konzistenci napříč šaržemi. Ať už si objednáte deset nebo sto přípravků pro mikrofluidní čipy, každý z nich splňuje stejné specifikace.
Shoda s normou ISO 13485:2016 pro zdravotnické prostředky
Pro mikrofluidní čipy používané v diagnostických nebo klinických aplikacích je důležité dodržování normy ISO 13485:2016. Tato norma stanoví přísnější pravidla pro výrobu zdravotnických prostředků. Níže uvedená tabulka ukazuje klíčové požadavky a jejich uplatňování na výrobu přípravků:
| Oblast požadavků | Klíčový požadavek normy ISO 13485:2016 pro výrobu upínacích přípravků |
| Design a vývoj | Ověření, zda zařízení funguje tak, jak je definováno v konstrukčních vstupech; validace na reprezentativním zařízení |
| Nákup | Výběr dodavatele na základě schopnosti splnit požadavky; pravidelné hodnocení výkonnosti |
| Identifikace a sledovatelnost | Jedinečná identita produktu ve všech fázích; dokumentované postupy pro zajištění sledovatelnosti |
| Nápravná a preventivní opatření (CAPA) | Analýza procesů pro identifikaci zdrojů neshod; opatření k prevenci jejich opakování |
Další klíčovou součástí je validace procesu. Pokud nelze výrobní krok plně zkontrolovat pouze inspekcí, společnost NOBLE jej před výrobou validuje. To zahrnuje kvalifikaci instalace (IQ), provozní kvalifikaci (OQ) a kvalifikaci výkonu (PQ) pro zařízení. Tyto validované procesy podporují školení zaměstnanců a postupy dokumentace. Kritéria pro opětovnou validaci jsou definována v rámci řízení změn, takže jakákoli změna procesu spustí novou kontrolu.
Proč si pro svůj mikrofluidní projekt vybrat NOBLE
Zefektivnění dodavatelského řetězce
Spolupráce s jedním partnerem zjednodušuje celý váš projekt. NOBLE se postará o kontrolu návrhu, zajištění materiálu, obrábění, konečnou úpravu a montáž. Vyhnete se koordinaci více dodavatelů a řízení kvality u různých dodavatelů. Tento efektivní přístup zkracuje dodací lhůty a snižuje komunikační chyby. Pro společnosti, které se rozšiřují od prototypu k výrobě, usnadňuje jeden odpovědný partner přechod.
Zajištění vysoce kvalitních a funkčních svítidel
Zajištění kvality u společnosti NOBLE jde nad rámec certifikací. Každý přípravek prochází před odesláním kontrolou. Rozměrové kontroly ověřují kritické prvky. Měření povrchové úpravy potvrzují, že těsnicí plochy splňují specifikace. Funkční testování odhaluje problémy, které by rozměrová kontrola mohla přehlédnout. Tato pozornost k detailům znamená, že vaše mikrofluidní experimenty probíhají spolehlivě od prvního použití. Pokud váš výzkum závisí na bezúnikových spojích a přesném zarovnání, pak se tato spolehlivost vyplatí za partnerství.
Výroba dobrého přípravku pro mikrofluidní čipy vyžaduje víc než jen řezání dílů. Vyžaduje pečlivé plánování v každém kroku – od měření velikostí čipů až po testování finálního uspořádání. Každá volba ovlivňuje tu další. Materiál, který si vyberete, ovlivňuje, jak dobře bude utěsnění provedeno. Konstrukce ovlivňuje, jak snadno se vyrobí. Způsob, jakým jej sestavíte, určuje, zda vaše experimenty fungují dobře.
Tento postupný postup snižuje riziko a urychluje vývoj. Vyhnete se nákladným přepracováním a nepříjemným únikům. Vaše mikrofluidní testy vám poskytnou spolehlivá a stabilní data.
Proces se může zdát složitý, ale nemusíte se každý krok učit sami. Spolupráce s NOBLE vám poskytne odbornou pomoc s vašimi mikrofluidními čipy. Jejich inženýři se postarají o kontroly návrhu, přesné obrábění a kompletaci. Pomáhají vám, aby vaše mikrofluidní nápady fungovaly dobře a rychle. Toto partnerství vám umožňuje soustředit se na vědu, nikoli na hardwarové problémy.
Často kladené otázky týkající se výroby mikrofluidních čipových přípravků
Co způsobuje většinu netěsností v upínacích přípravcích pro mikrofluidní čipy?
Většina netěsností se vyskytuje, protože těsnicí povrchy jsou příliš drsné nebo drážka O-kroužku má nesprávnou hloubku. Povrchová úprava 32 RMS nebo lepší zastaví cesty netěsnosti. Hloubka drážky by měla stlačit O-kroužky o 20 % až 25 % pro dobré utěsnění.
Jak si mám vybrat mezi kovovými a polymerovými materiály pro upevnění?
Vyberte materiál na základě vašich potřeb rozpouštědel a tlaku. Hliník se rychle obrábí a je vhodný pro prototypy. PEEK odolává většině chemikálií. PTFE zvládne téměř cokoli, ale pod tlakem se neohne. Akryl je vhodný pouze pro mikrofluidní testy na vodní bázi.
Mohu si 3D tisknout mikrofluidní čipový přípravek pro tlakové zkoušky?
Tištěné díly slouží ke kontrole usazení, nikoli k tlakovým zkouškám. Vrstvy vytvářejí cesty pro netěsnosti. Pryskyřice SLA při sevření křehne. Pro jakékoli upínací přípravky, které musí těsnit proti O-kroužkům, použijte CNC obrábění.
Jakou povrchovou úpravu potřebují O-kroužky?
Kontaktní plochy O-kroužků potřebují hodnotu RMS 32 nebo lepší. Obráběné díly obvykle splňují tuto normu. Tištěné díly vyžadují před utěsněním další kroky, jako je leštění napařováním, pro vyhlazení linií vrstev.
Jak pevně mám utáhnout šrouby upevňovacího prvku mikrofluidního čipu?
Utahujte hvězdicovitě po malých krocích. Začněte u všech šroubů lehkým pohybem a postupně přidávejte další. Dávejte pozor na chvění odštěpků, což znamená nerovnoměrný tlak. Příliš velká síla způsobuje praskání křehkých skleněných třísek.
Proč se mi PDMS čip nevejde do kapsy?
PDMS se při vytvrzování smršťuje. Měkká litografie způsobuje změny velikosti, které se mezi jednotlivými šaržemi liší. Před návrhem kapsy změřte skutečné mikrofluidní čipy. Pro montáž s posuvným uložením přidejte na každou stranu mezeru 0.1 mm až 0.2 mm.
Jaký mrtvý objem bych měl cílit?
Nižší hodnota je pro většinu testů lepší. Přizpůsobte vnitřní průměr hadičky průměru portu. Vytvořte zapuštěnou kapsu s radiálními mikrodrážkami pro odstranění vnějších mezer. Tím se dosáhne mrtvého objemu pod 5 %.







