
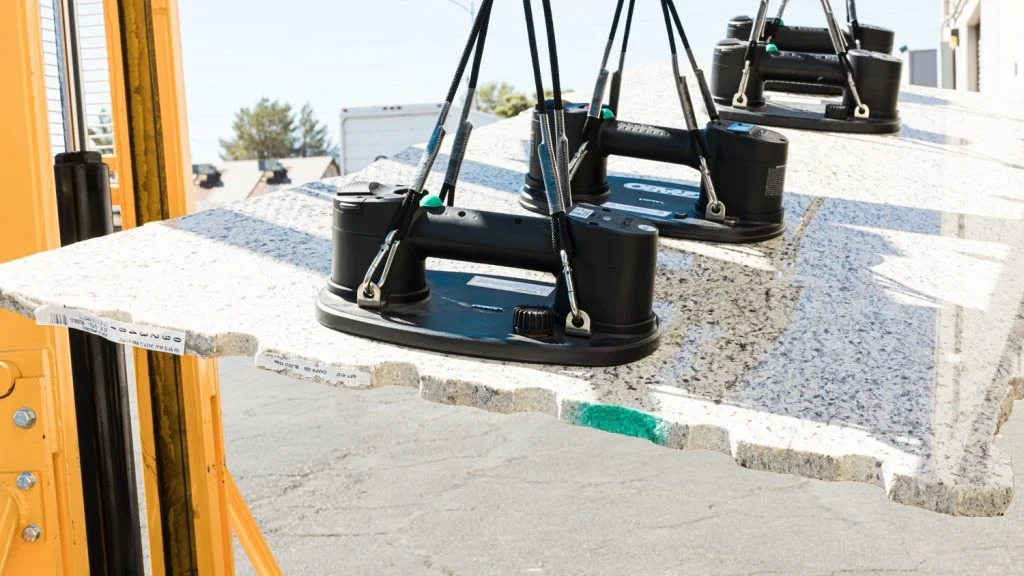
Podívejte se na jakýkoli produkt v regálu. Panel dveří auta. Zatavený tác s masem. Je to deska s plošnými spoji. V určitém okamžiku během výrobního procesu ji průmyslový vakuový kelímek zvedl, přidržel nebo posunul. Tyto kelímky jsou v moderní automatizaci všude. Fungují automaticky. Dokud neselžou.
Tato příručka vám ukáže, jak je správně vyrobit. Podrobně se podíváme na každou součást.
Z jakých částí se skládají průmyslové vakuové přísavky?
Rozeberte průmyslové přísavky. Existují tři hlavní kategorie. Přísavka se dotýká produktu. Armatura se připojuje ke stroji. Zbytek je hardware.
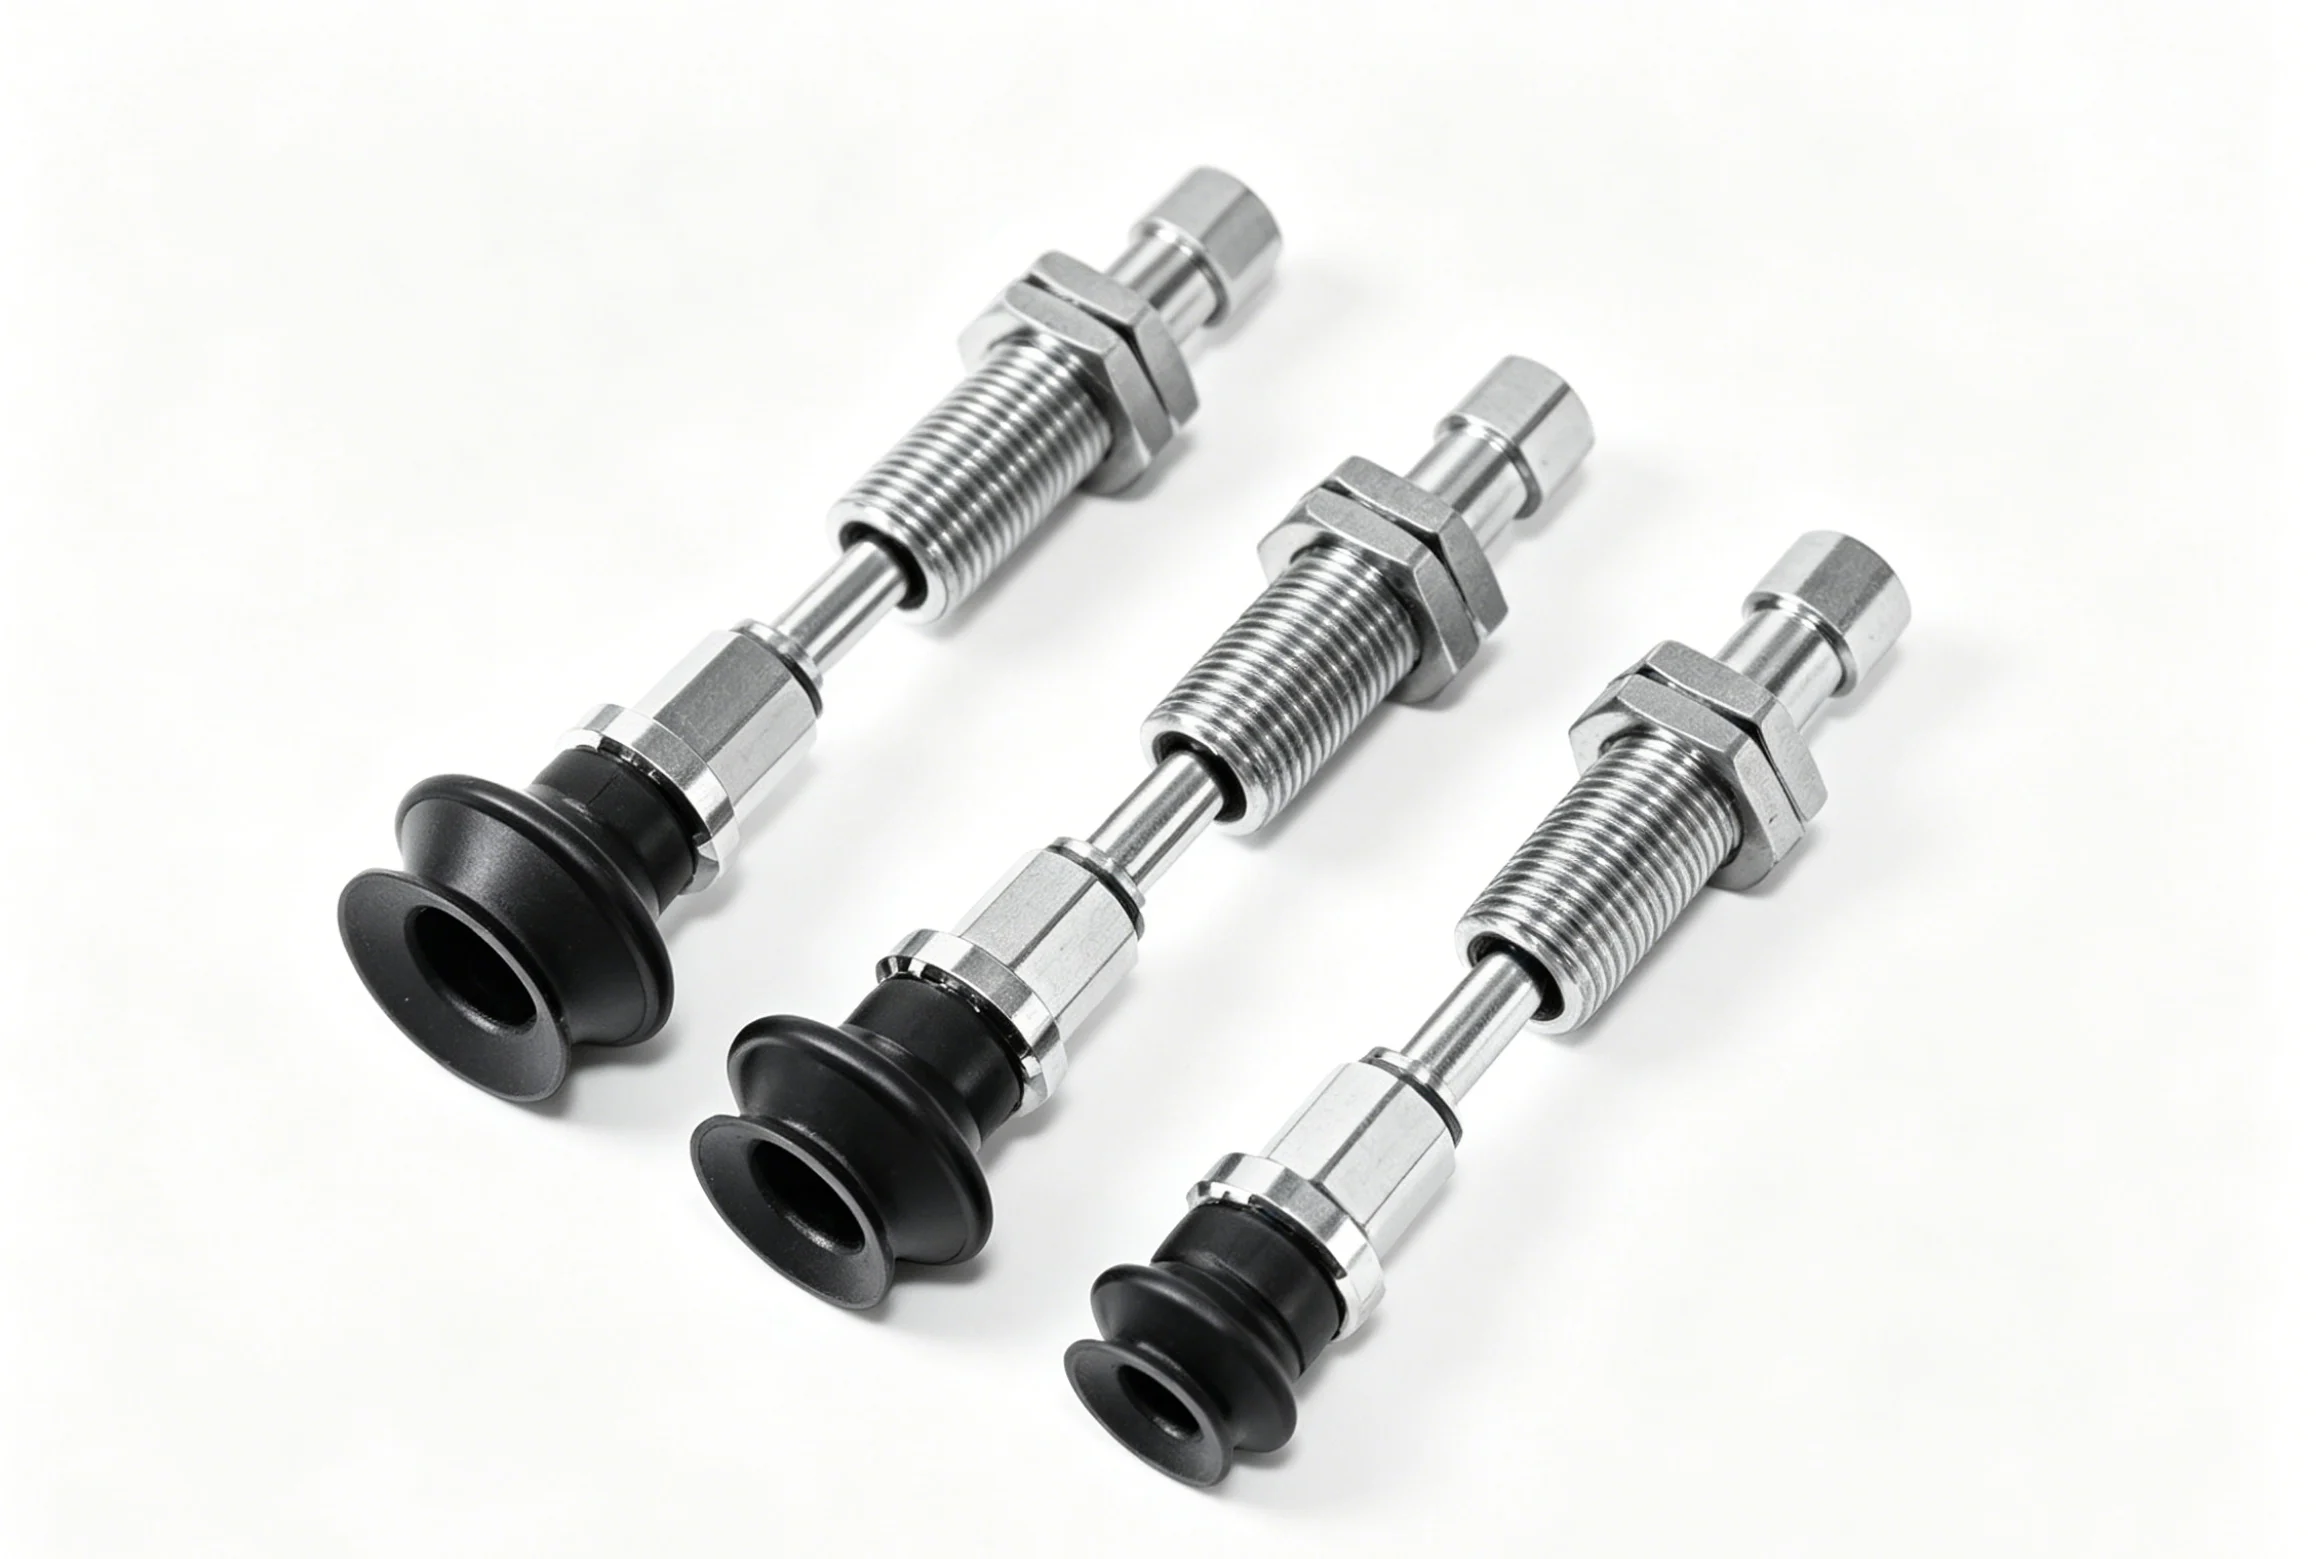
Přísavka (Pad)
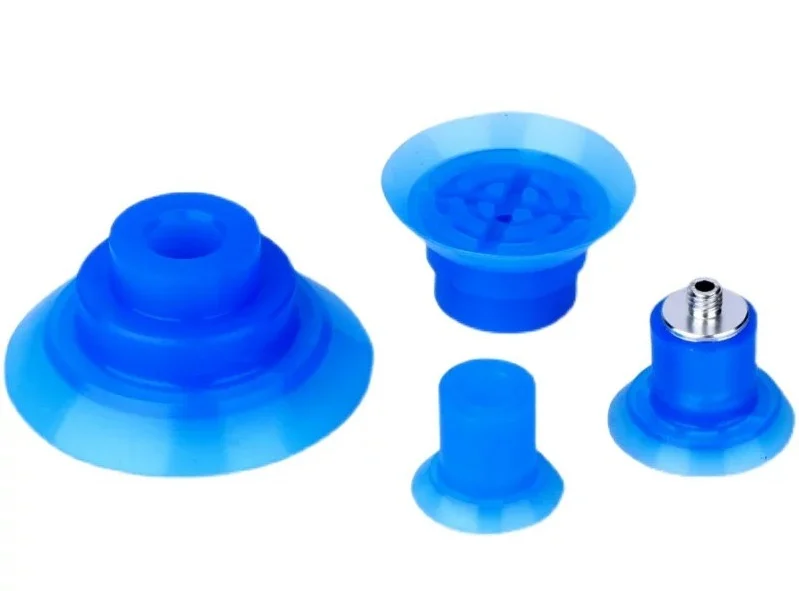
Toto je pracovní konec. Zde se dělají dva úkoly. Zaprvé, utěsnění k povrchu dílu. Zadruhé, dostatečné uchopení pro zvedání bez pádu. Různé tvary se hodí pro různé úkoly.
Ploché podložky fungují na hladkých, rovných površích, jako je sklo nebo kovové plechy. Maximální kontaktní plocha. Vhodné pro tenké materiály, které se neohýbají.
Měchové kalíšky mají složené stěny. Ty se skládají a roztahují. To umožňuje kompenzaci výšky. Vyberte zdeformovanou desku nebo nerovný vršek krabice. Měch absorbuje rozdíl.
Oválné kalíšky se hodí k dlouhým, úzkým dílům. Představte si dřevěný lem nebo součástku ve tvaru kanálu. Kulatý kalíšek by postrádal polovinu povrchu. Oválný kalíšek pokrývá celou délku.
Držák / Tvarovka (Konektor)
Samotná podložka je k ničemu. Musí být připevněna k robotickému rameni nebo k systému pick-and-place.
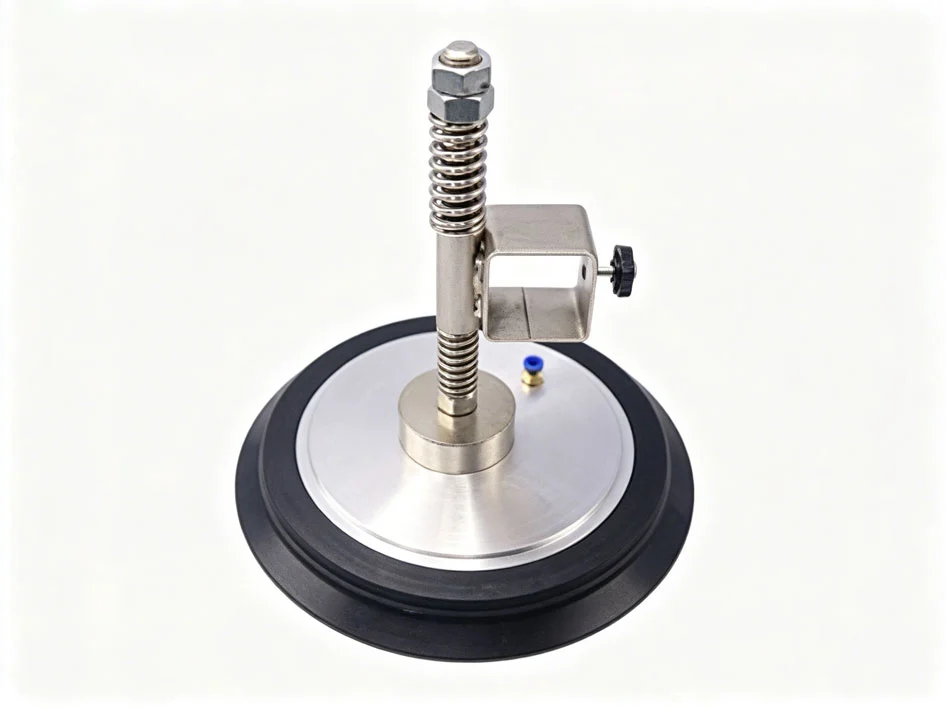
Do podložky se zašroubuje kovový dřík. Často je vyroben z mosazi nebo hliníku – zde se CNC obrábění přísavek provádí pomocí přesných závitů a těsnicích ploch. Někdy dřík obsahuje pružinový mechanismus. To zajišťuje vertikální poddajnost. Přísavka se dotýká dílu jemně, místo aby do něj narazila.
Dalším doplňkem jsou prvky proti otáčení. Šestihranná ploška nebo drážka pro pero zabraňují kroucení misky při utahování matice. Malý detail. Velký rozdíl ve výrobě.
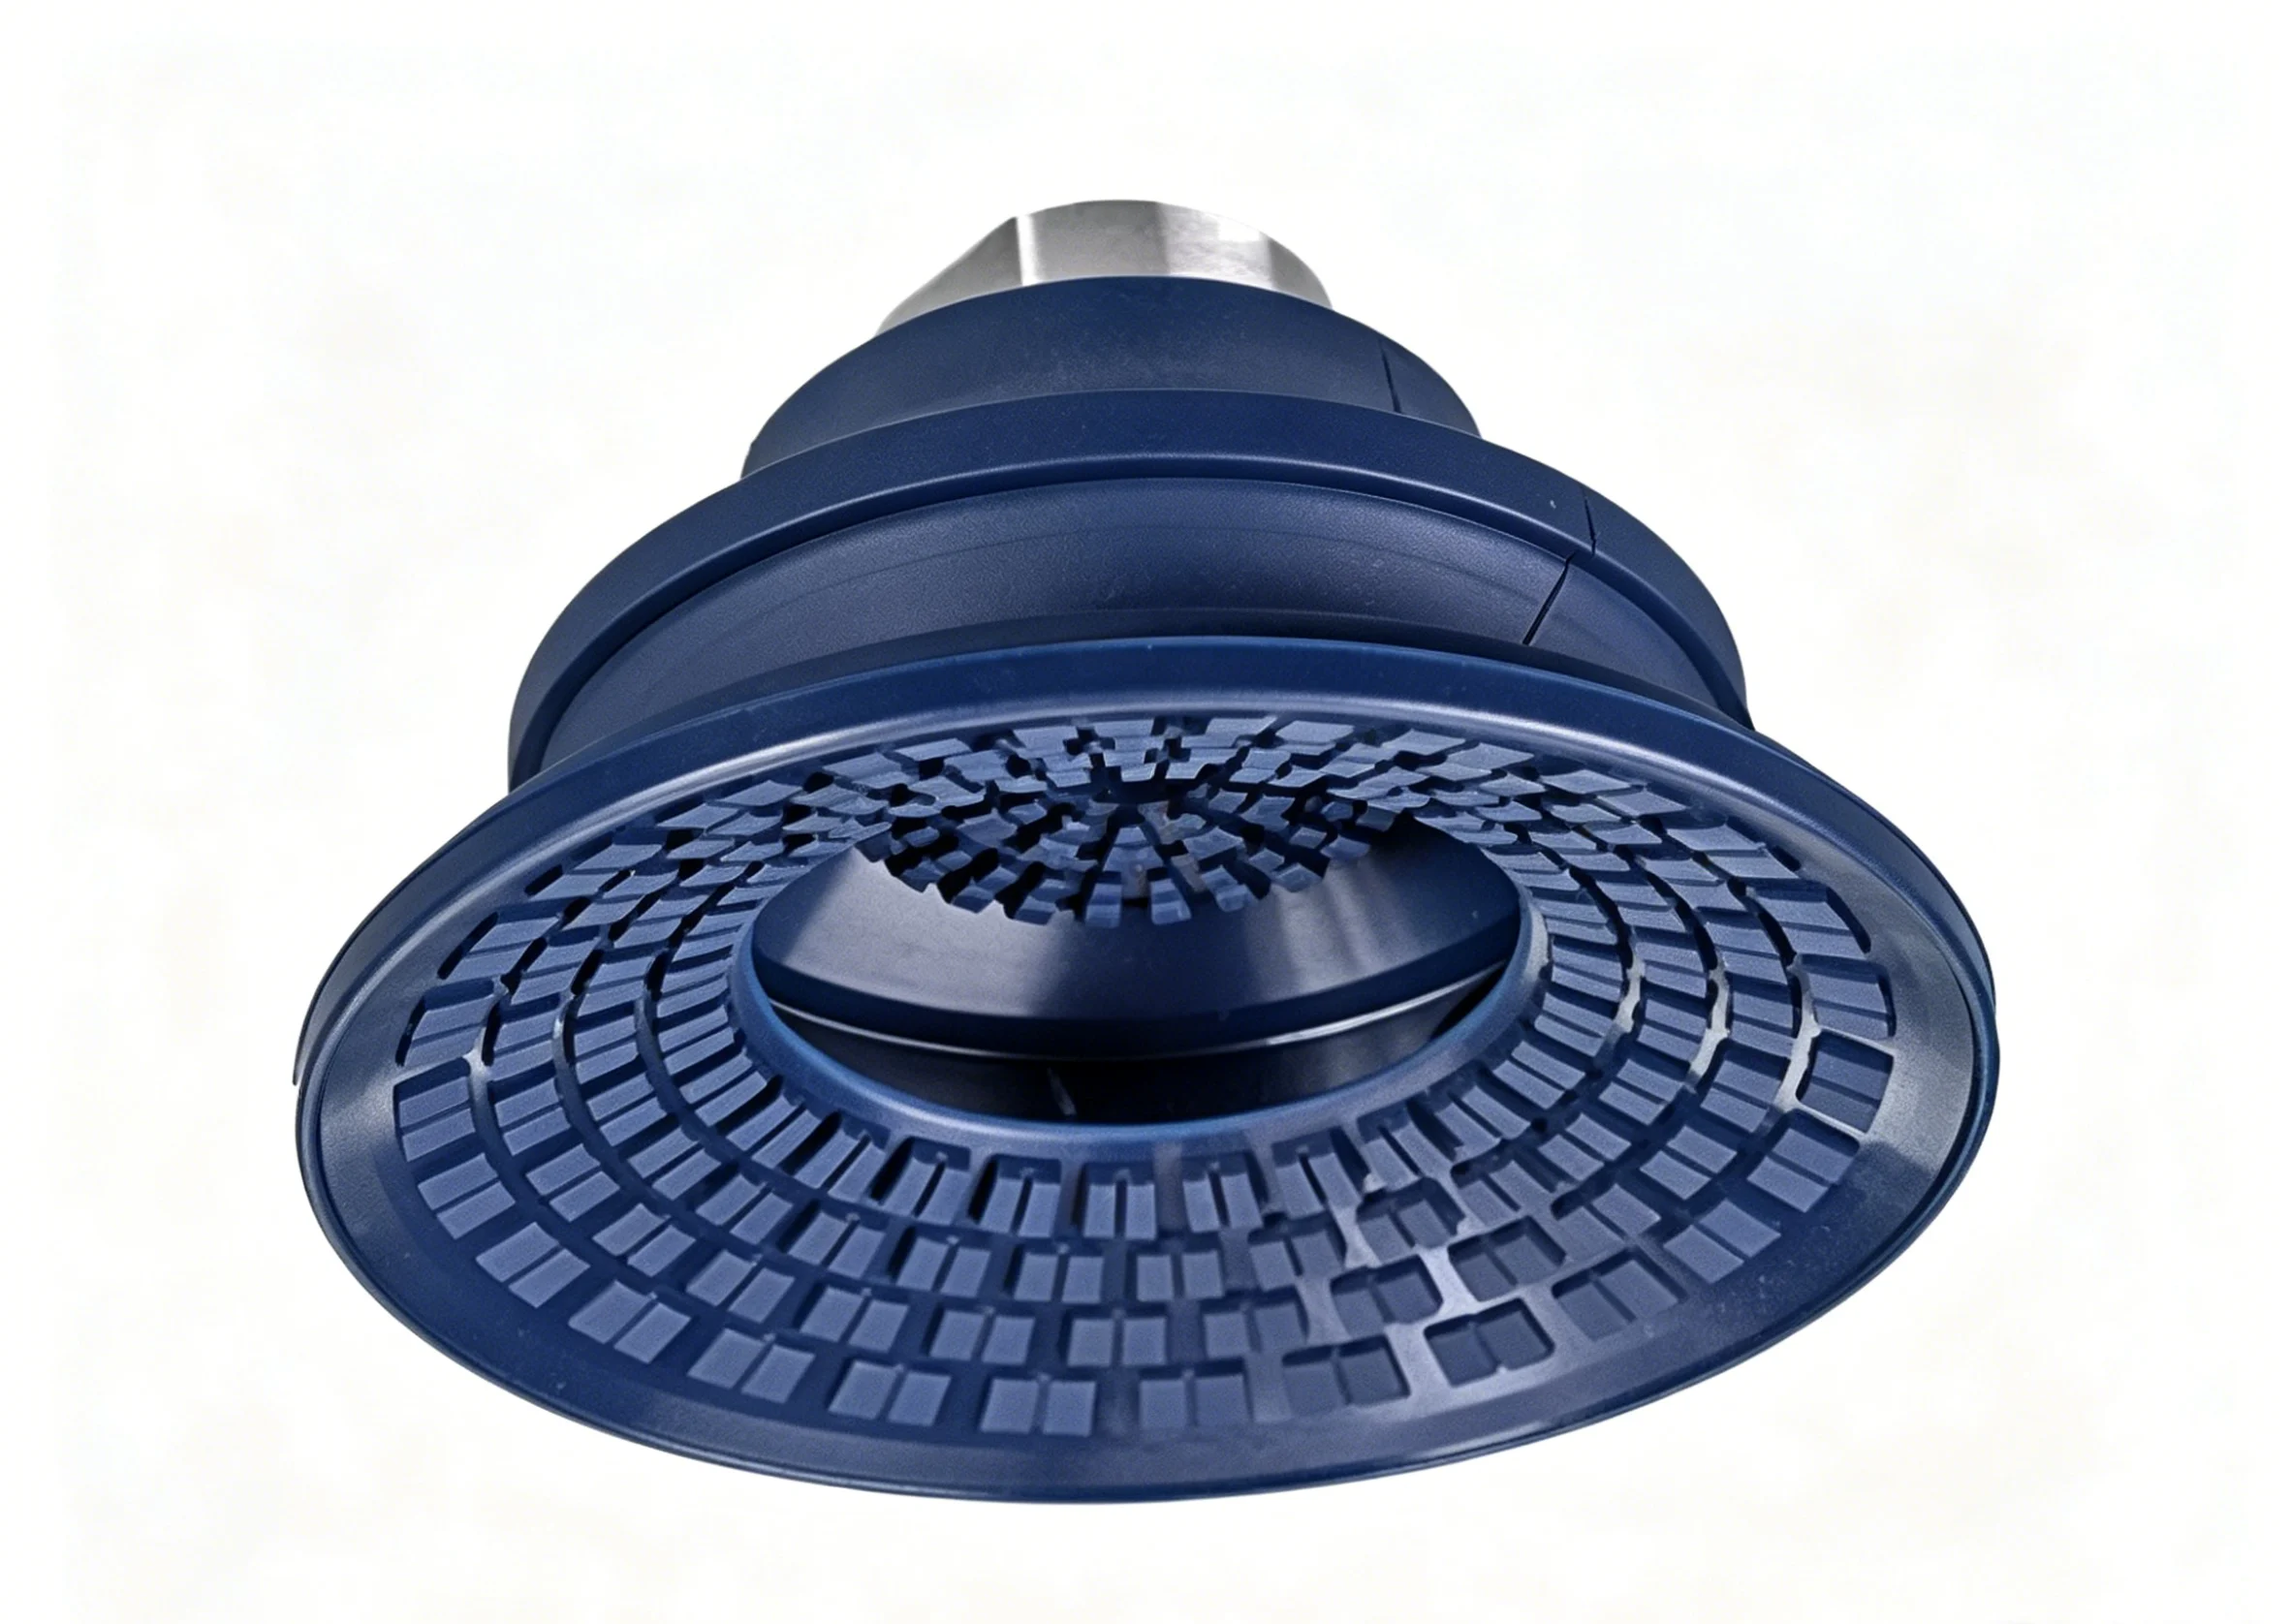
Další komponenty
Montáž se nekončí u představce a destičky.
Armatury připojují vakuové potrubí. Nástrčný armatura pro měkké trubky. Závitový armatura pro pevné trubky.
Redukce zmenšují průměr otvoru. Velký náustek může vyžadovat menší fitinky. Redukce umožňuje toto spojení.
V některých provedeních se dovnitř vkládají ventily. Jsou to regulační nebo uvolňovací ventily. Rychle přeruší vakuum, když je třeba díl spadnout.
Všechny tyto části přísavky musí spolupracovat. Špatně opracovaný dřík ničí těsnění. Špatně tvarovaná podložka se nerovnoměrně zhroutí. Celý proces výroby přísavky závisí na tom, zda je každý díl správně vyroben.
Jak se vyrábějí součásti průmyslových vakuových kelímků?
Různé postupy pro různé kusy. Gumová podložka sleduje jednu cestu. Kovový držák jinou. Malé plastové kousky třetí.
Výroba gumové přísavky
Dominují zde tři metody formování. Každá z nich vyhovuje jiným potřebám objemu a výkonu.
Lisování je vhodné pro velké vložky nebo malá množství. Pryžový předlisek se umístí do vyhřáté dutiny. Lis se uzavře. Stlačení a zahřátí provede práci. Jednoduché nástroje. Nízké počáteční náklady. Ale cykly jsou dlouhé.
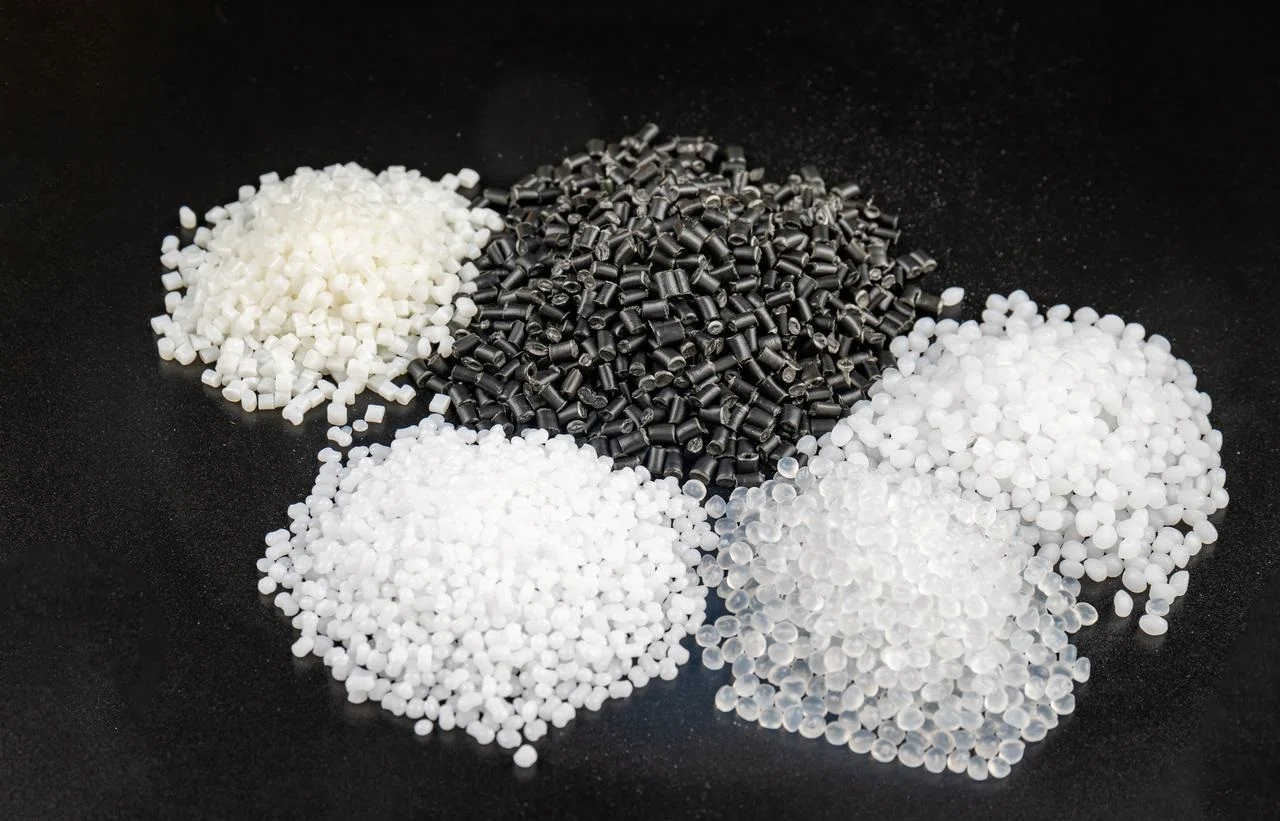
Vstřikování plastů přebírá roli u velkých objemů. Pryžový materiál – obvykle nitril, silikon nebo uretan – se pod tlakem vstřikuje do uzavřené formy. Rychlejší cykly. Užší tolerance. Lepší konzistence napříč tisíci díly. Většina výrobců vakuových kelímků pro standardní velikosti používá tuto metodu.
Dvoukomponentní lisování neboli lisování 2K vyrábí přísavky s dvojitou tvrdostí. Nejprve se vylisuje základna z tvrdé pryže. Poté se na ni nanese měkký pryžový okraj. Tvrdá část drží tvar. Měkká část těsní. Jedná se o pokročilou konstrukci přísavky pro vstřikování plastů. Jeden stroj. Dva materiály. Jeden hotový díl.
CNC obrábění kovových držáků
Pryžové destičky potřebují kovové dříky pro připojení ke strojům. A právě zde přichází na řadu oddělování třísek.
CNC soustruhy vyrábějí stopky a závity. Tyčový materiál se posouvá. Vřeteno se otáčí. Fréza tvaruje vnější stranu. Poté závitořezný nástroj vyřeže vnitřní nebo vnější závit. Čistě, přesně, opakovatelně.
CNC frézování přidává nekruhové prvky. Šestihranné plošky pro klíč. Drážky pro pera pro zamezení otáčení. Ploché plochy pro stavěcí šrouby. Díl se často přesouvá ze soustruhu do frézky. Někdy jeden víceosý stroj provádí obě operace v jednom nastavení.
Mezi běžné materiály přísavek pro tyto držáky patří mosaz pro odolnost proti korozi a snadné obrobení, hliník pro nízkou hmotnost a nerezová ocel pro potravinářský průmysl nebo čisté prostory. Každý kov se obrábí jinak. Každý se hodí k jiné aplikaci.
Vstřikování plastů pro příslušenství
Malé díly – armatury, reduktory, tělesa ventilů – se zřídkakdy obrábějí z kovu. Příliš drahé. Příliš pomalé.
Místo toho se komponenty přísavek pro vstřikování plastů vyrábějí z technických plastů. PEEK odolává vysokým teplotám a agresivním chemikáliím. POM, známý také jako acetal, nabízí nízké tření a dobrou tuhost. Nylon poskytuje houževnatost a odolnost proti únavě. Tyto díly přísavek se lisují ve vícedutinových nástrojích. Z jednoho vstřiku se vyrobí čtyři, osm nebo šestnáct kusů. Nízké náklady na díl. Vysoká konzistence.
Vědět, který proces se vztahuje na kterou součást, je při výrobě vakuových kelímků polovina úspěchu. Guma potřebuje lisování. Kov potřebuje obrábění. Malé plastové kousky potřebují vstřikování. Smícháním se náklady spirálovitě zvyšují.
Vyžadují průmyslové vakuové nádoby speciální... Následné zpracování?
Ano. Vstřikování nebo obrábění součásti není konec. Součást vycházející z nástroje je surová. Než bude spolehlivě fungovat, potřebuje dokončit.
Následné zpracování pro pryžové kelímky
U tvarovaných pryžových podložek se téměř vždy používají dva kroky.
Nejprve odstranění otřepů. Pryž stéká do dutiny formy. Část z ní vždy skončí vytlačena mezi polovinami formy. Ten tenký přebytek je otřep. Musí pryč. Pokud jde o malé, jemné díly, je tou správnou cestou kryogenní ořezávání. Díly se tedy v bubnu jen tak převalují. Tekutý dusík otřep zkřehne. K jeho odstranění použijte malé plastové kuličky. Samotný kalíšek zůstane neporušený, protože materiál, ze kterého je vyroben, je silnější a tvrdší.
Za druhé, dodatečné vytvrzování. Čerstvě vylisovaný kalíšek se vloží do pece. Teplo způsobí, že se pryž více zesítí. Tomu se říká postvulkanizace. Pokud tento krok vynecháte, vlastnosti kalíšku se časem změní. Věci se mohou s postupem času trochu zkomplikovat. Deformace v tlaku situaci zhorší. Zpracování v peci udržuje vše stabilní.
Pokud tyto kroky při výrobě přísavek vynecháte, skončíte s vadnými polními jednotkami. Blesk může narušit těsnění. Nevytvrzená guma nevydrží moc dlouho.
Následné zpracování pro kovové držáky
Opracovaný dřík vypadá na soustruhu dobře. Ještě není hotový.
Pokovování je prvním krokem. Zinkové nebo niklové pokovování je činí odolnými vůči korozi. Nepokovená ocelová stopka bude ve vlhkém továrním prostředí rezavět. Rez může poškodit těsnicí povrch. Také zajišťuje armaturu v držáku. Zinkové pokovování je standardní. Niklové pokovování je dražší, ale odolá i agresivnějším chemikáliím.
Pak se jedná o odstraňování otřepů ze závitů. Řezání závitů může zanechat ostré hrany. Tyto otřepy se mohou během montáže zařezat do pryžové podložky. Ještě horší je, že se kříží se závitem s odpovídajícími spoji. K odstranění otřepů můžete použít drátěný kotouč nebo vibrační bubínek.
Válcování závitů je skvělou alternativou pro vysoce pevné dříky. Místo řezání se závity vytvářejí válcováním. Žádné třísky. A žádné otřepy. Závity jsou pevnější, protože kovová zrna obtékají profil. To je u prémiového CNC obrábění pro operace s vakuovými kelímky poměrně standardní.
Speciální povrchová úprava pro čisté prostory a potravinářství
Některé aplikace vyžadují několik dalších kroků.
Pokud jde o použití v čistých prostorách, jako je manipulace s polovodiči a montáž lékařských přístrojů, je ultrazvukové čištění tou správnou volbou. Součásti se ponoří do lázně s deionizovanou vodou. Vysokofrekvenční zvukové vlny vytvářejí drobné bublinky, které se zhroutí a vydrhnou každý povrch. Zbaví se prachu, olejů a uvolněných částic.
Potravinářské aplikace zahrnují oplachování v souladu s předpisy FDA. Čisticí prostředky a voda pro závěrečný oplach musí splňovat předpisy FDA. Zbytkové chemikálie nemohou kontaminovat potraviny. Někdy se pro tyto díly používá samostatná, specializovaná výrobní linka.
Běžná průmyslová přísavka pro automobilový závod se používá k pokovování a odstraňování otřepů. Přísavka používaná pro balicí linku na sušenky se čistí ultrazvukem a oplachuje kapalinami schválenými FDA. Základní materiály přísavky mohou být stejné. Rozdíl spočívá v následném zpracování.
Jaké materiály se běžně používají pro průmyslové vakuové kelímky?
Pojem guma je trochu zavádějící. Různé směsi se chovají zcela odlišně. Pokud si pro přísavku vyberete špatný materiál, selže, bez ohledu na to, jak dobře byla vyrobena.
Guma není jedna věc. Různé směsi se chovají zcela odlišně. Výběr nesprávného materiálu pro přísavku zaručuje selhání bez ohledu na to, jak dobře byla přísavka vytvarována.
| Materiál | Klíčové vlastnosti | Nejlepší aplikace |
| Nitril (NBR) | Odolnost proti olejům, dobrá oděruvzdornost, univerzální použití | Strojírenské dílny, montáž automobilů, mastné povrchy |
| Silikon (VMQ) | Extrémní teplotní rozsah (-60 °C až 230 °C), k dispozici jsou i druhy vhodné pro potravinářství | Pekařské linky, mrazicí aplikace a zdravotnické prostředky |
| Polyuretan (PU) | Vynikající odolnost proti oděru, vysoká pevnost v tahu, trvanlivost | Drsné povrchy, betonové bloky, recyklované materiály |
| Přírodní kaučuk (NR) | Vysoký koeficient tření, dobrá elasticita, levné | Kartonové krabice, vlnitá lepenka, papírenské zboží |
Jak vybrat: Praktický průvodce výběrem
Rozhodnutí řídí tři otázky.
- Je prostředí horké nebo studené? Silikon funguje v nejširším rozsahu teplot. Nitril tuhne pod -20 °C. FKM snáší teplo, ale v chladu selhává.
- Povrchová textura. Hladké sklo potřebuje jiný materiál než hrubý beton. Polyuretan odolává řezání na ostrých nebo drsných površích. Přírodní kaučuk nejlépe uchopí hladký karton.
- Jaké chemikálie jsou přítomny? Olej vyžaduje nitril nebo FKM. Venkovní prostředí vyžaduje EPDM. Kontakt s potravinami vyžaduje silikon FDA.
Správné materiály přísavek odpovídají dané aplikaci. Neexistuje univerzální směs. Přísavka, která perfektně funguje na mastném bloku motoru, se na krabici s mraženými potravinami okamžitě zhroutí. Přizpůsobte materiál dané práci.
O společnosti NOBLE: Váš partner v přesné výrobě
Základní výrobní kapacity
- CNC přesné obrábění (Pro kovové držáky a armatury)
Víceosé CNC soustružení a frézování. Švýcarské soustruhy pro malé a složité stopky. Poháněné nástroje umožňují vytváření šestihranných ploch a příčných otvorů v jednom nastavení.
Dostupné materiály: Mosaz (lze obrábět automaticky), hliník (lehký), nerezová ocel (304 a 316 pro odolnost proti korozi) a legovaná ocel (pro aplikace s vysokou pevností).
Tolerance až ±0.005 mm u kritických prvků. To je pět mikronů. Pro srovnání, lidský vlas má asi 75 mikronů.
- Obrábění plastů a Vstřikování plastů
Pevné součásti vyžadují pevné plasty. Závitová tělesa. Dříky ventilů. Pouzdra konektorů.
Prototypování probíhá nejprve CNC obráběním . Rychlé ověření návrhu. Jakmile je návrh zafixován, výroba se přesune k vstřikování plastů, což snižuje náklady na díl.
Dostupné materiály: PEEK (vysoká tepelná a chemická odolnost), POM/Delrin (nízké tření), Nylon PA6/66 (houževnatý), ABS (univerzální), Polykarbonát (odolný proti nárazu).
Přímé připojení k vakuovým kelímkům
Všechny tyto díly – obrobený dřík, lisovaný plastový fitink, závitový adaptér – se montují přímo do sestav přísavek. Projekt výroby zakázkových nástrojů pro přísavky často začíná návrhem kovového dříku. A právě zde vstupuje na scénu NOBLE.
Certifikace kvality
Norma ISO 9001:2015 znamená konzistentní kvalitu pro běžné průmyslové díly. Automobilový průmysl. Balení. Elektronika. Opakovatelné procesy. Mezinárodní standardy. Zákazník v Německu obdrží stejný díl jako zákazník v Texasu.
Norma ISO 13485:2016 zvyšuje požadavky. Kvalita lékařské úrovně. Plná sledovatelnost od šarže surovin až po hotový díl. Protokoly čistoty. Dokumentace řízení rizik. Pokud se vakuová nádobka používá při montáži zdravotnických prostředků nebo při farmaceutickém balení, je tato certifikace důležitá.
Proč spolupracovat s NOBLE?
- Vertikální integrace. Surovina přichází jedním vchodem. Hotové díly jdou ven druhým. CNC obrábění, vstřikování plastů, kontrola a expedice probíhají pod jednou střechou. Žádné předávání neznámým subdodavatelům.
- Inženýrská podpora. Analýza DfM probíhá u každého nového návrhu. Lze držák obrábět rychleji? Lze plastový díl vylisovat jednoduššími nástroji? Analýza se provádí před cenovou nabídkou. Zákazníci tak získají nižší náklady a kratší dodací lhůty.
- Žádný tlak na MOQ. Výzkumný tým potřebuje pět kusů pro prototyp. Výrobní linka potřebuje padesát tisíc. NOBLE zvládne obojí. Začněte v malém. Rozšiřujte. Nízký objem na začátku není žádný postih.
Náš závazek ke kvalitě
Kontrolní zařízení. Souřadnicové měřicí stroje (CMM) pro složité geometrie. Optické komparátory pro profily závitů. Digitální mikrometry a dutinoměry pro denní kontroly.
Sledovatelnost. U dílů dle normy ISO 13485 má každá šarže jedinečné číslo. Certifikáty materiálu zůstávají v evidenci. Parametry procesu se zaznamenávají. Scénář stažení z trhu – pokud k němu někdy dojde – je omezen a kontrolován.
Povrchová úprava. Odstraňování otřepů probíhá standardně na každém obráběném dílu. Pokovování (zinek, nikl) k dispozici u nás. Ultrazvukové čištění pro aplikace v čistých prostorách. Není třeba zasílat díly třetí straně a doufat v to nejlepší.
Toto je nabídka. Přesné komponenty pro průmyslové sestavy přísavek. Žádná guma. Žádné plané sliby. Pouze obrobené a lisované díly, které pasují, těsní a vydrží.
Nejčastější dotazy
Mohu 3D tisk vakuová přísavka?
Ano, pro prototypování. Použijte TPU filament. Flexibilní materiál funguje.
Ale nepoužívejte potištěné kelímky ve výrobě. Vrstvy vytvářejí mikroskopické kanálky. Proniká jimi vzduch. Kelímek ztrácí vakuum. Lisovaný kelímek má pevné stěny. Potištěný kelímek má tisíce drobných mezer.
Jaký je rozdíl mezi měkkým a plochým kalíškem?
Plochý kelímek těsní proti hladkému, rovnému povrchu. Sklo. Plech. Plastové panely. Okraj se dotýká rovnoměrně. To je vše, co dělá.
Měchový kalíšek má složené stěny. Tyto měchy se stlačují a roztahují. To umožňuje kompenzaci výšky. Vyberte zdeformovanou desku. Zvedněte krabici s nerovným vrchem. Měch absorbuje rozdíl. Kališek se také zvedá krátkým svislým zdvihem. To pomáhá s křehkými díly.
Jak zabráním tomu, aby silikonové kelímky zanechávaly skvrny na skle?
Standardní silikon zanechává zbytky. Oleje z procesu vytvrzování se přenášejí na povrch skla. Výsledkem je zakalený kruh nebo mastná skvrna.
Oprava je provedena pomocí halogenovaného silikonu. Někteří dodavatelé jej nazývají „bezestopým“ nebo „bezškrábáním“. Povrch se během lisování upravuje. Žádná migrace oleje. Žádné šmouhy. Sklo zůstává čisté.
Jsou lepší mosazné nebo nerezové držáky?
Mosaz se snadno obrábí. Odolává korozi v suchém továrním vzduchu. Je levnější. Pro standardní montážní linku, kde se vybírají plastové díly, mosaz funguje dobře.
Nerezová ocel zvládá vlhké podmínky. Prostředí s možností mytí. Potravinářská linka. Čisté prostory s agresivními čisticími prostředky. Nerezová ocel 304 odolává korozi. Nerezová ocel 316 zvládá sole a silnější chemikálie.
Pro suché a levné použití zvolte mosaz. Pro mokré a regulační použití zvolte nerez. Neexistuje univerzální „lepší“. Pouze to, co se hodí pro danou aplikaci.







