
Co je Frézování obličeje Proces?
Čelní frézování je mechanická metoda obrábění, která využívá rotační frézu k řezání povrchu obrobku. Hlavním účelem řezného procesu je vytvořit hladkou a rovnou rovinu a zajistit, aby tato rovina byla kolmá k ose otáčení nástroje.
Základem procesu čelního frézování je, že fréza je instalována v rovině kolmé k vřetenu a na řezání se současně podílí více řezných zubů na jejím obvodu a čelní ploše. Obrobek je obvykle upevněn na pracovním stole a obráběn rotujícím řezným nástrojem.
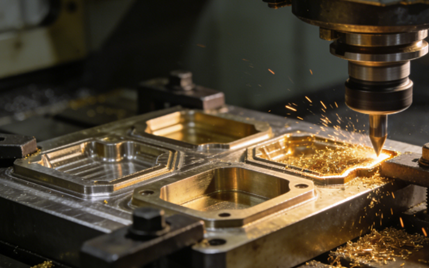
Typy technik obrábění čelním frézováním
Obecné čelní frézování
Obecné čelní frézování, jako nejzákladnější a nejpoužívanější typ procesu v obrábění, se provádí standardními hlavicemi pro čelní frézy.
Obecné čelní frézování je obvykle vybaveno čtvercovými nebo kruhovými břitovými destičkami a dosahuje úplného pokrytí obrobeného povrchu mírným překrývajícím se pohybem v axiálním a radiálním směru.
Pokud potřebujete provést hrubé nebo polodokončovací obrábění materiálů, je pro vytvoření referenčních ploch preferovaným postupem obecné čelní frézování. Má vysokou účinnost obrábění, ale dosažená kvalita povrchu obvykle nebývá nejlepší.
Přesné frézování nebo frézování s vysokým posuvem
Procesy frézování s vysokým posuvem používají frézy se speciálními malými hlavními úhly vychýlení. Jejich hlavní vlastností je použití velmi vysokého posuvu na zub, ale hloubka řezu je velmi malá.
Jemné frézování nebo frézování s vysokým posuvem je velmi vhodné pro obrábění tenkostěnných dílů. Přestože je hloubka řezu malá, extrémně vysoká rychlost posuvu umožňuje značnou rychlost úběru kovu a zároveň umožňuje dosáhnout vynikající kvality povrchu, což z něj činí ideální volbu pro efektivní jemné obrábění.

Čelní frézování pro vysoké zatížení
Vysoce odolné čelní frézování využívá robustní a robustní frézovací hlavy, které zajišťují stabilní řezný výkon i při vysokých rázech a extrémním zatížení.
Proces čelního frézování pro těžké účely je obzvláště vhodný pro první zdrsnění odlitků, výkovků a dalších polotovarů, což umožňuje s nejvyšší účinností odstranit přebytečný materiál a položit základ pro následné dokončovací procesy.
Úhlové čelní frézování
Úhlové čelní frézování je speciální proces čelního frézování. Jeho hlavním rysem je, že se obrábí pomocí čelní frézy s hlavním úhlem vychýlení menším než 90 stupňů.
Na rozdíl od standardního čelního frézování, které vytváří rovné plochy, umožňuje úhlové čelní frézování nástroji řezat pod určitým úhlem, což je ideální pro zkosení, sražení hran a šikmé referenční roviny.
Jedno MMateriály používané při čelním frézování
Legované oceli
Ocel je největší kategorií v čelním frézování, od nízkouhlíkové oceli přes vysokouhlíkovou ocel až po různé legované oceli. Má vynikající komplexní mechanické vlastnosti a je nejběžněji zpracovávaným materiálem.
Nerezová ocel
Nerezová ocel se hojně používá díky své vynikající odolnosti proti korozi. Má však špatnou tepelnou vodivost a je náchylná ke kalení během obrábění, což z ní činí typický obtížně obrobitelný materiál.
Při frézování nerezové oceli je nutné používat řezné nástroje s ostrými hranami, spolu s vhodnými drážkami pro lámání třísek a dostatečným chlazením a mazáním, aby se zabránilo přilnutí nástroje a abnormálně rychlému opotřebení.

Litina
Šedou litinu, tvárnou litinu a další materiály lze také frézovat. Mají vysokou tvrdost a křehkost a jsou náchylné k tvorbě třísek během obrábění. Během frézování jsou obvykle vyžadovány střední nebo relativně vysoké řezné rychlosti, což klade vyšší nároky na odolnost řezného nástroje vůči opotřebení částicemi.
Slitina hliníku
Hliníková slitina je nejběžnějším lehkým kovem, který je měkký, má dobrou plasticitu a vynikající tepelnou vodivost. Během frézování je však tento materiál náchylný k tvorbě nárůstků na břitu a má tendenci se přilepovat k nástroji.
Proto se při frézování hliníkových slitin obvykle doporučuje používat nástroje s ostrými břity a velkými úhly čela a zavádět procesní parametry, které kombinují vysokou řeznou rychlost s velkým posuvem, aby se dosáhlo jednoty efektivního obrábění a vynikající kvality povrchu.

Nekovové a kompozitní materiály
Technické plasty jako nylon, polykarbonát, PEEK atd. Mají nízkou tvrdost, ale vysokou elasticitu a extrémně nízkou tepelnou vodivost. Při frézování těchto materiálů teplo generované třením snadno způsobuje změknutí a deformaci obrobku, přičemž významným problémem je také tvorba otřepů.
Obrábění by proto mělo využívat extrémně ostré řezné nástroje s vysokorychlostními a malými řeznými parametry a zároveň účinné odvádění třísek a chlazení.
Základní nástroje a vybavení pro efektivní čelní frézování
Koncové frézy
Stopková fréza je vícebřitý řezný nástroj, jehož břity se nacházejí na válcové ploše a čelní ploše. Při čelním frézování se obvykle používá menší axiální hloubka řezu.
Stopkové frézy jsou velmi vhodné pro frézování úzkých rovin, stupňovitých povrchů atd. Jsou široce používány v multifunkčním obrábění a dokončování forem.
Muškařky
Fréza na čelní frézu se obvykle vztahuje na jednoduché domácí frézovací zařízení. Konstrukčně se na konci držáku nástroje instaluje jedna nebo dvě vyměnitelné břitové destičky. Je velmi praktická v kusové a malosériové výrobě, údržbářských dílnách nebo při obrábění lokálních výstupků na velkých obrobcích.
Vzhledem k nedostatku a asymetrii použitých řezných břitových destiček je vyvážení a tuhost letmých fréz relativně špatná a jejich řezná účinnost a kvalita povrchu jsou obvykle horší než u standardních čelních fréz.
Shell Mills
Nástrčné frézy jsou jedním z nejtypičtějších a nejčastěji používaných standardních nástrojů pro čelní frézování.
Nástěnné frézy jsou nejčastěji používanými nástroji pro frézování velkých rovin ve výrobě. Mezi typické aplikace patří: obrábění lůžek obráběcích strojů, dosedacích ploch krabicových dílů, referenčních ploch forem, horních ploch velkých plechových dílů a jakékoli další situace, kdy je třeba efektivně dosáhnout rovného povrchu.

AVýhody procesu čelního frézování
Vysoká efektivita obrábění
Čelní frézy mají obvykle velký průměr, dokáží pokrýt širokou šířku obrábění a jsou vybaveny více řeznými zuby, které se účastní řezání současně, takže rychlost úběru kovu je velmi vysoká.
Během fáze hrubého obrábění může čelní frézování využít velkou hloubku řezu a vysokou rychlost posuvu, aby se rychle odstranilo velké množství přebytečného materiálu z povrchu obrobku, čímž se položí základ pro následné procesy a výrazně se zkrátí celková doba obrábění dílů. Je to ideální volba pro efektivní dávkovou výrobu.

Vynikající kvalita povrchu
Díky axiálnímu a radiálnímu překrytí řezných zubů čelní frézy během řezání lze obráběný povrch při každém průchodu vícekrát ořezat, čímž se získá hladký a rovný povrch.
Výběrem jemně broušených řezných destiček, nastavením rozumných řezných parametrů a použitím vysoce přesných obráběcích strojů je snadné dosáhnout velmi vysokých tolerancí rovinnosti a vynikající kvality povrchu, a dokonce nahradit některé brousicí procesy, čímž se realizuje „frézování místo broušení“.
Flexibilita procesu
Proces čelního frézování je vysoce flexibilní. Výměnou břitů s různými hlavními úhly vychýlení, materiály a typy drážek může stejný obráběcí stroj a tělo nástroje splňovat požadavky na obrábění různých materiálů, od měkkých hliníkových slitin až po vysoce tvrdé kalené oceli.
Čelní frézování umožňuje nejen náročné hrubovací frézování, ale také vysokorychlostní dokončovací frézování. Dokáže také obrábět šikmé a stupňovité povrchy. Jeden proces může zahrnovat více fází od hrubování až po dokončení.
Stabilita obrábění
Čelní frézy se vyznačují vynikající konstrukční tuhostí a bezpečným spojením s vřetenem, což účinně potlačuje vibrace a chvění během obrábění. To pomáhá minimalizovat deformaci obrobku, a proto jsou obzvláště vhodné pro obrábění tenkostěnných nebo nízkotuhých součástí. Stabilita, která je vlastní čelnímu frézování, zajišťuje konzistentní a předvídatelné rozměry obrábění.

Dobrá ekonomická efektivita
Při čelním frézování se používají hlavně vyměnitelné břitové destičky. Tělo nástroje lze opakovaně používat po dlouhou dobu a vyměňovat je nutné pouze břitové destičky s relativně nižšími náklady. To výrazně snižuje dlouhodobé náklady na používání a správu nástroje a zvyšuje celkové ekonomické výhody.
DVýhody procesu čelního frézování
Vysoké požadavky na stroj
Kvůli čelnímu frézování, zejména při hrubování s vysokou zátěží, je nutné současně pohánět více řezných zubů, aby se odstranilo velké množství materiálu, což generuje obrovskou řeznou sílu.
Pokud se na obráběcím stroji s nedostatečným výkonem nebo nízkou tuhostí provádí výkonné čelní frézování, je velmi pravděpodobné, že to způsobí vibrace, abnormální opotřebení řezného nástroje a dokonce i poškození přesnosti obráběcího stroje.
Vyšší náklady na nástroje
Pro dosažení efektivního čelního frézování jsou zapotřebí vysoce kvalitní frézovací hlavy s velkým průměrem a velký počet vyměnitelných břitových destiček. Tato počáteční investice do nástroje je značná.
Čelní frézky často vyžadují instalaci vysoce výkonných, špičkových CNC obráběcích strojů nebo obráběcích center a náklady na pořízení zařízení jsou velmi vysoké.
Omezeno na rovné povrchy
Hlavní výhodou čelních fréz je jejich schopnost obrábět otevřené a široké povrchy. Dokážou rychle odebrat materiál a udržet povrch rovný. Pokud má však díl složité křivky, hluboké a úzké kapsy nebo ostré vnitřní rohy, fréza se stává omezenou. Nástroj je obvykle velký, takže může narážet do obrobku a způsobovat rušení. Kvůli tomu nemůže dosáhnout požadovaných oblastí a nemůže efektivně řezat povrch.
Riziko deformace tenkých stěn
Při obrábění tenkostěnných dílů, štíhlých kusů nebo obrobků s nedostatečnou oporou v upínacím přípravku mohou silné radiální nebo axiální řezné síly snadno způsobit elastickou deformaci obrobku nebo dokonce vychýlení nástroje. Tyto problémy ztěžují udržení dobré rozměrové přesnosti a rovinnosti. V mnoha případech je pro korekci deformace nutné provést několik lehkých řezů nebo speciální obráběcí strategie.
Náchylné k vibracím a chvění
Při frézování širokých ploch nebo při použití držáků nástrojů s dlouhým vyložením se může kontakt mezi nástrojem a obrobkem stát nestabilním. Tento nestabilní stav usnadňuje vznik periodických vibrací. Tyto vibrace ovlivňují hladkost řezu, kvalitu povrchu a životnost nástroje.
Tento druh vibrací nejen vážně zhoršuje kvalitu povrchu a zanechává zjevné vibrační stopy, ale také urychluje opotřebení nástroje a dokonce vede k vylamování, což představuje hrozbu pro přesnost a bezpečnost obrábění.
Čelní frézování vs. obvodové frézování: Vysvětlení klíčových rozdílů
| Dimenze srovnání | Frézování obličeje | Periferní frézování |
| Základní definice | Využívá čelní plochu a obvod frézy k vytvoření povrchu kolmého k ose nástroje. | Používá obvodové zuby k obrábění povrchů rovnoběžných s osou nástroje, jako jsou profily nebo hrany. |
| Typ nástroje | Čelní fréza (kotoučová fréza) s břitovými destičkami na čelní straně a obvodu. | Stopková fréza, bramová fréza atd. s řeznými hranami převážně na obvodu. |
| Povrchově vyrobené | Rovné povrchy (vodorovné roviny, schody atd.). | Svislé stěny, štěrbiny, konturované povrchy atd. |
| Primární cíl | Efektivně vytvářejte velké, rovné povrchy. | Obrábějte profily, drážky nebo složité 3D prvky. |
| Typické aplikace | Stoly strojů, čelní plochy skříní, dělicí plochy forem atd. | Drážky pro pera, zuby ozubených kol, kapsy, kontury součástí atd. |
| Charakteristika řezné síly | Vyšší axiální síla, tlačící obrobek ke stolu, obecně stabilnější. | Vyšší radiální síla, náchylnost k vychýlení nástroje a vibracím. |
| Kvalita povrchu | Obvykle dosahuje vyšší rovinnosti a hladších povrchů. | Může zanechávat stopy po nástroji nebo vlny; pro lepší výsledek je nutné jemné doladění. |

Běžné problémy s čelním frézováním a jejich řešení
Špatná kvalita povrchu
Na obrobeném povrchu se objevují pravidelné vibrační linie; je abnormálně drsný, má škrábance nebo nerovnosti.
Řešení
- Zvýšení tuhosti: Zvolte silnější a pevnější rukojeť nože; Zajistěte tuhost obrobku a upínacího přípravku.
- Úprava parametrů: Změna řezné rychlosti, posuvu nebo hloubky řezu pro přerušení rezonanční frekvence; Použití asymetrické šířky řezu nebo řezání s proměnnou rychlostí.
Krátká životnost nástroje
Čepel je silně opotřebovaná, prasklá nebo poškozená a zdaleka nedosáhla své očekávané životnosti.
Řešení
- Optimalizace parametrů: Vyberte vhodnou lineární rychlost a posuv na základě materiálu obrobku a doporučené hodnoty kotouče. Zabraňte tření způsobenému „nízkorychlostním lehkým řezáním“.
- Řešení nárůstku na břitu: Zvyšte řeznou rychlost; Používejte ostrý kotouč s kladným úhlem sklonu; Zvyšte mazací schopnost chladicí kapaliny.
Špatná rovinnost
Obráběná rovina je nerovná, s prohlubní uprostřed a výstupky na okrajích, nebo jsou mezi více průchody nástrojem zřetelné švy.
Řešení
- Snížení deformace: Vyberte nástroje a držáky nástrojů s větší tuhostí; Optimalizujte upínací schéma, abyste zabránili deformaci obrobku během obrábění.
- Kalibrace obráběcího stroje: Pravidelně kontrolujte a seřizujte svislost vřetena.
Otřepy a odštípnutí hran
Na okraji obrobku se při jeho řezání nástrojem objevují otřepy nebo odštípnutí materiálu.
Řešení
- Změna metody řezání: Před řezáním hrany mírně snižte rychlost posuvu.
- Optimalizujte řezné nástroje: Používejte ostřejší nože s pozitivním úhlem sklonu; Ujistěte se, že řezný nástroj je vždy v dobrém řezném stavu, a nepoužívejte opotřebované nože.
- Přidat procesy: Zařídit specializované postupy odjehlování.
Aaplikace procesu čelního frézování
Obecné stroje
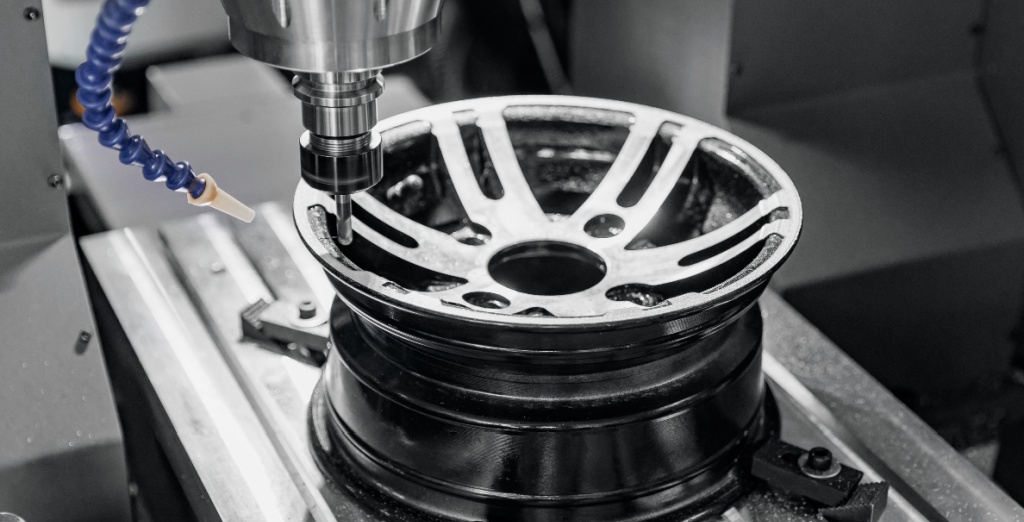
Velkoobjemové stroje jsou oblastí, kde se čelní frézování nejčastěji uplatňuje. Používá se hlavně k obrábění lůžek, pracovních stolů a montážních ploch vodicích lišt různých typů obráběcích strojů.
Automobil průmysl
V automobilovém průmyslu se čelní frézování používá k obrábění dosedacích ploch bloku válců a hlavy válců motorů, převodových skříní a montážních rovin rámů podvozků.
V železniční dopravě se čelní frézování používá k vytváření přesných rovných povrchů na důležitých nosných dílech. Patří mezi ně podvozky vysokorychlostních lokomotiv, základny motorů a další klíčové konstrukční komponenty. Tento proces pomáhá zajistit stabilitu, pevnost a správnou montáž v náročných provozních podmínkách.
Průmysl výroby forem
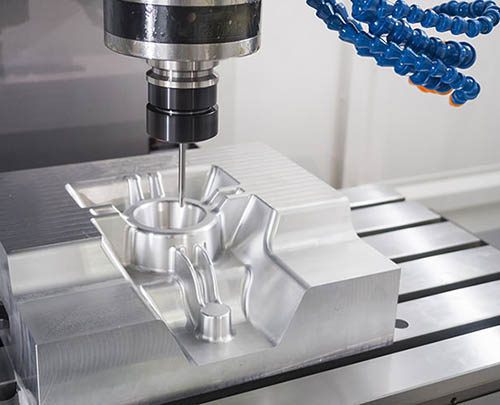
Výroba forem je vysoce závislá na čelním frézování. Čelní frézování se používá k obrábění dělicí plochy forem. Kvalita této roviny přímo určuje přesnost výrobku a životnost formy.
Čelní frézování se také používá k obrábění referenčních povrchů základů forem a šablon. Technologie vysokorychlostního tvrdého frézování se často používá, protože klade extrémně vysoké požadavky na povrchovou úpravu, rovinnost a efektivitu obrábění.
Letecký a vesmírný průmysl
V leteckém průmyslu se čelní frézování používá k obrábění spojovacích ploch žeber křídel, přepážek a panelů potahu. Používá se také na základny uložení motorů a přesné styčné plochy konstrukčních částí kosmických lodí. Tyto povrchy musí splňovat velmi vysoké požadavky na přesnost, takže tento proces je důležitým krokem v letecké výrobě.
Proč si vybrat NOBLE jako svůj Tvář Frézování Dodavatel obráběcích strojů
Proces čelního frézování ve společnosti NOBLE je navržen tak, aby poskytoval vysoce přesné a vysoce efektivní obrábění povrchů kovových i plastových dílů. Používáme pokročilé CNC frézky vybavené pevnými vřeteny a vysoce kvalitními indexovatelnými čelními frézkami, které dokáží vytvářet ploché, hladké a rovnoměrně velké povrchy s vynikající opakovatelností.
Společnost NOBLE vybírá nejvhodnější průměr frézy, geometrii břitové destičky, řezné parametry a strategii obrábění na základě materiálových a tolerančních požadavků každého projektu.
Společnost NOBLE díky svým silným schopnostem, stabilním obráběcím technikám a přísné kontrole kvality dokáže zvládnout malosériovou i velkosériovou výrobu a zároveň zajistit konzistentní kvalitu povrchu všech dílů.
Nejčastější dotazy
Jaké materiály lze obrábět čelním frézováním?
Čelní frézování umožňuje obrábět mnoho materiálů, včetně hliníku, nerezové oceli, uhlíkové oceli, mosazi, mědi, titanu a technických plastů. Správný výběr nástroje a řezných parametrů se upravují na základě tvrdosti a obrobitelnosti každého materiálu.
Jaký je rozdíl mezi čelním frézováním a čelním frézováním?
Čelní frézování využívá frézu s velkým průměrem k obrábění širokých a plochých povrchů. Zaměřuje se především na dosažení dobré rovinnosti a vysoké účinnosti. Stopkové frézování naopak využívá menší nástroje k řezání kapes, drážek a složitějších tvarů. Používá se většinou pro detailní konturování a přesné prvky na obrobku.
Jaké faktory ovlivňují kvalitu operace čelního frézování?
Geometrie nástroje, otáčky vřetena, posuv, hloubka řezu, tuhost stroje, spotřeba chladicí kapaliny a stabilita upínání obrobku.
Jaké jsou běžné aplikace čelního frézování?
Čelní frézování se široce používá v automobilovém a leteckém průmyslu, strojírenství, výrobě forem a přesných součástek.
Jak dosáhnout dobré povrchové úpravy při čelním frézování?
Pro dosažení hladkého povrchu je důležité používat ostré řezné břitové destičky. Rychlost posuvu by měla být správně nastavena a fréza musí během obrábění zůstat stabilní. Volba správné dráhy nástroje také pomáhá zlepšit výsledek. Pro dosažení nejlepší kvality povrchu se doporučuje provést samostatný dokončovací řez s nižší rychlostí posuvu a menší hloubkou řezu.







