Co je boční frézování?
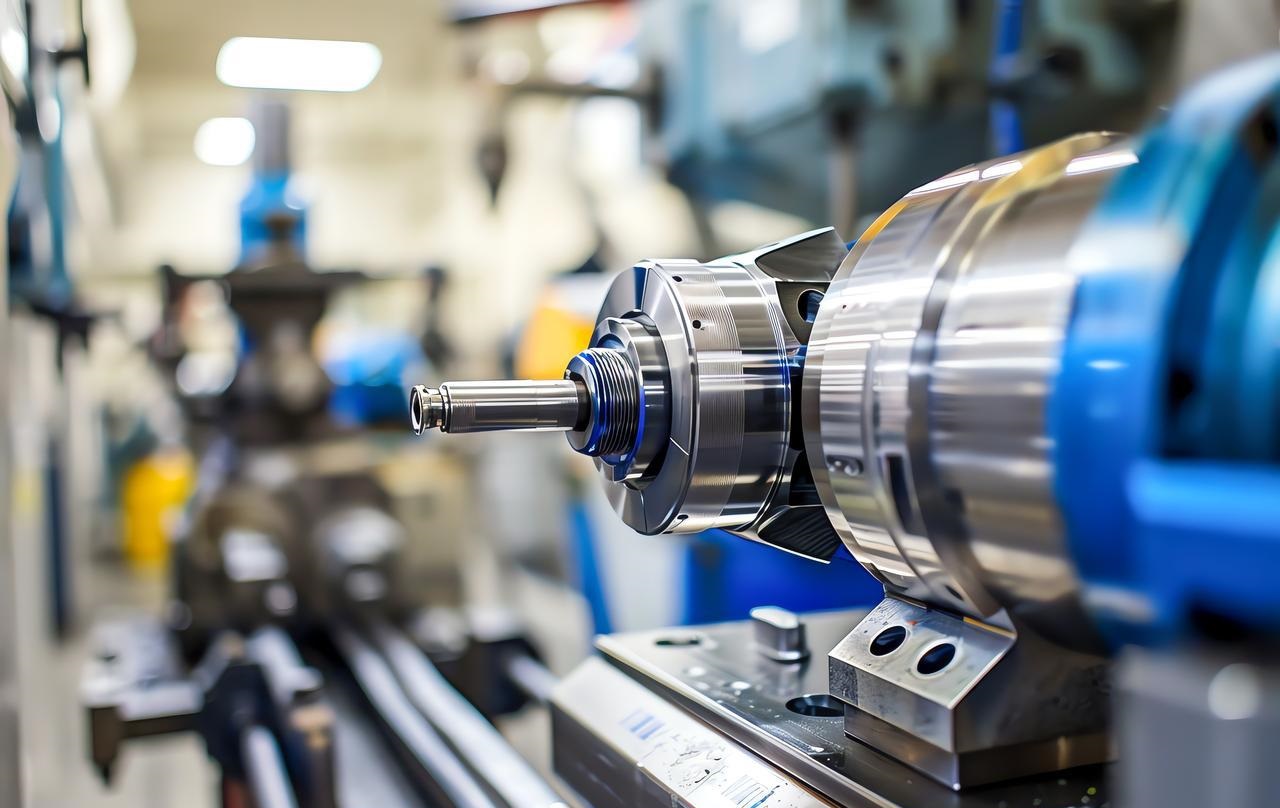
Co tedy přesně je boční frézování? Můžeme se vrátit k jeho základní myšlence. Boční frézování je obráběcí operace, při které používáme stranu frézy, její břit, k obrábění svislých povrchů obrobku. Představte si, že používáme hranu rotujícího kotouče k oholení stěny dílu. To je základní myšlenka. Nejde o vyvrtání otvoru nebo obrousení povrchu. Vytváříme ploché, svislé stěny. Získáváme přesné šířky. Obrábíme kritické prvky, jako jsou stupně a drážky. Je to klíčová součást profesionálního obrábění.
Jak to funguje?
Nástroj a obrobek
Proces bočního frézování je ve skutečnosti poměrně přímočarý, ale jakákoli obráběcí operace zahrnující řezné nástroje vyžaduje od inženýrů mimořádnou opatrnost – bezpečnost je na prvním místě.
Primárním úkolem je zajistit, aby rotující nástroj byl bezpečně zajištěn na vřetenu CNC obráběcího centra. Je třeba zdůraznit, že požadavky na tuhost jsou nedílnou součástí. Jakákoli vůle povede k chybám při obrábění.

Dále upevněte obrobek – například hliníkový polotovar pro automobilové součástky – ke stolu stroje pomocí svěráku nebo přípravku. Byl jsem svědkem případů, kdy zanedbání tohoto kroku vedlo ke katastrofálnímu selhání celé frézovací operace. Pochopte toto: úspěch bočního frézování závisí výhradně na absolutní stabilitě obrobku.
Nyní lze stroj spustit. Vřeteno otáčí nástrojem vysokou rychlostí, zatímco pracovní stůl pomalu posouvá obrobek vodorovně směrem k břitu nástroje. Profil zubu břitu se dotýká materiálu řadou rychlých a přesných záběrů a dělí ho na jemné třísky. Každý posuv odstraňuje přesně odměřenou vrstvu povrchu a transformuje drsnou plochu na zcela novou, hladkou a extrémně přesnou svislou stěnu. To je podstata bočního frézování – řízená mechanická eroze.
Klíčové vlastnosti bočního frézování
Je opravdu důležité porozumět základům bočního frézování, pokud chcete rozlišit mezi základním obráběním a skutečně přesnou výrobou. To jde nad rámec pouhého řezání kovu; jde o schopnost předvídat a řídit výsledek procesu obrábění.
Když jsme v minulosti prováděli boční frézování, zjistili jsme tři hlavní věci, na kterých záleží. Upřímně řečeno, tyto věci rozhodují o tom, zda bude projekt úspěšný, nebo neúspěšný.
Generování povrchu
Jak víme, hlavním výsledkem bočního frézování je vytváření rovných svislých povrchů. Neexistuje však žádná záruka, že každý řez bude hladký. Záleží na faktorech, jako je zvolený nástroj, rychlost podávání a tuhost stroje.
Pokud použijete zcela nové, ostré stopkové frézy se správným nastavením, můžete dosáhnout skutečně hladkých povrchů. Společnost NOBLE často splňuje požadavky na povrchovou úpravu automobilových součástí ihned po obrábění, takže můžete vynechat sekundární dokončovací operace. Tato efektivita je jádrem filozofie profesionálního obrábění společnosti NOBLE.
Rozměrová přesnost
A přesně zde přichází na řadu boční frézování. Zjistili jsme, že boční frézování je nejlepší způsob, jak zajistit přesnou šířku a rovnoběžnost na obou stranách.
Představte si blok, který musí po celou dobu zachovat určitou šířku. Nejde nám jen o dosažení cílových rozměrů, ale o to, že to přesně zvládneme.
CNC obráběcí procesy umožňují opakovatelnost. Jednou, když jsme pro klienta obráběli zakázkově navržené pouzdro pohonu, bylo opravdu důležité, aby šířka byla po celé délce přesná. To je jen jedna ze standardních věcí, které musíte v továrně NOBLE dělat.
Zapojení nástroje
Při bočním frézování vychází hlavní řezná síla ze středu. Při řezání je nástroj v podstatě odtlačován od svého středu. Tato síla způsobuje, že se nástroj trochu ohýbá. To je častější u štíhlých fréz. Pokud ji ignorujete, nástroj se ohne od stěny obrobku, což naruší rozměry a výsledkem budou vadné díly s příliš velkým kuželovitostí.
Inženýři společnosti NOBLE se s tím vypořádávají třemi způsoby: výběrem nejkratších a nejpevnějších nástrojů, úpravou posuvu a někdy i použitím cykloidních frézovacích drah ke snížení namáhání nástroje. Jde o praktické vyvažování mezi teorií obrábění kovů a skutečnými fyzikálními vlastnostmi.
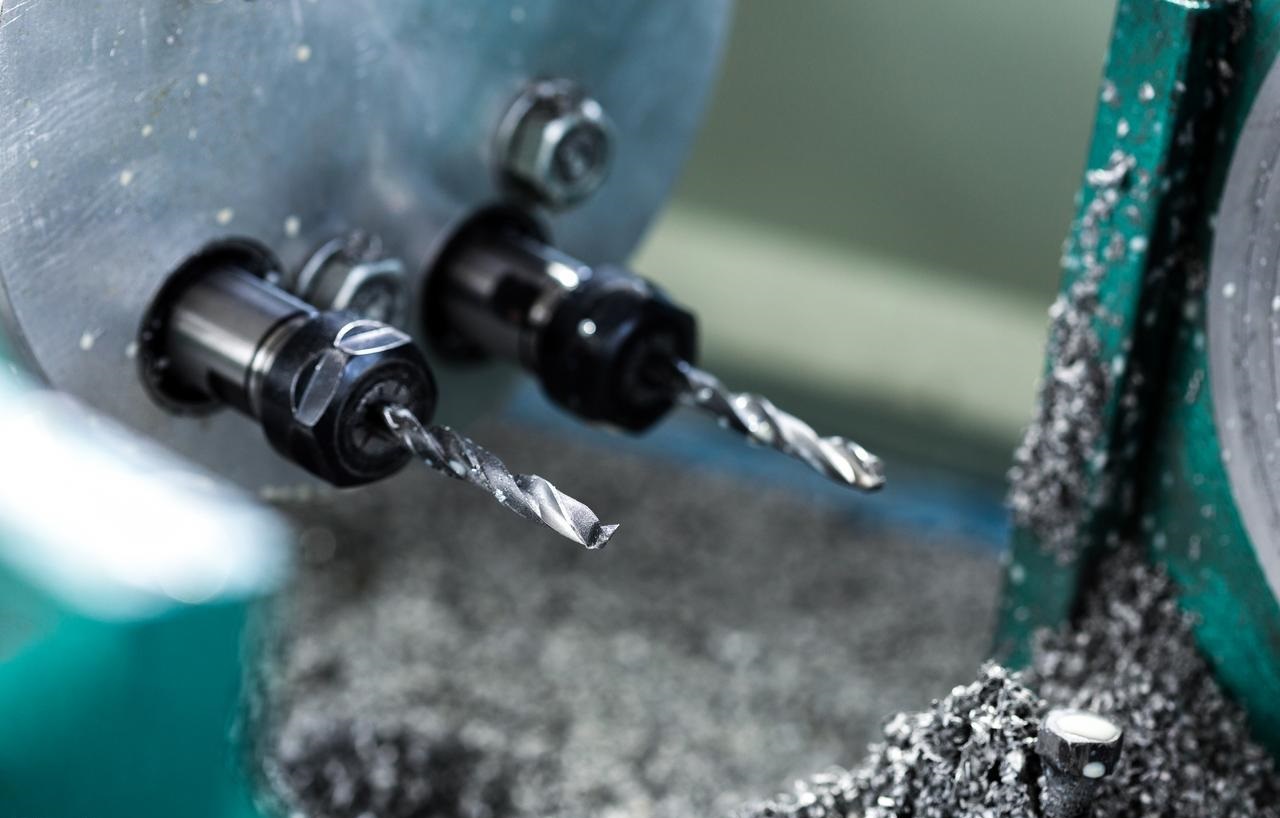
Běžné nástroje používané pro boční frézování
Výběr správného řezného nástroje je více než jen krok v procesu obrábění; je to kritické rozhodnutí, které určuje, zda bude celá operace čelního frézování úspěšná, či neúspěšná.
V NOBLE chápeme, že výběr nesprávného nástroje může negativně ovlivnit přesnost, efektivitu a náklady na obrábění. Naše technické oddělení má k dispozici širokou škálu řezných nástrojů, z nichž každý byl vybrán našimi odborníky, abychom zajistili špičkové obrábění.
Zde je jednoduché srovnání několika typů nožů. Doufám, že to pomůže!
| vlastnost | Koncové mlýny | Shell Mills | Boční frézy |
| Popis | Všestranné, zuby na konci i na obvodu | Velký průměr, montáž na trn | Úzký, pro frézování obkročmo |
| Primární použití | Univerzální, drážky, kontury | Široké plochy, vysoký úběr materiálu | Rovnoběžné plochy, simultánní obrábění |
| Typická velikost | Malé až střední | Velký | Úzký |
| Klíčová výhoda | Všestrannost, dostupnost | Stabilita, účinnost pro velké plochy | Rozměrová přesnost pro rovnoběžné prvky |
Koncové mlýny
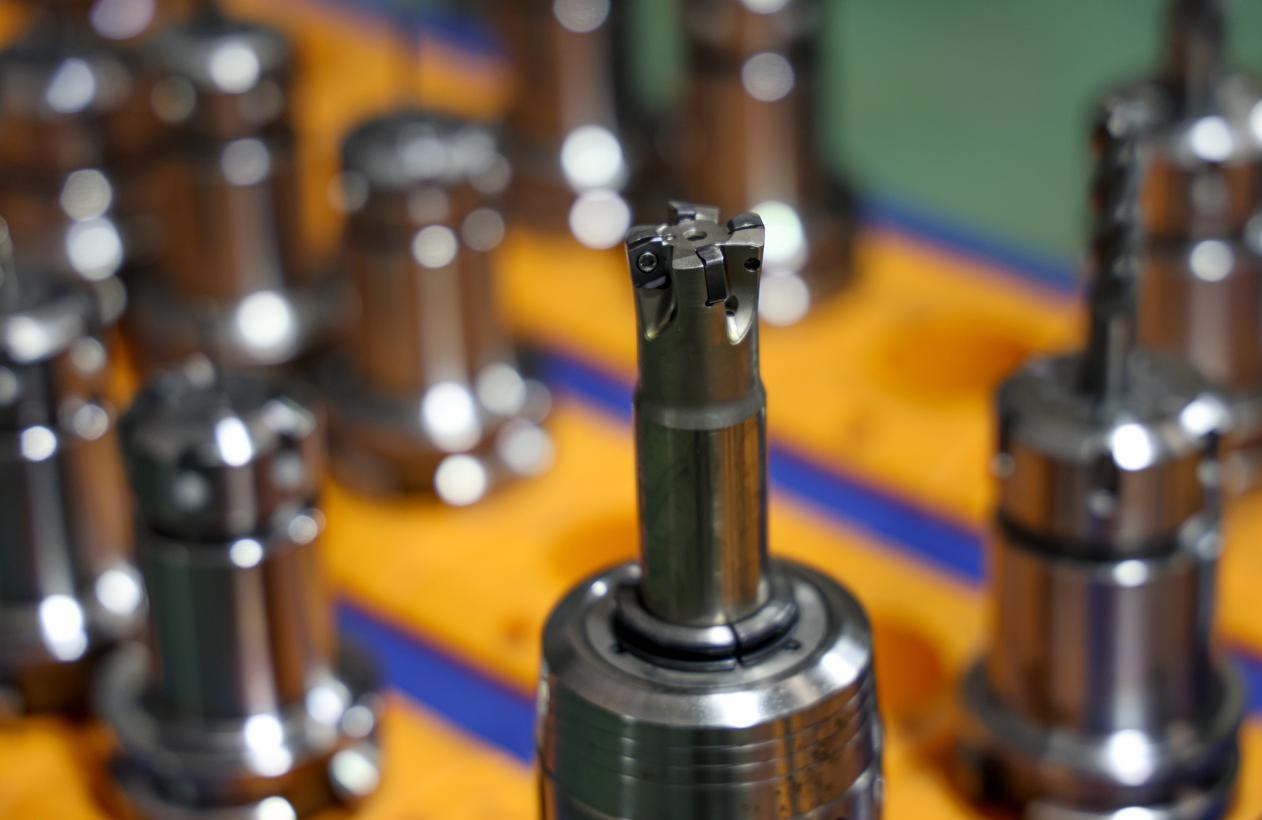
Stopkové frézy jsou rozhodně nejoblíbenějším nástrojem pro boční frézování. Jejich charakteristickým znakem jsou řezné zuby umístěné na čelní ploše a podél hrany.
Pro přesné úhlové obrábění obrobků používáme silné čtvercové frézy, které vytvářejí ostré pravé úhly o 90 stupňů. Při obrábění hliníkových prototypů sacího potrubí pro automobily jsme zvolili standardní čtyřbřité frézy pro rychlé vytvoření hlavních referenčních stěn. Tento přístup udržuje vysoké řezné rychlosti a zároveň vytváří skutečně hladké povrchy – někdy ani není nutné provádět žádné následné zpracování.
Shell Mills
Když frézujeme větší součásti nebo potřebujeme obrábět velký terén, přecházíme na nástrčné frézy. Nástrčná fréza je v podstatě velké frézovací těleso namontované na vlastním držáku nástroje. Při bočním frézování se řežou pouze hrany na bocích.
Nástrčná fréza je docela velká, takže je opravdu stabilní. Viděl jsem naše inženýry, jak ji používají k výrobě řezů v plné výšce na ocelových podstavcích forem najednou, což je mnohem lepší než používat menší frézy a dělat to ve více krocích. To je opravdu důležité pro naše velkoobjemové projekty přesné výroby, kde jsou klíčovými metrikami doba cyklu a životnost nástroje.
Boční frézy (obklé frézování)
Toto je profesionálnější a klasičtější přístup. Boční frézy jsou poměrně úzké frézy. Jsou nejužitečnější pro křížové frézování, kde můžete na stejný držák nástroje připevnit dva frézy, které jsou od sebe přesně tak rozmístěny, jak chcete. Toto nastavení umožňuje obrábět dva rovnoběžné svislé povrchy současně, což je velmi efektivní.
Nedávno, když inženýři společnosti NOBLE hromadně vyráběli grafitové elektrody, použili tuto metodu, aby se ujistili, že dokáží spolehlivě obrábět více sad dokonale rovnoběžných žeber.
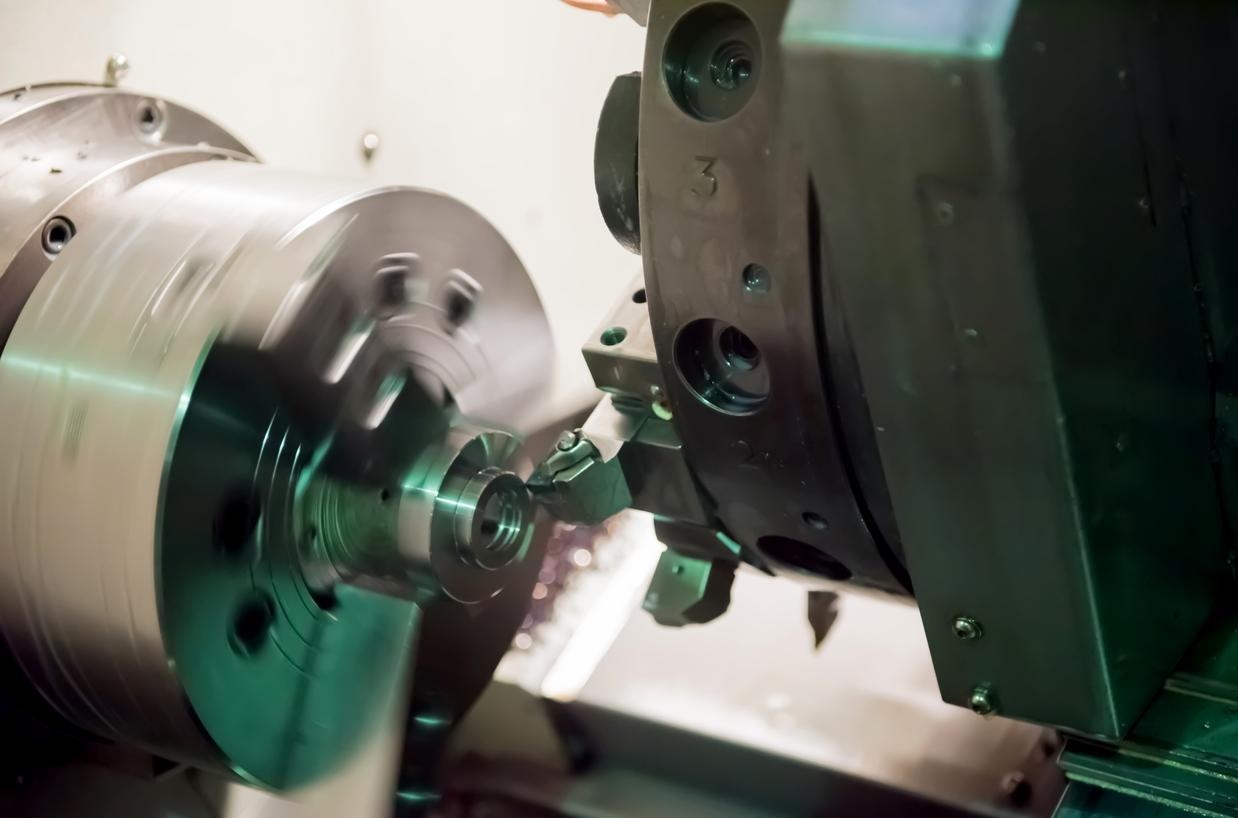
Typy bočního frézování
Myšlenka bočního frézování je docela jednoduchá, ale způsob, jakým se provádí, se může značně lišit v závislosti na konečném cíli.
Frézování na rovnou stranu
Boční frézování je nejzákladnější a nejjednodušší obráběcí proces. Jeden nástroj obrábí svislou plochu jediným lineárním posuvem. Můžete si to představit jako ořezávání hran dřevěné desky, aby byly rovné a čtvercové. Tato metoda je jednoduchá a efektivní pro většinu základních konturových obrábění. Inženýři ji často používají pro zakázkové obrábění jednotlivých dílů nebo pro předběžné ořezávání surovin.
2. Frézování rozkročených řezů
Nyní přecházíme k efektivnější a přesnější technice obrábění. Při bočním frézování upneme dva boční frézy na stejný držák nástroje a pomocí polohovacích objímek určíme konečnou šířku. Jedním čistým řezem lze během bočního frézování obrábět dva rovnoběžné svislé povrchy současně.
Je celkem jasné, v čem jsou lepší: vzdálenost mezi nástroji přímo ovlivňuje šířku obrobku, což zajišťuje, že je během celého procesu bočního frézování vždy rovnoběžný. To je ideální pro obrábění šestihranných ploch s vlastními upínacími přípravky nebo pro přesné obrábění obrobků na specifické rozměry bez nutnosti jejich přemisťování.
3. Frézování skupin
Technologie skupinového frézování posouvá myšlenku simultánního obrábění na novou úroveň. Představte si to: spousta řezných nástrojů různých průměrů, šířek a profilů, všechny namontované na jednom vřetenu. Toto uspořádání nám umožňuje provádět boční frézovací operace na různých površích, drážkách a konturách najednou.
Nastavení je trochu otravné, ale u velké výroby se to vyplatí. Pokud vyrábíte spoustu speciálních dílů, jako jsou například vícestupňové obráběné lékařské implantáty, může kombinované frézování práci opravdu urychlit.
Praktické aplikace bočního frézování
Boční frézování najdete v moderní strojírně všude. Není to nějaký abstraktní pojem; je to každodenní práce, která přeměňuje surovinu na funkční komponenty.
Srovnání bloku
Toto je obvykle první krok při obrábění kovových polotovarů. Inženýři potřebují zpracovat hrubé odlitky nebo sochory do standardních krychlí, které mají přesně správnou velikost. Poté se pomocí série bočních frézovacích operací obrobí všech šest ploch, aby se stanovila základní reference pro všechny následné procesy.
Vytváření schodů a ramen
Často potřebujeme obrábět svislé povrchy, abychom na dílech vytvořili stupně (jako jsou montážní příruby nebo upevňovací prvky). Boční frézování čistě odstraňuje materiál a vytváří ostré svislé osazení.
Drážkování
Při drážkování se řezný nástroj dotýká pouze konce drážky a boků. Jak dobré jsou stěny drážky, závisí výhradně na tom, jak dobré je boční frézování. Dvě svislé boční stěny jsou tvořeny vnější hranou řezného nástroje. Šířka drážky závisí na průměru nástroje.
Konturování
Pohybem dílů podél více os pod boční frézkou můžete tvarovat složité svislé kontury na součástech. To má daleko k jednoduchému lineárnímu obrábění – dokážeme provádět obrábění zakřivených stěn, přesné gravírování vzorů a tvarování organických tvarů. Tato schopnost je opravdu důležitá pro zakázkové obrábění dílů, jako jsou oběžná kola specifická pro automobilový průmysl nebo jádra forem.
Rozloučení Off
Toto je poslední, intenzivnější aplikace. K odříznutí hotového dílu od hlavního tyčového materiálu používáme tenkou drážkovací pilu, což je speciální typ boční frézy. Je to jednorázová práce s jedním průchodem, která vyžaduje spolehlivé nastavení a správné nástroje, aby se zajistil čistý lom a pravoúhlá řezná plocha. Je to docela standardní a efektivní způsob, jak uzavřít mnoho našich výrobních cyklů.
Specializované strategie bočního frézování v CNC Mbolení
Pokud jde o moderní CNC obrábění , základní dráhy nástrojů už prostě nestačí, zejména pokud jde o vysoce přesné práce. Dostáváme se do doby, kdy jsou strategie obrábění řízeny moderním softwarem, který může skutečně zlepšit výkon strojů.
Dynamické frézování / Trochoidální frézování
Dynamické frézování využívá speciální nástroje, které řežou velmi konstantní rychlostí, takže se najednou odstraňuje pouze tenká vrstva materiálu. Může se to zdát zvláštní, ale tato konstrukce umožňuje řezat v plné tloušťce a výrazně usnadňuje a zrychluje práci. Nástroj se neustále pohybuje a odstraňuje tenké vrstvy, aby se zabránilo jeho přetížení.
Společnost NOBLE využívá tuto technologii k efektivnímu hrubování nerezových součástí zdravotnických prostředků, čímž odebírá materiál rychleji než konvenční metody a zároveň prodlužuje životnost nástrojů.
Vysokorychlostní obrábění (HSM) konturování
Toto je naše strategie pro konečnou úpravu kritických svislých stěn. Cílem je dosáhnout dokonalosti: hladký povrch a přesné rozměry. Tím se v podstatě eliminuje vychýlení nástroje, které je nepřítelem rovné stěny. Zároveň se odvádí teplo od třísky, takže se nepřenáší do součásti. Výsledkem je povrch, který často nepotřebuje žádné sekundární leštění.
Souhrn klíčových parametrů k řízení
| Parametr | Ovládání / Vlivy | Typická úvaha |
| Řezná rychlost (SFM) | Teplo, opotřebení nástroje | Závisí na materiálu. Vyšší pro hliník, nižší pro ocel. |
| Rychlost podávání (IPM) | Produktivita, tloušťka třísky | Vyvážené pro dosažení dobrého „zatížení třísek“ bez přetížení nástroje. |
| Radiální hloubka řezu (Ae) | Řezná síla, Průhyb nástroje, Hrubování/Dokončování | Velký pro hrubování, malý pro dokončování. |
| Axiální hloubka řezu (Ap) | Hloubka prvků, zapojení nástroje | Často se kvůli efektivitě nastavuje na plnou hloubku prvku. |
| Délka nástroje | Průhyb a chvění | Nejdůležitější faktor pro přesnost. Použijte co nejkratší nástroj. |
Vyberte si NOBLE pro vaše frézovací řešení
Díky nejmodernějšímu 3-, 4- a 5osému frézovacímu zařízení poskytujeme spolehlivé CNC frézovací služby na vyžádání pro rychlé prototypování a sériovou výrobu dílů. Získejte vysoce přesné, realistické frézované díly vyrobené na zakázku z různých kovů a plastů za konkurenceschopné ceny. Pokročilé vybavení a cenově výhodná cena.
Spolupracujte s námi ve 4 jednoduchých krocích
Díky dlouholetým zkušenostem ve výrobě nabízí NOBLE nejlepší řešení pro všechny potřeby rychlého prototypování a malosériové výroby . Inovační cyklus zjednodušujeme do čtyř jednoduchých, ale efektivních kroků.
Nahrajte svůj design
Stačí jednoduše nahrát soubory CAD a odeslat online poptávku s jasnými informacemi.
↓
Získejte analýzu návrhu
Zašleme vám návrh pro analýzu vyrobitelnosti a transparentní cenovou nabídku.
↓
Zahájení výroby
Naši odborníci vyrobí vaše díly s použitím požadovaných technologií a materiálů.
↓
Získejte své díly
Vaše díly budou doručeny přímo k vašim dveřím v přísných termínech.
Nejčastější dotazy k Boční frézování
Jaký je hlavní rozdíl mezi bočním frézováním a čelním frézováním?
Všechno se točí kolem použité řezné plochy. Boční frézování využívá obvod nástroje k vytváření svislých ploch. Stopkové frézování primárně využívá spodní plochu nástroje k vytváření vodorovných ploch, kapes a dutin. Stopková fréza dokáže obojí, ale její název pochází z její schopnosti řezat svým koncem.
Kdy bych měl/a zvolit boční frézování před čelním frézováním?
Volba je dána geometrií, kterou potřebujete vytvořit. Čelní frézování použijte k vytvoření rovné vodorovné plochy na horní straně dílu. Boční frézování použijte, když potřebujete vytvořit nebo dokončit svislou stěnu, stanovit přesnou šířku nebo obrobit prvky, jako jsou stupně a drážky. Jde o orientaci plochy.
Proč je vychýlení nástroje hlavním problémem při bočním frézování?
Primární řezná síla je radiální, tlačí řeznou plochu do strany. Tato síla působí jako páka a snaží se nástroj ohnout od obrobku. Toto vychýlení vede k nepřesnostem – stěně, která není rovná, nebo k rozměru, který je mimo toleranci. Je to základní fyzikální problém, se kterým se potýkáme v přesné výrobě.
Jak NOBLE zmírňuje problém s deformací nástroje?
Na to narážíme z několika úhlů pohledu. Naše CNC obráběcí protokoly vyžadují použití co nejkratšího a nejpevnějšího nástroje pro danou práci. Využíváme pokročilé dráhy nástrojů, jako je trochoidální frézování, k udržení nízkého a konstantního radiálního záběru, čímž snižujeme řezné síly. Naše investice do vysoce kvalitních, prémiových držáků nástrojů v naší továrně navíc zajišťuje maximální uchopení a minimální házení, což poskytuje stabilní základ pro celou operaci.
Jaké jsou výhody obkročmo frézování?
Výhodou je vysoká účinnost a zaručená rovnoběžnost. Upevněním dvou fréz na jeden trn obrábíme dva rovnoběžné svislé povrchy současně v jednom průchodu. Vzdálenost mezi frézami přímo definuje šířku dílu, čímž se eliminuje kumulativní chyba obrábění každé strany zvlášť. Je to skvělá metoda pro vysoce přesné a opakovatelné zakázkové obrábění.
Lze obrábět hluboké, tenké stěny bočním frézováním?
Ano, ale je to jeden z nejnáročnějších úkolů při bočním frézování. Vyžaduje pečlivou strategii. Používáme nástroje s dlouhým dosahem a specializovanými geometriemi, abychom snížili řezný tlak. Proces zahrnuje sérii lehkých, dokončovacích průchodů s vysokorychlostními parametry, aby se minimalizoval tlak nástroje a zabránilo se vibracím nebo deformaci stěny.