

Prototypové formy hrají klíčovou roli mezi raným vývojem produktu a jeho zahájením v plnohodnotné výrobě. Vyrábějí lisované díly s využitím procesů a materiálů, které se nejvíce blíží skutečným výrobním podmínkám.
U vstřikovaných výrobků mohou prototypové formy pomoci týmům vyhodnotit návrh dílu, vlastnosti materiálu, montážní výkon, kvalitu povrchu, tolerance a proveditelnost výroby před investicí do drahých výrobních forem.
Prototypové formy mohou snížit počáteční investici do nástrojů a zároveň poskytnout dostatek funkčních komponent pro testování, ověření návrhu, hodnocení zákazníky, zkušební výrobu a validaci na trhu.
Tato příručka vysvětluje, jak fungují prototypovací nástroje, jak se liší od výrobních nástrojů, rozdíly mezi přímými a nepřímými rychloobráběcími nástroji, jak se softwarové nástroje přizpůsobují procesu a kdy by měly být prototypovací nástroje zvoleny před 3D tiskem nebo CNC obráběním.
1. Co je Prototypové nástroje a proč se používá?
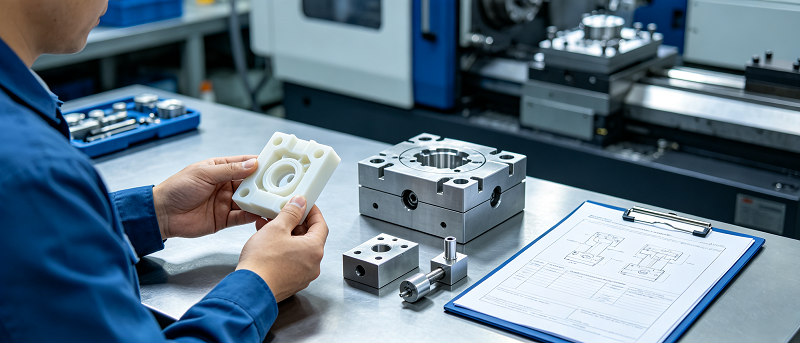
Prototypová forma označuje formu, matricu, upínací přípravek nebo jiný výrobní nástroj vyrobený speciálně pro výrobu prototypů nebo malosériových dílů.
Při vývoji plastových výrobků se obvykle spojuje s prototypovými vstřikovacími formami vyrobenými z hliníku, nízkouhlíkové oceli nebo jiných materiálů, které lze zpracovat rychleji než tradiční kalené oceli pro výrobní formy.
Hlavním účelem prototypové formy je výroba dílů procesem velmi podobným očekávané výrobní metodě.
Inženýři mohou nejen vyhodnotit tvar součástí, ale také testovat, jak skutečný tvarovací materiál teče, chladne, smršťuje se, je stříkán a jak se po výrobě zpracovává.
Proto lze nástroje pro výrobu prototypů použít pro: ověřování návrhu a technické testování, funkční prototypování, hodnocení materiálových vlastností, montážní a tolerancní testování, ověřování procesu vstřikování plastů, tržní testování a certifikaci vzorků zákazníků nebo regulační testování, experimentální výrobu, malosériovou výrobu mostních rámů. Další důležitou výhodou je flexibilita návrhu.
Protože prototypové formy obvykle vyžadují méně času a investic než kompletní výrobní nástroje, mohou inženýři provádět konstrukční úpravy, aniž by riskovali vyšší náklady spojené s úpravou složitých výrobních forem.
Typický projekt prototypové formy začíná poté, co CAD návrh dosáhne relativně stabilní fáze.
Výrobce kontroluje tloušťku stěny, výkresový úhel, zářez, žebro, výstupek, dělicí čáru, polohu vtoku, polohu vyhazovače, toleranci a očekávané výrobní množství.
Po analýze DFM lze formu zpracovat, sestavit, otestovat a seřídit.
Poté jsou testované díly zkontrolovány, aby inženýři mohli určit rozměry nebo problémy s tvarováním před výrobou finální výrobní formy.
Nástroje pro tvorbu prototypů jsou také nástroje pro ověřování výroby, které pomáhají propojit návrh produktu se škálovatelnou výrobou.
2. Nástroje pro prototypy vs. Výrobní nástroje: Klíčové rozdíly
Prototypové formy a výrobní formy používají mnoho stejných základních principů tváření, ale jsou navrženy pro různé účely.
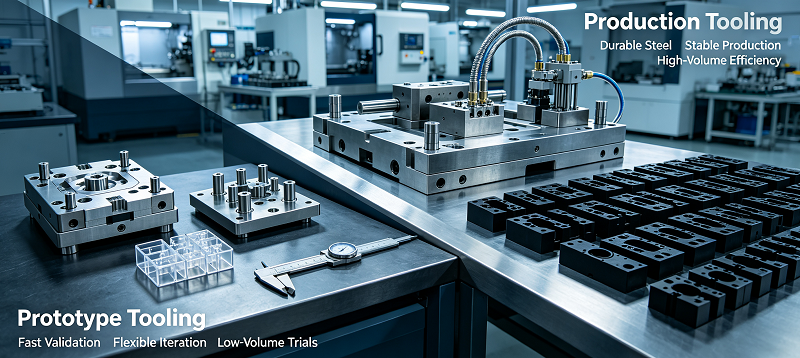
Nástroje pro prototypování upřednostňují rychlost, flexibilitu a nižší počáteční investici. Výrobní nástroje upřednostňují odolnost, opakovatelnost, automatizaci a nižší jednotkové náklady než hromadná výroba. Jedním z nejzřetelnějších rozdílů je materiál formy.
Prototypové formy se obvykle vyrábějí z hliníku nebo měkčích druhů oceli, protože tyto materiály lze rychle zpracovat.
Pokud jsou vyžadovány stovky tisíc nebo miliony tvářecích cyklů, je pro výrobní formy pravděpodobnější použití kalené nástrojové oceli.
Životnost nástroje se proto liší.
Prototypová forma může potřebovat vyrobit pouze desítky, stovky nebo tisíce dílů.
Výrobní nástroje musí odolávat delším pracovním cyklům a být opakovaně vystaveny vysokému vstřikovacímu tlaku, vysokým teplotám, abrazivním materiálům a automatizovaným výrobním cyklům.
Složitost nástrojů se také může značně lišit.
Výrobní formy mohou zahrnovat více dutin, složité chladicí kanály, systémy horkých vtoků, automatické posuvníky, zvedáky, senzory, vyměnitelné vložky a vysoce optimalizované vyhazovací systémy.
Pokud tyto vlastnosti nejsou pro technické ověření nezbytné, prototyp formy se obvykle zjednoduší.
Dodací lhůta je dalším důležitým rozlišením.
V závislosti na složitosti dílů lze prototyp vstřikovací formy vyrobit v relativně krátké době vývoje.
Výrobní nástroje obvykle vyžadují značné množství inženýrských, obráběcích, dokončovacích prací, ověřovacích a optimalizačních prací.
Cena se také řídí stejným vzorem.
Ve srovnání s přímým prototypováním vyžadují nástroje pro prototypování počáteční investici, ale jsou obvykle levnější než kalící výrobní nástroje.
Výběr mezi nimi by se však neměl odvíjet pouze od ceny formy.
Pokud produkt stále prochází častými konstrukčními změnami, okamžité investice do výrobních nástrojů povede ke zbytečným finančním rizikům.
Nástroje pro tvorbu prototypů umožňují inženýrům ověřit produkty před investicí do dražších výrobních systémů.
Jakmile je určen geometrický tvar, materiál, tolerance, tvářecí podmínky a požadavky trhu, stávají se výrobní přípravky lepším řešením pro velkovýrobu.
Proto se v mnoha rozvojových projektech tyto dva přístupy spíše doplňují, než aby si konkurovaly.
Prototypové nástroje ověřují konstrukční a výrobní procesy, zatímco výrobní nástroje poskytují odolnost a efektivitu potřebnou pro velkovýrobu.
3. Přímý vs. nepřímý Rychlé nástroje Metody
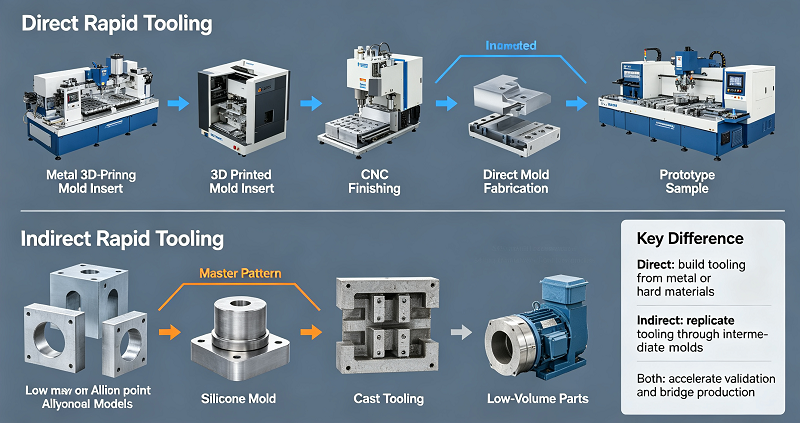
Rychlé obrábění se obecně dělí na přímé metody a nepřímé metody. Obě tyto metody si kladou za cíl zkrátit dobu vývoje formy, ale finální formu nebo její součásti vytvářejí odlišnými způsoby.
Přímé rychlé obrábění
Přímé rychloformy se vyrábějí přímo pomocí technologií, jako je CNC obrábění, aditivní výroba kovů nebo jiné rychlé výrobní procesy, k výrobě forem, vložek nebo nástrojových sestav.
Protože je vyžadováno méně mezikroků, mohou přímé nástroje zkrátit dodací lhůtu a zjednodušit vývojový postup.
Nepřímé rychlé obrábění
Nepřímé rychlé formy začínají z hlavního modelu vyrobeného CNC obráběním, 3D tiskem nebo jinými technologiemi prototypování.
Poté použijte hlavní formu k vytvoření sekundárních forem nebo systémů forem, jako jsou silikonové formy, odlévací formy, formy z epoxidové pryskyřice nebo jiné replikované formy.
Výběr mezi přímým a nepřímým obráběním nástrojů
Pokud je vyžadována vyšší rozměrová přesnost, pevnější materiály forem nebo podmínky vstřikování, jsou obvykle vhodnější přímé formy.
Nepřímé nástroje jsou atraktivní pro projekty, které vyžadují velmi nízké objemy výroby, složité geometrie nebo rychlosti a nižší investice do nástrojů ve srovnání s delší životností formy.
Správná metoda závisí na výrobním množství, materiálu dílů, rozměrových požadavcích, životnosti nástrojů, povrchové úpravě, složitosti dílů a výrobním procesu, který je třeba simulovat.
Například, pokud je nutné posoudit skutečný termoplastický výkon, může společnost vyvíjející plastovou skořepinu použít hliníkovou prototypovou vstřikovací formu.
Pokud je potřeba jen malé množství polyuretanových komponent, může jiný projekt použít silikonové formy.
Pochopení těchto rozdílů pomáhá inženýrům vyhnout se volbě zbytečných, drahých nebo nástrojových procesů, které nedokážou reprodukovat požadované výrobní podmínky.
4. Měkké a rychlé nástroje: Bližší pohled
Měkké formy se obecně vztahují na formy vyrobené z materiálů, které se snáze a rychleji zpracovávají než kalená nástrojová ocel pro výrobu.
Příklady mohou zahrnovat hliníkové formy, silikonové formy, polyuretanové formy, formy z epoxidové pryskyřice a některé formy z nízkotvrdé oceli.
Hlavní výhodou měkkých nástrojů je zkrácení doby výroby.
Měkčí materiály lze obvykle zpracovávat, tvarovat nebo odlévat rychleji, což je činí vhodnými pro výrobu prototypů a malosériovou výrobu.
Snížení tvrdosti však obvykle znamená zkrácení životnosti nástroje.
Pokud je cílem vyrobit stovky nebo tisíce součástek, nikoli stovky tisíc, je tento kompromis přijatelný.
Pokud vývojový tým potřebuje k testování pouze 500 komponent, investice do formy určené pro milion cyklů nenabízí téměř žádné výhody.
Rychlé obrábění je širší koncept, který se zaměřuje na zkrácení času potřebného k výrobě funkčních nástrojů.
V závislosti na aplikaci mohou rychlé formy používat kombinaci měkkých materiálů forem, tradičního CNC obrábění, aditivní výroby, rychlého vkládání do forem nebo jiných výrobních metod.
Hliníkové prototypové formy jsou jedním z nejběžnějších příkladů.
Hliník se snáze zpracovává než kalená nástrojová ocel a má dobrou tepelnou vodivost.
Během procesu výroby prototypu může rychlejší přenos tepla někdy zkrátit dobu cyklu vstřikování.
Hliník je však měkčí a při obrábění vysoce abrazivních nebo sklem plněných plastů se může opotřebovat rychleji.
Pokud je požadována vyšší odolnost, lze zvolit ocelové prototypové nástroje.
Předkalená ocel nabízí užitečný kompromis mezi efektivitou obrábění a životností formy, zejména pokud se výroba prototypů může přesunout na výrobu mostů.
Pokud požadavky na produkt zůstávají nejisté, jsou velmi cenné i měkké upínací prvky.
Místo okamžitých investic do drahých výrobních nástrojů mohou výrobci vyrobit omezené množství, posoudit reakce zákazníků a provést další vylepšení, než zvýší výrobní kapacitu.
Díky tomu jsou rychlé a flexibilní nástroje obzvláště užitečné pro zavádění nových produktů, vývoj zdravotnických prostředků, spotřební elektroniku, automobilové díly, robotické systémy, průmyslová zařízení a další projekty, kde se v rané fázi výroby často provádějí technické změny.
5. Srovnání s alternativními metodami prototypování: 3D tisk a CNC obrábění
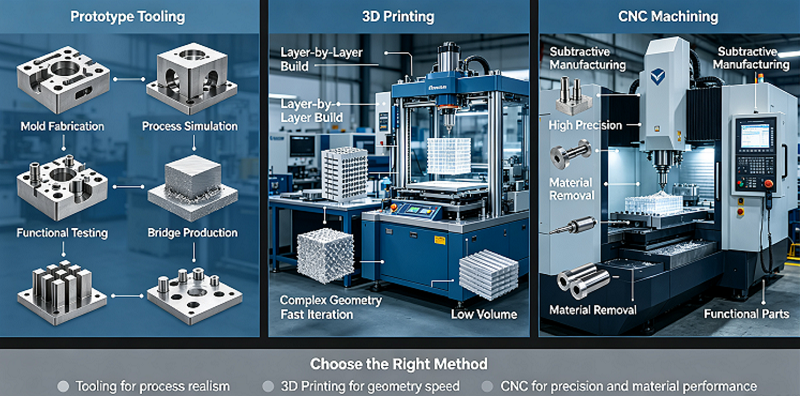
V procesu vývoje produktu nejsou prototypové formy vždy první použitou výrobní metodou. Inženýři je často srovnávají s technologiemi přímého prototypování, jako je 3D tisk a CNC obrábění. Správná volba závisí na tom, zda projekt vyžaduje pouze několik jednotlivých dílů, nebo zda potřebuje lisované komponenty, které co nejvěrněji reprezentují díly, jež se mají v budoucnu vyrábět.
3D Tisk
3D tisk je ideální volbou pro rychlou výrobu složitých geometrických tvarů bez nutnosti speciálního nářadí. Technologie SLA, SLS, MJF a FDM umožňují inženýrům vyhodnotit tvar, montáž, ergonomii a základní funkce již v rané fázi vývoje.
CNC obrábění
CNC obrábění přímo vyrábí přesné prototypy z technických plastů nebo kovů.
Je obzvláště vhodný pro rozměrovou přesnost, mechanické vlastnosti a funkční testování materiálů výrobní kvality.
Když se finální součást použije pro lisování, vznikají její omezení, protože obrábění nedokáže reprodukovat stejný tok materiálu, smrštění, značení vtoků, linii svaru ani směr lisovacích vláken.
Kdy dává prototypování nástrojů větší smysl
Když inženýři potřebují vyrobit více identických součástek z očekávané produkční pryskyřice, stávají se prototypovací nástroje cennějšími.
Pro velmi raný vývoj konceptů je 3D tisk obvykle nejrychlejším řešením.
Konstruktéři mohou vyrábět více verzí bez nutnosti výroby forem a rychle porovnávat různé geometrie.
CNC obrábění lze použít tam, kde jsou vyžadovány vysoce přesné nebo výrobní materiály.
Dalším důležitým faktorem je objem produkce.
Výroba jednoho nebo dvou dílů pomocí specializované vstřikovací formy je zřídka ekonomická.
Výroba stovek nebo tisíců stejných plastových dílů mění metodu výpočtu, protože náklady na formu lze alokovat na více dílů.
Je také třeba vzít v úvahu geometrii součástí.
Plastové prototypy zpracovávané na CNC obrábění mohou vyžadovat změnu geometrie, protože řezné nástroje potřebují fyzický přístup k materiálu.
Vstřikování plastů může vytvářet tenké stěny, žebra, výstupky, svorky, integrované prvky a složité vnitřní struktury, které může být obtížné přímo zpracovat nebo mohou být neefektivní.
3D tisk nabízí větší geometrickou svobodu, ale tiskové materiály a výrobní procesy založené na vrstvách se mohou chovat odlišně od finálních vytvořených polymerů.
Nástroje pro tvorbu prototypů proto vyplňují významnou mezeru mezi jednotlivými prototypy a kompletní výrobou.
Nabízí větší pocit z reality výroby bez nutnosti plných investic spojených s velkoobjemovými nástroji.
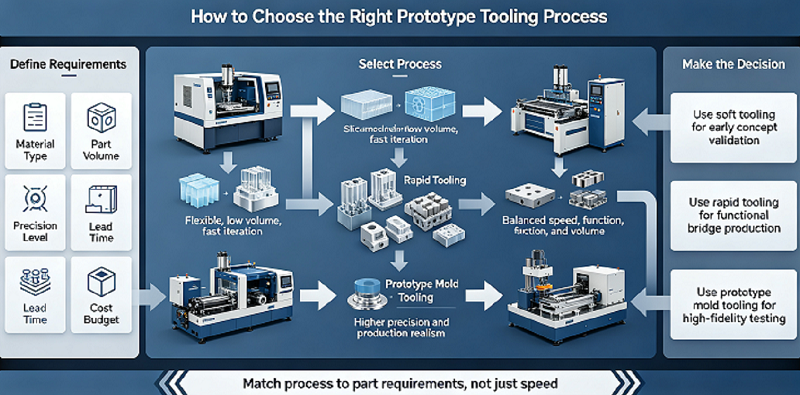
6. Jak vybrat správný proces výroby prototypů
Výběr metody obrábění prototypu by měl vycházet ze samotné technologie obrábění.
Inženýři by měli nejprve určit, co je třeba testovat.
Vizuální prototypy, funkční technické prototypy, certifikační vzorky, zkušební výrobní komponenty a tržně formované díly vyžadují různá výrobní řešení.
Objem produkce je jedním z nejdůležitějších faktorů.
Pokud je potřeba pouze pět dílů, může CNC obrábění nebo 3D tisk nabídnout lepší ekonomické výhody.
Pokud je potřeba stovek vstřikovaných dílů, stávají se prototypové formy atraktivnějšími, protože počáteční investici do formy lze rozložit na celé výrobní množství.
Požadavky na materiál by měly být také vyhodnoceny co nejdříve.
Pokud projekt vyžaduje skutečnou výrobu termoplastů, jako je ABS, PC, PP, PA, POM, PC/ABS nebo nylon plněný skelnými vlákny, umožňuje prototypový vstřikovací nástroj zpracovat vybraný polymer za skutečných lisovacích podmínek.
Složitost dílů může ovlivnit náklady na obrábění a dodací lhůty.
Jednoduché formy s přímými dělicími liniemi a omezenými prohlubněmi lze obvykle vyrobit rychleji.
Součásti, které vyžadují více jezdců, zvedáků, závitových vložek, složitých uzávěrů, přesných tolerancí nebo složitých chladicích systémů, vyžadují dodatečné inženýrství.
Očekávaná životnost nástroje by měla také ovlivnit výběr materiálů.
Hliník může být vhodný pro krátkodobé prototypové série, zatímco předkalená ocel může nabídnout lepší hodnotu, pokud se očekávají tisíce nebo desítky tisíc dílů.
Požadavky na toleranci musí být také realistické.
Prototypové formy mohou dosáhnout přesných tvarovaných součástí, ale rozměrové změny jsou ovlivněny přesností obrábění formy, mírou smrštění polymeru, tvářecími podmínkami, konstrukcí vtoku, chlazením, tloušťkou stěny a geometrií dílu.
Úspěšný projekt proto vyžaduje úzkou spolupráci mezi produktovými návrháři, inženýry forem, obsluhou CNC strojů a odborníky na vstřikování plastů.
Analýza a návrh vyrobitelnosti by měly být dokončeny před zahájením výroby formy.
Inženýři by měli zkontrolovat úhly výkresu, jednotnou tloušťku stěny, žebra, výstupky, zářezy, poloměr, dělicí čáru, vtok, polohu vyhození, smrštění a požadavky na tolerance.
Pokud je pravděpodobné, že projekt vstoupí do překlenovací nebo hromadné výroby, rozhodnutí učiněná během procesu výroby prototypové formy by měla podpořit budoucí výrobní strategie.
Poloha vtoku, výběr dělicí čáry, vlastnosti materiálu a parametry tváření určené během procesu výroby prototypu mohou poskytnout cenné informace při návrhu finální výrobní formy.
Proto by náklady měly být posuzovány společně s riziky.
Nejlepší strategie pro prototypování nástrojů může dosáhnout dostatečného realismu výroby, aby zodpověděla inženýrské otázky projektu, aniž by se zbytečně zvyšovala složitost nástrojů.
7. Proč zvolit N.OBLE jako tvůj Prototypové nástroje výrobce
NOBLE je čínsko-britský společný podnik, kterému vláda udělila ocenění „Národní high-tech podnik“. Máme dva hlavní obchodní směry: „Inteligentní výroba“ a „Produkty péče“. Divize „Inteligentní výroba“ se specializuje na poskytování podpůrných projektových služeb zákazníkům, včetně obrábění a výroby dílů.
Více než 10 let zkušeností s profesionální výrobou a rychlým prototypováním. Náš efektivní tým poskytuje silnou podporu vašim novým projektům, abyste na 100 % splnili své požadavky. Standardizované řízení přináší přísnou kontrolu kvality dílů a produktů. Rozumný pracovní postup dosahuje nižších nákladů při stejné kvalitě.
Po letech tvrdé práce a vývoje se společnost NOBLE postupně transformovala z podniku zabývajícího se obráběním a výrobou přesných dílů s kompletním průmyslovým řetězcem a servisními možnostmi na podnik orientovaný na služby, který poskytuje plnou podporu pro všechny projekty zákazníků.
NOBLE je vaše důvěryhodné komplexní řešení pro zakázkovou výrobu, od návrhu prototypu až po samotnou výrobu, a to prostřednictvím obrovských výrobních zdrojů, vhodné technologie, zefektivněného procesu, odborného poradenství a perfektního procesu kontroly kvality, které promění vaše nápady ve skutečnost.
NOBLE má následující kvalifikační certifikáty:
ISO 9001: 2015 – Robustní řízení kvality pro všeobecnou výrobu. Konzistentní procesy. Dokumentovaná kontrola. Sledovatelná kontrola.
ISO 13485: 2016 – Přísnější normy kvality pro součásti zdravotnických prostředků. Přísná validace procesu. Plná sledovatelnost. Požadováno pro implantabilní a chirurgické součásti.
Závěr
Nástroje pro tvorbu prototypů poskytují efektivní most mezi raným prototypováním a plnohodnotnou výrobou.
Umožňuje inženýrům testovat výrobní materiály, tvarovací geometrie, tolerance, montážní výkon a proveditelnost výroby před investicí do nástrojů pro hromadnou výrobu.
Ve srovnání s 3D tiskem a CNC obráběním se nástroje pro tvorbu prototypů stávají obzvláště cennými, když projekt vyžaduje reálné tvarované díly nebo velké množství funkčních prototypů.
Výběrem správných materiálů pro formy, výrobních metod, složitosti forem a výkonu mohou výrobci snížit vývojová rizika, zlepšit ověřování produktů a dosáhnout plynulého přechodu od prototypu k výrobě.
FAQS
1. Jaké operace následného zpracování jsou kompatibilní s prototypovými lisovanými díly?
Mezi běžné možnosti patří lakování, laserové značení, ultrazvukové svařování a horká ražba; proveditelnost vyžaduje předchozí ověření dle materiálu formy.
2. Mohou být prototypové nástroje později upraveny tak, aby se z nich staly formy připravené k výrobě?
Částečná úprava je možná, ale rozsáhlé přepracování často stojí více než výroba nové formální formy.
3. Jaká rizika mohou nastat při použití materiálů plněných sklem s hliníkovými prototypovými formami?
Silné oděrky formy zkrátí její životnost; pro dlouhodobé potřeby se doporučují předkalené ocelové formy.
4. Jak teplota prostředí ovlivňuje výsledky testů prototypů vstřikováním plastů?
Okolní teplota ovlivňuje rychlost ochlazování dílu a konečné smrštění; zkušební prostředí by mělo být udržováno stabilní.
5. Je replikace textury povrchu dosažitelná na nástrojích pro výrobu měkkých prototypů?
K dispozici jsou jednoduché textury, ale složité jemné textury se rychle opotřebovávají; kalená ocel si vede lépe.





