
Součástky typu „lab-on-chip“ jsou drobná zařízení, která vměstnají všechny laboratorní funkce do jednoho čipu. Materiály a výrobní metody, které si vyberete, ovlivňují výkon, náklady a škálovatelnost. Která kombinace tedy nejlépe vyhovuje vaší aplikaci? Tato otázka je určující pro každé rozhodnutí, od prototypování až po hromadnou výrobu.
Trh ukazuje, proč je to důležité. Globální tržby z výroby zařízení typu lab-on-chip dosáhly v roce 2024 hodnoty přibližně 6.01 miliardy USD, uvádí společnost Spherical Insights, zatímco společnost Grand View Research uvádí číslo blízké 6.61 miliardy USD. Růst pokračuje s průměrnou roční mírou růstu 9.5 % od roku 2023 do roku 2033, uvádí Market.us.
Pečlivě si promyslete své kompromisy. Správný postup výroby může urychlit vývoj produktu.
Špatná volba materiálu může zpomalit slibný projekt laboratoře na čipu.
Materiály pro Součásti laboratoře na čipu
Výběr materiálů pro součástky lab-on-chip znamená najít rovnováhu. Porovnáváte náklady s přesností a flexibilitu s chemickou odolností. Každá volba ovlivňuje váš výrobní proces a to, jak dobře bude vaše konečné zařízení fungovat.
Polymery: Flexibilita a nákladová efektivita v mikrofluidikách
Polymery jsou pro mikrofluidiku z dobrého důvodu nejlepší volbou. Jsou levné, snadno se tvarují a skvěle se hodí pro rychlé prototypování.
Běžné polymery (PDMS, PMMA, COC, PC)
PDMS (polydimethylsiloxan) je materiál, který se používá ve výzkumných laboratořích. PMMA, COC a PC jsou termoplasty, které se nejlépe osvědčují ve výrobě. Každý z nich má své vlastní výhody pro mikrofluidní aplikace.
Výhody
| Low Cost | Polymerní materiály stojí mnohem méně než sklo nebo křemík. To je důležité, když vyrábíte více součástek „lab-on-chip“. |
| Snadnost prototypování | S PDMS se můžete dostat od návrhu k funkčnímu čipu během několika hodin. Tato rychlost mění, jak rychle postupuje váš výzkum. |
| Optická jasnost | Většina polymerů umožňuje nahlédnout dovnitř kanálků. To je klíčové pro zobrazování a optickou detekci. |
Omezení
| Propustnost plynu | PDMS propouští plyny. To je skvělé pro buněčné kultury, ale způsobuje to problémy s prouděním řízeným tlakem. |
| Omezená odolnost vůči rozpouštědlům | Mnoho polymerů při kontaktu s organickými rozpouštědly bobtná nebo se rozkládá. To omezuje možnosti použití chemických látek. |
Sklo a křemík: Vysoká přesnost a chemická odolnost
Sklo a křemík vám dávají opačnou nevýhodu. Získáte přesnost a pevnost, ale zaplatíte více a pracujete tvrději.
Výroba substrátů a kanálů
Metody výroby skla a křemíku vycházejí ze zpracování polovodičů. K vytvoření kanálů se používá fotolitografie, leptání a spojování. U čirých materiálů, jako je sklo, vytváří UV pikosekundové laserové mikroobrábění při 355 nm velmi málo mikropraskání a poskytuje submikronovou kvalitu hran. Femtosekundové laserové mikroobrábění, které využívá ultrakrátké pulzy v rozsahu 10⁻¹⁵ s, umožňuje vysoce přesné zpracování bez masky s velmi malými tepelně ovlivněnými zónami a může dosáhnout submikronové velikosti prvků. Díky tomu je vhodné pro 3D výrobu mikrooptických a mikrofluidních zařízení.
Výhody
| Tepelná stabilita | Sklo a křemík snesou vysoké teploty, aniž by změnily tvar. To otevírá dveře k tepelným cyklům a sterilizaci. |
| Inertnost | Tyto materiály odolávají většině chemikálií. Vaše zařízení se nebude vyluhovat do vzorků ani s nimi nereagovat. |
| Zavedená mikrofabrikace | Mnoho let výzkumu polovodičů vám poskytuje osvědčené metody. Nezačínáte od nuly. |
Omezení
| Vyšší náklady | Náklady na materiál a zpracování jsou mnohem vyšší než u polymerů. To je nevýhodné, když se vyrábí velké množství. |
| Složitější zpracování a křehkost | Křemík je křehký a může pod tlakem prasknout. Sklo vyžaduje při lepení a řezání opatrné zacházení. |
Papír, keramika a hydrogely pro laboratorní součástky na čipu
Ne každé použití vyžaduje plastový nebo skleněný čip. Papír, keramika a hydrogely řeší každý svůj vlastní problém.
Papírová mikrofluidika pro nízkonákladovou diagnostiku
Papírová zařízení jsou nyní klíčovým nástrojem pro diagnostiku v místě péče. Ve srovnání s kanálovými mikrofluidiky jsou odolná a jednoduchá. Klasickým příkladem jsou domácí těhotenské testy. Vědci také sestrojili rychlý test amplifikace nukleových kyselin POC, který kombinuje přípravu vzorku a amplifikaci pomocí elektrokinetiky na papírových substrátech. Tento test využívá simultánní izotachoforézu a amplifikaci rekombinázovou polymerázou k extrakci, amplifikaci a detekci cílových nukleových kyselin ze séra a plné krve za méně než 20 minut s použitím levných materiálů. Díky tomu je užitečný pro vyhledávání infekčních onemocnění a sledování virových infekcí v místech s omezenými zdroji.
| Oblast použití | Konkrétní příklady |
| Imunoanalýzy laterálního průtoku | Domácí těhotenské testy |
| Testy amplifikace nukleových kyselin | Rychlý POC NAAT pro infekční onemocnění |
| Analýza tělních tekutin | Moč, sliny, krev, slzy |
| Včasná diagnostika onemocnění | Syndrom suchého oka, akutní infarkt myokardu |
| Integrovaná detekce biomarkerů | CEA a AFP v séru s použitím FICA-μPAD |
Keramika a hydrogely pro specifické bioaplikace
Hydrogely fungují nejlépe, když potřebujete prostředí šetrné k tělu. Používají přirozené proteiny extracelulární matrix, jako je kolagen, fibrin, kyselina hyaluronová, Matrigel, fibronektin, agaróza a PEG diakrylát, ke kopírování mikroprostředí in vivo. 3D struktury v Matrigelu, kolagenu typu I, želatině a alginátu zvýšily životaschopnost buněk a snížily dediferenciaci. Mikrofluidní 3D kultura hepatocytů zůstala funkční po dobu 4 týdnů. Kokultivace s podpůrnými buňkami v alginátu trvala až 3 měsíce s lepšími jaterními funkcemi, jako je sekrece albuminu a syntéza močoviny. Beta buňky slinivky břišní umístěné v hydrogelech na bázi PEG vykazovaly vzrostlou životaschopnost z 20 % na 90 %, přičemž buňky se propojily prostřednictvím spojení E-kadherin a udržely sekreci inzulínu. Přetrvávají obavy, zda je k dispozici dostatek materiálů šetrných k tělu a zda mikrofluidní buněčné kultury vydrží dostatečně dlouho, aby přinesly užitečné klinické výsledky.
Hybridní materiálové systémy tyto limity ještě více posouvají. Sada PDMS/PC/sklo se čtyřmi elektrodami umístěnými do mikrokanálků umožňuje přímé měření TEER a kopíruje hematoencefalickou bariéru pro práci s orgány na čipu. Sestava PDMS/polyesterová membrána/sklo používá porézní membránu jako buněčnou vrstvu se dvěma samostatnými vrstvami pro kokultivaci střevního epitelu a jaterních buněk. Vícevrstvé konstrukce PDMS/sklo/porézní membrána/PMMA spojují pět vrstev PDMS pomocí šroubů a plazmového lepení. 3D tisknutelné PDMS-methakrylátové makromery používají stereolitografii s UV světlem o vlnové délce 385 nm a zachovávají si optickou transparentnost, propustnost plynů, elasticitu a biokompatibilitu. Systémy na bázi termoplastů (PS, PC, COC) se spoléhají na laserovou ablaci, vstřikování plastů, kompresní lisování a horkou ražbu pro nízké náklady, bioinertnost a nízkou vnitřní fluorescenci.
Povrchová chemie a biokompatibilita propojují všechny tyto možnosti. Materiál může mít vysokou rozměrovou stabilitu, ale selhává, pokud se na něj uchytí proteiny nebo pokud buňky nerostou. Před zahájením výroby vždy otestujte materiál se skutečným vzorkem.
Výrobní procesy pro komponenty typu „lab-on-chip“
Výběr správných materiálů je jen částí práce. Je také třeba je formovat do funkčních systémů. Zvolený výrobní proces ovlivňuje, jak dlouho výroba trvá a jak kvalitní bude zařízení. Některé metody jsou skvělé pro rychlé prototypy. Jiné vyrábějí levné díly ve velkém množství. Pojďme si projít hlavní techniky používané v dnešní době při výrobě mikrofluidních čipů. Tyto mikrofluidní techniky pokrývají mnoho různých aplikací.
Metody formování: Vstřikování plastů, Horká ražba a Lití za studena
Metody lisování kopírují vzorový vzor do polymerního substrátu. Jsou nejlepší volbou pro výrobu stejného dílu znovu a znovu ve velkém množství. Výběr výrobní metody závisí na vašich výrobních cílech. Použité materiály musí při zahřívání dobře tečout. Mezi běžné materiály patří termoplasty jako PMMA a COC. Konstrukce čipu ovlivňuje složitost nástrojů.
Doby cyklu, náklady na nástroje a přesnost replikace
Vstřikování plastů funguje rychle. Roztavený termoplast se vtlačí do ocelové formy. Každý cyklus trvá jen několik sekund. Počáteční náklady jsou vysoké – dobrá forma stojí desítky tisíc dolarů a složité formy mohou přesáhnout 100 000 dolarů. Tyto náklady se však rozloží na každý čip. Náklady na materiál na čip ve velkém měřítku klesají na několik centů. Proto je vstřikování plastů cenově nejvýhodnější volbou pro tisíce až miliony jednotek.
Horká ražba se nachází uprostřed. Do polymerní desky se vtlačí zahřátá forma. Nastavení je jednodušší. Cykly jsou delší a proces je méně automatizovaný. Počáteční náklady jsou mírné. Horká ražba funguje dobře pro střední objemy – stovky až tisíce součástek vyrobených na čipu.
Pro nízkoobjemovou práci s elastomerními materiály, jako je PDMS, se používají metody odlévání s použitím hlavní formy. Tento přístup je pro malé šarže jednoduchý.
| Metoda | Náklady předem | Jednotkové náklady při vysokém objemu | Čas cyklu |
| Vstřikování plastů | Vysoká (10 000–100 000 USD a více) | Velmi nízký (centy vůči dolarům) | Sekundy za cyklus |
| Horká ražba | Středně | Nízká až střední | Delší než injekce |
Vhodné materiály (termoplasty, PDMS) a typické geometrie
Vstřikování plastů a horká ražba fungují nejlépe s termoplasty, jako jsou PMMA, COC, PC a PS. Tyto materiály dobře tečou za tepla a kopírují jemné detaily s vysokou věrností. Mnoho materiálů se dobře hodí pro mikrofluidní výrobu. Mezi běžné tvary patří rovné kanály, hadovité míchačky a generátory kapiček. Geometrie mikrofluidního čipu ovlivňuje tok tekutiny. PDMS je přirozeně vhodný pro metody odlévání a replikuje prvky až do velikosti několika mikronů. Každý materiál přináší do projektů výroby mikrofluidních čipů různé silné stránky.
Metody prototypování: Měkká litografie, 3D Tiska přímé obrábění
Když zkoumáte návrh, nechcete drahé formy. Metody prototypování vám umožňují rychle a levně testovat nápady. Měkká litografie je klíčovou technikou pro rané fáze výroby mikrofluidních zařízení.
Měkká litografie s PDMS pro rychlé iterace ve výzkumu a vývoji
Měkká litografie je klasickou cestou pro zařízení typu „lab-on-chip“. Začnete s křemíkovým masterem vyrobeným fotolitograficky. Pak se na něj odlije PDMS, sloupne se vytvrzená vrstva, vyrazí se otvory a ten se přilepí ke sklu. Celý proces trvá jeden nebo dva dny. Díky této rychlosti je měkká litografie ideální pro rychlé iterace. Našli jste problém? Změňte CAD soubor a odlijte nový čip.
PDMS zůstává populární, protože se s ním snadno manipuluje. Je transparentní, propustný pro plyny a biokompatibilní. Nevýhodou je manuální práce. Každý čip vyžaduje individuální pozornost, takže měkká litografie se nehodí pro velké objemy. Měkká litografie je jednou z nejdostupnějších technik při výrobě mikrofluidních čipů.
Mikrofrézování, laserová ablace a laserové obrábění pro zakázkové návrhy
Přímé obrábění vám poskytuje přesnou kontrolu. Mikrofrézování využívá drobné řezné nástroje k vyřezávání kanálků do polymeru nebo kovu. Funguje dobře pro složité 3D tvary a pro výrobu forem.
Laserová ablace odstraňuje materiál zaostřeným paprskem. UV pikosekundové lasery o vlnové délce 355 nm vytvářejí kanály s malým množstvím mikrotrhlin a submikronovou kvalitou hran. Femtosekundové lasery používají ultrakrátké pulzy k obrábění téměř bez tepelného poškození. Tyto techniky jsou bezmaskové – z CADu se dostanete k čipu bez fotomasek.
3D tisk změnil mikrofluidní prototypování tím, že nabízí větší flexibilitu návrhu a rychlejší výsledky. Výzkumníci použili SLA tiskárny k vytváření forem pro PDMS lab-on-chip komponenty s vysokým rozlišením. Jiné 3D tiskové systémy mohou vyrábět utěsněná fluidní zařízení s použitím materiálů, jako je COC. Dokážou vytvářet tvary kanálů, kterých je obtížné dosáhnout leptáním.
Techniky lepení třísek pro spolehlivé utěsnění
Čip potřebuje těsné utěsnění. K dispozici je několik technik lepení. Lepení spojuje kanálkovou vrstvu se substrátem a vytváří tak uzavřené kanály bez netěsností. Správná technika lepení závisí na použitých materiálech. Všechny tyto materiály vyžadují kompatibilní přístupy k lepení. Poslední krok při výrobě mikrofluidních čipů je často nejdůležitější.
Tepelné spojování, lepení a anodické spojování
Tepelné spojení zahřívá termoplastický čip na teplotu blízkou teplotě skelného přechodu a působí tlakem. Vrstvy se spojí. Pokud není teplota kontrolována, hrozí deformace kanálku. Tento krok výroby je pro kvalitu zásadní.
Lepení využívá tenkou vrstvu lepidla. Lepidla vytvrditelná UV zářením vytvrzují při pokojové teplotě během několika sekund. Problém je udržet lepidlo mimo kanálky. Tyto techniky lepení lze použít u mnoha mikrofluidních zařízení.
Anodické spojení spojuje sklo s křemíkem. Na rozhraní se při zvýšené teplotě aplikuje vysoké napětí. Spojení je silné, hermetické a trvalé. Tato technika pochází ze zpracování polovodičů. Každá technika spojení je vhodná pro různé mikrofluidní aplikace.
Kompatibilita s různými páry materiálů
Způsob lepení musí odpovídat vašim materiálům. PDMS se po zpracování kyslíkovou plazmou lepí na sklo nebo na sebe. Termoplasty se lepí tepelnými nebo rozpouštědlovými metodami. Sklo a křemík se lepí anodicky. U hybridních systémů – například vrstvy PDMS na skle – můžete použít plazmové lepení nebo tenkou vrstvu lepidla.
Integrace více materiálů se rozrůstá. Nově vznikající aplikace v diagnostice a podávání léků kombinují polymery, sklo a porézní membrány v jednom čipu. Každý pár materiálů potřebuje svou vlastní strategii spojování. Pokud to uděláte špatně, váš čip bude mít netěsnost. Pokud to uděláte správně, utěsnění vydrží po celou dobu životnosti zařízení. Správný výběr materiálu řídí celý výrobní proces.
Návrh součástek Lab-on-Chip
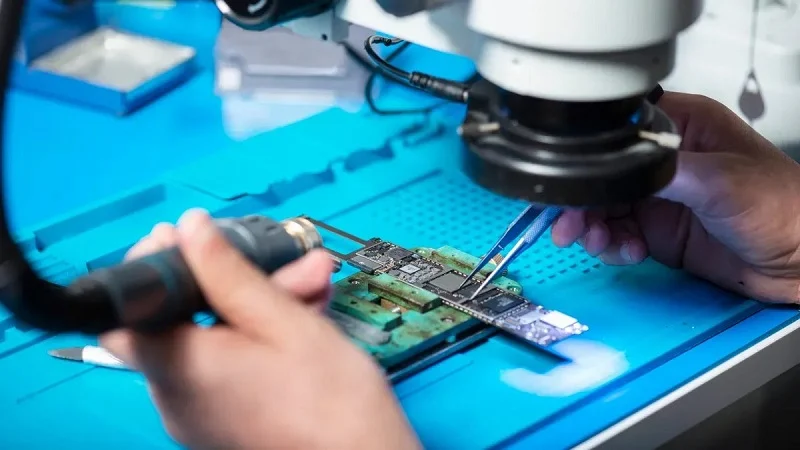
Dobrý návrh rozhoduje o tom, zda vaše komponenty z laboratoře na čipu budou fungovat v reálném světě. Geometrie, umístění senzorů a cena se vzájemně ovlivňují. Nemůžete maximalizovat všechny faktory najednou.
Geometrie mikrofluidního kanálu a proudění tekutiny
Tvar kanálu řídí vše po proudu. Pohled shora, průřez a podélný profil určují dráhu proudění. Menší plocha průřezu rychle vytváří tlak a tento vztah není lineární kvůli vlivům mezní vrstvy. Délka ovlivňuje tlak. Průtok se řídí stejným lineárním pravidlem.
Poměr stran, zatáčky a mrtvé objemy
Hluboké, úzké kanály se chovají jinak než mělké, široké. Ostré zatáčky vytvářejí mrtvé zóny, kde se tekutina zasekává. Tyto kapsy zhoršují míchání a plýtvají vzorkem. Důležitý je také úhel sklonu, protože určuje, jak rovné budou stěny po výrobě. Vrstvení kanálů od širokých po úzké pomáhá rovnoměrně rozložit tok.
Vliv na míchání, reakční kinetiku a účinnost separace
Delší kanály zvyšují tlak; zkrácení délky kanálu tlak odpovídajícím způsobem snižuje. Dvouvrstvá forma s větším průřezem mimo spoj může výrazně snížit vstupní tlak. Tyto zisky jsou důležité pro reakční kinetiku a separaci. Konstruktéři mikrofluidních zařízení tyto kompromisy neustále zvažují během výroby mikrofluidních čipů.
Integrace senzorů a elektrod
Zavedení elektrod zní jednoduše, dokud to nezkusíte. Rychle se však objeví několik problémů:
- Drátěné spoje a pájené hrboly vytvářejí povrchové hrboly, které bojují s plochým povrchem, který mikrofluidní kanály potřebují.
- Součástky CMOS typu lab-on-chip zabírají jen několik čtverečních milimetrů, zatímco kanály, ventily a čerpadla potřebují mnohem více prostoru.
- Chyba registrace umístění způsobuje netěsnosti a je obtížné kontrolovat posun ze strany na stranu.
- Posun nahoru a dolů mezi čipem a nosičem může narušit jak elektrický, tak i fluidní tok.
- Spojení CMOS čipu s mikrofluidními strukturami bez úniků je stále skutečnou výzvou.
- Fluidní spojení mezi světem a čipem musí být spolehlivě utěsněno.
Zabudování elektrod pro elektrochemickou detekci
Elektrochemická detekce vyžaduje přímý kontakt mezi vzorkem tekutiny a elektrodami. Tento kontakt vyžaduje ploché rozhraní, které narušují propojovací hrbolky. Umístění elektrod na dvě protilehlé strany trochu pomáhá, ale výtěžnost zůstává nízká.
Problémy s zarovnáním a balením
Přesné zarovnání je nezbytné pro integraci bez úniků. Metody dávkové výroby pro více kanálů na CMOS čipu dosud nebyly popsány. Tyto překážky v balení ovlivňují způsob, jakým přistupujete k výrobě mikrofluidních zařízení.
Škálovatelnost a cenová omezení
Náklady se zvyšují postupně, ne plynule. Ve velkém měřítku vyžaduje vstřikování plastů značné počáteční investice do formy, ale náklady na materiál na jednotku klesají na méně než jeden dolar. Hromadné vstřikování plastů snižuje náklady na materiál pod 1 dolar na díl. Malá série u poskytovatele služeb může stát výrazně více na jednotku.
Principy návrhu pro vyrobitelnost (DFM)
DFM znamená navrhovat pro proces, který budete skutečně používat. Vyhněte se kanálům, které jsou delší, než je nutné. Udržujte úhly úkosu stejné. Naplánujte si spojování včas, protože párování materiálů omezuje vaše možnosti.
Vyvažování rozlišení, propustnosti a jednotkových nákladů
Vyšší rozlišení obvykle znamená pomalejší cykly a dražší nástroje. Polymerní mikrofluidní součástky typu lab-on-chip obětují určitou rozměrovou přesnost za rychlost a nízké jednotkové náklady. Sklo poskytuje jemnější vlastnosti, ale nižší propustnost. Každé rozhodnutí o výrobě mikrofluidního čipu se odvíjí od této křivky. Tyto techniky slouží k diagnostice, podávání léků a mnoha dalším účelům. Včasné sladění materiálů s použitím šetří peníze později. Stejná logika platí pro všechna zařízení typu lab-on-chip všeho typu.
Škálování výroby součástek v laboratoři na čipu
Škálování promění funkční prototyp ve stabilní produkci. Cesta k tomuto cíli s sebou nese mnoho překvapení. Pojďme si projít hlavní rozhodnutí.
Nízkoobjemový výzkum vs. velkoobjemová produkce
Přechod od několika málo laboratorních součástek na čipu k tisícům jich mění všechno. Potřebujete jiné materiály, jiné nástroje a jiné myšlení.
Kdy zvolit metody prototypování vs. techniky hromadné výroby
Metody v malém měřítku, jako je měkká litografie, fungují, když se návrh neustále mění. Nový čip můžete otestovat za jeden den. Tato rychlost pomáhá výzkumníkům rychle se učit. Měkká litografie se však neškáluje. S každou jednotkou je třeba manipulovat ručně. Metody hromadné výroby, jako je vstřikování plastů, se hodí pro pevné návrhy. Počáteční náklady jsou vysoké. Výroba prototypových nástrojů může stát desítky tisíc dolarů. Kalené ocelové nástroje s více dutinami mohou stát 100 000 dolarů nebo více. Náklady na čip při velkém objemu rychle klesají. Klíčem je vědět, kdy přejít na jiný materiál. Používejte komerční materiály pro hromadnou výrobu od začátku. Pokud prototypujete s PDMS, ale později použijete termoplasty, čelíte redesignu. Povrchové vlastnosti, propustnost plynů a metody spojování se liší. Opravte svůj výběr materiálu včas, abyste se vyhnuli přepracování.
Přechod od měkké litografie k vstřikování plastů
Přechod vyžaduje čas. Vývoj čipu zahrnuje několik fází a může trvat několik let. Středně velká výroba pomáhá překlenout tuto mezeru. Rodinné nástroje nebo nástroje z měkkého hliníku vám umožňují provádět téměř průmyslové zkoušky, aniž byste museli platit za drahé ocelové formy. Tato fáze odhaluje skryté problémy. Vlastnosti materiálu, jako je vnitřní pnutí nebo autofluorescence, mohou být ovlivněny procesem lisování a musí být vyhodnoceny. Zachycení těchto problémů před finálním obráběním šetří peníze. Výrobce přesných strojů s odbornými znalostmi v oblasti CNC obrábění a vstřikování plastů může podpořit přechod od prototypu k plnohodnotné výrobě.
Kompromisy mezi rozlišením, náklady a propustností
Žádný materiál vám nenabídne vše. Vyměníte jednu vlastnost za jinou. Trik spočívá v tom, jak přizpůsobit výběr vaší aplikaci.
Volba materiálu ovlivňuje rozlišení prvků a dobu cyklu
Měkká litografie s PDMS kopíruje prvky o velikosti až 10 µm. To je skvělé pro výzkum. PDMS však nefunguje pro hromadnou výrobu. Termoplasty se dobře hodí pro velkovýrobu, ale v malém měřítku omezují rozlišení. Sklo a křemík dosahují submikrometrových rozměrů kanálů s vysokou reprodukovatelností. Nevýhodou jsou náklady. Sklo a křemík vyžadují drahé zařízení a vyškolené techniky.
Příklad kompromisů: sklo (vysoké rozlišení, nízká propustnost) vs. polymer (nižší rozlišení, vysoká propustnost)
Sklo poskytuje ty nejlepší vlastnosti. Jsou možné kanály menší než mikron. Výroba využívá fotolitografii a nebezpečné chemikálie. Propustnost zůstává nízká. Náklady na čip zůstávají vysoké.
Polymerní součástky typu lab-on-chip vyměňují část rozlišení za rychlost. Vstřikováním se vyrábějí tisíce jednotek denně. Prvky jsou větší – obvykle desítky mikronů. Pro mnoho mikrofluidní aplikace je toto rozlišení dostatečné. Nižší náklady umožňují vyrábět jednorázová zařízení typu lab-on-chip.
Příklady případů z výroby mikrofluidních čipů
Reálné projekty výroby mikrofluidních čipů ukazují, jak se tyto volby projevují.
Diagnostické laboratorní čipové komponenty pro místo péče s použitím vstřikovaných termoplastů
Společnost vyvíjející rychlý diagnostický test zvolila vstřikované termoplasty. Čip musel být dostatečně levný pro jednorázové použití. Tým si vybral materiál – COC, termoplast s dobrou optickou čirostí. Od samého začátku navrhovali pro vstřikování. Počáteční náklady na nástroje byly značné. Cena na čip klesla při objemové výrobě pod jeden dolar. Finální zařízení funguje pro diagnostické aplikace v místě péče, kde na nákladech záleží nejvíce. Tento přístup k výrobě mikrofluidních čipů vyhovuje potřebám velkoobjemové výroby.
Výzkum laboratorních součástek na čipu s využitím PDMS a lepení skla
Univerzitní laboratoř studující chování buněk zvolila jinou cestu. Potřebovali rychle otestovat mnoho návrhů. Měkká litografie PDMS jim umožnila rychlé iterace. Vrstvu PDMS spojili se skleněným podložním sklíčkem pomocí kyslíkové plazmy. Komponenty laboratoře na čipu byly průhledné, propustné pro plyny a biokompatibilní. Výroba každé várky trvala den. Náklady na čip byly vyšší. Flexibilita se však vyplatila. Pro výzkum je rychlost a iterace důležitější než jednotkové náklady. Tato metoda výroby mikrofluidních čipů je vhodná pro práci s malým objemem výroby.
Tyto příklady ukazují, jak různé aplikace vyžadují různé přístupy. Správný postup výroby závisí na vašem objemu, rozpočtu a požadavcích na výkon. Včasné promyšlení těchto kompromisů vám pomůže vyhnout se nákladným chybám později. Ať už potřebujete několik výzkumných prototypů nebo miliony výrobních jednotek, klíčem k úspěchu je sladění vaší výrobní strategie s vašimi cíli.
UŠLECHTILÝ: Přesná výroba pro součástky Lab-on-Chip

Přechod od prototypu k plnohodnotné výrobě vyžaduje partnera, který zná oba kroky. Výrobce s odbornými znalostmi v oblasti zpracování kovů a plastů zvládne potřeby výroby v laboratoři na čipu. Kombinace různých metod zefektivňuje proces výroby mikrofluidních čipů, od návrhu až po montáž.
Komplexní možnosti zpracování kovů a plastů
CNC obrábění, vstřikovánía přesné ražení
Obráběcí metody mohou urychlit raný vývoj. Proces mikrofrézování začíná CAD modelem, vytváří dráhy nástroje a ihned vyřezává díly. Není potřeba žádná hlavní forma.
Obrábění nevyžaduje čistou místnost, což mu dává výhodu oproti měkké litografii. To šetří čas a peníze při práci s mikrofluidikou.
Mezi možnosti patří obráběcí funkce vhodné pro generátory kapek a míchací kanály. Výběr materiálu je důležitý: termoplasty jako PMMA, polykarbonát a COC řežou čistě a zachovávají si optickou čistotu. Kovy jako nerezová ocel, hliník a titan jsou odolné a chemicky odolné.
| Typ materiálu | Výhody | Kvalita povrchu |
| Termoplasty (PMMA, PC, COC) | Čisté řezy, nižší náklady, optická čistota | PMMA poskytuje zrcadlové kanály; COC má nízkou autofluorescenci |
| Kovy (ocel, hliník, titan) | Odolné, sterilizovatelné, chemicky odolné | Potřebuje dodatečné leštění pro dosažení hladkosti plastu |
Hybridní přístup může kombinovat 3D tisk pro složité vnitřní geometrie s obráběním pro dosažení přesných tolerancí a hladkých povrchů. Vstřikování plastů je vhodné pro velké objemy, přičemž formy z kalené oceli jsou schopny dlouhých výrobních sérií. Náklady na díl ve velkém měřítku výrazně klesají. Tyto metody podporují řadu mikrofluidní laboratorní součástky na čipu.
Odborné znalosti v oblasti návrhu mikrofluidních forem a mikroobrábění
Navrhování forem pro mikrofluidiku vyžaduje specializované znalosti. Povrch formy musí přesně replikovat jemné prvky ve všech dutinách.
Zkušený tým navrhuje formy, které se rovnoměrně plní a čistě uvolňují, a vydrží mnoho cyklů. Jejich mikroobráběcí schopnosti umožňují řezání zkušebních forem přímo z kovu, což umožňuje ověření návrhu před jeho zavedením do výrobních nástrojů. To snižuje riziko při přechodu od prototypu k sériové výrobě.
Certifikace a zajištění kvality
Certifikace pro management kvality
Certifikace systému řízení kvality znamená, že je zaveden zdokumentovaný systém kvality. Každý krok se řídí definovaným pracovním postupem. To je důležité pro výrobu mikrofluidních čipů, kde malé otřepy nebo tvarové odchylky mohou ovlivnit utěsnění kanálů. Konzistentní kvalita vede k vysokým výtěžkům výroby.
Certifikace pro aplikace ve zdravotnických prostředcích
Pro zařízení typu „lab-on-chip“ používaná v diagnostice nebo klinických aplikacích je klíčová certifikace zahrnující systémy kvality zdravotnických prostředků. Zabývá se řízením rizik, sledovatelností a kontrolou procesů.
Model s kompletním servisem – od podpory návrhu až po montáž – poskytuje jediný kontaktní bod pro celý výrobní proces. Pokyny k výběru výrobních postupů, materiálů a metod spojování snižují komunikační chyby a urychlují vývoj produktů.
Žádný materiál ani metoda výroby nefunguje pro všechna zařízení typu „lab-on-chip“. Materiály si vybíráte na základě ceny, reakce těla a počtu součástek typu „lab-on-chip“, které potřebujete. Každá metoda výroby má kompromisy mezi cenou a přesností. Nejlepší cesta závisí na tom, co potřebujete a kolik si můžete dovolit utratit.
Nové trendy, jako je automatizace, miniaturizace a analýza řízená umělou inteligencí, vytvářejí nové možnosti. Nové metody, jako je aditivní výroba, výrazně mění způsob plánování výroby. Tyto pokroky vám pomohou přesně sladit návrh vašeho mikrofluidního čipu.
Váš mikrofluidní čip vyžaduje specifickou metodu výroby pro zvětšení měřítka. Pro radu ohledně výroby mikrofluidního čipu kontaktujte výrobce. Jejich tým vybere správné techniky pro použití vašeho čipu. Pomůžou vám s každým krokem výroby vašeho mikrofluidního čipu.
Často kladené otázky k součástkám Lab-on-Chip
Jaký materiál bych si měl vybrat pro své první laboratorní součástky na čipu?
Záleží na tom, co chcete dělat. PDMS je skvělý pro rychlé prototypy. Termoplasty jako COC nebo PMMA se dobře osvědčují pro výrobní série. Sklo a křemík vám poskytnou nejlepší vlastnosti. Než se k něčemu zavážete, otestujte si materiál na reálných vzorkech.
Jak si mám vybrat mezi vstřikováním plastů a měkkou litografií?
Měkká litografie funguje pro malé série a návrhy, které se mění. Vstřikování plastů je vhodné pro fixní návrhy ve velkém objemu. Počáteční náklady na formu jsou vysoké, ale náklady na čip rychle klesají. Přejděte na ně, jakmile se váš návrh přestane měnit.
Co způsobuje únik mikrofluidního čipu?
Problém je obvykle špatné spojení. Metoda spojení musí odpovídat vašim materiálům. PDMS se po plazmovém zpracování spojuje se sklem. Termoplasty vyžadují tepelné nebo rozpouštědlové spojení. Sklo a křemík se spojují anodicky. Neshodný pár selže.
Mohu prototypovat s PDMS a poté přejít na plast?
Můžete, ale počítejte s přepracováním. Povrchové vlastnosti, propustnost plynů a metody spojování se liší. Včas si vyberte materiál. Prototypování s vaším výrobním materiálem ušetří pozdější přepracování.
Jaké velikosti prvku lze dosáhnout každou metodou výroby?
Měkká litografie PDMS kopíruje prvky až do velikosti přibližně 10 µm. Termoplasty omezují rozlišení v malých měřítcích. Sklo a křemík dosahují submikrometrových rozměrů. Vyberte si podle toho, co vaše aplikace skutečně potřebuje.
Proč je geometrie kanálu tak důležitá?
Tvar kanálu řídí tok, míchání a tlak. Ostré zatáčky vytvářejí mrtvé zóny. Delší kanály zvyšují tlak. Menší průřez vytváří tlak rychleji. Dobrá geometrie zajišťuje, že váš mikrofluidní čip funguje tak, jak je navržen.
Kdy bych měl přejít od prototypu k hromadné výrobě?
Posuňte se dopředu, jakmile je váš návrh stabilní a objem výroby roste. Výroba prototypových nástrojů stojí méně než výroba kalených ocelových forem. Mezilehlé nástroje překlenují mezeru. Před finální výrobou nástrojů sledujte skryté problémy, jako je vnitřní pnutí nebo změněná autofluorescence.
Ovlivňuje lepení celý výrobní proces?
Ano. Lepení je často posledním krokem a může zničit všechno před ním. Každý pár materiálů potřebuje svou vlastní strategii. Pokud to uděláte správně, těsnění vydrží po celou dobu životnosti zařízení. Pokud to uděláte špatně, váš mikrofluidní čip unikne.







