
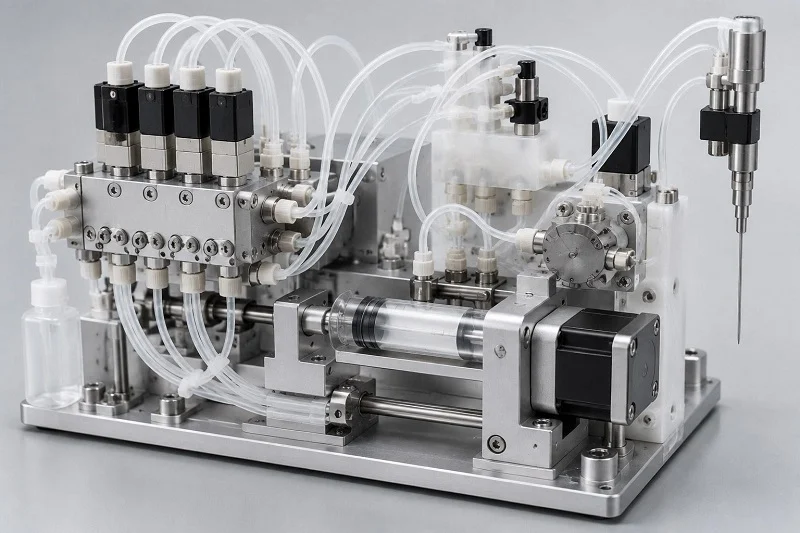
Výroba spolehlivého zdravotnického prostředku začíná krutou pravdou. Celý váš systém závisí na tom, jak přesné jsou jeho komponenty pro manipulaci s tekutinami ve diagnostickém prostředku (IVD). Úspěch nepramení nejprve z výběru materiálů a až poté z vymýšlení výroby. Potřebujete propojený proces od samého začátku. Otázka tedy zní: Jak navrhnout komponenty pro manipulaci s tekutinami ve diagnostickém prostředku, které dobře fungují, snadno se vyrábějí a zůstanou cenově dostupné i ve velkých objemech? Tato příručka vás provede klíčovými volbami pro váš diagnostický zdravotnický prostředek. Probereme výběr správného polymeru pro vaši lékařskou aplikaci. Probereme také optimalizaci zdravotnických nástrojů pro výrobu. Skutečným tajemstvím je včasné zapojení vašeho výrobního partnera. Tato spolupráce zabraňuje nákladným redesignům a zpožděním.
Kritéria výběru materiálu pro Komponenty pro manipulaci s tekutinami IVD
Výběr správného materiálu pro díly pro manipulaci s tekutinami u diagnostických přístrojů (IVD) znamená žonglování se třemi potřebami najednou. Vaše zdravotnické zařízení potřebuje průhledné materiály pro detekční systémy. Potřebujete stabilní rozměry, aby do sebe díly přesně zapadly. Potřebujete také materiály, které odolávají agresivním chemikáliím používaným v testech. Polymer, který si vyberete, ovlivňuje všechny tři potřeby. V každém zdravotnickém systému dochází ke kompromisům. Průhledný materiál se může během lisování ohnout. Jiný, který odolává chemikáliím, může blokovat příliš mnoho světla. Trik spočívá v tom, vědět, které vlastnosti jsou pro vaše IVD použití nejdůležitější. Funkce každé součásti určuje, která funkce je na prvním místě. Pokud tuto rovnováhu nedodržíte, budete později čelit redesignu.
Optická čistota a rozměrová stabilita
Požadavky na optickou detekci
Mnoho diagnostických testů in vitro (IVD) vyžaduje, aby skrz součást procházelo světlo. Kyvety a kazety potřebují průhledná okénka pro měření absorbance nebo fluorescence. Materiál musí propouštět určité vlnové délky světla, aniž by změnil signál. PMMA je velmi průhledný, ale blokuje část UV záření. Materiály COC a COP fungují dobře, protože propouštějí široké spektrum světla. Polykarbonát také funguje, ale časem může zežloutnout. Vaše volba závisí na tom, jak vaše zdravotnické zařízení IVD detekuje výsledky. To je nejdůležitější u kyvet používaných v testech absorbance během klinické práce. Různé metody detekce vyžadují různou úroveň průhlednosti. Správný polymer pro okénka přímo ovlivňuje citlivost a opakovatelnost testu.
Tloušťka stěny hraje také velkou roli. Silnější části rozptylují více světla a oslabují signál. To snižuje citlivost vzorků s nízkou koncentrací. Pro detekci malého objemu jsou potřeba tenké, rovnoměrné stěny. Tenké stěny se však během lisování hůře vyplňují. Tento kompromis vyžaduje včasný zásah vašeho výrobního týmu. Dobrý výrobní partner vám pomůže vyvážit optický výkon s tím, jak snadno se díl lisuje.
Správa tolerancí a deformací
U diagnostických přístrojů in vitro (IVD) je přesnost velmi důležitá. Malé netěsnosti zničí celý test. Míra smrštění materiálu určuje, jak dobře dokážete dodržet přesné tolerance. Semikrystalické polymery, jako je polypropylen, se smršťují více než amorfní polymery, jako je polystyren. To přímo mění konečné rozměry. Vaše normy pro zdravotnické prostředky vyžadují v tomto ohledu pečlivou kontrolu.
K deformaci dochází, když se části dílů ochlazují různou rychlostí. Nerovnoměrná tloušťka stěny deformaci zhoršuje. Ostré rohy problém dále zhoršují. Udržování rovnoměrné tloušťky stěn pomáhá tyto problémy zmírnit. Úhly úkosu usnadňují vyjímání dílů z formy. Bez nich se díly ohýbají nebo lámou. Správné umístění vtoku také snižuje vnitřní napětí a udržuje díly ploché. Vaše specifikace musí zohledňovat, jak se materiál chová při ochlazování. Návrh by měl zahrnovat tolerance smrštění pro každý typ materiálu. Váš návrh by měl také zohlednit, jak moc se polymer roztahuje vlivem tepla. Každá aplikace zdravotnického prostředku vyžaduje tuto úroveň péče.
Chemická kompatibilita a biokompatibilita
Odolnost vůči testovacím činidlům
Spotřební materiál pro diagnostiku in vitro (IVD) přichází denně do styku s mnoha chemikáliemi. Pufry, enzymy a detergenty proudí kanály, které přenášejí kapaliny. Materiál musí být odolný vůči rozkladu. Bobtnání nebo praskání ničí výsledky. Vyluhování kontaminuje také vzorek. To je důležité pro každou část systému.
Pro silné chemikálie standardní polymery nestačí. Zde nastupují vysoce výkonné polymery. PEEK odolává silným kyselinám a zásadám. PVDF zvládá agresivní rozpouštědla. Tyto materiály jsou dražší, ale poskytují chemickou odolnost, kterou některé IVD testy potřebují. Přesnost vašeho zdravotnického prostředku závisí na této volbě. Jiný typ spotřebního materiálu pro IVD může vyžadovat jiné vlastnosti. Každou součástku vyhodnoťte zvlášť na základě toho, čeho se dotýká. Před dokončením návrhu vždy otestujte kompatibilitu materiálu s vašimi konkrétními činidly. Tento krok může v pozdější fázi projektu ušetřit značné množství času a nákladů.
Minimalizace vazby na bílkoviny a vyluhovatelných látek
Proteiny v biologických vzorcích ulpívají na površích. To se nazývá vazba proteinů. Snižuje se tím množství analytu dostupného pro detekci. Také to způsobuje přenos mezi testy. Vyberte si materiály s nízkými vazebnými vlastnostmi. COC a COP fungují dobře. Polypropylen funguje také docela dobře. Některé vyžadují povrchovou úpravu. Vaše kazety musí splňovat stejné standardy, aby byly výsledky spolehlivé. Plazmové ošetření nebo speciální povlaky mohou výrazně snížit přilnutí proteinů. Povrchová energie hraje velkou roli v tom, jak proteiny interagují s plastem. Cílem je udržet vzorky neporušené a zajistit konzistentní výsledky v každém běhu.
Dalším problémem během vývoje jsou vyluhovatelné látky. Malé molekuly se přesouvají z plastu do vzorku. Ty interferují s chemií testu. Předpisy pro zdravotnické prostředky vyžadují testování vyluhovatelných látek. Každá zdravotnická součástka musí splňovat tyto normy, aby byla splněna. To je důležité zejména pro diagnostické produkty in vitro, které procházejí regulačním přezkumem. Třetí typ spotřebního materiálu pro diagnostické produkty in vitro zvyšuje složitost procesu výběru. Váš lékařský tým musí důkladně ověřit výběr materiálů. Toto použití zdravotnického prostředku vyžaduje pečlivou pozornost.
Běžné polymery používané v komponentách pro manipulaci s tekutinami ve diagnostických přístrojích (IVD)
Reálné systémy diagnostiky in vitro (IVD) často používají několik hlavních běžných plastů. Každý z nich má vždy své jedinečné silné a slabé stránky. Vaše volba ovlivňuje vše od optické čistoty až po výrobní náklady. Podívejme se na nejběžnější možnosti a uvidíme, kde která z nich vyniká.
Polypropylen (PP) a polystyren (PS)
Polypropylen dominuje diagnostickým diagnostikům in vitro z velmi dobrého důvodu. Odolává většině běžných činidel, snáší autoklávování a stojí velmi málo. Mnoho diagnostických kazet používá pro své hlavní tělo PP, protože dostatečně dobře funguje proti pufrům a mírným detergentům. Materiál také nabízí slušnou chemickou odolnost pro rutinní testy. PP má však i nevýhodu. Zakalí se nebo je průhledný, což blokuje dráhy detekčního světla. Proto PP v kyvetách nebo detekčních okénkách vidíte jen zřídka. Jeho polokrystalická povaha také znamená větší smrštění během chlazení, což ztěžuje dodržování přísných tolerancí.
Polystyren funguje opačně. Je křišťálově čistý a levný, takže je ideální pro optické součástky. Mnoho kyvet a testovacích destiček používá PS, protože jím snadno prochází světlo. Materiál se také tvaruje s vynikající rozměrovou stabilitou. PS však při chemickém namáhání praská. Silná rozpouštědla nebo agresivní činidla ho rychle zničí. PS se tedy nejlépe hodí pro jednoduché testy s šetrnou chemií. Mnoho lékařských spotřebních materiálů používá PS pro vzorkovací jamky a pozorovací okénka, kde je průhlednost důležitější než chemická odolnost.
PMMA, polykarbonát (PC) a cyklické olefinové kopolymery (COC/COP)
PMMA nabízí velmi dobrou průhlednost a odolnost vůči povětrnostním vlivům. Dobře propouští světlo v celém viditelném rozsahu. PMMA však nasává vodu a může se ohýbat ve vlhkém vzduchu. Také se snadno láme, takže tenké stěny mohou při manipulaci prasknout. Polykarbonát je odolný. Zvládne hrubé zacházení a odolává nárazům. PC také snáší vyšší teplo než PS nebo PMMA. PC však v UV záření časem žloutne, což snižuje optický výkon při detekci.
Cyklické olefinové kopolymery a polymery, často nazývané COC nebo COP, se staly oblíbenými pro pokročilé součásti pro manipulaci s tekutinami v diagnostických přístrojích (IVD). Tyto materiály kombinují vynikající průhlednost s nízkou přilnavostí proteinů a malým množstvím vyluhovatelných látek. Jsou také mnohem lépe odolné vůči vodě než PMMA. Mnoho diagnostických kazet nyní používá COC pro výrobu malých kanálků a optických okének. Materiál dobře teče během lisování, což pomáhá vytvářet jemné prvky. COC je dražší než PP nebo PS, ale jeho výkon se vyplatí pro náročné práce. Konstruktéři zdravotnických prostředků si často vybírají COC, když potřebují jak optickou přesnost, tak chemickou stabilitu.
Vysoce výkonné polymery (PEEK, PVDF)
Některé IVD testy používají velmi silné chemikálie. Běžné plasty jednoduše nemohou přežít kontakt se silnými kyselinami, zásadami nebo určitými organickými rozpouštědly. A právě zde přicházejí na řadu vysoce výkonné polymery. PEEK odolává téměř všem chemikáliím, které na něj můžete použít. Své fyzikální vlastnosti si také zachovává i při vysokých teplotách. Díky tomu je PEEK ideální pro armatury, ventily a součásti čerpadel, které jsou opakovaně vystaveny agresivním činidlům. Nevýhodou je, že PEEK je mnohem dražší než běžné plasty a během výroby vyžaduje vyšší teplotu zpracování.
PVDF nabízí podobnou chemickou odolnost s jinou sadou vlastností. Velmi dobře zvládá halogeny a silná oxidační činidla. Mnoho systémů pro manipulaci s tekutinami používá PVDF pro trubky a rozdělovací díly, které přenášejí agresivní média. Materiál má také nízkou extrahovatelnost, což je důležité pro citlivé testy. PEEK i PVDF přinášejí skutečné výhody, ale vyžadují pečlivý návrh formy a řízení procesu. Zaplatíte více za díl, ale zvýšení spolehlivosti často převyšuje dodatečné náklady u kritických lékařských použití.
Pravidla pro návrh pro výrobu (DFM) pro komponenty pro manipulaci s tekutinami v diagnostických diagnostických zařízeních (IVD)
Dobrá pravidla návrhu pomáhají vašemu projektu posouvat se vpřed. Propojují to, co nakreslíte na papíře, s tím, co skutečně vyjde z formy. U komponentů pro manipulaci s tekutinami ve diagnostických laboratořích (IVD) jsou tato pravidla ještě důležitější. Vaše díly přenášejí malé objemy kapaliny úzkými cestami. Malá vada v tloušťce stěny nebo umístění vtoku vede k neúspěšnému testu. Návrh zdravotnických prostředků vyžaduje přesnost v každém kroku. Regulační kontroloři bedlivě sledují, jak řídíte svůj výrobní proces. Chtějí důkaz, že vaše díly zůstávají konzistentní napříč miliony jednotek. Pojďme si tedy projít základní pravidla DFM (Design for Manufacturer Facility Process - DFM), která udrží váš projekt v chodu.
Optimalizace tloušťky stěny a úhlů úkosu
Tloušťka stěny je klíčová pro vstřikování plastů. Rovnoměrné stěny umožňují rovnoměrný tok plastu dutinou. Také pomáhají dílu chladnout stejnou rychlostí. Když jedna část chladne rychleji než jiná, díl se deformuje. Tenké stěny se rychle plní, ale chladnou příliš rychle. Silné stěny chladnou déle a vytvářejí propadliny. U diagnostických kazet je tloušťka stěn pokud možno mezi 1 mm a 2 mm. Toto rozmezí vyvažuje pevnost s tvárností. Mikrofluidní kanály však potřebují mnohem tenčí části. Tyto jemné prvky vyžadují pečlivou analýzu proudění před řezáním oceli.
Úhly úkosu jsou stejně důležité. Umožňují, aby se hotový díl uvolnil z formy bez přilepení. Bez dostatečného úkosu vyhazovací síly díl poškrábou nebo ohnou. Správný úhel závisí na povrchové úpravě. Zde je stručný přehled o polystyrenových dílech:
| povrchová úprava | Doporučený úhel úkosu | Poznámky |
| Vysoce lesklý (leštěný) | 1 ° - 2 ° | Zabraňuje vzniku skvrn; vyvažuje estetiku a funkčnost |
Hladký povrch potřebuje sklon pouze 1 až 2 stupně. Texturované povrchy potřebují více, často 3 až 5 stupňů na každou stranu. Váš konstruktér forem by měl úhel potvrdit během kontroly návrhu. Pokud se v tomto úhlu nedodržíte, znamená to pozdější nákladné přepracování formy.
Strategické umístění bran a správa svarových linií
Vstup je místem, kde roztavený plast vstupuje do dutiny formy. Jeho umístění řídí tok materiálu. Určuje také, kde se tvoří svarové linie. Svarové linie vznikají, když se dva fronty proudění setkají a spojí. Tyto linie oslabují součást. Také vytvářejí viditelné stopy na povrchu. U spotřebních materiálů pro diagnostiku in vitro (IVD) jsou svarové linie v blízkosti kapalinových kanálů nebezpečné. Mohou pod tlakem prasknout a způsobit netěsnosti.
Umístěte uzávěry tam, kde dráha proudění zůstává jednoduchá. Neumisťujte je do blízkosti tenkých stěn nebo ostrých rohů. Pro malé díly je nejvhodnější jedna uzávěrka. Větší díly mohou vyžadovat více uzávěrek, ale každá z nich přidává svarovou linii. Váš tým by měl během fáze návrhu zmapovat každou svarovou linii. Zeptejte se sami sebe: nachází se tato linie v blízkosti těsnicího povrchu? Protíná detekční okno? Pokud ano, přesuňte uzávěrku nebo upravte vzorec proudění.
Umístění vtoků také ovlivňuje estetiku. Viditelné stopy po vtokech na optických plochách zhoršují čistotu. Umístěte vtokové otvory na skryté plochy nebo nekritické oblasti. Tím udržíte detekční okna čistá a vaše díly budou vypadat profesionálně. Nezapomeňte, že každá změna umístění vtoků mění dynamiku proudění. Spusťte simulace proudění formy včas, abyste odhalili problémy ještě před zahájením obrábění nástrojů.
Zohlednění smrštění materiálu a tolerancí
Každý polymer se při ochlazování smršťuje. Míra smrštění se liší v závislosti na materiálu. Semikrystalické plasty, jako je polypropylen, se smršťují více než amorfní plasty, jako je COC. Vaše konstrukční specifikace musí zahrnovat tolerance smrštění pro každý materiál. Jinak nebude hotový díl odpovídat výkresu.
Skládání tolerancí přidává další vrstvu složitosti. Každý prvek na vašem dílu má svou vlastní toleranci. Když se více prvků vzájemně ovlivňuje, chyby se sčítají. U lisovaných spojů nebo zacvakávacích spojů může toto skládání narušit sestavu. Váš technický tým by měl vypočítat nejhorší možný scénář. Budou díly stále pasovat, i když každý rozměr bude na své hranici? Pokud ne, zúžte kritické tolerance nebo spoj znovu navrhněte.
Materiály COC nabízejí vynikající rozměrovou kontrolu pro mikrofluidní práci. Reálná výrobní data ukazují, co je možné:
| Parametr | Dosažená tolerance | Schopnost procesu (Cpk) |
| Šířka mikrofluidního kanálu | 100 μm ± 5 μm | 1.67 |
| Hloubka kanálu | ±3 μm | Překročeno minimum 1.33 |
Tato čísla ukazují, že přesné tolerance jsou dosažitelné. Vyžadují však pečlivé řízení procesu a validované nástroje. Cpk 1.67 znamená, že proces zůstává v mezích limitů. Většina norem pro zdravotnické prostředky očekává minimální Cpk 1.33 pro kritické prvky. Váš výrobní partner by měl během validace poskytnout údaje o způsobilosti. Toto testování prokazuje, že vaše díly vždy splňují specifikaci.
Z praktického hlediska začněte s realistickými tolerancemi. Nespecifikujte ±5 μm pro každý rozměr. Tuto úroveň kontroly vyžadují pouze kritické prvky. Všechno ostatní může používat standardní tolerance. Tento přístup udržuje nízké náklady na formu a vysoký výtěžek výroby. Návrh vaší součásti by měl odrážet tuto rovnováhu mezi přesností a praktičností.
Širší ponaučení se vrací k návrhu zdravotnických prostředků. Regulační orgány chtějí důkazy o tom, že váš výrobní proces je pod kontrolou. Pravidla DFM vám tyto důkazy poskytují. Snižují odchylky, předcházejí vadám a dokumentují vaše uvažování. Když tato pravidla dodržujete, vaše komponenty pro manipulaci s tekutinami ve vašem diagnostickém laboratoři (IVD) fungují spolehlivě. Vaše kazety fungují stejně první i tisící den. Tato konzistence buduje důvěru jak u lékařů, tak u pacientů.
Optimalizace nákladů a partnerství pro IVD Fluidics
Náklady ovlivňují každou volbu při vývoji zdravotnických produktů. Můžete mít na papíře ten nejlepší návrh. Pokud ale každá součástka stojí příliš mnoho, projekt se zastaví. Chytré úspory začínají již ve fázi návrhu. Čekání na zahájení výroby znamená, že jste promeškali největší úspory.
Strategie pro snižování nákladů na součásti
Konsolidace součástí a zjednodušení návrhu
Každá funkce na vaší straně zvyšuje cenu formy. Zamyslete se nad podříznutím. Každé z nich potřebuje mechanismus bočního působení. Tyto posuvníky nebo zvedáky zvyšují cenu formy o 1 000 až 2 000 dolarů nebo i více. Také zpomalují dobu cyklu a vytvářejí rizika spojená s údržbou.
Oprava ve fázi návrhu nic nestojí. Můžete přepracovat dělicí plochu. Můžete upravit úhly úkosu. Mechanické působení můžete nahradit průchozími jádry. Tyto změny odstraňují podřezání, aniž by to ovlivnilo funkčnost.
Změny v konstrukci pro výrobu mohou snížit náklady na díl o 30 až 50 procent. Čím dříve tyto změny provedete, tím větší úspory. Jakmile je forma vyříznuta, změny se stanou mnohem dražšími.
Pro vnitřní prvky nabízejí skládací jádra další cestu. Během vstřikování vytvářejí prvek v plné velikosti. Poté se pro vyhození vtáhnou dovnitř. To v mnoha aplikacích eliminuje vedlejší účinky. Snižuje se tím plocha formy, zlepšuje se opakovatelnost a zkracují se doby cyklů. Lékařský průmysl tuto metodu používá pro spotřební materiály, kde je důležitá přesná tolerance.
Tvar vašeho dílu také ovlivňuje spotřebu materiálu. Jednodušší tvary se plní rychleji a spotřebují méně pryskyřice. To přímo snižuje náklady na materiál na díl. Každý odstraněný gram se sčítá v milionech zdravotnických spotřebních materiálů.
Hodnota outsourcingu vs. interní výroby
Mnoho lékařských týmů diskutuje o budování výrobní kapacity interně nebo o spolupráci se specialistou. Každá cesta má své kompromisy.
Vlastní výroba vám dává přímou kontrolu. Sami si řídíte harmonogram a kontrolujete kvalitu. Vyžaduje to však značné kapitálové investice. Potřebujete čisté prostory, formovací stroje a kvalifikované operátory. Pro malé až střední objemy je tato investice těžko ospravedlnitelná.
Outsourcing přesouvá kapitálovou zátěž na partnera. Platíte za díly, ne za stroje. Váš tým se soustředí na klíčové činnosti, jako je ověřování návrhu. Dobrý partner přináší zkušenosti z podobných lékařských projektů. Optimalizuje doby cyklů a míru výtěžnosti. Také se stará o regulační dokumentaci, kterou lékařská výroba vyžaduje.
U diagnostických kazet a spotřebního materiálu vyráběného ve velkých objemech často vítězí outsourcing. Rozsah výroby partnera snižuje jednotkové náklady. Poskytuje zálohu výroby. Pokud jeden stroj vypadne, přejde na jiný. Vyhnete se riziku prostojů interní linky.
Důležitost včasného zapojení výrobního partnera
Návrh pro montáž (DFA) a hodnotové inženýrství
Zapojení vašeho výrobního partnera do rané fáze mění vše. Místo abyste mu předali hotový návrh, spolupracujete od samého začátku. Právě zde DFA a hodnotové inženýrství vytvářejí skutečné úspory.
Návrh pro montáž se zaměřuje na to, jak do sebe jednotlivé díly zapadají. Potřebuje vaše kazeta samostatné díly? Lze spojit dva díly do jednoho? Každý spoj zvyšuje dobu montáže a náklady na kontrolu. Zkrácení těchto kroků snižuje pracnost a míru vad.
Hodnotové inženýrství zkoumá funkčnost versus náklady. Partner se ptá: slouží tato funkce nějakému účelu? Můžeme dosáhnout stejného výsledku s jednodušší geometrií? Malá změna v kanálu by mohla zkrátit dobu cyklu bez ovlivnění výkonu.
Vaše specifikace definuje kritické rozměry. Ty vyžadují přísnou kontrolu. Všechno ostatní může používat standardní tolerance. Partner, který rozumí návrhu vašeho zdravotnického prostředku, vám pomůže oddělit to, co je nezbytné, od toho, co je dobré mít.
Holistický přístup zachází s vaším systémem jako s celkem. Místo optimalizace každé součásti zvlášť optimalizujete sestavu. To může znamenat úpravu ventilového portu, aby se zkrátila trasa hadičky. Může to znamenat změnu designu konektoru pro rychlejší instalaci. Malé změny vedou k velkým úsporám. Každý tým zabývající se zdravotnickými prostředky by měl tento přístup použít pro svůj další projekt.
Včasné zapojení také pomáhá s výběrem materiálu z hlediska nákladů. Partner, který vyrábí mnoho typů lékařských dílů, ví, které pryskyřice dobře tečou. Vědí, které z nich prodlužují dobu cyklu. Navrhne alternativy, které splňují vaše potřeby za nižší cenu. Toto vedení je těžké najít, když pracujete sami. Úspory nákladů díky včasnému zapojení sahají nad rámec nástrojů. Ovlivňují míru výtěžnosti, dobu montáže a regulační riziko pro každé zařízení, které vyrobíte.
Schopnosti společnosti NOBLE pro výrobu komponentů pro manipulaci s tekutinami v diagnostických laboratořích (IVD)

Spolupráce s NOBLE na vašich komponentách pro manipulaci s tekutinami ve virtuálním diagnostickém zařízení (IVD) znamená získat partnera, který vidí celý obrázek. Připojíme se k vašemu týmu od první schůzky s návrhářem. Odhalíme problémy dříve, než se z nich stanou nákladná řešení. Tato metoda vám šetří čas a snižuje stres během vývoje zdravotnických produktů.
Odborné znalosti v oblasti přesného obrábění a vstřikování plastů
Od prototypu k velkosériové výrobě
Každý dobrý produkt začíná prototypem. NOBLE používá CNC obrábění k výrobě přesných dílů pro vaše první testy. Tyto obrobené díly vám umožňují zkontrolovat váš návrh předtím, než utratíte peníze za výrobní nástroje. Můžete provádět skutečné testy. Můžete otestovat, jak díly pasují a fungují. Změny v tomto bodě stojí mnohem méně než po zahájení výroby nástrojů.
Jakmile je návrh hotový, přecházíme k vstřikování plastů. Naši inženýři dolaďují každý detail procesu. Zaměřují se na umístění vtoků, chladicí kanály a doby cyklů. Výsledkem jsou stabilní díly, které pokaždé splňují vaše specifikace. Tato spolehlivost je klíčová pro zdravotnické výrobky, jako jsou patrony a kyvety.
Pro velké série používá NOBLE nástroje s více dutinami. Ty vyrábějí tisíce dílů za hodinu. Každá dutina zůstává stejná. Každý díl odpovídá tomu dalšímu. Sledujeme podmínky v reálném čase, abychom zachytili odchylky dříve, než poškodí kvalitu. Tato kontrola je důležitá pro lékařské použití, kde je konzistence kritická. Tuto úroveň přesnosti očekávají konstruktéři zdravotnických prostředků.
Nabízíme také výrobu mostních nástrojů pro menší série. Možná potřebujete díly pro klinické studie. Můstkové nástroje vyrábějí díly výrobní kvality bez nutnosti kompletní investice do nástrojů. Díky tomu můžete svůj harmonogram plynule pokročit.
Certifikované systémy managementu kvality
Shoda s normami ISO 9001:2015 a ISO 13485:2016
Kvalita tvoří základ výroby zdravotnických prostředků. Společnost NOBLE pracuje v rámci dvou certifikovaných systémů. Norma ISO 9001:2015 pokrývá naše obecné procesy. Norma ISO 13485:2016 doplňuje pravidla pro výrobu zdravotnických prostředků.
Díky těmto certifikacím jsou vaše díly vyráběny v rámci řízeného systému. Každý krok má písemný postup. Každý pracovník se řídí jasnými pokyny. Každý problém je prošetřen. Tato disciplína udržuje stabilní výrobu.
Validace je klíčovou součástí našeho systému. Před výrobou validujeme každý nástroj a každý proces. Validace procesu zahrnuje kroky IQ, OQ a PQ. Tyto kroky dokazují, že proces dokáže vyrobit díly, které pokaždé splňují specifikaci.
Interní audity pravidelně kontrolují naše systémy. Externí auditoři nás prověřují každý rok. Tento dohled zajišťuje, že nikdy neodstoupíme od lékařských standardů.
Pro váš zdravotnický prostředek to znamená zdokumentovanou kvalitu. Vaše audity se stanou jednoduššími. Vaše podání se stanou spolehlivějšími.
Integrované služby od návrhu až po Montáž
NOBLE dělá víc než jen lisuje díly. Pomáháme s jejich návrhem, výrobou a montáží. Tento kombinovaný přístup snižuje množství předaných dílů a zlepšuje komunikaci.
Naši konstruktéři spolupracují s vaším týmem na tvaru dílu. Navrhneme změny, které vylepší formování, aniž by to ohrozilo funkčnost. Studujeme vzorce proudění, abychom se vyhnuli slabým místům v kritických oblastech. Upravujeme tloušťku stěny pro rovnoměrné chlazení.
Když díly opouštějí lis, nabízíme další kroky. Ultrazvukové svařování spojuje díly do sestav. Laserové značení přidává štítky. Čištění a balení připravuje díly k odeslání.
Naše montážní linka pro čisté prostory splňuje požadavky na zdravotnické potřeby. Obsluha dodržuje podrobné pracovní kroky. Každá sestava je před opuštěním linky zkontrolována.
Testovací služby potvrzují, že vaše zařízení funguje tak, jak má. Provádíme testy těsnosti cest kapalin. Měříme optickou čistotu detekčních okének. Všechna data jsou zaznamenávána a sdílena.
Tato komplexní služba znamená, že jeden partner se stará o celou vaši výrobu. Spravujete méně dodavatelů. Máte kratší dodavatelské řetězce. Získáváte lepší kontrolu nad kvalitou a načasováním.
Od vašeho prvního prototypu až po miliontý díl, NOBLE vám splní vaše očekávání. Investujeme do nástrojů a lidí, abychom vyráběli lékařské součástky, kterým můžete důvěřovat. Výkon vašeho produktu závisí na každém detailu. Zajišťujeme, aby tyto detaily byly správné.
Výroba komponentů pro manipulaci s tekutinami ve diagnostických diagnostických zařízeních (IVD) funguje nejlépe, když týmy spolupracují od prvního dne. Nejprve znát své materiály. Znát své optické potřeby, chemickou expozici a tolerance. Zapojte svého výrobního partnera včas. Jejich know-how v oblasti nástrojů zabraňuje nákladným překvapením. Jejich řízení procesů udržuje každý zdravotnický prostředek stabilní. Tato týmová práce snižuje počet přepracování a zrychluje váš časový harmonogram. Z tohoto přístupu profituje každý zdravotnický spotřební materiál. Váš zdravotnický tým má jistotu, když výroba odpovídá návrhu. Váš zdravotnický prostředek se k pacientům dostane rychleji. Přeskočte izolovaný pracovní postup. Vyberte si partnera, který vám pomůže s prototypováním, lisováním a finální montáží. Zeptejte se na jejich validační protokoly a testovací schopnosti. Správný partner promění problémy s komponentami ve spolehlivé produkty. Váš další projekt si zaslouží tuto propojenou cestu od konceptu až po hotovou kazetu.
Často kladené otázky k komponentům pro manipulaci s tekutinami IVD
Který polymer nabízí nejlepší optickou čistotu pro detekční okénka?
Cyklické olefinové kopolymery (COC/COP) propouštějí světlo v širokém rozsahu vlnových délek. Absorbují také méně vody než PMMA. Pro většinu lékařských diagnostických systémů poskytuje COC nejlepší kombinaci průhlednosti a stability. Polykarbonát také funguje, ale v lékařských nástrojích může časem zežloutnout.
Jak zabráním ulpívání proteinů na kanálcích?
Vyberte materiály, které odolávají vazbě. COC a COP se zde osvědčují dobře. Polypropylen se docela dobře osvědčuje v mnoha lékařských testech. Povrchové úpravy, jako je plazmové nanášení, mohou také snížit adhezi proteinů. Před finálním návrhem zdravotnického prostředku vždy otestujte specifická činidla s vybraným materiálem.
Jakou tloušťku stěny mám použít pro svou kartuši?
Pokud je to možné, snažte se o tloušťku 1 až 2 mm. Tento rozsah vyvažuje pevnost s tím, jak dobře se díl formuje. Mikrofluidní kanály potřebují tenčí úseky, často pod 0.5 mm. Tyto jemné prvky vyžadují před vyřezáním formy pečlivou analýzu proudění. Váš výrobní partner by měl včas provést simulace, aby odhalil problémy s plněním.
Kdy bych měl/a do projektu zapojit svého produkčního partnera?
Zapojte je již během fáze návrhu, nikoli až poté. Včasná týmová práce zabraňuje nákladným úpravám forem. Partner, který zná požadavky na zdravotnické prostředky, může navrhnout změny materiálu a úpravy geometrie, které ušetří peníze. Čekání na zahájení výroby nástrojů znamená, že přijdete o největší příležitosti k úsporám u vašeho zdravotnického produktu.
Jak svarové linie ovlivňují výkon mého dílu?
Svary se tvoří v místech, kde se setkávají dvě fronty proudění. Zeslabují součást a zanechávají viditelné stopy. V blízkosti kanálů pro kapaliny vytvářejí riziko úniku. Váš konstruktér forem by měl během kontroly návrhu zmapovat každou svarovou linii. Pokud svary protínají kritické těsnicí povrchy ve vaší lékařské kazetě, přemístěte uzávěry nebo upravte průtokové vzorce.
Jaké tolerance mohu realisticky dodržet pro mikrofluidní prvky?
Šířky kanálů jsou možné kolem 100 mikronů s tolerancí ±5 mikronů. Procesní kapacita (Cpk) 1.67 je dosažitelná s pečlivou kontrolou. Většina norem pro zdravotnické prostředky očekává minimální Cpk 1.33 pro kritické prvky. Přísné tolerance specifikujte pouze tam, kde je funkce pro vaši lékařskou aplikaci vyžaduje.
Jak si vybrat mezi COC a polykarbonátem?
COC nabízí lepší průhlednost, nižší vazbu proteinů a méně vyluhovatelných látek. Polykarbonát poskytuje vyšší rázovou houževnatost a tepelnou odolnost. U lékařských patron s optickou detekcí COC obvykle vítězí. Pro součásti, které čelí hrubému zacházení, může polykarbonát sloužit lépe. Zamyslete se nad tím, co vaše konkrétní aplikace potřebuje.
Jaké certifikace by měl mít můj výrobní partner?
Hledejte certifikace ISO 9001:2015 a ISO 13485:2016. Tyto certifikace zajišťují kontrolované procesy a řádnou dokumentaci. Zeptejte se na jejich validační protokoly. Validace procesů s kroky IQ, OQ a PQ dokazuje, že jsou schopni vyrábět díly, které konzistentně splňují specifikace. Tato dokumentace posiluje vaše požadavky pro regulační orgány.







