
Nástroje umělé inteligence, které pomáhají lékařům s diagnostikou, transformují péči o pacienty nebývalým tempem. Vezměte si například toto: globální trh s umělou inteligencí v lékařské diagnostice dosáhl v roce 2021 objemu 748 milionů dolarů a odborníci předpovídají složenou roční míru růstu 39.8 % do roku 2026.
- Globální tržní hodnota v roce 2021: 748 milionů dolarů
- Roční míra růstu (CAGR) od roku 2021 do roku 2026: 39.8 %
Tento explozivní růst vyvolává zásadní otázku: jak navrhnout kryt pro lékařská zařízení s umělou inteligencí, který chrání citlivé výpočetní komponenty a zároveň splňuje přísné regulační normy? Tato příručka provede inženýry a osoby s rozhodovací pravomocí přesně touto výzvou. Dozvíte se, co odlišuje kryty pro lékařská zařízení s umělou inteligencí, které materiály vydrží opakované čištění a sterilizaci a jak vaše výrobní volby ovlivňují časový harmonogram i rozpočet. Žádné zbytečnosti – jen praktické poznatky pro váš další projekt.
Základní požadavky pro Pouzdro pro lékařská zařízení s umělou inteligencí
Procesory s umělou inteligencí uvnitř diagnostických nástrojů vytvářejí mnohem více tepla než starší lékařská elektronika. Tyto čipy rychle zpracovávají obrovské množství dat, což produkuje teplo, které musíte zvládat. Konstrukce vašeho krytu musí efektivně odvádět teplo od citlivých součástí. Jinak se můžete setkat s pomalejším výkonem, kratší životností součástí nebo selháním během kritických postupů.
Tepelná a EMI ochrana pro komponenty umělé inteligence
Odvod tepla u procesorů
Řízení tepla začíná výběrem správného materiálu. Tepelně vodivé plasty a hliník dobře rozvádějí teplo po povrchu skříně. Do svého návrhu můžete také přidat chladiče, tepelné trubice nebo chladicí ventilátory. Každá možnost má své výhody i nevýhody. Ventilátory vydávají hluk a mají pohyblivé části, které se mohou zlomit. Pasivní možnosti zůstávají jednodušší, ale vyžadují pečlivé plánování proudění vzduchu. Důležitý je i tvar skříně. Větrací otvory, vzory žeber a vnitřní přepážky ovlivňují, jak dobře teplo opouští skříň.
Stínění proti elektromagnetickému rušení
Součásti umělé inteligence vydávají elektromagnetické záření a mohou být také poškozeny vnějším rušením. Jiná zařízení v nemocničním pokoji mohou rušit citlivé zpracování umělé inteligence. Máte dvě hlavní možnosti stínění. Vodivé povlaky na plastových pouzdrech poskytují lehké řešení. Kovová pouzdra blokují rušení přirozeně bez dalších kroků. Nejlepší volba závisí na vašich cílech v oblasti hmotnosti, cenových limitech a konstrukčních potřebách. Nezapomeňte, že švy, otvory a konektory mohou propouštět rušení. Váš návrh musí s těmito slabými místy počítat.
Úvahy o výkonu antény
Mnoho lékařských zařízení s umělou inteligencí používá bezdrátovou komunikaci. To vytváří konflikt mezi stíněním a funkcí antény. Potřebujete dostatečné stínění k ochraně vnitřních částí, ale také potřebujete, aby rádiové signály dobře procházely. Tento problém můžete vyřešit rozumným umístěním oken antény nebo použitím speciálních materiálů v určitých oblastech krytu. Počítejte s tím v rané fázi procesu návrhu. Přidání anténních úchytů po zahájení výroby stojí čas i peníze.
Biokompatibilita a bezpečnostní standardy
Shoda s ISO 10993
Veškerý materiál, který se dotýká tkáně pacienta, musí projít biologickým testováním. Pravidla testování pro toto posouzení stanoví norma ISO 10993. Testy kontrolují poškození buněk, alergické reakce, podráždění a další biologická rizika. Vámi vybrané materiály potřebují dokumenty prokazující, že splňují tato pravidla. Tyto dokumenty se stanou součástí vašeho regulačního podání.
Kontakt s kůží vs. implantabilní zařízení
Pouzdra s povrchovým kontaktem čelí jiným pravidlům než implantabilní zařízení. Nositelný diagnostický přístroj, který se umisťuje na kůži, vyžaduje méně testování než něco, co je umístěno uvnitř těla. Zjistěte si typ svého zařízení včas. Tato znalost vám pomůže při výběru materiálů a rozpočtu na testování.
Testování toxicity materiálů
I nepřímý kontakt je důležitý. Pacienti se mohou během používání dotknout krytu. Úklidový personál s ním manipuluje každý den. Vaše materiály nesmí při běžném používání uvolňovat škodlivé látky. Lékařské plasty a kovy jsou obvykle dodávány s bezpečnostními údaji od dodavatelů. Zkontrolujte, zda tyto dokumenty pokrývají váš konkrétní případ použití.
Sterilizace a odolnost vůči vlivům prostředí
Autoklávování a chemická sterilizace
Nemocnice čistí vybavení silnými metodami. Sterilizace v autoklávu využívá vysokotlakou páru při vysokých teplotách. Chemické čištění zahrnuje agresivní látky, které mohou časem rozkládat plasty. Materiály musí přežít opakované cykly bez praskání, změny barvy nebo ztráty pevnosti. Tato potřeba odolnosti přímo ovlivňuje výběr materiálu.
Ochrana proti vlhkosti a vniknutí
Kapaliny se dostávají do zařízení. Dochází k rozlití. Čisticí roztoky pronikají do švů. Vaše pouzdro potřebuje řádnou ochranu proti vodě a prachu. Těsnění, utěsněné švy a pečlivě navržené porty zabraňují vniknutí tekutin do vnitřní elektroniky. Otestujte pouzdro svého lékařského zařízení s umělou inteligencí v reálných podmínkách.
Chemická odolnost vůči čisticím prostředkům
Různá zařízení používají různé dezinfekční prostředky. Roztoky bělidla, peroxid vodíku a alkoholové ubrousky reagují s materiály krytu odlišně. Ujistěte se, že zvolené materiály odolávají specifickým chemikáliím, které budou vaši zákazníci používat. Kryt, který se po měsících běžného čištění rozpadne, představuje bezpečnostní rizika a právní obavy. Dobrý plán krytu pro lékařská zařízení s umělou inteligencí zohledňuje tyto environmentální zátěže již během návrhu. Kryty lékařských nástrojů čelí stejným náročným podmínkám v nemocnicích a klinikách po celém světě.
Kritéria výběru materiálu pro kryty lékařských zařízení s umělou inteligencí
Výběr správného materiálu pro kryt vašeho lékařského zařízení s umělou inteligencí ovlivňuje každé pozdější rozhodnutí. Zvolený materiál má vliv na kompatibilitu se sterilizací, účinnost stínění proti elektromagnetickému rušení a lhůty pro schválení regulačními orgány. Lékařské polymery, nerezová ocel, titanové slitiny a keramika nabízejí různé kompromisy. Včasné pochopení těchto kompromisů zabrání pozdějšímu nákladnému přepracování.
Termoplasty lékařské kvality
Termoplasty jsou v oblasti krytů lékařských zařízení s umělou inteligencí nejvhodnější, protože se snadno tvarují a stojí méně než kovy. Také váží méně, což je důležité pro přenosné diagnostické nástroje, které lékaři nosí mezi místnostmi.
PC-ABS pro odolnost proti nárazu
PC-ABS kombinuje houževnatost polykarbonátu s snadnou tvárností ABS. Tato směs poskytuje vynikající odolnost proti nárazu, což z ní činí dobrou volbu pro ruční zařízení, která by mohla spadnout na tvrdé podlahy v nemocnicích. PC-ABS však vyžaduje specifické druhy a ochranné povlaky, aby odolal alkoholu a peroxidu. Dlouhodobé vystavení bělidlu riskuje praskání v důsledku namáhání na okraji krytu, proto se ujistěte, že váš čisticí protokol odpovídá limitům materiálu.
Polykarbonát pro přehlednost
Polykarbonát nabízí průhlednost, pokud váš design vyžaduje okénko nebo čočku zabudovanou do krytu. Také dobře odolává nárazům. Stejně jako PC-ABS mohou standardní polykarbonátové typy mít problémy s agresivními chemickými dezinfekčními prostředky. Ochranné povlaky nebo specializované lékařské typy tento problém řeší. Pokud vaše zařízení zobrazuje data pacienta přes průhledný panel, polykarbonát vám poskytne optickou čistotu bez obětování strukturální pevnosti.
Vysokoteplotní polymery (PEEK, PPSU)
Zařízení, která podléhají sterilizaci v autoklávu, potřebují materiály, které přežijí opakované cykly s párou. Polysulfon (PSU) a polyetherimid (PEI) si s touto výzvou dobře poradí. PSU má teplotu skelného přechodu 190 °C a odolává nárazům. PEI nabízí nepřetržité použití až do 170 °C s teplotou skelného přechodu 217 °C. PEEK a PPSU fungují podobně pro náročné opakovaně použitelné chirurgické vybavení v blízkosti sterilních polí. Tyto vysokoteplotní polymery jsou dražší, ale eliminují potřebu speciální manipulace po každém čisticím cyklu.
Kovy pro kryty zdravotnických prostředků
Kovy přinášejí přirozené stínění proti elektromagnetickému rušení a strukturální tuhost krytům lékařských zařízení s umělou inteligencí. Také lépe než většina plastů zvládají agresivní dezinfekční prostředky.
Hliník pro lehké stínění
Hliníkové slitiny jako 6061 a 5052 se často objevují v přenosných ultrazvukových systémech, pacientských monitorech a vnitřních šasi. Hliník přirozeně vede elektřinu, což blokuje elektromagnetické rušení bez dalších povlaků. Eloxování zlepšuje odolnost proti korozi a dodává odolný povrch. Hliník také dobře vede teplo, což pomáhá chladit procesory umělé inteligence uvnitř. Jeho poměr pevnosti a hmotnosti je ideální pro zařízení, která se pohybují po nemocnici.
Nerezová ocel pro odolnost
Nerezová ocel, zejména třída 316L, vyniká ve velkých diagnostických zařízeních, jako jsou skenery MRI a CT. Tyto stroje potřebují tuhost a účinné elektromagnetické stínění. Nerezová ocel odolává tělním tekutinám a agresivním dezinfekčním prostředkům a nabízí vynikající čistitelnost. Poskytuje také vysokou pevnost v tahu pro konstrukční součásti. Nevýhodou je hmotnost – nerezová ocel váží více než hliník, takže se lépe hodí pro stacionární zařízení než pro přenosná zařízení.
Titanové slitiny pro prémiové aplikace
Titanové slitiny, jako je Ti-6Al-4V, se v krytech lékařských zařízení s umělou inteligencí objevují jen zřídka. Jejich hlavní výhodou je biokompatibilita pro dlouhodobou implantaci, nikoli potřeba stínění nebo strukturálního krytí. I když je titan pevný a lehčí než ocel, jeho cena zřídka ospravedlňuje jeho použití v krytech. Titan si vyhraďte pro ortopedické implantáty, zubní součástky a stenty, kde je biokompatibilita důležitější než výkon krytu lékařských zařízení s umělou inteligencí.
Keramika a speciální materiály
Keramika a speciální přísady zaplňují specifické mezery v krytech lékařských nástrojů.
Keramické substráty pro elektroniku
Keramické substráty se nacházejí uvnitř krytů a podpírají elektronické součástky generující teplo. Efektivně odvádějí tepelnou energii a odolávají vysokým teplotám. I když keramika často netvoří vnější plášť, hraje klíčovou roli v udržování chladu procesorů s umělou inteligencí.
Antimikrobiální polymerní přísady
Přidání antimikrobiálních látek do polymerních pryskyřic snižuje růst bakterií na površích. Tato vlastnost pomáhá u zařízení, kterých se pacienti často dotýkají. Přísady působí po celou dobu životnosti materiálu, na rozdíl od povrchových nátěrů, které se opotřebovávají. U zařízení používaných v prostředí citlivém na infekce přidávají antimikrobiální polymery vrstvu ochrany.
Povrchové nátěry pro odolnost proti opotřebení
Povrchové úpravy prodlužují životnost plastových i kovových pouzder. Tvrdé povlaky chrání před poškrábáním a oděrem. Vodivé barvy obsahující stříbro, nikl nebo měď poskytují útlum 40–80 dB mezi 10 MHz a 1 GHz pro plastová pouzdra lékařských zařízení s umělou inteligencí. Tyto povlaky umožňují používat lehké plasty a zároveň splňovat požadavky na elektromagnetické rušení.
Srovnání materiálů v kostce
| Kritérium | Polymery lékařské kvality | Kovy | Keramika |
| Stát | Nízká až střední | Střední až vysoká | Vysoký |
| Hmotnost | Světlo | Těžký (hliníkový zapalovač) | Středně |
| Biokompatibilita | Dobrý s dobrými známkami | Vynikající (nerezová ocel, titan) | vynikající |
| Tepelná vodivost | chudý | Dobré (hliník vynikající) | dobrý |
| Stínění EMI | Špatné (potřebuje nátěry) | Vynikající (rodilý) | chudý |
| Odolnost proti sterilizaci | Liší se podle polymeru | Vynikající (nerezová ocel) | vynikající |
Správný materiál vyvažuje tyto faktory se specifickými potřebami vašeho zařízení. Přenosný diagnostický nástroj s umělou inteligencí může upřednostňovat hliník pro stínění a odvod tepla. Jednorázové zařízení může zvolit levnější polymer. Opakovaně použitelný chirurgický nástroj v blízkosti sterilních polí vyžaduje vysokoteplotní polymery nebo nerezovou ocel. Volba materiálu ovlivňuje také výrobní proces, kroky kontroly kvality a celkové náklady. Než se rozhodnete pro konkrétní materiálovou skupinu, pečlivě si promyslete každý faktor.
Výrobní procesy pro Pouzdro pro lékařská zařízení s umělou inteligencí
Výběr správného způsobu výroby krytu pro vaše lékařské zařízení s umělou inteligencí závisí na několika věcech. Musíte zvážit, kolik jednotek budete vyrábět, jak složitý bude tvar, jaké materiály budete potřebovat a jakou dokumentaci vyžadují regulační orgány. Každá metoda má své silné a slabé stránky, které ovlivňují váš harmonogram, rozpočet a kvalitu produktu.
Vstřikování plastů pro velkoobjemovou výrobu
Vstřikování plastů je nejlepší volbou, pokud plánujete vyrábět více než 10 000 kusů ročně. Tato metoda vám poskytuje konzistentní díly za nízkou cenu za kus, jakmile zaplatíte za původní formu.
Investiční nástroje a návrh forem
Forma představuje nejvyšší počáteční náklady. Typická výrobní forma pro kryty lékařských zařízení s umělou inteligencí může stát od 10 000 do 100 000 dolarů. Cena závisí na počtu dutin a na složitosti. Tato investice se vyplatí, protože každý díl je mnohem levnější, když jich vyrobíte více. Návrh formy musí odpovídat zvolenému materiálu, včetně toho, jak moc se smršťuje a jak teče. Spolupráce se zkušeným výrobcem forem v rané fázi návrhu zabraňuje nákladným opravám později.
Tolerance a kontrola povrchové úpravy
Vstřikování plastů může narazit na přísné tolerance, pokud je forma vyrobena s přesností. Standardní výrobní tolerance se u dobře navržených dílů obvykle pohybují kolem ±0.005 palce. Povrchová úprava závisí na tom, jak dobře je forma vyleštěna. Pouzdra zdravotnických prostředků často potřebují texturované nebo matné povrchy, aby se skryly otisky prstů a odolávaly poškrábání. Povrchová úprava formy je patrná na každém dílu, který vyrobíte.
Tok materiálu a prevence deformace
Plast proudí formou způsobem, který ovlivňuje kvalitu konečného dílu. Nerovnoměrné chlazení způsobuje deformaci, kdy tenké profily chladnou rychleji než silné. Váš návrh by měl zachovat stejnou tloušťku stěny v celém pouzdře. Přidání žeber pro zvýšení tuhosti bez zesílení stěn pomáhá předcházet propadům. Umístění vtoků řídí, jak materiál vyplňuje dutinu, což ovlivňuje svarové linie a konstrukční pevnost. Věnujte zvláštní pozornost okraji, kde se setkávají dvě poloviny pouzdra. Okrajová lišta vyžaduje pečlivé umístění vtoků, aby se zajistilo úplné vyplnění bez zachyceného vzduchu. Software pro analýzu toku ve formě dokáže tyto problémy předvídat ještě předtím, než začnete řezat ocel.
CNC obrábění pro prototypy a malé objemy
CNC obrábění se skvěle hodí pro prototypování a malosériovou výrobu. Tato metoda odebírá materiál z pevných bloků pomocí počítačem řízených řezných nástrojů. Nabízí vynikající přesnost a funguje s téměř jakýmkoli materiálem, který si vyberete.
Přesnost a všestrannost materiálů
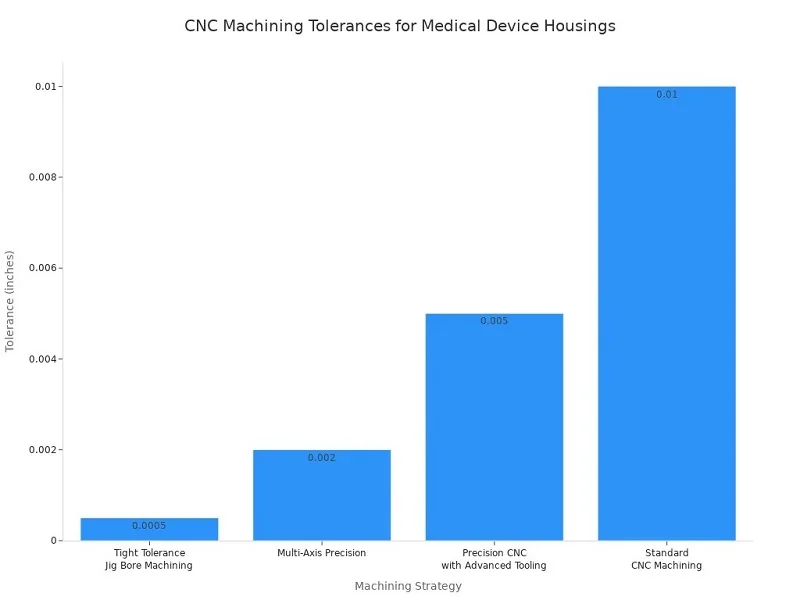
CNC obrábění může dosáhnout tolerancí, kterým je vstřikování plastů obtížné dosáhnout. Standardní CNC obrábění dosahuje u běžných součástí ±0.010 palce. Přesné CNC obrábění s pokročilými nástroji dosahuje u chirurgických nástrojů ±0.005 palce. Obrábění otvorů s přesnou tolerancí pomocí přípravku dosahuje u kritických rozhraní ±0.0005 palce. Víceosé přesné stroje dosahují u implantabilních zařízení ±0.002 palce.
Povrchová úprava je stejně důležitá jako rozměrová přesnost. Pouzdra implantovatelných zařízení potřebují hodnoty Ra mezi 0.1–0.4 μm, aby se zabránilo růstu bakterií. Chirurgické nástroje vyžadují pro přesný provoz a sterilizaci povrchy rukojetí s Ra 0.4–0.8 μm a funkční povrchy s Ra 0.2–0.4 μm. Součásti drah tekutin vyžadují Ra 0.2–0.4 μm, aby se zabránilo aktivaci krevních destiček.
Výhody dodací lhůty
CNC obrábění zcela přeskakuje fázi výroby forem. Obrobené díly můžete obdržet během několika dní od dokončení návrhových souborů. Tato rychlost se ukazuje jako neocenitelná během iterativního prototypování, kde testujete více variant návrhu, než se rozhodnete pro výrobu nástrojů. Společnosti jako NOBLE, přední výrobní partner v Číně, nabízejí rychlé CNC prototypovací služby, které pomáhají klientům rychle ověřit návrhy před jejich zavedením do hromadné výroby.
Struktura nákladů pro malé dávky
CNC obrábění je při velkých objemech na díl dražší než vstřikování plastů. U sérií pod 1 000 kusů se však obrábění často ukazuje jako ekonomičtější, protože se zcela vyhnete investicím do nástrojů. Každý díl vyžaduje strojní čas a materiál, ale žádné počáteční náklady na formu. Díky této cenové struktuře je CNC obrábění ideální pro klinické studie, pilotní programy a specializovaná nízkoobjemová zařízení.
Aditivní výroba pro složité geometrie
3D tisk otevírá možnosti, kterým se tradiční výroba nemůže vyrovnat. Složité vnitřní kanály, organické tvary a konsolidované sestavy se stávají proveditelnými díky aditivním technikám.
SLA a SLS termoplastický tisk
Stereolitografie (SLA) vytváří díly s hladkými povrchy a jemnými detaily pomocí fotopolymerních pryskyřic. Selektivní laserové spékání (SLS) taví nylonový prášek do odolných dílů bez podpůrných struktur. Obě metody fungují dobře pro prototypování krytů lékařských zařízení s umělou inteligencí. Díly SLS nabízejí lepší mechanické vlastnosti pro funkční testování, zatímco SLA vyniká ve vizuálních modelech a kontrolách lícování.
3D tisk kovů s titanem
Aditivní výroba kovů s použitím titanových slitin vytváří díly s vynikajícím poměrem pevnosti k hmotnosti. Tento proces je vhodný pro složité geometrie, které by vyžadovaly více obráběných součástí sestavených dohromady. 3D tisk kovů je však u jednoduchých tvarů výrazně dražší než CNC obrábění. Tuto technologii vyhraďte pro návrhy, které skutečně vyžadují její jedinečné schopnosti.
Regulační akceptace 3D tištěných dílů
Regulační orgány akceptují 3D tištěné komponenty, pokud proces důkladně ověříte. Váš systém kvality musí dokumentovat každý výrobní parametr, šarži materiálu a krok následného zpracování. Každý výrobní proces s sebou nese specifické požadavky na dokumentaci. Svařování vyžaduje záznamy o kvalifikaci postupu a záznamy o kvalifikaci svářečů. Tepelné zpracování vyžaduje průzkumy rovnoměrnosti teploty. Čištění vyžaduje validované postupy se zdokumentovaným testováním reziduí. Vaše soubory historie návrhu, kmenové záznamy zařízení a záznamy o šaržové výrobě musí zaznamenávat všechny podrobnosti procesu pro účely regulačního přezkumu.
Výrobní proces, který si vyberete, formuje vaši regulační strategii, výrobní náklady a kvalitu produktu. Před provedením závazku zhodnoťte každou možnost s ohledem na vaše specifické požadavky na objem, geometrii a časový harmonogram.
Návrh pro vyrobitelnost v krytech lékařských zařízení s umělou inteligencí
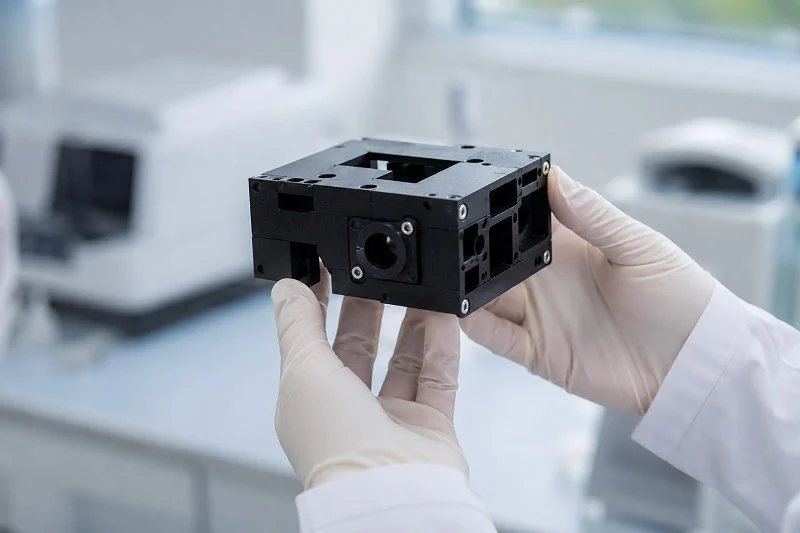
Včasné kontroly DFM zabraňují nákladným výměnám forem a pomáhají s rychlejším schvalováním. Části, kterých se uživatelé dotýkají, jako jsou obrazovky, tlačítka a porty, ovlivňují design skříně, výběr materiálu a způsob její výroby. Včasné zjištění těchto detailů vám ušetří pozdější nákladné výměny nástrojů.
Pokyny DFM pro plastové pouzdra
Běžné problémy pramení z chyb, kterým se můžete vyhnout. Zaměřte se na tyto základy.
Jednotná tloušťka stěny
Díly vyrobené vstřikováním plastů potřebují stálou tloušťku stěny mezi 1 a 5 mm. Změny tloušťky způsobují deformace a vzduchové kapsy. Y-konektor sady pro infuzní potrubí prosakoval, dokud inženýři neopravili nerovné části stěny. Oblast okraje vyžaduje pečlivé umístění vtoku poblíž okraje pouzdra, aby byla zcela vyplněna. Pro větší pevnost použijte vybrání a žebra namísto silných stěn, které zpomalují chlazení.
Úhly úkosu a poloměry rohů
Pouzdra zdravotnických prostředků potřebují mírné zúžení na každém svislém povrchu. Méně než 1 stupeň je běžná chyba. Použijte 1 stupeň na palec hloubky dutiny. Uzavírací otvory potřebují alespoň 3 stupně. Lehká textura potřebuje 3 stupně; těžká textura potřebuje 5 nebo více. Přepracování rukojeti katetru zvýšilo úklon z 0.5 na 2 stupně a snížilo údržbu nástrojů o 60 procent. Udržujte poloměry rohů alespoň poloviční než tloušťka stěny.
Design s výčnělkem, žebrováním a zacvakávacím systémem
Tloušťka žeber by měla činit 60 až 70 procent stěny, aby se zabránilo propadům. Použijte více malých žeber místo jednoho silného. Povrchy skříně čerpadla se zlepšily, když inženýři zmenšili tloušťku základny nálitku. Přidejte zaoblení u spojů žeber, abyste zabránili vzniku bodů napětí. Pryskyřice plněné skelnými vlákny se smršťují odlišně a během formování vyžadují zvláštní péči.
Integrace rozhraní člověk-stroj
Místa, kde uživatelé interagují, vytvářejí nejhorší konstrukční problémy. Každý otvor může propouštět kapaliny.
Montáž displeje a dotykové obrazovky
Těsnění za výkladními okny zabraňují vlhkosti. Použijte silikon nebo EPDM s 360stupňovým pokrytím a 25 až 40% kompresí. Opticky čirá lepidla spojují displeje a zabraňují prosakování kapalin. Diagnostické monitory používají utěsněné překryvy a lepené rámečky.
Těsnění tlačítek a konektorů
Zapuštěné ovládací prvky odvádějí kapalinu od spojů. Silikonové klávesnice s vestavěnými lemováním chrání spínače. Konektory potřebují O-kroužky v místech, kde procházejí pouzdrem. Každé těsnění musí vydržet čisticí cykly bez poškození.
Akustické a větrací otvory
Ventilované membrány propouštějí zvuk a zároveň blokují vlhkost. Udržují vyrovnaný tlak uvnitř skříně. Přenosné EKG jednotky používají kryty s utěsněnými okraji a potaženými deskami plošných spojů.
Montáž a strategie provozuschopnosti
Zamyslete se nad tím, jak se zařízení sestavuje a jak se pracovníci později dostanou k vnitřním součástem.
Modulární konstrukce pro vylepšení
Hardware umělé inteligence se rychle mění. Modulární design umožňuje výměnu procesorových modulů bez nutnosti přepracování celé skříně. Samostatné prostory pro hlavní součásti usnadňují budoucí upgrady.
Metody těsnění a utěsňování
Těsnění podél okraje pouzdra tvoří hlavní bariéru proti tekutinám. Silikon dobře zvládá opakovanou sterilizaci. Konformní povlaky na deskách plošných spojů přidávají záložní vrstvu proti vlhkosti. Těsnění potřebují 360stupňové pokrytí s 25 až 40% kompresí. Vyhněte se ostrým rohům v kanálech těsnění – vytvářejí cesty netěsnosti.
Porovnání upevňovacích systémů
Šrouby poskytují pevné, odnímatelné spoje, ale prodlužují dobu montáže. Zacvakávací mechanismus urychluje montáž, ale ztěžuje demontáž pro servis. Ultrazvukové svařování vytváří trvalé spoje. Vyberte si podle toho, jak často se kryt otevírá. Pouzdro pro lékařské zařízení s umělou inteligencí s pravidelnými aktualizacemi firmwaru těží ze šroubů v oblasti procesoru a zacvakávacích mechanismů pro kosmetické kryty.
Faktory nákladů a dodací lhůty pro krytí lékařských zařízení s umělou inteligencí
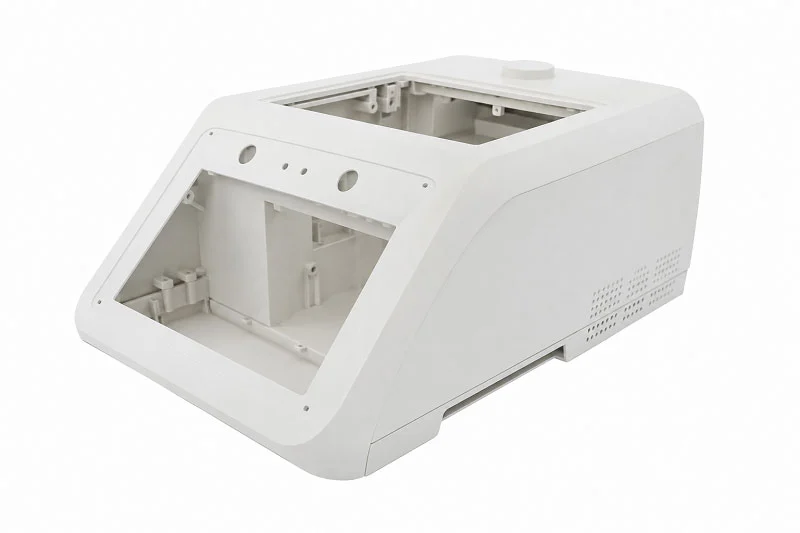
Konečná cena krytu pro lékařské zařízení s umělou inteligencí závisí na několika faktorech. Zvolená metoda výroby ovlivňuje, kolik zaplatíte předem a kolik zaplatíte postupně. Počet vyrobených kusů také výrazně ovlivňuje cenovou situaci.
Nákladové faktory napříč výrobními procesy
Kompromisy mezi náklady na materiál a výkonem
Výchozí bod pro plastové kryty tvoří náklady na pryskyřici. Standardní polymer lékařské kvality může stát jen několik dolarů za kus, a to jen za surovinu. Práce a energie přidávají další náklady. Vysoce výkonné polymery, jako je PEEK nebo speciální slitiny, stojí mnohem více. Nabízejí lepší tepelnou odolnost nebo stínění proti elektromagnetickému rušení. Při výběru je nutné zvážit výkon oproti rozpočtu.
Strategie amortizace nástrojů
Vstřikovací nástroje stojí skutečné peníze. Typická forma na pouzdro se vyplatí kolem 42 000 dolarů. Samotný vstřikovací lis přidá za 8 let životnosti 215 000 dolarů. Tyto náklady rozložíte na každý vyrobený díl. Při objemu 8 500 kusů ročně stojí výroba dílů interně 31.87 dolarů za kus. Outsourcing stejného objemu stojí 18.75 dolarů za kus. Rozdíl spočívá v amortizaci nástrojů.
Důležitý je bod zlomu. Při zhruba 14 200 kusech ročně ušetří interní výroba zhruba 43 600 dolarů ročně. Pod tímto objemem dává větší smysl outsourcing. Rozložte výrobu formy za 42 000 dolarů na 5 let a 50 000 kusů ročně a přidáte méně než jeden dolar na kus. Zahrňte náklady příležitosti k kapitálu, obvykle 8 až 12 procent ročně z neodepsaného zůstatku, a přidáte dalších 0.12 dolaru na kus. Náklady na renovaci, obvykle 15 až 30 procent původní investice při přibližně polovině životnosti nástroje, přidávají další náklady.
Okraj pouzdra často určuje složitost formy. Špatně navržený okraj zvyšuje náklady a zpomaluje dobu cyklu.
Modely cen založené na objemu
Nízké objemy zvyšují náklady na jednotku. CNC obrábění a 3D tisk sice vynechávají náklady na nástroje, ale účtují si více za díl. Tyto metody jsou vhodné pro klinické studie a malé pilotní série. Vyšší objemy dělají ze vstřikování plastů jasného ekonomického vítěze.
Přístupy k optimalizaci dodací lhůty
Rychlejší uvedení zdravotnického zařízení s umělou inteligencí na trh je důležité. Správná metoda prototypování zkrátí váš harmonogram o několik týdnů.
| Metoda prototypování | Výhoda v dodací lhůtě |
| 3D tisk | Díly za hodiny nebo dny, rychlá iterace geometrie |
| CNC obrábění | Rychlá výroba funkčních pouzder s úzkými tolerancemi |
| Rychlé vstřikování | Dny místo týdnů pro pilotní provozy |
| Odlévání uretanu | Rychlá malosériová výroba bez náročných nástrojů |
| Prototypování plechů | Zrychlená výroba kovových pouzder |
Rychlé metody prototypování
3D tisk dokáže vyrobit kryt během několika hodin. CNC obrábění vám poskytne funkční díly během několika dní. Rychlé nástroje zkracují dodací lhůty pro vstřikování plastů z měsíců na dny. Tyto metody vám umožňují otestovat uložení, funkci a vzhled předtím, než se rozhodnete pro výrobu nástrojů.
Zmírňování rizik v dodavatelském řetězci
Dodavatelé z jednoho zdroje představují skutečné riziko pro výrobu zdravotnických zařízení s umělou inteligencí. Záložní dodavatel pro kritické pryskyřice nebo zakázkové formy chrání váš harmonogram. Dlouhé dodací lhůty pro speciální materiály vyžadují včasné plánování. Problémy s kvalitou z netestovaných zdrojů mohou narušit výrobu. Testování více dodavatelů během vývoje zabraňuje pozdějším zpožděním v procesu.
Paralelní vývojové pracovní postupy
Provádění iterací návrhu během cenové nabídky nástrojů šetří týdny. Inženýrské týmy kontrolují geometrii pouzder pomocí 3D tištěných prototypů. Konstruktéři forem současně pracují na výrobních nástrojích. Toto překrývání výrazně zkracuje celkovou dobu vývoje.
Analýza celkových nákladů na vlastnictví
Kupní cena domu je jen začátek. Údržba, likvidace a budoucí modernizace, to vše se připočítává ke skutečným nákladům.
Důsledky údržby a oprav
Levné pouzdro, které po opakovaných sterilizačních cyklech praská, časem stojí více. Náklady na náhradní díly, servisní návštěvy a prostoje zařízení se rychle nasčítají. Odolné materiály tyto skryté náklady snižují. Okraj pouzdra je během montáže a čištění opakovaně namáhán.
Úvahy o likvidaci na konci životnosti
Pravidla pro likvidaci zdravotnických prostředků se liší v závislosti na regionu. Pouzdra, která se snadno oddělí pro recyklaci, snižují náklady na konci životnosti. Pomáhá také výběr materiálů, které snižují množství nebezpečného odpadu. Naplánujte si likvidaci již během fáze výběru materiálu.
Škálovatelnost pro budoucí iterace
Hardware umělé inteligence se rychle vyvíjí. Modulární konstrukce pouzdra umožňuje výměnu procesních modulů bez nutnosti přepracovat celé pouzdro lékařského zařízení s umělou inteligencí. Tato budoucí ochrana šetří značné peníze při další revizi zařízení. Pouzdro lékařského zařízení s umělou inteligencí, které podporuje upgrady, prodlužuje životnost produktu a snižuje dlouhodobé náklady.
NOBLE: Výrobní partner pro kryty lékařských zařízení s umělou inteligencí

Správný partner může změnit výsledek vašeho projektu. Ušetří vám čas a sníží riziko. NOBLE nabízí inženýrskou pomoc, výrobní dovednosti a know-how v oblasti předpisů, a to vše na jednom místě. Méně předávání úkolů znamená méně chyb. Jejich tým s vámi spolupracuje od prvního posouzení návrhu až po finální balení.
Komplexní služby od vývoje až po montáž
Vlastní inženýrská práce a podpora DFM
Náš interní tým nabízí kompletní poradenství v oblasti DFM (detailní montáže), pomoc s výběrem materiálů a odbornou podporu v oblasti nástrojů. Tato metoda zajišťuje, že vaše díly budou fungovat dobře a jejich výroba bude levnější.
DFM odhaluje problémy již v rané fázi návrhu. Omezuje vady tím, že pomáhá inženýrům vytvářet pouzdra, která se snadno spojují. DFM odstraňuje nepotřebné díly, což usnadňuje výrobu nástrojů a snižuje odpad. Včasné kontroly odhalují slabá místa v ráfku pouzdra. V této fázi je třeba ráfek pečlivě prostudovat. S jednoduššími nástroji se zlepšuje kontrola nákladů. Dodržování pravidel se zesiluje díky stabilním procesům. Tyto kontroly také zlepšují plány validace a zabraňují nežádoucím změnám.
Od prototypování až po výrobu
NOBLE se ubírá jasnou cestou. Na prvním místě je přezkoumání konceptu a analýza požadavků. Rychlé prototypování a validační testy zlepšují tvar. Vývoj nástrojů zajišťuje, že díly vycházejí pokaždé stejně. Výroba v čistých prostorách probíhá v prostoru certifikovaném dle ISO. Možnosti montáže zahrnují ruční, poloautomatické a plně automatizované linky. Kontroly kvality se řídí pravidly ISO 13485.
Montážní, testovací a balicí služby
Možnosti montáže odpovídají počtu jednotek, které potřebujete. Ruční montáž je vhodná pro složitá zařízení, která vyžadují péči. Poloautomatická montáž kombinuje dohled pracovníků s konzistencí stroje. Plně automatizovaná montáž zvládá velké objemy pomocí kamerových kontrol. Montáž v čistých prostorách třídy ISO 7 a 8 zvládá choulostivé díly. Vývoj a testování obalů dokončuje práci.
Certifikace kvality a shoda
Provoz certifikovaný dle ISO 9001:2015
Norma ISO 9001:2015 zahrnuje systém kvality společnosti NOBLE. Udržuje stabilní procesy od řízení dodavatelů až po závěrečné kontroly. Získáte spolehlivé díly s každou šarží.
ISO 13485:2016 Řízení kvality zdravotnických prostředků
Tato norma upravuje výrobu bezpečných zdravotnických zařízení s umělou inteligencí. Poskytuje jasnou strukturu, která propojuje návrh a výrobu s regulačními potřebami. Norma ISO 13485 zlepšuje kontrolu rizik prostřednictvím lepšího sledování a konzistence. Globální uznání pomáhá získat více zakázek. Mnoho partnerů vyžaduje tuto certifikaci před zahájením práce.
Pomoc s regulační dokumentací
Regulační podání vyžaduje řádné záznamy. NOBLE vám pomůže se soubory DHF a hlavními záznamy o zařízeních. Jejich tým ví, co regulační orgány hledají. Tato podpora urychluje vaše podání.
Odborné znalosti v oblasti zpracování kovů a plastů
CNC obrábění a vstřikování plastů
NOBLE pracuje s kovy i plasty. CNC obrábění zajišťuje přesné tolerance pro prototypy. Vstřikování plastů vyrábí stabilní díly ve velkém množství. Mít obě dovednosti znamená upřímné poradenství ohledně toho, který proces je nejvhodnější.
Výroba plechů a Dokončovací
Plechové konstrukce dodávají krytům lékařských zařízení s umělou inteligencí pevnost a stínění proti elektromagnetickému rušení. Svařování vytváří pevné spoje. Povrchová úprava, jako je eloxování, zvyšuje odolnost.
Integrovaná řešení dodavatelského řetězce
NOBLE řídí dodavatelské řetězce, aby se zabránilo zpožděním. Zajišťuje zajišťování materiálů a koordinuje subdodavatele. Tato metoda vám umožňuje dodržovat časový harmonogram.
Vytvoření úspěšného krytu pro lékařské zařízení s umělou inteligencí znamená jít jasnou cestou. Začněte s vašimi požadavky. Vyberte si materiály. Zvolte si výrobní proces. Optimalizujte svůj výrobní návrh. Zajistěte dodržování předpisů. Pečlivě řiďte své náklady. Každý krok navazuje na ten předchozí. Okraj krytu vyžaduje zvláštní pozornost během kontroly návrhu. Správné rozhodování vyžaduje vyvážení technického výkonu s lékařskými standardy a rozpočtovými limity. Této rovnováhy dosáhnete snadněji, když včas oslovíte zkušeného výrobního partnera. Toto partnerství zabraňuje nákladným redesignům a urychluje vstup na trh. Zhodnoťte své specifické potřeby v oblasti lékařských zařízení s umělou inteligencí na základě pokynů v této příručce. Poté kontaktujte technický tým společnosti NOBLE a získejte personalizované poradenství v oblasti výroby krytu.
Často kladené otázky týkající se pouzder pro lékařská zařízení s umělou inteligencí
Jak si mám vybrat mezi plastovým a kovovým krytem pro mé lékařské zařízení s umělou inteligencí?
Přemýšlejte o tom, jak budete zařízení každý den používat. Plasty jsou lehčí a levnější, když vyrábíte více kusů. Kovy samy o sobě blokují elektromagnetické rušení a lépe odolávají silným čisticím prostředkům. Hliník je dobrou střední volbou, protože dobře snáší teplo. Vyberte materiál podle toho, jak jej budete sterilizovat a zda má být přenosný.
Co vlastně zahrnuje testování podle ISO 10993?
Tato norma kontroluje, jak materiály reagují s živou tkání. Laboratoře testují poškození buněk, alergické reakce a podráždění. Zařízení, která se dotýkají pouze kůže, potřebují méně testů než ta, která jsou umístěna uvnitř těla. Dodavatel materiálu by vám měl poskytnout bezpečnostní údaje. Uschovejte si tyto dokumenty pro pozdější podání regulačním orgánům.
Mohu pro kryt lékařského zařízení s umělou inteligencí použít standardní plasty?
Standardní plasty se při vystavení nemocničním čisticím prostředkům často rozpadají. Bělidlo a peroxid vodíku je mohou časem popraskat nebo změnit barvu. Lékařské polymery obsahují speciální přísady, které těmto chemikáliím odolávají. Pokud vaše zařízení prochází sterilizací v autoklávu, potřebujete místo toho vysokoteplotní plasty, jako je PSU nebo PEI.
Kolik stojí nástroje pro vstřikování plastů?
Výrobní forma obvykle stojí 10 000 až 100 000 dolarů. Cena závisí na počtu dutin a složitosti tvaru. Tyto náklady se rozloží na každý vyrobený díl. Při výrobě velkých objemů náklady na díl výrazně klesají. Pro malé série do 1 000 kusů je CNC obrábění často finančně výhodnější.
Jaký je nejrychlejší způsob, jak získat prototypové pouzdra?
3D tisk dokáže vyrobit díly během hodin nebo dnů. CNC obrábění vám poskytne funkční pouzdra s přesnými rozměry přibližně za týden. Obě metody zcela vynechávají krok výroby forem. Použijte tyto přístupy k otestování svého návrhu, než utratíte peníze za výrobní nástroje.
Jak mohu zabránit elektromagnetickému rušení bez zvýšení hmotnosti?
Vodivé povlaky na plastových pouzdrech vám poskytují lehkou variantu. Stříbrné, niklové nebo měděné barvy dobře blokují signály mezi 10 MHz a 1 GHz. Dávejte pozor na spoje a konektory – umožňují únik rušení. Dobrý design těsnění tyto mezery účinně utěsní.
Co způsobuje deformaci vstřikovaných pouzder?
Nerovnoměrné chlazení způsobuje deformaci. Tenké profily chladnou rychleji než tlusté, což vytváří vnitřní pnutí. Udržujte tloušťku stěny v celém návrhu stejnou, obvykle mezi 1 a 5 mm. Pro zvýšení tuhosti použijte žebra, místo abyste stěny ztlušťovali. Okraj pouzdra vyžaduje pečlivé umístění vtoku, aby se zcela vyplnil bez zachyceného vzduchu.
Kdy bych měl/a do svého projektu zapojit výrobního partnera?
Zapojte je během fáze návrhu, ne až po ní. Včasné kontroly DFM odhalí problémy ještě před výrobou forem. Partner se zkušenostmi s kovy i plasty vám poskytne upřímné rady ohledně materiálů. Tento přístup zabraňuje nákladným přepracováním a zrychluje časový harmonogram podání žádosti o předložení předpisům.







